
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

ट्रिम रोल फॉर्मिंग धातु-कार्य की एक प्रक्रिया है, जो धातु कॉइल को ट्रिम कट वाले कस्टम प्रोफाइल में ढालती है। ट्रिम रोल फॉर्मिंग मशीनें इनका उपयोग भवन निर्माण, बुनियादी ढाँचे, परिवहन, पैकेजिंग आदि के लिए ट्रिम प्रोफाइल बनाने में होता है। यह विस्तृत मार्गदर्शिका ट्रिम रोल फॉर्मिंग मशीनों के प्रकार, मुख्य घटक, तकनीकी विनिर्देश, उपयोग, लाभ आदि का अवलोकन देती है।
ट्रिम रोल फॉर्मिंग का अवलोकन
ट्रिम रोल फॉर्मिंग शीट मेटल निर्माण की एक विशेष प्रक्रिया है, जिसमें धातु कॉइल स्टॉक को कस्टम ट्रिम प्रोफाइल में ढाला जाता है। इसमें पारंपरिक रोल फॉर्मिंग के साथ लाइन में एकीकृत अतिरिक्त ट्रिम-कट स्टेशन शामिल होते हैं।
रोल फॉर्मिंग में सपाट शीट मेटल स्टॉक को आकारदार रोलों के लगातार जोड़ों से गुज़ारकर क्रमशः मोड़ा और प्रोफाइल बनाया जाता है। ट्रिम रोल फॉर्मिंग इससे आगे जाकर किनारों को काटती है और कड़ी सहनशीलता वाले तैयार पुर्जे बनाती है।
ट्रिम रोल फॉर्मिंग के मुख्य लाभ:
- अन्य कटिंग विधियों की तुलना में उच्च उत्पादन दर और प्रति इकाई कम लागत
- कस्टम और जटिल ट्रिम आकार बनाने का लचीलापन
- ±0.5 mm से बेहतर एकसमान गुणवत्ता और आयामी सटीकता
- स्क्रैप की न्यूनतम बर्बादी, क्योंकि ट्रिम कट लाइन में ही किए जाते हैं
- स्टील, एल्युमिनियम, तांबा और पीतल जैसी कई धातुओं के लिए उपयुक्त
ट्रिम रोल फॉर्मिंग मशीनें अलग-अलग कॉन्फ़िगरेशन में उपलब्ध हैं; वे सीधे या कॉइल किए प्रोफाइल 100 मीटर/मिनट से अधिक गति पर बना सकती हैं।
ट्रिमिंग और स्लिटिंग स्टेशन जोड़ने से बिना द्वितीयक संचालन के तैयार पुर्जे बनते हैं। इससे ट्रिम रोल फॉर्मिंग निर्माण, बुनियादी ढाँचे, परिवहन, पैकेजिंग, उपकरण निर्माण आदि में प्रयुक्त धातु ट्रिम पुर्जों के बड़े उत्पादन के लिए आदर्श है।
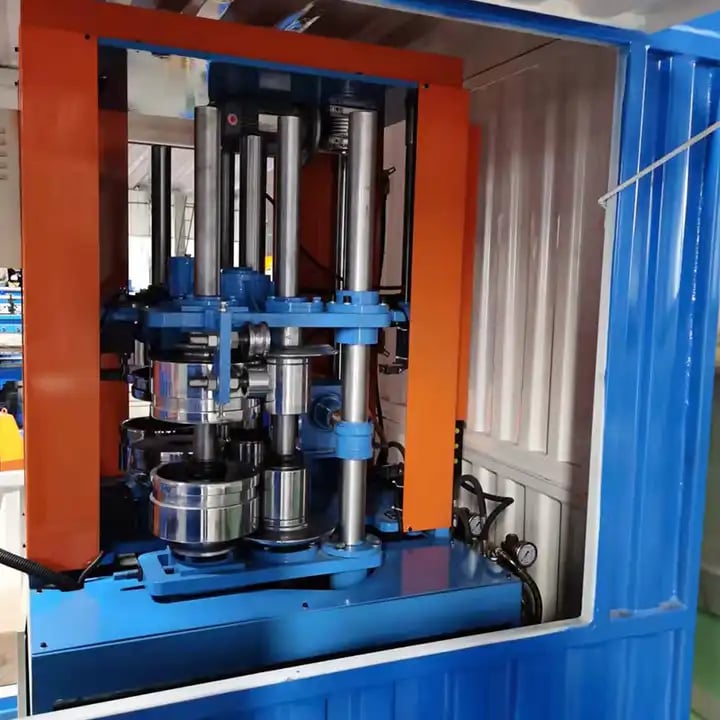
ट्रिम रोल फॉर्मिंग मशीनों के प्रकार
ट्रिम रोल फॉर्मिंग मशीनों को उत्पादन लाइन के कॉन्फ़िगरेशन, फॉर्मिंग स्टेशनों की संख्या, कटिंग विधि और प्रोफाइल आकार की क्षमता के आधार पर वर्गीकृत किया जा सकता है:
उत्पादन लाइन के आधार पर
- इन-लाइन मशीनें: सभी फॉर्मिंग और कटिंग संचालन एक सतत उत्पादन लाइन में एकीकृत होते हैं। इससे पुर्जे आसानी से स्थानांतरित होते हैं और उत्पादन अधिक होता है।
- नियर-लाइन मशीनें: फॉर्मिंग लाइन को कटिंग लाइन से अलग रखा जाता है। बने प्रोफाइल हाथ से या स्वचालित रूप से ट्रिम लाइन तक पहुँचाए जाते हैं। प्रोफाइल आकार के लिए अधिक लचीलापन मिलता है।
- ऑफ-लाइन मशीनें: फॉर्मिंग और ट्रिमिंग अलग क्षेत्रों की पूरी तरह स्वतंत्र लाइनों पर होती हैं। उत्पादन कम होता है, लेकिन मानक प्रोफाइल बनाकर कस्टम ट्रिमिंग की जा सकती है।
फॉर्मिंग स्टेशनों के आधार पर
- निश्चित कट-लंबाई वाली मशीनें: फॉर्मिंग के बाद प्रोफाइल को पहले से तय लंबाई में काटें। मानक लंबाई वाले पुर्जों के बड़े उत्पादन में उपयोग होता है।
- बदल सकने वाली लंबाई की मशीनें: मशीन की क्षमता के भीतर प्रोफाइल को माँगी गई किसी भी लंबाई में काटें। कम से मध्यम मात्रा के लिए पसंदीदा है।
कटिंग विधि के आधार पर
- पंचिंग: हाइड्रॉलिक या सर्वो-इलेक्ट्रिक पंच प्रोफाइल पर तय स्थानों पर छेद या नॉच बनाते हैं। इससे व्यापक अनुकूलन संभव होता है।
- शीयर कटिंग: रोटरी फ्लाइंग कटर प्रोफाइल को आवश्यक लंबाई में कोण पर काटते हैं। पंचिंग से तेज़ हैं, लेकिन आकार सीमित होते हैं।
- आरी से कटिंग: गोलाकार आरी के ब्लेड प्रोफाइल को लंबाई के लंबवत काटते हैं। अच्छी ट्रिम किनारे बनाते हैं, लेकिन शीयर ट्रिमिंग से धीमे हैं।
- लेज़र कटिंग: लेज़र बीम धातु को स्थानीय रूप से पिघलाकर ट्रिम कट करती है। डाइज़ के बिना जटिल कंटूर बनते हैं, पर उत्पादन दर कम रहती है।
प्रोफाइल आकार क्षमताओं के आधार पर
- निश्चित प्रोफाइल: समर्पित रोल सेट अधिक मात्रा में एक ही पहले से डिज़ाइन किया प्रोफाइल बार-बार बनाते हैं। लागत कम और बदलाव तेज़ होते हैं।
- समायोज्य प्रोफाइल: रोल सेट में आयाम समायोजित करने और समान प्रोफाइलों की सीमित श्रेणी बनाने का कुछ लचीलापन होता है।
- यूनिवर्सल प्रोफाइल: पूरी तरह मॉड्यूलर फॉर्मिंग स्टेशन और क्विक-चेंज टूलिंग से मशीन की क्षमता के भीतर कोई भी कस्टम प्रोफाइल बनता है। यह सबसे लचीला, लेकिन महँगा विकल्प है।
ट्रिम रोल फॉर्मिंग लाइनों के मुख्य घटक
ट्रिम रोल फॉर्मिंग लाइन में फीडिंग उपकरण, फॉर्मिंग स्टेशन, कटिंग क्षेत्र और निकास कन्वेयर होते हैं।
मुख्य घटक:
- डिकॉइलर: सपाट शीट मेटल कॉइल को रोल फॉर्मर में फीड करता है। इसमें डीकॉइलर मैंड्रेल, कॉइल कार, थ्रेडर, स्ट्रेटनर और फीडर शामिल होते हैं।
- फॉर्मिंग स्टेशन: क्रमिक रोल स्टैंडों से स्ट्रिप को धीरे-धीरे मोड़कर आकार देते हैं। इसमें ऊपर और नीचे के रोल, हाउसिंग, गियरिंग, ड्राइव और नियंत्रण होते हैं।
- पंचिंग और कटिंग क्षेत्र: पंच, शीयर या आरी वाले प्रोफाइलिंग टूल बने सेक्शन पर ट्रिम कट करते हैं। इसमें कटर, स्ट्रिपर, टूल होल्डर और नियंत्रण शामिल होते हैं।
- निकास कन्वेयर: तैयार ट्रिम पुर्जों को सिस्टम से बाहर पहुँचाता है। इसमें पुर्जों की गिनती, ढेर लगाना और बंडल बनाना शामिल हो सकता है।
- सुरक्षा उपकरण: स्वचालित उत्पादन में ऑपरेटर की सुरक्षा के लिए लाइट कर्टेन, गार्ड और इंटरलॉक होते हैं।
- नियंत्रण: PLC उत्पादन अनुकूलित करने के लिए लाइन गति, फीड, फॉर्मिंग, कटिंग और निकास को स्वचालित व मॉनिटर करता है। HMI से निगरानी और पैरामीटर बदलाव किए जा सकते हैं।
लूप नियंत्रण, स्ट्रेटनर और लुब्रिकेशन प्रणाली जैसे अन्य घटक ट्रिम रोल फॉर्मिंग मशीनों पर उच्च गति में गुणवत्ता बनाए रखते हैं।
ट्रिम रोल फॉर्मिंग मशीनों के सामान्य विनिर्देश
ट्रिम रोल फॉर्मर उत्पादन आवश्यकताओं से मेल खाने के लिए कई आकारों और विनिर्देशों में उपलब्ध हैं:
| विनिर्देश | सामान्य मान |
|---|---|
| लाइन गति | 10 – 120 m/min |
| स्ट्रिप चौड़ाई क्षमता | 50 – 2100 mm |
| स्ट्रिप की मोटाई की सीमा | 0.3 – 4 mm |
| प्रोफाइल की न्यूनतम लंबाई | 300 mm |
| प्रोफाइल की अधिकतम लंबाई | कट-टू-लेंथ से असीमित |
| लंबाई सहिष्णुता | +/- 1 mm |
| छेद पंचिंग की सहनशीलता | +/- 0.5 mm |
| छेद के आकार की सीमा | 8 – 100 mm व्यास |
| स्थापित शक्ति | 15 – 150 kW |
| शोर स्तर | <85 dB |
| उत्पादन वातावरण | 10 – 40°C, <90% आर्द्रता |
मशीनें मानक डिज़ाइन में या विनिर्देशों के अनुसार कस्टम इंजीनियरिंग के साथ दी जा सकती हैं। विशेष उपयोगों के लिए 2500 mm चौड़ाई और 6 mm मोटाई तक की क्षमता संभव है।
ट्रिम रोल फॉर्म किए गए प्रोफाइल के अनुप्रयोग
ट्रिम रोल फॉर्मिंग तैयार धातु ट्रिम पुर्जों का किफायती बड़े पैमाने पर उत्पादन करती है। सामान्य उपयोग:
भवन और निर्माण
- खिड़की और दरवाज़े के फ्रेम
- कर्टेन वॉल, क्लैडिंग और अग्रभाग
- रूफिंग और फ्लैशिंग
- भीतरी विभाजन के फ्रेम
- लाइटिंग ट्रॉफ़र और डाउनलाइटर
- सजावटी मोल्डिंग और ट्रिम
- बलस्ट्रेड और हैंडरेल
अवसंरचना और परिवहन
- सड़क अवरोधक स्ट्रिप
- क्रैश बैरियर
- रेल कोच पैनल
- ट्रक और ट्रेलर पैनल
- जहाज़ निर्माण के पैनल
भंडारण, रैकिंग और शेल्विंग
- ऊर्ध्वाधर कॉलम
- शेल्फ के सहायक ब्रेस
- क्रॉस बीम
- गोंडोला शेल्फिंग
- सजावटी सहारा ट्रिम
फर्नीचर
- डेस्क और कैबिनेट फ्रेम
- दराज़ चैनल और रनर
- कुर्सी और मेज़ के पैर
- सजावटी ट्रिम्स
विद्युत और उपकरण
- मोटर और पंप के आवरण
- विद्युत आवरण और चेसिस
- नियंत्रण पैनल
- रेफ्रिजरेटर लाइनर
- ओवन और AC डक्ट
- ड्रम और सिलेंडर की क्लैडिंग
अन्य अनुप्रयोग
- साइनेज और डिस्प्ले
- खेल के मैदान के उपकरण
- कृषि उपकरण
- ऑटोमोटिव घटक और रक्षा उपयोग
लगभग हर वह उपयोग जिसमें रेखीय ट्रिम प्रोफाइल चाहिए, अधिक उत्पादन पर एकसमान गुणवत्ता के लिए ट्रिम रोल फॉर्मिंग से लाभ पा सकता है।
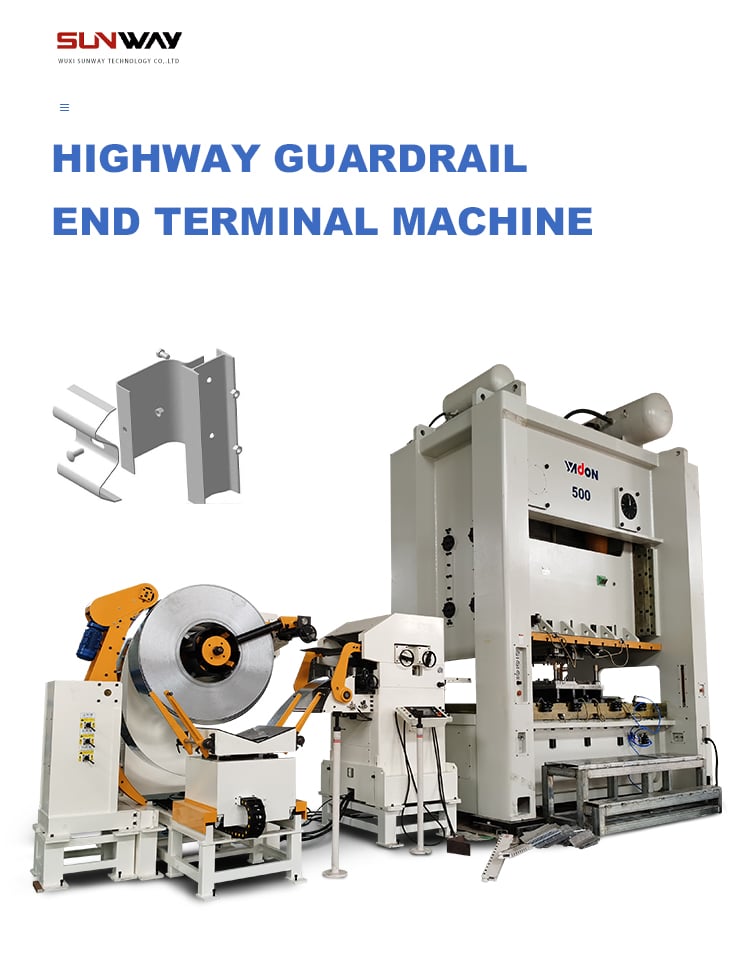
ट्रिम रोल फॉर्मिंग के लाभ और फायदे
ट्रिम रोल फॉर्मिंग मशीनों के कुछ मुख्य लाभ:
- उच्च उत्पादन गति – 100+ मीटर प्रति मिनट तक
- कम लागत – अधिक मात्रा से प्रति पुर्जे की लागत काफी घटती है
- सामग्री की बचत – अन्य कटिंग विधियों की तुलना में स्क्रैप कम होता है
- लचीलापन – एक ही लाइन से विभिन्न प्रोफाइल बनाए जा सकते हैं
- अनुकूलन – टूलिंग डिज़ाइन से विशिष्ट आकार बनाए जा सकते हैं
- स्थिरता – फॉर्मिंग का पैरामीट्रिक नियंत्रण एकरूपता सुनिश्चित करता है
- स्वचालन – सेटअप के बाद 24/7 बिना निगरानी उत्पादन
- सरलता – कॉइल से तैयार पुर्जे एक ही प्रक्रिया में
- गुणवत्ता – सभी विशेषताओं पर 1 mm से बेहतर सटीकता
- मापनीयता – 1 m से 3 m चौड़ाई तक की लाइनें उपलब्ध
- विश्वसनीयता – भारी-भरकम संचालन के लिए मजबूत औद्योगिक निर्माण
जब सटीक धातु ट्रिम पुर्जों की अधिक मात्रा चाहिए, तब ट्रिम रोल फॉर्मिंग कुशल और किफायती निर्माण समाधान देती है।
ट्रिम रोल फॉर्मिंग की सीमाएँ
कई लाभों के बावजूद ट्रिम रोल फॉर्मिंग की कुछ सीमाएँ भी हैं:
- उच्च प्रारंभिक टूलिंग लागत – डाइज़, पंच और कस्टम रोल सेट के लिए शुरुआती निवेश चाहिए
- सेटअप समय – प्रोफाइल बदलते समय टूल बदलने में कई घंटे लग सकते हैं
- दोहराए जाने वाले ऑर्डर – सतत बड़े उत्पादन के लिए सबसे उपयुक्त; प्रोटोटाइप या छोटे बैचों के लिए नहीं
- आकार की सीमाएँ – व्यापक बेंडिंग और हेमिंग रोल फॉर्मर की क्षमता से अधिक हो सकती है
- मोटाई की सीमाएँ – सामान्यतः 0.5 से 6 mm स्ट्रिप मोटाई की सीमा
- सामग्री विकल्प – मुख्यतः कार्बन स्टील, एल्युमिनियम और स्टेनलेस स्टील
- द्वितीयक संचालन – वेल्डिंग, हार्डवेयर लगाना और पेंटिंग जैसे अतिरिक्त चरण चाहिए हो सकते हैं
- सटीकता की सीमाएँ – लगभग ±0.5 mm सहनशीलता; अत्यंत सूक्ष्म सटीकता वाले पुर्जों के लिए नहीं
छोटे रन या अत्यंत जटिल घटकों के लिए CNC पंचिंग, लेज़र या वॉटरजेट कटिंग जैसी दूसरी प्रक्रियाएँ अधिक उपयुक्त हो सकती हैं।
ट्रिम रोल फॉर्मिंग की चरण-दर-चरण प्रक्रिया
एक सामान्य ट्रिम रोल फॉर्मिंग प्रक्रिया में ये चरण होते हैं:
1. डिकॉइलिंग
- शीट मेटल कॉइल को मोटर चालित डीकॉइलर पर लोड करें
- स्ट्रिप को रोल फॉर्मर से गुज़ारें
- स्थिर रूप से कॉइल खोलने के लिए लूप नियंत्रण और स्ट्रेटनर का उपयोग करें
2. फीडिंग
- फीड रोल स्ट्रिप को तय गति से स्टेशनों से खींचते हैं
- सर्वो फीड मोटर रोल फॉर्मिंग के साथ सिंक्रनाइज़ होती हैं
- एक्यूमुलेटर टावर सामग्री के प्रवाह को स्थिर करता है
3. रोल फॉर्मिंग
- शीट क्रमिक स्टेशनों से गुज़रती है
- आकारदार रोल स्ट्रिप को धीरे-धीरे प्रोफाइल में मोड़ते हैं
- क्रमिक बेंडिंग, फ्लैटनिंग और कैलिब्रेशन
4. प्री-कटिंग
- पंचिंग स्टेशन छेद या नॉच बनाते हैं
- रोटरी शीयर किनारे पर कोणीय कट लगाते हैं
- ज़रूरत पर मिल, आरी या लेज़र से पैटर्न काटें
5. ट्रिमिंग
- फ्लाइंग शीयर या आरी पुर्जे को लंबाई में काटती है
- स्क्रैप स्ट्रिप अपने-आप ट्रिम हो जाती हैं
- अनुप्रस्थ कट की सटीकता ±1 mm के भीतर
6. निकास और ढेर लगाना
- बने और ट्रिम किए पुर्जे कन्वेयर पर बाहर आते हैं
- आसानी से संभालने के लिए गिनती, बंडलिंग और ढेर लगाना
- आवश्यकता होने पर ऑफलाइन फिनिशिंग
उपयुक्त ट्रिम रोल फॉर्मिंग मशीन का चयन कैसे करें
सही ट्रिम रोल फॉर्मिंग मशीन का चयन इन बातों पर निर्भर करता है:
- वार्षिक मात्रा – अधिक मात्रा के लिए अधिक भारी क्षमता वाले उपकरण चाहिए
- स्ट्रिप की चौड़ाई – मानक या कस्टम चौड़ाई के विकल्प
- धातु की मोटाई – मशीनों की क्षमता 0.3 mm से 7 mm तक होती है
- प्रोफ़ाइल आकार – सरल C और U आकार बनाना सबसे आसान
- लंबाई में बदलाव – निश्चित या बदल सकने वाली लंबाई की क्षमता
- द्वितीयक संचालन – पंचिंग, नॉचिंग, मिलिंग और ड्रिलिंग
- लाइन गति – मीटर/मिनट में रेट की गई रेखीय गति
- टूलिंग की आवश्यकताएँ – शुरुआती टूलिंग निवेश
- सटीकता की आवश्यकताएँ – आयामी और कटिंग सहनशीलताएँ
- स्वचालन स्तर – सेटअप, बदलाव और संचालन में आसानी
- बजट – शुरुआती लागत और संचालन खर्च पर विचार
उत्पाद की आवश्यकताओं से मेल खाने वाले सर्वोत्तम विनिर्देश चुनने के लिए ट्रिम रोल फॉर्मिंग मशीन निर्माताओं के साथ करीबी से काम करें। बेहतर परिणाम के लिए गति, लचीलापन, सटीकता और विश्वसनीयता को प्राथमिकता दें।
ट्रिम रोल फॉर्मिंग मशीनों के अग्रणी निर्माता
ट्रिम रोल फॉर्मिंग मशीनों के कुछ प्रमुख वैश्विक आपूर्तिकर्ता:
| कंपनी | देश |
|---|---|
| Foshan YSD Roll Forming Machinery | चीन |
| Botou Xianfa रोल फॉर्मिंग मशीन फैक्टरी | चीन |
| JIDET | चीन |
| Formtek | ताइवान |
| DIMECO | संयुक्त राज्य अमेरिका |
| Samco Machinery | कनाडा |
| Bradbury Group | यूनाइटेड किंगडम |
| Metform International | यूनाइटेड किंगडम |
| Gasparini | इटली |
| Dreistern | जर्मनी |
ये निर्माता कई आकारों और विनिर्देशों में मानक तथा कस्टम ट्रिम रोल फॉर्मिंग लाइनें देते हैं। वे लाइन एकीकरण, टूलिंग, अपग्रेड और स्थानीय सेवा सहायता भी देते हैं।
ट्रिम रोल फॉर्मिंग मशीनों का मूल्य निर्धारण
ट्रिम रोल फॉर्मिंग मशीन की कीमत इन बातों पर निर्भर करती है:
- लाइन की चौड़ाई और गति
- स्वचालन का स्तर और अतिरिक्त सुविधाएँ
- मानक और कस्टम-निर्मित में तुलना
- पंचिंग, आरी आदि जैसे अतिरिक्त विकल्प
- आपूर्तिकर्ता का भौगोलिक स्थान
सामान्य मूल्य सीमाएँ:
| मशीन रेटिंग | मूल्य सीमा |
|---|---|
| 800 mm चौड़ाई तक | $40,000 – $180,000 |
| 1000 – 1600 mm चौड़ाई | $80,000 – $350,000 |
| 2000 – 2500 mm चौड़ाई | $200,000 – $750,000 |
बड़ी या अत्यधिक कस्टम लाइन की कीमत $1 million से अधिक हो सकती है। डीकॉइलर, निकास टेबल और टूलिंग जैसे द्वितीयक उपकरण शुरुआती मशीन निवेश बढ़ाते हैं।
संचालन लागत में समय के साथ यूटिलिटी, श्रम, रखरखाव, उपभोज्य सामग्री और टूलिंग बदलना शामिल है। सटीक उत्पादन लागत उपयोग-विशिष्ट कारकों पर निर्भर करती है।
ट्रिम रोल लाइनों को कैसे स्थापित, संचालित और बनाए रखें
स्थापना
- मशीन संरेखण के लिए फर्श समतल और लेवल होना चाहिए
- रोल फॉर्मर को रखने के लिए उठाने वाले उपकरण चाहिए
- बिजली और संपीड़ित हवा जैसी यूटिलिटी उपलब्ध होनी चाहिए
- सुरक्षा गार्ड और मार्किंग लगे होने चाहिए
संचालन
- मैनुअल में संचालन की चरण-दर-चरण प्रक्रियाएँ दी होती हैं
- प्रोग्राम नियंत्रण सेटिंग, गति और फीड
- लाइन संचालन की निगरानी करें और समायोजन करें
- निर्देशानुसार तेल डालें और रखरखाव करें
रखरखाव
- रोज़ाना: दृश्य जाँच, मलबा साफ़ करना और सुरक्षा जाँच
- साप्ताहिक: बेयरिंग लुब्रिकेट करना, चेन और ड्राइव का निरीक्षण
- मासिक: बेल्ट तनाव और फास्टनर टॉर्क जाँचना
- वार्षिक: ओवरहॉल, गियरबॉक्स का तेल बदलना और हाइड्रॉलिक्स का निरीक्षण
निवारक रखरखाव से अनियोजित डाउनटाइम घटता है और उत्पादन अधिकतम होता है। तेज़ बदलाव के लिए स्पेयर पार्ट्स, रोल और उपभोज्य सामग्री स्टॉक में रखें।
सही ट्रिम रोल-फॉर्मिंग मशीन आपूर्तिकर्ता चुनने की मार्गदर्शिका
सही ट्रिम रोल फॉर्मिंग मशीन आपूर्तिकर्ता चुनना आवश्यक है, ताकि उपकरण आवश्यकताओं को पूरा करे और लंबे समय में मूल्य दे। संभावित आपूर्तिकर्ताओं का मूल्यांकन इन कारकों से करें:
- प्रतिष्ठा – सिद्ध अनुभव और ग्राहक समीक्षाएँ
- विशेषज्ञता – रोल फॉर्मिंग उपकरण पर विशेष ध्यान
- अनुकूलन – मशीन को आवश्यकतानुसार अनुकूलित करने की क्षमता
- डिज़ाइन का अनुभव – विभिन्न उपयोगों के लिए समाधान
- गुणवत्ता मानक – कड़ी सहनशीलता और उच्च अपटाइम
- उत्पादन क्षमता – समय-सारणी के अनुसार आपूर्ति की क्षमता
- सेवाओं की श्रेणी – स्थापना, प्रशिक्षण और रखरखाव
- ग्राहक सहायता – समस्याओं पर तुरंत प्रतिक्रिया और स्थानीय उपस्थिति
- मूल्य निर्धारण – प्रतिस्पर्धी दरें और भुगतान शर्तें
- प्रमाणन – ISO, CE चिह्न आदि
निर्माण प्रक्रियाओं को प्रत्यक्ष देखने के लिए आपूर्तिकर्ता की फैक्टरी जाएँ। मौजूदा ग्राहकों से संदर्भ लेने से भी उपयोगी जानकारी मिलती है। ऐसे आपूर्तिकर्ताओं को प्राथमिकता दें जो उपयोग समझते हों और मजबूत बिक्री-पश्चात सेवा के साथ उच्च-गुणवत्ता, विश्वसनीय उपकरण देते हों।
ट्रिम रोल-फॉर्मिंग के फायदे और नुकसान
| फायदे | नुकसान |
|---|---|
| उच्च उत्पादन गति | उच्च प्रारंभिक टूलिंग लागत |
| प्रति पुर्जे की कम लागत | टूलिंग का लीड टाइम लंबा |
| उच्च स्थिरता और दोहराव-क्षमता | बदलाव के लिए सेटअप समय |
| स्क्रैप की न्यूनतम बर्बादी | मुख्यतः अधिक उत्पादन मात्रा तक सीमित |
| स्वचालित प्रक्रिया | जटिल प्रोफाइल पर आकार की सीमाएँ |
| स्टॉक प्रोफाइल की तेज़ आपूर्ति | मशीन क्षमता के अनुसार आकार सीमाएँ |
| सरल एकीकरण | सामग्री के सीमित विकल्प |
| प्रोफाइल बनाने की व्यापक क्षमता | द्वितीयक फिनिशिंग की आवश्यकता हो सकती है |
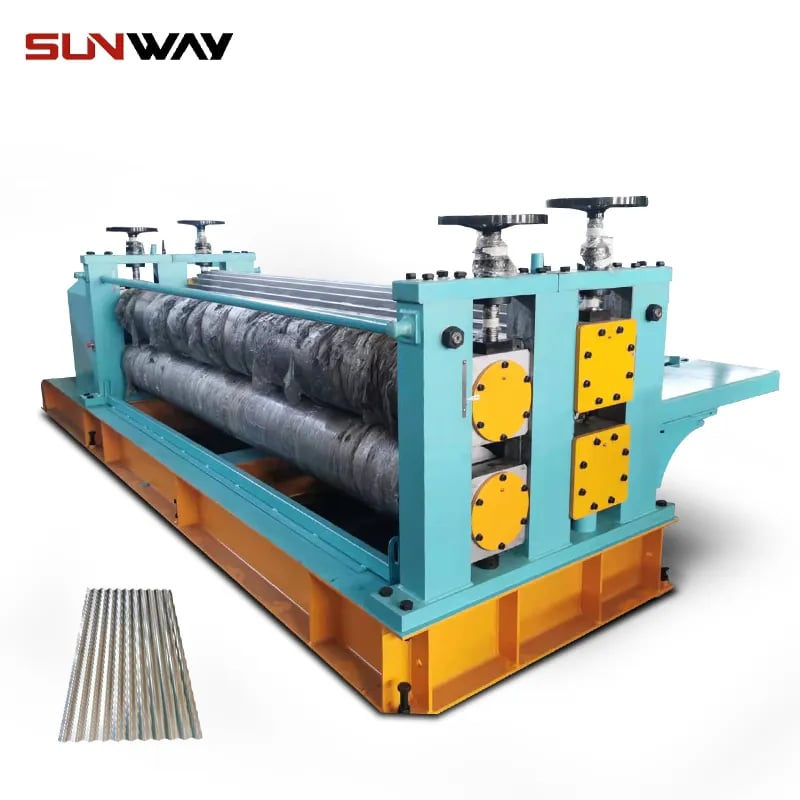
अनुप्रयोग और सीमाएँ
अनुप्रयोग
- भवन निर्माण के ट्रिम और पैनल
- बुनियादी ढाँचे की क्लैडिंग और अवरोध
- परिवहन और ऑटोमोटिव घटक
- शेल्फिंग, रैक और कन्वेयर
- विद्युत और HVAC डक्टिंग
- फर्नीचर फ्रेम और सहारे
- कृषि और मशीनरी के आवरण
- पैकेजिंग और कंटेनर
- उपकरणों के आवरण और ट्रिम
- डिस्प्ले फ्रेम और संकेत-पट्ट
सीमाएं
- 1000 पुर्जों से कम के बहुत छोटे उत्पादन रन
- छोटे बैच के प्रोटोटाइप बनाना
- 0.5 mm से कम मोटाई वाली शीट मेटल
- 0.2 mm से कम सहनशीलता वाले उच्च-सटीकता घटक
- कई मोड़ों वाली जटिल ज्यामिति
- 2500 mm से अधिक चौड़ाई वाली बड़ी शीट
- स्टेनलेस स्टील या अन्य विशेष मिश्रधातुएँ
- वेल्डेड निर्माण और असेंबली
अक्सर पूछे जाने वाले प्रश्न
ट्रिम रोल-फॉर्मिंग क्या है?
ट्रिम रोल फॉर्मिंग धातु कॉइल स्टॉक को रोलिंग स्टेशनों की श्रृंखला से गुज़ारकर कस्टम प्रोफाइल में आकार देती है और तैयार पुर्जे बनाने के लिए किनारों पर ट्रिम कट लगाती है।
कौन-से उपकरण उपयोग किए जाते हैं?
मुख्य उपकरणों में डीकॉइलर, फीड सिस्टम, फॉर्मिंग स्टेशन, कटिंग टूल और निकास कन्वेयर शामिल हैं। नियंत्रण कॉइल कच्चे माल से बने और ट्रिम किए प्रोफाइल तक पूरी प्रक्रिया स्वचालित करते हैं।
कौन-सी धातुओं को ट्रिम रोल-फॉर्म किया जा सकता है?
सबसे आम सामग्री लो-कार्बन स्टील, स्टेनलेस स्टील और एल्युमिनियम हैं। अन्य रोल-फॉर्म योग्य धातुओं में तांबा, पीतल, टाइटेनियम और निकेल मिश्रधातुएँ शामिल हैं।
कौन-सी मोटाई और चौड़ाई संसाधित की जा सकती हैं?
मानक मशीनें 0.3 mm से 7 mm मोटाई और 50 mm से 2500 mm चौड़ाई वाली सामग्री संभालती हैं। इन सीमाओं से बाहर के लिए विशेष यूनिट उपलब्ध हैं।
यह प्रक्रिया कितनी तेज़ है?
पुर्जे के आकार और जटिलता के अनुसार उत्पादन लाइन की गति आम तौर पर 10 से 120 मीटर/मिनट होती है।
कौन-सी सहनशीलताएं प्राप्त की जा सकती हैं?
रोल-फॉर्म किए पुर्जों में आयामी सहनशीलता ±0.5 mm के भीतर और कट लंबाई की सहनशीलता लगभग ±1 mm रखी जा सकती है।
सामान्य अनुप्रयोग कौन-से हैं?
निर्माण ट्रिम, बुनियादी ढाँचे के पैनल, परिवहन घटक, भंडारण/कन्वेयर प्रोफाइल, HVAC डक्ट, कृषि उपकरण, पैकेजिंग फॉर्म और उपकरणों के आवरण।
अन्य विधियों की तुलना में प्रमुख लाभ क्या हैं?
उच्च गति, कम लागत, सामग्री बचत, तेज़ आपूर्ति, स्वचालन और कस्टम पुर्जे बनाने का लचीलापन अन्य निर्माण तकनीकों की तुलना में मुख्य लाभ हैं।
मशीन आपूर्तिकर्ता चुनते समय मुझे किन बातों पर ध्यान देना चाहिए?
मुख्य कारकों में प्रतिष्ठा, अनुभव, गुणवत्ता मानक, डिज़ाइन अनुकूलन की क्षमता, उत्पादन क्षमता, सेवा सहायता, प्रमाणपत्र और मूल्य शामिल हैं।
किस रखरखाव की आवश्यकता है?
सभी घटकों की रोज़ाना जाँच, साप्ताहिक लुब्रिकेशन, मासिक निरीक्षण और वार्षिक ओवरहॉल करें। स्पेयर पार्ट्स स्टॉक करने से डाउनटाइम घटता है।
क्या द्वितीयक फिनिशिंग चरण आवश्यक हैं?
कुछ उपयोगों में रोल फॉर्मिंग के बाद हार्डवेयर लगाना, वेल्डिंग, पेंटिंग या पैकेजिंग जैसे अतिरिक्त काम चाहिए हो सकते हैं। मशीन आपूर्तिकर्ता इनके एकीकरण की सलाह दे सकता है।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) प्री-पेंटेड कॉइल पर किनारे की अच्छी गुणवत्ता ट्रिम रोल फॉर्मिंग मशीनें कैसे बनाए रखती हैं?
- बिना निशान छोड़ने वाले इनलेट गाइड, कम-घर्षण रोल कोटिंग (जैसे TiN, हार्ड क्रोम), सटीक पास संरेखण और इनलाइन फेल्ट वाइपर इस्तेमाल करके। सिंक्रनाइज़ सर्वो नियंत्रण वाले रोटरी फ्लाइंग शीयर बर्र और पेंट छिलना कम करते हैं।
2) ट्रिम विशेषताओं के लिए रोटरी शीयर और सर्वो पंचिंग में से किसे चुनें?
- रोटरी शीयर तेज़ गति से सीधे या कोणीय सिरा-कट करने के लिए बेहतर है; सर्वो पंचिंग छेद, स्लॉट और नॉच के लिए उपयुक्त है, जो ±0.5 mm स्थिति-सटीकता और मिश्रित SKU उत्पादन में रेसिपी से तेज़ टूल बदलाव देती है।
3) संकीर्ण सजावटी ट्रिम में स्क्रैप घटाने के लिए कौन-से अपग्रेड करें?
- किनारा सेंसर के साथ क्लोज़्ड-लूप स्ट्रिप ट्रैकिंग, एंटी-फ्लटर ब्रिडल रोल, स्वचालित कॉइल-सेट स्ट्रेटनिंग और लेज़र लंबाई/कोण सत्यापन जोड़ें। कैलिब्रेशन पास पर फ्लैंज ऊँचाई और हेम कसाव के लिए SPC लागू करें।
4) क्या ट्रिम रोल फॉर्मिंग से स्टेनलेस स्टील और एल्युमिनियम को गैलिंग के बिना बनाया जा सकता है?
- हाँ—उचित लुब्रिकेंट या ड्राई-फिल्म कोटिंग, पॉलिश/कठोर रोल, बड़े पास रेडियस और हर पास में कम रिडक्शन का उपयोग करें। 300-सीरीज़ स्टेनलेस के लिए वर्क हार्डनिंग घटाने हेतु लाइन गति कम करें या अतिरिक्त फॉर्मिंग पास जोड़ें।
5) समायोज्य/यूनिवर्सल ट्रिम लाइन पर बदलाव तेज़ करने का सबसे अच्छा तरीका क्या है?
- स्पेसर/शिम मानकीकृत करें, महत्वपूर्ण पास पर कैसेट टूलिंग लगाएँ, AR/HMI मार्गदर्शन वाली डिजिटल सेटअप शीट अपनाएँ और टॉर्क/स्थिति की “गोल्डन रेसिपी” सहेजें। पहले पुर्जे की स्वीकृति से पहले लेज़र गेज से सत्यापन करें।
ट्रिम रोल-फॉर्मिंग मशीनों के लिए 2025 के उद्योग रुझान
- हाइब्रिड सर्वो संरचना: सर्वो-चालित महत्वपूर्ण स्टैंड वाले यांत्रिक मुख्य ड्राइव 100–150 m/min पर पतले-गेज ट्रिम के कोण नियंत्रण में सुधार करते हैं।
- डिजिटल पास डिज़ाइन और वर्चुअल कमीशनिंग: COPRA/PROFIL से स्टील बनने से पहले फ्लावर पैटर्न और ट्रिम क्लियरेंस सत्यापित करना आम हो रहा है, जिससे पहले पुर्जे का स्क्रैप 20–40% घटता है।
- इनलाइन गुणवत्ता स्वचालन: PLC/HMI रेसिपी से जुड़े 2D/3D विज़न और लेज़र लंबाई/कोण जाँच सजावटी तथा वास्तुशिल्प ट्रिम पर ±0.5 mm सहनशीलता बनाए रखते हैं।
- ऊर्जा दृश्यता और ESG: kWh/meter डैशबोर्ड, रीजेनेरेटिव VFD और स्मार्ट आइडल प्रति बने मीटर ऊर्जा तीव्रता 10–25% घटाते हैं।
- क्विक-चेंज इकोसिस्टम: कैसेट टूलिंग, स्वचालित रोल स्टैंड पोज़िशनिंग और टूल-ID RFID अधिक विविध बिल्डिंग ट्रिम SKU में बदलाव को 20–35 मिनट तक घटाते हैं।
2025 बेंचमार्क और अपनाने के मेट्रिक्स
| KPI / बाज़ार मेट्रिक (ट्रिम रोल फॉर्मिंग) | २०२३ सामान्य | 2025 के अग्रणी संयंत्र | ट्रिम लाइनों पर प्रभाव | स्रोत |
|---|---|---|---|---|
| बदलाव का समय (कैसेट/यूनिवर्सल) | 60–120 min | 20–35 मिनट | संपत्तियों का अधिक उपयोग | The Fabricator, FMA |
| पहले पुर्जे का स्क्रैप (सजावटी ट्रिम) | 3–6% | 1–21टीपी3टी | डिजिटल पास डिज़ाइन और इनलाइन विज़न | SME, data M |
| ऊर्जा तीव्रता (kWh प्रति मीटर) | 0.05–0.09 | 0.04–0.07 | VFD/सर्वो + रीजेनेरेटिव ब्रेकिंग | U.S. DOE AMO |
| इनलाइन विज़न QC अपनाना | ~28% | ~55% | रियल-टाइम दोष निवारण | FMA, SME |
| वैश्विक ट्रिम/रोल फॉर्मिंग उपकरण CAGR (2024–2028) | 3–4% | 4–6% | रेट्रोफिट + नया पूंजीगत व्यय | Statista, MarketsandMarkets |
प्रामाणिक संदर्भ:
- फैब्रिकेटर्स एंड मैन्युफैक्चरर्स एसोसिएशन (FMA): https://www.fmamfg.org
- The Fabricator (रोल फॉर्मिंग): https://www.thefabricator.com/topic/roll-forming
- U.S. DOE उन्नत विनिर्माण कार्यालय: https://www.energy.gov/eere/amo/advanced-manufacturing
- निर्माण अभियंता समाज (एसएमई): https://www.sme.org
- डेटा M (COPRA RF): https://www.datam.de/en/copra
- Statista (बाज़ार डेटा): https://www.statista.com
नवीनतम अनुसंधान मामले
केस स्टडी 1: वास्तुशिल्प फ्लैशिंग के लिए सर्वो-एकीकृत ट्रिम लाइन (2025)
- पृष्ठभूमि: रंग-कोटेड फ्लैशिंग बनाने वाले एक भवन-उत्पाद OEM को प्रीमियम फ़साड परियोजनाओं के कारण >120 m/min पर कोण और लंबाई की अधिक कड़ी सहनशीलता चाहिए थी।
- समाधान: लेज़र लंबाई नियंत्रण वाला सर्वो-चालित कटऑफ जोड़ा गया, अंतिम तीन कैलिब्रेशन पास के लिए कैसेट टूलिंग अपग्रेड की गई और किनारे के पेंट की अखंडता के लिए इनलाइन 2D विज़न लागू किया गया।
- परिणाम: लंबाई CpK 1.05 से सुधरकर 1.67 हुआ; किनारे के पेंट दोष 51% घटे; बदलाव समय 74 से 33 मिनट हुआ; कुल उत्पादन 22% बढ़ा।
केस स्टडी 2: परिवहन ट्रिम प्रोफाइल के लिए डिजिटल ट्विन पास डिज़ाइन (2024)
- पृष्ठभूमि: एक ट्रेलर निर्माता ने यूनिवर्सल ट्रिम रोल फॉर्मिंग मशीन पर पाँच ट्रिम SKU शुरू किए, जिनमें बार-बार बदलाव करना पड़ता था।
- समाधान: COPRA RF में फ्लावर पैटर्न सत्यापित किए, स्पेसर स्टैक मानकीकृत किए और हर SKU के लिए सहेजे गए स्वचालित स्टैंड पोज़िशन प्रीसेट के साथ SPC शुरू किया।
- परिणाम: पहले पुर्जे का स्क्रैप 4.2% से घटकर 1.8% हुआ; हर SKU का सेटअप समय 38% घटा; सभी पाँच SKU पर 110 m/min में ±0.5 mm लंबाई सहनशीलता बनी रही।
विशेषज्ञों की राय
- डॉ. Taylan Altan, निदेशक (एमेरिटस), सेंटर फॉर प्रिसिजन फॉर्मिंग, द ओहायो स्टेट यूनिवर्सिटी
- दृष्टिकोण: “किनारे का तनाव कम करना और हर पास पर स्प्रिंगबैक नियंत्रित करना पतले-गेज ट्रिम की सटीकता के लिए निर्णायक है, विशेषकर स्टेनलेस और प्री-पेंटेड कॉइल के साथ।”
- स्रोत: https://cpf.osu.edu
- Kate Bachman, वरिष्ठ संपादक, The Fabricator
- दृष्टिकोण: “ट्रिम रोल फॉर्मिंग मशीनों में सर्वो कटऑफ और इनलाइन विज़न रेट्रोफिट करने से क्षमता और अपटाइम में तेज़, किफायती सुधार होते हैं—निवेश पर लाभ में ये अक्सर पूरी लाइन बदलने से बेहतर रहते हैं।”
- स्रोत: https://www.thefabricator.com
- John Bradford, एप्लिकेशन इंजीनियर, data M (COPRA RF)
- दृष्टिकोण: “ट्रिम फ्लावर पैटर्न और कटिंग क्लियरेंस की वर्चुअल कमीशनिंग से शुरुआती रन के दोहराव आधे हो सकते हैं और महँगा कॉइल स्क्रैप रोका जा सकता है।”
- स्रोत: https://www.datam.de/en/copra
व्यावहारिक उपकरण/संसाधन
- पास डिज़ाइन और सिमुलेशन: COPRA RF (data M) https://www.datam.de/en/copra; UBECO PROFIL https://www.ubeco.com
- इनलाइन QC और मेट्रोलॉजी: Keyence विज़न सिस्टम https://www.keyence.com; Micro-Epsilon लेज़र विस्थापन/कोण सेंसर https://www.micro-epsilon.com
- SPC/विश्लेषण: InfinityQS https://www.infinityqs.com; NIST इंजीनियरिंग सांख्यिकी हैंडबुक https://www.itl.nist.gov/div898/handbook
- ड्राइव/नियंत्रण: Rockwell Automation नॉलेज बेस (EtherNet/IP, GuardLogix) https://rockwellautomation.custhelp.com; Siemens Industry Support सहायता (TIA Portal, SINAMICS) https://support.industry.siemens.com
- ऊर्जा ट्रैकिंग: U.S. DOE Better Plants संसाधन https://www.energy.gov/better-plants
- सुरक्षा मानक: ISO 14120 और ISO 13849 मार्गदर्शन https://www.iso.org; OSHA मशीन गार्डिंग eTool https://www.osha.gov/etools/machine-guarding
अंतिम अपडेट: 2025-10-27
परिवर्तन-लेख: ट्रिम रोल फॉर्मिंग के लिए 5 FAQs जोड़े गए; KPI/सांख्यिकी तालिका और स्रोतों सहित 2025 के रुझान डाले गए; दो हालिया केस स्टडी शामिल किए; विशेषज्ञ दृष्टिकोण संकलित किए; उपयोगी टूल और संसाधन सूचीबद्ध किए
अगली समीक्षा तिथि और ट्रिगर: 2026-04-30 को या उससे पहले समीक्षा करें, यदि कोटेड स्टॉक पर स्क्रैप > 2.5% हो, बदलाव > 45 मिनट लगे, ऊर्जा तीव्रता > 0.08 kWh/m हो, या लंबाई/कोण सहनशीलता पर CpK < 1.33 हो





