
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

प्रोफ़ाइल रोल फॉर्मिंग मशीन का अवलोकन
प्रोफाइल रोल फॉर्मिंग मशीन एक सतत मोड़ने की प्रक्रिया है, जिसमें शीट या कॉइल सामग्री को लगातार बने फॉर्मिंग स्टेशनों की श्रृंखला से गुज़ारकर धीरे-धीरे वांछित अनुप्रस्थ काट का आकार दिया जाता है। फॉर्मिंग स्टेशन में आमने-सामने के रोल होते हैं, जो चलती हुई स्ट्रिप को लगातार मोड़ते और आकार देते हैं, जब तक अंतिम प्रोफाइल तैयार न हो जाए।
प्रोफाइल रोल फॉर्मिंग से विशेष अनुप्रस्थ काट वाले धातु पुर्जों का कुशल और किफायती उत्पादन किया जा सकता है। इसका उपयोग आम तौर पर दीवार पैनल, रूफिंग, दरवाज़े के फ्रेम, रैकिंग सिस्टम, राजमार्ग उत्पाद, फर्नीचर के घटक और अन्य पुर्जे बनाने में होता है। रोल फॉर्मिंग की लचीली प्रक्रिया से लगभग किसी भी खुले अनुप्रस्थ काट वाला प्रोफाइल बनाया जा सकता है।
प्रोफाइल रोल फॉर्मिंग के कुछ प्रमुख लाभ हैं:
- कम श्रम आवश्यकता वाली अत्यधिक स्वचालित प्रक्रिया
- उच्च उत्पादन गति और मात्रा में निर्माण करने में सक्षम
- प्रोफाइल को एकसमान और बार-बार समान रूप से आकार देना
- विभिन्न प्रकार के आकार और माप बनाए जा सकते हैं
- अन्य प्रक्रियाओं की तुलना में कम टूलिंग लागत
- सामग्री को क्रमिक रूप से आकार देने के कारण न्यूनतम बर्बादी
- स्टील, एल्युमिनियम, पीतल आदि अनेक धातुओं के लिए उपयुक्त
ब्रेक प्रेसिंग या स्टैम्पिंग जैसी विधियों की तुलना में रोल फॉर्मिंग उपकरणों में शुरुआती निवेश अधिक होता है। हालांकि, उच्च उत्पादन क्षमता और कम संचालन लागत के कारण बड़े उत्पादन बैचों में प्रोफाइल रोल फॉर्मिंग किफायती हो जाती है। यह समान अनुप्रस्थ काट वाले लंबे प्रोफाइल बनाने के लिए आदर्श है।
प्रोफाइल रोल फॉर्मिंग प्रक्रिया
प्रोफाइल रोल फॉर्मिंग प्रक्रिया में कई चरण होते हैं:
- कॉइल या शीट सामग्री को डीकॉइलर या फीड यूनिट में लोड किया जाता है, जो स्ट्रिप को सीधा करती है।
- सामग्री को लंबाई की दिशा में रोलिंग स्टेशनों की श्रृंखला से गुज़ारा जाता है।
- रोल का प्रत्येक स्टैंड क्रमिक मोड़ बनाता है, जब तक वांछित प्रोफाइल आकार तैयार नहीं हो जाता।
- प्रोफाइल के रोल फॉर्मर से बाहर निकलने पर कटऑफ डाइज़ उसे आवश्यक लंबाई के टुकड़ों में काटती हैं।
- बने हुए सेक्शन टेक-ऑफ टेबल पर एकत्र किए जाते हैं।
लगातार स्टैंडों से सामग्री को धीरे-धीरे मोड़ना रोल फॉर्मिंग प्रक्रिया का मुख्य आधार है। आवश्यक रोल स्टैंडों की संख्या बनने वाले पुर्जे के आकार की जटिलता पर निर्भर करती है। सामान्य मशीनों में 3 से 16 फॉर्मिंग स्टेशन होते हैं।
रोल फॉर्मिंग मशीन के घटक
प्रोफाइल रोल फॉर्मिंग मशीनों के तीन मुख्य भाग होते हैं:
- सामग्री फीडिंग – डीकॉइलर, स्ट्रेटनर और फीड यूनिट
- फॉर्मिंग – शीट को क्रमिक रूप से मोड़ने वाले लगातार रोल स्टैंड
- कटिंग – प्रोफाइलों को आवश्यक लंबाई में काटने के लिए शीयर या आरी
रोल फॉर्मर के मुख्य घटक ये हैं:
| मशीन का भाग | घटक |
|---|---|
| सामग्री फीडिंग | कॉइल होल्ड-डाउन, डीकॉइलर, फीड रोल, सामग्री गाइड, पिंच रोल, शीट स्ट्रेटनर |
| फॉर्मिंग | रोल हाउसिंग, ऊपर और नीचे के रोल, गियरबॉक्स, रोल शाफ्ट |
| कटिंग | कटऑफ प्रेस, फ्लाइंग डाई शीयर, एंड क्रशर |
| नियंत्रण | PLC, HMI, लाइन नियंत्रण |
| अन्य | सुरक्षा गार्ड, बेस फ्रेम, मोटर, हाइड्रॉलिक प्रणाली |
रोल डिज़ाइन
वांछित प्रोफाइल आकार बनाने में रोल टूलिंग की केंद्रीय भूमिका होती है। रोल फॉर्मिंग में विशेष आकार वाले रोल सटीक मोड़ देकर सेक्शनों को क्रमिक रूप से बनाते हैं। बनाए जा रहे पुर्जे की ठीक ज्यामिति पाने के लिए रोल डिज़ाइन को अनुकूलित किया जाता है।
रोल के कुछ सामान्य डिज़ाइन इस प्रकार हैं:
- वृत्ताकार फॉर्मिंग – घुमावदार आकार और रेडियस बनाने के लिए
- पिंच – धातु को दबाकर छोटा सेक्शन बनाता है
- किनारा – प्रोफाइल के किनारे पर मोड़ बनाता है
- फिन – अंदर या बाहर की ओर छोटे मोड़ बनाने के लिए
- सपोर्ट रोल – आकार को थामने के लिए सामान्य सहायक रोल
पुर्जे के आकार का विश्लेषण करके पहले रोल-पास डिज़ाइन तैयार किया जाता है। आवश्यक क्रमिक मोड़ और न्यूनतम तनाव वाली फॉर्मिंग पाने के लिए रोल की ज्यामिति को बार-बार परिष्कृत किया जाता है। रोल की सामग्री का चयन स्टॉक के गुणों और उत्पादन मात्रा के आधार पर होता है। आम सामग्रियों में कठोरित स्टील, लोहा और अधिक उत्पादन मात्रा के लिए रबर/पॉलीयुरेथेन शामिल हैं।
डिज़ाइन संबंधी विचार
प्रोफाइल रोल फॉर्मिंग डिज़ाइन में कुछ प्रमुख विचार:
- पुर्जे की सहनशीलताएँ – रोल डिज़ाइन में स्प्रिंगबैक का हिसाब रखकर सहनशीलता विनिर्देश पूरे होने चाहिए
- स्ट्रिप के गुण – यील्ड स्ट्रेंथ, कठोरता और मोटाई रोल लोड को प्रभावित करते हैं
- उत्पादन दर – लाइन की गति रोल लोड क्षमता और मोटर के आकार को प्रभावित करती है
- स्ट्रिप की चौड़ाई – अधिकतम चौड़ाई मशीन की क्षमता और पुर्जे की ज्यामिति पर निर्भर करती है
- सामग्री का प्रकार – रोल सामग्री का चयन स्टॉक धातु की कठोरता के आधार पर किया जाता है
- स्नेहन – घर्षण कम होने से फॉर्मिंग में सामग्री का प्रवाह बेहतर होता है
- ग्रेन अभिविन्यास – रोल डिज़ाइन में शीट मेटल के ग्रेन की दिशा का ध्यान रखना चाहिए
निर्माण से पहले रोल टूलिंग डिज़ाइन को अनुकूलित करने के लिए रोल-पास का विस्तृत विकास और FEA विश्लेषण किया जाता है। पूर्ण उत्पादन से पहले पायलट उत्पादन रन टूलिंग की पुष्टि करने में मदद करते हैं।
प्रोफ़ाइल रोल फॉर्मिंग मशीन प्रक्रिया
प्रोफाइल रोल फॉर्मिंग प्रक्रिया में शीट या कॉइल सामग्री को लंबाई की दिशा में मोड़ा और आकार दिया जाता है, जब वह विशेष आकार वाले रोलों के लगातार जोड़ों से गुजरती है। रोल का प्रत्येक स्टैंड सटीक मोड़ों की श्रृंखला बनाता है, जब तक अंतिम अनुप्रस्थ काट का प्रोफाइल क्रमिक रूप से तैयार न हो जाए।
रोल फॉर्मिंग कैसे काम करती है
- शीट या कॉइल सामग्री को डीकॉइलर में लोड किया जाता है, जो स्ट्रिप को स्ट्रेटनर से गुज़ारकर रोल फॉर्मर में भेजता है।
- फीड रोल सामग्री को पकड़कर रोल फॉर्मिंग स्टेशनों से आगे बढ़ाते हैं।
- स्ट्रिप के पहले स्टैंड में प्रवेश करते ही प्रोफाइल को शुरुआती आकार दिया जाता है।
- इसके बाद प्रत्येक स्टैंड में क्रमिक मोड़ दिए जाते हैं, जब तक अंतिम आकार प्राप्त न हो जाए।
- प्रोफाइल वाला सेक्शन अंतिम स्टेशन से बाहर निकलता है और इच्छित लंबाई में काटा जाता है।
- बने हुए पुर्जे टेक-ऑफ टेबल पर एकत्र किए जाते हैं।
रोल फॉर्मिंग का मुख्य लाभ सामग्री को छोटे-छोटे चरणों में धीरे-धीरे मोड़ना है। मोड़ों का क्रम और रोल डिज़ाइन सामग्री को अत्यधिक पतला या फाड़े बिना प्रवाहित होने देते हैं। आवश्यक अनुप्रस्थ काट बनाने के लिए यह प्रक्रिया सामग्री के विरूपण को सटीक रूप से नियंत्रित करती है।
सहनशीलता सीमाओं के भीतर पुर्जों को सफलतापूर्वक आकार देने के लिए सही रोल-पास डिज़ाइन आवश्यक है। रोल फॉर्मिंग सामग्री को मोड़ने के लिए केवल संपीड़न पर निर्भर करती है। फॉर्मिंग के दौरान तन्य बल नहीं लगाया जाता। मशीन से गुजरते समय रोल केवल स्ट्रिप को लंबाई की दिशा में दबाते हैं।
रोल फॉर्मिंग के चरण
प्रोफाइल रोल फॉर्मिंग प्रक्रिया के चरणों का क्रम यह है:
1. फीडिंग
- शीट या कॉइल सामग्री को डीकॉइलर या फीड यूनिट में लोड किया जाता है
- पिंच रोल सहित स्वचालित फीड रोल स्ट्रिप को पकड़कर आगे बढ़ाते हैं
- शीट स्ट्रेटनर कॉइल का घुमाव और शुरुआती मोड़ हटाता है
**2. क्रमिक मोड़ **
- सामग्री पहले रोल स्टैंड में प्रवेश करती है और शुरुआती मोड़ दिए जाते हैं
- इसके बाद हर स्टैंड में मोड़ क्रमशः आगे बढ़ता है
- रोलों को आवश्यक आकार के अनुसार सटीकता से मशीन किया जाता है
- लगातार स्टैंडों से गुजरते हुए अंतिम प्रोफाइल आकार धीरे-धीरे प्राप्त होता है
3. कटिंग
- बने हुए प्रोफाइल सेक्शन को स्वचालित रूप से कटिंग स्टेशन तक पहुँचाया जाता है
- शीयरिंग डाइज़ या आरी पुर्जों को निर्धारित लंबाई में काटती हैं
- काटी जाने वाली सामान्य लंबाइयाँ 3 ft से 16 ft तक होती हैं
4. संग्रह
- कटे हुए पुर्जे टेक-ऑफ टेबल या कन्वेयर पर जमा किए जाते हैं
- टेबलों से सेक्शनों को आसानी से बंडल करके ले जाया जा सकता है
5. फिनिशिंग
- वैकल्पिक – सिरों की फिनिशिंग, छेद पंच करना, निशान लगाना आदि
- अधिक उत्पादन मात्रा के लिए स्वचालित संचालन संभव है
रोल फॉर्मिंग के लाभ
रोल फॉर्मिंग के महत्वपूर्ण लाभ हैं:
- 200 ft/min तक की उच्च उत्पादन गति संभव है
- प्रोफाइल को एकसमान और दोहराव योग्य आकार देना
- कम बल लगने से टूलिंग का घिसाव कम होता है
- पुर्जों की लंबाई पर सीमा नहीं रहती
- सामग्री को क्रमिक रूप से आकार देने से बर्बादी न्यूनतम रहती है
- लंबे उत्पादन बैचों के लिए स्टैम्पिंग या प्रेस-ब्रेकिंग से कम लागत
- विभिन्न आकार और ज्यामितियाँ बनाई जा सकती हैं
- HSLA स्टील जैसी उच्च-मज़बूती वाली सामग्रियों के लिए आदर्श
- 50,000 से 500,000 पुर्जों की बड़ी मात्रा के लिए आम तौर पर उपयोगी
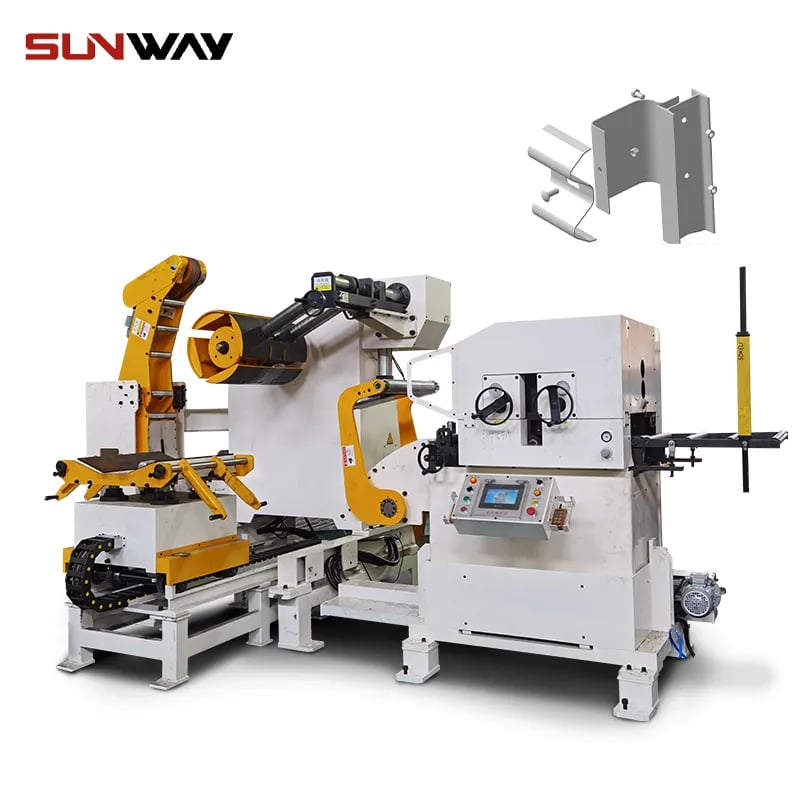
प्रोफ़ाइल रोल फॉर्मिंग मशीनें
प्रोफ़ाइल रोल फॉर्मिंग मशीनें विशेष अनुप्रस्थ काट वाले धातु पुर्जे बनाने के लिए कस्टम इंजीनियरिंग से डिज़ाइन की गई प्रणालियाँ हैं। रोल फॉर्मर के मुख्य पहलुओं में शामिल हैं:
फीड सिस्टम
- शीट या कॉइल सामग्री के लिए डीकॉइलर या अनकॉइलर
- पिंच रोल सहित फीड रोल स्टैंड
- शीट स्ट्रेटनर और मोटाई मापने के गेज
- सामग्री गाइड और सहायक रोल
फॉर्मिंग स्टेशन
- रोल फॉर्मिंग स्टैंडों की श्रृंखला
- गियरयुक्त कपलिंग वाले ऊपरी और निचले रोल शाफ्ट
- कठोरता के लिए आपस में जुड़े रोल हाउसिंग
- पुर्जे के आकार के अनुसार अनुकूलित रोल कंटूर और ज्यामिति
कट-ऑफ प्रणाली
- कटऑफ के लिए शीयरिंग डाई, गोलाकार आरी या रेज़र
- कटिंग के बाद के टेबल या निकास कन्वेयर
- तैयार पुर्जों को सँभालने के लिए बंडलिंग सिस्टम
मशीन फ्रेम
- भारी वेल्डेड स्टील बेस फ्रेम
- रोल के घेरे और सुरक्षा के लिए साइड वॉल
- चलते पुर्जों के चारों ओर सुरक्षा गार्ड
ड्राइव्स
- इनपुट शाफ्ट से जुड़ी मुख्य मोटर
- प्रत्येक रोल स्टैंड के लिए गियर रिड्यूसर
- डीकॉइलर और कटऑफ के लिए सर्वो फीड
- स्वचालन और नियंत्रण के लिए सेंसर
रोल फॉर्मर विन्यास
प्रोफाइल रोल फॉर्मिंग मशीनों के तीन सामान्य विन्यास हैं:
इन-लाइन
- सेक्शन को आकार देकर लंबाई की दिशा में काटा जाता है
- प्रत्येक टुकड़े का प्रोफाइल पूरी लंबाई में एकसमान रहता है
- 25 ft तक लंबे पुर्जों के लिए आम तौर पर उपयोगी
- 200 ft/min तक की उच्च उत्पादन गति
रोटरी
- स्ट्रिप को गोलाकार रोल सेट में भेजा जाता है
- घूर्णन से मैंड्रेल के चारों ओर प्रोफाइल बनता है
- रिंग और गोलाकार आकार बनाने के लिए उपयोग किया जाता है
- इन-लाइन विन्यास की तुलना में उत्पादन गति कम
व्हील मशीनें
- घूमने वाले गोलाकार पहियों पर लगे रोल डाई
- मोड़ और आकार बनाने के लिए पहिए घूमते हैं
- छोटे उत्पादन बैचों के लिए पोर्टेबल और समायोज्य
- 60 ft/min तक उत्पादन
लगातार उच्च उत्पादन क्षमता के कारण औद्योगिक संयंत्रों में इन-लाइन रोल फॉर्मर सबसे अधिक उपयोग किए जाने वाले प्रकार हैं।
रोल फॉर्मर के आकार
प्रोफाइल रोल फॉर्मिंग मशीनें विभिन्न आकारों में उपलब्ध हैं:
| मशीन रेटिंग | फॉर्मिंग चौड़ाई | स्ट्रिप की मोटाई |
|---|---|---|
| हल्के-ड्यूटी | 18 in तक | 26 – 16 गेज |
| मध्यवर्ती | 24 in तक | 16 – 10 गेज |
| मानक | 72 in तक | 10 – 3 गेज |
| भारी-ड्यूटी | 120 in तक | 3 गेज – 1/4 in |
- छोटे रोल फॉर्मर कम अवधि के उत्पादन बैचों के लिए उपयोग किए जाते हैं।
- मध्यम क्षमता की मशीनें सामान्य फैब्रिकेशन कार्यशालाओं के काम आती हैं।
- बड़े संयंत्रों में अधिक मात्रा के उत्पादन के लिए बड़े रोल फॉर्मर उपयोग होते हैं।
मशीन का आकार निर्धारित करने वाले मुख्य कारक:
- आवश्यक अधिकतम स्ट्रिप चौड़ाई
- इस्तेमाल की जाने वाली धातुओं की मोटाई सीमा
- पुर्जों के आकार की जटिलता
- उत्पादन की मात्रा और गति
- प्रोफाइलों की कुल लंबाई
रोल फॉर्मिंग डिज़ाइन
रोल फॉर्मिंग प्रक्रिया के डिज़ाइन के लिए विस्तृत इंजीनियरिंग विश्लेषण आवश्यक है। उद्देश्य वांछित पुर्जे का आकार बनाने हेतु सर्वोत्तम रोल-पास क्रम और टूलिंग डिज़ाइन निर्धारित करना है।
रोल पास डिजाइन
रोल-पास डिज़ाइन मशीन के प्रत्येक स्टेशन पर मोड़ों का सटीक क्रम निर्धारित करता है:
- पहले चरण में प्रोफाइल बनाने के लिए आवश्यक मोड़ों का क्रम तय किया जाता है।
- मोड़ के कुल कोण को रोल स्टैंडों में बाँटे गए क्रमिक चरणों में विभाजित किया जाता है।
- मोड़ के कोण प्राप्त करने के लिए रोल कंटूर और उनकी स्थिति का विश्लेषण किया जाता है।
- रोल-पास क्रम को बेहतर बनाने के लिए कई बार पुनरावृत्ति की जाती है।
- विश्लेषण CAD, FEA और रोल डिज़ाइन प्रोग्राम जैसे सॉफ़्टवेयर टूल से किया जाता है।
- पूर्ण उत्पादन से पहले टूलिंग की पुष्टि के लिए पायलट रन किए जाते हैं।
रोल स्टैंडों की कुल संख्या इन बातों के आधार पर तय की जाती है:
- तैयार प्रोफाइल आकार की जटिलता
- धातु के गुण – मोटाई और यील्ड स्ट्रेंथ
- पुर्जे के आयामों के लिए आवश्यक सहनशीलता
- प्रत्येक स्टेशन पर बनने वाला अधिकतम कोण
अच्छी गुणवत्ता वाले रोल-फॉर्म किए पुर्जों के लिए सही रोल-पास डिज़ाइन महत्वपूर्ण है। यह बने हुए सेक्शनों में बकलिंग, फटने और स्प्रिंगबैक जैसे दोष रोकता है।
रोल डिज़ाइन
रोल टूलिंग डिज़ाइन के लिए आवश्यक है:
- पुर्जे की ज्यामिति से मेल खाने वाले रोल कंटूर तय करना
- क्रमिक मोड़ चरणों और उनसे निर्धारित रोल आकार का विश्लेषण
- बल और घिसाव के आधार पर रोल सामग्री का चयन
- उचित व्यास और बेयरिंग के साथ शाफ्ट डिज़ाइन
- मुड़ने या विकृति जैसी समस्याएँ रोकने के लिए उपयुक्त रोल ज्यामिति
- रोल आकार और लोडिंग अनुकूलित करने के लिए FEA विश्लेषण
- टूलिंग के प्रदर्शन की पुष्टि के लिए पायलट उत्पादन रन
रोल आम तौर पर D2 टूल स्टील, लोहे या रबर/पॉलीयुरेथेन जैसी सामग्रियों से मशीन किए जाते हैं। रोल का सामान्य व्यास 5” से 8” तक होता है। विक्षेप की भरपाई के लिए रोल का कंटूर बीच में उभरा होता है। अच्छी गुणवत्ता वाले पुर्जों के लिए रोल का सही संरेखण और हाउसिंग की कठोरता महत्वपूर्ण है।
रोल फॉर्मिंग विश्लेषण
रोल डिज़ाइन के इंजीनियरिंग विश्लेषण में शामिल हैं:
- पुर्जे के CAD मॉडल – तैयार प्रोफाइल आकार के 3D मॉडल बनाना
- मोड़ विश्लेषण – मोड़ों का क्रम और रोल कोण निर्धारित करना
- FEA मॉडलिंग – रोलिंग बल और सामग्री के तनाव का अनुकरण
- रोल डिज़ाइन – मोड़ की गणना के आधार पर कंटूर की CAD मॉडलिंग
- मशीन डिज़ाइन – लोड के आधार पर मोटर, शाफ्ट और कपलिंग का आकार तय करना
- विक्षेप – रोल स्टैक, शाफ्ट और हाउसिंग के विकार का विश्लेषण
- टूल पाथ – रोल क्रम से स्ट्रिप की गति का अनुकरण
ऐसा विश्लेषण सुनिश्चित करता है कि रोल टूलिंग आवश्यक आकार और सहनशीलता वाले पुर्जे बनाए। यह बने हुए सेक्शनों में बकलिंग, दरार या स्प्रिंगबैक जैसे दोषों को भी रोकता है।
रोल सामग्री
गुणवत्तापूर्ण प्रोफाइल फॉर्मिंग और टूलिंग की लंबी आयु के लिए उपयुक्त रोल सामग्री चुनना महत्वपूर्ण है। रोल सामग्री के चयन के प्रमुख कारक:
कठोरता
- रोल की कठोरता स्टॉक सामग्री की कठोरता से अधिक होनी चाहिए
- दबाव में रोल को विकृत होने से बचाती है
- अधिकांश धातुओं के लिए कठोरित स्टील रोल उपयोग किए जाते हैं
मजबूती
- रोल बिना थकान के मोड़ने वाले बलों को सहन करें
- फॉर्मिंग लोड सहने के लिए उच्च मज़बूती आवश्यक है
- मज़बूती से स्वीकार्य रोल व्यास निर्धारित होता है
घिसाव प्रतिरोध
- रोल सामग्री घर्षण से होने वाली क्षति का प्रतिरोध करे
- अधिक उत्पादन मात्रा के लिए यह अत्यंत महत्वपूर्ण है
- यदि सामग्री घर्षणकारी हो तो विशेष मिश्रधातुओं का उपयोग किया जाता है
कार्य-कठोरीकरण
- संपर्क दबाव से रोलों का अत्यधिक कार्य-कठोरीकरण नहीं होना चाहिए
- इससे सतह को नुकसान और पुर्जे की गुणवत्ता में गिरावट आती है
- कम-घर्षण वाली कोटिंग इससे बचने में मदद करती है
| सामग्री | विवरण | अनुप्रयोग |
|---|---|---|
| कठोरित स्टील | ऊष्मा-उपचारित मध्यम-कार्बन स्टील | सबसे सामान्य; अधिकांश धातुओं के लिए उपयोग किया जाता है |
| Adamite | अपकेंद्रीय विधि से ढला उच्च-निकेल लोहा | अधिक उत्पादन वाले कार्बन और HSLA स्टील |
| Rubber/Polyurethane | उच्च ड्यूरोमीटर वाले यूरेथेन या रबर रोल | तांबा, पीतल और एल्युमिनियम जैसी संवेदनशील धातुएँ |
| लोहा | विभिन्न कठोरता वाला डक्टाइल आयरन | प्री-फॉर्मिंग रोल और कम कठोरता वाली धातुएँ |
एक ही मशीन में सामग्रियों के संयोजन भी उपयोग किए जाते हैं: प्री-फॉर्मिंग स्टैंड लोहे के और फिनिशिंग स्टैंड स्टील के हो सकते हैं। रबर/यूरेथेन रोल घर्षण घटाकर नरम धातुओं को आकार देने में मदद करते हैं।
रोल सामग्री का उचित चयन कम घिसाव और रोल फॉर्मिंग के उच्च दबावों को सहने की क्षमता सुनिश्चित करता है। इससे अधिकतम उत्पादन संभव होता है तथा रोलों को दोबारा ग्राइंड करने या बदलने की आवश्यकता घटती है।
रोल फॉर्मिंग के अनुप्रयोग
विभिन्न उद्योगों में कई प्रकार के पुर्जे बनाने के लिए प्रोफाइल रोल फॉर्मिंग का उपयोग किया जाता है:
निर्माण
- दीवार पैनल, साइडिंग, रूफिंग, स्टड और जॉइस्ट
- रेलिंग, फ्रेम, सौर माउंट और जल-निकासी प्रणालियाँ
- संरचनाओं के लिए एंगल, ट्यूब और चैनल
**ऑटोमोटिव **
- दरवाज़े के बीम, रूफ रेल, ब्रैकेट और क्रॉस मेंबर
- सीट फ्रेम, रनिंग बोर्ड और बंपर
- बाहरी ट्रिम के घटक
**HVAC **
- एयर डक्ट और फिटिंग
- गटर, लूवर, रजिस्टर और डिफ्यूज़र
सामग्री हैंडलिंग
- रैक फ्रेम, शेल्फिंग और कन्वेयर
- ट्रॉली, बिन, लॉकर और भंडारण कैबिनेट
फर्नीचर
- फ्रेम, आवरण, शेल्फ और हैंडल
- डेस्क, फाइल कैबिनेट और दुकान की फिटिंग
विद्युत
- लाइटिंग फिटिंग, केबल ट्रे और जंक्शन बॉक्स
- पैनल आवरण, वायरिंग चैनल और सोलर PV फ्रेम
परिवहन
- ट्रकों और ट्रेलरों के लिए हिच, रेलिंग, सीढ़ियाँ और फ्रेम
- राजमार्ग सुरक्षा अवरोधक
इसके अलावा सजावटी वास्तुशिल्प प्रोफाइल, डिस्प्ले, प्रदर्शनी सामग्री, संकेत-पट्ट, रेल डिब्बों और ट्रक बॉडी के पैनल भी आम तौर पर रोल फॉर्म किए जाते हैं।
असीमित खुले अनुप्रस्थ काट बनाने की लचीलता के कारण रोल फॉर्मिंग मानकीकृत और कस्टम दोनों प्रकार के पुर्जों के उत्पादन के लिए आदर्श है।
रोल फॉर्मिंग की अन्य प्रक्रियाओं से तुलना
धातु बनाने की अन्य प्रक्रियाओं की तुलना में प्रोफाइल रोल फॉर्मिंग के लाभ और सीमाएँ दोनों हैं:
प्रेस ब्रेक बेंडिंग की तुलना में
- बड़े प्रेस ब्रेक की तुलना में उपकरण लागत कम
- बेंड डाइज़ के लिए टूलिंग लागत नहीं
- उत्पादन क्षमता अधिक
- यह खुले प्रोफाइल तक सीमित है; प्रेस ब्रेक बंद आकार बना सकते हैं
- रोल फॉर्मिंग में आकार मशीन की क्षमता से सीमित होता है
- प्रेस ब्रेक में पुर्जों के बीच बदलाव तेज़ होता है
- प्रेस ब्रेक अधिक मोटी सामग्री संभाल सकते हैं
स्टैम्पिंग की तुलना में
- स्टैम्पिंग डाइज़ की तुलना में टूलिंग लागत बहुत कम
- छोटे बैच संभव; स्टैम्पिंग बड़ी मात्रा के उत्पादन के लिए अनुकूलित है
- रोल फॉर्मिंग में सामग्री का बेहतर उपयोग
- स्टैम्पिंग में आकार की सीमाएँ अधिक
- स्टैम्पिंग बंद-सेक्शन आकार बना सकती है, जो रोल फॉर्मिंग में संभव नहीं
- रोल फॉर्मिंग के उपकरणों की शुरुआती लागत अधिक
एक्सट्रूज़न की तुलना में
- कम लागत वाली टूलिंग से रोल फॉर्मिंग में पुर्जे बदलने की लचीलता मिलती है
- एक्सट्रूज़न केवल निश्चित अनुप्रस्थ काट को निरंतर लंबाइयों में बनाता है
- रोल फॉर्मिंग की चौड़ाई मशीन की क्षमता पर निर्भर करती है
- कम अवधि के उत्पादन बैचों के लिए एक्सट्रूज़न व्यावहारिक नहीं
लेज़र/वॉटरजेट कटिंग की तुलना में
- लेज़र कटिंग की तरह ऊष्मा-प्रभावित क्षेत्र या विकृति नहीं होती
- शीयरिंग में होने वाली स्क्रैप हानि की तुलना में सामग्री की बर्बादी कम
- रोल फॉर्मिंग के विपरीत, कस्टम बंद आकार लचीले ढंग से बनाए जा सकते हैं
- रोल टूलिंग की तैयारी की तुलना में कटिंग से लीड टाइम बहुत कम हो सकता है
- रोल फॉर्मिंग जैसी आकार या मोटाई की सीमाएँ नहीं
लाभों और सीमाओं दोनों पर विचार करने से उत्पादन के लिए उपयुक्त प्रक्रिया चुनने में मदद मिलती है। मशीन की शुरुआती लागत अधिक होने के बावजूद लंबे उत्पादन बैचों में रोल फॉर्मिंग लाभ देती है।
रोल फॉर्मिंग दोष
प्रोफाइल रोल फॉर्मिंग में होने वाले कुछ संभावित दोष:
बकलिंग
- वेब या फ्लैंज पर लहरें या झुर्रियाँ
- अत्यधिक संपीड़न के कारण
- चौड़ाई और मोटाई का अनुपयुक्त अनुपात
- होल्ड-डाउन दबाव बढ़ाएँ
मरोड़
- तैयार प्रोफाइल लंबाई की दिशा में मुड़ जाता है
- रोल ठीक से संरेखित नहीं हैं
- रोल स्टैंडों के बीच की दूरी अनुचित है
- रोल संरेखण समायोजित करें
फोल्डओवर
- बना हुआ फ्लैंज वेब पर मुड़ जाता है
- अत्यधिक संपीड़न
- निचले रोल का व्यास बढ़ाएँ
सतह पर निशान
- सतह पर रोलर के निशान दिखाई देते हैं
- रोल का अत्यधिक दबाव
- स्थापित करें
फटना
- बने हुए प्रोफाइल की न्यूट्रल धुरी के साथ दरारें
- फॉर्मिंग के दौरान धातु की तन्यता सीमा पार हो जाती है
- बेंड डिडक्शन में रेडियस बढ़ाएँ
- रोल-पास क्रम समायोजित करें
फ्लैंज का फैलना
- बने हुए फ्लैंज बाहर की ओर फैल जाते हैं
- रोल का अपर्याप्त नियंत्रण
- ऊपरी और निचले रोल संरेखित नहीं हैं
- रोल संरेखण समायोजित करें
अधूरी फॉर्मिंग
- वेब निचले रोल के संपर्क में नहीं आता
- इससे पूरी फॉर्मिंग नहीं हो पाती
- घिसे या क्षतिग्रस्त रोल
- रोल का व्यास बढ़ाएँ
स्प्रिंगबैक
- अंतिम स्टैंड से निकलने के बाद पुर्जा अपना आकार बनाए नहीं रखता
- धातु की प्रत्यास्थ वापसी
- अधिक मोड़ना और अधिक फॉर्मिंग करना इसकी भरपाई कर सकता है
मोटाई में बदलाव
- पुर्जे की लंबाई में सामग्री की मोटाई एकसमान नहीं रहती
- रोलों के बीच उचित संबंध नहीं है
- निचले रोल का व्यास बढ़ाएँ
सतह की क्षति
- बने हुए हिस्सों पर डेंट, खरोंच और गहरे निशान
- रोल पर जमा मलबे से निशान पड़ते हैं
- सामग्री या रोलों पर स्नेहक लगाएँ
- रोल की सतहें साफ़ करें
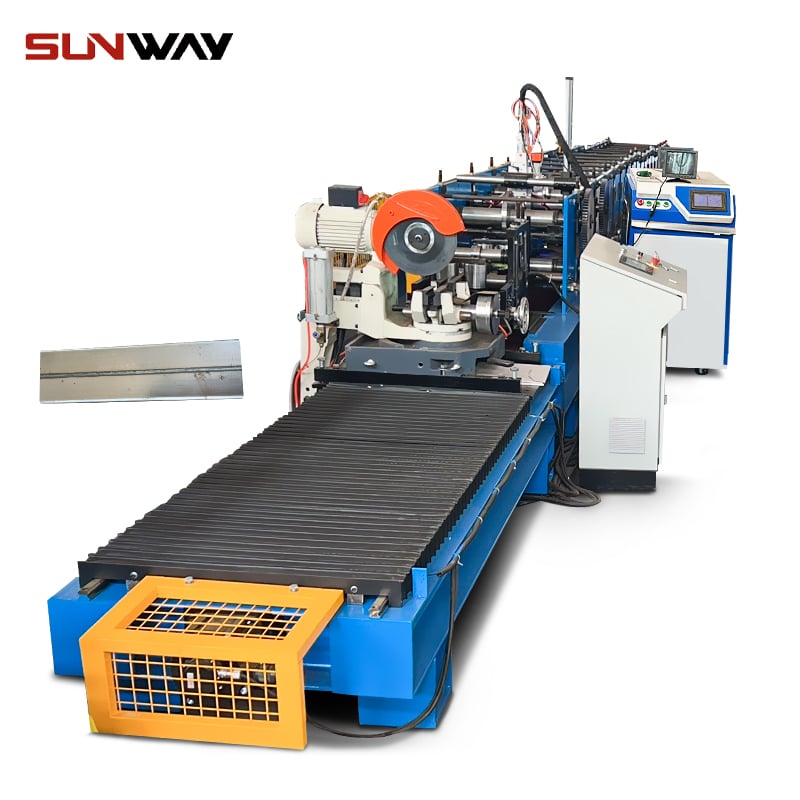
रोल फॉर्मिंग में स्नेहन
प्रोफाइल रोल फॉर्मिंग में स्नेहन इन कारणों से महत्वपूर्ण है:
- रोल और शीट मेटल के बीच घर्षण घटाना
- मोड़ना और सामग्री का प्रवाह आसान बनाना
- बने हुए प्रोफाइलों की सतह को नुकसान से बचाना
प्रभावी स्नेहन के लाभ:
- रोल और टूलिंग पर फॉर्मिंग लोड कम करना
- गॉलिंग और सामग्री के रोल पर चिपकने से बचाना
- लाइन की गति और उत्पादन दर बढ़ाना
- तैयार पुर्जों की सतह की गुणवत्ता सुधारना
- सेवा-आयु बढ़ाने के लिए रोल का घिसाव कम करना
स्नेहन के सामान्य तरीके:
रोल का स्नेहन
- रोल की सतहों पर सीधे स्नेहक लगाया जाता है
- रोल पर कोटिंग बनाए रखने के लिए ड्रिप सिस्टम
- शीट के रोल से संपर्क करते समय घर्षण घटाता है
स्टॉक का स्नेहन
- डीकॉइलर से पहले शीट या कॉइल पर कोटिंग की जाती है
- पूरे उत्पादन रन के लिए सही मात्रा लगाई जाती है
- सभी स्टैंडों में एकसमान स्नेहन
मिस्ट स्प्रे
- सतहों पर हवा के साथ स्नेहक की महीन फुहार छिड़की जाती है
- कम मात्रा में समान रूप से वितरण
- अतिरिक्त जमाव के बिना साफ़ अनुप्रयोग
आंतरिक प्रणालियाँ
- भीतर से तेल या कूलेंट छिड़कने की प्रणालियाँ
- कार्यशाला की हवा को अधिक स्वच्छ रखने में मदद
रोल फॉर्मिंग में तेल-आधारित उत्पादों के बजाय सिंथेटिक स्नेहकों का आम तौर पर उपयोग किया जाता है। इनसे संचालन साफ़ रहता है, सेवा-आयु लंबी होती है और बने हुए पुर्जों को सँभालते समय गंदगी कम होती है। उचित पुनर्चक्रण प्रणाली रोल फॉर्मिंग में सिंथेटिक स्नेहकों की सेवा-आयु बढ़ा सकती है।
द्वितीयक संचालन
रोल-फॉर्म किए पुर्जों पर अक्सर द्वितीयक संचालन किए जाते हैं:
कटिंग
- अंतिम लंबाई में शीयरिंग या आरी से काटना
- फास्टनर या हैंगर लगाने के लिए छेद पंच करना
- अन्य घटकों से जोड़ने के लिए नॉच और स्लॉट बनाना
- बेहतर रूप के लिए किनारों की ट्रिमिंग और डिबरिंग
बेंडिंग
- प्रेस ब्रेक से सिरों पर टैब, फ्लैंज और ब्रैकेट जोड़ना
- जोड़ बनाने के लिए इंटरलॉक और पॉकेट बनाना
- पैनल जोड़ने के लिए हेम और सीम बनाना
फिनिशिंग
- दिखावट और सुरक्षा के लिए पेंटिंग और पाउडर कोटिंग
- संक्षारण प्रतिरोध के लिए हॉट-डिप गैल्वनाइज़िंग या प्लेटिंग
- स्टेनलेस स्टील जैसी धातुओं के लिए प्राइमिंग और पैसिवेशन
हार्डवेयर
- एम्बेडेड नट, स्टड और कैप्टिव फास्टनर जोड़ना
- माउंटिंग क्लिप और ब्रैकेट लगाना
असेंबली
- रोल-फॉर्म किए सेक्शनों को पैनल या फ्रेम से जोड़ना
- इन्सुलेशन, काँच, इलेक्ट्रॉनिक्स और लाइटिंग को एकीकृत करना
- अतिरिक्त घटकों की वेल्डिंग और फास्टनिंग
ऐसी द्वितीयक प्रक्रियाएँ रोल-फॉर्म किए प्रोफाइलों से तैयार पुर्जे या उप-असेंबली बनाने में मदद करती हैं। स्वचालन से निरंतर उत्पादन लाइन में कई संचालन एकीकृत किए जा सकते हैं।
रोल फॉर्मिंग उपकरण आपूर्तिकर्ता
प्रोफाइल रोल फॉर्मिंग उपकरणों के कुछ प्रमुख निर्माता हैं:
- Samco Machinery – उत्पादन और प्रोटोटाइप अनुप्रयोगों के लिए रोल फॉर्मरों की पूरी श्रृंखला
- Metform International – अनेक उद्योगों के लिए रोल फॉर्मिंग मशीनें
- Dahlstrom Motors – कस्टम रोल फॉर्मर का इंजीनियरिंग डिज़ाइन और निर्माण
- Formtek – HVAC, जल-निकासी, पैनल, रैकिंग और ऑटोमोटिव के लिए रोल फॉर्मर
- Bradbury Group – फ्लैट शीट और कॉइल प्रसंस्करण उपकरणों का प्रमुख आपूर्तिकर्ता
- Shibo Mechanical Engineering – ताइवान का रोल फॉर्मिंग मशीन निर्माता
- Comet Machinery – उत्पादन रोल फॉर्मर और पोर्टेबल व्हील मशीनें
- KNUTH – जर्मन इंजीनियरिंग वाली रोल फॉर्मिंग मशीनें और टूल
- Botou Xianfa – चीन का रोल फॉर्मिंग उपकरण निर्माता
- EZForm – कनाडा-स्थित प्रमुख रोल फॉर्मिंग मशीन निर्माता
रोल फॉर्मिंग उपकरण चुनते समय इन महत्वपूर्ण बातों पर विचार करें:
- आवश्यक फॉर्मिंग चौड़ाई और मोटाई क्षमता
- पुर्जे के आयामों के आधार पर मशीन की कुल लंबाई
- प्रोफाइल आकार के लिए आवश्यक रोल स्टैंडों की संख्या
- उत्पादन दर और मात्रा
- नियंत्रण, स्वचालन और सेटअप की सरलता
- रोल डिज़ाइन सेवाओं की उपलब्धता
- समान अनुप्रयोगों का अनुभव
- सेवा और सहायता के लिए वैश्विक मौजूदगी
प्रमुख रोल फॉर्मर निर्माता फॉर्मिंग उपकरणों के साथ-साथ संपूर्ण डिज़ाइन सहायता और रोल टूलिंग सेवाएँ भी देते हैं।
रोल फॉर्मिंग की लागत
प्रोफाइल रोल फॉर्मिंग की लागत और अर्थशास्त्र:
मशीन की लागत
- आकार और सुविधाओं के अनुसार $50,000 से $500,000+
- अधिक क्षमताओं वाली बड़ी स्वचालित मशीनों की लागत अधिक होती है
टूलिंग लागत
- प्रत्येक टूलिंग सेट के लिए $2,000 से $20,000+
- अधिक रोल स्टैंड और जटिलता लागत बढ़ाते हैं
**संचालन लागत **
- लोडिंग/अनलोडिंग के लिए आम तौर पर 1-2 ऑपरेटरों का श्रम
- रखरखाव और टूलिंग बदलने की कम लागत
- ऊर्जा खपत ~50-100 kWh प्रति टन उत्पादन
उत्पादन दरें
- उच्च गति वाली मशीनों पर लाइन की गति 200 ft/min तक
- प्रति शिफ्ट 10,000 से 100,000+ ft उत्पादन संभव
निवेश वापसी अवधि
- लागत-वसूली मात्रा के बाद ~1-3 वर्ष
- बड़ी उत्पादन मात्रा में उल्लेखनीय
- मशीनों की लंबी आयु – 20 वर्ष से अधिक
प्रति पुर्जा लागत
- जटिलता के अनुसार प्रति पुर्जा $0.10 से $2
- कम संचालन लागत के कारण अधिक मात्रा में उत्पादन से लागत लाभ बेहतर होता है
बड़े उत्पादन बैचों – आम तौर पर 50,000 से अधिक पुर्जों – में रोल फॉर्मिंग किफायती हो जाती है। कम मात्रा के लिए लेज़र कटिंग या प्रेस ब्रेक जैसी अन्य प्रक्रियाएँ अधिक किफायती हो सकती हैं। रोल फॉर्मिंग की लचीलता एक ही मशीन पर कम और अधिक, दोनों मात्रा में उत्पादन की अनुमति देती है।
रोल फॉर्मिंग प्रक्रिया नियंत्रण
प्रभावी प्रक्रिया नियंत्रण रोल फॉर्मिंग में उच्च गुणवत्ता और उत्पादकता सुनिश्चित करता है:
लाइन गति
- उत्पादन दर और क्षमता सीधे लाइन की गति से जुड़ी हैं
- क्षमता और गुणवत्ता के बीच संतुलन बनाने के लिए गति अनुकूलित की जाती है
रोल दबाव
- अच्छी फॉर्मिंग के लिए पर्याप्त दबाव आवश्यक है
- अत्यधिक दबाव से दोष और रोल का घिसाव होता है
- बल सेंसर दबाव अनुकूलित करने में मदद करते हैं
स्ट्रिप तनाव
- सुचारु फीडिंग के लिए पर्याप्त तनाव आवश्यक है
- बकलिंग घटाता है और सामग्री के प्रवाह में मदद करता है
- स्ट्रिप पर लगे लोड सेल तनाव की निगरानी करते हैं
रोल का घिसाव
- घिसे हुए रोल निशान और आयामी त्रुटियाँ पैदा करते हैं
- इनलाइन रोल मापन प्रणालियाँ घिसाव का पता लगाती हैं
- संकेतकों के आधार पर रोल बदले जाते हैं
स्नेहन
- पर्याप्त स्नेहन खरोंचों को रोकता है
- सेंसर स्नेहक का उचित स्तर सुनिश्चित करते हैं
- पंप लाइन की गति के अनुसार प्रवाह समायोजित करते हैं
स्वचालन
- प्रोग्राम योग्य कंट्रोलर मशीनों का समन्वय करते हैं
- नियंत्रण के लिए HMI डिस्प्ले और इंटरफेस
- डायग्नोस्टिक्स प्रक्रिया की स्थिति पर नज़र रखते हैं
आधुनिक रोल फॉर्मर इष्टतम फॉर्मिंग स्थितियाँ स्वचालित रूप से बनाए रखने के लिए व्यापक निगरानी और नेटवर्कयुक्त नियंत्रणों का उपयोग करते हैं। इससे अस्वीकृत पुर्जे घटते हैं, अधिकतम उत्पादन दर संभव होती है और डाउनटाइम कम होता है।
रोल फॉर्मिंग में सामान्य समस्याएँ
प्रोफाइल रोल फॉर्मिंग में आने वाली कुछ आम समस्याएँ और उनके समाधान:
समस्या: बने हुए प्रोफाइल का मुड़ना
समाधान: रोलों का सही संरेखण सुनिश्चित करें; रोल स्टैंडों के बीच दूरी बढ़ाएँ; रोलों की समांतरता जाँचें
समस्या: अंतिम स्टैंड से निकलने के बाद प्रोफाइल का विकृत होना
समाधान: निचले रोल का व्यास बढ़ाएँ; तैयार प्रोफाइल के लिए रोलर सपोर्ट लगाएँ
समस्या: फॉर्मिंग के दौरान फ्लैंज का पलट जाना
समाधान: संपीड़न घटाएँ; फ्लैंज की चौड़ाई बढ़ाएँ; रोल कंटूर जाँचें
समस्या: वेब का निचले रोल से संपर्क न होना
समाधान: निचले रोल का व्यास बढ़ाएँ; रोल-पास क्रम समायोजित करें
समस्या: गियरबॉक्स और टूलिंग पर अत्यधिक लोड
समाधान: सामग्री पर स्नेहक लगाएँ; लाइन की गति घटाएँ; रोल संरेखण जाँचें
समस्या: बनी हुई सतह पर रोलर के निशान दिखना
समाधान: क्षतिग्रस्त रोल बदलें; स्नेहन बढ़ाएँ; रोल दबाव घटाएँ
समस्या: वेब और फ्लैंज के जोड़ पर दरार पड़ना
समाधान: मोड़ का रेडियस बढ़ाएँ; अधिक प्री-फॉर्मिंग स्टैंड उपयोग करें; सामग्री की तन्यता जाँचें
समस्या: प्रोफाइल की सहनशीलता खराब होना
समाधान: रोल डिज़ाइन में स्प्रिंगबैक का हिसाब रखें; अधिक मोड़ का उपयोग करें
समस्या: बने हुए पुर्जों पर खरोंच
समाधान: रोल की सतहें साफ़ करें; स्नेहन बेहतर करें; सामग्री की सतह की गुणवत्ता जाँचें
रोल फॉर्मिंग सुरक्षा
रोल फॉर्मिंग संचालन के लिए सुरक्षा उपाय:
- रोल स्टैंडों को सुरक्षात्मक गार्ड से ढकें
- ऐसे इंटरलॉक्ड प्रवेश-दरवाज़े लगाएँ जो खुलने पर मशीन बंद कर दें
- आपातकालीन स्टॉप बटनों पर स्पष्ट लेबल लगाएँ
- शरीर का कोई अंग पहचानने पर संचालन रोकने वाले सेंसर
- रखरखाव के लिए लॉकआउट/टैगआउट प्रक्रियाएँ
- स्नेहक को हाथ से सीधे सँभालने के बजाय ब्रश या फ़नल उपयोग करें
- भारी टूलिंग को सुरक्षित रूप से उठाने और सँभालने के उपकरण
- कर्मचारी उचित PPE पहनें – सुरक्षा चश्मा, दस्ताने और ढीले न होने वाले कपड़े
- तेल की धुंध और धुएँ को नियंत्रित करने के लिए पर्याप्त वेंटिलेशन
- अधिक शोर वाले क्षेत्रों को ध्वनि-रोधी आवरण से अलग करें
- टूलिंग, गार्ड, सेंसर और इंटरलॉक का नियमित निरीक्षण
- सुरक्षित संचालन प्रक्रियाओं और सावधानियों का प्रशिक्षण
- सुरक्षा क्षेत्र बनाएँ और मशीन के पास प्रवेश सीमित करें
रोल फॉर्मिंग में घूमते पुर्जों, उच्च दबाव और तीखे किनारों से गंभीर खतरे होते हैं। चोटों को रोकने के लिए व्यापक सुरक्षा उपायों का पालन अत्यंत आवश्यक है। मशीन सुरक्षा गार्ड, लॉकआउट प्रक्रियाएँ, कर्मचारी प्रशिक्षण और PPE का उपयोग अनिवार्य किया जाना चाहिए।
रोल फॉर्मिंग गुणवत्ता नियंत्रण
रोल फॉर्मिंग में गुणवत्ता नियंत्रण के तरीके:
- बने हुए प्रोफाइल के पहले पुर्जे का निरीक्षण
- गेज और CMM से आयामों की जाँच
- पुर्जे की लंबाई में मोटाई के बदलाव की निगरानी
- बने हुए हिस्सों की सतह की फिनिश का निरीक्षण
- दोषों के लिए दृश्य निरीक्षण
- स्नेहक की सही मात्रा की निगरानी
- वेब और फ्लैंज की चौड़ाई तथा मोड़ के कोण का मापन
- कटिंग की लंबाई और छेद पंचिंग की गुणवत्ता की पुष्टि
- मरोड़, वक्रता और समतलता की जाँच
- नई टूलिंग और प्रक्रिया बदलावों की पुष्टि के लिए परीक्षण रन
- सांख्यिकीय प्रक्रिया नियंत्रण से दोषों की निगरानी
- महत्वपूर्ण आयामों की क्षमता का विश्लेषण
- प्रक्रिया पैरामीटर और सहनशीलताओं का दस्तावेज़ीकरण
- निरीक्षण प्रक्रियाओं के लिए ऑपरेटरों को प्रशिक्षण
- दोष होने पर सुधारात्मक कार्रवाई
पर्याप्त गुणवत्ता नियंत्रण उपायों के साथ, रोल फॉर्मिंग प्रक्रिया की दोहराव-क्षमता आवश्यक सहनशीलताओं के भीतर एकसमान पुर्जे बनाना सुनिश्चित करती है। सांख्यिकीय निगरानी सुधार के क्षेत्रों की पहचान करने में मदद करती है।
रोल फॉर्मिंग प्रक्रिया समस्या निवारण
रोल फॉर्मिंग में समस्या आने पर समस्या-निवारण के तरीके:
- पहले मशीन रोकें और बने हुए सेक्शन का सावधानी से निरीक्षण करें
- हाल के प्रक्रिया बदलावों या समायोजनों की समीक्षा करें
- रोल का घिसाव, स्नेहक की मात्रा और स्ट्रिप का संरेखण जाँचें
- स्टॉक सामग्री के गुण और स्थिति की पुष्टि करें
- लाइन की गति को क्रमशः कम करके देखें
- अलग-अलग रोल स्टैंडों का दबाव और संरेखण समायोजित करें
- रोल-पास डिज़ाइन और टूलिंग सेटअप की जाँच करें
- ऑपरेटर प्रशिक्षण और प्रक्रियाओं के पालन की समीक्षा करें
- देखे गए विशिष्ट दोष के मूल कारण का विश्लेषण करें
- समस्या को व्यवस्थित रूप से अलग पहचानने के लिए छोटे बैचों का पायलट रन करें
- बने हुए प्रोफाइल का कई स्थानों पर निरीक्षण और मापन करें
- अन्य उपाय आज़माने के बाद भी समस्या बनी रहे तभी टूलिंग में बदलाव करें
- कठिन फॉर्मिंग समस्याओं के समाधान के लिए रोल डिज़ाइन विशेषज्ञों से सलाह लें
- यदि दोष का कारण सामग्री की संरचना हो तो सामग्री परीक्षण पर विचार करें
- सभी निष्कर्ष और की गई सुधारात्मक कार्रवाइयाँ दर्ज करें
सावधानीपूर्वक समस्या-निवारण से रोल फॉर्मिंग की समस्या के कारणों की पहचान होती है। केवल टूलिंग पर ध्यान केंद्रित करने से पहले सामग्री, विधियों, कर्मचारियों या मशीन से जुड़े अन्य संभावित कारणों पर विचार करना चाहिए।
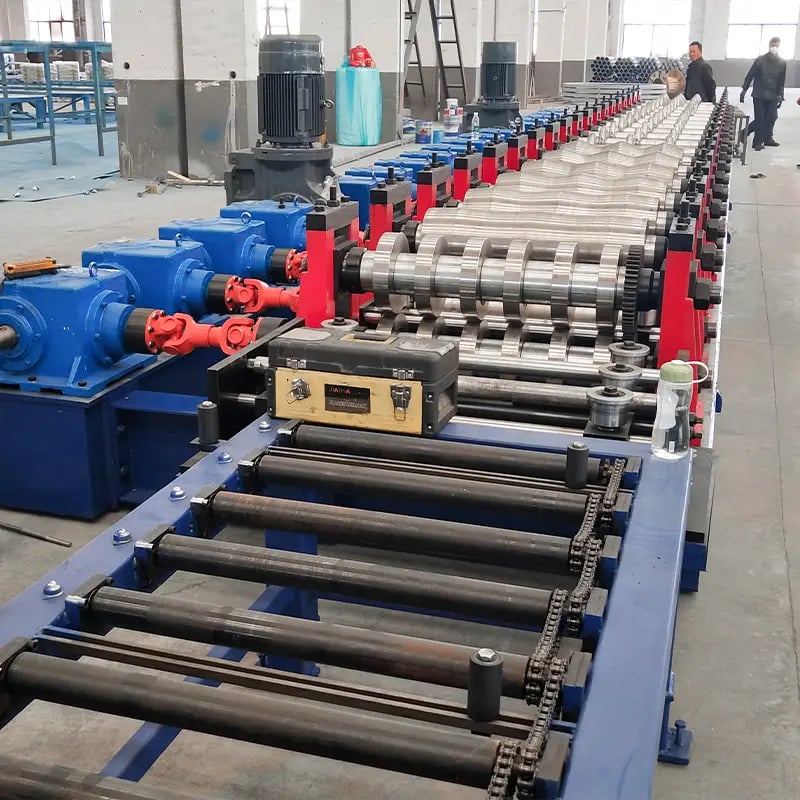
रोल फॉर्मिंग उद्योग मानक
रोल फॉर्मिंग मानक उपकरण विनिर्देशों, डिज़ाइन और गुणवत्ता नियंत्रण के लिए मार्गदर्शन देते हैं:
ASTM A924 – रोल फॉर्मिंग में उपयोग होने वाली स्टील शीट के लिए मानक
ASTM B136 – रोल फॉर्मिंग के लिए पीतल की स्ट्रिप सामग्री का मानक
AISI D100 – रोल फॉर्मिंग दिशानिर्देश और सहनशीलताएँ
AWS D1.3 – रोल-फॉर्म किए पुर्जों और मशीनों के लिए वेल्डिंग दिशानिर्देश
NSSGA – एग्रीगेट उद्योग के उत्पादों के लिए रोल फॉर्मिंग मार्गदर्शिका
AISI SG03-3 – कोल्ड-फॉर्म्ड स्टील फ्रेमिंग के लिए दिशानिर्देश
ASTM E290 – रोल-फॉर्म किए पुर्जों के मोड़ परीक्षण की विधियाँ
ISO 11562 – रोल-फॉर्म किए पुर्जों के रैखिक माप
JIS Z1701 – रोल-फॉर्म किए उत्पादों की परीक्षण विधियाँ
API Spec 5CT – केसिंग और ट्यूबिंग के विनिर्देश
SAE J136 – स्नेहक परीक्षण विधियाँ
उद्योग मानकों का पालन सुनिश्चित करता है कि रोल-फॉर्म किए पुर्जे सामग्री, डिज़ाइन, आयाम, परीक्षण और जोड़ने जैसे सभी पहलुओं के आवश्यक विनिर्देश पूरे करें।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: किन धातुओं को रोल फॉर्म किया जा सकता है?
उत्तर: मशीन की मोटाई और चौड़ाई सीमाओं के भीतर स्टील, स्टेनलेस स्टील, एल्युमिनियम, तांबा, पीतल और अन्य तन्य धातुओं को रोल फॉर्म किया जा सकता है।
प्रश्न: किस मोटाई सीमा को रोल फॉर्म किया जा सकता है?
उत्तर: मोटाई की सामान्य सीमा 18 ga से 1/4 in है। बड़ी मशीनें 1 in मोटी सामग्री तक रोल फॉर्म कर सकती हैं। न्यूनतम मोटाई लगभग 26 ga से 30 ga होती है।
प्रश्न: कौन-सी सहनशीलताएँ प्राप्त की जा सकती हैं?
उत्तर: रोल-फॉर्म किए पुर्जों में आम तौर पर सामग्री की मोटाई के +/- 1% के भीतर सहनशीलता रखी जा सकती है। कुछ आयामों में इससे अधिक कड़ी सहनशीलता संभव है।
प्रश्न: रोल-फॉर्म किया एक पुर्जा कितना लंबा हो सकता है?
उत्तर: मशीन के आकार के अनुसार उत्पादन लंबाई 2 ft से 25 ft तक होती है। सैद्धांतिक रूप से लंबाई असीमित हो सकती है।
प्रश्न: किन धातुओं को स्नेहन की आवश्यकता होती है?
उत्तर: स्टेनलेस स्टील को छोड़कर अधिकांश धातुओं के लिए स्नेहन की सलाह दी जाती है। यह पीतल, तांबे और एल्युमिनियम के लिए विशेष रूप से उपयोगी है।
प्रश्न: क्या ग्रेन की दिशा रोल फॉर्मिंग को प्रभावित करती है?
उत्तर: हाँ, ग्रेन की दिशा के अनुप्रस्थ मोड़ना आसान होता है। प्रोफाइल आम तौर पर मूल ग्रेन अभिविन्यास के समानांतर रोल फॉर्म किए जाते हैं।
प्रश्न: कितने ऑपरेटर आवश्यक हैं?
उत्तर: आम तौर पर 1-2 ऑपरेटर – एक अनकॉइलर पर और एक निकास छोर पर। स्वचालित मशीनों में ऑपरेटर की आवश्यकता नहीं भी हो सकती है।
प्रश्न: प्रोफाइलों के बीच बदलाव में कितना समय लगता है?
उत्तर: रोल और टूलिंग बदलने में 4-8 घंटे लग सकते हैं। कुछ क्विक-चेंज टूलिंग यह समय काफी घटा देती हैं।
प्रश्न: प्रोफाइल की सहनशीलता किन बातों से निर्धारित होती है?
उत्तर: सहनशीलताएँ सामग्री के गुणों, टूलिंग की कठोरता, रोल स्टैंडों की संख्या, स्नेहन और लाइन की गति पर निर्भर करती हैं।
प्रश्न: अधिकतम चौड़ाई को क्या सीमित करता है?
उत्तर: मशीन के फ्रेम का आकार, रोल स्टैंड की कठोरता और फॉर्मिंग शक्ति अधिकतम चौड़ाई सीमित करते हैं। सबसे बड़ी मशीनों में यह 120 in तक होती है।
प्रश्न: कितने जटिल आकार बनाए जा सकते हैं?
उत्तर: खुले और एकसमान आकारों के बड़े पैमाने पर उत्पादन में रोल फॉर्मिंग बेहतर है। जटिल प्रोफाइलों के छोटे बैचों के लिए प्रेस ब्रेक अधिक उपयुक्त हैं।
प्रश्न: बनी हुई सतह पर खरोंच किन कारणों से आती हैं?
उत्तर: काम या टूलिंग पर मलबा जमा होना, खराब स्नेहन, क्षतिग्रस्त टूलिंग और रोल का अनुचित दबाव।
प्रश्न: स्प्रिंगबैक समस्या क्यों है?
उत्तर: मोड़ने के बाद प्रत्यास्थ वापसी से आकार विकृत हो जाता है। अधिक मोड़ना और निचले रोल का सपोर्ट इसकी भरपाई कर सकते हैं।
प्रश्न: छेद और नॉच कैसे बनाए जाते हैं?
उत्तर: आवश्यकतानुसार छेद और आकारदार कटआउट बनाने के लिए रोल फॉर्मिंग के बाद पंचिंग, निबलिंग या लेज़र कटिंग की जाती है।
प्रश्न: अन्य विधियों की तुलना में रोल फॉर्मिंग अधिक किफायती क्यों है?
उत्तर: डाइज़ की आवश्यकता नहीं होती और संचालन लागत कम रहती है। लंबे उत्पादन बैचों में सेटअप लागत वितरित हो जाती है। सामग्री का उपयोग अधिक होता है।





