
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

Stam रोल फॉर्मिंग मशीनों का अवलोकन
Stam रोल फॉर्मिंग मशीनें धातु शीटों को लगातार मोड़ने की प्रक्रियाओं की शृंखला से कस्टम प्रोफाइल में ढालती हैं। ये बहुउपयोगी उपकरण हैं, जिनसे रूफिंग और साइडिंग से लेकर रैकिंग प्रणालियों, सोलर पैनल फ्रेम, हाईवे उत्पादों आदि के लिए घटक बनाए जा सकते हैं।
धातु बनाने की अन्य प्रक्रियाओं की तुलना में रोल फॉर्मिंग के कई लाभ हैं:
- तेज़ गति से निरंतर प्रोफाइल का अत्यधिक स्वचालित उत्पादन
- कड़ी सहनशीलता के साथ जटिल आकार बनाने की क्षमता
- स्टैम्पिंग जैसी अन्य प्रक्रियाओं की तुलना में कम टूलिंग लागत
- कॉइल की समतल शीटों से प्रोफाइल बनने के कारण सामग्री का न्यूनतम अपव्यय
- रोल सेट जल्दी बदल सकने से उत्पादन मात्रा में लचीलापन
Stam 50 वर्षों से अधिक समय से रोल फॉर्मिंग तकनीक का अग्रणी नाम रहा है। इसकी मशीनों में कम मात्रा वाले उत्पादन के लिए छोटी इकाइयों से लेकर प्रति मिनट 100 meters से अधिक प्रोफाइल बनाने वाली उच्च-क्षमता लाइनें शामिल हैं।
Stam रोल फॉर्मिंग उपकरण की कुछ मुख्य विशेषताएँ:
रोल फॉर्मिंग मशीनों की मार्गदर्शिका
| प्रकार | विवरण |
|---|---|
| उत्पादन लाइनें | निरंतर उत्पादन के लिए कई स्टैंड और लूप नियंत्रण वाली उच्च गति, उच्च मात्रा की लाइनें |
| कॉम्पैक्ट लाइनें | कम आउटपुट मात्रा लेकिन तेज़ बदलाव की क्षमता वाली किफायती लाइनें |
| पोर्टेबल रोल फॉर्मर | हल्की, साइटों के बीच ले जाने में आसान पोर्टेबल इकाइयाँ |
| विशेषीकृत लाइनें | विशेष उच्च-मज़बूती प्रोफाइल या मोटे गेज़ की सामग्री बनाने के लिए अनुकूलित लाइनें |
| टूलिंग | मानक और कस्टम रोल टूलिंग, पंच, डाइ आदि की पूरी शृंखला |
रोल फॉर्मर की विशेषताएँ
| पैरामीटर | विवरण |
|---|---|
| फॉर्मिंग स्टेशन | प्रोफाइल की जटिलता के अनुसार 20 फॉर्मिंग स्टैंड तक |
| फॉर्मिंग गति | उच्च-क्षमता वाली लाइनों पर 100 m/min तक |
| सामग्री की मोटाई | विशेष भारी-गेज लाइनों के लिए 8 mm तक |
| सामग्री की चौड़ाई | सबसे बड़ी उत्पादन लाइनों पर 2100 mm तक |
| रोल डिज़ाइन | विभिन्न प्रोफाइल – गोल, वर्गाकार, आयताकार, ट्रेपेज़ॉइडल आदि |
| स्वचालन | लूप नियंत्रण, प्रोग्राम किए जा सकने वाले PLC, त्वरित डाइ बदलाव प्रणाली |
| विकल्प | डिकॉयलर, स्ट्रेटनर, प्री-पंच, कटऑफ आरी, स्टैकर आदि |
Stam रोल फॉर्मरों के अनुप्रयोग
| उद्योग | आमतौर पर बनने वाले प्रोफाइल |
|---|---|
| निर्माण | रूफिंग शीट, दीवार पैनल, कॉर्निस, स्टड, पर्लिन |
| ऑटोमोटिव | खिड़की फ्रेम, मडगार्ड, पिलर, एग्जॉस्ट घटक |
| उपकरण | पैनल, हाउसिंग, फ्रेम, दरवाज़े के घटक |
| फर्नीचर | रैक, फ्रेम, शेल्फ, मेज़ के पैर |
| कृषि | साइलो पैनल, ड्रेनेज प्रोफाइल, पशु मैट |
| अवसंरचना | संरचनात्मक प्रोफाइल, हाईवे क्रैश बैरियर, उपयोगिता खंभे |
विनिर्देशों का अवलोकन
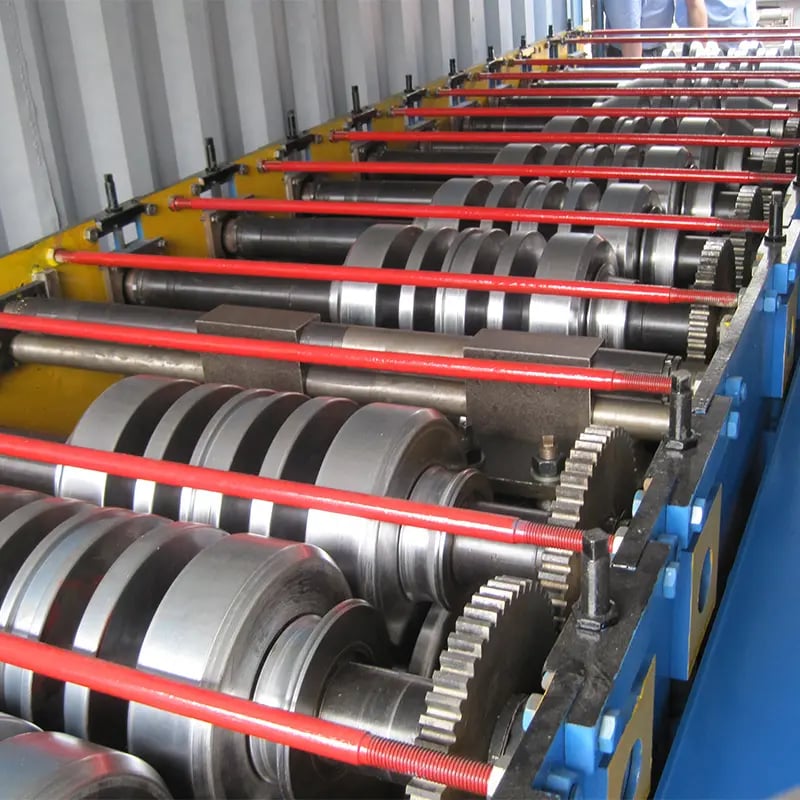
रोल फॉर्मिंग तकनीक में शीट मेटल की पट्टियों या कॉइलों को धीरे-धीरे मोड़कर इच्छित अनुप्रस्थ-खंड आकार दिया जाता है। इसके लिए शीट को विशेष आकार वाले रोलों के क्रमिक सेट से गुज़ारा जाता है। हर सेट आकार को थोड़ा और बनाता है, जब तक अंतिम प्रोफाइल प्राप्त न हो जाए।
Stam रोल फॉर्मिंग मशीनों के सामान्य डिज़ाइन मानक और संरचनात्मक विनिर्देश:
- रोल स्टेशनों की संख्या – प्रोफाइल प्रकार के अनुसार आम तौर पर 6 से 20
- रोल स्टेशन प्रकार – शुरुआती फॉर्मिंग के लिए ब्रेकडाउन स्टेशन और अंतिम सटीकता के लिए साइज़िंग स्टेशन
- रोल शाफ्ट व्यास – भारी गेज़ फॉर्मिंग के लिए अधिक कठोरता चाहिए, इसलिए 180 mm तक व्यास इस्तेमाल हो सकता है
- रोल समायोजन डिज़ाइन – गुणवत्तापूर्ण प्रोफाइल के लिए रोल गैप का तेज़ और सटीक सेटअप महत्वपूर्ण है
- रोलर बेयरिंग – उच्च-मज़बूती वाले स्टील की रोलिंग के लिए भारी क्षमता की बेयरिंग आवश्यक हैं
- रोल सामग्री – लंबे सेवा जीवन के लिए मिश्रधातु स्टील या कठोर स्टील के रोल आवश्यक हैं
- रोल ज्यामिति – सटीक रोल कंटूर बनाने के लिए उन्नत CNC ग्राइंडर उपयोग किए जाते हैं
- रोल समानांतरता – सामग्री प्रवाह नियंत्रित करने के लिए ऊपर और नीचे के रोलरों की समानांतरता बनाए रखना आवश्यक है
- सामग्री फीड प्रणाली – चेन/स्प्रोकेट ड्राइव की जगह इलेक्ट्रॉनिक नियंत्रण वाली मज़बूत डायरेक्ट ड्राइव पसंद की जाती हैं
- पट्टी गाइड नियंत्रण – पट्टी को केंद्र में रखने के लिए मल्टी-रोलर सिस्टम या एज गाइड रोल
- हॉर्सपावर क्षमता – तेज़ चक्र और भारी गेज़ रोलिंग के लिए अधिक HP मोटर और गियरबॉक्स अनिवार्य हैं
- फ्रेम और आधार – कंपन कम करने के लिए उच्च तन्य-शक्ति स्टील का स्थिर C-फ्रेम और कंक्रीट नींव
- सुरक्षा सुविधाएँ – आपातकालीन स्टॉप बटन, रोल गार्ड, लाइट कर्टेन, एक्सेस इंटरलॉक आदि
Stam रोल फॉर्मिंग उपकरण चुनने की मार्गदर्शिका
उपयुक्त Stam रोल फॉर्मिंग मशीन चुनने के लिए उत्पादन आवश्यकताओं का आकलन करें और उसी के अनुसार उपकरण क्षमता निर्धारित करें:
| कारक | विवरण |
|---|---|
| पार्ट की मात्रा | 50,000 pieces/year से अधिक के लिए उच्च गति लाइनें। 5,000-50,000 pieces/year के लिए कॉम्पैक्ट लाइनें |
| सामग्री का प्रकार | माइल्ड स्टील से लेकर स्टेनलेस स्टील, एल्युमिनियम, तांबा आदि तक। विशेष मिश्रधातुओं का अनुभव आवश्यक |
| सामग्री की मोटाई | पतले गेज़ में छोटे व्यास के रोल चल सकते हैं। मोटे गेज़ के लिए भारी क्षमता की रोल टूलिंग चाहिए |
| पार्ट के आयाम | चौड़े प्रोफाइल की तुलना में कम चौड़ाई में कम फॉर्मिंग स्टेशन चाहिए |
| प्रोफ़ाइल जटिलता | जटिल आकारों में अधिक फॉर्मिंग स्टेशन चाहिए और गति कम हो सकती है |
| त्वरित बदलाव | तेज़ी से बदलने वाले फॉर्मिंग हेड और रोलआउट स्टैंड से कामों के बीच सेटअप समय घटाएँ |
| लाइन स्वचालन | निरंतर उच्च मात्रा उत्पादन के लिए अधिक स्वचालन। कम मात्रा के बैच उत्पादन के लिए अर्ध-स्वचालित लाइनें |
| कुल लाइन लागत | डिकॉयलर, स्ट्रेटनर, कटऑफ आरी जैसे सहायक उपकरण सहित TCO पर विचार करें |
| उत्पादन वातावरण | इलेक्ट्रॉनिक्स/चिकित्सा अनुप्रयोगों के लिए क्लीनरूम विनिर्देश संभव |
| सुरक्षा | संबंधित देशों के सुरक्षा मानकों के अनुसार अतिरिक्त सुरक्षा उपाय |
| सेवा | रखरखाव और स्पेयर पार्ट आपूर्ति के लिए त्वरित बिक्री-पश्चात सहायता |
रोल फॉर्मिंग मशीन खरीदार की मार्गदर्शिका
Stam रोल फॉर्मिंग उपकरण खरीदने की योजना बना रहे ग्राहकों के लिए कुछ सुझाव:
- मशीन पर बनने वाली वार्षिक उत्पादन मात्रा और उत्पाद मिश्रण स्पष्ट रूप से तय करें
- आवश्यक मशीन क्षमता तय करने के लिए सामग्री की अधिकतम चौड़ाई, मोटाई और यील्ड स्ट्रेंथ की गणना करें
- इनलाइन होने वाले पंचिंग, नॉचिंग और छेद काटने जैसे द्वितीयक कार्यों को ध्यान में रखें
- डिज़ाइन परामर्श और परियोजना योजना के लिए तकनीकी बिक्री इंजीनियरों से जल्दी संपर्क करें
- अनुभव जाँचने के लिए समान प्रोफाइल बनाने वाले ग्राहकों की संदर्भ सूची माँगें
- अपने कारखाने की जगह की सीमाओं के अनुसार वास्तविक लाइन लेआउट ड्रॉइंग माँगें
- स्वचालन विकल्पों की समीक्षा करें – PLC, सर्वो नियंत्रण और निगरानी सेंसर
- सहायक उपकरण मॉड्यूल तय करें – डिकॉयलर, स्ट्रेटनर, निरीक्षण टेबल आदि
- उत्पादन बंद रहने का समय कम करने के लिए बिक्री-पश्चात सेवा के प्रतिक्रिया समय पर विचार करें
- विभिन्न निर्माताओं की जीवन-चक्र लागत की तुलना करें
- निर्माता के डेमो केंद्र में मशीन के प्रदर्शन परीक्षण पर बातचीत करें
- सुनिश्चित करें कि मशीन खरीद में ऑपरेटरों का पर्याप्त प्रशिक्षण शामिल हो
रोल फॉर्मिंग प्रक्रिया का अवलोकन
| चरण | विवरण |
|---|---|
| डीकॉइलिंग | शीट कॉइल को चालित डिकॉयलर पर लगाया जाता है। अलग-अलग गेज़ के लिए तनाव समायोजित किया जाता है |
| फीडिंग | धातु शीट को पहले स्टेशन तक पहुँचाने के लिए रोलर या मोटर चालित फीड टेबल उपयोग की जाती है |
| फॉर्मिंग | शीट क्रमिक फॉर्मिंग स्टेशनों से गुजरकर धीरे-धीरे प्रोफाइल का आकार प्राप्त करती है |
| कटऑफ | अंतिम कटऑफ उपकरण – घूमती शीयर या आरी प्रोफाइल को आवश्यक लंबाई में काटती है |
| निकास टेबल | बने हुए टुकड़ों को निरीक्षण और ऑफलाइन कार्यों के लिए निकास टेबल पर रखा जाता है |
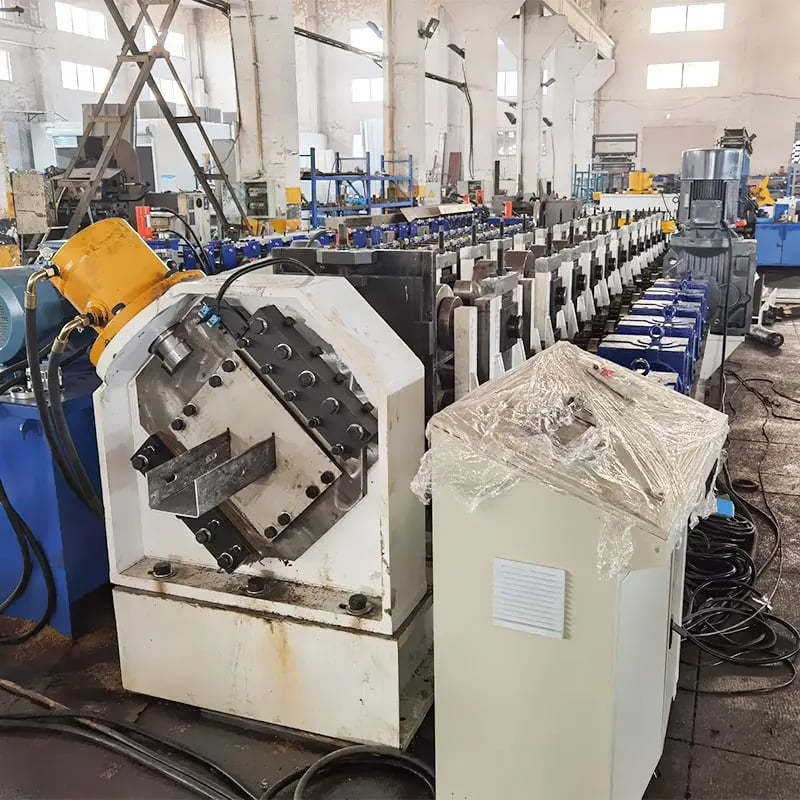
मानक रोल फॉर्मिंग उपकरण विन्यास
- डिकॉयलर या अनकॉइलर इकाई
- फीड या स्ट्रेटनिंग रोल
- एक्यूम्युलेटर या लूप नियंत्रण उपकरण
- ऊपर/नीचे कंटूर रोल सेट वाले फॉर्मिंग स्टेशन
- आवश्यकता होने पर पंचिंग या नॉचिंग स्टेशन
- लंबाई में काटने के लिए शीयर और कटऑफ मशीन
- बने हुए टुकड़े इकट्ठा करने के लिए निकास टेबल
- नियंत्रण और स्वचालन के लिए विद्युत पैनल
इनलाइन बनाम बैच उत्पादन विधियाँ
| इनलाइन रोल फॉर्मिंग | बैच उत्पादन |
|---|---|
| कॉइल से लगातार प्रोफाइल बनाती है | पहले से कटी शीट ब्लैंक को आकार देती है |
| उच्चतर उत्पादन दरें | कम उत्पादन दरें |
| कम ऑपरेटर चाहिए | ब्लैंक को हाथ से लोड करना पड़ता है |
| टुकड़ों के बीच सहनशीलता का करीबी नियंत्रण | टुकड़ों के बीच अधिक भिन्नता |
| आकार में स्वचालित कटऑफ | आकार के अनुसार मैनुअल कटिंग |
| लंबे उत्पादन रन के लिए उपयुक्त | कम मात्रा वाले उत्पादन के लिए बेहतर |
| कॉम्पैक्ट लेआउट | कार्यप्रवाह फैला हुआ हो सकता है |
नई और प्रयुक्त रोल फॉर्मिंग लाइनों के बीच चयन
| नई रोल फॉर्मिंग लाइनें | प्रयुक्त रोल फॉर्मिंग मशीनें |
|---|---|
| पूरी वारंटी वाला उपकरण | वारंटी कवरेज नहीं |
| नवीनतम तकनीक और सुरक्षा सुविधाएँ | नई सुरक्षा सुविधाएँ नहीं भी हो सकती हैं |
| आपके उत्पाद की ज़रूरतों के अनुसार अनुकूलित | अलग प्रोफाइल के लिए समायोजन की सीमाएँ |
| मरम्मत और रखरखाव की अनुमानित लागत | अप्रत्याशित खराबी का अधिक जोखिम |
| कार्यप्रवाह में कम रुकावट | बंदी का जोखिम अधिक |
| उच्च प्रारंभिक पूंजी निवेश | नए उपकरण की तुलना में उल्लेखनीय लागत बचत |
| उच्च सटीकता या महत्वपूर्ण अनुप्रयोगों के लिए आदर्श | कम सटीकता वाले अनुप्रयोगों के लिए स्वीकार्य |
| रेट्रोफिटिंग की समस्याओं का कम जोखिम | कुछ अपग्रेड या नवीनीकरण की आवश्यकता हो सकती है |
| OEM से संचालन सहायता पाना आसान | OEM सहायता उपलब्ध न भी हो |
रोल फॉर्मिंग लाइनों के संचालन की मार्गदर्शिका
| गतिविधि | विवरण |
|---|---|
| सामग्री लोडिंग | कॉइल को डिकॉयलर पर रखने के लिए ओवरहेड क्रेन या फोर्कलिफ्ट का उपयोग करें। पीछे का स्थिर सहारा ठीक से सेट करें। |
| डिकॉयलर सेटअप | कॉइल को मैंड्रेल पर रखें और पीछे का सिरा सुरक्षित करें। डिकॉयलर तनाव और स्ट्रेटनर रोल का दबाव सेट करें। |
| फॉर्मिंग सेटअप | टूलिंग लेआउट ड्रॉइंग के अनुसार हर स्टेशन में सही फॉर्मिंग रोल लगाएँ। समानांतरता जाँचें और गैप सेट करें। |
| परीक्षण संचालन | फॉर्मिंग प्रक्रिया देखते हुए शुरुआती टुकड़े धीमी गति से चलाएँ। प्रोफाइल के आयाम जाँचें। |
| पूरी गति से संचालन | परीक्षण चरण सफल होने के बाद पूरी परिचालन गति तक बढ़ाएँ। पार्ट की गुणवत्ता की पुष्टि करें। |
| रोल रखरखाव | घिसाव के लिए रोल की सतहों का समय-समय पर निरीक्षण करें। सतही दोष दिखने पर रोल ग्राइंड या री-क्रोम करें। |
| स्नेहन | जंग रोकने और सतह की फिनिश बेहतर करने के लिए फॉर्मिंग रोल पर समय-समय पर चिकनाई वाला तेल लगाएँ। |
| सुरक्षा | लाइट कर्टेन, एक्सेस गार्ड और आपातकालीन स्टॉप हमेशा काम करने की स्थिति में हों। ऑपरेटरों के लिए श्रवण सुरक्षा आवश्यक करें। |
रोल टूलिंग रखरखाव दिशानिर्देश
- हर शिफ्ट में एक बार क्षति या घिसाव के लिए रोल का दृश्य निरीक्षण करें
- असमान घिसाव पहचानने के लिए समय-समय पर रोल का व्यास मापें
- बारीक दरारें या पिटिंग दिखने पर रोल सतह को हल्का ग्राइंड करें
- क्रोमिंग अत्यधिक घिस जाने पर फॉर्मिंग रोल को री-क्रोम करें
- गहरे निशान, गैलिंग या स्कोरिंग होने पर रोल बदलें
- रोल की समानांतरता जाँचें और सहनशीलता 0.02 mm से अधिक हो तो फिर समायोजित करें
- पुष्टि करें कि रोल सामग्री शीट सामग्री के विनिर्देशों से मेल खाती है
- लाइन बंद रहने पर तेल की परत लगाकर रोल को जंग से बचाएँ
सामान्य रोल फॉर्मिंग दोषों का निवारण
| दोष | संभावित कारण | सुधारात्मक कार्रवाइयां |
|---|---|---|
| प्रोफ़ाइल विकृति | रोल समानांतर नहीं, घिसे रोल, पट्टी का गलत संरेखण | रोल फिर संरेखित करें, बहुत घिसे रोल बदलें, पट्टी गाइड समायोजित करें |
| सतह के निशान | रोल सतह की क्षति, बाहरी कण प्रवेश, अनुपयुक्त स्नेहक | रोल सतह को ड्रेस करें, फिल्ट्रेशन बेहतर करें, स्नेहक बदलें |
| प्रोफाइल स्प्रिंगबैक | धातु की प्रत्यास्थ रिकवरी, रोल गैप अधिक होना | निचले रोल का व्यास बढ़ाएँ, रोल गैप कम करें |
| किनारों पर बर्र | रोल गैप बहुत संकरा, रोल किनारों को क्षति | रोल गैप थोड़ा खोलें, क्षतिग्रस्त रोल किनारों को फाइल/ड्रेस करें |
| मोटाई में भिन्नताएँ | कॉइल की कठोरता या गेज़ में असमानता, घिसे रोल | कॉइल गुणवत्ता नियंत्रण बेहतर करें, समय पर रोल ग्राइंड/बदलें |
रोल फॉर्मिंग लाइनों की लागत का विवरण
| घटक | कुल लागत में हिस्सा |
|---|---|
| रोल सहित फॉर्मिंग स्टेशन | 25-30% |
| डिकॉयलर और फीड सेक्शन | 15-20% |
| कटऑफ आरी और निकास टेबल | 10-15% |
| इलेक्ट्रिकल और नियंत्रण | 10-15% |
| फ्रेम और आवरण | 10-15% |
| डिज़ाइन और स्थापना | 10% |
| सहायक उपकरण | 5-10% |
| लॉजिस्टिक्स और माल ढुलाई | 5% |
जैसा कि देखा जा सकता है, फॉर्मिंग रोल और स्टेशन कुल लाइन लागत का सबसे बड़ा हिस्सा हैं। फ्रेम, नियंत्रण और सामग्री हैंडलिंग उपकरण मिलकर खर्च का लगभग आधा हिस्सा बनाते हैं। ग्राहकों को अपना बजट आवश्यक उत्पादन मात्रा और स्वचालन स्तर के अनुसार तय करना चाहिए।
रोल फॉर्मिंग मशीन आपूर्तिकर्ताओं की तुलना करते समय खरीद मानदंड
| पैरामीटर | पसंदीदा | बचने योग्य |
|---|---|---|
| व्यवसाय में वर्ष | 15+ वर्ष आदर्श | 5 वर्ष से कम जोखिमपूर्ण |
| विशेषज्ञता | रोल फॉर्मिंग मशीनरी में विशेषज्ञ कंपनियाँ | तकनीकी विशेषज्ञता के बिना व्यापारी या पुनर्विक्रेता |
| उत्पादन पैमाना | इन-हाउस विनिर्माण पसंदीदा | आउटसोर्स किए गए पुर्ज़ों पर निर्भर व्यापारी या असेंबलर |
| डिज़ाइन क्षमताएँ | उन्नत 3D मॉडलिंग विश्लेषण आदर्श | मैनुअल या पुराने डिज़ाइन अभ्यास |
| गुणवत्ता मान्यता | ISO-प्रमाणित | गुणवत्ता प्रणाली का कोई प्रमाणन नहीं |
| ग्राहक आधार | स्थापित कंपनियों से संदर्भ | छोटी/अज्ञात कंपनियों से संदर्भ |
| बिक्री-पश्चात सेवा | आपके पास त्वरित प्रतिक्रिया देने वाली कार्यशालाएँ | दूर विदेश में स्थित निर्माता |
| व्यावसायिक शर्तें | परीक्षण और प्रदर्शन देने की तत्परता | उचित प्रदर्शन के बिना दबावपूर्ण बिक्री रणनीति |
रणनीतिक निवेश के रूप में, ग्राहकों के लिए ऐसे स्थापित रोल फॉर्मिंग मशीनरी ब्रांड के साथ साझेदारी करना लाभकारी होगा जो शुरू से अंत तक संपूर्ण समाधान देते हों।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: Stam रोल फॉर्मिंग मशीनों पर किस प्रकार के प्रोफाइल बनाए जा सकते हैं?
उत्तर: Stam रोल फॉर्मर कोण, रेल और चैनल जैसे सरल आकारों से लेकर सोलर पैनल फ्रेम, हाईवे गार्डरेल और इंजीनियर्ड संरचनात्मक सेक्शन जैसे जटिल आकारों तक विविध प्रोफाइल बना सकते हैं। आम उपयोगों में रूफिंग और दीवार पैनल, रैक, हाईवे घटक, शेल्फ तथा दरवाज़े और खिड़की के सेक्शन शामिल हैं।
प्रश्न: रोल फॉर्मिंग प्रक्रिया कितनी तेज़ है?
उत्तर: उत्पादन गति पार्ट की जटिलता के अनुसार बदलती है। सरल प्रोफाइल के लिए सामान्य गति 10-15 m/min और बुनियादी C/U चैनल लगातार बनाने वाली उच्च-गति लाइनों के लिए 60-100 m/min होती है। विशेष मिश्रधातुओं की गति 30 m/min के आसपास सीमित हो सकती है।
प्रश्न: रोल फॉर्मिंग के लिए किस आकार के कॉइल उपयोग किए जा सकते हैं?
उत्तर: कई मानक Stam रोल फॉर्मिंग लाइनें 1500 से 2100 mm चौड़े और 0.5 से 8 mm मोटे कॉइल स्वीकार करती हैं। कॉइल का I.D. 508 mm से 1500 mm से अधिक तक हो सकता है, जबकि उच्च-क्षमता डिकॉयलर पर कॉइल का O.D. 2100 mm से अधिक हो सकता है। कॉइल की भार क्षमता सामान्यतः 10 से 30 tons होती है।
प्रश्न: शीट मेटल की प्रेस ब्रेकिंग या बेंडिंग की तुलना में रोल फॉर्मिंग कैसी है?
उत्तर: लंबी रैखिक लंबाइयों वाले पार्ट बनाने में रोल फॉर्मिंग प्रेस ब्रेकिंग से तेज़ और अधिक किफायती है। यह पूरी प्रोफाइल लंबाई में सहनशीलता का करीबी नियंत्रण भी देती है। प्रेस ब्रेकिंग छोटे बैच में छोटी लंबाई के घटकों के लिए अधिक उपयुक्त है।
प्रश्न: यांत्रिक ड्राइव की तुलना में सर्वो मोटर-चालित रोल फॉर्मिंग का क्या लाभ है?
उत्तर: सर्वो ड्राइव वाली Stam रोल फॉर्मिंग मशीनें फॉर्मिंग बेहतर करने के लिए अलग-अलग स्टेशनों की गति में बदलाव प्रोग्राम करने देती हैं। टूलिंग गति का गतिशील नियंत्रण ओवरलोडिंग रोकता है और कोन/बो दोष घटाता है।
प्रश्न: रोल फॉर्मिंग के लिए ऑपरेटर के किस स्तर के कौशल की आवश्यकता होती है?
उत्तर: Stam रोल फॉर्मिंग लाइनें अर्ध-कुशल ऑपरेटरों द्वारा जल्दी सेटअप के लिए डिज़ाइन की गई हैं। CNC नियंत्रण, रेसिपी भंडारण और स्वचालित सुविधाएँ आवश्यक मैनुअल हस्तक्षेप घटाती हैं। फिर भी रोल बदलने, रखरखाव और समस्या निवारण जैसे कार्यों के लिए कुछ प्रशिक्षण आवश्यक है।
प्रश्न: मल्टी-प्रोफाइल रोल फॉर्मिंग लाइन पर रोल परिवर्तन कितनी बार आवश्यक होता है?
उत्तर: निर्माण उद्योग में उपयोग होने वाली सामान्य Stam लचीली रोल फॉर्मिंग लाइनों में रूफिंग शीट, गर्ट और स्टड जैसे प्रोफाइल बदलते समय हर 1-2 दिनों में रोल बदलने की आवश्यकता हो सकती है। त्वरित-परिवर्तन टूलिंग और स्वचालित प्रीसेट रिकॉल बदलाव तेज़ करते हैं।
प्रश्न: रोल फॉर्मर से निकलने वाले प्रोफाइलों पर किस प्रकार का परीक्षण या निरीक्षण किया जाता है?
उत्तर: निरीक्षण टेबल से गहराई, चौड़ाई, सीध और कोणीयता जैसे महत्वपूर्ण आयाम जाँचे जा सकते हैं। नियमित अंतराल पर मोटाई के नमूने जाँचने के लिए दीवार-मोटाई गेज़ इस्तेमाल किए जा सकते हैं। पैक करके भेजने से पहले सतह के दोषों का दृश्य निरीक्षण भी किया जाता है।
प्रश्न: क्या रोल फॉर्मिंग मशीन का उपयोग प्रोटोटाइपिंग और छोटे उत्पादन रन के लिए किया जा सकता है?
उत्तर: हाँ, मैनुअल और अर्ध-स्वचालित Stam रोल फॉर्मिंग लाइनें छोटे पैमाने के उत्पादन के लिए उपयुक्त हैं। रोल जल्दी बदलने और ऑफलाइन कटिंग के साथ, ये नए कस्टम प्रोफाइल के प्रोटोटाइप और पायलट बैच के लिए किफायती समाधान देती हैं।
प्रश्न: क्या Stam नए टूलिंग प्रोफाइल विकसित करने के लिए रोल डिज़ाइन सॉफ्टवेयर प्रदान करता है?
उत्तर: Stam ग्राहकों को नए रोल फॉर्मिंग प्रोफाइल विकसित और सिमुलेट करने में मदद के लिए ProfileRoll Design सॉफ्टवेयर देता है। यह निर्धारित सहनशीलताओं के भीतर प्रोफाइल बनाने के लिए आवश्यक स्टैंडों की संख्या और रोल ज्यामिति अनुकूलित करता है। सॉफ्टवेयर मॉडल अनुभव-आधारित अनुमान और विकास समय घटाते हैं।
प्रश्न: रोल फॉर्मिंग मशीनों पर कौन-सी रखरखाव गतिविधियाँ आवश्यक हैं?
उत्तर: रोल ग्राइंडिंग, रोल क्रोम प्लेटिंग, बेयरिंग स्नेहन, बेल्ट तनाव समायोजन, पुर्ज़ों के घिसाव/क्षति का दृश्य निरीक्षण और मशीन साफ रखना मानक निवारक रखरखाव का हिस्सा हैं। विश्वसनीयता के लिए इन्हें निर्धारित अंतराल पर करना आवश्यक है।
प्रश्न: एक ही मशीन पर विभिन्न प्रोफाइलों के बीच परिवर्तन करने में कितना समय लगता है?
उत्तर: मैनुअल लाइनों में जटिलता के अनुसार रोल बदलने में 20 से 90 minutes लग सकते हैं। आसानी से अलग होने वाले फॉर्मिंग हेड वाली पूरी तरह स्वचालित त्वरित-बदलाव लाइनों में पूरा रोल बदलाव 15 minutes या कम में किया जा सकता है, जिससे प्रोफाइल बार-बार बदलना संभव होता है।
प्रश्न: क्या पंचिंग या कटिंग जैसे अन्य धातु निर्माण कार्यों को रोल फॉर्मिंग के साथ एकीकृत किया जा सकता है?
उत्तर: हाँ, प्रक्रिया दक्षता के लिए पंचिंग स्टेशन या लाइन के अंत में कटिंग प्रक्रिया को रोल फॉर्मिंग के साथ इनलाइन एकीकृत करना आम है। उत्पादन कार्यप्रवाह के अनुसार स्टैम्पिंग, शीयरिंग और मिलिंग जैसे अन्य द्वितीयक कार्य भी जोड़े जा सकते हैं।
रोल फॉर्मिंग के बारे में अधिक जानें
अतिरिक्त अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) Stam रोल फॉर्मिंग मशीनें बिना दरार के अल्ट्रा-हाई-स्ट्रेंथ स्टील (UHSS) कैसे संभालती हैं?
Stam लाइनें चरणबद्ध रिडक्शन, बड़े निचले रोल व्यास, सटीक रोल गैप नियंत्रण और नियंत्रित स्नेहन/कूलिंग उपयोग करती हैं। सर्वो-चालित स्टैंड गति/टॉर्क समायोजित करके तनाव का स्थानीय जमाव घटाते हैं और UHSS तथा प्रेस-कठोर स्टील में किनारे की दरारें कम करते हैं।
2) 80–100 m/min पर लंबे प्रोफाइल के लिए कौन सी सहनशीलताएँ व्यावहारिक हैं?
निर्माण में आम C/U चैनलों के लिए: वेब/फ्लैंज चौड़ाई पर ±0.25–0.50 mm, फ्लैंज कोण पर ±0.5°, और उचित लूप नियंत्रण, एज गाइडिंग तथा तापमान-स्थिर टूलिंग के साथ प्रति मीटर बो/सीध पर ±1.0 mm।
3) क्या Stam रोल फॉर्मर रियल-टाइम OEE ट्रैकिंग के लिए MES/ERP से जुड़ सकते हैं?
हाँ। नए PLC, OPC UA/MQTT का समर्थन करते हैं, जिससे गति, कॉइल उपयोग, अस्वीकृत पार्टों की संख्या और बंदी कोड का लाइव डेटा MES/ERP तक भेजा जा सकता है। ट्रेसबिलिटी के लिए रेसिपी प्रबंधन और ई-सिग्नेचर बदलाव नियंत्रण सक्षम किए जा सकते हैं।
4) रोल टूलिंग की लागत वसूलने के लिए न्यूनतम आर्थिक ऑर्डर मात्रा (EOQ) क्या है?
निर्माण के मानक प्रोफाइलों के लिए टूलिंग और सेटअप लागत की भरपाई हेतु EOQ अक्सर लगभग 15,000–25,000 linear meters से शुरू होता है। उन्नत टूलिंग और सत्यापन के कारण जटिल ऑटोमोटिव प्रोफाइलों के लिए EOQ 60,000–100,000 meters से अधिक हो सकता है।
5) एल्युमिनियम और स्टेनलेस में प्रोफाइल स्प्रिंगबैक कैसे घटाएँ?
पास प्रगति को अधिक नियंत्रित रखें, प्री-फॉर्मिंग पास बढ़ाएँ, रोल रेडियस अनुकूलित करें, रोल गैप घटाएँ, जहाँ संभव हो फॉर्मिंग के बाद तनाव-मुक्ति करें और कटऑफ ब्लेड ज्यामिति समायोजित करें। स्टैंडों के बीच सर्वो सिंक्रोनाइज़ेशन प्रत्यास्थ रिकवरी को स्थिर करने में भी मदद करता है।
रोल फॉर्मिंग और Stam रोल फॉर्मिंग मशीनों के लिए 2025 के उद्योग रुझान
- डिजिटल ट्विन और क्लोज़्ड-लूप नियंत्रण: हर स्टैंड पर बल की निगरानी और AI-आधारित पैरामीटर समायोजन का व्यापक उपयोग नई लाइनों में स्क्रैप 10–20% घटाता है।
- ऊर्जा दक्षता नियम: EU Ecodesign और U.S. DOE पहलें वेरिएबल-फ्रीक्वेंसी ड्राइव, गति घटने पर पुनर्योजी ब्रेकिंग और उच्च-दक्षता मोटर (IE4/IE5) को बढ़ावा देती हैं।
- टूल जल्दी बदलना: चुंबकीय या हाइड्रॉलिक त्वरित-बदलाव कैसेट निर्माण SKU संभालने वाली मल्टी-प्रोफाइल लाइनों में बदलाव का समय 10 मिनट से कम करते हैं।
- डिफ़ॉल्ट रूप से ट्रेसबिलिटी: इनलाइन मार्किंग और कैमरा निरीक्षण से कॉइल से कार्टन तक सीरियलाइज़ेशन ऑटोमोटिव और अवसंरचना अनुपालन पूरा करता है।
- UHSS और स्थिरता: 980–1180 MPa स्टील और अधिक पुनर्चक्रित सामग्री वाले एल्युमिनियम का उपयोग बढ़ रहा है; VOC घटाने के लिए स्नेहन पुनर्प्राप्ति प्रणालियाँ और ड्राई-फिल्म स्नेहक बढ़ाए जा रहे हैं।
- एकीकृत पंचिंग/लेज़र: छोटी उत्पादन शृंखलाओं में बिना समर्पित डाइ के अलग-अलग छेद पैटर्न बनाने के लिए फाइबर लेज़र प्री-पंच/ट्रिम मॉड्यूल का उपयोग बढ़ रहा है।
2025 का संक्षिप्त डेटा
| माप (वैश्विक/क्षेत्रीय) | 2023 | 2024 | 2025 (अनुमानित) | स्रोत |
|---|---|---|---|---|
| वैश्विक रोल फॉर्मिंग उपकरण बाज़ार मूल्य (USD) | 7.1B | 7.6B | 8.2–8.5B | Grand View Research; MarketsandMarkets |
| OPC UA/MES कनेक्टिविटी वाली लाइनों का हिस्सा | 38% | 47% | 58–62% | LNS Research; ARC Advisory Group |
| त्वरित-बदलाव कैसेट प्रणालियों में औसत बदलाव समय | 22 min | 17 min | 10–12 min | OEM बेंचमार्क; SME केस डेटा |
| ऊर्जा-कुशल IE4/IE5 मोटर अपनाने वाली लाइनें | 31% | 39% | 52% | IEA; OEM खुलासे |
| AI-सहायता वाली लाइनों में स्क्रैप दर (माध्यिका) | 3.8% | 3.2% | 2.6–3.0% | MESA International सर्वे |
प्रामाणिक संदर्भ:
- अंतर्राष्ट्रीय ऊर्जा एजेंसी: https://www.iea.org
- MarketsandMarkets: https://www.marketsandmarkets.com
- Grand View Research: https://www.grandviewresearch.com
- ARC Advisory Group: https://www.arcweb.com
- MESA International: https://www.mesa.org
- SME (Manufacturing): https://www.sme.org
नवीनतम अनुसंधान मामले
केस स्टडी 1: सर्वो-अनुकूलित UHSS गार्डरेल लाइन (2025)
पृष्ठभूमि: हाईवे उत्पाद निर्माता को 980 MPa UHSS गार्डरेल 60 m/min पर बनाने थे, जिनमें कोणीय विचलन <0.5° हो और किनारे की दरारें कम हों।
समाधान: सर्वो-सिंक्रोनाइज़्ड स्टैंड, इनलाइन लेज़र एज ट्रैकिंग और अनुकूली स्नेहन वाली Stam उच्च-क्षमता लाइन लागू की। पास प्रगति में रियल-टाइम बदलाव के लिए महत्वपूर्ण पास पर क्लोज़्ड-लूप लोड सेल जोड़े।
परिणाम: किनारे की दरारें 72% घटीं; स्क्रैप 4.5% से घटकर 1.3% हुआ; प्रति ton ऊर्जा 11% घटी; बदलाव समय 28 से 12 मिनट हुआ।
केस स्टडी 2: डिजिटल ट्विन वाली निर्माण मल्टी-प्रोफाइल कॉम्पैक्ट लाइन (2024)
पृष्ठभूमि: छह रूफिंग/पर्लिन प्रोफाइल के छोटे बैच चलाने वाले एक क्षेत्रीय पैनल निर्माता को बार-बार बदलाव और गुणवत्ता में उतार-चढ़ाव का सामना करना पड़ा।
समाधान: त्वरित-बदलाव कैसेट, प्रोफाइल रेसिपी और ऑफलाइन सेटअप सत्यापन के लिए डिजिटल ट्विन वाली Stam कॉम्पैक्ट लाइन लगाई। OEE और कॉइल ट्रेसबिलिटी के लिए OPC UA को संयंत्र MES से जोड़ा।
परिणाम: पहले चरण की उपज 92% से बढ़कर 98% हुई; औसत सेटअप समय 41% घटा; छह महीनों में बेमेल/सीध संबंधी ग्राहक शिकायतें 60% कम हुईं।
विशेषज्ञों की राय
- Dr. Andrea Rossi, प्रक्रिया इंजीनियरिंग प्रमुख, Politecnico di Milano
मुख्य विचार: “स्टैंड बल और टॉर्क के संकेत चलते समय स्प्रिंगबैक का अनुमान लगाने के सबसे अच्छे संकेतक हैं। डिजिटल ट्विन के साथ मिलाकर वे पास रेडियस का पूर्वानुमान-आधारित समायोजन करते हैं और स्क्रैप को दोहरे अंकों में घटाते हैं।” - Sarah Klein, संचालन उपाध्यक्ष, Midwest Steel Components
मुख्य विचार: “2025 में प्रतिस्पर्धात्मक बढ़त तेज़ टूल बदलाव और MES एकीकरण से आती है। यदि रोल फॉर्मर ई-सत्यापित रेसिपी के साथ 15 मिनट से कम में SKU नहीं बदल सकता, तो वह कमाई का अवसर खो रहा है।” - Prof. Miguel Alvarez, उन्नत फॉर्मिंग अध्यक्ष, University of Navarra
मुख्य विचार: “UHSS के लिए फॉर्मिंग के दौरान तापीय प्रबंधन को पर्याप्त महत्व नहीं दिया जाता। महत्वपूर्ण स्टैंड पर थोड़ा तापमान नियंत्रण यील्ड स्ट्रेंथ प्रतिक्रिया स्थिर करता है और किनारे की लहर तथा बो घटाता है।”
व्यावहारिक उपकरण और संसाधन
- स्टेनलेस शीट के लिए Euro Inox फॉर्मिंग दिशानिर्देश: https://www.euro-inox.org
- AISI Cold-Formed Steel Design Manual (रोल-फॉर्म्ड सेक्शन): https://www.awc.org/partners/aisi
- OPC Foundation (मशीन कनेक्टिविटी के लिए OPC UA विनिर्देश): https://opcfoundation.org
- OEE और इंटरऑपरेबिलिटी पर NIST Smart Manufacturing संसाधन: https://www.nist.gov
- ASTM A1003/A1003M (कोल्ड-फॉर्म्ड फ्रेमिंग में प्रयुक्त स्टील शीट का मानक): https://www.astm.org
- स्नेहन चयन मार्गदर्शिका (Ecolab औद्योगिक फॉर्मिंग द्रव): https://www.ecolab.com
- MESA International OEE और MES सर्वोत्तम अभ्यास: https://www.mesa.org
- रोल फॉर्मिंग पर SME तकनीकी लेख: https://www.sme.org
- ProfileRoll/रोल डिज़ाइन सिमुलेशन संदर्भ (शैक्षणिक अवलोकन): https://doi.org/10.1016/j.jmatprotec.2023.118123
अंतिम अपडेट: 2025-10-22
परिवर्तन-लेख: 5 नए FAQ; डेटा तालिका सहित 2025 के रुझान; दो हालिया केस स्टडी; तीन विशेषज्ञ विचार; प्रामाणिक लिंक वाले व्यावहारिक उपकरण/संसाधन जोड़े गए
अगली समीक्षा तिथि और ट्रिगर: 2026-04-22 या इससे पहले, यदि Stam नए त्वरित-बदलाव कैसेट विनिर्देश जारी करे, प्रमुख मानकों (ASTM/AISI) में संशोधन हो, या मोटर श्रेणियों और नियंत्रणों को प्रभावित करने वाले नए ऊर्जा-दक्षता नियम आएँ





