
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

स्टील डेक रोल फॉर्मिंग मशीनें इमारतों और बुनियादी ढाँचे के लिए नालीदार स्टील डेक बनाने में ये आवश्यक उपकरण हैं। यह विस्तृत मार्गदर्शिका स्टील डेक रोल फॉर्मिंग मशीनों के प्रकार, तकनीकी विनिर्देशों, उपयोगों, स्थापना, संचालन और रखरखाव से लेकर आपूर्तिकर्ता चयन और कीमत तक सभी पहलुओं की जानकारी देती है।
स्टील डेक रोल फॉर्मिंग मशीनों का अवलोकन
स्टील डेक रोल फॉर्मिंग मशीन वह उपकरण है जो स्टील कॉइल को लगातार मोड़कर और रोल करके वांछित उभरी-धारीदार प्रोफाइल में ढालते हुए नालीदार स्टील डेक शीट बनाती है। स्टील डेक इमारतों और बुनियादी ढाँचे में कंक्रीट के फर्श को मजबूत सहारा देता है।
रोल फॉर्मिंग मशीनें सपाट स्टील कॉइल को लगातार रोलिंग स्टेशनों से लंबाई की दिशा में गुज़ारकर तैयार डेक पैनलों में बदलती हैं। हर स्टेशन रोलरों की श्रृंखला से शीट को क्रमशः निर्दिष्ट प्रोफाइल में ढालता है।
पारंपरिक प्रेस-ब्रेकिंग या बेंडिंग विधियों की तुलना में स्टील डेक रोल फॉर्मिंग लाइनें डेकिंग को अधिक तेज़ी, दक्षता और सटीकता से बनाती हैं। स्वचालित मशीनें स्थिर गुणवत्ता सुनिश्चित करती हैं और श्रम की आवश्यकता घटाती हैं।
स्टील डेक रोल फॉर्मिंग उपकरण के बारे में प्रमुख तथ्य:
- कॉइल सामग्री से नालीदार स्टील डेक बनाती है
- शीट को मोड़कर उभरी-धारीदार डेक पैनल बनाने के लिए रोल फॉर्मिंग तकनीक इस्तेमाल करती है
- तैयार डेक की लगातार लंबाइयाँ उत्पादित करती है
- उच्च गति और सटीक फॉर्मिंग के लिए स्वचालित है
- विभिन्न डेक प्रोफाइल बनाने के लिए लचीले उपकरण
- प्रेस-ब्रेकिंग या बेंडिंग की तुलना में कम जगह चाहिए
- अन्य डेकिंग निर्माण विधियों की तुलना में कम संचालन लागत
स्टील डेक रोल फॉर्मिंग मशीनों के प्रकार
स्टील डेक रोल फॉर्मिंग मशीनें मुख्यतः दो प्रकार की होती हैं:
निश्चित लंबाई वाले रोल फॉर्मर्स
ये सरल मशीनें स्टील डेक की निश्चित लंबाई वाली शीट बनाती हैं, जैसे 2 फुट या 4 फुट लंबी शीट।
- कम उत्पादन क्षमता के लिए पसंद की जाती हैं
- हर शीट को निश्चित आकार में काटने के लिए कटिंग उपकरण इस्तेमाल करती हैं
- नई लंबाई पर बदलने में समय लगता है
- हर शीट पर रुकने और फिर चालू होने से उत्पादन गति घटती है
सतत रोल फॉर्मिंग लाइनें
सतत रोल फॉर्मर इनपुट कॉइल से लंबी, बिना काटी गई डेकिंग बनाते हैं।
- तेज़ लाइन गति पर अधिक उत्पादन क्षमता
- कॉइल बदलने के अलावा रुकना नहीं पड़ता, इसलिए संचालन अधिक सुचारु रहता है
- स्थापना के समय ग्राहक लंबाई तय करता है
- 150 फुट तक की लंबाइयों वाले कॉन्फ़िगरेशन आम हैं
- कट-ऑफ उपकरण तैयार शीट को आवश्यक आकार में काटता है
- अलग-अलग डेक प्रोफाइलों के बीच तेज़ बदलाव
रोल फॉर्मिंग मशीनों पर बनाए जाने वाले सामान्य डेकिंग प्रोफ़ाइल
- संकीर्ण उभरी-धारीदार शीटें (1.5 इंच ऊँची धारियाँ)
- मध्यम उभरी-धारीदार शीटें (3 इंच ऊँची धारियाँ)
- चौड़ी उभरी-धारीदार शीटें (6 इंच ऊँची धारियाँ)
- सेलुलर या नालीदार डेकिंग
- साइनसॉइडल, समलंबाकार और घुमावदार प्रोफाइल
- अपने-आप मेल खाने वाली और एक-दूसरे में लॉक होने वाली डेकिंग
- ध्वनिक और मिश्रित फर्श डेकिंग
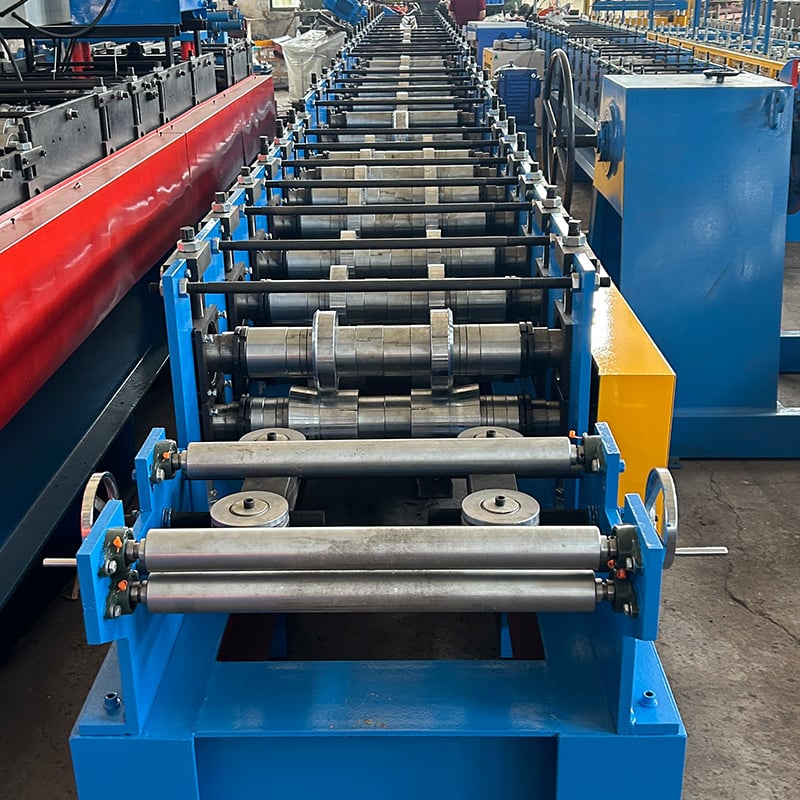
स्टील डेक पैनलों के लिए रोल फॉर्मिंग प्रक्रिया
रोल फॉर्मिंग प्रक्रिया स्टील कॉइल को लगातार चरणों में मोड़कर डेक शीट बनाती है:
अनकॉइलिंग – कॉइल सामग्री डीकॉइलर पर लोड होती है, जो शीट को लाइन में खोलकर भेजता है। ब्रेक टेंशन नियंत्रण खोलने की गति नियंत्रित करता है।
फीडिंग – फीड रोलर शीट को पकड़कर स्थिर गति से मशीन में आगे खींचते हैं।
लेवलिंग – रोल फॉर्मिंग से पहले लेवलर कॉइल का घुमाव हटाकर शीट को सपाट करते हैं।
प्री-पंचिंग – वैकल्पिक पंच फास्टनर और यूटिलिटी आदि के लिए छेद बनाते हैं।
रोल फॉर्मिंग – शीट रोलरों के समूहों से आगे बढ़ती है, जो उसे क्रमिक रूप से मोड़कर उभरी-धारीदार डेक प्रोफाइल बनाते हैं।
कैलिब्रेशन – अंतिम रोलर धारियों के आयामों को सटीक सहनशीलता पर कैलिब्रेट करते हैं।
कट-ऑफ – फ्लाइंग शीयर या आरी शीट को निर्धारित लंबाई में काटती है; यह ऑफ़लाइन कटिंग या निश्चित लंबाई वाली लाइन में अलग-अलग शीट काटने के लिए हो सकता है।
स्टैकिंग – कन्वेयर तैयार डेक शीटों को आगे की प्रक्रियाओं के लिए व्यवस्थित करते हैं।
स्टील डेकिंग के लिए रोल फॉर्मिंग रोलर्स
स्टील डेक रोल फॉर्मर का मुख्य भाग रोलिंग डाइज़ हैं। रोलिंग डाइज़ के अलग-अलग संयोजन विभिन्न डेक प्रोफाइल बनाते हैं। रोलरों के मुख्य प्रकार हैं:
- फॉर्मिंग रोलर्स – शीट को क्रमशः मोड़कर नालीदार धारियों का आकार देते हैं।
- कैलिब्रेशन रोलर – धारियों की सटीक ऊँचाई, चौड़ाई और कोण प्राप्त करते हैं।
- आइडलर रोलर – फॉर्मिंग स्टेशनों के बीच सहारा देते हैं।
- स्लॉटिंग रोलर – मिश्रित डेकिंग के लिए डेक की घाटी में उभरे स्लॉट पंच करते हैं।
- क्रिम्पिंग रोलर – कुछ डेक के सिरों को आपस में लॉक करने के लिए धारियों को क्रिम्प करते हैं।
लंबाई की दिशा में चलने वाली रोलिंग डाइज़ हर स्टेशन के फ्रेम में शाफ्टों पर एक पंक्ति में लगाई जाती हैं। प्रोफाइल की जटिलता बदलने के लिए स्टेशन जोड़े या हटाए जा सकते हैं। रोलर सटीक सहनशीलता के अनुसार मशीन किए जाते हैं और लंबी आयु के लिए कार्बाइड जैसी अत्यधिक कठोर सामग्री से बनाए जाते हैं।
स्टील डेक रोल फॉर्मिंग मशीनों के मुख्य घटक
पूरी रोल फॉर्मिंग लाइन में स्टील को संभालने और आकार देने वाले कई घटक होते हैं:
इनपुट सामग्री प्रणाली
- डी-कॉइलर – स्टील कॉइल को थामकर शीट को लाइन में खोलता है। इसमें अनवाइंड मोटर और कॉइल टेंशन नियंत्रण शामिल हैं।
- फीडर – शीट को पकड़कर पहले स्टेशन तक पहुँचाता है। इसमें फीड रोल और सर्वो मोटर होते हैं।
- लेवलर – रोल फॉर्मिंग से पहले शीट को सपाट करता है। इसमें 3-रोलर, 5-रोलर या 7-रोलर लेवलर हो सकता है।
- शीट गाइड – सपाट शीट को रोल फॉर्मर की ओर निर्देशित करता है। इसमें समायोज्य किनारा गाइड होते हैं।
रोल फॉर्मिंग सिस्टम
- रोल फॉर्मिंग स्टेशन – हर स्टेशन में स्टैंड, रोल शाफ्ट, बेयरिंग, रोल और ड्राइव होते हैं। स्टेशनों की संख्या प्रोफाइल की जटिलता के अनुसार बदलती है।
- फॉर्मिंग रोल्स – प्रत्येक स्टेशन में धारियाँ और घाटियाँ आकार देने वाले विशेष रोल।
- कैलिब्रेशन रोल – फॉर्मिंग रोल के बाद धारियों के आयाम अंतिम रूप देते हैं।
- क्रिम्पिंग और स्लॉटिंग रोल – आवश्यकता होने पर क्रिम्पिंग या स्लॉट पंचिंग जैसे अतिरिक्त काम।
- रोल शाफ्ट – रोलों को सहारा देने वाले कठोर स्टील शाफ्ट।
- रोल बेयरिंग – प्लमर ब्लॉक जैसे भारी-भरकम बेयरिंग इन भारों के लिए उपयुक्त होते हैं।
- रोल ड्राइव – इलेक्ट्रिक मोटर प्रत्येक स्टेशन चलाते हैं; स्क्रू या बेल्ट ड्राइव शक्ति पहुँचाते हैं।
- रोल बदलने की ट्रॉली – रोलर बदलने में सहायता के लिए विशेष ट्रॉली।
आउटपुट सामग्री प्रणाली
- रनआउट टेबल – तैयार डेक शीटों को आगे की प्रक्रियाओं तक पहुँचाता है।
- कट-ऑफ उपकरण – फ्लाइंग शीयर या आरी शीटों को लंबाई में काटती है।
- स्टैकर – कटी हुई शीटों को इकट्ठा करके लाइन से बाहर ढेर लगाता है।
नियंत्रण प्रणाली
- PLC नियंत्रण – लाइन गति और फ़ीडबैक संकेत नियंत्रित करता है तथा सेंसरों की निगरानी करता है।
- HMI टचस्क्रीन – लाइन को नियंत्रित करने, चालू/बंद करने और निगरानी के लिए ऑपरेटर इंटरफ़ेस।
- सर्वो ड्राइव – मोटरों का क्लोज़्ड-लूप नियंत्रण और सटीक गति।
- सेंसर – सामग्री की स्थिति और गति पहचानने के लिए प्रॉक्सिमिटी सेंसर।
- सुरक्षा सुविधाएँ – ऑपरेटर की सुरक्षा के लिए आपातकालीन स्टॉप, गार्ड और सुरक्षा गेट।
रोल फॉर्म किए गए स्टील डेकिंग के अनुप्रयोग और उपयोग
स्टील डेक रोल फॉर्मिंग मशीनों से बनी डेकिंग के कई उपयोग हैं:
फ्लोर डेकिंग
- इमारतों में कंक्रीट फर्श स्लैब को मजबूती देना
- एकीकृत कंक्रीट ऊपरी परत के लिए मिश्रित फर्श डेक
- ध्वनि अवशोषण के लिए छिद्रों वाली ध्वनिक डेकिंग
रूफ डेकिंग
- लकड़ी या कंक्रीट डेक के बजाय छत का आधार
- इन्सुलेशन से भरी मिश्रित रूफ डेक
- ध्वनिरोधी के लिए ध्वनिक रूफ डेक
दीवार पैनल
- भीतरी दीवार की क्लैडिंग, विभाजन और मेज़ानाइन
- कर्टेन वॉल और स्पैंड्रल पैनल
- शीथिंग वाले संरचनात्मक स्टड वॉल
अन्य अनुप्रयोग
- सीढ़ियाँ, पैदल रास्ते, कैटवॉक और प्लेटफ़ॉर्म
- पुलिया, सुरंगें, खाइयाँ और जल-निकासी
- ट्रेलर, मोटर होम और मोबाइल आश्रय
- मचान, शोरिंग और कंक्रीट फॉर्मिंग
स्टील डेकिंग निर्माण भार को मजबूत सहारा देती है और दक्षता के लिए हल्की रहती है। उभरी आकृतियों वाला इसका रिब्ड आकार कम स्टील में भी मजबूती बढ़ाता है।
स्टील डेक रोल फॉर्मिंग मशीनों के विनिर्देश
स्टील डेक रोल फॉर्मिंग लाइनें अलग-अलग आकारों और विनिर्देशों में उपलब्ध हैं:
| विनिर्देश | सामान्य आकार/रेटिंग |
|---|---|
| लाइन गति | 16 – 100 फुट/मिनट |
| इनपुट शीट की चौड़ाई | 24 – 72 inches |
| तैयार शीट की लंबाई | 2 – 150 feet |
| स्टील की मोटाई | 20 – 22 गेज (0.8 – 0.036 इंच) |
| स्टील की यील्ड स्ट्रेंथ | 33 – 80 ksi |
| रोल स्टेशन | 10 – 26 stations |
| लाइन पावर | 15 – 50 kW |
| रोल बदलना | मैनुअल या स्वचालित |
| नियंत्रण | HMI सहित PLC |
| संरचनात्मक डिज़ाइन | भवन नियमों के अनुसार |
- विशेष डेकिंग आवश्यकताओं के लिए मशीनों को अनुकूलित किया जा सकता है।
- जटिल लंबी शीटों के लिए 16 ft/min से लेकर अधिक मात्रा के उत्पादन के लिए 100 ft/min तक की गति।
- इनपुट कॉइल की चौड़ाई 24 इंच से 72 इंच तक हो सकती है।
- सामान्य लंबाई की सीमा 2 से 20 फुट है, लेकिन यह 150 फुट तक हो सकती है।
- दोषों से बचने के लिए मोटी सामग्री पर कम गति की आवश्यकता हो सकती है।
- यील्ड स्ट्रेंथ रोलिंग के लिए आवश्यक बल को प्रभावित करती है।
- सेलुलर डेक जैसे प्रोफाइल के लिए अधिक स्टेशनों की आवश्यकता होती है।
- बिजली की आवश्यकता गति, बल और स्वचालन पर निर्भर करती है।
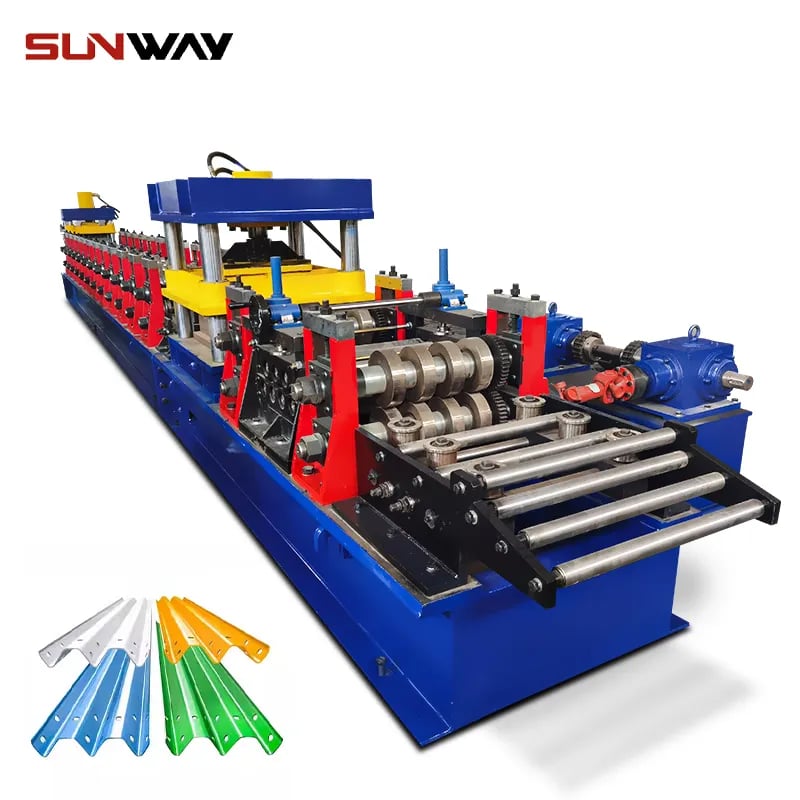
रोल फॉर्म किए गए स्टील डेकिंग के डिज़ाइन मानक
रोल-फॉर्म किए गए स्टील डेकिंग को नियंत्रित करने वाले उद्योग के दो मुख्य मानक हैं:
- American Iron and Steel Institute (AISI) – AISI S100-16 शीत-रूपित स्टील संरचनात्मक सदस्यों के डिज़ाइन के लिए उत्तर अमेरिकी विनिर्देश।
- Steel Deck Institute (SDI) – SDI Publication No. 30 मिश्रित डेक, फॉर्म डेक और रूफ डेक के लिए डिज़ाइन मैनुअल।
AISI मानक में शीत-फॉर्मिंग भार, तनाव और विकृति के विस्तृत प्रावधान हैं। इससे डेकिंग को पर्याप्त मजबूती और कठोरता मिलती है।
SDI मानक डेक प्रोफाइल, सामग्री विनिर्देशों, परीक्षण विधियों, डिज़ाइन स्पैन और स्थापना पर मार्गदर्शन देता है। निर्माता SDI प्रोफाइल के अनुसार डेकिंग बनाते हैं।
दोनों मानकों में सुरक्षा कारक, परीक्षण सत्यापन, गुणवत्ता अनुरूपता और डिज़ाइन अनुकूलन शामिल हैं। नवीनतम उद्योग अभ्यास और अनुसंधान के अनुरूप मानकों को समय-समय पर अद्यतन किया जाता है।
रोल फॉर्म किए गए स्टील डेकिंग की स्थापना
तैयार स्टील डेकिंग की सही स्थापना उसकी मजबूती और प्रदर्शन सुनिश्चित करती है:
- डेकिंग को सहायक स्टील फ्रेम पर रखें। सिरों के जोड़ सहारों के ऊपर हों।
- संरचना से जोड़ने के लिए स्क्रू जैसे सेल्फ-ड्रिलिंग फास्टनर इस्तेमाल करें।
- सही तरफ़ और रिब की दिशा में शीट लगाएँ।
- सहारों पर न्यूनतम बेयरिंग लंबाई बनाए रखें।
- खुलने वाले स्थानों पर अतिरिक्त डेक सुदृढीकरण लगाएँ।
- सिरों के जोड़ अधिक तनाव वाले स्थानों से दूर रखें।
- साइडलैप को टेप, सीलेंट या बटन पंचिंग से सील करें।
- सुरक्षा जाली, किनारा सुरक्षा और रखरखाव पहुँच की व्यवस्था करें।
- आवश्यकता होने पर विद्युत निरंतरता सुनिश्चित करें।
- स्थापना के दौरान पेंट की क्षति को ठीक करें।
डेकिंग जोड़ने की विस्तृत तकनीकों के लिए SDI मैनुअल देखें। साइट पर उचित भंडारण, सुरक्षा और हैंडलिंग से क्षति रुकती है।
स्टील डेक रोल फॉर्मिंग मशीनों का संचालन
स्टील डेक रोल फॉर्मिंग लाइन चलाने के मुख्य चरण:
1. सुरक्षा जाँच – सुनिश्चित करें कि गार्ड, आपातकालीन स्टॉप और गेट ठीक हैं और फिसलने का खतरा नहीं है।
2. Inspection – चालू करने से पहले रोलर, बेयरिंग, गाइड और सेंसर जाँचें।
3. लाइन सेटअप – सही कॉइल, डेक, रोल, शीयर आदि तैयार रखें।
4. Speeds – HMI पर रन गति सेट करें और परीक्षण रन करें।
5. परीक्षण रन – पूरी लाइन से परीक्षण शीट गुज़ारें और गुणवत्ता जाँचें।
6. उत्पादन शुरू करें – प्रक्रिया शुरू करने के लिए कॉइल का सिरा मशीन में फीड करें।
7. Monitoring – लाइन के संचालन की निगरानी करें और समय-समय पर डेकिंग की गुणवत्ता जाँचें।
8. शीट बदलना – कॉइल समाप्त होने पर अगली कॉइल फीड करने से पहले लाइन रोकें।
9. Maintenance – विराम के दौरान सफ़ाई, लुब्रिकेशन और समायोजन करें।
10. सुरक्षा प्रक्रियाएँ – सभी संचालन और सुरक्षा प्रक्रियाओं का पालन करें।
सुरक्षित उत्पादन और समस्याओं की रोकथाम के लिए ऑपरेटर प्रशिक्षण महत्वपूर्ण है। विस्तृत मानक संचालन प्रक्रियाएँ तैयार करें।
स्टील डेक रोल फॉर्मिंग उपकरण का रखरखाव
निवारक रखरखाव रोल टूलिंग की रक्षा करता है और उच्च अपटाइम सुनिश्चित करता है:
- दैनिक सफ़ाई – रोल और गाइड पर मौजूद धातु के चिप्स, तेल और मलबा हटाएँ।
- लुब्रिकेशन – बेयरिंग, गियर और घर्षण सतहों पर सही लुब्रिकेंट लगाएँ।
- फास्टनर जाँच – रोल शाफ्ट, गार्ड और ड्राइव के कसाव की पुष्टि करें।
- बेयरिंग जाँच – आवाज़, गर्मी और रनआउट का निरीक्षण करें।
- रोल निरीक्षण – घिसाव, खरोंच या ज्यामिति की क्षति जाँचें।
- दोबारा संरेखित करें – विचलन मिलने पर शाफ्ट, रोल और गाइड का संरेखण ठीक करें।
- सेंसर कैलिब्रेशन – प्रॉक्सिमिटी और एक्सेस सेंसर समय-समय पर फिर कैलिब्रेट करें।
प्लांट बंद रहने के दौरान समय-समय पर बड़े रखरखाव की योजना बनाएँ:
- रोलर बदलना – क्षति से बचने के लिए घिसे रोलर बदलें और अतिरिक्त रोलर रखें।
- लेवलर सेवा – आवश्यकता अनुसार लेवलिंग रोलरों का निरीक्षण और सर्विस करें।
- ड्राइव सेवा – बेल्ट, मोटर, गियरबॉक्स, चेन और शाफ्ट जाँचें।
- ओवरहॉल – लीनियर गाइड, सिलेंडर, वाल्व आदि का पूर्ण ओवरहॉल करें।
स्टील डेक रोल फॉर्मिंग लाइनों की समस्या निवारण
रोल फॉर्मिंग की कुछ सामान्य समस्याएँ और उनके समाधान:
| दोष | संभावित कारण | सुधारात्मक कार्रवाइयां |
|---|---|---|
| गलत प्रोफाइल | घिसे/क्षतिग्रस्त रोल | प्रभावित रोल बदलें |
| गलत संरेखित रोल | रोल शाफ्ट और गाइड का संरेखण ठीक करें | |
| मुड़ी हुई शीट | शीट फीड की समस्या | फीड रोल और गाइड समायोजित करें |
| शीट का जमाव | रोलर और गाइड साफ़ करें | |
| फॉर्मिंग तनाव | रोल फॉर्मिंग बल घटाएँ | |
| लहरदार शीट | खराब कॉइल सामग्री | स्टॉक गुणवत्ता नियंत्रण बेहतर करें |
| लेवलर की समस्या | लेवलर का निरीक्षण करें, समायोजित करें या सर्विस करें | |
| रोल मार्किंग | रोल का दबाव घटाएँ और लुब्रिकेंट लगाएँ | |
| स्क्रैप पुर्जे | कट-ऑफ का समय गलत | HMI पर शीयर को फिर कैलिब्रेट करें |
| फीड लंबाई गलत | लाइन गति और फीड लंबाई सही करें |
दोष के स्रोत पहचानने और तुरंत समायोजन करने के लिए लाइन में सेंसर इस्तेमाल करें।
स्टील डेक रोल फॉर्मिंग मशीन आपूर्तिकर्ता का चयन कैसे करें
सही आपूर्तिकर्ता अच्छी गुणवत्ता वाली और उत्पादक रोल फॉर्मिंग लाइन सुनिश्चित करता है। चयन करते समय ये मानदंड देखें:
- विशेष रूप से स्टील डेकिंग मशीनें देने का अनुभव। सामान्य रोल फॉर्मर बनाने वालों से बचें।
- मजबूत रोल डिज़ाइन और मिल एकीकरण में इंजीनियरिंग विशेषज्ञता। डिज़ाइनर की योग्यताएँ जाँचें।
- आवश्यक डेक प्रोफाइल बनाकर डिज़ाइन और कार्यक्षमता पूरी करने की क्षमता।
- जहाँ संभव हो, अन्य स्टील डेकिंग निर्माताओं को ऐसी ही लाइनें देने का अनुभव।
- स्टील डेक के लिए डिज़ाइन किए गए रोल टूलिंग, लेवलर और कट-ऑफ जैसे अपने विशिष्ट घटक शामिल हों।
- शिपिंग से पहले लाइन बनाने और उसका पूरी तरह परीक्षण करने की उत्पादन क्षमता।
- रखरखाव प्रशिक्षण, स्पेयर पार्ट्स और अपग्रेड की सेवाएँ।
- समस्या निवारण के लिए तुरंत तकनीकी सहायता।
- CE, UL और OSHA मानकों का पालन तथा दस्तावेज़ उपलब्ध कराए।
- विशेष आवश्यकताओं के अनुसार मशीन में बदलाव करने की सुविधा।
- प्रस्तावित प्रदर्शन स्तर के अनुरूप प्रतिस्पर्धी कीमत।
लंबे समय के लिए केवल उपकरण आपूर्तिकर्ता नहीं, बल्कि निर्माण भागीदार चुनें।
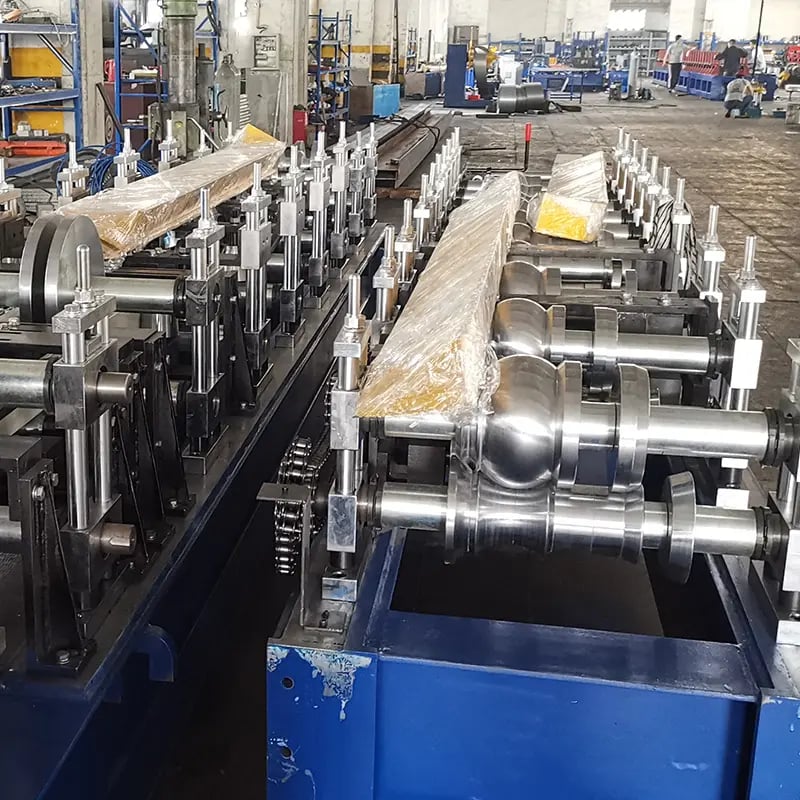
स्टील डेक रोल फॉर्मिंग मशीनों का मूल्य निर्धारण
स्टील डेक रोल फॉर्मर की लंबाई, गति, स्वचालन स्तर और विकल्पों के अनुसार लागत बदलती है:
| मशीन रेटिंग | मूल्य सीमा |
|---|---|
| प्रोटोटाइप/पायलट लाइन | $60,000 – $150,000 |
| कम उत्पादन | $150,000 – $500,000 |
| मध्यम उत्पादन | $300,000 – $1 Million |
| उच्च उत्पादन | $500,000 – $5 Million |
- अनुसंधान एवं विकास, छोटे रन और कम मात्रा के लिए प्रोटोटाइप लाइनें।
- प्रति माह 10,000 sqft से लेकर 100,000 sqft से अधिक उत्पादन।
- प्रवेश-स्तर पर 16 ft/min से लेकर उच्च गति पर 100 ft/min तक।
- निश्चित लंबाई या सतत कॉन्फ़िगरेशन।
- स्वचालन लागत बढ़ाता है, लेकिन उत्पादकता में सुधार करता है।
- विज़न सिस्टम, रोबोटिक्स आदि जैसे अतिरिक्त विकल्प कीमत और बढ़ाते हैं।
- उपयोग की हुई और पुनर्निर्मित मशीनें लगभग 50% कम लागत पर मिलती हैं।
सटीक मूल्य तुलना के लिए अपनी आवश्यकताओं के अनुसार चुने हुए आपूर्तिकर्ताओं से मदवार कोटेशन लें।
स्टील डेक रोल फॉर्मिंग के लाभ और हानियाँ
लाभ
- लाइन गति 130 ft/min तक की उच्च उत्पादन दर।
- स्वचालित सटीक फॉर्मिंग से एकसमान गुणवत्ता।
- जस्ट-इन-टाइम उत्पादन से कम इन्वेंटरी।
- लचीले उपकरण तेज़ी से अलग-अलग प्रोफाइल बनाते हैं।
- कॉम्पैक्ट उपकरणों को कम फैक्टरी जगह चाहिए।
- प्रेस-ब्रेकिंग की तुलना में अधिक सुरक्षित स्वचालित प्रक्रिया।
- अन्य विधियों की तुलना में कम संचालन लागत।
- अपस्ट्रीम और डाउनस्ट्रीम प्रक्रियाओं के साथ आसान एकीकरण।
हानियां
- प्रेस ब्रेक की तुलना में शुरुआती पूँजी निवेश अधिक।
- विशेष रखरखाव के लिए कुशल कर्मियों की आवश्यकता।
- रोल उपभोज्य पुर्जे सीमित समय तक चलते हैं, फिर बदलने पड़ते हैं।
- प्रोफाइल बदलने के लिए रोल बदलने पड़ते हैं।
- मोटाई और यील्ड स्ट्रेंथ की रेटिंग सीमित है।
- कम मात्रा या अनुकूलित काम के लिए उपयुक्त नहीं।
अक्सर पूछे जाने वाले प्रश्न
किस प्रकार के स्टील को डेकिंग में रोल फॉर्म किया जा सकता है?
ठंडे रूप में फॉर्मिंग के लिए निर्दिष्ट कार्बन और लो-अलॉय स्टील, जैसे ASTM A1008, A1011, A653, A792, अच्छे से काम करते हैं। उच्च-मजबूती वाले लो-अलॉय स्टील के लिए सावधानी चाहिए। स्टेनलेस स्टील में विशेष रोल सामग्री की आवश्यकता होती है।
डेकिंग मशीनें किस मोटाई सीमा को संभाल सकती हैं?
सामान्य मोटाई 20 से 22 गेज होती है। उपयुक्त रोल क्षमता के साथ 0.028” से 0.075″ तक की सीमा संभाली जा सकती है। पतली सामग्री में बकलिंग से बचने के लिए सहायक रोल की आवश्यकता हो सकती है।
रोल फॉर्मिंग रोलर्स कितने समय तक चलते हैं?
उचित परिस्थितियों में कठोरित टूल स्टील रोल 500,000 से 1 million linear feet तक चलते हैं। कार्बाइड रोल 5-10X अधिक आयु देते हैं, लेकिन उनकी कीमत 5-6X अधिक होती है। उचित रखरखाव से आयु बढ़ती है।
लाइन पर कौन-से सुरक्षा उपाय आवश्यक हैं?
पूरा गार्डिंग, आपातकालीन स्टॉप, इनफीड और आउटफीड पर सुरक्षा गेट, ऑपरेटर प्रशिक्षण और लॉकआउट प्रक्रियाएँ। CE और OSHA अनुपालन के लिए अनिवार्य।
लाइन की दक्षता और अपटाइम में सुधार कैसे करें?
अच्छा निवारक रखरखाव, ऑपरेटर प्रशिक्षण, अतिरिक्त उपभोज्य पुर्जे रखना और उत्पादन डेटा से शेड्यूल अनुकूलित करना।
स्टील डेक रोल फॉर्मिंग मशीन की सामान्य डिलीवरी अवधि क्या है?
लाइन विनिर्देशों के अनुसार लीड टाइम 8 से 16 सप्ताह है। प्रोटोटाइप यूनिट जल्दी भेजी जा सकती हैं। 6 महीने पहले योजना बनाने की अनुशंसा की जाती है।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) आधुनिक स्टील डेक रोल फॉर्मिंग मशीनें लगातार कौन-सी सहनशीलता हासिल कर सकती हैं?
- सर्वो-चालित फीड और क्लोज़्ड-लूप PLC नियंत्रण के साथ 20–22 ga कॉइल पर रिब ऊँचाई के लिए ±0.010–0.020 इंच और कट लंबाई के लिए ±0.060 इंच आम है। सटीकता रोल टूलिंग की गुणवत्ता, लाइन गति और कॉइल की समतलता पर निर्भर करती है।
2) डेकिंग के लिए फ्लाइंग शीयर और रोटरी कटऑफ में से किसे चुनें?
- फ्लाइंग शीयर सामान्य-उद्देश्य प्रोफाइल और मध्यम गति के लिए उपयुक्त हैं। रोटरी कटऑफ यूनिट कम बर्स के साथ तेज़ गति और पतले गेज के उत्पादन में बेहतर हैं, लेकिन महँगी होती हैं और सटीक सिंक्रोनाइज़ेशन माँगती हैं।
3) क्या एक ही लाइन पूरे रोल बदले बिना कई स्टील डेक प्रोफाइल बना सकती है?
- हाँ। क्विक-चेंज कैसेट और राफ्टेड बेस से प्रोफाइल 30–90 मिनट में बदले जा सकते हैं। कुछ लाइनों में मामूली प्रोफाइल बदलाव के लिए समायोज्य रोल स्टैंड होते हैं, लेकिन रिब ज्यामिति में बड़े बदलावों के लिए अब भी अलग टूलिंग चाहिए।
4) कॉइल की गुणवत्ता के कौन-से कारक डेक की सीधाई और लहरदारपन पर सबसे अधिक असर डालते हैं?
- क्राउन, कैम्बर, अवशिष्ट तनाव और स्ट्रिप में यील्ड स्ट्रेंथ की असंगति। 5–7 रोल वाला सटीक लेवलर, कॉइल सेट माप और अधिक कड़ा मिल प्रमाणपत्र (जैसे यील्ड सहनशीलता को सख्त करना) दोष कम करते हैं।
5) स्टील डेक रोल फॉर्मिंग मशीनों का OEE बेहतर करने के लिए कौन-से KPI देखें?
- स्क्रैप दर (%), पहली बार में सही उत्पादन का अनुपात, अनियोजित डाउनटाइम के मिनट, नेमप्लेट के मुकाबले लाइन गति का उपयोग, फीड लंबाई में विचलन और टूल घिसाव सूचकांक (प्रत्येक रोल सेट पर प्रति प्रोफाइल बने feet के आधार पर)।
2025 उद्योग रुझान
- विद्युतीकरण और सर्वो अपग्रेड: पुरानी स्टील डेक रोल फॉर्मिंग मशीनों के लिए रेट्रोफिट किट ऊर्जा-कुशल सर्वो ड्राइव जोड़ती हैं, जिससे लंबाई-सटीकता 20–35% सुधरती है और बिजली उपयोग 8–15% घटता है।
- डिजिटल गुणवत्ता नियंत्रण: AI दोष पहचान वाले विज़न सिस्टम मैनुअल निरीक्षण घटाते हैं और रोल के निशान जल्दी पकड़ते हैं; शीर्ष डेक निर्माताओं में इनका उपयोग बढ़ रहा है।
- उच्च-मजबूती वाली गैल्वनाइज़्ड और ZAM (Zn-Al-Mg) कॉइल: तटीय/औद्योगिक परियोजनाओं में जंग प्रतिरोध के लिए इनका उपयोग बढ़ रहा है; इनके लिए रोल कोटिंग और कम फॉर्मिंग दबाव चाहिए।
- सुरक्षा और अनुपालन: अधिक लाइनों में CE/OSHA अनुरूप लाइट कर्टेन, इंटरलॉक और HMI में शामिल डिजिटल लॉकआउट-टैगआउट प्रक्रियाएँ दी जा रही हैं।
- नियरशोरिंग और कम लीड टाइम: उत्तर अमेरिकी और EU निर्माता आयात जोखिम घटाने के लिए क्षमता बढ़ा रहे हैं; क्विक-चेंज कैसेट और मॉड्यूलर कटऑफ प्रणालियों की माँग बढ़ रही है।
स्टील डेक रोल फॉर्मिंग के लिए 2025 का बेंचमार्क डेटा
| मीट्रिक | २०२३ सामान्य | 2025 सर्वश्रेष्ठ-इन-क्लास | टिप्पणियाँ |
|---|---|---|---|
| OEE (समग्र उपकरण प्रभावशीलता) | 62–68% | 72–82% | पूर्वानुमानित रखरखाव और तेज़ बदलावों से बेहतर |
| औसत बदलाव समय (कैसेट बदलना) | 120–180 min | 35–75 मिनट | राफ्टेड बेस और पहले से तैयार टूलिंग |
| स्क्रैप दर (डेकिंग) | 3.5–5.0% | 1.5–2.5% | बेहतर कॉइल QC और AI विज़न |
| ऊर्जा उपयोग (प्रति 1,000 ft² kWh) | 33–42 | 26–31 | सर्वो ड्राइव और रीजेनेरेटिव ब्रेकिंग |
| लंबाई की सटीकता (3σ) | ±0.090 in | ±0.060 in | क्लोज़्ड-लूप सर्वो और एनकोडर अपग्रेड |
चयनित स्रोत:
- U.S. Energy Information Administration (EIA) की औद्योगिक बिजली तीव्रता संबंधी जानकारी: https://www.eia.gov
- Steel Deck Institute (SDI) के तकनीकी संसाधन: https://www.sdi.org
- American Iron and Steel Institute (AISI) के कोल्ड-फॉर्म्ड स्टील संसाधन: https://www.cfsei.org/resources
- मशीन नियंत्रण प्रणालियों के लिए IEC/ISO सुरक्षा मार्गदर्शन: https://www.iso.org
नवीनतम अनुसंधान मामले
केस स्टडी 1: रोल के निशान घटाने के लिए AI-सहायित विज़न (2024)
- पृष्ठभूमि: 3 इंच कंपोज़िट डेक बनाने वाले U.S. संयंत्र में >80 ft/min पर कभी-कभी रोल के निशान पड़ते थे।
- समाधान: HMI के साथ एकीकृत लाइन-स्कैन AI विज़न सिस्टम लगाया गया; स्वचालित ग्रीस डोज़िंग और रोल दबाव मैपिंग जोड़ी गई।
- परिणाम: सतह दोष 41% घटे, स्क्रैप 4.6% से घटकर 2.7% हुआ और 16 सप्ताह में अनियोजित रुकावटें 12% कम हुईं। ऑपरेटरों ने रोल दबाव को बारीकी से समायोजित करने के लिए रीयल-टाइम दोष हीटमैप इस्तेमाल किए।
केस स्टडी 2: तटीय परियोजनाओं के लिए Zn-Al-Mg कॉइल पर स्विच (2025)
- पृष्ठभूमि: EU फैब्रिकेटर को भारी कोटिंग के बिना अधिक जंग प्रतिरोध चाहिए था।
- समाधान: ZAM-कोटेड कॉइल (EN 10346 के अनुसार) अपनाई गईं, कम-घर्षण रोल स्लीव लगाए गए और फॉर्मिंग बल 8% घटाया गया; फॉर्मिंग के बाद नमक-छिड़काव QA सैंपलिंग जोड़ी गई।
- परिणाम: कटे किनारों पर लाल जंग के बिना 1,000+ घंटे का न्यूट्रल साल्ट स्प्रे परीक्षण पास हुआ; किनारे में दरार बढ़े बिना लाइन गति 70 ft/min बनी रही; रखरखाव दावों में कमी से कोटिंग की कुल लागत में +6% की वृद्धि की भरपाई हुई।
विशेषज्ञों की राय
- Sarah Whitcomb, PE, तकनीकी समिति सदस्य, Steel Deck Institute (SDI)
- दृष्टिकोण: “कंपोज़िट फ्लोर डेक में उभरी आकृतियों की एकसमान ज्यामिति रिब ऊँचाई जितनी ही महत्वपूर्ण है। संयंत्रों को लाइन में लगे लेज़र गेज से इन आकृतियों की गहराई जाँचनी चाहिए; कंपोज़िट क्रिया पर इसका असर कई लोगों की अपेक्षा से अधिक होता है।”
- Dr. Luis Herrera, कोल्ड-फॉर्म्ड स्टील अनुसंधान निदेशक, University of Missouri S&T
- दृष्टिकोण: “कोल्ड-फॉर्म्ड डिज़ाइन मार्गदर्शन के 2024/2025 अपडेट कॉइल के यांत्रिक गुणों में परिवर्तनशीलता पर ज़ोर देते हैं। सख्त मिल प्रमाणपत्रों के साथ सांख्यिकीय सामग्री मॉडल से आवश्यकता से अधिक फॉर्मिंग के दोष काफी घटते हैं।”
- Mark Petrov, वरिष्ठ विनिर्माण इंजीनियर, EuroForm Mills
- दृष्टिकोण: “यदि आप केवल एक अपग्रेड के लिए बजट दे सकते हैं, तो क्विक-चेंज कैसेट चुनें। प्रोफाइल बदलने में संचयी समय बचत अक्सर सबसे तेज़ निवेश-वापसी देती है—किसी एक गति-वृद्धि से भी अधिक।”
व्यावहारिक उपकरण/संसाधन
- SDI डिज़ाइन मैनुअल और प्रोफाइल: https://www.sdi.org/resources
- AISI S100 और CFSEI तकनीकी नोट: https://www.cfsei.org/resources
- NIST Manufacturing Extension Partnership (प्रक्रिया सुधार मार्गदर्शिकाएँ): https://www.nist.gov/mep
- मशीन गार्डिंग और नियंत्रण प्रणालियों के लिए ISO 14120/13849 सुरक्षा मानक: https://www.iso.org
- कॉइल कैलकुलेटर और गेज-से-मोटाई कन्वर्टर (Online Metals): https://www.onlinemetals.com/en/calculators
- पूर्वानुमानित रखरखाव टूलकिट (EPRI के सार्वजनिक ब्रीफ़): https://www.epri.com
- संयंत्र की ऊर्जा/CO2 ट्रैकिंग के लिए GHG Protocol गणना उपकरण: https://ghgprotocol.org
अंतिम अपडेट: 2025-10-21
परिवर्तन-लेख: 5 FAQs, 2025 के उद्योग रुझानों और बेंचमार्क तालिका, दो हालिया केस स्टडी, विशेषज्ञ विचार तथा प्रामाणिक लिंक वाले चुने हुए टूल/संसाधन जोड़े गए
अगली समीक्षा तिथि और ट्रिगर: 2026-04-21 को या उससे पहले समीक्षा करें, यदि AISI/SDI मानक अपडेट हों, प्रमुख सर्वो/AI विज़न उत्पाद जारी हों, या कॉइल सामग्री विनिर्देश फॉर्मिंग सेटिंग को प्रभावित करें





