
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

रोल फॉर्मिंग धातु को आकार देने की एक प्रक्रिया है, जिसका उपयोग समान क्रॉस-सेक्शन वाले लंबे शीट-मेटल पुर्ज़े बनाने के लिए होता है। रोल फॉर्मिंग मशीन धातु की पट्टियों को रोल के लगातार सेटों से गुज़ारकर धीरे-धीरे वांछित क्रॉस-सेक्शनल प्रोफाइल में ढालती है।
छोटी रोल फॉर्मिंग मशीनें कम से मध्यम उत्पादन मात्रा और छोटे पुर्ज़ों के लिए डिज़ाइन की जाती हैं। ये छोटे निर्माताओं को बाहरी ठेके के बजाय अपने संयंत्र में अनुकूलित रोल्ड-मेटल पुर्ज़े बनाने का किफ़ायती समाधान देती हैं।
यह मार्गदर्शिका छोटी रोल फॉर्मिंग मशीनों के प्रकार, विनिर्देश, अनुप्रयोग, स्थापना, संचालन, आपूर्तिकर्ता, लागत और अन्य पहलुओं का व्यापक अवलोकन देती है।
छोटी रोल फॉर्मिंग मशीनों का अवलोकन
रोल फॉर्मिंग मशीनें अनेक आकारों में उपलब्ध हैं—कम मात्रा के उत्पादन वाली छोटी मशीनों से लेकर बड़े पैमाने के निर्माण के लिए उच्च गति वाली बड़ी लाइनों तक।
छोटे रोल फॉर्मरों को अलग पहचान देने वाले मुख्य कारक:
छोटे रोल फॉर्मर की विशेषताएँ:
| पैरामीटर | विवरण |
|---|---|
| उत्पादन मात्रा | कम से मध्यम मात्रा, आम तौर पर प्रति शिफ्ट 500 पीस से कम |
| पार्ट के आकार | लगभग 800 mm तक की कम चौड़ाई और पतले गेज |
| लाइन गति | सामान्यतः 10 – 45 फ़ीट/मिनट |
| फॉर्मिंग स्टेशन | पुर्ज़े की जटिलता के अनुसार 10 तक फॉर्मिंग स्टैंड |
| मुख्य ड्राइव पावर | आमतौर पर 15 kW से कम |
| मशीन का वजन | फ़ुटप्रिंट पर 10,000 lbs से कम |
| लागत | $50,000 से $500,000 की मूल्य-सीमा |
छोटी रोल फॉर्मिंग मशीनें कम उत्पादन की ज़रूरत और ब्रैकेट, पैनल, ट्यूब तथा चैनल जैसे छोटे पुर्ज़े बनाने वाले व्यवसायों को किफ़ायती इन-हाउस उत्पादन समाधान देती हैं।
छोटी रोल फॉर्मिंग मशीनों के प्रकार
छोटे रोल फॉर्मरों की दो मुख्य श्रेणियाँ हैं:
मानक रोल फॉर्मिंग लाइनें
- इनमें मॉड्यूलर इन-लाइन फॉर्मिंग और कटिंग स्टेशन होते हैं
- अलग-अलग प्रोफाइल के लिए सेट की जा सकने वाली लचीली रोल टूलिंग देते हैं
- प्रति शिफ्ट लगभग 100-500 पीस का उत्पादन
- पुर्ज़ों की लंबाई आम तौर पर 25 फ़ीट तक
- छोटे से मध्यम उत्पादन रन के लिए उपयोग
रोटरी टेबल रोल फॉर्मर
- कॉम्पैक्ट डिज़ाइन, जिसमें फॉर्मिंग स्टैंड वृत्ताकार ढंग से लगे होते हैं
- टेबल पट्टी को स्टैंडों के बीच घुमाती है और इसी दौरान शीट मेटल को आकार दिया जाता है
- प्रति शिफ्ट लगभग 50-200 पीस का कम उत्पादन
- पुर्ज़ों की अधिकतम लंबाई कम, आम तौर पर 15 फ़ीट से कम
- अनेक प्रकार के कम मात्रा वाले उत्पादन के लिए उपयुक्त
रोल फॉर्मर के प्रकारों की तुलना:
| मशीन प्रकार | मानक रोल लाइन | रोटरी टेबल |
|---|---|---|
| उत्पादन मात्रा | मध्यम | कम |
| पुर्ज़े की अधिकतम लंबाई | लंबा | छोटा |
| चेंजओवर समय | लंबा | तेज़ |
| लचीलापन | अनेक प्रकार | कम प्रकार |
| लागत | अधिक | कम |
दोनों डिज़ाइन लचीली, जल्दी बदलने वाली टूलिंग के साथ छोटे पैमाने की रोल फॉर्मिंग के लाभ देते हैं। मानक इन-लाइन मशीनों का आउटपुट अधिक होता है, जबकि रोटरी टेबल प्रणालियों में चेंजओवर तेज़ होता है।
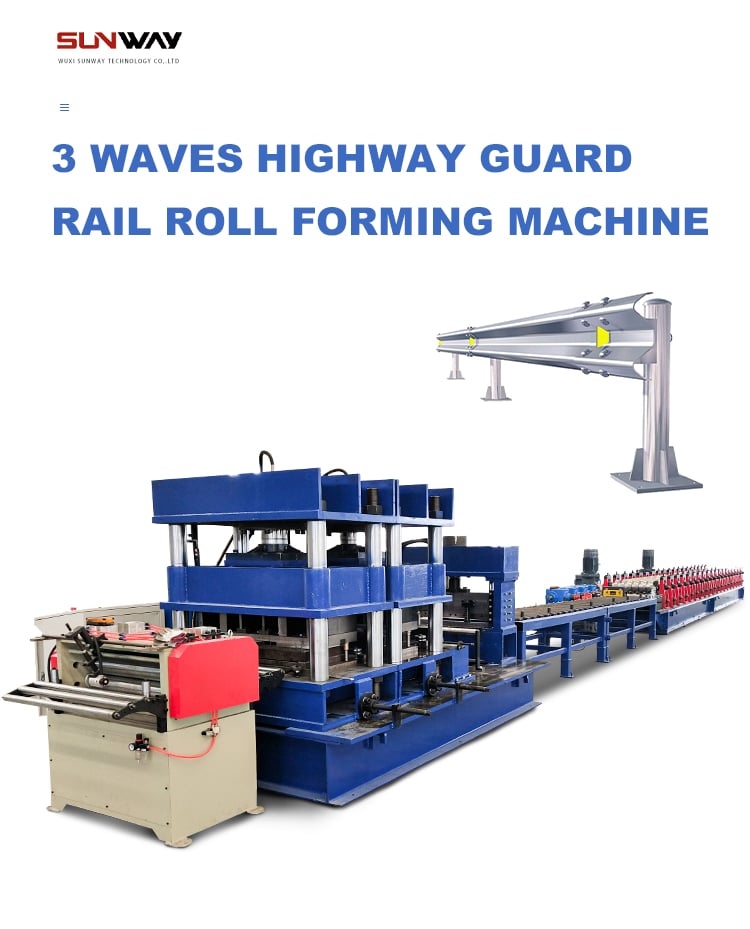
छोटे रोल फॉर्मर के विनिर्देश
छोटी रोल फॉर्मिंग प्रणाली खरीदते या डिज़ाइन करते समय इन मुख्य विनिर्देशों पर विचार करें:
छोटे रोल फॉर्मर के डिज़ाइन विनिर्देश:
| पैरामीटर | सामान्य सीमा |
|---|---|
| फॉर्मिंग स्टेशन | 4-10 स्टैंड |
| लाइन गति | 10-45 ft/min |
| मुख्य ड्राइव पावर | 5-15 kW |
| सामग्री की मोटाई | 20-16 गेज (0.8-1.5 mm) |
| सामग्री का प्रकार | कार्बन स्टील, स्टेनलेस स्टील, एल्युमिनियम |
| भाग की चौड़ाई | 800 mm तक |
| भाग की लंबाई | 25 ft (इन-लाइन), 15 ft (रोटरी) तक |
| रोल टूलिंग | त्वरित बदलाव वाली कैसेट शैली |
| नियंत्रण | HMI टचस्क्रीन के साथ PLC |
| मशीन का वजन | < 10,000 lbs |
| मशीन का आकार | 10-30 ft लंबाई |
फॉर्मिंग स्टैंडों की संख्या, पट्टी की अधिकतम चौड़ाई और मुख्य ड्राइव पावर यह तय करते हैं कि रोल फॉर्मर किन आकारों और सामग्री गेज के पुर्ज़े बना सकता है। त्वरित बदलाव वाली टूलिंग अलग-अलग प्रोफाइल के लिए लचीला सेटअप देती है।
छोटे रोल फॉर्मर के डिज़ाइन संबंधी विचार
छोटी रोल फॉर्मिंग प्रणाली चुनते और एकीकृत करते समय विचार करने वाले मुख्य कारक:
रोल फॉर्मर डिज़ाइन संबंधी विचार:
| पैरामीटर | विवरण |
|---|---|
| उत्पादन मात्रा | अपेक्षित उत्पादन दरों के अनुसार मशीन का आकार चुनें |
| पार्ट के आकार | पुर्ज़ों के आयामों के अनुसार चौड़ाई और पावर चुनें |
| सामग्री का प्रकार | इस्तेमाल की जाने वाली सामग्री के अनुरूप टूलिंग और मशीन संरचना |
| पुर्ज़े का डिज़ाइन | प्रोफाइल की जटिलता आवश्यक स्टेशनों की संख्या को प्रभावित करती है |
| द्वितीयक संचालन | ज़रूरत पड़ने पर पंचिंग, कटिंग, बेंडिंग और वेल्डिंग के स्टेशन जोड़ें |
| त्वरित बदलाव टूलिंग | अधिक उत्पाद-विविधता में चेंजओवर समय घटाता है |
| नियंत्रण | आसान संचालन और डेटा ट्रैकिंग के लिए स्वचालित |
| सुरक्षा | सुरक्षित संचालन के लिए गार्ड, आपातकालीन स्टॉप और इंटरलॉक |
| लाइन एकीकरण | सामग्री प्रबंधन और स्वचालन का स्तर |
उत्पादन अनुप्रयोग यह तय करता है कि रोल फॉर्मर को कैसे डिज़ाइन और सुसज्जित किया जाए तथा निर्माण प्रक्रिया में एकीकृत किया जाए।
रोल फॉर्मिंग प्रक्रिया का अवलोकन
रोल फॉर्मिंग में शीट या कॉइल सामग्री को फॉर्मिंग स्टैंडों की श्रृंखला से गुज़ारकर धीरे-धीरे मोड़ते हुए पुर्ज़े बनाए जाते हैं:
रोल फॉर्मिंग प्रक्रिया के चरण:
- शीट/कॉइल सामग्री रोल फॉर्मर में प्रवेश करती है
- क्रमिक स्टेशन सामग्री को थोड़ा-थोड़ा मोड़ते हैं
- कंटूर से मेल खाते रोल टूल प्रोफाइल को आकार देते हैं
- कट-ऑफ आरी पुर्ज़ों को लंबाई में काटती है
- फॉर्म किए गए पुर्ज़े लाइन से बाहर निकलते हैं
रोल फॉर्मिंग के लाभ:
- एकसमान प्रोफाइल वाले लंबे पुर्ज़ों का दक्षता से बड़े पैमाने पर उत्पादन
- अच्छी आयामी सटीकता और सतह फिनिश
- सामग्री के आकार और प्रकारों की विस्तृत श्रेणी
- स्टैम्पिंग की तुलना में कम टूलिंग लागत
- अधिक उत्पादन मात्रा के लिए आदर्श
रोल-फॉर्म्ड पुर्ज़ों के लिए स्टैम्पिंग की तुलना में कम प्रेस टनेज चाहिए, लेकिन फॉर्मिंग स्टेशनों के कारण मशीनें लंबी होती हैं।
छोटे रोल फॉर्मर के अनुप्रयोग
छोटी रोल फॉर्मिंग मशीनें अनेक अनुप्रयोगों के लिए धातु के पुर्ज़े बनाती हैं:
औद्योगिक अनुप्रयोग:
- HVAC और वेंटिलेशन – डक्ट, वेंट और लूवर
- भवन और निर्माण – स्टड, ट्रैक, छत, साइडिंग और गटर
- फर्नीचर – पैर, फ्रेम और हैंडल
- परिवहन – पैनल, ट्यूब और ब्रैकेट
- सामग्री प्रबंधन – रेल, कन्वेयर और गार्ड
- कृषि – पैनल और संरचनात्मक पुर्ज़े
- औद्योगिक उपकरण – गार्ड, फ्रेम और आवरण
पुर्ज़ों के सामान्य आकार:
- C और U चैनल
- वर्गाकार और आयताकार ट्यूब
- एंगल और L-ब्रेस
- पैनल और प्लेटें
- रेल और ट्रैक
- फॉर्म की गई ट्यूब और पाइप
- अनुकूलित संरचनात्मक आकार
छोटे लचीले रोल फॉर्मर अनेक उद्योगों में उपयोग होने वाले पुर्ज़ों के छोटे से मध्यम उत्पादन रन बनाते हैं।
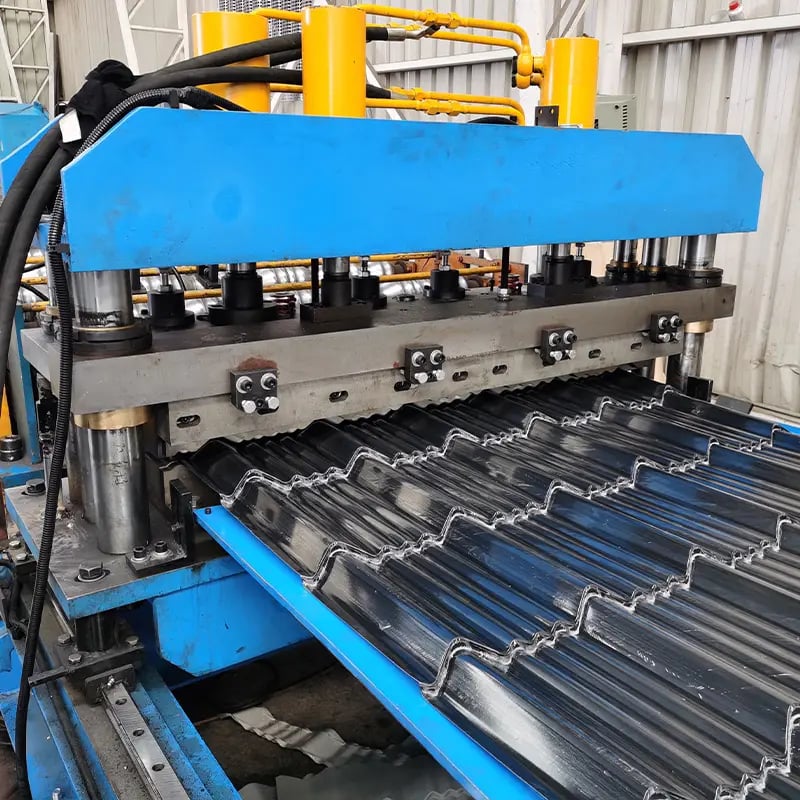
छोटी रोल फॉर्मिंग मशीन चुनना
छोटा रोल फॉर्मर चुनते समय मुख्य बातें:
रोल फॉर्मर चयन के कारक:
| पैरामीटर | विवरण |
|---|---|
| उत्पादन मात्रा | अपेक्षित उत्पादन दर के अनुसार आकार चुनें |
| पार्ट के आकार | अधिकतम चौड़ाई और लंबाई क्षमता चुनें |
| सामग्री का प्रकार | निर्माण और टूलिंग इस्तेमाल की जाने वाली सामग्री के अनुरूप हो |
| पुर्ज़े की जटिलता | आवश्यक फॉर्मिंग स्टैंडों की संख्या |
| द्वितीयक संचालन | पंचिंग, कटिंग और बेंडिंग स्टेशन जोड़ना |
| त्वरित बदलाव टूलिंग | चेंजओवर का समय घटाता है |
| नियंत्रण | स्वचालन और डेटा निगरानी का स्तर |
| सुरक्षा प्रणालियाँ | गार्ड, सुरक्षा सर्किट और आपातकालीन स्टॉप |
| लाइन एकीकरण | सामग्री प्रबंधन और पुर्ज़ों का प्रवाह |
| आपूर्तिकर्ता का अनुभव | कंपनी की विशेषज्ञता और सहायता |
| संचालन लागत | पावर, रखरखाव और उपभोज्य सामग्री संबंधी कारक |
उत्पादन अनुप्रयोग और विनिर्देशों का विश्लेषण करके आवश्यक रोल फॉर्मर का प्रकार, आकार और विन्यास तय होता है।
इन-लाइन रोल फॉर्मिंग मशीन डिज़ाइन
मानक इन-लाइन रोल फॉर्मरों में इनलेट और आउटलेट टेबल, फॉर्मिंग स्टैंड, पंचिंग और कटिंग स्टेशन, पुर्ज़ा संग्रह तथा रोल टूलिंग होती है:
इन-लाइन रोल फॉर्मर के घटक:
| स्टेशन | कार्य |
|---|---|
| डिकॉयलर | स्ट्रिप को मशीन में फीड करता है |
| इनलेट टेबल | पट्टी का संरेखण और मार्गदर्शन करती है |
| फॉर्मिंग स्टैंड | क्रमिक मोड़ने वाले स्टेशन |
| पंचिंग/नॉचिंग | द्वितीयक संचालन |
| शीयरिंग/सॉइंग | पार्ट्स को लंबाई के अनुसार काटता है |
| निकास टेबल | तैयार पुर्ज़े जमा करती है |
| रोल टूलिंग | प्रोफ़ाइल का कंटूर बनाता है |
मशीन के आकार के अनुसार इन-लाइन रोल फॉर्मर लगभग 10-45 फ़ीट प्रति मिनट की गति से 25 फ़ीट तक लंबे पुर्ज़े बनाते हैं। अधिक फॉर्मिंग स्टैंड से जटिल आकार बनाए जा सकते हैं। रोटरी और शटल टेबल छोटे पुर्ज़ों को स्टैंडों के बीच चरणबद्ध ढंग से आगे बढ़ाती हैं।
रोटरी टेबल रोल फॉर्मिंग मशीनें
रोटरी टेबल रोल फॉर्मरों में फॉर्मिंग स्टैंड रोटरी टेबल के चारों ओर वृत्त में लगे होते हैं:
रोटरी टेबल रोल फॉर्मर के घटक:
| स्टेशन | कार्य |
|---|---|
| कॉइल रील | पट्टी की कॉइल को थामती है |
| स्ट्रेटनर | कॉइल की वक्रता हटाता है |
| फीड इकाई | स्ट्रिप को मशीन में फीड करता है |
| रोटरी टेबल | पुर्ज़े को स्टैंडों के बीच चरणबद्ध ढंग से आगे बढ़ाती है |
| फॉर्मिंग स्टैंड | पुर्ज़े को क्रमशः आकार देती है |
| पंच प्रेस | द्वितीयक संचालन |
| शीयर/आरी | पार्ट्स को लंबाई के अनुसार काटता है |
| पुर्ज़ा कन्वेयर | तैयार पुर्ज़ों को बाहर ले जाता है |
| टूलिंग | प्रोफ़ाइल का कंटूर बनाता है |
रोटरी टेबल पुर्ज़े को हर स्टेशन से उसी तरह चरणबद्ध ढंग से गुज़ारती है, जैसे स्टेशन इन-लाइन लगे हों। पुर्ज़ों की सामान्य अधिकतम लंबाई लगभग 15 फ़ीट होती है।
रोल फॉर्मिंग टूलिंग
विशेष कंटूर वाले रोल टूल शीट मेटल को वांछित पुर्ज़ा प्रोफाइल में ढालते हैं:
रोल फॉर्मिंग टूलिंग:
- मशीनिंग किए गए स्टील या एल्युमिनियम से बने
- ऊपरी और निचले मेल खाते सेट पुर्ज़े के कंटूर के अनुरूप होते हैं
- तेज़ चेंजओवर के लिए त्वरित बदलाव वाली कैसेट डिज़ाइन
- घिसाव प्रतिरोध के लिए कठोर की गई सतहें
- हर प्रोफाइल और आकार के लिए कई सेट
रोल टूलों को अधिक भार और गति सहन करनी होती है। त्वरित बदलाव वाली कैसेट में गाइड रेल या कार्ट्रिज होते हैं, जो प्रोफाइल का तेज़ चेंजओवर संभव करते हैं।
गुणवत्तापूर्ण रोल-फॉर्म्ड पुर्ज़े बनाने के लिए टूल का सटीक डिज़ाइन और निर्माण आवश्यक है। घिसाव के कारण समय-समय पर रोल टूलों को तेज़ करना और मरम्मत करना पड़ता है।
द्वितीयक प्रसंस्करण स्टेशन
छोटे रोल फॉर्मरों में द्वितीयक प्रसंस्करण प्रक्रियाएँ एकीकृत की जा सकती हैं:
द्वितीयक प्रसंस्करण स्टेशन
| प्रक्रिया | विवरण |
|---|---|
| पंचिंग | फ़्लैट या रोटरी प्रेस से छेद पंच करता है |
| नॉचिंग | कट-आउट और नॉच वाले सेक्शन काटता है |
| एम्बॉसिंग | उभरे या धँसे हुए आकार बनाता है |
| बेंडिंग | हेमिंग और कोणीय मोड़ |
| वेल्डिंग | रेज़िस्टेंस सीम और स्पॉट वेल्डिंग |
| हार्डवेयर इंसर्शन | नट, बोल्ट और क्लिप लगाता है |
ये अतिरिक्त प्रक्रियाएँ तैयार पुर्ज़ों को लंबाई में काटने से पहले लाइन में ही की जाती हैं। इससे एक ही मशीन में पूरे किए जा सकने वाले पुर्ज़ों के फीचरों की सीमा बढ़ती है।
कटिंग और सॉइंग उपकरण
कट-ऑफ स्टेशन फॉर्म की गई पट्टी को अलग-अलग पुर्ज़ों में काटता है:
रोल फॉर्मर की कटिंग विधियाँ:
| विधि | विवरण |
|---|---|
| कतराई | गिलोटिन शीयर पुर्ज़े काटता है |
| वृत्ताकार आरी | कार्बाइड आरी ब्लेड पुर्ज़े काटता है |
| अब्रेसिव आरी | अब्रेसिव डिस्क वाली कट-ऑफ आरी |
| लेज़र कटिंग | CNC लेज़र प्रोफाइल काटता है |
शीयरिंग से सीधा कट किनारा मिलता है, लेकिन अधिक बल चाहिए। आरी घुमावदार किनारे बनाती है, पर ब्लेड का रखरखाव आवश्यक है। लेज़र बिना संपर्क के जटिल प्रोफाइल काटते हैं।
कटिंग स्टेशन संबंधी विचार:
- अंतिम फॉर्मिंग स्टैंड के बाद लगाया जाता है
- पुर्ज़े की अधिकतम लंबाई क्षमता तय करता है
- पुर्ज़ों के आरंभ/अंत में हल्का टेपर जोड़ता है
- स्क्रैप पुर्ज़े स्वचालित रूप से अलग किए जा सकते हैं
आरी बेहतर कट-किनारे की गुणवत्ता देती है, जबकि शीयर को अधिक बल चाहिए। कटिंग विधि पुर्ज़े के सिरों की फिनिश और लंबाई की सटीकता को प्रभावित करती है।
रोल फॉर्मर ड्राइव और नियंत्रण
मुख्य यांत्रिक और विद्युत घटक:
रोल फॉर्मर ड्राइव और नियंत्रण:
| प्रणाली | विवरण |
|---|---|
| मुख्य ड्राइव | AC मोटर और गियरबॉक्स से लाइन को शक्ति देता है |
| हाइड्रॉलिक्स | कुछ मॉडलों में कट-ऑफ प्रेस के लिए उपयोग होता है |
| PLC | स्टेशनों और स्वचालन को नियंत्रित करता है |
| HMI | प्रोग्रामिंग के लिए टचस्क्रीन इंटरफ़ेस |
| सेंसर | पट्टी की स्थिति और फीड मापते हैं |
| सुरक्षा सर्किट | आपातकालीन स्टॉप, इंटरलॉक और अनुपालन के लिए |
PLC मशीन की सभी गतिविधियों और स्वचालन का समन्वय करता है। HMI ऑपरेटरों को लाइन नियंत्रित करने और काम के सेटअप सहेजने देता है।
उन्नत नियंत्रण प्रोफाइलों के बीच तेज़ चेंजओवर और मशीन के प्रदर्शन की निगरानी संभव करते हैं।
रोल फॉर्मर लाइन एकीकरण
रोल फॉर्मरों को स्वचालित उत्पादन लाइनों में एकीकृत किया जा सकता है:
लाइन एकीकरण प्रणालियाँ
- कॉइल हैंडलिंग उपकरण
- फीडर टेबल
- कन्वेयर और ट्रांसफ़र उपकरण
- पुर्ज़े जमा करने की टेबल
- रोबोटिक सामग्री प्रबंधन
- पुर्ज़ा निरीक्षण प्रणालियाँ
- डेटा निगरानी सॉफ़्टवेयर
- पैकेजिंग उपकरण
सामग्री प्रवाह को स्वचालित करने से थ्रूपुट बढ़ता है। निरीक्षण से पुर्ज़े की गुणवत्ता जाँची जाती है। डेटा प्रणाली उत्पादन ट्रैक करती है। रोबोट द्वितीयक प्रसंस्करण के लिए पुर्ज़े सँभाल सकते हैं।
रोल फॉर्मर सुरक्षा उपकरण
रोल फॉर्मर अनेक प्रकार के सुरक्षा तंत्र इस्तेमाल करते हैं:
रोल फॉर्मर के सुरक्षा उपकरण:
| सुरक्षा उपकरण | विवरण |
|---|---|
| गार्ड | खतरनाक क्षेत्रों को घेरता है |
| इंटरलॉक | खुलने पर मशीन की गति रोकता है |
| आपातकालीन स्टॉप | सभी गतियों को तुरंत रोकता है |
| सुरक्षा रिले | स्थिति की निगरानी करता है |
| सुरक्षा मैट | उस पर पैर रखने पर गति रोकता है |
| सेंसर | निर्धारित क्षेत्रों में ऑपरेटरों का पता लगाते हैं |
| ब्रेक प्रणालियाँ | खतरनाक गति को तेज़ी से रोकती हैं |
उचित गार्डिंग से गतिशील पुर्ज़ों से संपर्क नहीं होता। सक्रिय होने पर आपातकालीन स्टॉप, सुरक्षा रिले और इंटरलॉक मशीन रोक देते हैं। अन्य उपकरण ऑपरेटर की स्थिति पहचानकर अतिरिक्त सुरक्षा देते हैं।
छोटे रोल फॉर्मर के आपूर्तिकर्ता
छोटे रोल फॉर्मिंग उपकरणों के कई निर्माता हैं:
छोटे रोल फॉर्मर निर्माता:
| कंपनी | स्थान | मॉडल |
|---|---|---|
| Samco Machinery | टोरंटो, कनाडा | 800mm चौड़ाई तक इन-लाइन और रोटरी टेबल मशीनें |
| Bradbury Group | Moundridge, अमेरिका | 1000mm चौड़ाई तक इन-लाइन मशीनें |
| Formtek | Cleveland, अमेरिका | रोटरी टेबल और अनुकूलित रोल लाइनें |
| Brown Precision Tool | Utica, अमेरिका | कस्टम रोल फॉर्मर्स |
| Comet Machines | महाराष्ट्र, भारत | मानक और अनुकूलित मशीनें |
| Botou Xianfa | Hebei, चीन | अधिक बुनियादी रोटरी टेबल और शटल मॉडल |
कई निर्माता ऐसे मानक प्लेटफ़ॉर्म देते हैं जिन्हें विशिष्ट अनुप्रयोगों के लिए अनुकूलित किया जा सकता है। बड़े आपूर्तिकर्ताओं को रोल फॉर्मिंग उपकरण डिज़ाइन करने का कई दशकों का औद्योगिक अनुभव है।
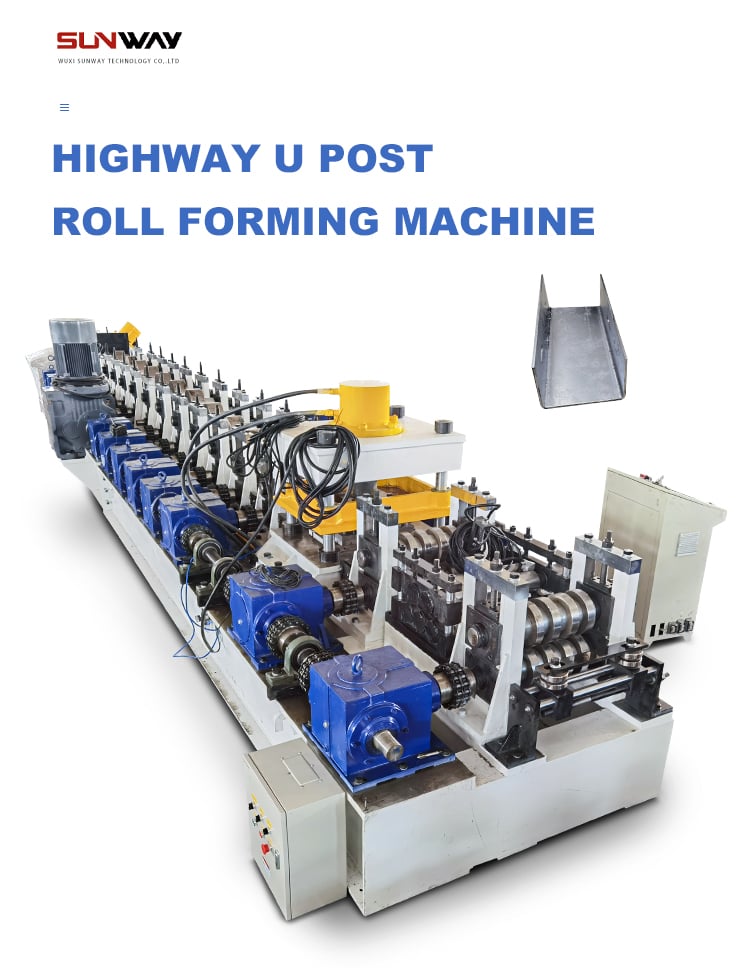
रोल फॉर्मिंग मशीनों की खरीद संबंधी विचारणीय बातें
छोटे रोल फॉर्मर में निवेश करते समय खरीद के मुख्य कारक:
रोल फॉर्मर खरीदने के विचार
- उत्पादन मात्रा की आवश्यकताएं
- उपलब्ध संयंत्र स्थान और लेआउट
- पुर्ज़ों के आकार, सामग्री और विशेषताएँ
- उपलब्ध टूलिंग डिज़ाइन सहायता
- नियंत्रण और स्वचालन का स्तर
- सुरक्षा प्रणालियाँ और अनुपालन
- लाइन एकीकरण के विकल्प
- शिपिंग, स्थापना और प्रशिक्षण
- दस्तावेज़ और मैनुअल
- वारंटी और सेवा सहायता
- नियमित रखरखाव और पुर्ज़े
उत्पादन लक्ष्यों और विनिर्देशों का गहन विश्लेषण करके सही आकार, सुविधाएँ और विकल्प चुने जा सकते हैं। टूलिंग डिज़ाइन सहायता भी महत्वपूर्ण है।
छोटे रोल फॉर्मर की लागत
अधिकांश धातु-कर्मकारी मशीनों की तरह, रोल फॉर्मर की कीमत उत्पादन क्षमता के अनुरूप होती है:
छोटी रोल फॉर्मिंग मशीनों की मूल्य-सीमाएँ:
| मशीन प्रकार | मूल्य सीमा |
|---|---|
| बुनियादी रोटरी टेबल | $50,000 – $150,000 |
| मानक इन-लाइन | $100,000 – $300,000 |
| अनुकूलित लाइनें | $200,000 – $500,000 |
लागत निम्नलिखित के आधार पर अलग-अलग होती है:
- चौड़ाई क्षमता
- फॉर्मिंग स्टैंडों की संख्या
- स्वचालन का स्तर
- द्वितीयक प्रसंस्करण क्षमता
- सामग्री प्रबंधन का एकीकरण
अधिक सुविधाओं वाली बड़ी और अधिक स्वचालित लाइनों की लागत अधिक होती है। साधारण रोटरी टेबल मॉडल सबसे किफ़ायती हैं।
रोल फॉर्मर की लागत के अन्य कारक:
- टूलिंग: प्रति प्रोफाइल $10,000 – $50,000
- स्थापना: $5,000 – $20,000
- प्रशिक्षण: शामिल – $5,000
- शिपिंग: $5,000 – $15,000
टूलिंग, शिपिंग, स्थापना, प्रशिक्षण और सेवा अनुबंध शुरुआती खरीद लागत में काफ़ी वृद्धि कर सकते हैं।
छोटी रोल फॉर्मिंग मशीनों का संचालन
रोल फॉर्मरों के संचालन के बुनियादी चरण:
रोल फॉर्मर संचालन का अवलोकन
- सामग्री की कॉइल को अनवाइंड रील पर रखें
- पट्टी को मशीन स्टेशनों से पिरोएँ
- उचित आकार की रोल टूलिंग लगाएँ
- कंट्रोल पैनल पर काम के मापदंड प्रोग्राम करें
- सेटअप जाँचने के लिए नमूना पुर्ज़ा चलाएँ
- ज़रूरत के अनुसार रोल टूल और सेटिंग समायोजित करें
- उत्पादन चक्र शुरू करें
- समय-समय पर पुर्ज़े की गुणवत्ता जाँचें
- ऑर्डर पूरा होने पर सामग्री को लाइन से निकालें
- चेंजओवर के लिए रोल टूल हटाएँ
संचालन के मुख्य कार्य:
- टूलिंग और फीड का सावधानीपूर्वक सेटअप
- मशीन की गति, फीड और स्टॉप प्रोग्राम करना
- उत्पादन से पहले पहले पुर्ज़े की पुष्टि करना
- उत्पादन गुणवत्ता की निगरानी
- नए प्रोफाइल के लिए चेंजओवर
गुणवत्तापूर्ण रोल-फॉर्म्ड पुर्ज़ों के लिए कर्मचारियों का प्रशिक्षण और प्रक्रियाओं का पालन महत्वपूर्ण है।
रोल फॉर्मर रखरखाव
नियमित रखरखाव गतिविधियाँ:
रोल फॉर्मर रखरखाव कार्यक्रम
| कार्य | आवृत्ति |
|---|---|
| फिटिंग और माउंट का निरीक्षण/कसाव | दैनिक |
| बेयरिंग और स्लाइड में स्नेहन करें | साप्ताहिक |
| बेल्ट का तनाव और घिसाव जाँचें | मासिक |
| विद्युत कनेक्शनों का निरीक्षण करें | 3 महीने |
| हाइड्रॉलिक तेल की जाँच | 6 महीने |
| गियरबॉक्स तेल परिवर्तन | वार्षिक |
| बेयरिंग प्रतिस्थापन | 2-3 वर्ष |
| पूरी मशीन का निरीक्षण | वार्षिक |
घिसाव अस्वीकार्य स्तर तक पहुँचने पर रोल टूलों को तेज़ करना या बदलना पड़ता है।
विस्तृत रखरखाव प्रक्रियाएँ उत्पादन का अधिकतम अपटाइम और पुर्ज़ों की गुणवत्ता सुनिश्चित करती हैं।
रोल फॉर्मिंग सुरक्षा सावधानियाँ
रोल फॉर्मर संचालन के प्रमुख सुरक्षा सुझाव:
- मशीन को घेरें या अवरोध लगाकर पहुँच सीमित करें
- सभी खतरनाक क्षेत्रों पर उचित गार्ड लगाना सुनिश्चित करें
- सभी सुरक्षा सर्किट और उपकरणों का काम करना सुनिश्चित करें
- रखरखाव के दौरान लॉकआउट प्रक्रियाओं का पालन करें
- भारी टूलिंग ले जाने के लिए ट्रॉली/कन्वेयर इस्तेमाल करें
- मशीन के शोर से बचने के लिए कानों की सुरक्षा पहनें
- केवल प्रशिक्षित कर्मचारियों को संचालन करने दें
- मशीन चलते समय भीतर हाथ न डालें
- पतली और नुकीली पट्टी सँभालते समय सावधानी रखें
रोल फॉर्मरों में कई भारी पुर्ज़े तेज़ गति से चलते हैं। खतरों की जानकारी और उचित सुरक्षा उपाय चोटों को रोकते हैं।
रोल फॉर्मिंग मशीन समस्या निवारण
रोल फॉर्मर की आम समस्याएँ और उपाय:
रोल फॉर्मर की समस्या निवारण
| समस्या | संभावित कारण |
|---|---|
| पट्टी का अटकना | – गलत संरेखित गाइड<br>- घिसी/क्षतिग्रस्त टूलिंग<br>- पट्टी के स्नेहन की समस्या |
| प्रोफ़ाइल विकृति | – घिसे रोल टूल <br>- रोल का अनुचित समायोजन |
| मशीन कंपन | – ढीली नींव |
रोल फॉर्मर की समस्या निवारण (जारी)
| समस्या | संभावित कारण |
|---|---|
| मशीन शुरू नहीं हो रही | – बिजली आपूर्ति की समस्या<br>- आपातकालीन स्टॉप सक्रिय<br>- खराब स्टार्ट स्विच |
| फॉर्म किए गए पुर्ज़ों में दोष | – घिसे या क्षतिग्रस्त रोल टूल<br>- रोल टूलिंग के बीच गलत अंतर<br>- पट्टी फीड की समस्या |
| अत्यधिक टूलिंग घिसाव | – घर्षणकारी/मोटी सामग्री <br>- मशीन की अधिक गति<br>- कम अंतराल पर स्नेहन न करना |
| हाइड्रोलिक रिसाव | – क्षतिग्रस्त होज़/फिटिंग<br>- घिसी सील/गैस्केट |
| विद्युत खराबियाँ | – ढीले वायरिंग कनेक्शन<br>- कैबिनेट में पानी का प्रवेश<br>- खराब घटक |
| मशीन का अत्यधिक शोर | – घिसे बेयरिंग/गियर<br>- ढीले पुर्ज़े या गार्ड<br>- असंतुलित ड्राइवट्रेन |
रोल फॉर्मर की समस्या सुलझाने के लिए मूल कारण मिलने तक फॉर्मिंग टूल, पट्टी फीड, सेंसर, हाइड्रॉलिक्स, विद्युत व्यवस्था और नियंत्रणों को क्रमबद्ध ढंग से जाँचना पड़ता है।
निवारक रखरखाव प्रक्रियाओं का पालन मशीन डाउनटाइम और दोष कम करता है।
रोल फॉर्म किए गए पार्ट्स की गुणवत्ता जाँच
बने हुए पुर्ज़ों का निरीक्षण गुणवत्ता की पुष्टि करता है:
रोल-फॉर्म्ड पुर्ज़ों की निरीक्षण जाँचें
- प्रोफाइल आयाम और सहनशीलताएँ
- मरोड़ या धनुषाकार टेढ़ापन
- फ्लैंज की चौड़ाई और सीधापन
- सतह के दोष या खरोंच
- कोने और मोड़ की त्रिज्याएँ
- कटे किनारे की स्थिति
- छेद का आकार, स्थान और फिनिश
- वेल्ड या हार्डवेयर सही ढंग से जोड़े गए हों
- पुर्ज़े की लंबाई की सटीकता
- सामग्री की मोटाई की एकरूपता
स्वचालित निरीक्षण प्रणालियाँ महत्वपूर्ण आयाम जाँच सकती हैं। कर्मचारी नमूनों की दृश्य और हाथ से जाँच भी करते हैं।
रीयल-टाइम निगरानी से बड़ी संख्या में दोषपूर्ण पुर्ज़े बनने से पहले समस्याओं का पता लगाया जा सकता है।
रोल फॉर्मिंग प्रक्रिया अनुकूलन
रोल फॉर्मर उत्पादन बेहतर करने के तरीके:
- बाधाएँ पहचानने के लिए डाउनटाइम या धीमे चक्रों का विश्लेषण करें
- पट्टी फीड की गति और फॉरवर्ड स्ट्रोक समायोजित करें
- टूलिंग का घिसाव जाँचें और ज़रूरत पड़ने पर जल्दी बदलें
- कामों के बीच त्वरित चेंजओवर प्रक्रिया बेहतर करें
- समस्या वाले प्रोफाइलों के लिए टूलिंग डिज़ाइन अपडेट करें
- निवारक रखरखाव योजना और तरीक़ों को बेहतर करें
- सामग्री प्रबंधन बेहतर करने के लिए स्वचालन जोड़ें
- कर्मचारियों को सर्वोत्तम तरीक़ों का प्रशिक्षण दें
- सुधारों का मार्गदर्शन करने के लिए मुख्य प्रदर्शन डेटा ट्रैक करें
सर्वोत्तम परिणाम मशीन, टूलिंग, कर्मचारियों, गुणवत्ता नियंत्रण और डेटा-आधारित अनुकूलन पर समग्र ध्यान देने से मिलते हैं।
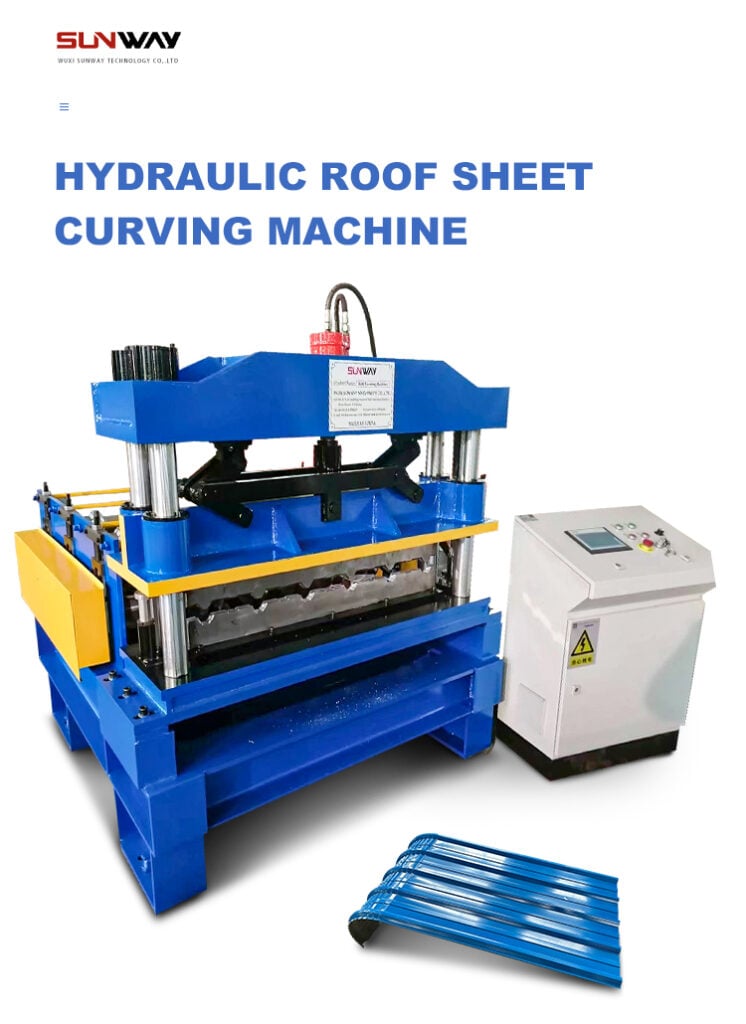
रोल फॉर्मिंग उद्योग संसाधन
उपयोगी औद्योगिक संघ और संसाधन:
- North American Steel Roll Forming Association: मानक, सम्मेलन और प्रशिक्षण कार्यक्रम
- European ROLLFORMING Association: यूरोपीय रोल फॉर्मिंग समूह
- Progressive Metalworking Magazine: रोल फॉर्मिंग पर लेखों का संग्रह
- FAB Help: रोल फॉर्मिंग प्रश्न मंच
- The Tube & Pipe Journal: ट्यूब निर्माण पर प्रकाशन
- Modern Metals: रोल फॉर्मिंग लेखों वाली पत्रिका
- The Roll Former: Metform International का रोलिंग ब्लॉग
- Roll Forming Handbook: David A. Smith की संदर्भ पुस्तक
ये संगठन, प्रकाशन और संदर्भ रोल फॉर्मिंग प्रक्रियाओं, मशीनरी और सर्वोत्तम तरीक़ों पर उपयोगी जानकारी देते हैं।
अक्सर पूछे जाने वाले प्रश्न
छोटी रोल फॉर्मिंग मशीनों के बारे में अक्सर पूछे जाने वाले प्रश्न:
Q: छोटी रोल फॉर्मिंग मशीनें शीट मेटल की कितनी मोटाई सँभाल सकती हैं?
A: अधिकांश छोटी रोल फॉर्मिंग मशीनें 20 गेज (0.8 mm) से लेकर लगभग 26 गेज (0.5 mm) तक की शीट मेटल फॉर्म कर सकती हैं। अधिकतम क्षमता मशीन की पावर और रोल टूलिंग पर निर्भर करती है।
Q: नए प्रोफाइल के लिए रोल फॉर्मर सेटअप करने में कितना समय लगता है?
A: त्वरित बदलाव वाली रोल टूलिंग कैसेट के साथ अनुभवी ऑपरेटर आम तौर पर 30-90 मिनट में प्रोफाइल चेंजओवर पूरा कर सकता है। नए प्रोफाइल का शुरुआती सेटअप अधिक समय लेता है।
Q: छोटी रोल फॉर्मिंग मशीनों में कौन-सी मोटर और ड्राइव इस्तेमाल होती हैं?
A: आम तौर पर 5-15 kW पावर सीमा वाली AC इंडक्शन मोटर गियरबॉक्स रिड्यूसर के साथ लगाई जाती हैं। सर्वो मोटर गति का अधिक सटीक नियंत्रण देती हैं।
Q: रोल फॉर्मर के आसान संचालन के लिए कौन-से नियंत्रण उपयुक्त हैं?
A: अधिकांश आधुनिक मशीनों में HMI टचस्क्रीन इंटरफ़ेस वाला केंद्रीय PLC होता है। इससे लचीली प्रोग्रामिंग और डेटा निगरानी संभव होती है।
Q: छोटी रोल फॉर्मिंग मशीनें कितनी तेज़ी से पुर्ज़े बना सकती हैं?
A: उत्पादन दर पुर्ज़े के आकार और जटिलता पर निर्भर करती है, लेकिन छोटी रोल फॉर्मिंग मशीनों की लाइन गति आम तौर पर लगभग 10 – 50 फ़ीट प्रति मिनट होती है।
Q: रोल फॉर्मिंग से पुर्ज़ों के आयामों में कितना टॉलरेंस बनाए रखा जा सकता है?
A: मशीन और टूल सही तरह सेट हों, तो रोल फॉर्मिंग से प्रोफाइलों में +/- 0.5 mm आयामी सटीकता प्राप्त की जा सकती है।
Q: बदलने की ज़रूरत पड़ने से पहले रोल फॉर्मिंग मशीन के टूल कितने समय तक चलते हैं?
A: उचित उपयोग और रखरखाव के साथ अच्छी गुणवत्ता की रोल टूलिंग को तेज़ करने या बदलने से पहले 1-2 वर्ष तक इस्तेमाल किया जा सकता है। कठोर की गई टूलिंग अधिक समय तक चलती है।
Q: रोल फॉर्मर के लिए कौन-सी सुरक्षा सावधानियाँ महत्वपूर्ण हैं?
A: ऑपरेटरों की सुरक्षा के लिए खतरनाक क्षेत्रों को घेरना, आपातकालीन स्टॉप, इंटरलॉक गार्ड, सुरक्षा मैट और सख़्त प्रक्रियाएँ महत्वपूर्ण हैं। रखरखाव के लिए लॉकआउट करें।
Q: उत्पादन के बाद रोल-फॉर्म्ड पुर्ज़ों को आम तौर पर कैसे सँभाला जाता है?
A: कन्वेयर, टेबल या रोबोट तैयार पुर्ज़ों को स्वचालित रूप से निरीक्षण क्षेत्र, पैकेजिंग या अगली प्रक्रिया तक ले जाते हैं।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (पूरक)
1) अधिक खर्च किए बिना मिश्रित SKU के लिए छोटी रोल फॉर्मिंग मशीन का आकार कैसे चुनें?
- टैक्ट टाइम और दैनिक माँग से शुरुआत करें। आवश्यक लाइन गति और चेंजओवर के लिए समय की गणना करें। विविध उत्पादों वाली कार्यशालाओं में अधिकतम गति के बजाय त्वरित बदलाव वाली कैसेट और रेसिपी प्रीसेट को प्राथमिकता दें; आम तौर पर इससे ड्राइव को ज़रूरत से बड़ा लेने की तुलना में बेहतर OEE मिलता है।
2) कॉम्पैक्ट इन-लाइन रोल फॉर्मर के लिए न्यूनतम कितना फ़र्श स्थान रखना चाहिए?
- 10–30 ft लंबी मशीन के लिए डीकॉयलर, सुरक्षा दूरी और आउटफ़ीड सहित कम से कम 45–60 ft लंबी जगह रखें; ऑपरेटर की पहुँच, कॉइल और टूल कार्ट के लिए 12–16 ft चौड़ाई रखें।
3) क्या छोटी रोल फॉर्मिंग मशीन में सर्वो फ़्लाइंग कट-ऑफ लगाना उचित है?
- यदि आप अलग-अलग लंबाइयाँ या पतले गेज चलाते हैं, तो हाँ। इसके लाभों में कड़ा लंबाई टॉलरेंस (±0.5–1.0 mm), कम बर्र और रुकने-चलने के निशानों का न होना शामिल है, जिससे पहली बार में उपज बेहतर होती है।
4) क्या छोटी रोल फॉर्मिंग मशीन एक ही लाइन पर स्टेनलेस स्टील और एल्युमिनियम सँभाल सकती है?
- हाँ, इसके लिए अलग रोल टूलिंग सेट या स्लीव, समायोजित रोल गैप, उचित स्नेहक और क्रॉस-कंटैमिनेशन रोकने के लिए सफ़ाई नियंत्रण रखें। स्क्रैप के अलग प्रवाह और मार्किंग प्रणाली निर्दिष्ट करें।
5) रोल फॉर्मिंग बेहतर करने के लिए छोटी कार्यशाला को कौन-से KPI ट्रैक करने चाहिए?
- OEE, चेंजओवर समय, SKU के अनुसार स्क्रैप दर, महत्वपूर्ण आयामों के लिए Cp/CpK, प्रति टन ऊर्जा, कारण के अनुसार अनियोजित डाउनटाइम और टूल की आयु (हर रीग्राइंड के बीच मीटर)।
छोटी रोल फॉर्मिंग मशीनों के लिए 2025 के उद्योग रुझान
- स्मार्ट त्वरित-चेंजओवर प्रणालियाँ: स्वचालित रोल-गैप प्रीसेट और बारकोड/RFID रेसिपी रिकॉल वाली कैसेट टूलिंग कॉम्पैक्ट लाइनों पर चेंजओवर को 15–30 मिनट तक घटाती है।
- इनलाइन मेट्रोलॉजी आम हो रही है: कम लागत वाले लेज़र गेज और विज़न सिस्टम छेद-पिच, वेब चौड़ाई तथा मरोड़ जाँचकर PLC को स्वचालित सुधार के निर्देश देते हैं।
- ऊर्जा-कुशल ड्राइव: पुनर्योजी ब्रेकिंग वाले सर्वो/VFD पैकेज रुकने/चलने वाले अनुप्रयोगों में ऊर्जा-खपत तीव्रता 10–25% घटाते हैं।
- डिज़ाइन में अनुपालन: EN ISO 14120 गार्डिंग, ISO 13849-1 PL d सुरक्षा सर्किट और HMI में निर्देशित LOTO जाँच-सूचियाँ मानक विनिर्देश बन रही हैं।
- कम अंतर्निहित-कार्बन वाली कॉइलें: खरीदार EPD-समर्थित स्टील और एल्युमिनियम माँगते हैं, जिससे कॉइल की सोर्सिंग और ट्रेसबिलिटी आवश्यकताएँ प्रभावित होती हैं।
बेंचमार्क तालिका: छोटे रोल फॉर्मर (2023 बनाम 2025)
| मीट्रिक | 2023 की सामान्य छोटी लाइन | 2025 की अग्रणी छोटी लाइन | प्रभाव | स्रोत/टिप्पणियाँ |
|---|---|---|---|---|
| लाइन गति (ft/min) | 10–45 | 25–60 | छोटे प्रोफाइलों पर अधिक थ्रूपुट | OEM कैटलॉग; FABTECH डेमो |
| चेंजओवर समय (min) | 45–120 | 15–30 | अधिक विविधता के लिए बेहतर लचीलापन | कैसेट + स्वचालित प्रीसेट |
| लंबाई सहिष्णुता (mm) | ±1.0–1.5 | ±0.5–1.0 | बेहतर फिट-अप, कम पुनःकार्य | सर्वो फ्लाइंग कट-ऑफ |
| स्क्रैप दर (%) | 3–6 | 1–3 | सामग्री की बचत | इनलाइन विज़न + रेसिपी |
| ऊर्जा (kWh/टन) | 120–160 | 90–130 | कम OPEX | सर्वो/VFD + पुनर्योजी ब्रेकिंग |
| OEE (%) | 55–70 | 75–85 | उत्पादकता में वृद्धि | हल्के MES डैशबोर्ड |
चयनित संदर्भ:
- NIST स्मार्ट विनिर्माण संसाधन: https://www.nist.gov/programs-projects/smart-manufacturing
- OPC Foundation (OPC UA): https://opcfoundation.org
- World Steel Association (स्थिरता और दक्षता): https://worldsteel.org
- ISO 13849-1 और EN ISO 14120 का अवलोकन: https://www.iso.org
नवीनतम अनुसंधान मामले
केस स्टडी 1: HVAC चैनलों के लिए त्वरित-चेंजओवर वाली छोटी लाइन (2025)
पृष्ठभूमि: 0.6–1.0 mm गैल्वनाइज़्ड स्टील पर काम करने वाले एक क्षेत्रीय HVAC आपूर्तिकर्ता को कॉम्पैक्ट फ़्लोर प्लान में 14 SKU के बार-बार होने वाले चेंजओवर नुकसान घटाने थे।
समाधान: कैसेट टूलिंग, RFID टूल ID, सर्वो फ़्लाइंग शीयर और स्वचालित रोल-गैप प्रीसेट को फ़ीड करने वाले कम लागत के लेज़र चौड़ाई गेज वाली छोटी इन-लाइन रोल फॉर्मिंग मशीन लगाई। MQTT को फ़ैक्टरी फ़्लोर डैशबोर्ड से जोड़ा।
परिणाम: औसत चेंजओवर समय 62 से घटकर 24 मिनट हुआ; स्क्रैप 4.2% से घटकर 2.1% हुआ; OEE 61% से बढ़कर 80% हुआ; प्रति टन ऊर्जा 18% कम हुई।
केस स्टडी 2: अनुकूलित ब्रैकेट के लिए रोटरी टेबल रोल फॉर्मर (2024)
पृष्ठभूमि: छोटे स्टेनलेस ब्रैकेट बनाने वाली जॉब शॉप को जटिल प्रोफाइलों पर लंबे सेटअप समय और सीमित फ़्लोर स्पेस की समस्या थी।
समाधान: मॉड्यूलर फॉर्मिंग पॉड, प्री-पंच स्टेशन और स्टेनलेस के लिए मानकीकृत स्नेहन वाली रोटरी टेबल रोल फॉर्मिंग मशीन लागू की; HMI पर डिजिटल कार्य-निर्देश और गेज-विशिष्ट रेसिपी जोड़ीं।
परिणाम: पहले पुर्ज़े की मंज़ूरी का समय 45% घटा; फ्लैंज चौड़ाई का CpK 1.05 से सुधरकर 1.48 हुआ; तीन महीनों में अनियोजित डाउनटाइम 35% कम हुआ।
विशेषज्ञों की राय
- Dr. Emily Hart, NIST Smart Manufacturing की प्रधान अनुसंधान इंजीनियर
दृष्टिकोण: “छोटी रोल फॉर्मिंग लाइनों में सबसे तेज़ लाभ चेंजओवर को मानकीकृत करने से मिलता है। कैसेट ID से जुड़ी डिजिटल रेसिपी अधिकतम गति बदले बिना OEE को 10–15 अंक बढ़ा सकती हैं।” - Marco DeLuca, Dallan Group में उत्पाद प्रबंधक
दृष्टिकोण: “2025 में सर्वो कट-ऑफ और बुनियादी इनलाइन गेजिंग केवल अतिरिक्त सुविधा नहीं रहे—ये ऐसे अंतरकारी विकल्प हैं जो छोटी कार्यशालाओं को कड़े टॉलरेंस का कोट देने और लाभ बनाए रखने देते हैं।” - Priya Nair, VP उत्पाद इंजीनियरिंग, Formtek Group
दृष्टिकोण: “छोटे संयंत्रों में रखरखाव को ध्यान में रखकर डिज़ाइन करना सबसे महत्वपूर्ण है। टूल बदलने की पहुँच, लेबल लगी यूटिलिटी और स्टैंडों पर कंपन निगरानी उस डाउनटाइम को रोकते हैं जो लाभप्रदता घटाता है।”
व्यावहारिक उपकरण और संसाधन
- कोल्ड-फॉर्म्ड स्टील के डिज़ाइन मानक: AISI संसाधन और AISI S100 का अवलोकन: https://www.buildusingsteel.org
- कनेक्टिविटी मार्गदर्शिकाएँ: OPC UA की बुनियादी जानकारी और नमूना सूचना मॉडल: https://opcfoundation.org
- छोटी लाइनों के लिए इनलाइन मेट्रोलॉजी विक्रेता: https://www.keyence.com और https://www.cognex.com
- SME के लिए रखरखाव/CMMS विकल्प: https://www.openmaint.org और https://www.maintainx.com
- बाज़ार और स्थिरता डेटा (स्टील और एल्युमिनियम): https://worldsteel.org और https://www.european-aluminium.eu
- सुरक्षा मानकों का परिचय (ISO 13849-1, EN ISO 14120): https://www.iso.org
- रोल फॉर्मिंग चेंजओवर के लिए ROI कैलकुलेटर टेम्पलेट (डाउनलोड योग्य स्प्रेडशीट की रूपरेखा): NIST OEE वर्कशीट दिशानिर्देश इस्तेमाल करें: https://www.nist.gov/advanced-manufacturing/oee
RFQ लागू करने का सुझाव: लक्ष्य OEE, अधिकतम चेंजओवर समय, हर प्रोफाइल का टॉलरेंस, समर्थित सामग्री/गेज, ऊर्जा (kWh/ton), आवश्यक इंटरफ़ेस (OPC UA/MQTT) और स्वीकृति परीक्षण निर्दिष्ट करें। दो गेज में दो महत्वपूर्ण आयामों के लिए CpK ≥1.33 भी शामिल करें।
अंतिम अपडेट: 2025-10-24
परिवर्तन-लेख: छोटी रोल फॉर्मिंग मशीनों के लिए पूरक FAQ, बेंचमार्क तालिका सहित 2025 के रुझान, दो हालिया केस स्टडी, श्रेय सहित विशेषज्ञों के दृष्टिकोण और प्रामाणिक लिंक वाले चुने हुए उपकरण/संसाधन जोड़े गए।
अगली समीक्षा तिथि और ट्रिगर: 2026-04-30, या उससे पहले यदि सुरक्षा मानकों में संशोधन हों, OEM प्लेटफ़ॉर्म में बड़े अपडेट आएँ, या सामग्री लागत/EPD आवश्यकताओं से खरीद विनिर्देश बदलें।





