
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

रोल फॉर्मिंग धातु-कार्य की एक प्रक्रिया है, जिसमें शीट मेटल को रोलरों के पूरक जोड़ों की श्रृंखला से गुज़ारकर क्रमिक रूप से वांछित अनुप्रस्थ आकार दिया जाता है। स्टील रोल फॉर्मिंग मशीनें मज़बूत संरचनात्मक ढाँचे वाले अनुकूलित प्रोफाइल बनाने के लिए धातु की शीट को लगातार मोड़ने वाला आवश्यक उपकरण हैं।
इस व्यापक मार्गदर्शिका में स्टील रोल फॉर्मिंग मशीनों के बारे में जानने योग्य सभी बातें शामिल हैं, जैसे:
अवलोकन
- स्टील रोल फॉर्मिंग मशीन क्या है?
- कार्य सिद्धांत
- प्रमुख घटक
- रोल फॉर्मिंग बनाम अन्य मोड़ने की प्रक्रियाएँ
- उपयोग और लाभ
- रोल फॉर्मिंग से बने प्रोफाइल
स्टील रोल फॉर्मिंग मशीनों के प्रकार
- कॉइल लाइनें
- मॉड्यूलर मशीनें
- पोर्टेबल रोल फॉर्मिंग मशीनें
- कस्टम रोल-फॉर्मिंग मशीनें
रोल फॉर्मिंग मशीन के मुख्य घटक
- अनकॉइलर
- रोल फॉर्मिंग मिल
- कटऑफ उपकरण
- कंट्रोल पैनल
विशिष्टताएँ
- आकार पैरामीटर
- रोल बदलने का डिज़ाइन
- गति और पट्टी की चौड़ाई
- पावर और ट्रांसमिशन
- सामग्री की मोटाई
- रोल समायोजन और चेंजओवर
रोल टूलिंग डिज़ाइन
- रोल पास डिजाइन
- रोल क्लस्टर कॉन्फ़िगरेशन
- रोलर के आयाम
- रोल सामग्री
प्रक्रिया मानक और सहनशीलताएँ
- प्रोफाइल सहनशीलताएँ
- पट्टी की सहनशीलताएँ
- रोल डिज़ाइन मानक
निर्माता और आपूर्तिकर्ता
- प्रमुख रोल फॉर्मिंग मशीन ब्रांड
- कीमतों की तुलना
- चीनी निर्माताओं बनाम यूरोपीय निर्माता
**स्थापना और कमीशनिंग**
- स्थल योजना और तैयारी
- समतल करना और संरेखण
- परीक्षण संचालन और समायोजन
- सुरक्षा उपाय
संचालन और रखरखाव
- संचालन दिशानिर्देश
- गति और फीड अनुकूलन
- रोलर देखभाल और स्नेहन
- टूलिंग परिवर्तन
- समस्या निवारण मार्गदर्शिका
रोल-फॉर्मिंग मशीन का चयन कैसे करें
- आवश्यक उत्पादन दर
- सामग्री का प्रकार और मोटाई
- प्रोफाइल का आकार और जटिलता
- प्रोफाइलों की लंबाई
- बजट
रोल फॉर्मिंग के लाभ
- उच्च उत्पादन दरें
- एकसमान और गुणवत्तापूर्ण प्रोफाइल
- डिज़ाइन लचीलापन
- लागत दक्षता
- न्यूनतम सामग्री अपशिष्ट
- विविध सामग्रियों के लिए उपयुक्त
रोल फॉर्मिंग प्रक्रिया की सीमाएं
- उच्च प्रारंभिक टूलिंग लागत
- टूलिंग के लिए लंबा समय
- निश्चित अनुप्रस्थ सेक्शन
- सामग्री की मजबूती पर सीमा
- छोटे या आसानी से मोड़े जा सकने वाले पुर्जों के लिए उपयुक्त नहीं
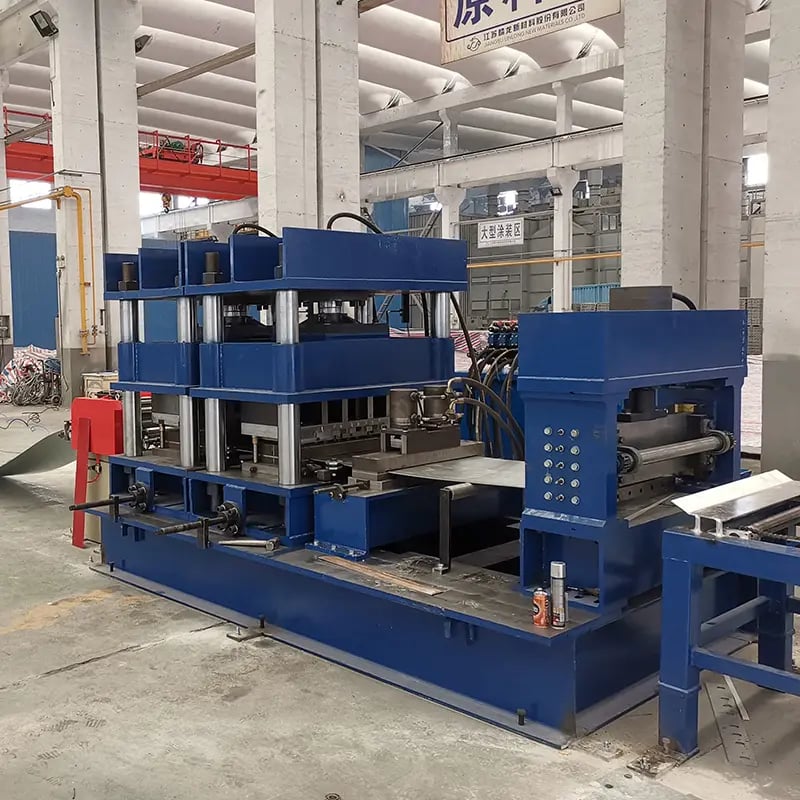
स्टील रोल फॉर्मिंग मशीनों का अवलोकन
रोल फॉर्मिंग मशीनें धातु निर्माण उपकरणों का एक विशिष्ट प्रकार हैं, जिनका उपयोग धातु कॉइल या शीट को लंबे, अनुकूलित अनुदैर्ध्य प्रोफाइल में बदलने के लिए किया जाता है। रोल फॉर्मिंग प्रक्रिया में पट्टी सामग्री को रोलरों के कई पासों से क्रमशः मोड़ा जाता है, जब तक इच्छित अनुप्रस्थ प्रोफाइल लगातार बन न जाए। रोल फॉर्मिंग से बने स्टील सेक्शन निर्माण, अवसंरचना, ऑटोमोबाइल, रेलवे, जहाज निर्माण, उपकरण और पैकेजिंग उद्योगों में व्यापक रूप से उपयोग होते हैं।
स्टील रोल फॉर्मिंग मशीन क्या है?
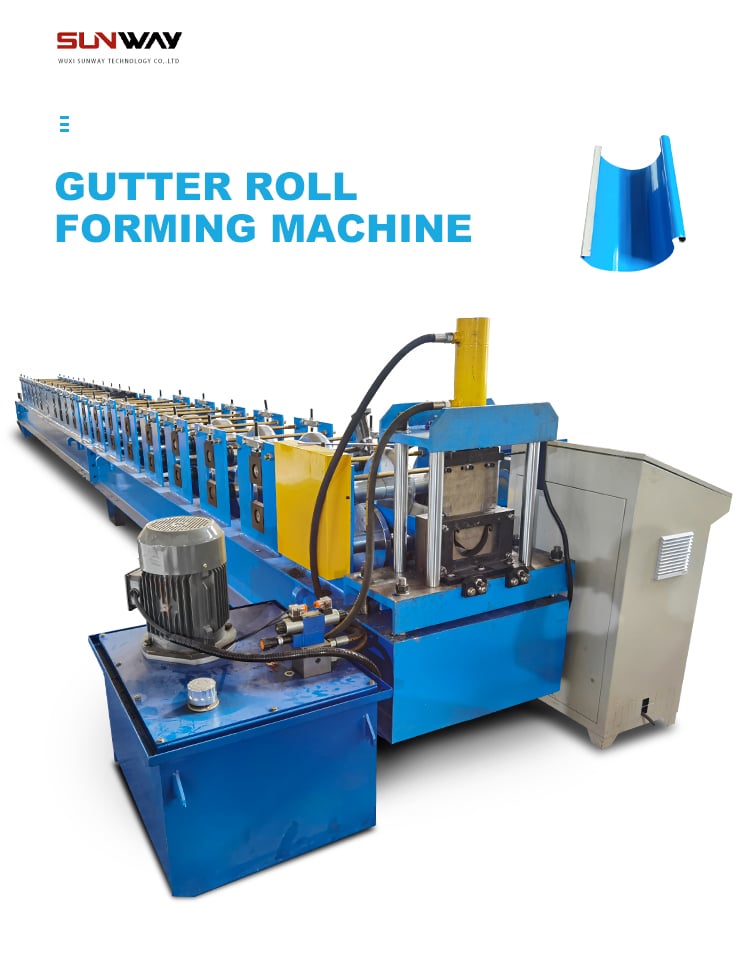
रोल फॉर्मिंग मशीन में एक सीधी लाइन पर रोलर स्टेशनों की श्रृंखला होती है, जो सपाट पट्टी सामग्री को क्रमशः मोड़कर निश्चित अनुप्रस्थ सेक्शन वाला लंबा संरचनात्मक बीम या खुला प्रोफाइल बनाती है। कॉइल जब प्रत्येक रोलर स्टेशन से गुजरती है, तो उसे बिना किसी अचानक फॉर्मिंग चरण के एक बार में कुछ डिग्री मोड़ा जाता है। अंतिम चैनल, I-बीम, एंगल, ट्यूब या अनुकूलित आकार बनाने के लिए रोल टूलिंग को इस तरह डिज़ाइन और सेट किया जाता है कि पट्टी सामग्री छोटे-छोटे विरूपणों के साथ धीरे-धीरे मुड़े। विन्यास के आधार पर ये मशीनें कई टन वज़न वाली स्टील, स्टेनलेस स्टील या एल्यूमिनियम कॉइल को तेज़ उत्पादन गति पर सैकड़ों फ़ीट लंबे तैयार प्रोफाइल में बदल सकती हैं।
रोल फॉर्मिंग मशीनों का कार्य सिद्धांत
इसका कार्य सिद्धांत यह है कि कॉइल से धातु पट्टी को रोलर डाइयों की श्रृंखला से लगातार गुज़ारा जाता है और छोटे मोड़ चरणों में सामग्री को क्रमशः स्थायी आकार दिया जाता है। रोलर जोड़ों को इस तरह डिज़ाइन किया जाता है कि वे क्रम से लक्षित मोड़ बल लगाकर पट्टी को इच्छित आकार दें। सपाट पट्टी को धीरे-धीरे पूरी तरह बने सेक्शन में मोड़ने के लिए आमतौर पर नर और मादा रोलर जोड़ों वाले 15 से 20 रोलर स्टेशन चाहिए होते हैं। रोलर विन्यास और डिज़ाइन गणनाएँ यह सुनिश्चित करती हैं कि कहीं भी स्थानीय रूप से पतला किए या खींचे बिना सामग्री पूरी तरह आकार ले। फॉर्मिंग की सीमाओं के अनुसार समायोज्य गति वाले ट्रैक्टर ड्राइव या पिंच रोल पट्टी को मिल से आगे बढ़ाते हैं। अंतिम स्टेशन से निकलने वाले प्रोफाइल आवश्यक लंबाइयों में कटऑफ प्रेस या आरी से काटे जाते हैं।
रोल फॉर्मिंग लाइन के प्रमुख घटक
रोल फॉर्मिंग मशीन लाइन के मुख्य घटक हैं:
- अनकॉइलर – शीट मेटल की कॉइल को थामकर मिल में आगे भेजता है
- फीडिंग रोल – पट्टी को पकड़कर स्थिर गति से मिल के भीतर आगे बढ़ाता है
- फॉर्मिंग स्टेशन – ऊपर और नीचे के रोलरों की श्रृंखला, जो पट्टी को क्रमिक रूप से मोड़ती है
- कटऑफ प्रेस – प्रोफाइल पट्टी को आवश्यक लंबाई में काटता है
- नियंत्रण – संचालन के पैरामीटरों की निगरानी और समायोजन करता है
- फ्रेम – स्टेशनों को सहारा देता है और मशीन को कठोरता प्रदान करता है
रोल फॉर्मिंग बनाम अन्य धातु मोड़ने की प्रक्रियाएँ
रोल फॉर्मिंग अन्य सामान्य धातु मोड़ने की प्रक्रियाओं, जैसे प्रेस ब्रेकिंग, से अलग है, क्योंकि इसमें पंच और डाई के बीच वर्कपीस को एक बार में अचानक नहीं मोड़ा जाता। मुख्य अंतर ये हैं:
- प्रेस ब्रेक बेंडिंग – प्रेस में अलग-अलग मोड़ देकर अनुप्रस्थ आकार बनाना
- रोल फॉर्मिंग – रोलर स्टेशनों के माध्यम से लगातार और क्रमिक मोड़ देना
- एक्सट्रूज़न – आकार बनाने के लिए सामग्री को डाई के खुले हिस्से से धकेलना
- रोल बेंडिंग – दो रोलरों के बीच सरल क्रमिक मोड़
प्रेस ब्रेक चरणबद्ध फॉर्मिंग से जटिल अनुकूलित आकार बना सकते हैं, जबकि रोल फॉर्मिंग लंबी लंबाइयों में निश्चित प्रोफाइल सेक्शन का निरंतर उत्पादन करने के लिए उपयुक्त है।
रोल फॉर्म किए गए सेक्शनों के अनुप्रयोग और लाभ
रोल फॉर्मिंग से बने स्टील प्रोफाइल के कुछ प्रमुख उपयोग हैं:
- स्टील इमारतों में पर्लिन, गर्ट और दरवाज़ों के फ्रेम
- ऑटोमोटिव उद्योग में रैक पोस्ट, ट्रक फ्रेम और रूफ बो
- निर्माण में फॉर्मवर्क प्रणालियाँ
- मचान और सोलर पैनल फ्रेम
- रेलवे में रेल और यात्री डिब्बों के आंतरिक पैनल
- उपकरणों के आवरण और इलेक्ट्रॉनिक एनक्लोज़र
- फर्नीचर के फ्रेम और भंडारण प्रणालियाँ
- हाईवे गार्डरेल और संकेत-पट्ट
रोल फॉर्मिंग से बने पुर्जों के वे लाभ जो उन्हें इन उपयोगों के लिए उपयुक्त बनाते हैं:
- उच्च आयामी सटीकता और पुनरावृत्तिता
- बेहतरीन सतह फिनिश के साथ एकसमान गुणवत्ता
- 100 m/min तक उच्च उत्पादन दर
- ठंडी फॉर्मिंग सामग्री की मूल मजबूती बनाए रखती है
- निश्चित अनुप्रस्थ सेक्शन से असेंबली आसान होती है
- वैकल्पिक तरीकों की तुलना में कम उत्पादन लागत
- उच्च-मजबूती वाले स्टील और विशेष मिश्रधातुओं के लिए उपयुक्त
- कटे हुए टुकड़े न निकलने से सामग्री की न्यूनतम बर्बादी
रोल फॉर्म किए गए प्रोफाइल और आकार
रोल फॉर्मिंग से बनाए जाने वाले कुछ सामान्य सेक्शन हैं:
- चैनल – अंदर की ओर मुड़े फ्लैंज वाला U आकार
- ज़ेड / सिग्मा प्रोफाइल – दोनों ओर फ्लैंज वाला Z आकार
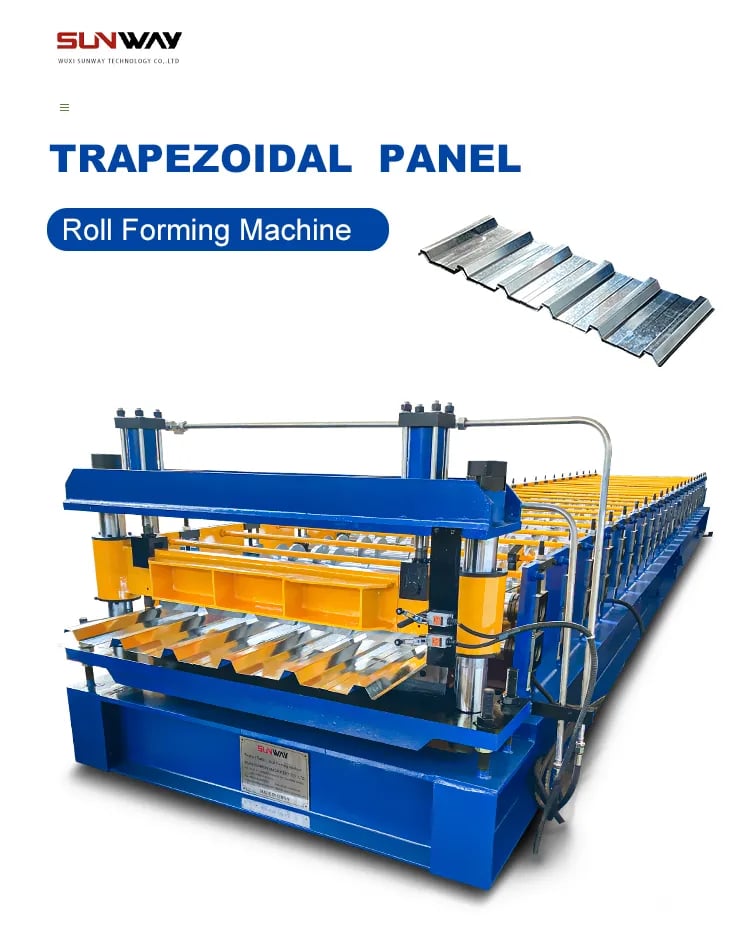
- पैनल – मजबूती देने वाली रिब्स वाली चौड़ी सपाट पट्टी
- खुले बीम – I-बीम, T-बीम
- बंद बीम – आयताकार, गोल या अंडाकार ट्यूब
- एंगल – समान या असमान भुजाओं वाला सरल L आकार का मोड़
- हैट सेक्शन – बाहर की ओर मुड़े फ्लैंज वाला U आकार
- दरवाज़े के फ्रेम – दरवाज़े की चौखट बनाने के लिए संयुक्त मोड़
रोल टूलिंग के डिज़ाइन के आधार पर इन प्रोफाइलों के सेक्शन सीधे, टेपर वाले, घुमावदार या बदलते आकार के हो सकते हैं। विशेष उपयोगों के लिए अनुकूलित प्रोफाइल भी बनाए जा सकते हैं।
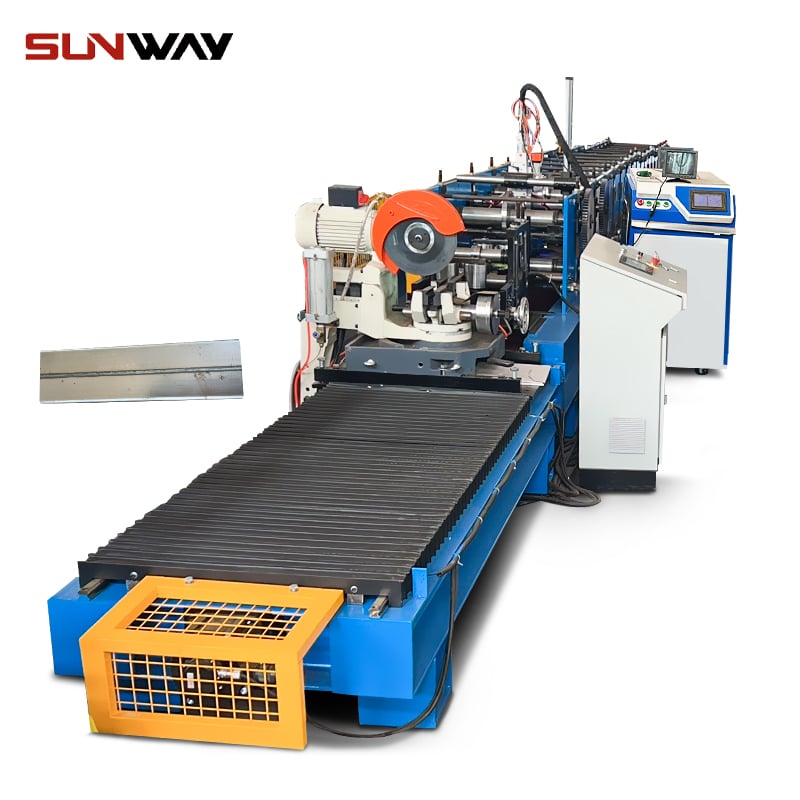
स्टील रोल फॉर्मिंग मशीनों के प्रकार
अलग-अलग स्टील प्रोफाइल बनाने के लिए रोल फॉर्मिंग मिल और टूलिंग लेआउट के कई विन्यास उपलब्ध हैं। मुख्य प्रकार नीचे दिए गए हैं:
कॉइल प्रोसेसिंग रोल फॉर्मिंग लाइनें
- रोल फॉर्मिंग मशीन का सबसे आम प्रकार
- उच्च उत्पादन दरों के लिए डिज़ाइन की गई
- आमतौर पर 30-50 रोलिंग स्टेशन
- 40 टन तक की बड़ी कॉइल संभालती है
- प्रोग्राम किए जा सकने वाले नियंत्रणों के साथ स्वचालित संचालन
- बार-बार उत्पादन में 100 m/min तक की गति देती है
- पंचिंग और वेल्डिंग जैसी इनलाइन प्रक्रियाएँ जोड़ती है
- प्रोफाइल निर्माता इसका उपयोग करते हैं
मॉड्यूलर और कॉम्पैक्ट रोल फॉर्मिंग मशीनें
- विन्यस्त किए जा सकने वाले मॉड्यूलर स्टेशन
- प्रोफाइलों के अनुसार अनुकूलित लचीले लेआउट
- कम जगह घेरने वाला डिज़ाइन
- कम निवेश लागत
- आमतौर पर 3-10 रोल स्टेशन
- 20 m/min तक की उत्पादन दर
- कम से मध्यम उत्पादन पैमाने के लिए उपयोगी
- छोटी कार्यशालाओं और कारखानों के लिए उपयुक्त
पोर्टेबल रोल फॉर्मिंग मशीनें
- हल्का और स्थानांतरित किया जा सकने वाला डिज़ाइन
- हाथ से या मोटर से संचालन
- कम संख्या में रोल स्टेशन
- छोटे प्रोफाइलों तक सीमित
- 25 mm से कम मोटाई की क्षमता
- स्थल पर या मोबाइल उत्पादन के लिए
- सीमित अवधि के उत्पादन के लिए उपयोगी
कस्टम रोल-फॉर्मिंग मशीनें
- विशिष्ट प्रोफाइलों के लिए डिज़ाइन और निर्मित
- अनुकूलित रोलर विन्यास और पास
- अक्सर स्वचालित या PLC नियंत्रित
- विशिष्ट उपयोगों के लिए समर्पित
- मात्रा की आवश्यकताओं के अनुसार उत्पादन
- टूलिंग डिज़ाइन का समय घटता है
- प्रोफाइल ऑर्डर आपूर्तिकर्ताओं द्वारा उपयोग
शेप रोलिंग मिलें
- बदलते सेक्शन वाले बीम बनाने में सक्षम
- विशेष 4-रोलर विन्यास
- प्रोफाइल को लगातार बदलने के लिए झुके हुए रोलर
- रोलर अक्षों के लिए जटिल नियंत्रण प्रणाली
- टेपर बीम और विविध ज्यामितियों के लिए उपयोग
रोल फॉर्मिंग मशीन के मुख्य घटक
रोल फॉर्मिंग लाइन की मुख्य उप-प्रणालियाँ हैं:
कॉइल होल्डिंग अनकॉइलर
- कॉइल की गई शीट धातु को थामता है
- चालित कॉइल खोलने वाली रील पर लगा होता है
- पट्टी सामग्री को मिल में भेजता है
- वांछित पट्टी तनाव देने के लिए ब्रेकिंग
- पट्टी का सही संरेखण बनाए रखने के लिए गाइड रोलर
- कॉइल जल्दी लोड करने के लिए मल्टी-रोल लेवलर
रोल फॉर्मिंग मिल
- ऊपरी और निचले रोलर जोड़ों की श्रृंखला
- हर रोलर सेट शीट को क्रमशः मोड़ता है
- हाउसिंग और बेयरिंग ब्लॉक के बीच लगे रोलर
- गियरिंग प्रणाली शाफ्टों को जोड़ती है
- पासों की संख्या प्रोफाइल के आकार पर निर्भर करती है
- रोल की क्लीयरेंस, डिज़ाइन और पास प्रोफाइल तय करते हैं
पंचिंग इकाई
- प्रोफाइल में छेद या नॉच बनाता है
- शीट पट्टी पंचिंग हेड से
- रोल फॉर्मिंग के दौरान इनलाइन काम करता है
- फास्टनिंग या जोड़ने के लिए आवश्यक
- स्थिति के लिए CNC से प्रोग्राम किया जा सकता है
कटऑफ प्रेस/शीयर
- तैयार प्रोफाइलों को इच्छित लंबाई में काटता है
- हाइड्रोलिक शीयर या न्यूमैटिक कटऑफ प्रेस
- लंबाई का स्वचालित मापन
- स्थिर आरी कटऑफ का विकल्प
- प्रोफाइलों की साफ ब्लैंकिंग करता है
कंट्रोल पैनल
- परिचालन पैरामीटरों को डिजिटल रूप से समायोजित करता है
- लाइन की गति, फीड और कटाई नियंत्रित करता है
- निगरानी और उपकरण व्यवस्था
- पहले से प्रोग्राम की गई फॉर्मिंग रेसिपी
- इंटरलॉक वाली सुरक्षा प्रणाली
फ्रेम और हाउसिंग
- रोल स्टेशनों और उप-प्रणालियों को सहारा देता है
- कठोर संरचनात्मक फ्रेम कंपन का प्रतिरोध करता है
- पट्टी की स्थिति तय करने के लिए किनारे की गाइड प्लेटें
- पहुँच के लिए सीढ़ियाँ और प्लेटफ़ॉर्म
- रोबोटिक हैंडलिंग का एकीकरण
सामग्री फीडिंग सिस्टम
- पट्टी को रोलर स्टेशनों से आगे बढ़ाता है
- इलेक्ट्रिक मोटर से चलने वाले ट्रैक्टर पुलर
- तालमेल वाले पिंच रोल पट्टी सामग्री को पकड़ते हैं
- फिसलन के बिना स्थिर गति बनाए रखता है
- बकलिंग और विकृति रोकें
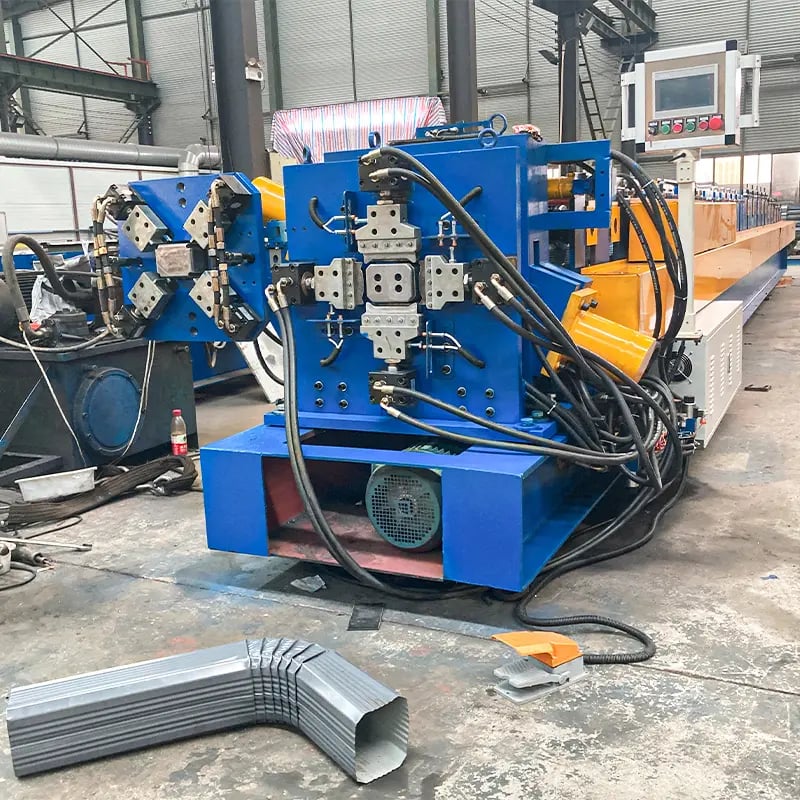
रोल फॉर्मिंग मशीनों की विशिष्टताएँ
स्टील रोल फॉर्मिंग उपकरण चुनते समय जिन प्रमुख विनिर्देशों और पैरामीटरों पर विचार किया जाता है, वे हैं:
आकार संबंधी विशिष्टताएँ
- लंबाई – फॉर्मिंग लाइन की दिशा में माप
- ऊँचाई – पहुँच-सुविधा के लिए फर्श से ऊपर तक की दूरी
- चौड़ाई – लाइन के आर-पार की पार्श्व माप
- वजन – फ्रेम की सामग्री और बनावट पर निर्भर करता है
सामान्य सीमाएँ हैं:
| विनिर्देश | सीमा |
|---|---|
| लंबाई | 3 – 50 मीटर |
| ऊँचाई | 1.5 – 2 मीटर |
| चौड़ाई | 1 – 3 मीटर |
| वजन | 1500 – 25000 kg |
मशीन की लंबाई रोलिंग स्टेशनों की संख्या पर निर्भर करती है, जबकि ऊँचाई संचालन की सुविधा के अनुसार होती है। अधिक चौड़ी मशीन बड़ी कॉइल को थाम सकती है। अधिक वज़न मशीन का ढाँचा अधिक मजबूत होने का संकेत देता है।
रोल बदलने का डिज़ाइन
- मैनुअल – रोलरों को हाथ से उनकी स्थिति से उठाकर हटाया जाता है
- स्वचालित – मोटर से रोलरों को खिसकाया जाता है
- त्वरित परिवर्तन – रोलरों को जल्दी अलग या जोड़ा जाता है
हाथ से बदलाव करने पर डाउनटाइम अधिक होता है। स्वचालित रोल बदलने वाली प्रणालियाँ डाउनटाइम को न्यूनतम रखते हुए प्रोफाइल जल्दी बदलने देती हैं।
गति और स्ट्रिप चौड़ाई क्षमता
- गति – 100 मीटर/मिनट तक
- चौड़ाई – 50 mm से 1800 mm तक
- मोटाई – 0.15 mm से 8 mm तक
100 m/min जैसी अधिक गति के लिए ज्यादा हॉर्सपावर और मजबूत डिज़ाइन चाहिए। उद्योग के अनुसार अधिकांश मशीनें 50 mm से 1500 mm चौड़ी शीट संभाल सकती हैं। उनकी मोटाई क्षमता पतली शीट से लेकर 8 mm प्लेट तक होती है।
पावर और ट्रांसमिशन
- मुख्य ड्राइव मोटर क्षमता – 5 kW से 250 kW
- कुछ कार्यों के लिए स्वतंत्र ड्राइव
- लोड के अनुरूप गियरबॉक्स रेटिंग
- चेन, बेल्ट, गियर ड्राइव और स्प्रोकेट
- ओवरलोड सुरक्षा और फिल्ट्रेशन
ट्रांसमिशन सिस्टम को बिना ज़्यादा गर्म हुए या अत्यधिक घिसावट के लोड को सुचारु रूप से संभालना चाहिए। मुख्य मोटर की क्षमता अधिकतम फॉर्मिंग गति निर्धारित करती है।
सामग्री की मोटाई की सीमा
- 8 mm मोटाई तक के रोल और प्लेट
- इष्टतम सीमा 0.5 mm से 2.5 mm
- 0.3 mm से कम की पतली स्ट्रिप्स के लिए विशेषज्ञ मिलों की आवश्यकता होती है
मानक प्रोफाइल में 0.5 से 1.5 mm मोटाई का उपयोग होता है। उद्योग के अनुसार 0.3 mm से कम की पतली स्ट्रिप्स के लिए विशेषज्ञ मिलों की आवश्यकता होती है। अधिक मोटी प्लेटों के लिए हेवी-ड्यूटी मशीनों की आवश्यकता होती है।
रोल समायोजन और चेंजओवर
- ऊर्ध्वाधर – रोलर की ऊंचाई के लिए शिम स्पेसर
- क्षैतिज – साइड सपोर्ट समायोजन
- झुकाव – कोणीय रोलर समायोजन
- व्यक्तिगत – प्रत्येक रोलर का समायोजन
सेटअप के दौरान रोलर की ऊंचाई, कोण और पार्श्व स्थिति को समायोजित करने की आवश्यकता होती है। व्यक्तिगत और झुकाव समायोजन लचीलापन प्रदान करते हैं, लेकिन जटिलता बढ़ाते हैं।
रोल टूलिंग डिज़ाइन
क्रमिक बेंडिंग द्वारा आवश्यक प्रोफाइल आकार को सटीक रूप से प्राप्त करने के लिए रोल टूलिंग डिज़ाइन महत्वपूर्ण है। मुख्य डिज़ाइन पहलू हैं:
रोल पास डिजाइन
- रोल स्टैंड की स्थिति और क्रम का ब्लूप्रिंट
- चरण-दर-चरण बेंडिंग गणनाएं
- सामग्री का पूर्ण विरूपण सुनिश्चित करता है
- पतलापन और खिंचाव कम करता है
- विशेष CAD सॉफ्टवेयर का उपयोग करके किया जाता है
दोषों के बिना धीरे-धीरे पूर्ण प्रोफाइल आकार प्राप्त करने के लिए रोलिंग स्टेशनों की संख्या के आधार पर पास शेड्यूल की योजना बनाई जाती है।
रोल क्लस्टर कॉन्फ़िगरेशन
- ऊपरी और निचले रोल की व्यवस्था
- क्लस्टर का अंतराल स्ट्रिप की मोटाई के अनुरूप होता है
- रोल क्लीयरेंस को सटीक रूप से सेट किया जाता है
- स्टेशनों की संख्या का प्रारंभिक अनुमान लगाया जाता है
- ट्रायल पास द्वारा सत्यापित किया जाता है
क्लस्टर में ऊपरी और निचले रोलरों के बीच का अंतराल शीट की मोटाई के अनुरूप होता है, जिससे बिना गैप के बेंडिंग की जा सके। अधिक जटिल आकारों के लिए अधिक पास की आवश्यकता होती है।
रोलर का आकार और आयाम
- व्यास 100 mm से 400 mm के बीच
- चौड़ाई स्ट्रिप से ~ 50 mm अधिक
- भारी लोड के लिए बड़े रोल
- बैकिंग रोल छोटे रोल को सहारा देते हैं
रोलर के आयाम शामिल बेंडिंग बलों और लोड को प्रभावित करते हैं। फ्लैंज को पूरी तरह संलग्न करने के लिए रोल की चौड़ाई स्ट्रिप की चौड़ाई से अधिक होनी चाहिए।
रोल सामग्री
- फोर्ज्ड और हार्डेंड स्टील
- कोटिंग वाले आयरन या स्टील रोल
- चिल्ड कास्ट आयरन रोल
- सामग्रियों का संयोजन
हार्डेंड स्टील लंबे रन के लिए टिकाऊपन प्रदान करता है, जबकि कोटेड रोल सतहों पर खरोंच को रोकते हैं। कास्ट आयरन का उपयोग विशेष अनुप्रयोगों के लिए किया जाता है।
प्रक्रिया मानक और सहनशीलताएँ
रोल-फॉर्म किए गए भागों को मुख्य आयामों और पैरामीटरों के लिए निर्दिष्ट मानकों के अनुरूप होना चाहिए।
प्रोफ़ाइल आयामी सहनशीलताएँ
| विशेषता | सहनशीलता |
|---|---|
| दीवार की मोटाई | ±10% |
| चौड़ाई | ±1 mm से ±1.5 mm |
| ऊँचाई | ±1 mm |
| बो | 1000 mm पर 1 mm |
| मरोड़ | 1000 mm पर 1° |
| कोणीय विचलन | अधिकतम 1° |
अधिक सख्त टॉलरेंस संभव हैं, लेकिन इससे प्रक्रिया लागत बढ़ती है। सामान्य रूप से अनुमत भिन्नताएं ऊपर दी गई हैं।
स्ट्रिप फीड सहनशीलताएँ
- समांतरता – 1m लंबाई पर 0.5 mm
- समकोणता – सामान्यतः 1 mm से 3 mm
- समतलता – प्रति मीटर चौड़ाई 1 mm
प्रोफाइल संबंधी त्रुटियों से बचने के लिए स्ट्रिप को बिना विचलन के मिल से गुजरना चाहिए।
रोल डिज़ाइन मानक
- ASA B209.1 – अमेरिकी राष्ट्रीय मानक
- EN 10169 – यूरोपीय मानक
- JIS G3141 – जापानी औद्योगिक मानक
ये मानक रोल सामग्री, सतह फिनिश, आयाम, यांत्रिक गुण, परीक्षण प्रक्रियाओं आदि के लिए मार्गदर्शन प्रदान करते हैं। अनुपालन से गुणवत्तापूर्ण रोल प्रदर्शन सुनिश्चित होता है।
निर्माता और आपूर्तिकर्ता
विभिन्न भौगोलिक क्षेत्रों में प्रमुख स्टील रोल-फॉर्मिंग मशीन निर्माताओं में शामिल हैं:
वैश्विक ब्रांड
- Samco Machinery (ताइवान)
- Formtek (संयुक्त राज्य)
- Gasparini (इटली)
- Kohler Maschinenbau (जर्मनी)
- Botou Xianfa Roll Forming (चीन)
चीनी निर्माता
- Joung Sun Machinery
- Jidet Forming Machinery
- Ruian Jingpus Roll Forming Machinery
- Botou Totall Roll Forming Machinery
- Hebei Tuozhan Roll Forming Equipment
भारतीय निर्माता
- Spiroll Forming Machines
- Samco Emtici Engineering
- JPI Maxivator
- Trimech India
- Kulkarni Group
मूल्य सीमा
| क्षमता | मूल्य सीमा |
|---|---|
| छोटे पोर्टेबल | $5000 से $15000 |
| मध्यम उत्पादन | $20000 से $100000 |
| बड़े स्वचालित | $100000 से $300000 |
| जंबो लाइनें | $500000 से अधिक |
आउटपुट दर, सुविधाओं की संख्या और ऑटोमेशन जितना अधिक होगा, रोल-फॉर्मिंग उपकरण की कुल लागत उतनी ही अधिक होगी।
चीनी बनाम यूरोपीय निर्माता
चीनी निर्माता लागत का लाभ प्रदान करते हैं, लेकिन यूरोपीय ब्रांड अधिक कीमत के साथ बेहतर गुणवत्ता नियंत्रण, सटीकता, उन्नत सुविधाएं और विश्वसनीयता प्रदान करते हैं।
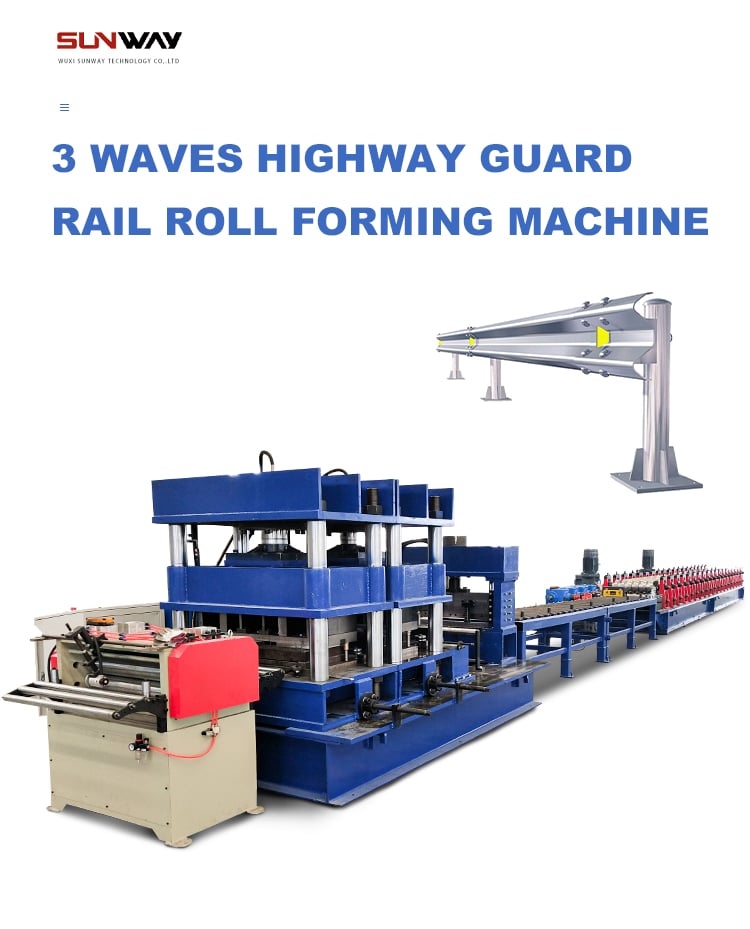
स्थापना और कमीशनिंग
रोल-फॉर्मिंग मशीन पर पूर्ण उत्पादन शुरू करने से पहले उचित इंस्टॉलेशन और ट्रायल रन आवश्यक हैं।
स्थल योजना और तैयारी
- समतल कंक्रीट या स्टील बेस
- कॉइल लोड करने के लिए चारों ओर पर्याप्त जगह
- अनकॉइलिंग के लिए क्रेन की उपलब्धता
- कूलेंट, हाइड्रोलिक और विद्युत कनेक्शन
- सुरक्षा बाड़ और गार्डिंग
समतल और कठोर फर्श कंपन और लेवलिंग संबंधी समस्याओं को कम करता है। रोल फॉर्मर की डिलीवरी से पहले सभी परिधीय उपकरण जुड़े होने चाहिए।
संरेखण और लेवलिंग
- मशीन को ठीक से लेवल और अलाइन किया गया हो
- लंबाई और चौड़ाई में प्लंब की जांच करें
- समांतरता और समकोणता की पुष्टि करें
- यदि आवश्यक हो तो रोलर समांतरता को फाइन-ट्यून करें
- फर्श की किसी भी असमानता को ठीक करें और भरें
मशीन को फर्श के तल के लंबवत और समानांतर सही ढंग से अलाइन किया जाना चाहिए। कमीशनिंग से पहले किसी भी मामूली दोष को ठीक कर लेना चाहिए।
परीक्षण संचालन और समायोजन
- डमी स्ट्रिप्स के साथ टेस्ट रन
- स्ट्रिप फीडिंग, ट्रैकिंग और कटिंग की जांच करें
- रोल की ऊंचाई और क्लीयरेंस समायोजित करें
- फॉर्मिंग प्रक्रिया और स्टेशनों की निगरानी करें
- गति परीक्षण क्रमिक रूप से करें
- गाइडों और नियंत्रणों को इष्टतम स्थिति तक सूक्ष्म रूप से समायोजित करें
- समायोजन के बाद प्रोफाइल की सटीकता की पुष्टि करें
- जरूरत पड़ने पर बार-बार संशोधन करें
- मशीन की अंतिम सेटिंग्स का रिकॉर्ड रखें
प्रक्रिया पर नज़र रखते हुए कम गति से अधिक गति तक कई परीक्षण चलाने चाहिए। उत्पादन शुरू करने से पहले, परीक्षण परिणामों के आधार पर मशीन की सेटिंग्स को चरणबद्ध ढंग से समायोजित करना चाहिए।
सुरक्षा उपाय
- पिंच पॉइंट पर सुरक्षा गार्ड लगाएँ
- गाइडों और खतरनाक क्षेत्रों को घेरें
- पहुँच वाले दरवाज़ों और पैनलों में इंटरलॉक लगाएँ
- दो-हाथ नियंत्रण स्टेशन उपयोग करें
- सुरक्षा निर्देश और लेबल लगाएँ
- कर्मचारियों का उचित प्रशिक्षण सुनिश्चित करें
- संचालन के दौरान मानक प्रक्रियाओं का पालन करें
नियमित उत्पादन की अनुमति देने से पहले पर्याप्त सुरक्षा तंत्र मौजूद होने चाहिए। कर्मचारियों को सभी प्रक्रियाओं और खतरों के बारे में प्रशिक्षित किया जाना चाहिए।
संचालन और रखरखाव
बेहतर प्रदर्शन के लिए रोल फॉर्मिंग मशीनों का सही संचालन और निवारक रखरखाव आवश्यक है।
संचालन दिशानिर्देश
- मशीन की गति और फीड सही ढंग से सेट करें
- रोलरों के लिए अनुशंसित स्नेहक उपयोग करें
- पैरामीटर केवल निर्दिष्ट सीमा के भीतर समायोजित करें
- पट्टी का संरेखण सावधानी से नियंत्रित करें
- कॉइल को उठाने वाले उपकरण से संभालें
- पानी या नमी को भीतर जाने से रोकें
- टूल बदलने की प्रक्रियाओं का पालन करें
- मशीन सेटिंग्स का रिकॉर्ड रखें
भरोसेमंद और एकसमान उत्पादन के लिए उपकरण को आपूर्तिकर्ता की पुस्तिका के अनुसार चलाना चाहिए। तय पैरामीटरों से हटने पर दोष आ सकते हैं।
गति और फीड अनुकूलन
- कम फॉर्मिंग गति से शुरू करें
- गति को धीरे-धीरे अधिकतम स्तर तक बढ़ाएँ
- रुकावट के बिना सामग्री का उचित प्रवाह सुनिश्चित करें
- पट्टी फिसले या विकृत हो तो गति घटाएँ
- फीड रोल की गति को फॉर्मिंग गति से मिलाएँ
- अधिक गति के लिए उचित स्नेहन करें
गुणवत्ता संबंधी समस्याओं से बचने के लिए सामग्री के प्रकार और मोटाई के अनुसार गति को अनुकूलित करना चाहिए। तेज़ गति पर संचालन के लिए पर्याप्त स्नेहन आवश्यक है।
रोलर देखभाल और स्नेहन
- रोल बेयरिंग पर नियमित रूप से मशीन ऑयल लगाएँ
- जरूरत के अनुसार रोल शाफ्ट के सिरों पर ग्रीस लगाएँ
- जमाव रोकने के लिए रोलरों को साफ करें
- क्षतिग्रस्त या घिसे हुए रोलर बदलें
- जंग-प्रतिरोध के लिए लेपित रोलर उपयोग करें
- रोलरों के बीच उचित अंतर सुनिश्चित करें
रोलरों को साफ और चिकनाईयुक्त रखना चाहिए। क्षतिग्रस्त रोलर सतह की फिनिश पर निशान छोड़ते हैं। ऊपरी और निचले रोलरों के बीच का अंतर सटीक रूप से सेट होना चाहिए।
टूलिंग परिवर्तन
- डाउनटाइम कम करने के लिए समय-सारणी बनाएँ
- बदलाव से पहले मशीन को अच्छी तरह साफ करें
- मौजूदा सेटअप पर लेबल लगाएँ और उसका दस्तावेज़ बनाएँ
- शाफ्ट/बेयरिंग निकालने की प्रक्रिया का पालन करें
- नए रोलरों के अंतर सही ढंग से समायोजित करें
- पूर्ण उत्पादन से पहले परीक्षण चलाएँ और प्रोफाइल की पुष्टि करें
त्रुटियों से बचने के लिए टूलिंग बदलने हेतु उचित तैयारी, योजना और समय चाहिए। बदलाव के बाद मशीन की सेटिंग्स को सही ढंग से फिर से सेट करना चाहिए।
समस्या निवारण मार्गदर्शिका
| दोष | संभावित कारण |
|---|---|
| बकल | पट्टी का अत्यधिक तनाव, फीड संबंधी समस्याएँ |
| प्रोफ़ाइल विकृति | रोलरों का गलत संरेखण, ढीले पुर्जे |
| सतह के निशान | रोलरों पर मलबा, रोलर की क्षति |
| कटे किनारे पर बर्र | घिसे हुए कटिंग इंसर्ट, क्लीयरेंस |
| तेल का रिसाव | शाफ्ट सील की क्षति, ढीली फिटिंग |
| अत्यधिक शोर | ढीले फास्टनर, बेयरिंग की क्षति |
रोल फॉर्मिंग के दौरान आने वाली आम मशीन समस्याएँ और उनके समाधान ऊपर दिए गए हैं। समय-समय पर निरीक्षण और रखरखाव अनियोजित डाउनटाइम को रोकते हैं।
रोल-फॉर्मिंग मशीन का चयन कैसे करें
स्टील रोल फॉर्मिंग उपकरण के चयन को निर्देशित करने वाले मुख्य कारक हैं:
आवश्यक उत्पादन दर
- 100 m/min तक की गति संभव है
- अधिक गति के लिए भारी-ड्यूटी निर्माण चाहिए
- ऑर्डर की मात्रा के आधार पर अधिकतम दर का अनुमान लगाएँ
- संभव हो तो लगभग 20% अतिरिक्त क्षमता रखें
नाममात्र उत्पादन दर का निर्धारण वर्तमान और भविष्य के अनुमानित उत्पादन के आधार पर करना चाहिए। अतिरिक्त क्षमता रखना बेहतर है।
सामग्री का प्रकार और मोटाई
- माइल्ड स्टील, स्टेनलेस स्टील, एल्युमिनियम आदि।
- मोटाई की सीमा – 0.3 mm से 8 mm
- जरूरत पड़ने पर विशेष मिश्रधातुओं के साथ अनुकूलता
- अधिक मोटी और कठोर सामग्रियों के लिए क्षमता
मशीन उन स्टील कॉइल ग्रेड के लिए उपयुक्त होनी चाहिए जिन्हें संसाधित किया जाएगा। विशेष सामग्रियों के लिए अनुकूलित सुविधाओं की आवश्यकता हो सकती है।
प्रोफ़ाइल आकार की जटिलता
- रोलर स्टैंड की संख्या जटिलता दर्शाती है
- कसे हुए मोड़ों के लिए रोलर का अंतर कम रखें
- बारी-बारी से मोड़ने की दिशाएँ
- विशेष प्रोफाइलों के लिए अनुकूलन जरूरी है
तेज़ मोड़ों या बदलती दिशाओं वाले अधिक जटिल आकारों के लिए अतिरिक्त रोलर स्टैंड और टूलिंग डिज़ाइन का विशेषज्ञ ज्ञान चाहिए।
तैयार प्रोफ़ाइलों की लंबाई
- हर 1 से 6 मीटर पर मानक कटाई
- निरंतर लंबाइयाँ या अनुकूलित कटाई
- लंबे प्रोफाइलों को सहारे की जरूरत हो सकती है
- अतिरिक्त कटऑफ प्रेस जोड़े जा सकते हैं
अधिकांश मशीनें 6 m तक लंबाई वाले निश्चित प्रोफाइल बना सकती हैं। लगातार चलने वाली कॉइल सामग्री के लिए अतिरिक्त सहारा और कटऑफ प्रणालियाँ डिज़ाइन करनी होती हैं।
बजट सीमाएँ
- शुरुआती लागत – $25,000 से $500,000
- कम कीमत वाले मॉडलों की क्षमता सीमित होती है
- स्वचालन से कीमत बढ़ती है
- आयात शुल्क और कर अतिरिक्त हैं
- क्या द्वितीयक प्रसंस्करण की आवश्यकता है?
आवश्यक उत्पादन पैमाने और सुविधाओं के लिए पर्याप्त बजट आवंटित करना जरूरी है। कुल लागत अनुकूलन, स्वचालन और आवश्यक द्वितीयक प्रक्रियाओं पर निर्भर करती है।
रोल फॉर्मिंग प्रक्रिया के लाभ
रोल फॉर्मिंग के कई महत्वपूर्ण लाभ हैं, जो इसे संरचनात्मक स्टील प्रोफाइल के उच्च-उत्पादकता वाले निर्माण के लिए उपयुक्त बनाते हैं:
उच्च उत्पादन दरें
- 100 मीटर प्रति मिनट तक
- अधिक उत्पादन के साथ निरंतर संचालन
- कम श्रमबल की आवश्यकता
- प्रेस ब्रेक या सामान्य निर्माण से बेहतर
- कम चक्र समय और संचालन लागत
उच्च लाइन गति पर निरंतर उत्पादन से बहुत अधिक उत्पादन दर मिलती है, जिसकी बराबरी अन्य प्रक्रियाएँ नहीं कर सकतीं।
सुसंगत और उत्कृष्ट प्रोफ़ाइल गुणवत्ता
- पूरी लंबाई में एकरूपता सुनिश्चित करता है
- ±1 mm तक आयामी सटीकता
- बेहतरीन सतह फिनिश
- सटीकता वाली दोहराने योग्य प्रक्रिया
- द्वितीयक फिनिशिंग की बहुत कम आवश्यकता
सटीक रोलरों से क्रमिक फॉर्मिंग करने पर लंबे पुर्जों में भी कड़ी सहनशीलता के साथ एकसमान गुणवत्ता मिलती है।
लचीला प्रोफ़ाइल और आकार डिज़ाइन
- रोल स्टैंड के विभिन्न विन्यास
- विभिन्न प्रोफाइल आकार संभव
- विशेष प्रोफाइलों के लिए अनुकूलित टूलिंग डिज़ाइन
- बार-बार प्रोफाइल बदलने की सुविधा
- छोटे बैच और विविधताओं के लिए उपयोगी
अनुकूलित रोल टूलिंग डिज़ाइन से एक ही मशीन पर विभिन्न बीम सेक्शन बनाए जा सकते हैं और उनके बीच बदलाव जल्दी किया जा सकता है।
लागत दक्षता और बचत
- सामान्य निर्माण से कम लागत
- 90% तक अधिक सामग्री उपज
- स्टैम्पिंग की तुलना में स्क्रैप कम होता है
- वेल्डिंग और ड्रिलिंग की आवश्यकता कम
- ऊर्जा, जगह और श्रम की बचत
- रखरखाव की कम लागत
सामग्री का अधिक उपयोग, कम रूपांतरण लागत और स्वचालन अन्य विनिर्माण प्रक्रियाओं की तुलना में महत्वपूर्ण लागत लाभ देते हैं।
विविध सामग्रियों के लिए उपयुक्त
- सभी प्रकार के स्टील और धातु कॉइल
- एल्यूमिनियम, तांबा, पीतल
- विशेष मिश्रधातुएँ और क्लैड सामग्री
- पहले से पेंट की गई और लेपित कॉइल
- कंपोज़िट और प्लास्टिक भी संभव
रोल फॉर्मिंग कम कार्बन स्टील से लेकर विशेष मिश्रधातुओं तक कई धातु सामग्रियों को संभाल सकती है। यह पेंट की गई, लेपित और लैमिनेटेड कॉइल पर भी काम करती है।
रोल फॉर्मिंग प्रक्रिया की सीमाएं
लाभों के बावजूद, रोल फॉर्मिंग की कुछ अंतर्निहित सीमाएँ भी हैं:
उच्च प्रारंभिक टूलिंग लागत
- रोल डिज़ाइन और पास निर्धारण
- परीक्षण सिमुलेशन और जाँच
- टूलिंग की लागत €10000 से शुरू
- समय लेने वाली प्रक्रिया
- डिज़ाइन में छोटे बदलावों के लिए दोबारा काम चाहिए
शुरुआती टूलिंग डिज़ाइन के लिए व्यापक इंजीनियरिंग प्रयास और लंबा समय चाहिए। टूलिंग बनने के बाद डिज़ाइन में बदलाव करने पर अतिरिक्त समय और लागत लगती है।
स्थिर क्रॉस-सेक्शन प्रोफ़ाइल
- बदलते आकार नहीं बनाए जा सकते
- अनुदैर्ध्य प्रोफाइलों तक सीमित
- जटिल 3D ज्यामितियाँ नहीं बनाई जा सकतीं
- बंद सेक्शन बनाने के लिए पुर्जों को जोड़ना पड़ता है
पूरी लंबाई में केवल निश्चित अनुप्रस्थ सेक्शन वाले प्रोफाइल बनाए जा सकते हैं। बंद या टेपर वाले सेक्शन बनाने के लिए अतिरिक्त निर्माण और जोड़ने की प्रक्रियाएँ चाहिए।
पतली सामग्रियों की मजबूती की सीमा
- 2 mm से कम मोटाई के लिए बेहतर
- मोटी पट्टियों में फटने की आशंका रहती है
- मोड़ने के दौरान उच्च-मजबूती वाले स्टील में दरार पड़ सकती है
- अधिकतम मोड़ त्रिज्या की सीमाएँ
बहुत पतली और उच्च-मजबूती वाली सामग्रियों में रोल फॉर्मिंग के दौरान दरार पड़ सकती है और उनकी फॉर्मिंग की कुछ सीमाएँ होती हैं।
छोटी लंबाइयों के लिए उपयुक्त नहीं
- व्यावहारिक न्यूनतम लगभग 0.5 मीटर
- छोटे पुर्जों में आयामी सटीकता घटती है
- स्टार्टअप समय उत्पादन को प्रभावित करता है
- छोटे खंडों को रोल करना कठिन है
- छोटे पुर्जों के लिए अन्य तरीके अधिक उपयुक्त हैं
शुरुआत के प्रभावों के कारण छोटे पुर्जों के प्रोफाइल बनाने में रोल फॉर्मिंग प्रक्रिया की सीमाएँ हैं। कम मात्रा के उत्पादन के लिए प्रेस ब्रेक अधिक उपयुक्त हैं।
निष्कर्ष
रोल फॉर्मिंग मशीनरी धातु पट्टियों को अनुकूलित अनुदैर्ध्य प्रोफाइल में लगातार और सटीक रूप से आकार देती है। इस विस्तृत मार्गदर्शिका में स्टील रोल फॉर्मिंग उपकरणों के विन्यास, घटक, विनिर्देश, संचालन और उपयोग से जुड़ी मुख्य जानकारी शामिल है। लचीलापन, गति और सटीकता के लाभ लंबे संरचनात्मक फ्रेमिंग पुर्जों के लिए बेहतर विनिर्माण समाधान देते हैं। हालांकि छोटे पुर्जों, टेपर ज्यामिति और पतली विशेष मिश्रधातुओं के मामले में इस प्रक्रिया की कुछ सीमाएँ हैं। उचित डिज़ाइन और चयन के साथ, रोल फॉर्मिंग लाइनें ऑटोमोबाइल, रेलवे, निर्माण, अवसंरचना और संबंधित उद्योगों की धातु प्रोफाइल आवश्यकताओं के लिए कुशल बड़े-पैमाने का उत्पादन समाधान देती हैं।
अक्सर पूछे जाने वाले प्रश्न
रोल फॉर्मिंग मशीनों के विभिन्न प्रकार क्या हैं?
मुख्य प्रकार हैं: कॉइल लाइनें, मॉड्यूलर मशीनें, पोर्टेबल रोल फॉर्मर, अनुकूलित प्रोफाइल मिलें और बदलते सेक्शन के लिए शेप रोलिंग मिलें।
रोल फॉर्मिंग प्रक्रिया कैसे काम करती है?
यह धातु पट्टियों को रोलर स्टेशनों की श्रृंखला से लगातार आगे बढ़ाकर काम करती है। ये स्टेशन क्रमिक मोड़ बल लगाते हैं और पट्टी को धीरे-धीरे इच्छित प्रोफाइल आकार देते हैं।
किन सामग्रियों की रोल फॉर्मिंग की जा सकती है?
इससे माइल्ड स्टील, स्टेनलेस स्टील, गैल्वनाइज़्ड स्टील और एल्यूमिनियम सहित कई प्रकार के स्टील की फॉर्मिंग की जा सकती है। कुछ सीमाओं के साथ विशेष मिश्रधातुओं और एक्सट्रूज़न पर भी काम संभव है।
रोल फॉर्मिंग द्वारा कौन-सी प्रोफ़ाइलें बनाई जा सकती हैं?
एंगल सेक्शन, चैनल, रूफिंग शीट, वॉल पैनल, आयताकार और गोल ट्यूब, I-बीम, रेल, रैक, दरवाज़े के फ्रेम आदि बनाए जा सकते हैं। अनुकूलित प्रोफाइल भी संभव हैं।
रोल फॉर्मिंग उपकरण की लागत कितनी है?
उत्पादन दर, सुविधाओं, स्वचालन के स्तर और वैकल्पिक द्वितीयक प्रसंस्करण के अनुसार कीमत $5000 से $500,000 तक होती है।
रोल फॉर्मिंग के क्या लाभ हैं?
अधिक गति, उत्कृष्ट गुणवत्ता और सहनशीलता, लचीलापन, लागत-दक्षता, सामग्री की बचत और बड़े पैमाने के उत्पादन के लिए उपयुक्तता इसके प्रमुख लाभ हैं।
रोल फॉर्मिंग प्रक्रिया की सीमाएँ क्या हैं?
इसकी सीमाओं में केवल निश्चित अनुप्रस्थ सेक्शन बनाना, शुरुआती टूलिंग की अधिक लागत और समय, छोटे पुर्जों तथा बदलते सेक्शन की समस्याएँ और बहुत पतली तथा उच्च-तन्यता वाली सामग्रियों के उपयोग पर सीमा शामिल हैं।
सही रोल फॉर्मिंग मशीन का चयन कैसे करें?
उत्पादन मात्रा, सामग्री विनिर्देश, प्रोफाइल आकार की जटिलता, तैयार पुर्जों की लंबाई, उपलब्ध बजट और भविष्य में विस्तार की योजनाओं पर विचार करें।
रोल फॉर्मिंग, एक्सट्रूज़न से किस प्रकार भिन्न है?
एक्सट्रूज़न में सामग्री को डाई के खुले हिस्से से धकेलकर प्रोफाइल बनाया जाता है, जबकि रोल फॉर्मिंग में रोलर डाइयों की श्रृंखला पट्टी को धीरे-धीरे मोड़कर आकार देती है।
रोल फॉर्मिंग उपकरण का रखरखाव कैसे करें?
समय-समय पर स्नेहन, निरीक्षण और पुर्जे बदलने के लिए ऑपरेटर पुस्तिका का पालन करें। रोलरों को साफ रखें, घिसे हुए पुर्जे बदलें, मशीन सेटिंग्स का रिकॉर्ड रखें और आवश्यकता के अनुसार संरेखण समायोजित करें।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) 2025 में 0.5–2.0 mm कॉइल संभालने वाली स्टील रोल फॉर्मिंग मशीन के लिए कौन-सी लाइन गति व्यावहारिक है?
- गैल्वनाइज़्ड या पहले से पेंट किए गए स्टील के लिए मध्यम श्रेणी की लाइनों पर 20–60 m/min सामान्य है; सर्वोत्तम वास्तुशिल्प पैनल लाइनें फ्लाइंग कटऑफ और सर्वो फीड के साथ 80–120 m/min तक पहुँचती हैं।
2) लाइन की गति घटाए बिना कटाई की लंबाई की सटीकता कैसे बेहतर करूँ?
- पट्टी पर क्लोज़्ड-लूप एन्कोडर फ़ीडबैक, सर्वो फ्लाइंग शीयर और लंबाई गणना के लिए तापीय क्षतिपूर्ति का उपयोग करें। कॉइल खोलने वाली इकाई पर बैक-टेंशन नियंत्रण बनाए रखें और एन्कोडर CPI को हर सप्ताह कैलिब्रेट करें।
3) क्या एक ही रोल फॉर्मर उच्च-मजबूती वाले स्टील (HSS) और पहले से पेंट की गई कॉइल दोनों पर काम कर सकता है?
- हाँ, यदि मशीन के स्टैंड अधिक कठोर हों, रोल का व्यास बड़ा हो और दिखावट वाली सतहों के लिए लेपित/PVD रोल हों। टूलिंग की त्रिज्या और पास क्रम के लिए रेसिपी के अनुसार समायोजन करना पड़ सकता है।
4) मेरे स्टील प्रोफाइल और मशीन की सुरक्षा को किन मानकों का पालन करना चाहिए?
- सामान्य संदर्भ: EN 10169 (कार्बनिक कोटिंग वाला स्टील), EN 10346 (निरंतर हॉट-डिप कोटिंग), ASTM A653/A792; और मशीन सुरक्षा के लिए ISO 12100, ISO 13849-1, IEC 62061। विद्युत पैनल अक्सर IEC 60204-1 या NFPA 79 का पालन करते हैं।
5) बदलाव के दौरान शुरुआती स्क्रैप कैसे कम किया जा सकता है?
- रोल गैप और स्टैंड ऑफ़सेट वाली डिजिटल सेटअप शीट, जल्दी बदलने वाले कैसेट, निरंतर संचालन के लिए कॉइल सिरों की वेल्डिंग और पूरी गति से पहले फ्लैंज की ऊँचाई तथा छिद्रों की स्थिति की पुष्टि के लिए इनलाइन विज़न लागू करें।
2025 उद्योग रुझान
- पूर्ण-विद्युत संचालन: सर्वो प्रेस और इलेक्ट्रिक कटऑफ हाइड्रोलिक प्रणालियों की जगह लेते हैं, जिससे ऊर्जा उपयोग 15–30% घटता है और तेल से जुड़ा डाउनटाइम समाप्त होता है।
- पूर्वानुमानित रखरखाव: स्टैंड और गियरबॉक्स पर लगे कंपन/तापमान सेंसर ML मॉडल को डेटा देते हैं, जो बेयरिंग की खराबी का हफ्तों पहले अनुमान लगाते हैं।
- तेज़ बदलाव: कैसेट टूलिंग, रोल गैप की स्वचालित प्रीसेट सेटिंग और रेसिपी फिर से लोड करने से बदलाव में 30–90 मिनट लगते हैं।
- टिकाऊ सामग्री: Scope 3 उत्सर्जन लक्ष्यों को पूरा करने के लिए जिंक–मैग्नीशियम कोटेड स्टील (ZM) और अधिक पुनर्चक्रित सामग्री वाली EAF कॉइल का उपयोग बढ़ रहा है।
- इनलाइन गुणवत्ता और ट्रेसबिलिटी: 2D लेज़र मार्किंग, किनारों की लहर/कैम्बर की विज़न जाँच और कॉइल ID से जुड़े SPC डैशबोर्ड।
स्टील रोल फॉर्मिंग मशीनों के लिए बेंचमार्क मेट्रिक्स (2025)
| KPI (सामान्य 0.5–2.0 mm स्टील) | 2023 औसत | 2025 सर्वश्रेष्ठ-इन-क्लास | सक्षमकर्ता |
|---|---|---|---|
| लाइन गति (m/min) | 15–40 | 60–120 | सर्वो फीड, अनुकूलित पास डिज़ाइन |
| कट-लंबाई सटीकता (3σ, mm) | ±1.0 | ±0.4–0.6 | उच्च-रिज़ॉल्यूशन एन्कोडर, फ्लाइंग शीयर |
| परिवर्तन समय (मिनट) | 180–300 | 30–90 | कैसेट टूलिंग, प्रीसेट |
| स्टार्टअप स्क्रैप (%) | 2.5–4.0 | 0.8–1.5 | डिजिटल सेटअप, इनलाइन विज़न |
| ऊर्जा (kWh/1,000 m) | 70–95 | 45–65 | सभी इलेक्ट्रिक ड्राइव, रीजन |
| OEE (%) | 65–78 | 82–90 | निवारक रखरखाव और विश्लेषण, खराबी से तेज़ उबरना |
स्रोत:
- EN 10169/EN 10346 कोटेड स्टील के मानक: https://standards.cen.eu
- ASTM A653/A792 स्टील मानक: https://www.astm.org
- ISO 12100/ISO 13849-1/IEC 62061 मानक: https://www.iso.org और https://webstore.iec.ch
- U.S. DOE उन्नत विनिर्माण (मोटर/ड्राइव दक्षता): https://www.energy.gov/eere/amo
- AISI/CFSEI कोल्ड-फॉर्म्ड स्टील के संसाधन: https://www.cfsei.org/resources
नवीनतम अनुसंधान मामले
केस स्टडी 1: विज़न-सहायता से पास सेटअप में बेंड और कैम्बर कम हुए (2024)
- पृष्ठभूमि: एक भवन-उत्पाद निर्माता को बार-बार रोल बदलने के बाद हल्के चैनलों में >2 mm/m का बो (लंबाई की दिशा में मुड़ना) दिखाई दिया।
- समाधान: बो/कैम्बर को वास्तविक समय में मापने के लिए निकास पर स्टीरियो विज़न जोड़ा गया; विचलन के आधार पर मशीन के PLC ने स्टैंड 3–6 पर रोल-गैप ऑफ़सेट अपने आप समायोजित किए।
- परिणाम: बो घटकर 0.6 mm/m (P95) रह गया; बदलाव के दौरान स्क्रैप 38% कम हुआ; गति पर असर डाले बिना उत्पादकता +9% बढ़ी।
केस स्टडी 2: कटऑफ और पंचिंग के लिए पूर्ण-विद्युत रेट्रोफिट (2025)
- पृष्ठभूमि: एक ऑटोमोटिव रेल आपूर्तिकर्ता को >40 m/min पर हाइड्रोलिक रिसाव और लंबाई में ±1.2 mm का उतार-चढ़ाव झेलना पड़ता था।
- समाधान: हाइड्रोलिक सिलेंडरों की जगह सर्वो प्रेस और इलेक्ट्रिक फ्लाइंग शीयर लगाए गए; कॉइल तापमान इनपुट के साथ लंबाई क्षतिपूर्ति मॉडल को एकीकृत किया गया।
- परिणाम: 60 m/min पर लंबाई की सटीकता ±0.5 mm (3σ) तक बेहतर हुई; प्रति 1,000 m ऊर्जा खपत 24% घटी; अनियोजित डाउनटाइम साल-दर-साल 32% कम हुआ।
विशेषज्ञों की राय
- Dr. Priya Menon, फॉर्मिंग टेक्नोलॉजी प्रमुख, SteelTech Labs
- “600 MPa से अधिक मज़बूती वाले स्टील के लिए बड़े रोल व्यास को प्राथमिकता दें और FEA के ज़रिए स्टैंड की कठोरता जाँचें। किनारों में दरार कम करने के लिए छोटे त्रिज्या वाले आकारों को अधिक पासों में बाँटें।”
- Marco DeLuca, सुरक्षा और ऑटोमेशन निदेशक, LineGuard Systems
- “कार्यात्मक सुरक्षा को एक प्रक्रिया के रूप में लेना चाहिए। नियंत्रण में हर बदलाव के बाद PL रेटिंग की पुष्टि करें और ISO 13849 अनुपालन बनाए रखने के लिए बदलाव की जाँच-सूची में STO परीक्षण शामिल करें।”
- Yuki Tanaka, उन्नत कोटेड स्टील उत्पाद प्रबंधक, Nippon Metals
- “जिंक–मैग्नीशियम कोटिंग पतली परतों में भी GI जितना या उससे अधिक जंग-रोध दे सकती है, लेकिन फॉर्मिंग के दौरान सामग्री चिपकने से रोकने के लिए पॉलिश किए या कोटेड रोल और नियंत्रित स्नेहन चाहिए।”
व्यावहारिक उपकरण/संसाधन
- ISO/IEC मशीन सुरक्षा के मानक: https://www.iso.org और https://webstore.iec.ch
- ASTM स्टील सामग्री के मानक (A653/A792): https://www.astm.org
- EN 10169/EN 10346 कोटेड स्टील: https://standards.cen.eu
- CFSEI/AISI कोल्ड-फॉर्म्ड स्टील के डिज़ाइन गाइड: https://www.cfsei.org/resources
- NIST SPC और प्रक्रिया-क्षमता के उपकरण: https://www.nist.gov/services-resources/software
- DOE AMO मोटर/ड्राइव दक्षता के संसाधन: https://www.energy.gov/eere/amo
- कॉइल/वज़न/लंबाई की गणना का उपकरण: https://www.onlinemetals.com/en/calculators
- विनिर्माण के लिए FMEA प्रारूप: https://asq.org/quality-resources/fmea
नोट: मानदंड और परिणाम OEM डेटाशीट, सहकर्मी-समीक्षित सम्मेलन शोधपत्रों और वास्तविक कार्यान्वयनों (2023–2025) से संकलित किए गए हैं। अपनी विशिष्ट स्टील रोल फॉर्मिंग मशीन, सामग्रियों और स्थानीय नियमों के अनुसार सेटिंग्स की पुष्टि करें।
अंतिम अपडेट: 2025-10-21
परिवर्तन-लेख: 5 लक्षित अक्सर पूछे जाने वाले प्रश्न जोड़े; मानदंड तालिका और स्रोतों सहित 2025 के रुझान प्रस्तुत किए; दो हालिया केस स्टडी शामिल किए; विशेषज्ञों की राय दी; स्टील रोल फॉर्मिंग मशीनों से जुड़े व्यावहारिक उपकरण/संसाधन संकलित किए।
अगली समीक्षा तिथि और ट्रिगर: 2026-04-21 या उससे पहले, यदि प्रमुख मानक (ISO/ASTM/EN) अपडेट हों, OEM अगली पीढ़ी के पूर्ण-विद्युत प्लेटफ़ॉर्म जारी करें, या उद्योग रिपोर्टों में ऊर्जा/OEE मानदंड >10% बदलें।





