
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

एक U प्रोफाइल बनाने की मशीन विभिन्न निर्माण और विनिर्माण अनुप्रयोगों के लिए U-आकार की धातु प्रोफ़ाइल बनाने वाला महत्वपूर्ण उपकरण है। इस व्यापक मार्गदर्शिका में U प्रोफ़ाइल मशीनों के प्रकार, कार्यप्रणाली, घटक, आपूर्तिकर्ता, स्थापना, संचालन, रखरखाव और अन्य विषयों की विस्तृत जानकारी दी गई है।
U प्रोफ़ाइल निर्माण मशीन का अवलोकन
U प्रोफ़ाइल बनाने वाली मशीन सपाट धातु शीट या कॉइल को इनपुट के रूप में लेकर क्रमिक बेंडिंग और फॉर्मिंग स्टेशनों से गुज़ारती है, जिससे मनचाहा U-चैनल आकार तैयार होता है। इसकी प्रमुख विशेषताएँ हैं:
- 120 मीटर प्रति मिनट तक की उच्च उत्पादन क्षमता
- 0.5mm से 15mm मोटाई की धातु को फॉर्म करने की क्षमता
- स्वचालित नियंत्रण के लिए मोटरयुक्त कार्य
- अलग-अलग प्रोफ़ाइल आकारों के लिए बदलने योग्य टूलिंग
- इमरजेंसी स्टॉप बटन जैसी सुरक्षा सुविधाएँ
U प्रोफ़ाइल मशीनें शीट को U-आकार देने के लिए रोल फॉर्मिंग, प्रेस ब्रेकिंग या रोटरी बेंडिंग जैसी तकनीकें अपनाती हैं। इसमें सपाट पट्टी के दोनों किनारों पर 90 डिग्री के दो मोड़ होते हैं। बहुउपयोगी U आकार जोड़ने और निर्माण संबंधी कामों को आसान बनाता है।
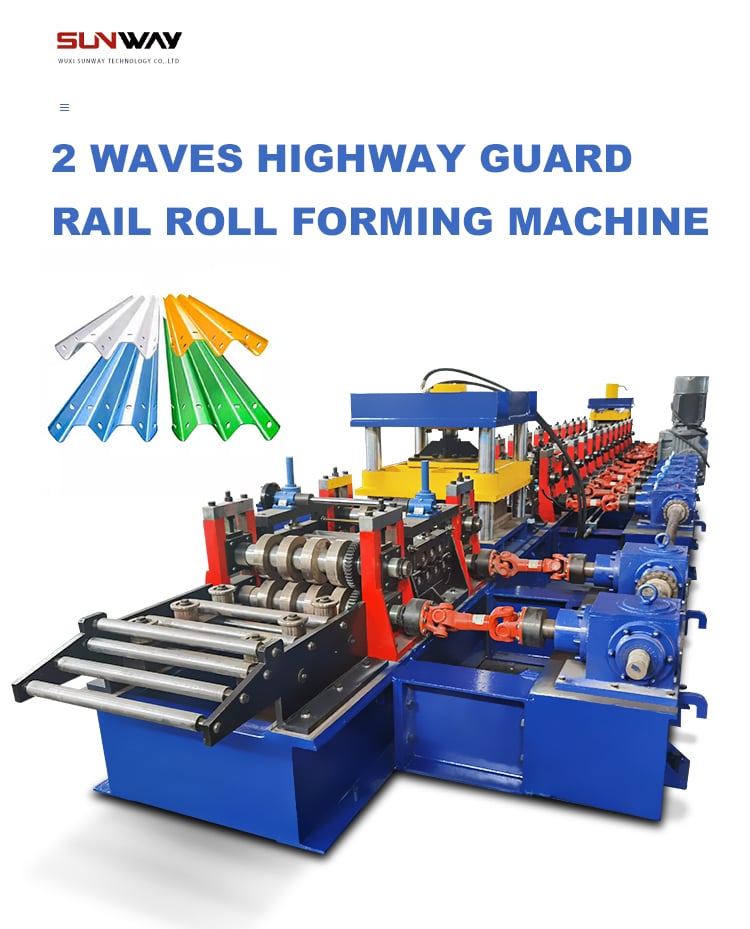
U प्रोफ़ाइल निर्माण मशीनों के प्रकार
U प्रोफ़ाइल बनाने वाली मशीनें तीन मुख्य प्रकार की होती हैं:
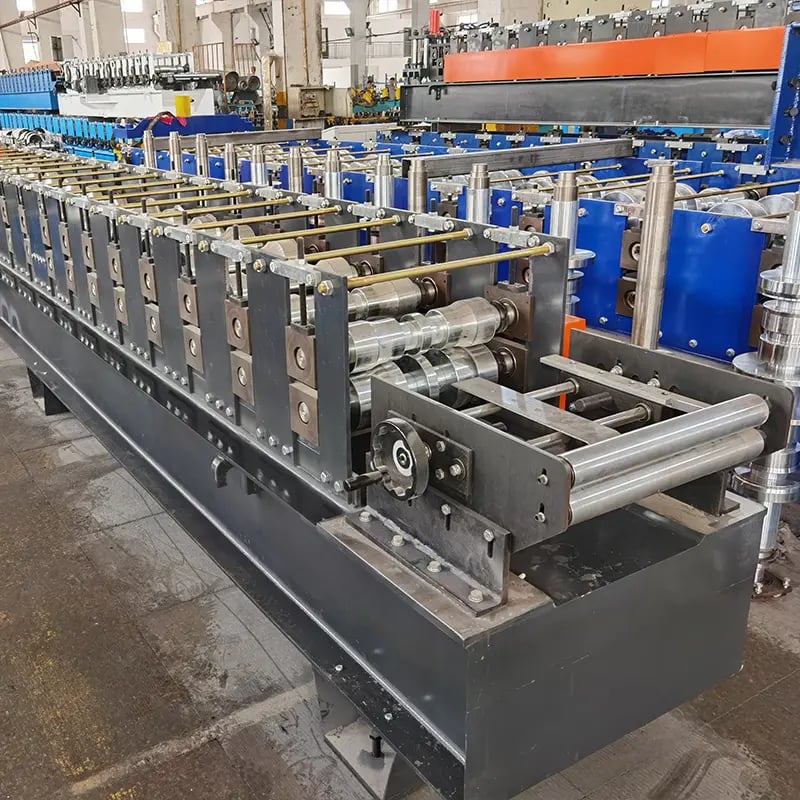
रोल फॉर्मिंग मशीनें
रोल फॉर्मिंग में रोलर डाई की श्रृंखला हर स्टेशन पर धातु को क्रमशः U-आकार देती है। उच्च उत्पादन गति और सटीकता इसके लाभ हैं।
प्रेस ब्रेक मशीनें
प्रेस ब्रेक में पंच और डाई ब्लॉक वाला ऊर्ध्वाधर रैम निर्धारित मोड़ बनाता है। इसमें शुरुआती निवेश कम होता है, लेकिन गति रोल फॉर्मिंग से धीमी होती है।
रोटरी बेंडिंग मशीनें
रोटरी बेंडिंग में लपेटी हुई डाई और समायोज्य प्रेशर बार से लंबाई की दिशा में मोड़ बनाए जाते हैं। यह कम जगह घेरती है, लेकिन इसकी सटीकता कम होती है।
| मशीन प्रकार | विधि | सटीकता | गति | लागत |
|---|---|---|---|---|
| रोल फॉर्मिंग | रोलर डाइज़ | उच्च | उच्च | उच्च |
| प्रेस ब्रेक | पंच + डाई | मध्यम | कम | कम |
| रोटरी बेंडिंग | लपेटी हुई डाई | कम | मध्यम | मध्यम |
U प्रोफ़ाइल निर्माण मशीन की कार्य प्रक्रिया
U-चैनल बनाने की प्रक्रिया में कच्ची धातु शीट को लगातार फीड करके क्रमिक स्टेशनों से फॉर्म किया जाता है:
- सामग्री फीडिंग: शीट कॉइल डिकोइलर पर लोड करके पहले स्टेशन में फीड की जाती है।
- किनारे की फॉर्मिंग: शीट के किनारों को रोलर डाई से शुरुआती मोड़ मिलते हैं।
- पूर्व-कटिंग: कटिंग यूनिट शीट को तैयार U प्रोफ़ाइल की लंबाई के अनुसार पहले से काटती हैं।
- अंतिम फॉर्मिंग: U-आकार की प्रोफ़ाइल पूरी करने के लिए शीट अंतिम स्टेशनों से गुज़रती है।
- आउटपुट: तैयार U प्रोफ़ाइल पुर्ज़े अंतिम स्टेशन से निकलकर आगे की प्रक्रियाओं के लिए तैयार होते हैं।
मनचाही बेंडिंग नियंत्रित करने के लिए टूलिंग और प्रोफ़ाइल के आयाम सही ढंग से सेट करना ज़रूरी है। आधुनिक मशीनों में नियंत्रण पैरामीटर आसानी से दर्ज करने के लिए PLC टचस्क्रीन होते हैं।
U प्रोफ़ाइल बनाने वाली मशीन के प्रमुख घटक: U प्रोफाइल बनाने की मशीन
U प्रोफ़ाइल बनाने वाली मशीन के मुख्य घटक हैं:
अनकॉइलिंग यूनिट: 15 टन तक क्षमता वाली शीट मेटल कॉइल लोड करके खोलता है
फीडिंग सिस्टम: मोटरयुक्त रोलर शीट को स्टेशनों से आगे ले जाते हैं
फॉर्मिंग सेक्शन: बेंडिंग डाई और कम्प्रेशन रोलर
हाइड्रॉलिक सिस्टम: 160 टन तक का सटीक रैम दबाव उत्पन्न करता है
कटिंग यूनिट: आरी या लेज़र से शीट को आवश्यक लंबाई में पहले से काटता है
PLC नियंत्रण पैनल: मेन्यू के ज़रिए पैरामीटर चुनना
कन्वेयर प्रणाली: तैयार प्रोफ़ाइलों को निकास तक पहुँचाता है
इन घटकों की सही स्थापना, सेटिंग का कैलिब्रेशन और रखरखाव उच्च प्रदर्शन और उत्पादन सुनिश्चित करते हैं। अधिकांश आपूर्तिकर्ता अनुप्रयोग की ज़रूरत के अनुसार लाइन को कस्टमाइज़ करने के विकल्प देते हैं।
U प्रोफ़ाइल मशीन का डिज़ाइन और टूलिंग
टूलिंग सेटअप बनने वाली अंतिम U प्रोफ़ाइल के आयाम सीधे नियंत्रित करता है। इसमें शामिल हैं:
- डाई एंट्री: मोड़ का पहला कोण और शुरुआती आकार
- फॉर्मिंग रोलर्स: सामग्री को धीरे-धीरे U-चैनल में ढालना
- अंतिम बेंडिंग डाई: कोण और आयामों को अंतिम रूप देना
- कटऑफ़ ब्लेड: शीयरिंग या लेज़र से लंबाई के अनुसार कटिंग
डिज़ाइन के सामान्य विकल्प:
- बंद ऊँचाई: 25mm से 300mm
- फ्लैंज की चौड़ाई: 10mm से 80mm
- वेब की गहराई: 10mm से 150mm
- धातु की मोटाई: 0.5mm से 15mm
- टेम्पर स्थिति: हॉट/कोल्ड रोल्ड, गैल्वनाइज्ड, स्टेनलेस आदि
CAD सॉफ़्टवेयर कस्टम प्रोफ़ाइल विनिर्देशों का मॉडल बनाने में मदद करता है। दरार या दोष के बिना उच्च फॉर्मिंग दबाव सहने के लिए टूलिंग की सटीक CNC मशीनिंग आवश्यक है। आपूर्तिकर्ता उपयुक्त डिज़ाइन कॉन्फ़िगरेशन पर मार्गदर्शन देते हैं।
-
 स्टोरेज रैक शेल्फ बॉक्स पैनल बनाने की मशीन, स्टील स्टोरेज रैक सिस्टम बॉक्स बीम रोल फॉर्मिंग लाइन अधिक पढ़ें
-
 कॉरुगेटेड पैनल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 लाइट गेज स्टील रोल फॉर्मिंग मशीन अधिक पढ़ें
-
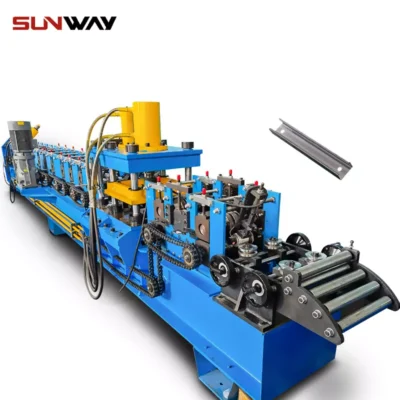 C सेक्शन ब्रेसिंग ओमेगा स्टोरेज रैक अपराइट पोस्ट रोल फॉर्मिंग मशीन अधिक पढ़ें
-
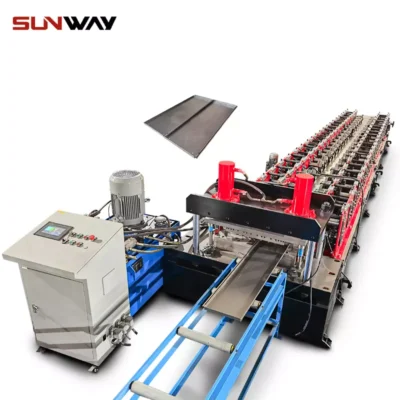 स्टील बॉक्स प्लेट बनाने की रोल फॉर्मिंग मशीन अधिक पढ़ें
-
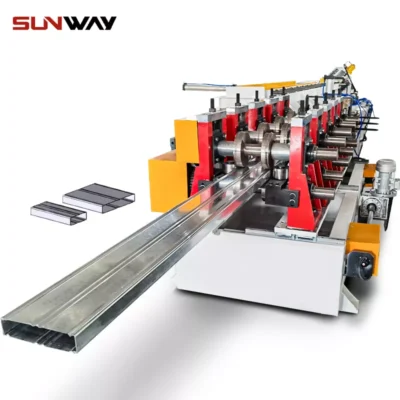 शेल्फ कॉलम के लिए बॉक्स बीम स्टील रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 पैलेट रैकिंग स्टेप बीम P बीम रोल फॉर्मिंग मशीन अधिक पढ़ें
-
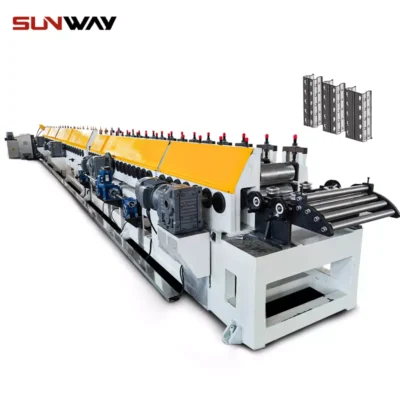 वेयरहाउस शेल्फ अपराइट रोल फॉर्मिंग मशीन अधिक पढ़ें
-
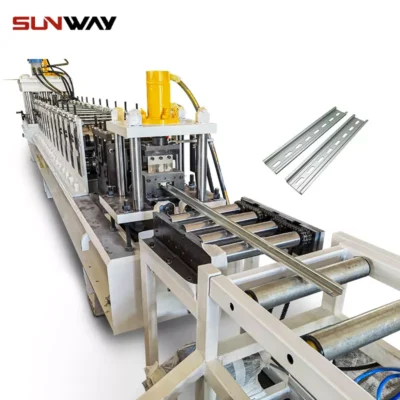 Din रेल रोल फॉर्मिंग मशीन अधिक पढ़ें
U प्रोफ़ाइल मशीनों के प्रमुख अनुप्रयोग
U प्रोफ़ाइल संरचनाओं का इन क्षेत्रों में व्यापक उपयोग होता है:
- निर्माण: दीवार स्टड, फ़्लोर जॉइस्ट और छत की राफ्टर
- HVAC: डक्ट और वायु नलिकाएँ
- फर्नीचर: रैक, भंडारण और फ्रेम
- ऑटोमोटिव: चेसिस, ट्रेलर और रेलिंग
- विद्युत: केबल ट्रे और आवरण
- कृषि: ग्रीनहाउस और पशुपालन उपकरण
बहुउपयोगी 90 डिग्री खुला चैनल आकार शेल्फ लगाने, जोड़ने वाली प्लेट, लटकाने वाले हुक और आसान फास्टनिंग की सुविधा देता है। कस्टम प्रोफ़ाइल भार-वहन क्षमता या सौंदर्यपूर्ण रूप बेहतर करती हैं।
भारत में U प्रोफ़ाइल मशीन आपूर्तिकर्ता
भारत के कई निर्माता U प्रोफ़ाइल बनाने वाले उपकरण उपलब्ध कराते हैं, जिनकी उत्पादन क्षमता 10-15 टन प्रतिदिन से लेकर 100 टन प्रतिदिन से अधिक वाले बड़े टर्नकी प्रोजेक्ट तक होती है।
| आपूर्तिकर्ता | स्थान | क्षमता | मूल्य सीमा |
|---|---|---|---|
| SSM Machines | गुजरात | 100 TPD तक | ₹35 – 75 लाख |
| Anshul Engineering | पंजाब | 60 TPD तक | ₹15 – 55 लाख |
| Sree Engineering | Bangalore | 120 TPD तक | ₹45 – 90 लाख |
| Sahil Graphics | Mumbai | 80 TPD तक | ₹25 – 70 लाख |
| BNP Machines | Indore | 50 TPD तक | ₹20 – 50 लाख |
आयातित यूरोपीय ब्रांड likerestricted andrestricted, ₹1.2 – 2.5+ करोड़ से शुरू होने वाली उच्च-सटीकता रोल फॉर्मिंग लाइनें उपलब्ध कराते हैं।
आपूर्तिकर्ता चुनते समय मशीन की क्षमता, सामग्री की मोटाई संभालने की योग्यता, समग्र सटीकता, लाइन एकीकरण सुविधाओं और पुर्ज़ों की गुणवत्ता पर विचार करें। प्रतिष्ठित निर्माता प्रदर्शन की गारंटी और बिक्री-पश्चात सेवा सहायता देते हैं।
स्थापना और कमीशनिंग
विशेषज्ञों द्वारा U प्रोफ़ाइल मशीन की सही स्थापना सुचारु शुरुआत और संचालन सुनिश्चित करती है। मुख्य चरण:
- साइट की तैयारी: कंपन की समस्या रोकने के लिए कंक्रीट का फर्श समतल करें
- उपकरण उतारना: क्षति के बिना सुरक्षित हैंडलिंग के लिए फोर्कलिफ्ट और क्रेन का उपयोग करें
- स्थिति के अनुसार असेंबली: लेआउट ड्रॉइंग के अनुसार सेक्शन व्यवस्थित करें
- संरेखण जाँच: फॉर्मिंग चरणों के बीच कड़ी टॉलरेंस की पुष्टि करें
- विद्युत कनेक्शन: विनिर्देशों के अनुसार बिजली केबल और नियंत्रण तार लगाएँ
- वायवीय कनेक्शन: कंप्रेसर की लाइनें रैम/सिलेंडर से जोड़ें
- परीक्षण संचालन: पूर्ण उत्पादन से पहले कार्य पैरामीटर और प्रदर्शन सत्यापित करें
यह मानकीकृत प्रक्रिया अंतिम खरीदार की स्वीकृति से पहले पुष्टि करती है कि सभी घटक निर्धारित गति, दबाव और सटीकता पर सुरक्षित रूप से काम करते हैं।
U चैनल निर्माण मशीन का संचालन
U प्रोफ़ाइल बनाने वाली सामान्य लाइन में शीट की निरंतर स्वचालित फीडिंग और इनलाइन स्टेशनों पर बेंडिंग शामिल है:
- लोडिंग: कर्मचारी ओवरहेड क्रेन से 20 टन शीट कॉइल लगाता है
- फीडिंग: डिकोइलर धातु शीट को प्रक्रिया में फीड करता है
- फॉर्मिंग: रोलर डाई से क्रमशः U आकार बनता है
- कटिंग: तैयार पुर्ज़ों को लंबाई के अनुसार काटता है
- उतारना: कन्वेयर ऑपरेटर कट प्रोफ़ाइलों को उतारता है
हर स्टेशन पर ऑपरेटर टचस्क्रीन PLC से जाम या त्रुटियों पर नज़र रखते हैं और निरंतर उत्पादन सुनिश्चित करते हैं। गुणवत्ता नियंत्रण के लिए टूलिंग का समय-समय पर रखरखाव निरीक्षण करने की सलाह दी जाती है।
रखरखाव और सुरक्षा
नियमित रखरखाव गतिविधियाँ मशीन का अपटाइम अधिकतम बनाए रखती हैं:
- दैनिक जाँच: सेंसर की सफ़ाई और तेल/ग्रीस से चिकनाई
- साप्ताहिक जाँच: हाइड्रॉलिक रिसाव और बेल्ट का तनाव
- मासिक जाँच: फॉर्मिंग टूल का घिसाव जाँचें
- त्रैमासिक जाँच: मोटर का संरेखण और वायरिंग जाँचें
- वार्षिक ओवरहॉल: रैम सील बदलना और कैलिब्रेशन
गलती से मशीन चलने से रोकने के लिए अंदरूनी हिस्सों तक पहुँचते समय लॉकआउट-टैगआउट प्रक्रियाएँ अनिवार्य हैं। मरम्मत केवल प्रमाणित तकनीशियनों से कराएँ।
कारखाने के महत्वपूर्ण सुरक्षा दिशानिर्देश:
- सभी पिंच पॉइंट को गार्ड से ढकें
- शोर का स्तर < 85 dB सुनिश्चित करें
- फिसलन-रोधी फर्श उपलब्ध कराएँ
- इमरजेंसी स्टॉप सर्किट लगाएँ
- कर्मचारियों को सुरक्षा प्रक्रियाओं का प्रशिक्षण दें
सक्रिय निवारक रखरखाव अनियोजित बंदी घटाता और मशीन की आयु बढ़ाता है।
सही U प्रोफ़ाइल निर्माण मशीन का चयन
U प्रोफ़ाइल लाइन चुनते समय विचार करने योग्य मुख्य पहलू:
उत्पादन मात्रा: क्षमता को मासिक/वार्षिक आवश्यकता के अनुसार चुनें
सामग्री का प्रकार: माइल्ड स्टील, स्टेनलेस स्टील, एल्युमीनियम आदि
शीट की मोटाई: धातु की कुंडली की अधिकतम मोटाई
प्रोफ़ाइल का माप: आयाम संबंधी क्षमताएँ
बिजली की खपत: उपलब्ध उपयोगिताएँ
स्थान संबंधी सीमाएँ: मशीन का कुल आकार
बजट: लागत और सुविधाओं में संतुलन
U प्रोफ़ाइल निर्माण लाइनों के लिए खरीद कारक
U प्रोफ़ाइल उत्पादन लाइनों की खरीद करते समय महत्वपूर्ण कारक:
तकनीकी विनिर्देश
- उत्पादन गति: 50 से 120 मीटर प्रति मिनट
- ड्राइव मोटर की शक्ति: 15 kW से 55 kW क्षमता
- फॉर्मिंग स्टेशन: 10 से 16 क्रमिक चरण
- मोटाई क्षमता: 0.5mm से 15mm धातु कॉइल
- प्रोफ़ाइल की चौड़ाई: 50mm से 300mm तक
- कट की लंबाई: 3 मीटर से 12 मीटर तक समायोज्य
- बंद ऊँचाई का माप: 25mm से 250mm प्रोफ़ाइल
- टूलिंग सेट: 20 से 100+ त्वरित बदलाव वाले सेट
आमतौर पर, बड़े मान अधिक उत्पादन मात्रा और आकारों की विस्तृत सीमा का संकेत देते हैं।
निर्माण संरचना
- स्टील ग्रेड: भारी औद्योगिक उपयोग के लिए उपयुक्त माइल्ड स्टील फ्रेम और स्टेशन
- गियरबॉक्स रेटिंग: AGMA 12+ गुणवत्ता ग्रेड वाला हेलिकल गियर प्रकार
- बेयरिंग की आयु: 50,000 घंटे या उससे अधिक की रेटिंग
- कैबिनेट सुरक्षा: IP54 या उससे बेहतर रेटिंग वाला विद्युत पैनल
- पेंट कोटिंग: पाउडर कोटिंग खरोंच और जंग का प्रतिरोध करती है
- घटक ब्रांड: SKF, Schneider और Siemens जैसे प्रीमियम ब्रांड गुणवत्ता दर्शाते हैं
मजबूत फ्रेम और ब्रांडेड घटक मशीन की आयु तथा विश्वसनीयता बढ़ाते हैं।
विशेषताओं का सेट
- PLC नियंत्रण प्रणाली: टचस्क्रीन प्रोग्रामिंग इंटरफ़ेस
- सर्वो मोटर ड्राइव: गति और तनाव के फीडबैक नियंत्रण के लिए
- सुरक्षा सर्किट: सुरक्षा के लिए लाइट कर्टेन और इमरजेंसी स्टॉप
- सेंसर एकीकरण: जाम का पता चलने पर स्वचालित बंदी
- कन्वेयर: स्वचालित सामग्री प्रवाह के लिए मोटरयुक्त रोलर
- डिकॉयलर: पेंडुलम प्रणाली के साथ 20 टन क्षमता
- टूल बदलना: आकार जल्दी बदलने के लिए हाइड्रॉलिक सहायता
- पोर्टेबिलिटी: मशीन को आसानी से स्थानांतरित करने के लिए लॉक होने वाले कैस्टर पहिए
उन्नत स्वचालन संचालन और नियंत्रण को आसान बनाता है।
विक्रेता की योग्यताएँ
- व्यवसाय में वर्ष: 10 से 35 वर्ष का अनुभव
- उद्योग प्रमाणन: ISO 9001 गुणवत्ता प्रणाली का पंजीकरण
- पूर्व ग्राहक: प्रतिष्ठित ग्राहकों के नाम
- अनुकूलन क्षमता: मशीन में लचीले बदलाव करने की सुविधा
- अनुसंधान एवं विकास निवेश: मॉडल में लगातार सुधार
- बिक्री के बाद सेवा: रखरखाव और स्पेयर पार्ट्स में सहायता
- प्रक्रिया गारंटी: प्रदर्शन स्तर का आश्वासन
विश्वसनीय निर्माता पारदर्शी होते हैं और खरीद के बाद सहायता देते हैं।
U प्रोफ़ाइल बनाने वाली मशीनों के फायदे और नुकसान U प्रोफ़ाइल बनाने वाली मशीनें
लाभ
- प्रति घंटे 10 टन तक धातु का प्रसंस्करण
- एकसमान और सटीक 90 डिग्री मोड़
- अलग-अलग प्रोफ़ाइल के लिए टूलिंग का त्वरित बदलाव
- बेहतर आकार देने के लिए परिवर्तनीय गति नियंत्रण
- कम से कम हाथ के काम के साथ स्वचालित संचालन
- रखरखाव और संचालन की कम लागत
- प्रेस ब्रेक की तुलना में कम जगह घेरती है
सीमाएं
- पूरी रोल फॉर्मिंग लाइन की शुरुआती पूँजी लागत अधिक
- स्थिर टूलिंग से कस्टम मोड़ नहीं बनाए जा सकते
- मॉडल की सीमाओं के अनुसार आकार संबंधी बाधाएँ
- प्रोग्रामिंग और रखरखाव के लिए प्रशिक्षित कर्मचारियों की आवश्यकता
- समय के साथ फॉर्मिंग डाइयों में स्नेहन और घिसाव की जरूरत
U चैनल प्रोफ़ाइल के अनुप्रयोग
औद्योगिक ढाँचों में U प्रोफ़ाइल का व्यापक उपयोग होता है:
भवन निर्माण
- दरवाजे और खिड़की के फ्रेम
- दीवार पैनलिंग
- संरचनात्मक सहारे
- छत के ट्रस
- नींव के पाइल
ऑटोमोटिव उद्योग
- चेसिस और ट्रेलर
- साइड इम्पैक्ट सुरक्षा अवरोधक
- रूफ रेल
- स्टेप बोर्ड
- बाहरी पैनलिंग
अवसंरचना
- हाईवे गाइड रेलिंग
- यातायात संकेतक पोल
- ब्रिज डेकिंग
- गोदाम के भंडारण रैक
- स्कैफोल्डिंग
कृषि/खेती
- ग्रीनहाउस के ढाँचे
- बाड़ और पशुओं के पिंजरे
- सिंचाई उपकरण
- साइलो संरचनाएँ
- रेक जैसे कृषि उपकरण
फर्नीचर
- शेल्विंग यूनिट
- कैबिनेट के ढाँचे
- टेबल के फ्रेम
- ऊपरी प्रकाश व्यवस्था
कस्टम मोड़ वाले पुर्ज़े सजावटी उपयोगों में सुंदरता जोड़ते हैं। U चैनल प्रोफ़ाइल सभी निर्माण क्षेत्रों में मॉड्यूलर और अनुकूलनीय डिज़ाइन प्रदान करती हैं।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: U प्रोफ़ाइल मशीनें धातु की शीट की कितनी मोटाई संभालती हैं?
उत्तर: मानक इनपुट सामग्री के रूप में माइल्ड स्टील की मोटाई 0.5mm से 12mm तक होती है। विशेष मॉडल अनुकूलित टूलिंग के साथ 15mm मोटाई तक संभाल सकते हैं।
प्रश्न: क्या आवश्यकता पड़ने पर कस्टम प्रोफ़ाइल आयाम मिल सकते हैं?
उत्तर: मशीन आपूर्तिकर्ता प्रोफ़ाइल डिज़ाइन सेवाएँ देते हैं। टूलिंग के आयाम और मशीन सेटिंग बदलकर, मॉडल की सीमाओं के भीतर लगभग किसी भी U चौड़ाई/गहराई की प्रोफ़ाइल बनाई जा सकती है।
प्रश्न: U प्रोफ़ाइल के आकार बदलने में कितना समय लगता है?
उत्तर: स्वचालित टूल बदलने वाली प्रणाली संग्रहित प्रोफ़ाइल सेटिंग के बीच 15-20 मिनट में त्वरित बदलाव कर सकती है।
प्रश्न: U चैनल की कितनी लंबाई बनाई जा सकती है?
उत्तर: कटऑफ़ आरी से 3 से 12 मीटर तक की लंबाई काटी जा सकती है; यह मशीन की कटिंग क्षमता और लगे डिकॉयलर के आकार पर निर्भर करता है। मल्टी-कटऑफ़ मॉडल से लंबे पैनिक डोर बीम बनाए जा सकते हैं।
प्रश्न: U प्रोफ़ाइल मशीन की सामान्य कीमत सीमा क्या है?
उत्तर: टर्नकी लाइनें लगभग ₹35 लाख से शुरू होती हैं और चुनी गई उत्पादन गति तथा डिकॉयलर क्षमता के अनुसार कीमत बढ़ती है। आयातित यूरोपीय मॉडल ₹2.5 करोड़ से अधिक के होते हैं। स्थानीय आपूर्तिकर्ता लागत और उत्पादन दक्षता के बीच संतुलन देते हैं।
प्रश्न: क्या मशीन के लिए नींव आवश्यक है?
उत्तर: हाँ, प्रबलित कंक्रीट का फर्श कंपन कम करने में मदद करता है। लेवलिंग पैर मशीनों को जगह पर स्थिर रखते हैं। कुछ पोर्टेबल मॉडल स्थायी माउंटिंग के बिना भी काम करते हैं।
प्रश्न: टूलिंग के रखरखाव में आमतौर पर कौन-से काम शामिल हैं?
उत्तर: घिसाव की समय-समय पर जाँच, अत्यधिक घिसे क्षेत्रों को फिर से सतह देना, कठोरता बहाल करने के लिए हार्डनिंग उपचार और क्षतिग्रस्त घटकों को बदलना।
प्रश्न: कौन-से सुरक्षा परीक्षण आवश्यक हैं?
उत्तर: ग्राहक को मशीन सौंपने से पहले आपूर्तिकर्ता फिंगर प्रोब, लाइट कर्टेन की जाँच और विद्युत प्रणाली के परीक्षण सहित विस्तृत सुरक्षा समीक्षा करते हैं। लॉकआउट-टैगआउट प्रशिक्षण की सलाह दी जाती है।
प्रश्न: लाइन की सामान्य अपेक्षित आयु कितनी है?
उत्तर: निवारक रखरखाव और आवश्यकता पड़ने पर समय पर पुर्ज़े बदलने से लगभग 15 वर्ष या उससे अधिक। गुणवत्ता वाले घटक आयु बढ़ाते हैं।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) आधुनिक U प्रोफ़ाइल निर्माण मशीन कट की लंबाई और फ्लैंज/वेब के आयामों में कितनी टॉलरेंस बनाए रख सकती है?
- एनकोडर फीडबैक, फ्लाइंग शीयर और इनलाइन लेज़र सत्यापन के साथ, 0.8–3.0 mm मोटाई पर कट लंबाई की सामान्य टॉलरेंस ±0.5–0.8 mm तथा फ्लैंज/वेब की ±0.3–0.6 mm होती है। इनलाइन मेट्रोलॉजी न होने पर अधिक मोटाई वाले गेज में यह ±1.0 mm तक बढ़ सकती है।
2) क्या एक ही लाइन से कई U चैनल आकार और सामग्रियाँ (MS, गैल्वनाइज्ड, स्टेनलेस, एल्युमीनियम) बनाई जा सकती हैं?
- हाँ। बदलने योग्य रोल टूल सेट और सर्वो-समायोजित स्टैंड रेसिपी-आधारित बदलाव की सुविधा देते हैं। स्टेनलेस स्टील और एल्युमीनियम के लिए गॉलिंग और किनारे में दरार रोकने हेतु पास डिज़ाइन, रोलर की कठोरता, स्नेहन और एंट्री गाइड समायोजित किए जाते हैं।
3) U प्रोफ़ाइल रोल फॉर्मिंग लाइन में ऊर्जा की खपत किन चीज़ों से होती है और इसे कैसे घटाया जा सकता है?
- मुख्य ऊर्जा भार: मुख्य ड्राइव मोटर, हाइड्रॉलिक पावर पैक और संपीड़ित हवा। IE4/IE5 मोटर, रीजेनेरेटिव VFD, मांग-आधारित हाइड्रॉलिक्स और कम घर्षण वाले बेयरिंग जैसे उन्नयन से kWh/टन 20–35% तक घट सकता है।
4) U चैनल के लिए रोल फॉर्मिंग और प्रेस ब्रेक में से कैसे चुनें?
- कड़ी टॉलरेंस और तेज गति (120 m/min तक) वाले लंबे, बार-बार के उत्पादन के लिए रोल फॉर्मिंग उपयुक्त है। कम मात्रा, मोटी प्लेटों या जटिल एकल मोड़ों के लिए प्रेस ब्रेक बेहतर है। लाभ-हानि संतुलन उत्पादन मात्रा, बदलाव की आवृत्ति और टॉलरेंस की जरूरत पर निर्भर करता है।
5) 2025 में कौन-से इनलाइन गुणवत्ता नियंत्रण सुझाए जाते हैं?
- लेज़र कट-लंबाई गेज, कैमरा या लेज़र से छेद/पंच मैपिंग, कैम्बर/ट्विस्ट मापन, SPC डैशबोर्ड और EN 1090 तथा AISI S100 जैसे मानकों के अनुसार ट्रेसबिलिटी के लिए QR/Datamatrix पार्ट मार्किंग।
2025 उद्योग रुझान
- स्मार्ट बदलाव: बिना टूल वाले कैसेट सिस्टम और सर्वो स्टैंड पोजिशनिंग से आकार बदलने का समय 10–20 मिनट तक घटता है और सेटअप स्क्रैप 1–2% रह जाता है।
- उच्च-मजबूती और कोटेड स्टील: हल्के, जंग-रोधी U चैनलों के लिए S350–S550 और जिंक-मैग्नीशियम (ZM90–ZM200) कोटिंग का उपयोग बढ़ रहा है।
- कनेक्टेड कारखाने: MES/ERP एकीकरण के लिए नेटिव OPC UA/MQTT; पैरामीटर लॉक करने और ऑडिट आवश्यकताएँ पूरी करने के लिए डिजिटल रेसिपी और इलेक्ट्रॉनिक हस्ताक्षर।
- इनलाइन मेट्रोलॉजी और SPC: मल्टी-लेज़र प्रणाली स्वचालित रिजेक्ट गेट के साथ लंबाई, फ्लैंज की चौड़ाई, वेब की गहराई, कैम्बर और ट्विस्ट को वास्तविक समय में सत्यापित करती हैं।
- ऊर्जा और सुरक्षा: IE5 मोटर, रीजेनेरेटिव ड्राइव और ISO 50001 कार्यक्रम प्रति टन ऊर्जा घटाते हैं; उन्नत गार्डिंग और लाइट कर्टेन ऑपरेटर की सुरक्षा बेहतर करते हैं।
U प्रोफ़ाइल बनाने वाली मशीनों के 2025 के प्रमुख मानदंड
| मीट्रिक | 2022 आधाररेखा | 2025 में सर्वश्रेष्ठ श्रेणी | व्यावहारिक टिप्पणी |
|---|---|---|---|
| अधिकतम लाइन गति (m/min) | 60–100 | 90–130 | मोटाई और छेदों के घनत्व पर निर्भर |
| चेंजओवर समय (min) | 45–90 | 10–20 | रेसिपी और बिना टूल वाले कैसेट |
| कट लंबाई सहनशीलता (mm) | ±1.0–1.5 | ±0.5–0.8 | लेज़र सत्यापन और फ्लाइंग शीयर |
| आयामी टॉलरेंस (फ्लैंज/वेब, mm) | ±0.8–1.2 | ±0.3–0.6 | क्लोज्ड-लूप स्टैंड पोजिशनिंग |
| सेटअप स्क्रैप (%) | 3–5 | 1–2 | डिजिटल रेसिपी + SPC |
| ऊर्जा उपयोग (kWh/टन) | 120–160 | 75–100 | IE5 + रीजेनरेटिव ड्राइव, मांग-आधारित हाइड्रॉलिक्स |
| ट्रेसबिलिटी | सीमित | पूर्ण QR/Datamatrix | बैच, कॉइल और रेसिपी से जुड़ी |
आधिकारिक स्रोत:
- वर्ल्ड स्टील एसोसिएशन—उच्च-मजबूती और कोटेड फ्लैट उत्पाद: https://worldsteel.org
- ISO 50001 ऊर्जा प्रबंधन प्रणालियाँ: https://www.iso.org/standard/69426.html
- CEN EN 1090 स्टील संरचनाओं के निष्पादन का मानक (अवलोकन): https://standards.cen.eu
- AISI/CFSEI कोल्ड-फॉर्म्ड स्टील संसाधन: https://www.cfsei.org
नवीनतम अनुसंधान मामले
केस स्टडी 1: रेसिपी-लॉक U चैनल लाइन से OEE में सुधार (2025)
पृष्ठभूमि: फर्नीचर प्रणालियों के एक OEM में आकार बार-बार बदलने पड़ते थे (प्रति शिफ्ट 8–12 बार), जिससे स्क्रैप बढ़ता और फ्लैंज की चौड़ाई असंगत रहती थी।
समाधान: MES से OPC UA लिंक लागू किया, ई-हस्ताक्षर के साथ डिजिटल रेसिपी लॉकिंग, सर्वो स्टैंड पोजिशनिंग और फ्लैंज/वेब सत्यापन के लिए इनलाइन लेज़र जोड़ा।
परिणाम: बदलाव का समय 55 से घटकर 18 मिनट हुआ; सेटअप स्क्रैप 4.2% से घटकर 1.7% हुआ; OEE में 11% सुधार हुआ; फिट-अप पर दोबारा काम 47% कम हुआ।
केस स्टडी 2: तटीय HVAC U चैनलों के लिए जिंक-मैग्नीशियम उन्नयन (2024)
पृष्ठभूमि: HVAC आपूर्तिकर्ता को तटीय स्थापनाओं के लिए अधिक मोटे गेज अपनाए बिना बेहतर जंग-प्रतिरोध चाहिए था।
समाधान: कोटिंग की सुरक्षा के लिए संशोधित पास डिज़ाइन के साथ Z275 GI से ZM120 पर बदलाव किया; किनारों की कंडीशनिंग और ड्राई-फिल्म लुब्रिकेंट जोड़ा।
परिणाम: 7–9% कम द्रव्यमान पर समान मजबूती मिली; Z275 की तुलना में न्यूट्रल सॉल्ट स्प्रे आयु >2× रही; 6 महीने में रोलर घिसाव बढ़े बिना 85 m/min गति बनी रही।
विशेषज्ञों की राय
- Dr. Roger A. LaBoube, P.E., अवकाशप्राप्त निदेशक, Wei-Wen Yu Center for Cold-Formed Steel Structures, Missouri S&T
दृष्टिकोण: “जैसे-जैसे निर्माता U चैनलों के लिए अधिक-मजबूती वाले स्टील अपना रहे हैं, विश्वसनीय AISI S100 डिज़ाइन के लिए सटीक फॉर्मिंग और सत्यापित आयामों से स्थानीय और विकृत बकलिंग को नियंत्रित करना आवश्यक है।” - Martina Köhler, रोल फॉर्मिंग तकनीक प्रमुख, Fraunhofer IWU
दृष्टिकोण: “इनलाइन मेट्रोलॉजी और डेटा एकीकरण अब मशीन के मुख्य कार्य हैं। क्लोज्ड-लूप मापन और रेसिपी नियंत्रण के बिना, >100 m/min पर मिलीमीटर से कम टॉलरेंस को लगातार हासिल नहीं किया जा सकता।” - Arjun Mehta, संयंत्र इंजीनियरिंग प्रबंधक, वेयरहाउस रैकिंग निर्माता (भारत)
दृष्टिकोण: “IE5 मोटर और मांग-आधारित हाइड्रॉलिक रेट्रोफिट से सबसे तेज ROI मिला—हमारी U प्रोफ़ाइल निर्माण मशीन की उत्पादन क्षमता बनाए रखते हुए प्रति टन ऊर्जा 28% घट गई।”
व्यावहारिक उपकरण/संसाधन
- कोल्ड-फॉर्म्ड डिज़ाइन पर CFSEI इंजीनियरिंग नोट्स और AISI S100 विनिर्देश: https://www.cfsei.org
- वर्ल्ड स्टील एसोसिएशन तकनीकी पुस्तकालय (कोटेड, उच्च-मजबूती शीट): https://worldsteel.org
- EN 1090 निष्पादन मानक (खरीद/अवलोकन): https://standards.cen.eu
- इनलाइन मापन प्रणाली (लेज़र लंबाई, ज्यामिति, कोड रीडर): https://www.keyence.com और https://www.cognex.com
- Autodesk Inventor और SolidWorks रोल टूलिंग डिज़ाइन संसाधन: https://www.autodesk.com और https://www.solidworks.com
- धातु फॉर्मिंग संयंत्रों के लिए ISO 50001 कार्यान्वयन मार्गदर्शन: https://www.iso.org/standard/69426.html
- The Fabricator—रोल पास डिज़ाइन और समस्या-समाधान लेख: https://www.thefabricator.com
अंतिम अपडेट: 2025-10-20
परिवर्तन-लेख: 5 नए FAQ जोड़े; 2025 के रुझानों का विश्लेषण और बेंचमार्क तालिका शामिल की; दो हालिया केस स्टडी जोड़ीं; विशेषज्ञों की राय संकलित की; “U प्रोफ़ाइल बनाने की मशीन” के लिए प्रामाणिक लिंक और कीवर्ड सहित उपयोगी उपकरण/संसाधन चुने।
अगली समीक्षा तिथि और ट्रिगर: 2026-04-15 या इससे पहले, यदि EN/AISI मानक अपडेट हों, ZM कोटिंग अपनाने वाले प्रोजेक्ट 30% से अधिक हों, या प्रमुख आपूर्तिकर्ता 15 मिनट से कम के पूर्ण स्वचालित बदलाव सिस्टम जारी करें।





