
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

अवलोकन
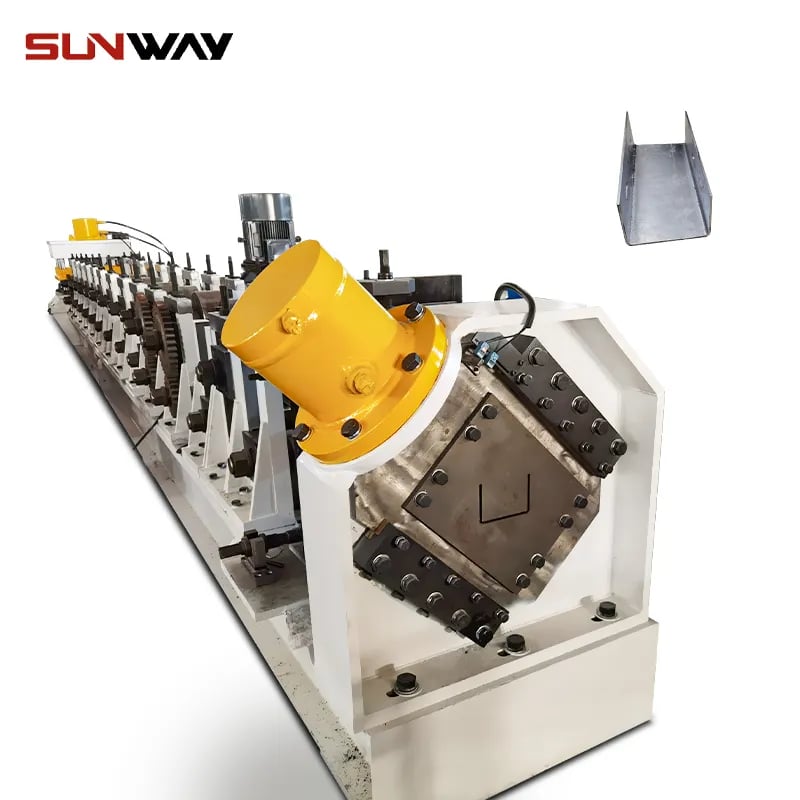
स्टील प्रोफाइल रोल फॉर्मिंग मशीनें सपाट स्टील स्ट्रिप या कॉइल को निरंतर, क्रमिक रोलिंग प्रक्रिया से कस्टम प्रोफाइलों या आकारों में बदलती हैं। इससे वेल्डिंग या मशीनिंग की आवश्यकता समाप्त होती है और बड़े उत्पादन बैचों के लिए यह कुशल तथा किफायती विकल्प बनता है।
रोल-फॉर्म्ड स्टील प्रोफाइल निर्माण, गोदामों, सौर पैनल माउंट, फर्नीचर, ऑटोमोटिव घटकों, रेलिंग, दरवाज़े के पैनल और अनेक औद्योगिक उपयोगों में काम आते हैं। रोल फॉर्मिंग का लचीलापन ऐसे विशिष्ट अनुप्रस्थ काट बनाने देता है जो एक्सट्रूज़न से संभव नहीं हैं।
इस मार्गदर्शिका में स्टील प्रोफाइल रोल फॉर्मिंग मशीनों के प्रमुख पहलू शामिल हैं:
स्टील प्रोफाइल रोल फॉर्मिंग मशीनों के प्रकार
| मशीन प्रकार | विवरण |
|---|---|
| एकल प्रोफाइल | एक ही आकार के प्रोफाइल निरंतर बनाती है |
| बहु-प्रोफ़ाइल | अलग-अलग आकार के प्रोफाइलों के बीच बदलाव करती है |
| अनुकूलित | प्रोफाइल डिज़ाइन के अनुसार पूरी तरह कस्टमाइज़्ड |
मुख्य घटक और विशेषताएँ
| घटक | कार्य |
|---|---|
| अनकॉइलर | सपाट स्ट्रिप कॉइल को रोल फॉर्मिंग लाइन में भेजता है |
| फीड टेबल | स्ट्रिप को सहारा देकर फॉर्मिंग रोलों में निर्देशित करता है |
| फॉर्मिंग स्टैंड | रोल सेटों से गुज़ारकर स्ट्रिप को क्रमिक रूप से आकार देता है |
| पंच | प्रोफाइल में कटआउट या नॉच बनाता है |
| कतराई | प्रोफाइल को इच्छित लंबाई में काटता है |
| स्टैकर | काटे हुए तैयार प्रोफाइल एकत्र करता है |
| डिकॉयलर | प्रसंस्कृत कॉइल स्ट्रिपों को फिर से लपेटता है |
डिज़ाइन और परिचालन पैरामीटर
| पैरामीटर | विवरण |
|---|---|
| सामग्री | कोल्ड-रोल्ड स्टील, स्टेनलेस स्टील या एल्युमिनियम कॉइल |
| मोटाई | स्टील के लिए 3 mm तक, एल्युमिनियम के लिए 6 mm तक |
| चौड़ाई | 50 mm से 800 mm की सीमा |
| गति | 100 m/min तक |
| लंबाइयाँ | सामान्यतः 0.5 से 10 m |
| सहनशीलताएँ | नाममात्र आयामों पर +/- 0.5 mm |
प्रक्रिया विनिर्देश और मानक
| विनिर्देश | विवरण |
|---|---|
| फॉर्मिंग स्टेशन | जटिल आकारों के लिए सामान्यतः 10-16 |
| रोल सामग्री | उच्च-मज़बूती मिश्रधातु स्टील, इंडक्शन से कठोरित |
| रोल व्यास | 100-150 mm की सीमा |
| रोल डिज़ाइन | मशीन किए, ग्राइंड किए, पॉलिश किए |
| रोल दबाव | प्रति स्टैंड 5-10 tons |
| स्नेहन | रोलों पर तेल या ग्रीस |
| शक्ति | प्रति फॉर्मिंग स्टैंड 10-15 kW |
स्टील प्रोफाइल रोल फॉर्मिंग मशीन आपूर्तिकर्ता
| आपूर्तिकर्ता | स्थान |
|---|---|
| कंपनी 1 | चीन |
| कंपनी 2 | यूरोप |
| कंपनी 3 | भारत |
| कंपनी 4 | संयुक्त राज्य अमेरिका |
आकार, उत्पादन दर, स्वचालन सुविधाओं और कस्टमाइज़ेशन के आधार पर कीमत $50,000 से $500,000 तक बदलती है। स्थानीय आपूर्तिकर्ताओं का मूल्यांकन अनुभव, सेवा सहायता, उत्पादन लचीलापन और लागत के आधार पर करें।
स्थापना और संचालन
- स्थिरता के लिए मशीनों को समतल, स्तरित कंक्रीट नींव चाहिए
- विद्युत, न्यूमैटिक और स्नेहन लाइनें स्थापित करनी होंगी
- उत्पादन से पहले प्रोफाइलों की पुष्टि के लिए परीक्षण रन सुझाए जाते हैं
- सेटअप, फीड, गुणवत्ता जाँच और अनलोडिंग के लिए प्रति शिफ्ट 1-2 ऑपरेटर
- आपूर्तिकर्ता के दिशानिर्देशों के अनुसार निवारक रखरखाव
सही आपूर्तिकर्ता का चयन
स्टील प्रोफाइल रोल फॉर्मिंग मशीन आपूर्तिकर्ता चुनते समय इन बातों पर विचार करें:
- रोल फॉर्मिंग मशीनों में अनुभव और विशेषज्ञता
- टूलिंग डिज़ाइन करने और फॉर्मिंग प्रक्रिया का सिमुलेशन करने की क्षमता
- डिज़ाइन बदलाव और छोटे उत्पादन बैच सँभालने का लचीलापन
- डिज़ाइन, टूलिंग और डिलीवरी में शीघ्रता
- मशीन आकारों और उत्पादन गतियों की विविधता
- गुणवत्ता नियंत्रण और निरीक्षण प्रक्रियाएँ
- स्थापना सहायता और ऑपरेटर प्रशिक्षण उपलब्ध
- स्पेयर पार्ट और सेवा सहायता की उपलब्धता
- तकनीकी प्रश्नों और समस्याओं पर तत्पर प्रतिक्रिया
- दीर्घकालीन कुल स्वामित्व लागत
स्टील प्रोफाइल रोल फॉर्मिंग मशीनों के लाभ
- कुशल, निरंतर और स्वचालित फॉर्मिंग प्रक्रिया
- लंबी लंबाइयों में जटिल कस्टम प्रोफाइल बनाने की क्षमता
- सहनशीलता नियंत्रण के साथ एकरूपता और सटीकता
- लंबे उत्पादन बैचों के लिए उच्च उत्पादन दर
- एक्सट्रूज़न या फैब्रिकेशन की तुलना में कम लागत
- न्यूनतम सामग्री बर्बादी – कॉइल स्ट्रिपों से रोल फॉर्मिंग
- बहुमुखी – विभिन्न सामग्रियों और कोटिंगों का उपयोग संभव
स्टील प्रोफाइल रोल फॉर्मिंग की सीमाएँ
- प्रोफाइल डिज़ाइन के लिए शुरुआती टूलिंग लागत अधिक
- डिज़ाइन और टूलिंग निर्माण के लिए लंबा लीड टाइम
- छोटे उत्पादन बैचों के लिए किफायती नहीं
- कॉइल की चौड़ाई और मोटाई के आधार पर आकार की सीमाएँ
- एक्सट्रूडेड प्रोफाइलों की तुलना में मज़बूती सीमित
- टेपर या स्टेप वाले आकारों के लिए अच्छी तरह काम नहीं करता
रोल-फॉर्म्ड स्टील प्रोफाइलों के अनुप्रयोग और उपयोग
रोल-फॉर्म्ड स्टील प्रोफाइलों के अनेक संरचनात्मक और औद्योगिक अनुप्रयोग हैं:
स्ट्रक्चरल स्टील फ्रेमिंग
- भार वहन करने वाले दीवार स्टड
- रूफिंग पर्लिन और गर्ट
- फ्लोर जॉइस्ट
- संरचनात्मक चैनल
सौर पैनल फ्रेम और माउंट
- सहायक संरचनाएँ
- ज़मीन पर लगने वाले माउंट
- छत पर लगाने वाली रेल
सामग्री हैंडलिंग प्रणालियाँ
- कन्वेयर के साइड गाइड
- पैलेट रैकिंग
- मेज़ानाइन फ्रेमिंग
- उपकरणों के सुरक्षा गार्ड
भवन के बाहरी हिस्से
- दीवार पैनल
- रूफिंग
- साइडिंग
- कैनोपी
- धूप से बचाने वाली छतरी
फर्नीचर
- फ्रेम
- पाये
- ब्रैकेट
- आधार
ऑटोमोटिव घटक
- रूफ बो
- दरवाज़े के फ्रेम
- सुदृढ़ीकरण घटक
- ब्रैकेट
रेलिंग और सुरक्षा अवरोध
- बालकनी रेलिंग
- सुरक्षा अवरोध
- गार्ड रेल
- हैंडरेल
दरवाज़े के फ्रेम
- गैराज के दरवाजे
- रोलिंग दरवाज़े
- स्लाइडिंग दरवाज़े
- प्रवेश दरवाज़े
अन्य अनुप्रयोग
- लाइटिंग पोल
- साइनेज और डिस्प्ले
- आवरण पैनल
- शेल्विंग
- सौर ऊष्मा संग्राहक
- केबल ट्रे
- सीढ़ी स्ट्रिंगर्स
रोल फॉर्मिंग का लचीलापन अनेक संरचनात्मक, यांत्रिक और सजावटी अनुप्रयोगों के लिए मज़बूती, रूप-सौंदर्य और कार्यक्षमता के अनुरूप प्रोफाइल बनाने देता है।
स्टील प्रोफाइल रोल फॉर्मिंग मशीनों के प्रकार
स्टील प्रोफाइल रोल फॉर्मिंग मशीनों के तीन मुख्य प्रकार हैं:
सिंगल प्रोफाइल मशीनें
ये एक ही प्रोफाइल आकार की निरंतर लंबाइयाँ बनाते हैं। फॉर्मिंग रोल विशेष रूप से उसी आकार के लिए सेट किए जाते हैं। इसके सामान्य उदाहरण एकसमान दीवार पैनल या रूफिंग आकार बनाने वाली लाइनें हैं।
लाभ:
- सबसे सरल डिज़ाइन
- कम लागत
- उत्पादन बैचों के बीच तेज़ बदलाव
सीमाएँ:
- केवल एक प्रोफाइल बना सकती हैं
- नए आकारों के लिए रोल सेट बदलना आवश्यक
अनुप्रयोग:
दीवार पैनल, रूफिंग शीट, रैकिंग, पर्लिन, स्टड आदि जैसे मानकीकृत प्रोफाइलों का अधिक मात्रा में उत्पादन।
मल्टी-प्रोफ़ाइल मशीनें
ये रोल फॉर्मर सक्रिय रोल स्टैंड विन्यास बदलकर अलग-अलग आकार के प्रोफाइल बना सकते हैं। इनमें विभिन्न रोल सेटों के लिए क्विक-चेंज कैसेट सिस्टम होते हैं।
लाभ:
- एक ही मशीन पर अलग-अलग प्रकार बनाने का लचीलापन
- रोल बदलना तेज़ और आसान
- पूरी तरह कस्टमाइज़्ड लाइनों से कम लागत
सीमाएँ:
- केवल रोल सेट से तय प्रोफाइल तक सीमित
- समर्पित लाइनों की तुलना में उत्पादन दर कम
अनुप्रयोग:
अलग-अलग प्रोफाइलों का कम से मध्यम मात्रा में उत्पादन। उदाहरण – दरवाज़े के फ्रेम, संरचनात्मक स्टील, सौर माउंट।
अनुकूलित प्रोफाइल मशीनें
पूरी तरह कस्टमाइज़्ड रोल फॉर्मर आवश्यक विशिष्ट प्रोफाइल आकार के लिए इंजीनियर किए जाते हैं। सभी रोल स्टैंड और घटक उसी प्रोफाइल डिज़ाइन के अनुसार तैयार किए जाते हैं।
लाभ
- प्रोफाइल ज्यामिति के लिए अनुकूलित
- उच्चतम गुणवत्ता और सबसे कड़ी सहनशीलताएँ
- सबसे तेज़ उत्पादन दर
सीमाएँ:
- उच्च प्रारंभिक टूलिंग लागत
- एक प्रोफाइल डिज़ाइन के लिए स्थिर
- डिज़ाइन और निर्माण के लिए लंबा लीड टाइम
अनुप्रयोग:
पूरी तरह कस्टमाइज़्ड प्रोफाइलों का अधिक मात्रा में उत्पादन। उदाहरण – ऑटोमोटिव घटक, रेल कैरिज के पुर्जे और विशेष संरचनात्मक सेक्शन।
मशीन प्रकारों के बीच तुलना
| पैरामीटर | एकल प्रोफाइल | बहु-प्रोफ़ाइल | अनुकूलित |
|---|---|---|---|
| सेटअप समय | तेज | मध्यम | धीमा |
| चेंजओवर समय | धीमा | तेज | संभव नहीं |
| पूंजी लागत | कम | मध्यम | उच्च |
| संचालन लागत | कम | मध्यम | कम |
| आदर्श उत्पादन मात्रा | उच्च | कम से मध्यम | उच्च |
| प्रोफाइल विविधताएँ | कोई नहीं | सीमित | असीमित |
| उत्पादन दर | तेज | मध्यम | तेज |
मुख्य घटक और विशेषताएँ
रोल फॉर्मिंग लाइनों में कई प्रमुख घटक होते हैं, जिन्हें प्रोफाइल बनाने के लिए साथ मिलकर काम करने हेतु डिज़ाइन किया जाता है।
अनकॉइलर
अनकॉइलर लपेटी हुई स्टील कॉइल को थामता है, जिसे रोल फॉर्मिंग लाइन में भेजा जाता है।
आवश्यक विशेषताएँ:
- उचित तनाव देने और कॉइल खोलने की त्रुटियाँ रोकने के लिए ब्रेकिंग सिस्टम
- कॉइल को जल्दी लोड और अनलोड करना
- चौड़ाई का आसान समायोजन
- कॉइल के किनारों को क्षति से बचाता है
फीड टेबल
फीड टेबल स्टील स्ट्रिप को अनकॉइलर से फॉर्मिंग भाग तक निर्देशित करती है।
घटक:
- रोलर टेबल या चालित रोलर कन्वेयर
- स्ट्रिप संरेखण के लिए गाइड चैनल
- किनारों की तैयारी के उपकरण
- फॉर्मिंग स्टैंड के प्रवेश गाइड
फॉर्मिंग स्टैंड
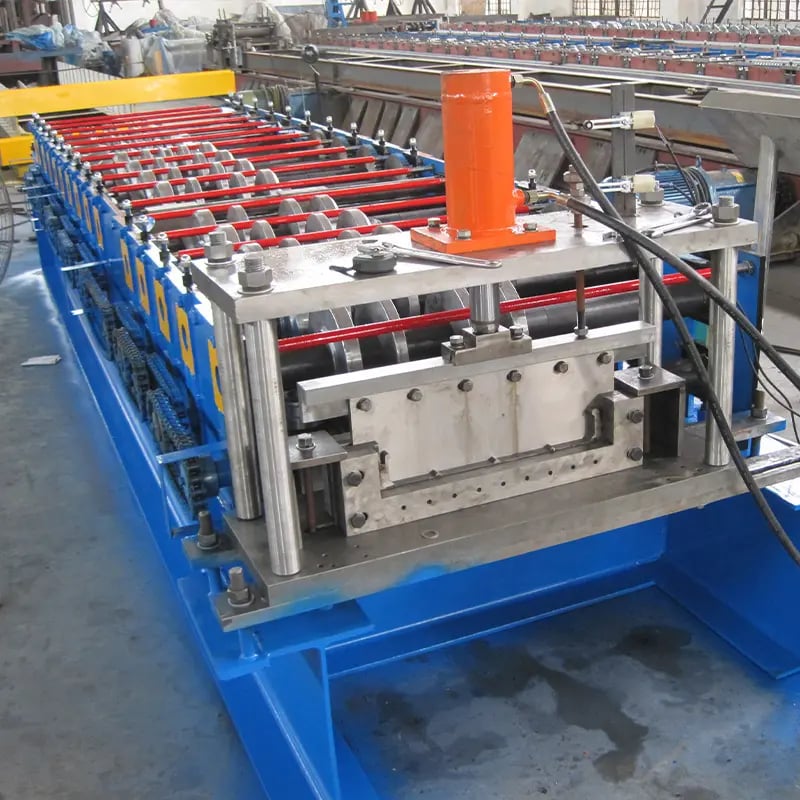
यह रोल फॉर्मिंग प्रक्रिया का केंद्र है। कई स्टैंड लगातार मोड़ने और आकार देने के संचालन से प्रोफाइल को क्रमिक रूप से बनाते हैं।
मुख्य पहलू:
- उच्च सटीकता से मशीन किए गए रोल
- मुख्य आकार देने के लिए ऊर्ध्वाधर रोल
- कैलिब्रेशन के लिए क्षैतिज रोल
- रोल जल्दी बदलने की क्षमता
- रोल गैप और दबाव का समायोजन
- प्रत्येक स्टैंड के लिए स्वतंत्र ड्राइव
पंच और कटआउट
पंचिंग यूनिट प्रोफाइल स्ट्रिप में नॉच, छेद या जटिल कटआउट पैटर्न बनाती हैं। इससे विशेष आकार बनाना संभव होता है।
उपलब्ध विकल्प:
- रोटरी पंच और डाई सेट
- फ्लाईव्हील पंच
- हाइड्रॉलिक पंच प्रेस
- पंच के अवशेष हटाने के लिए स्ट्रिपर
- प्रोग्रामेबल लॉजिक कंट्रोल
शीयरिंग यूनिट
शीयरिंग यूनिट लगातार बन रहे प्रोफाइल को इच्छित लंबाइयों में काटती है।
विशेषताएं:
- गिलोटिन, रोटरी या फ्लाइंग कटर
- प्रोफाइलों को 3 से 15 मीटर लंबाई में काटते हैं
- सर्वो इलेक्ट्रिक या हाइड्रॉलिक सक्रियण
- समायोज्य शीयर कोण
- स्क्रैप चॉपर और कन्वेयर
स्टैकर
स्टैकर कटे प्रोफाइलों को आवश्यक बंडल मात्रा के अनुसार एकत्र करके जमाता है।
उपलब्ध प्रकार:
- निकास रोलर टेबल
- पुश-ऑफ स्टैकर
- चालित स्टैकर
- बंडलिंग सिस्टम
- स्टैक की स्वचालित गिनती
डिकॉयलर
रोल फॉर्मिंग के बाद कॉइल को फिर से लपेटने की आवश्यकता होने पर डिकॉयलर उपयोग किए जाते हैं।
दी जाने वाली विशेषताएँ:
- कॉइल की सटीक वाइंडिंग
- फिर से लपेटी गई स्ट्रिपों के लिए तनाव नियंत्रण
- तेज़ लोडिंग और अनलोडिंग
- उत्पादन लाइन में एकीकृत
- PLC या CNC नियंत्रण
डिज़ाइन और परिचालन पैरामीटर
कुछ डिज़ाइन सीमाओं के भीतर रोल फॉर्मिंग तकनीक को व्यापक रूप से कस्टमाइज़ किया जा सकता है:
सामग्री
- कोल्ड-रोल्ड स्टील कॉइल सबसे आम है। गैल्वनाइज़्ड या पेंटेड कॉइल भी उपयोग की जा सकती हैं।
- विशेष संक्षारण-रोधी प्रोफाइलों के लिए स्टेनलेस स्टील स्ट्रिप
- हल्के प्रोफाइलों के लिए एल्युमिनियम कॉइल
मोटाई
- 3 mm तक मोटे स्टील प्रोफाइल रोल फॉर्म किए जा सकते हैं
- एल्युमिनियम कॉइल में 6 mm तक अधिक मोटाई संभव है
- पतली स्ट्रिपों को अधिक संपीड़ित और आकारित किया जा सकता है
चौड़ाई
- सामान्य चौड़ाई 50 mm से 800 mm तक
- चौड़ी कॉइलों के लिए बड़ी रोल टूलिंग आवश्यक है
- 200 mm से कम चौड़ी स्ट्रिपों के लिए किनारा गाइडिंग आवश्यक है
लंबाइयाँ
- प्रोफाइल 0.5 मीटर से लेकर 10 मीटर से अधिक लंबाई में काटे जाते हैं
- सामान्य लंबाई 6 से 12 मीटर के बीच
- लंबे प्रोफाइलों को विशेष सहारे की आवश्यकता हो सकती है
गतियाँ
- गति 10 से 100 मीटर प्रति मिनट तक होती है
- अधिक गति के लिए अधिक रोल स्टैंड चाहिए
- उच्च गति से घटकों पर लोड बढ़ता है
सहनशीलताएँ
- रोल-फॉर्म किए पुर्जों में लगभग +/- 0.5 mm सहनशीलता होती है
- सहनशीलताएँ सामग्री और प्रक्रिया के कारकों से प्रभावित होती हैं
- करेक्शन रोल जैसे द्वितीयक संचालन सहनशीलता बेहतर कर सकते हैं
प्रक्रिया विनिर्देश और मानक
रोल फॉर्मिंग में सिस्टम डिज़ाइन और विनिर्माण, दोनों पहलू शामिल हैं:
फॉर्मिंग स्टेशन
- जटिल आकारों के लिए 10 से 16 फॉर्मिंग स्टैंड आवश्यक
- अधिक स्टैंड क्रमिक मोड़ संभव करते हैं
- स्टेशनों के बीच सामान्य दूरी 300 mm
रोल सामग्री
- उच्च-मज़बूती मिश्रधातु स्टील से बने रोलर
- घिसाव प्रतिरोध के लिए इंडक्शन से कठोरित
- विशेष कोटिंग वैकल्पिक
- समय-समय पर फिर से ग्राइंड किए जाते हैं
रोल व्यास
- रोल का सामान्य व्यास 100 से 150 mm के बीच
- बड़ा व्यास कम दबाव की अनुमति देता है
- तेज़ मोड़ के लिए छोटे रोल उपयोग किए जाते हैं
रोल डिज़ाइन
- मशीन किए, ग्राइंड किए और पॉलिश किए रोल
- क्षैतिज, ऊर्ध्वाधर, आइडलर और ब्रेकओवर रोल
- क्विक-चेंज मॉड्यूलर असेंबली
- बैकअप रोल मुख्य रोलों को सहारा देते हैं
रोल दबाव
- प्रति स्टैंड 5 से 10 tons बल
- रोल लोड यील्ड स्ट्रेंथ से निर्धारित होता है
- न्यूमैटिक या हाइड्रॉलिक सिलिंडरों से दबाव लगाया जाता है
स्नेहन
- रोल और स्ट्रिप के बीच तेल या ग्रीस स्नेहन
- खरोंच और सतही दोषों को रोकता है
- ग्रेफाइट या बोरॉन नाइट्राइड स्नेहक भी उपयोग किए जाते हैं
लाइन पावर
- प्रति फॉर्मिंग स्टैंड 10 से 15 kW स्थापित शक्ति
- मुख्य मोटर और स्टैंडों के लिए स्वतंत्र ड्राइव
- सर्वो इलेक्ट्रिक या औद्योगिक ड्राइव
स्टील प्रोफाइल रोल फॉर्मिंग मशीन आपूर्तिकर्ता
दुनिया भर में रोल फॉर्मिंग मशीन निर्माता हैं। आपूर्तिकर्ता चुनते समय इन पहलुओं पर विचार करें:
चीन
- निर्माताओं की बड़ी संख्या और प्रतिस्पर्धी कीमतें
- मध्यम से अधिक उत्पादन मात्रा
- अनुबंध और भाषा संबंधी बाधाएँ हो सकती हैं
यूरोप
- उच्च सटीकता और विश्वसनीयता
- अधिक स्वचालित सुविधाएँ
- कम मात्रा के लिए लचीलापन अक्सर सीमित
- लागत काफी अधिक
भारत
- किफायती कस्टमाइज़ेशन संभव
- कम से मध्यम उत्पादन मात्रा तक सीमित
- गुणवत्ता और सहायता में असंगति हो सकती है
संयुक्त राज्य अमेरिका
- उन्नत नियंत्रण और आसान एकीकरण
- सिद्ध दीर्घायु और प्रदर्शन
- सबसे अधिक लागत, कम मात्रा के लिए सीमित लचीलापन
अन्य बातों में विशिष्ट प्रोफाइल का अनुभव, उत्पादन दर, लाइन स्वचालन, गुणवत्ता नियंत्रण, सेवा सहायता, कुल लागत तथा भविष्य की आवश्यकताओं और डिज़ाइन बदलावों को सँभालने का लचीलापन शामिल हैं।
स्थापना और संचालन
रोल फॉर्मिंग मशीन की पूरी क्षमता और आयु का लाभ उठाने के लिए उचित स्थापना और संचालन प्रक्रियाएँ आवश्यक हैं।
स्थापना
- समतल, स्तरित कंक्रीट नींव आवश्यक है
- विद्युत आपूर्ति, न्यूमैटिक लाइनें और स्नेहन प्रणालियाँ
- उत्पादन से पहले प्रोफाइलों की पुष्टि के लिए परीक्षण रन
- घूमते पुर्जों के लिए सुरक्षा गार्ड
संचालन
- लाइन के लिए सामान्यतः 1-2 ऑपरेटर पर्याप्त होते हैं
- काम में कॉइल लोड करना, स्ट्रिप फीड करना, लंबाई में शीयरिंग, गुणवत्ता जाँच, प्रोफाइल बंडल करना और उतारना शामिल है
- PLC सेटिंग, गति और पैरामीटर स्वचालित करता है
रखरखाव
- आपूर्तिकर्ता पुस्तिका के अनुसार निवारक रखरखाव तय करें
- रोल की स्थिति, स्नेहन और हाइड्रॉलिक प्रणाली जाँचें
- कंपन, तापमान और शोर स्तर की निगरानी करें
- क्षतिग्रस्त या घिसे घटक समय रहते बदलें
उचित नींव, कुशल कर्मचारी, रखरखाव और संचालन अनुशासन उत्पादन दक्षता बढ़ाते तथा डाउनटाइम घटाते हैं।
सही स्टील प्रोफाइल रोल फॉर्मिंग मशीन आपूर्तिकर्ता का चयन कैसे करें
सही रोल फॉर्मिंग मशीन आपूर्तिकर्ता चुनना महत्वपूर्ण है। इन कारकों पर विचार करें:
रोल फॉर्मिंग का अनुभव
- समान स्टील प्रोफाइलों का वर्षों का अनुभव
- विभिन्न उद्योगों और अनुप्रयोगों का अनुभव
- रोल फॉर्मिंग प्रक्रिया की बारीकियों का गहरा ज्ञान
डिज़ाइन और सिमुलेशन क्षमताएँ
- मशीन डिज़ाइन की इंजीनियरिंग विशेषज्ञता
- स्ट्रिप प्रवाह और रोल तनाव का सिमुलेशन
- फॉर्मिंग रोल और टूलिंग का डिज़ाइन
अनुकूलन लचीलापन
- डिज़ाइन बदलाव सँभालने की क्षमता
- छोटे उत्पादन बैच सँभालना
- विविधताओं के लिए टूलिंग में बदलाव
गति और विश्वसनीयता
- डिज़ाइन और डिलीवरी शीघ्र करना
- वर्षों से प्रमाणित मशीन विश्वसनीयता
- तत्काल अनुरोध सँभालने की क्षमता
मशीन आकारों की सीमा
- उत्पादन दरों और लाइन आकारों की विस्तृत रेंज उपलब्ध कराना
- कम से अधिक उत्पादन मात्रा तक की आवश्यकताएँ पूरी करना
गुणवत्ता नियंत्रण
- उपकरणों से परीक्षण और निरीक्षण
- गुणवत्ता आश्वासन प्रक्रियाओं का एकीकरण
- दोष घटाने और रोकने पर ध्यान
सेवा सहायता
- स्थापना सहायता और प्रशिक्षण
- स्पेयर पार्ट्स की उपलब्धता
- तकनीकी प्रश्नों के प्रति तत्परता
- निवारक रखरखाव अनुबंध
कुल लागत
- प्रतिस्पर्धी पूँजी लागत
- दीर्घकालीन संचालन लागत पर विचार करें
- स्थानीय सहायता और विदेशी आपूर्ति की तुलना करें
स्टील प्रोफाइल रोल फॉर्मिंग मशीनों के लाभ
रोल फॉर्मिंग के कई महत्वपूर्ण लाभ हैं, जिनके कारण लंबे स्टील प्रोफाइल बनाने के लिए इसे प्राथमिकता दी जाती है:
अत्यधिक कुशल प्रक्रिया
- रील से रील तक स्वचालित प्रक्रिया
- हर स्टेशन क्रमशः प्रोफाइल को आकार देता है
- निरंतर फॉर्मिंग और कटाई
जटिल आकार संभव
- विशिष्ट क्रॉस-सेक्शन बनाने की क्षमता
- मोड़, वक्र और मरोड़ का संयोजन
- प्रोफाइल डिज़ाइन में रचनात्मकता
कड़ी आयामी सहनशीलताएँ
- रोल-फॉर्म्ड पुर्ज़ों की एकरूपता
- +/- 0.5 mm के भीतर टॉलरेंस
- उत्पादन में उच्च स्तर की सटीकता
उच्च उत्पादन मात्रा
- फॉर्मिंग की गति 10 से 100 मीटर/मिनट तक
- बड़े उत्पादन रन में लागत-दक्षता
- जस्ट-इन-टाइम उत्पादन संभव
सामग्री की बचत
- ठोस सेक्शन के बजाय कॉइल पट्टियों से रोल-फॉर्मिंग
- पट्टी स्टॉक से 90% तक उपज
- अनुकूलित डिज़ाइन से वज़न घटता है
कम लागत
- वेल्डिंग, मशीनिंग और ड्रिलिंग की ज़रूरत समाप्त होती है
- एक्सट्रूज़न की तुलना में उपकरण लागत कम
- कम कर्मचारियों के साथ संचालन
लचीली सामग्रियाँ
- कोल्ड-रोल्ड, गैल्वनाइज़्ड और स्टेनलेस स्टील तथा एल्युमिनियम
- पहले से पेंट की हुई कॉइल इस्तेमाल की जा सकती हैं
- विशेष मिश्रधातुओं का भी उपयोग संभव है
व्यापक अनुप्रयोग
- निर्माण, उद्योग, ऑटोमोटिव और फर्नीचर
- विशिष्ट उपयोगों के लिए कस्टम प्रोफाइल
- कई उपयोगों में एक्सट्रूज़न का विकल्प
स्टील प्रोफाइल रोल फॉर्मिंग की सीमाएँ
हर प्रक्रिया की तरह, रोल फॉर्मिंग की भी कुछ सीमाएँ हैं:
उच्च प्रारंभिक टूलिंग लागत
- रोल डाइज़ के लिए काफ़ी अधिक शुरुआती लागत
- डिज़ाइन और निर्माण में लगने वाला समय
- उत्पादन शुरू होने से पहले किया जाने वाला पूँजीगत खर्च
लंबा लीड टाइम
- डिज़ाइन सिमुलेशन में कई महीने लगते हैं
- रोल टूलिंग के निर्माण में कई सप्ताह लगते हैं
- कुल समय-सीमा 20 सप्ताह तक हो सकती है
मुख्यतः बड़ी मात्रा के लिए किफायती
- उच्च उत्पादन दर से प्रति पीस लागत घटती है
- 5000 पीस से कम के छोटे उत्पादन रन लाभकारी नहीं होते
- बार-बार रोल बदलने से उत्पादन घटता है
आकार संबंधी सीमाएँ
- उपलब्ध कॉइल स्टॉक की चौड़ाई अधिकतम आकार सीमित करती है
- स्टील की मोटाई लगभग 3 मिमी तक सीमित है
- संकीर्ण पट्टियों के किनारों में लहरें पड़ने की संभावना रहती है
मज़बूती संबंधी सीमाएँ
- मज़बूती में एक्सट्रूडेड प्रोफाइलों की बराबरी नहीं कर सकते
- तुलनात्मक रूप से कम यील्ड और तनन मज़बूती
ज्यामितीय सीमाएँ
- टेपर वाले या सीढ़ीनुमा प्रोफाइलों के लिए यह दक्ष नहीं है
- दीवार की मोटाई नियंत्रित करने में सीमाएँ
- अधिकतम लंबाई अनुप्रयोग के अनुसार तय होती है
प्रोफ़ाइल विशेषताओं संबंधी सीमाएँ
- भीतरी रिब या जटिल विवरण शामिल करना कठिन है
- छेदों के पैटर्न आम तौर पर साधारण स्लॉट या वृत्त तक सीमित रहते हैं
- फॉर्मिंग के बाद कुछ आकारों में स्प्रिंगबैक होने की संभावना रहती है
द्वितीयक प्रसंस्करण आवश्यकताएँ
- अक्सर अंतिम आकार तक काटने, सीधा करने और बर्र हटाने की ज़रूरत होती है
- सतह की फिनिश पट्टी की सामग्री की गुणवत्ता से प्रभावित होती है
- बाद में पेंट या कोटिंग करनी पड़ सकती है
विशेष सामग्रियों का प्रबंधन
- स्टेनलेस स्टील और एल्युमिनियम पर खरोंच पड़ने की संभावना रहती है
- बिना निशान छोड़ने वाले रोल और स्नेहन की ज़रूरत पड़ सकती है
- फॉर्मिंग के दौरान एल्युमिनियम खिंचकर फट सकता है
गुणवत्ता नियंत्रण की आवश्यकताएँ
- पूरी लंबाई में आयामों की जाँच
- आंतरिक तनाव या दरारों की निगरानी
- रोल के दबाव और गति का स्थिर रहना बहुत ज़रूरी है
कुशल ऑपरेटर आवश्यक
- प्रक्रिया को नियंत्रित करने के लिए विशेष ज्ञान
- रोल के घिसाव, पट्टी के मार्गदर्शन और समस्या-निवारण का अनुभव
- नए ऑपरेटरों को सीखने में लंबा समय लगता है
शोर और सुरक्षा संबंधी विचार
- घूमने वाले उपकरणों से शोर का स्तर अधिक होता है
- गतिशील पुर्ज़ों के लिए सुरक्षा गार्ड अनिवार्य हैं
- नियोजित रखरखाव के लिए मशीन बंद रखने का समय देना पड़ता है
लाइन क्षमता संबंधी सीमाएँ
- मौजूदा लाइनों की क्षमता शुरुआती डिज़ाइन तक सीमित रहती है
- स्थापना के बाद बड़े बदलाव करना कठिन होता है
- उत्पादन मात्रा बढ़ने पर नए उपकरणों की ज़रूरत पड़ सकती है
रोल-फॉर्म्ड स्टील प्रोफाइलों के अनुप्रयोग और उपयोग
रोल-फॉर्म्ड स्टील प्रोफाइलों के संरचनात्मक, औद्योगिक और वास्तु संबंधी अनेक अनुप्रयोग हैं:
संरचनात्मक इस्पात निर्माण में
स्टील-फ्रेम वाली इमारतों और संरचनाओं में रोल-फॉर्म्ड सेक्शनों का व्यापक उपयोग होता है:
- कर्टेन वॉल के लिए दीवार के स्टड फ्रेम
- छत और दीवारों के लिए पर्लिन और गर्ट
- राफ्टर और सहारों के लिए संरचनात्मक चैनल
- फ़र्श के जॉइस्ट और डेकिंग शीटें
- हल्के गेज वाले स्टील ट्रस
इसके लाभों में उच्च मज़बूती, अनुकूलित क्रॉस-सेक्शन, हॉट-रोल्ड स्टील की तुलना में कम वज़न और तेज़ स्थापना के लिए पहले से कटी लंबाइयाँ शामिल हैं।
सौर पैनल फ्रेमिंग और माउंटिंग
- ज़मीन और छत पर सौर पैनल ऐरे के माउंट
- झुकाव-समायोज्य ट्रैकर फ्रेम
- रैकिंग और रेलिंग के पुर्ज़े
- पैनल क्लिप और सहारा देने वाले सदस्य
रोल-फॉर्म्ड प्रोफाइल हल्के, जंग-रोधी और मज़बूत सौर पैनल सहायक ढाँचे उपलब्ध कराते हैं।
सामग्री प्रबंधन और भंडारण प्रणालियाँ
प्रोफाइलों का उपयोग इन जगहों पर होता है:
- पैलेट रैकिंग के ऊर्ध्वाधर खंभे और बीम
- कन्वेयर के सहायक फ्रेम
- मेज़ानाइन प्लेटफ़ॉर्म और पैदल मार्ग
- औद्योगिक शेल्फ़िंग फ्रेम
- उपकरणों के सुरक्षा गार्ड
रोल-फॉर्म्ड स्टील गोदामों और कारखानों में सामग्री संभालने की ज़रूरतों के लिए टिकाऊ और अनुकूलित समाधान देता है।
भवनों के बाहरी और आंतरिक भागों में
- धातु की छत और बाहरी क्लैडिंग की शीटें
- कैनोपी, धूप-छाँव और बरामदे के आवरण
- भीतरी दीवार की क्लैडिंग और पैनलिंग
- सजावटी स्क्रीन और जगह बाँटने वाले विभाजक
- निलंबित छत के सेक्शन
रोल फॉर्मिंग से सुंदर और उपयोगी भवन घटक बनाए जा सकते हैं।
फर्नीचर और डिस्प्ले
- बिस्तर और फ़्यूटन के फ्रेम
- मेज़ और डेस्क के पैर
- शेल्फ़िंग के स्टैंडर्ड और ब्रैकेट
- साइनबोर्ड के फ्रेम और स्टैंड
- सजावटी स्क्रीन और विभाजक
रोल-फॉर्म्ड पुर्ज़े फर्नीचर और दृश्य प्रदर्शन के लिए हल्के तथा मज़बूत सहायक ढाँचे देते हैं।
ऑटोमोटिव घटक
- छत के आर्च और दरवाज़ों के फ्रेम
- डैश पैनल और सुदृढ़ीकरण पुर्ज़े
- संरचनात्मक सुदृढ़ीकरण
- पिलर सेक्शन
- सीट के पुर्ज़े
- वाहन के साइड स्टेप
ऐसे किफ़ायती ऑटोमोटिव सेक्शन जिन्हें एक्सट्रूज़न जैसी सतह फिनिश की आवश्यकता नहीं होती।
रेलिंग, सुरक्षा अवरोध और सीढ़ियाँ
- बालकनी की रेलिंग
- प्लेटफ़ॉर्म की रेलिंग
- राजमार्ग सुरक्षा अवरोधक
- गोदाम की सुरक्षा रेलिंग
- हैंडरेल और सहारे
- सीढ़ी स्ट्रिंगर्स
रोल फॉर्मिंग से अनुकूलित रेलिंग और सुरक्षा अवरोधक प्रोफाइल बनाए जा सकते हैं।
दरवाज़े के फ्रेम
- गैराज दरवाज़े के सेक्शन
- रोलिंग स्टील दरवाज़े
- औद्योगिक स्लाइडिंग दरवाज़े
- स्टील की बाहरी परत वाले प्रवेश-द्वार
उच्च तनन मज़बूती वाले स्टील दरवाज़ा-पुर्ज़ों का किफ़ायती उत्पादन।
5 से 15 मीटर लंबे रेखीय संरचनात्मक सदस्यों की आवश्यकता वाले किसी भी अनुप्रयोग के लिए रोल फॉर्मिंग स्टील प्रोफाइलों को अनुकूलित करने देती है।
रोल फॉर्मिंग और एक्सट्रूज़न के बीच तुलना
लंबे रेखीय प्रोफाइल सेक्शन बनाने के लिए रोल फॉर्मिंग और एल्युमिनियम एक्सट्रूज़न दो विधियाँ हैं। इनकी तुलना कैसे की जा सकती है?
| पैरामीटर | रोल फॉर्मिंग | एक्सट्रूज़न |
|---|---|---|
| सामग्री | स्टील कॉइल की पट्टियाँ | एल्युमिनियम लॉग या बिलेट |
| पूँजीगत उपकरण लागत | मध्यम | बहुत उच्च |
| संचालन लागत | कम | उच्च |
| सेटअप समय | मध्यम | धीमा |
| उत्पादन दर | उच्च | मध्यम |
| संभव लंबाइयाँ | 5 to 15 m | अधिकतम 5 से 12 मीटर |
| क्रॉस-सेक्शन | अनुकूलित | मानक आकार |
| मजबूती | मध्यम | अधिक |
| सतह फिनिश | अच्छा | उत्कृष्ट |
| आयामी सटीकता | अच्छा | उत्कृष्ट |
| प्रति किलोग्राम कीमत | कम | अधिक |
| अनुप्रयोग | औद्योगिक, निर्माण | विशेष इंजीनियरिंग |
मुख्य विभेदक
- स्टील के लिए रोल फॉर्मिंग अधिक किफ़ायती है
- एल्युमिनियम के लिए एक्सट्रूज़न लाभदायक है
- रोल फॉर्मिंग में प्रोफाइल को अधिक अनुकूलित किया जा सकता है
- एक्सट्रूज़न बेहतर सतह फिनिश और एकरूपता देता है
ओवरलैप क्षेत्र
- सोलर पैनल फ्रेम
- रेलिंग और सुरक्षा अवरोधक
- कन्वेयर और मशीन के फ्रेम
- साइनेज और डिस्प्ले
जहाँ दोनों विधियाँ उपयुक्त हों, वहाँ चयन उत्पादन मात्रा, कीमत, समय-सीमा और प्रदर्शन की ज़रूरतों पर निर्भर करता है।
अक्सर पूछे जाने वाले प्रश्न
स्टील प्रोफाइल रोल फॉर्मिंग के बारे में अक्सर पूछे जाने वाले कुछ प्रश्नों के उत्तर यहाँ दिए गए हैं:
स्टील की कितनी मोटाई की रोल फॉर्मिंग की जा सकती है?
- स्टील के लिए लगभग 3 मिमी तक की अधिकतम मोटाई को भरोसेमंद ढंग से फॉर्म किया जा सकता है
- 3 मिमी से अधिक मोटाई पर आवश्यक बल अव्यावहारिक हो जाता है
- लगभग 1 मिमी मोटाई वाली पतली पट्टियों का आम तौर पर उपयोग होता है
कौन-कौन से आकार रोल फॉर्म किए जा सकते हैं?
- C, U, Z, L, T और एंगल सेक्शन आम तौर पर बनाए जाते हैं
- फ्लैंज, रिब, बॉस और नॉच के संयोजन भी बनाए जा सकते हैं
- बंद खोखले आकार या जटिल आंतरिक संरचनाएँ नहीं बनाई जा सकतीं
कितने फॉर्मिंग स्टैंड आवश्यक हैं?
- जटिल आकारों के लिए आम तौर पर 10 से 16 स्टैंड
- अधिक स्टैंड धीरे-धीरे मोड़ने और कम दबाव रखने देते हैं
- स्टड जैसे साधारण प्रोफाइलों के लिए 5-6 स्टैंड चाहिए
कौन-सी सहनशीलताएं प्राप्त की जा सकती हैं?
- रोल-फॉर्म्ड स्टील प्रोफाइलों में +/- 0.5 मिमी की आयामी सटीकता प्राप्त होती है
- टॉलरेंस सामग्री की गुणवत्ता और प्रक्रिया के कारकों से प्रभावित होते हैं
- द्वितीयक प्रक्रियाएँ टॉलरेंस को और बेहतर कर सकती हैं
रोल फॉर्मिंग की लागत स्टील फैब्रिकेशन की तुलना में कितनी है?
- लंबे उत्पादन रन में रोल फॉर्मिंग लगभग 15-25% सस्ती होती है
- फैब्रिकेशन के मुकाबले लागत-संतुलन लगभग 5000-10000 पीस पर आता है
- रोल फॉर्मिंग में शुरुआती टूलिंग लागत अधिक होती है
उत्पादन दर कितनी तेज है?
- रोल फॉर्मिंग लाइनें लगभग 10 से 100 मीटर प्रति मिनट उत्पादन करती हैं
- अधिकतम गति प्रोफाइल की जटिलता पर निर्भर करती है
- वास्तविक उत्पादन दर आम तौर पर 20-40 m/min होती है
सामान्य रोल फॉर्मिंग दोष क्या हैं?
- प्रोफाइल की लंबाई में लहर या कैम्बर
- कटे सिरों पर फैलाव या घर्षण के निशान
- पूरी लंबाई में मरोड़ या धनुषाकार टेढ़ापन
- मोटाई में भिन्नताएँ
- सतह पर निशान या खरोंचें
कौन-सी सुरक्षा आवश्यक है?
- सभी गतिशील पुर्ज़ों के चारों ओर बंद सुरक्षा गार्ड
- गार्ड लगाए बिना मशीन न चलाएँ
- आपातकालीन स्टॉप बटन आसानी से पहुँच में रखें
- निप-पॉइंट के चेतावनी चिह्न और निर्देश-पट्ट
- शोर घटाने के उपाय
रोल फॉर्मिंग की लागत कैसे कम करें?
- सामग्री और उत्पादन दक्षता के लिए प्रोफाइल डिज़ाइन अनुकूलित करें
- बाद में पेंट करने के बजाय पहले से पेंट की हुई कॉइल इस्तेमाल करें
- आयु बढ़ाने के लिए रोल डाइज़ को समय-समय पर फिर से ग्राइंड करें
- उत्पादन कार्यक्रम संतुलित रखें और बार-बार तेज़ चेंजओवर घटाएँ
- रखरखाव के ज़रिए अनियोजित डाउनटाइम रोकें
गुणवत्ता को कौन-से कारक प्रभावित करते हैं?
- रोल का स्थिर कैलिब्रेशन और दबाव
- पट्टी की फीड का संरेखण और रोल टूलिंग की स्थिति
- स्नेहक का प्रकार और तापमान
- स्टैंड के लिए कंपन-रोधन
- चालू/बंद करते समय लाइन की गति नियंत्रित करना
- नियमित गुणवत्ता जाँच और मापन
रोल फॉर्मिंग के बारे में अधिक जानें
अतिरिक्त अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) स्टील प्रोफाइल रोल फॉर्मिंग मशीनों के लिए कॉइल के कौन-से विनिर्देश उपयुक्त हैं?
सामान्य सीमाएँ: 0.5–3.0 mm मोटाई (स्टील), 50–800 mm चौड़ाई और 230–550 MPa यील्ड मज़बूती। उन्नत उच्च-मज़बूती वाले स्टील (AHSS ≥ 700 MPa) के लिए स्टैंड की कठोरता, रोल की सामग्री/कठोरता और मोटर के टॉर्क मार्जिन की पुष्टि करें।
2) कैम्बर, मरोड़ और किनारों की लहर जैसे आम दोष कैसे घटाएँ?
इनलेट स्ट्रेटनर इस्तेमाल करें, एंटी-कैम्बर रोल लगाएँ, सममित पास डिज़ाइन सुनिश्चित करें, पार्श्व गाइड कसें और लाइन में लेज़र से सीधापन मापने की व्यवस्था करें। स्नेहन का तापमान स्थिर रखें और तय समय पर रोल फिर से ग्राइंड करें।
3) क्या रोल फॉर्मिंग में पंचिंग, एम्बॉसिंग और वेल्डिंग को लाइन में ही जोड़ा जा सकता है?
हाँ। अंतिम कैलिब्रेशन स्टैंड से पहले सर्वो-इंडेक्स्ड हाइड्रॉलिक या सर्वो पंच आम हैं। लाइन के बीच में एम्बॉसिंग जोड़ी जा सकती है। खुले सेक्शन पर लेज़र या TIG सीम वेल्डिंग संभव है; बंद आकारों को आम तौर पर प्रक्रिया के बाद जोड़ना पड़ता है।
4) विविध प्रोफाइल बनाने वाली लाइनों के लिए OEE का यथार्थवादी लक्ष्य क्या है?
सर्वोत्तम श्रेणी का OEE: एकल-प्रोफाइल लाइन के लिए 70–80%, और विविध प्रोफाइल वाले कैसेट सिस्टम के लिए 55–65%। प्रमुख नुकसान चेंजओवर और छोटे ठहराव हैं; रेसिपी प्रबंधन और जल्दी बदलने वाले कैसेट मशीन का चलने का समय बढ़ाते हैं।
5) रोल-फॉर्म्ड प्रोफाइल की प्रति मीटर कुल लागत का अनुमान कैसे लगाएँ?
इसमें सामग्री उपयोग (नेट चौड़ाई + ट्रिम), स्क्रैप दर (शुरुआत/रुकना, चेंजओवर), ऊर्जा (kWh/m), श्रम, टूलिंग का मूल्यह्रास (रोल रीग्राइंड और प्रतिस्थापन), रखरखाव, पैकेजिंग और QC शामिल करें। लागत को लगातार अद्यतन होने वाले 90-दिवसीय मॉडल से ट्रैक करें।
2025 उद्योग रुझान: स्टील प्रोफ़ाइल रोल फॉर्मिंग मशीनें
- सर्वो-विद्युतीकरण और ऊर्जा दक्षता: IE4/IE5 मोटर, पुनर्योजी ड्राइव और स्मार्ट निष्क्रियता नियंत्रण, 2023 के आधार स्तरों की तुलना में ऊर्जा-खपत तीव्रता 10–20% घटाते हैं।
- AI-सहायता प्राप्त सेटअप और QC: विज़न तथा लेज़र मेट्रोलॉजी रोल गैप और पास क्रम को स्वतः समायोजित करते हैं; बंद-लूप सुधार दोबारा काम घटाते हैं।
- उच्च-मज़बूती वाली सामग्री: ऑटोमोटिव और रैकिंग में 590–980 MPa स्टील का उपयोग बढ़ रहा है; इसके लिए उन्नत स्टैंड, बेयरिंग और कोटिंग वाले रोल स्टील (D2/Cr12MoV) चाहिए।
- तेज़ चेंजओवर: कैसेट-आधारित रोल सेट और स्वतः केंद्रित होने वाली इनलेट गाइड प्रोफाइल बदलने का समय घटाकर 10–20 मिनट कर देती हैं।
- डेटा कनेक्टिविटी: नई लाइनों में OPC UA/MQTT मानक बन रहे हैं; SPC, ट्रेसबिलिटी और पूर्वानुमानित रखरखाव के लिए MES एकीकरण किया जाता है।
- सुरक्षा और अनुपालन: ISO 13849 PL e सुरक्षा के अनुरूप CE/UKCA डिज़ाइन, बेहतर गार्डिंग और डायग्नोस्टिक्स वाले आपातकालीन स्टॉप।
- स्थिरता रिपोर्टिंग: हर लाइन की Scope 2 ऊर्जा ट्रैकिंग; EU ग्राहक EPD के लिए तैयार डेटा की माँग तेज़ी से कर रहे हैं।
2024–2025 प्रदर्शन मानक
| KPI (स्टील प्रोफाइल रोल फॉर्मिंग) | २०२४ सामान्य | 2025 सर्वश्रेष्ठ-इन-क्लास | खरीदार पर प्रभाव | स्रोत/टिप्पणियाँ |
|---|---|---|---|---|
| प्रभावी गति (सरल C/U/Z) | 30–60 m/min | 60–100 m/min | उच्चतर थ्रूपुट | OEM डेटाशीट्स; MetalForming Magazine |
| चेंजओवर (कैसेट) | 30–45 min | 10–20 min | अधिक लचीलापन | त्वरित चेंजओवर सिस्टम |
| आयामी टॉलरेंस (±) | 0.5–0.8 मिमी | 0.2–0.4 मिमी | कम पुनःकार्य | लेज़र/विज़न SPC |
| ऊर्जा उपयोग (kWh/ton) | 85–110 | 70–90 | 10–20% कम लागत | IE4/IE5 + regen ड्राइव |
| पेंट/सतह के दोष | 0.7–1.2% | 0.2–0.5% | कम अस्वीकृत पुर्ज़े | कम घर्षण वाली रोल कोटिंग |
| OEE (एकल/बहु-प्रोफाइल) | 60–70% / 45–55% | 75–85% / 55–65% | क्षमता वृद्धि | OEE प्रोग्राम, SMED |
संदर्भ:
- ISO 13849-1 सुरक्षा नियंत्रण: https://www.iso.org
- OSHA मशीन गार्डिंग: https://www.osha.gov/etools/machine-guarding
- MetalForming Magazine की तकनीकी रिपोर्टें: https://www.metalformingmagazine.com
- OPC Foundation (OPC UA): https://opcfoundation.org
- AISI के कोल्ड-फॉर्म्ड डिज़ाइन संसाधन: https://www.buildusingsteel.org
नवीनतम अनुसंधान मामले
केस स्टडी 1: AI विज़न ट्यूनिंग से रैकिंग प्रोफाइलों की उपज बढ़ी (2025)
पृष्ठभूमि: अनेक प्रोफाइल वाले कैसेट चलाने वाले एक गोदाम रैकिंग OEM को 2.0 mm गैल्वनाइज़्ड स्टील में मरोड़ और छेद से किनारे की दूरी खिसकने के कारण 1.8% स्क्रैप का सामना करना पड़ा।
समाधान: लाइन में लेज़र गेज के साथ AI विज़न जोड़ा; सर्वो एक्ट्यूएटर से पार्श्व गाइड और रोल गैप स्वतः समायोजित किए; रुकने और स्वयं-सुधार के लिए SPC अलार्म लागू किए।
परिणाम: स्क्रैप घटकर 0.6% हुआ; OEE 58% से बढ़कर 66% हुआ; चेंजओवर सत्यापन का समय 40% घटा।
केस स्टडी 2: सौर माउंट प्रोफाइलों के लिए ऊर्जा रेट्रोफिट (2024)
पृष्ठभूमि: सोलर रेल निर्माता को ऊर्जा लागत घटानी थी और EU खरीदारों के स्थिरता मानकों पर खरा उतरना था।
समाधान: IE4 मोटर, डिकॉयलर और शीयर पर पुनर्योजी VFD तथा स्मार्ट निष्क्रियता लॉजिक लगाया; SKU-स्तर की रिपोर्टिंग के लिए OPC UA से ऊर्जा टैग प्लांट MES में जोड़े।
परिणाम: ऊर्जा-खपत तीव्रता 15% घटी (102 से 86 kWh/ton); मासिक ऊर्जा लागत 12% कम हुई; ग्राहकों को EPD के लिए तैयार डेटा दिया गया।
विशेषज्ञों की राय
- Prof. Jacek K. Szwed, AGH University of Krakow में धातु फॉर्मिंग विभाग के अध्यक्ष
मुख्य दृष्टिकोण: “700 MPa से अधिक वाले AHSS प्रोफाइलों के लिए पास डिज़ाइन में स्थानीय तनाव घटाना चाहिए—किनारे की दरारें रोकने के लिए बड़े रोल त्रिज्या और क्रमिक मोड़ चरण आवश्यक हैं।”
स्रोत: https://www.agh.edu.pl - Emily Hart, The Fabricator की वरिष्ठ संपादक
मुख्य दृष्टिकोण: “2025 में खरीदार कनेक्टेड रोल फॉर्मिंग सेल की अपेक्षा करते हैं—यदि पिच, छेद की स्थिति और मरोड़ का डेटा MES तक नहीं पहुँच रहा, तो गुणवत्ता और क्षमता का पूरा लाभ नहीं मिल रहा।”
स्रोत: https://www.thefabricator.com - Daniel Ortiz, Siemens Digital Industries के समाधान सलाहकार
मुख्य दृष्टिकोण: “सर्वो स्टैंड से मिलने वाले टॉर्क संकेत बेयरिंग की विफलता का शुरुआती सूचक हैं; एज एनालिटिक्स जोड़ने से रोल लाइनों में अनियोजित डाउनटाइम 20% तक घटा है।”
स्रोत: https://www.siemens.com/industrial-edge
व्यावहारिक उपकरण/संसाधन
- मानक और सुरक्षा
- ISO 13849-1 मशीन सुरक्षा नियंत्रण: https://www.iso.org
- OSHA मशीन गार्डिंग eTool: https://www.osha.gov/etools/machine-guarding
- डिज़ाइन और इंजीनियरिंग
- AISI/AISC कोल्ड-फॉर्म्ड डिज़ाइन संसाधन: https://www.buildusingsteel.org
- SSAB के AHSS फॉर्मिंग दिशानिर्देश: https://www.ssab.com
- Autodesk Inventor/Fusion के शीट-मेटल उपकरण: https://www.autodesk.com
- नियंत्रण और कनेक्टिविटी
- OPC Foundation (OPC UA): https://opcfoundation.org
- Rockwell FactoryTalk Analytics: https://www.rockwellautomation.com
- Siemens WinCC/Industrial Edge दस्तावेज़: https://support.industry.siemens.com
- उद्योग संबंधी जानकारी और लागत-निर्धारण
- The Fabricator पत्रिका: https://www.thefabricator.com
- RSMeans की लागत संबंधी जानकारी: https://www.rsmeans.com
- MetalForming Magazine: https://www.metalformingmagazine.com
- OEMs और अनुप्रयोग नोट्स
- Bradbury Group: https://bradburygroup.com
- Samco Machinery: https://www.samco-machinery.com
- Dallan S.p.A.: https://www.dallan.com
अंतिम अपडेट: 2025-10-22
परिवर्तन-लेख: 5 FAQ जोड़े; 2025 के रुझान, KPI तालिका और स्रोत शामिल किए; हाल के दो केस स्टडी दिए; विशेषज्ञों के विचार जोड़े; प्रामाणिक लिंक के साथ उपयोगी उपकरण/संसाधन संकलित किए
अगली समीक्षा तिथि और ट्रिगर: 2026-04-22, या उससे पहले यदि सुरक्षा मानकों (ISO/OSHA) में बड़े बदलाव हों, AHSS फॉर्मिंग के नए दिशानिर्देश आएँ, या OEM AI विज़न/पूर्वानुमानित रखरखाव एकीकरण जारी करें





