
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

मिनी रोल फॉर्मिंग मशीनें धातु की शीट और कॉइल को कस्टम प्रोफाइलों तथा पुर्जों में ढालने के लिए उपयोग होने वाले महत्वपूर्ण उपकरण हैं। इस लेख में मिनी रोल फॉर्मरों की प्रमुख विशेषताओं, विनिर्देशों, आपूर्तिकर्ताओं, अनुप्रयोगों, संचालन और अन्य पहलुओं का विस्तृत अवलोकन दिया गया है।
मिनी रोल फॉर्मिंग मशीनों का अवलोकन
मिनी रोल फॉर्मिंग मशीनें, जिन्हें कॉइल लाइन या प्रोफाइल बेंडिंग मशीनें भी कहा जाता है, कॉइल सामग्री से विभिन्न ज्यामिति और आकार के धातु प्रोफाइल बनाने के लिए डिज़ाइन की जाती हैं।
इन बहुमुखी धातु फॉर्मिंग प्रणालियों के मुख्य विवरण:
- यह क्या है? एक रोल फॉर्मिंग मशीन, जो सामग्री को लगातार रोल सेटों से गुज़ारकर धीरे-धीरे मोड़ती है और सपाट शीट मेटल तथा कॉइल को कस्टम खुले और बंद प्रोफाइलों में बदलती है।
- मुख्य घटक: अनकॉइलर, फीडर, प्री-कटर, रोल फॉर्मिंग स्टेशन, पोस्ट-कटर और स्टैकर।
- प्रकार: 120mm तक चौड़े प्रोफाइलों के लिए मानक और कस्टम 4-14 रोलर वाले रोल फॉर्मर।
- उपयोग की जाने वाली सामग्री: 3mm तक मोटी स्टील, स्टेनलेस स्टील और एल्युमिनियम की शीट तथा कॉइल।
- अनुप्रयोग: एंगल, चैनल, वर्गाकार/आयताकार ट्यूब, रूफिंग पैनल, रैकिंग सिस्टम, दरवाज़े के फ्रेम आदि।
- उद्योग: निर्माण, अवसंरचना, लॉजिस्टिक्स, परिवहन, कृषि, ऑटोमोटिव और उपकरण निर्माण आदि।
- लाभ: उच्च सटीकता, एकरूपता, गति, लचीलापन और बड़े पैमाने के उत्पादन में किफायत।
- सीमाएँ: प्रोफाइल के आकार और मोटाई पर सीमा; प्रेस ब्रेक या लेज़र कटिंग से कम कड़ी सहनशीलताएँ।
मिनी रोल फॉर्मर बहुमुखी उपयोग, कम जगह घेरने, आसान संचालन और किफायती कीमत के बीच अच्छा संतुलन देते हैं। आइए उनके प्रमुख विनिर्देशों और डिज़ाइन पहलुओं को विस्तार से देखें।
मिनी रोल फॉर्मिंग लाइनों के विनिर्देश
नीचे दी गई तालिका मिनी रोल फॉर्मिंग मशीनों के सामान्य तकनीकी विनिर्देश बताती है:
| विशेषता | विवरण |
|---|---|
| फॉर्मिंग क्षमता | 50-120mm प्रोफाइल चौड़ाई, 3mm तक मोटाई |
| रोलर स्टेशन | 4-16 |
| फॉर्मिंग गति | 10-25 m/min |
| मुख्य ड्राइव पावर | 3-7.5 kW |
| वोल्टेज | 220-480V, 3 फेज़ |
| फीड सिस्टम | चेन या सर्वो मोटर |
| रोल बदलना | मैनुअल या स्वचालित |
| कॉइल का वजन | 3000 kg तक |
| कॉइल ID | 400-600 mm |
| फ्लोर स्पेस | 4×2 मीटर |
| नियंत्रण | HMI टचस्क्रीन के साथ PLC |
ये रोल फॉर्मर 50mm, 75mm, 100mm और 120mm जैसी मानक चौड़ाइयों के साथ-साथ कस्टम चौड़ाइयों में उपलब्ध हैं। रोलर स्टेशनों की संख्या बुनियादी प्रोफाइलों के लिए 4 से लेकर जटिल ज्यामितियों के लिए 16 या अधिक तक हो सकती है।
5.5-7.5 kW के बीच अधिक मुख्य ड्राइव पावर से उत्पादन गति तेज़ हो सकती है। स्वचालित रोल बदलाव और किनारा क्रिम्पिंग प्रणालियाँ प्रोफाइल बदलने का समय कम करने में मदद करती हैं।
मिनी रोल फॉर्मर डिज़ाइन के मुख्य पहलू
मिनी रोल फॉर्मिंग लाइनों के प्रदर्शन को प्रभावित करने वाले कुछ उल्लेखनीय डिज़ाइन तत्व:
- रोलर सामग्री – उच्च मज़बूती वाले फोर्ज्ड स्टील या एडामाइट रोलर।
- ड्राइव्स – कॉइल, फीडिंग और फॉर्मिंग भागों के लिए सर्वो या सामान्य मोटर।
- रोलर बेयरिंग – लाखों घूर्णन चक्रों के लिए रेट किए गए हेवी-ड्यूटी रोलर बेयरिंग।
- रोल डिज़ाइन – इष्टतम मोड़ के लिए कठोरित स्टील के अवतल/उत्तल रोल।
- रोल गैप समायोजन – रोल गैप का मोटरयुक्त या मैनुअल समायोजन।
- रोल सपोर्ट – मज़बूत हाउसिंग और रोल सपोर्ट विक्षेप रोकते हैं।
- फीड सिस्टम – पकड़ के लिए रबरयुक्त ग्रिपर या कैटरपिलर चेन फीड।
- डिकॉइलर – शक्तिशाली हाइड्रॉलिक, न्यूमैटिक या मोटरयुक्त डिकॉइलर।
- सुरक्षा – लाइट कर्टेन, E-stop और गार्ड संचालन सुरक्षा सुनिश्चित करते हैं।
- फ्रेम – कंपन घटाने के लिए स्टील चैनल या I-बीम से बना मज़बूत C-फ्रेम।
बेहतर घटक गुणवत्ता और मज़बूत निर्माण उच्च-सटीकता वाले रोल-फॉर्म किए पुर्जे, तेज़ धातु प्रसंस्करण और भारी लोड में भी विश्वसनीयता सुनिश्चित करते हैं।
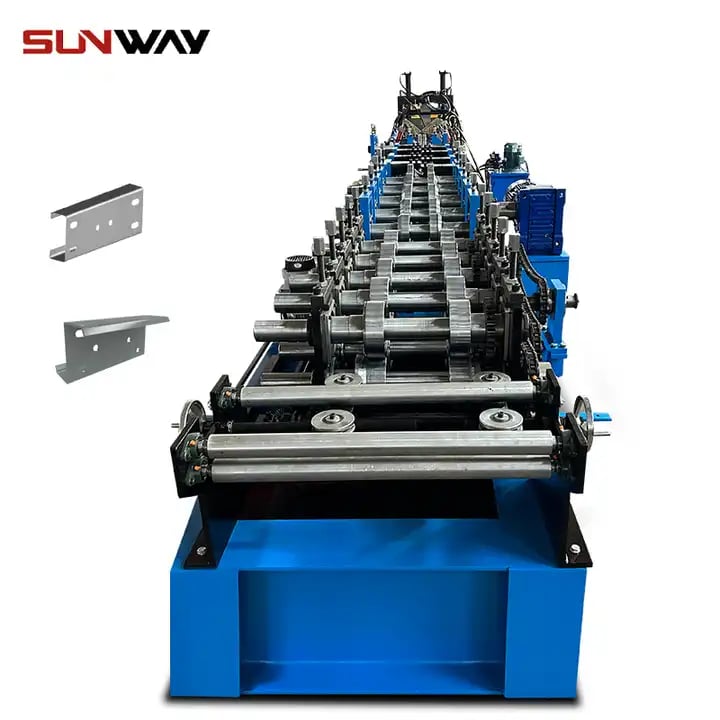
मिनी रोल फॉर्मिंग मशीनों के प्रकार
मिनी रोल फॉर्मिंग प्रणालियों के दो मुख्य प्रकार हैं:
मानक रोल फॉर्मर
ये सरल 4 या 6 रोलर मशीनें 50mm या 75mm जैसी निश्चित चौड़ाइयों में वर्गाकार, आयताकार और बुनियादी एंगल जैसे सामान्य प्रोफाइल बना सकती हैं।
- कम बदलाव के साथ अधिक मात्रा में उत्पादन के लिए उपयोग की जाती हैं।
- लचीलापन सीमित – नए प्रोफाइल बनाने के लिए रोल बदलने पड़ते हैं।
- आमतौर पर मैनुअल संचालन और कम लागत।
अनुकूलित रोल फॉर्मिंग लाइनें
इन उन्नत रोल फॉर्मरों में क्रमवार लगे 10 या अधिक रोलर स्टेशन होते हैं, जिन्हें जटिल कस्टम प्रोफाइल बनाने के लिए अनुकूलित किया जा सकता है।
- तेज़ प्रोफाइल बदलाव के लिए अत्यधिक लचीली और समायोज्य।
- जटिल रिब और एम्बॉसिंग सहित अनेक प्रकार के प्रोफाइल आकार बनाती हैं।
- तेज़ आकार बदलाव और न्यूनतम डाउनटाइम के लिए स्वचालित सुविधाएँ।
- बार-बार उत्पाद बदलने और कम मात्रा के बैचों के लिए आदर्श।
- कस्टमाइज़ेशन के कारण मशीन की लागत अधिक।
मिनी रोल फॉर्मिंग मशीनों के प्रमुख विनिर्देश
मिनी रोल फॉर्मर चुनते समय इन महत्वपूर्ण विनिर्देशों और पैरामीटरों पर विचार करें:
तालिका – मिनी रोल फॉर्मरों के प्रमुख विनिर्देश
| विनिर्देश | विवरण |
|---|---|
| प्रोफाइल चौड़ाई | मानक अंतरालों में 50mm से 120mm। कस्टम चौड़ाई भी संभव। |
| सामग्री की मोटाई | 0.5mm से 3mm मोटी MS शीट और कॉइल। एल्युमिनियम, पीतल आदि के लिए 4mm तक। |
| रोलर स्टेशन | प्रोफाइल की जटिलता निर्धारित करता है। सामान्यतः 4 से 16 स्टेशन। |
| फॉर्मिंग गति | 15-25 m/min के बीच अधिक गति से उत्पादकता बढ़ती है। |
| मुख्य ड्राइव पावर | इष्टतम फॉर्मिंग टॉर्क और गति के लिए 5.5kW-7.5kW। |
| वोल्टेज | 400V या 480V, 3-फेज़ बिजली आपूर्ति आवश्यक। |
| कॉइल व्यास | 1000mm से 1500mm व्यास की कॉइल निरंतर उत्पादन सुनिश्चित करती हैं। |
| कॉइल का वजन | कॉइल वजन क्षमता 3 मीट्रिक टन तक। |
| डिकॉइलर क्षमता | 2-3 ton क्षमता वाले हाइड्रॉलिक या मोटरयुक्त डिकॉइलर। |
| फीड सिस्टम | स्थिरता के लिए कैटरपिलर चेन, ग्रिपर रोल और सर्वो मोटर। |
| रोल डिज़ाइन | विभिन्न व्यासों में कठोरित अवतल/उत्तल स्टील रोल। |
| रोल गैप समायोजन | तेज़ बदलाव के लिए मैनुअल या NC मोटरयुक्त समायोजन। |
| रोलर बेयरिंग | लाखों पास के लिए रेट किए गए हेवी-ड्यूटी रोलर बेयरिंग। |
| फ्रेम | रोलों के लिए सटीक मशीन किए बेड वाला मज़बूत स्टील C-फ्रेम। |
| सुरक्षा | संचालन सुरक्षा के लिए लाइट कर्टेन, E-stop और गार्ड। |
| नियंत्रण | आसान संचालन के लिए HMI टचस्क्रीन इंटरफेस वाला PLC। |
उचित रोल फॉर्मर विनिर्देश चुनने के लिए उत्पादन मात्रा, सामग्री के विनिर्देश और प्रोफाइल की जटिलता पर विचार करें।
मिनी रोल फॉर्मिंग लाइनों के प्रमुख घटक
मिनी रोल फॉर्मर में कई मुख्य भाग होते हैं, जिन्हें गुणवत्ता वाले प्रोफाइल लगातार बनाने के लिए तालमेल से काम करने हेतु डिज़ाइन किया जाता है:
तालिका – मिनी रोल फॉर्मर के मुख्य घटक
| घटक | विवरण |
|---|---|
| डिकॉयलर | सपाट कॉइल सामग्री को खोलकर लाइन में भेजता है। इसमें मोटरयुक्त अनवाइंडिंग प्रणाली और कॉइल थामने वाला मैंड्रेल होता है। |
| फीडिंग यूनिट | रोलर/चेन से शीट पकड़ता है और स्थिर गति से फॉर्मिंग भाग में भेजता है। |
| प्री-कटर | प्रोफाइल की लंबाई के अनुसार फॉर्मिंग से पहले कॉइल को निर्धारित स्ट्रिप में काटता है। |
| फॉर्मिंग स्टेशन | पिरामिड शैली के रोलर डाइज़ की श्रृंखला, जो प्रत्येक स्टेशन पर स्ट्रिप को क्रमिक रूप से मोड़कर प्रोफाइल बनाती है। |
| नियंत्रण कैबिनेट | इसमें PLC, HMI, ड्राइव और विद्युत घटक होते हैं। यह प्रोग्रामिंग और निगरानी की सुविधा देता है। |
| मुख्य ड्राइव | गियरयुक्त मोटर, जो डिकॉइलर, फीडिंग और फॉर्मिंग भागों को तालमेल से शक्ति देती है। |
| पोस्ट-कटर | उत्पादन की आवश्यकता के अनुसार बने हुए प्रोफाइल को इच्छित लंबाई में काटता है। |
| स्टैकर | तैयार प्रोफाइलों को करीने से जमाता या एकत्र करता है। |
इन उप-प्रणालियों के सुचारु तालमेल से निरंतर, तेज़ और सटीक रोल फॉर्मिंग संभव होती है।
मिनी रोल फॉर्मिंग मशीनों का कार्य सिद्धांत
मिनी रोल फॉर्मिंग लाइनों के संचालन के मुख्य चरण:
- डीकॉइलिंग – धातु कॉइल को मोटरयुक्त अनवाइंड मैंड्रेल पर थामा जाता है। कॉइल खुलकर फीड भाग में पहुँचती है।
- फीडिंग – ग्रिपर रोल/चेन स्ट्रिप को पकड़कर स्थिर गति से फॉर्मिंग भाग में भेजते हैं।
- पूर्व-कटिंग – अंतर्निर्मित शीयरिंग ब्लेड फीड की लंबाई को अंतिम पुर्जे की लंबाई के अनुसार पहले से काटते हैं।
- फॉर्मिंग – पहले से कटी लंबाई पिरामिड शैली के लगातार रोल स्टेशनों से गुजरती है। हर स्टेशन स्ट्रिप को क्रमिक रूप से मोड़कर इच्छित प्रोफाइल आकार देता है।
- पोस्ट-कटिंग – अंतिम कटर उत्पादन आवश्यकता के अनुसार प्रोफाइल को अपेक्षित अंतिम लंबाई में काटते हैं।
- स्टैकिंग – आसान संभाल और पैकेजिंग के लिए बने हुए पुर्जों को करीने से जमाया जाता है।
फीडिंग गति, रोल गैप और क्रम PLC में प्रोग्राम किए जाते हैं, जो निरंतर उत्पादन के लिए प्रक्रिया का समन्वय करता है। रोल बनाने से पहले सर्वोत्तम रोलर क्रम और डाई लेआउट को देखने के लिए उन्नत 3D सिमुलेशन सॉफ़्टवेयर उपयोग किए जाते हैं।
मिनी रोल फॉर्मरों पर उत्पादित अनुप्रयोग और प्रोफाइल
मिनी रोल फॉर्मिंग लाइनों पर रोल-फॉर्म किए जाने वाले कुछ सामान्य प्रोफाइल, पुर्जे और अनुप्रयोग:
तालिका – मिनी रोल फॉर्मर के सामान्य प्रोफाइल और अनुप्रयोग
| प्रोफ़ाइल आकार | सामान्य अनुप्रयोग |
|---|---|
| वर्गाकार ट्यूब | फर्नीचर फ्रेमिंग, दुकान की फिटिंग, साइनबोर्ड |
| आयताकार ट्यूब | दरवाज़े, खिड़कियाँ, गेट की जालियाँ |
| एंगल चैनल | रैक, शेल्फ और रूफ ट्रस |
| ओमेगा प्रोफाइल | फॉल्स सीलिंग और पार्टिशन फ्रेमिंग |
| सिग्मा प्रोफाइल | ऑटोमोटिव पुर्जे, रेल कोच |
| स्टेप टाइल प्रोफाइल | रूफिंग शीट और वॉल क्लैडिंग |
| ट्रेपेज़ॉइडल प्रोफाइल | रूफिंग, वॉलिंग और क्लैडिंग |
| दरवाज़े के फ्रेम | आवास और व्यावसायिक इमारतों के लिए धातु के दरवाज़े के फ्रेम |
| फॉर्म किए पैनल | उपकरणों के आवरण, लिफ्ट पैनल |
| कस्टम प्रोफाइल | ग्राहक विनिर्देशों के अनुसार प्रोफाइल बेंडिंग |
अनुप्रयोगों के क्षेत्रों की सूची विस्तृत है; इसमें निर्माण, अवसंरचना, लॉजिस्टिक्स, कृषि, ऑटोमोबाइल, उपकरण, कार्यालय फर्नीचर और अन्य क्षेत्र शामिल हैं।
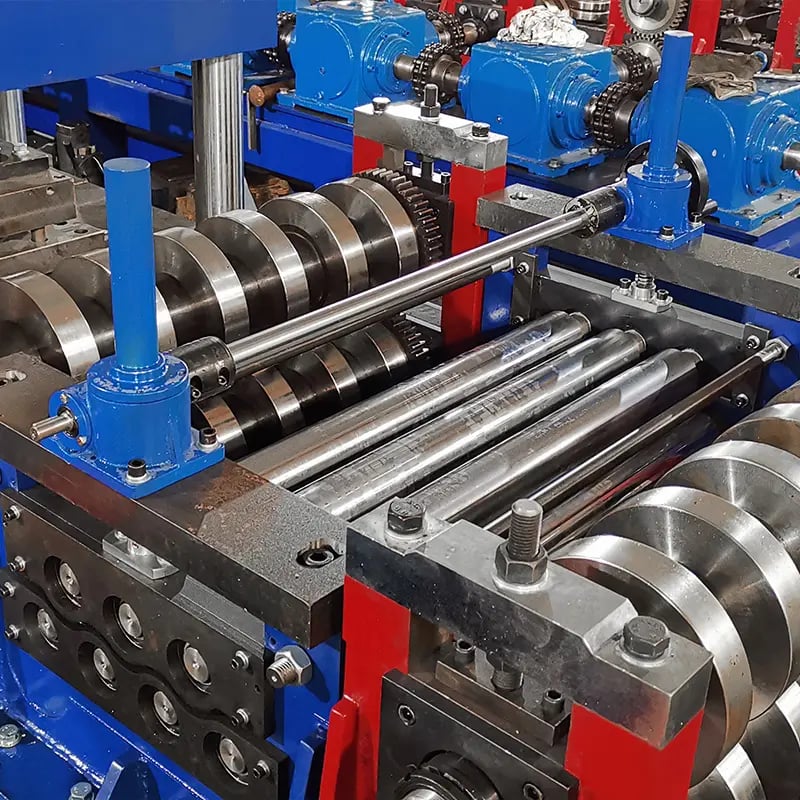
मिनी रोल फॉर्मिंग लाइनों के लाभ और फायदे
मिनी रोल फॉर्मिंग मशीनों के उपयोग के कुछ प्रमुख लाभ:
- लचीलापन – रोलर डाइज़ बदलकर अनेक प्रोफाइल बनाने की क्षमता।
- दक्षता – प्रति शिफ्ट 18,000 पुर्जों तक का उच्च उत्पादन।
- स्थिरता – कड़ी सहनशीलता और दोहराव-क्षमता वाले सटीक पुर्जे।
- लागत-प्रभावी – प्रेस ब्रेक जैसी वैकल्पिक प्रक्रियाओं से कम लागत।
- श्रम लागत में बचत – कम कार्यबल के साथ स्वचालित उत्पादन।
- जगह की बचत – कॉम्पैक्ट आकार से कारखाने का फर्श स्थान बचता है।
- बहुमुखी प्रतिभा – विभिन्न सामग्रियों और मोटाइयों पर काम करने की क्षमता।
- मापनीयता – अतिरिक्त शिफ्ट चलाकर उत्पादन आसानी से बढ़ाया जा सकता है।
- उत्पादकता – न्यूनतम डाउनटाइम के साथ निरंतर उत्पादन।
- टिकाऊपन – 24/7 संचालन के लिए बनी मज़बूत मशीनें।
- सुरक्षा – उन्नत सुरक्षा तंत्र कार्यस्थल की चोटों को रोकते हैं।
- स्थिरता – सामग्री की बर्बादी घटाती है।
विभिन्न उद्योगों के लिए मध्यम से अधिक मात्रा में धातु प्रोफाइल और पुर्जे बनाने हेतु मिनी रोल फॉर्मर आदर्श समाधान हैं।
मिनी रोल फॉर्मिंग मशीनों की सीमाएँ
मिनी रोल फॉर्मिंग लाइनें कई लाभ देती हैं, लेकिन उनकी कुछ सीमाएँ भी हैं:
- प्रोफ़ाइल आकार – छोटे प्रोफाइल और 120mm से कम चौड़ाई तक सीमित।
- मोटाई – आम तौर पर 3mm से कम मोटाई की क्षमता।
- सहनशीलताएँ – लेज़र या प्रेस-ब्रेक बेंडिंग की तुलना में अधिक कड़ी सहनशीलता बनाए रखना कठिन।
- लंबाई में बढ़ाव – सामग्री में कुछ बढ़ाव या खिंचाव हो सकता है।
- उत्पादकता – बहुत अधिक मात्रा के लिए बनी पूर्ण आकार की मशीनों की तुलना में कम उत्पादन।
- लीड टाइम – कस्टम रोल सेट बनाने में 4-6 सप्ताह लगते हैं।
- चेंजओवर – बार-बार प्रोफाइल बदलने से उत्पादन मात्रा घटती है।
- सामग्री विकल्प – स्टील, एल्युमिनियम आदि संसाधित की जा सकने वाली धातुओं तक सीमित। कंपोज़िट और प्लास्टिक आदि के लिए उपयुक्त नहीं।
- द्वितीयक संचालन – अंतिम पुर्जे बनाने के लिए अतिरिक्त कटिंग, ड्रिलिंग, वेल्डिंग आदि की आवश्यकता हो सकती है।
- रखरखाव – रोलों को ठीक रखने और जाम रोकने के लिए नियमित तेल लगाना और सफाई आवश्यक है।
इन सीमाओं को समझने से ऐसे उपयुक्त अनुप्रयोग चुनने में मदद मिलती है जहाँ मिनी रोल फॉर्मर सर्वोत्तम उत्पादन समाधान देते हैं।
मिनी रोल फॉर्मिंग मशीन आपूर्तिकर्ता का चयन कैसे करें?
विश्वसनीय मिनी रोल फॉर्मिंग मशीन निर्माता चुनते समय इन मुख्य बातों पर विचार करें:
तालिका – अपना मिनी रोल फॉर्मिंग मशीन आपूर्तिकर्ता कैसे चुनें
| पैरामीटर | किन बातों पर ध्यान दें |
|---|---|
| कंपनी प्रोफ़ाइल | दशकों का रोल फॉर्मिंग अनुभव। ISO प्रमाणित। |
| मशीन की गुणवत्ता | प्रीमियम घटकों का उपयोग। उच्च-सटीकता निर्माण। |
| अनुकूलन कौशल | कस्टम प्रोफाइल और सुविधाएँ देने की क्षमता। |
| रोल टूलिंग विशेषज्ञता | इन-हाउस रोल टूलिंग डिज़ाइन। सबसे कम लीड टाइम। |
| मशीनों की श्रृंखला | बाद में उन्नयन के लिए विभिन्न आकार और क्षमताएँ। |
| उत्पादन सुविधाएं | अत्याधुनिक विनिर्माण अवसंरचना। |
| परीक्षण क्षमताएँ | सटीकता, गति आदि जैसे पैरामीटरों की गुणवत्ता जाँच। |
| स्थापना सहायता | स्थापना और कमीशनिंग के लिए साइट पर सहायता। |
| प्रशिक्षण | अधिकतम उत्पादकता के लिए ऑपरेटर प्रशिक्षण। |
| दस्तावेज़ीकरण | अच्छी तरह दस्तावेज़ीकृत निर्देश पुस्तिकाएँ। |
| बिक्री के बाद सेवा | स्पेयर पार्ट और सहायता शीघ्र उपलब्ध। |
| लागत | प्रतिस्पर्धी कीमत और उत्पाद का अच्छा मूल्य। |
ऐसे निर्माता चुनें जो कस्टम सुविधाएँ, टूलिंग की शीघ्र आपूर्ति, प्रमाणित विश्वसनीयता और तत्पर बिक्री-पश्चात सहायता दें।
मिनी रोल फॉर्मिंग मशीनों की लागत और मूल्य निर्धारण
मिनी रोल फॉर्मर की कीमत विनिर्देशों, स्वचालन के स्तर और कस्टमाइज़ेशन पर निर्भर करती है। सामान्य मूल्य सीमाओं का अवलोकन:
तालिका – मिनी रोल फॉर्मर की लागत संबंधी बातें
| क्षमता | मुख्य विनिर्देश | संकेतात्मक मूल्य सीमा |
|---|---|---|
| 50mm श्रृंखला | 4 रोलर, मैनुअल | $4,000 – $7,000 |
| 75mm श्रृंखला | 6 रोलर, मैनुअल | $7,000 – $10,000 |
| 100mm श्रृंखला | 10 रोलर, अर्ध-स्वचालित | $15,000 – $20,000 |
| 120mm श्रृंखला | 12 रोलर, स्वचालित | $20,000 – $30,000 |
| कस्टम श्रृंखला | 14+ रोलर, CNC | $30,000 से अधिक |
- बुनियादी विनिर्देशों वाले मानक 50-75mm रोल फॉर्मर की कीमत $10,000 से कम से शुरू होती है।
- अधिक स्वचालन और नियंत्रण सुविधाओं वाली 100-120mm श्रृंखला की कीमत $15,000 से $25,000 है।
- विशेष सुविधाओं, टूलिंग, स्वचालन और नियंत्रणों के साथ ऑर्डर पर बनाए गए कस्टम रोल फॉर्मर की कीमत $30,000 से अधिक हो सकती है।
अतिरिक्त लागतों में शिपिंग, आयात शुल्क, स्थापना और प्रशिक्षण शामिल हैं। कीमतों की तुलना करें, लेकिन दीर्घकालीन उत्पादन गुणवत्ता और प्रति पुर्जा लागत पर ध्यान दें।
मिनी रोल फॉर्मिंग मशीनों को कैसे संचालित और बनाए रखें?
अपनी मिनी रोल फॉर्मिंग लाइन का सर्वोत्तम संचालन और रखरखाव करने की कुछ अच्छी कार्यप्रथाएँ:
तालिका – मिनी रोल फॉर्मर संचालन और रखरखाव मार्गदर्शिका
| गतिविधि | निर्देश | आवृत्ति |
|---|---|---|
| लाइन सेटअप | प्रोफाइल पैरामीटर PLC में प्रोग्राम करें। टूलिंग लेआउट के चित्र देखें। | उत्पादन शुरू करने से पहले। |
| सामग्री लोडिंग | सुनिश्चित करें कि डिकॉइलर कॉइल को कसकर पकड़े। फीड की सही लंबाई सेट करें। | हर कॉइल बदलाव से पहले। |
| रोल समायोजन | टूलिंग निर्देशों के अनुसार निचले रोल गैप समायोजित करें। फॉर्मिंग दबाव फिर से जाँचें। | हर प्रोफाइल बदलाव से पहले। |
| परीक्षण संचालन | नए सेट किए प्रोफाइल का परीक्षण करने के लिए मशीन धीमी गति से चलाएँ। कंपन या अन्य समस्याएँ जाँचें। | सेटअप या समायोजन के बाद। |
| उत्पादन रन | गति को धीरे-धीरे इष्टतम फॉर्मिंग गति तक बढ़ाएँ। बने हुए शुरुआती पुर्जों की बारीकी से निगरानी करें। | दैनिक उत्पादन। |
| प्रक्रिया के दौरान निरीक्षण | बने हुए पुर्जों के सही आयामों की अनियमित जाँच करें। सुनिश्चित करें कि स्टैकर पुर्जों को संरेखित कर रहा हो। | उत्पादन के दौरान समय-समय पर। |
| टूल स्नेहन | बेयरिंग, गियर और चेन पर लिथियम ग्रीस लगाएँ। फॉर्मिंग रोलों पर तेल लगाएँ। | साप्ताहिक। |
| सफाई | संपीड़ित हवा से सभी भागों की धातु की धूल और पाउडर साफ़ करें। | साप्ताहिक। |
| बोल्ट कसना | टॉर्क रिंच से ढीले बोल्ट, क्लैंप और कनेक्शन जाँचकर कसें। | मासिक। |
| घिसाव का निरीक्षण | रोल बेयरिंग, गियर और डिकॉइलर पैड का घिसाव जाँचें। | त्रैमासिक। |
| पुर्जे बदलना | घिसे हुए बेयरिंग, डिकॉइलर पैड, फॉर्मिंग रोल आदि बदलें। | आवश्यकतानुसार। |
मानकीकृत प्रक्रियाओं और निवारक रखरखाव के कार्यक्रमों का पालन उत्पादन अधिकतम करेगा और उपकरणों की आयु बढ़ाएगा।
मिनी रोल फॉर्मिंग मशीनों में सामान्य समस्याओं का निवारण
मिनी रोल फॉर्मर की कुछ संभावित समस्याएँ और सुधारात्मक कार्रवाइयाँ:
तालिका – मिनी रोल फॉर्मिंग मशीनों के समस्या-निवारण सुझाव
| समस्या | संभावित कारण | सुधारात्मक कार्रवाई |
|---|---|---|
| रोलर जाम होना | सामग्री की मोटाई बहुत अधिक फीड की लंबाई बहुत अधिक रोल गैप बहुत कम | 3mm से कम मोटाई की सामग्री उपयोग करें फीड की लंबाई घटाएँ रोल गैप बढ़ाएँ |
| स्ट्रिप फिसलना | घिसे हुए ग्रिपर रोल रोलों पर तेल/ग्रीस | ग्रिपर रोल बदलें रोल अच्छी तरह साफ़ करें |
| प्रोफ़ाइल विकृति | घिसे हुए फॉर्मिंग रोल फॉर्मिंग दबाव कम रोल का गलत संरेखण | रोल की सतह फिर से मशीन करें या उन्हें बदलें ऊपरी रोल का दबाव बढ़ाएँ फॉर्मिंग रोल फिर से संरेखित करें |
| बार-बार होने वाले दोष | क्षतिग्रस्त/खरोंच वाले रोल मलबा जमा होना | खरोंच वाले रोल पॉलिश करें या बदलें धातु के महीन कणों की नियमित सफाई करें |
| अत्यधिक कंपन | नींव के बोल्ट ढीले हैं असंतुलित/घिसे हुए घटक | बेस के सभी बोल्ट कसें खराब बेयरिंग/गियर बदलें |
| असमान प्रोफाइलिंग | अनुचित रोल गैप घिसे हुए रोल बेयरिंग | रोल गैप चरण-दर-चरण फिर से सेट करें घिसे हुए बेयरिंग बदलें |
| मोटर का अधिक गर्म होना | कम वोल्टेज आपूर्ति बहुत तेज़ फीडिंग ढीले विद्युत संपर्क | आने वाली बिजली का वोल्टेज जाँचें फीडिंग की गति घटाएँ सभी विद्युत कनेक्शन कसें |
विस्तृत निरीक्षण और असामान्य आवाज़ों या व्यवहार पर ध्यान देने से समस्याओं की जल्दी पहचान और सुधार में मदद मिलती है।
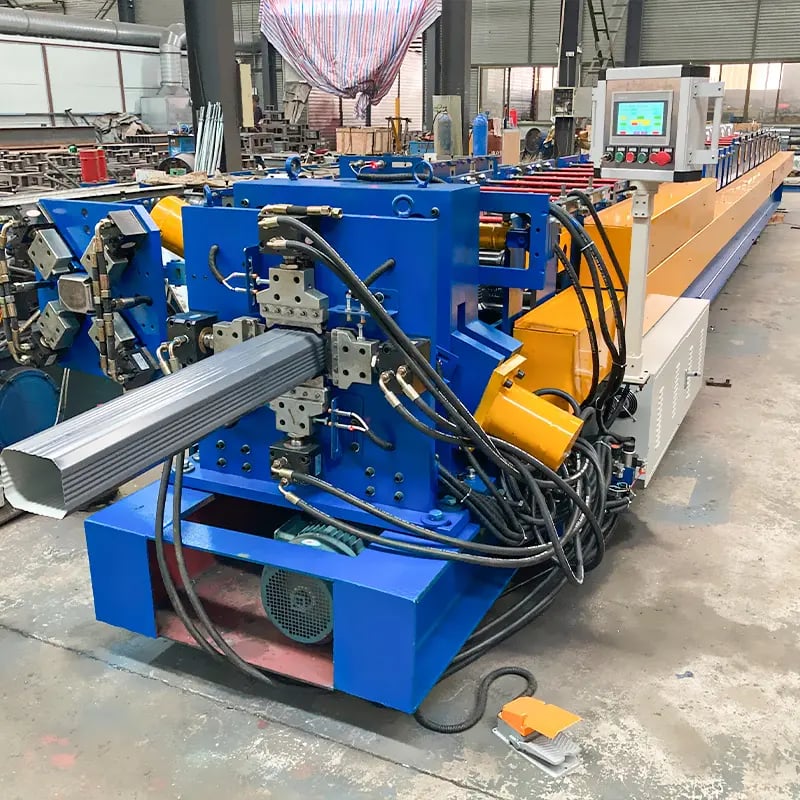
मिनी रोल फॉर्मरों के संचालन के लिए सुरक्षा सुझाव
किसी भी धातु निर्माण मशीनरी को चलाते समय सुरक्षित रूप से काम करना अत्यंत महत्वपूर्ण है। रोल फॉर्मिंग उपकरणों के लिए कुछ मुख्य सुरक्षा दिशानिर्देश:
- सभी ऑपरेटरों को रोल फॉर्मर चलाने का पूरा प्रशिक्षण और अनुमति प्राप्त होनी चाहिए।
- बिना प्रशिक्षण वाले लोगों की पहुँच रोकने के लिए मशीन को प्रतिबंधित क्षेत्र में रखें।
- गियर, चेन ड्राइव और रोलर जैसे सभी चलते पुर्जों पर सुरक्षा गार्ड लगाएँ। गार्ड हमेशा पूरी तरह बंद होने चाहिए।
- आपातकालीन स्टॉप बटन मशीन के पास ऐसी जगह लगाएँ जहाँ ऑपरेटर आसानी से पहुँच सकें।
- सामग्री के प्रवेश और निकास बिंदुओं पर लाइट कर्टेन लगाए जा सकते हैं, ताकि ऑपरेटर बहुत पास आने पर मशीन रुक जाए।
- मशीन के पैनल और दरवाज़ों में ऐसे सुरक्षा इंटरलॉक होने चाहिए जो खुलने पर संचालन रोक दें।
- रोलर क्षेत्रों में फिंगर गार्ड लगाएँ ताकि उँगलियाँ रोलरों के बीच न फँसें।
- सभी हिस्से स्पष्ट दिखाई देने के लिए रोल फॉर्मर क्षेत्र में पर्याप्त रोशनी होनी चाहिए।
- दिए गए अर्थ लग का उपयोग करके मशीन की सही अर्थिंग करें।
- विद्युत वायरिंग नियमित रूप से जाँचें और क्षतिग्रस्त तार तुरंत बदलें।
- गियर ऑयल और अन्य स्नेहक केवल बिजली आपूर्ति बंद होने पर लगाएँ।
- तेज़ शोर की स्थिति में इयरप्लग जैसे श्रवण-सुरक्षा उपकरण पहनें।
- ढीले कपड़े, आभूषण, खुले लंबे बाल आदि बाँधें या हटाएँ, जो चलते पुर्जों में फँस सकते हैं।
- सुनिश्चित करें कि फर्श पर तेल, औज़ार या फिसलने/गिरने का अन्य खतरा न हो।
तुलनात्मक विश्लेषण: रोल फॉर्मिंग बनाम प्रेस ब्रेक बेंडिंग
प्रोफाइल बेंडिंग और निर्माण के लिए प्रेस ब्रेक और रोल फॉर्मिंग दो सामान्य विकल्प हैं। इनके प्रमुख अंतरों की तुलना:
तालिका – रोल फॉर्मिंग और प्रेस ब्रेक बेंडिंग की तुलना
| पैरामीटर | रोल फॉर्मिंग | प्रेस ब्रेक बेंडिंग |
|---|---|---|
| संचालन सिद्धांत | लगातार रोल स्टेशनों से गुज़रते हुए सामग्री को निरंतर आकार दिया जाता है | सामग्री को ऊपरी और निचली डाइज़ के बीच दबाकर आकार दिया जाता है |
| विशिष्ट उत्पाद | खुले प्रोफाइल, जैसे चैनल और एंगल | बंद प्रोफाइल, जैसे बॉक्स और पैनल |
| उत्पादकता | अधिक उत्पादन क्षमता, निरंतर संचालन | कम उत्पादन, बैच मोड में निर्माण |
| श्रम आवश्यकताएँ | स्वचालन के कारण कम | सामग्री को हाथ से सँभालने के कारण अधिक |
| चक्र समय | चक्र समय बहुत कम और गति अधिक | हाथ से लोडिंग/अनलोडिंग के कारण धीमा |
| सटीकता और सहनशीलताएँ | मध्यम सटीकता और सहनशीलताएँ | उच्च सटीकता और सहनशीलता नियंत्रण |
| आकार की सीमाएँ | 200mm से कम चौड़ाई | 2000mm या अधिक तक चौड़ी फॉर्मिंग |
| मोटाई क्षमता | 4mm से कम मोटाई की पतली सामग्री | 10mm+ मोटी सामग्री सँभाल सकता है |
| सेटअप समय | प्रोफाइलों के बीच तेज़ बदलाव | डाई बदलाव धीमे |
| टूलिंग लागत | कम लागत वाले रोल सेट | महँगी, सटीकता से ग्राइंड की गई डाइज़ |
| आदर्श उत्पादन मात्रा | मध्यम से अधिक मात्रा | कम से मध्यम उत्पादन मात्रा |
| शुरुआती पूँजी लागत | मशीन की कीमत कम | प्रेस ब्रेक की लागत काफी अधिक |
| डिज़ाइन लचीलापन | अनेक खुले प्रोफाइल बना सकता है | पहले से बने बंद डाई सेटों तक सीमित |
| द्वितीयक संचालन | डिबरिंग और फिनिशिंग की आवश्यकता हो सकती है | किनारों की बेहतर फिनिश |
| बल आवश्यकताएँ | क्रमिक मोड़ के कारण कम बल | तत्काल मोड़ के लिए अधिक बल |
कुल मिलाकर, खुले प्रोफाइलों की निरंतर फॉर्मिंग और उच्च उत्पादकता के लिए रोल फॉर्मिंग आदर्श है, जबकि मध्यम उत्पादन स्तर पर प्रेस ब्रेक अधिक सटीकता और नियंत्रण देते हैं।
रोल फॉर्म डिजाइन और सिमुलेशन के लिए प्रोफाइलिंग सॉफ्टवेयर
रोल फॉर्म डिज़ाइन और सिमुलेशन के लिए उन्नत सॉफ़्टवेयर उपलब्ध हैं। उनकी मुख्य क्षमताएँ:
- ग्राहक द्वारा माँगे गए प्रोफाइल डिज़ाइन के 3D CAD मॉडल बनाना।
- रोलिंग प्रक्रिया और रोल स्टैंडों के क्रम का वर्चुअल सिमुलेशन करना।
- दरार या स्प्रिंगबैक जैसी संभावित समस्याओं की जाँच करना।
- रोलों के बीच सामग्री के सही प्रवाह का मॉडल बनाना।
- रोलिंग बलों की सटीक गणना करना।
- मोड़ने से पहले सपाट पैटर्न आकार देखना।
- हर रोलर की सही स्थिति और घूर्णन का 3D सिमुलेशन करना।
- टूलिंग के किसी भी घटक के बीच टकराव की जाँच करना।
- स्टेशनों से गुजरते हुए प्रोफाइल के विकास की पुष्टि करना।
- रोल-पास डिज़ाइन अनुकूलित करना।
- रोल निर्माण के लिए विनिर्माण चित्र तैयार करना।
- हर स्टेशन के लिए सही रोलर गैप वाले सेटअप दस्तावेज़ बनाना।
- प्रति पुर्जा उत्पादन समय का अनुमान लगाना।
सिमुलेशन सॉफ़्टवेयर के प्रमुख लाभ:
- भौतिक प्रोटोटाइपिंग की तुलना में बहुत कम लागत पर डिज़ाइन में तेज़ पुनरावृत्ति संभव करता है।
- क्रम निर्धारण और टूलिंग डिज़ाइन में अनुमान पर निर्भरता हटाता है।
- टूलिंग डिज़ाइन का समय हफ्तों से घटाकर दिनों में लाता है।
- गलत टूलिंग सेटअप से पुर्जे स्क्रैप होने से बचाता है।
- एकसमान सामग्री प्रवाह के लिए रोल डाई की ज्यामिति अनुकूलित करता है।
- ट्रायल-एंड-एरर के बजाय डिज़ाइन की डिजिटल जाँच करता है।
उन्नत FEA विश्लेषण उत्पादन से पहले इष्टतम रोल-पास डिज़ाइन सुनिश्चित करता है।
रोल फॉर्मिंग प्रौद्योगिकी में नवीनतम नवाचार
आधुनिक रोल फॉर्मिंग को बदल रहे कुछ उल्लेखनीय नवाचार:
- इनलाइन पंचिंग और कटिंग – प्रोफाइलिंग स्टेशनों से पहले कटिंग और छेद पंचिंग को एकीकृत करने से दक्षता बढ़ती है और द्वितीयक चरण कम होते हैं।
- क्विक-चेंज फॉर्मिंग हेड – मॉड्यूलर हेड अलग-अलग रोल सेट जल्दी बदलने की सुविधा देते हैं, जिससे प्रोफाइल तेज़ी से बदले जा सकते हैं।
- सर्वो-इलेक्ट्रिक एक्चुएशन – सर्वो मोटर और ड्राइव बेहतर सटीकता के लिए तेज़ और सटीक गति नियंत्रण देते हैं।
- इनलाइन हीट ट्रीटमेंट – इंडक्शन प्रीहीटिंग को एकीकृत करने से अति-उच्च-मज़बूती वाले स्टील की फॉर्मिंग बेहतर होती है।
- बल निगरानी – सेंसर रोलर लोड की निगरानी करते हैं और गुणवत्ता बनाए रखने के लिए दबाव स्वतः समायोजित करते हैं।
- इनलाइन वेल्डिंग/चिपकाने की प्रक्रिया – जोड़ने और भरने के संचालन को रोलिंग प्रक्रिया के साथ एकीकृत किया जाता है।
- उन्नत 3D सिमुलेशन – FEA और क्लाउड कंप्यूटिंग शक्ति से रोलिंग प्रक्रिया का अधिक वास्तविक मॉडल बनाया जाता है।
- बुद्धिमान संवेदन – आयामों के निरीक्षण और पूर्वानुमानित रखरखाव के लिए विज़न सिस्टम।
- IoT कनेक्टिविटी – डाउनटाइम कम करने के लिए दूरस्थ निगरानी, समस्या-निवारण और डेटा विश्लेषण।
- स्वचालित गुणवत्ता नियंत्रण – रोलिंग के बाद सतह की खामियाँ पहचानने के लिए मशीन विज़न।
- कस्टम मिनी-फैक्टरी – ग्राहक की माँग के अनुसार अलग-अलग प्रोफाइल बनाने वाली कॉम्पैक्ट रोल लाइनें।
इन रुझानों से अधिक जटिलता, गुणवत्ता और स्वचालन वाले रोल-फॉर्म किए घटक बनाना संभव हो रहा है।
रोल फॉर्मिंग सुरक्षा मानक
नियमों के अनुपालन और कर्मचारियों की सुरक्षा के लिए रोल फॉर्मिंग मशीनरी को कड़े सुरक्षा मानक पूरे करने चाहिए। प्रमुख मानक:
- ISO 12100 – मशीनरी डिज़ाइन के सामान्य सुरक्षा सिद्धांत।
- EN 1010 – रोल फॉर्मर और प्रेस के लिए सुरक्षा आवश्यकताएँ।
- ANSI B11 – धातु-कार्य मशीनरी के सुरक्षा उपाय।
- OSHA 1910 – अमेरिका के कार्यस्थल मशीनरी सुरक्षा नियम।
- EU सुरक्षा नियमों के अनुपालन के लिए CE मार्किंग।
- ISO 14119 के अनुसार इंटरलॉक्ड सुरक्षा उपकरण, जो खतरनाक क्षेत्रों तक पहुँच रोकते हैं।
- ISO 13857 – पहुँच और रखरखाव के लिए सुरक्षित स्थिति और निकासी दूरी।
- ISO 16090 – आपातकालीन स्टॉप उपकरण।
- ISO 4413 – हाइड्रॉलिक शक्ति से चलने वाली मशीनरी के सुरक्षा नियम।
- ISO 4414 – न्यूमैटिक सिस्टम की सुरक्षा।
- उचित अर्थिंग और इन्सुलेशन के लिए विद्युत-चुंबकीय संगतता मानक।
- ISO 13850 – आपातकालीन स्टॉप बटनों की आवश्यकताएँ।
इन संहिताओं के अनुसार उचित गार्ड, सुरक्षा इंटरलॉक, E-stop और अर्थिंग अनिवार्य हैं।
रोल फॉर्मिंग उद्योग संघ
ज्ञान, प्रौद्योगिकी मानक और नेटवर्किंग मंच उपलब्ध कराने वाले वैश्विक उद्योग संघ:
- European RMI Association – यूरोप में रोल फॉर्मर निर्माताओं का प्रतिनिधित्व करता है।
- Metalforming Manufacturers Association – रोल फॉर्मिंग और अन्य धातु-कार्य प्रौद्योगिकियों का अमेरिकी उद्योग संघ।
- Japan Roll Forming Association – जापानी रोल फॉर्मिंग उद्योग का संघ।
- APROFAC – एशिया पैसिफ़िक रोलफॉर्मिंग एसोसिएशन काउंसिल।
- Australasian Sheet Metal Association – ऑस्ट्रेलिया और न्यूज़ीलैंड के शीट मेटल फैब्रिकेटरों का उद्योग निकाय।
ये सम्मेलन आयोजित करते हैं, उद्योग संबंधी ज्ञान प्रकाशित करते हैं, कार्यबल की शिक्षा का समर्थन करते हैं और सदस्यों के हितों का प्रतिनिधित्व करते हैं। सक्रिय सदस्य बनने से नवीनतम प्रौद्योगिकियों और उद्योग की सर्वोत्तम कार्यप्रथाओं की जानकारी मिलती है।
रोल फॉर्मिंग ऑपरेटरों के लिए प्रशिक्षण आवश्यकताएँ
उत्पादकता और गुणवत्ता बढ़ाने के लिए प्रशिक्षित मशीन ऑपरेटर आवश्यक हैं। प्रशिक्षण के सामान्य पहलू:
- सुरक्षा प्रक्रियाएँ – जोखिम के प्रति शून्य सहनशीलता, आपातकालीन स्टॉप और सुरक्षा उपकरण।
- मशीन नियंत्रणों का परिचय – जॉग मोड, गति, किनारा सेंसर आदि।
- सामग्री सँभालना – कॉइल लोड और फीड करना, प्रोफाइल जमाना।
- रोल बदलना – फॉर्मिंग रोलर निकालना और बदलना।
- पहले तैयार पुर्जे का निरीक्षण – आउटपुट गुणवत्ता की पुष्टि।
- मापन उपकरण – माइक्रोमीटर, कैलिपर और गेज।
- स्नेहन और निवारक रखरखाव।
- आम समस्याओं का निवारण – जाम, फिसलना, विकृति आदि।
- कार्यस्थल की साफ़-सफ़ाई – महीन कण, गिरा तेल आदि साफ़ करना।
- तैयार प्रोफाइलों के गुणवत्ता मानक।
- कार्य निर्देशों और तकनीकी पुस्तिकाओं का उपयोग।
- सामग्री का उचित भंडारण और संभाल।
- अधिकतम उत्पादन के लिए लाइन संतुलन।
- तैयार पुर्जों को कुशलता से जमाना और बंडल करना।
प्रभावी प्रशिक्षण से मशीन का उपयोग बढ़ता है, स्क्रैप घटता है, कार्यस्थल अधिक सुरक्षित होता है और उपकरणों की आयु बढ़ती है।
रोल फॉर्मिंग में करियर के अवसर
रोल फॉर्मिंग क्षेत्र में करियर के कुछ संभावनापूर्ण मार्ग:
- मशीन ऑपरेटर – रोल फॉर्मिंग मशीनरी चलाना और समायोजित करना।
- फैब्रिकेटर – रोल-फॉर्म किए प्रोफाइलों से आवरण, संरचनाएँ आदि बनाना।
- रखरखाव तकनीशियन – रोल फॉर्मिंग लाइन की समस्या पहचानना और मरम्मत करना।
- टूल डिज़ाइनर – इष्टतम रोल-पास क्रम डिज़ाइन करना।
- प्रक्रिया इंजीनियर – रोल फॉर्मिंग प्रक्रिया और गुणवत्ता अनुकूलित करना।
- उत्पादन प्रबंधक – रोल फॉर्मिंग कार्यशाला के संचालन का प्रबंधन करना।
- गुणवत्ता निरीक्षक – बने हुए प्रोफाइलों का निरीक्षण और अनुपालन सुनिश्चित करना।
- सेल्स इंजीनियर – रोल फॉर्मिंग समाधानों के लिए तकनीकी बिक्री सहायता।
- CAD डिज़ाइनर – प्रोफाइलों का मॉडल बनाना और प्रक्रियाओं का सिमुलेशन करना।
- खरीद प्रबंधक – कच्चा माल और मशीन इन्वेंटरी खरीदना।
विभिन्न उद्योगों में रोल-फॉर्म किए पुर्जों की बढ़ती माँग के कारण इस क्षेत्र में अच्छी संभावनाएँ हैं।
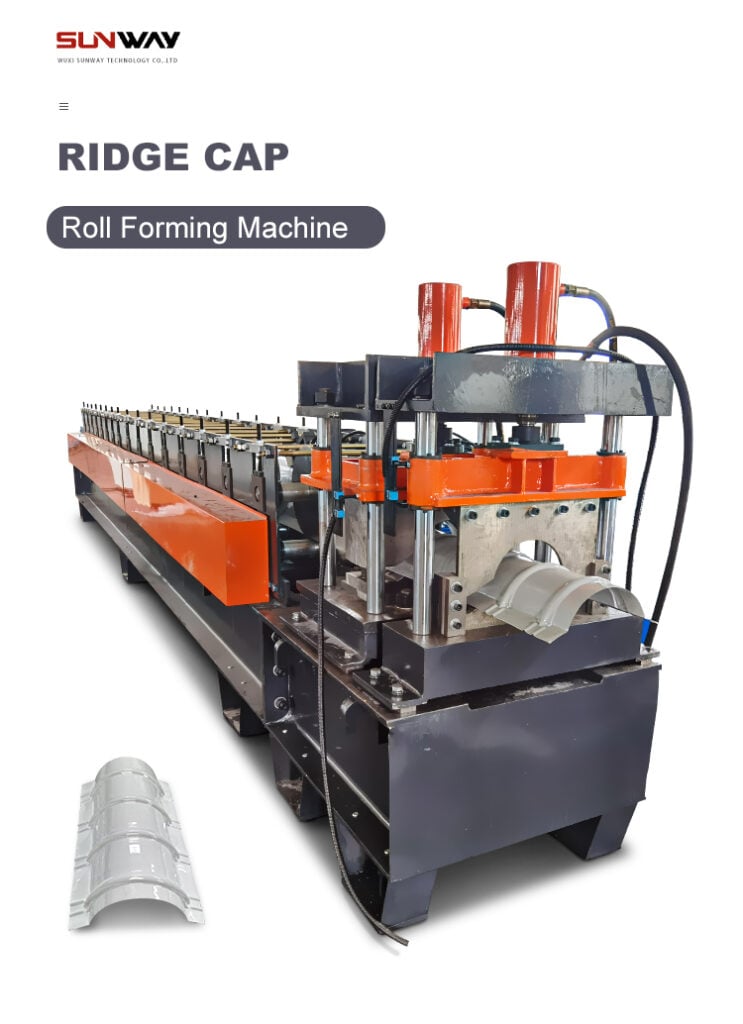
रोल फॉर्मिंग मशीन निर्माता
रोल फॉर्मिंग मशीनरी के कुछ प्रमुख वैश्विक निर्माता:
- Samco Machinery (यूके)
- LAPCO (ताइवान)
- Gasparini (इटली)
- Knuth (जर्मनी)
- Form Process Engineering (अमेरिका)
- Bradbury (अमेरिका)
- Dimeco (नीदरलैंड)
- Botou Xianfa (चीन)
- Jouanel Industrie (फ्रांस)
- JIDET (भारत)
- Zani Rollformers (इटली)
- Shanghai Rollforming (चीन)
- Metform (अमेरिका)
रोल फॉर्मिंग उपकरण खरीदते समय ऐसे निर्माताओं के साथ साझेदारी करें जिनके पास व्यापक उत्पाद श्रृंखला, प्रमाणित विश्वसनीयता और तत्पर सेवा हो।
मुख्य निष्कर्ष – मिनी रोल फॉर्मिंग मशीन गाइड
- मिनी रोल फॉर्मर कॉइल और शीट से 120mm चौड़ाई तक के धातु प्रोफाइल बनाने का आदर्श तरीका हैं।
- निरंतर उत्पादन के लिए इनमें शीट डीकॉइलिंग, फीडिंग, प्री-कटिंग, रोल फॉर्मिंग और पोस्ट-कटिंग भाग होते हैं।
- वैकल्पिक प्रौद्योगिकियों की तुलना में रोल फॉर्मर एकरूपता, गति और लागत के लाभ देते हैं।
- उन्नत 3D सिमुलेशन सॉफ़्टवेयर से रोल-पास क्रम अनुकूलित किया जाता है।
- अधिकतम प्रदर्शन के लिए नियमित निवारक रखरखाव और ऑपरेटर प्रशिक्षण महत्वपूर्ण हैं।
- सुरक्षा गार्ड प्रणालियों और प्रशिक्षण प्रक्रियाओं को सावधानीपूर्वक लागू करना चाहिए।
- सही मशीन चयन और उपयोग पद्धतियों के साथ, मिनी रोल फॉर्मर बहुमुखी और लाभदायक निर्माण समाधान देते हैं।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: मिनी रोल फॉर्मिंग मशीन की सामान्य रखरखाव लागत कितनी होती है?
उत्तर: उपयोग की तीव्रता के आधार पर वार्षिक रखरखाव लागत औसतन मशीन की कीमत का लगभग 2-4% होती है। इसमें तेल, ग्रीस, बेयरिंग, चेन, गियर और डिकॉइलर पैड के प्रतिस्थापन पुर्जे जैसे उपभोज्य सामान तथा तकनीशियन का श्रम शुल्क शामिल हैं। उचित संचालन और निवारक देखभाल से रखरखाव लागत कम की जा सकती है।
प्रश्न: मिनी रोल फॉर्मर चलाने के लिए ऑपरेटर को किस स्तर का कौशल चाहिए?
उत्तर: मिनी रोल फॉर्मर आसान संचालन के लिए डिज़ाइन किए जाते हैं। मेनू-आधारित PLC प्रणाली मशीन सेटअप सरल बनाती है। सामान्य ऑपरेटरों को मशीन के उचित संचालन का पूरा प्रशिक्षण 1-2 सप्ताह में दिया जा सकता है। आवश्यक कौशलों में चित्रों को समझना, प्रोफाइल गुणवत्ता का आकलन, बुनियादी समस्या-निवारण और सुरक्षा उपायों का सावधानीपूर्वक पालन शामिल हैं।
प्रश्न: मिनी रोल फॉर्मिंग मशीनों की उत्पादन दर क्या है?
उत्तर: उत्पादन दर मशीन की गति, प्रोफाइल की जटिलता और ऑपरेटर के कौशल पर निर्भर करती है। सामान्य उत्पादन दरें:
- सरल प्रोफाइल – प्रति मिनट 25 meters तक
- जटिल आकार – प्रति मिनट 10 – 15 meters
इस प्रकार, नियमित 8 घंटे की शिफ्ट में लगभग 15,000 से 20,000 linear feet उत्पादन किया जा सकता है।
प्रश्न: किन प्रोफाइलों और उत्पाद प्रकारों को रोल फॉर्म किया जा सकता है?
उत्तर: चैनल, एंगल और वर्गाकार/आयताकार ट्यूब जैसे खुले प्रोफाइलों के लिए रोल फॉर्मिंग आदर्श है, जिन्हें निरंतर बनाया जा सकता है। ट्रे और पैनल जैसे बंद प्रोफाइल हीट वेल्डिंग जैसी विशेष तकनीकों से बनाए जा सकते हैं। रोल फॉर्मिंग से दरवाज़े, पैनल, रूफिंग, रैक, रेल कोच के पुर्जे, राजमार्ग गार्ड रेल और अन्य उत्पाद बनाए जाते हैं।
प्रश्न: छोटी रोल फॉर्मिंग मशीनों की मोटाई क्षमता क्या है?
उत्तर: मानक रोल फॉर्मर 0.5mm से लगभग 3mm तक मोटी शीट सँभाल सकते हैं। अधिक मज़बूत टूलिंग वाली विशेष मशीनें 6mm तक मोटी सामग्री संसाधित कर सकती हैं। एल्युमिनियम और अन्य नरम धातुओं को भी अधिक मोटाई में फॉर्म किया जा सकता है। विश्वसनीय रूप से सँभाली जा सकने वाली अधिकतम कठोरता लगभग 300 BHN है।
प्रश्न: रोल फॉर्मर की आम खराबियाँ क्या हैं और उन्हें कैसे ठीक किया जाए?
उत्तर: मरोड़, फ्लैंज फैलना या फटना जैसे दोष घिसे बेयरिंग, असमान गैप, फीड के गलत संरेखण आदि से हो सकते हैं। फॉर्मिंग दबाव, स्नेहन और सामग्री की फीड गति समायोजित करके तथा घटकों को फिर संरेखित करके इन्हें ठीक किया जा सकता है। नियमित निरीक्षण और रखरखाव ऐसी खराबियाँ कम करते हैं।
प्रश्न: सामान्य मिनी रोल फॉर्मर का शिपिंग वजन कितना होता है?
उत्तर: शिपिंग वजन विन्यास के अनुसार बदलता है, लेकिन 10 स्टेशनों और 5 meter लंबाई वाली मशीन के लिए सामान्यतः 1000 – 2500 kg होता है। इसमें क्रेट, पैलेट और पैकिंग सामग्री आदि शामिल हैं। परिवहन के लिए ढका हुआ ट्रेलर, मालवाहक जहाज़ या समुद्री मालभाड़ा आवश्यक है।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) मिनी रोल फॉर्मिंग मशीनें व्यावहारिक रूप से कौन-सी सहनशीलताएँ बनाए रख सकती हैं?
- ≤120 mm चौड़े और ≤3.0 mm मोटे प्रोफाइलों के लिए सर्वो फ्लाइंग शीयर से कट-लंबाई सहनशीलता ±0.5–1.0 mm, इनलाइन पंचिंग से छेद की स्थिति ±0.6–1.0 mm, सही पास डिज़ाइन से सीधापन प्रति 1,000 mm में ≤1.5 mm और मरोड़ प्रति 1,000 mm में ≤1.0 mm अपेक्षित है।
2) मिनी रोल फॉर्मर में चेन ड्राइव और सर्वो फीड के बीच क्या अंतर पड़ता है?
- एन्कोडर फीडबैक वाला सर्वो फीड दोहराव-क्षमता सुधारता है, पतले एल्युमिनियम/स्टेनलेस स्टील पर फिसलन घटाता है और रेसिपी-आधारित गति/त्वरण रैंप का समर्थन करता है। चेन ड्राइव किफायती होते हैं, लेकिन उनमें बैकलैश और रखरखाव अधिक होता है।
3) मिनी रोल फॉर्मिंग मशीनों के लिए डिकॉइलर का आकार कैसे चुनें?
- कॉइल ID/OD को मैंड्रेल से मिलाएँ (सामान्य ID 400–600 mm), वजन 2–3 t के अनुरूप रखें और लूप ढीला होने से रोकने के लिए ब्रेकिंग नियंत्रण सुनिश्चित करें। नरम मिश्रधातुओं या संकरी स्ट्रिपों के लिए थ्रेडिंग स्थिर करने वाला पीलर/स्ट्रेटनर संयोजन उपयोग करें।
4) कॉम्पैक्ट लाइनों में चेंजओवर समय सबसे अधिक घटाने वाले उन्नयन कौन-से हैं?
- क्विक-चेंज कैसेट, NC रोल गैप समायोजन, रेसिपी प्रीसेट, मॉड्यूलर पंचिंग डाइज़ और स्वचालित चौड़ाई गाइड। ये मिनी रोल फॉर्मिंग मशीनों में चेंजओवर समय 30–45 minutes से घटाकर 10–15 minutes कर सकते हैं।
5) कॉम्पैक्ट रोल फॉर्मिंग लाइनों पर कौन-से मानक लागू होते हैं?
- ISO 12100 (जोखिम आकलन), IEC 60204-1 (विद्युत), ISO 13850 (E-stop), ISO 13849-1 (सुरक्षा-संबंधित नियंत्रण प्रणालियाँ), और क्षेत्र के अनुसार OSHA 1910/NFPA 79 या CE अनुरूपता। सुरक्षा सर्किटों पर दस्तावेज़ीकृत Performance Level (PL d/e) की पुष्टि करें।
मिनी रोल फॉर्मिंग मशीनों के लिए 2025 उद्योग रुझान
- माइक्रो-फैक्टरी और सेल-आधारित उत्पादन: एकीकृत डीकॉइलर–फॉर्मिंग–कटिंग–स्टैकिंग वाली कॉम्पैक्ट लाइनें ऑर्डर-आधारित निर्माण के लिए 4×2 m सेल में समा जाती हैं।
- स्वचालित आकार निर्धारण और रेसिपी नियंत्रण: NC रोल गैप और गाइड की स्थिति तय करने से विविध SKU के लिए सेटअप समय घटता है।
- पतली, उच्च-मज़बूती वाली सामग्री: 500–600 MPa स्टील और 5xxx/6xxx एल्युमिनियम के बढ़ते उपयोग के लिए संशोधित पास डिज़ाइन और रोल कोटिंग चाहिए।
- इनलाइन मेट्रोलॉजी: कम लागत वाले लेज़र गेज और विज़न सिस्टम कट लंबाई, फ्लैंज ऊँचाई और बर्र की रीयल-टाइम पुष्टि करते हैं।
- ऊर्जा और शोर में कमी: IE4 मोटर, रीजनरेटिव ड्राइव और ध्वनिक आवरण शहरी सुविधाओं में kWh/ton और dBA घटाते हैं।
- डेटा कनेक्टिविटी: OPC UA/MQTT गेटवे OEE, स्क्रैप और बिजली के डेटा को MES/ERP तक भेजते हैं।
2025 बेंचमार्क और अपनाने के मेट्रिक्स
| मेट्रिक (मिनी लाइनें ≤120 mm) | २०२३ सामान्य | 2025 सर्वश्रेष्ठ-इन-क्लास | व्यावहारिक टिप्पणी | स्रोत/टिप्पणियाँ |
|---|---|---|---|---|
| चेंजओवर (चौड़ाई/प्रोफाइल) | 30–45 मिनट | 10–15 मिनट | NC गैप + कैसेट | OEM प्रदर्शन; इंटीग्रेटर रिपोर्ट |
| लाइन गति (1.0–2.0 mm स्टील) | 10–20 मी/मिनट | 20–35 m/min | प्रोफाइल पर निर्भर | विक्रेता कैटलॉग |
| 20 m/min पर कट-लंबाई सहनशीलता | ±1.5 mm | ±0.5–0.8 mm | सर्वो शीयर + एन्कोडर | मेट्रोलॉजी विक्रेता |
| स्क्रैप दर (स्टार्ट-अप + संचालन) | 2.5–4.0% | 1.0–2.0% | इनलाइन QA से स्क्रैप घटता है | केस कार्यान्वयन |
| ऊर्जा तीव्रता (kWh/टन) | 180–230 | 130–170 | IE4 + रीजनरेटिव ड्राइव | ABB/Siemens दक्षता संबंधी टिप्पणियाँ |
| इनलाइन QA अपनाना | ~20–30% | 45–60% | विज़न/लेज़र संयोजन | 2024–2025 के बाजार सर्वेक्षण |
संदर्भ और आगे के पठन:
- ISO 12100: https://www.iso.org
- IEC 60204-1: https://webstore.iec.ch
- आईएसओ 13849-1: https://www.iso.org
- ABB ड्राइव ऊर्जा दक्षता: https://new.abb.com/drives
- Siemens मोशन कंट्रोल: https://new.siemens.com
- Keyence इनलाइन निरीक्षण: https://www.keyence.com
- Micro-Epsilon सेंसर: https://www.micro-epsilon.com
नवीनतम अनुसंधान मामले
केस स्टडी 1: दरवाज़े के फ्रेम प्रोफाइल के लिए ऑटो-साइज़िंग मिनी लाइन (2025)
पृष्ठभूमि: एक डोर सिस्टम SME कम बैचों में 75–100 mm फ्रेम बनाता था; गैप का मैनुअल सेटअप रीवर्क और 35-minute चेंजओवर का कारण था।
समाधान: NC रोल गैप समायोजन, सर्वो फीडर, बारकोड-चालित रेसिपी और इनलाइन लेज़र कट-लंबाई जाँच को रेट्रोफिट किया गया।
परिणाम: चेंजओवर 12 minutes तक घटा; कट-लंबाई सहनशीलता ±1.4 mm से सुधरकर ±0.6 mm हुई; स्क्रैप 3.2% से घटकर 1.5% हुआ; OEE +11%।
केस स्टडी 2: मिनी रोल फॉर्मर पर 2.5 mm 6000-श्रृंखला एल्युमिनियम की फॉर्मिंग (2024)
पृष्ठभूमि: कॉम्पैक्ट लाइन के लिए उपकरण पैनलों में अधिक मोटाई पर भी कड़ी समतलता और न्यूनतम गॉलिंग आवश्यक थी।
समाधान: बड़े रोल व्यास, TiN-कोटेड रोल, नियंत्रित स्नेहक अनुप्रयोग और कम जड़त्व वाली सर्वो शीयर के साथ पास डिज़ाइन संशोधित किया गया।
परिणाम: सतह दोष 65% घटे; सीधापन ≤1.2 mm/1,000 mm रहा; बर्र की ऊँचाई 0.05 mm से अधिक हुए बिना 22 m/min गति बनाए रखी।
विशेषज्ञों की राय
- Priya Menon, Sheet Metal Systems में विनिर्माण इंजीनियरिंग प्रबंधक
“मिनी रोल फॉर्मिंग मशीनों में NC रोल गैप और रेसिपी नियंत्रण सबसे अधिक ROI देते हैं। अनुमानित फर्स्ट-पास यील्ड की तुलना में गति कम महत्वपूर्ण है।” - Luca Bernardi, वरिष्ठ अनुप्रयोग इंजीनियर और रोल टूलिंग विशेषज्ञ
“उच्च-मज़बूती वाली पतली गेज सामग्री के लिए पास प्रगति को शुरुआती चरण में अनुकूलित करें। मिनी लाइनों में छोटी त्रुटियाँ मरोड़ और वक्रता में बढ़ जाती हैं—टूल स्टील का चयन और कोटिंग निर्णायक हैं।” - Prof. Hannah Ortiz, PhD, Technical University में धातु फॉर्मिंग और स्वचालन विशेषज्ञ
“कॉम्पैक्ट रोल फॉर्मर को कम लागत वाली विज़न मेट्रोलॉजी से जोड़ने पर गुणवत्ता नियंत्रण चक्र पूरा होता है। इनलाइन जाँच के डेटा से स्वचालित सूक्ष्म समायोजन होना चाहिए, ताकि गति पर ±0.5–0.8 mm बना रहे।”
व्यावहारिक उपकरण/संसाधन
- रोल डिज़ाइन और सिमुलेशन:
- UBECO PROFIL: https://www.ubeco.com
- COPRA RF: https://www.datam.de
- Altair Inspire/Form: https://www.altair.com
- मानक और सुरक्षा:
- ISO 12100: https://www.iso.org
- IEC 60204-1: https://webstore.iec.ch
- ISO 13849-1 (PL): https://www.iso.org
- इनलाइन QA/मेट्रोलॉजी:
- Keyence लेज़र/विज़न: https://www.keyence.com
- Micro-Epsilon लेज़र विस्थापन सेंसर: https://www.micro-epsilon.com
- रखरखाव/OEE:
- UpKeep CMMS: https://www.onupkeep.com
- Fiix CMMS: https://www.fiixsoftware.com
कार्यान्वयन सुझाव: मिनी रोल फॉर्मिंग मशीनों के RFQ में लक्ष्य मेट्रिक्स स्पष्ट करें—चेंजओवर ≤15 min, निर्धारित गति पर कट लंबाई ±0.8 mm, बर्र ऊँचाई ≤0.05 mm, ऊर्जा रिपोर्टिंग (kWh/ton), और दस्तावेज़ीकृत PL d/e सुरक्षा सर्किट।
अंतिम अपडेट: 2025-10-23
परिवर्तन-लेख: 5 लक्षित FAQ जोड़े; बेंचमार्क तालिका और स्रोतों सहित 2025 के रुझानों का विश्लेषण किया; दो हालिया केस स्टडी और विशेषज्ञों की राय शामिल की; RFQ मार्गदर्शन के साथ चुने हुए टूल/संसाधनों की सूची जोड़ी।
अगली समीक्षा तिथि और ट्रिगर: 2026-05-23 या इससे पहले, यदि नए ISO/IEC संशोधन आएँ, प्रमुख OEM ऑटो-साइज़िंग/कैसेट सिस्टम जारी करें, या मेट्रोलॉजी बेंचमार्क अद्यतन हों।





