
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

पोस्ट रोल फॉर्मिंग मशीनें इन मशीनों का उपयोग क्रमिक रोल फॉर्मिंग स्टैंडों की श्रृंखला से धातु कॉइल मोड़कर कस्टम प्रोफाइल बनाने में होता है। यह बहुउपयोगी तकनीक निर्माण, परिवहन, बुनियादी ढाँचे आदि उद्योगों के लिए जटिल और सटीक अनुप्रस्थ काट बना सकती है।
यह विस्तृत मार्गदर्शिका पोस्ट रोल फॉर्मिंग मशीनों के प्रकार, कार्य सिद्धांत, घटक, विनिर्देश, उपयोग, लाभ और सीमाओं के सभी पहलुओं को कवर करती है। अलग-अलग विकल्पों की तुलना और रोल फॉर्मिंग आवश्यकताओं के अनुरूप सूचित निर्णय लेने के लिए विस्तृत तालिकाएँ और FAQs भी शामिल हैं।
पोस्ट रोल फॉर्मिंग मशीनों का अवलोकन
पोस्ट रोल फॉर्मिंग एक सतत और बहुउपयोगी धातु आकार देने की प्रक्रिया है, जिसमें सपाट धातु स्ट्रिप या कॉइल को कस्टम प्रोफाइल में बदला जाता है। सामग्री को लाइन में लगे रोल स्टैंडों की श्रृंखला से धीरे-धीरे मोड़ा जाता है। अंतिम अनुप्रस्थ काट का प्रोफाइल बनने तक हर स्टैंड थोड़ा-सा क्रमिक मोड़ देता है।
पोस्ट रोल फॉर्मिंग की प्रमुख विशेषताएँ:
- लंबे, जटिल और सटीक अनुप्रस्थ काट वाले प्रोफाइल बनाती है
- तेज़ उत्पादन दर वाली अत्यधिक स्वचालित और कुशल प्रक्रिया
- स्टेनलेस स्टील और एल्युमिनियम जैसी उच्च-मजबूती सामग्री को आकार देने की क्षमता
- अन्य फैब्रिकेशन विधियों की तुलना में कम टूलिंग लागत
- कॉइल स्टॉक पर प्रक्रिया होने से सामग्री की बर्बादी न्यूनतम
- रोल टूलिंग बदलकर प्रोफाइल में बदलाव किए जा सकते हैं
- तैयार पुर्जे बनाने के लिए पंचिंग, कटिंग और वेल्डिंग जैसे संचालन एकीकृत होते हैं
पोस्ट रोल फॉर्मिंग मशीनों के प्रकार
| मशीन प्रकार | विवरण |
|---|---|
| स्थिर पोस्ट मशीनें | प्रोफाइल को क्रमशः बनाने के लिए रोल टूलिंग अलग-अलग रोल स्टैंडों पर क्रम से स्थिर की जाती है |
| चल पोस्ट मशीनें | प्रोफाइल के अनुसार फॉर्मिंग चरण समायोजित करने के लिए रोल स्टैंड चलायमान होते हैं |
| केज रोल मशीनें | लचीलेपन के लिए स्थिर और चलायमान पोस्ट मशीनों की विशेषताएँ जोड़ती है |
| उच्च गति वाली रोल फॉर्मिंग लाइनें | रोल स्टेशनों को ओवरलैप करके 100 m/min से अधिक गति पर प्रोफाइल बनाती है |
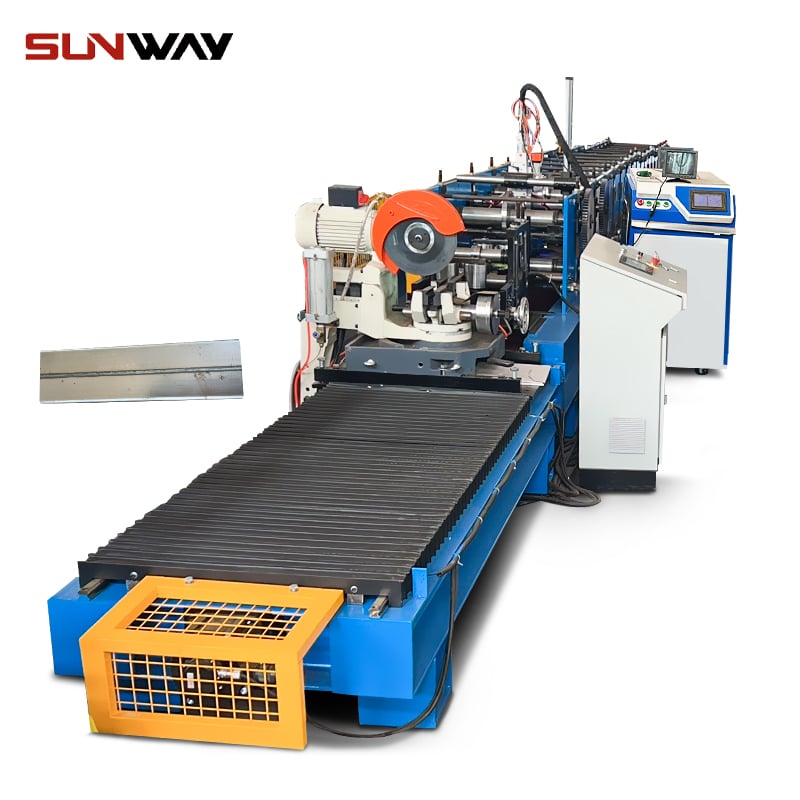
पोस्ट रोल फॉर्मिंग मशीन के मुख्य घटक
| घटक | कार्य |
|---|---|
| डिकॉयलर | धातु कॉइल स्ट्रिप को रोल फॉर्मिंग स्टैंडों में फीड करता है |
| फीड रोल | सामग्री को तय गति से फॉर्मिंग सेक्शन में खींचता है |
| फॉर्मिंग रोल्स | सामग्री को स्टैंडों की श्रृंखला से क्रमशः मोड़ता है |
| पिंच रोल | स्ट्रिप को रोल स्टेशनों से गुज़रने के दौरान सहारा और दिशा देता है |
| शीयरिंग स्टेशन | प्रोफाइल को वांछित लंबाई में काटता है |
| स्टैकर | कटे हुए प्रोफाइल एकत्र करता है |
| कंट्रोल पैनल | गति और गाइड समायोजन नियंत्रित करता है तथा निगरानी करता है |
पोस्ट रोल फॉर्मिंग मशीनों के अनुप्रयोग
पोस्ट रोल फॉर्मिंग का उपयोग अनेक उद्योगों के लिए धातु प्रोफाइल बनाने में किया जाता है:
निर्माण और अवसंरचना
- रूफिंग (स्टैंडिंग सीम, कन्सील्ड फिक्स)
- क्लैडिंग पैनल
- ब्रिज डेकिंग
- जल निकासी प्रोफाइल
- संरचनात्मक सेक्शन
- रेलिंग प्रणालियाँ
- हाईवे उत्पाद
- पर्लिन और गर्ट
ऑटोमोटिव और परिवहन
- चेसिस घटक
- ट्रक बॉडी
- बस बॉडी फ्रेम
- रेलवे डिब्बों की छतें
- साइलेंसर और मफलर
- ऑटोमोटिव पैनल
उपकरण और विद्युत उपकरण
- रैक के ऊर्ध्वाधर खंभे
- इलेक्ट्रिकल एनक्लोज़र
- प्रकाश उपकरण
- शेल्फ के सेक्शन
- खिड़की के सेक्शन
- कार्यालय फर्नीचर
- खाना पकाने के बर्तन और उपकरण
पोस्ट रोल फॉर्मिंग के लाभ
- अत्यधिक बहुउपयोगी प्रक्रिया, जो सूक्ष्म और जटिल प्रोफाइल बना सकती है
- प्रोफाइल में एकसमान गुणवत्ता और सहनशीलता
- अधिक सामग्री उपज के साथ तेज़ उत्पादन
- उच्च और अति-उच्च मजबूती वाले स्टील को आकार देने की क्षमता
- अन्य प्रक्रियाओं की तुलना में कम टूलिंग निवेश
- कॉइल को क्रमशः बनाने से स्क्रैप की बर्बादी न्यूनतम
- मशीनिंग या प्रेसिंग से कम ऊर्जा उपयोग
- मॉड्यूलर टूलिंग से रोल जल्दी बदले जा सकते हैं
- अन्य धातु निर्माण प्रक्रियाओं से कम जगह लेने वाला कॉम्पैक्ट उपकरण
पोस्ट रोल फॉर्मिंग मशीनों की खरीद संबंधी विचार
पोस्ट रोल फॉर्मिंग मशीन में निवेश करते समय मुख्य बातें:
वांछित प्रोफाइल विनिर्देश
- उत्पाद का आकार और अनुप्रस्थ काट की जटिलता
- धातु की मोटाई और सामग्री ग्रेड
- आयामी सटीकता और सहनशीलताएँ
- आवश्यक उत्पादन दर या मात्रा
- बनाई जाने वाली कॉइल सामग्री की चौड़ाई सीमा
उत्पादन दक्षता आवश्यकताएँ
- आवश्यक स्वचालन का स्तर
- पंचिंग या कटिंग जैसे अन्य संचालन के साथ एकीकरण
- प्रोफाइलों के बीच त्वरित चेंजओवर
- अंतर्निहित निगरानी और नियंत्रण सुविधाएँ
स्थान और लेआउट संबंधी सीमाएँ
- फॉर्मिंग स्टैंडों की संख्या के आधार पर कुल लंबाई
- इनफीड और आउटफीड की आवश्यकताएँ
- लाइन की ऊँचाई और ऊपरी खाली जगह
- मौजूदा प्रक्रियाओं के साथ एकीकरण
बजट और लागत संबंधी विचार
- मशीन का मूल मूल्य और सहायक उपकरण
- शिपिंग, स्थापना और कमीशनिंग
- ऑपरेटरों और रखरखाव कर्मचारियों का प्रशिक्षण
- बिक्री-पश्चात सेवा और आवश्यक तकनीकी सहायता का स्तर
ऊपर दिए कारकों का उचित मूल्यांकन करने से आपकी विशिष्ट उत्पादन आवश्यकताओं के अनुरूप आदर्श रोल फॉर्मिंग समाधान चुनने में मदद मिलेगी।
पोस्ट रोल फॉर्मिंग मशीनों के विनिर्देश
पोस्ट रोल फॉर्मिंग लाइनें उपयोग की आवश्यकताओं के आधार पर चुने घटकों से कस्टम बनाई जाती हैं। सामान्य मशीन विनिर्देशों का अवलोकन:
फ्रेम और रोल
- फ्रेम डिज़ाइन: C-फ्रेम या O-फ्रेम
- रोल स्टेशनों की संख्या: सामान्यतः 10 से 26
- रोल सामग्री: D2, मिश्रधातु स्टील, एडामाइट
- रोल का व्यास: 100 से 250 mm
- रोल समायोजन: मैनुअल या पावर-असिस्टेड
- रोल शक्ति स्रोत: इलेक्ट्रिक सर्वो मोटर या हाइड्रॉलिक ड्राइव
सामग्री पैरामीटर
- सामग्री का प्रकार: माइल्ड स्टील, स्टेनलेस स्टील, एल्युमिनियम
- सामग्री की मोटाई: सामान्यतः 0.5 से 3 mm
- सामग्री की चौड़ाई: 300 से 1250 mm की सीमा
- कॉइल I.D.: मानक 400 से 610 mm
गति और उत्पादन
- फॉर्मिंग गति: 10 से 120 m/min
- कट की लंबाई की सीमा: 1 to 10 m
- उत्पादन दर: 8000 मीटर/घंटा तक
डिज़ाइन और इंजीनियरिंग मानक
पोस्ट रोल फॉर्मिंग मशीन का डिज़ाइन, घटक और सुरक्षा सुविधाएँ राष्ट्रीय तथा अंतरराष्ट्रीय मानकों के अनुरूप होने चाहिए। प्रमुख मानक:
- ISO 12100 – मशीनरी की सुरक्षा
- EN 1010 – मशीनरी के लिए सुरक्षा आवश्यकताएँ
- ISO 841 – औद्योगिक रोबोट और रोबोट प्रणालियाँ
- ISO 5348 – रोल फॉर्मिंग मशीनें
- OSHA मशीन गार्डिंग नियम
प्रतिष्ठित निर्माता नवीनतम मानकों को पूरा करने या उनसे बेहतर मशीनें बनाएँगे। अनुपालन से संचालन सुरक्षा और विश्व स्तर पर स्वीकृत उत्पादन गुणवत्ता सुनिश्चित होती है।
पोस्ट रोल फॉर्मिंग मशीनों की स्थापना और संचालन
सुरक्षित, कुशल और उच्च-गुणवत्ता वाली रोल फॉर्मिंग के लिए स्थापना और संचालन की उचित प्रक्रियाएँ महत्वपूर्ण हैं:
स्थापना दिशानिर्देश
- मशीन की लंबाई और सामग्री इनफीड/आउटफीड के लिए पर्याप्त जगह सुनिश्चित करें
- कंपन की समस्या रोकने के लिए ज़मीन समतल हो
- उचित ग्राउंडिंग और बिजली आपूर्ति लाइनें तैयार करें
- रोल टूलिंग, सुरक्षा गार्ड और उपकरण स्थापित करें
- सभी स्टेशनों को संरेखित, कैलिब्रेट और परीक्षण करें
संचालन जाँच सूची
- उपयुक्त कॉइल सामग्री चुनकर लोड करें
- स्ट्रिप को रोलों से गुज़ारकर फीड तंत्र में डालें
- लाइन गति और शीयर लंबाई जैसे पैरामीटर सेट करें
- फॉर्मिंग प्रक्रिया शुरू करें और नमूना पुर्जों का परीक्षण करें
- स्ट्रिप फीड, रोल समायोजन और कटिंग गुणवत्ता की निगरानी करें
- उत्पादन रन के बीच नियमित रखरखाव करें
सुरक्षा सावधानियाँ
- मशीन संचालन पर कर्मचारियों का उचित प्रशिक्षण सुनिश्चित करें
- ढीले कपड़े न पहनना और सुरक्षा चश्मा लगाना जैसे अनिवार्य PPE अपनाएँ
- चलते संचालन क्षेत्र में हाथ न डालें और गार्ड न खोलें
- यदि कॉइल स्ट्रिप गलत फीड हो या जाम मिले तो संचालन रोकें
- रखरखाव और सर्विसिंग के लिए लॉकआउट प्रक्रिया अपनाएँ
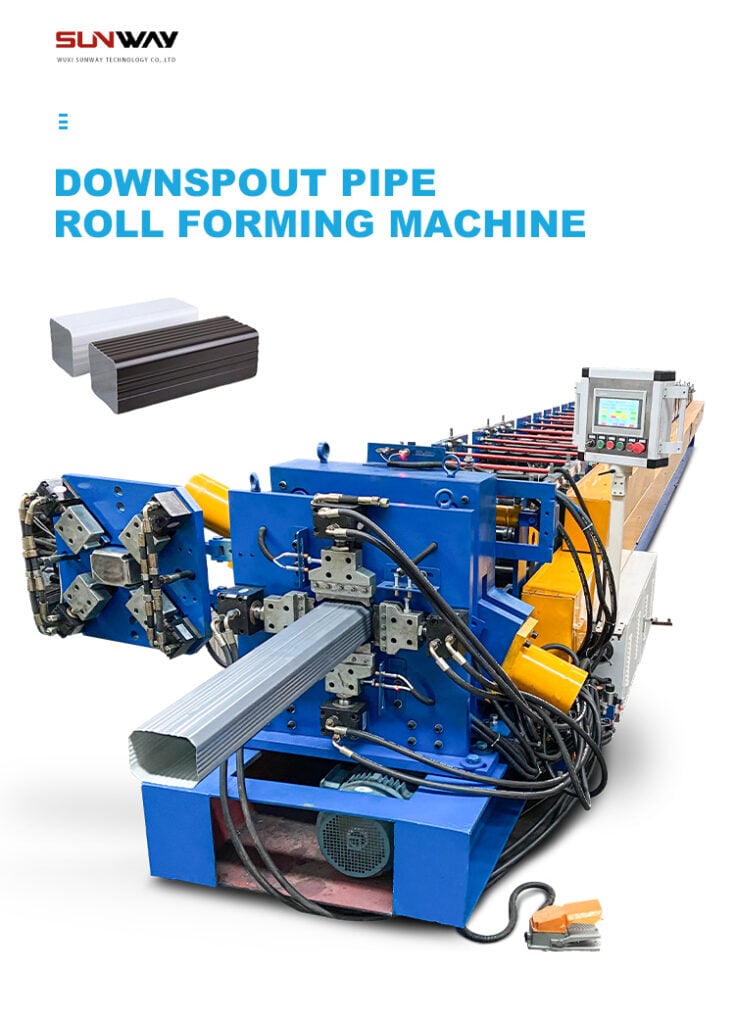
पोस्ट रोल फॉर्मिंग मशीनों का रखरखाव
नियमित रखरखाव से अपटाइम, उत्पादकता और सुरक्षा में काफी सुधार होता है। मुख्य बातें:
दैनिक:
- रोल टूल, स्ट्रिप संरेखण और कट की गुणवत्ता का दृश्य निरीक्षण
- ढीले फास्टनर, असामान्य कंपन या आवाज़ जाँचें
- धातु का मलबा और जमी धूल हटाएँ
साप्ताहिक:
- बेयरिंग और रोल शाफ्ट लुब्रिकेट करें
- चेन, स्प्रॉकेट और गियर का निरीक्षण करें
- हाइड्रोलिक द्रव स्तरों की जाँच करें
- आपातकालीन स्टॉप और सुरक्षा उपकरण जाँचें
मासिक:
- सभी स्टेशनों की अच्छी तरह सफ़ाई करें
- शाफ्ट, बेयरिंग और सील के घिसाव का निरीक्षण करें
- विद्युत वायरिंग और कनेक्शन जाँचें
- ज़रूरत होने पर घटकों और रोल का कैलिब्रेशन/समायोजन करें
वार्षिक:
- फ्रेम, रोल और मोटरों का पूरा निरीक्षण करें
- बेयरिंग और सील जैसे घिसे घटक बदलें
- ज़रूरत होने पर मशीन के पुर्जे या सॉफ़्टवेयर अपग्रेड करें
ऊपर दी समय-सारणी और मशीन मैनुअल के अनुसार उचित रखरखाव से पोस्ट रोल फॉर्मिंग मशीन की आयु और प्रदर्शन अधिकतम होगा।
पोस्ट रोल फॉर्मिंग मशीन निर्माता का चयन
अपनी आवश्यकता के अनुरूप उच्च-प्रदर्शन रोल फॉर्मिंग मशीन पाने के लिए सही निर्माता चुनना आवश्यक है:
मुख्य मूल्यांकन मानदंड
- रोल फ़ॉर्मिंग उपकरणों में अनुभव के वर्ष
- बनाए जा सकने वाले प्रोफाइल की विविधता
- गुणवत्तापूर्ण सामग्री और घटकों का उपयोग
- उपलब्ध अनुकूलन का स्तर
- डिज़ाइन में नवाचार और उन्नत सुविधाएँ
- सुरक्षा मानकों का अनुपालन
- बिक्री-पूर्व तकनीकी सहायता पर त्वरित प्रतिक्रिया
- पेशेवर स्थापना और ऑपरेटर प्रशिक्षण
- रखरखाव और सर्विस की क्षमता
- दीर्घकालिक स्पेयर पार्ट्स उपलब्धता
- प्रतिस्पर्धी कीमत और उत्पाद वारंटी
ऊपर दिए मानकों की समुचित जाँच से आपकी उत्पादन आवश्यकताओं और दीर्घकालिक सफलता के लिए सर्वोत्तम रोल फॉर्मिंग भागीदार पहचानने में मदद मिलेगी।
पोस्ट रोल फॉर्मिंग मशीनों का लागत विश्लेषण
पोस्ट रोल फॉर्मिंग मशीन की लागत इन कारकों पर निर्भर करती है:
- फ्रेम का आकार और क्षमता
- रोल फॉर्मिंग स्टेशनों की संख्या
- स्वचालन का स्तर और अतिरिक्त सुविधाएँ
- निर्माण सामग्री
- उत्पादन गति और आउटपुट
- निर्माता का ब्रांड और स्थान
सामान्य मूल्य सीमा:
| मशीन क्षमता | मूल्य सीमा |
|---|---|
| मैनुअल और अर्ध-स्वचालित लाइनें | $40,000 to $60,000 |
| मध्यम क्षमता वाली रोल फॉर्मिंग लाइनें | $60,000 से $150,000 |
| उच्च गति और स्वचालित लाइनें | $150,000 to $500,000 |
| उच्च-मजबूती सामग्री के लिए भारी-भरकम लाइनें | $500,000 to $2,000,000 |
डीकॉइलर, शीयर और स्टेकर जैसे सहायक उपकरण आम तौर पर $20,000 से $60,000 जोड़ते हैं।
स्थापना, शिपिंग और प्रशिक्षण स्थान और कार्यक्षेत्र के अनुसार अतिरिक्त लागत 15-25% हो सकती है।
बिक्री के बाद सेवा अनुबंध इनकी लागत सालाना मशीन की कीमत का लगभग 5-10% होती है।
प्रीमियम ब्रांड से अधिक क्षमता वाली स्वचालित लाइन चुनने पर बुनियादी रोल फॉर्मिंग समाधान से अधिक लागत आती है। लेकिन अधिक उत्पादन, दक्षता, सटीकता और कम संचालन लागत से निवेश का लाभ मिलता है।
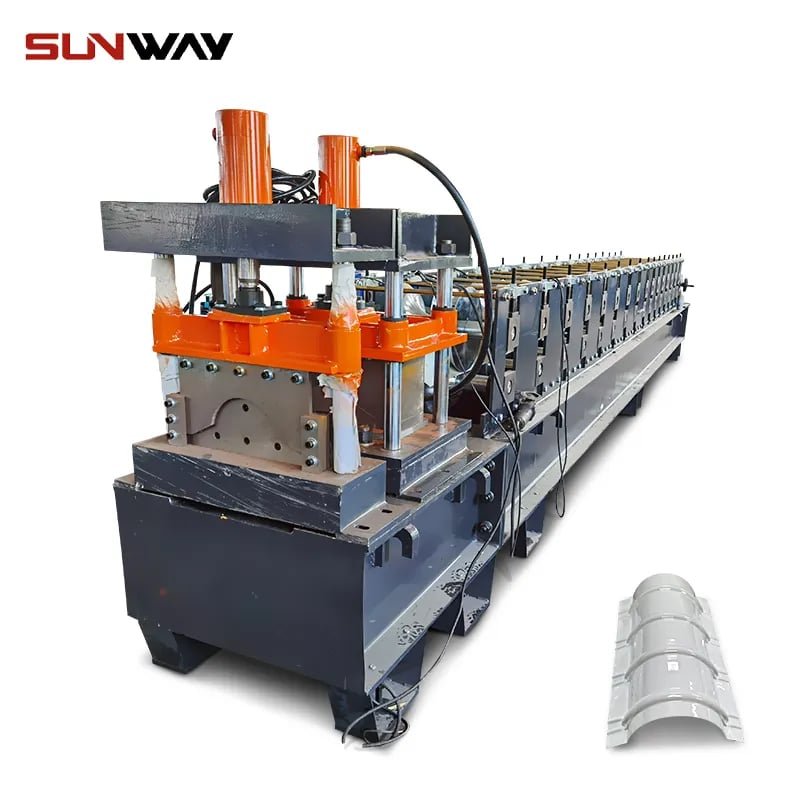
पोस्ट रोल फॉर्मिंग मशीनों के लाभ और हानियाँ
लाभ
- अत्यंत लचीली प्रक्रिया, जो जटिल प्रोफाइल आकार बना सकती है
- कड़ी आयामी सहनशीलता के साथ एकसमान गुणवत्ता
- उच्च उत्पादन गति और मात्रा
- अन्य प्रक्रियाओं की तुलना में कम टूलिंग लागत
- मॉड्यूलर टूलिंग से प्रोफाइल जल्दी बदलना
- कॉम्पैक्ट फुटप्रिंट से फैक्टरी में जगह बचती है
- उन्नत उच्च-मजबूती स्टील सहित कई सामग्री बनाई जा सकती हैं
- कॉइल को क्रमशः बनाने से स्क्रैप कम होता है
- स्वचालित उत्पादन सुरक्षा बढ़ाता है और श्रम घटाता है
सीमाएं
- स्वचालित लाइन में शुरुआती मशीन निवेश अधिक
- कुछ विशेष प्रोफाइलों का डिज़ाइन जटिल होता है
- छोटे बैच या प्रोटोटाइप उत्पादन के लिए आदर्श नहीं
- रोल डिज़ाइन के लिए विशेषज्ञता और अनुभव चाहिए
- प्रदर्शन बनाए रखने के लिए नियमित रखरखाव आवश्यक है
- सममित प्रोफाइल बनाने की क्षमता सीमित है
कुछ कमियों के बावजूद, पोस्ट रोल फॉर्मिंग के कई लाभ इसे विभिन्न उद्योगों में धातु पुर्जों के लंबे उत्पादन रन के लिए उपयोगी निर्माण प्रक्रिया बनाते हैं।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: किन सामग्रियों को पोस्ट रोल फॉर्म किया जा सकता है?
पोस्ट रोल फॉर्मिंग मशीनें इन सामग्रियों के प्रोफाइल बना सकती हैं:
- कम कार्बन स्टील
- उच्च-शक्ति स्टील
- स्टेनलेस स्टील
- एल्यूमिनियम
- तांबा
- पीतल
अच्छी तन्यता वाली धातुओं के लिए मोटाई 0.3 mm से 4 mm तक
प्रश्न: कौन-सी सहनशीलताएँ प्राप्त की जा सकती हैं?
मानक रोल फॉर्मिंग से यह हासिल किया जा सकता है:
- प्रोफाइल लंबाई की सहनशीलता ±1 mm
- कट लंबाई की सहनशीलता ± 2 mm
- लंबाई के हर 1000 mm पर बो की सहनशीलता ±1 mm
उच्च-सटीकता टूलिंग और मशीनों से ±0.5 mm सहनशीलता संभव है।
प्रश्न: प्रोफाइल बदलने में कितना समय लगता है?
बदलाव का समय रोल फॉर्मिंग लाइन की जटिलता पर निर्भर करता है:
- बुनियादी मशीनें: 1 to 2 घंटे
- क्विक-चेंज प्रणाली: 30 मिनट से 1 घंटा
- पूरी तरह स्वचालित लाइनें: 15 से 30 मिनट
इसलिए क्विक-चेंज मॉड्यूलर टूलिंग में निवेश करने से बदलाव की देरी घटती है।
प्रश्न: पोस्ट रोल फॉर्मिंग मशीनों की कीमत को कौन से कारक प्रभावित करते हैं?
लागत को प्रभावित करने वाले प्रमुख कारक:
- उत्पादन गति और आउटपुट आवश्यकताएँ
- स्वचालन का स्तर
- क्विक चेंजओवर जैसी उन्नत सुविधाएँ
- कच्चे माल की मोटाई और मजबूती
- परिशुद्धता और सहनशीलता के स्तर
- निर्माता की प्रतिष्ठा
अधिक क्षमता, तेज़ गति और स्वचालित लाइन की लागत अधिक होती है।
प्रश्न: किन सुरक्षा पहलुओं पर विचार किया जाना चाहिए?
सुरक्षा की महत्वपूर्ण सुविधाएँ:
- इंटरलॉक वाले भौतिक गार्ड और अवरोध
- आसान पहुँच में आपातकालीन स्टॉप बटन
- चेतावनी लाइट, अलार्म और दृश्य संकेतक
- जाम या गलत संरेखण पहचानने वाले सेंसर
- सुरक्षा मानकों के अनुरूप उपकरण
- प्रक्रियाओं पर कर्मचारियों का उचित प्रशिक्षण
इससे रोल फॉर्मिंग प्रक्रिया में संभावित खतरे कम होते हैं।
प्रश्न: सामान्य रोल फॉर्म की गई प्रोफाइल कौन सी हैं?
आम तौर पर बनाए जाने वाले आकार:
- C और U चैनल
- Z और सिग्मा सेक्शन
- एंगल और L प्रोफाइल
- रिब और कॉरुगेशन वाले पैनल
- बॉक्स और आयताकार ट्यूब सेक्शन
- घुमावदार और गोल ट्यूब प्रोफाइल
- हाईवे गार्डरेल जैसे विशेष सेक्शन
उत्पाद डिज़ाइन की आवश्यकता के अनुसार प्रोफाइल बनाने की संभावनाएँ असीमित हैं।
प्रश्न: रोल टूलिंग लागत को कैसे कम करें?
टूलिंग खर्च घटाने की रणनीतियाँ:
- संभव हो तो कई उपयोगों के लिए प्रोफाइल मानकीकृत करें
- कुछ स्टैंड दोबारा इस्तेमाल करने के लिए चलायमान पोस्ट मशीन चुनें
- ऐसी मॉड्यूलर टूलिंग लें जिसमें रोल सेगमेंट फिर से व्यवस्थित किए जा सकें
- भविष्य के ऑर्डर में पुनः उपयोग के लिए टूलिंग सही ढंग से रखें
- डिज़ाइन अनुकूलित करने के लिए टूलिंग आपूर्तिकर्ता के साथ काम करें
- किफायती निर्माण के लिए इन-हाउस टूलिंग विशेषज्ञता विकसित करें
ऊपर दिए तरीके कुल टूलिंग निवेश घटाते हैं।
निष्कर्ष
पोस्ट रोल फॉर्मिंग कॉइल से धातु प्रोफाइल को लगातार आकार देने की एक बहुमुखी, सटीक और उत्पादक विधि है। विभिन्न अनुप्रयोगों में लंबे उत्पादन रन के लिए यह महत्वपूर्ण लाभ देती है।
इस गाइड में कार्य सिद्धांत, मशीनों के प्रकार, प्रमुख घटक, विनिर्देश, उपयोग, लाभ, लागत और अन्य पहलुओं को शामिल किया गया है। इसमें विभिन्न कारकों की तुलना के लिए तालिकाओं सहित रोल फॉर्मिंग प्रक्रिया का विस्तृत परिचय दिया गया है। आपकी विनिर्माण आवश्यकताओं और बजट के अनुसार उपयुक्त पोस्ट रोल फॉर्मिंग उपकरण चुनने में मदद के लिए महत्वपूर्ण बातों को भी प्रस्तुत किया गया है।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) क्या पोस्ट रोल फॉर्मिंग मशीनें उत्पादन गति घटाए बिना प्री-पंचिंग और वेल्डिंग को एकीकृत कर सकती हैं?
हाँ। आधुनिक लाइनें एन्कोडर के साथ सिंक्रनाइज़ सर्वो-संचालित पंचिंग इकाइयों और फ्लाइंग वेल्डिंग या क्लिंचिंग स्टेशनों का उपयोग करती हैं। उचित बफरिंग के साथ, पर्लिन या केबल ट्रे जैसे प्रोफाइल के लिए उच्च गति वाली पोस्ट रोल फॉर्मिंग मशीनों पर 60–120 m/min की गति बनाए रखी जा सकती है।
2) अल्ट्रा-हाई-स्ट्रेंथ स्टील (UHSS) प्रोफाइल में किनारों पर दरारें कम करने के लिए कॉइल के कौन-से विनिर्देश सबसे उपयुक्त हैं?
नियंत्रित क्राउन/समतलता (I-Unit ≤ 10) और कम कैम्बर वाले कॉइल चुनें, और मिल से न्यूनतम बढ़ाव तथा r/t बेंड अनुपात निर्दिष्ट करें। अधिक EP एडिटिव वाले स्नेहक इस्तेमाल करें और फॉर्मिंग स्टैंड बढ़ाकर हर पास का तनाव कम करें।
3) नए प्रोफाइल के लिए आवश्यक स्टैंडों की संख्या का अनुमान कैसे लगाएँ?
एक व्यावहारिक सामान्य नियम: 0.8–1.2 mm मोटे माइल्ड स्टील के लिए, कुल सम्मिलित बेंड कोण (डिग्री में) ÷ 10 ≈ स्टैंडों की संख्या। अधिक मोटाई, UHSS या छोटे आंतरिक रेडियस के लिए स्टैंडों की संख्या 20–40% बढ़ाएँ। टूलिंग बनाने से पहले हमेशा वर्चुअल फॉर्मिंग (FEA) से इसकी पुष्टि करें।
4) 100 m/min की गति पर कट की लंबाई में कितनी सहनशीलता की अपेक्षा की जा सकती है?
उच्च-रिज़ॉल्यूशन एन्कोडर और सर्वो फ्लाइंग शीयर से कई पोस्ट रोल फॉर्मिंग मशीनों पर ±0.5–1.0 mm की सटीकता प्राप्त की जा सकती है। लगातार सटीकता के लिए शीयर ब्लेड तेज़ रखें, बैकलैश-रोधी यांत्रिकी सुनिश्चित करें और मंदन/त्वरण प्रोफाइल सही सेट करें।
5) क्विक-चेंज प्रणालियाँ ROI को कैसे प्रभावित करती हैं?
यदि आपके उत्पादन मिश्रण में रोज़ाना 3–6 प्रोफाइल बदलाव शामिल हैं, तो क्विक-चेंज कैसेट या कार्ट्रिज टूलिंग बदलाव का समय 90 मिनट से घटाकर 20–30 मिनट कर सकती है। अपटाइम बढ़ने और स्क्रैप घटने से अक्सर 9–18 महीनों में निवेश की भरपाई हो जाती है।
पोस्ट रोल फॉर्मिंग मशीनों के लिए 2025 के उद्योग रुझान
- विद्युतीकृत ड्राइव और ऊर्जा की निगरानी: पुनर्योजी VFD वाले सर्वो-इलेक्ट्रो स्टैंड ऊर्जा उपयोग को 12–25% तक घटा रहे हैं और साथ ही प्रति पुर्जे kWh का वास्तविक समय डैशबोर्ड देते हैं।
- डिजिटल ट्विन और पहले FEA पर आधारित टूलिंग: विक्रेता प्रोफाइल-विशिष्ट सिमुलेशन का उपयोग करके परीक्षण चक्र घटाते हैं, जिससे टूलिंग का लीड टाइम 15–30% कम होता है।
- इनलाइन गुणवत्ता स्वचालन: लेज़र ट्रायंगुलेशन से चौड़ाई/किनारे का मापन और कैमरे से फ्लैंज की निगरानी अब प्रीमियम लाइनों में मानक हैं, जिससे स्क्रैप 10–25% कम होता है।
- UHSS और बहु-सामग्री फॉर्मिंग: परिवहन और रैकिंग के लिए 700–1180 MPa स्टील का बढ़ता उपयोग अधिक पास, हर पास में कम विरूपण और बेहतर स्नेहन प्रणालियों की आवश्यकता बढ़ा रहा है।
- स्थिरता अनुपालन: EPD दस्तावेज़ वाले कॉइल और लाइन स्तर पर ISO 50001 ऊर्जा प्रबंधन, पूंजीगत व्यय (CapEx) के निर्णयों को प्रभावित कर रहे हैं।
2025 स्नैपशॉट: बाजार, प्रौद्योगिकी और प्रदर्शन मेट्रिक्स
| मीट्रिक (2025) | मान/सीमा | पोस्ट रोल फॉर्मिंग मशीनों के लिए प्रासंगिकता | स्रोत |
|---|---|---|---|
| वैश्विक रोल फॉर्मिंग उपकरण बाजार की CAGR (2025–2029) | 5–7% | स्वचालित लाइनों के लिए पूंजीगत व्यय में स्थिर वृद्धि का संकेत | Grand View Research; MarketsandMarkets |
| सर्वो-इलेक्ट्रो बनाम हाइड्रोलिक प्रणाली से ऊर्जा की बचत | 12–22% | कम OPEX; ISO 50001 की निगरानी आसान | ABB/Siemens VFD papers; OEM field data |
| नई लाइनों में इनलाइन लेज़र मेट्रोलॉजी का उपयोग | ~35–45% | अधिक सख्त सहनशीलता और कम दोबारा काम की सुविधा | Modern Metals/FFJournal surveys (2024–2025) |
| कैसेट टूलिंग के साथ बदलाव का औसत समय | 20–35 मिनट | विविध उत्पादों वाले उत्पादन में अधिक अपटाइम | OEM case studies; SME Tooling U resources |
| रोल-फॉर्म किए गए घटकों में UHSS का उपयोग | ऑटोमोटिव/परिवहन प्रोफाइल का 25% तक | अधिक स्टैंड और सटीक स्नेहन की आवश्यकता | WorldAutoSteel; SAE tech papers |
ध्यान दें: खरीद संबंधी निर्णय लेने से पहले अपने क्षेत्रीय आपूर्तिकर्ताओं और परियोजना विनिर्देशों से इन आँकड़ों की पुष्टि करें।
नवीनतम अनुसंधान मामले
केस स्टडी 1: डिजिटल ट्विन-संचालित टूलिंग से केबल ट्रे प्रोफाइल के परीक्षण का समय घटा (2025)
पृष्ठभूमि: विद्युत हार्डवेयर के एक निर्माता ने 1.5 mm गैल्वनाइज़्ड स्टील पर जाना शुरू किया। उसने नई पोस्ट रोल फॉर्मिंग टूलिंग के लंबे परीक्षण चक्र और 4.5% स्क्रैप की सूचना दी।
समाधान: पास डिज़ाइन के लिए FEA-आधारित डिजिटल ट्विन लागू किया; दो मध्यवर्ती स्टैंड जोड़े और अधिक श्यानता वाले, EP-संवर्धित स्नेहक का उपयोग शुरू किया। एन्कोडर-सिंक्रनाइज़ फ्लाइंग शीयर को फिर से समायोजित किया।
परिणाम: परीक्षण का समय 32% घटा; स्क्रैप घटकर 1.9% रह गया; कट लंबाई की ±0.7 mm सटीकता के साथ लाइन की गति 60 से बढ़कर 85 m/min हो गई।
केस स्टडी 2: उच्च गति वाली पर्लिन लाइन में ऊर्जा का अनुकूलन (2024)
पृष्ठभूमि: Z-पर्लिन लाइन को 100 m/min पर चलाने वाले एक निर्माण आपूर्तिकर्ता की ऊर्जा लागत बढ़ रही थी और बेयरिंग घिस रहे थे।
समाधान: पुनर्योजी ब्रेकिंग वाले सर्वो ड्राइव को बाद में लगाया, रोल स्टैंडों पर स्थिति निगरानी (कंपन + तापमान) शुरू की और स्वचालित स्नेहक-खुराक प्रणाली लगाई।
परिणाम: बने उत्पाद के प्रति टन kWh में 16% कमी आई; साल-दर-साल बेयरिंग विफलताएँ 40% घटीं; OEE 82% से बढ़कर 88% हुआ।
विशेषज्ञों की राय
- Prof. Mark J. Vierck, Chair in Metal Forming, The Ohio State University
“FEA से सत्यापित ऐसा पास डिज़ाइन, जो हर स्टैंड में समतुल्य प्लास्टिक विकृति को सीमित रखे, पोस्ट रोल फॉर्मिंग मशीनों पर UHSS को आकार देने के लिए बुनियादी है। इससे किनारों पर दरारें कम होती हैं और टूलिंग अधिक समय तक चलती है।” - एलेना कोवालेंको, विनिर्माण इंजीनियरिंग निदेशक, Hilti Group
“मानकीकृत डेटम रणनीतियों के साथ क्विक-चेंज कैसेट, विविध उत्पादों और छोटे बैचों वाली रोल फॉर्मिंग के लिए सबसे प्रभावी उपाय हैं। इससे हम हर शिफ्ट में संरेखण पर खर्च होने वाले कई घंटे नियमित रूप से बचा लेते हैं।” - डेविड चेन, वरिष्ठ स्थिरता सलाहकार, WSP
“स्टैंड स्तर पर ऊर्जा मापन और EPD-दस्तावेज़ वाले कॉइल की खरीद अब निविदा की आवश्यकताएँ बन रही हैं। प्रति पुर्जे kWh का पारदर्शी डेटा देने वाली लाइनों को खरीद प्रक्रिया में बढ़त मिलती है।”
व्यावहारिक उपकरण/संसाधन
- प्रोफाइल सिमुलेशन और FEA: Altair Inspire/Forming (https://altair.com), AutoForm Tube/Roll (https://www.autoform.com)
- इनलाइन मापन प्रणालियाँ: Keyence के लेज़र सेंसर (https://www.keyence.com), Micro-Epsilon (https://www.micro-epsilon.com)
- ड्राइव और ऊर्जा अनुकूलन: Siemens SINAMICS (https://new.siemens.com), ABB Drives (https://new.abb.com/drives)
- मानक और सुरक्षा: ISO 12100, ISO 5348, OSHA मशीन गार्डिंग (https://www.osha.gov)
- UHSS और एल्युमिनियम के लिए सामग्री डेटा: WorldAutoSteel (https://www.worldautosteel.org), Matmatch (https://matmatch.com)
- सर्वोत्तम प्रथाएँ और केस स्टडी: Fabricators & Manufacturers Association—FMA (https://www.fmamfg.org), SME के संसाधन (https://www.sme.org)
संदर्भ: Grand View Research, MarketsandMarkets, Modern Metals/FFJournal के उद्योग सर्वेक्षणों और ABB/Siemens के OEM तकनीकी श्वेतपत्रों से बाजार के आँकड़ों और उपयोग दरों की पुष्टि करें।
अंतिम अपडेट: 2025-10-23
परिवर्तन-लेख: एकीकरण, सामग्री, स्टैंडों के अनुमान, सहनशीलता और ROI पर केंद्रित 5 प्रश्नों वाला FAQ जोड़ा; डेटा तालिका सहित 2025 के रुझान शामिल किए; दो हालिया केस स्टडी और विशेषज्ञों के दृष्टिकोण दिए; प्रामाणिक स्रोतों से व्यावहारिक उपकरण और संसाधन संकलित किए।
अगली समीक्षा तिथि और ट्रिगर: 2026-04-30, या इससे पहले यदि नए मानक (ISO/OSHA) अपडेट हों, प्रमुख OEM अगली पीढ़ी के सर्वो स्टैंड जारी करें, या लक्षित उपयोगों में UHSS का उपयोग 30% से अधिक हो जाए।





