
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनें विशेष उपकरण हैं, जिनसे निरंतर स्वचालित प्रक्रिया में ग्लेज़्ड सिरेमिक टाइलें बनाई जाती हैं। इस उपकरण ने टाइल निर्माण में क्रांति ला दी है और एकसमान गुणवत्ता तथा अधिक उत्पादन मात्रा वाली टाइलों का बड़े पैमाने पर उत्पादन संभव किया है।
यह मार्गदर्शिका ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनों, उनकी कार्यप्रणाली, प्रकारों, पुर्ज़ों, विनिर्देशों, अनुप्रयोगों, लाभों और अन्य पहलुओं का विस्तृत परिचय देती है।
ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनें कैसे काम करती हैं
ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनें स्वचालित और निरंतर उत्पादन प्रक्रिया से ग्लेज़्ड सिरेमिक टाइलें बनाती हैं। इसके मुख्य चरण हैं:
कच्चे माल की तैयारी
कच्चे माल—मिट्टी, फेल्डस्पार, काओलिन, क्वार्ट्ज़ आदि—को टाइल की संरचना की आवश्यकताओं के अनुसार मिलाकर महीन पाउडर बनाया जाता है। एकसमान सिरेमिक घोल पाने के लिए पानी मिलाया जाता है।
प्रेसिंग
सिरेमिक घोल को रोल फॉर्मिंग मशीन में डालकर लगातार ऊपरी और निचली रोलर डाई के बीच से सपाट पट्टी के रूप में निकाला जाता है। डाई की सतह पर बने निशान पट्टी को आकार देते हैं और अलग-अलग टाइल ब्लैंक में काटते हैं।
सुखाना
ताज़ा बनी गीली टाइल पट्टियों को ड्रायर से गुजारा जाता है, जहाँ 150-200°C पर नमी समान रूप से हटाई जाती है।
ग्लेज़िंग
सूखी टाइलें ग्लेज़िंग चरण में जाती हैं, जहाँ ऊपरी सतह पर ग्लेज़ घोल की परत लगाई जाती है। भट्ठी में पकने के बाद ग्लेज़ चमकदार, अभेद्य और सजावटी फिनिश देती है।
फायरिंग
टाइलें भट्ठी से 1000-1200°C तापमान पर गुजरती हैं, जिससे टाइल का आधार स्थायी रूप से कठोर होता है और ग्लेज़ की परत जुड़ जाती है।
छंटाई और पैकिंग
अंत में, पकाई गई टाइलों को छाँटा जाता है, दोषों के लिए जाँचा जाता है और भेजने या भंडारण के लिए पैक किया जाता है।
इस निरंतर क्रम से कम समय में बड़ी मात्रा में टाइलों का उत्पादन संभव होता है।
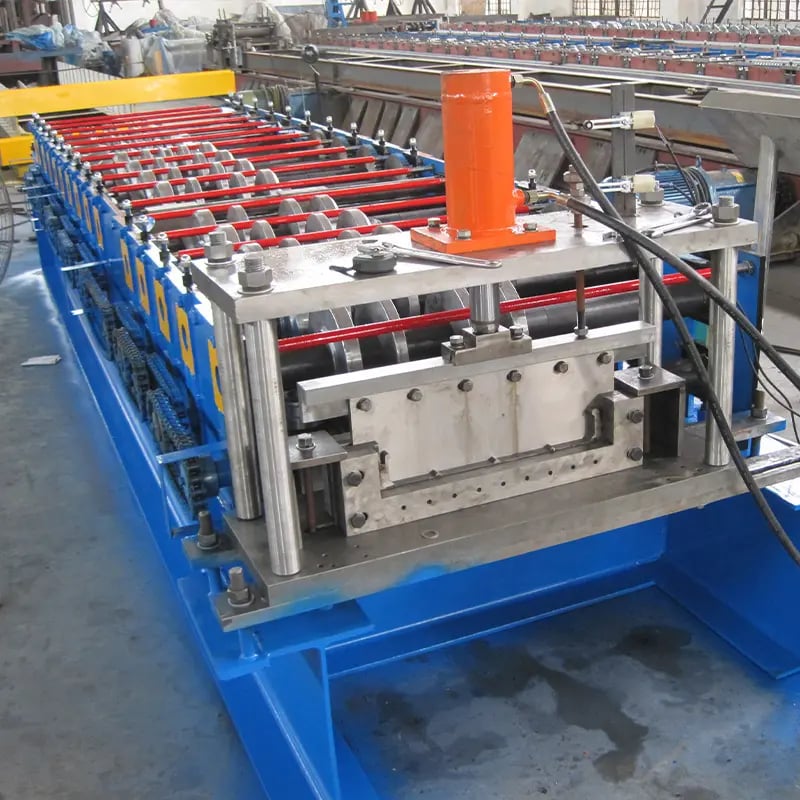
ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनों के प्रकार
ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनों को उनके डिज़ाइन और क्षमताओं के आधार पर वर्गीकृत किया जा सकता है:
| प्रकार | विवरण |
|---|---|
| एकल-परत | एकसमान मोटाई की टाइलें बनाती है, आम तौर पर 6-10mm |
| दोहरी-परत | एक साथ अलग-अलग मोटाई की दो परतें बना सकती है |
| बहुरंगी | सजावटी प्रभाव के लिए एक से अधिक रंगों का ग्लेज़ लगा सकती है |
| प्रेसिंग + ग्लेज़िंग | एकीकृत डिज़ाइन, जिसमें प्रेसिंग के तुरंत बाद गीली टाइल पट्टी पर ग्लेज़ लगाया जाता है |
पतली टाइलें, 3mm तक मोटी, बनाने के लिए जाली पर टाइल चढ़ाने वाली प्रेस जैसी विशेष मशीनें भी उपलब्ध हैं।
मुख्य भाग और घटक
ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनों में विभिन्न उत्पादन चरणों के लिए कई अनुभाग होते हैं। मुख्य पुर्ज़े और उनके कार्य हैं:
| भाग | विवरण |
|---|---|
| मिश्रण इकाई | सिरेमिक कच्चे माल को मिलाकर एकसमान घोल बनाती है |
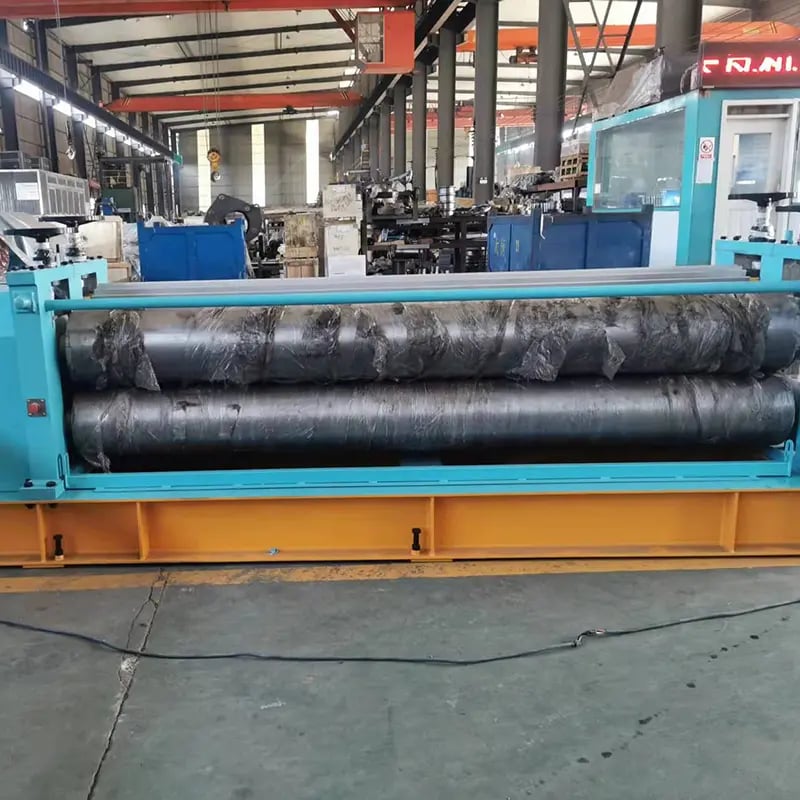
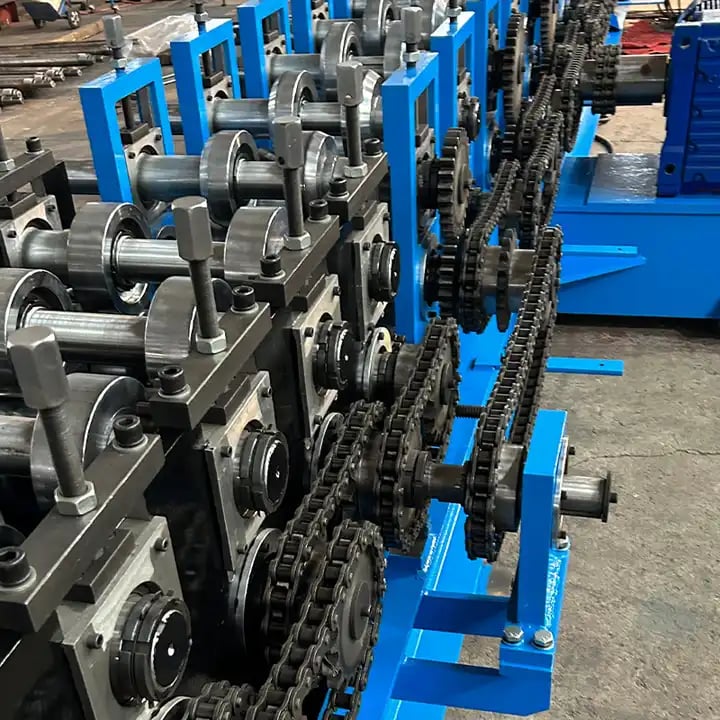
| रोलर | घोल को खींचकर डाई के आकार में दबाते हैं और टाइल बनाते हैं |
| डाई | टाइल के आधार और सतह को आकार देने वाले निशान रखती है |
| बेल्ट कन्वेयर | प्रक्रिया के विभिन्न चरणों के बीच टाइल पट्टियाँ ले जाते हैं |
| ड्रायर | ग्लेज़िंग से पहले बनी हुई टाइलों से नमी हटाते हैं |
| ग्लेज़िंग इकाई | टाइल की सतह पर ग्लेज़ घोल की परत लगाती है |
| भट्ठी | उच्च तापमान पर टाइलों को कठोर करती और पकाती है |
| छँटाई इकाई | टाइलों में दोष जाँचती है और उन्हें आकार/प्रकार के अनुसार छाँटती है |
| पैकिंग प्रणाली | छँटी हुई टाइलों को भंडारण या परिवहन के लिए बक्सों में पैक करती है |
| नियंत्रण प्रणाली | मशीन के पैरामीटर स्वचालित रूप से चलाती और उनकी निगरानी करती है |
टाइल के किनारे काटने और सतह पॉलिश करने जैसी सहायक इकाइयाँ भी जोड़ी जा सकती हैं।
विनिर्देश और डिज़ाइन पैरामीटर
ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनें उत्पादन की जरूरतों के आधार पर ग्राहक की आवश्यकताओं के अनुसार डिज़ाइन और निर्मित की जाती हैं। यहाँ कुछ मुख्य विनिर्देश और डिज़ाइन संबंधी विचार दिए गए हैं:
| पैरामीटर | विवरण |
|---|---|
| उत्पादन क्षमता | 10,000 – 40,000 टाइल/घंटा या अधिक |
| टाइल के आकार | मानक 200x200mm से 1000x1000mm तक; कस्टम आकार संभव |
| टाइल की मोटाई | एकल परत: 6-12mm; दोहरी परत: 4-8mm + 8-12mm |
| रोलर का आकार | व्यास 1200mm तक; चौड़ाई 1000-2500mm या अधिक |
| रोलर दबाव | हाइड्रॉलिक सिलेंडर से 300 टन तक |
| ड्रायर की लंबाई | 8-12m के बहु-ज़ोन ड्रायर |
| भट्ठी का आकार | लंबाई 25-100m; क्षमता 10-100 टन/दिन |
| कन्वेयर बेल्ट | गर्मी, घर्षण और जंग-रोधी |
| मशीन की चौड़ाई | आम तौर पर 5-8m |
| मशीन की लंबाई | बुनियादी मशीन के लिए 15m; एकीकृत लाइन के लिए 150m तक |
| नियंत्रण प्रणाली | PLC आधारित; HMI टचस्क्रीन; SCADA |
| विद्युत भार | 50-750 kW कनेक्टेड लोड |
मशीन के विन्यास और क्षमताओं को तैयार उत्पादों के मिश्रण और संयंत्र की आवश्यकताओं के अनुसार अनुकूलित किया जा सकता है।
उत्पादित अनुप्रयोग और टाइल के प्रकार
ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनें अत्यंत बहुउपयोगी हैं। इनसे सिरेमिक की सभी प्रकार की दीवार और फर्श टाइलें बनाई जा सकती हैं:
| अनुप्रयोग | टाइल के प्रकार |
|---|---|
| दीवार टाइलें | चमकदार, मैट फिनिश, डिजिटल प्रिंटेड, रस्टिक और उभरी बनावट वाली सतहें |
| फर्श टाइलें | रस्टिक, मैट फिनिश, बाहरी उपयोग के लिए, घर्षण-रोधी |
| बॉर्डर टाइलें | सजावटी बॉर्डर, उभरे डिज़ाइन और मोल्डिंग |
| ग्रेनाइट जैसी | प्राकृतिक पत्थर और ग्रेनाइट जैसी दिखने वाली टाइलें |
डबल-लेयर प्रेस क्रमशः दीवारों और फर्श के लिए पतली तथा मोटी, दोनों तरह की टाइलें बना सकते हैं।
लाभ और फायदे
ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनें पारंपरिक प्रक्रियाओं की तुलना में उल्लेखनीय लाभ देती हैं:
| पैरामीटर | लाभ |
|---|---|
| पूर्णतः स्वचालित | कम मैनुअल श्रम और एकसमान गुणवत्ता |
| उच्च उत्पादन दरें | 40,000 टाइल/घंटा तक उत्पादन और कम लागत |
| निरंतर संचालन | अधिक उत्पादन और उत्पादकता |
| लचीला उत्पादन | कई आकार और प्रकार संभव |
| कम रखरखाव | हाइड्रॉलिक या रैम प्रेस की तुलना में कम |
| कॉम्पैक्ट आकार | पारंपरिक प्रक्रियाओं से कम जगह घेरती है |
| कम ऊर्जा खपत | कुशल ड्रायर और भट्टियाँ उपलब्ध |
इन लाभों के कारण अधिक मात्रा में टाइल उत्पादन करने वाली लाइनों के लिए रोल फॉर्मिंग प्रमुख विनिर्माण प्रक्रिया बन गई है।
आपूर्तिकर्ता और मूल्य निर्धारण
चीन, यूरोप और भारत में कई उपकरण निर्माता ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनें आपूर्ति करते हैं। नीचे कुछ सांकेतिक मूल्य सीमाएँ दी गई हैं:
| मशीन का उत्पादन | मूल्य सीमा |
|---|---|
| 10,000 टाइल/घंटा | $200,000 से $300,000 |
| 20,000 टाइल/घंटा | $500,000 से $800,000 |
| 40,000 टाइल/घंटा | $1 million से $1.5 million |
चुने गए स्वचालन स्तर, अनुकूलन और वैकल्पिक सहायक उपकरणों के अनुसार कीमतें बदलती हैं। पुरानी और नवीनीकृत मशीनें भी 30-40% कम कीमत पर उपलब्ध हैं।
ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनों के कुछ अग्रणी निर्माता हैं:
- KEDA (चीन)
- SACMI (इटली)
- Eirich (जर्मनी)
- SITI B&T Group (इटली)
- Tosilab (स्पेन)
विश्वसनीय निर्माता कैसे चुनें?
अच्छे ग्लेज़्ड टाइल रोल फॉर्मिंग मशीन आपूर्तिकर्ता को चुनने के लिए ये सुझाव अपनाएँ:
| पैरामीटर | सिफारिश |
|---|---|
| प्रौद्योगिकी | नवीनतम डिज़ाइनों के लिए इन-हाउस R&D वाले आपूर्तिकर्ता खोजें |
| अनुभव | अधिक अनुभवी कंपनियाँ बेहतर सहायता देती हैं |
| उत्पादन सुविधाएँ | उत्पादन क्षमता परखने के लिए उनका कारखाना देखें |
| टाइल परीक्षण | उनकी मशीन से बनी टाइलों के परीक्षण नमूने माँगें |
| अनुकूलन | देखें कि क्या वे आपकी ज़रूरतों के अनुसार समाधान देते हैं |
| बिक्री-पश्चात सेवा | प्रतिक्रिया समय, सेवा नेटवर्क आदि जाँचें |
| ग्राहक वर्ग | स्थापित आपूर्तिकर्ताओं के ग्राहक प्रतिष्ठित टाइल निर्माता होते हैं |
| लागत | बेहतर कीमत पाने के लिए कई विक्रेताओं से कोटेशन लें |
ऐसा तकनीकी रूप से सक्षम निर्माता चुनें जो अच्छी बिक्री-पश्चात सहायता के साथ उच्च प्रदर्शन वाली टिकाऊ मशीनें दे सके।
स्थापना और कमीशनिंग
ग्लेज़्ड टाइल रोल फॉर्मिंग मशीन स्थापित करने के लिए सावधानीपूर्वक योजना और तैयारी आवश्यक है:
- पूरी उत्पादन लाइन और सामग्री की आवाजाही के लिए पर्याप्त जगह चाहिए।
- सैकड़ों टन वज़न वाली मशीनों को थामने के लिए मज़बूत नींव चाहिए।
- बिजली, पानी और जल-निकासी के कनेक्शन उपलब्ध कराने होंगे।
- मशीन को खंडों में जोड़ा जाता है, जिन्हें ठीक से संरेखित करना आवश्यक है।
- यांत्रिक और विद्युत स्थापना के बाद परीक्षण संचालन और जाँच की जाती है।
- टाइल प्रेसिंग शुरू करने से पहले कच्चे माल की प्रसंस्करण इकाइयाँ चालू होनी चाहिए।
- संचालन और रखरखाव के लिए कर्मचारियों का प्रशिक्षण आवश्यक है।
व्यवस्थित स्थापना और परीक्षण से मशीन को सुचारु रूप से चालू किया जा सकता है। निर्माता इस प्रक्रिया की निगरानी के लिए इंजीनियर उपलब्ध कराते हैं।
संचालन और रखरखाव
ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनों से बेहतर प्रदर्शन पाने के लिए:
- संचालन और सुरक्षा के लिए निर्माता के निर्देशों का पालन करें।
- टाइलों में दोष से बचने के लिए डाइ, रोलर और अन्य पुर्ज़े साफ रखें।
- घिसाव कम करने के लिए ऊष्मा-रोधी बेल्ट स्नेहक उपयोग करें।
- रोलर, बेयरिंग, बेल्ट और हाइड्रॉलिक प्रणाली की नियमित जाँच करें।
- दबाव, गति और तापमान जैसे प्रक्रिया मानकों पर नज़र रखें।
- संयंत्र बंद रहने के दौरान निवारक रखरखाव निर्धारित करें।
- सील, बेल्ट और रोलर जैसे घिसे हुए पुर्ज़े समय-समय पर बदलें।
उचित संचालन और रखरखाव से बंद रहने का समय घटता है और उत्पादन बढ़ता है।
ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनों के लाभ
पारंपरिक टाइल निर्माण प्रक्रियाओं की तुलना में ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनों के मुख्य लाभ ये हैं:
- पूर्णतः स्वचालित – कम मैनुअल श्रम की आवश्यकता होती है, जिससे उत्पाद की गुणवत्ता एकसमान रहती है और मानवीय त्रुटियाँ घटती हैं।
- उच्च उत्पादकता – निरंतर संचालन से प्रति घंटे 40,000 टाइल तक उत्पादन संभव है और विनिर्माण लागत घटती है।
- लचीलापन – डाइ जल्दी बदलकर कई आकारों और डिज़ाइनों की टाइलें बनाई जा सकती हैं। इससे उत्पादों की विविध शृंखला संभव होती है।
- कॉम्पैक्ट आकार – पारंपरिक टाइल निर्माण विधियों की तुलना में जगह 50-70% कम घेरती है।
- ऊर्जा दक्षता – उपलब्ध उन्नत ड्रायर और भट्टियाँ ऊष्मा का बेहतर उपयोग करके बिजली की खपत घटाती हैं।
- कम रखरखाव – हाइड्रॉलिक प्रेस की तुलना में इसमें चलने वाले पुर्ज़े कम हैं। रखरखाव आसान है और बंद रहने की घटनाएँ कम होती हैं।
- अनुकूलन – स्वचालन सुविधाओं, लाइन एकीकरण और वैकल्पिक सहायक उपकरणों के अनुसार मशीनें ग्राहक की ज़रूरतों के मुताबिक बनाई जा सकती हैं।
इन उपयोगी लाभों के कारण दुनिया भर के अग्रणी टाइल निर्माता ग्लेज़्ड टाइल रोल फॉर्मिंग को सबसे लोकप्रिय विनिर्माण प्रक्रिया के रूप में अपनाते हैं।
ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनों की सीमाएँ
कई लाभों के बावजूद, ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनों की कुछ सीमाएँ भी हैं:
- शुरुआती पूँजी निवेश अधिक होता है। बड़े टाइल निर्माता मशीन खरीदना पसंद करते हैं, जबकि छोटे निर्माता पारंपरिक मशीनें चुनते हैं।
- डिज़ाइन की जटिलता के कारण निर्माण के लिए उच्च-सटीकता वाली धातु-कार्य सुविधाएँ आवश्यक हैं। विकासशील बाज़ारों में स्थानीय उत्पादन चुनौतीपूर्ण हो सकता है।
- कॉन्सर्ट, टेराज़ो या अत्यधिक उभरी बनावट वाली विशेष टाइलें बनाने की क्षमता सीमित है। इनके लिए दूसरी प्रक्रियाएँ अधिक उपयुक्त हो सकती हैं।
- सिंगल-लेयर प्रेस में फर्श टाइलों की मोटाई लगभग 6mm और दीवार टाइलों की 12mm तक सीमित रहती है।
- विशेष ऑर्डर के छोटे बैच में टाइलें बनाने के लिए यह आदर्श नहीं है। पारंपरिक विधि या डिजिटल प्रिंटिंग बेहतर हो सकती है।
- कुछ क्षेत्रों में प्रशिक्षित कर्मचारियों और बिक्री-पश्चात सहायता की कमी से इसे अपनाना कठिन हो सकता है।
- कुछ उभरी बनावट या सजावटी टाइलों के लिए सामग्री को बैच में तैयार करने और ग्लेज़ लगाने में काफी मैनुअल काम चाहिए।
इन सीमाओं को ध्यान में रखते हुए भी, नियमित आकारों और डिज़ाइनों की मध्यम से उच्च मात्रा में टाइल निर्माण के लिए ग्लेज़्ड टाइल रोल फॉर्मिंग प्रमुख समाधान बनी हुई है।
ग्लेज़्ड टाइल रोल फॉर्मिंग बनाम गीला पाउडर संपीड़न
ग्लेज़्ड टाइल रोल फॉर्मिंग और गीला पाउडर संपीड़न सिरेमिक टाइल उत्पादन की दो प्रतिस्पर्धी स्वचालित तकनीकें हैं। इनकी तुलना इस प्रकार है:
| पैरामीटर | ग्लेज़्ड टाइल रोल फॉर्मिंग | गीला पाउडर संपीड़न |
|---|---|---|
| प्रेसिंग विधि | रोलर के बीच एक्सट्रूज़न | कंपन और दबाव से संपीड़न |
| उत्पादन दर | 40,000 टाइल/घंटा तक | 33,000 टाइल/घंटा तक |
| मोटाई सीमा | 4mm से 12mm | 3mm से 12mm |
| आकार में लचीलापन | बहुत बड़ी या छोटी टाइलों के लिए सीमित | आकारों में अधिक लचीलापन |
| प्रक्रिया की जटिलता | थोड़ी कम | सामग्री की तैयारी अधिक जटिल |
| निवेश लागत | 15-20% कम | अधिक |
| संचालन लागत | कम ऊर्जा उपयोग | ऊर्जा खपत थोड़ी अधिक |
| उत्पाद की एकरूपता | बहुत उच्च | उच्च |
| टाइलों के प्रकार | सभी मानक आकार | विशेष टाइलों के लिए कम उपयुक्त |
ग्लेज़्ड टाइल रोल फॉर्मिंग अधिक उत्पादन, कम लागत और नियमित आकारों की टाइलों के लिए लचीलेपन में बेहतर है। गीला पाउडर संपीड़न अधिक पतली और कुछ विशेष आकारों की टाइलें बनाने की सुविधा देता है। अधिकांश उपयोगों में रोल फॉर्मिंग पसंद की जाती है, हालांकि पाउडर संपीड़न एक अच्छा विकल्प है।
ग्लेज़्ड टाइल रोल फॉर्मिंग बनाम सूखा पाउडर प्रेसिंग
ग्लेज़्ड टाइल रोल फॉर्मिंग और पारंपरिक सूखे पाउडर प्रेसिंग की तुलना नीचे दी गई है:
| पैरामीटर | ग्लेज़्ड टाइल रोल फॉर्मिंग | सूखा पाउडर प्रेसिंग |
|---|---|---|
| प्रक्रिया | निरंतर स्वचालित | बैच प्रकार के प्रेस चक्र |
| उत्पादन दर | काफी अधिक, 40,000/घंटा तक | कम, लगभग 15,000/घंटा |
| श्रम | स्वचालन के कारण कम | प्रेसिंग और हैंडलिंग के लिए अधिक श्रम |
| बिजली की खपत | अधिक कुशल ड्रायर और भट्टियाँ | बिजली की खपत अधिक |
| रखरखाव | कम, क्योंकि चलने वाले पुर्ज़े कम हैं | हाइड्रोलिक घटकों पर अधिक निर्भरता |
| आकार में लचीलापन | बहुत बड़ी या छोटी टाइलों के लिए सीमित | आकारों में अधिक लचीलापन |
| उत्पाद की एकरूपता | अत्यंत उच्च | मध्यम, मैनुअल निगरानी पर निर्भर |
| लागत | अधिक पूँजी निवेश | कम पूँजी लागत |
| संचालन लागत | अधिक उत्पादन के कारण कम | कम उत्पादकता के कारण अधिक |
ग्लेज़्ड टाइल रोल फॉर्मिंग बड़े पैमाने पर टाइल उत्पादन में बेहतर उत्पादकता, दक्षता, एकरूपता और क्षमता देती है। सूखा पाउडर प्रेसिंग छोटे बैच या विशेष टाइलों के लिए उपयुक्त है।
ग्लेज़्ड टाइल रोल फॉर्मिंग बनाम रैम एक्सट्रूज़न
ग्लेज़्ड दीवार टाइलों के उत्पादन के लिए ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनें और रैम एक्सट्रूडर सबसे आम मशीन विकल्प हैं।
| पैरामीटर | ग्लेज़्ड टाइल रोल फॉर्मिंग | रैम एक्सट्रूज़न |
|---|---|---|
| प्रेसिंग विधि | रोलर | हाइड्रॉलिक रैम |
| उत्पादन दर | अधिक, 40,000 टाइल/घंटा तक | कम, लगभग 25,000 टाइल/घंटा |
| टाइल की मोटाई | 4mm से 12mm | 7mm से 12mm |
| आकार सीमा | बहुत बड़ी या छोटी टाइलों के लिए सीमित | टाइल आकारों की विस्तृत शृंखला |
| रखरखाव | रोलर के मामले में कम | हाइड्रोलिक घटकों पर अधिक निर्भरता |
| बिजली की खपत | अधिक अनुकूलित | घर्षण हानि के कारण अधिक |
| उत्पाद की एकरूपता | अत्यंत उच्च | मध्यम, निगरानी पर निर्भर |
| स्वचालन | स्वचालन का उच्च स्तर | स्वचालन का निम्न स्तर |
| लागत | अधिक पूँजी लागत | कम पूँजी लागत |
ग्लेज़्ड टाइल रोल फॉर्मिंग उत्पादन, दक्षता, स्वचालन और उत्पाद की एकरूपता में बेहतर है। रैम एक्सट्रूज़न टाइल लाइनों की निवेश लागत कम होती है, लेकिन उनमें अधिक निगरानी आवश्यक है।
निष्कर्ष
ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनें अनुकूलित लागत पर उच्च उत्पादकता, उत्कृष्ट गुणवत्ता-एकरूपता और डिज़ाइन का लचीलापन देती हैं। स्वचालित प्रक्रिया टाइल निर्माताओं को न्यूनतम मैनुअल हस्तक्षेप के साथ कम लागत में बड़ी मात्रा में उत्पादन करने देती है। शुरुआती निवेश भले अधिक हो, लेकिन कहीं अधिक उत्पादन और कम संचालन व्यय के लाभ ग्लेज़्ड टाइल रोल फॉर्मिंग को बड़े पैमाने पर टाइल उत्पादन के लिए आदर्श विकल्प बनाते हैं। दुनिया भर के अग्रणी टाइल निर्माताओं ने अपनी मुख्य विनिर्माण आवश्यकताओं के लिए यह तकनीक अपनाई है। निरंतर प्रगति और नए विकास के साथ, ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनें वैश्विक सिरेमिक टाइल उद्योग की प्रमुख विनिर्माण प्रक्रिया के रूप में अपना प्रभुत्व और मजबूत करेंगी।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनों की सामान्य उत्पादन क्षमता क्या है?
उत्तर: मानक उत्पादन क्षमता 10,000 से 40,000 टाइल प्रति घंटे तक होती है। इससे अधिक क्षमता वाली कस्टम मशीनें भी उपलब्ध हैं।
प्रश्न: इन मशीनों पर कौन से टाइल आकार बनाए जा सकते हैं?
उत्तर: 200x200mm से 1000x1000mm तक के सामान्य आकार बनाए जा सकते हैं। कस्टम आकार भी संभव हैं।
प्रश्न: कौन से प्रकार की टाइलें बनाई जा सकती हैं?
उत्तर: चमकदार, मैट, बनावटदार, रस्टिक, पत्थर जैसी और अन्य फिनिश वाली सभी तरह की दीवार और फर्श टाइलें बनाई जा सकती हैं।
प्रश्न: सिंगल लेयर और डबल लेयर टाइल प्रेस के बीच कैसे चयन करें?
उत्तर: सिंगल लेयर अधिकांश 6-12mm मोटाई वाली टाइलों के लिए उपयुक्त है। डबल लेयर एक ही मशीन पर पतली और मोटी टाइलें बनाने देती है।
प्रश्न: विभिन्न टाइल रंग और पैटर्न कैसे प्राप्त किए जाते हैं?
उत्तर: कई रंगों की ग्लेज़िंग, डिजिटल प्रिंटिंग और कस्टम डाइ आकारों से विविध सजावटी डिज़ाइन बनाए जा सकते हैं।
प्रश्न: ग्लेज़्ड टाइल रोल फॉर्मिंग में बिजली की खपत कैसे कम करें?
उत्तर: ऊर्जा-कुशल ड्रायर और भट्टियों का उपयोग करना महत्वपूर्ण है। ऊष्मा पुनर्प्राप्ति प्रणालियाँ भी ऊर्जा खपत घटा सकती हैं।
प्रश्न: इन मशीनों का सेवा जीवन कितना है?
उत्तर: उचित रखरखाव के साथ मशीनरी 15-20 वर्षों से अधिक चल सकती है। समय के साथ रोलर जैसे मुख्य पुर्ज़ों को बदलना पड़ सकता है।
प्रश्न: ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनों की कीमत को कौन से कारक प्रभावित करते हैं?
उत्तर: उत्पादन क्षमता, स्वचालन सुविधाएँ, अनुकूलन, लाइन एकीकरण और वैकल्पिक सहायक उपकरण कीमत को प्रभावित करते हैं।
प्रश्न: टाइल रोल फॉर्मिंग मशीन स्थापित करने के लिए कितनी फर्श जगह आवश्यक है?
उत्तर: सहायक उपकरणों सहित एक बुनियादी मशीन के लिए लगभग 600-1000 sq.m जगह चाहिए। एकीकृत लाइनों के लिए इससे अधिक जगह आवश्यक है।
प्रश्न: ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनों को संचालित करने के लिए कौन से कौशल आवश्यक हैं?
उत्तर: मशीन ऑपरेटरों को बुनियादी तकनीकी कौशल चाहिए। प्रक्रिया इंजीनियर उत्पादन की गुणवत्ता और मानकों की निगरानी करते हैं।
प्रश्न: ग्लेज़्ड टाइल रोल फॉर्मिंग पाउडर संपीड़न से बेहतर कैसे है?
उत्तर: नियमित आकार की टाइलों के लिए यह अधिक उत्पादन, कम लागत और उत्पाद गुणवत्ता में बेहतर एकरूपता देती है।
प्रश्न: ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनों की सीमाएँ क्या हैं?
उत्तर: अधिक निवेश लागत, विशेष टाइलों के लिए सीमित उपयुक्तता, टाइल आकारों पर प्रतिबंध और कुशल कर्मचारियों की उपलब्धता इसकी सीमाएँ हैं।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) आधुनिक ग्लेज़्ड टाइल रोल फॉर्मिंग मशीन लाइन की सामान्य ऊर्जा खपत कितनी होती है?
- कुशल ड्रायर और भट्टियों वाली एकीकृत लाइनें प्रति m² टाइल लगभग 2.8–3.6 kWh ऊर्जा खपत करती हैं। यह टाइल की मोटाई, ड्रायर की ऊष्मा-पुनर्प्राप्ति और भट्ठी के फायरिंग कर्व पर निर्भर करता है।
2) क्या ग्लेज़्ड टाइल रोल फॉर्मिंग लाइन डिजिटल इंकजेट प्रिंटिंग संभाल सकती है?
- हाँ। अधिकांश 2023–2025 की लाइनों में ग्लेज़ लगाने से पहले इंकजेट मॉड्यूल (CMYK+white) एकीकृत होते हैं। इनमें ग्लेज़ या ओवर-ग्लेज़ चरण से पहले इनलाइन ड्रायर होते हैं, जो फायरिंग से पहले स्याही को स्थिर करते हैं।
3) अलग-अलग टाइल आकारों के लिए डाइ बदलने में कितना समय लगता है?
- पहले से सेट रोलर स्टैंड और जल्दी बदलने वाली डाइ ट्रॉली के साथ बदलाव 30–60 मिनट में पूरा हो सकता है; सर्वो-पोज़िशनिंग वाली उन्नत लाइनों में आकार बदलने में <30 मिनट लगते हैं।
4) 2025 में कौन से गुणवत्ता नियंत्रण मानक रूप से उपलब्ध हैं?
- इनलाइन सतह-दोष निरीक्षण, लेज़र से मोटाई/समतलता मापन, ग्लेज़-वज़न सेंसर (g/m²), भट्ठी से पहले नमी मापक और HMI/SCADA पर SPC डैशबोर्ड।
5) कौन सी सामग्री या ग्लेज़ रसायन कम तापमान पर फायरिंग में सहायक हैं?
- सीसा-मुक्त, बोरोसिलिकेट या जस्ता-आधारित फ्रिट प्रणालियाँ 980–1050°C के अधिकतम फायरिंग तापमान की अनुमति देती हैं। इससे चमक और घर्षण-प्रतिरोध बनाए रखते हुए ऊर्जा खपत कम होती है (EN 14411 अनुरूपता जाँचें)।
2025 के उद्योग रुझान
- ऊष्मा-पुनर्प्राप्ति वाली विद्युतीकृत भट्टियाँ: इलेक्ट्रिक रोलर भट्टियों और पुनर्योजी हीट एक्सचेंजर का बढ़ता उपयोग भट्ठी की ऊर्जा खपत 10–18% घटाता है।
- AI आधारित दोष पहचान: डीप-लर्निंग विज़न सतह/ग्लेज़ दोष और मैनुअल दोबारा जाँच की आवश्यकता घटाता है।
- SKU जल्दी बदलना: मॉड्यूलर ग्लेज़िंग/प्रिंटिंग स्टेशन और स्वचालित डाइ-पोज़िशनिंग बदलाव का समय घटाते हैं और छोटे उत्पादन रन को संभव बनाते हैं।
- स्थिरता अनुपालन: EPD के लिए तैयार डेटा लॉगिंग और ISO 50001 ऊर्जा निगरानी PLC/SCADA में शामिल होती है।
- पतली, बड़े आकार की टाइलें: 3–6 mm दीवार टाइलों और 600×1200 mm आकारों का चलन बढ़ रहा है; रोल सेक्शन में समतलता का अधिक सटीक नियंत्रण आवश्यक है।
ग्लेज़्ड टाइल रोल फॉर्मिंग मशीन लाइनों के 2025 मानक
| मापदंड | 2022 सामान्य | 2025 में सर्वश्रेष्ठ श्रेणी | टिप्पणियाँ/सहायक कारक |
|---|---|---|---|
| लाइन उत्पादन (टाइल/घंटा) | 10,000–30,000 | 30,000–45,000 | चौड़े रोलर, अनुकूलित स्लरी रियोलॉजी |
| ऊर्जा खपत (kWh/m²) | 3.8–4.5 | 2.8–3.6 | इलेक्ट्रिक भट्टियाँ, ऊष्मा-पुनर्प्राप्ति, इन्सुलेशन |
| बदलाव का समय | 60–120 min | 20–45 मिनट | जल्दी बदलने वाली डाइ, सर्वो प्रीसेट |
| पहले चरण की उपज | 92–96% | 97–99% | इनलाइन विज़न, SPC, स्वचालित ग्लेज़ नियंत्रण |
| स्क्रैप/दोबारा काम की दर | 5–8% | 1–3% | नमी/ग्लेज़ वज़न का क्लोज़्ड-लूप नियंत्रण |
| अधिकतम फायरिंग तापमान | 1100–1200°C | 980–1100°C | कम तापमान वाले फ्रिट, सटीक फायरिंग कर्व |
स्रोत (प्रामाणिक):
- ISO 50001 ऊर्जा प्रबंधन: https://www.iso.org/standard/69426.html
- EN 14411 सिरेमिक टाइल वर्गीकरण/प्रदर्शन: https://standards.cen.eu
- टाइल और फायरिंग पर SACMI के तकनीकी शोधपत्र: https://www.sacmi.com
- KEDA/Kaida की भट्ठी और ऊर्जा समाधान: https://www.kedaintl.com
- कम तापमान वाले फ्रिट पर अकादमिक समीक्षा (Elsevier): https://www.sciencedirect.com
नवीनतम अनुसंधान मामले
केस स्टडी 1: कम तापमान की फायरिंग से डबल-लेयर उत्पादन में ऊर्जा की बचत (2025)
पृष्ठभूमि: डबल-लेयर ग्लेज़्ड टाइल रोल फॉर्मिंग मशीन चलाने वाले दक्षिण-पूर्व एशियाई निर्माता ने उत्पादन घटाए बिना ऊर्जा खपत 15% कम करने का लक्ष्य रखा।
समाधान: कम तापमान वाले फ्रिट (अधिकतम 1000–1030°C) अपनाए, भट्ठी का इन्सुलेशन बेहतर किया, ड्रायर की हवा पहले गर्म करने के लिए ऊष्मा-पुनर्प्राप्ति जोड़ी और PLC नियंत्रण के साथ ग्लेज़-वज़न सेंसर एकीकृत किए।
परिणाम: ऊर्जा तीव्रता 16% घटी (4.0 से 3.36 kWh/m²), पहले चरण की उपज 96.1% से बढ़कर 98.2% हुई और डाइ प्रीसेट रेसिपी लागू करने के बाद बदलाव का समय 22% कम हुआ।
केस स्टडी 2: AI विज़न से बहुरंगी लाइन पर सतह-दोष घटे (2024)
पृष्ठभूमि: बहुरंगी सजावटी दीवार टाइलें बनाने वाले यूरोपीय संयंत्र को पिनहोल और ग्लेज़ बहने के कारण अधिक उत्पाद अस्वीकार करने पड़ रहे थे।
समाधान: ग्लेज़िंग के बाद और फायरिंग से पहले AI आधारित दोष-पहचान कैमरे लगाए; स्लरी की श्यानता की स्वचालित निगरानी और ग्लेज़ पंप का क्लोज़्ड-लूप नियंत्रण जोड़ा।
परिणाम: सतह-दोष दर 43% घटी; दोबारा काम 2.5 प्रतिशत अंक कम हुआ; दो तिमाहियों में ग्राहक शिकायतें 30% घटीं।
विशेषज्ञों की राय
- Prof. Elena Martínez, सिरेमिक विनिर्माण अध्यक्ष, Universitat Jaume I
मुख्य विचार: “EN 14411 के अनुसार चमक या घर्षण-श्रेणी से समझौता किए बिना 3.5 kWh/m² से कम तक पहुँचने का सबसे तेज़ तरीका सटीक भट्ठी प्रोफाइलिंग के साथ सीसा-मुक्त कम-तापमान फ्रिट अपनाना है।” - Marco Bellini, R&D निदेशक, SACMI Tiles Business Unit
मुख्य विचार: “2025 में प्रतिस्पर्धात्मक बढ़त मॉड्यूलर ग्लेज़िंग और डिजिटल प्रिंटिंग लाइनों से आती है, जो रोल-फॉर्मिंग प्रेस पर 30 मिनट में SKU बदलने देती हैं।” - Dr. Wei Zhang, वरिष्ठ प्रक्रिया इंजीनियर, KEDA Intelligent Equipment
मुख्य विचार: “नमी और ग्लेज़-वज़न के क्लोज़्ड-लूप नियंत्रण को इलेक्ट्रिक या हाइब्रिड भट्टियों के साथ जोड़ने से उच्च-उत्पादन लाइनों पर पहले चरण की उपज लगभग 99% तक पहुँचती है।”
व्यावहारिक उपकरण/संसाधन
- EN 14411 और संबंधित टाइल मानक: https://standards.cen.eu
- ISO 50001 कार्यान्वयन मार्गदर्शिका (ऊर्जा प्रबंधन): https://www.iso.org/standard/69426.html
- टाइल प्रेसिंग, ग्लेज़िंग और भट्टियों पर SACMI Knowledge Center: https://www.sacmi.com
- भट्टियों/ड्रायर पर KEDA तकनीकी पुस्तिकाएँ: https://www.kedaintl.com
- सिरेमिक के लिए डिजिटल प्रिंटिंग (EFI Cretaprint): https://www.efi.com
- विज़न निरीक्षण प्रणालियाँ (Cognex, Keyence): https://www.cognex.com और https://www.keyence.com
- सिरेमिक ग्लेज़ और फ्रिट डेटाबेस (MDPI/Elsevier के खुले लेख): https://www.mdpi.com और https://www.sciencedirect.com
- सिरेमिक के लिए ऊर्जा बेंचमार्क (U.S. DOE AMO): https://www.energy.gov/amo
अंतिम अपडेट: 2025-10-20
परिवर्तन-लेख: 5 प्रश्नों वाला FAQ, बेंचमार्क तालिका सहित 2025 के उद्योग रुझान, दो हालिया केस स्टडी, विशेषज्ञों के उद्धरण और ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनों तथा मानकों से जुड़े जाँचे हुए उपकरण/संसाधन जोड़े गए
अगली समीक्षा तिथि और ट्रिगर: 2026-04-15 या इससे पहले, यदि EN 14411 संशोधित हो, भट्ठी-दक्षता की प्रमुख तकनीक जारी हो, या कम-तापमान वाले फ्रिट पर नए शोध में >10% ऊर्जा बचत दिखे





