
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

औद्योगिक और वाणिज्यिक इमारतों में छत और दीवार के फ्रेम के लिए C पर्लिन का व्यापक उपयोग होता है। यह लेख C पर्लिन रोल फॉर्मिंग मशीन विभिन्न निर्माताओं से मिलने वाली कीमतों पर विस्तृत मार्गदर्शिका देता है।
C पर्लिन रोल फॉर्मिंग मशीन की कीमत का अवलोकन
C पर्लिन रोल फॉर्मिंग मशीनें धातु कॉइल से लगातार C-आकार के पर्लिन सेक्शन बनाती हैं। ये पर्लिन छत और दीवार के सहायक सपोर्ट के रूप में काम करते हैं।
मुख्य विशेषताएँ:
- 40m/min तक की उच्च उत्पादन गति
- मोटी शीटों को फॉर्म करने में सक्षम
- आकार बदलने के लिए लचीली रोल टूलिंग
- मज़बूत स्टील फ्रेम संरचना
- उन्नत सुरक्षा संरक्षण
- आसान संचालन और रखरखाव
मुख्य घटक
मुख्य घटकों में शामिल हैं:
| घटक | विवरण |
|---|---|
| अनकॉइलर | शीट कॉइल को खोलने के लिए थामे रखता है |
| फीडर | धातु शीट को फॉर्मिंग स्टेशनों में फीड करता है |
| फॉर्मिंग स्टैंड | रोलर से क्रमशः C-आकार बनाते हैं |
| हाइड्रॉलिक सिस्टम | कार्य स्टेशनों को शक्ति देता है |
| नियंत्रण प्रणाली | मशीन को स्वचालित रूप से चलाता और मॉनिटर करता है |
| कटऑफ शीयर | पर्लिन को लंबाई के अनुसार काटता है |
कार्य सिद्धांत
कार्य सिद्धांत में शामिल है:
- शीट कॉइल लोड करके फीडर में डाली जाती है
- फॉर्मिंग रोलर शीट को क्रमशः मोड़ते हैं
- हाइड्रॉलिक रैम स्टेशनों को बल देते हैं
- बने हुए C पर्लिन को शीयर से आवश्यक लंबाई में काटा जाता है
- बने हुए पर्लिन अपने-आप स्टैक किए जाते हैं
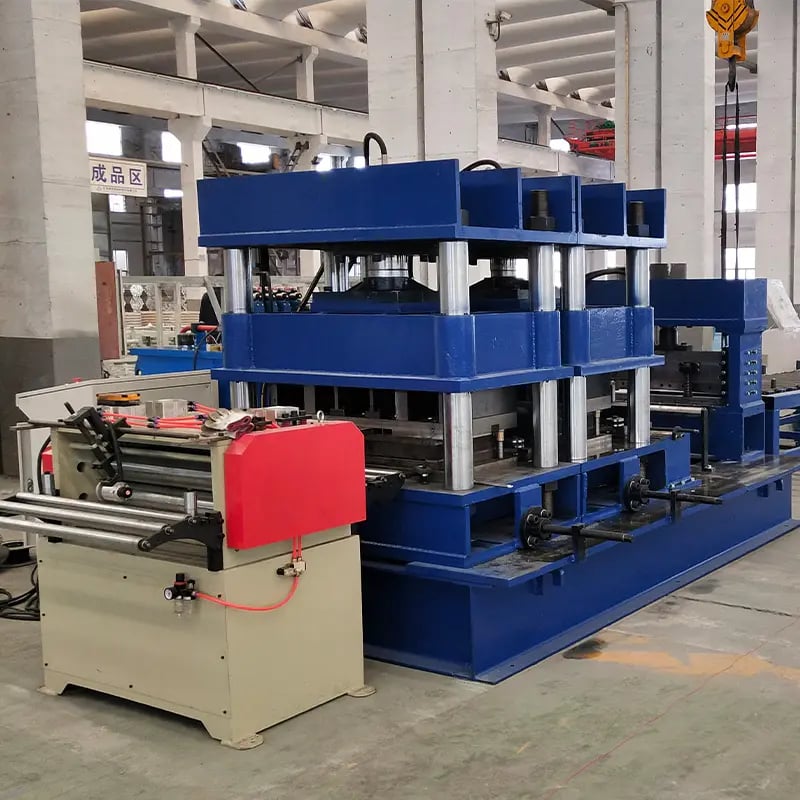
C पर्लिन रोल फॉर्मर के प्रकार
C पर्लिन रोल फॉर्मिंग मशीनें अलग-अलग प्रकारों में उपलब्ध हैं:
रोलर स्टैंडों की संख्या
- हल्के सेक्शन के लिए 10 स्टैंड
- सामान्य सेक्शन के लिए 16 स्टैंड
- भारी सेक्शन के लिए 21 स्टैंड
स्वचालन स्तर
- सामग्री की मैनुअल हैंडलिंग
- स्वचालित स्टैकिंग इकाइयाँ
- कन्वेयर सहित पूरी तरह स्वचालित
उत्पादन गति
- 25 m/min तक की सामान्य गति
- 40 m/min तक की उच्च गति
शीट की चौड़ाई
- 600mm तक की संकरी चौड़ाई
- 800mm तक की मध्यम चौड़ाई
- 1000mm तक की चौड़ी चौड़ाई
C पर्लिन मशीनों के अनुप्रयोग
बने हुए C पर्लिन का उपयोग इन कार्यों में होता है:
- औद्योगिक इमारतों में छत के पर्लिन
- प्री-इंजीनियर्ड संरचनाओं में दीवार के गर्ट
- कारखानों में क्लैडिंग के सपोर्ट
- रेल और सोलर पैनल के सपोर्ट
- मेज़ानाइन और भंडारण प्लेटफ़ॉर्म
- कृषि और गोदामों के शेड
- वाणिज्यिक और विमानन हैंगर
C पर्लिन छतों और दीवारों के लिए कुशल तथा मज़बूत भवन ढाँचा प्रदान करते हैं।
तकनीकी विनिर्देश
मुख्य तकनीकी विनिर्देशों में शामिल हैं:
| पैरामीटर | सामान्य मान |
|---|---|
| फॉर्मिंग गति | 18 – 40 m/min |
| शीट की मोटाई | 1.2 – 3 mm |
| शीट कॉइल की चौड़ाई | 600 – 1000 mm |
| पर्लिन ऊँचाई | 100 – 300 mm |
| पर्लिन की लंबाई | 2500 – 12000 mm |
| रोलर स्टैंड | 10 – 21 stands |
| मुख्य ड्राइव मोटर | 7.5kW to 22kW |
| विद्युत आपूर्ति | 380V, 50Hz, 3 फेज |
| मशीन का वजन | 8000 – 15000 kg |
उन्नत मशीनें 8mm तक मोटी शीट फॉर्म कर सकती हैं और बहुत लंबे स्पैन वाले पर्लिन बना सकती हैं।
डिज़ाइन और निर्माण
C पर्लिन रोल फॉर्मर की निर्मित स्टील संरचना मज़बूत होती है:
- फ्रेम – कठोरता के लिए वेल्डेड स्टील I-बीम से निर्मित
- हाउसिंग – मोटी स्टील प्लेटों से निर्मित
- रोल्स – मशीनीकृत ग्रूव वाली कठोर मिश्रधातु स्टील
- बेयरिंग – रेडियल भार सहने के लिए हेवी-ड्यूटी हाउस्ड यूनिट
- ड्राइव्स – स्प्रोकेट-चेन ड्राइव वाला ग्राइंड किया गया गियरबॉक्स
- नियंत्रण – PLC + HMI टचस्क्रीन नियंत्रण
- सुरक्षा – CE मानकों के अनुसार पूर्ण सुरक्षा गार्ड
सटीक मशीनीकृत घटक और मज़बूत निर्माण मशीन को विश्वसनीय और टिकाऊ बनाते हैं।
रोल टूलिंग डिज़ाइन मानक
रोल डाइयाँ अंतरराष्ट्रीय मानकों के अनुसार बनाई जाती हैं:
- AISI, AS/NZS के अनुसार C पर्लिन के आयाम
- DIN EN10263 ग्रेड स्टील से बने रोल
- 50-60 HRC के बीच उपयुक्त कठोरता
- Ra 0.4μm से 0.8μm तक सतह की फिनिश
- रोल की संकेंद्रता 0.01mm के भीतर
- प्रोफाइल आयामों के लिए ISO सहनशीलताएँ
- पर्यावरण-मित्रता के लिए RoHS अनुपालन
टूलिंग की गुणवत्ता उच्च उत्पादन मानक सुनिश्चित करती है।
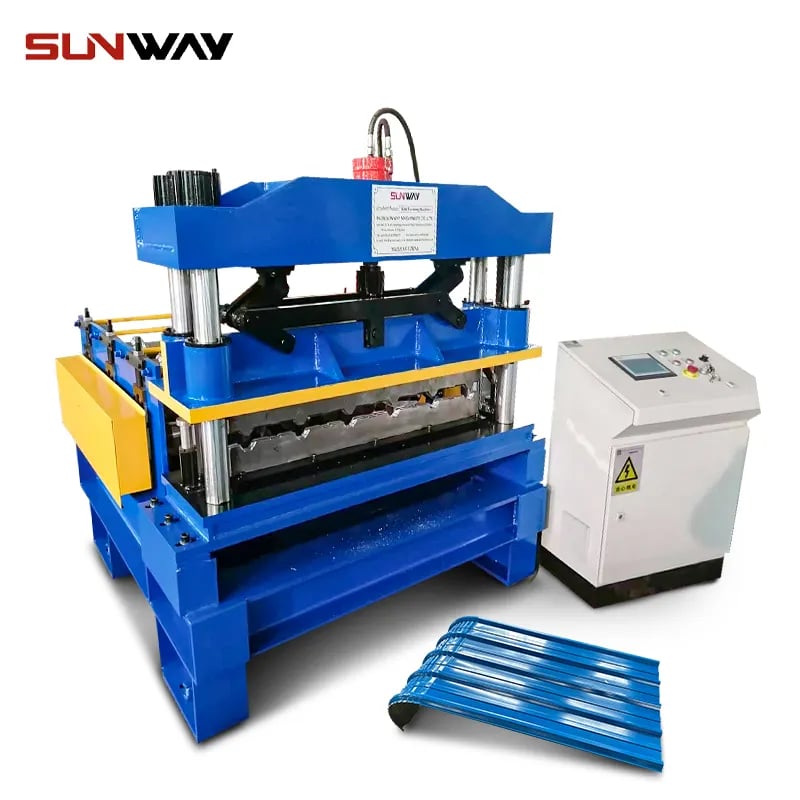
विनिर्माण क्षमताएं
C पर्लिन रोल फॉर्मर इन सामग्रियों को संभाल सकता है:
शीट की मोटाई
- 1.2 to 2.0mm मोटी हल्की शीटें
- 2.5 to 8.0mm मोटी भारी शीटें
शीट की चौड़ाई
- छोटे सेक्शन के लिए 600mm
- मानक सेक्शन के लिए 800mm
- चौड़े फ्लैंज सेक्शन के लिए 1000mm
सेक्शन की ऊँचाई
- अलग-अलग आकारों में 100mm to 300mm
सेक्शन लंबाई
- NC कटऑफ मशीनों में 12m लंबे पर्लिन तक
छेद और स्लॉट
- Ø20mm तक छेद पंच करना
- आसान स्थापना के लिए स्लॉट पंच करना
वैकल्पिक सहायक उपकरण
- शीट संभालने के लिए डिकॉयलर
- स्वचालित स्टैकर
- ऑनलाइन कटिंग और छेद पंचिंग
- पैकेजिंग स्ट्रैपर
आपूर्तिकर्ता और मूल्य निर्धारण
C पर्लिन रोल फॉर्मर के कुछ प्रमुख निर्माता और उनकी मूल्य सीमाएँ:
| निर्माता | स्थान | मूल्य सीमा |
|---|---|---|
| Roswu Tech | चीन | $35,000 – $55,000 |
| Anhui Cechen | चीन | $45,000 – $88,000 |
| Kingsland Engineering | यूनाइटेड किंगडम | $55,000 – $120,000 |
| Metform | तुर्की | $48,000 – $100,000 |
| Shaanxi Best | चीन | $28,000 – $65,000 |
लागत के कारक:
- गति और आउटपुट आवश्यकताएँ
- स्वचालन का स्तर
- वैकल्पिक सहायक उपकरण
- उत्पादन मात्रा पर छूट
प्रवेश-स्तर – $35,000 से $55,000
उन्नत – $85,000 to $150,000
अधिक गति और स्वचालन वाली मशीनों की लागत अधिक होती है, लेकिन उच्च उत्पादकता से निवेश की भरपाई जल्दी होती है।
स्थापना और कमीशनिंग
C पर्लिन रोल फॉर्मर स्थापित करने में ये चरण शामिल हैं:
- मशीन को समतल ज़मीन पर रखना
- मशीन को फर्श पर ठीक से सुरक्षित करना
- सुरक्षा बोल्ट और फोम सपोर्ट हटाना
- सभी फास्टनर जाँचना और कसना
- मशीन को सटीक रूप से लेवल करना
- बिजली की आपूर्ति जोड़ना
- मोटर के घूमने की दिशा जाँचना
- हाइड्रॉलिक तेल और स्नेहक भरना
- प्रारंभिक जाँच के लिए मशीन को जॉग मोड में चलाना
- मशीन पैरामीटर और सीमाएँ सेट करना
- सुरक्षा कार्यों का परीक्षण करना
- उत्पादन मोड में चलाना और अनुकूलित करना
मशीन विक्रेता उत्पाद दस्तावेज़ों में स्थापना के पूरे दिशानिर्देश देता है। प्रमाणित तकनीशियन कमीशनिंग प्रक्रिया में भी सहायता करते हैं। उचित स्थापना से पर्लिन फॉर्मिंग लाइन सुचारु रूप से शुरू होकर काम करती है।
संचालन और कार्यप्रणाली
C पर्लिन रोल फॉर्मर चलाने के लिए ये चरण अपनाएँ:
संचालन से पहले की जाँच:
- मशीन के सुरक्षा गार्ड लगे हों
- विद्युत और हाइड्रॉलिक प्रणालियाँ तैयार हों
- रोल गैप की दूरी और संरेखण
- शीट कॉइल सहित फीडर तैयार हो
- कन्वेयर और निकास टेबल साफ़ हों
शुरू करने की प्रक्रिया:
- मुख्य विद्युत आपूर्ति चालू करें
- हाइड्रॉलिक स्टेशन शुरू करें और दबाव सेट करें
- फॉर्मिंग स्टेशनों की जाँच के लिए इंचिंग मोड में चलाएँ
- कंट्रोल पैनल पर प्रक्रिया पैरामीटर सेट करें
- शीट को फॉर्मिंग रोलरों के बीच से गुज़ारें
- स्वचालित संचालन चक्र शुरू करें
चलने के दौरान:
- मोटरों की विद्युत धारा खपत मॉनिटर करें
- बने हुए पर्लिन की गुणवत्ता लगातार जाँचें
- किसी भी असामान्य शोर या कंपन पर ध्यान दें
- लाइन की गति पर नज़र रखें और समायोजन करें
- लंबाई जाँचते हुए बने पर्लिन की गिनती करें
- छोर के प्रकार के अनुसार तैयार पर्लिन सही ढंग से स्टैक करें
रोकने और बंद करने की प्रक्रिया:
- इमरजेंसी स्टॉप बटन दबाकर लाइन रोकें
- लाइन पूरी तरह रुकने के बाद मुख्य बिजली बंद करें
- लाइन में बची हुई शीटें निकालें
- मशीन और कॉइल का मलबा साफ़ करें
सुरक्षा:
- सुनिश्चित करें कि सुरक्षा प्रणालियाँ हमेशा काम करने की स्थिति में हों
- रखरखाव केवल प्रशिक्षित कर्मचारियों से कराएँ
- संचालन के दौरान मानक सुरक्षा प्रक्रियाओं का पालन करें
सर्वोत्तम प्रदर्शन के लिए उचित संचालन दिशानिर्देशों का पालन करना आवश्यक है।
रखरखाव और स्नेहन
नियमित रखरखाव गतिविधियाँ:
दैनिक:
- मशीन का मलबा और शीट की धूल साफ़ करें
- हाइड्रॉलिक तेल का स्तर जाँचें और भरें
- बेयरिंग और गियर में असामान्यताओं की जाँच करें
- ढीले पुर्जे और फास्टनर जाँचकर कसें
साप्ताहिक:
- बेयरिंग और गियरबॉक्स में ग्रीस लगाएँ
- टूलिंग का घिसाव और क्लीयरेंस जाँचें
- वायवीय प्रणाली में रिसाव की जाँच करें
- विद्युत कनेक्शनों का निरीक्षण करें
मासिक:
- सभी सुरक्षा सुविधाओं का निरीक्षण करें
- शाफ्ट, गियर और मोटरों का संरेखण जाँचें
- आपातकालीन स्टॉप फ़ंक्शन का परीक्षण करें
- आवश्यक होने पर रोल गैप की दूरी समायोजित करें
वार्षिक:
- पूर्ण निरीक्षण और ओवरहॉल करें
- घिस चुके उपभोज्य पुर्जे बदलें
- मशीन सॉफ़्टवेयर अपडेट करें
- निवारक संशोधन लागू करें
- जंग से सुरक्षा के लिए मशीन पर कोटिंग करें
निर्धारित समय-सारणी के अनुसार रखरखाव से मशीन की उपलब्धता और जीवनकाल बढ़ता है।
सही C पर्लिन मशीन का चयन कैसे करें
आदर्श C पर्लिन रोल फॉर्मर चुनने के कारकों में शामिल हैं:
1. उत्पादन आवश्यकताएँ
- पर्लिन सेक्शन का प्रकार
- धातु की मोटाई और मज़बूती
- आवश्यक उत्पादन मात्रा
2. मशीन की क्षमताएँ
- फॉर्मिंग गति
- शीट की चौड़ाई और मोटाई की सीमा
- पर्लिन के आकार की सीमा
- स्वचालन स्तर
3. तकनीकी कारक
- रोलर स्टैंड का डिज़ाइन
- रोल टूलिंग की गुणवत्ता
- ड्राइव और शक्ति क्षमता
- नियंत्रण प्रणालियाँ
4. अतिरिक्त सुविधाएँ
- कॉइल संभालने के विकल्प
- पंचिंग और कटिंग
- स्टैकर और कन्वेयर
5. विक्रेता की योग्यताएँ
- अनुभव और पिछले इंस्टॉलेशन
- स्थानीय सहायता की क्षमता
- मानकों का अनुपालन
- डिज़ाइन विशेषज्ञता
- अतिरिक्त मूल्य देने वाली सेवाएँ
इन पैरामीटरों के आधार पर मशीनों की तुलना करने से किफायती पर्लिन उत्पादन के लिए सही मशीन चुनी जा सकती है।
दो मॉडलों के बीच तुलना
नीचे दो C पर्लिन रोल फॉर्मर मॉडलों की तुलना दी गई है:
| मशीन | Maxima RM-20 | Ultima NU-25 |
|---|---|---|
| गति | 25 m/min | 35 m/min |
| शीट की चौड़ाई | 800mm | 1000mm |
| मोटाई | 1.5 – 3mm | 1.2 – 4mm |
| पर्लिन ऊँचाई | 80 – 250mm | 100 – 300mm |
| शक्ति | 15kW | 22kW |
| स्वचालन | स्वचालित कटऑफ | पूरी तरह स्वचालित स्टैकर |
| नियंत्रण | PLC | HMI + PLC |
| मूल्य | $92,000 | $128,000 |
Ultima NU-25 की गति, चौड़ाई, स्वचालन और शक्ति अधिक है। लेकिन मध्यम उत्पादन आवश्यकताओं के लिए Maxima RM-20 अधिक किफायती समाधान देता है।
फायदे और नुकसान
लाभ
- उच्च उत्पादन दर और मात्रा
- लंबे जीवनकाल के लिए मज़बूत निर्माण
- आकार बदलने के लिए लचीली रोल डाइयाँ
- एकसमान और सटीक C सेक्शन
- कम परिचालन लागत
- उच्च गुणवत्ता वाले तैयार उत्पाद
सीमाएं
- उच्च प्रारंभिक पूंजी निवेश
- नियमित रखरखाव और सर्विसिंग
- रोल बदलने के लिए डाउनटाइम आवश्यक होता है
- शीट की मोटाई सीमित
- टूलिंग के अनुसार पर्लिन आकार निश्चित
- कुशल कर्मचारियों की आवश्यकता
अक्सर पूछे जाने वाले प्रश्न
Q: C पर्लिन बनाने के लिए किन सामग्रियों को फॉर्म किया जा सकता है?
A: आमतौर पर कम-कार्बन स्टील शीट, गैल्वनाइज़्ड स्टील और एल्युमिनियम शीट।
Q: पर्लिन सेक्शन के लिए किस मोटाई की सिफारिश की जाती है?
A: सामान्य पर्लिन के लिए 1.5 to 3 mm शीट। भारी पर्लिन के लिए 6mm तक की शीट।
Q: मशीन की कीमत किन बातों से तय होती है?
A: गति, स्वचालन का स्तर, शक्ति विनिर्देश, शीट की चौड़ाई की क्षमता और वैकल्पिक सहायक उपकरण कीमत को प्रभावित करते हैं।
प्र: सामान्य उत्पादन दर क्या है?
A: मॉडल, शीट की मोटाई और पर्लिन के आकार के आधार पर 25-40 मीटर प्रति मिनट।
Q: क्या स्लॉट या छेद वाले पर्लिन उपलब्ध हैं?
A: हाँ, पंचिंग इकाइयाँ आसान स्थापना के लिए स्लॉट या छेद बना सकती हैं।
Q: लाइन पर आकार बदलने में कितना समय लगता है?
A: रोल बदलने में 10-20 मिनट लगते हैं। सेक्शन बदलने के लिए रोल समायोजन में 1-2 घंटे लगते हैं।
Q: कौन-सी सुरक्षा सुविधाएँ दी जाती हैं?
A: इमरजेंसी स्टॉप, लिमिट स्विच, लाइट कर्टेन, दरवाज़े के इंटरलॉक और सुरक्षा गार्ड आदि।
Q: पर्लिन की गुणवत्ता की जाँच कैसे करनी चाहिए?
A: कई बिंदुओं पर आयाम, फ्लैंज का बकलिंग, ट्विस्ट, मुड़ाव, आंतरिक रेडियस आदि जाँचें।
निष्कर्ष
C पर्लिन रोल फॉर्मिंग मशीन निर्माण उद्योग के लिए कोल्ड-फॉर्म्ड C-सेक्शन का कुशल बड़े पैमाने पर उत्पादन संभव बनाती है। उन्नत फॉर्मिंग तकनीक, मज़बूत बनावट और स्वचालन के साथ, ये मशीनें संरचनात्मक निर्माण की ज़रूरतें पूरी करने के लिए उच्च उत्पादन दर, लचीला संचालन और एकसमान गुणवत्ता देती हैं। बुनियादी मॉडलों की कीमत $35,000 से शुरू होती है और उच्च क्षमता वाली स्वचालित लाइनों के लिए $150,000 तक जाती है। उत्पादन लक्ष्यों, थ्रूपुट, लाइन गति और बजट के अनुसार उपयुक्त C पर्लिन रोल फॉर्मर चुनकर निर्माता अनुकूलित और किफायती पर्लिन फॉर्मिंग समाधान पा सकते हैं।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) C पर्लिन रोल फॉर्मिंग मशीन की कीमत को सबसे अधिक क्या प्रभावित करता है?
- मुख्य कारक हैं स्वचालन का स्तर (मैनुअल बनाम स्टैकर सहित पूर्ण स्वचालन), फॉर्मिंग गति, मोटाई की सीमा (8 mm तक), पंचिंग स्टेशन (प्री/पोस्ट), सर्वो फ्लाइंग शीयर और क्विक-चेंज टूलिंग (राफ्ट/कैसेट)।
2) क्विक-चेंज प्रणालियाँ स्वामित्व की कुल लागत को कैसे प्रभावित करती हैं?
- राफ्टेड/कैसेट टूलिंग बदलाव का समय 90–120 मिनट से घटाकर 15–30 मिनट कर सकती है। इससे अपटाइम बढ़ता है और अतिरिक्त श्रम-समय घटता है; SKU मिश्रण के अनुसार इसकी अतिरिक्त लागत अक्सर 9–18 महीनों में वसूल हो जाती है।
3) निर्माण-ग्रेड C पर्लिन के लिए खरीदारों को कौन-सी सहनशीलताएँ निर्दिष्ट करनी चाहिए?
- सामान्य लक्ष्य: ऊँचाई ±0.5 mm, फ्लैंज ±0.4 mm, लिप ±0.3 mm, कैम्बर 1,000 mm में <1 mm और ट्विस्ट <1°/m। परियोजना की आवश्यकताओं के अनुसार AISI S240/S100 या AS/NZS 4600 के अनुरूप रखें।
4) C पर्लिन के लिए प्री-कट या पोस्ट-कट में से कौन बेहतर है?
- पोस्ट-कट (फ्लाइंग शीयर) उच्च गति और समकोण कट के लिए उपयुक्त है। प्री-कट संवेदनशील कोटिंग और छोटे पुर्जों की रक्षा कर सकता है, लेकिन लाइन की गति सीमित करता है। कई लाइनें प्री-पंच को पोस्ट-कट के साथ जोड़ती हैं।
5) मध्यम/उच्च गति वाली लाइन के लिए बिजली और किन उपयोगिताओं की योजना बनानी चाहिए?
- 3-phase 380–480V, मोटर व्यवस्था के अनुसार 30–60 kVA की बिजली सेवा, वायवीय प्रणाली होने पर 6–8 bar साफ़ और सूखी हवा, ISO VG 46 तेल वाला 200–400 L हाइड्रॉलिक टैंक, और कॉइल संभालने के लिए पर्याप्त जगह (सुरक्षित गलियारे की चौड़ाई ≥1.5 m) की योजना बनाएँ।
C पर्लिन रोल फॉर्मिंग मशीनों के लिए 2025 उद्योग रुझान
- विद्युतीकृत दक्षता: पुनर्योजी ड्राइव वाले IE3/IE4 मोटर, पुराने केवल-VFD वाली लाइनों की तुलना में ऊर्जा खपत 10–18% घटाते हैं।
- स्मार्ट QA और ट्रेसबिलिटी: इनलाइन लेज़र से आयाम मापना और बारकोड से जुड़े पुर्जे के ID, जिन्हें MTConnect/OPC UA के माध्यम से निर्माण QA दस्तावेज़ों से जोड़ा जाता है।
- पतली, उच्च-मज़बूती वाली शीट: क्षमता बनाए रखते हुए वज़न घटाने के लिए G550/G500 और 550 MPa स्टील का उपयोग बढ़ रहा है।
- तेज़ बदलाव: राफ्टेड बेस और हाइड्रॉलिक क्विक-रिलीज़ कपलिंग, कई SKU बनाने वाली कार्यशालाओं में बदलाव का मध्य समय 25 मिनट से कम कर देते हैं।
- स्थिरता संबंधी खुलासे: मुख्य ठेकेदार EPD के लिए तैयार डेटा (kWh/टन, स्क्रैप %) माँगते हैं; इसे LEED v4.1 और EN 15804 रिपोर्टिंग से जोड़ा जाता है।
- एकीकृत पंचिंग: सर्वो-नियंत्रित प्री- और पोस्ट-पंच मॉड्यूल रोल पासों के साथ सिंक्रनाइज़ होते हैं, जिससे अतिरिक्त प्रक्रिया के बिना स्लॉट या छेद वाले पर्लिन बनाए जा सकते हैं।
2025 के बेंचमार्क और मूल्य निर्धारण का स्नैपशॉट
| मीट्रिक | २०२३ सामान्य | 2025 सर्वश्रेष्ठ-इन-क्लास | व्यावसायिक प्रभाव | स्रोत |
|---|---|---|---|---|
| लाइन गति (m/min) | 18–35 | 40–65 (पोस्ट-कट सर्वो) | उच्चतर थ्रूपुट | द फैब्रिकेटर; OEM डेटाशीट |
| परिवर्तन समय (मिनट) | 45–90 | 15–30 (राफ्टेड/कैसेट) | प्रति शिफ्ट अधिक SKU | SME; कार्यशाला अध्ययन |
| ऊर्जा उपयोग (kWh/टन) | 100–130 | 80–100 (IE4 + पुनर्योजी ड्राइव) | कम OPEX, CO2 | U.S. DOE AMO |
| आयामी क्षमता (ऊँचाई, ± mm) | 0.6–0.8 | 0.3–0.5 (लेज़र फीडबैक) | कम अस्वीकृतियाँ | AISI/AISI S100 मार्गदर्शन |
| स्क्रैप दर (%) | 2.0–3.5 | 0.8–1.5 (अनुकूलित थ्रेडिंग) | सामग्री की बचत | OEM ऐप नोट्स |
| शुरुआती स्तर की सामान्य कीमत | $35k–$55k | — | बजट श्रेणी की लाइनें | निर्माता सूची |
| उन्नत मॉडल की सामान्य कीमत | $95k–$150k | — | पूर्ण स्वचालन | निर्माता सूची |
प्रामाणिक संदर्भ:
- AISI कोल्ड-फॉर्म्ड स्टील मानक (S100/S240): https://www.steel.org
- U.S. DOE उन्नत विनिर्माण कार्यालय: https://www.energy.gov/amo
- MTConnect संस्थान: https://www.mtconnect.org
- OPC Foundation (OPC UA): https://opcfoundation.org
- The Fabricator (रोल फॉर्मिंग): https://www.thefabricator.com
नवीनतम अनुसंधान मामले
केस स्टडी 1: राफ्टेड टूलिंग और सर्वो शीयर से थ्रूपुट बढ़ा (2025)
- पृष्ठभूमि: मध्य-पूर्व का एक PEB निर्माता C पर्लिन के पाँच आकार बनाता था; बदलाव में 60–80 मिनट लगते थे और स्क्रैप 2.2% था।
- समाधान: राफ्टेड स्टैंड, हाइड्रॉलिक क्विक-रिलीज़ रोल क्लैंप, सर्वो फ्लाइंग शीयर और OPC UA के माध्यम से MES से जुड़े इनलाइन लेज़र ऊँचाई/फ्लैंज मापक लगाए।
- परिणाम: बदलाव का औसत समय 22 मिनट रहा; 2.0–3.0 mm शीट पर लाइन गति 28 से बढ़कर 48 m/min हुई; स्क्रैप घटकर 1.1% हुआ; OEE में +27% सुधार के कारण निवेश की वार्षिकीकृत भरपाई 14 महीनों में हुई।
केस स्टडी 2: ड्राई-फिल्म स्नेहन के साथ उच्च-मज़बूती वाले G550 का उपयोग (2024)
- पृष्ठभूमि: एक ASEAN रोल फॉर्मर ने स्टील का कुल भार घटाने के लिए G350 से G550 गैल्वनाइज़्ड स्टील अपनाया, लेकिन लिप के मोड़ों पर फ्लैंज में सूक्ष्म दरारें दिखीं।
- समाधान: पासों की प्रगति और रेडियस का फिर से अनुकूलन किया, जिंक कोटिंग के अनुकूल ड्राई-फिल्म स्नेहक लगाया और प्रवेश तनाव 8% घटाया।
- परिणाम: दरारें समाप्त हुईं; 40 m/min गति बनी रही; प्रति मीटर पुर्जे का भार ~11% घटा; दर्ज आँकड़ों के अनुसार प्रति पर्लिन अंतर्निहित कार्बन 12% कम होने पर परियोजना को EPD क्रेडिट मिला।
विशेषज्ञों की राय
- डॉ. बेंजामिन शेफर, सिविल इंजीनियरिंग के प्रोफेसर, जॉन्स हॉपकिन्स विश्वविद्यालय
- विशेषज्ञ राय: “C पर्लिन में अधिक मज़बूत स्टील अपनाते समय सामग्री की तन्यता के अनुसार रोल पास डिज़ाइन और कोने के रेडियस बदलने चाहिए; अन्यथा किनारों पर दरार का जोखिम बढ़ता है।” स्रोत: https://engineering.jhu.edu
- Udo Reimbold, CEO, data M Sheet Metal Solutions (COPRA RF)
- विशेषज्ञ राय: “डिजिटल ट्विन को इनलाइन मापन के साथ जोड़ने वाली क्लोज़्ड-लूप रोल फॉर्मिंग अब उच्च गति पर C प्रोफाइल के लिए ±0.5 mm से कम की सहनशीलता सीमा भरोसे के साथ हासिल करने देती है।” स्रोत: https://www.datam.de
- Kate Bachman, वरिष्ठ संपादक, The Fabricator
- विशेषज्ञ राय: “राफ्टेड बेस और रेसिपी लाइब्रेरी ने विविध C पर्लिन उत्पादन को बाधा के बजाय प्रतिस्पर्धी लाभ बना दिया है।” स्रोत: https://www.thefabricator.com
व्यावहारिक उपकरण/संसाधन
- रोल फॉर्मिंग डिज़ाइन सॉफ़्टवेयर: COPRA RF (data M) https://www.datam.de/en/copra; UBECO PROFIL https://www.ubeco.com
- मानक और डिज़ाइन: AISI S100/S240 और CFSEI संसाधन https://www.steel.org; AS/NZS 4600 का अवलोकन https://www.standards.org.au
- कनेक्टिविटी/QA: MTConnect https://www.mtconnect.org; OPC UA https://opcfoundation.org
- ऊर्जा दक्षता कैलकुलेटर: U.S. DOE AMO टूल https://www.energy.gov/amo
- खरीद/B2B: Alibaba (C पर्लिन रोल फॉर्मर) https://www.alibaba.com; Made-in-China https://www.made-in-china.com
- उद्योग ज्ञान: The Fabricator रोल फॉर्मिंग हब https://www.thefabricator.com; CFSEI तकनीकी नोट https://www.cfsei.org
अंतिम अपडेट: 2025-10-27
परिवर्तन-लेख: 5 लक्षित FAQ जोड़े; KPI/मूल्य तालिका और प्रामाणिक स्रोतों सहित 2025 के रुझान प्रस्तुत किए; दो हालिया केस स्टडी और विशेषज्ञों की राय शामिल की; C पर्लिन रोल फॉर्मिंग मशीन के खरीदारों के लिए उपयोगी टूल और संसाधन संकलित किए
अगली समीक्षा तिथि और ट्रिगर: 2026-04-30, या इससे पहले यदि स्टील ग्रेड G500/G550 में बदलें, औसत बदलाव समय 30 मिनट से अधिक हो, स्क्रैप >1.8% हो, या ऊर्जा खपत >110 kWh/टन हो





