
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

अवलोकन
स्टील शीट रोल फॉर्मिंग मशीनें का उपयोग स्टील कॉइल या शीटों को सटीक आयामों और एकसमान गुणवत्ता वाले कस्टम प्रोफाइल में बदलने के लिए किया जाता है। इसके लिए शीट मेटल को रोलरों के क्रमिक सेटों से गुज़ारा जाता है, जो आवश्यकतानुसार सामग्री को धीरे-धीरे आकार देते हैं।
रोल फॉर्मिंग लंबी धातु के पुर्ज़ों और बड़े उत्पादन-परिमाण को बनाने के सबसे किफ़ायती तरीकों में से एक है। एक्सट्रूज़न या प्रेसिंग जैसी अन्य विधियों की तुलना में यह प्रक्रिया बहुउपयोगी, तेज़ और कुशल है। इससे निरंतर और स्वचालित उत्पादन लाइनें संभव होती हैं, जिससे प्रति पुर्ज़ा संचालन लागत कम रहती है।
रोल फॉर्म किए गए घटकों का ऑटोमोटिव, निर्माण, कृषि, फर्नीचर, उपकरण और अन्य उद्योगों में व्यापक उपयोग होता है। आम उदाहरणों में छत और दीवार पैनल, रैक, धातु स्टड, छत के गटर, राजमार्ग रेल, दरवाज़े के फ्रेम और कार चेसिस के पुर्ज़े शामिल हैं।
यह मार्गदर्शिका स्टील शीट रोल फॉर्मिंग मशीनों के विभिन्न पहलुओं का व्यापक परिचय देती है—कार्य सिद्धांतों, क्षमताओं, घटकों, मापदंडों और विन्यास से लेकर डिज़ाइन, लागत अर्थशास्त्र और आपूर्तिकर्ता चयन तक।
स्टील शीट रोल फॉर्मिंग मशीनों के प्रकार
रोल फॉर्मिंग मशीनों का वर्गीकरण रोलों की व्यवस्था, संचालन की संख्या, स्वचालन के स्तर और अन्य विशेषताओं के आधार पर किया जाता है। मुख्य प्रकार हैं:
इनलाइन रोल फॉर्मिंग मशीनें
- सीधी लाइन या निरंतर रोल फॉर्मर के नाम से जानी जाती हैं
- शीटें लंबाई की दिशा में लगातार स्टैंडों से गुज़रती हैं
- एकसमान प्रोफाइल वाले लंबे पैनल, रेल और चैनल जैसे पुर्ज़ों के लिए उपयुक्त
- प्रोफाइल में बदलाव करने की क्षमता सीमित
रोटरी रोल-फॉर्मिंग मशीनें
- रोटरी फॉर्मिंग के लिए रोलर वृत्ताकार रूप में व्यवस्थित होते हैं
- शीट को केंद्रीय मैंड्रेल के चारों ओर लपेटा जाता है
- रिंग, सिलिंडर, शंकु और विभिन्न अनुप्रस्थ काट बनाने के लिए उपयोगी
- उच्च उत्पादन-दर और आयामी एकरूपता
कॉम्बिनेशन या मॉड्यूलर मशीनें
- इनलाइन और रोटरी, दोनों प्रकार के स्टैंड वाली हाइब्रिड मशीनें
- प्रोफाइल में लचीलापन और उच्च उत्पादकता, दोनों देती हैं
- हेलिकल आकार और टेपर वाले घटक बनाने देती हैं
CNC रोल फॉर्मिंग मशीनें
- कंप्यूटरीकृत नियंत्रणों से रोल टूलिंग समायोजित की जा सकती है
- प्रोफाइलों के बीच त्वरित चेंजओवर
- उन्नत निगरानी, सटीकता और प्रक्रिया नियंत्रण
- तेज़ प्रोटोटाइपिंग और कस्टम प्रोफाइल के लिए आदर्श
सर्वो मोटर चालित मशीनें
- सर्वो मोटर हर रोलर को स्वतंत्र रूप से नियंत्रित करती हैं
- उत्पादन के दौरान रीयल-टाइम समायोजन संभव बनाती हैं
- उपकरण और रखरखाव की लागत घटाती हैं
- फॉर्मिंग की सटीकता और दोहराव क्षमता बेहतर करती हैं
पोर्टेबल रोल फॉर्मिंग मशीनें
- तेज़ सेटअप वाली कॉम्पैक्ट और पोर्टेबल इकाइयाँ
- निर्माण स्थलों पर सीधे उपयोग की जाती हैं
- सरल और कम मात्रा वाले अनुप्रयोगों तक सीमित
- लंबे एकल पुर्ज़े बनाने के लिए किफ़ायती
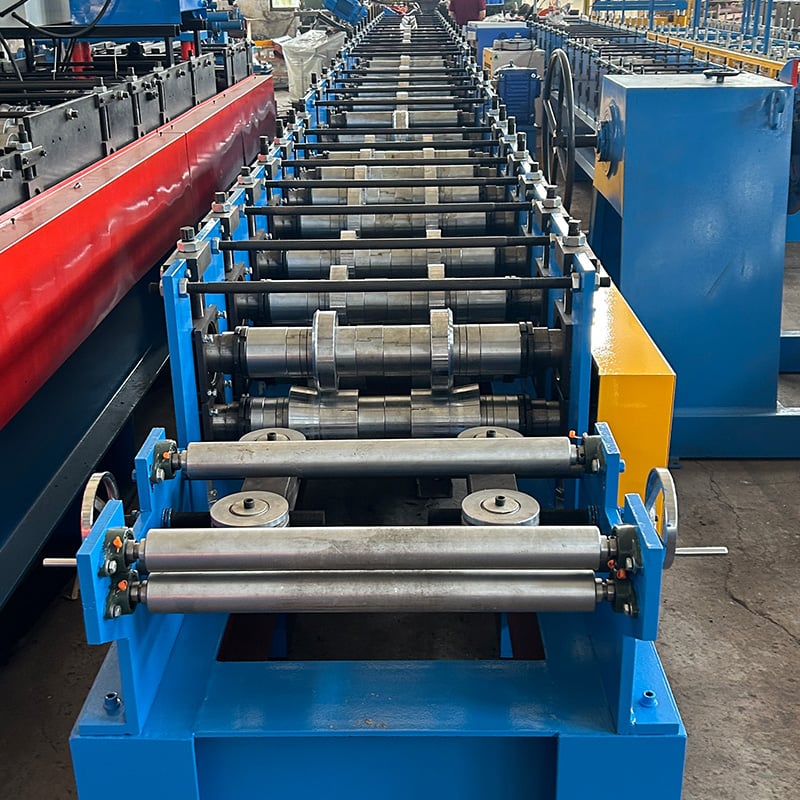
रोल फॉर्मिंग मशीन के मुख्य घटक
इनलाइन या रोटरी—दोनों प्रकार की रोल फॉर्मिंग मशीनों में निम्नलिखित मूल घटक होते हैं:
रोलर स्टैंड
इनमें ऊपर और नीचे के रोलर लगे होते हैं, जिनके बीच से शीट गुज़रती है। प्रोफाइल क्रम के अनुसार स्टैंड एक के बाद एक व्यवस्थित होते हैं। इनमें शामिल हैं:
- बेयरिंग पर लगे रोलर शाफ्ट
- शाफ्ट को सहारा देने और ऊर्ध्वाधर समायोजन की सुविधा वाले हाउसिंग
- शाफ्ट घुमाने वाले ड्राइव तंत्र
फॉर्मिंग रोलर्स
ये कैलिब्रेटेड आकृतियों से शीट को वास्तव में मोड़कर आकार देते हैं। रोलर के विभिन्न प्रकार:
- ब्रेकडाउन – शुरुआती आकार देना
- फिनिशिंग – अंतिम प्रोफाइल बनाना
- जोड़ा – ऊपर और उससे मेल खाता नीचे का रोलर
- साइज़िंग – मोटाई घटाने के लिए
- आइडलर – बिना आकृति वाला, सहारा देने के लिए
प्रवेश गाइड
सीधे रोलरों का पहला सेट, जो शीट को मशीन में मार्गदर्शन देता है। इससे गलत संरेखण कम होता है।
प्रक्रिया रोलर्स
फॉर्मिंग के दौरान शीट पर उभार बनाने, पंचिंग, कटिंग, नॉचिंग या ड्रिलिंग के लिए अतिरिक्त रोलर।
सपोर्ट रोलर
फॉर्मिंग स्टैंडों के बीच सहारा देते हैं और शीट का संरेखण बनाए रखते हैं। झुकाव रोकते हैं।
एग्ज़िट गाइड
आखिरी सीधे रोलर तैयार प्रोफाइल को स्थिर करके मशीन से बाहर मार्गदर्शन देते हैं।
डीकॉइलर या कॉइल कार
कॉइल स्टॉक को थामता है और मोटर चालित अनवाइंडिंग से शीट को मशीन में भेजता है। इसमें तनाव नियंत्रण होता है।
फीड टेबल
डीकॉइलर और प्रवेश गाइड के बीच शीट को सहारा देता है। इसमें शीट की स्थिति के सेंसर हो सकते हैं।
फॉर्मिंग ड्राइव
गियरबॉक्स से जुड़े मोटर लाइन शाफ्ट को चलाते हैं, जो चेन या बेल्ट के ज़रिए सभी रोलर शाफ्ट घुमाता है।
हाइड्रॉलिक सिस्टम
त्वरित टूलिंग बदलाव के लिए रोलर स्टैंडों को ऊर्ध्वाधर दिशा में खोलता है।
नियंत्रण प्रणाली
रोलर गति की सटीकता, प्रक्रिया निगरानी और सुरक्षा सुविधाओं के लिए स्वचालित नियंत्रण।
प्रमुख विनिर्देश और डिज़ाइन कारक
रोल फॉर्मिंग मशीनों को विशिष्ट उत्पादन आवश्यकताओं के अनुसार बनाया जाता है। नीचे दी गई तालिका उपकरण चयन और डिज़ाइन में देखे जाने वाले मुख्य मापदंडों और कारकों का सार देती है:
| विशिष्टताएँ | विवरण |
|---|---|
| फॉर्मिंग गति | फीट/min या m/min में उत्पादन गति। अधिक गति के लिए ज़्यादा हॉर्सपावर चाहिए। |
| लाइन शाफ्ट की गति | मुख्य ड्राइव शाफ्ट की rpm में घूर्णन गति। इससे रोलरों की गति निर्धारित होती है। |
| फॉर्मिंग स्टेशन | पूरा प्रोफाइल क्रम बनाने के लिए आवश्यक रोलर स्टैंडों की संख्या। |
| रोलर का आकार | व्यास और फेस की चौड़ाई। भारी गेज शीटों के लिए बड़े आकार की ज़रूरत होती है। |
| रोलर सामग्री | मज़बूती, लंबी सेवा-अवधि और घिसाव प्रतिरोध के लिए कठोर किए गए स्टील ग्रेड। |
| रोलर बेयरिंग | उच्च भार सहन करते हैं। सीलबंद प्रकार स्नेहक का रिसाव रोकते हैं। |
| ड्राइव प्रकार | इलेक्ट्रिक सर्वो, हाइड्रॉलिक, मैकेनिकल आदि। नियंत्रण और ऊर्जा दक्षता को प्रभावित करते हैं। |
| फीड सिस्टम | डीकॉइलर क्षमता, फीड टेबल डिज़ाइन और शीट की स्थिति। |
| टूलिंग सिस्टम | नए प्रोफाइल पर आसान और तेज़ बदलाव। |
| स्वचालन स्तर | ऑपरेटर की भागीदारी बनाम सटीक प्रोग्रामेबल नियंत्रण। |
| संभाले जाने वाले गेज | फॉर्म की जाने वाली शीटों की मोटाई सीमा। उपयुक्त रोलर आकार और शक्ति आवश्यक है। |
| सामग्री | स्टील, एल्युमिनियम और अन्य मिश्रधातुएँ। इनके लिए उपयुक्त मज़बूती और रोलर सामग्री चाहिए। |
| पार्ट के आयाम | वांछित प्रोफाइल आकार की चौड़ाई, लंबाई और जटिलता। |
| उत्पादन मात्रा | कम मात्रा बनाम उच्च मात्रा का उत्पादन। स्वचालन स्तर पर प्रभाव डालता है। |
| फ्लोर स्पेस | मशीन की लंबाई। रोटरी मशीन इनलाइन मशीन से अधिक कॉम्पैक्ट होती है। |
ऊपर दिए गए मापदंडों का उचित चयन सुचारु और प्रभावी रोल फॉर्मिंग सुनिश्चित करता है, जिससे आवश्यक गुणवत्ता और सटीकता बनाए रखते हुए उत्पादन अधिकतम होता है।
कार्य सिद्धांत और प्रक्रिया प्रवाह
रोल फॉर्मिंग मशीनों के काम करने के मूल चरण नीचे दिए गए हैं:
- शीट लोड करना – कॉइल को मोटर चालित डीकॉइलर पर लोड किया जाता है। शीट प्रवेश गाइड में भेजी जाती है।
- फीडिंग – डीकॉइलर शीट खोलता है और उसे लगातार रोलर स्टैंडों से खींचा जाता है।
- प्रगतिशील फॉर्मिंग – शीट आगे के स्टैंडों से गुज़रती है और हर स्टैंड उसे थोड़ा और आकार देता है।
- रोलर की आकृति बनाना – क्रमिक मोड़ के लिए ऊपर और नीचे के रोलरों के प्रोफाइल एक-दूसरे से मेल खाते हैं।
- आयामी परिशुद्धता – रोलों के अंतराल, घूर्णन और क्रम को सटीक रूप से नियंत्रित किया जाता है।
- सहारा और स्थिरीकरण – आइडलर और सहायक रोलर फॉर्मिंग के दौरान शीट को स्थिर रखते हैं।
- अतिरिक्त संचालन – स्टैंडों के बीच उभार, पंचिंग या कटिंग की जाती है।
- प्रोफाइल पूरा करना – अंतिम स्टैंड प्रोफाइल का आकार पूरा करता है। निकास गाइड शीट को स्थिर रखते हैं।
- बना हुआ पुर्ज़ा बाहर निकलना – तैयार प्रोफाइल की निरंतर लंबाई आगे की प्रक्रियाओं के लिए मशीन से बाहर निकलती है।
वांछित अनुप्रस्थ काट पाने के लिए रोल फॉर्मिंग में शीट को लगातार और समन्वित ढंग से फीड, मोड़कर तथा लंबाई में कैलिब्रेट किया जाता है। क्रमिक प्रोफाइलिंग से सामग्री पर अत्यधिक तनाव डाले बिना बड़े विरूपण किए जा सकते हैं।
रोल फॉर्मिंग के लाभ
रोल फॉर्मिंग के कई लाभ इसे बड़े उत्पादन-परिमाण के लिए आदर्श बनाते हैं:
हाई-स्पीड प्रोसेसिंग
- 100 m/min तक की फॉर्मिंग गति संभव
- स्वचालित और निरंतर उत्पादन
- बड़ी मात्रा की माँग पूरी करने में सक्षम
आयामी स्थिरता
- सटीक नियंत्रण वाली प्रोग्रामेबल प्रक्रिया
- दोहराने योग्य और सटीक प्रोफाइल
- अपेक्षाकृत कम सहनशीलता
प्रोफाइल लचीलापन
- कई प्रकार के आकार बनाए जा सकते हैं
- विभिन्न अनुप्रस्थ काट वाले पुर्ज़े
- जटिल ज्यामिति बनाने की क्षमता
सामग्री की बचत
- कटिंग से सामग्री की बर्बादी नहीं
- लीन प्रक्रिया से उत्पादन-उपज बेहतर होती है
- स्क्रैप की दर कम
लागत दक्षता
- अत्यधिक उत्पादक और तेज़ प्रक्रिया
- प्रेस की तुलना में उपकरण निवेश कम
- संचालन लागत घटती है
- प्रति पुर्ज़ा उत्पादन लागत कम
तैयार रूप-रंग
- चिकनी और देखने में आकर्षक फिनिश
- क्रमिक फॉर्मिंग से सपाट हिस्से नहीं बनते
- बाद की प्रक्रिया की आवश्यकता नहीं
इन कारणों से रोल फॉर्मिंग कई उद्योगों में बड़ी मात्रा में धातु घटक बनाने के लिए उपयुक्त है।
सामान्य अनुप्रयोग और उत्पाद
रोल फॉर्मिंग का बहुउपयोगी स्वरूप सरल से जटिल तक विविध प्रोफाइल बनाने देता है। इसके सामान्य अनुप्रयोग:
निर्माण और अवसंरचना
- छत, साइडिंग और दीवार पैनल
- फ्रेमिंग के लिए स्टील स्टड
- धातु की छत के गटर और जल-निकासी पाइप
- राजमार्ग क्रैश बैरियर
- गार्ड रेल, हैंडरेल और बैलस्ट्रेड
- दरवाज़े, खिड़कियाँ और कर्टेन-वॉल फ्रेम
- विभिन्न संरचनात्मक सेक्शन
ऑटोमोटिव और परिवहन
- चेसिस फ्रेम और क्रॉस मेंबर
- पिलर, रेल और क्रॉसबार
- सीट फ्रेम
- पहिए और रिम प्रोफाइल
- ट्रक बॉडी
- यूटिलिटी ट्रेलर के पुर्ज़े
- रेलवे डिब्बों के सेक्शन
फर्नीचर और उपकरण
- शेल्फ़िंग, रैक और कैबिनेट
- बॉक्स, आवरण और फ्रेम
- पैनल, हाउसिंग और कवर
- ट्यूब, हैंडल और सहायक आर्म
- कस्टम प्रोफाइल और ट्रिम
कृषि और मशीनरी
- बूम सेक्शन और लोडर आर्म
- गार्ड, शील्ड और प्लेटफ़ॉर्म
- कन्वेयर और हॉपर
- साइलो के पुर्ज़े और ऑगर
- मशीन फ्रेम और ब्रैकेट
वाणिज्यिक और खुदरा स्थान
- चेकआउट काउंटर
- डिस्प्ले स्टैंड और रैक
- साइनबोर्ड और प्रकाश व्यवस्था
- क्लैडिंग और विभाजन-पैनल
- सजावटी ट्रिम्स
रोल फॉर्म किए गए घटक अनेक उत्पादों के संरचनात्मक गुणों और रूप-रंग, दोनों को बेहतर बनाते हैं।
रोल फॉर्मिंग प्रक्रिया क्षमताएँ
आधुनिक रोल फॉर्मिंग मशीनों की व्यापक क्षमताएँ लचीलापन बढ़ाती हैं:
उच्च शक्ति वाली सामग्री
- 80 ksi यील्ड स्ट्रेंथ तक के उच्च-मज़बूती वाले स्टील को आकार देने की क्षमता
- स्टेनलेस स्टील, टाइटेनियम और एल्युमिनियम ग्रेड की फॉर्मिंग
- शीट की सामग्री के अनुरूप रोल सामग्री
मोटाई सीमा
- 0.5 mm से 8 mm तक मोटाई की शीटों को प्रोसेस कर सकती हैं
- मोटाई के अनुसार रोल फेस की चौड़ाई तय की जाती है
प्रोफ़ाइल विशेषताएँ
- अलग-अलग बीड शैली, उभार, रिब आदि की फॉर्मिंग
- इनलाइन पंचिंग और ड्रिलिंग
- हेमिंग जैसे विशेष किनारा-उपचार संभव
आयामी सीमा
- 2500 mm तक चौड़ाई और 15 m से अधिक लंबाई संभव
- 3 m से अधिक व्यास वाले रिंग के लिए रोटरी मशीनें
त्वरित चेंजओवर
- प्रोफाइल जल्दी बदलने के लिए मॉड्यूलर टूलिंग प्रणालियाँ
- कंप्यूटर-सहायित स्थिति निर्धारण प्रणाली
एकीकृत निर्माण
- पंचिंग, कटिंग और वेल्डिंग जैसे अतिरिक्त संचालन
- डाउनस्ट्रीम प्रक्रियाओं के साथ एकीकरण
लचीला स्वचालन
- मैनुअल से लेकर पूर्णतः स्वचालित संचालन तक के विकल्प
- फीडिंग, स्टैकिंग और बंडलिंग का आसान एकीकरण
परिशुद्धता और नियंत्रण
- गुणवत्ता आश्वासन के लिए बल की निगरानी
- सटीकता के लिए सर्वो-इलेक्ट्रिक ड्राइव
- उन्नत निगरानी और नियंत्रण के लिए CNC
इन व्यापक क्षमताओं से रोल फॉर्मिंग विभिन्न प्रकार के घटक डिज़ाइन बनाने के लिए अनुकूल हो सकती है।
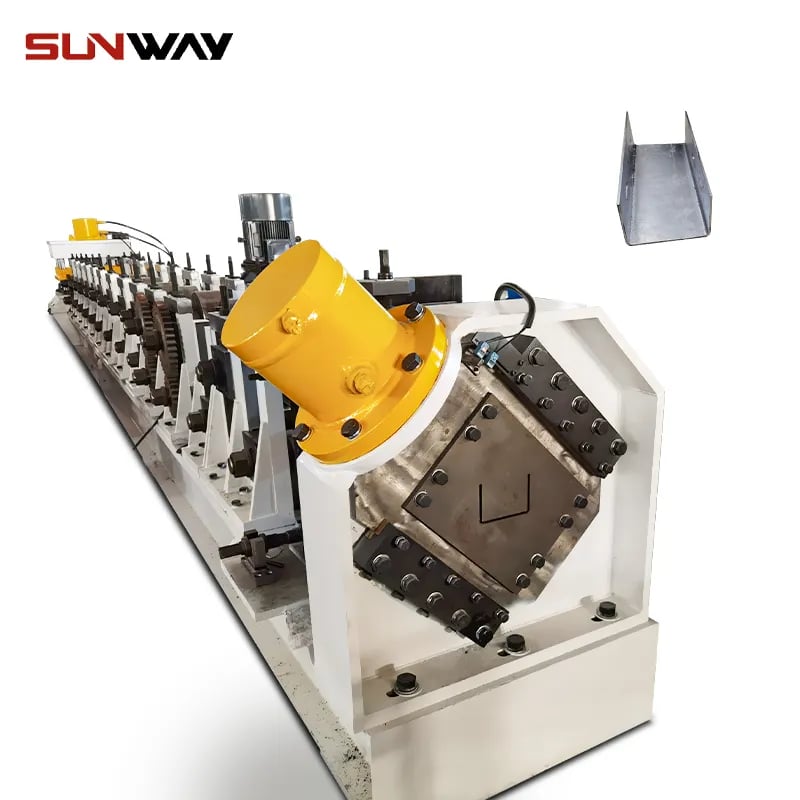
डिज़ाइन सिद्धांत और प्रक्रिया अनुकूलन
रोल फॉर्मिंग की क्षमताएँ व्यापक हैं, लेकिन दोषों से बचते हुए उनका पूरा लाभ लेने के लिए इष्टतम डिज़ाइन आवश्यक है। मुख्य डिज़ाइन सिद्धांत:
प्रोफ़ाइल स्थान
न्यूट्रल एक्सिस निर्धारित करें—फॉर्मिंग क्रम न्यूट्रल एक्सिस से बाहर की ओर बढ़ना चाहिए। इससे तनाव कम होता है।
बेंड क्रम
पहले पूरी लंबाई के सभी अनुदैर्ध्य मोड़ पूरे करें। उसके बाद किनारे के मोड़ या सिरों की विशेषताएँ बनाएँ।
अनुभागीय फॉर्मिंग
एक ही पास में बहुत अलग-अलग बहु-समतलीय मोड़ बनाने से बचें। स्थिरता के लिए इन्हें अलग-अलग सेक्शन में करें।
रोल आकृतियाँ
रोल आकृतियाँ शीट की मोटाई के अनुरूप होनी चाहिए। बहुत अधिक गैप से अस्थिरता आती है, जबकि बहुत कम गैप शीट को जाम कर देता है।
रोलर का आकार
रोल बैरल का व्यास पकड़ को प्रभावित करता है। चौड़ाई फॉर्मिंग के दौरान शीट को मिलने वाला सहारा तय करती है।
पासों की संख्या
अधिक पास से कम खिंचाव के साथ बड़े मोड़ बनाए जा सकते हैं। हालांकि, इससे आवश्यक स्टैंडों की संख्या बढ़ती है।
बल आवश्यकताएँ
लाइन की शक्ति आवश्यकताएँ निर्धारित करने के लिए प्रति स्टैंड बल का अनुमान लगाएँ। अत्यधिक बल रोल टूलिंग को नुकसान पहुँचाता है।
ग्रेन अभिविन्यास
शीट मेटल के ग्रेन को फीड दिशा के समानांतर रखें। इससे मोड़ते समय दरारें नहीं पड़तीं।
शीट समर्थन
झुकाव रोकने और समतलता बनाए रखने के लिए पर्याप्त आइडलर/सहायक रोल इस्तेमाल करें।
सिद्ध डिज़ाइन सिद्धांत अपनाने से रोल फॉर्मिंग मशीनों में विश्वसनीय प्रसंस्करण और उच्च गुणवत्ता वाला उत्पादन मिलता है। पूरी प्रक्रिया को इन तरीकों से और बेहतर किया जा सकता है:
- कॉइल की सही स्थिति और अनवाइंडिंग लाइन का लेआउट
- सही ट्रैकिंग के लिए प्रवेश और निकास पर पर्याप्त जगह
- अलग-अलग शीट चौड़ाइयों के लिए समायोज्य फीड सिस्टम
- तेज़ बदलाव के लिए क्विक-चेंज मॉड्यूलर टूलिंग
- सेंसर, सर्वो और स्वचालन से सटीक प्रक्रिया नियंत्रण
- बल, गति और सहनशीलता की रीयल-टाइम निगरानी
- प्रदर्शन बनाए रखने के लिए रोलर का उचित रखरखाव
- कुशल और सुरक्षित संचालन के लिए ऑपरेटर प्रशिक्षण
सोच-समझकर किया गया डिज़ाइन और लाइन लेआउट, प्रक्रिया सुधारों के साथ मिलकर, अधिकतम दक्षता और गुणवत्ता के साथ सुचारु रोल फॉर्मिंग सुनिश्चित करते हैं।
रोल फॉर्मिंग उपकरण की लागत अर्थव्यवस्था
रोल फॉर्मिंग में शुरुआती निवेश काफ़ी हो सकता है, लेकिन प्रति पुर्ज़ा उत्पादन लागत बहुत किफ़ायती रहती है।
उपकरण खरीद लागत
- मशीन की लागत $100,000 से लेकर $1 मिलियन से अधिक तक हो सकती है
- कस्टमाइज़ेशन, स्वचालन और आकार लागत बढ़ाते हैं
- औसत मशीनों के लिए प्रति फुट लागत लगभग $800 से $1500
टूलिंग लागत
- प्रति फॉर्मिंग स्टेशन लगभग $3000 से शुरू
- प्रोफाइल-विशिष्ट रोल खरीदने पड़ते हैं
- त्वरित बदलाव प्रणालियाँ टूलिंग के पुनः उपयोग की अनुमति देती हैं
संचालन लागत
- श्रम, रखरखाव और उपभोज्य सामग्री
- हर साल उपकरण लागत का लगभग ~10%
- स्टैम्पिंग जैसी अन्य प्रक्रियाओं से कम
प्रति पुर्ज़ा कीमत का अर्थशास्त्र
- 100,000 से अधिक पुर्ज़ों की मात्रा के लिए आदर्श प्रक्रिया
- प्रति पुर्ज़ा लागत $1 से $5 तक कम हो सकती है
- अन्य प्रक्रियाओं की तुलना में प्रति पुर्ज़ा $100 से अधिक की बचत
- लीड टाइम और लॉजिस्टिक्स लागत भी कम होती है
प्रभावी योजना और डिज़ाइन से रोल फॉर्मिंग लाइनें उत्पादन लागत घटाते हुए निवेश पर उत्कृष्ट प्रतिफल देती हैं।
आपूर्तिकर्ता मूल्यांकन और चयन मानदंड
सफल परियोजना के लिए सही रोल फॉर्मिंग उपकरण आपूर्तिकर्ता चुनना महत्वपूर्ण है। चयन के कुछ मुख्य मानदंड:
कंपनी की प्रतिष्ठा और अनुभव
- व्यवसाय में वर्षों का अनुभव और उद्योग का ज्ञान
- स्थापना और सहायता का प्रमाणित रिकॉर्ड
- ग्राहक प्रशंसापत्र और केस स्टडी
गुणवत्ता और विश्वसनीयता
- प्रीमियम पुर्ज़ों का उपयोग
- कठोर विनिर्माण और परीक्षण प्रक्रियाएँ
- बिना समस्या चल रहे इंस्टॉलेशन
कस्टमाइज़ेशन विशेषज्ञता
- कस्टम समाधान इंजीनियर करने की क्षमता
- प्रस्तुत मशीनों और सुविधाओं की विविधता
- विभिन्न अनुप्रयोगों का अनुभव
तकनीकी क्षमताएँ
- इन-हाउस इंजीनियरिंग और विनिर्माण
- नवीनतम तकनीक वाले उपकरण और नियंत्रण
- प्रदर्शन के लिए प्रमाणित मशीन डिज़ाइन
प्रदान की जाने वाली सेवाएँ
- डिज़ाइन सहायता और सिमुलेशन/मॉडलिंग
- ऑपरेटर प्रशिक्षण और रखरखाव अनुबंध
- अपग्रेड, रेट्रोफिट और स्थानांतरण सेवाएँ
डिलीवरी और सहायता
- विनिर्माण लीड टाइम
- स्थापना, कमीशनिंग और सहायता
- ऑर्डर के बाद सेवा और दीर्घकालिक स्पेयर पार्ट्स आपूर्ति
ऊपर दिए गए मापदंडों पर रोल फॉर्मिंग मशीन आपूर्तिकर्ताओं का मूल्यांकन परियोजना निष्पादन के जोखिम घटाता है और उपकरण का अनुकूलित प्रदर्शन सुनिश्चित करता है।
लाभ बनाम हानियाँ और सीमाएँ
रोल फॉर्मिंग के कई लाभ हैं, लेकिन इसकी कुछ अंतर्निहित सीमाएँ भी हैं:
लाभ
- अत्यधिक उत्पादक सतत प्रक्रिया
- उपकरण में कम पूंजी निवेश
- प्रति पुर्ज़ा बहुत कम लागत
- सामग्री की बर्बादी नहीं
- आयामी सटीकता और दोहराव क्षमता
- विस्तृत आकार सीमा की क्षमता
- उच्च-मज़बूती वाली सामग्रियों के लिए उपयुक्त
हानियां
- प्रति प्रोफाइल शुरुआती टूलिंग लागत
- पुर्ज़ों के आकार और भार की सीमाएँ
- रोल डिज़ाइन और निर्माण का लीड टाइम
- अनुप्रस्थ काट में बदलाव की सीमित क्षमता
- कम उत्पादन मात्रा के लिए आदर्श नहीं
- जटिल उल्टे प्रोफाइल बनाना कठिन
- मरोड़ या मुड़ाव जैसे दोषों का जोखिम
ये लाभ रोल फॉर्मिंग को बड़ी उत्पादन मात्रा के लिए आदर्श बनाते हैं। कम मात्रा के लिए, पुर्ज़े के आकार और जटिलता के अनुसार अन्य प्रक्रियाएँ अधिक उपयुक्त और किफ़ायती हो सकती हैं।
अक्सर पूछे जाने वाले प्रश्न
किन सामग्रियों की रोल फॉर्मिंग की जा सकती है?
- सामान्य सामग्रियों में कम कार्बन स्टील, स्टेनलेस स्टील और एल्युमिनियम शामिल हैं। पीतल और तांबे जैसी अन्य फॉर्म की जा सकने वाली मिश्रधातुओं को भी प्रोसेस किया जा सकता है। सामग्री की कठोरता full-hard temper से अधिक नहीं होनी चाहिए।
सामान्य रोल-फॉर्म किए गए उत्पाद कौन से हैं?
- निर्माण पैनल, गटर, छत, साइडिंग, जल-निकासी पाइप, शेल्फ़, रैक, चेसिस के घटक तथा दरवाज़े, खिड़कियों और कर्टेन वॉल के प्रोफाइल कुछ उदाहरण हैं।
रोल फॉर्मिंग की तुलना बेंडिंग या प्रेस ब्रेकिंग से कैसे होती है?
- बेंडिंग में केंद्रित विरूपण देकर अलग-अलग पुर्ज़े बनाए जाते हैं, जबकि रोल फॉर्मिंग में हल्के, वितरित मोड़ों को कई छोटे चरणों में धीरे-धीरे बढ़ाकर निरंतर प्रोफाइल बनाया जाता है।
रोल फॉर्मिंग में कौन-सी सहनशीलताएँ प्राप्त की जा सकती हैं?
- रोल फॉर्मिंग में +/- 0.5 mm की प्रतिस्पर्धी सहनशीलता प्राप्त की जा सकती है, जिसे उचित प्रक्रिया निगरानी और स्वचालित नियंत्रण से और बेहतर बनाया जा सकता है।
रोल फॉर्मिंग में न्यूनतम और अधिकतम पार्ट लंबाई क्या निर्धारित करती है?
- आमतौर पर 1 से 15 मीटर लंबाई संभव है। अधिकतम लंबाई सामग्री के गुणों, शीट के सहारे और पुर्ज़े के डिज़ाइन से प्रभावित होती है। प्रोफाइलिंग क्रम पूरा करने के लिए न्यूनतम लंबाई में लगभग 8 से 10 फॉर्मिंग स्टैंड लगते हैं।
नए प्रोफ़ाइल के लिए रोल टूलिंग कितनी जल्दी बदली जा सकती है?
- मॉड्यूलर त्वरित-बदलाव प्रणालियों में बदलाव का सामान्य समय 20 मिनट से 1 घंटे तक होता है। बार-बार प्रोफाइल बदलने पर CNC प्रोग्रामेबल स्टैंड बदलाव का समय घटाने में मदद करते हैं।
रोल-फॉर्म किए गए पार्ट्स में कौन-से दोष हो सकते हैं?
- संभावित दोषों में मरोड़, मुड़ाव, किनारों का फैलना, विकृति, झुर्रियाँ और किनारों में लहरें शामिल हैं। उचित मशीन रखरखाव, रोल डिज़ाइन, सामग्री की गुणवत्ता और प्रक्रिया नियंत्रण से इन्हें रोका जा सकता है।
रोल फॉर्मिंग मशीन की कीमत को कौन-से कारक प्रभावित करते हैं?
- लंबाई (रैखिक फीट), टनेज, स्वचालन स्तर, गति, कॉइल क्षमता, सामग्री की मोटाई सीमा, ड्राइव और नियंत्रण जैसे मापदंड लागत को प्रभावित करते हैं। सामान्य मूल्य सीमा $100,000 से $1 मिलियन तक है।
रोल फॉर्मर्स की रखरखाव आवश्यकताएँ क्या हैं?
- मूल निवारक रखरखाव में सफ़ाई, स्नेहन, रोल के घिसाव का निरीक्षण, ड्राइव की कसावट, बेयरिंग, हाइड्रॉलिक और विद्युत प्रणालियों की जाँच शामिल है। तय रखरखाव से खराबियाँ कम होती हैं।
रोल फॉर्मिंग मशीन के घटक कितने समय तक चलते हैं?
- उचित उपयोग और रखरखाव से प्रमुख यांत्रिक घटक 15 से 25 वर्षों तक विश्वसनीय रूप से काम कर सकते हैं। नियंत्रण प्रणालियों को इससे पहले अपग्रेड की आवश्यकता हो सकती है। शाफ्ट, बेयरिंग और टूलिंग जैसी उपभोज्य वस्तुओं को हर 4-5 वर्षों में या घिसाव के अनुसार बदलना पड़ता है।
निष्कर्ष
मुख्य निष्कर्ष
- रोल फॉर्मिंग से एकसमान गुणवत्ता वाले धातु प्रोफाइल का किफ़ायती, निरंतर उत्पादन संभव है
- तेज़ उत्पादन दर और कम लागत के कारण बड़ी मात्रा के लिए उपयुक्त
- विविध आकार और उच्च-मज़बूती वाली सामग्रियों को फॉर्म करने की व्यापक क्षमता, और
- ड्राइवट्रेन, स्वचालन स्तर और टूलिंग जैसे उपकरण डिज़ाइन कारक क्षमताओं और कीमत को प्रभावित करते हैं
- डिज़ाइन सिद्धांतों का पालन फॉर्मिंग को अनुकूलित करता है और दोष घटाता है
- लंबे पुर्ज़ों के लिए रोल फॉर्मिंग उत्कृष्ट है, लेकिन छोटे रन या जटिल आकारों के लिए इसकी सीमाएँ हैं
- सटीक नियंत्रण और स्वचालन के साथ यह कुशल और प्रतिस्पर्धी विनिर्माण उपलब्ध कराती है
संक्षेप में, रोल फॉर्मिंग मशीनें धातु घटकों का तेज़ और उच्च गुणवत्ता वाला उत्पादन करती हैं। उचित उपयोग पर, रोल फॉर्मिंग कई उद्योगों में लंबे उत्पादन रन के लिए उत्कृष्ट मूल्य देती है। रोल डिज़ाइन, टूलिंग और स्मार्ट नियंत्रणों में निरंतर नवाचार से इसकी क्षमताएँ बढ़ती रहती हैं और धातु-कार्य उत्पादकता आगे बढ़ती है।





