
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

धातु की साइडिंग बाहरी दीवारों की लोकप्रिय सामग्री है, जिसका उपयोग आवासीय और वाणिज्यिक इमारतों में होता है। यह टिकाऊपन, अनुकूलन के विकल्प और आकर्षक रूप देती है। धातु की साइडिंग रोल फॉर्मिंग नामक प्रक्रिया से बनाई जाती है। मेटल साइडिंग रोल फॉर्मिंग मशीन धातु की सपाट पट्टियाँ लेकर उन्हें रोलरों की श्रृंखला से विभिन्न प्रोफाइल में ढालती है।
मेटल साइडिंग क्या है?
मेटल वॉल पैनल के नाम से भी जानी जाने वाली धातु साइडिंग, धातु की शीटों से बने बाहरी दीवार आवरण को कहते हैं। इसका उपयोग इमारतों को मौसम से बचाने और उन्हें आकर्षक रूप देने के लिए बाहरी दीवार पर किया जाता है।
धातु साइडिंग के कुछ सामान्य प्रकार हैं:
- एल्यूमीनियम साइडिंग
- गैल्वनाइज़्ड स्टील साइडिंग
- तांबे की साइडिंग
- जस्ता साइडिंग
- स्टेनलेस स्टील साइडिंग
धातु साइडिंग कई रंगों, बनावटों और प्रोफाइलों में उपलब्ध है। सबसे आम प्रोफाइल ऊर्ध्वाधर पैनल, क्षैतिज पैनल, लकड़ी के शेक जैसी और टाइल जैसी आकृतियाँ हैं। पैनल आपस में जुड़कर मौसमरोधी बाहरी दीवार की सतह बनाते हैं।
लकड़ी, फाइबर सीमेंट या विनाइल जैसी अन्य साइडिंग की तुलना में धातु साइडिंग असाधारण टिकाऊपन देती है और सड़न, आग, कीटों तथा प्रभाव से बेहतर प्रतिरोध करती है। उचित स्थापना और रखरखाव के साथ धातु साइडिंग 50 वर्ष से अधिक चल सकती है।
धातु साइडिंग के अन्य लाभों में शामिल हैं:
- उच्च शक्ति-से-भार अनुपात
- डेंट पड़ने और दरार आने से प्रतिरोध
- कम रखरखाव
- अनुकूलित किए जा सकने वाले पैनल, रंग और फिनिश
- सुघड़, आधुनिक रूप
- टिकाऊ और पुनर्चक्रण योग्य
आकर्षक रूप और अत्यधिक टिकाऊपन के कारण धातु साइडिंग आधुनिक घरों और इमारतों के लिए लोकप्रिय विकल्प बन गई है।
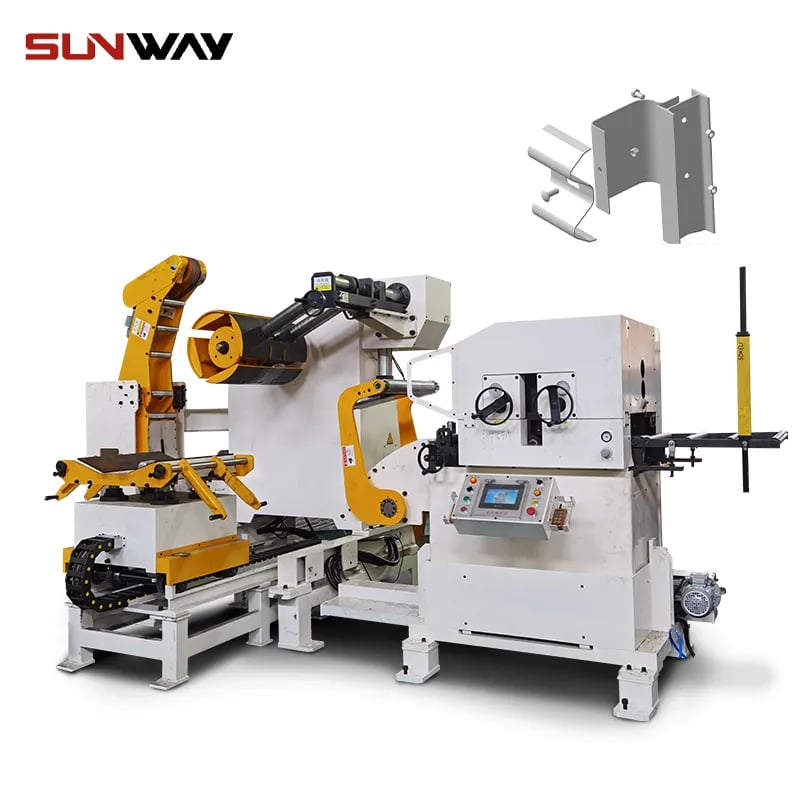
मेटल साइडिंग कैसे बनाई जाती है?
धातु साइडिंग रोल फॉर्मिंग नामक औद्योगिक प्रक्रिया से बनाई जाती है। इसमें धातु की सपाट शीटों को रोलर डाई की श्रृंखला से गुजारा जाता है, जो उन्हें मोड़कर विभिन्न प्रोफाइल में ढालती हैं।
धातु साइडिंग की रोल फॉर्मिंग के मुख्य चरण हैं:
1. रोलर डाइज़ का डिज़ाइन और निर्माण
पहले धातु को वांछित प्रोफाइल में ढालने वाले रोलर डाई का डिज़ाइन और निर्माण किया जाता है। प्रोफाइल का डिज़ाइन उसके वांछित रूप और आयामों पर निर्भर करता है। सटीक रोलर डाई डिज़ाइन करने के लिए CAD सॉफ़्टवेयर का उपयोग किया जाता है। फिर डाई को मिश्र धातु के स्टील से मशीनिंग द्वारा बनाया जाता है।
2. धातु कॉइलों का डीकॉइलिंग और फीडिंग
धातु की पतली कॉइल को डिकॉयलर पर लोड किया जाता है, जो कॉइल को खोलकर सीधा करता है। फिर शीट फीडर रोलरों से गुजरती है, जो उसे संरेखित कर स्थिर गति से रोल फॉर्मिंग मशीन में फीड करते हैं। एल्यूमीनियम और गैल्वनाइज़्ड स्टील आमतौर पर उपयोग की जाने वाली धातुएँ हैं।
3. प्रोफाइल की रोलिंग और फॉर्मिंग
शीट रोलर डाई के क्रमिक सेटों से गुजरते हुए धीरे-धीरे मुड़ती और अंतिम प्रोफाइल में ढलती है, चाहे वह ऊर्ध्वाधर पैनल, शेक या टाइल हो। रोलर डाई धातु को केवल मोड़ती हैं; उसे खींचती या काटती नहीं हैं।
4. लंबाई के अनुसार कटिंग
प्रोफाइल बनने के बाद साइडिंग कटऑफ डाई से गुजरती है, जो उसे निर्धारित लंबाई में काटती है। धातु का स्क्रैप पुनर्चक्रित किया जाता है।
5. अतिरिक्त उत्पादन लाइन प्रक्रियाएँ
लाइन में छेद पंच करना, उभरी हुई बनावट बनाना या किनारों को मोड़ना जैसी अतिरिक्त प्रक्रियाएँ शामिल हो सकती हैं। प्रोफाइलों को ब्रश, पेंट या कोटिंग लाइन से फिनिश भी किया जा सकता है।
6. पैकेजिंग और वितरण
अंत में, बनी हुई धातु साइडिंग के पैनलों को पैक करके वितरकों या स्थापना स्थलों पर भेजा जाता है। कस्टम पैकेजिंग परिवहन के दौरान फिनिश और किनारों की सुरक्षा करती है।
रोल फॉर्मिंग तकनीक से निर्माता धातु साइडिंग को अलग-अलग लंबाइयों, रंगों और डिज़ाइनों में किफायती ढंग से बड़े पैमाने पर बना सकते हैं। रोल-फॉर्म की गई प्रोफाइलें हल्की, मजबूत और एकसमान होती हैं।
मेटल साइडिंग रोल फॉर्मिंग मशीन
मेटल साइडिंग रोल फॉर्मिंग मशीन एक औद्योगिक मशीन है, जो धातु की कॉइल को मेटल साइडिंग के विशिष्ट प्रोफाइल में ढालती है। मेटल साइडिंग रोल फॉर्मिंग लाइन के मुख्य घटक हैं:
रोल फॉर्मिंग सिस्टम
यह मुख्य रोल फॉर्मिंग अनुभाग है, जहाँ धातु की पट्टियों को आकारित प्रोफाइलों में मोड़ा जाता है। एक सामान्य रोल फॉर्मर में 5-15 रोलिंग स्टेशन हो सकते हैं और हर स्टेशन में ऊपरी तथा निचली रोलर डाई होती है। कॉइल शीट क्रमिक रोल स्टेशनों से गुजरते हुए अपना अंतिम आकार पाती है।
मेटल साइडिंग के लिए आम रोल फॉर्मिंग प्रोफाइलों में बोर्ड, पैनल, शेक और टाइल शामिल हैं। जरूरत पड़ने पर रोलर जटिल प्रोफाइल बना सकते हैं, पैटर्न उभार सकते हैं और छेद पंच कर सकते हैं।
डीकॉइलर या अनकॉइलर
यह उपकरण धातु की पतली शीट की 10 टन तक वज़न वाली बड़ी कॉइल को थामता है। यह कॉइल को लगातार खोलता है और नियंत्रित गति तथा तनाव के साथ शीट को रोल फॉर्मर में फीड करता है। डिकॉयलर टर्नटेबल या रील प्रकार के हो सकते हैं।
फीडर या सर्वो फीडर
फीडर में रोलरों का एक सेट होता है, जो धातु की कॉइल शीट को सीधा करता है और आवश्यक गति से रोल फॉर्मिंग अनुभागों में फीड करता है। सर्वो फीडर गति का सटीक नियंत्रण और समकालिकता देते हैं।
शीयर या कटऑफ
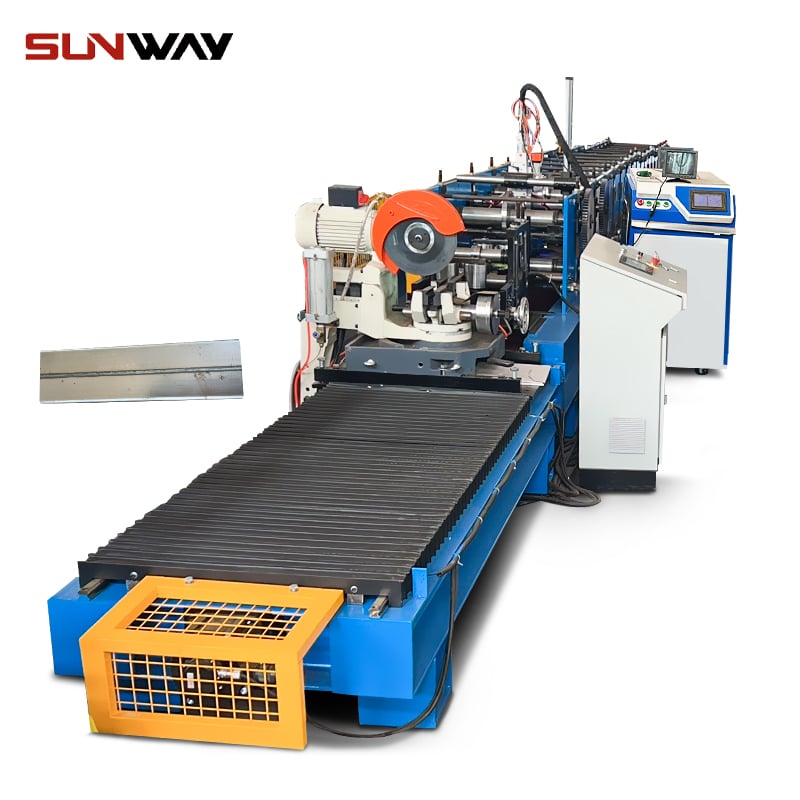
शीयर या कटऑफ डाई लगातार बन रही धातु साइडिंग को विनिर्देश के अनुसार (2 फुट से 20 फुट तक) लंबाइयों में काटती है। स्क्रैप धातु पुनर्चक्रित की जाती है। रोटरी शीयर और फ्लाइंग कटऑफ आम हैं।
हाइड्रॉलिक सिस्टम
हाइड्रॉलिक प्रणाली रोलर डाई की ऊपर-नीचे गति चलाकर उनके बीच का अंतर निर्धारित करती है। यह रोलिंग के दौरान आवश्यक दबाव बल प्रदान करती है।
नियंत्रण प्रणाली
एकीकृत नियंत्रण प्रणाली पूरी रोल फॉर्मिंग प्रक्रिया को स्वचालित करती है। यह उपकरण की गति, डाई की स्थिति और सामग्री की फीड नियंत्रित करती है।
कन्वेयर
कन्वेयर तैयार साइडिंग उत्पादों को रोल फॉर्मर से निकास तक पहुँचाते हैं या जरूरत पड़ने पर उन्हें आगे की प्रक्रिया के लिए ले जाते हैं।
सुरक्षा उपकरण
ऑपरेटर की सुरक्षा सुनिश्चित करने के लिए इनमें गार्ड, कवर, आपातकालीन स्टॉप और सेंसर शामिल होते हैं।
यदि तैयार साइडिंग बनाई जा रही हो, तो लाइन में पंचिंग यूनिट, नॉचिंग उपकरण, एम्बॉसिंग रोलर, कोटिंग यूनिट और निरीक्षण प्रणाली भी हो सकती हैं।
मेटल साइडिंग रोल फॉर्मिंग मशीनों के प्रकार
मेटल साइडिंग रोल फॉर्मिंग मशीनों के दो मुख्य प्रकार हैं:
1. C-टाइप रोल-फॉर्मर
C-टाइप या कैंटिलीवर रोल फॉर्मर में C-आकार का फ्रेम होता है, जिस पर रोल क्षैतिज रूप से लगे होते हैं। यह सबसे आम डिज़ाइन है। C-टाइप मशीनें दीवार पैनलों, बोर्डों और टाइलों के लिए सरल प्रोफाइल किफायती ढंग से बनाती हैं।
[image]
2. O-टाइप रोल-फॉर्मर
O-टाइप या ओवरहेड रोल फॉर्मर में O-आकार का फ्रेम होता है, जिसमें रोल ऊर्ध्वाधर इनलाइन विन्यास में लगे होते हैं। O-टाइप फॉर्मर जटिल प्रोफाइल और लंबे पुर्ज़े बनाते हैं। इन्हें C-टाइप मशीनों से कम जगह चाहिए।
[image]
रोल फॉर्मिंग मशीनों का वर्गीकरण इन आधारों पर भी किया जा सकता है:
- रोल स्टेशनों की संख्या
- ड्राइव का प्रकार – चेन या अलग-अलग मोटर
- उत्पादन गति
- नियंत्रण प्रणाली का प्रकार
- पंचिंग, नॉचिंग या कटऑफ जैसी अतिरिक्त क्षमताएँ
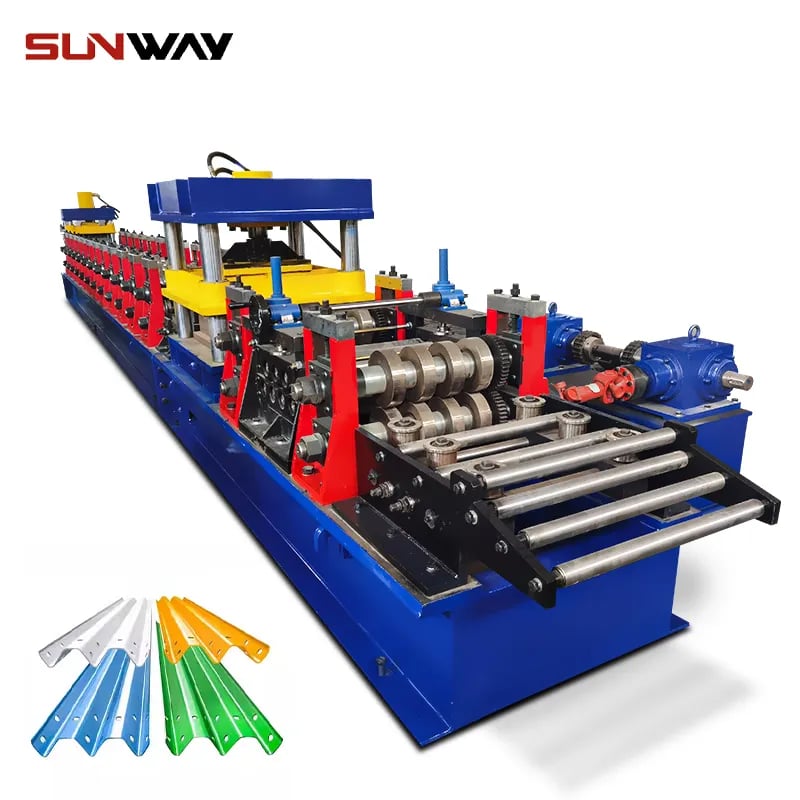
मेटल साइडिंग रोल-फॉर्मिंग मशीन के प्रमुख घटक
मेटल साइडिंग रोल फॉर्मिंग लाइन के मुख्य घटकों में शामिल हैं:
- रोलर डाइज़ – मशीनिंग द्वारा तैयार मिश्र धातु के स्टील से बनी होती हैं। प्रोग्रेसिव डाई प्रोफाइल बनाने के लिए धातु को चरणबद्ध ढंग से मोड़ती हैं।
- डिकॉयलर – 10-टन तक की धातु कॉइल थामता है और शीट को रोल फॉर्मर में फीड करता है।
- फीडर – रोलरों के सेट शीट को सीधा करते हैं और नियंत्रित गति से फीड करते हैं।
- रोल फॉर्मिंग अनुभाग – धातु शीट को डिज़ाइन की गई प्रोफाइल में मोड़कर ढालते हैं। आम तौर पर 5-15 स्टेशन होते हैं।
- कटऑफ/शीयर – बनी हुई साइडिंग के पैनलों को निर्धारित लंबाई में काटती है।
- कन्वेयर – तैयार उत्पादों को लाइन से बाहर ले जाते हैं।
- हाइड्रॉलिक सिस्टम – मोड़ने और दबाव के लिए रोल स्टेशनों को शक्ति देता है।
- नियंत्रण प्रणाली – लाइन की गति, फीड और कार्यों को स्वचालित करती है।
- सुरक्षा कवर और गार्ड – ऑपरेटर की सुरक्षा सुनिश्चित करते हैं।
मेटल साइडिंग रोल-फॉर्मिंग मशीन कैसे काम करती है?
मेटल साइडिंग रोल फॉर्मिंग मशीन इस प्रकार काम करती है:
- गैल्वनाइज़्ड स्टील या एल्यूमीनियम की बड़ी धातु कॉइल डिकॉयलर पर लोड की जाती है।
- डिकॉयलर सपाट धातु पट्टी को सर्वो फीडर में भेजता है।
- सर्वो फीडर के रोलर कॉइल शीट को सीधा करते हैं और स्थिर गति से रोल फॉर्मिंग स्टेशन में फीड करते हैं।
- शीट क्रम से कई (5-15) रोलिंग स्टेशनों से गुजरती है।
- हर स्टेशन पर विपरीत दिशाओं में घूमते रोलर शीट को कुछ डिग्री क्रमशः मोड़ते हैं, जिससे वांछित प्रोफाइल बनती है।
- हाइड्रॉलिक प्रणाली रोलरों पर दबाव डालती है, ताकि धातु पर खरोंच या सिकुड़न लाए बिना उसे मोड़ा जा सके।
- सभी स्टेशनों से गुजरने के बाद शीट अंतिम आकार पाती है, चाहे वह दीवार पैनल, बोर्ड या शिंगल प्रोफाइल हो।
- लगातार बन रही प्रोफाइलें शीयर/कटऑफ से गुजरकर उत्पाद डिज़ाइन के अनुसार निर्धारित लंबाइयों में कटती हैं।
- कन्वेयर कटी हुई धातु साइडिंग को निकास तक या आगे की प्रक्रिया के लिए ले जाते हैं।
- स्वचालित नियंत्रण प्रणाली डिकॉयलर, फीडर, रोलर, कटऑफ और कन्वेयर का समन्वय करती है।
- सेंसर प्रक्रिया की निगरानी करते हैं और लगातार उच्च गुणवत्ता वाला उत्पादन सुनिश्चित करते हैं।
इस निरंतर प्रक्रिया से अलग-अलग आकार, माप और फिनिश वाले धातु साइडिंग घटकों का बड़े पैमाने पर उत्पादन संभव होता है।
मेटल साइडिंग रोल-फॉर्मिंग के प्रमुख कारक
मजबूत और एकसमान धातु साइडिंग प्रोफाइल बनाने के लिए रोल फॉर्मिंग प्रक्रिया में इन मुख्य कारकों पर ध्यान देना आवश्यक है:
- कच्चे माल की गुणवत्ता – धातु कॉइल के गुण, जैसे मोटाई, चौड़ाई, समतलता और कठोरता।
- डाई डिज़ाइन – सटीक ग्राउंड रोल डाई, जो दोषों के बिना धातु को चरणबद्ध रूप से मोड़ती हैं।
- रोलर समायोजन – ऊपरी और निचले रोलरों के बीच उचित अंतर।
- फीड गति – शीट की पूरी चौड़ाई में एकसमान मोड़ के लिए स्थिर फीड दर।
- रोलर स्नेहन – खरोंच रोकने के लिए कॉइल और डाई के बीच घर्षण कम करता है।
- कतराई – बिना विकृति के आवश्यक लंबाई पर साफ़ कट।
- टूल का रखरखाव – रोल डाई, डिकॉयलर और शीयर को अच्छी स्थिति में रखना।
- प्रक्रिया निगरानी – दबाव, गति और तापमान की निगरानी करने वाले सेंसर।
- तैयार उत्पाद का गुणवत्ता नियंत्रण – प्रोफाइल का आकार, छेद और फिनिश जाँचना।
इन कारकों को नियंत्रित करके रोल फॉर्मर उच्च गुणवत्ता वाली धातु साइडिंग कुशलता से बना सकते हैं।
अनुप्रयोग और अंतिम उत्पाद
मेटल साइडिंग रोल फॉर्मिंग मशीनों से बनी प्रोफाइलें बाहरी निर्माण के कई अनुप्रयोगों में उपयोग होती हैं:
- धातु दीवार पैनल – आवासीय और वाणिज्यिक इमारतों की बाहरी दीवारों के लिए; यह सबसे आम अनुप्रयोग है।
- रूफिंग शीट – स्टैंडिंग सीम धातु छत के पैनल।
- साइडिंग टाइल या शेक – टाइल, लकड़ी के शेक या स्लेट जैसी प्रोफाइल; इमारतों के बाहरी हिस्सों में उपयोग।
- छत के शिंगल – आपस में जुड़ने वाले धातु छत शिंगल।
- फ्लैशिंग और ट्रिम – खिड़कियों, कोनों और छज्जों के आसपास उपयोग।
- गटर और डाउनस्पाउट – जल निकासी के लिए।
- सोफिट और फेशिया – छज्जे के निचले हिस्से और छत के किनारों को ढकते हैं।
- शटर – सजावटी बाहरी खिड़की कवर।
- गैराज के दरवाज़े – धातु के दरवाज़े की बाहरी चादरें।
रोल-फॉर्म की गई धातु साइडिंग वास्तुकारों, ठेकेदारों और घर-मालिकों को टिकाऊ तथा आकर्षक बाहरी आवरण समाधान देती है।
मेटल साइडिंग रोल-फॉर्मिंग मशीन के उपयोग के लाभ
स्वचालित मेटल साइडिंग रोल फॉर्मिंग लाइन में निवेश से निर्माताओं को कई लाभ मिलते हैं:
उच्च उत्पादकता
- प्रति मिनट 100 फुट से अधिक साइडिंग बनाती है।
- न्यूनतम डाउनटाइम के साथ लगातार संचालन।
- केवल 2-3 ऑपरेटरों की आवश्यकता।
सुसंगत गुणवत्ता
- स्वचालित प्रक्रियाएँ आयामी सटीकता सुनिश्चित करती हैं।
- एकसमान प्रोफाइल तथा छेद/नॉच निर्माण।
- कोई विकृति या दोष नहीं।
लचीलापन
- नए डिज़ाइन बनाने के लिए रोल डाई का त्वरित बदलाव।
- विभिन्न प्रोफाइल, चौड़ाइयाँ और लंबाइयाँ बनाने की क्षमता।
कम श्रम लागत
- स्वचालित लाइनों में न्यूनतम मैनुअल काम की जरूरत होती है।
- श्रम खर्च में कमी।
मापनीयता
- अतिरिक्त रोलिंग स्टेशन या क्षमताएँ आसानी से जोड़ी जा सकती हैं।
- मांग के अनुसार उत्पादन बढ़ाया जा सकता है।
कम लागत
- बड़े पैमाने पर उत्पादन से प्रति इकाई लागत घटती है।
- अधिक उत्पादन-प्राप्ति से कच्चे माल की बचत।
- कम रखरखाव लागत।
कुशल रोल फॉर्मिंग मशीन लाइन में निवेश करके, मेटल साइडिंग निर्माता उच्च गुणवत्ता वाले उत्पादों का स्वचालित और तेज़ गति से उत्पादन कर सकते हैं।
मेटल साइडिंग रोल-फॉर्मिंग मशीन का चुनाव कैसे करें
मेटल साइडिंग उत्पादन के लिए रोल फॉर्मिंग मशीन चुनते समय इन महत्वपूर्ण कारकों पर विचार करें:
मशीन का प्रकार
जगह की सीमाओं और प्रोफाइल की जटिलता के आधार पर C-टाइप या O-टाइप फ्रेम विन्यास चुनें।
उत्पादन गति
100-200 फुट/मिनट जैसी अधिक गति से उत्पादन समय घटता है।
धातु की मोटाई की क्षमता
उत्पादों के आधार पर 0.3 mm से 1 mm के बीच की क्षमता चुनें।
प्रोफाइल चौड़ाई क्षमता
कॉइल की अधिक चौड़ाई से उत्पादन-प्राप्ति और उत्पादकता बढ़ती है।
त्वरित बदलाव डिज़ाइन
रोल डाई आसानी से बदल सकने से प्रोफाइल तेजी से बदली जा सकती है।
रोलर डिज़ाइन
मजबूत गियर या सर्वो ड्राइव रोलर को फिसलने से रोकती हैं।
स्वचालन सुविधाएँ
PLC-नियंत्रित प्रक्रियाएँ दक्षता और सटीकता बढ़ाती हैं।
अतिरिक्त क्षमताएँ
एकीकृत पंचिंग, नॉचिंग और एम्बॉसिंग उत्पादों की विविधता बढ़ाते हैं।
सुरक्षा सुविधाएँ
आपातकालीन स्टॉप, अवरोध और सेंसर ऑपरेटर की सुरक्षा बढ़ाते हैं।
सेवा सहायता
मशीन आपूर्तिकर्ता से तत्पर तकनीकी सहायता की उपलब्धता देखें।
अपने उत्पादों के अनुरूप उत्पादन क्षमता वाले सही मेटल साइडिंग रोल फॉर्मिंग उपकरण चुनने से विनिर्माण की उत्पादकता, दक्षता और लाभप्रदता अधिकतम करने में मदद मिलेगी।
मेटल साइडिंग रोल-फॉर्मिंग प्रौद्योगिकी के रुझान
मेटल साइडिंग रोल फॉर्मिंग को आकार देने वाले कुछ प्रमुख तकनीकी रुझान हैं:
- सर्वो-चालित रोलर – मोड़ने के दौरान गति और बल का बेहतर नियंत्रण देते हैं।
- प्रोग्राम करने योग्य नियंत्रक – लाइन के सभी कार्यों का सटीक स्वचालन करते हैं।
- लचीले, शीघ्र-बदलाव वाले टूल – प्रोफाइल और उत्पाद तेजी से बदलने देते हैं।
- इनलाइन प्रसंस्करण – पंचिंग, ब्रांडिंग और छिद्र बनाने जैसी अतिरिक्त क्षमताएँ।
- उन्नत सेंसर – गुणवत्ता नियंत्रण बेहतर करने के लिए प्रक्रियाओं की वास्तविक समय में निगरानी करते हैं।
- स्वचालित स्नेहन प्रणालियाँ – रोलरों में लगातार स्नेहन बनाए रखती हैं।
- सुरक्षा उन्नयन – नए भौतिक गार्ड, इंटरलॉक और निगरानी प्रणालियाँ।
- वर्चुअल कमीशनिंग – स्थापना से पहले मशीन के सेटअप और नियंत्रण लॉजिक का अनुकरण करती है।
- इंटरनेट से जुड़ी प्रणालियाँ – दूरस्थ निगरानी और डेटा विश्लेषण सक्षम करती हैं।
ऐसे तकनीकी सुधारों से आधुनिक रोल फॉर्मिंग मशीनें मेटल साइडिंग उत्पादकों को प्रतिस्पर्धी बने रहने के लिए जरूरी दक्षता और चुस्ती देती हैं।
मेटल साइडिंग रोल-फॉर्मिंग मशीन का रखरखाव
उच्च उत्पादन दक्षता, गुणवत्ता और सुरक्षा बनाए रखने के लिए मेटल साइडिंग रोल फॉर्मिंग मशीनों के इन मुख्य क्षेत्रों में नियमित रखरखाव जरूरी है:
रोलर्स और डाइ ब्लॉक
- घिसावट, खरोंच या क्षति के लिए रोलरों और डाई का समय-समय पर निरीक्षण करें। जरूरत के अनुसार दोबारा फिनिश करें या बदलें।
- उत्पादन की आवृत्ति के आधार पर रोलरों में नियमित स्नेहन करें।
- रोलरों की समानांतर स्थिति और डाई ब्लॉक का संरेखण जाँचें।
डीकॉइलर और कॉइल फीड
- डिकॉयलर के ब्रेक, क्लच और गाइड जाँचें।
- कॉइल को थामने वाले उपकरणों और स्ट्रेटनर का निरीक्षण करें।
- रोल फॉर्मर में कॉइल की उचित फीड सुनिश्चित करें।
कटऑफ प्रणालियाँ
- कटऑफ ब्लेड घिसने पर उनकी धार तेज़ करें।
- जाँचें कि शीयर ब्लेडों के बीच का अंतर सही है।
- कट की लंबाई की सटीकता सुनिश्चित करें।
हाइड्रॉलिक प्रणालियाँ
- हर महीने हाइड्रॉलिक द्रव का स्तर जाँचें।
- पंप, वाल्व और सिलेंडर में रिसाव की जाँच करें।
- हर रोलर स्टेशन पर लगाए जा रहे दबाव की पुष्टि करें।
कन्वेयर
- कन्वेयर बेल्ट और ड्राइव का निरीक्षण करें।
- बेल्ट का संरेखण और तनाव जाँचें।
नियंत्रण प्रणालियाँ
- PLC, सेंसर, ड्राइव और HMI की नैदानिक जाँच करें।
- आपातकालीन स्टॉप सर्किट का परीक्षण करें।
- विद्युत कनेक्शन की पुष्टि करें।
निर्माता के निर्धारित कार्यक्रम के अनुसार उचित रखरखाव करने से रोल फॉर्मिंग उपकरण का उत्पादन जीवन अधिकतम होगा।
मेटल साइडिंग रोल-फॉर्मिंग मशीनों में सामान्य समस्याओं का समस्या निवारण
मेटल साइडिंग रोल फॉर्मिंग मशीनों में आने वाली कुछ आम समस्याएँ और उनके उपाय हैं:
रोलर का फिसलना
कारण – रोलरों और शीट धातु के बीच पकड़ अपर्याप्त होना।
समाधान – रोलरों की घिसावट, दबाव सेटिंग, स्नेहन और सामग्री फीड जाँचें।
प्रोफ़ाइल विकृति
कारण – रोलरों का गलत संरेखण, डाई के बीच अनुचित अंतर या धातु की गलत फीड।
समाधान – रोलरों को फिर से संरेखित करें, डाई का अंतर समायोजित करें और फीड गति नियंत्रित करें।
धातु पर खरोंच
कारण – रोलरों पर मलबा जमना या स्नेहन की कमी।
समाधान – रोलर साफ़ करें और स्नेहन की आवृत्ति बढ़ाएँ।
प्रोफाइल के सिरों का फैला हुआ होना
कारण – रोलरों का अत्यधिक क्षैतिज दबाव।
समाधान – रोलरों के बीच क्षैतिज अंतर कम करें।
अनियमित कटऑफ लंबाई
कारण – शीयर ब्लेड घिसे होना या फीड गति अस्थिर होना।
समाधान – शीयर ब्लेड की धार तेज़ करें या उन्हें बदलें। फीड गति नियंत्रित करें।
नियमित निरीक्षण और रखरखाव से रोल फॉर्मिंग लाइन में दोष और डाउनटाइम कम होंगे।
मेटल साइडिंग रोल-फॉर्मिंग मशीन ऑपरेटरों के लिए सुरक्षा सुझाव
तेज़ गति से चलने वाले पुर्ज़ों वाले शक्तिशाली रोल फॉर्मिंग उपकरण के साथ काम करने के लिए सतर्कता जरूरी है। सुरक्षा के कुछ मुख्य सुझाव:
- व्यक्तिगत सुरक्षा उपकरण पहनें – सुरक्षा चश्मा, जूते, दस्ताने और श्रवण सुरक्षा।
- मशीन चालू करने से पहले सुनिश्चित करें कि सभी सुरक्षा गार्ड अपनी जगह पर हों।
- रोलर में फँसने और दबने वाले बिंदुओं की जाँच करें। हाथ उनसे दूर रखें।
- मशीन चलते समय कोई समायोजन न करें।
- डाई बदलने या रखरखाव से पहले लॉकआउट/टैगआउट प्रक्रियाओं का पालन करें।
- कार्यस्थल साफ़ रखें और वहाँ तेल का रिसाव या मलबा न रहने दें।
- संचालन के दौरान सामग्री के इनफीड और आउटफीड पर नज़र रखें।
- आपातकालीन स्टॉप बटनों और प्रक्रियाओं की जानकारी रखें।
- असामान्य शोर, कंपन या सुरक्षा समस्या की तुरंत सूचना दें।
- निर्माता के संचालन निर्देशों का पालन करें।
- रोल फॉर्मिंग मशीन चलाने से पहले उचित प्रशिक्षण लें।
प्रशिक्षण और सुरक्षित कार्य-पद्धतियों से ऑपरेटर मेटल साइडिंग उत्पादन लाइन पर दुर्घटनाओं से बच सकते हैं।
अक्सर पूछे जाने वाले प्रश्न
मेटल साइडिंग के लिए रोल-फॉर्मिंग की प्रक्रिया क्या है?
रोल फॉर्मिंग में धातु की सपाट शीट को रोलर डाई की श्रृंखला से गुजारकर मेटल साइडिंग बनाई जाती है। डाई शीट को क्रमशः मोड़कर वांछित प्रोफाइल बनाती हैं। मुख्य चरण हैं: धातु कॉइल को रोल फॉर्मर में फीड करना, प्रोफाइल बनाने के लिए उसे कई स्टेशनों से गुजारना, लंबाई में काटना और तैयार पुर्ज़ों को लाइन से बाहर ले जाना।
साइडिंग में रोल-फॉर्म करने के लिए कौन-सी धातुओं का उपयोग किया जा सकता है?
साइडिंग के लिए आम तौर पर स्टील, एल्यूमीनियम, तांबा और जस्ता को रोल-फॉर्म किया जाता है। स्टील में गैल्वनाइज़्ड, स्टेनलेस और पहले से पेंट किया हुआ स्टील शामिल है। आवासीय और वाणिज्यिक साइडिंग के लिए एल्यूमीनियम मिश्रधातुएँ भी लोकप्रिय हैं।
मेटल साइडिंग रोल-फॉर्मर द्वारा उत्पादित कुछ सामान्य प्रोफाइल कौन-से हैं?
साइडिंग की सामान्य प्रोफाइलों में ऊर्ध्वाधर दीवार पैनल, क्षैतिज लैप साइडिंग, बोर्ड और बैटन, शेक/शिंगल पैटर्न, आपस में जुड़ने वाली टाइलें और V-ग्रूव पैनल शामिल हैं। रोल फॉर्मिंग से ईंट और पत्थर जैसी वास्तुशिल्प प्रोफाइलों का रूप भी बनाया जा सकता है।
मेटल साइडिंग रोल-फॉर्मिंग मशीन कितने समय तक चलती है?
उचित रखरखाव और संचालन के साथ अच्छी गुणवत्ता वाला मेटल साइडिंग रोल फॉर्मर 15-25 वर्ष तक भरोसेमंद ढंग से साइडिंग बना सकता है। जीवनकाल को प्रभावित करने वाले मुख्य कारकों में मशीन की शुरुआती बनावट की गुणवत्ता, लगातार रखरखाव, घिसने वाले पुर्ज़ों को बदलना और अनुचित सेटअप से होने वाले गलत उपयोग से बचना शामिल है।
मेटल साइडिंग रोल-फॉर्मिंग मशीन की लागत कितनी है?
लागत उत्पादन गति, चौड़ाई क्षमता, स्वचालन सुविधाओं और अतिरिक्त क्षमताओं के अनुसार बदलती है। दीवार पैनलों के लिए 10-12 स्टेशन और 25-50 फुट/मिनट की गति वाला मानक रोल फॉर्मर $60,000 से $120,000 तक का हो सकता है। एकीकृत पंचिंग या टेक्सचरिंग वाली बड़ी स्वचालित लाइनों की कीमत $200,000 से अधिक हो सकती है।
रोल-फॉर्मर चलाते समय कौन-सी सुरक्षा सावधानियाँ अपनानी चाहिए?
महत्वपूर्ण सुरक्षा उपाय हैं: सुरक्षात्मक उपकरण पहनना, फँसने वाले बिंदुओं से दूर रहना, गार्ड की जगह की पुष्टि करना, लॉकआउट प्रक्रियाओं का पालन करना, कार्यस्थल साफ़ रखना, आपातकालीन स्टॉप की जानकारी रखना, समस्याओं की तुरंत सूचना देना और ऑपरेटरों को उचित प्रशिक्षण देना।
रोल-फॉर्म की गई मेटल साइडिंग में सामान्य दोष कौन-से हैं?
दोषों में मरोड़, झुकाव, फैले किनारे, लहरें और असमान कट शामिल हो सकते हैं। इनके आम कारण हैं गलत संरेखित रोलर, घिसे टूल, धातु की खराब फीड या रोलर का अनुचित दबाव। सही सेटअप और रखरखाव से दोष कम होते हैं।
रोल-फॉर्मिंग मशीनों का रखरखाव कितनी बार किया जाना चाहिए?
निर्माता के कार्यक्रम के अनुसार रोल फॉर्मर का रखरखाव प्रतिदिन, साप्ताहिक और मासिक किया जाना चाहिए। मुख्य कार्यों में रोलर जाँचना, स्नेहन, हाइड्रॉलिक प्रणाली, कन्वेयर, गार्ड और मशीन की सफाई शामिल हैं। इससे अनियोजित डाउनटाइम और गुणवत्ता संबंधी समस्याएँ रुकती हैं।
क्या रोल-फॉर्मिंग मशीन को नया प्रोफाइल बनाने के लिए सेट किया जा सकता है?
हाँ, त्वरित डाई बदलाव प्रणाली से रोल फॉर्मिंग मशीनों में नई डाई लगाकर 1-2 घंटे में अलग-अलग प्रोफाइल बनाई जा सकती हैं। प्रक्रिया के पैरामीटर समायोजित करने के लिए प्रोग्रामिंग की जरूरत पड़ सकती है। इससे निर्माता मांग के अनुसार प्रोफाइल बदल सकते हैं।





