
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

स्टील स्क्वेयर पाइप रोल फॉर्मिंग मशीनें वर्गाकार स्टील पाइप रोल फॉर्मिंग मशीनें विभिन्न आकारों के चौकोर स्टील पाइप बनाने के लिए उपयोगी और किफायती उपकरण हैं। इस विस्तृत मार्गदर्शिका में इनके प्रकार, मुख्य घटक, तकनीकी विनिर्देश, उपयोग, स्थापना, संचालन और रखरखाव की जानकारी दी गई है।
स्टील स्क्वायर पाइप रोल फॉर्मिंग मशीनों का अवलोकन
वर्गाकार स्टील पाइप रोल फॉर्मिंग मशीन वह उपकरण है जो स्टील स्ट्रिप या कॉइल को कुशलतापूर्वक और लगातार चौकोर स्टील पाइप में ढालता है। रोल फॉर्मिंग एक सतत मोड़ने की प्रक्रिया है, जिसमें शीट या स्ट्रिप धातु को आकारदार रोल स्टैंडों की श्रृंखला से क्रमशः गुज़ारकर वर्ग और आयत जैसी संरचनात्मक आकृतियाँ बनाई जाती हैं।
ढलाई या वेल्डिंग जैसी अन्य पाइप निर्माण प्रक्रियाओं की तुलना में रोल फॉर्मिंग सरल है, इसकी आयामी सटीकता अच्छी होती है और कच्चे माल की आवश्यकता कम पड़ती है। इससे बने स्टील पाइप मजबूत होते हैं और उनकी दीवार की मोटाई एकसमान रहती है। रोल-फॉर्म किए गए चौकोर स्टील पाइप हल्के होते हैं और वेल्डिंग जोड़ के बिना साफ किनारे देते हैं।
वर्गाकार स्टील पाइप रोल फॉर्मिंग मशीनों के प्रमुख लाभ:
- चौकोर स्टील पाइप का अत्यधिक स्वचालित और कुशल उत्पादन
- अच्छे सहनशीलता नियंत्रण के साथ विभिन्न आकार के पाइप बनाने की क्षमता
- कम संचालन लागत और कच्चे माल की न्यूनतम बर्बादी
- एकसमान दीवार मोटाई और उच्च मजबूती के साथ स्थिर गुणवत्ता
- अन्य पाइप निर्माण प्रक्रियाओं की तुलना में कम निवेश लागत
- सरल डिज़ाइन से संचालन और रखरखाव आसान होता है
बनाए गए चौकोर स्टील पाइप निर्माण, बुनियादी ढाँचे, उद्योग और परिवहन क्षेत्रों में मचान, ग्रीनहाउस, ट्रेलर, बाड़, सड़क संकेत आदि के लिए व्यापक रूप से उपयोग होते हैं।
स्टील स्क्वायर पाइप रोल फॉर्मिंग मशीन के मुख्य घटक
एक सामान्य वर्गाकार स्टील पाइप रोल फॉर्मिंग प्रणाली में ये घटक होते हैं:
- अनकॉइलिंग यूनिट – कच्ची स्टील स्ट्रिप/कॉइल को रोल फॉर्मिंग लाइन में पहुँचाता है। इसमें डीकॉइलर और स्ट्रेटनिंग मशीन होती है।
- फीडिंग यूनिट – स्ट्रिप की फीड नियंत्रित करता है और इलेक्ट्रॉनिक रूप से आवश्यक लाइन गति तय करता है।
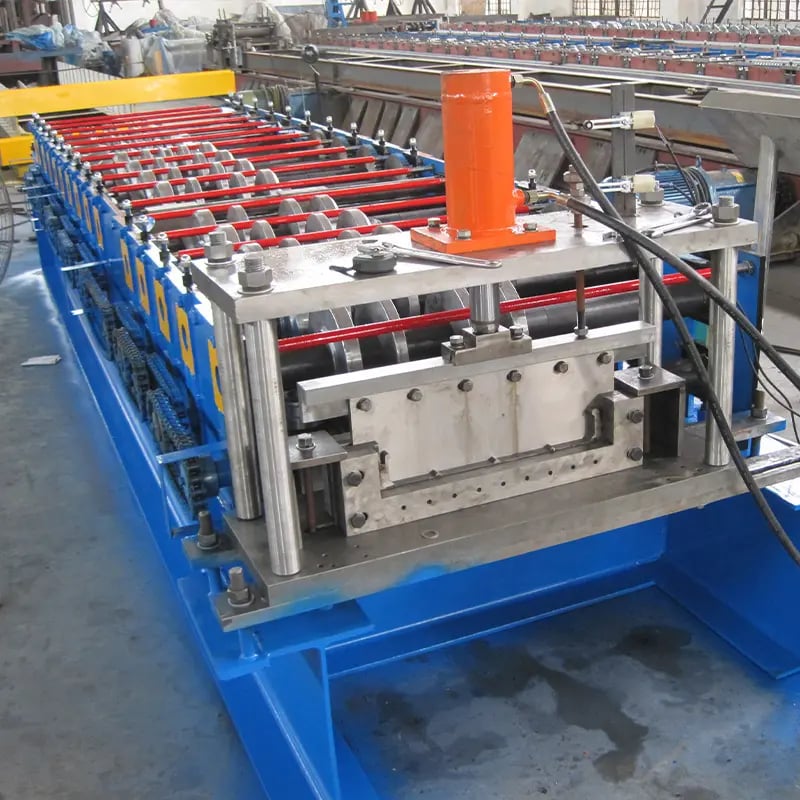
- फॉर्मिंग स्टेशन – आकारदार रोलों वाले रोल फॉर्मिंग स्टैंडों की श्रृंखला स्ट्रिप को क्रमशः ठंडे रूप में चौकोर ट्यूब बनाती है।
- Welding unit (वैकल्पिक) – निश्चित व्यास से बड़े पाइपों के लिए बने किनारों को वेल्ड करके जोड़ता है।
- Cutting equipment – उत्पादन की आवश्यकता के अनुसार पाइपों को वांछित लंबाई में काटता है। इसमें फ्लाइंग शीयर या रोटरी शीयर आदि हो सकते हैं।
- Haul-off unit – बने पाइपों को आगे खींचता है और उनकी गति को सटीक रूप से नियंत्रित करता है। यह कटिंग मशीन से जुड़ा होता है।
- हाइड्रॉलिक सिस्टम – विभिन्न गतिशील भागों तक शक्ति पहुँचाता है। इसमें पंप, वाल्व, सिलेंडर आदि होते हैं।
- विद्युत नियंत्रण प्रणाली – उत्पादन को स्वचालित करने, मानकों की निगरानी और सुरक्षा सुनिश्चित करने के लिए कंप्यूटरीकृत नियंत्रण देता है।
- Additional units पंचिंग, नॉचिंग और बेंडिंग जैसी अतिरिक्त इकाइयाँ भी उपयोग की आवश्यकता के अनुसार जोड़ी जा सकती हैं।
गुणवत्तापूर्ण पाइप उत्पादन और बेहतर लाइन दक्षता के लिए इन सभी घटकों का सही संरेखण और सुचारु संचालन महत्वपूर्ण है।
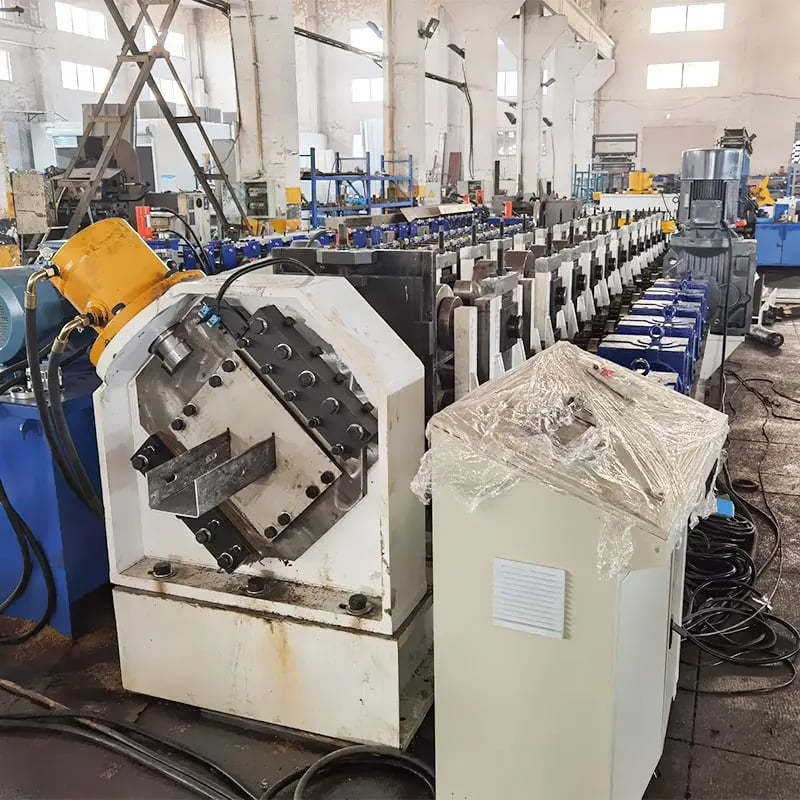
स्टील स्क्वायर पाइप रोल फॉर्मिंग मशीनों के प्रकार
वर्गाकार स्टील पाइप रोल फॉर्मिंग मशीनों को उत्पादन गति, फॉर्मिंग तकनीक, स्वचालन के स्तर और अनुकूलन की सीमा के आधार पर वर्गीकृत किया जा सकता है:
उत्पादन गति के आधार पर
- कम गति – फॉर्मिंग गति 10 m/min तक, मैनुअल नियंत्रण और प्रति माह 100-200 टन तक का बुनियादी उत्पादन
- मध्यम गति – 10 – 40 m/min गति, अर्ध-स्वचालित संचालन और प्रति माह 200-800 टन क्षमता
- उच्च गति – 40 m/min से अधिक गति, उच्च स्तर का स्वचालन और प्रति माह 800 टन से अधिक क्षमता
फॉर्मिंग गति बढ़ने से उत्पादन मात्रा बढ़ती है और प्रति इकाई लागत घटती है, लेकिन मशीन की कीमत भी अधिक होती है।
फॉर्मिंग तकनीक के आधार पर
- यांत्रिक – स्टैंडों की एक पंक्ति वाली पारंपरिक रोल फॉर्मिंग विधि। आकारों में बदलाव सीमित होते हैं।
- CNC Roll Forming – जल्दी आकार बदलने के लिए फॉर्मिंग स्टेशनों में NC नियंत्रण होता है। उत्पादन लचीला रहता है।
- Spiral Rolling – स्ट्रिप को सर्पिल पथ पर रोल करके चौकोर पाइप बनाया जाता है। यह केवल छोटे व्यास के लिए है।
- हाइड्रोस्टैटिक पाइप फॉर्मिंग – रोलर के बजाय द्रव-दबाव से चौकोर ट्यूब बनाया जाता है।
CNC रोल फॉर्मिंग लाइनें स्थिर यांत्रिक लाइनों की तुलना में अधिक स्वचालन, सटीकता और आकार बदलने की सुविधा देती हैं।
ऑटोमेशन स्तर के आधार पर
- मैनुअल – ऑपरेटर को कॉइल हाथ से लोड और उतारने, दृश्य निरीक्षण करने तथा नियंत्रण समायोजित करने पड़ते हैं।
- अर्ध-स्वचालित – सामग्री की फीड और निकासी स्वचालित होती है तथा नियंत्रण आंशिक रूप से स्वचालित होते हैं; कुछ काम हाथ से करने पड़ सकते हैं।
- पूर्णतः स्वचालित – मानवीय हस्तक्षेप बहुत कम चाहिए। सामग्री का प्रवाह, निरीक्षण और उत्पादन नियंत्रण स्वचालित होते हैं, जिससे दक्षता सबसे अधिक रहती है।
अधिक स्वचालन से उत्पादकता और गुणवत्ता बढ़ती है तथा श्रम लागत घटती है, लेकिन मशीन की लागत बढ़ जाती है।
कस्टमाइज़ेशन के आधार पर
- स्थिर – निश्चित आकार और विनिर्देश वाले पाइप बनते हैं; बदलाव संभव नहीं। ये बुनियादी और कम लागत वाली मशीनें हैं।
- अनुकूलित – उत्पाद के आयाम और विशेषताएँ बदली जा सकती हैं। उत्पादन लचीला होता है, लेकिन मशीन की लागत अधिक होती है।
अनुकूलित रोल फॉर्मिंग लाइनें नए उत्पादों की आवश्यकताओं के अनुसार फिर से व्यवस्थित और अनुकूलित की जा सकती हैं।
स्टील स्क्वायर पाइप रोल फॉर्मिंग मशीनों के विनिर्देश
वर्गाकार स्टील पाइप रोल फॉर्मिंग मशीन चुनते समय इन मुख्य तकनीकी विनिर्देशों पर विचार करें:
फॉर्मिंग क्षमता
- पाइप का आकार – न्यूनतम/अधिकतम संभव चौड़ाई और ऊँचाई
- दीवार की मोटाई की सीमा – सामान्यतः 0.5-3 mm
- सेक्शन का आकार – सामान्यतः 20mm x 20mm से 150mm x 150mm तक
- किनारे के प्रकार – UOE, Pittsburgh लॉक सीम आदि
- सामग्री – माइल्ड स्टील, स्टेनलेस स्टील, एल्युमिनियम आदि
उत्पादन मानक
- अधिकतम लाइन गति – अधिक गति से उत्पादन मात्रा बढ़ती है
- सामग्री की अधिकतम यील्ड स्ट्रेंथ
- Feeding accuracy
- लंबाई की सटीकता और सहनशीलता
- कटिंग की सटीकता और दक्षता
Machine Layout
- रोल स्टैंडों की संख्या – छोटे से मध्यम पाइपों के लिए सामान्यतः 8 से 16
- रोल स्टैंड का प्रकार – वर्टिकल, हॉरिज़ॉन्टल, पिरामिड आदि
- फॉर्मिंग स्टेशन – आवश्यक पंचिंग, नॉचिंग आदि
- कॉन्फ़िगरेशन – इन-लाइन, C-टाइप, S-टाइप, सर्पिल आदि
Automation & Control
- सर्वो/हाइड्रॉलिक ड्राइव, मोटर और सिलेंडर
- PLC/कंप्यूटरीकृत नियंत्रण प्रणाली
- निगरानी के सेंसर – एनकोडर, लेज़र, अल्ट्रासोनिक आदि
- स्वचालन का स्तर – मैनुअल, अर्ध-स्वचालित या पूर्ण स्वचालित
बिजली की खपत
- मुख्य मोटर क्षमता – आम तौर पर 7.5kw से 22kw
- हाइड्रॉलिक शक्ति – 11kw से 45kw
- विद्युत आपूर्ति – 3 फेज AC; वैकल्पिक जनरेटर
मशीन का आकार और वजन
- उत्पादन गति और पाइप के व्यास की सीमा पर निर्भर करता है
- मध्यम गति – 8m x 1.2m x 1.8m, वजन लगभग 4 टन
अतिरिक्त सुविधाएँ
- डीकॉइलर और स्ट्रेटनर
- पंचिंग, कटिंग, बीडिंग और नॉचिंग
- हॉल-ऑफ प्रणाली और कूलिंग प्रणाली
- सुरक्षा उपकरण – लाइट कर्टेन, आपातकालीन स्टॉप आदि
उत्पादन की आवश्यकताओं के अनुसार रोल फॉर्मर के विनिर्देशों का सही चयन करने से वांछित पाइप आकार, मात्रा और गुणवत्ता के साथ लाइन की दक्षता हासिल होती है।
स्क्वायर स्टील पाइप के अनुप्रयोग और उपयोग
वर्गाकार स्टील पाइपों की विशिष्ट चौकोर खोखली संरचना उन्हें विभिन्न उद्योगों में इन उपयोगों के लिए उपयुक्त बनाती है:
निर्माण और वास्तुकला
- मचान संरचनाएँ
- इमारतों और छत के फ्रेम
- संरचनात्मक सहारे
- अस्थायी अवरोध और घेराबंदी
Decorative Purposes
- रेलिंग और बाड़ की भराई
- इमारतों की बाहरी सजावट
- फर्नीचर ट्यूबिंग
ऑटोमोबाइल और परिवहन
- चेसिस और ट्रेलर
- Roll cages
- छत पर लगने वाले रैक और सामान वाहक
- साइड स्टेप और रनिंग बोर्ड
अवसंरचना
- सड़क संकेत और स्ट्रीट फर्नीचर
- Guard rails
- सौर मॉड्यूल माउंटिंग
इंजीनियरिंग उपयोग
- कन्वेयर प्रणालियाँ
- Crane structures
- कृषि उपकरण
- Greenhouse framing
Other Uses
- अपशिष्ट और जल प्रबंधन
- शेल्फिंग और भंडारण रैक
- Gym equipment
- हीट एक्सचेंजर
- शॉपिंग कार्ट के हैंडल
रोल-फॉर्म किए गए चौकोर स्टील ट्यूबों की आयामी सटीकता और उच्च मजबूती उन्हें ऊपर बताए गए उपयोगों में भारी भार वहन करने वाली संरचनाओं के लिए उपयुक्त बनाती है। चौकोर प्रोफाइल को जोड़ना और वेल्ड करना भी आसान होता है।
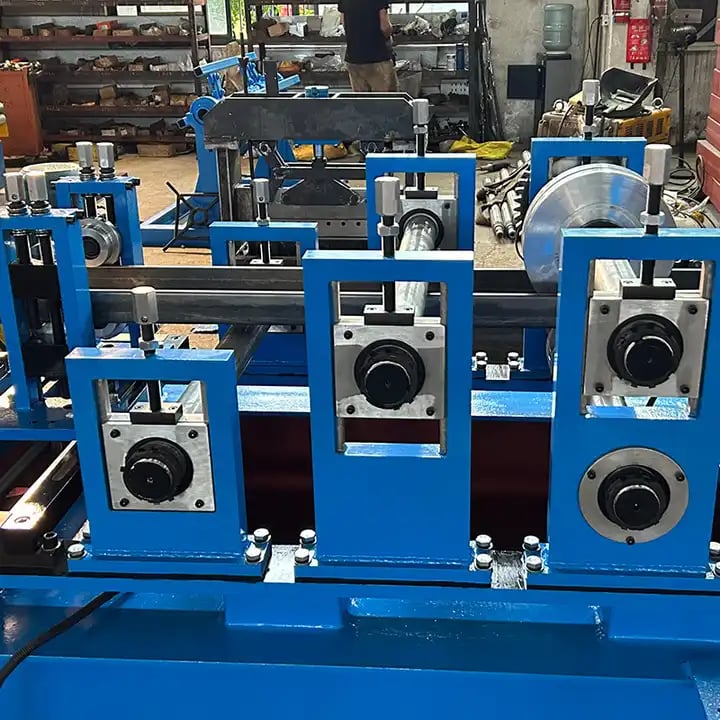
स्टील स्क्वायर पाइप के डिजाइन, मानक और कोड
स्टील चौकोर पाइप और रोल फॉर्मिंग लाइन का डिज़ाइन संबंधित निर्माण मानकों और उत्पाद विनिर्देशों के अनुरूप होना चाहिए।
संदर्भ के लिए प्रमुख मानक:
- ASTM A500 – ठंडे रूप में बनाए गए वेल्डेड और सीमलेस स्टील चौकोर पाइप के लिए मानक विनिर्देश
- EN 10219 – ठंडे रूप में बने स्टील के चौकोर और आयताकार खोखले सेक्शन
- JIS G3466 – सामान्य संरचनात्मक उपयोग के लिए कार्बन स्टील के चौकोर और आयताकार ट्यूब
- AS/NZS 1163 – संरचनात्मक उपयोग के स्टील के चौकोर और आयताकार खोखले सेक्शन
डिज़ाइन संबंधी विचार:
- उत्पाद के आयाम – चौड़ाई, ऊँचाई, दीवार की मोटाई और लंबाई
- किनारे/सीम का प्रकार – UOE, HF वेल्डेड आदि
- स्टील ग्रेड और गुण – यील्ड स्ट्रेंथ, कठोरता आदि
- सहनशीलताएँ – आयाम, अंडाकारपन, कैम्बर आदि के लिए
- परीक्षण – दबाव, मोड़, चपटा करने और मैक्रोग्राफिक आदि
- सतह की गुणवत्ता – गैल्वनाइज़िंग, एपॉक्सी कोटिंग आदि
संरचनात्मक डिज़ाइन के कारक:
- भार – स्थिर, गतिशील, हवा का भार आदि
- जोड़ने के तरीके – वेल्डिंग, बोल्ट लगाना, रिवेटिंग आदि
- सहारा देने की स्थितियाँ – कॉलम, बीम, कैंटिलीवर आदि
- सुरक्षा और स्थिरता – बकलिंग, आग, थकान आदि से बचाव
- लागू भवन नियम और पाइप की भार क्षमता के मानक
संबंधित मानकों के अनुसार मशीन और टूलिंग का डिज़ाइन उत्पाद की आवश्यकताओं से मेल खाना चाहिए।
रोल फॉर्मिंग मशीन संचालन
स्टील चौकोर पाइप रोल फॉर्मिंग मशीन का प्रभावी और सुरक्षित संचालन मानकीकृत कार्य-विधियों पर निर्भर करता है।
उत्पादन-पूर्व निरीक्षण और जाँच
- कच्चे माल की गुणवत्ता जाँचें – स्टील कॉइल की सतह, आयाम और गुण
- सुनिश्चित करें कि सामग्री के प्रवाह-पथ में कोई बाधा न हो
- फॉर्मिंग रोलरों का कसाव जाँचें
- सेंसर और नियंत्रणों का कैलिब्रेशन सत्यापित करें
- घूमने वाले भागों पर लुब्रिकेंट लगाएँ
- हाइड्रॉलिक और न्यूमेटिक प्रणालियों में रिसाव की जाँच करें
- आपातकालीन स्टॉप सर्किट और सुरक्षा गार्ड जाँचें
- मशीन की सेटिंग और पैरामीटर प्रोग्राम करें
रोल फॉर्मिंग उत्पादन चरण
- स्टील कॉइल को डीकॉइलर पर लोड करें
- स्ट्रिप को स्ट्रेटनिंग मशीन से गुज़ारें
- स्ट्रिप को पहले फॉर्मिंग स्टैंड में स्वचालित रूप से फीड करें
- स्ट्रिप को क्रमिक स्टैंडों से ठंडे रूप में रोल करके धीरे-धीरे आकार दें
- आवश्यकता होने पर वेल्डिंग स्टेशन पर जोड़ें
- शीयर से वांछित लंबाई में काटें
- कटा हुआ चौकोर पाइप सेक्शन हटाएँ
- चरण 3-7 लगातार दोहराएँ
उत्पादन के दौरान गुणवत्ता नियंत्रण
- गेज और लेज़र स्कैनर से पाइप के आयामों की निगरानी करें
- सतह के दोष और वेल्ड सीम की गुणवत्ता जाँचें
- गेज और लेज़र माइक्रोमीटर से ज्यामितीय सहनशीलताएँ मापें
- मानकों के अनुसार लंबाई की सटीकता सत्यापित करें
- नियमित अंतराल पर दीवार की मोटाई जाँचें
- पाइपों का समय-समय पर तन्यता और दबाव परीक्षण करें
- सेंसर और नियंत्रण घटकों का कैलिब्रेशन करें
उत्पादन-पश्चात गतिविधियाँ
- तैयार पाइपों को व्यवस्थित कर भंडारित करें
- मशीन को सही ढंग से बंद करें और दबाव मुक्त करें
- लाइन साफ़ करें और पुर्जों को लुब्रिकेट करें
- असामान्य घिसाव या टूट-फूट के लिए निरीक्षण करें
- सुधार के अवसरों के लिए उत्पादन डेटा का विश्लेषण करें
- निर्धारित समय-सारणी के अनुसार रखरखाव गतिविधियाँ तय करें
रोल फॉर्मर के लिए SOP का पालन करने से सुरक्षा जोखिम घटते हैं और गुणवत्ता तथा उत्पादकता बेहतर होती है।
स्टील स्क्वायर पाइप रोल फॉर्मिंग मशीनों का रखरखाव
किसी भी रोल फॉर्मिंग प्रणाली की आयु, उत्पादन दक्षता और उत्पाद गुणवत्ता अधिकतम करने के लिए अच्छी रखरखाव योजना आवश्यक है।
रखरखाव के प्रकार
- Preventive – खराबी रोकने के लिए नियमित सफ़ाई, निरीक्षण, लुब्रिकेशन और समायोजन।
- Breakdown – अप्रत्याशित रूप से खराब हुए घटकों की मरम्मत या प्रतिस्थापन।
- स्थिति निगरानी – मशीन की स्थिति आँकने के लिए कंपन विश्लेषण और तेल विश्लेषण जैसी उन्नत विधियाँ।
रखरखाव गतिविधियाँ
दैनिक
- मशीन को साफ़ करें, विशेषकर गतिशील घटकों के आसपास
- हाइड्रॉलिक द्रव का स्तर जाँचें और आवश्यकता हो तो भरें
- सभी बेयरिंग और गियर में असामान्य तापमान या आवाज़ जाँचें
- न्यूमेटिक प्रणाली का वायु दबाव और रिसाव जाँचें
- पुल कॉर्ड और लाइट कर्टेन जैसे सुरक्षा उपकरणों का निरीक्षण करें
- चलते जोड़ों को लुब्रिकेट करें और ज़रूरत हो तो ग्रीस लगाएँ
साप्ताहिक
- रोल फॉर्मिंग स्टैंडों की अच्छी तरह सफ़ाई करें
- ढीले फास्टनर और हार्डवेयर कसें
- गेज का उपयोग करके रोलों का संरेखण जाँचें
- ड्राइव बेल्ट और चेन का घिसाव जाँचें; तनाव समायोजित करें
- बिजली के तारों में घिसाव या क्षति का निरीक्षण करें
- सेंसर और गेज का कैलिब्रेशन सत्यापित करें
मासिक
- मशीन की संरचना में दरार या क्षति जाँचें
- बेयरिंग और गियरबॉक्स को लुब्रिकेट करें
- हाइड्रॉलिक फ़िल्टर और द्रव जाँचें; ज़रूरत होने पर बदलें
- सिलेंडर, वाल्व और पंप का सही संचालन सत्यापित करें
- मशीन का लेवल जाँचें; संरेखण बिगड़ा हो तो दोबारा लेवल करें
- आपातकालीन स्टॉप, सर्किट और बटन जाँचें
वार्षिक
- संरेखण, ड्राइव और कैलिब्रेशन की पूरी जाँच करें
- हाइड्रॉलिक द्रव और फ़िल्टर फ्लश करके बदलें
- घिसे हुए रोलर और बेयरिंग बदलें
- जंग रोकने के लिए मशीन पर दोबारा पेंट करें
- मशीन का लुब्रिकेशन चार्ट अद्यतन करें
- आवश्यकता होने पर बड़े ओवरहॉल की योजना बनाएँ
निर्धारित निवारक रखरखाव गतिविधियों से अनियोजित डाउनटाइम कम होता है और संचालन सुरक्षा बेहतर होती है।
सही स्टील स्क्वायर पाइप रोल फॉर्मिंग मशीन निर्माता का चयन
उत्पादन की आवश्यकताओं के अनुकूल उपकरण और अधिकतम दक्षता पाने के लिए भरोसेमंद तथा अनुभवी रोल फॉर्मिंग मशीन निर्माता चुनना महत्वपूर्ण है।
स्टील चौकोर पाइप रोल फॉर्मिंग मशीन का आपूर्तिकर्ता चुनते समय इन महत्वपूर्ण बातों पर विचार करें:
तकनीकी विशेषज्ञता और अनुभव
- रोल फॉर्मिंग मशीनों का अनुभव कितने वर्षों का है
- स्टील चौकोर पाइप उत्पादन में विशेषज्ञता
- डिज़ाइन, इंजीनियरिंग और निर्माण की इन-हाउस क्षमताएँ
- प्रतिष्ठित उद्योग संघों की सदस्यता
मशीन की गुणवत्ता और क्षमताएँ
- गुणवत्तापूर्ण सामग्री और घटकों का उपयोग
- निर्माण की सटीकता और टिकाऊपन
- उत्पादन क्षमता और लाइन गति की सीमा
- उपलब्ध स्वचालन, नियंत्रण प्रणालियाँ और लचीलापन
- अतिरिक्त सुविधाएँ – डीकॉइलर, कटर, बेंडर आदि
उपलब्ध उत्पादों की श्रेणी
- विभिन्न प्रकार की रोल फॉर्मिंग मशीनों की आपूर्ति करने की क्षमता
- संभव आकार और प्रोफाइल में विविधता
- मानक मशीनों के अतिरिक्त अनुकूलित समाधान का विकल्प
बिक्री के बाद सेवा की गुणवत्ता
- स्थापना और ऑपरेटर प्रशिक्षण की सुविधा
- रखरखाव और तकनीकी सहायता सेवाएँ
- स्पेयर पार्ट्स और उपभोज्य सामग्री का भंडार
- अपग्रेड और री-कंडीशनिंग सेवाएँ
मूल्य निर्धारण
- शुरुआती खरीद और संचालन की लागत
- प्रतिस्पर्धियों की तुलना में लागत प्रतिस्पर्धा
- भुगतान की शर्तें और आपूर्ति समय
मानकों का अनुपालन
- उत्पाद सुरक्षा प्रमाणपत्र
- गुणवत्ता प्रबंधन प्रणाली प्रमाणन – ISO 9001
- पर्यावरण प्रबंधन प्रणाली – ISO 14001
सिद्ध उत्पादन तकनीक, व्यापक अनुभव, अच्छे सेवा रिकॉर्ड और प्रतिस्पर्धी मूल्य वाला निर्माता चुनने से लागत लक्ष्यों के अनुरूप कुशल और भरोसेमंद स्टील चौकोर पाइप रोल फॉर्मिंग प्रणाली मिलती है।
स्टील स्क्वायर पाइप रोल फॉर्मिंग मशीनों का लागत विश्लेषण
स्टील चौकोर पाइप रोल फॉर्मिंग उपकरण की कीमत कई कारकों पर निर्भर करती है:
विशिष्टताएँ
- अधिकतम लाइन गति और उत्पादन मात्रा
- स्वचालन और नियंत्रण का स्तर
- आकार की सीमा और सुविधाएँ
- अतिरिक्त सहायक उपकरण
- Customization extent
क्षमता, स्वचालन का स्तर और सुविधाएँ जितनी अधिक होंगी, लागत भी उतनी अधिक होगी।
निर्माण
- मोटर, पंप और बेयरिंग जैसे घटकों की गुणवत्ता
- घरेलू या आयातित पुर्जों का उपयोग
- मशीन की फिनिश और पेंट की परतें
उत्पादन पैमाना
- छोटे पैमाने की मैनुअल मशीनें – $15,000 to $50,000
- मध्यम पैमाने की अर्ध-स्वचालित मशीनें – $50,000 से $150,000
- बड़े पैमाने की उच्च-गति लाइनें – $150,000 to $500,000
अतिरिक्त लागतें
- डिज़ाइन और इंजीनियरिंग शुल्क
- बिजली और स्थापना लागत
- मालभाड़ा और कर
- स्पेयर पार्ट्स इन्वेंटरी
आपूर्तिकर्ता का प्रकार
- प्रतिष्ठित अंतरराष्ट्रीय ब्रांड – अधिक लागत
- स्थानीय या चीनी निर्माता – कम लागत
Used or Refurbished
नई मशीन की लागत की तुलना में 30-50% बचत हो सकती है
उपयुक्त उत्पादन क्षमता, स्वचालन स्तर और सुविधाएँ चुनकर उचित कीमत पर सर्वोत्तम मूल्य और सुविधाओं वाली रोल फॉर्मिंग मशीन प्राप्त की जा सकती है।
स्टील स्क्वायर पाइप रोल फॉर्मिंग मशीनों के लाभ बनाम हानियाँ
लाभ:
- उच्च उत्पादन दक्षता और गति
- स्वचालन के कारण कम संचालन लागत
- अच्छी आयामी सटीकता और पाइप गुणवत्ता
- कच्चे माल की न्यूनतम बर्बादी
- डिज़ाइन को आसानी से अनुकूलित किया जा सकता है
- सरल संचालन और रखरखाव
- वैकल्पिक प्रक्रियाओं से कम निवेश लागत
- पाइप के आकार जल्दी बदलने की सुविधा
- अन्य पाइप निर्माण प्रक्रियाओं से अधिक सुरक्षित कार्य
सीमाएँ:
- शुरुआती खरीद और स्थापना की उच्च लागत
- नियमित रखरखाव और कुशल श्रमिकों की आवश्यकता
- मशीन के अनुसार आकार की सीमित श्रेणी
- छोटे बैच या प्रोटोटाइप उत्पादन के लिए आदर्श नहीं
- अन्य प्रक्रियाओं की तुलना में अधिक जगह घेरती है
- अलग-अलग आकारों के लिए रोल और ब्लेड बार-बार बदलने पड़ते हैं
- सही डिज़ाइन न होने पर शोर और सुरक्षा संबंधी समस्याएँ
मध्यम से उच्च उत्पादन मात्रा पर ध्यान देने वाले निर्माताओं के लिए रोल-फॉर्म किए गए चौकोर स्टील पाइपों के लाभ उनकी सीमाओं से अधिक हैं।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: स्टील स्क्वायर पाइप के साथ कौन-कौन से विभिन्न किनारे के प्रकार संभव हैं?
A: चौकोर स्टील पाइपों के सामान्य किनारे के प्रकार हैं – सादा चौकोर (बिना फिनिश), UOE, Pittsburgh लॉक सीम, वेल्डेड, स्वेज्ड सीम और इंटरलॉक्ड सीम। उपयुक्त किनारा फिनिश पाइप के आकार, उपयोग और उत्पादन विधि पर निर्भर करती है।
प्रश्न: स्टील के अलावा स्क्वायर पाइप बनाने के लिए किन सामग्रियों का उपयोग किया जा सकता है?
A: सबसे आम कार्बन और माइल्ड स्टील के अलावा चौकोर ट्यूब एल्युमिनियम, तांबा, स्टेनलेस स्टील, निकेल मिश्रधातु आदि से भी बनाए जा सकते हैं। हर सामग्री के लिए विशिष्ट टूलिंग डिज़ाइन और मशीन सेटिंग आवश्यक हैं।
प्रश्न: रोल-फॉर्म किए गए स्क्वायर पाइप की गुणवत्ता को प्रभावित करने वाले प्रमुख कारक क्या हैं?
A: गुणवत्ता के महत्वपूर्ण कारकों में स्टील स्ट्रिप की गुणवत्ता, फॉर्मिंग रोलर का डिज़ाइन, स्टैंडों की संख्या, वेल्ड सीम की अखंडता, लाइन गति, पाइप की दीवार की मोटाई, शीयरिंग की सटीकता और आयामी नियंत्रण शामिल हैं। इन मानकों की उचित निगरानी और नियंत्रण अनिवार्य है।
प्रश्न: पाइप रोल फॉर्मिंग मशीन की बिजली खपत की गणना कैसे करें?
A: बिजली की आवश्यकता फॉर्मिंग क्षमता, लाइन गति, सामग्री की यील्ड स्ट्रेंथ, रोल स्टैंडों की संख्या, आकार की सीमा और वेल्डिंग या पंचिंग जैसी सुविधाओं पर निर्भर करती है। छोटे से मध्यम स्टील चौकोर पाइप बनाने वाली मध्यम-गति रोल फॉर्मर के लिए अनुमानित कुल कनेक्टेड लोड ~10 kW है।
प्रश्न: रोल फॉर्मिंग प्रणाली की उत्पादकता और दक्षता कैसे बढ़ाएँ?
A: लाइन लेआउट अनुकूलित करना, सर्वो ड्राइव लगाना, आकार बदलने को स्वचालित करना, प्रक्रिया और मशीन की उन्नत निगरानी, निवारक रखरखाव तथा ऑपरेटर प्रशिक्षण समग्र उत्पादकता और दक्षता बढ़ाने में मदद करते हैं।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) स्टील स्क्वायर पाइप रोल फॉर्मिंग मशीनों के लिए कॉइल और मोटाई की कौन-सी सीमाएँ उपयुक्त हैं?
- सामान्य सीमाएँ: मोटाई 0.5–3.0 mm, यील्ड स्ट्रेंथ 80–450 MPa और सेक्शन के अनुसार स्ट्रिप चौड़ाई 100–600 mm (जैसे 20×20 से 150×150 mm)। मोटाई/यील्ड की ऊपरी सीमा के लिए डीकॉइलर क्षमता और स्ट्रेटनर रोलों की संख्या जाँचें।
2) चौकोर ट्यूब में कोने की त्रिज्या कैसे नियंत्रित करें और कोने में दरार से कैसे बचें?
- उचित फ्लावर डिज़ाइन में क्रमिक मोड़ (कोनों के पास प्रति पास ≤2–3°), अनुकूलित किनारा फॉर्मिंग, क्राउन किए रोल और पर्याप्त ओवरबेंड क्षतिपूर्ति का उपयोग करें। उच्च-मजबूती वाले स्टील के लिए पास की संख्या बढ़ाएँ और सूक्ष्म खरोंच घटाने हेतु टूलिंग को Ra ≤0.4 μm तक पॉलिश करें।
3) आधुनिक चौकोर पाइप लाइन कितनी लंबाई-सटीकता हासिल कर सकती है?
- एनकोडर/सर्वो फ्लाइंग शीयर और तापीय क्षतिपूर्ति के साथ 20–40 m/min पर 6 m में ±0.5–1.0 mm सटीकता हासिल की जा सकती है। एनकोडर साफ़ रखें, PLC में बैकलैश क्षतिपूर्ति सेट करें और एंटी-स्लिप हॉल-ऑफ रोल इस्तेमाल करें।
4) क्या चौकोर पाइप के लिए HF वेल्डिंग आवश्यक है?
- ASTM A500/EN 10219 के अनुसार संरचनात्मक, बंद-सेक्शन उत्पादों के लिए सीम की अखंडता हेतु उच्च-आवृत्ति (HF) ERW आम है। पतले सजावटी या खुले किनारे वाले प्रोफाइल में वेल्डिंग छोड़ी जा सकती है। अंतिम उपयोग और मानकों के अनुरूप निर्णय लें।
5) अपटाइम पर सबसे अधिक असर डालने वाला निवारक रखरखाव कौन-सा है?
- हर सप्ताह रोल संरेखण जाँचें, बेयरिंग/गियरबॉक्स को लुब्रिकेट करें, डीकॉइलर ब्रेक का निरीक्षण करें और हाइड्रॉलिक द्रव की स्वच्छता (ISO 4406 17/15/12 या बेहतर) बनाए रखें। ट्रेसबिलिटी के लिए कॉइल लॉट, लाइन सेटिंग और निरीक्षण डेटा दर्ज करें।
2025 उद्योग रुझान
- सर्वो से आकार बदलना और डिजिटल रेसिपी: मध्यम-बाज़ार की लाइनें संग्रहित पास स्थितियों के साथ आकार बदलने का काम 20 मिनट से कम में पूरा करती हैं।
- AI-सक्षम गुणवत्ता नियंत्रण: कम लागत वाले कैमरा/लेज़र मॉड्यूल लाइन पर किनारे की लहर और मरोड़ पहचानते हैं, जिससे स्टार्टअप के दौरान स्क्रैप लगभग 30–50% घटता है।
- सामग्री में बदलाव: EN 10219/ASTM A500 की भार आवश्यकताएँ पूरी करते हुए गेज कम करने के लिए उच्च-मजबूती वाले लो-अलॉय (HSLA 450–550 MPa) का उपयोग बढ़ रहा है।
- ऊर्जा दक्षता: IE4 मोटर और रीजेनेरेटिव VFD उच्च-गति लाइनों पर प्रति टन बिजली खपत 15–25% घटाते हैं।
- सुरक्षा और अनुपालन: CE/UKCA अनुपालन के लिए ISO 13849-1 PL d सुरक्षा सर्किट और इंटरलॉक गार्ड का उपयोग बढ़ रहा है।
- डेटा एकीकरण: OPC UA/MQTT गेटवे उत्पादन डेटा को MES तक भेजते हैं, जिससे OEE ट्रैकिंग और पूर्वानुमानित रखरखाव संभव होता है।
स्टील स्क्वायर पाइप रोल फॉर्मिंग मशीनों के लिए 2025 के मानक
| मुख्य प्रदर्शन संकेतक | २०२३ सामान्य | 2025 सर्वश्रेष्ठ-इन-क्लास | टिप्पणियाँ |
|---|---|---|---|
| आकार बदलने का समय (20×20 ↔ 80×80) | 45–90 मिनट | 12–25 मिनट | सर्वो-पोज़िशन वाले स्टैंड, बिना टूल के समायोजित होने वाले गाइड |
| लाइन गति (0.8–2.0 mm MS) | 15–35 m/min | 30–60 m/min | अधिक कठोर फ्रेम, सटीक शीयर |
| 6 m पर लंबाई-सटीकता (± mm) | 2.0–3.0 | 0.5–1.0 | डुअल एन्कोडर, थर्मल कंप |
| स्टार्टअप स्क्रैप (%) | 3–6% | 1–21टीपी3टी | विज़न और रेसिपी अनुकूलन |
| ऊर्जा उपयोग (kWh/ton) | 90–130 | 70–100 | IE4 मोटर, रीजन VFD |
| HSLA क्षमता (MPa) | ≤350 | 550 | अतिरिक्त पास, अनुकूलित फ्लावर |
चयनित संदर्भ:
- ASTM A500/A500M: https://www.astm.org/a0500_a0500m-21.html
- EN 10219-1/2: https://standards.iteh.ai
- ISO 13849-1 मशीन सुरक्षा: https://www.iso.org/standard/69883.html
- U.S. DOE मोटर प्रणालियों की दक्षता: https://www.energy.gov/eere/amo
- मेटल कंस्ट्रक्शन एसोसिएशन के संसाधन: https://www.metalconstruction.org
नवीनतम अनुसंधान मामले
केस स्टडी 1: 60×60×2.0 mm लाइन पर AI विज़न से मरोड़ और धनुषाकार विकृति में कमी (2025)
पृष्ठभूमि: कॉइल लॉट बदलने के दौरान चौकोर ट्यूबों में मरोड़/धनुषाकार विकृति के कारण एक OEM आपूर्तिकर्ता को बहुत अधिक दोबारा काम करना पड़ता था (350–450 MPa)।
समाधान: मरोड़/धनुषाकार विकृति की तत्काल प्रतिक्रिया के लिए PLC से जुड़ा कॉम्पैक्ट विज़न और लेज़र त्रिकोणीकरण सिस्टम जोड़ा गया; सर्वो स्टैंड के सूक्ष्म समायोजन और रेसिपी-आधारित किनारा-फॉर्म ट्यूनिंग लागू की गई।
परिणाम: दोबारा काम 42% घटा; स्टार्टअप स्क्रैप 4.2% से घटकर 1.9% हुआ; 40 m/min पर लंबाई CpK 1.2 से सुधरकर 1.7 हुआ; कम रीस्टार्ट के कारण प्रति टन ऊर्जा खपत 11% घटी।
केस स्टडी 2: भार रेटिंग बनाए रखते हुए HSLA से कम गेज पर जाना (2024)
पृष्ठभूमि: एक निर्माण फैब्रिकेटर को EN 10219 का पालन करते हुए मॉड्यूलर फ्रेम के 100×100 सेक्शनों का वजन घटाना था।
समाधान: S235 से HSLA 500 MPa पर स्विच किया गया; पास की संख्या 2 बढ़ाई, कोनों के तनाव के लिए फ्लावर अनुकूलित किया, शीयर ब्लेड अपग्रेड किए और चपटा करने/मोड़ने के परीक्षणों तथा FEM-आधारित सेक्शन क्षमता जाँच से पुष्टि की।
परिणाम: दीवार की मोटाई 3.0 mm से घटकर 2.5 mm हुई (≈17% द्रव्यमान बचत); संपीड़न/बकलिंग के लक्ष्य पूरे हुए; कम फॉर्मिंग बल के कारण उत्पादन 12% बढ़ा; निवेश की भरपाई 8.5 महीनों में हुई।
विशेषज्ञों की राय
- डॉ. Michael R. Hill, विनिर्माण इंजीनियरिंग के प्रोफेसर, Purdue University
- “चौकोर और आयताकार ERW ट्यूबों में प्रक्रिया क्षमता स्ट्रिप की समतलता और किनारों की तैयारी पर निर्भर करती है। AI-आधारित पास ट्यूनिंग सीखने की अवधि घटाती है और अधिक गति पर लंबाई की सटीकता स्थिर रखती है।”
- Sara Nguyen, ऑटोमेशन लीड, Formtek Group
- “निरपेक्ष एनकोडर वाले सर्वो-नियंत्रित स्टैंड अब छोटे और मध्यम उद्यमों के लिए किफायती हैं। निवेश पर सबसे बड़ा लाभ केवल तेज़ बदलाव नहीं, बल्कि सामग्री ग्रेड बदलते समय सीमांत गुणवत्ता वाले पुर्जों की कम संख्या है।”
- Kenji Sato, सामग्री विशेषज्ञ, JFE Steel Corporation
- “HSLA ≥500 MPa पर जाने पर टूल स्टील का चयन और सतह की फिनिश महत्वपूर्ण होते हैं। रोल की सतह के छोटे दोष भी कोने में दरार शुरू कर सकते हैं; पॉलिशिंग और रोल प्रतिस्थापन का कड़ा कार्यक्रम बनाए रखें।”
व्यावहारिक उपकरण/संसाधन
- ASTM A500 और परीक्षण विधियाँ: https://www.astm.org
- EN 10219 मार्गदर्शन और सहनशीलताएँ: https://standards.iteh.ai
- AIST रोल फॉर्मिंग तकनीकी रिपोर्टें: https://www.aist.org
- HSS पर NRCA/Steel Tube Institute के तकनीकी नोट: https://steeltubeinstitute.org
- NIST Engineering Statistics Handbook (लंबाई/सीधाई के लिए SPC): https://www.itl.nist.gov/div898/handbook
- मशीनरी के लिए OPC UA सूचना मॉडल: https://opcfoundation.org
- COPRA RF / UBECO PROFIL रोल डिज़ाइन सॉफ़्टवेयर: https://www.datam.de | https://www.ubeco.com
- DOE AMO मोटर/ड्राइव दक्षता संसाधन: https://www.energy.gov/eere/amo
अनुकूलन सुझाव: प्रत्येक सेक्शन के लिए मानक “डिजिटल रेसिपी” बनाएँ (पास गैप, किनारा-फॉर्म ऑफ़सेट, शीयर क्षतिपूर्ति, हॉल-ऑफ दबाव)। कॉइल लॉट, यील्ड स्ट्रेंथ, स्ट्रिप क्राउन और प्राप्त KPI (सटीकता, धनुषाकार विकृति/मरोड़) दर्ज करके फ्लावर ज्यामिति में सुधार करें और सेटअप समय घटाएँ।
अंतिम अपडेट: 2025-10-21
परिवर्तन-लेख: स्टील स्क्वायर पाइप रोल फॉर्मिंग मशीनों के लिए 5 नए FAQs, 2025 के रुझानों का विश्लेषण और बेंचमार्क तालिका, दो हालिया केस स्टडी, विशेषज्ञ उद्धरण और चुने हुए टूल/संसाधन जोड़े गए
अगली समीक्षा तिथि और ट्रिगर: 2026-04-21 को या उससे पहले समीक्षा करें, यदि ASTM/EN मानक अपडेट हों, प्रमुख OEM सर्वो/AI आकार-बदलाव पैकेज जारी करें, या HSLA सामग्री विनिर्देश फॉर्मिंग पैरामीटर को प्रभावित करने के लिए बदलें





