
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

पर्लिन रोल फॉर्मिंग मशीनें पर्लिन रोल फॉर्मिंग मशीनें रूफिंग और दीवार क्लैडिंग के लिए पर्लिन बनाने वाले कारखानों हेतु आवश्यक उपकरण हैं। यह व्यापक मार्गदर्शिका पर्लिन रोल फॉर्मिंग मशीन निर्माताओं, कार्यप्रक्रिया, मशीनों के प्रकार, कच्चे माल की आवश्यकताओं, उत्पादन क्षमता, अनुकूलन विकल्पों, स्थापना, संचालन और रखरखाव प्रक्रियाओं, लागत विश्लेषण तथा सर्वोत्तम आपूर्तिकर्ता चुनने के सुझावों की विस्तृत जानकारी देती है।
पर्लिन रोल फॉर्मिंग मशीनों का अवलोकन
पर्लिन रोल फॉर्मिंग मशीन धातु की कॉइलों को आवश्यक आकार और आकृति की विशिष्टताओं के अनुसार लगातार मोड़कर अनुकूलित पर्लिन प्रोफ़ाइल बनाती है। पर्लिन छत को सहारा देने वाले द्वितीयक संरचनात्मक सदस्य होते हैं, जिन्हें मुख्य संरचना पर लगाया जाता है। औद्योगिक, वाणिज्यिक और आवासीय भवन निर्माण में इनका व्यापक उपयोग होता है।
इस प्रक्रिया के लिए धातु की कॉइलें कच्चा माल हैं; आम तौर पर गैल्वनाइज्ड स्टील, Galvalume स्टील या एल्युमिनियम का उपयोग होता है। वांछित आयामी और संरचनात्मक गुणों वाले C, Z या सिग्मा आकार के पर्लिन बनाने के लिए धातु पट्टी को रोलर डाइयों की श्रृंखला से गुज़ारा जाता है।
उन्नत पर्लिन रोल फॉर्मिंग मशीन लाइनें जटिल अनुकूलित प्रोफ़ाइल बना सकती हैं, लोगो उकेर सकती हैं, निर्धारित लंबाई में काट सकती हैं और बने हुए पर्लिनों को शिपिंग आसान बनाने के लिए स्वचालित रूप से स्टैक व बंडल कर सकती हैं।
पर्लिन रोल फॉर्मर के लाभ
- प्रति मिनट 100 मीटर तक लगातार, तेज़ गति से उत्पादन
- संरचनात्मक मजबूती सुनिश्चित करने वाले एकसमान प्रोफ़ाइल
- अन्य विनिर्माण प्रक्रियाओं की तुलना में किफायती
- डाइयों को जल्दी बदलकर लचीला उत्पादन
- मजबूती और सौंदर्य संबंधी आवश्यकताओं के लिए अनुकूलित प्रोफ़ाइल
- स्वचालित सुविधाओं के कारण कम श्रम की आवश्यकता
पर्लिन रोलिंग लाइनों के मुख्य घटक
पर्लिन रोलिंग लाइन के मुख्य अनुभाग ये हैं:
- अनकॉइलिंग यूनिट: पट्टी की सुचारु और नियंत्रित फीडिंग के लिए कॉइल घुमाती है
- फीडिंग रैक: निर्धारित गति से पट्टी को मशीन के भीतर आगे ले जाता है
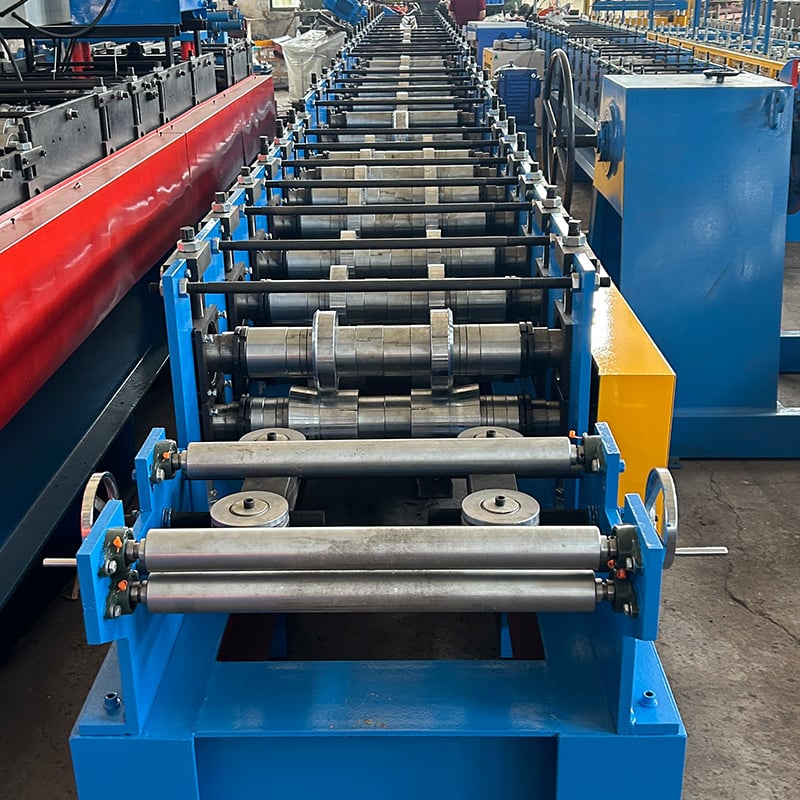
- फॉर्मिंग स्टेशन: रोलर डाइयों से पट्टी को क्रमशः मोड़ता है
- हाइड्रॉलिक सिस्टम: सटीक फॉर्मिंग के लिए दबाव डालता है
- कटऑफ उपकरण: प्रोफ़ाइल को वांछित लंबाई में काटता है
- स्टैकिंग यूनिट: कटे हुए पर्लिन एकत्र करके व्यवस्थित ढंग से स्टैक करती है
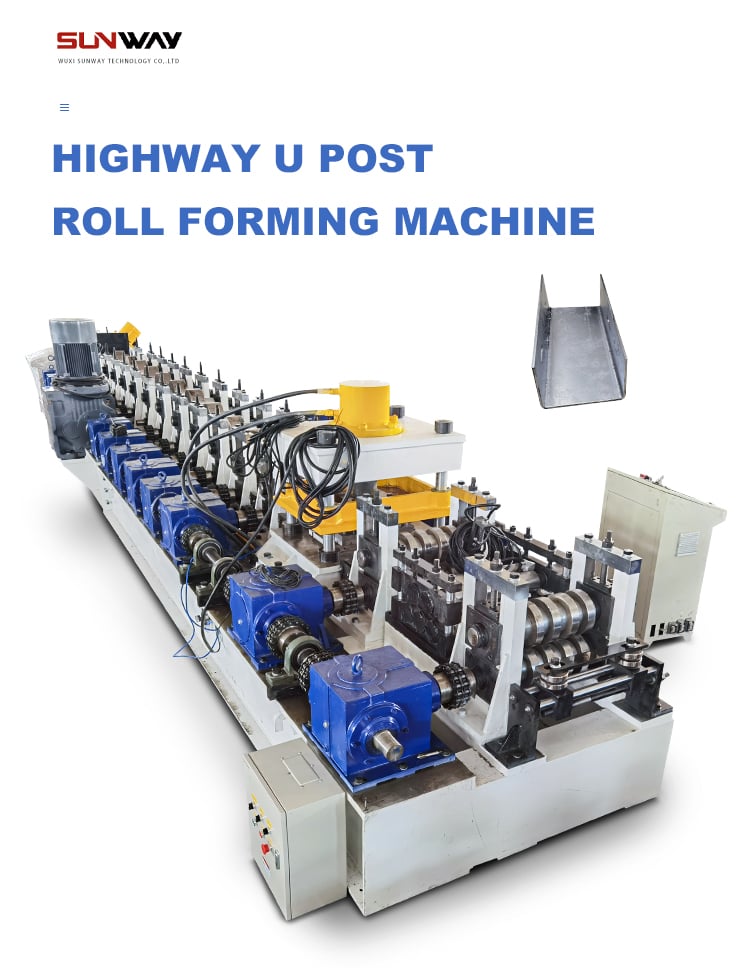
पर्लिन रोलिंग मशीनों के प्रकार
| प्रकार | विवरण |
|---|---|
| मैनुअल पर्लिन मशीन | मैनुअल नियंत्रण वाली बुनियादी रोल फॉर्मिंग मशीन, जिसमें स्वचालन नहीं होता |
| स्वचालित पर्लिन लाइन | हाथ से सामग्री सँभालने की आवश्यकता कम करने के लिए स्वचालित अनकॉइलिंग, फीडिंग, कटिंग और स्टैकिंग सुविधाएँ |
| पूरी तरह विद्युत चालित पर्लिन रोलर | सटीक नियंत्रण के लिए पूरी तरह विद्युत मोटरों और ड्राइव से संचालित |
| CNC पर्लिन रोलर | माँग के अनुसार प्रोफ़ाइल बदलने के लिए कंप्यूटर न्यूमेरिकल कंट्रोल |
| हाई-स्पीड पर्लिन मशीन | प्रति मिनट 100 मीटर तक पर्लिन बनाती है |
की कार्य प्रक्रिया पर्लिन रोल फॉर्मिंग मशीनें
आधुनिक हाई-स्पीड पर्लिन रोल फॉर्मिंग उत्पादन लाइन की पूरी विनिर्माण प्रक्रिया आम तौर पर नीचे दिए गए चरणों का पालन करती है:
1. डिकॉइलिंग
स्ट्रिप डिकॉयलर मशीन धातु की कॉइल को पकड़कर घुमाती है, जिससे पट्टी खुलती और सीधी होती है। डिकॉयलर पट्टी को एकसमान गति और तनाव के साथ रोल फॉर्मर में फीड करता है।
**2. फॉर्मिंग **
धातु पट्टी को क्रमिक रोलिंग स्टेशनों की श्रृंखला से गुज़ारा जाता है; हर स्टेशन में प्रोफ़ाइल विनिर्देशों के अनुसार बनी ऊपरी और निचली फॉर्मिंग रोलर डाई होती है। हर स्टेशन से गुजरते हुए पट्टी की ज्यामिति धीरे-धीरे मोड़कर अंतिम पर्लिन आकार में ढाली जाती है।
3. हाइड्रॉलिक प्रेसिंग
पर्लिन प्रोफ़ाइल में कड़ी सहनशीलता और बारीक विवरण पाने के लिए विशेष हाइड्रॉलिक सिलेंडर रोलर डाइयों पर नीचे की ओर दबाव डालते हैं। हाइड्रॉलिक सिस्टम फॉर्मिंग प्रक्रिया की सटीकता नियंत्रित करता है।
4. कटिंग
पूरा पर्लिन प्रोफ़ाइल बनने के बाद कटऑफ प्रेस पंचिंग या आरी से पर्लिन को निर्धारित लंबाई पर काटता है। आम तौर पर लंबाई 2 मीटर से 12 मीटर तक हो सकती है।
5. गिनती
लाइन से निकलते समय सेंसर कटे हुए पर्लिनों की गिनती करते हैं। इससे मशीन उत्पादन दर और कुल संख्या की निगरानी कर सकती है।
6. बंडल बनाना
विशेष रूप से डिज़ाइन की गई बंडलिंग यूनिट आसान हैंडलिंग और परिवहन के लिए 5 तक पर्लिनों को एक बंडल में व्यवस्थित करती है। इसमें स्ट्रैपिंग भी जोड़ी जा सकती है।
7. स्टैम्पिंग
आवश्यकता होने पर इंकजेट प्रिंटिंग उपकरण पर्लिनों पर लोगो, पार्ट नंबर, आयामी डेटा और उत्पाद की अन्य जानकारी छाप सकता है।
8. पैकिंग
स्टैकिंग टेबल कटे हुए पर्लिन बंडलों को ग्राहकों तक भेजने के लिए पैलेट या स्किड पर व्यवस्थित करती है। इससे फॉर्मिंग के बाद की पूरी पैकिंग प्रक्रिया स्वचालित हो जाती है।
कच्चे माल की आवश्यकताएँ
पर्लिन रोलिंग प्रक्रिया के लिए मुख्य कच्चा माल धातु की पट्टियाँ और कॉइलें हैं। सबसे आम सामग्री गैल्वनाइज्ड स्टील है। विशेष उपयोगों के लिए Galvalume स्टील और एल्युमिनियम भी विकल्प हैं।
पट्टी के मुख्य पैरामीटर:
- मोटाई – आम तौर पर 0.7mm से 3.0mm
- चौड़ाई – 1250mm तक चौड़ी कॉइलों के लिए समर्थित
- सतह – हॉट-डिप गैल्वनाइज्ड, रंग-कोटेड, पहले से पेंट की गई आदि
सर्वोत्तम उत्पादन परिणामों के लिए एकसमान मोटाई, उचित सतह उपचार और निर्दिष्ट यांत्रिक गुणों वाला उच्च-ग्रेड स्टील उपयोग करने की सलाह दी जाती है।
पर्लिन रोलिंग मशीनों की उत्पादन क्षमता
पर्लिन रोल फॉर्मिंग सिस्टम की उत्पादन क्षमता इन बातों पर निर्भर करती है:
- लाइन की गति (मीटर प्रति मिनट)
- प्रति दिन परिचालन घंटे
- वांछित पर्लिन लंबाई
- कॉइल बदलने का समय
उत्पादन दर का अनुमान
उदाहरण के लिए, प्रति मिनट 100 मीटर की गति से चलने वाली लाइन, जो प्रतिदिन 16 घंटे चलती है और 6 मीटर लंबे पर्लिन बनाती है, इतना उत्पादन कर सकती है:
100 मीटर/मिनट × 60 मिनट/घंटा × 16 घंटे = 96,000 मीटर प्रतिदिन
6 m लंबाई पर = 16,000 पर्लिन प्रतिदिन
इस प्रकार, लंबाई के अनुसार हाई-स्पीड पर्लिन रोल फॉर्मिंग मशीनें सालाना 5000-6000 टन से अधिक उत्पादन कर सकती हैं।
-
 कॉरुगेटेड पैनल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 लाइट गेज स्टील रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 स्टील बॉक्स प्लेट बनाने की रोल फॉर्मिंग मशीन अधिक पढ़ें
-
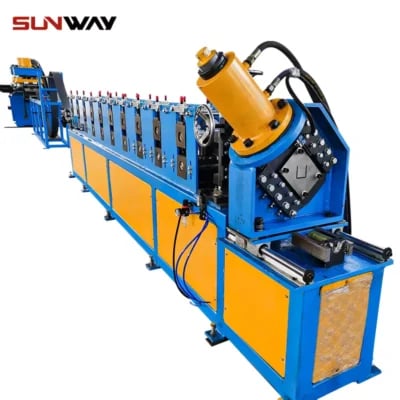 इलेक्ट्रिकल कैबिनेट फ्रेम रोल फॉर्मिंग मशीन अधिक पढ़ें
-
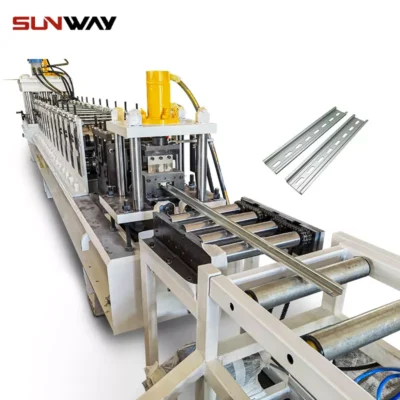 डीआईएन रेल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
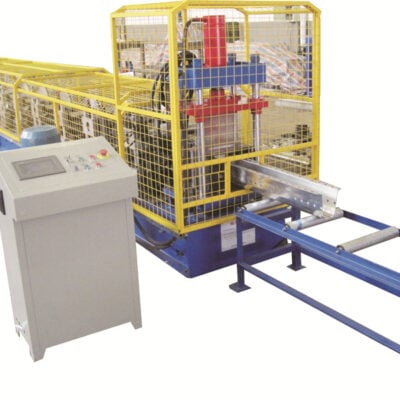 ओमेगा पर्लिन रोल फॉर्मिंग मशीन अधिक पढ़ें
-
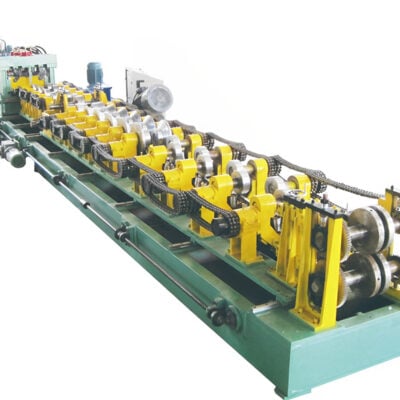 CZ पर्लिन रोल फॉर्मिंग मशीन अधिक पढ़ें
-
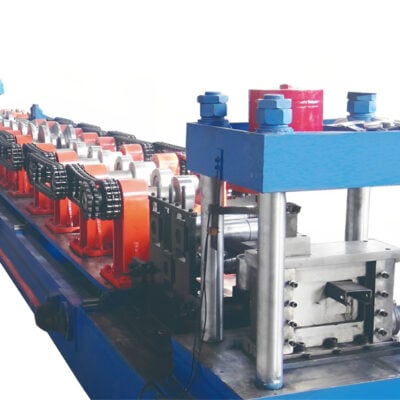 पूर्ण स्वचालित C पर्लिन रोल फॉर्मिंग मशीन क्विक-चेंज अधिक पढ़ें
-
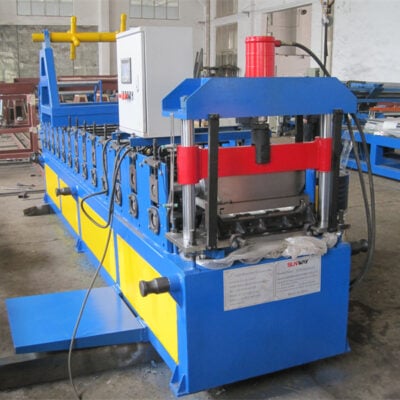 स्टैंडिंग सीम रूफ पैनल फॉर्मिंग मशीन अधिक पढ़ें
अनुकूलन सुविधाएँ
आधुनिक पर्लिन रोलिंग मिलें विशेष पर्लिन बनाने के लिए व्यापक अनुकूलन विकल्प देती हैं:
प्रोफ़ाइल विकल्प
- C, Z या सिग्मा अनुप्रस्थ काट
- आवश्यकता के अनुसार गहराई और चौड़ाई
- मोटाई 0.7mm से 2.0mm तक
- रिज और वैली का अनुकूलित विवरण
विशेष आकार
- लोगो या पैटर्न उभारना
- कनेक्शन छेद
- ऑफ़सेट और स्टैंडिंग सीम
- ऊर्ध्वाधर सुदृढ़ीकरण पट्टियाँ
आयामी सीमा
- मोटाई 3mm तक
- चौड़ाई 1250mm तक
- लंबाई 2m से 14m तक
- विशेष कोण और टेपर
सामग्री
- गैल्वनाइज्ड स्टील
- गैल्वेल्यूम स्टील
- एल्यूमिनियम
- रंग-लेपित स्टील
द्वितीयक संचालन
- पर्लिन पर इंकजेट प्रिंटिंग
- कटाई और पंचिंग
- बंडलिंग और पैकिंग
पर्लिन रोल फॉर्मिंग मशीन निर्माता
चीन, भारत और पश्चिमी देशों में अनेक निर्माता उच्च गुणवत्ता वाले पर्लिन रोलिंग मिल उपकरण बनाने में विशेषज्ञता रखते हैं। यहाँ कुछ प्रमुख निर्यातक दिए गए हैं:
| कंपनी | स्थान | उत्पाद श्रेणी |
|---|---|---|
| Beijing Hi-Lite Machinery | चीन | मैनुअल, स्वचालित और हाई-स्पीड लाइनें |
| Rollmech Machines | भारत | अनुकूलित पर्लिन और डेकिंग संयंत्र |
| Gasparini SpA | इटली | CNC-नियंत्रित सटीक रोल लाइनें |
| Metform | संयुक्त राज्य अमेरिका | अमेरिका में बनी नवाचारी पर्लिन रोलर मशीनें |
| DAHILI Machinery | ताइवान | किफायती छोटे से मध्यम आकार के सिस्टम |
आपूर्तिकर्ता चुनते समय तकनीकी क्षमता, उत्पादन गुणवत्ता, अनुकूलन का लचीलापन, सेवा सहायता और कीमत व डिलीवरी जैसी व्यावसायिक शर्तों का मूल्यांकन करें।
पर्लिन रोलिंग लाइनों की स्थापना
पर्लिन रोल फॉर्मिंग सिस्टम के सुचारु संचालन के लिए उचित स्थापना अत्यंत महत्वपूर्ण है। मुख्य आवश्यकताएँ ये हैं:
स्थल
- कंक्रीट फ़र्श वाला ढका हुआ शेड
- लाइन के लिए कम-से-कम 1200 वर्ग फुट जगह
- उचित प्रकाश और वेंटिलेशन
- बिजली आपूर्ति की सुविधा
उपकरण की स्थिति
- लाइन को पूरी तरह से एंकर करना चाहिए
- आसान लोडिंग के लिए डिकॉयलर की स्थिति तय करें
- फॉर्मिंग सेक्शन समतल और संरेखित हों
- कटऑफ प्रेस को सुरक्षित रूप से जगह पर लगाएँ
- निकास टेबल कमर की ऊँचाई पर रखें
कमीशनिंग
- विद्युत कनेक्शन जाँचें
- आपातकालीन स्टॉप और सुरक्षा जाँचें
- हाइड्रॉलिक पावर पैक की पुष्टि करें
- परीक्षण रन चलाकर सत्यापित करें
कमीशनिंग के दौरान निर्माता के मैनुअल के अनुसार सभी एंकर बोल्ट, बेयरिंग और गियर सही ढंग से जुड़े हैं या नहीं, इसकी जाँच करें।
पर्लिन रोलिंग मशीनों का संचालन
पर्लिन रोलिंग मिलों को नीचे दिए गए मोड के माध्यम से सुरक्षित और सुविधाजनक संचालन के लिए डिज़ाइन किया जाता है:
विद्युत नियंत्रण पैनल
पैनल में उत्पादन को जॉयस्टिक से नियंत्रित करने के लिए मोटर स्टार्टर, आपातकालीन स्टॉप और सिस्टम इंडिकेटर होते हैं।
स्वचालित मोड
ऑटो मोड में सेंसर-आधारित नियंत्रण तर्क के अनुसार फीडिंग से कटिंग और बंडलिंग तक पूरी रोलिंग प्रक्रिया क्रम में चलती है। ऑपरेटर उत्पाद के आयाम दर्ज करता है।
मैनुअल मोड
सेटअप, रखरखाव या परीक्षण के लिए डिकॉयलर, फॉर्मिंग स्टेशन और कटऑफ प्रेस जैसे अलग-अलग सेक्शन स्वतंत्र रूप से चलाए जा सकते हैं।
सुरक्षा सुविधाएँ
- आपातकालीन स्टॉप बटन
- फेलसेफ सर्किट
- मार्कर और बैरिकेड
- चेतावनी अलार्म और लाइटें
संचालन हमेशा पर्लिन मशीन निर्माता की उपकरण पुस्तिका में दिए मानक दिशानिर्देशों के अनुसार करें।
पर्लिन रोल फॉर्मिंग लाइनों का रखरखाव
उपलब्धता और उत्पादन दक्षता अधिकतम करने के लिए पर्लिन रोलिंग मिलों का नीचे बताए अनुसार व्यवस्थित निवारक रखरखाव आवश्यक है:
दैनिक जाँच
- रोलर और स्ट्रिपर में घिसावट की जाँच करें
- हाइड्रॉलिक तेल का स्तर जाँचें
- विद्युत पैनल की रीडिंग सत्यापित करें
- आपातकालीन स्टॉप फ़ंक्शन का परीक्षण करें
साप्ताहिक जाँच
- तेल फ़िल्टर और रेडिएटर साफ करें
- बोल्ट, नट और क्लैंप कसें
- बेल्ट का तनाव और गियर जाँचें
- बेयरिंग पर लुब्रिकेंट लगाएँ
- रोलर का संरेखण समायोजित करें
त्रैमासिक जाँच
- लाइन का मलबा अच्छी तरह साफ करें
- कॉइल मैंड्रेल की घिसावट जाँचें
- ट्रांसमिशन चेन का निरीक्षण करके कोटिंग करें
- हाइड्रॉलिक सिस्टम फ्लश करें
- गियरबॉक्स तेल परिवर्तन
वार्षिक रखरखाव कार्यक्रम में पूरी लाइन की नींव, सेंसरों का कैलिब्रेशन और नियंत्रण सॉफ़्टवेयर अपग्रेड की भी विस्तृत जाँच करें।
पर्लिन रोलिंग मिलों का लागत विश्लेषण
पर्लिन रोल फॉर्मिंग मशीन में निवेश की वहनीयता और ROI इन आर्थिक कारकों पर निर्भर करते हैं:
लागत के मुख्य कारक
- उपकरण की कीमत – प्रति लाइन $35,000 से $250,000
- सेटअप खर्च – मशीन की लागत का लगभग 15-20%
- कच्चा माल – टन भार दर के अनुसार स्टील कॉइल की लागत
- उपयोगिताएं – बिजली की खपत और बैकअप
- उपभोज्य सामग्री – लुब्रिकेंट, फ़िल्टर, स्पेयर और सहायक सामग्री
- कार्यबल – कुशल संचालन के लिए प्रशिक्षित श्रमिक
बचत और राजस्व
- निरंतर प्रसंस्करण – तेज़ गति और विश्वसनीयता से मैनुअल तरीकों की तुलना में उत्पादन अधिकतम होता है
- गुणवत्तापूर्ण प्रोफ़ाइल – बेहतर फॉर्मिंग से प्रमाणन मानकों पर खरे उतरने वाले चिकने और मजबूत पर्लिन बनते हैं।
- कम श्रम लागत – स्वचालित फीडिंग, स्टैकिंग और बंडलिंग से हाथ का श्रम काफी घटता है।
- रूफिंग ठेकेदारों के लिए उपयुक्त – निर्माण परियोजनाओं के लिए अनुकूलित पर्लिन की तेज़ आपूर्ति संभव बनाती है
किफायती पर्लिन रोलिंग लाइनों की अनुमानित निवेश-वसूली अवधि 1-2 वर्ष है। सटीक CNC मशीनों में ROI मिलने में अधिक समय लग सकता है, लेकिन वे बेहतर सटीकता देती हैं।
सर्वोत्तम पर्लिन रोल फॉर्मिंग मशीन निर्माता
उच्च-प्रदर्शन पर्लिन रोलिंग उपकरण खरीदने के लिए चयन के मानदंड:
तकनीकी कारक
- सिद्ध डिज़ाइन और इंजीनियरिंग – आधुनिक पर्लिन रोल फॉर्मर बनाने में विशेषज्ञता
- निर्माण गुणवत्ता – विश्वसनीयता के लिए मोटर और ड्राइव जैसे प्रीमियम घटकों का उपयोग
- उत्पादन आउटपुट – गति, दक्षता और सटीकता के मापदंड
- अनुकूलन सीमा – विशिष्ट पर्लिन प्रोफ़ाइल सटीकता से बनाने की क्षमता
- स्वचालन सुविधाएँ – मानव श्रम घटाने के लिए आवश्यक
व्यावसायिक कारक
- मूल्य निर्धारण – तकनीकी अनुकूलन से प्रतिस्पर्धी पूँजीगत और संचालन लागत
- भुगतान शर्तें – लचीली किस्तें, LC और TT विकल्प
- डिलीवरी समय-सारणी – तेज़ विनिर्माण और शिपमेंट
- सेवा सहायता – प्रशिक्षण, पुर्ज़ों की आपूर्ति और अपग्रेड से न्यूनतम बंदी
उपरोक्त मानदंडों की संदर्भ जाँच से ऐसा पर्लिन रोल फॉर्मर निर्माता चुना जा सकता है जो उपयोग की आवश्यकताओं और बजट के अनुरूप हो।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: कितनी मोटाई के पर्लिन बनाए जा सकते हैं?
उत्तर: मानक मशीनें 3 mm तक की मोटाई सँभाल सकती हैं। 4 mm पट्टियों के लिए विशेष भारी-गेज लाइनें उपलब्ध हैं।
प्रश्न: इन मशीनों की सामान्य उत्पादन दर क्या होती है?
उत्तर: प्रति मिनट 100 मीटर तक की गति संभव है। उत्पादन क्षमता संचालन के घंटे, लंबाई और उत्पाद मिश्रण जैसे मानदंडों पर निर्भर करती है।
प्रश्न: क्या एक ही मशीन पर Z, C और सिग्मा प्रोफ़ाइल बनाए जा सकते हैं?
उत्तर: हाँ। डाई जल्दी बदलकर अलग-अलग प्रोफ़ाइल आसानी से बनाए जा सकते हैं, क्योंकि आजकल अधिकांश रोल टूलिंग मॉड्यूलर डिज़ाइन की होती है।
प्रश्न: इस प्रक्रिया में उपयोग से पहले कॉइलों का कौन-सा प्री-ट्रीटमेंट करना चाहिए?
उत्तर: उचित आकार देने और डीग्रीज़िंग के साथ संक्षारण-रोधी कोटिंग के रूप में हॉट-डिप गैल्वनाइजिंग की पुरज़ोर सलाह दी जाती है।
प्रश्न: संचालन के दौरान कौन-सी सुरक्षा सावधानियाँ आवश्यक हैं?
उत्तर: हेलमेट, जूते और दस्ताने जैसे सुरक्षा उपकरण अनिवार्य रूप से पहनें; असुरक्षित क्षेत्रों को चिह्नित करें, आपातकालीन नियंत्रण उपलब्ध रखें और कर्मचारियों को उचित प्रशिक्षण दें।
प्रश्न: इन पर्लिन रोलिंग मशीनों की सामान्य सेवा-अवधि कितनी होती है?
उत्तर: निर्माता के मैनुअल के अनुसार नियमित निवारक रखरखाव और अच्छी गुणवत्ता की उपभोज्य सामग्री, स्पेयर व लुब्रिकेंट उपयोग करने पर लगभग 15-20 वर्ष।
प्रश्न: पर्लिन रोल फॉर्मिंग उपकरण की कीमत को कौन-से कारक प्रभावित करते हैं?
उत्तर: मुख्य कारकों में समर्थित पट्टी की अधिकतम चौड़ाई और मोटाई, उत्पादन गति, स्वचालन सुविधाएँ, अनुकूलन का दायरा, कच्चे माल का ग्रेड और जोड़ी गई वैकल्पिक द्वितीयक प्रक्रियाएँ शामिल हैं।
प्रश्न: बने हुए पर्लिन की गुणवत्ता और प्रक्रिया की स्थिरता कैसे सुनिश्चित की जाती है?
उत्तर: नवीनतम कंप्यूटरीकृत लाइनें फ़ीडबैक लूप के साथ बुद्धिमान निगरानी देती हैं। विचलन कम करने के लिए लाइन गति, हाइड्रॉलिक दबाव, मोटर लोड और डाई दबाव जैसे मानदंड लगातार नियंत्रित किए जाते हैं।
प्रश्न: पर्लिन रोलिंग मिलों को कुशलता से चलाने के लिए किस विशेषज्ञता की ज़रूरत है?
उत्तर: भारी निर्मित उपकरणों के उपयोग का अनुभव रखने वाली मैकेनिकल इंजीनियरिंग पृष्ठभूमि को प्राथमिकता दी जाती है। नियंत्रण पैनल का संचालन निर्माता के विस्तृत प्रशिक्षण कार्यक्रमों से सीखा जा सकता है।
प्रश्न: क्या उपकरण आपूर्तिकर्ता नियमित रखरखाव और सेवा सहायता देते हैं?
उत्तर: हाँ। जिम्मेदार निर्माता मशीनों की सेवा-अवधि अधिकतम करने के लिए रखरखाव मैनुअल, स्पेयर पार्ट की आपूर्ति, समय-समय पर सर्विस विज़िट और हार्डवेयर/सॉफ़्टवेयर अपग्रेड देते हैं।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) CZ इंटरचेंजेबल पर्लिन रोल फॉर्मिंग मशीन और समर्पित C या Z लाइन में क्या अंतर है?
- CZ इंटरचेंजेबल सिस्टम सर्वो-चालित टूल समायोजन या कैसेट बदलकर C और Z प्रोफ़ाइल के बीच स्विच करते हैं, जिससे बदलाव तेज़ होता है (आम तौर पर 10–25 मिनट)। समर्पित लाइनें थोड़ी अधिक कठोर होती हैं और एक ही प्रोफ़ाइल पर कुछ तेज़ चल सकती हैं, लेकिन उनमें लचीलापन कम होता है।
2) पर्लिन लाइन पर HSLA स्टील (550–700 MPa तक) के लिए मोटर शक्ति और स्टैंड का आकार कैसे तय करें?
- अधिक यील्ड वाली सामग्रियों के लिए अधिक कठोर फ्रेम, बड़े रोल शाफ्ट (जैसे, 70–95 mm) और अधिक मुख्य ड्राइव शक्ति चाहिए। स्थिर फॉर्मिंग और सटीक कोण सुनिश्चित करने के लिए निर्माता से अधिकतम मोटाई और यील्ड स्ट्रेंथ के आधार पर टॉर्क/स्प्रिंगबैक गणना माँगें।
3) छेदों की पंचिंग वाले पर्लिन के लिए कौन-सा कटऑफ सिस्टम सर्वोत्तम है?
- प्री-पंच या पोस्ट-पंच टूलिंग के साथ एकीकृत फ्लाइंग हाइड्रॉलिक या सर्वो कटऑफ लाइन गति बनाए रखते हुए छेद और कट के बीच की दूरी की सटीकता रखता है। जटिल छेद-पैटर्न के लिए प्रोग्रामेबल गैगिंग वाला सर्वो प्रेस बेहतर है।
4) क्या एक पर्लिन रोल फॉर्मिंग मशीन रोल बदले बिना 0.7–3.0 mm मोटाई सँभाल सकती है?
- हाँ, समायोज्य रोल गैप, मॉड्यूलर स्पेसर और सर्वो डेप्थ कंट्रोल के साथ। हालाँकि, मोटाई और मजबूती की चरम सीमाओं पर किनारे की गुणवत्ता तथा आयामी सहनशीलता बनाए रखने के लिए अलग रोल सेट या कैसेट आवश्यक हो सकते हैं।
5) खरीद से पहले आपूर्तिकर्ता के दावों की पुष्टि कैसे करूँ?
- अपनी कॉइल विशिष्टताओं पर प्रत्यक्ष रूप से देखा गया फ़ैक्टरी स्वीकृति परीक्षण (FAT) माँगें। इसमें लंबाई की सटीकता (लक्ष्य ±0.5–1.0 mm), वेब और फ्लैंज की आयामी सहनशीलता, छेद-कट दूरी, कैम्बर/ट्विस्ट सीमा, सतह की फिनिश और आपकी लक्षित गति पर दर्ज OEE रन शामिल हों।
पर्लिन रोल फॉर्मिंग मशीनों के लिए 2025 के उद्योग रुझान
- डिजिटल बदलाव: बारकोड/QR रेसिपी लोडिंग और सर्वो-समायोज्य टूलिंग से सेटअप समय 30–60% कम होता है।
- HSLA का बढ़ता उपयोग: वजन घटाने के लिए अधिक परियोजनाएँ HSLA 550 MPa+ निर्दिष्ट करती हैं, जिससे स्टैंड, शाफ्ट और पास डिज़ाइन में उन्नयन होता है।
- ऊर्जा दक्षता: रीजेनेरेटिव ड्राइव और स्मार्ट आइडलिंग से अधिक काम वाली लाइनों में प्रति टन ऊर्जा 10–18% घटती है।
- इनलाइन QA: लेज़र आयामी गेज और कैमरा-आधारित सतह निरीक्षण, तेज़ सुधार के लिए SPC डैशबोर्ड को डेटा देते हैं।
- पूरी तरह विद्युत लाइनें: कम हाइड्रॉलिक्स से रखरखाव घटता है, संचालन साफ़ रहता है और दोहराई जा सकने वाली सटीकता मिलती है।
- सौर ऊर्जा और प्रीफ़ैब निर्माण में वृद्धि: पर्लिन की माँग PV कारपोर्ट, बड़े पैमाने की रैकिंग और औद्योगिक प्रीफ़ैब इमारतों से जुड़ी है।
2025 डेटा स्नैपशॉट
| मीट्रिक (2025) | विशिष्ट मान/सीमा | पर्लिन रोल फॉर्मिंग मशीन के चयन पर प्रभाव | स्रोत |
|---|---|---|---|
| बदलाव का समय (CZ इंटरचेंजेबल) | 10–25 मिनट | SKU के अनुसार अधिक लचीलापन; कम बंदी | OEM जानकारी (Bradbury, Dallan, Samco), FFJournal |
| कट लंबाई की सटीकता (फ्लाइंग कटऑफ) | ±0.3–0.8 mm | दोबारा काम और साइट पर फिटिंग की समस्याएँ घटाता है | OEM डेटाशीट |
| रीजनरेटिव ड्राइव के माध्यम से ऊर्जा में कमी | 10–18% kWh/टन | कम संचालन लागत और ऊष्मा भार | Siemens/ABB अनुप्रयोग नोट्स |
| HSLA क्षमता | 550–700 MPa यील्ड | अधिक कठोर फ्रेम और बड़े शाफ्ट आवश्यक | World Steel Association, OEM शोधपत्र |
| इनलाइन लेज़र मापन का उपयोग | नई लाइनों में ~50–70% | वास्तविक समय में SPC; तेज़ समस्या-निवारण | Keyence, Micro-Epsilon |
| सामान्य गति (स्वचालित लाइनें) | 30–100 m/min | उत्पादन क्षमता की योजना बनाम प्रोफ़ाइल की जटिलता | OEM डेटाशीट |
प्रामाणिक स्रोत:
- ASTM A653/A755 (गैल्वनाइज्ड/प्री-पेंटेड): https://www.astm.org
- वर्ल्ड स्टील एसोसिएशन: https://worldsteel.org
- मेटल कंस्ट्रक्शन एसोसिएशन: https://www.metalconstruction.org
- Siemens ड्राइव्स: https://new.siemens.com
- ABB Motion: https://new.abb.com/drives
- Keyence मापन उपकरण: https://www.keyence.com
- Micro-Epsilon सेंसर: https://www.micro-epsilon.com
नवीनतम अनुसंधान मामले
केस स्टडी 1: CZ इंटरचेंजेबल लाइन से कई SKU का उत्पादन बढ़ा (2025)
पृष्ठभूमि: एक क्षेत्रीय भवन-सामग्री संयंत्र में अलग C और Z लाइनों के बीच बदलाव में बहुत समय लगता था।
समाधान: सर्वो टूल समायोजन, बारकोड रेसिपी लोडिंग और प्रोग्रामेबल होल गैगिंग वाले फ्लाइंग सर्वो कटऑफ सहित CZ इंटरचेंजेबल पर्लिन रोल फॉर्मिंग मशीन लगाई।
परिणाम: बदलाव का समय 70 से घटकर 18 मिनट हुआ; पहली बार में सही उत्पादन 94.1% से बढ़कर 97.6% हुआ; प्रति टन ऊर्जा 13% घटी; अतिरिक्त शिफ्ट जोड़े बिना मासिक उत्पादन 21% बढ़ा।
केस स्टडी 2: हल्के औद्योगिक पर्लिन के लिए HSLA उन्नयन (2024)
पृष्ठभूमि: एक EPC ठेकेदार ने लॉजिस्टिक्स केंद्र में स्टील टन भार घटाने के लिए HSLA 550 MPa निर्दिष्ट किया।
समाधान: स्टैंड/शाफ्ट और पास डिज़ाइन का उन्नयन किया, SPC अलर्ट के साथ इनलाइन लेज़र मापन जोड़ा और रोल गैप नियंत्रण के लिए पूरी तरह विद्युत एक्चुएशन अपनाया।
परिणाम: 2.0–2.5 mm HSLA पर ±0.6 mm लंबाई सटीकता के साथ 35 m/min गति बनाए रखी; स्क्रैप 3.8% से घटकर 2.1% हुआ; पुरानी लाइन की तुलना में फ्लैंज कोण का विचलन 35% घटा।
विशेषज्ञों की राय
- Marco Giordano, तकनीकी निदेशक, Gasparini SpA
“जब उत्पादों का मिश्रण रोज़ बदलता है, तब डिजिटल रेसिपी के साथ सर्वो-चालित CZ इंटरचेंजेबल सिस्टम सबसे तेज़ ROI देते हैं। तेज़ समायोजन संभव बनाते हुए मशीन की कठोरता बनाए रखना इसकी कुंजी है।” - Dr. Lena Schultz, सामग्री एवं फॉर्मिंग सलाहकार, World Steel Association की सहयोगी
“HSLA पर्लिन को भरोसेमंद ढंग से फॉर्म करने के लिए विकृति को अधिक स्टेशनों में बाँटना और स्प्रिंगबैक नियंत्रित करना आवश्यक है। कुछ अतिरिक्त पास अक्सर आगे होने वाले काफ़ी रीवर्क को बचा देते हैं।” - Aiden Clarke, वरिष्ठ ऑटोमेशन इंजीनियर, Siemens Digital Industries
“एन्कोडर फ़ीडबैक और इनलाइन लेज़र गेज से मिलने वाला क्लोज़्ड-लूप नियंत्रण गति बढ़ाते या घटाते समय छेद से कट तक की दूरी और लंबाई की सटीकता स्थिर रखता है, जिससे सेटअप के दौरान स्क्रैप काफ़ी घटता है।”
व्यावहारिक उपकरण/संसाधन
- डिज़ाइन और पास विकास
- COPRA RF: https://www.datam.de
- Altair Inspire/Forming: https://www.altair.com
- सामग्री और मानक
- ASTM A653/A755: https://www.astm.org
- World Steel Association की सामग्री संबंधी जानकारी: https://worldsteel.org
- मापन और गुणवत्ता आश्वासन
- Keyence इनलाइन लेज़र मापन: https://www.keyence.com
- Micro-Epsilon प्रोफाइल/एज सेंसर: https://www.micro-epsilon.com
- संचालन और रखरखाव
- UpKeep CMMS: https://www.onupkeep.com
- Fiix CMMS: https://www.fiixsoftware.com
कार्यान्वयन सुझाव: खरीद से पहले अपनी कॉइल की परतों (मोटाई, यील्ड स्ट्रेंथ और कोटिंग) के साथ प्रत्यक्ष निगरानी में परीक्षण करें। लक्षित गति पर लंबाई की सटीकता, छेद-कट दूरी, फ्लैंज कोण की सहनशीलता, कैम्बर/ट्विस्ट और सतह पर खरोंच की जाँच करें। OEE का आधार तय करने के लिए डेटा लॉग दर्ज करें।
अंतिम अपडेट: 2025-10-23
परिवर्तन-लेख: 5 लक्षित FAQ जोड़े; डेटा तालिका और स्रोतों सहित 2025 के रुझान प्रस्तुत किए; दो प्रासंगिक केस स्टडी शामिल कीं; विशेषज्ञों की राय जोड़ी; और कार्यान्वयन सुझाव के साथ व्यावहारिक उपकरणों/संसाधनों का संकलन दिया।
अगली समीक्षा तिथि और ट्रिगर: 2026-05-15, या इससे पहले यदि ASTM मानक अपडेट हों, प्रमुख OEM नए CZ इंटरचेंजेबल विनिर्देश जारी करें, अथवा इनलाइन मापन/ऊर्जा-दक्षता के मानक बदलें।





