
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

ट्रैक रोल फॉर्मिंग धातु शीटों को दोहराए जाने वाले क्रॉस-सेक्शन वाले अनुकूलित प्रोफाइल में ढालने की एक धातु-फॉर्मिंग प्रक्रिया है। ट्रैक रोल फॉर्मिंग मशीनें एकसमान गुणवत्ता वाले धातु पुर्ज़ों के दक्ष निरंतर उत्पादन के लिए डिज़ाइन की जाती हैं।
यह व्यापक मार्गदर्शिका ट्रैक रोल फॉर्मिंग उपकरणों के कामकाज, अनुप्रयोगों, विनिर्देशों, आपूर्तिकर्ता विकल्पों और अन्य पहलुओं की प्रमुख जानकारी देती है।
ट्रैक रोल फॉर्मिंग मशीनों का अवलोकन
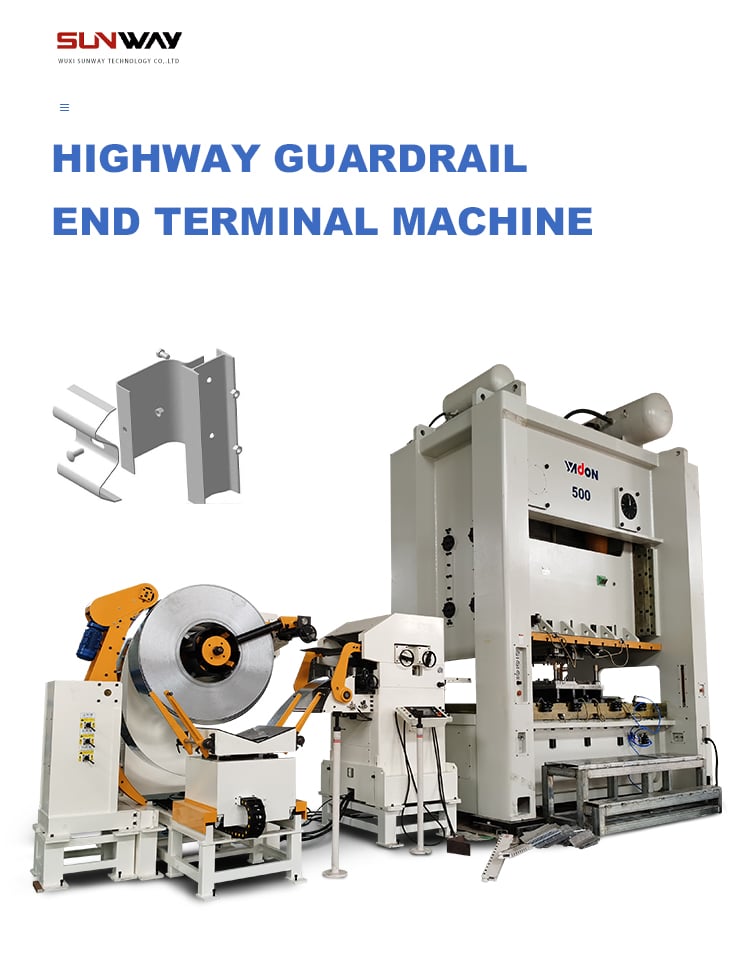
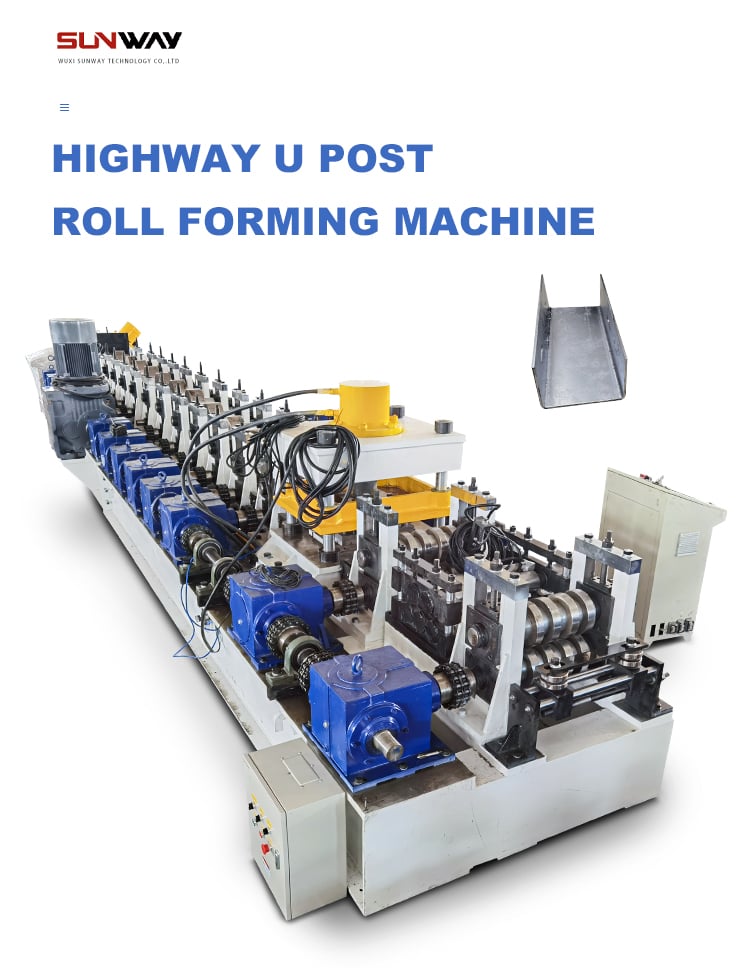
ट्रैक रोल फॉर्मिंग मशीनें धातु कॉइल की पट्टी को रोल के लगातार सेटों से क्रमिक रूप से मोड़कर अनुकूलित पुर्ज़े बनाती हैं। वांछित क्रॉस-सेक्शन प्रोफाइल मिलने तक हर रोलर सेट थोड़ा-थोड़ा मोड़ देता है।
ट्रैक रोल फॉर्मिंग लाइनों की प्रमुख विशेषताएँ
- दोहराए जाने वाले क्रॉस-सेक्शन वाले प्रोफाइल का निरंतर उत्पादन
- उच्च उत्पादकता और 100 m/min तक की गति
- जटिल और असममित आकार बनाने की क्षमता
- कड़े टॉलरेंस और उत्पाद गुणवत्ता में उत्कृष्ट एकरूपता
- अन्य प्रक्रियाओं की तुलना में कम टूलिंग लागत
- न्यूनतम सामग्री अपशिष्ट और कम जगह की आवश्यकता
- उच्च दक्षता और सटीकता के लिए स्वचालित संचालन
- प्रोफाइल जल्दी बदलने का लचीलापन
ट्रैक रोल फॉर्मिंग सिस्टम के मुख्य घटक
ट्रैक रोल फॉर्मिंग लाइन के प्रमुख घटक हैं:
| घटक | कार्य |
|---|---|
| अनकॉइलर | फॉर्म की जाने वाली शीट-मेटल कॉइल को थामता है |
| फीड असेंबली | धातु पट्टी को स्थिर गति से फॉर्मिंग सेक्शन में फीड करती है |
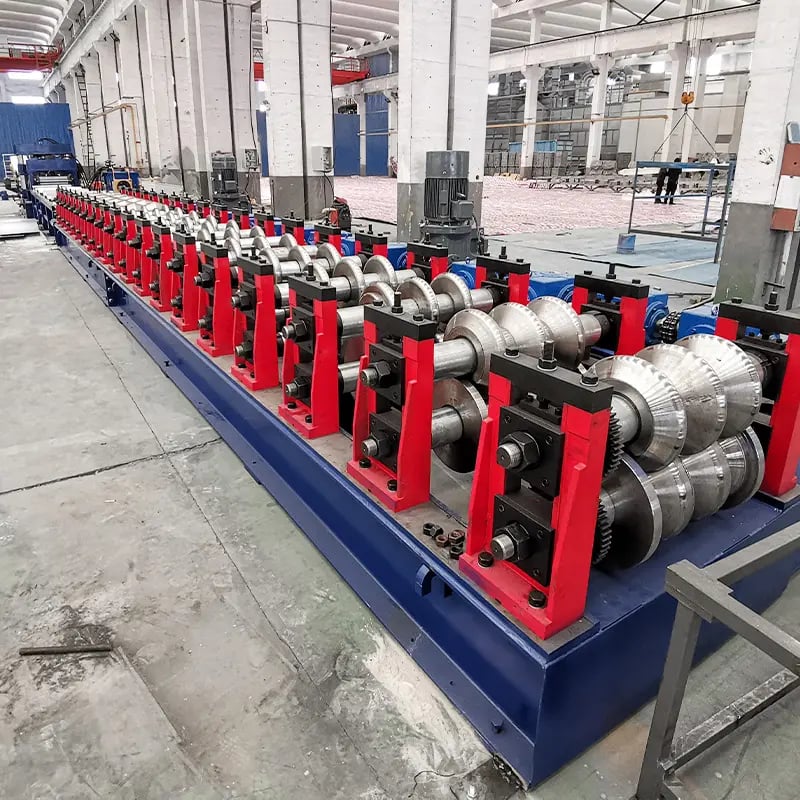
| रोल फॉर्मिंग स्टेशन | रोल के क्रमिक सेट जो थोड़ा-थोड़ा मोड़ते हैं |
| PLC नियंत्रण | हर स्टेशन और पूरी लाइन को सटीक रूप से नियंत्रित करता है |
| कटऑफ उपकरण | तैयार प्रोफाइलों को वांछित लंबाई में काटता है |
| रनआउट टेबल | अंतिम स्टेशन से निकलने वाले फॉर्म्ड प्रोफाइलों को सहारा देता है |
ट्रैक रोल फॉर्मिंग मशीनों के प्रकार
ट्रैक रोल फॉर्मिंग प्रणालियाँ विशिष्ट अनुप्रयोगों के लिए बनाए गए अलग-अलग विन्यासों में उपलब्ध हैं:
- मानक – पैनल, रेल और ट्रैक जैसे लंबे पुर्ज़ों के लिए बुनियादी रोल फॉर्मर
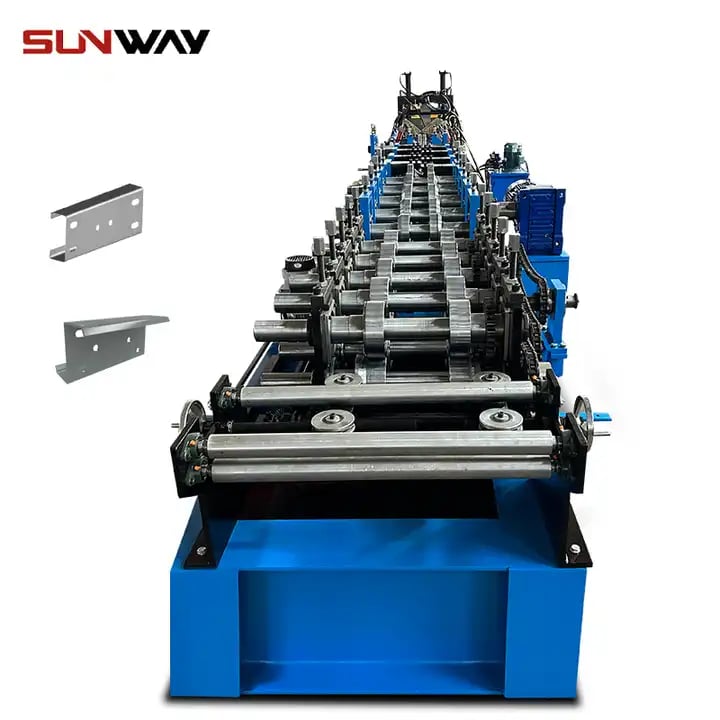
- C-आकार – बंद चैनल और फ्रेम सेक्शन बनाने के लिए
- O-आकार – खुले सेक्शन वाले खोखले ट्यूब-जैसे प्रोफाइल के लिए
- विशेषता – वर्ग और दीर्घवृत्त जैसे जटिल आकारों के लिए कस्टम मशीनें
ट्रैक रोल फॉर्मिंग लाइनों का कार्य सिद्धांत
कार्य सिद्धांत में शामिल है:
- अनकॉइलर पर लोड शीट-मेटल कॉइल को रोल फॉर्मिंग सेक्शन में फीड किया जाता है
- क्रमिक रोलर स्टेशन प्रोफाइल बनाने के लिए थोड़ा-थोड़ा मोड़ देते हैं
- PLC-नियंत्रित रोलर पट्टी को बिना दोष के सटीक आकार देते हैं
- कटिंग उपकरण तैयार पुर्ज़ों को आवश्यक लंबाई में काटता है
- फॉर्म्ड प्रोफाइल संग्रह के लिए रनआउट टेबल पर निकलते हैं
ट्रैक रोल फॉर्मिंग मशीनों के अनुप्रयोग
ट्रैक रोल फॉर्मिंग का उपयोग अनेक उद्योगों में समान क्रॉस-सेक्शन वाले लंबे, सीधे धातु पुर्ज़े बनाने के लिए होता है:
निर्माण और अवसंरचना
- मेटल रूफिंग
- दीवार पैनल
- राजमार्ग सुरक्षा रेलिंग
- स्टील रूफ ट्रस
- पुल के डेक
- कलवर्ट
- संरचनात्मक फ्रेम
परिवहन
- रेल ट्रैक
- ट्रक फ्रेम
- बस बॉडी पैनल
- रेलवे कोच की साइड वॉल
- जहाज़ के पतवार और प्लेटफ़ॉर्म
फर्नीचर
- बेड फ्रेम
- शेल्फ़िंग स्टैंडर्ड
- भंडारण रैक के ऊर्ध्वाधर खंभे
- रेफ्रिजरेटर लाइनर
- कार्यालय फर्नीचर फ्रेम
ऑटोमोटिव
- चेसिस के पुर्ज़े
- बंपर और ब्रेस
- दरवाज़े के बीम
- सीट फ्रेम
- एग्जॉस्ट कंपोनेंट्स
उपकरण
- वॉशिंग मशीन ड्रम
- रेफ़्रिजरेटर पैनल
- एयर कंडीशनर ग्रिल
- इलेक्ट्रिकल एनक्लोज़र
- रसोई उपकरण
रोल फॉर्म किए गए पुर्जों बनाम अन्य विधियों की तुलना
| पैरामीटर | रोल फॉर्म्ड | स्टैम्प्ड | एक्सट्रूडेड |
|---|---|---|---|
| आकार की जटिलता | मध्यम | उच्च | कम |
| मजबूती | मध्यम | उच्च | मध्यम |
| आयामी सटीकता | उच्च | मध्यम | उच्च |
| सतह फिनिश | अच्छा | उत्कृष्ट | अच्छा |
| सेटअप समय | कम | उच्च | मध्यम |
| टूलिंग लागत | कम | बहुत उच्च | उच्च |
| उत्पादन दर | उच्च | मध्यम | मध्यम |
| भाग की लंबाई | निरंतर | सीमित | निरंतर |
| लागत दक्षता | उच्च | कम | मध्यम |
ट्रैक रोल फॉर्मिंग मशीन का चयन कैसे करें
सही ट्रैक रोल फॉर्मिंग लाइन चुनने के लिए उपकरण की क्षमताओं को उत्पाद आवश्यकताओं से मिलाना ज़रूरी है:
उत्पाद का आकार और आयाम
- पुर्ज़े के आकार, चौड़ाई, मोटाई और लंबाई की क्षमता
- संभव प्रोफाइल ज्यामितियाँ – खुली, बंद, गोल आदि
- आवश्यक टॉलरेंस
उत्पादन आउटपुट की आवश्यकताएँ
- फ़ीट/मिनट में आवश्यक आउटपुट गति
- कॉइल की चौड़ाई, मोटाई और सामग्री
- उत्पादित की जाने वाली वार्षिक मात्रा
लाइन विन्यास
- आवश्यक रोल स्टेशनों की संख्या
- अनकॉइलर, फीडर और कट-ऑफ का प्रकार
- स्वचालन का स्तर
- लाइन लेआउट – C-प्रकार, O-प्रकार, मानक आदि
गुणवत्ता मानक
- आवश्यक सतह फिनिश का स्तर
- प्राप्त किए जाने वाले टॉलरेंस
- छेद और एम्बॉसिंग जैसे पुर्ज़ा फीचर बनाने की क्षमता
बजट सीमाएँ
- उपकरण में पूँजी निवेश
- संचालन लागत – श्रम, उपयोगिताएँ, रखरखाव
- अपेक्षित निवेश-वापसी अवधि
रोल फॉर्मर मॉडल और सुविधाओं को उत्पाद विनिर्देशों से मिलाने पर सर्वोत्तम परिणाम मिलते हैं।
ट्रैक रोल फॉर्मिंग मशीनों के विनिर्देश
ट्रैक रोल फॉर्मर के लिए विचार करने योग्य मुख्य विनिर्देश और मापदंड हैं:
उपकरण के आयाम
- लंबाई, चौड़ाई और ऊँचाई
- लाइन लेआउट शैली – C, O या I प्रकार
- रोल फॉर्मिंग स्टेशनों की संख्या
- संचालन और रखरखाव के लिए आवश्यक जगह
ड्राइव और गति
- फ़ीट प्रति मिनट में फॉर्मिंग गति
- मोटर पावर और टॉर्क
- गति नियंत्रण प्रणाली का प्रकार
रोल्स
- रोल बैरल का व्यास और चौड़ाई
- रोल की सामग्री – स्टील, कार्बन स्टील, मिश्रधातु स्टील
- रोल की कठोरता का स्तर
- प्रोफाइल बदलने के लिए त्वरित चेंजओवर रोल
सामग्री क्षमताएँ
- समर्थित कॉइलों की चौड़ाई सीमा
- संभव मोटाई सीमा
- सामग्री के प्रकार – स्टील, स्टेनलेस स्टील, एल्युमिनियम आदि
- पट्टी की अधिकतम तनन मज़बूती
टूलिंग
- तेज़ प्रोफाइल बदलाव के लिए त्वरित चेंजओवर टूलिंग
- लांसिंग, पंचिंग और एम्बॉसिंग जैसे विशेष फीचर के लिए टूलिंग
स्वचालन
- सटीकता के लिए सर्वो मोटर ड्राइव
- नियंत्रण के लिए PLC और HMI
- संचालन की निगरानी के लिए सेंसर
- स्वचालित स्नेहन प्रणालियाँ
हैंडलिंग उपकरण
- अनकॉइलर की कॉइल धारण क्षमता
- फीड का प्रकार – पिंच रोल, स्पिंडल बॉल बेयरिंग
- कट-ऑफ उपकरण – फ़्लाइंग शीयर, रोटरी शीयर आदि
- रनआउट टेबल की लंबाई और कन्वेयर
ये विनिर्देश रोल-फॉर्म्ड पुर्ज़ों की गुणवत्ता, उत्पादन दर और लाइन लागत को सीधे प्रभावित करते हैं।
डिज़ाइन और इंजीनियरिंग मानक
सर्वोत्तम प्रदर्शन के लिए ट्रैक रोल फॉर्मिंग मशीनों का डिज़ाइन, निर्माण और परीक्षण संबंधित मानकों के अनुसार होना चाहिए।
संरचनात्मक डिज़ाइन कोड
- स्टील निर्माण के लिए AISC विनिर्देश
- गार्ड और सुरक्षा के लिए ASME मानक
- हवा, भूकंप और भवन भार के लिए IBC
- धातु भवन प्रणालियों के लिए MBMA मानक
सामग्री मानक
- ASTM A1008, A653, A792 जैसे धातुओं के लिए ASTM मानक
- यूरोपीय सामग्री के लिए EN, DIN मानक
प्रक्रिया दिशानिर्देश
- कोल्ड-फॉर्म्ड स्टील फ्रेमिंग के लिए AISI दिशानिर्देश
- वेल्डिंग के लिए AWS मानक
- फ़ास्टनरों के लिए SAE अनुशंसाएँ
नियंत्रण प्रणाली मानक
- विद्युत प्रणालियों के लिए UL, CSA, CE मानक
- सुरक्षा-संबंधी नियंत्रणों के लिए ISO 13849
- PLC प्रोग्रामिंग के लिए IEC 61131
परीक्षण और निरीक्षण
- सामग्री परीक्षण के लिए ASTM मानक
- वेल्ड निरीक्षण के लिए AWS कोड
- FEMA भूकंपीय प्रमाणन
- UL पैनल प्रमाणन
संबंधित कोड का पालन सुनिश्चित करता है कि रोल फॉर्मर गुणवत्ता, सुरक्षा और प्रदर्शन की आवश्यकताएँ पूरी करे।
रोल फॉर्मिंग मशीन निर्माता और आपूर्तिकर्ता
ट्रैक रोल फॉर्मिंग उपकरणों के कुछ प्रमुख वैश्विक आपूर्तिकर्ता हैं:
Metform International
- मानक और अनुकूलित प्रोफाइल के लिए पूरी रोल फॉर्मिंग लाइनें प्रदान करते हैं
- उच्च-मज़बूती वाले स्टील और बड़े पुर्ज़ों के लिए क्षमताएँ
- अमेरिका, थाईलैंड और चीन में निर्माण सुविधाएँ
Formtek Group
- मानक और विशेष रोल फॉर्मरों की विस्तृत श्रेणी
- अधिकतम फॉर्मिंग गति 130 m/min
- अनुकूलित प्रोफाइल का डिज़ाइन और उत्पादन
Hangzhou Roll Forming Machinery
- निर्माण उद्योग के लिए रोल फॉर्मिंग लाइनों पर ध्यान
- उन्नत PLC नियंत्रण प्रणालियाँ
- रोल फॉर्मिंग उपकरण दुनिया भर में निर्यात
Anhui Yuming Machinery Technology
- छत, रैकिंग, फर्नीचर और ऑटोमोटिव उद्योग के लिए रोल फॉर्मर
- CNC-नियंत्रित उत्पादन लाइनें
- R&D केंद्र नए उत्पाद विकास के लिए
Moderne Technologie d’Usinage S.A.
- सटीक रोल फॉर्मिंग में 50 वर्षों का अनुभव
- अनुकूलित और मानक रोल फॉर्मिंग मशीनें
- दुनिया भर में टर्नकी परियोजनाएँ प्रदान करते हैं
इसके अलावा, कई क्षेत्रीय निर्माता और OEM स्थानीय बाज़ारों की ज़रूरतों के अनुरूप रोल फॉर्मिंग उपकरण विकल्प देते हैं।
रोल फॉर्मर मूल्य निर्धारण
रोल फॉर्मर की लागत इन कारकों पर निर्भर करती है:
- लाइन का आकार और उत्पादन गति
- रोलर स्टेशनों की संख्या
- स्वचालन और नियंत्रण का स्तर
- सामग्री क्षमताएँ
- लाइन विन्यास – C, O या I प्रकार
- डीकॉइलर, रनआउट टेबल आदि जैसे अतिरिक्त उपकरण
संकेतात्मक मूल्य सीमा
- छोटे रोल फॉर्मर – $50,000 से $100,000
- मध्यम लाइनें – $150,000 से $500,000
- उच्च क्षमता प्रणालियाँ – $600,000 से $2 million
- कस्टम रोल फॉर्मर – $500,000 से $5 million
चुने हुए आपूर्तिकर्ताओं से प्रतिस्पर्धी बोली लेने से सर्वोत्तम मूल्य पाने में मदद मिलती है।
ट्रैक रोल फॉर्मिंग मशीन निर्माता का चयन कैसे करें
सही रोल फॉर्मर OEM चुनने में शामिल हैं:
उत्पाद गुणवत्ता
- सटीक मशीनिंग और भरोसेमंद घटकों का उपयोग
- कड़ा गुणवत्ता नियंत्रण और परीक्षण
- मानकों का अनुपालन – ISO 9001, CE
- रोल-फॉर्म्ड पुर्ज़ों की एकसमान गुणवत्ता
तकनीकी विशेषज्ञता
- रोल फॉर्मर डिज़ाइन और निर्माण का अनुभव
- प्रोफाइलों के लिए इन-हाउस इंजीनियरिंग
- नवीनतम मानकों और प्रक्रियाओं का ज्ञान
- स्थापना और साइट-सहायता की क्षमताएँ
अनुकूलन क्षमता
- विशेष प्रोफाइलों के लिए कस्टम मशीनें देना
- लाइन लेआउट और सुविधाओं में लचीलापन
- पंचिंग और वेल्डिंग जैसी द्वितीयक प्रक्रियाओं का एकीकरण
- अनुकूलित नियंत्रण और स्वचालन समाधान
प्रतिक्रियाशीलता और सहायता
- RFQ और पूछताछ का त्वरित उत्तर
- कम डिलीवरी लीड टाइम
- आसानी से उपलब्ध स्पेयर पार्ट्स और सेवा
- रिमोट कनेक्टिविटी के ज़रिए समस्या-निवारण सहायता
मूल्य निर्धारण
- लागत प्रतिस्पर्धात्मकता
- क्षमताओं के अनुरूप उचित कीमत
- पैसे का अच्छा मूल्य
- लचीले भुगतान विकल्प
संबंधित विशेषज्ञता वाला निर्माता चुनने से उच्च-प्रदर्शन वाली रोल फॉर्मिंग प्रणाली मिलती है।
ट्रैक रोल फॉर्मिंग मशीनों की स्थापना और संचालन
ट्रैक रोल फॉर्मरों के समस्या-मुक्त संचालन के लिए स्थापना और संचालन की उचित प्रक्रियाएँ आवश्यक हैं।
स्थापना
- लाइन लगाने के लिए सिविल कार्य पूरा करें
- क्रेन और फ़ोर्कलिफ़्ट से उपकरण उतारें
- लाइन घटकों की स्थिति और संरेखण
- ड्रॉइंग के अनुसार स्टेशनों की असेंबली
- नींव पर मशीनों को समतल कर सुरक्षित करें
- बिजली, यूटिलिटी और संपीड़ित हवा के कनेक्शन
- उत्पादन से पहले परीक्षण रन और जाँच
संचालन
- प्रोफाइल सेटिंग के लिए रोलर समायोजन
- इनलेट गाइड को कॉइल की चौड़ाई के अनुसार संरेखित करें
- पट्टी प्रवाह और फॉर्म किए गए प्रोफाइल की पुष्टि के लिए परीक्षण रन
- लाइन गति, मोटर और पावर की निगरानी
- सामग्री की स्थिर फीड सुनिश्चित करने के लिए फीडर सिस्टम
- जाम या खराबी पहचानने के लिए सेंसर
- गतिशील भागों का स्नेहन
- हाइड्रॉलिक सिस्टम का रखरखाव
- उत्पादन कार्यक्रम के अनुसार टूलिंग चेंजओवर
स्थापना और संचालन के मानकीकृत तरीक़ों का पालन उत्पादकता बढ़ाता है।
ट्रैक रोल फॉर्मिंग उपकरण का रखरखाव
रोल फॉर्मरों के निरंतर संचालन के लिए निवारक रखरखाव आवश्यक है।
निर्धारित रखरखाव
- रोल संरेखण और पट्टी मार्गदर्शन की दैनिक जाँच
- मोटर, बेयरिंग और गियरबॉक्स का निरीक्षण
- हाइड्रॉलिक्स में तेल के स्तर की निगरानी
- PLC कैबिनेट और एयर फ़िल्टर की सफ़ाई
- रोल और पट्टी के घिसाव का निरीक्षण
- विद्युत और हाइड्रॉलिक प्रणालियों का निरीक्षण
- फ़ास्टनर कसना और गियर में स्नेहन
- निर्देशानुसार तेल बदलना और ग्रीस लगाना
ओवरहॉल रखरखाव
- रोल को फिर से ग्राइंड करना या हार्ड-फेसिंग
- गियरबॉक्स का ओवरहॉल या प्रतिस्थापन
- घिसे या क्षतिग्रस्त घटकों का प्रतिस्थापन
- हाइड्रॉलिक सिस्टम फ्लश करना और द्रव बदलना
- PLC हार्डवेयर का नवीनीकरण
- नियंत्रणों का उन्नयन या पुनः-प्रोग्रामिंग
- उपकरणों और सेंसर का कैलिब्रेशन
ब्रेकडाउन रखरखाव
- खराबियों और विफलताओं का समस्या-निवारण
- रोल, टूलिंग या फीडिंग सिस्टम की मरम्मत
- कन्वेयर की समस्याएँ और जाम ठीक करना
- विद्युत मरम्मत और दोबारा वायरिंग
- क्षतिग्रस्त घटकों का आपातकालीन प्रतिस्थापन
- उत्पादन फिर शुरू करने से पहले कमीशनिंग और परीक्षण रन
सक्रिय रखरखाव डाउनटाइम कम करता है और रोल फॉर्मर का अपटाइम अधिकतम करता है।
ट्रैक रोल फॉर्मिंग के लाभ और सीमाएँ
लाभ
- 100 m/min तक की उच्च उत्पादन दर
- 50 ft तक लंबे प्रोफाइलों की निरंतर फॉर्मिंग
- प्रोफाइल गुणवत्ता में एकरूपता और दोहराव
- +/- 0.5 mm तक के कड़े टॉलरेंस
- टूलिंग का लचीलापन प्रोफाइल बदलने देता है
- अन्य प्रक्रियाओं की तुलना में कम निवेश लागत
- कम अपशिष्ट से सामग्री की बचत
- धातु फॉर्मिंग की अन्य विधियों से कम जगह घेरती है
सीमाएं
- छोटे और कम लंबाई वाले पुर्ज़ों के लिए उपयुक्त नहीं
- कॉइल की चौड़ाई और मोटाई से आकार सीमित होता है
- अन्य प्रक्रियाओं की तुलना में प्रोफाइल जटिलता सीमित
- अनुकूलित प्रोफाइल के लिए अधिक टूलिंग परीक्षण चाहिए
- छेद, नॉच आदि के लिए अक्सर द्वितीयक प्रक्रियाएँ आवश्यक होती हैं
- पट्टी की पर्याप्त मज़बूती और सटीकता आवश्यक
- उच्च-मज़बूती वाली सामग्री के लिए विशेष उपाय
लाभ और सीमाएँ दोनों समझने से सर्वोत्तम अनुप्रयोग तय करने में मदद मिलती है।
अन्य धातु निर्माण विधियों की तुलना में ट्रैक रोल फॉर्मिंग
प्रेस ब्रेक बेंडिंग की तुलना में
- प्रेस ब्रेक छोटी लंबाई वाले पुर्ज़ों तक सीमित
- रोल फॉर्मिंग के लिए कम टनेज
- रोल फॉर्मिंग में लंबाई की कोई सीमा नहीं
- प्रेस ब्रेक के लिए शुरुआती टूलिंग लागत अधिक
- रोल फॉर्मर पर तेज़ चेंजओवर
- प्रेस ब्रेक का सेटअप कुशलता से करना पड़ता है
स्टील एक्सट्रूज़न की तुलना में
- रोल फॉर्मिंग से बेहतर सतह फिनिश
- सरल टूलिंग से प्रोफाइल तेज़ी से बदला जा सकता है
- एक्सट्रूज़न में आकार की अधिक सीमाएँ
- अनुकूलित रोल फॉर्म टूलिंग की लागत कम
- लागत उचित ठहराने के लिए एक्सट्रूज़न में अधिक मात्रा चाहिए
- रोल-फॉर्म्ड स्टील के गुण अधिक एकसमान
मेटल स्टैम्पिंग की तुलना में
- प्रोग्रेसिव स्टैम्पिंग भी निरंतर प्रक्रिया है
- लंबे पुर्ज़ों के लिए रोल फॉर्मिंग सरल विधि है
- रोल फॉर्मिंग में स्ट्रिपिंग की समस्या नहीं
- रोल फॉर्मर की टूलिंग लागत कम
- स्टैम्पिंग में अधिक प्रहार-सटीकता चाहिए
- द्वितीयक निर्माण की अक्सर फिर भी आवश्यकता होती है
समझौतों का तुलनात्मक मूल्यांकन सर्वोत्तम प्रक्रिया चुनने में मदद करता है।
अक्सर पूछे जाने वाले प्रश्न
आप किन प्रकार की सामग्रियों को रोल फॉर्म कर सकते हैं?
रोल फॉर्मिंग 6 mm तक मोटाई वाली अधिकांश शीट धातुओं—माइल्ड स्टील, स्टेनलेस स्टील, एल्युमिनियम, ताँबा और पीतल—के लिए उपयुक्त है। विशेष टूलिंग से कुछ मशीनें 1250 MPa से अधिक मज़बूती वाले स्टील भी फॉर्म कर सकती हैं।
आप रोल फॉर्म किए गए प्रोफ़ाइल का डिज़ाइन कैसे बनाते हैं?
रोल फॉर्मिंग के लिए प्रोफाइल डिज़ाइन में CAD मॉडलिंग, मोड़ क्रम तय करना, सामग्री की सिफ़ारिश, FEA विश्लेषण, टूलिंग डिज़ाइन और सर्वोत्तम प्रोफाइल विकसित करने के लिए बार-बार रोल फॉर्मिंग परीक्षण शामिल हैं।
रोल फॉर्मिंग की गति किससे निर्धारित होती है?
अधिकतम उत्पादन गति सामग्री की मोटाई, लाइन की लंबाई, प्रोफाइल की जटिलता, फॉर्मिंग स्टेशनों की संख्या, मोटर पावर और मशीन की डिज़ाइन गति क्षमता जैसे कारकों पर निर्भर करती है।
रोल फॉर्मिंग कितनी सटीक है?
उचित मशीन विन्यास, सटीक टूलिंग और पट्टी फीड नियंत्रण से रोल-फॉर्म्ड पुर्ज़ों में +/- 0.5 mm (+/- 0.02″) आयामी टॉलरेंस प्राप्त किया जा सकता है।
रोल फॉर्मिंग मशीन की लागत कितनी है?
रोल फॉर्मर की लागत बुनियादी मशीनों के लिए $50,000 से लेकर बड़ी अनुकूलित लाइनों के लिए $5 million तक बहुत बदलती है। कीमत तय करने वाले मुख्य कारक उत्पादन गति, आकार, स्वचालन स्तर और अनुकूलन की ज़रूरतें हैं।
रोल फॉर्मिंग मशीन कितने समय तक चलती है?
उचित संचालन और निवारक रखरखाव के साथ रोल फॉर्मर आम तौर पर 15-20 वर्ष तक काम करता है। नियंत्रण, हाइड्रॉलिक्स, टूलिंग आदि का समय-समय पर उन्नयन उपकरण की आयु और बढ़ा सकता है।
क्या रोल फॉर्म किए गए सेक्शन को वेल्ड किया जा सकता है?
हाँ, रोल-फॉर्म्ड पुर्ज़ों पर वेल्डिंग जैसे अतिरिक्त निर्माण संभव हैं—लाइन में द्वितीयक प्रक्रिया जोड़कर या अलग प्रक्रिया में।
रोल फॉर्मिंग टूल्स का रखरखाव कैसे करते हैं?
आम रखरखाव कार्यों में निर्धारित स्नेहन, दैनिक सफ़ाई, घिसाव या क्षति का दृश्य निरीक्षण, ज़रूरत पर रोल को फिर से ग्राइंड करना या हार्ड-फेसिंग करना तथा क्षतिग्रस्त घटक बदलना शामिल है।
अन्य प्रक्रियाओं की तुलना में रोल फॉर्मिंग बेहतर क्यों है?
रोल फॉर्मिंग के लाभों में तेज़ गति, निरंतर उत्पादन रन, कड़े टॉलरेंस, लचीले प्रोफाइल चेंजओवर, लंबे पुर्ज़ों की कम लागत और अन्य धातु फॉर्मिंग विधियों की तुलना में कम सामग्री अपशिष्ट शामिल हैं।
रोल फॉर्मिंग के लिए कौन-सी सुरक्षा आवश्यक है?
मुख्य सुरक्षा तत्वों में उचित मशीन गार्ड, आपातकालीन स्टॉप, रखरखाव लॉकआउट, विद्युत सुरक्षा प्रणाली, कन्वेयर गार्ड, श्रवण सुरक्षा और कॉइल स्टॉक तथा फॉर्म्ड पुर्ज़े सँभालने के सुरक्षात्मक उपकरण शामिल हैं।
निष्कर्ष
रोल फॉर्मिंग अनेक उद्योगों के लिए सटीक धातु प्रोफाइलों के निरंतर उत्पादन की दक्ष प्रक्रिया है। कई फॉर्मिंग स्टेशनों वाली ट्रैक रोल फॉर्मिंग लाइनें पैनल, रेल और छत के घटकों जैसे लंबे पुर्ज़ों के लिए उच्च उत्पादकता देती हैं।
उत्पाद की ज़रूरत के अनुसार सही फॉर्मिंग मशीन चुनना, लाइन डिज़ाइन अनुकूलित करना तथा उचित संचालन और रखरखाव, रोल फॉर्मिंग से धातु पुर्ज़े सटीकता, गति और लचीलेपन के साथ बनाना संभव करते हैं।
तेज़ सेटअप, कम लागत और कम संसाधन आवश्यकताओं के लाभों के कारण, आने वाले वर्षों में विभिन्न क्षेत्रों में ट्रैक रोल फॉर्मरों की वृद्धि जारी रहने की संभावना है।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) उच्च गति वाली ट्रैक रोल फॉर्मिंग मशीनों के लिए कौन-से टॉलरेंस यथार्थवादी हैं?
- 0.6–1.2 mm स्टील के निर्माण ट्रैक के लिए: 3 m पर लंबाई ±0.5–1.0 mm; फ्लैंज/लेग चौड़ाई ±0.2–0.4 mm; इनलाइन स्ट्रेटनिंग और लेज़र जाँच के साथ 3 m में बाउ/कैम्बर <1.5 mm।
2) लंबे ट्रैक और रेल में ऑयल-कैनिंग तथा मरोड़ कैसे घटाएँ?
- प्री-लेवलिंग, सममित फ्लावर डिज़ाइन, एंटी-ट्विस्ट फ़िक्सचर, संतुलित फॉर्मिंग पास और क्लोज़्ड-लूप स्टैंड पोज़िशनिंग अपनाएँ। इनलाइन लेज़र ट्रायंगुलेशन और SPC से पुष्टि करें।
3) क्या एक लाइन बिना टूलिंग बदले गैल्वनाइज़्ड, एल्युमिनाइज़्ड और उच्च-मज़बूती वाला स्टील (HSS) सँभाल सकती है?
- हाँ, कैसेट टूलिंग और रेसिपी-आधारित स्टैंड ऑफ़सेट के साथ। कोटेड स्टील पर सामग्री चिपकने से बचाने के लिए रोल सामग्री/कोटिंग (जैसे हार्ड क्रोम या TiN वाला D2) चुनें और HSS स्प्रिंगबैक के लिए पास रिडक्शन समायोजित करें।
4) तेज़ गति पर पतले गेज के भवन ट्रैक के लिए सबसे अच्छा कट-ऑफ क्या है?
- 0.45–1.2 mm के लिए कार्बाइड या HSS ब्लेड वाला सर्वो फ़्लाइंग शीयर; प्रभाव के निशान घटाने और ब्लेड की आयु बढ़ाने के लिए 70–90 m/min से अधिक गति पर रोटरी शीयर बेहतर है।
5) ट्रैक रोल फॉर्मिंग लाइन के लिए मोटर पावर का अनुमान कैसे लगाएँ?
- फॉर्मिंग टॉर्क (सामग्री की यील्ड, पट्टी की चौड़ाई, मोटाई, पास रिडक्शन) में घर्षण और कट-ऑफ टॉर्क जोड़ें; फिर 20–30% सर्विस फ़ैक्टर जोड़ें। कई 0.8–1.2 mm निर्माण ट्रैक लाइनें 40–80 m/min पर 11–22 kW मुख्य ड्राइव से चलती हैं।
ट्रैक रोल फॉर्मिंग मशीनों के लिए 2025 के उद्योग रुझान
- डिजिटल ट्विन और पहले FEA पर आधारित रोल डिज़ाइन कमीशनिंग स्क्रैप तथा लक्ष्य-दर तक पहुँचने का समय घटाते हैं।
- ज्यामिति और छेद पैटर्न की रीयल-टाइम पुष्टि के लिए इनलाइन विज़न/लेज़र मेट्रोलॉजी का उपयोग तेज़ी से बढ़ रहा है।
- ऊर्जा दक्षता के निर्देश पुनर्योजी ड्राइव और ISO 50001-अनुरूप रिपोर्टिंग को बढ़ावा दे रहे हैं।
- त्वरित बदलाव वाली कैसेट और सर्वो स्टैंड पोज़िशनिंग चेंजओवर को 20 मिनट से कम करती हैं।
- संरचनात्मक ट्रैक के लिए सामग्री का उपयोग ZM (Zn‑Al‑Mg) कोटिंग और 3rd पीढ़ी के AHSS की ओर बढ़ रहा है।
- जस्ट-इन-टाइम परियोजनाओं के लिए पंचिंग, लेबलिंग और बंडलिंग एकीकृत करने वाली कॉम्पैक्ट “सेल” लाइनें।
- सुरक्षा उन्नयन: प्रदर्शन स्तर d (ISO 13849-1), बेहतर गार्डिंग और मानक आपातकालीन स्टॉप।
2025 बेंचमार्क और अपनाने के मेट्रिक्स
| मीट्रिक | 2022–2023 सामान्य | 2025 सर्वश्रेष्ठ-इन-क्लास | 2025 सामान्य सीमा | नोट्स/स्रोत |
|---|---|---|---|---|
| लाइन गति (0.7–1.0 mm GI ट्रैक) | 40–80 m/min | 100–140 m/min | 60–110 m/min | विक्रेता विनिर्देश; SME और FMA रिपोर्ट |
| कट लंबाई की सटीकता (3 m) | ±1.0–1.5 mm | ±0.3–0.7 mm | ±0.6–1.0 mm | एनकोडर + लेज़र से पुष्टि |
| चेंजओवर समय (ट्रैक आकार) | 45–70 min | 12–20 मिनट | 20–40 मिनट | कैसेट टूलिंग; सर्वो प्रीसेट |
| स्टार्टअप स्क्रैप (%) | 3–6% | 1–21टीपी3टी | 1.5–3% | डिजिटल रेसिपी + FEA फ्लावर डिज़ाइन |
| ऊर्जा तीव्रता (kWh/टन) | 170–230 | 125–165 | 140–190 | DOE AMO मार्गदर्शन |
| इनलाइन मेट्रोलॉजी का उपयोग (%) | 25–35% | 60–75% | 45–60% | MES/QA एकीकरण |
| ट्रैक में ZM-कोटेड स्टील का उपयोग (%) | ~10–20% | 25–40% | 20–30% | EN 10346 ZM अपनाना |
चयनित संदर्भ:
- U.S. DOE Advanced Manufacturing Office: https://www.energy.gov/amo
- ISO 50001 ऊर्जा प्रबंधन: https://www.iso.org
- EN 10346 (निरंतर हॉट-डिप कोटेड स्टील): https://standards.iteh.ai
- AISI कोल्ड-फॉर्म्ड स्टील फ्रेमिंग मानक: https://www.buildusingsteel.org
- SME—Society of Manufacturing Engineers: https://www.sme.org
- FMA—Fabricators & Manufacturers Association: https://www.fmamfg.org
नवीनतम अनुसंधान मामले
केस स्टडी 1: निर्माण ट्रैक SKU के लिए तेज़ चेंजओवर सेल (2025)
पृष्ठभूमि: स्टड/ट्रैक प्रोफाइल बनाने वाले एक भवन उत्पाद OEM को थ्रूपुट घटाए बिना हर शिफ्ट में 20+ SKU के बीच बदलाव करना था।
समाधान: कैसेट रोल टूलिंग, बारकोड से रेसिपी रिकॉल वाली सर्वो स्टैंड पोज़िशनिंग, फ्लैंज ऊँचाई/बाउ के लिए इनलाइन लेज़र और पुनर्योजी ड्राइव लागू किए। लॉट ट्रेसबिलिटी और SPC के लिए MES एकीकृत किया।
परिणाम: चेंजओवर 58 से घटकर 18 मिनट हुआ; FPY 96.5% से बढ़कर 99.0% हुआ; स्टार्टअप स्क्रैप 4.2% से घटकर 1.6% हुआ; 90 m/min पर ऊर्जा-खपत तीव्रता 17% kWh/ton कम हुई।
केस स्टडी 2: परिवहन अनुप्रयोगों के लिए उच्च-मज़बूती वाला ट्रैक (2024)
पृष्ठभूमि: एक परिवहन आपूर्तिकर्ता को रेल कोच के अंदरूनी हिस्सों के लिए कड़े मरोड़ नियंत्रण वाले AHSS ट्रैक चाहिए थे।
समाधान: FEA से फ्लावर डिज़ाइन फिर अनुकूलित किया, रोल को हार्ड क्रोम वाले PM M4 में अपग्रेड किया, एंटी-ट्विस्ट फ़िक्सचर और रोटरी शीयर कट-ऑफ जोड़ा।
परिणाम: मरोड़ 3 m में 0.7 mm से कम रखा; लाइन गति 35 से बढ़कर 65 m/min हुई; टूल आयु 2.3× बेहतर हुई; वारंटी दावे लगभग शून्य हो गए।
स्रोत: AISI कोल्ड-फॉर्म्ड दिशानिर्देश; SME तकनीकी सार — https://www.sme.org
विशेषज्ञों की राय
- Dr. Ulrich Heine, रोल डिज़ाइन प्रमुख, Data M Sheet Metal Solutions (COPRA RF)
दृष्टिकोण: “पतले गेज ट्रैक के लिए FEA से सत्यापित पास डिज़ाइन आवश्यक हो गया है—खासकर ZM कोटिंग और AHSS के बीच बदलाव करते समय—ताकि अधिक गति पर ज्यामिति स्थिर रहे।”
स्रोत: https://www.data-m.de - रयान रिगिन्स, उत्पाद विकास निदेशक, द ब्रैडबरी ग्रुप
दृष्टिकोण: “सर्वो स्टैंड पोज़िशनिंग और कैसेट टूलिंग अपटाइम की परिभाषा बदल रहे हैं। बहु-आकार वाले निर्माण ट्रैक के लिए 20 मिनट से कम चेंजओवर अब आम हैं, असाधारण नहीं।”
स्रोत: https://bradburygroup.com - डॉ. हेलेन चेन, वरिष्ठ सामग्री अभियंता, SSAB Americas
दृष्टिकोण: “तीसरी पीढ़ी का AHSS फॉर्मेबिलिटी के साथ वज़न घटाता है, लेकिन किनारे की लहर और सूक्ष्म दरारें रोकने के लिए रोल सतह फिनिश और पास रिडक्शन समायोजित करने पड़ते हैं।”
स्रोत: https://www.ssab.com
व्यावहारिक उपकरण/संसाधन
- COPRA RF (रोल डिज़ाइन और सिमुलेशन): https://www.data-m.de
- रोल फ़ॉर्मिंग FEA के लिए Altair Inspire/Form: https://altair.com
- Keyence इनलाइन लेज़र/विज़न मेट्रोलॉजी: https://www.keyence.com
- Siemens Opcenter (फॉर्मिंग के लिए MES/QA): https://www.siemens.com
- AISI कोल्ड-फॉर्म्ड स्टील फ्रेमिंग मानक: https://www.buildusingsteel.org
- EN 10346 कोटेड स्टील; ISO 13849 सुरक्षा नियंत्रण: https://standards.iteh.ai | https://www.iso.org
- DOE AMO ऊर्जा प्रबंधन संसाधन: https://www.energy.gov/amo
- FMA और SME तकनीकी पुस्तकालय: https://www.fmamfg.org | https://www.sme.org
अंतिम अपडेट: 2025-10-27
परिवर्तन-लेख: 5 नए FAQ जोड़े; बेंचमार्क तालिका सहित 2025 के रुझान शामिल किए; दो हालिया केस स्टडी दिए; स्रोतों सहित विशेषज्ञों के विचार संकलित किए; उपयोगी उपकरण और मानक संसाधन जोड़े
अगली समीक्षा तिथि और ट्रिगर: 2026-05-15, या उससे पहले यदि AISI/EN मानक अपडेट हों, OEM 20 मिनट से कम वाले सार्वभौमिक कैसेट किट जारी करें, या DOE रोल फॉर्मिंग लाइनों के ऊर्जा बेंचमार्क अपडेट करे





