
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

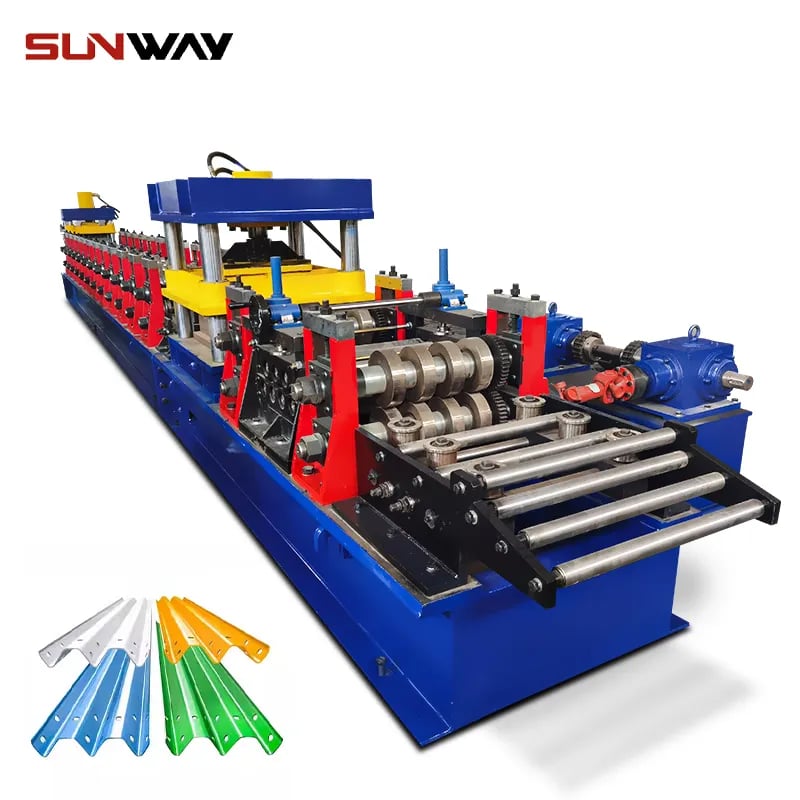
रोल फॉर्मिंग एक सतत मोड़ने की प्रक्रिया है, जिसमें शीट या स्ट्रिप धातु को रोलों के लगातार सेटों से गुज़ारकर धीरे-धीरे वांछित अनुप्रस्थ काट के प्रोफाइल में ढाला जाता है। कस्टम रोल-फॉर्मिंग मशीनें ग्राहक की विशिष्ट उपयोग आवश्यकताओं से मेल खाने वाले अनुप्रस्थ काट और ज्यामिति के पुर्जे बनाना।
कस्टम रोल फॉर्मिंग उपकरण का परिचय
कस्टम रोल फॉर्मिंग उपकरण धातु कॉइल या शीट को क्रमिक रूप से चैनल, रेल, ट्यूब, बार, एंगल, प्लेट और विभिन्न संरचनात्मक आकारों में ढालते हैं। इसके लिए विन्यास योग्य रोल स्टेशनों की श्रृंखला इस्तेमाल होती है, जो अंतिम उपयोग के विनिर्देशों के अनुसार सटीक आयाम और कार्यात्मक विशेषताएँ बनाती है।
| मशीन प्रकार | विवरण |
|---|---|
| कस्टम प्रोफाइल रोल फॉर्मिंग मशीन | चैनल और रेल जैसे कस्टम खुले प्रोफाइल बनाती है |
| कस्टम संरचनात्मक रोल फॉर्मिंग मशीन | कोणीय, प्लेट और बिल्ट-अप संरचनात्मक आकार बनाती है |
| कस्टम ट्यूब/पाइप रोल फॉर्मिंग मशीन | गोल, चौकोर और आयताकार ट्यूब तथा पाइप बनाती है |
| कट-ऑफ वाली कस्टम रोल फॉर्मिंग मशीन | निकास सिरे पर पंचिंग और कटिंग अंतर्निर्मित है |
| नॉचिंग/स्लॉटिंग वाली कस्टम रोल फॉर्मर | द्वितीयक प्रक्रियाएँ इनलाइन शामिल करती है |
| मल्टी-ब्लैंक कस्टम रोल फॉर्मिंग मशीन | तेज़ रोल बदलाव से कई प्रकार के प्रोफाइल बनाती है |
कार्य सिद्धांत
रोल फॉर्मिंग प्रक्रिया में आकार में अचानक बदलाव किए बिना शीट धातु को आकारदार रोलों के लगातार सेटों से गुज़ारकर क्रमशः मोड़ा जाता है। यह कोल्ड-फॉर्मिंग तकनीक हॉट फॉर्मिंग या मशीन प्रेस से जुड़े तनावों से बचाती है।
[कॉइल खोलने से तैयार प्रोफाइल तक कस्टम रोल फॉर्मिंग के चरण दर्शाने वाला आरेख]
- कॉइल/शीट फीडिंग
- लगातार उच्च गति की फॉर्मिंग के लिए संचय/डिगेटिंग
- प्री-ब्रेक रोल से शुरुआती आकार देना
- आकारदार रोलों से कई स्टैंडों पर क्रमशः मोड़ना
- पंचिंग या नॉचिंग जैसी अतिरिक्त एकीकृत प्रक्रियाएँ
- निकास सिरे पर पुर्जे को लंबाई में काटना
- बने प्रोफाइल इकट्ठा करना और पैक करना
डिज़ाइन और अनुकूलन क्षमताएँ
रोल फॉर्मिंग एकसमान प्रोफाइल बनाती है जो टिकाऊ होते हैं और भारी भार सहते हैं। स्टैम्पिंग की तरह डाइज़ की आवश्यकता के बिना, कस्टम रोल फॉर्मर उपयोग के अनुसार विशेष टूलिंग डिज़ाइन करके विभिन्न उत्पादन मात्राओं के लिए पुर्जे तेज़ी से बनाते हैं।
CAD और FEA जैसे फॉर्मिंग विश्लेषण उपकरण अनुप्रस्थ काट के डिज़ाइन को अनुकूलित करते हैं। लचीले टूलिंग डिज़ाइन से आयाम, छेद पैटर्न, नॉच और पुर्जे की समग्र कार्यात्मक ज्यामिति को किफायती ढंग से अनुकूलित किया जा सकता है। आम विशेषताएँ:
- कस्टम चौड़ाई और व्यास
- किनारों को लंबाई की दिशा में मोड़ना या मजबूत करने वाली रिब बनाना
- वजन घटाने के लिए छिद्र और लूवर
- जोड़ने के उपयोग के लिए छेद, स्लॉट, नॉच और टैब
- ब्रांडिंग के लिए उभार और टेक्स्ट
संभाली जाने वाली सामग्री
कस्टम रोल फॉर्मर कम से उच्च मजबूती वाली धातुओं को उत्कृष्ट सतही फिनिश के साथ प्रोसेस करते हैं; वैकल्पिक तकनीकों से जुड़े दोष, टूल के निशान या टेढ़ापन नहीं होता। सामग्री में शामिल हैं:
- माइल्ड स्टील
- उच्च-मजबूती और मिश्रधातु स्टील
- स्टेनलेस स्टील
- एल्यूमिनियम
- विशेष मिश्रधातुएँ
- पहले से पेंट/कोट किया हुआ स्टॉक
0.15 in (3.81 mm) से कम मोटाई वाली सामग्री को फटने या चिरने से बचाते हुए ढाला जा सकता है। मोटी सामग्री के लिए रोल फॉर्मिंग से पहले चौड़ाई में स्लिटिंग की आवश्यकता हो सकती है।
कस्टम रोल फॉर्मिंग लाइनों के घटक
सामग्री फीड उपकरण
[कस्टम रोल फॉर्मिंग उपकरण के लिए सामग्री फीडिंग विधियों की तालिका]
| फीडिंग विधि | विवरण |
|---|---|
| डिकॉयलर | 60 in (1524 mm) चौड़ी तक की कॉइल खोलता है |
| शीट स्टेकर | शीट मेटल के ढेर संभालता है |
| लेवलर | रोलर या स्ट्रेच लेवलिंग से स्टॉक की मोटाई में बदलाव ठीक करता है |
| फीड टेबल | मोटर चालित रोल से स्टॉक को मशीन में निर्देशित करता है |
प्रवेश छोर संबंधी विचार
- ऑर्डर की मात्रा के अनुसार डीकॉइलर क्षमता
- स्वचालन के लिए सामग्री लोडर, फीड टेबल और लेवलर का एकीकरण
- सामग्री की गति को नियंत्रित करता है और फॉर्मिंग सेक्शन के साथ गति सिंक्रनाइज़ करता है
कस्टम रोल फॉर्मिंग स्टैंड
फॉर्मिंग सेक्शन में श्रृंखला में लगे कई रोल फॉर्मिंग स्टैंड होते हैं। प्रत्येक स्टैंड में आकारदार रोल सेट होते हैं, जिन्हें प्रोफाइल स्टॉक पर वांछित कोण परिवर्तन देने के लिए डिज़ाइन किया जाता है।
- गणना किए गए क्रमिक मोड़ों के अनुरूप रोल मशीन किए जाते हैं
- कठोरता, सतही फिनिश और टिकाऊपन की आवश्यकता के आधार पर रोल सामग्री चुनी जाती है
- तेज़ उत्पादन बदलाव के लिए क्विक-चेंजओवर संरचना
- पंचिंग जैसी एकीकृत प्रक्रियाएँ स्टैंडों में शामिल होती हैं
- फॉर्मिंग विश्लेषण भीतरी और बाहरी रेडियस पर सामग्री के प्रवाह को नियंत्रित करता है
मध्यवर्ती विचार
- बिना दोष के क्रमिक मोड़ के लिए पर्याप्त संख्या में स्टैंड
- टॉर्क, गति और स्थिति-सटीकता की आवश्यकताओं के अनुसार रोल ड्राइव डिज़ाइन किए जाते हैं
- लंबे समय तक उच्च गति संचालन के लिए मजबूत रोल सामग्री और बेयरिंग
- रोल जल्दी बदलने की सुविधाएँ
- नॉचिंग या छेद पंचिंग जैसी द्वितीयक प्रोसेसिंग का एकीकरण
- लगातार उच्च गति फॉर्मिंग के लिए स्टॉक संचय यूनिट
निकास छोर उपकरण
निकास सिरे पर बने प्रोफाइल निर्धारित लंबाइयों में काटे और तैयार पुर्जे ढेर किए जाते हैं। अतिरिक्त निकास-लाइन प्रक्रियाएँ पुर्जों के सिरों को अनुकूलित या उत्पादों को पैक करती हैं।
[कस्टम रोल फॉर्मर के निकास सिरे के उपकरणों की तालिका]
| उपकरण | उद्देश्य |
|---|---|
| फ्लाइंग कटऑफ | उच्च गति पर सटीक लंबाई में शीयरिंग |
| स्व-केंद्रित कट-ऑफ | बीच में संरेखित ब्लेड से बर्र नहीं बनते |
| कटिंग के बाद अलग करने वाला यंत्र | पुर्जों को स्क्रैप स्लग से अलग करता है |
| पुर्जे की मार्किंग | लंबाई और ग्राहक के नाम जैसा डेटा प्रिंट करता है |
| स्टैकर | पैकेजिंग के लिए कटे हुए पुर्जे इकट्ठा करता है |
-
 वाइनयार्ड पोस्ट रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 ऑटो साइज चेंजेबल सिग्मा पर्लिन रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 PV माउंटिंग ब्रैकेट C आकार प्रोफाइल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
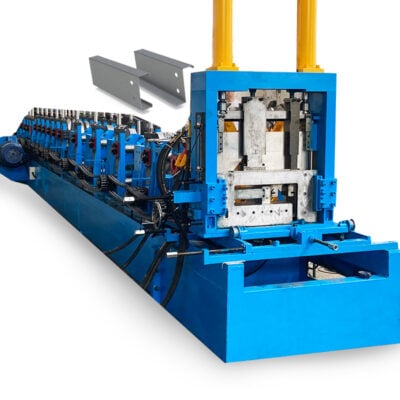 C Z पर्लिन चैनल कोल्ड रोल फॉर्मिंग मशीन फुल ऑटो गैल्वनाइज्ड स्टील प्रोफाइल अधिक पढ़ें
-
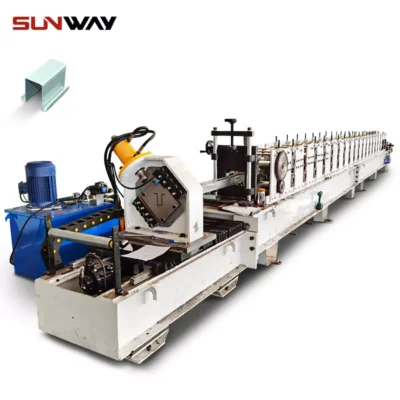 PV माउंटिंग ब्रैकेट रोल फॉर्मिंग मशीन (HAT / Omega प्रोफ़ाइल) अधिक पढ़ें
-
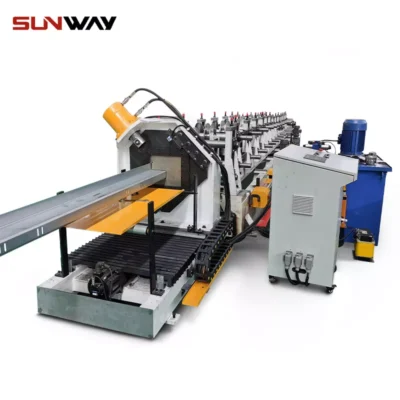 PV माउंटिंग ब्रैकेट Z आकार प्रोफाइल रोल फॉर्मिंग मशीन अधिक पढ़ें
जोड़ी गई द्वितीयक प्रक्रियाएँ
- होल पंचिंग
- सिरे पर पंचिंग/नॉचिंग
- सिरे की फॉर्मिंग/हेमिंग
- पुर्जे पर एम्बॉसिंग
- रेखाएँ और माप अंकित करना
- पुर्जों की पैकेजिंग
निकास लाइन संबंधी विचार
- सामग्री के गेज और गति के अनुरूप कट-ऑफ विधि
- द्वितीयक प्रोसेसिंग की आवश्यकताएँ जोड़ता है
- उत्पादन दर के अनुरूप स्टेकर, कन्वेयर और बेलर
- एनकोडर फ़ीडबैक से लंबाई सत्यापित करता है
- पुर्जों की छँटाई और गुणवत्ता नियंत्रण
कस्टम रोल फॉर्मिंग प्रक्रिया क्षमताएँ
लचीले रोल टूलिंग डिज़ाइन से ग्राहक की कार्यात्मक आवश्यकताओं के अनुरूप कई प्रोफाइल, विशेषताएँ और पोस्ट-फॉर्मिंग विकल्प बनाए जा सकते हैं।
प्रोफ़ाइल आयाम और विशेषताओं की विविधता
मशीन की सीमाओं के भीतर किसी भी अनुप्रस्थ काट के आयामों को हर प्रोफाइल पैरामीटर के लिए बने कस्टम रोल सेट से सटीक रूप से नियंत्रित किया जा सकता है:
- 60 inches (1520 mm) से कम चौड़ाई
- 15 inches (380 mm) के भीतर ऊँचाई
- 0.05 inch (1.3 mm) तक पतली दीवार
- भीतरी मोड़ रेडियस अनुपात सामग्री की मोटाई के 0% से 8% से अधिक तक
बनाए जाने वाले आम प्रोफाइल गुण:
- बंद ट्यूबाकार और बिल्ट-अप आकार
- रिब, होंठ, फ्लैंज और कर्ल जैसी जटिल किनारा विशेषताएँ
- मजबूती देने वाले बीड, कॉरुगेशन और एम्बॉस पैटर्न
- छिद्र, छेद, नॉच और लूवर पैटर्न
एकीकृत द्वितीयक प्रक्रियाएँ
इनलाइन चरण बनाए गए पुर्जे की कार्यक्षमता बढ़ाते हैं:
पंचिंग
- बोल्ट कनेक्शन के छेद
- उठाने के बिंदुओं के छेद
- वजन घटाने वाले कटआउट
- जल-निकासी के छेद
नॉचिंग और स्लॉटिंग
- जोड़ने वाले टैब और ब्रैकेट
- माउंटिंग स्लॉट
- बंद समतल सिरों को मजबूत करना
सिरों की तैयारी
- हेमिंग और फिनिशिंग
- होल पंचिंग
- लोगो की स्टैम्पिंग
कर्लिंग और बेंडिंग
- किनारों को मजबूत करना
- इंटरलॉकिंग सीम बनाना
- माउंटिंग फ्लैंज जोड़ना
पुर्जे की मार्किंग
- माप और टेक्स्ट प्रिंट करना
- लंबाई की पुष्टि
- पुर्जे के नंबर
- ग्राहक का नाम
सामग्री, फिनिश और टॉलरेंस नियंत्रण
कस्टम रोल फॉर्मिंग के मुख्य लाभ:
[कस्टम रोल फॉर्मिंग प्रक्रिया की क्षमताओं की तुलना करने वाली तालिका]
| श्रेणी | क्षमता |
|---|---|
| सामग्री का प्रकार | कम कार्बन स्टील से लेकर स्टेनलेस स्टील तक सभी सामान्य धातुएँ |
| सामग्री का गेज | विशेष पतले-गेज लाइनों में 0.13 mm तक |
| सतह फिनिश | दोष या टूल के निशान से मुक्त चिकने रूपांतरण |
| आयामी सटीकता | ±0.5 mm तक की सहनशीलता लगातार बनाए रखी जाती है |
| विशेषता का विवरण | बिना विकृति के तीखे कोने और किनारे बनाए रखे जाते हैं |
| उत्पादन दर | 120 m/min तक उच्च गति की सतत प्रोसेसिंग |
| सेटअप समय | प्रोग्राम किए जा सकने वाले टूलिंग पैरामीटर से तेज़ क्विक चेंजओवर |
| द्वितीयक प्रक्रियाओं का एकीकरण | इनलाइन प्रोसेसिंग पुर्जे की कार्यक्षमता बढ़ाती है |
| उत्पादन मात्रा में लचीलापन | कम मात्रा के कस्टम काम से लेकर अधिक मात्रा वाले OEM पुर्जों तक उत्पादन बढ़ाया जा सकता है |
| डिज़ाइन में बदलाव | प्रोफाइल को बारीकी से समायोजित या संशोधित करने के लिए टूलिंग में तेज़ बदलाव |
कस्टम रोल फॉर्मिंग मशीन आपूर्तिकर्ता
कस्टम रोल फॉर्मर के वैश्विक निर्माता ग्राहक के उत्पादन उद्देश्यों के अनुरूप उपकरण बनाने के लिए संपूर्ण डिज़ाइन, निर्माण और एकीकरण क्षमता देते हैं।
अग्रणी कस्टम रोल फॉर्मिंग मशीन ब्रांड
[कस्टम रोल फॉर्मिंग उपकरण के प्रमुख आपूर्तिकर्ताओं की तालिका]
| आपूर्तिकर्ता | स्थान |
|---|---|
| Techniform | कनाडा |
| Shanghai Strength Machinery | चीन |
| Zhongli रोल फॉर्मिंग मशीन | चीन |
| रोल फॉर्मिंग मशीन और मेटल बिल्डिंग मशीनरी | भारत |
| Gasparini | इटली |
| Dimeco | संयुक्त राज्य अमेरिका |
| Formtek | संयुक्त राज्य अमेरिका |
| Roundo | संयुक्त राज्य अमेरिका |
चयन मानदंड
ग्राहक इन क्षमताओं का मूल्यांकन करते हैं:
- इंजीनियरिंग परामर्श सेवाएँ
- 3D मॉडलिंग और FEA डिज़ाइन विश्लेषण
- कस्टम टूलिंग बनाने में विशेषज्ञता
- सटीक मशीनिंग और व्यापक QA
- कस्टम नियंत्रण सॉफ़्टवेयर विकास
- लाइन एकीकरण, स्थापना और ऑपरेटर प्रशिक्षण
- बिक्री के बाद तुरंत सहायता की व्यवस्था
तकनीकी क्षमताओं के अलावा ग्राहक इन बातों का आकलन करते हैं:
- उद्योग में उपयोग का अनुभव कितने वर्षों का है
- आपूर्ति रिकॉर्ड की निरंतरता और लीड टाइम
- लाइन अनुकूलन की विस्तार-क्षमता
- लागत की तुलना में समग्र मूल्य प्रस्ताव
कस्टम रोल फॉर्मिंग उपकरण की खरीद संबंधी विचार
नई मशीन में निवेश करते या मौजूदा कस्टम रोल फॉर्मिंग क्षमताएँ अपग्रेड करते समय मुख्य बातें:
आवश्यक उत्पादन पैरामीटर और विनिर्देश
- वार्षिक या मासिक उत्पादन लक्ष्य
- उत्पाद मिश्रण की जटिलता और बदलाव की आवश्यकता
- मोटाई/गेज की सीमा और चौड़ाई जैसे सामग्री विनिर्देश
- कस्टम विशेषताओं की आवश्यकता – छेद, नॉच, कर्ल आदि
- द्वितीयक प्रक्रिया एकीकरण की आवश्यकता – पंचिंग, मार्किंग आदि
- आयामी सटीकता और सतही फिनिश की आवश्यकता
- लाइन गति और दक्षता की अपेक्षा
- उपलब्ध जगह की सीमाएँ
अनुमानित बजट सीमा
[कस्टम रोल फॉर्मिंग मशीनों की मूल्य सीमा की मार्गदर्शिका वाली तालिका]
| लाइन प्रकार | मूल्य सीमा |
|---|---|
| मानक रोल फॉर्मर | $100,000 से $500,000 |
| जटिल प्रोफाइल वाली मल्टी-ब्लैंक लाइन | $500,000 से $5 मिलियन तक |
| अधिकतम चौड़ाई और गति वाली लाइनें | $5 मिलियन से अधिक |
सामान्यतः कीमत इन कारणों से बढ़ती है:
- सामग्री की चौड़ाई और मोटाई की सीमा
- टूलिंग हेड और स्टैंडों की संख्या
- द्वितीयक प्रक्रिया एकीकरण की जटिलता
- संबद्ध स्वचालन का स्तर
- उत्पादन निगरानी और डेटा प्रणाली
प्रमुख आपूर्तिकर्ता मूल्यांकन मापदंड
[आपूर्तिकर्ता चयन के मुख्य मानदंडों का विवरण देने वाली तालिका]
| श्रेणी | चयन मानदंड |
|---|---|
| इंजीनियरिंग विशेषज्ञता | FEA से डिज़ाइन विश्लेषण, फॉर्मेबिलिटी मूल्यांकन और प्रक्रिया अनुकरण की क्षमता |
| विनिर्माण | ऊर्ध्वाधर रूप से एकीकृत, कड़ा QA, सुरक्षा-अनुरूप निर्माण |
| अनुभव का रिकॉर्ड | व्यवसाय के वर्ष, आपूर्ति की गई लाइनों की संख्या और ग्राहक संदर्भों की जाँच |
| अनुकूलन सीमा | कम से उच्च जटिलता तथा उत्पादन मात्रा संभालने की क्षमता |
| प्रतिक्रियाशीलता | लीड टाइम, पारदर्शी परियोजना अपडेट और समस्या समाधान |
| सेवाएँ | स्थापना समन्वय और ऑपरेटर प्रशिक्षण कार्यक्रम |
| सहायता ढाँचा | मैनुअल, समस्या-निवारण सहायता और स्पेयर पार्ट्स की आपूर्ति |
| समग्र मूल्य | उत्पादन उद्देश्यों के मुकाबले स्वामित्व की कुल लागत |
आपूर्तिकर्ता की उत्पादन विशेषज्ञता, अनुकूलन की विस्तार-क्षमता और सेवा की विश्वसनीयता की सावधानी से जाँच करें, ताकि चुना गया भागीदार आपकी आवश्यकताओं से मेल खाने वाला रोल फॉर्मिंग समाधान दे सके।
स्थापना कस्टम रोल फॉर्मिंग मशीन
सुचारु स्थापना के लिए ग्राहक की सुविधा टीम, ठेकेदारों और मशीन निर्माता के बीच गतिविधियों का समन्वय करते हुए सही योजना बनाना महत्वपूर्ण है।
स्थापना योजना चेकलिस्ट
दस्तावेज़ीकरण
- उपकरण के ड्रॉइंग, मैनुअल और जोखिम आकलन की समीक्षा करें
- फर्श और ओवरहेड आवश्यकताओं के लिए संरचनात्मक इंजीनियर की स्वीकृति लें
साइट की तैयारी
- आवागमन मार्गों सहित आवश्यक जगह निर्धारित करें
- ज़रूरत होने पर नई स्लैब डालें या फर्श पर कोटिंग करें
- नियमों के अनुसार बिजली आपूर्ति बॉक्स और डिस्कनेक्ट स्विच लगाएँ
- निर्देशानुसार हवा और पानी के कनेक्शन तथा जल-निकासी तैयार करें
- रिगिंग का रास्ता, स्टेजिंग क्षेत्र और क्रेन उपकरण तैयार रखें
आने वाले उपकरणों का निरीक्षण
- घटकों को खोलकर क्षति की जाँच करें
- मरम्मत या प्रतिस्थापन की आवश्यकताओं का रिकॉर्ड बनाएँ
- जाँचें कि विद्युत पुर्जे और लेबल ड्रॉइंग से मेल खाते हैं
- असेंबली से पहले लीनियर गाइड, स्पिंडल और ड्राइव का निरीक्षण करें
स्थिति निर्धारण और कनेक्शन
- लेआउट ड्रॉइंग के अनुरूप मशीन घटकों को साइट पर रखें
- एंकर बोल्ट के छेदों की जगह तय करें
- स्टैंड लेवल करें और विनिर्देशों के अनुसार समूहों को कसकर बोल्ट करें
- तार खींचें और कंड्यूट कनेक्शन करें
- हवा, पानी और ड्रेन लाइन जोड़ें
परीक्षण और हस्तांतरण
- ड्राइव को बिजली देकर इंटरफ़ेस जाँचें
- पहले मशीन की गतिविधियाँ कम गति पर चलाएँ
- करंट, वोल्टेज और प्रवाह दर देखें तथा समायोजन करें
- पूरी उत्पादन गति और लोड पर दोहराएँ
- पुष्टि करें कि आपातकालीन स्टॉप, गार्ड और सुरक्षा सर्किट ठीक काम करते हैं
- संचालन मैनुअल की समीक्षा करें और प्रशिक्षण की स्वीकृति दर्ज करें
तैयारी, निरीक्षण, सटीक इंस्टॉलेशन और व्यवस्थित जाँच के चरणों से अपटाइम बेहतर होता है।
कस्टम रोल फॉर्मिंग सिस्टम का संचालन
रोल फॉर्मिंग उत्पादन को सुचारु बनाए रखने के लिए लगातार निगरानी, निर्धारित रखरखाव और समस्याओं का त्वरित समाधान आवश्यक है।
रन की तैयारी
हर शिफ्ट की शुरुआत में तैयारी जाँचें:
- गार्ड, सामग्री फीड और टूलिंग का पैदल निरीक्षण करें
- उत्पादन कार्य के प्रोग्राम की समीक्षा करें और आवश्यक बदलाव करें
- मशीन को जॉग करें और जाँचें कि स्पेस गार्ड सक्रिय हों
- सहायक प्रणालियाँ शुरू करें – हाइड्रॉलिक यूनिट और लुब्रिकेशन पंप
- उठाने की स्ट्रैप सुरक्षित करके कॉइल को डीकॉइलर पर लोड करें
- किनारों का संरेखण सुनिश्चित करते हुए आगे का सिरा थ्रेड करें
- फीड लंबाई और गति पैरामीटर सेट करें
रन की निगरानी
संचालन के दौरान:
- लाइन गति पर नज़र रखें और फॉर्मिंग की असंगत आवाज़ सुनें
- ध्यान दें कि एंड किकआउट भरोसेमंद ढंग से सक्रिय हो
- समय-समय पर प्रोफाइल के आयाम और विशेषताएँ जाँचें
- उत्पादन मात्रा को लक्ष्य के मुकाबले दर्ज करें
- ड्राइव दोष या असामान्य कंपन देखें
सिस्टम की देखभाल
रन के बाद रखरखाव के चरण:
- मशीन को पूरी तरह रुकने दें और लॉक लगाएँ
- लाइन में बचे स्क्रैप के टुकड़े हटाएँ
- फॉर्मिंग हेड से जमा पदार्थ साफ़ करें
- निर्धारित समय-सारणी के अनुसार रोलर और गाइड लुब्रिकेट करें
- ब्लेड और बेल्ट जैसे उपभोज्य पुर्जों का निरीक्षण करें
- संचालन घंटे और उत्पादन गणना दर्ज करें
संचालन का उचित अनुशासन अपटाइम और तैयार उत्पाद की गुणवत्ता अधिकतम करता है।
कस्टम रोल फॉर्मर्स का रखरखाव
निवारक, पूर्वानुमानित और प्रतिक्रियात्मक रखरखाव अपटाइम, उत्पादन की स्थिरता और सुरक्षा बनाए रखता है।
नियोजित रखरखाव
निर्धारित निरीक्षण और प्रतिस्थापन करें:
[कस्टम रोल फॉर्मिंग उपकरण के लिए रखरखाव कार्यों और आवृत्तियों की तालिका]
| कार्य | आवृत्ति |
|---|---|
| रोल और बेल्ट का निरीक्षण | मासिक |
| हाइड्रॉलिक द्रव का परीक्षण | त्रैमासिक |
| लाइन का कैलिब्रेशन | त्रैमासिक |
| ड्राइव का तेल बदलना | वार्षिक या OEM विनिर्देश के अनुसार |
| नियंत्रण सॉफ़्टवेयर अपडेट | उपलब्ध होने पर |
| संपूर्ण सुरक्षा ऑडिट | वर्ष में दो बार |
समस्याओं का जल्दी पता लगाने के लिए ड्राइव लोड, कंपन और तेल विश्लेषण जैसे मेट्रिक देखें।
खराबी पर प्रतिक्रिया
दोष आने पर लॉकआउट चरणों का पालन करें:
- आपातकालीन स्टॉप सक्रिय करें और बिजली अलग करें
- उपकरण की गतिविधि पूरी तरह रुकने दें
- निरीक्षण से पहले बिजली और हाइड्रॉलिक प्रणाली को लॉकआउट करें
- जाम हटाएँ, खराब पुर्जे बदलें और सुधारों का परीक्षण करें
- मूल कारण की जाँच के लिए घटना का विवरण दर्ज करें
सुधार का कार्यान्वयन
- दोषों के इतिहास की समीक्षा
- कुछ सील या सिलेंडर जैसे बार-बार खराब होने वाले उपतंत्र पहचानें
- संचालन और रखरखाव की विधियों का मूल्यांकन करें
- अधिक रेटिंग वाले घटकों या अतिरिक्त बैकअप पर अपग्रेड करने पर विचार करें
निरंतर सुधार की सोच सुरक्षा और उत्पादकता बढ़ाती है।
रोल फॉर्मिंग की स्टैम्पिंग से तुलना
रोल फॉर्मिंग और स्टैम्पिंग दोनों तेज़, दोहराने योग्य धातु फॉर्मिंग प्रक्रियाएँ हैं, जो अधिक मात्रा में उत्पादन के लिए उपयुक्त हैं। सर्वोत्तम विधि का चुनाव उत्पाद विनिर्देशों पर निर्भर करता है।
रोल फॉर्मिंग के लाभ
[रोल फॉर्मिंग प्रक्रिया के लाभ बताने वाली तालिका]
| श्रेणी | रोल फॉर्मिंग के लाभ |
|---|---|
| सेटअप | डाइज़ की आवश्यकता नहीं, इसलिए बदलाव तेज़ होते हैं |
| लचीलापन | डिज़ाइन बदलने पर टूलिंग आसानी से समायोजित होती है |
| लागत | शुरुआती टूलिंग निवेश कम |
| सामग्री | मोटाई और कठोरता की व्यापक सीमा |
| विशेषताएं | द्वितीयक संचालन से अधिक प्रोफाइल विकल्प |
| सटीकता | उत्कृष्ट टॉलरेंस नियंत्रण |
| फिनिश | टूल के निशान से मुक्त चिकनी और एकसमान फिनिश |
स्टैम्पिंग के लाभ
[स्टैम्पिंग प्रक्रिया के लाभ बताने वाली तालिका]
| श्रेणी | स्टैम्पिंग के लाभ |
|---|---|
| गति | बहुत अधिक चक्र-दर |
| स्वचालन | पुर्जे उतारना और स्थानांतरित करना आसान |
| एक ही स्ट्रोक | पूरा आकार एक ही स्ट्रोक में बनता है |
| पूंजी लागत | कुछ उत्पादन मात्राओं में मशीन की लागत कम |
| दीवारों के कोण | तेज़ कोण वाली दीवारों के लिए अधिक उपयुक्त |
सामान्य अनुप्रयोग क्षेत्र
रोल फॉर्मिंग – चैनल, दरवाज़े के फ्रेम, रूफिंग पैनल, रैक, संरचनात्मक आकार, पोल और जटिल ट्यूब
स्टैम्पिंग – ब्रैकेट, प्लेट, आवरण, कब्ज़े, क्लिप, रिंग और सरल आकार
हर प्रक्रिया अलग-अलग उत्पाद ज्यामिति, विशेषताओं के सेट और आर्थिक कारकों के लिए उपयुक्त है।
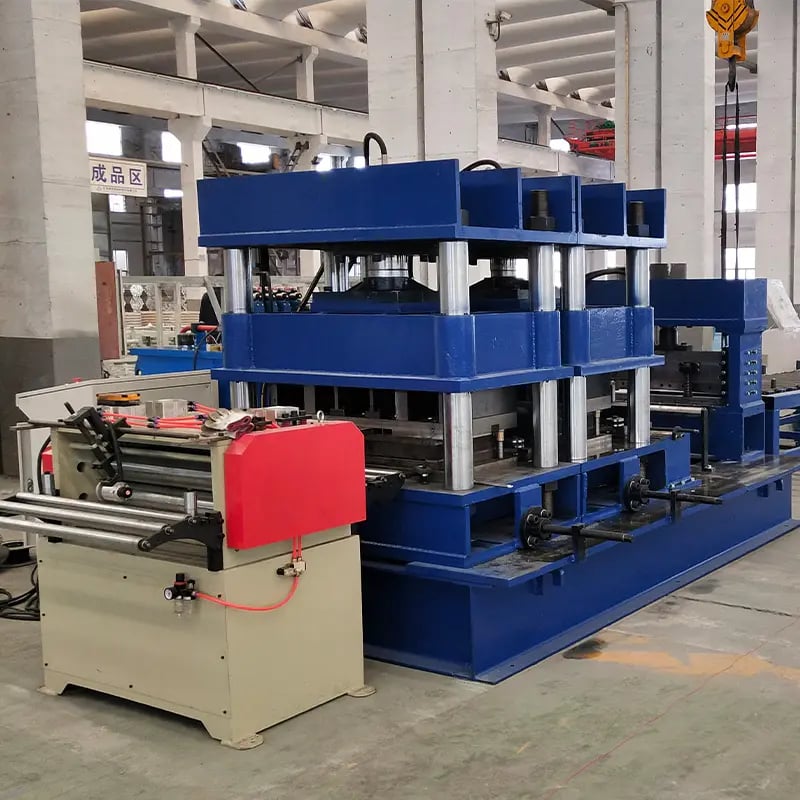
रोल फॉर्मिंग की सीमाएं
फॉर्मिंग क्षमता, द्वितीयक प्रोसेसिंग और लाइन सेटअप की सीमाएँ समझने से सही उपयोग क्षेत्र चुनने में मदद मिलती है।
आयामी सीमाएँ
[मोटाई, चौड़ाई और गति की सीमाओं की तालिका]
| पैरामीटर | सामान्य सीमाएँ |
|---|---|
| सामग्री की मोटाई | 0.15 – 2 mm माइल्ड स्टील |
| अधिक कठोर सामग्री की मोटाई | 1 mm ग्रेड सीमा |
| प्रक्रिया की चौड़ाई | मानक रूप से 1520 mm तक |
| व्हील की क्षमता | अचानक नहीं, क्रमिक मोड़ |
| प्रोफ़ाइल ऊँचाई | अधिकतम 380 mm |
| मशीन की गति | 120 m/min (400 ft/min) तक |
डिज़ाइन प्रतिबंध
- तंग रेडियस पर सामग्री फटने का जोखिम
- प्रोफाइल स्प्रिंगबैक के कारक
- व्हील का आकार कंटूर कटऑफ बिंदुओं को प्रभावित करता है
- रोल फ्लैंज अंदरूनी आयाम की न्यूनतम सीमा को प्रभावित करता है
द्वितीयक प्रक्रिया सीमाएँ
- छेद पंचिंग की अधिकतम टनेज से सीमित होते हैं
- स्लॉट की लंबाई ब्लेड और घुमाव पर निर्भर करती है
- मार्किंग की गुणवत्ता सामग्री की गति से प्रभावित होती है
- विशेषताओं के बीच दूरी की आवश्यकताएँ
हर प्रक्रिया चुनते समय उसकी खूबियों और व्यावहारिक सीमाओं के बीच संतुलन रखना पड़ता है।





