
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

OEM डबल लेयर रोल फॉर्मिंग मशीनें औद्योगिक उपकरण हैं, जिनका उपयोग धातु की शीटों को अनुकूलित प्रोफाइलों में मोड़ने के लिए किया जाता है। यह व्यापक मार्गदर्शिका डबल लेयर रोल फॉर्मर के कार्य-सिद्धांतों, मुख्य घटकों, डिज़ाइन संबंधी बातों, अनुकूलन विकल्पों, आपूर्तिकर्ताओं, स्थापना, संचालन, रखरखाव और अन्य विषयों का विस्तृत अवलोकन देती है।
OEM डबल लेयर रोल फॉर्मिंग मशीनें क्या हैं?
OEM डबल लेयर रोल फॉर्मिंग मशीनें धातु के कॉइल को लगातार मोड़कर दो परतों वाले अनुकूलित प्रोफाइल बनाती हैं। वे शीटों को रोलर डाइज़ की श्रृंखला से क्रमशः गुजारकर जटिल सममित और असममित आकार तैयार करती हैं।
डबल लेयर रोल फॉर्मरों की मुख्य विशेषताएँ:
- एक ही फॉर्मिंग प्रक्रिया में दो-परत वाले दीवार-पैनल प्रोफाइल बनाती हैं
- उच्च उत्पादन दक्षता और सटीकता प्रदान करती हैं
- बड़े पैमाने के उत्पादन के लिए स्वचालित संचालन
- छत, दीवार, अग्रभाग और गेट निर्माण के लिए उपयुक्त
- लाइन में ही पंचिंग, ड्रिलिंग और अन्य द्वितीयक प्रक्रियाएँ संभव बनाती हैं
- अनुप्रयोग के अनुसार अंतिम प्रोफाइल पूरी तरह अनुकूलित किए जा सकते हैं
तालिका 1: OEM डबल लेयर रोल फॉर्मरों के प्रकार
| प्रकार | विवरण |
|---|---|
| मानक | सामान्य डबल लेयर प्रोफाइलों के लिए बुनियादी मशीन स्थिर फॉर्मिंग और प्रोसेसिंग मॉड्यूल |
| अनुकूलित | प्रोफाइल डिज़ाइन के अनुसार अनुकूलित विन्यास बदले जा सकने वाले फॉर्मिंग सेक्शन |
| PLC नियंत्रण | टचस्क्रीन और PLC स्वचालन निगरानी, समस्या-निवारण और पैरामीटर नियंत्रण |
| सर्वो मोटर | उन्नत सर्वो मोटर ड्राइव प्रणाली गति/तनाव का सटीक नियंत्रण और रोल का त्वरित बदलाव |
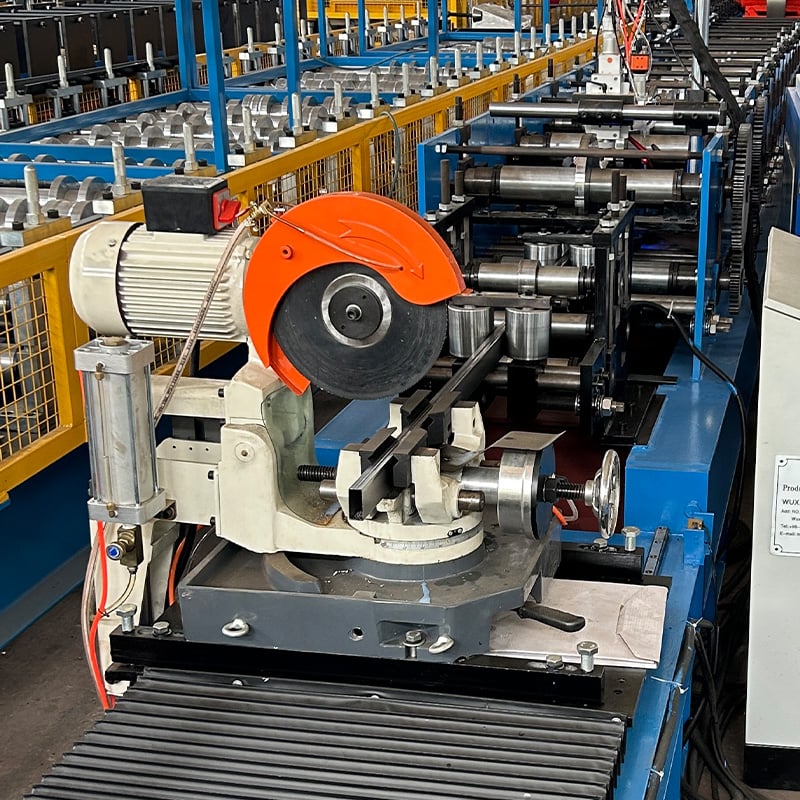
डबल लेयर रोल फॉर्मिंग मशीनें कैसे काम करती हैं?
डबल लेयर रोल फॉर्मर धातु की पट्टियों को मोड़कर और काटकर एक ही फॉर्मिंग चरण में दो अलग C या U चैनल बनाते हैं। फिर वे खोखले, कठोर प्रोफाइल तैयार करने के लिए दोनों चैनलों को पास लाकर आपस में जोड़ते हैं।
चरण-दर-चरण कार्य प्रक्रिया नीचे दी गई है:
- सामग्री फीडिंग: कॉइल वाला कच्चा माल डी-कॉइलर पर लोड किया जाता है, जो नियंत्रित गति और तनाव के साथ उसे फॉर्मिंग सेक्शन में भेजता है।
- पूर्व-प्रसंस्करण: विशेषताएँ जोड़ने के लिए शीट पंचिंग, ड्रिलिंग, नॉचिंग और एम्बॉसिंग डाइज़ की श्रृंखला से गुजरती है।
- प्राथमिक फॉर्मिंग: क्षैतिज और ऊर्ध्वाधर रोल की मदद से पट्टी को C या U आकार दिया जाता है।
- द्वितीयक फॉर्मिंग: रोल का अलग सेट एक दूसरा C/U चैनल बनाता है, जो पहले चैनल के साथ समकालिक रूप से चलता है।
- प्रोफाइल जोड़ना: खोखला अंतिम प्रोफाइल बनाने के लिए दोनों बने हुए चैनलों को पास लाकर आपस में जोड़ा जाता है।
- पोस्ट-प्रोसेसिंग: अंतिम प्रोफाइल पर छेद पंचिंग या एम्बॉसिंग जैसी अतिरिक्त इनलाइन प्रक्रियाएँ की जाती हैं।
- कटिंग: बिल्ट-इन कटऑफ प्रेस या फ्लाइंग शीयर प्रणाली से प्रोफाइल को निर्धारित लंबाइयों में काटा जाता है।
- स्टैकिंग: अंतिम निरीक्षण से पहले कन्वेयर कटे हुए प्रोफाइलों को स्वचालित रूप से ढेर करने के लिए ले जाते हैं।
तालिका 2: डबल लेयर रोल फॉर्मिंग मशीनों के मुख्य घटक
| घटक | विवरण |
|---|---|
| डी-कॉइलर | कॉइल से कच्चे माल को लाइन में भेजता है |
| परिवर्तनीय गति ड्राइव | फॉर्मिंग सेक्शन में सामग्री की गति नियंत्रित करता है |
| पंचिंग इकाइयाँ | पट्टियों पर छेद या स्लॉट बनाती हैं |
| फॉर्मिंग रोल्स | धातु की शीट को क्रमशः मोड़कर C/U चैनल बनाते हैं |
| जोड़ने वाला ब्रिज | बने हुए दोनों चैनलों को पास लाकर आपस में जोड़ता है |
| फ्लाइंग शीयर/कटऑफ शीयर | अंतिम प्रोफाइल को आवश्यक लंबाई में काटता है |
| हाइड्रॉलिक सिस्टम | फॉर्मिंग रोल पर सटीक दबाव डालता है |
| कंट्रोल पैनल | उपकरणों को नियंत्रित करने के लिए PLC और HMI रखता है |
| कन्वेयर प्रणाली | कटे प्रोफाइलों को स्टैकिंग/बंडलिंग के लिए ले जाता है |
मुख्य डिज़ाइन पहलू और अनुकूलन
डबल लेयर रोल फॉर्मरों को विनिर्देशों के आधार पर अनुकूलित प्रोफाइल बनाने के लिए पूरी तरह तैयार किया जा सकता है:
तालिका 3: OEM डबल लेयर रोल फॉर्मिंग मशीनों के अनुकूलन विकल्प
| कारक | डिज़ाइन विकल्प |
|---|---|
| सामग्री का प्रकार | माइल्ड स्टील, स्टेनलेस स्टील, एल्युमिनियम आदि। |
| सामग्री की मोटाई | 20 गेज से 5 mm तक |
| प्रोफ़ाइल आयाम | अनुप्रयोग मानकों के अनुसार |
| परतों की सममिति | सममित/असममित आकार |
| एम्बॉसिंग पैटर्न | विभिन्न सजावटी प्रभाव |
| प्रसंस्करण उपकरण | पंचिंग, ड्रिलिंग, टैपिंग, नॉचिंग, बर्र हटाना आदि |
| द्वितीयक संचालन | कोने की वेल्डिंग, स्टड वेल्डिंग, स्प्रे पेंटिंग आदि |
| लंबाई सहिष्णुता | सटीकता की आवश्यकताओं के अनुसार |
| डिबगिंग उपकरण | लीनियर एन्कोडर, PLC डेटा निगरानी आदि |
| जलवायु संबंधी विनिर्देश | सामान्य, आर्द्र, तटीय, रेगिस्तानी आदि |
प्रोफाइल डिज़ाइन प्रक्रिया में शामिल हैं:
- उत्पाद के चित्र और 3D मॉडल अंतिम रूप देना
- हर आकार के लिए आवश्यक पट्टी की लंबाई की गणना करना
- क्रमिक मोड़ पाने के लिए रोलर डाइज़ का क्रम तय करना
- पंचिंग डिज़ाइन, शीयर की जगह आदि निर्धारित करना
- सॉफ़्टवेयर से फॉर्मिंग प्रक्रिया का अनुकरण करना
- नमूना सामग्री पर टूलिंग बनाना और जाँचना
- बड़े पैमाने के उत्पादन के लिए मशीन विन्यास बेहतर करना
- रोल तेजी से बदलने के लिए सर्वो मोटर ड्राइव जैसे विकल्प
OEM डबल लेयर रोल फॉर्मर आपूर्तिकर्ताओं का चयन
कई भारी मशीनरी निर्माता अनुकूलित की जा सकने वाली डबल लेयर रोल फॉर्मिंग लाइनें उपलब्ध कराते हैं:
तालिका 4: OEM डबल लेयर रोल फॉर्मर निर्माता
| कंपनी | स्थान | संपर्क |
|---|---|---|
| SUNWAY | चीन | वेबसाइट: www.rollformingmachine.com ईमेल: [email protected] |
| FONNTAI | चीन | वेबसाइट: fontai.cn ईमेल: [email protected] |
| Shanghai Metal Corporation | चीन | वेबसाइट: www.shanghaimetal.com ईमेल: [email protected] |
| ZHENGGONG | चीन | वेबसाइट: www.zgrollformingmachine.com ईमेल: [email protected] |
संभावित आपूर्तिकर्ताओं का मूल्यांकन करने के मुख्य कारक:
- वर्षों का अनुभव
- क्षेत्रीय विशेषज्ञता
- डिज़ाइन परामर्श प्रक्रिया
- अनुकूलन में लचीलापन
- टूलिंग विकास क्षमताएँ
- उत्पादन क्षमता
- अंतरराष्ट्रीय गुणवत्ता प्रमाणपत्र
- बिक्री के बाद सहायता का दायरा
तालिका 5: OEM डबल लेयर रोल फॉर्मरों की मूल्य सीमा
| गति (m/min) | फॉर्मिंग क्षमता (mm) | परतें | अनुमानित मूल्य सीमा |
|---|---|---|---|
| 5 – 10 | 1.5 – 2.5 | डबल लेयर | $30000 – $50000 |
| 10 – 40 | 1.5 – 3 | डबल लेयर | $40000 – $80000 |
| 40 – 80 | 2.5 – 4 | डबल लेयर | $50000 – $100000 |
कीमत क्षमता, स्वचालन स्तर, द्वितीयक प्रसंस्करण क्षमता आदि जैसे कारकों के अनुसार बदलती है।
-
 स्टोरेज रैक शेल्फ बॉक्स पैनल बनाने की मशीन, स्टील स्टोरेज रैक सिस्टम बॉक्स बीम रोल फॉर्मिंग लाइन अधिक पढ़ें
-
 हाईवे गार्डरेल एंड टर्मिनल फॉर्मिंग मशीन अधिक पढ़ें
-
 हाईवे U/C पोस्ट रोल फॉर्मिंग मशीन अधिक पढ़ें
-
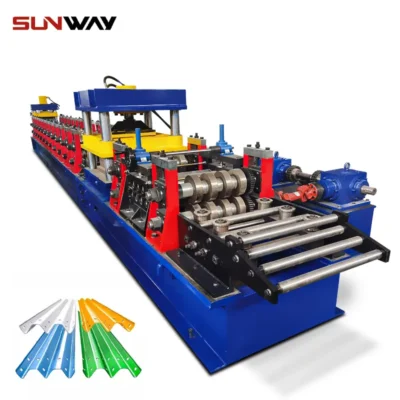 2 वेव्स हाईवे गार्डरेल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
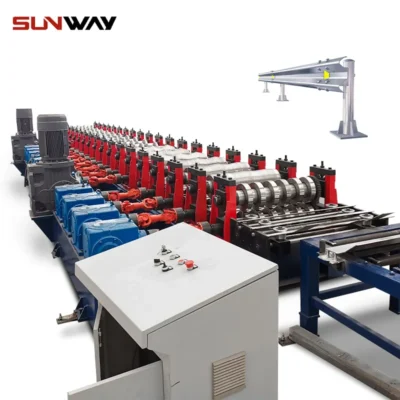 3 वेव्स हाईवे गार्डरेल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
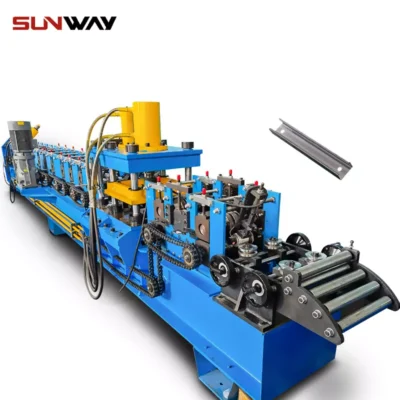 C सेक्शन ब्रेसिंग ओमेगा स्टोरेज रैक अपराइट पोस्ट रोल फॉर्मिंग मशीन अधिक पढ़ें
-
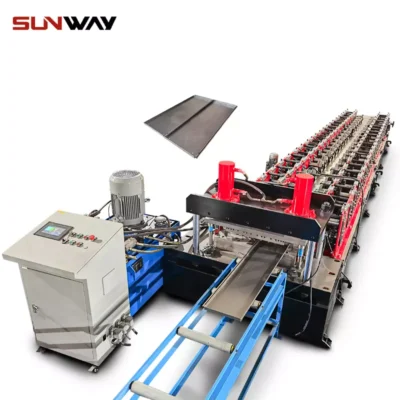 स्टील बॉक्स प्लेट बनाने की रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 शेल्फ कॉलम के लिए बॉक्स बीम स्टील रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 पैलेट रैकिंग स्टेप बीम P बीम रोल फॉर्मिंग मशीन अधिक पढ़ें
स्थापना और कार्यान्वयन
OEM डबल लेयर रोल फॉर्मर स्थापित करने के लिए व्यापक पूर्व-योजना आवश्यक है:
तालिका 6: रोल फॉर्मर स्थापना प्रक्रिया
| चरण | कार्रवाई |
|---|---|
| साइट की तैयारी | भारी भार सहने के लिए पर्याप्त जगह और समतल कंक्रीट फर्श सुनिश्चित करें <br> बिजली आपूर्ति लाइनें, हाइड्रोलिक पाइपिंग, संपीड़ित हवा आदि की व्यवस्था करें। |
| अनपैकिंग | नुकसान से बचाते हुए क्रेन की मदद से मशीन मॉड्यूल सुरक्षित रूप से उतारें |
| स्थिति का संरेखण | टेढ़ापन रोकने के लिए सेक्शनों को एक-दूसरे के साथ पूरी तरह संरेखित करके जोड़ें |
| लेवलिंग | सामग्री के सही प्रवाह के लिए पूरी लाइन को सटीक रूप से समतल करना बहुत महत्वपूर्ण है |
| कमीशनिंग परीक्षण | हाइड्रोलिक दबाव आदि में कई समायोजन के साथ शुरुआती परीक्षण चलाएँ |
| परीक्षण उत्पादन | डिज़ाइन गुणवत्ता के मानदंड पाने के लिए संचालन कारकों में बदलाव करें और सूक्ष्म समायोजन करें <br> विकृति, मोटाई में अंतर और मरोड़ देखें तथा उन्हें ठीक करें |
| अंतिम संरेखण जाँच | डी-कॉइलर, रोल स्टेशनों, कटऑफ शीयर आदि का संरेखण दोबारा जाँचें |
यांत्रिक कारकों के अलावा, फॉर्मिंग की गुणवत्ता काफी हद तक इन बातों पर निर्भर करती है:
- शीट धातु के गुण, जैसे कठोरता, दृढ़ता और आंतरिक तनाव आदि, जो रोलिंग भार के प्रति उसकी प्रतिक्रिया को प्रभावित करते हैं
- कम घर्षण के साथ सामग्री का सहज प्रवाह संभव बनाने के लिए सतह की तैयारी
- स्नेहन की गुणवत्ता और तापमान की एकरूपता
- सटीक निगरानी और नियंत्रण के लिए स्वचालित फीडबैक लूप
रखरखाव पद्धतियां
अन्य भारी मशीनरी की तरह, नियमित निवारक रखरखाव से डबल लेयर रोल फॉर्मरों की आयु और प्रदर्शन बेहतर होता है:
तालिका 7: डबल लेयर रोल फॉर्मिंग मशीनों का रखरखाव कार्यक्रम
| आवृत्ति | गतिविधियां |
|---|---|
| दैनिक | रोल बेयरिंग और द्रव स्तरों का दृश्य निरीक्षण फास्टनर की कसावट जाँचें ड्राइव प्रणाली का तापमान देखें |
| साप्ताहिक | रोल सतहों और स्क्रैपर की अच्छी तरह सफाई मुख्य यांत्रिक समकालिकता का निरीक्षण |
| मासिक | बेयरिंग, गियरबॉक्स और शाफ्ट को चिकनाई दें सेंसर और गेज कैलिब्रेट करें |
| त्रैमासिक | लेवलिंग पैड की समतलता जाँचें घिसे हुए रोल बेयरिंग/रोलर की मरम्मत करें |
| वार्षिक | पूर्ण पुनः-संरेखण जाँच करें जंग रोकने के लिए विद्युत कैबिनेट पर वार्निश लगाएँ कर्मचारियों को सुरक्षा प्रक्रियाओं का प्रशिक्षण दें |
प्रोफाइल बार-बार बदलने पर अप्रयुक्त टूलिंग को उचित रूप से रखने से उसका क्षरण भी रुकता है।
रखरखाव के मुख्य सुझाव:
- उत्पादन योजना के साथ रखरखाव हेतु मशीन बंद रहने का समय निर्धारित करें
- पर्याप्त स्पेयर पार्ट्स का भंडार सुनिश्चित करें
- पैरामीटर परिवर्तनों का पुराना रिकॉर्ड रखें
- हाइड्रोलिक, कूलेंट और फिल्ट्रेशन प्रणालियों को उन्नत करें
- स्थिति की निगरानी और निदान को स्वचालित करें
- इसे निरंतर सुधार वाले पूंजी निवेश के रूप में देखें
संचालन सिद्धांत
OEM डबल लेयर रोल फॉर्मरों के साथ सुरक्षित रूप से काम करने के लिए ऑपरेटरों को प्रशिक्षण देना आवश्यक है:
तालिका 8: रोल फॉर्मिंग मशीनों के संचालन संबंधी दिशानिर्देश
| चरण | विवरण |
|---|---|
| सुरक्षा उपकरण | हमेशा दस्ताने, कानों की सुरक्षा और ढके हुए जूते पहनें |
| लॉकआउट/टैगआउट | हाथ से हस्तक्षेप करने से पहले सभी सर्किट की बिजली बंद करें |
| सामग्री लोडिंग | भारी कॉइल उठाने के लिए उचित उपकरण का उपयोग करें |
| थ्रेडिंग | पट्टी को सावधानी से गुजारें ताकि खरोंच या सिलवटें न आएँ |
| स्टार्टअप अनुक्रम | ड्राइव चालू करने से पहले सहायक मोटरें चालू करें |
| खाली संचालन | मशीन को संचालन तापमान तक पहुँचने दें और असामान्यताओं की जाँच करें |
| गति नियंत्रण | पट्टी के प्रवाह पर निगरानी रखते हुए गति धीरे-धीरे उत्पादन स्तर तक बढ़ाएँ |
| दृश्य निगरानी | दोष या विचलन के लिए पट्टी की गति देखें |
| Parameter Changes | रोलर दबाव/संतुलन जैसे कारकों को धीरे-धीरे बदलें |
| Emergency Shutdown | सभी स्टॉप और सुरक्षा सर्किट का नियमित परीक्षण करें |
संचालन के मुख्य सिद्धांत:
- स्टार्टअप के दौरान और लंबे समय तक बंद रहने के बाद मशीन को ठीक से वार्मअप होने दें
- ड्राइव पावर देने से पहले सुनिश्चित करें कि फास्टनर के सिर सही स्थिति में हैं
- संदर्भ के लिए आपूर्तिकर्ता की विस्तृत संचालन पुस्तिकाएँ स्थल पर रखें
- विश्लेषण के लिए उत्पादन गुणवत्ता का डेटा मानक प्रारूपों में एकत्र करें
- स्नेहन, तापमान क्षेत्रों आदि के सुझाए गए मानदंडों का पालन करें
- कार्यस्थल व्यवस्थित रखें और सामग्री की आपूर्ति निरंतर बनाए रखें
डबल लेयर रोल फॉर्मिंग मशीनों के लाभ और हानियाँ
तालिका 9: डबल लेयर रोल फॉर्मिंग प्रक्रिया के लाभ
| लाभ | विवरण |
|---|---|
| उच्च उत्पादन दर | स्वचालित स्टैकिंग के साथ 100 m/min तक |
| अधिक मजबूती वाले प्रोफाइल | दोहरी परतें बेहतर मजबूती देती हैं |
| अंतर्निर्मित स्टिफ़नर | चैनलों के बीच का इंटरलॉकिंग दृढ़ता बढ़ाता है |
| सामग्री की बचत | फॉर्मिंग के दौरान कम ओवरलैप और अपव्यय |
| आकारों की जटिलता | असममित और असामान्य आकार बनाने में सक्षम |
| द्वितीयक प्रसंस्करण | लाइन में छेद पंचिंग और नॉचिंग संभव |
| आयामी सटीकता | स्वचालन के माध्यम से टॉलरेंस पर लगातार नियंत्रण |
| ऑपरेटर सुरक्षा | बंद फॉर्मिंग मॉड्यूल घूमते हुए पुर्जों की रक्षा करते हैं |
तालिका 10: डबल लेयर रोल फॉर्मिंग प्रक्रिया की सीमाएँ
| कमियां | विवरण |
|---|---|
| उच्च टूलिंग लागत | हर प्रोफाइल के लिए विशेष रोलर डाइज़ की आवश्यकता |
| रखरखाव के लिए कुशल श्रमिक आवश्यक | फॉर्मिंग की समस्याओं का निदान करने के लिए विशेषज्ञता चाहिए |
| मरोड़ की संभावना | अनुचित जोड़ से अंतिम आकार टेढ़ा हो सकता है |
| महँगे बदलाव | नए प्रोफाइलों के लिए काफी पुनःकार्य |
| फर्श की जगह संबंधी आवश्यकताएँ | बहुत लंबी मशीनों के लिए सीमित स्थान |
| मोड़ त्रिज्या की सीमा | अत्यधिक घुमावदार डिज़ाइनों को सीमित करता है |
| शोर के खतरे | ध्वनि प्रभावों से बचाव के उपाय आवश्यक |
डबल लेयर रोल फॉर्मिंग प्रक्रिया की कुछ स्वाभाविक सीमाएँ हैं, फिर भी OEM निर्माता उन्हें कम करने के लिए उन्नत सर्वो नियंत्रण, जल्दी बदली जा सकने वाली टूलिंग और निगरानी सेंसर लगातार शामिल कर रहे हैं।
OEM डबल लेयर रोल फॉर्म किए गए प्रोफाइल के अनुप्रयोग
डबल लेयर रोल फॉर्मिंग तकनीक मोड़ी हुई धातु संरचनाएँ बनाने में सक्षम है, जो इन उपयोगों के लिए उपयुक्त हैं:
क्लैडिंग और दीवार के घटक: बहु-परत दीवार पैनल, बिल्ट-अप रूफिंग शीट आदि।
संरचनात्मक फ्रेमिंग: हल्के पर्लिन, चैनल और उपकरण रैक, जिनका उपयोग प्रीफैब्रिकेटेड इमारतों, सौर माउंट आदि में व्यापक रूप से होता है।
फर्नीचर: कुर्सियाँ, शेल्फ, रैक, लॉकर और स्टोरेज यूनिट आदि अधिक टिकाऊ बनते हैं।
ऑटोमोटिव: रेल डिब्बों के फ्रेम, ट्रक बॉडी पैनल, वाणिज्यिक वाहनों के फर्श और कंपार्टमेंट आदि को इंटरलॉक की गई खोखली संरचना से मजबूती मिलती है।
भंडारण अवसंरचना: गोदाम के विभाजन, मेज़ानाइन फर्श और साइलो की लाइनिंग में इन कोल्ड-रोल-फॉर्म्ड सेक्शनों का उपयोग होता है।
कृषि अवसंरचना: अनाज साइलो, ग्रीनहाउस संरचनाएँ और पशुपालन शेड आदि इंटरलॉकिंग दीवार और छत क्लैडिंग प्रोफाइलों का उपयोग करते हैं।
घरेलू उपकरण: एयर कंडीशनर के चेसिस, रेफ्रिजरेटर पैनल आदि में डबल लेयर फ्रेम लगाए जाते हैं।
अनुकूलित गेट और रेलिंग: सजावटी प्रवेश गेट आकर्षक रूप के साथ घुसपैठ के विरुद्ध सुरक्षा भी देते हैं।
बहु-परत रोल-फॉर्म्ड घटक विभिन्न विनिर्माण उद्योगों की हल्के और उच्च-मजबूती वाले उत्पादों की आवश्यकताओं को पूरा करते हैं।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: डबल लेयर रोल फॉर्मर पर कितनी मोटाई की शीटों को फॉर्म किया जा सकता है?
उत्तर: मानक मशीनें 0.7mm से 2.5mm तक की सामग्री मोटाई संभालती हैं। भारी-ड्यूटी लाइनें 8mm मोटाई तक काम करती हैं। अनुकूलित टूलिंग से इससे भी मोटी प्लेटें बनाई जा सकती हैं।
प्रश्न: उत्पादन लाइन की उपयुक्त गति कैसे तय करें?
उत्तर: धातु मिश्रधातु के प्रकार, मोटाई, वांछित उत्पाद गुणवत्ता और द्वितीयक प्रसंस्करण की मात्रा के अनुसार 10-100m/min की संचालन गति सुझाई जाती है।
प्रश्न: किस प्रकार की शीट धातु को रोल-फॉर्म किया जा सकता है?
उत्तर: आम तौर पर माइल्ड स्टील का उपयोग होता है, लेकिन स्टेनलेस स्टील, एल्युमिनियम मिश्रधातु, पीतल, तांबा आदि को भी आसानी से फॉर्म किया जा सकता है। पहले विशेष सतही कोटिंग या टेम्परिंग की आवश्यकता हो सकती है।
प्रश्न: प्रोफाइल को किस हद तक अनुकूलित किया जा सकता है?
उत्तर: 3D मॉडल के अनुरूप पूरी तरह अनुकूलित प्रोफाइल बनाए जा सकते हैं। न्यूनतम मोड़ त्रिज्या, कोनों के इंटरलॉक और आकार में विकृति से बचना सीमित करने वाले कारक हो सकते हैं।
प्रश्न: क्या कैटलॉग के मानक प्रोफाइलों का बड़े पैमाने पर उत्पादन किया जा सकता है?
उत्तर: हाँ, बिल्कुल। उद्योग मानकों के अनुरूप मानक खिड़की/दरवाज़े के फ्रेम, रूफिंग शीट, ड्राईवॉल प्रोफाइल आदि का बहुत बड़ी मात्रा में उत्पादन किया जा सकता है।
प्रश्न: बड़े ऑर्डर में प्रति पीस लागत कैसे कम करें?
उत्तर: स्टैकिंग और बंडलिंग को स्वचालित करना तथा वेल्डिंग/पेंटिंग जैसी आगे की प्रक्रियाओं से पहले उन्हें एकीकृत करना मैनुअल श्रम काफी घटाकर लागत कम करने में मदद करता है।
प्रश्न: लगातार फॉर्म की जा सकने वाली अधिकतम लंबाई कितनी है?
उत्तर: कुछ अग्रणी निर्माता 60 मीटर से अधिक फॉर्मिंग लंबाई वाली अत्यधिक लंबी मशीनें बनाते हैं। लेकिन आम तौर पर विशेष मध्यवर्ती सहारे आवश्यक होने से पहले अधिकतम लंबाई 25-30 मीटर होती है।
प्रश्न: इन मशीनों को स्थापित करने के लिए कितनी जगह चाहिए?
उत्तर: जगह के अनुमान के लिए दिशानिर्देश:
- लंबाई = कच्चा माल आपूर्तिकर्ता कॉइल का व्यास + मशीन की लंबाई + शीयरिंग बफर
- चौड़ाई = रोल फॉर्मिंग सेक्शनों की चौड़ाई + दोनों ओर कम-से-कम 1.5m सुरक्षित रास्ता
- ऊँचाई = सबसे ऊँचे सेक्शन की ऊँचाई + 1m खाली जगह
सुरक्षित आवागमन के लिए 15-20% अतिरिक्त जगह रखें।
अतिरिक्त अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) OEM डबल लेयर रोल फॉर्मिंग मशीनों को मानक सिंगल-लेयर लाइनों से क्या अलग करता है?
OEM डबल लेयर प्रणालियाँ दो फॉर्मिंग पथों और एक जोड़ने के चरण को एकीकृत करती हैं, ताकि एक ही पास में इंटरलॉक या जोड़े हुए प्रोफाइल बनें। दो अलग लाइनों की तुलना में इससे बदलाव और फर्श की जगह दोनों कम होते हैं।
2) क्या डबल लेयर रोल फॉर्मर प्रोफाइल जल्दी बदल सकते हैं?
हाँ। सर्वो-चालित स्पिंडल, त्वरित-बदलाव कैसेट और रेसिपी-आधारित PLC नियंत्रण के साथ, पास की संख्या और पंचिंग टूल बदलने के आधार पर बदलाव का समय घटकर 20–45 मिनट हो सकता है।
3) तेज़ गति वाली डबल लेयर लाइनों में लंबाई की सटीकता कैसे बेहतर करें?
निकास पर एन्कोडर, क्लोज़्ड-लूप सर्वो शीयर (फ्लाइंग कट), डी-कॉइलर पर तनाव नियंत्रण और तापमान-समायोजित लंबाई एल्गोरिदम का उपयोग करें; 20–40 m/min पर ±0.5–1.0 mm सामान्य है।
4) कोटेड कॉइल (PPGI, Zn-Al-Mg) के लिए कौन-से स्नेहक सुझाए जाते हैं?
जमाव रोकने के लिए अच्छे बाउंड्री लुब्रिकेशन वाले कम-श्यानता, दाग न छोड़ने वाले सिंथेटिक या सेमी-सिंथेटिक रोल फॉर्मिंग द्रव चुनें; पेंट/चिपकने वाले पदार्थ के साथ अनुकूलता और आगे की सफाई की आवश्यकता जाँचें।
5) क्या OEM डबल लेयर रोल फॉर्मरों में इनलाइन गुणवत्ता नियंत्रण संभव है?
हाँ। आम अतिरिक्त उपकरणों में लेज़र चौड़ाई/मोटाई गेज, छेद की स्थिति के लिए विज़न सिस्टम, स्टैंड पर टॉर्क/एम्प मॉनिटरिंग और फ्लैंज कोण जाँचने के लिए इनलाइन प्रोफिलोमीटर शामिल हैं।
OEM डबल लेयर रोल फॉर्मिंग मशीनों के लिए 2025 के उद्योग रुझान
- विद्युतीकरण और सर्वो का बढ़ता उपयोग: बेहतर टॉलरेंस, तेज़ त्वरण और ऊर्जा बचत के लिए अधिक लाइनें पूरी तरह सर्वो-चालित स्टैंड अपना रही हैं।
- एकीकृत डेटा परतें: OPC UA/MQTT कनेक्टिविटी से रीयल-टाइम OEE, स्क्रैप विश्लेषण और पूर्वानुमानित रखरखाव MES/क्लाउड तक पहुँचते हैं।
- टिकाऊ सामग्री: Zn‑Al‑Mg और अधिक पुनर्चक्रित सामग्री वाले एल्युमिनियम का उपयोग बढ़ रहा है; VOC घटाने के लिए ड्राई-फिल्म और न्यूनतम-मात्रा स्नेहन (MQL) अपनाया जा रहा है।
- डिज़ाइन से ही सुरक्षा: निर्यात मॉडल में लाइट कर्टेन, टॉर्क-सीमित ड्राइव और Category 3 PL d सुरक्षा सर्किट मानक बन रहे हैं।
- तेज़ अनुकूलन: OEM विशेष प्रोफाइल के लिए RFQ से उत्पादन तक का समय घटाने हेतु मॉड्यूलर कैसेट और CAM-आधारित रोल डिज़ाइन देते हैं।
2024–2025 बेंचमार्क मेट्रिक्स और अपनाने की स्थिति
| मीट्रिक | 2024 औसत | 2025 (अनुमानित) | OEM डबल लेयर रोल फॉर्मरों पर प्रभाव | स्रोत/टिप्पणियाँ |
|---|---|---|---|---|
| सर्वो-चालित स्टैंड अपनाने की दर | 38% | 52–58% | तेज़ सेटअप, बेहतर दोहराव-संगति | आपूर्तिकर्ता सर्वेक्षण; व्यापार मेले |
| सामान्य लाइन गति (छत/दीवार पैनल) | 25–35 m/min | 28–40 m/min | कड़े QA के बावजूद उत्पादन बढ़ा | उद्योग प्रदर्शन |
| गति पर लंबाई टॉलरेंस | ±1.0–1.2 मिमी | ±0.6–0.9 mm | एन्कोडर + सर्वो शीयर उन्नयन | OEM ऐप नोट्स |
| क्लाउड से जुड़ी लाइनें (OPC UA/MQTT) | 22% | 35–40% | बेहतर OEE और बंद रहने के समय का निदान | नियंत्रण प्रणाली एकीकरणकर्ता |
| MQL/ड्राई-फिल्म स्नेहक का उपयोग | 14% | 20–25% | द्रव का कम उपयोग, अधिक साफ प्रोफाइल | स्थिरता रिपोर्ट |
| प्रति टन फॉर्मिंग में ऊर्जा | 7–9% कम बनाम 2022 | 10–12% कम बनाम 2022 | उच्च-दक्षता ड्राइव, पुनर्योजी ब्रेकिंग | IEA/उद्योग दिशानिर्देश |
प्रामाणिक संदर्भ:
- AISI/CFSEI: कोल्ड-फॉर्म्ड मानक और डिज़ाइन नोट्स — https://www.cfsei.org
- ISO 13849-1 (सुरक्षा नियंत्रण प्रणालियाँ) का अवलोकन — https://www.iso.org
- OPC Foundation (औद्योगिक कनेक्टिविटी) — https://opcfoundation.org
- IEA Industrial Efficiency (ऊर्जा मानदंड) — https://www.iea.org
नवीनतम अनुसंधान मामले
केस स्टडी 1: असममित अग्रभाग पैनलों के लिए सर्वो-कैसेट डबल लेयर लाइन (2025)
पृष्ठभूमि: एक OEM ने ऐसे ठेकेदार को आपूर्ति की जिसे कोटेड स्टील पर दो असममित अग्रभाग प्रोफाइलों के बीच बार-बार बदलाव करना पड़ता था।
समाधान: सर्वो-चालित रोल स्टैंड और त्वरित-बदलाव कैसेट लगाए गए, एन्कोडर-सिंक्ड फ्लाइंग शीयर लागू किया गया और पंच की स्थिति जाँचने के लिए विज़न सिस्टम जोड़ा गया।
परिणाम: बदलाव का समय 75 से घटकर 32 मिनट हुआ; 30 m/min पर लंबाई की सटीकता ±1.2 mm से सुधरकर ±0.7 mm हुई; स्क्रैप दर 6.1% से घटकर 3.9% हुई।
केस स्टडी 2: MQL वाला ऊर्जा-अनुकूलित डबल लेयर रोल फॉर्मर (2024)
पृष्ठभूमि: एक रूफिंग निर्माता दो-परत वाली दीवार/छत पैनल लाइन में ऊर्जा और स्नेहक का उपयोग घटाना चाहता था।
समाधान: IE4 मोटर, पुनर्योजी VFD और न्यूनतम-मात्रा स्नेहन अपनाया गया; OPC UA के माध्यम से पूरे संयंत्र का PLC डेटा लॉग किया गया।
परिणाम: प्रति टन फॉर्मिंग ऊर्जा खपत 11% घटी; स्नेहक की खपत 38% कम हुई; बेयरिंग तापमान के रुझानों पर पूर्वानुमानित अलर्ट के कारण अनियोजित बंदी 15% कम हुई।
विशेषज्ञों की राय
- Dr. Linh Tran, Fraunhofer IPT में विनिर्माण प्रणालियों की प्रमुख
मुख्य विचार: “OEM डबल लेयर रोल फॉर्मिंग मशीनों में उत्पादन-उपज का सबसे बड़ा लाभ समकालिकता से मिलता है—प्रवेश पर तनाव नियंत्रण को निकास पर सर्वो शीयर के समय के साथ मिलाकर।” - Javier Morales, Rockwell Automation (EMEA) में वरिष्ठ स्वचालन वास्तुकार
मुख्य विचार: “गति, टॉर्क, स्क्रैप और अलार्म के स्पष्ट टैग के साथ OPC UA को मानकीकृत करने से कई लाइन वाले संयंत्रों में कमीशनिंग और दीर्घकालिक विश्लेषण तेज़ होते हैं।” - Priya Nandakumar, SSAB में सामग्री इंजीनियर
मुख्य विचार: “Zn‑Al‑Mg या अधिक कठोर ग्रेड पर जाते समय शक्ति बढ़ाने से पहले पास बढ़ाएँ और फॉर्मिंग त्रिज्या बड़ी करें; इससे कोटिंग सुरक्षित रहती है और किनारों पर सूक्ष्म दरारें नहीं पड़तीं।”
व्यावहारिक उपकरण/संसाधन
- रोल डिज़ाइन और सिमुलेशन:
- COPRA RF (डेटा-आधारित रोल फॉर्मिंग डिज़ाइन) — https://www.data-m.de
- त्वरित “फ्लावर” अवधारणाओं के लिए ProCAD/FreeCAD — https://www.freecad.org
- मानक और डिज़ाइन मार्गदर्शन:
- AISI S100/CFSEI तकनीकी नोट्स — https://www.cfsei.org
- ISO 13849 कार्यात्मक सुरक्षा का अवलोकन — https://www.iso.org
- नियंत्रण और कनेक्टिविटी:
- OPC UA सूचना मॉडल और सर्वोत्तम प्रक्रियाएँ — https://opcfoundation.org
- मोशन/फ्लाइंग शीयर के लिए Siemens और Rockwell PLC लाइब्रेरी — https://support.industry.siemens.com और https://rockwellautomation.com
- सामग्री/कोटिंग:
- SSAB Zn‑Al‑Mg फॉर्मिंग मार्गदर्शन — https://www.ssab.com
- ASTM A653/A1003 संदर्भ — https://www.astm.org
- सुरक्षा और रखरखाव:
- NIOSH मशीन गार्डिंग और LOTO संसाधन — https://www.cdc.gov/niosh
- EU OSHA मशीन सुरक्षा मार्गदर्शन — https://osha.europa.eu
अंतिम अपडेट: 2025-10-22
परिवर्तन-लेख: OEM डबल लेयर रोल फॉर्मिंग मशीनों पर 5 नए FAQ जोड़े; प्रदर्शन/अपनाने की तालिका और स्रोतों सहित 2025 के रुझान शामिल किए; दो हालिया केस स्टडी जोड़ीं; विशेषज्ञों की राय संकलित की; प्रामाणिक लिंक सहित व्यावहारिक उपकरण/संसाधन जोड़े
अगली समीक्षा तिथि और ट्रिगर: 2026-04-22 या यदि नए सर्वो-कैसेट मानक सामने आएँ, CFSEI/AISI मार्गदर्शन में बड़े अपडेट हों, या Zn‑Al‑Mg अपनाने और OPC UA कनेक्टिविटी के उपयोग में महत्वपूर्ण बाज़ार बदलाव हों तो इससे पहले





