
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

मेटल टाइल रोल फॉर्मिंग मशीनें धातु की रूफिंग टाइलों और पैनलों के निर्माण का कुशल तरीका हैं। इस उन्नत विनिर्माण प्रक्रिया में रोल सपाट धातु कॉइल को मोड़कर वांछित रूफिंग प्रोफाइल बनाते हैं। पारंपरिक धातु रूफिंग उत्पादन विधियों की तुलना में मेटल टाइल रोल फॉर्मिंग के कई लाभ हैं।
इस विस्तृत गाइड में मेटल टाइल रोल फॉर्मिंग मशीनों के बारे में जानने योग्य सभी बातें शामिल हैं। इसमें रोल फॉर्मिंग प्रक्रिया, रोल फॉर्मर के विभिन्न घटक और सुविधाएँ, डिज़ाइन संबंधी विचार तथा आम उपयोग शामिल हैं। इस परिवर्तनकारी धातु-कार्य तकनीक को समझने में मदद के लिए अंत में अक्सर पूछे जाने वाले प्रश्न भी दिए गए हैं। आइए शुरू करें!
मेटल टाइल रोल फॉर्मिंग कैसे काम करती है?
रोल फॉर्मिंग एक निरंतर मोड़ने की प्रक्रिया है, जिसमें शीट मेटल को एकसमान अनुप्रस्थ सेक्शन वाले पुर्जों में ढाला जाता है। शीट मेटल रोलर डाइयों की श्रृंखला से गुज़रती है, जो सामग्री को क्रमिक रूप से वांछित प्रोफाइल देती हैं। रोलिंग मिल से सामग्री गुजरते समय रोल का हर सेट छोटे-छोटे मोड़ देता है, जब तक अंतिम आकार प्राप्त न हो जाए।
रोल धातु को मोड़ने के लिए ऊर्ध्वाधर दबाव डालते हैं और शीट को मशीन से आगे बढ़ाने के लिए क्षैतिज बल लगाते हैं। रोल फॉर्मिंग प्रक्रिया से लंबाई के साथ वक्र और मोड़ बनाकर जटिल ज्यामिति तैयार की जा सकती है। यह एक कुशल, एक-चरणीय प्रक्रिया है जो अधिक मात्रा में उत्पादन कर सकती है।
चरण-दर-चरण प्रक्रिया
मेटल टाइल रोल फॉर्मिंग प्रक्रिया का संक्षिप्त विवरण:
- फीडिंग – कॉइल की गई धातु शीट को रोल फॉर्मर के प्रवेश पर लगी अनकॉइलिंग इकाई पर रखा जाता है। सामग्री को स्थिर गति से मशीन में भेजा जाता है।
- फॉर्मिंग – शीट रोलर डाइयों की श्रृंखला में प्रवेश करती है, जो धातु को क्रमिक रूप से निर्दिष्ट प्रोफाइल में मोड़ती हैं।
- कटिंग – पूरा प्रोफाइल बनने के बाद कटिंग घटक तैयार पुर्जे को आवश्यक लंबाई में काटता है।
- गणना/स्टैकिंग – आकार दिए गए पुर्जों को आसानी से सँभालने के लिए स्वचालित रूप से गिना और ढेर में रखा जाता है।
रोल फॉर्मिंग प्रक्रिया निरंतर चलती है और इसके सभी चरण एक साथ होते हैं। यह स्वचालन उच्च उत्पादन दर और एकसमान गुणवत्ता वाले पुर्जे संभव बनाता है।
रोल फॉर्मिंग बनाम प्रेस ब्रेक बेंडिंग
रोल फॉर्मिंग को प्रेस ब्रेक बेंडिंग नहीं समझना चाहिए। दोनों प्रक्रियाएँ शीट मेटल को आकार देती हैं, लेकिन इनमें कुछ प्रमुख अंतर हैं:
- प्रेस ब्रेकिंग – प्रेस में पुर्जे बनाने के लिए नर और मादा डाई का उपयोग करती है। कम या मध्यम उत्पादन मात्रा के लिए अधिक उपयुक्त है।
- रोल फॉर्मिंग – रोलर डाइयाँ मशीन से गुजरते समय सामग्री को धीरे-धीरे आकार देती हैं। अधिक उत्पादन मात्रा के लिए आदर्श है।
- रोल फॉर्मिंग से बने पुर्जों के प्रोफाइल और गुणवत्ता एकसमान होते हैं, क्योंकि उन्हें निरंतर प्रक्रिया में बनाया जाता है। प्रेस ब्रेकिंग में एक बैच से दूसरे बैच तक कुछ अंतर आ सकता है।
- रोल फॉर्मिंग धातु पर कम तनाव डालती है, जिससे लंबे पुर्जों में दरार की संभावना घटती है। प्रेस ब्रेक अधिक दबाव वाले संपर्क से सामग्री को नुकसान पहुँचा सकते हैं।
लंबे, अधिक मात्रा में बनने वाले धातु रूफिंग पुर्जों के लिए आम तौर पर रोल फॉर्मिंग पसंदीदा प्रक्रिया है।
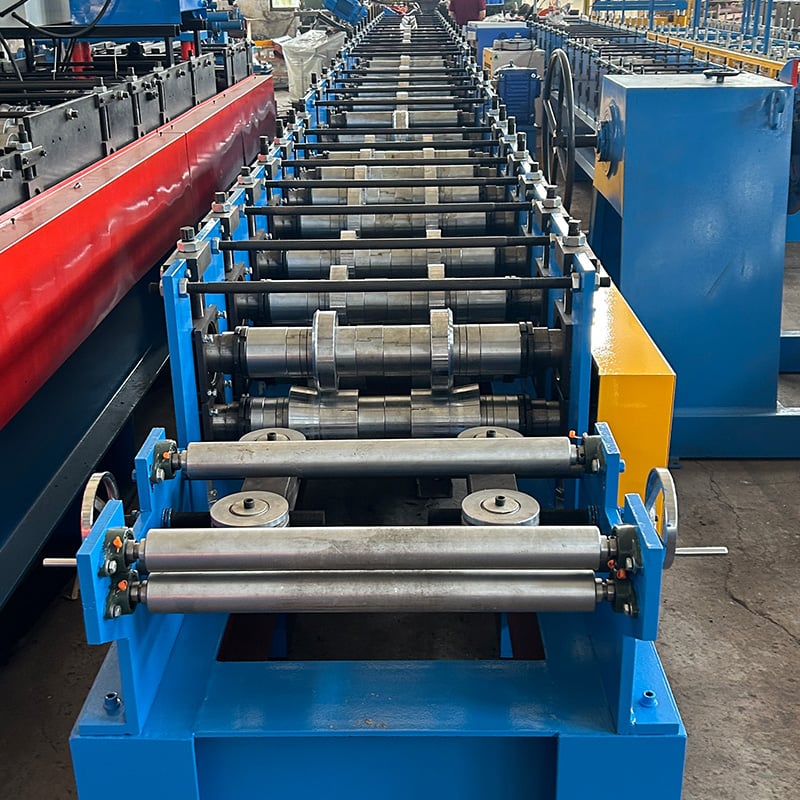
मेटल टाइल रोल फॉर्मिंग मशीन के घटक
मेटल टाइल रोल फॉर्मर में कई मूलभूत घटक होते हैं, जो मिलकर आकार दिए गए पुर्जे बनाते हैं:
अनकॉइलर
लाइन की शुरुआत में सपाट शीट मेटल की बड़ी कॉइल अनकॉइलर पर लोड की जाती है। अनकॉइलर शीट को निश्चित गति और तनाव के साथ रोल फॉर्मर में भेजता है। आम अनकॉइलर प्रकारों में मैकेनिकल, हाइड्रोलिक और न्यूमैटिक शामिल हैं।
फीड टेबल
यह मेज़ जैसी संरचना वाला घटक सपाट धातु शीट को रोल फॉर्मिंग सेक्शन तक मार्गदर्शन करता है। यह सुनिश्चित करता है कि सामग्री पहले फॉर्मिंग रोलों में सुचारु रूप से और समान ढंग से प्रवेश करे।
फॉर्मिंग स्टेशन
मशीन का मुख्य भाग फॉर्मिंग सेक्शन है, जिसमें रोलर डाइयाँ धातु को क्रमिक रूप से वांछित आकार में मोड़ती हैं। रोलर डाई स्टेशनों की संख्या पुर्जे की ज्यामिति के अनुसार बदलती है। सरल प्रोफाइल में केवल 5-10 स्टेशन हो सकते हैं, जबकि जटिल प्रोफाइल के लिए 15 या अधिक फॉर्मिंग स्टेशन चाहिए हो सकते हैं।
कटऑफ चाकू
प्रोफाइल पूरी तरह बनने के बाद कटऑफ चाकू उसे आवश्यक लंबाई में काटता है। रोल फॉर्मर में पंचिंग या आरी-शैली के कटऑफ हो सकते हैं। स्वचालित कटऑफ प्रक्रिया को सुव्यवस्थित करके अधिकतम उत्पादन में मदद करता है।
गणना प्रणाली
गणना या स्टैकिंग प्रणाली कटे हुए पुर्जों को आसानी से सँभालने के लिए व्यवस्थित करती है। काउंटर पुर्जों को ढेर में रख सकते हैं या व्यवस्थित डिब्बों में डाल सकते हैं। इससे रोल फॉर्मर से पुर्जों का प्रवाह बेहतर होता है।
नियंत्रण प्रणाली
नियंत्रण प्रणाली गति, फीड दर, कटाई की लंबाई और अन्य पैरामीटरों में तालमेल रखती है। आधुनिक रोल फॉर्मरों में प्रोग्राम किए जा सकने वाले PLC होते हैं, जो सटीक नियंत्रण और निगरानी देते हैं।
निकास रैंप
ढलान वाला निकास रैंप आकार दिए और काटे गए पुर्जों को मशीन से बाहर निकालता है। कुछ छोटी मशीनों में रैंप की जगह निकास च्यूट हो सकते हैं।
इन मुख्य घटकों के अलावा, अतिरिक्त कार्यक्षमता के लिए रोल फॉर्मरों में पिंच रोल, हीटिंग, छेद पंचिंग, एम्बॉसिंग और अन्य इनलाइन प्रक्रियाएँ भी एकीकृत की जा सकती हैं।
रोल फॉर्मर विन्यास
मेटल टाइल रोल फॉर्मिंग मशीनें कई विन्यास और प्रकारों में उपलब्ध हैं। मुख्य प्रकार हैं:
स्थिर
स्थिर या इनलाइन रोल फॉर्मरों के सभी घटक अपनी जगह पर लगे होते हैं। शीट मशीन के हर सेक्शन से सीधी दिशा में गुजरती है। यह रोल फॉर्मर का सबसे आम और किफायती प्रकार है। इसकी उत्पादन गति आम तौर पर 15-20 फ़ीट प्रति मिनट तक पहुँचती है।
पोर्टेबल
पोर्टेबल रोल फॉर्मर गतिशीलता और लचीलेपन के लिए बनाए जाते हैं। सभी घटक पहियों वाले फ्रेम पर लगे होते हैं, जिससे मशीन आसानी से स्थानांतरित की जा सकती है। पोर्टेबल रोलिंग मिल कम जगह लेती हैं और स्थल पर फॉर्मिंग के लिए ले जाई जा सकती हैं। हालांकि, उनकी उत्पादन गति स्थिर मशीनों से कम होती है।
ऊर्ध्वाधर
ऊर्ध्वाधर रोल फॉर्मर प्रक्रिया को ऊर्ध्वाधर तल में व्यवस्थित करता है। धातु शीट क्षैतिज दिशा के बजाय ऊपर और नीचे के रोलरों से लंबवत गुजरती है। ऊर्ध्वाधर रोलिंग में कम फर्श-क्षेत्र लगता है और प्रोफाइल में ऊर्ध्वाधर वक्र बनाए जा सकते हैं। हालांकि, इसकी लागत अधिक और गति स्थिर क्षैतिज मशीनों से धीमी होती है।
सर्पिलाकार
सर्पिलाकार रोल फॉर्मर शीट को कई फॉर्मिंग स्टैंडों से क्षैतिज दिशा में आगे-पीछे घुमाकर गुज़ारते हैं। इससे ऊँची उत्पादन दर बनाए रखते हुए कम जगह का लाभ मिलता है। सर्पिलाकार मशीनों में सामग्री संभालने की व्यवस्था अधिक जटिल होती है, लेकिन वे जगह का उपयोग अधिकतम करती हैं।
कस्टम
विशिष्ट पुर्जा ज्यामिति के लिए विनिर्देशों के अनुसार कस्टम रोल फॉर्मर बनाए जा सकते हैं। इन मशीनों में मालिकाना प्रोफाइल के लिए विशेष सुविधाएँ और टूलिंग होती हैं। धातु रूफिंग प्रणालियों में आम, कस्टम रोल फॉर्मर विशिष्ट उत्पादों की सर्वोत्तम फॉर्मिंग सुनिश्चित करते हैं।
पुर्जे की ज्यामिति, उत्पादन आवश्यकताओं और बजट पर सावधानी से विचार करने से आदर्श रोल फॉर्मर विन्यास चुनने में मदद मिलती है।
मुख्य डिज़ाइन कारक
रोल फॉर्मिंग मशीनें धातु रूफिंग पैनल के प्रोफाइल डिज़ाइन के अनुसार विशेष रूप से तैयार की जाती हैं। उपकरण डिज़ाइन करते समय कई कारकों का ध्यान रखना आवश्यक है:
सामग्री का प्रकार
फॉर्म की जाने वाली शीट मेटल की मोटाई, ग्रेड, कोटिंग और चौड़ाई रोल तथा मशीन के पैरामीटरों को प्रभावित करती है। उपकरण सामग्री के विनिर्देशों के अनुसार डिज़ाइन किया जाता है।
भाग की लंबाई
पुर्जे की अधिकतम लंबाई मशीन लाइन का आकार और लेआउट तय करती है। लंबे प्रोफाइलों के लिए अक्सर सर्पिलाकार विन्यास चाहिए होता है। छोटे पुर्जों के लिए पोर्टेबल मिल उपयोग की जा सकती है।
ज्यामिति
पैनल के आकार की जटिलता—जिसमें रिब्स, वक्र और कोण शामिल हैं—आवश्यक रोलर स्टेशनों की संख्या तय करती है। सरल आकारों के लिए कम स्टैंड चाहिए होते हैं।
उत्पादन मात्रा
अधिक उत्पादन मात्रा की आवश्यकता के लिए तेज़ और स्वचालित सुविधाओं वाला उपकरण चाहिए। कम मात्रा में सरल मैनुअल मशीनें पर्याप्त हो सकती हैं। गति और उत्पादकता की ज़रूरतें विनिर्देशों को प्रभावित करती हैं।
बजट
रोल फॉर्मिंग उपकरण कम लागत वाली मैनुअल मशीनों से लेकर परिष्कृत उच्च-गति लाइनों तक उपलब्ध हैं। अंततः बजट तय करता है कि कौन-सी क्षमताएँ संभव हैं। प्राथमिकताएँ लागत और उत्पादन आवश्यकताओं के बीच संतुलन बनाती हैं।
वांछित धातु रूफिंग पैनलों के लिए उपयुक्त रोल फॉर्मर चुनने हेतु सावधानीपूर्वक योजना बनानी चाहिए। डिज़ाइनर और निर्माता के बीच परामर्श से उपकरण को अनुकूलित किया जा सकता है।
मेटल रूफिंग अनुप्रयोग
दक्षता और लचीलेपन के कारण, लोकप्रिय धातु रूफिंग उत्पाद बनाने के लिए रोल फॉर्मिंग आदर्श है। टाइल रोल फॉर्मिंग मशीनों से बनाए जाने वाले आम धातु रूफिंग प्रोफाइल हैं:
स्टैंडिंग सीम
ऊर्ध्वाधर रिब्स वाले स्टैंडिंग सीम पैनलों को छिपे हुए फास्टनिंग के साथ रोल फॉर्म किया जाता है। इससे आकर्षक और जलरोधी धातु की छत बनती है।
नालीदार
साइनसॉइडल आकार वाले विशिष्ट नालीदार पैनल रोल फॉर्मर पर आसानी से बनाए जाते हैं। नालीदार पैनलों का उपयोग रूफिंग और बाहरी दीवार की क्लैडिंग में होता है।
शेक और शिंगल
वुड शेक या एस्फाल्ट शिंगल जैसा रूप देने वाले इन प्रोफाइलों में छोटी, एक-दूसरे पर चढ़ी रिब्स होती हैं, जो धातु पर शिंगल डिज़ाइन की नकल करती हैं।
धातु टाइलें
शीट मेटल को रोल फॉर्म करके मिट्टी, कंक्रीट या स्लेट की रूफ टाइलों जैसे आकार दिए जा सकते हैं। हल्की धातु टाइलें आकर्षक रूप बनाए रखते हुए लगाना आसान करती हैं।
क्लिप लॉक पैनल
तेज़ इंस्टॉलेशन के लिए क्लिप-लॉक पैनलों में अंतर्निर्मित फास्टनिंग टैब होते हैं। क्लिप आस-पास के पैनलों को आपस में जोड़कर छत के आधार पर सुरक्षित करती हैं।
वर्षा-जल निकासी उत्पाद
रोल फॉर्मिंग तकनीक से गटर, डाउनस्पाउट और कलेक्टर हेड बनाए जाते हैं। रोलिंग की एकरूपता से वर्षा-जल निकासी के पुर्जों को लाभ मिलता है।
संकरी चौड़ाई की कॉइल
बर्बादी और लागत घटाने के लिए 5″- 24″ चौड़ी संकरी धातु स्ट्रिप को रोल फॉर्म करके पैनल बनाए जा सकते हैं। ये विभिन्न धातुओं और फिनिश में उपलब्ध हैं।
उचित टूलिंग डिज़ाइन के साथ, रोल फॉर्मिंग मशीनों से लगभग कोई भी लंबा धातु रूफिंग उत्पाद बनाया जा सकता है।
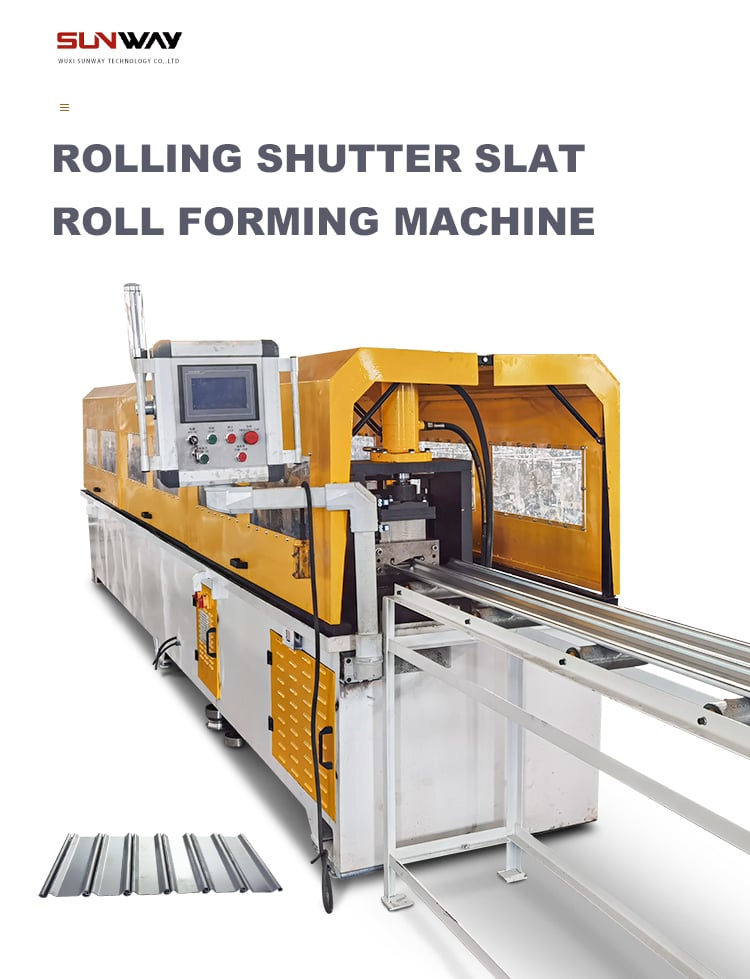
रोल फॉर्मर टूलिंग
रोल फॉर्मिंग मिल के केंद्र में रोलर डाइयाँ होती हैं, जो धातु प्रोफाइल को क्रमिक रूप से आकार देती हैं। रोल टूलिंग या रोल सेट कहलाने वाले इन सटीक मशीन किए गए औज़ारों को फॉर्मिंग स्टैंड पर लगाया जाता है। रोल टूल सपाट धातु स्ट्रिप को वांछित पैनल ज्यामिति में बदलते हैं।
रोलर डाइज़
रोलर डाइयाँ कठोर स्टील से मशीन की जाती हैं, ताकि स्टील रोलिंग का दबाव सह सकें। शीट आगे बढ़ते समय उसे मोड़ने के लिए नर और मादा रोलर जोड़े एक-दूसरे के सामने लगाए जाते हैं। रोलरों की मिलती-जुलती आकृतियाँ पुर्जे के आकार के अनुरूप बनाई जाती हैं।
रोल डाइयाँ आम तौर पर मरम्मत/रीकंडीशनिंग की आवश्यकता से पहले 1-2 वर्ष चलती हैं। अतिरिक्त सेट तेजी से बदलाव की सुविधा देते हैं और डाउनटाइम कम रखते हैं।
ब्रेकडाउन रोल
सपाट शीट को मोड़ना शुरू करने वाले शुरुआती रोलर स्टेशन ब्रेकडाउन रोल कहलाते हैं। वे प्रोफाइल को धीरे-धीरे खोलने के लिए धातु मोड़ते हैं।
फिनिशिंग रोल
अंतिम कुछ स्टेशनों में फिनिशिंग रोल होते हैं, जो ज्यामिति पूरी करके आकार को बारीकी से समायोजित करते हैं। फिनिशिंग रोल महत्वपूर्ण विवरण और कड़ी सहनशीलताएँ बनाते हैं।
निचले रोलर का ड्राइव
शीट को मिल से आगे बढ़ाने के लिए निचले रोलर गियर ड्राइव इकाई से जुड़े होते हैं। चालित निचले रोल और शीट के बीच घर्षण सामग्री को फॉर्मिंग स्टैंडों से खींचता है।
रोल संरेखण
गुणवत्तापूर्ण पुर्जों के लिए रोलरों का सही संरेखण बनाए रखना बहुत महत्वपूर्ण है। गलत संरेखण से प्रोफाइल विकृत होता है और स्क्रैप बनता है। सटीक रोल माउंट, बेयरिंग और हाउसिंग संचालन के दौरान संरेखण बनाए रखते हैं।
रोल टूलिंग उपकरण की लागत का बड़ा हिस्सा होती है, लेकिन वांछित पैनल प्रोफाइल प्राप्त करने के लिए यह अनिवार्य है।
मेटल टाइलों की रोल फॉर्मिंग के लाभ
धातु की रूफ टाइलों के लिए अन्य विनिर्माण विधियों की तुलना में रोल फॉर्मिंग के कई लाभ हैं:
उच्च उत्पादकता
रोल फॉर्मिंग में सामग्री का प्रवाह बहुत अधिक होता है, आम तौर पर लगभग 15-20 फ़ीट प्रति मिनट। 60′ तक लंबे पैनल लगातार बनाए जा सकते हैं। स्वचालित प्रक्रिया बहुत बड़ी मात्रा में उत्पादन संभव करती है।
आयामी सटीकता
अन्य मोड़ने की विधियों की तुलना में रोल फॉर्मिंग से बने पुर्जों की आयामी सटीकता और परिशुद्धता उत्कृष्ट होती है। +/- 0.5 mm तक की सहनशीलता संभव है। इससे बर्बादी और दोबारा काम घटता है।
सुसंगत गुणवत्ता
निरंतर फॉर्मिंग प्रक्रिया प्रत्येक पुर्जे में एकरूपता सुनिश्चित करती है और बैचों के बीच भिन्नता नहीं रहने देती। रोल फॉर्मिंग से बनी टाइलें विश्वसनीय और एकसमान होती हैं।
कम श्रम
स्वचालित रोल फॉर्मिंग में प्रत्यक्ष श्रम की आवश्यकता कम होती है। शुरुआती सेटअप के बाद मशीन बहुत कम निगरानी में पुर्जे बनाती है। श्रमिक उत्पादन के बजाय सामग्री सँभालने पर ध्यान दे सकते हैं।
लंबे पुर्जों के लिए आदर्श
प्रेस ब्रेकिंग या स्टैम्पिंग जैसी वैकल्पिक प्रक्रियाओं की तुलना में रोल फॉर्मिंग लंबे पैनलों को अधिक प्रभावी ढंग से संभालती है। पुर्जे की लंबाई पर लगभग कोई सीमा नहीं होती।
कम निवेश लागत
हालाँकि डिज़ाइन और टूलिंग की लागत अधिक होती है, रोलिंग मिल में उपकरण निवेश अपेक्षाकृत कम है। अन्य तकनीकों की तुलना में रोल फॉर्मर जल्दी ROI देते हैं।
लचीला उत्पादन
रोलर जल्दी बदलने से मिश्रित उत्पाद उत्पादन के लिए प्रोफाइल तेज़ी से बदले जा सकते हैं। रोलिंग मिल कम अवधि वाले ऑर्डर आसानी से संभालती हैं।
अधिकांश लंबे धातु रूफिंग पुर्जों के लिए रोल फॉर्मिंग वह उत्पादकता, गुणवत्ता और लचीलापन देती है जिसकी निर्माताओं को आवश्यकता होती है।
रोल फॉर्मिंग मशीनों का डिज़ाइन और निर्माण
कस्टम रोल फॉर्मिंग मशीन बनाना एक विस्तृत प्रक्रिया है, जिसमें प्रोफाइल डिज़ाइन टीम और उपकरण निर्माता के बीच सावधानीपूर्वक सहयोग चाहिए। मुख्य चरण इस प्रकार हैं:
उत्पाद डिज़ाइन
प्रोफाइल की ज्यामिति उपयोग की आवश्यकताओं और रूफिंग मानकों के आधार पर डिज़ाइन की जाती है। CAD सॉफ़्टवेयर जटिल आकृतियों के मॉडल बनाता है।
टूल डिज़ाइन
CAD प्रोफाइल मॉडल के आधार पर रोल टूलिंग डिज़ाइन की जाती है। टूल के सटीक चित्र और मॉडल बनाए जाते हैं। रोल सामग्री, उपचार और बेयरिंग भी निर्दिष्ट किए जाते हैं।
मशीन डिज़ाइन
टूलिंग मॉडल का उपयोग करके रोलिंग उपकरण डिज़ाइन किया जाता है। फ्रेम का आकार, फॉर्मिंग स्टैंड, ड्राइव, नियंत्रण और सामग्री सँभालने की सुविधाएँ सभी इंजीनियर की जाती हैं।
प्रोटोटाइप टूलिंग
प्रोफाइल डिज़ाइन का परीक्षण और सत्यापन करने के लिए प्रोटोटाइप टूलिंग मशीन की जाती है। अंतिम टूलिंग बनाने से पहले परीक्षण नमूनों का मूल्यांकन होता है।
निर्माण
रोल सेट, मशीन फ्रेम, नियंत्रण और घटक इंजीनियरिंग डिज़ाइनों के अनुसार बनाए जाते हैं। वेल्डेड संरचनाएँ, हाइड्रॉलिक्स, इलेक्ट्रॉनिक्स और ड्राइव तैयार किए जाते हैं।
परीक्षण और स्थापना
प्रदर्शन सुनिश्चित करने के लिए मशीन और टूलिंग का कैलिब्रेशन तथा परीक्षण संचालन किया जाता है। संयंत्र भेजने से पहले उपकरण को प्रमाणित किया जाता है।
प्रशिक्षण & सहायता
सुचारु संचालन सुनिश्चित करने के लिए निर्माता मशीन चलाने और रखरखाव का प्रशिक्षण देता है। उपकरण के पूरे जीवनकाल में निरंतर सहायता उपलब्ध कराई जाती है।
डिज़ाइन से पूरा होने तक इस प्रक्रिया में लगभग 12-16 सप्ताह लगते हैं। रोल फॉर्मर की सफलता के लिए हर चरण में निकट समन्वय महत्वपूर्ण है।
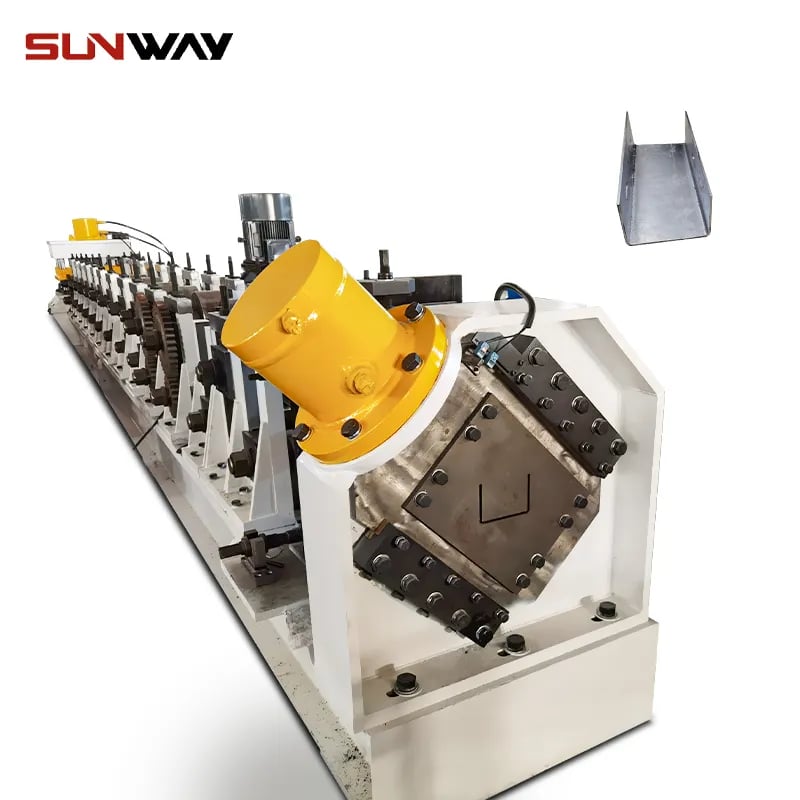
रोल फॉर्मिंग उपकरण का रखरखाव
किसी भी विनिर्माण तकनीक की तरह, रोल फॉर्मिंग उपकरण को सर्वोत्तम ढंग से चलाने के लिए नियमित रखरखाव चाहिए। रोल फॉर्मरों के लिए कुछ प्रमुख रखरखाव सुझाव हैं:
रोल साफ करें
रोलर डाइयों पर मलबा धातु पर निशान या खरोंच डाल सकता है। रोज़ाना सफाई में रोलों से धूल और मैल हटाना शामिल होना चाहिए।
गतिमान पुर्जों में स्नेहक लगाएँ
बेयरिंग, चेन, ड्राइव और अन्य गतिशील घटकों को मैनुअल के अनुसार नियमित स्नेहन चाहिए। इससे समय से पहले घिसावट और जाम होना रुकता है।
वेल्डेड असेंबली का निरीक्षण करें
समय के साथ कंपन से फ्रेम, स्टैंड और सेक्शन के वेल्ड जोड़ टूट सकते हैं। अच्छी तरह निरीक्षण करें और मिली किसी भी खराबी की मरम्मत करें।
घिसे हुए घटकों को बदलें
बेल्ट, बेयरिंग, सील और घिसने वाले पुर्जे समय के साथ खराब होते हैं। अतिरिक्त पुर्जे रखें और खराबी होने से पहले उन्हें बदलें।
संरेखण जाँचें
रोल का गलत संरेखण पुर्जे की गुणवत्ता को प्रभावित करता है। समय-समय पर संरेखण जाँचें और आवश्यकता पड़ने पर फिर से ठीक करें। टूलिंग बदलने के बाद संरेखण विशेष रूप से महत्वपूर्ण है।
तैयार पुर्जों की जाँच करें
रोल किए गए प्रोफाइल के नमूनों का निरीक्षण घिसावट, संरेखण या क्षति जैसी संभावित समस्याएँ पहचानने में मदद करता है। मिली समस्याओं को दूर करें।
ऑपरेटरों को प्रशिक्षित करें
सुनिश्चित करें कि ऑपरेटर सही संचालन, सुरक्षा और देखभाल समझते हों। सही संचालन से गलत इस्तेमाल कम होता है, जिससे उपकरण क्षतिग्रस्त हो सकता है।
निर्माता के दिशानिर्देशों और पेशेवर रखरखाव प्रक्रियाओं का पालन करने से रोल फॉर्मर कई वर्षों तक बिना परेशानी धातु टाइलों का उत्पादन करते हैं।
निष्कर्ष
रोल फॉर्मिंग तकनीक धातु रूफिंग निर्माताओं को मेटल शिंगल, टाइल और पैनल बनाने की अत्यंत कुशल विधि देती है। स्वचालित प्रक्रिया बड़ी मात्रा में तैयार उत्पाद सटीकता और विश्वसनीयता से बनाती है। रोल फॉर्मर उपकरण में शुरुआती निवेश चाहिए, लेकिन लंबे समय में इसका लाभ पर्याप्त होता है।
इस गाइड में मेटल टाइल रोल फॉर्मिंग के सभी पहलुओं—कार्यप्रणाली, मशीन विन्यास, डिज़ाइन कारक, टूलिंग संबंधी विचार और उपयोग—को शामिल किया गया। सही डिज़ाइन और संचालन होने पर मेटल टाइल रोल फॉर्मर रूफिंग निर्माताओं को कई वर्षों तक उत्पादकता देंगे।
यदि आप अपने संचालन में रोल फॉर्मिंग लागू करना चाहते हैं, तो योजना प्रक्रिया के शुरुआती चरण में अनुभवी निर्माता से सलाह लें। उनकी विशेषज्ञता आपकी विशिष्ट उत्पाद लाइन और उत्पादन आवश्यकताओं के अनुरूप प्रभावी समाधान विकसित करने में मदद कर सकती है। रोल फॉर्मिंग का रणनीतिक उपयोग मेटल रूफिंग और वॉल पैनल बाज़ार में प्रतिस्पर्धी बने रहने का तेज़ और कम लागत वाला तरीका प्रदान करता है।
अक्सर पूछे जाने वाले प्रश्न
किस प्रकार की धातुओं को रोल फॉर्म किया जा सकता है?
रोल फॉर्मिंग से कई धातुओं पर काम किया जा सकता है: स्टील, स्टेनलेस स्टील, एल्युमिनियम, तांबा, पीतल और अन्य। माइल्ड स्टील सबसे अधिक रोल फॉर्म की जाने वाली सामग्री है।
किस आकार के कॉइल का उपयोग किया जा सकता है?
रोल फॉर्मर 12” से 24” तक की मानक कॉइल चौड़ाइयाँ संभालते हैं। बड़ी डाइयाँ और डिकॉयलर 60” तक की जंबो कॉइल भी संसाधित कर सकते हैं। कॉइल का अधिकतम वजन 10,000 – 25,000 lbs. तक होता है।
तैयार मेटल टाइलें कितनी लंबी होती हैं?
रोल फॉर्म किए गए पुर्जों की मानक लंबाई 6 – 20 ft. होती है, लेकिन स्टैंडिंग सीम पैनलों के लिए 60 ft. से अधिक लंबाई संभव है। तैयार टाइल की लंबाई इंस्टॉलेशन विधि और पैनल डिज़ाइन पर निर्भर करती है।
रोल फॉर्मर पर कितनी मोटाई की धातुओं को आकार दिया जा सकता है?
रोल फॉर्मिंग पतली से मोटी गेज वाली धातुओं को संभालती है। 24 ga. से 16 ga. (0.6 mm से 1.6 mm) तक की मानक धातु रूफिंग गेज आम तौर पर बनाई जाती हैं। अधिक मोटी धातु के लिए अधिक रोल टनेज चाहिए हो सकता है।
जटिल छत टाइल आकार कैसे बनाए जाते हैं?
जटिल आकृतियाँ और एम्बॉसमेंट बनाने के लिए रोल टूलिंग इंजीनियर की जा सकती है। बहुत जटिल आकारों के लिए अंडरकटिंग या बहु-चरणीय संचालन की आवश्यकता हो सकती है।
कौन-से सुरक्षा उपाय आवश्यक हैं?
रोल फॉर्मरों में कई सुरक्षा उपकरण होते हैं—सुरक्षा बाड़, लाइट कर्टेन, E-stops, इंटरलॉक आदि। उचित PPE पहनकर केवल प्रशिक्षित कर्मियों को मशीन चलानी चाहिए।
क्या रोल फॉर्मर ट्रिम और फ्लैशिंग बना सकता है?
अतिरिक्त टूलिंग से कई रोल फॉर्मर पूरी रूफिंग प्रणाली के लिए मेल खाते ट्रिम, रेक, रिज, ईव और फ्लैशिंग घटक बना सकते हैं।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) एम्बॉसिंग और स्टेप-प्रेस वाली मेटल टाइल रोल फॉर्मिंग मशीन से कितनी लाइन गति की अपेक्षा करनी चाहिए?
- 2025 की सामान्य सीमाएँ: स्टेप-प्रेस के साथ 8–18 m/min; बिना एम्बॉसिंग वाले सादे टाइल प्रोफाइलों के लिए 20–45 m/min। गति पिच की लंबाई, एम्बॉस पैटर्न की घनता और कटऑफ प्रकार पर निर्भर करती है।
2) स्टैम्प्ड/एम्बॉस्ड धातु टाइलों के लिए कौन-सी कोटिंग और आधार सामग्री सबसे अच्छी हैं?
- AZ (अलुज़िंक), ZM (EN 10346 के अनुसार जिंक-मैग्नीशियम) और EN 10169 के अनुसार प्री-पेंटेड स्टील (PVDF/HDPE/PU टॉपकोट) का व्यापक उपयोग होता है। तटीय क्षेत्रों में एल्युमिनियम (3000/5000 श्रृंखला) पसंद किया जाता है। खरोंच घटाने के लिए पॉलिश किए या नाइट्राइडेड रोल इस्तेमाल करें।
3) टेक्सचर्ड टाइलों में ऑयल-कैनिंग और पैनल की लहरदार सतह कैसे घटाएँ?
- कॉइल की समतलता नियंत्रित करें (I-units ≤ 20), टेंशन लेवलिंग का उपयोग करें, रोल गैप सममित रखें, बीच में बकलिंग-रोधी सपोर्ट जोड़ें और स्नेहक फिल्म एकसमान बनाए रखें। प्री-पेंटेड कॉइल के महत्वपूर्ण क्षेत्रों में फॉर्मिंग तनाव 2–3% से कम रखें।
4) छोटी से मध्यम कार्यशालाओं के लिए सबसे किफायती ऑटोमेशन उन्नयन कौन-सा है?
- स्टेप-प्रेस मॉड्यूल के साथ एकीकृत सर्वो फ्लाइंग कटऑफ और रेसिपी-आधारित लंबाई नियंत्रण। स्क्रैप घटने ( <1.2% तक), तेज़ चेंजओवर (30–50% तेज़) और कम मैनुअल समायोजन से सामान्य ROI 9–18 महीने है।
5) मेटल टाइल प्रोफाइलों के लिए रोल टूलिंग की री-कंडीशनिंग कितनी बार करनी चाहिए?
- हर 1,000–1,500 संचालन घंटों पर निरीक्षण करें; GI/PPGI टाइलों के लिए 3,000–4,000 घंटों पर रीग्राइंड/पॉलिश करें। घर्षणकारी कोटिंग, गहरे एम्बॉस या कण-दूषण वाले एल्युमिनियम के साथ अंतराल कम करें। री-कंडीशनिंग के बाद हमेशा फिर से संरेखण करें।
2025 उद्योग रुझान
- रिसाव, रखरखाव और ऊर्जा खपत घटाने के लिए कटऑफ और स्टेप-प्रेस में ऑल-इलेक्ट्रिक संचालन हाइड्रॉलिक्स की जगह ले रहा है।
- AI शेड्यूलिंग के साथ अलग-अलग लंबाई के बैच कॉइल बदलाव कम करते हैं और स्थल पर समयबद्ध डिलीवरी पूरी करते हैं।
- विज़न मेट्रोलॉजी और इनलाइन SPC स्टेप ऊँचाई, रिब गहराई और टाइल पिच की पुष्टि करते हैं, जिससे लंबाई सहनशीलता ±0.7 mm से कम रखी जा सकती है।
- लंबी वारंटी और कम जीवनचक्र लागत के लिए Zn-Mg कोटेड स्टील और टिकाऊ PVDF प्रणालियों का उपयोग बढ़ रहा है।
- OPC UA/MQTT कनेक्टिविटी ट्रेसबिलिटी और वारंटी दस्तावेज़ीकरण के लिए उत्पादन तथा गुणवत्ता डेटा MES/ERP तक भेजती है।
मेटल टाइल रोल फॉर्मिंग मशीनों के लिए 2025 के मानक
| KPI (टाइल प्रोफाइल, 0.45–0.6 mm PPGI) | २०२३ सामान्य | 2025 सर्वश्रेष्ठ-इन-क्लास | प्रभाव कारक |
|---|---|---|---|
| स्टेप-प्रेस के साथ लाइन गति (m/min) | 6–12 | 12–18 | ऑल-इलेक्ट्रिक प्रेस, सर्वो कटऑफ |
| लंबाई सहनशीलता (3σ, mm) | ±1.2–1.8 | ±0.4–0.7 | एन्कोडर + तापीय क्षतिपूर्ति + विज़न |
| चेंजओवर समय (min) | 60–120 | 20–40 | त्वरित-बदलाव कैसेट, प्रीसेट |
| स्टार्टअप स्क्रैप (%) | 2.5–4.0 | 0.7–1.5 | डिजिटल रेसिपी, इनलाइन गुणवत्ता नियंत्रण |
| ऊर्जा (kWh/1,000 m) | 55–80 | 35–55 | IE4 मोटर, VFD, स्मार्ट आइडलिंग |
| कोटिंग दोष की रीवर्क दर (%) | 1.5–3.0 | 0.5–1.0 | कम खरोंच वाली टूलिंग, स्नेहन नियंत्रण |
| रूफिंग कॉइल में Zn-Mg अपनाने की दर (EU) | 10–15% | 20–30% | संक्षारण + स्थिरता |
प्रामाणिक संदर्भ:
- CEN EN 10346 (निरंतर हॉट-डिप कोटेड स्टील): https://standards.cen.eu
- EN 10169 (ऑर्गेनिक कोटेड स्टील): https://standards.cen.eu
- ASTM A755/A755M (भवन पैनलों के लिए कोटिंग वाली स्टील शीट): https://www.astm.org
- World Steel Association के स्थिरता संसाधन: https://worldsteel.org
- OPC Foundation (OPC UA): https://opcfoundation.org
- U.S. DOE AMO (मोटर दक्षता): https://www.energy.gov/eere/amo
नवीनतम अनुसंधान मामले
केस स्टडी 1: PPGI लाइन पर विज़न-निर्देशित टाइल पिच नियंत्रण (2025)
पृष्ठभूमि: एक रूफिंग निर्माता को उभरे हुए प्रोफाइलों में टाइल पिच और स्टेप की ऊँचाई बदलने की समस्या थी, जिससे साइट पर फिटिंग में दिक्कतें आती थीं।
समाधान: पिच/स्टेप मापने के लिए इनलाइन कैमरा विज़न जोड़ा गया, स्टेप-प्रेस में सर्वो समायोजन किया गया और PLC से OPC UA के माध्यम से जुड़ा क्लोज्ड-लूप लंबाई नियंत्रण लागू किया गया।
परिणाम: लंबाई सहनशीलता ±1.3 mm से सुधरकर ±0.5 mm (3σ) हुई; रीवर्क 62% घटा; कम रुकावटों के कारण उत्पादन 14% बढ़ा; गलत संरेखण से जुड़े वारंटी दावे साल-दर-साल 48% घटे।
केस स्टडी 2: ऑल-इलेक्ट्रिक कटऑफ और Zn-Mg कॉइलों की ओर बदलाव (2024)
पृष्ठभूमि: संयंत्र का लक्ष्य ऊर्जा खपत घटाना और उष्णकटिबंधीय बाज़ारों के लिए संक्षारण प्रदर्शन बेहतर करना था।
समाधान: हाइड्रॉलिक कटऑफ को ऑल-इलेक्ट्रिक सर्वो इकाई से बदला, VFD प्रोफाइल अनुकूलित किए और EN 10346 के अनुसार Z275 GI से ZM120 कॉइलों पर स्विच किया।
परिणाम: ऊर्जा तीव्रता 18% (kWh/1,000 m) घटी; नमक-छिड़काव परीक्षणों में कॉइल से पैनल के किनारे तक का खिसकाव 25–35% बेहतर हुआ; रखरखाव घटने से लाइन की उपलब्धता 3.2% बढ़ी।
विशेषज्ञों की राय
- Dr. Maria Jensen, European Coil Coaters Association की सामग्री वैज्ञानिक
- “उच्च-प्रदर्शन PVDF कोटिंग के साथ जिंक-मैग्नीशियम सब्सट्रेट सेवा-आयु बढ़ाते हैं और संक्षारण प्रतिरोध से समझौता किए बिना कम कोटिंग वज़न की अनुमति देते हैं—उभरी हुई धातु टाइलों के लिए आदर्श।”
- Kenji Sato, Nidec Press & Automation में Forming Systems के मुख्य अभियंता
- “ऑल-इलेक्ट्रिक स्टेप-प्रेस और फ्लाइंग कटऑफ अधिक दोहराव-क्षमता और तेज़ निदान देते हैं; जब टाइल पिच और स्टेप की गहराई कड़ी सहनशीलता के भीतर रखनी हो, तब यह अत्यंत महत्वपूर्ण है।”
- Prof. Alan McBride, University of Strathclyde की Advanced Roll Forming Lab के निदेशक
- “विज़न मेट्रोलॉजी को मिल के नियंत्रण लूप से जोड़ना निर्णायक बदलाव है—निर्माता पेंटेड कॉइलों पर पेंट की खरोंच न्यूनतम रखते हुए लगातार ±0.7 mm से कम लंबाई हासिल करते हैं।”
व्यावहारिक उपकरण/संसाधन
- COPRA RF और COPRA RF Vision (रोल डिज़ाइन + इनलाइन मापन): https://www.datam.de
- Roll Forming Handbook (तकनीकी संदर्भ, Elsevier/ScienceDirect): https://www.sciencedirect.com
- NIST Engineering Statistics Handbook (प्रक्रिया नियंत्रण के लिए SPC/DOE): https://www.itl.nist.gov/div898/handbook
- ASTM A755/A755M और रूफिंग-संबंधित मानक: https://www.astm.org
- European Coil Coaters Association (कॉइल कोटिंग की सर्वोत्तम कार्यप्रथाएँ): https://www.prepaintedmetal.eu
- OPC Foundation (OPC UA की पूरक विशिष्टताएँ और उदाहरण): https://opcfoundation.org
नोट: खरीद या प्रक्रिया में बदलाव से पहले अपनी विशिष्ट टाइल ज्यामिति, एम्बॉस पैटर्न, सब्सट्रेट और स्थानीय भवन संहिता की आवश्यकताओं के अनुसार मानकों की पुष्टि करें।
अंतिम अपडेट: 2025-10-21
परिवर्तन-लेख: 5 उन्नत FAQ जोड़े; KPI तालिका सहित 2025 के रुझान संकलित किए; दो हालिया केस स्टडी जोड़ीं; विशेषज्ञों की राय शामिल की; प्रामाणिक लिंक वाले व्यावहारिक उपकरण/संसाधन सूचीबद्ध किए
अगली समीक्षा तिथि और ट्रिगर: 2026-04-21 या इससे पहले, यदि EN/ASTM मानक बदलें, प्रमुख OEM नए ऑल-इलेक्ट्रिक स्टेप-प्रेस मॉड्यूल जारी करें, या Zn-Mg अपनाने/पेंट विनिर्देशों में अद्यतन हो





