
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

रोल फॉर्मिंग में शीटों को क्रमिक स्टैंड से गुज़ारकर धीरे-धीरे मोड़ा जाता है, जिससे सीधे या घुमावदार प्लास्टिक प्रोफाइल लगातार और कुशलता से बनाए जा सकते हैं। रोल फॉर्मिंग से बने लैमिनेटेड पॉलीएथिलीन (PE) फोम प्रोफाइल का उपयोग विभिन्न उद्योगों में इन्सुलेशन, कुशनिंग और झटके सोखने के लिए व्यापक रूप से होता है।
यह मार्गदर्शिका संभावित खरीदारों को उपकरण संबंधी बेहतर निर्णय लेने में मदद के लिए लैमिनेटेड PE फोम रोल फॉर्मिंग मशीन की क्षमताओं, कार्यप्रणाली, चयन संबंधी बातों और अनुप्रयोगों का व्यापक अवलोकन प्रदान करती है।
लैमिनेटेड PE फोम रोल फॉर्मिंग मशीनों का अवलोकन
रोल फॉर्मिंग मशीनें क्रमिक रोलर-बेंडिंग स्टेशनों की शृंखला से प्लास्टिक शीटों को औद्योगिक उपयोग के लिए विभिन्न मानक या कस्टम अनुप्रस्थ-खंड प्रोफाइल में आकार देती हैं।
लैमिनेटेड PE फोम रोल फॉर्मिंग मशीनों की मुख्य विशेषताएँ:
- कच्चा माल: विभिन्न प्रकार की शीटों से लैमिनेट किया गया PE फोम
- लैमिनेशन विधियाँ: एडहेसिव, ऊष्मा, अल्ट्रासोनिक आदि
- प्रोफाइल प्रकार: U चैनल, आयताकार और अन्य ऊष्मा-रोधक आकार
- टूलिंग में लचीलापन: प्रोफाइल बदलने के लिए तेज़ बदलाव
- 80 meter/minute तक की उच्च उत्पादन गति
- उन्नत प्रक्रिया निगरानी और नियंत्रण प्रणालियाँ
PE फोम को अन्य शीटों से लैमिनेट करने पर पतली एडहेसिव परतों का उपयोग करके इन्सुलेशन गुणों के साथ मजबूती और सतही गुण मिलते हैं। रोल फॉर्मिंग से बने लैमिनेट उपयोग के दौरान ऊर्जा बचाते हैं और परिवहन तथा इन्वेंटरी लागत घटाते हैं।
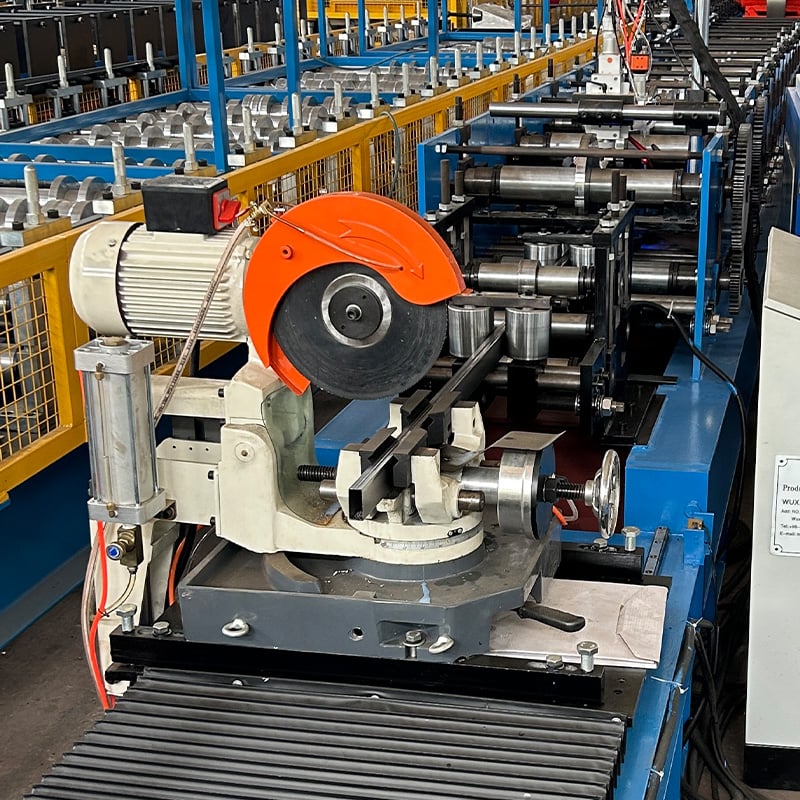
के प्रकार लैमिनेटेड PE फोम रोल फॉर्मिंग मशीनें
| मशीन प्रकार | विवरण |
|---|---|
| मानक | 1-2 प्रोफाइल के अधिक मात्रा वाले उत्पादन के लिए डिज़ाइन |
| त्वरित बदलाव | प्रोफाइल में तेज़ बदलाव के लिए टूलिंग के कई सेट |
| कस्टम | विशेष इन्सुलेशन आकारों के अनुसार तैयार |
| स्वचालित कटऑफ | एकीकृत क्रॉस-कटिंग आरा इकाई |
| द्वितीयक प्रसंस्करण | पंचिंग, ड्रिलिंग, प्रिंटिंग आदि के अतिरिक्त मॉड्यूल |
विशेष क्षमताएँ:
- बहु-परत लैमिनेशन
- फॉर्मिंग के बाद वेल्डिंग
- अलग की जा सकने वाली रैप-फिल्म इकाइयाँ
- दोष पहचान के लिए विज़न प्रणालियाँ
- स्टैकर और बंडलिंग प्रणालियाँ
लैमिनेटेड PE फोम रोल फॉर्मिंग का कार्य सिद्धांत
इसका कार्य सिद्धांत कस्टम प्रोफाइल सेक्शन बनाने के लिए क्रमशः व्यवस्थित रोलर स्टेशनों से प्लास्टिक शीटों को मोड़ने पर आधारित है।
चरण:
- माउंट किए गए कॉइल से लैमिनेशन वाली प्लास्टिक शीट खोली जाती है
- शीट फीडिंग टेबल पट्टी को मशीन से गुज़रने का मार्ग दिखाती हैं
- फॉर्मिंग हेड शीट को आकारदार रोलरों के चारों ओर दबाकर क्रमिक मोड़ देते हैं
- अलग कटऑफ आरा बने प्रोफाइल को आवश्यक लंबाई में काटता है
- निकास कन्वेयर कटे हुए टुकड़ों को पैकिंग/शिपिंग तक ले जाते हैं
PLC, HMI और सेंसर सहित उन्नत प्रक्रिया नियंत्रण प्रणालियाँ उत्पादन के दौरान रियल-टाइम निगरानी तथा गति/तनाव का सटीक नियमन संभव बनाती हैं।
फॉर्मिंग हेड जैसे टूलिंग घटकों को आसानी से बदल सकने से अलग-अलग लैमिनेटेड फोम प्रोफाइल के बीच तेज़ बदलाव संभव होता है।
लैमिनेटेड PE फोम रोल फॉर्मिंग की प्रक्रिया प्रवाह
लैमिनेटेड फोम प्रोफाइल बनाने के सामान्य प्रक्रिया प्रवाह में ये चरण शामिल हैं:
1. प्लास्टिक शीट का चयन
- धातु, प्लास्टिक या कागज़ की शीटों से लैमिनेटेड पॉलीएथिलीन फोम
- मज़बूती और तापमान सीमा के अनुसार एडहेसिव का चयन
2. शीट की तैयारी
- सफाई, प्रीहीटिंग और सतह सक्रिय करना
3. रोल लैमिनेशन
- रोलर बेड के बीच फोम को दूसरी शीटों से जोड़ना
4. रोल फॉर्मिंग
- संरचनात्मक आकार देने के लिए बहु-चरणीय मोड़
5. द्वितीयक प्रसंस्करण (वैकल्पिक)
- प्रिंटिंग, छेद पंचिंग, वेल्डिंग, कोटिंग
6. उत्पाद कटऑफ और हैंडलिंग
- लैमिनेटेड प्रोफाइल को लंबाई में काटना
- तैयार टुकड़ों को बंडल करना और पैक करना
हर चरण में की जाने वाली गुणवत्ता जाँच एकरूपता बनाए रखती है। विशेष गुण देने के लिए अलग-अलग सेक्शन में अतिरिक्त क्षमताएँ जोड़ी जा सकती हैं।
लैमिनेटेड PE फोम रोल फॉर्मिंग लाइनों के लिए डिजाइन संबंधी विचार
लैमिनेटेड फोम प्रोफाइल रोल फॉर्मिंग प्रणालियों के डिज़ाइन के मुख्य पहलू हैं:
शीट सामग्री चयन
PE फोम के साथ आम तौर पर लैमिनेट की जाने वाली सामग्री:
- PP, ABS, PVC प्लास्टिक शीटें
- स्टील और एल्युमिनियम शीटें
- कार्डबोर्ड, कपड़े और परावर्तक शीटें
हर सामग्री अपने विशिष्ट संरचनात्मक, इन्सुलेशन या सौंदर्य संबंधी गुण जोड़ती है।
प्रोफाइल का आकार और माप
रोल फॉर्मिंग से बने फोम लैमिनेट के सामान्य आकार:
- ऊष्मा इन्सुलेशन के लिए U चैनल
- आयताकार ट्यूब के बाहरी आवरण
- कस्टम आवरण, किनारा गार्ड और कोने के पुर्ज़े
टूलिंग का लचीलापन आकारों के बीच तेज़ बदलाव संभव बनाता है।
उत्पादन गति
चौड़ी प्लास्टिक शीटों या तेज़ रोलर गति से उत्पादन दर और कुल आउटपुट बढ़ता है।
- हल्के कार्य के लिए: 20 मीटर/मिनट तक
- मध्यम कार्य के लिए: 20-50 मीटर/मिनट
- भारी कार्य के लिए: 50 मीटर/मिनट से अधिक
टूलिंग और स्टेशन
- स्टैंडों की संख्या प्रोफाइल की जटिलता के अनुसार तय होती है
- आकार बदलने के लिए त्वरित-परिवर्तन हेड
- घिसाव-रोधी रोलर सामग्री
- एकीकृत हीटिंग प्रणालियाँ
अतिरिक्त क्षमताएँ
- इनलाइन लैमिनेशन |
- प्रिंटिंग
- छिद्रीकरण
- पंचिंग
- कटऑफ
- रैपिंग
- विज़न निरीक्षण
- बंडलिंग
-
 कॉरुगेटेड पैनल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 लाइट गेज स्टील रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 स्टील बॉक्स प्लेट बनाने की रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 Din रेल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 Omega Purlin रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 CZ पर्लिन रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 पूर्ण स्वचालित C पर्लिन रोल फॉर्मिंग मशीन क्विक-चेंज अधिक पढ़ें
-
 स्टैंडिंग सीम रूफ पैनल फॉर्मिंग मशीन अधिक पढ़ें
-
 रूफ टाइल रोल फॉर्मिंग मशीन अधिक पढ़ें
लैमिनेटेड PE फोम रोल फॉर्मिंग मशीनों के प्रमुख घटक
| घटक | उद्देश्य |
|---|---|
| डिकॉयलर | शीट को सुचारु रूप से खोलना |
| फीड टेबल | पट्टियों को प्रक्रिया के मार्ग में ले जाना |
| फॉर्मिंग हेड | क्रमिक प्रोफाइल मोड़ |
| रोलर स्टेशन | फॉर्मिंग हेड को धारण करना |
| PLC नियंत्रण | निगरानी और परिशुद्धता |
| HMI | पैरामीटर इनपुट और निगरानी |
| सेंसर | समस्याएँ पहचानने के लिए फीडबैक सिग्नल |
| हीटिंग प्रणालियाँ | लैमिनेशन में सहायता |
| द्वितीयक मॉड्यूल | अतिरिक्त प्रसंस्करण |
| निकास टेबल | तैयार प्रोफाइल को सहारा देना |
लैमिनेटेड PE फोम रोल फॉर्मिंग मशीनों की खरीद संबंधी बातें
लैमिनेटेड फोम प्रोफाइल रोल फॉर्मिंग उपकरण खरीदते समय मुख्य कारक:
| पैरामीटर | दिशानिर्देश |
|---|---|
| आवश्यक प्रोफाइल के प्रकार | U चैनल, आयताकार, कस्टम |
| सामग्री की चौड़ाई | उच्च आउटपुट दर के लिए उपयुक्त |
| उत्पादन गति | लागत और प्रति घंटा आउटपुट में संतुलन |
| कच्चे माल का प्रकार | PE फोम और शीट की अनुकूलता |
| टूलिंग का लचीलापन | त्वरित बदलाव का प्रदर्शन |
| जलवायु नियंत्रण | सामग्री के गुण एकसमान रखने के लिए |
| दोष पहचान | विज़ुअल, अल्ट्रासोनिक, लेज़र |
| द्वितीयक प्रसंस्करण | लैमिनेशन विधि, प्रिंटिंग आदि |
| नियंत्रण प्रणाली की उन्नतता | सेंसर फीडबैक, डायग्नॉस्टिक्स आदि |
| आपूर्तिकर्ता की विश्वसनीयता | अनुभव, उत्पादन विशेषज्ञता |
सर्वोत्तम मूल्य पाने के लिए कई लैमिनेटेड फोम प्रोफाइल मशीन निर्माताओं के विकल्पों का वर्तमान और भविष्य की व्यावसायिक आवश्यकताओं के अनुसार मूल्यांकन करें।
लैमिनेटेड PE फोम रोल फॉर्मिंग मशीनों की स्थापना
उचित मशीन स्थापना बड़े पैमाने पर उत्पादन के दौरान कुशल संचालन की नींव रखती है।
मुख्य पहलू:
- स्थिर और समतल नींव
- सुरक्षित संचालन के लिए पर्याप्त जगह
- बिजली आपूर्ति के सुरक्षा उपाय
- डिकॉयलर लगाने की व्यवस्था
- चलने वाले पुर्ज़ों के चारों ओर सुरक्षा गार्ड
- कंट्रोल पैनल तक आसान पहुँच
- संरेखण और सेंसर सिग्नल की पुष्टि
- कम गति पर परीक्षण संचालन
आगे चलकर समस्याओं से बचने के लिए सुनिश्चित करें कि योग्य तकनीशियन पोज़िशनिंग, असेंबली, परीक्षण संचालन और प्रशिक्षण संभालें।
लैमिनेटेड PE फोम रोल फॉर्मिंग लाइनों का संचालन
एकरूपता के लिए मशीन संचालन के दौरान मानकीकृत प्रक्रियाओं का पालन करें।
सुरक्षा दिशानिर्देश
- कार्य क्षेत्र में केवल प्रशिक्षित कर्मचारियों को आने दें
- घूमती टूलिंग के पास किसी के पहुँचने का जोखिम न रहे
- संचालन क्षेत्र को उचित रूप से बैरिकेड करें
- दस्ताने, जूते और सुरक्षा चश्मे पहनना अनिवार्य करें
उत्पादन कार्यप्रवाह
1. सामग्री लोडिंग
- प्लास्टिक और फोम कॉइल को डिकॉयलर पर लगाएँ
- शीटों को घटकों से गुज़ारें
2. पैरामीटर सेटिंग
- आयाम, गति और तापमान दर्ज करें
3. परीक्षण संचालन
- शुरुआत में मशीन को धीमी गति से चलाएँ
- सिग्नल फीडबैक की पुष्टि करें
4. उत्पादन
- निर्दिष्ट क्षमता पर चलाएँ
- प्रक्रिया विचलनों की निगरानी करें
- गुणवत्ता जाँच करें
ऑपरेटर की सुविधा के लिए सभी प्रक्रियाएँ दस्तावेज़ित करें। दोषों को जल्दी पकड़ने के लिए रियल-टाइम निगरानी आवश्यक है।
लैमिनेटेड PE फोम रोल फॉर्मिंग मशीनों का रखरखाव
नियमित निवारक रखरखाव प्रदर्शन बनाए रखता है और अनियोजित बंदी से होने वाले नुकसान को घटाता है।
| गतिविधि | विधि | आवृत्ति |
|---|---|---|
| मशीन की सफाई | प्लास्टिक की धूल और अवशेष हटाएँ | दैनिक |
| सेंसर जाँच | सिग्नल मानों की बेंचमार्क से तुलना | साप्ताहिक |
| तेल स्नेहन | गियरबॉक्स में तेल का स्तर पूरा करें | मासिक |
| हाइड्रॉलिक निरीक्षण | द्रव रिसाव और पाइप की स्थिति जाँचें | मासिक |
| बेल्ट का तनाव समायोजन | टेंशन मीटर का उपयोग करें और आवश्यकतानुसार समायोजित करें | त्रैमासिक |
| रोलर सेवा | फॉर्मिंग हेड का नवीनीकरण या प्रतिस्थापन | वार्षिक या आवश्यकता अनुसार |
| मोटर जाँच | घिसी हुई मोटर बदलें | आवश्यकतानुसार |
| विद्युत सुरक्षा | इन्सुलेशन की पुष्टि करें, सर्किट सुरक्षित करें | त्रैमासिक |
| मशीन कैलिब्रेशन | बेंचमार्क और सहनशीलताएँ रीसेट करें | वार्षिक |
नियोजित रखरखाव के बंद समय का बेहतर उपयोग करने के लिए गतिविधियाँ निर्धारित करें। बार-बार आने वाली समस्याओं का विश्लेषण करने हेतु रखरखाव लॉग रखें।
लैमिनेटेड PE फोम रोल फॉर्मिंग मशीन निर्माताओं का चयन
आपूर्तिकर्ता चुनने के मानदंड:
| विचार | दिशानिर्देश |
|---|---|
| उत्पाद श्रेणी | बनाए जा सकने वाले प्रोफाइल प्रकारों की विविधता |
| मशीन की गुणवत्ता | टिकाऊपन, सटीकता, एकरूपता |
| उत्पादन विशेषज्ञता | कर्मचारियों का कौशल, संयंत्र की उन्नतता |
| अनुकूलन कौशल | प्रोफाइल विविधताओं के लिए लचीलापन |
| प्रतिक्रियाशीलता | सेवा और सहायता की गति |
| प्रमाणन | ISO, CE चिह्न |
| मूल्य निर्धारण | प्रतिस्पर्धी कोटेशन और पारदर्शिता |
| बिक्री-पश्चात सहायता | स्थापना, रखरखाव आदि |
आपूर्तिकर्ताओं के सुझाव के लिए उद्योग के अन्य लोगों से बात करें। उत्पादन मात्रा बढ़ाने की क्षमता और बिक्री-पश्चात सहायता के आधार पर भी विकल्पों का मूल्यांकन करें।
के फायदे और नुकसान लैमिनेटेड PE फोम रोल फॉर्मिंग मशीनें
लाभ
- एकरूपता के साथ उच्च उत्पादन दर
- लंबे उत्पादन रन के लिए आदर्श
- अनुकूलित किए जा सकने वाले इन्सुलेशन लैमिनेट प्रोफाइल
- लैमिनेशन से बेहतर मजबूती
- स्वचालित प्रक्रिया नियंत्रण के लाभ
- कम जनशक्ति की आवश्यकता
- मोल्डिंग या मशीनिंग से कम लागत
सीमाएं
- उच्च प्रारंभिक पूंजी निवेश
- संचालन और रखरखाव के लिए कौशल आवश्यक
- डिज़ाइन की जटिलता प्रोफाइल आकारों को सीमित करती है
उचित डिज़ाइन और संचालन के साथ, रोल फॉर्मिंग अनुकूलित लैमिनेटेड फोम प्रोफाइल का कुशल और उच्च-गुणवत्ता वाला उत्पादन देती है।
लैमिनेटेड PE फोम रोल फॉर्मिंग लाइनों का लागत विश्लेषण
| मशीन क्षमता | मूल्य सीमा |
|---|---|
| हल्के कार्य के लिए | $45000 से $65000 |
| मध्यम क्षमता | $65000 से $95000 |
| भारी क्षमता | $95000 से $185000 |
| द्वितीयक प्रसंस्करण मॉड्यूल | प्रति स्टेशन +$5000 |
लागत को प्रभावित करने वाले कारक:
- उत्पादन गति और चौड़ाई क्षमता
- टूलिंग का प्रकार और जटिलता
- स्वचालन और नियंत्रण प्रणालियों का स्तर
- निर्माता के ब्रांड का मूल्य और उत्पादन का पैमाना
- अतिरिक्त उपकरणों का एकीकरण
उपकरण में अधिक निवेश की भरपाई आम तौर पर आगे चलकर संचालन लागत में बचत से हो जाती है।
लैमिनेटेड PE फोम प्रोफाइल रोल फॉर्मिंग मशीनों के अनुप्रयोग
रोल फॉर्मिंग से बने लैमिनेटेड फोम प्रोफाइल का उपयोग करने वाले उद्योग:
HVAC और निर्माण:
- इन्सुलेशन क्लैडिंग के लिए U चैनल
- खिड़की/दरवाज़े की मौसमरोधी सील
- डक्ट लाइनर और किनारा सुरक्षा
ऑटोमोटिव:
- दरवाज़ों के अंदरूनी पैनल, छत और ट्रंक लाइनर
- इंजन बे क्लैडिंग
- कंपन-रोधी घटक
उपकरण और उपभोक्ता वस्तुएँ:
- रेफ्रिजरेटर/ओवन/AC केसिंग लाइनर
- फर्नीचर एज बैंडिंग
- इलेक्ट्रॉनिक्स शील्डिंग
पैकेजिंग:
- झटके सोखने वाले इंसर्ट
- इन्सुलेटेड कंटेनर
- किनारा गार्ड
ऐसे प्रोफाइल किफायती ढंग से इन्सुलेशन, शोर कम करने, झटके सोखने और सतह के टिकाऊपन को एक साथ जोड़ते हैं।
निष्कर्ष
लैमिनेटेड PE फोम रोल फॉर्मिंग लाइनें धातु, प्लास्टिक या कागज़ की बाहरी परतों से मज़बूत की गई प्लास्टिक शीटों को मोड़कर सीधे या घुमावदार प्रोफाइल का स्वचालित उत्पादन करती हैं।
उत्पादन मात्रा, लाइन गति, प्रोफाइल के प्रकार/जटिलता और द्वितीयक प्रसंस्करण की आवश्यकताओं के अनुसार सही डिज़ाइन की गई लाइनें HVAC, निर्माण और ऑटोमोटिव जैसे उद्योगों के लिए उच्च-गुणवत्ता वाले, अनुकूलित लैमिनेटेड इन्सुलेशन घटक एकसमान रूप से बनाती हैं।
उपकरण का सावधानीपूर्वक चयन और स्थापना, संचालन तथा रखरखाव की मानकीकृत सर्वोत्तम प्रक्रियाएँ कच्चे माल की बचत, ऊर्जा दक्षता और स्क्रैप में कमी के माध्यम से अच्छा ROI देती हैं।
अनुभवी रोल फॉर्म मशीनरी निर्माताओं के साथ साझेदारी से अनुप्रयोग की आवश्यकताओं को अनुकूलित फॉर्मिंग समाधानों में बदलने में मदद मिलती है, जिससे उत्पादकता और प्रतिस्पर्धात्मकता बढ़ती है। ऐसे उत्पादन नवाचार और अनुकूलन का लाभ उठाने से बेहतर इन्सुलेटेड उत्पादों का विकास तेज़ होता है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: रोल फॉर्मिंग के लिए PE फोम के साथ किन सामग्रियों को लैमिनेट किया जा सकता है?
उत्तर: PE फोम, PP, PVC, ABS और ऐक्रेलिक प्लास्टिक की शीटों के साथ-साथ एल्युमिनियम, स्टील, यहाँ तक कि कागज़ या कपड़े के साथ भी अच्छी बॉन्डिंग अनुकूलता देता है। हर संयोजन के लिए एडहेसिव प्रकार और प्रक्रिया पैरामीटर समायोजित करने होंगे।
प्रश्न: लैमिनेटेड प्रोफाइल रोल फॉर्मिंग के लिए कौन सी CNC क्षमताएँ आवश्यक हैं?
उत्तर: क्रमिक प्रोफाइल मोड़ के लिए मानक 3-axis CNC नियंत्रण अधिकांश डिज़ाइनों के लिए पर्याप्त हैं। जटिल आकारों में सामग्री के प्रवाह और फॉर्मिंग को बेहतर बनाने के लिए विशेष 5-axis नियंत्रण इस्तेमाल किए जा सकते हैं।
प्रश्न: अपने उत्पादन पैमाने के लिए आवश्यक मशीन क्षमता की गणना कैसे करें?
उत्तर: सामग्री की चौड़ाई (mm) को अधिकतम लाइन गति (m/min) से गुणा करने पर प्रति घंटे रैखिक मीटर में आउटपुट मिलता है। इसकी मौजूदा और अनुमानित उत्पादन मात्रा से तुलना करके आवश्यक मशीन क्षमता तय की जा सकती है।
प्रश्न: क्या पॉलिमर फोम शीटों को बिना लैमिनेशन सीधे रोल फॉर्म किया जा सकता है?
उत्तर: हाँ, लेकिन लचीलेपन और स्प्रिंगबैक की प्रवृत्ति के कारण प्रोफाइल का आकार मुख्यतः ट्यूब जैसे सरल रूपों तक सीमित रहेगा और अधिक टूलिंग स्टेशनों की आवश्यकता हो सकती है। लैमिनेशन संरचनात्मक मजबूती देता है, जिससे जटिल प्रोफाइल की रोल फॉर्मिंग संभव होती है।
प्रश्न: इन्सुलेशन गुणों के मामले में रोल-फॉर्म्ड लैमिनेटेड फोम की एक्सट्रूडेड फोम से तुलना कैसी है?
उत्तर: बाहर निकलते समय सामग्री के स्वाभाविक रूप से फैलने के कारण सीधे एक्सट्रूड की गई फोम शीटें आम तौर पर प्रति इकाई मोटाई में थोड़ा बेहतर इन्सुलेशन देती हैं। लेकिन पतला लैमिनेटेड फोम कम कुल वज़न के साथ समान इन्सुलेशन स्तर दे सकता है।
प्रश्न: रोल-फॉर्म्ड लैमिनेट की गुणवत्ता बनाए रखने के लिए कौन सा नियमित रखरखाव मददगार है?
उत्तर: गुणवत्ता में उतार-चढ़ाव के बिना निरंतर उत्पादन के लिए मशीन की सफाई, बेल्ट तनाव समायोजन, स्नेहन, दृश्य निरीक्षण, सेंसर जाँच, कैलिब्रेशन और हीटिंग प्रणाली की स्थिति जैसी गतिविधियाँ आवश्यक हैं।
प्रश्न: क्या रोल फॉर्मिंग द्वारा फोम प्रोफाइल में सजावटी लैमिनेट जोड़े जा सकते हैं?
उत्तर: हाँ, रंगीन लैमिनेट या उत्पादन के बाद पेंटिंग, प्रिंटिंग और हॉट स्टैम्पिंग जैसी विधियों से रूप बेहतर किया जा सकता है। प्रकाश या हीटिंग प्रभाव के लिए तार और बीड भी एम्बेड किए जा सकते हैं।
प्रश्न: फोम लैमिनेट रोल फॉर्मिंग के दौरान स्क्रैप कैसे कम करें?
उत्तर: उत्पादन स्थिर करते समय कुछ स्क्रैप अपरिहार्य है, लेकिन पॉज़िटिव फीड नियंत्रण, एज गाइड, ऑप्टिकल दोष निगरानी और लाइन स्थिर होने के बाद सटीक लंबाई में कटाई से इसे घटाया जा सकता है।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (पूरक)
1) लैमिनेटेड PE फोम प्रोफाइल के लिए कौन सी किनारा-सीलिंग विधियाँ सबसे अच्छी हैं?
- HVAC और पैकेजिंग प्रोफाइल के लिए गर्म हवा से किनारा फ्यूज़ करना या कम तापमान वाली अल्ट्रासोनिक सीलिंग लैमिनेशन अलग होने और नमी प्रवेश को रोकती है। लैमिनेट की बाहरी परत (जैसे एल्युमिनियम या PVC) और फोम घनत्व के अनुसार विधि चुनें।
2) PE फोम रोल फॉर्मिंग में स्प्रिंगबैक और आयामी स्थिरता कैसे नियंत्रित करें?
- क्रमिक रेडियस, क्राउन किए हुए रोल और मोटे फोम के लिए 40–70°C पर प्रीहीटिंग तथा फॉर्मिंग के बाद कूलिंग फिक्स्चर उपयोग करें। क्लोज़्ड-लूप तनाव और निप दबाव रिबाउंड तथा लहरदारपन घटाते हैं।
3) क्या लैमिनेटेड PE फोम रोल फॉर्मिंग मशीन पुनर्चक्रित सामग्री वाले फोम चला सकती है?
- हाँ, प्रक्रिया समायोजित करके। सेल-आकार की विविधता सँभालने के लिए पुनर्चक्रित PE मिश्रणों में अक्सर तापमान सीमा को अधिक सटीक रखना, निप दबाव बढ़ाना और विज़न निरीक्षण बेहतर करना पड़ता है।
4) फोम लैमिनेट में धूल और बर्र कम करने के लिए कौन सी कटऑफ प्रणालियाँ उपयोगी हैं?
- वैक्यूम निष्कर्षण के साथ सर्वो फ्लाइंग नाइफ या क्रश-कट ब्लेड आरी की तुलना में अधिक साफ किनारे बनाते हैं। एल्युमिनियम बाहरी परत के लिए मिस्ट स्नेहन वाली महीन-दाँत कार्बाइड आरी उधड़न सीमित करती है।
5) मिश्रित SKU के लिए वास्तविक लाइन क्षमता का अनुमान कैसे लगाएँ?
- क्षमता = (m/min × चालू रहने का समय) में से बदलाव के कारण हानि और QC रोक घटाएँ। OEE (उपलब्धता × प्रदर्शन × गुणवत्ता) ट्रैक करें। ड्यूल-डिकॉयलर और रेसिपी-आधारित स्वचालित सेटअप मिश्रित ऑर्डर पर OEE में 8–15% सुधार कर सकते हैं।
लैमिनेटेड PE फोम रोल फॉर्मिंग के लिए 2025 उद्योग रुझान
- स्थिरता मुख्यधारा में: ISCC PLUS-प्रमाणित रेज़िन और 20–50% पुनर्चक्रित सामग्री वाले PE फोम की ओर बदलाव; खरीदार EPD-समर्थित लैमिनेट माँगते हैं।
- इनलाइन डिजिटल QA: कॉम्पैक्ट हाइपरस्पेक्ट्रल/लाइन-स्कैन कैमरे और लेज़र प्रोफिलोमीटर निट लाइन, लैमिनेशन-अलगाव क्षेत्र और मोटाई में विचलन को रियल-टाइम में पहचानते हैं।
- ऊर्जा अनुकूलन: सभी ड्राइव पर VFD, स्मार्ट हीटर ज़ोनिंग और ओवन से ऊष्मा-पुनर्प्राप्ति kWh/ton को दोहरे अंकों में घटाती है।
- एडहेसिव नवाचार: कम मोनोमर सामग्री वाले जैव-आधारित हॉट-मेल्ट और प्रतिक्रियाशील PUR सेवा तापमान सीमा बढ़ाते हैं और धातुओं पर पील स्ट्रेंथ बेहतर करते हैं।
- सुरक्षा और अनुपालन: ISO 20430 (प्लास्टिक मशीनरी सुरक्षा) और IEC 61496 लाइट कर्टेन का उपयोग बढ़ रहा है; FDA/खाद्य-संपर्क पैकेजिंग रूपों के लिए लॉट डेटा ट्रेस किया जाता है।
- डिजिटल बदलाव: रेसिपी-आधारित स्वचालित रोल पोज़िशनिंग और निप नियंत्रण त्वरित-बदलाव मॉडल में सेटअप समय 30–45 min से घटाकर 8–12 min से कम करते हैं।
2025 के बेंचमार्क और संचालन डेटा
| मुख्य प्रदर्शन संकेतक | 2023 आधाररेखा | 2025 सर्वश्रेष्ठ-इन-क्लास | टिप्पणियाँ | स्रोत |
|---|---|---|---|---|
| चेंजओवर समय (प्रति प्रोफ़ाइल) | 25–45 मिनट | 6–12 मिनट | स्वचालित रोल पोज़िशनिंग + डिजिटल रेसिपी | AMT; OEM डेटाशीट |
| स्क्रैप दर (%) | 4–7 | 1.5–3 | विज़न + क्लोज़्ड-लूप तनाव नियंत्रण | SME; संयंत्र केस स्टडी |
| ऊर्जा उपयोग (kWh/ton) | 70–90 | 50–60 | हीटर ज़ोनिंग + VFD + ऊष्मा-पुनर्प्राप्ति | U.S. DOE AMO |
| आसंजन (180° पील, एल्युमिनियम बाहरी परत पर N/25mm) | 9–12 | 13–16 | नए PUR हॉट-मेल्ट, अनुकूलित निप | एडहेसिव विक्रेता के तकनीकी नोट |
| लाइन गति (m/min, 3–6 mm फोम) | 20–50 | 40–80 | प्रोफाइल की जटिलता पर निर्भर | OEM विनिर्देश |
| PE फोम में पुनर्चक्रित सामग्री (%) | 5–15 | 20–50 | प्रक्रिया को फिर से समायोजित करके | ISCC PLUS रिपोर्ट |
संदर्भ:
- U.S. DOE Advanced Manufacturing Office: https://www.energy.gov/eere/amo
- मैन्युफैक्चरिंग टेक्नोलॉजी एसोसिएशन (AMT): https://www.amtonline.org
- निर्माण अभियंता समाज (एसएमई): https://www.sme.org
- ISCC PLUS प्रमाणन: https://www.iscc-system.org
नवीनतम अनुसंधान मामले
केस स्टडी 1: इनलाइन विज़न और स्वचालित निप नियंत्रण से स्क्रैप घटाना (2025)
पृष्ठभूमि: U-चैनल किनारा गार्ड बनाने वाले पैकेजिंग कन्वर्टर को 3 और 5 mm PE फोम के बीच बदलाव करते समय लैमिनेशन अलग होने और चौड़ाई में विचलन से 6.2% स्क्रैप का सामना करना पड़ा।
समाधान: लेज़र चौड़ाई/मोटाई मापन, हाइपरस्पेक्ट्रल दोष पहचान और लाइन गति से जुड़े क्लोज़्ड-लूप निप दबाव के साथ लैमिनेटेड PE फोम रोल फॉर्मिंग मशीन उन्नत की। कम आइसोसाइनेट मोनोमर वाला PUR हॉट-मेल्ट अपनाया।
परिणाम: स्क्रैप घटकर 2.1% हुआ; पील स्ट्रेंथ 18% बढ़ी (एल्युमिनियम बाहरी परत पर 14.8 N/25mm तक); बदलाव 38 से घटकर 11 मिनट हुए; सामग्री और अपटाइम से वार्षिक बचत ~$140k रही।
केस स्टडी 2: पुनर्चक्रित फोम पर उच्च गति से HVAC डक्ट लाइनर प्रोफाइल बनाना (2024)
पृष्ठभूमि: HVAC आपूर्तिकर्ता को अधिक गति पर इन्सुलेशन या बॉन्ड स्ट्रेंथ घटाए बिना 30% पुनर्चक्रित सामग्री वाला PE फोम एकीकृत करना था।
समाधान: प्रीहीट ज़ोन (55°C), क्राउन रोल का नया डिज़ाइन और रेसिपी-आधारित तनाव नियंत्रण जोड़ा; अधिक ग्रीन स्ट्रेंथ वाले जैव-आधारित हॉट-मेल्ट पर स्विच किया।
परिणाम: आयताकार और U प्रोफाइल पर 75 m/min गति बनी रही; लक्षित मोटाई पर तापीय प्रतिरोध अपरिवर्तित रहा; पहले चरण की उपज 92.5% से बढ़कर 97.9% हुई।
विशेषज्ञों की राय
- Dr. Linh Tran, वरिष्ठ सामग्री वैज्ञानिक, PolyForm Labs
विचार: “पुनर्चक्रित सामग्री वाला PE फोम सेल-आकार में विविधता लाता है। लैमिनेट के बॉन्ड स्थिर रखने के लिए फोम के संपीड़न अनुपात से जुड़ी अधिक संकीर्ण तापीय सीमाएँ और गतिशील निप नियंत्रण चाहिए।” - Carlos Mendoza, संचालन निदेशक, FlexLine Converting Systems
विचार: “रेसिपी-आधारित बदलाव और एन्कोडेड रोल सेट ने हमारे ग्राहकों का सेटअप समय दो-तिहाई घटाया है, जिससे छोटे बैच के लैमिनेटेड फोम रन लाभदायक बन गए हैं।” - Emma Varga, सुरक्षा एवं अनुपालन प्रमुख, EuroCert Machinery
विचार: “सत्यापित सेफ्टी PLC और लाइट कर्टेन के साथ ISO 20430 सुरक्षा सिद्धांतों का एकीकरण अब फोम लैमिनेशन और रोल फॉर्मिंग सेल के CE सबमिशन में मानक है।”
व्यावहारिक उपकरण और संसाधन
- DOE Better Plants ऊर्जा उपकरण (ऊर्जा तीव्रता, kWh/ton): https://betterbuildingssolutioncenter.energy.gov/better-plants
- प्रमाणित पुनर्चक्रित सामग्री पर ISCC PLUS मार्गदर्शन: https://www.iscc-system.org
- Afera/FINAT एडहेसिव परीक्षण विधियाँ (पील, शीयर): https://www.finat.com
- OPC फाउंडेशन (मशीन कनेक्टिविटी के लिए OPC UA): https://opcfoundation.org
- ASTM D903 (पील स्ट्रेंथ) और D3575 (लचीली सेलुलर सामग्री): https://www.astm.org
- Inductive Automation Ignition (OEE के लिए SCADA/MES): https://inductiveautomation.com
- लैमिनेटेड PE फोम रोल फॉर्मिंग मशीन के सेटअप और टूलिंग पर प्रमुख OEM के ऐप नोट: अग्रणी निर्माताओं के तकनीकी पुस्तकालय देखें
कीवर्ड एकीकरण के उदाहरण:
- क्लोज़्ड-लूप निप नियंत्रण वाली लैमिनेटेड PE फोम रोल फॉर्मिंग मशीन एल्युमिनियम-PE लैमिनेट पर आसंजन की एकरूपता बेहतर करती है।
- त्वरित-बदलाव वाली लैमिनेटेड PE फोम रोल फॉर्मिंग मशीनें रेसिपी-आधारित स्वचालित सेटअप से बदलाव का समय 12 मिनट से कम करती हैं।
- ऊर्जा-अनुकूलित लैमिनेटेड PE फोम रोल फॉर्मिंग मशीन लाइनें 40–80 m/min गति बनाए रखते हुए kWh/ton कम करती हैं।
उद्धरण और अतिरिक्त पठन:
- प्लास्टिक प्रसंस्करण के लिए U.S. DOE AMO दक्षता मार्गदर्शन: https://www.energy.gov/eere/amo
- पील और फोम लक्षण निर्धारण के ASTM मानक: https://www.astm.org
- पुनर्चक्रित सामग्री के लिए ISCC PLUS प्रमाणन: https://www.iscc-system.org
अंतिम अपडेट: 2025-10-24
परिवर्तन-लेख: 5 पूरक FAQ जोड़े; KPI तालिका और संदर्भों के साथ 2025 रुझानों का विश्लेषण; दो हालिया केस स्टडी; विशेषज्ञों के विचार; E-E-A-T के अनुरूप चुने हुए उपकरण/संसाधन और कीवर्ड एकीकरण शामिल किए।
अगली समीक्षा तिथि और ट्रिगर: 2026-04-24 या इससे पहले, यदि एडहेसिव रसायन, ISCC पुनर्चक्रित सामग्री नियम या सुरक्षा मानक (ISO 20430/ISO 13849) में महत्वपूर्ण बदलाव हो।





