
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

नालीदार रूफ पैनल बनाने की मशीन रूफिंग और दीवार क्लैडिंग शीट निर्माताओं के लिए एक आवश्यक उपकरण है। यह गाइड नालीदार पैनल रोल फॉर्मिंग उपकरण का व्यापक अवलोकन देती है, जिसमें कार्य सिद्धांत, मुख्य घटक, मशीन प्रकार, उत्पादन प्रक्रिया के चरण, संचालन मार्गदर्शन, रखरखाव प्रक्रियाएँ और अन्य जानकारी शामिल है। इन शीट मेटल फॉर्मिंग लाइनों को कुशलता से चुनने, चलाने और सँभालने के लिए आवश्यक जानकारी पाने हेतु आगे पढ़ें।
नालीदार छत पैनल मशीन कैसे काम करती है?
नालीदार पैनल बनाने वाली मशीन कस्टम रोलर डाइ का उपयोग करके दबाव के तहत शीट मेटल को कोल्ड रोलिंग और मोड़ने से लहरदार नालीदार प्रोफाइल में ढालती है। कच्ची धातु शीट या कॉइल को रोलर स्टेशनों की शृंखला से गुज़ारकर प्रोफाइल डिज़ाइन के अनुसार क्रमिक रूप से तैयार नालीदार पैनल बनाए जाते हैं।
फॉर्मिंग मॉड्यूल पट्टी पर दबाव डालकर उसे रोलर डाइ से तय लहरदार आकार में मोड़ते और विकृत करते हैं। अनाज संरचना में बदलाव के कारण शीट मेटल पतली होने के बावजूद अपनी मजबूती बनाए रखती है। स्वचालित फीडिंग, गेजिंग, नॉचिंग, शीयरिंग और स्टैकर समायोज्य पैरामीटर के अनुसार अलग-अलग आकारों के पैनल क्रमिक रूप से तेज़ गति से बनाने देते हैं।
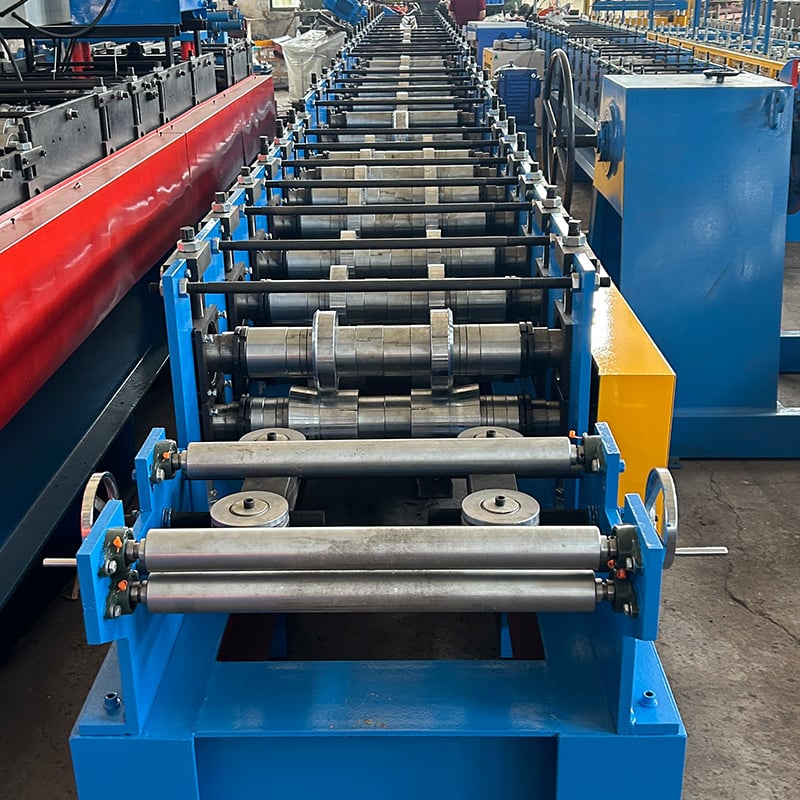
नालीदार छत शीट बनाने की लाइन के मुख्य घटक
पूरी नालीदार पैनल उत्पादन लाइन में आकार देने, माप निर्धारित करने और हैंडलिंग के लिए कई मॉड्यूलर घटक होते हैं। मशीन के मुख्य फॉर्मिंग पुर्ज़े ये हैं:
तालिका 1. नालीदार पैनल रोल फॉर्मर के मुख्य घटक
| क्र. सं. | घटक | उद्देश्य |
|---|---|---|
| 1. | कॉइल फीडर | धातु कॉइल स्ट्रिप को लाइन में फीड करता है |
| 2. | फीडर रोलर्स | धातु शीट को मशीन में खींचते हैं |
| 3. | फॉर्मिंग स्टेशन | धातु को लहरों में मोड़ने वाले रोलर डाइ |
| 4. | साइज़िंग इकाइयाँ | शीट की मोटाई और चौड़ाई कैलिब्रेट करती हैं |
| 5. | नॉचर/शीयरर | शीट में नॉच काटना या किनारा ट्रिम करना |
| 6. | कटऑफ चाकू | शीटों को आवश्यक लंबाई में काटता है |
| 7. | स्टैकर | तैयार शीटें इकट्ठा करता है |
| 8. | कंट्रोल पैनल | HMI और PLC स्वचालन |
नालीदार रूफ पैनल बनाने वाली मशीनें के प्रकार
नालीदार पैनल उत्पादन लाइनों के प्रकारों को इन मुख्य आधारों पर वर्गीकृत किया जा सकता है:
तालिका 2. नालीदार रूफ शीट बनाने वाले उपकरणों के प्रकार
| आधार | प्रकार | विवरण |
|---|---|---|
| प्रोफ़ाइल डिज़ाइन | साइनसॉइडल लहर समलंबाकार टाइल आकार कस्टम प्रोफाइल | लहरों के अलग-अलग आकार और रूप |
| उत्पादन पैमाना | हल्के कार्य के लिए मध्यम क्षमता भारी क्षमता | अलग-अलग गति, चौड़ाई और मोटाई |
| स्वचालन स्तर | मैनुअल अर्ध-स्वचालित पूरी तरह स्वचालित | ऑपरेटर की आवश्यकता है या नहीं |
| रूफिंग का प्रकार | एस्बेस्टस शीट धातु शीटें फाइबर सीमेंट शीटें प्लास्टिक नालीदार शीट | विशिष्ट सामग्रियों के लिए उपयुक्त |
इस प्रकार छोटी, मध्यम या बड़े पैमाने की ज़रूरतों के लिए स्वचालित या मैनुअल विन्यास वाली रूफ पैनल लाइन ली जा सकती है, जो सामग्री और प्रोफाइल आवश्यकताओं के अनुसार डिज़ाइन की गई हो।
चरण-दर-चरण नालीदार छत पैनल उत्पादन कार्य प्रक्रिया
नालीदार शीट बनाने वाली मशीन की सामान्य कार्य प्रक्रिया में कच्चे माल की फीडिंग से तैयार उत्पाद तक कई चरण शामिल होते हैं:
चित्र 1. नालीदार रूफ पैनल विनिर्माण प्रक्रिया का फ्लोचार्ट
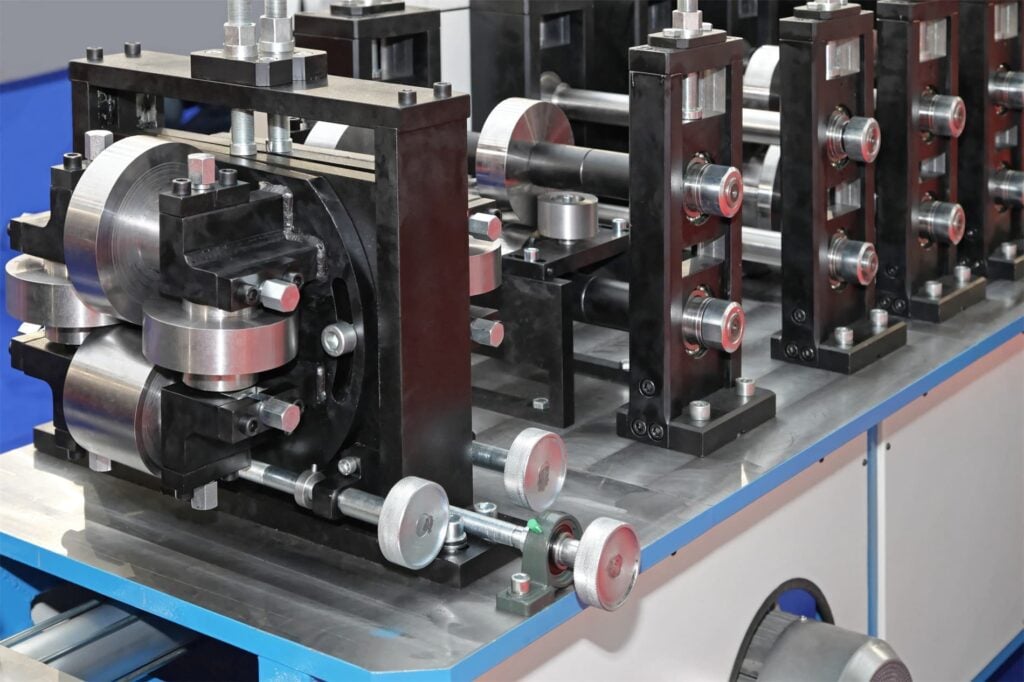
कॉइल फीड – धातु कॉइल को डीकॉयलर पर लोड करके शीट लाइन में फीड किया जाता है।
शीट फीडिंग – फीडर रोलर पट्टी को पकड़कर समायोज्य गति से उपकरण के माध्यम से खींचते हैं।
पूर्व-फॉर्मिंग – विकृति हटाने के लिए प्री-फॉर्मिंग स्टैंड शीट को शुरुआती मोड़ देते हैं।
फॉर्मिंग – कई रोलर डाइ शीट को क्रमिक चरणों में मोड़कर डाइ प्रोफाइल के अनुरूप लहरदार नाली बनाते हैं।
कैलिब्रेशन – साइज़िंग इकाइयाँ प्रोफाइल की एकरूपता के लिए मोटाई और चौड़ाई को सहनशीलता स्तरों पर कैलिब्रेट करती हैं।
नॉचिंग/कटिंग – नॉचिंग इकाइयाँ शीट जोड़ने के लिए स्लॉट काटती हैं, जबकि कटऑफ शीयर हर शीट को आवश्यक लंबाई में काटती है।
स्टैकिंग – बने पैनल स्टैकर द्वारा स्वचालित या मैनुअल रूप से ढेर किए जाते हैं।
बंडलिंग – स्टैक की गई शीटें भंडारण और परिवहन के लिए बंडल की जाती हैं।
गुणवत्ता जाँच – फॉर्म की गई शीटों की पैकिंग से पहले गुणवत्ता जाँच होती है।
नालीदार छत शीट मशीन की मुख्य असेंबली
यहाँ उन मुख्य असेंबलियों पर करीब से नज़र डालें, जो सामग्री फीड करती हैं, लहरें बनाती हैं और तैयार शीटें संभालती हैं:
कच्ची सामग्री फीड असेंबली
- कॉइल पकड़ने वाला मैंड्रेल
- चालित डीकॉयलर
- शीट गाइडिंग रोलर
- फीडर रोलर्स
- पट्टी जोड़ने वाला वेल्डर
नालीकरण फॉर्मिंग असेंबली
- प्री-फॉर्मिंग स्टैंड
- रोलर डाइ वाले फॉर्मिंग स्टेशन
- प्रोफाइल निगरानी गेज़
- शीट की मोटाई और चौड़ाई कैलिब्रेट करने वाली इकाइयाँ
फिनिशिंग असेंबली
- नॉचिंग और स्लॉटिंग स्टेशन
- फ्लाइंग कटऑफ शीयर/स्लिटर
- तैयार शीट पहुँचाने वाली बेल्ट
- मैनुअल/स्वचालित बंडलिंग स्टैक
- पंचिंग/एम्बॉसिंग स्टेशन (वैकल्पिक)
मॉड्यूल जोड़ने या हटाने और उत्पादन की सटीक ज़रूरतों के अनुसार अनुकूलित करने की सुविधा एक प्रमुख लाभ है।
मशीन के प्रमुख कार्य: सामग्री फीड, फॉर्मिंग, आकार निर्धारण, कटिंग, बंडलिंग
नालीदार शीट बनाने की मुख्य प्रक्रियाओं पर विस्तार से नज़र डालें – कच्चे माल की फीडिंग, लहरदार प्रोफाइल बनाने के चरण, साइज़िंग, कटिंग और तैयार पैनलों की बंडलिंग:
तालिका 3. नालीदार रूफ पैनल उत्पादन लाइन के मुख्य कार्य
| कार्य | कार्य सिद्धांत | उपयोग किए गए घटक |
|---|---|---|
| सामग्री फीडिंग | समायोज्य फीड दर से धातु शीट खींचता है | डीकॉयलर, शीट गाइड, फीड रोलर |
| पूर्व-फॉर्मिंग | शुरुआती मोड़ देता है | प्री-फॉर्मिंग स्टैंड |
| प्रोफ़ाइल निर्माण | शीट को क्रमिक रूप से मोड़कर नाली बनाता है | फॉर्मिंग स्टेशन, रोलर डाइ |
| आकार निर्धारण | मोटाई और चौड़ाई कैलिब्रेट करता है | रोलर वाली साइज़िंग इकाइयाँ |
| नॉचिंग/कटिंग | शीट जोड़ने के लिए नॉच काटता है या लंबाई में काटता है | नॉचर और कटऑफ शीयर |
| बंडलिंग | शीटें स्वचालित या मैनुअल रूप से स्टैक करता है | कन्वेयर, बंडलिंग आर्म स्टैकर |
इन प्रक्रियाओं का सटीक स्वचालन और क्रमिक संचालन इन मशीनों पर नालीदार शीट का कुशल, उच्च-गति उत्पादन संभव बनाता है।
मशीन डिज़ाइन के प्रमुख पहलू
तकनीकी दृष्टि से नालीदार पैनल बनाने वाली मशीन के कुछ उल्लेखनीय डिज़ाइन पहलू:
- रोलर डाइज़ – शीटों को आकार देने के लिए मजबूती और कठोरता वाले मिश्रधातु स्टील से बनी होती हैं। डाइ की ज्यामिति प्रोफाइल निर्धारित करती है।
- रोल फॉर्मिंग विधि – उच्च गति और प्रक्रिया नियंत्रण जैसे लाभों के कारण उपयोग की जाती है।
- क्षैतिज लेआउट – कम जगह घेरने और स्टेशनों को क्रम में लगाने के लिए।
- मॉड्यूलर असेंबली – आवश्यकतानुसार प्रक्रिया अनुकूलित करने देती है।
- मोटाई गेज़ – लेज़र सेंसर फीडबैक लूप मोटाई की एकरूपता सुनिश्चित करते हैं।
- PLC स्वचालन – उत्पादन निगरानी के लिए टचस्क्रीन HMI और सॉफ्टवेयर।
नालीदार छत शीट मशीनों की अनुकूलन लचीलापन
नालीदार शीट बनाने वाले उपकरण का एक प्रमुख लाभ उपयोगकर्ता की ज़रूरतों के अनुसार अनुकूलन का लचीलापन है:
तालिका 4. नालीदार पैनल उत्पादन लाइनों की अनुकूलन क्षमताएँ
| मशीन का पुर्जा | अनुकूलन पैरामीटर |
|---|---|
| रोलर डाइज़ | लहरदार प्रोफाइल का आकार और माप |
| फॉर्मिंग स्टेशन | क्रमिक फॉर्मिंग के लिए पासों की संख्या |
| साइज़िंग स्टैंड | अंतिम शीट की चौड़ाई और मोटाई |
| नॉचिंग इकाइयाँ | नॉच का आकार, माप और पिच |
| शीयरिंग स्टेशन | कटऑफ शीट की लंबाई |
| डिकॉयलर | इनपुट कॉइल की चौड़ाई के साथ अनुकूलता |
| स्टैकर/बंडलर | बंडलिंग से पहले स्टैक करने के बैच का आकार |
मॉड्यूलर विन्यास अलग-अलग प्रोफाइल डिज़ाइन और उत्पादन मात्रा के साथ 0.4mm से 2mm मोटाई तथा अधिकतम 2250mm चौड़ाई वाली नालीदार रूफिंग शीट बनाने के लिए अनुकूलन देते हैं।
प्रतिष्ठित नालीदार रूफ पैनल बनाने की मशीन निर्माता चुनना
बाज़ार में कई आपूर्तिकर्ता हैं; उच्च गुणवत्ता वाला उपकरण पाने के लिए प्रतिष्ठित निर्माता पहचानना महत्वपूर्ण है। विचार करने वाले कारकों की यह सूची देखें:
तालिका 5. नालीदार शीट बनाने वाली मशीन के विश्वसनीय ब्रांड कैसे चुनें
| पैरामीटर | किन बातों पर ध्यान दें |
|---|---|
| गुणवत्ता | अच्छी सामग्री, उन्नत निर्माण |
| विश्वसनीयता | टिकाऊ, परेशानी-मुक्त संचालन का प्रमाण |
| उत्पादकता | अधिक उत्पादन मात्रा मज़बूत डिज़ाइन का संकेत देती है |
| लागत | विनिर्देशों के अनुरूप उचित मूल्य स्तर |
| अनुकूलन | उपयोगकर्ता-विशिष्ट विन्यासों के लिए लचीलापन |
| सेवा | तकनीकी सहायता संबंधी समस्याओं पर त्वरित प्रतिक्रिया |
| सिद्ध ट्रैक रिकॉर्ड | एकसमान प्रदर्शन पर केस स्टडी और ग्राहक प्रशंसापत्र |
| उत्पादन परीक्षण | शिपमेंट से पहले मशीन परीक्षण सुनिश्चित करें |
तकनीकी पैरामीटर जाँचना महत्वपूर्ण है, लेकिन फील्ड प्रदर्शन, सेवा रिकॉर्ड और ग्राहक समीक्षाओं के प्रमाण गुणवत्ता की पुष्टि करने में मदद करते हैं।
स्थापना और कमीशनिंग
नालीदार शीट बनाने वाली लाइन के सुचारु संचालन के लिए सही स्थापना और कमीशनिंग प्रक्रियाएँ महत्वपूर्ण हैं। मुख्य दिशानिर्देश:
तालिका 6. नालीदार पैनल मशीन स्थापना की सर्वोत्तम प्रक्रियाएँ
| गतिविधि | कार्यप्रणाली |
|---|---|
| साइट की तैयारी | उचित नींव, जगह, वायरिंग और बिजली रेटिंग सुनिश्चित करें |
| अनलोडिंग और जगह पर रखना | उपयुक्त लिफ्टिंग गियर से उठाएँ और पूरी तरह संरेखित करें |
| असेंबली | मैनुअल देखकर पुर्ज़ों को क्रम से जोड़ें |
| वायरिंग | सर्किट डायग्राम के अनुसार केबल सुरक्षित रूप से जोड़ें |
| अर्थिंग | झटके से बचाने के लिए सही अर्थ वायरिंग करें |
| परीक्षण संचालन | पैरामीटर सेट करें और पहले डमी शीटों से क्रमिक परीक्षण करें |
संचालन से पहले उपकरण को मज़बूती से एंकर करना, इंटरलॉक जोड़ना, लाइन में सामग्री का सुचारु प्रवाह सुनिश्चित करना और सेंसर कैलिब्रेट करना आदि आवश्यक है।
संचालन और नियंत्रण प्रक्रिया
चरण-दर-चरण कार्य क्रम और नियंत्रण विधि:
कार्य के चरण
- HMI पर शीट आयाम, गति, बैच आकार आदि पैरामीटर सेट करें।
- कॉइल पट्टी को डिकॉयलर में फीड करके स्टेशनों से गुज़ारें।
- पैनल या स्वचालित स्टार्ट से चक्र शुरू करें।
- एकरूपता के लिए मोटाई और चौड़ाई सेंसर की निगरानी करें।
- फॉर्म की गई शीटें इकट्ठा करके मैनुअल या स्वचालित तरीके से बंडल करें।
- उत्पादन की ज़रूरत के अनुसार चक्र लगातार दोहराएँ।
नियंत्रण विधि
- केंद्रीकृत टचस्क्रीन HMI
- बुद्धिमान पैरामीट्रिक PLC लॉजिक
- संचालन नियंत्रण के लिए सर्वो मोटर
- सटीकता के लिए लेज़र सेंसर फीडबैक
- असामान्य स्थितियों के लिए चेतावनी संकेतक
- सुरक्षा के लिए आपातकालीन स्टॉप
स्वचालित प्रोग्रामिंग अलग-अलग घटकों की गति, कार्यप्रणाली और सक्रियण को सिंक्रोनाइज़ करके सुचारु तथा कुशल संचालन देती है।
नियमित निरीक्षण और रखरखाव
उच्च अपटाइम और अधिकतम प्रदर्शन बनाए रखने के लिए निर्धारित निरीक्षण और रखरखाव प्रक्रियाओं का पालन करना चाहिए:
तालिका 7. नालीदार रूफ पैनल मशीन का मानक रखरखाव कार्यक्रम
| आवृत्ति | गतिविधि | विधि |
|---|---|---|
| दैनिक | तेल का स्तर जाँचें परीक्षण चक्र | ज़रूरत पड़ने पर तेल भरें परीक्षण संचालन शुरू करें |
| साप्ताहिक | स्टेशनों का निरीक्षण सेंसर की सफाई | सुचारु संचालन सुनिश्चित करें संपीड़ित हवा से साफ करें |
| मासिक | बोल्ट कसना स्नेहन | ढीले बोल्ट कसें ग्रीस लगाएँ |
| त्रैमासिक | घिसे हुए भागों को बदलें | रोलर, बेल्ट, नट आदि जाँचें |
गतिविधियों का लॉग रखना, घिसाव गेज़ जाँचना, स्पेयर पुर्ज़े तैयार रखना और वार्षिक सर्विसिंग अनुबंध भी सर्वोत्तम प्रक्रियाएँ हैं।
नालीदार शीट बनाने वाली मशीनों के लाभ
नालीदार पैनल उत्पादन लाइनों के कुछ प्रमुख लाभ:
- लगभग 30-40 मीटर/मिनट की गति से अधिक उत्पादन मात्रा
- प्रक्रिया दक्षता के कारण कम संचालन लागत
- मोटाई और प्रोफाइल में एकरूपता वाली अच्छी गुणवत्ता की शीटें
- स्वचालन के कारण कम जनशक्ति की आवश्यकता
- उच्च अपटाइम और कम रखरखाव की ज़रूरत
- उपयोगकर्ता की ज़रूरतों के अनुसार अनुकूलन का लचीलापन
- अधिक उपज और कम अपव्यय
इन लाभों के कारण वे निर्माताओं के लिए लाभदायक उपकरण विकल्प बनते हैं।
नालीदार छत पैनल उपकरण की सीमाएँ
हालाँकि, नालीदार शीट बनाने वाली लाइनों की कुछ सीमाएँ हैं जिनसे खरीदारों को अवगत होना चाहिए:
- उपकरण स्थापना के लिए बड़ी जगह चाहिए
- उच्च शुरुआती पूँजी निवेश आवश्यक
- संचालन और रखरखाव के लिए योग्य कर्मचारी चाहिए
- प्रति मशीन सीमित मोटाई और चौड़ाई क्षमता
- कच्चे इनपुट के रूप में कॉइल फीड तक सीमित
- प्रोफाइल उपलब्ध रोलर डाइ सेट तक सीमित
नालीदार शीट उत्पादन लाइनों का लागत विश्लेषण
नालीदार पैनल बनाने वाली मशीन के संभावित खरीदार निवेश पर प्रतिफल को एक महत्वपूर्ण पहलू मानते हैं। लागत अर्थशास्त्र का अवलोकन:
तालिका 8. नालीदार रूफ शीट संयंत्रों की सामान्य लागत का विवरण
| व्यय मद | अनुमानित लागत |
|---|---|
| नालीदार शीट बनाने की मशीन | USD 100,000 से 500,000 |
| अतिरिक्त टूलिंग और हैंडलिंग उपकरण | USD 20,000 से 50,000 |
| कारखाने का बुनियादी ढाँचा और उपयोगिताएँ | USD 150,000 से 300,000 |
| कुल निवेश | USD 300,000 से 850,000 |
इन संयंत्रों में तैयार नालीदार शीटों की उत्पादन लागत कच्चे माल, श्रम, उपयोगिता दरों आदि के आधार पर USD 2.50 से 5 प्रति वर्ग मीटर तक हो सकती है।
बढ़ती अवसंरचना गतिविधि और प्लास्टिक के विकल्प अपनाने के चलन से माँग बढ़ रही है, जिससे क्षमता का अच्छा उपयोग और ROI संभव होता है।
नालीदार धातु छत शीट – अनुप्रयोग और उपयोग
इन मशीनों से बनी नालीदार रूफिंग शीटों का उपयोग औद्योगिक, वाणिज्यिक और आवासीय क्षेत्रों में होता है।
- गोदाम
- उत्पादन सुविधाएँ
- कृषि भवन
- शॉपिंग सेंटर
- अपार्टमेंट
- छोटे घर
- अस्थायी संरचनाएँ
- नवीनीकरण परियोजनाएँ
कम वज़न और किफ़ायती कीमत के साथ आसान स्थापना, टिकाऊपन, मौसम-प्रतिरोध और पर्यावरण-अनुकूलता जैसे व्यावहारिक लाभ इनके व्यापक उपयोग को बढ़ावा देते हैं।
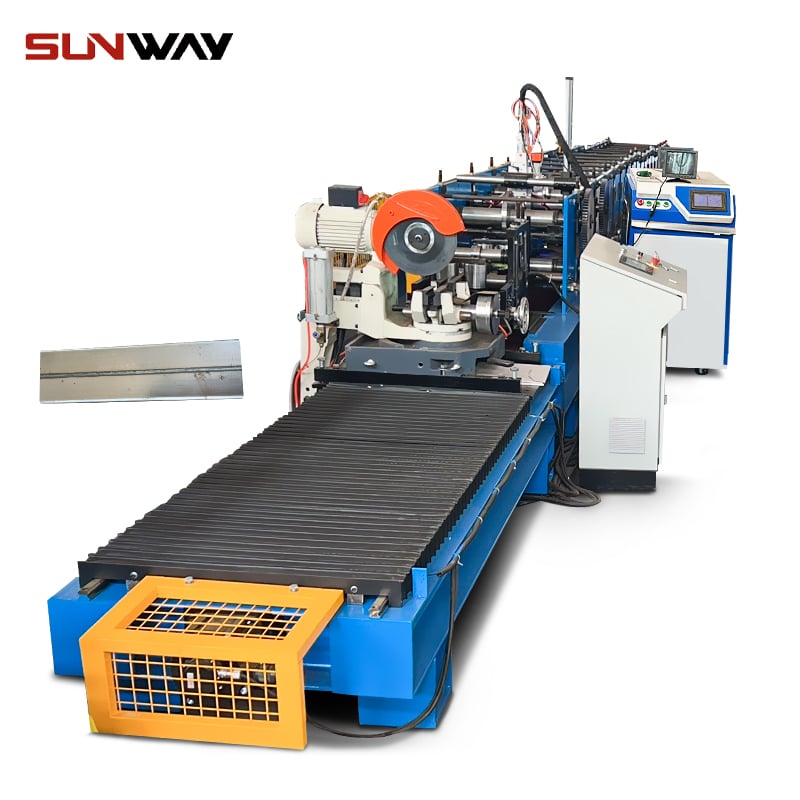
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: किन सामग्रियों को नालीदार शीटों का रूप दिया जा सकता है?
उत्तर: आमतौर पर स्टील, एल्युमिनियम और जिंक के अलावा फाइबर-सीमेंट बोर्ड, बिटुमेन शीट और पुनर्चक्रित प्लास्टिक आदि का उपयोग किया जाता है।
प्रश्न: एक मानक मशीन कॉइल की कितनी मोटाई संभाल सकती है?
उत्तर: मशीनें आमतौर पर 0.3mm से 3mm मोटाई वाली धातु कॉइल संसाधित कर सकती हैं। भारी-ड्यूटी उपकरणों में ऊपरी सीमा 6mm तक होती है।
प्रश्न: क्या मुझे कस्टम प्रोफाइल तरंगें या विशेष कोटिंग मिल सकती हैं?
उत्तर: हाँ, कस्टम रोलर डाइ से अलग-अलग प्रोफाइल आकार बनाए जा सकते हैं। अतिरिक्त फिनिशिंग स्टेशनों के माध्यम से विशेष कोटिंग या पेंट भी जोड़े जा सकते हैं।
प्रश्न: इन मशीनों का शोर स्तर कैसे कम करें?
उत्तर: ध्वनि-रोधी आवरण, कंपन-रोधी डैम्पर और आइसोलेशन पैड जैसी विधियाँ संचालन के शोर को घटाने में मदद करती हैं। निवारक रखरखाव भी आवाज़ कम करता है।
प्रश्न: पूरी लाइन की लागत किन कारकों से प्रभावित होती है?
उत्तर: उत्पादन की गति और मात्रा, शीट की चौड़ाई और मोटाई, स्वचालन का स्तर, सहायक उपकरण तथा अनुकूलन की ज़रूरतें आदि मुख्य निर्धारक हैं।
प्रश्न: नालीदार शीट बनाने का संयंत्र लगाने के लिए कितनी जगह चाहिए?
उत्तर: नालीदार शीट उत्पादन लाइन और सहायक प्रणालियों की स्थापना के लिए लगभग 800 से 2500 वर्ग फुट जगह आदर्श होती है।
प्रश्न: क्या इस्तेमाल किया हुआ या नवीनीकृत नालीदार पैनल बनाने का उपकरण अच्छा विकल्प हो सकता है?
उत्तर: हाँ, इससे लागत का लाभ मिल सकता है, लेकिन घिसने वाले सभी पुर्ज़ों को बदलने और वारंटी की व्यवस्था आदि सुनिश्चित करें। खरीदने से पहले मशीन की स्थिति अच्छी तरह जाँचें।
निष्कर्ष
इस विस्तृत मार्गदर्शिका में नालीदार शीट मशीन के कार्य सिद्धांतों, मुख्य घटकों, कार्य-आधारित प्रक्रियाओं, संचालन संबंधी मार्गदर्शन, रखरखाव मानकों और मूल्य-आर्थिक पहलुओं से लेकर इन लाइनों पर बनने वाले पैनलों के उपयोग तक को शामिल किया गया है।
स्वचालित सुविधाओं वाले बहुउपयोगी और आसानी से चलने वाले नालीदार पैनल उत्पादन संयंत्रों के विकास ने छोटे और मध्यम उद्यमों के लिए लाभदायक रूफिंग शीट निर्माण व्यवसाय स्थापित करना कहीं अधिक व्यवहार्य बनाया है। दीर्घकालीन सफलता के लिए उत्पादन लक्ष्यों और गुणवत्ता मानकों के अनुरूप उपकरण क्षमता तथा भविष्य में उन्नयन की संभावनाओं का सावधानीपूर्वक चयन महत्वपूर्ण है।
अगले कुछ वर्षों में निर्माण उद्योग की वार्षिक वृद्धि 5% से अधिक रहने का अनुमान है, इसलिए पहले से इंजीनियर किए गए धातु के नालीदार रूफिंग और वॉल पैनलों की माँग की संभावनाएँ अच्छी हैं। इससे इस बाज़ार में प्रवेश करने के इच्छुक विनिर्माण व्यवसायों के लिए निवेश का अनुकूल माहौल बनता है।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (पूरक)
1) 2025 में नालीदार रूफ पैनल बनाने वाली मशीन के लिए उत्पादन गति का लक्ष्य क्या होना चाहिए?
- मुख्यधारा की धातु प्रोफाइलों के लिए 25–45 m/min सामान्य है। अनुकूलित स्नेहन, सर्वो कटऑफ और सिंक्रोनाइज़्ड ड्राइव वाली उच्च-गति लाइनें भरोसेमंद ढंग से 50–70 m/min तक पहुँचती हैं, बशर्ते कॉइल की गुणवत्ता और सीधापन नियंत्रित हो।
2) रोल-फॉर्म किए गए नालीदार पैनलों की फॉर्मिंग के बाद टिकाऊपन के लिए कौन-सी कॉइल कोटिंग सबसे अच्छा प्रदर्शन करती हैं?
- AZ150/Galvalume या Z275 गैल्वनाइज़्ड बेस पर PVDF (70% Kynar/Hylar) और SMP टॉपकोट बेहतरीन मोड़-आसंजन और UV प्रतिरोध देते हैं। अपनी नालीदार प्रोफाइल के लिए T-bend और रिवर्स इम्पैक्ट रेटिंग हमेशा सत्यापित करें।
3) पतले गेज़ वाले पैनलों पर किनारों की लहरें और तेल-कैनिंग कैसे कम करूँ?
- इनलेट फ्लैटनर/लेवलर का उपयोग करें, रोल गैप की समान सेटिंग सुनिश्चित करें, रोल स्टैंड पर बैकलैश-रोधी व्यवस्था लगाएँ, सही ओवरबेंड प्रतिशत बनाए रखें और कॉइल का क्राउन/समतलता नियंत्रित करें। डिकॉयलर और पहले स्टैंड के बीच क्लोज़्ड-लूप टेंशन नियंत्रण लागू करें।
4) पूर्वानुमानित रखरखाव के लिए मेरे PLC/HMI को कौन-सा डेटा लॉग करना चाहिए?
- हर स्टैंड का मोटर लोड, लाइन की गति, कट लंबाई का विचलन, बेयरिंग/गियरबॉक्स का तापमान, कंपन स्पेक्ट्रम और स्क्रैप कोड लॉग करें। रोलर घिसाव, गलत संरेखण और स्नेहन संबंधी समस्याएँ पहचानने के लिए इन्हें MTBF/MTTR डैशबोर्ड से जोड़ें।
5) क्या एक ही लाइन साइनसॉइडल और ट्रेपेज़ॉइडल नालीदार प्रोफाइल बना सकती है?
- हाँ, त्वरित-बदलाव कैसेट या मॉड्यूलर रोल सेट से ऐसा संभव है। 2 घंटे से कम समय में बदलाव करते समय प्रोफाइल की सटीकता बनाए रखने के लिए अलग इनलेट/आउटलेट गाइड और फिर से कैलिब्रेट किए गए कटऑफ ब्लेड की योजना बनाएँ।
नालीदार छत पैनल बनाने वाली मशीनों के लिए 2025 के उद्योग रुझान
- विद्युतीकरण और दक्षता: IE4/IE5 मोटर और पुनर्योजी ड्राइव प्रति टन फॉर्म की गई सामग्री पर ऊर्जा खपत 8–15% घटाते हैं।
- स्मार्ट QA: प्रीमियम लाइनों में 100% प्रोफाइल और कट-लंबाई सत्यापन के लिए इनलाइन लेज़र प्रोफिलोमेट्री और विज़न सिस्टम अब मानक हैं।
- ट्रेसबिलिटी: QR/2D कोड प्रिंटर परियोजना अनुपालन के लिए कॉइल हीट नंबर और EPD डेटा पैनल के पीछे अंकित करते हैं।
- कम-CO2 स्टील की माँग: खरीदार सत्यापित EPD वाले EAF/DRI स्टील की माँग तेज़ी से कर रहे हैं; मशीन विक्रेता अधिक मज़बूत और पतले गेज़ के लिए अनुकूलित सेटिंग देते हैं।
- सुरक्षा उन्नयन: EN/ISO-अनुपालक इंटरलॉक, लाइट कर्टेन और Category 3 PLd सुरक्षा PLC आधारभूत मानक बन रहे हैं।
- तेज़ टूल बदलाव: कैसेट-शैली के रोल सेट, हाइड्रोलिक क्विक-लिफ्ट स्टैंड और स्मार्ट प्रीसेट 60 मिनट से कम में बदलाव संभव करते हैं।
2025 बेंचमार्क और मेट्रिक्स
| मीट्रिक | २०२३ सामान्य | 2025 सर्वश्रेष्ठ-इन-क्लास | व्यावहारिक प्रभाव | स्रोत |
|---|---|---|---|---|
| लाइन गति (धातु नालीकरण) | 25–40 m/min | 50–70 मी/मिनट | +40–80% उत्पादन प्रवाह | OEM कैटलॉग; RSMeans |
| कट लंबाई सटीकता | ±1.5–2.0 mm | ±0.5–1.0 मिमी | कम पुनःकार्य/स्क्रैप | ISO 9001 QA दस्तावेज़; OEM विनिर्देश |
| ऊर्जा उपयोग (kWh/टन फॉर्म की गई सामग्री) | 95–120 | 80–100 | −10–20% ऊर्जा लागत | DOE AMO; निर्माता डेटा |
| नियोजित बदलाव का समय (प्रोफाइल) | 2–4 घंटे | 30–60 मिनट | अधिक SKU लचीलापन | OEM ऐप नोट्स |
| इनलाइन दोष पहचान | मैनुअल सैंपलिंग | 100% विज़न/लेज़र | दोष जल्दी अस्वीकार, उच्च FPY | NIST/उद्योग केस नोट्स |
संदर्भ:
- US DOE Advanced Manufacturing Office: https://energy.gov/eere/amo
- NIST Manufacturing USA संसाधन: https://www.nist.gov
- RSMeans निर्माण लागत डेटा: https://www.gordian.com/rsmeans-data
- ISO/EN मशीनरी सुरक्षा (अवलोकन): https://www.iso.org
नवीनतम अनुसंधान मामले
केस स्टडी 1: AI-सहायता प्राप्त इनलाइन प्रोफिलोमेट्री से FPY में वृद्धि (2025)
पृष्ठभूमि: साइनसॉइडल और ट्रेपेज़ॉइडल पैनल बनाने वाले एक मध्यम आकार के निर्माता को लंबे उत्पादन चक्रों में कट लंबाई के विचलन और क्राउन में बदलाव के कारण बढ़ते पुनःकार्य का सामना करना पड़ा।
समाधान: PLC से जुड़ी लेज़र प्रोफिलोमेट्री और विज़न प्रणाली जोड़ी; रोल गैप और फीडर टेंशन को रीयल टाइम में स्वतः समायोजित करने के लिए एज-एनालिटिक्स मॉडल तैनात किया।
परिणाम: प्रथम-पास उपज 93.2% से बढ़कर 98.6% हुई; स्क्रैप 41% घटा; 55 m/min पर औसत कट त्रुटि ±1.7 mm से घटकर ±0.7 mm हो गई।
केस स्टडी 2: मिश्रित SKU के लिए कैसेट रोल सेट से तेज़ बदलाव (2024)
पृष्ठभूमि: एक क्षेत्रीय संयंत्र को जस्ट-इन-टाइम ऑर्डर के लिए रोज़ाना 0.4 mm साइनसॉइडल और 0.6 mm ट्रेपेज़ॉइडल नालीदार प्रोफाइल के बीच बदलाव करना पड़ता था।
समाधान: कैसेट-शैली की रोल टूलिंग, हाइड्रोलिक क्विक-लिफ्ट स्टैंड, निर्देशित इनलेट/आउटलेट और हर SKU के लिए सहेजे गए HMI प्रीसेट लागू किए।
परिणाम: बदलाव का समय 3.2 घंटे से घटकर 48 मिनट हुआ; समय पर डिलीवरी 98% तक पहुँची; प्रोफाइल सहनशीलता बनाए रखते हुए ओवरटाइम 22% घटा।
विशेषज्ञों की राय
- Dr. Miguel Andrade, Senior Research Engineer, NIST Advanced Manufacturing
दृष्टिकोण: “क्लोज़्ड-लूप नियंत्रण से जुड़ी इनलाइन मेट्रोलॉजी, नालीदार रूफ पैनल बनाने वाली मशीनों में FPY बढ़ाने और अधिक गति पर आयामी स्थिरता बनाए रखने का सबसे प्रभावी एकल उन्नयन है।” - Sarah Lin, Product Director, Metal Construction Association (MCA) Technical Council
दृष्टिकोण: “जब खरीदार EPD-समर्थित नालीदार रूफिंग पैनल चाहते हैं, तो मशीनरी को पतले और अधिक मज़बूत सब्सट्रेट बिना प्रिंट-थ्रू या लहरदार विकृति के भरोसेमंद ढंग से संभालने चाहिए।” - Luca Romano, Operations Manager, EuroRoll Forming Systems
दृष्टिकोण: “त्वरित-बदलाव कैसेट और मानकीकृत प्रीसेट लाभप्रदता की परिभाषा बदल रहे हैं—कम बदलाव समय का अर्थ है बिना अतिरिक्त शिफ्ट के अधिक SKU बनाना।”
व्यावहारिक उपकरण और संसाधन
- MCA तकनीकी संसाधन (प्रोफाइल डिज़ाइन, कोटिंग और फास्टनर): https://www.metalconstruction.org
- NIST विनिर्माण संसाधन (मेट्रोलॉजी, QA रूपरेखाएँ): https://www.nist.gov
- US DOE AMO (मोटर दक्षता, ड्राइव की सर्वोत्तम प्रक्रियाएँ): https://energy.gov/eere/amo
- UL 508A औद्योगिक नियंत्रण पैनल मार्गदर्शन: https://ul.com
- रोल फॉर्मिंग के अनुकूल कूल-रूफ कोटिंग के लिए CRRC निर्देशिका: https://coolroofs.org
- ISO 9001:2015 गुणवत्ता प्रबंधन का अवलोकन: https://www.iso.org
- लागत बेंचमार्क और रखरखाव योजना के लिए RSMeans: https://www.gordian.com/rsmeans-data
कीवर्ड एकीकरण के उदाहरण:
- कैसेट रोल टूलिंग वाली नालीदार रूफ पैनल बनाने की मशीन चुनने से SKU में तेज़ी से बदलाव संभव होता है।
- नालीदार रूफ पैनल बनाने वाली मशीन पर PLC/HMI डेटा लॉगिंग पूर्वानुमानित रखरखाव और कम डाउनटाइम में सहायक होती है।
- ऊर्जा-कुशल ड्राइव कट-लंबाई की सटीकता बनाए रखते हुए नालीदार रूफ पैनल लाइनों में kWh/टन कम करते हैं।
उद्धरण और अतिरिक्त पठन:
- DOE AMO — दक्ष मोटर/ड्राइव: https://energy.gov/eere/amo
- NIST — मेट्रोलॉजी और उन्नत विनिर्माण: https://www.nist.gov
- MCA — धातु पैनलों की सर्वोत्तम प्रक्रियाएँ: https://www.metalconstruction.org
अंतिम अपडेट: 2025-10-24
परिवर्तन-लेख: 5 पूरक FAQ जोड़े; बेंचमार्क तालिका सहित 2025 के रुझान, दो केस स्टडी, विशेषज्ञों के दृष्टिकोण, चुने हुए उपकरण/संसाधन, एकीकृत कीवर्ड विविधताएँ और प्रामाणिक संदर्भ शामिल किए।
अगली समीक्षा तिथि और ट्रिगर: 2026-04-24 या उससे पहले, यदि नए OEM विनिर्देश, अद्यतन सुरक्षा मानक (ISO/EN) या ऊर्जा दक्षता प्रोत्साहन मशीन के चयन और संचालन को प्रभावित करें।





