
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

रोल फॉर्मिंग धातु-कार्य की वह प्रक्रिया है, जिसमें रोलिंग स्टैंडों की क्रमिक श्रृंखला से शीट धातु को मनचाहे प्रोफाइल में ढाला जाता है। इससे अलग-अलग अनुप्रस्थ काट वाले पुर्ज़ों का तेज़ गति से लगातार उत्पादन संभव है। चैनल रोल फॉर्मिंग मशीनें विशेष रूप से C-आकार के अनुप्रस्थ काट वाले चैनल सेक्शन बनाने के लिए डिज़ाइन की जाती हैं।
चैनल रोल फॉर्मिंग कैसे काम करती है
चैनल रोल फॉर्मिंग मशीन शीट धातु की पट्टी को रोलिंग स्टैंडों की श्रृंखला से गुज़ारकर चैनल सेक्शन बनाती है। हर स्टैंड शीट को क्रमशः वांछित C-आकार के चैनल प्रोफाइल में ढालता है।
प्रक्रिया रोल फॉर्मर में शीट धातु की सपाट पट्टी फीड करने से शुरू होती है। कॉइल का कोई भी वक्र हटाने के लिए पट्टी को सीधा करने वाले तंत्र से गुज़ारा जाता है। इसके बाद वह फॉर्मिंग स्टैंडों में जाती है; हर स्टैंड अंतिम आकार मिलने तक छोटे-छोटे मोड़ देता है।
चैनल रोल फॉर्मिंग मशीन के प्रमुख घटक हैं:
- अनकॉइलर: शीट धातु की कॉइल पट्टी को मशीन में फीड करता है
- फीड टेबल: प्रक्रिया के दौरान पट्टी को सहारा देती है और मार्गदर्शन करती है
- फॉर्मिंग स्टैंड्स: पट्टी को क्रमशः मोड़कर चैनल सेक्शन बनाते हैं
- कट-ऑफ प्रेस: तैयार चैनलों को आवश्यक लंबाई में काटता है
फॉर्मिंग स्टैंडों में वांछित प्रोफाइल उकेरे हुए कठोर स्टील रोल होते हैं। पट्टी को पकड़कर मोड़ने के लिए ऊपर और नीचे के रोल घूमते हैं। हर स्टैंड आम तौर पर 5–15 डिग्री का छोटा क्रमिक मोड़ देता है।
अंतिम स्टैंड से निकलने तक पट्टी मुड़कर पूरा C-आकार का चैनल बन जाती है। इसके बाद चैनल कटऑफ प्रेस में आवश्यक लंबाई में काटे जाते हैं। फिर उन्हें आगे की प्रक्रिया या सीधे उपयोग के लिए उतार लिया जाता है।
रोल फॉर्म किए गए चैनलों के लाभ
अन्य धातु-फॉर्मिंग प्रक्रियाओं की तुलना में चैनल रोल फॉर्मिंग के कई लाभ हैं:
- उच्च उत्पादकता: तेज़ रैखिक गति से चैनलों का बड़े पैमाने पर उत्पादन, 100 m/min तक
- लचीलापन: रोल समायोजित या बदलकर प्रोफाइल बदले जा सकते हैं
- सटीकता: पूरी लंबाई में चैनलों के आयाम सटीक रहते हैं
- गुणवत्ता: एकसमान प्रोफाइल और चिकनी सतह की फ़िनिश मिलती है
- कम लागत: कुशल उत्पादन से अन्य तरीकों की तुलना में लागत बचती है
- सामग्री की बचत: स्टैम्पिंग या फैब्रिकेशन की तुलना में कम स्क्रैप बनता है
- मज़बूती: फॉर्मिंग के दौरान वर्क हार्डनिंग से मजबूती बढ़ती है
इन लाभों से रोल-फॉर्म किए गए चैनल बड़े-मात्रा के उत्पादन के लिए आदर्श हैं। चैनलों का सीधे उपयोग किया जा सकता है या उन्हें विभिन्न संरचनाओं और असेंबलियों में शामिल किया जा सकता है।
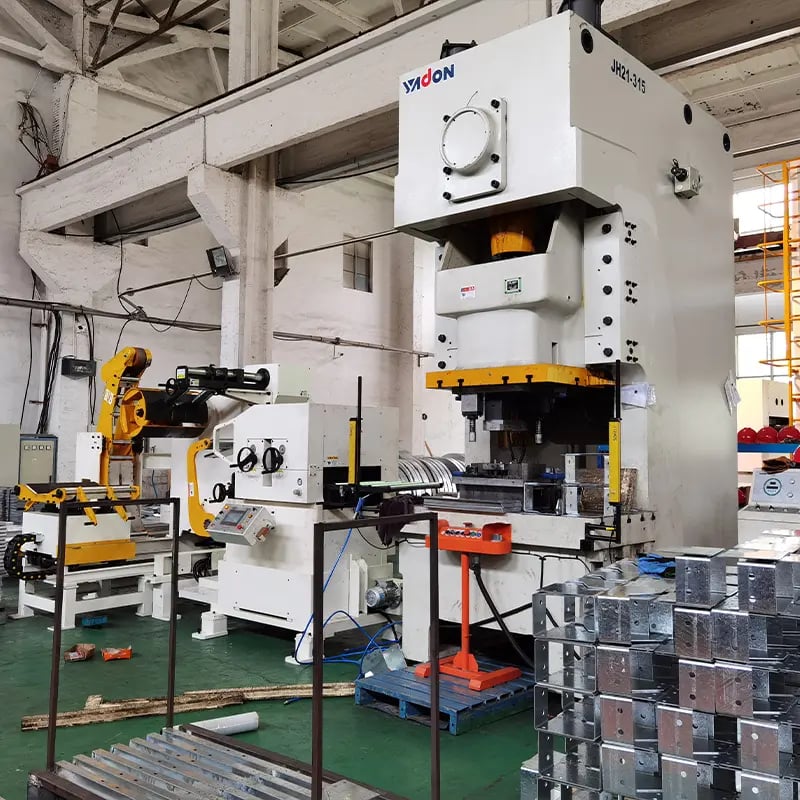
चैनल रोल फॉर्मिंग मशीन के घटक
चैनल रोल फॉर्मिंग लाइनों में कई घटक और उप-प्रणालियाँ होती हैं, जिनमें ये शामिल हैं:
अनकॉइलिंग उपकरण
शीट धातु की पट्टी कई टन वज़न वाली बड़ी कॉइलों में आती है। कॉइल खोलने और पट्टी को रोल फॉर्मर में फीड करने के लिए डीकॉयलर या रील जैसे अनकॉइलिंग उपकरण उपयोग किए जाते हैं। मोटर चालित अनकॉइलिंग, कॉइल कार्ट और कॉइल सँभालने वाली क्रेन जैसी सुविधाएँ प्रक्रिया को स्वचालित करती हैं।
फीड टेबल
यह सपाट टेबल संरचना पट्टी को रोल फॉर्मर में प्रवेश करते समय सहारा देती है। यह पट्टी को केंद्र में रखती है और फॉर्मिंग स्टैंडों तक सीधे मार्ग पर निर्देशित करती है। फीड टेबल में मोटर चालित या स्वचालित फीडिंग सुविधाएँ भी हो सकती हैं।
फॉर्मिंग स्टैंड
यह मशीन का मुख्य भाग है। चैनल प्रोफाइल बनाने के लिए आमतौर पर 10–16 फॉर्मिंग स्टैंड पट्टी को क्रमशः मोड़ते हैं। हर स्टैंड में ये घटक होते हैं:
- रूपरेखा वाला प्रोफाइल उकेरे हुए ऊपर और नीचे के रोल
- रोल शाफ्ट को सहारा देने वाले हाउसिंग
- रोल समायोजन तंत्र
- रोल चलाने वाली मोटर और ट्रांसमिशन
त्वरित-बदलाव फॉर्मिंग स्टेशन से प्रोफाइल जल्दी बदले जा सकते हैं। लचीलापन देने के लिए स्टैंड अक्सर मॉड्यूलर बनाए जाते हैं।
शीयरिंग स्टेशन
चालू शियरिंग मशीन अंतिम फॉर्मिंग स्टैंड से निकलते ही तैयार चैनलों को लंबाई में काटती है। शियर की क्षमता चैनल के आकार और सामग्री की मोटाई के अनुरूप होनी चाहिए।
ट्रांसफ़र टेबल
रोलर कन्वेयर चैनल के टुकड़ों को शियर से हटाकर बर्र हटाने, चिह्न लगाने, पैकिंग या फैब्रिकेशन जैसे ऑफ़लाइन कामों तक पहुँचाते हैं।
नियंत्रण प्रणाली
PLC-आधारित नियंत्रण रोल फॉर्मिंग क्रम का समन्वय करते हैं। वे पट्टी की फीड गति, रोल के RPM, शियर संचालन और ट्रांसफ़र टेबल जैसे कार्यों को नियंत्रित करते हैं।
सुरक्षा उपकरण
मशीनरी सुरक्षा मानकों के अनुसार सुरक्षा गार्ड, बाड़, आपातकालीन स्टॉप और अन्य उपकरण श्रमिकों की रक्षा करते हैं।
रोल फॉर्मर विन्यास
चैनल रोल फॉर्मिंग मशीनें अलग-अलग विन्यासों में उपलब्ध हैं:
क्षैतिज रोल फॉर्मिंग
पट्टी स्टैंडों से क्षैतिज रूप से गुज़रती है। इसे चलाना आसान है और यह कम से मध्यम उत्पादन दर के लिए उपयुक्त है।
ऊर्ध्वाधर रोल फॉर्मिंग
पट्टी स्टैंडों से ऊपर की ओर लंबवत चलती है। इससे उच्च उत्पादन दर संभव होती है, लेकिन पट्टी को गुरुत्वाकर्षण के विरुद्ध सहारे की ज़रूरत होती है।
वक्रित रोल फॉर्मिंग
स्टैंड C आकार में वक्राकार व्यवस्थित होते हैं। इससे अधिक गति मिलती है और पट्टी में बकलिंग नहीं होती। इसके लिए फ़्लोर की अतिरिक्त जगह चाहिए।
रोटरी या स्पिनिंग हेड रोल फॉर्मिंग
पट्टी सर्पिल फॉर्मिंग पास वाले घूमते हुए हेड के चारों ओर से गुज़रती है। इसकी व्यवस्था कॉम्पैक्ट होती है, लेकिन इनलाइन मशीनों की तुलना में गति कम रहती है।
रोल फॉर्मर का सर्वोत्तम लेआउट चैनलों के आकार, उत्पादन दर और जगह की आवश्यकता पर निर्भर करता है।
रोल फॉर्मिंग प्रक्रिया डिज़ाइन
गुणवत्तापूर्ण रोल-फॉर्म किए गए चैनल बनाने के लिए प्रक्रिया का सही डिज़ाइन अत्यंत महत्वपूर्ण है:
- CAD का उपयोग करके चैनल प्रोफाइल डिज़ाइन करना
- क्रमिक मोड़ की योजना विकसित करना
- रोल-पास शेड्यूल का अनुकूलन
- रोल-पास डिज़ाइन—प्रोफाइल, कंटूर और मिलान रेखाएँ
- FEA से वर्चुअल सिमुलेशन
- रोल फॉर्मिंग मशीन पर प्रोटोटाइप का सत्यापन
- रोल-पास डिज़ाइन को अंतिम रूप देना
चैनल के आकार को मज़बूत उत्पादन प्रक्रिया में बदलने के लिए अनुभवी रोल फॉर्मिंग इंजीनियरों की आवश्यकता होती है। CAD और FEA से वर्चुअल प्रोटोटाइप बनाने से विकास का समय और लागत घटती है।
रोल फॉर्मिंग टूलिंग
टूलिंग में वे रोल शामिल होते हैं जो वास्तव में चैनल प्रोफाइल बनाते हैं। टूलिंग डिज़ाइन के प्रमुख कारक हैं:
रोल सामग्री
- 58–62 HRC कठोरता वाले हॉट-रोल्ड या कोल्ड-रोल्ड स्टील रोल
- रोल की उम्र बढ़ाने के लिए एडामाइट
- स्टील कोर पर श्रिंक-फिट किए गए लोहे या स्टील के स्लीव
रोल निर्माण
- प्रोफाइल उकेरने के लिए रोल की CNC मशीनिंग
- कठोरता बढ़ाने के लिए नाइट्राइडिंग जैसे सतही उपचार
रोल ज्यामिति
- ऊपरी और निचले रोलों के बीच प्रोफाइल का मिलान
- लहरें रोकने के लिए कंटूर डिज़ाइन
- त्रिज्या, फ़िलेट और चिकनाई
स्प्लाइन और ड्राइव
- स्प्लाइन वाले शाफ्ट गियरबॉक्स से रोल तक टॉर्क पहुँचाते हैं
- ड्राइव पिन रोल को लंबाई की दिशा में समायोजित करने देते हैं
अनुभवी टूलिंग इंजीनियर अच्छी गुणवत्ता के चैनल और लंबे उत्पादन रन पाने के लिए रोल की ज्यामिति अनुकूलित करते हैं।
रोल फॉर्मिंग लाइन की स्थापना
चैनल रोल फॉर्मिंग सिस्टम लगाते समय:
- मशीन को फ़्लोर पर मज़बूती से एंकर करें
- सभी स्टैंड और घटकों को समतल करें
- मशीन की दिशा में फॉर्मिंग स्टैंडों की स्ट्रिंग से सीध मिलाएँ
- विद्युत कैबिनेट, वायरिंग और नियंत्रण स्थापित करें
- ज़रूरत के सभी सुरक्षा गार्ड लगाएँ
- सुचारु संचालन की पुष्टि के लिए परीक्षण चलाएँ
रोलर स्टैंडों में पट्टी का सही ट्रैक और संरेखण बनाए रखने के लिए सेटअप अत्यंत सटीक होना चाहिए। मशीन निर्माता की फ़ील्ड सेवा लेना उचित है।
रोल फॉर्मिंग प्रक्रिया पैरामीटर
प्रक्रिया के प्रमुख पैरामीटर हैं:
- पट्टी की चौड़ाई: 25 mm से 2500 mm तक संभव
- पट्टी की मोटाई: 0.5 से 8 mm की मोटाई सीमा
- पट्टी की सामग्री: माइल्ड स्टील, स्टेनलेस स्टील, एल्युमिनियम
- फॉर्मिंग गति: प्रोफाइल के आधार पर 100 m/min तक
- कट लंबाई: 0.5 m से 15 m (शियर से निर्धारित)
मशीन की क्षमता की सीमाएँ आवश्यक चैनल विनिर्देशों के अनुरूप होनी चाहिए।
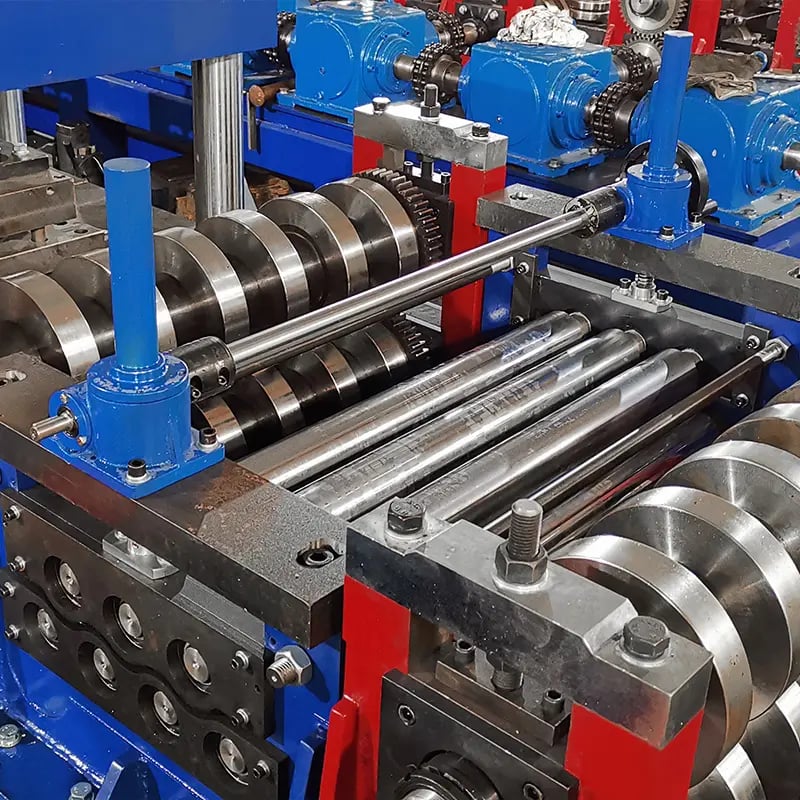
चैनल प्रोफ़ाइल डिज़ाइन संबंधी विचार
चैनल की ज्यामिति फॉर्मिंग क्षमता, गुणवत्ता और टूलिंग को प्रभावित करती है। इन बातों पर विचार करें:
- चैनल की गहराई बनाम चौड़ाई: गहरे और संकरे चैनलों को रोल करना अधिक कठिन होता है
- भीतरी त्रिज्या: बड़ी त्रिज्या में फॉर्मिंग आसान होती है
- दीवारों के कोण: अधिक स्टैंडों में क्रमिक मोड़ देने से भार फैलता है
- वेब की समतलता: उभरा हुआ वेब विक्षेप से बचने में मदद करता है
- फ्लैंज: चौड़े फ्लैंज के लिए सहायक रोलों की आवश्यकता हो सकती है
- सममिति: ऊपरी और निचली प्रोफ़ाइल का समान होना आदर्श है
मोटी दीवारों और बहुत तंग वक्रों से बचें। FEA सिमुलेशन प्रोफ़ाइल डिज़ाइन की पुष्टि करता है।
रोल फॉर्मिंग के लिए उपयुक्त धातुएँ
आमतौर पर रोल फॉर्म की जाने वाली धातुओं में ये शामिल हैं:
- माइल्ड स्टील: अच्छी फॉर्मिंग क्षमता वाला कम-कार्बन स्टील। यह सबसे किफ़ायती विकल्प है।
- उच्च-मज़बूती वाला स्टील: अधिक मज़बूत, लेकिन फॉर्म करना कठिन। इसमें अधिक फॉर्मिंग पास की आवश्यकता हो सकती है।
- स्टेनलेस स्टील: अधिक महँगा, लेकिन इसमें जंग-रोधक क्षमता उच्च होती है। इसके लिए उच्च-सटीकता वाली टूलिंग चाहिए।
- एल्युमिनियम: हल्का और जंग-रोधी, लेकिन बिना दरार के फॉर्म करना चुनौतीपूर्ण है।
प्री-पेंटेड स्टील और गैल्वनाइज़्ड स्टील की कोटिंग भी इस्तेमाल की जा सकती है।
द्वितीयक संचालन
रोल फॉर्मिंग के बाद आमतौर पर ये द्वितीयक प्रक्रियाएँ की जाती हैं:
- कटिंग: चैनलों को निर्दिष्ट लंबाई में शियर करना
- छेद पंचिंग: जोड़ों के लिए छेद पंच करना
- हार्डवेयर लगाना: क्लिप, ब्रैकेट और कनेक्टर जोड़ना
- पैकेजिंग: ढुलाई के लिए पट्टी बाँधना, जमाना और लपेटना
- अतिरिक्त फैब्रिकेशन: जोड़ना, वेल्डिंग करना या यांत्रिक फास्टनर लगाना
स्वचालित पुर्जा-हैंडलिंग से अधिक उत्पादकता के लिए द्वितीयक प्रक्रियाओं को एकीकृत किया जा सकता है।
चैनल रोल फॉर्मिंग के अनुप्रयोग
रोल फॉर्म किए गए चैनल सेक्शन के आम उपयोगों में ये शामिल हैं:
- भवन निर्माण: फ़्रेमिंग स्टड, खिड़की के सेक्शन, क्लैडिंग, पर्लिन और गर्ट
- छत की संरचनाएँ: स्टैंडिंग-सीम छतें, कैनोपी, पैदल-पथ और सौर-पैनल फ़्रेम
- शेल्फ़ और रैकिंग: सुपरमार्केट शेल्फ़, औद्योगिक रैक और भंडारण प्रणालियाँ
- फर्नीचर: कुर्सियाँ, डेस्क और डिस्प्ले यूनिट
- ऑटोमोटिव: छत की रेल, रॉकर पैनल, रनिंग बोर्ड और ट्रक-बेड लाइनर
- उपकरण: वॉशिंग मशीन के ड्रम और रेफ़्रिजरेटर के अंदरूनी लाइनर
- शिपिंग कंटेनर: साइड और छत के पैनल तथा दरवाज़े
- विद्युत: बसबार, केबल ट्रे और जंक्शन बॉक्स
रोल फॉर्म किए गए चैनल दक्षता और किफ़ायत के साथ उत्कृष्ट कार्यात्मक प्रदर्शन देते हैं।
अन्य विधियों की तुलना में रोल फॉर्मिंग के लाभ
धातु बनाने की अन्य विधियों की तुलना में, रोल फॉर्मिंग ये लाभ देता है:
- कम लागत स्टैम्पिंग या फैब्रिकेशन की तुलना में
- उच्च उत्पादकता निरंतर रेखीय प्रक्रिया के साथ
- सामग्री की बचत क्योंकि इनपुट सपाट शीट होती है
- लचीलापन त्वरित रोल-परिवर्तन टूलिंग से
- मज़बूती कोल्ड वर्किंग से
- अच्छी सटीकता पूरी लंबाई में
- गुणवत्तापूर्ण सतहें टेढ़ेपन या विकृति से मुक्त
- लंबे पुर्ज़ों के लिए आदर्श जैसे भवनों की फ़्रेमिंग
- शांत संचालन कार्यालय वाले क्षेत्रों के लिए उपयुक्त
इन लाभों के कारण चैनल, स्टड, छत की प्रोफ़ाइल और अन्य बड़ी मात्रा में बनने वाले पुर्ज़ों के उत्पादन के लिए रोल फॉर्मिंग पसंदीदा प्रक्रिया है।
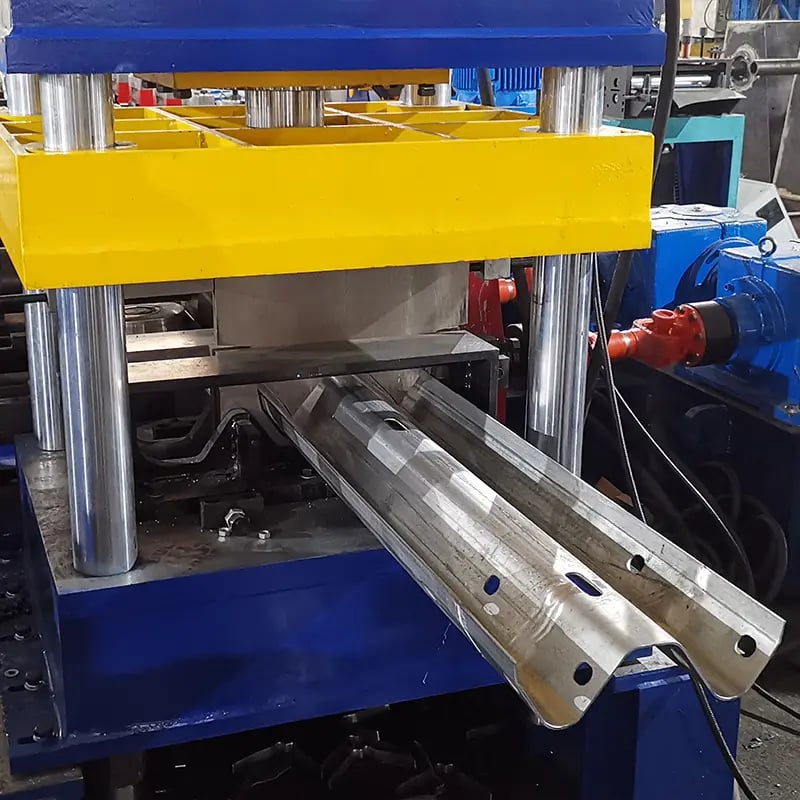
अक्सर पूछे जाने वाले प्रश्न
चैनल बनाने के लिए किन सामग्रियों को रोल फॉर्म किया जा सकता है?
- सबसे आम सामग्री कम-कार्बन स्टील, उच्च-मज़बूती वाला स्टील और स्टेनलेस स्टील हैं। एल्युमिनियम भी इस्तेमाल किया जा सकता है, लेकिन इसे फॉर्म करना चुनौतीपूर्ण है। गैल्वनाइज़्ड, प्री-पेंटेड और वेदरिंग स्टील जैसी तैयार धातुओं को भी रोल फॉर्म किया जा सकता है।
कितनी मोटाई की सामग्री को रोल फॉर्म किया जा सकता है?
लगभग 0.5 mm से 8 mm तक की सामग्री फॉर्म की जा सकती है। इससे पतली सामग्री में स्प्रिंगबैक बहुत अधिक हो सकता है। मोटी सामग्री के लिए अधिक रोल-फॉर्मिंग पास चाहिए।
रोल फॉर्म किया गया चैनल कितना लंबा हो सकता है?
अधिकतम 15 m लंबाई संभव है। इसकी सीमा केवल सामग्री की कॉइल के आकार और उसे संभालने की क्षमता से तय होती है।
एक मशीन कितनी अलग-अलग प्रोफ़ाइल बना सकती है?
त्वरित-परिवर्तन टूलिंग के साथ, एक मशीन पर 100s अलग-अलग प्रोफ़ाइल बनाना संभव है। रोल बदलने में 1–2 घंटे लगते हैं।
चैनल पर कौन-सी सहनशीलताएँ हासिल की जा सकती हैं?
रोल फॉर्मिंग से लगभग +/- 0.5 mm की सहनशीलता हासिल की जा सकती है। उच्च सटीकता के लिए अच्छी तरह संरेखित टूलिंग और प्रक्रिया-नियंत्रण आवश्यक हैं।
उत्पादन दर कितनी तेज है?
प्रोफ़ाइल की जटिलता के अनुसार 100 m/min तक की गति संभव है। सामान्य उत्पादन गति 10–40 m/min होती है।
रोल टूलिंग को कितनी जल्दी बदला जा सकता है?
त्वरित-परिवर्तन प्रकार की टूलिंग के साथ प्रोफ़ाइल बदलने में 1–2 घंटे लगते हैं। स्थिर टूलिंग बदलने में अधिक समय लगता है।
रोल टूलिंग डिज़ाइन के लिए किस विशेषज्ञता की आवश्यकता होती है?
गुणवत्तापूर्ण प्रोफ़ाइल विकसित करने, सिमुलेशन और प्रोटोटाइप बनाने के लिए अनुभवी रोल-टूलिंग इंजीनियरों की आवश्यकता होती है।
रोल फॉर्मिंग को आसान बनाने के लिए चैनल कैसे डिज़ाइन किए जाने चाहिए?
मोटी दीवारों, तंग त्रिज्याओं और अत्यधिक असममित आकारों से बचें। उभरे हुए वेब और बड़ी त्रिज्याएँ भी मदद करती हैं।
रोल फॉर्मिंग मशीनों पर कौन-से सुरक्षा उपकरण इस्तेमाल किए जाने चाहिए?
मशीन की पूरी सुरक्षा-गार्डिंग, आपातकालीन स्टॉप, लॉकआउट और PPE जैसे सुनने की सुरक्षा तथा सेफ़्टी चश्मे इस्तेमाल करें।
निष्कर्ष
चैनल रोल फॉर्मिंग, सटीकता और दोहराव-क्षमता के साथ C-आकार के चैनल सेक्शन का बड़े पैमाने पर उत्पादन करने का किफ़ायती तरीका है। पतली से मोटी सामग्री तक विविध प्रोफ़ाइल बनाने की क्षमता के कारण, चैनल रोल फॉर्मिंग मशीनें निर्माण, भवन, ऑटोमोटिव और सामान्य विनिर्माण के लिए आदर्श उपकरण हैं।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (पूरक)
1) चैनल रोल फॉर्मिंग मशीन और सामान्य रोल फॉर्मर में क्या अंतर है?
- चैनल लाइनें C/U/सीलिंग/फरिंग चैनलों के लिए अनुकूलित होती हैं। इनमें फ्लैंज/वेब ज्यामिति के अनुसार पास-शेड्यूल, साइड रोल और मुड़ने से रोकने वाले ब्रेसिंग दिए जाते हैं, जिससे कैम्बर/बो पर अधिक कड़ा नियंत्रण और मानक चैनल परिवारों के लिए तेज़ सेटअप मिलता है।
2) गहरे C-चैनलों में ट्विस्ट, बो और कैम्बर कम कैसे करें?
- एंट्री गाइड को केंद्र में रखें, क्रमशः फ्लैंज बंद करते हुए चरणबद्ध ओवर-बेंड दें, अंतिम 2–3 पास के पास एंटी-ट्विस्ट साइड रोल लगाएँ, और पास 1 से पहले ब्रिडल/स्ट्रेटनर रखें। कैम्बर (mm/m) और फ्लैंज कोण के लिए SPC से सत्यापन करें।
3) पतली गेज वाले गैल्वनाइज़्ड चैनलों के लिए कौन-सा कट-ऑफ़ बेहतर है?
- ऐसे सपोर्ट वाला सर्वो फ़्लाइंग शियर या रोटरी पंच-शियर चुनें जो सतह पर निशान न छोड़े। 20–40 m/min पर ±0.5–0.8 mm हासिल करने के लिए इसे लेज़र लंबाई-मापन के साथ जोड़ें। अधिक मोटे (>2.5 mm) चैनलों के लिए सर्वो फीड वाला हाइड्रॉलिक फ़्लाइंग शियर आम है।
4) क्या फिनिश को नुकसान पहुँचाए बिना प्री-पेंटेड स्टील चला सकता हूँ?
- हाँ। पॉलिश/नाइट्राइड किए हुए रोल (Ra ≤ 0.8 μm), UHMW-PE/यूरेथेन सपोर्ट, फ़ेल्ट वाइपर, निकास तक सुरक्षा फ़िल्म और रोल की सफ़ाई के सख्त SOP निर्दिष्ट करें। लाइन का तनाव घटाएँ और शुरुआती पासों में तीखी त्रिज्याओं से बचें।
5) ट्रेस करने की क्षमता और तेज़ बदलाव के लिए कौन-सा डेटा लॉग करना चाहिए?
- कॉइल प्रमाणपत्र (ग्रेड, मोटाई, कोटिंग), रेसिपी ID (रोल गैप, साइड-रोल की स्थिति), लाइन गति/तनाव, एन्कोडर काउंट, शियर-साइकिल डेटा, ज्यामिति जाँच (फ्लैंज कोण/ऊँचाई, वेब की समतलता, कैम्बर) और टूल के जीवनकाल के मापदंड दर्ज करें।
चैनल रोल फॉर्मिंग मशीनों के लिए 2025 के उद्योग रुझान
- तेज़ डिजिटल बदलाव: रेसिपी-आधारित सेटअप और त्वरित-परिवर्तन कैसेट C/U चैनल परिवारों में बदलाव का समय घटाकर 20–40 मिनट कर देते हैं।
- इनलाइन QC का मानकीकरण: विज़न और लेज़र मेट्रोलॉजी से गैल्वनाइज़्ड तथा प्री-पेंटेड चैनलों पर पहली बार में उपज 98–99% तक बढ़ती है।
- ऊर्जा-कुशल एक्चुएशन: रीजनरेटिव ड्राइव वाले सर्वो-इलेक्ट्रिक पंच/शियर केवल हाइड्रॉलिक लाइन की तुलना में ऊर्जा-तीव्रता 10–20% घटाते हैं।
- सामग्री में बदलाव: जंग-रोधक क्षमता के लिए Zn-Al-Mg कोटिंग का उपयोग बढ़ रहा है; निर्माण चैनलों में पुनर्चक्रित सामग्री वाले स्टील का उपयोग भी बढ़ रहा है।
- डिज़ाइन में सुरक्षा: ISO 13849-1 PL d/e के अनुरूप सेफ़्टी PLC और सत्यापित स्टॉप श्रेणियाँ नई चैनल लाइनों में मानक बन रही हैं।
- MES/ERP एकीकरण: चैनल रोल फॉर्मिंग मशीन का डेटा शुरू से अंत तक ट्रेस करने और वास्तविक समय का OEE देखने के लिए जॉब ट्रैवलर से जोड़ा जाता है।
बेंचमार्क और अपनाने की स्थिति (चैनल, 2023 बनाम 2025)
| KPI (चैनल) | २०२३ सामान्य | 2025 सर्वश्रेष्ठ-इन-क्लास | इसे सक्षम बनाने वाले तत्व | स्रोत |
|---|---|---|---|---|
| बदलाव का समय (एक ही चैनल परिवार में) | 60–120 मिनट | 20–40 मिनट | त्वरित-परिवर्तन कैसेट, डिजिटल रेसिपी | The Fabricator https://www.thefabricator.com |
| लंबाई सहनशीलता @30 m/min | ±1.2–1.8 mm | ±0.5–0.8 mm | सर्वो फ़्लाइंग शियर, लेज़र लंबाई गेज | OEM डेटाशीट |
| प्रथम-पास उपज (पूर्व-पेंटेड) | 95–97% | 98–99% | इनलाइन विज़न + SPC (ISO 22514) | ISO https://www.iso.org |
| ऊर्जा उपयोग (kWh/टन) | 120–150 | 95–120 | सर्वो एक्चुएटर, रीजन ड्राइव | विश्व इस्पात संघ https://worldsteel.org |
| अनियोजित डाउनटाइम | 8–12% | 3–51टीपी3टी | पूर्वानुमानित रखरखाव सेंसर | McKinsey Digital https://www.mckinsey.com |
नोट: ये आँकड़े उद्योग की समेकित रिपोर्टों और OEM द्वारा दी गई जानकारी पर आधारित हैं; अपने सामग्री गेज और लाइन कॉन्फ़िगरेशन के अनुसार इनकी पुष्टि करें।
नवीनतम अनुसंधान मामले
केस स्टडी 1: स्टड और ट्रैक चैनलों के लिए डिजिटल रेसिपी + विज़न SPC (2025)
पृष्ठभूमि: भवन-उत्पाद निर्माता पुरानी लाइन पर C/U चैनलों के कई प्रकार बनाता था। बदलाव में 90–120 मिनट लगते थे और कैम्बर में उतार-चढ़ाव था।
समाधान: त्वरित-परिवर्तन कैसेट, सर्वो फ़्लाइंग शियर, लेज़र लंबाई-मापन और MES रेसिपी से जुड़े विज़न-आधारित फ्लैंज कोण/वेब समतलता जाँच लागू की गईं।
परिणाम: बदलाव का समय घटकर 34 मिनट हुआ; लंबाई सहनशीलता ±1.5 mm से सुधरकर ±0.7 mm हुई; कैम्बर 1.8 से घटकर 0.7 mm/m हुआ; FPY 96.4% से बढ़कर 99.1% हुआ; ऊर्जा/टन में 12% की कमी आई।
केस स्टडी 2: सतह पर निशान छोड़े बिना हैंडलिंग वाले Zn-Al-Mg चैनल (2024)
पृष्ठभूमि: एक बुनियादी ढाँचा आपूर्तिकर्ता ने तटीय गार्डरेल चैनलों के लिए Zn-Al-Mg कोटेड स्टील अपनाया, लेकिन सतह पर खरोंच और किनारे पर सूक्ष्म दरारें आईं।
समाधान: बढ़ी हुई त्रिज्या वाले नाइट्राइड/पॉलिश रोल, UHMW-PE सपोर्ट, फ़ेल्ट वाइपर, नियंत्रित एंट्री तनाव और प्रति-पास विकृति घटाने के लिए अनुकूलित पास-शेड्यूल अपनाया गया।
परिणाम: सतह-दोष दर 58% घटी; किनारे की दरारें समाप्त हुईं; वारंटी दावे 47% घटे; समान गुणवत्ता पर थ्रूपुट 9% बढ़ा।
विशेषज्ञों की राय
- डॉ. Alan Taub, पदार्थ विज्ञान और इंजीनियरिंग के प्रोफ़ेसर, University of Michigan
दृष्टिकोण: “AHSS और Zn-Al-Mg की चैनल प्रोफ़ाइलों के लिए हर स्टेशन पर विकृति और सतह-संपर्क स्थितियों को नियंत्रित करें; सतह को सुरक्षित रखना अक्सर कुल फॉर्मिंग क्षमता से अधिक उपज तय करता है।” स्रोत: https://mie.engin.umich.edu - Michael Kolisnyk, VP इंजीनियरिंग, Roll-Kraft
दृष्टिकोण: “गेज/कोटिंग के अनुसार रोल गैप और साइड-रोल की स्थिति दर्ज करके पहले दो पासों में सत्यापित करना, C/U चैनलों में ट्विस्ट और बो को समाप्त करने का सबसे तेज़ तरीका है।” स्रोत: https://www.roll-kraft.com - Daniela Rossi, कार्यात्मक सुरक्षा प्रमुख, TÜV SÜD
दृष्टिकोण: “CE/UKCA और वास्तविक रखरखाव-सुरक्षा आवश्यकताओं को पूरा करने के लिए नई और रेट्रोफ़िट चैनल लाइनों पर ISO 13849-1 PL d/e, सत्यापित स्टॉप श्रेणियाँ और इंटरलॉक सत्यापन अनिवार्य होने चाहिए।” स्रोत: https://www.tuvsud.com
व्यावहारिक उपकरण और संसाधन
- COPRA RF (data M) – रोल फॉर्मिंग सिमुलेशन और चैनल पास डिज़ाइन: https://www.datam.de
- UBECO का rollFORM Design – चैनलों के लिए पास डिज़ाइन सॉफ़्टवेयर: https://www.ubeco.com
- Roll-Kraft संसाधन केंद्र – चैनल की समस्या-समाधान जानकारी और सेटअप चार्ट: https://www.roll-kraft.com/roll-forming-resource-center
- The Fabricator – रोल फॉर्मिंग की सर्वोत्तम प्रथाएँ और केस स्टडी: https://www.thefabricator.com
- ISO मानक – ISO 13849-1 (कार्यात्मक सुरक्षा), ISO 22514 (SPC): https://www.iso.org
- वर्ल्ड स्टील एसोसिएशन – कोटेड स्टील और ऊर्जा बेंचमार्क: https://worldsteel.org
- Keyence और Cognex – लेज़र लंबाई/विज़न निरीक्षण प्रणालियाँ: https://www.keyence.com और https://www.cognex.com
लक्षित कीवर्ड एकीकरण के उदाहरण:
- सर्वो फ़्लाइंग शियर और इनलाइन विज़न के साथ चैनल रोल फॉर्मिंग मशीन को उन्नत करने से स्क्रैप घटता है और लंबाई पर नियंत्रण बेहतर होता है।
- चैनल रोल फॉर्मिंग मशीनों के एंट्री गाइड, साइड रोल और कट-ऑफ़ ब्लेड का निवारक रखरखाव कैम्बर को स्थिर करता है और FPY सुधारता है।
- उद्योग 4.0 कनेक्टिविटी से चैनल रोल फॉर्मिंग मशीनें पूर्ण ट्रेसबिलिटी के लिए रेसिपी, QC डेटा और कॉइल प्रमाणपत्र दर्ज कर सकती हैं।
उद्धरण और अतिरिक्त पठन:
- The Fabricator: रोल फॉर्मिंग का आधुनिकीकरण और चैनल लाइनें https://www.thefabricator.com
- World Steel Association: कोटिंग और ऊर्जा उपयोग संबंधी संदर्भ https://worldsteel.org
- ISO: कार्यात्मक सुरक्षा और SPC ढाँचे https://www.iso.org
- McKinsey: विनिर्माण में पूर्वानुमानित रखरखाव https://www.mckinsey.com
अंतिम अपडेट: 2025-10-24
परिवर्तन-लेख: 5 पूरक FAQ जोड़े; 2025 के रुझान और बेंचमार्क तालिका; चैनल-केंद्रित दो हालिया केस स्टडी; विशेषज्ञों के दृष्टिकोण; चुने हुए उपकरण/संसाधन; और चैनल रोल फॉर्मिंग मशीन विषय के अनुरूप कीवर्ड एकीकरण तथा संदर्भ।
अगली समीक्षा तिथि और ट्रिगर: 2026-05-20 या इससे पहले, यदि प्रमुख OEM चैनलों के लिए नए त्वरित-परिवर्तन कैसेट सिस्टम जारी करें, ISO 13849/22514 अपडेट प्रकाशित हों, या Zn-Al-Mg का व्यापक उपयोग मानक चैनल पास डिज़ाइन बदल दे।





