
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

A बॉक्स प्लेट रोल फॉर्मिंग मशीन आधुनिक स्टोरेज प्रणालियों में दिखाई देने वाले प्रत्येक सटीक रूप से बने रैक बैक पैनल और साइड पैनल के पीछे यही विशेष उपकरण होता है। कड़ी आयामी सहनशीलता, एकसमान समतलता और अपराइट तथा क्रॉस बीम के साथ विश्वसनीय असेंबली फिट प्राप्त करने के लिए न केवल सही मशीन डिजाइन आवश्यक है, बल्कि फॉर्मिंग सिद्धांतों और प्रक्रिया नियंत्रण की गहन समझ भी जरूरी है। यह गाइड जांचता है कि पैनल उत्पादन के दौरान फॉर्मिंग सटीकता और समतलता को कैसे नियंत्रित किया जाता है, बने हुए पैनलों और उनसे जुड़े संरचनात्मक घटकों के बीच महत्वपूर्ण संबंध समझाता है, और खरीदारों को सूचित खरीद निर्णय लेने के लिए आवश्यक तकनीकी पैरामीटर प्रदान करता है।
यदि आप रैक पैनल उत्पादन लाइन की योजना बना रहे हैं या मौजूदा उपकरणों को अपग्रेड कर रहे हैं, हमारी टीम से संपर्क करें विशेषज्ञ मशीन चयन मार्गदर्शन, कस्टम प्रोफाइल डिजाइन और प्रतिस्पर्धी कोटेशन के लिए SUNWAY से संपर्क करें—जिसे cold roll forming manufacturing में 20 वर्षों से अधिक का अनुभव और वैश्विक निर्यात का सिद्ध ट्रैक रिकॉर्ड प्राप्त है।
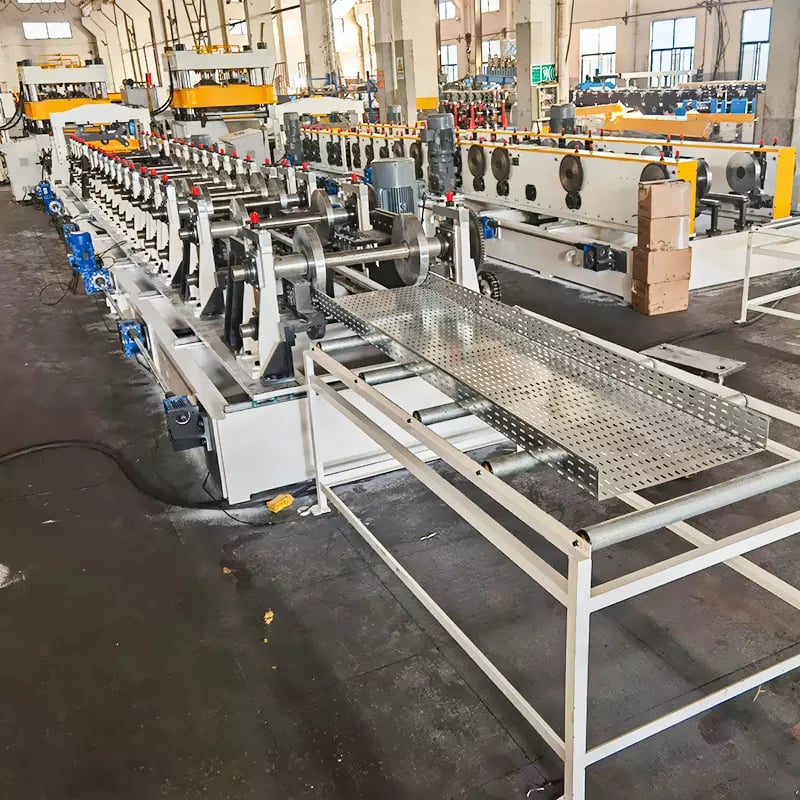
बॉक्स प्लेट रोल फॉर्मिंग मशीन क्या है?
बॉक्स प्लेट रोल फॉर्मिंग मशीन एक प्रकार का cold roll forming उपकरण है, जिसे विशेष रूप से स्टोरेज रैक और शेल्विंग प्रणालियों में बैक प्लेट, साइड प्लेट और शेल्फ बोर्ड के रूप में उपयोग किए जाने वाले सपाट या हल्के रिब वाले स्टील पैनल बनाने के लिए इंजीनियर किया गया है। मशीन सपाट स्टील कॉइल स्ट्रिप को सटीक रूप से व्यवस्थित रोलर स्टेशनों की श्रृंखला से क्रमिक रूप से मोड़ती है और निरंतर, उच्च गति वाली प्रक्रिया में किनारे के फ्लैंज, मजबूत करने वाली रिब और कनेक्शन विशेषताएं बनाती है। प्रेस ब्रेक या स्टैम्पिंग प्रक्रियाओं के विपरीत, roll forming न्यूनतम सामग्री अपव्यय के साथ असीमित पैनल लंबाइयों में एकसमान क्रॉस-सेक्शनल प्रोफाइल प्रदान करता है।
इस मशीन द्वारा बनाए गए पैनल पैलेट रैकिंग, मध्यम-ड्यूटी शेल्विंग, हल्की-ड्यूटी स्टोरेज यूनिट और औद्योगिक कैबिनेट में संरचनात्मक तथा आवरण संबंधी कार्य करते हैं। बैक पैनल रैक बे के पिछले हिस्से को बंद कर देते हैं ताकि संग्रहीत वस्तुएं पीछे से न गिरें, जबकि साइड पैनल पार्श्व आवरण और अतिरिक्त फ्रेम कठोरता प्रदान करते हैं। इन पैनलों की आयामी एकरूपता सीधे प्रभावित करती है कि रैक असेंबली के दौरान वे ऊर्ध्वाधर अपराइट और क्षैतिज बीम के साथ कितनी आसानी से इंटरलॉक होते हैं—इसलिए फॉर्मिंग सटीकता मशीन की अनिवार्य आवश्यकता है।
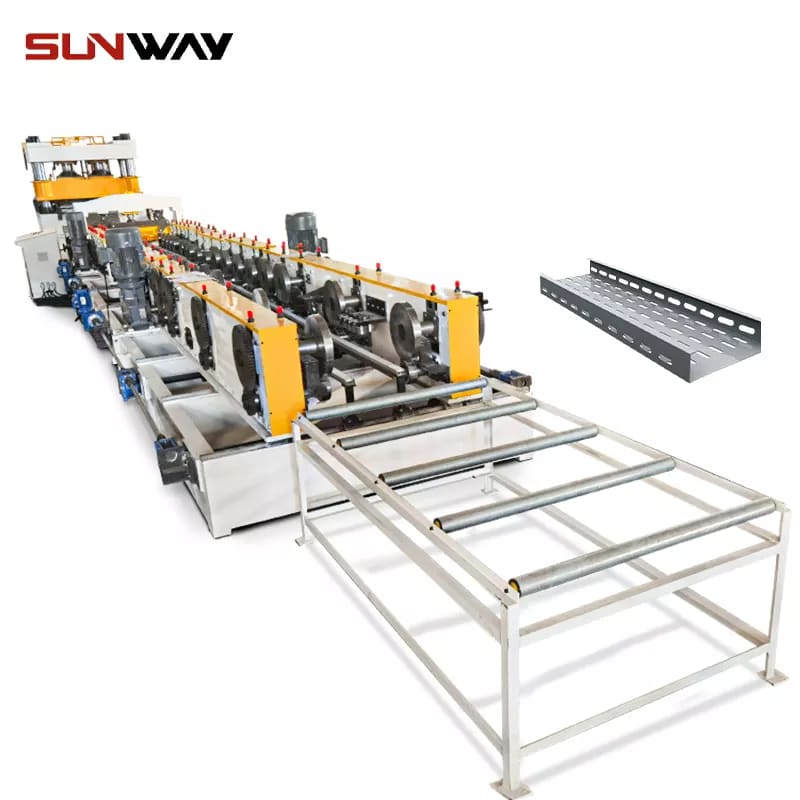
एक सामान्य उत्पादन लाइन में, बॉक्स प्लेट रोल फॉर्मिंग मशीन एक समन्वित प्रणाली के केंद्र में स्थित होती है, जिसमें कच्चे कॉइल को फीड करने के लिए डीकॉइलर, लेवलिंग यूनिट, फॉर्मिंग स्टेशन एरे, कनेक्शन होल के लिए पंचिंग या नॉचिंग यूनिट, कट-टू-लेंथ के लिए हाइड्रोलिक या सर्वो-चालित शीयर, तथा रन-आउट टेबल या स्वचालित स्टैकर शामिल होते हैं। प्रत्येक उपप्रणाली को एक साथ काम करने के लिए कैलिब्रेट किया जाना चाहिए, क्योंकि अपस्ट्रीम में आने वाला कोई भी विचलन फॉर्मिंग प्रक्रिया के दौरान बढ़ता जाता है और अंततः रैक असेंबली के समय खराब पैनल फिट के रूप में दिखाई देता है।
फॉर्मिंग सटीकता रैक असेंबली गुणवत्ता को कैसे निर्धारित करती है
फॉर्मिंग सटीकता किसी भी बॉक्स प्लेट रोल फॉर्मिंग मशीन के लिए सबसे महत्वपूर्ण प्रदर्शन मानदंड है, क्योंकि रैक पैनल स्वतंत्र उत्पाद नहीं होते—उन्हें मॉड्यूलर असेंबली प्रणाली में अपराइट और बीम के साथ सटीक रूप से फिट होना आवश्यक है। एज फ्लैंज आयाम में सहनशीलता से केवल 0.3 mm बाहर का पैनल डालने के दौरान अटकाव, स्थापना के बाद दिखाई देने वाले गैप या संरचनात्मक ढीलापन पैदा कर सकता है, जिससे भार-वहन क्षमता कम हो जाती है। इसी कारण पेशेवर खरीदार गति, कीमत या किसी अन्य कारक पर विचार करने से पहले मशीन की फॉर्मिंग सटीकता का मूल्यांकन करते हैं।
रोल-फॉर्म किए गए रैक पैनल की आयामी सटीकता कई परस्पर संबंधित चरों पर निर्भर करती है: फॉर्मिंग स्टेशनों की संख्या और व्यवस्था, रोलरों की मशीनिंग सटीकता, रोलर शाफ्ट और हाउसिंग की कठोरता, आने वाली कॉइल सामग्री की एकरूपता और पूरी फॉर्मिंग पास लाइन का संरेखण। उच्च गुणवत्ता वाली मशीनें सामान्यतः फ्लैंज ऊंचाई पर ±0.5 mm और समग्र पैनल चौड़ाई पर ±0.3 mm के भीतर प्रोफाइल आयामी सहनशीलता प्राप्त करती हैं, जो अधिकांश वाणिज्यिक रैकिंग प्रणालियों की असेंबली क्लीयरेंस आवश्यकताओं को पूरा करती है। कम फॉर्मिंग स्टेशनों या निम्न-ग्रेड रोलर सामग्री वाली मशीनों के लिए इन सहनशीलताओं को बनाए रखना कठिन होता है, विशेषकर अधिक लाइन गति या कठोर स्टील ग्रेड के साथ।
स्थिर आयामी सटीकता के अतिरिक्त, गतिशील पुनरावृत्तीयता भी उतनी ही महत्वपूर्ण है। मशीन को शिफ्ट दर शिफ्ट अपने पहले पैनल के समान सहनशीलता में अपना हजारवां पैनल भी बनाना चाहिए। यह पुनरावृत्तीयता रोलर की कठोरता और घिसाव प्रतिरोध (Cr12MoV या HRC 58–62 तक कठोर किया गया GCr15 स्टील उद्योग मानक है), शाफ्ट बेयरिंग गुणवत्ता, भार के अंतर्गत फ्रेम की कठोरता और PLC-नियंत्रित सर्वो फीड प्रणाली की सटीकता से नियंत्रित होती है। किसी भी मशीन ऑर्डर की पुष्टि करने से पहले खरीदारों को पूर्ण उत्पादन गति पर बने नमूना पैनलों का अनुरोध करना चाहिए और उन्हें विनिर्देशन चित्रों के अनुसार मापना चाहिए।
| पैरामीटर | सामान्य सहनशीलता | असेंबली पर प्रभाव |
|---|---|---|
| पैनल चौड़ाई (बॉक्स प्लेट रोल फॉर्मिंग मशीन आउटपुट) | ±0.3 mm | अपराइट के बीच फिट निर्धारित करती है |
| फ्लैंज की ऊँचाई | ±0.5 mm | हुक-इन या टैब एंगेजमेंट को प्रभावित करती है |
| छेद की स्थिति (पंच किया हुआ) | ±0.3 mm | बीम क्लिप या बोल्ट संरेखण को नियंत्रित करती है |
| पैनल लंबाई (कट-टू-लेंथ) | ±1.0 मिमी | दृश्य गैप और स्टैकिंग को प्रभावित करती है |
| विकर्ण अंतर | ≤1.0 mm | स्क्वेयरनेस और ट्विस्ट को दर्शाता है |
यह तालिका उन महत्वपूर्ण सहनशीलताओं का सारांश देती है जिन्हें एक सक्षम बॉक्स प्लेट रोल फॉर्मिंग मशीन को प्राप्त करना चाहिए। मशीन प्रस्तावों का मूल्यांकन करते समय, संगतता की पुष्टि करने के लिए इन मानों की सीधे अपने रैक सिस्टम के असेंबली चित्रों से तुलना करें। अधिक कड़ी सहनशीलताओं के लिए सामान्यतः अधिक फॉर्मिंग स्टेशनों और उच्च-ग्रेड रोलर सामग्री की आवश्यकता होती है, जो मशीन की कीमत में प्रतिबिंबित होगी।
समतलता नियंत्रण: पैनल के प्रदर्शन का महत्वपूर्ण कारक
समतलता पैनल गुणवत्ता का दूसरा स्तंभ है, और रैक के बैक पैनलों तथा साइड पैनलों के लिए यह अंतिम उपयोगकर्ताओं को आयामी सटीकता की तुलना में और भी अधिक दिखाई दे सकती है। ऐसा पैनल जो सभी चौड़ाई और फ्लैंज सहनशीलताओं को पूरा करता हो, लेकिन जिसमें लहरापन, किनारे की तरंग या मध्य उभार हो, स्थापित किए जाने पर दोषपूर्ण दिखाई देगा—और कुछ मामलों में यह अपराइट्स के विरुद्ध समतल नहीं बैठेगा, जिससे असेंबली में तनाव बिंदु उत्पन्न होंगे। बॉक्स प्लेट रोल फॉर्मिंग मशीन पर समतलता नियंत्रित करने के लिए पूरी फॉर्मिंग प्रक्रिया के दौरान आंतरिक तनाव वितरण को नियंत्रित करना आवश्यक है।
रोल-फॉर्म किए गए पैनलों में समतलता दोषों के मुख्य कारण फॉर्मिंग के दौरान स्ट्रिप की चौड़ाई में असमान लंबाई-वृद्धि, आने वाली कॉइल से उत्पन्न अवशिष्ट तनाव (विशेषकर कॉइल सेट और क्रॉसबो), तथा फ्लैंज बेंड क्षेत्रों में अत्यधिक फॉर्मिंग स्ट्रेन हैं, जो समतल मध्य भाग को उत्तल या अवतल आकार में खींच लेते हैं। अच्छी तरह डिज़ाइन की गई मशीन इन समस्याओं को कई तरीकों से कम करती है: अनुकूलित फ्लावर पैटर्न के साथ क्रमिक फॉर्मिंग प्रगति (फ्लैट स्ट्रिप से तैयार प्रोफ़ाइल तक क्रॉस-सेक्शनल आकृतियों का क्रम), स्ट्रेन को वितरित करने के लिए पर्याप्त संख्या में फॉर्मिंग पास, फॉर्मिंग स्टेशनों से पहले एक प्रिसीजन लेवलिंग यूनिट, और कभी-कभी फॉर्मिंग के बाद लेवलिंग या फ्लैटनिंग स्टेशन।
सामग्री के गुण भी महत्वपूर्ण भूमिका निभाते हैं। पैनल आमतौर पर 0.5 mm से 1.5 mm तक की मोटाई वाली कोल्ड-रोल्ड या गैल्वनाइज्ड स्टील कॉइल से बनाए जाते हैं, जिनकी यील्ड स्ट्रेंथ 235 MPa से 350 MPa के बीच होती है। पतली और नरम सामग्रियों में लहरापन अधिक होने की संभावना रहती है, जबकि मोटी और कठोर सामग्रियां फॉर्मिंग का अधिक प्रतिरोध करती हैं और इनके लिए अधिक मजबूत रोलर सेट तथा अधिक फॉर्मिंग बल आवश्यक होते हैं। मशीन के फॉर्मिंग रोलर डिज़ाइन का इच्छित सामग्री रेंज से मेल खाना आवश्यक है—गलत मेल से लगातार समतलता संबंधी समस्याएं उत्पन्न होती हैं जिन्हें बाद की किसी भी समायोजन प्रक्रिया से पूरी तरह ठीक नहीं किया जा सकता।
विशेष श्रेणी: सनवे कोल्ड रोल फॉर्मिंग मशीन समाधान
SUNWAY SUNWAY रैक पैनल उत्पादन के लिए सीधे उपयोगी कोल्ड रोल फॉर्मिंग उपकरणों की व्यापक श्रृंखला प्रदान करता है, जिसमें समर्पित बॉक्स प्लेट मशीनें, शेल्फ बोर्ड फॉर्मिंग लाइनें और स्टोरेज सिस्टम निर्माण के लिए संबंधित स्टील प्रोफ़ाइल उपकरण शामिल हैं। प्रत्येक मशीन में मजबूत वेल्डेड-स्टील फ्रेम निर्माण, प्रिसीजन-मशीन्ड Cr12 या GCr15 हार्डन्ड रोलर्स, टचस्क्रीन HMI के साथ PLC-आधारित स्वचालित नियंत्रण, तथा हाइड्रोलिक या सर्वो-चालित कटिंग सिस्टम होते हैं। SUNWAY की इन-हाउस R&D टीम ग्राहक द्वारा प्रदान किए गए प्रोफ़ाइल ड्रॉइंग के आधार पर रोलर टूलिंग डिज़ाइन करती है और प्रत्येक विशिष्ट पैनल डिज़ाइन के लिए लक्षित समतलता तथा आयामी सटीकता प्राप्त करने हेतु फ्लावर पैटर्न और फॉर्मिंग स्टेशन की संख्या का अनुकूलन करती है।
रैक पैनल खरीदारों के लिए SUNWAY को अलग बनाता है इसका वन-स्टॉप समाधान दृष्टिकोण: कस्टम रोलर डिज़ाइन और पूर्ण लाइन कॉन्फ़िगरेशन (डिकोइलर, लेवलर, फॉर्मिंग स्टेशन, पंच यूनिट, शीयर, स्टैकर) से लेकर इंस्टॉलेशन मार्गदर्शन, ऑपरेटर प्रशिक्षण, स्पेयर पार्ट्स आपूर्ति और आजीवन तकनीकी सहायता तक। 20 वर्षों से अधिक के विनिर्माण अनुभव और स्थापित वैश्विक निर्यात नेटवर्क के साथ, SUNWAY ऐसी मशीनें प्रदान करता है जिनकी कीमत प्रतिस्पर्धी है और रैक पैनल उत्पादन के लिए आवश्यक फॉर्मिंग सटीकता से कोई समझौता नहीं किया जाता। हमारे पूरे मशीन रेंज का अन्वेषण करें अपने पैनल प्रोफ़ाइल से संबंधित विनिर्देश देखने के लिए।
बॉक्स प्लेट रोल फॉर्मिंग मशीन के प्रमुख घटक
एक पूर्ण बॉक्स प्लेट रोल फॉर्मिंग मशीन उत्पादन लाइन में सात मुख्य उप-प्रणालियां होती हैं, जिनमें से प्रत्येक समग्र पैनल गुणवत्ता, उत्पादन दक्षता और संचालन विश्वसनीयता में योगदान देती है। इन घटकों को समझने से खरीदार केवल मूल्य तुलना पर निर्भर रहने के बजाय तकनीकी आधार पर मशीन प्रस्तावों का मूल्यांकन कर सकते हैं।
डिकोइलर स्टील कॉइल को पकड़ता और फीड करता है, और रैक पैनल उत्पादन के लिए 3–5 ton क्षमता वाला हाइड्रोलिक डिकोइलर मानक होता है। कॉइल के ढीलेपन को रोकने के लिए इसे लगातार बैक-टेंशन प्रदान करना चाहिए, क्योंकि इससे फीड में अनियमितता उत्पन्न होगी। इसके बाद, लेवलिंग यूनिट स्ट्रिप के फॉर्मिंग स्टेशनों में प्रवेश करने से पहले कॉइल सेट, क्रॉसबो और किनारे की तरंग को हटाती है—यह समतलता नियंत्रण का एक महत्वपूर्ण बिंदु है। लेवलिंग यूनिट में सामान्यतः 7–11 प्रिसीजन रोलर्स होते हैं और मशीन की निर्धारित सीमा के भीतर विभिन्न सामग्री मोटाइयों के लिए इसे समायोजित किया जा सकता है।
फॉर्मिंग स्टेशन एरे मशीन का मुख्य भाग है, जहां फ्लैट स्ट्रिप को क्रमिक रूप से तैयार पैनल प्रोफ़ाइल में आकार दिया जाता है। प्रोफ़ाइल की जटिलता के आधार पर रैक पैनल मशीन में सामान्यतः 10–18 फॉर्मिंग स्टेशन होते हैं, और प्रत्येक स्टेशन में हार्डन्ड शाफ्ट पर लगे ऊपरी और निचले रोलर्स की मिलान की गई जोड़ी होती है (और कभी-कभी साइड रोलर्स भी), जिन्हें पिलो ब्लॉक या स्फेरिकल रोलर बेयरिंग द्वारा सहारा दिया जाता है। पंचिंग या नॉचिंग यूनिट—जो फॉर्मिंग सेक्शन से पहले या उसके भीतर स्थित होती है—पैनल को फ्रेम से जोड़ने के लिए आवश्यक कनेक्शन होल, स्लॉट या टैब बनाती है। हाइड्रोलिक कटिंग सिस्टम तैयार पैनलों को प्रोग्राम की गई लंबाइयों में काटता है, जबकि PLC नियंत्रण प्रणाली फीड स्पीड, पंच टाइमिंग और कट लंबाई सहित सभी संचालन का समन्वय करती है। अंत में, रन-आउट टेबल या स्वचालित स्टैकर पैकेजिंग के लिए तैयार पैनलों को एकत्र करता है।
| घटक | कार्य | मुख्य विनिर्देश |
|---|---|---|
| हाइड्रोलिक डिकॉयलर | कॉइल होल्डिंग और फीडिंग | 3–5 ton क्षमता, हाइड्रॉलिक विस्तार |
| लेवलिंग यूनिट | फॉर्मिंग से पहले समतलता सुधार | 7–11 रोलर्स, समायोज्य गैप |
| फॉर्मिंग स्टेशन (बॉक्स प्लेट रोल फॉर्मिंग मशीन का मुख्य भाग) | क्रमिक प्रोफाइल आकार-निर्माण | 10–18 स्टेशन, Cr12MoV रोलर |
| पंचिंग इकाई | कनेक्शन होल/स्लॉट निर्माण | हाइड्रोलिक, ±0.3 mm स्थिति सटीकता |
| हाइड्रोलिक शीयर | लंबाई के अनुसार कटिंग | सर्वो-नियंत्रित, ±1.0 mm सटीकता |
| PLC नियंत्रण प्रणाली | लाइन स्वचालन और समन्वय | PLC + HMI टचस्क्रीन |
| रन-आउट टेबल / स्टेकर | पैनल एकत्रीकरण और स्टैकिंग | मैनुअल या स्वचालित स्टैकिंग विकल्प |
मशीन कोटेशन की तुलना करते समय तकनीकी चेकलिस्ट बनाने के लिए इस घटक-विभाजन का उपयोग करें। रोलर सामग्री ग्रेड, बेयरिंग प्रकार, PLC ब्रांड और हाइड्रोलिक सिस्टम विनिर्देशों की स्पष्ट रूप से पुष्टि करें—ये विवरण सीधे मशीन की दीर्घकालिक विश्वसनीयता और पैनल गुणवत्ता की निरंतरता निर्धारित करते हैं।
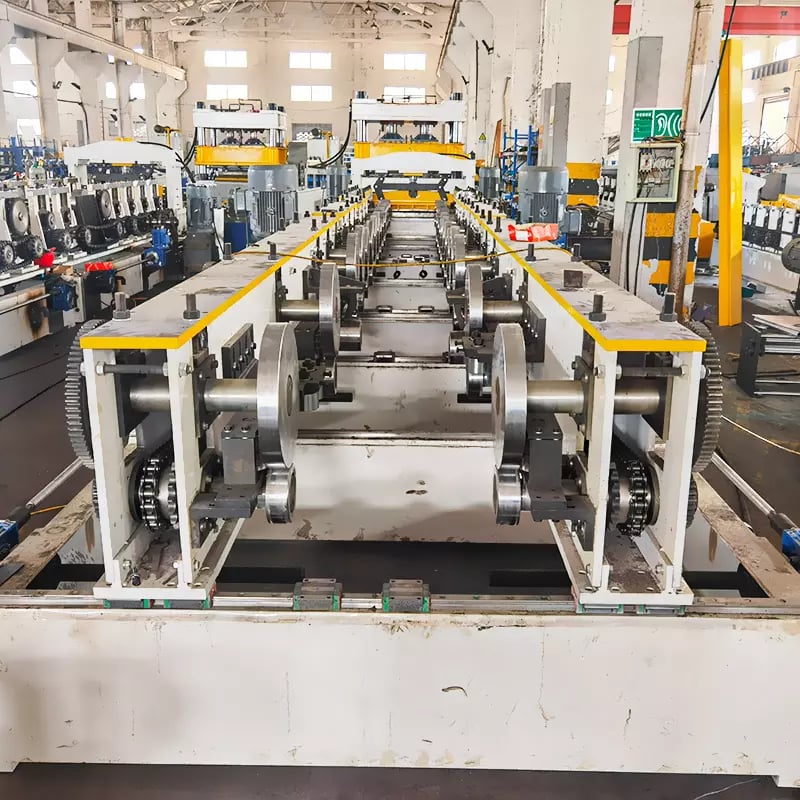
विशिष्टता पैरामीटर और प्रोफाइल आयाम
सही बॉक्स प्लेट रोल फॉर्मिंग मशीन चुनने के लिए मशीन विनिर्देशों का आपके लक्षित पैनल प्रोफ़ाइल से मेल होना आवश्यक है। विभिन्न रैकिंग सिस्टम डिज़ाइनों में रैक बैक पैनल और साइड पैनल काफी भिन्न होते हैं, इसलिए मशीन की समायोज्य सीमा, फॉर्मिंग गति और सामग्री क्षमता को आपके उत्पादन आवश्यकताओं को पर्याप्त मार्जिन के साथ पूरा करना चाहिए।
सामान्य रैक पैनल प्रोफ़ाइल तैयार पैनल की चौड़ाई में 150 mm से 1200 mm तक होती हैं, जबकि सामग्री की मोटाई 0.5 mm से 1.5 mm तक होती है। शेल्विंग अनुप्रयोगों के लिए पैनल की लंबाई ऑर्डर के अनुसार काटी जाती है और सामान्यतः 300 mm से 2500 mm के बीच होती है। किनारे के फ्लैंज सामान्यतः 10–25 mm ऊंचे होते हैं, और स्टिफनिंग रिब्स (यदि निर्दिष्ट हों) 3–8 mm की गहराई जोड़ते हैं। रैक पैनलों के लिए मशीन की फॉर्मिंग गति सामान्यतः 8 और 20 meters per minute के बीच होती है, जो प्रोफ़ाइल की जटिलता और पंचिंग आवृत्ति पर निर्भर करती है। इन-लाइन पंचिंग के बिना सरल प्रोफ़ाइलों के लिए अधिक गति प्राप्त की जा सकती है।
खरीदारों को मशीन की सामग्री संगतता सीमा पर विशेष ध्यान देना चाहिए। 235 MPa माइल्ड स्टील पर 0.5–1.2 mm मोटाई के लिए निर्धारित मशीन 1.2 mm, 350 MPa उच्च-शक्ति वाली गैल्वनाइज्ड कॉइल पर रोलर सेट और ड्राइव में संशोधन के बिना संतोषजनक प्रदर्शन नहीं कर सकती। इसी प्रकार, कॉइल की चौड़ाई क्षमता आपके सबसे चौड़े पैनल की फ्लैट-स्ट्रिप डेवलपमेंट चौड़ाई के अनुरूप होनी चाहिए, जो फ्लैंज सामग्री के कारण हमेशा तैयार प्रोफ़ाइल से अधिक चौड़ी होती है। खरीद से पहले मशीन सप्लायर से विस्तृत फॉर्मिंग गणना (फ्लैट पैटर्न डेवलपमेंट) मांगने से अनुमान समाप्त होता है और महंगे गलत मेल से बचा जा सकता है।
| विनिर्देश | सामान्य सीमा | टिप्पणियाँ |
|---|---|---|
| सामग्री की मोटाई | 0.5–1.5 mm | कोल्ड-रोल्ड या गैल्वनाइज्ड स्टील |
| सामग्री की उपज शक्ति | 235–350 MPa | अधिक शक्ति के लिए अधिक स्टेशनों की आवश्यकता होती है |
| तैयार पैनल की चौड़ाई | 150–1200 mm | रैक सिस्टम डिज़ाइन पर निर्भर |
| फ्लैंज की ऊँचाई | 10–25 mm | अपराइट्स के साथ जुड़ाव को निर्धारित करता है |
| फॉर्मिंग गति (रैक पैनल मशीन) | 8–20 मी/मिनट | पंचिंग आवृत्ति के अनुसार बदलती है |
| फॉर्मिंग स्टेशन | 10–18 | अधिक स्टेशन सटीकता में सुधार करते हैं |
| मशीन की शक्ति | 7.5–15 kW (मुख्य ड्राइव) | हाइड्रोलिक सिस्टम अतिरिक्त |
| कट-टू-लेंथ सटीकता | ±1.0 मिमी | सर्वो या एन्कोडर नियंत्रित |
यह विनिर्देशन तालिका स्टोरेज शेल्फ प्लेट मशीन प्रस्तावों के मूल्यांकन के लिए आधार प्रदान करती है। पुष्टि करें कि उद्धृत मशीन की क्षमता केवल आपके वर्तमान प्रोफ़ाइलों को ही नहीं, बल्कि संभावित भविष्य के उत्पादों को भी कवर करती है, क्योंकि यदि बेस मशीन की चौड़ाई और पावर क्षमता अनुमति देती है तो नए प्रोफ़ाइल बनाने के लिए सामान्यतः उसी फ्रेम पर रोलर सेट बदले जा सकते हैं।
पैनलों, अपराइट्स और बीम के बीच असेंबली संबंध
रैक पैनल की गुणवत्ता का अंतिम माप यह है कि वह पूर्ण स्टोरेज रैक सिस्टम में कितनी अच्छी तरह असेंबल होता है। बैक पैनल और साइड पैनल ऊर्ध्वाधर अपराइट्स (कॉलम) तथा क्षैतिज बीम्स (क्रॉस मेंबर्स) के साथ विभिन्न यांत्रिक कनेक्शनों के माध्यम से जुड़ते हैं—हुक टैब, मुड़े हुए फ्लैंज जो अपराइट स्लॉट्स में स्लाइड होते हैं, पंच किए गए छेदों के माध्यम से बोल्टेड कनेक्शन, या बीम एंड कनेक्टर्स के साथ क्लिप-इन जुड़ाव। इनमें से प्रत्येक इंटरफेस पैनल प्रोफ़ाइल के लिए विशिष्ट आयामी आवश्यकताएं निर्धारित करता है, जिन्हें बॉक्स प्लेट रोल फॉर्मिंग मशीन को लगातार पूरा करना चाहिए।
एक सामान्य बोल्ट-रहित शेल्विंग सिस्टम में पैनल के किनारे के फ्लैंज अपराइट के सामने पंच किए गए स्लॉट्स के ऊपर हुक होते हैं या उनमें प्रवेश करते हैं। इसके लिए फ्लैंज की ऊंचाई, फ्लैंज रिटर्न कोण और पैनल की चौड़ाई का एक संकीर्ण सहनशीलता बैंड के भीतर होना आवश्यक है—महत्वपूर्ण जुड़ाव आयामों पर सामान्यतः ±0.5 mm। यदि पैनल बहुत चौड़ा है, तो वह अपराइट्स के बीच फिट नहीं होगा; बहुत संकरा होने पर ढीला रहेगा और खड़खड़ाएगा। यदि फ्लैंज की ऊंचाई कम है, तो भार के नीचे पैनल अलग हो सकता है। बीम-समर्थित शेल्फ पैनलों के लिए पैनल स्टेप्ड बीम फ्लैंज पर टिका रहता है और उसे बिना हिले समतल रहना चाहिए, जिससे समतलता सहनशीलता फिर से महत्वपूर्ण हो जाती है।
ऐसे पैनल-अपराइट कनेक्शनों के लिए जिनमें पंच किए गए छेदों का अपराइट की परफोरेशन के साथ संरेखण आवश्यक होता है, छेद की स्थिति की सटीकता अत्यंत महत्वपूर्ण है। बोल्ट या क्लिप बिना जबरन संरेखण के गुजर सकें, इसके लिए सामान्यतः ±0.3 mm छेद-स्थिति सहनशीलता आवश्यक होती है। उत्पादन गति पर इस सटीकता को बनाए रखने के लिए रोल फॉर्मिंग लाइन की पंचिंग यूनिट को फीड सिस्टम के साथ सटीक रूप से सिंक्रोनाइज़ किया जाना चाहिए। प्रोफ़ाइल ज्यामिति के आधार पर प्री-पंचिंग (फॉर्मिंग से पहले) और पोस्ट-पंचिंग (फॉर्मिंग के बाद) दोनों के अपने लाभ होते हैं—आपके मशीन सप्लायर को आपके विशिष्ट पैनल और रैक डिज़ाइन के आधार पर सर्वोत्तम तरीका सुझाना चाहिए।
अनुशंसित निर्माता: सनवे
बॉक्स प्लेट रोल फॉर्मिंग मशीनों के विश्वसनीय और तकनीकी रूप से सक्षम सप्लायर की तलाश करने वाले खरीदारों के लिए, SUNWAY (Wuxi Sunway Machinery Co., Ltd) एक अनुशंसित विकल्प है। 20 वर्षों से अधिक समय से समर्पित कोल्ड रोल फॉर्मिंग मशीन निर्माण के साथ, SUNWAY R&D, सामग्री सोर्सिंग, प्रिसीजन मैन्युफैक्चरिंग, निरीक्षण, पेशेवर पैकेजिंग और वैश्विक निर्यात लॉजिस्टिक्स को शामिल करने वाली पूर्ण उत्पादन प्रणाली संचालित करता है। प्रत्येक मशीन सख्त गुणवत्ता नियंत्रण प्रणाली के अंतर्गत बनाई जाती है, जिसमें रोलर मशीनिंग से लेकर अंतिम असेंबली और परीक्षण तक हर विवरण पर सावधानीपूर्वक ध्यान दिया जाता है।
SUNWAY की इन-हाउस R&D टीम खरीदारों के साथ निकटता से काम करके उनके विशिष्ट रैक पैनल प्रोफ़ाइलों का विश्लेषण करती है और सर्वोत्तम फॉर्मिंग स्टेशन डिज़ाइन, रोलर सामग्री चयन तथा लाइन कॉन्फ़िगरेशन पर सलाह देती है, ताकि तैयार मशीन विश्वसनीय रैक असेंबली के लिए आवश्यक फॉर्मिंग सटीकता और समतलता प्रदान करे। दीर्घकालिक साझेदारियों के लिए प्रतिबद्ध एक विश्वसनीय निर्माता के रूप में, SUNWAY केवल उपकरण ही नहीं, बल्कि एक पूर्ण सहायता प्रणाली भी प्रदान करता है: इंस्टॉलेशन कमीशनिंग मार्गदर्शन, ऑपरेटर प्रशिक्षण, स्पेयर पार्ट्स आपूर्ति और आजीवन तकनीकी सहायता। कोटेशन का अनुरोध करें आज ही अपने रैक पैनल मशीन की आवश्यकताओं पर चर्चा करने और अनुकूलित समाधान प्राप्त करने के लिए।
सही बॉक्स प्लेट रोल फॉर्मिंग मशीन का चयन कैसे करें
सही मशीन का चयन मशीन कैटलॉग से शुरू करने के बजाय आपकी उत्पाद आवश्यकताओं की स्पष्ट परिभाषा से शुरू होता है। उन सभी पैनल प्रोफ़ाइलों का दस्तावेज़ तैयार करें जिन्हें आप बनाना चाहते हैं—इनमें आयाम, सामग्री का प्रकार और मोटाई, कनेक्शन विशेषताएं, होल पैटर्न और वार्षिक उत्पादन मात्रा के लक्ष्य शामिल हों। यह उत्पाद विनिर्देशन पैकेज सार्थक सप्लायर चर्चाओं और सटीक कोटेशन का आधार बनता है।
सप्लायर प्रस्तावों का मूल्यांकन पहले तकनीकी पूर्णता के आधार पर करें और उसके बाद कीमत के आधार पर। उचित प्रस्ताव में एक फॉर्मिंग फ्लावर पैटर्न डिज़ाइन शामिल होना चाहिए, जो दिखाए कि फ्लैट स्ट्रिप प्रत्येक स्टेशन से गुजरते हुए कैसे आकार लेती है; सामग्री की चौड़ाई की आवश्यकताओं की पुष्टि करने वाली फ्लैट-पैटर्न डेवलपमेंट गणना; रोलर सामग्री और कठोरता के विस्तृत विनिर्देश; PLC और हाइड्रोलिक सिस्टम के ब्रांड तथा मॉडल की पहचान; निर्दिष्ट उत्पादन परिस्थितियों में प्राप्त की जा सकने वाली सहनशीलताएं; और डिकोइलर से स्टैकर तक प्रत्येक घटक को सूचीबद्ध करने वाला स्पष्ट सप्लाई स्कोप। इन विवरणों को छोड़ने वाले प्रस्ताव सीमित तकनीकी क्षमता या ऐसी लागत कटौती की मंशा का संकेत देते हैं जो पैनल गुणवत्ता से समझौता करेगी।
अंततः, केवल खरीद मूल्य के बजाय स्वामित्व की कुल लागत पर विचार करें। ऐसी मशीन जिसकी लागत 15% कम हो, लेकिन जो असंगत टॉलरेंस वाले पैनल बनाए, अस्वीकृत पैनलों, असेंबली रीवर्क और ग्राहक शिकायतों के कारण कहीं अधिक नुकसान उत्पन्न करेगी। समान रैक पैनल बनाने वाले संदर्भ ग्राहकों के बारे में पूछें, प्रस्तावित मशीन कॉन्फ़िगरेशन पर बनाए गए नमूना पैनल माँगें और यदि संभव हो तो मशीन निर्माण की गुणवत्ता को प्रत्यक्ष रूप से देखने के लिए निर्माता के कारखाने का दौरा करें। SUNWAY जैसे आपूर्तिकर्ता SUNWAY, जिनके पास दशकों का केंद्रित अनुभव और पारदर्शी विनिर्माण प्रक्रियाएँ हैं, यह विश्वास प्रदान करते हैं कि आपका निवेश मशीन के पूरे परिचालन जीवनकाल में विश्वसनीय प्रतिफल देगा। मशीन चयन से संबंधित किसी भी प्रश्न के लिए, हमारे अक्सर पूछे जाने वाले प्रश्न अनुभाग पर जाएँ अतिरिक्त मार्गदर्शन के लिए।
अक्सर पूछे जाने वाले प्रश्न: बॉक्स प्लेट रोल फॉर्मिंग मशीन
बॉक्स प्लेट रोल फॉर्मिंग मशीन का उपयोग किस लिए किया जाता है?
एक बॉक्स प्लेट रोल फॉर्मिंग मशीन का उपयोग स्टोरेज रैक, शेल्फिंग और औद्योगिक कैबिनेट सिस्टम के लिए फ्लैट या रिब्ड स्टील पैनलों—जिसमें बैक पैनल, साइड पैनल और शेल्फ बोर्ड शामिल हैं—के उत्पादन के लिए किया जाता है। यह स्टील कॉइल स्ट्रिप को रोलर स्टेशनों की एक श्रृंखला के माध्यम से निरंतर इन पैनलों में परिवर्तित करती है।.
एक रैक पैनल मशीन कितनी निर्माण सटीकता प्राप्त कर सकती है?
एक अच्छी तरह से डिज़ाइन की गई रैक पैनल मशीन आमतौर पर पैनल की चौड़ाई में ±0.3 मिमी, फ्लैंज की ऊँचाई में ±0.5 मिमी और पंच किए गए छेद की स्थिति में ±0.3 मिमी की सहनशीलता प्राप्त करती है। ये सहनशीलताएँ मानक वाणिज्यिक रैकिंग अपराइट्स और बीम्स के साथ विश्वसनीय असेंबली के लिए पर्याप्त हैं।.
बॉक्स प्लेट रोल फॉर्मिंग के दौरान समतलता को कैसे नियंत्रित किया जाता है?
समतलता को अपस्ट्रीम लेवलिंग (7–11 रोलर लेवलिंग यूनिट), क्रमिक आकार-निर्माण प्रगति के साथ अनुकूलित फूल पैटर्न डिज़ाइन, पर्याप्त संख्या में फॉर्मिंग स्टेशनों (आमतौर पर 10–18), और लक्षित सामग्री की मोटाई एवं ग्रेड के अनुरूप रोलर डिज़ाइन के संयोजन के माध्यम से नियंत्रित किया जाता है।.
एक स्टोरेज शेल्फ प्लेट मशीन कितनी मोटी सामग्री को संसाधित कर सकती है?
अधिकांश स्टोरेज शेल्फ प्लेट मशीनें कोल्ड-रोल्ड या गैल्वनाइज़्ड स्टील कॉइल को 0.5 mm से 1.5 mm तक की मोटाई में प्रोसेस करने के लिए डिज़ाइन की जाती हैं, जिनकी यील्ड स्ट्रेंथ 235 MPa से 350 MPa तक होती है। विशिष्ट सीमा मशीन कॉन्फ़िगरेशन और रोलर डिज़ाइन पर निर्भर करती है।
रैक पैनल फॉर्मिंग के लिए सामान्य उत्पादन गति क्या होती है?
रैक पैनल उत्पादन की सामान्य फॉर्मिंग गति 8 से 20 मीटर प्रति मिनट तक होती है। वास्तविक गति प्रोफ़ाइल की जटिलता, इन-लाइन पंचिंग ऑपरेशनों की संख्या और सामग्री की मोटाई पर निर्भर करती है। इन-लाइन पंचिंग के बिना सरल प्रोफ़ाइल इस सीमा के ऊपरी स्तर पर चल सकती हैं।
क्या SUNWAY मेरे विशिष्ट पैनल प्रोफाइल के लिए बॉक्स प्लेट रोल फॉर्मिंग मशीन को अनुकूलित कर सकता है?
हाँ। SUNWAY की इन-हाउस R&D टीम ग्राहक द्वारा प्रदान किए गए प्रोफ़ाइल ड्रॉइंग के आधार पर कस्टम रोलर टूलिंग डिज़ाइन करती है और प्रत्येक विशिष्ट पैनल डिज़ाइन के लिए फॉर्मिंग स्टेशन की संख्या तथा फ्लावर पैटर्न को अनुकूलित करती है। SUNWAY डिकोइलर से स्टेकर तक पूर्ण लाइन कॉन्फ़िगरेशन, इंस्टॉलेशन मार्गदर्शन, ऑपरेटर प्रशिक्षण और आजीवन तकनीकी सहायता भी प्रदान करती है।
मशीन स्वीकार करने से पहले पैनल की गुणवत्ता की पुष्टि कैसे करनी चाहिए?
प्रस्तावित मशीन कॉन्फ़िगरेशन पर पूर्ण उत्पादन गति से बनाए गए नमूना पैनल माँगें। महत्वपूर्ण आयामों (पैनल की चौड़ाई, फ्लैंज की ऊँचाई, छेदों की स्थिति, विकर्ण अंतर) को अपने रैक सिस्टम के असेंबली ड्रॉइंग के अनुसार मापें और मशीन प्रस्ताव में दिए गए टॉलरेंस विनिर्देशों से तुलना करें।
परिवर्तन-लेख:
- बॉक्स प्लेट रोल फॉर्मिंग मशीन के कार्य सिद्धांतों और घटकों के विवरण के लिए व्यापक मार्गदर्शिका
- रैक पैनल उत्पादन के लिए फॉर्मिंग सटीकता और समतलता नियंत्रण का विस्तृत विश्लेषण
- टॉलरेंस आवश्यकताओं सहित पैनल, अपराइट और बीम के बीच असेंबली संबंध की व्याख्या
- B2B खरीदारों के लिए विनिर्देश पैरामीटर तालिका और मशीन चयन मार्गदर्शन
- सटीकता, गति, सामग्री सीमा और कस्टमाइज़ेशन पर खरीदारों के सामान्य प्रश्नों को संबोधित करने वाला FAQ अनुभाग
अगली समीक्षा के ट्रिगर: नए रैक पैनल प्रोफ़ाइल मानक, अपडेटेड रोलर सामग्री ग्रेड, स्टोरेज उद्योग के डिज़ाइन रुझानों में बदलाव, नई मशीन ऑटोमेशन सुविधाएँ, वैश्विक खरीदारों को प्रभावित करने वाले शिपिंग या व्यापार नीति में बदलाव





