
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

पर्लिन रोल फॉर्मिंग का परिचय
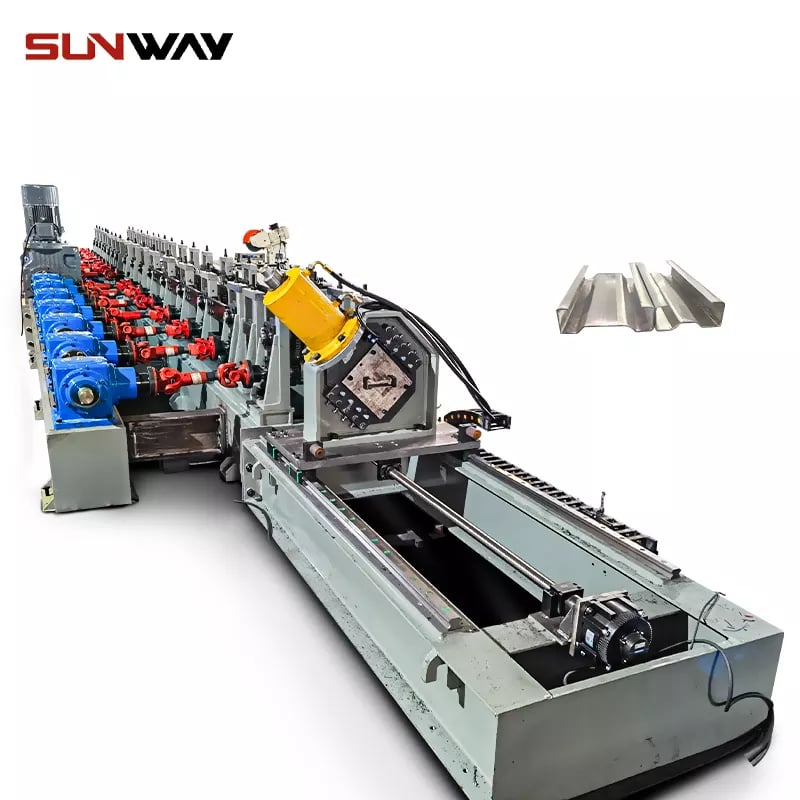
पर्लिन रोल फॉर्मिंग एक विनिर्माण प्रक्रिया है जिसका उपयोग विभिन्न प्रकार के पर्लिन बनाने के लिए किया जाता है, जो सामान्यतः निर्माण और औद्योगिक अनुप्रयोगों में उपयोग किए जाने वाले संरचनात्मक घटक हैं। पर्लिन लंबे, संकरे बीम होते हैं जिन्हें छत और दीवार के पैनलों को अतिरिक्त सहारा देने के लिए संरचनात्मक सपोर्ट के बीच क्षैतिज रूप से स्थापित किया जाता है।
पर्लिन रोल फॉर्मिंग प्रक्रिया में धातु की एक स्ट्रिप को रोलर्स की श्रृंखला से गुजारा जाता है, जो धीरे-धीरे धातु को मोड़कर वांछित प्रोफाइल का आकार देते हैं। इस प्रक्रिया का उपयोग करके विभिन्न प्रकार के पर्लिन बनाए जा सकते हैं, जिनमें C-पर्लिन, Z-पर्लिन और U-पर्लिन शामिल हैं।
C-पर्लिन का विशिष्ट प्रोफाइल अक्षर “C” जैसा होता है और इनका उपयोग सामान्यतः छत और दीवार के फ्रेमिंग अनुप्रयोगों में किया जाता है। दूसरी ओर, Z-पर्लिन का प्रोफाइल अक्षर “Z” जैसा होता है और इनका उपयोग अक्सर उन अनुप्रयोगों में किया जाता है जहां अधिक सहारे की आवश्यकता होती है। U-पर्लिन का प्रोफाइल अक्षर “U” जैसा होता है और इनका उपयोग अक्सर उन अनुप्रयोगों में किया जाता है जहां पर्लिन को भारी भार सहारा देना होता है।
संक्षेप में, पर्लिन रोल फॉर्मिंग एक विनिर्माण प्रक्रिया है जिसका उपयोग C-पर्लिन, Z-पर्लिन और U-पर्लिन सहित विभिन्न प्रकार के पर्लिन बनाने के लिए किया जाता है। ये घटक निर्माण और औद्योगिक अनुप्रयोगों में अतिरिक्त सहारा प्रदान करने के लिए आवश्यक हैं, और रोल फॉर्मिंग प्रक्रिया इन घटकों का सटीक तथा कुशल उत्पादन संभव बनाती है।
पर्लिन रोल फॉर्मिंग में सामान्य गलतियाँ
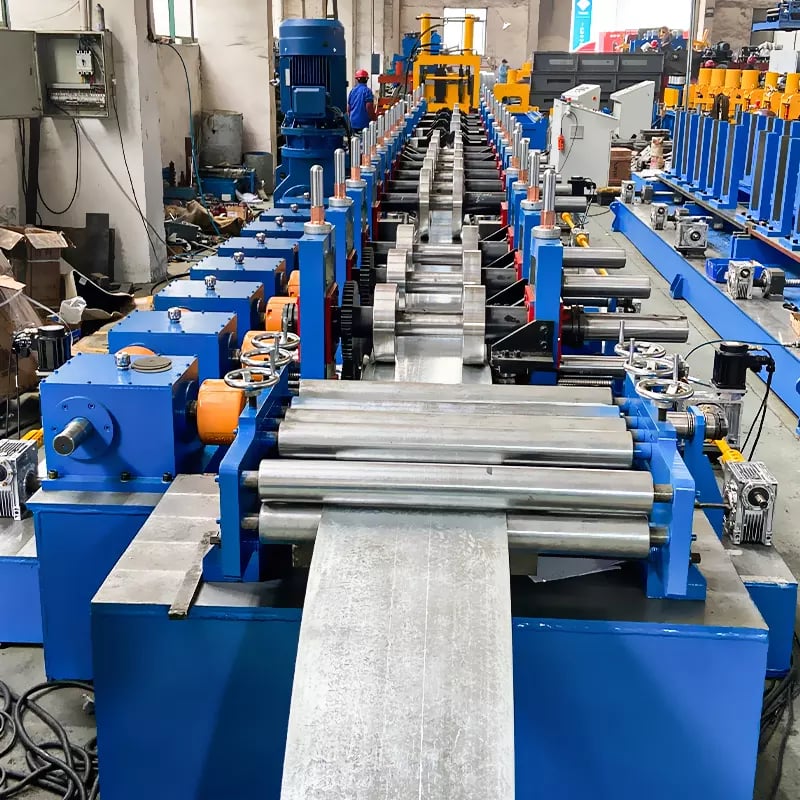
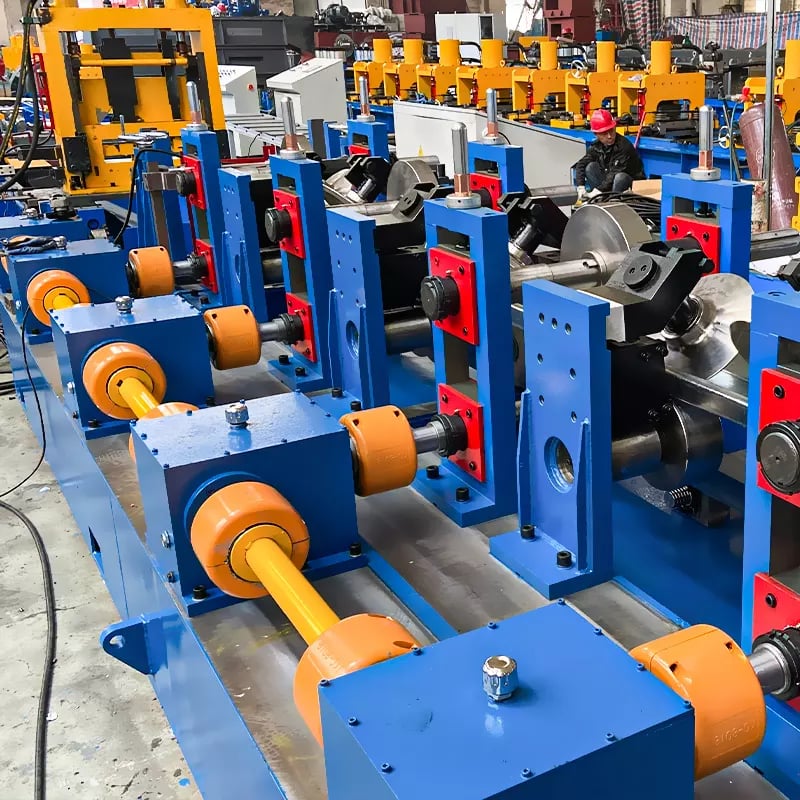
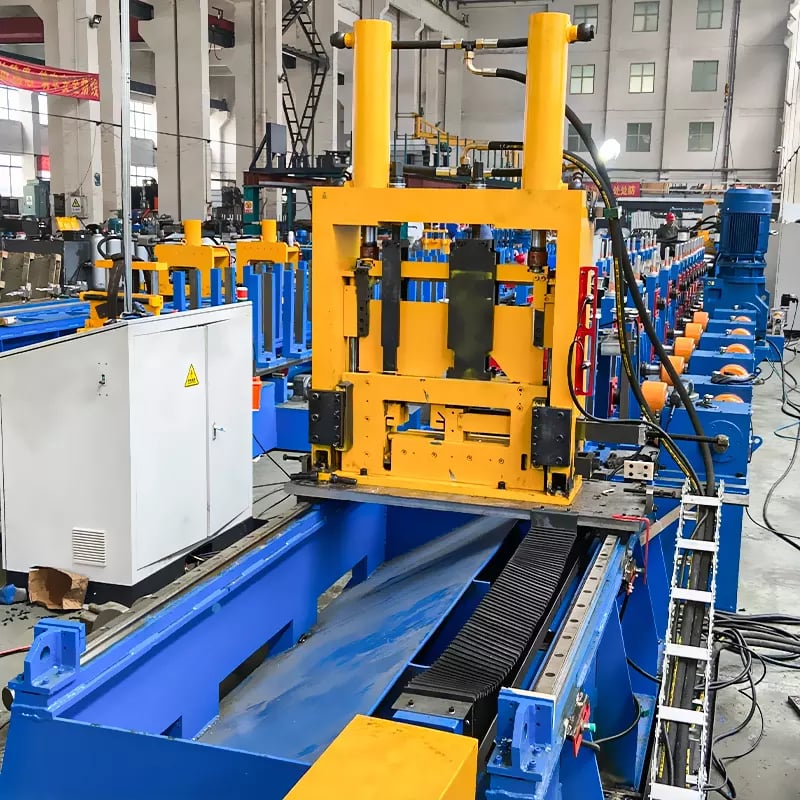
पर्लिन रोल फॉर्मिंग के दौरान की जाने वाली कुछ सबसे सामान्य गलतियां यहां दी गई हैं:
- सामग्री का चयन: पर्लिन रोल फॉर्मिंग में सबसे सामान्य गलतियों में से एक गलत सामग्री का उपयोग करना है। इससे अत्यधिक अपशिष्ट, सामग्री में विकृति और उत्पाद दोष जैसी समस्याएं हो सकती हैं। उच्च-गुणवत्ता वाले पर्लिन बनाने के लिए सही मोटाई और तन्यता मजबूती वाली उपयुक्त सामग्री का उपयोग करना आवश्यक है।
- टूलिंग डिजाइन: एक अन्य सामान्य गलती खराब टूलिंग डिजाइन है। टूलिंग डिजाइन तैयार उत्पाद की गुणवत्ता और स्थिरता को प्रभावित कर सकता है। टूलिंग डिजाइन की कुछ सामान्य गलतियों में गलत टूलिंग क्लियरेंस, अपर्याप्त टूलिंग मजबूती या खराब तरीके से डिजाइन किए गए फॉर्मिंग रोल का उपयोग शामिल है।
- मशीन सेटअप: रोल फॉर्मिंग मशीन का सेटअप भी तैयार उत्पाद की गुणवत्ता को प्रभावित कर सकता है। मशीन सेटअप की कुछ सामान्य गलतियों में अनुचित संरेखण, गलत तनाव सेटिंग या अपर्याप्त स्नेहन शामिल हैं। इन गलतियों से असंगत उत्पाद गुणवत्ता, मशीन खराब होना और बढ़ा हुआ डाउनटाइम हो सकता है।
- गुणवत्ता नियंत्रण: उचित गुणवत्ता नियंत्रण उपाय लागू न करना पर्लिन रोल फॉर्मिंग में एक और सामान्य गलती है। इसमें तैयार उत्पादों में दोषों की जांच न करना या आयामी सटीकता और मजबूती जैसे प्रमुख मापदंडों को न मापना शामिल हो सकता है। उचित गुणवत्ता नियंत्रण उपायों के बिना यह सुनिश्चित करना कठिन है कि तैयार उत्पाद आवश्यक मानकों को पूरा करता है।
इन सामान्य गलतियों की पहचान करके निर्माता अपनी पर्लिन रोल फॉर्मिंग प्रक्रियाओं को अनुकूलित करने और अपने उत्पादों की गुणवत्ता सुधारने के लिए कदम उठा सकते हैं। लगातार उच्च-गुणवत्ता वाले पर्लिन बनाने के लिए सामग्री चयन, टूलिंग डिजाइन, मशीन सेटअप और गुणवत्ता नियंत्रण पर पूरा ध्यान देना आवश्यक है।
पर्लिन रोल फॉर्मिंग के लिए सामग्री का चयन
-
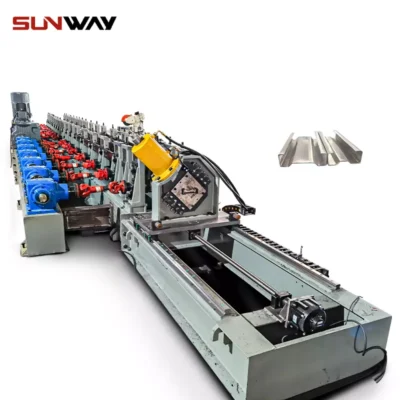 ऑटो साइज चेंजेबल सिग्मा पर्लिन रोल फॉर्मिंग मशीन अधिक पढ़ें
-
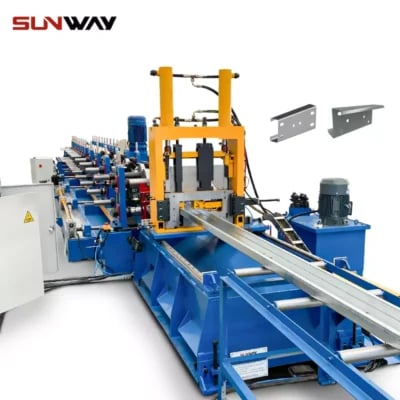 स्वचालित आकार बदलने योग्य C Z पर्लिन रोल फॉर्मिंग मशीन अधिक पढ़ें
-
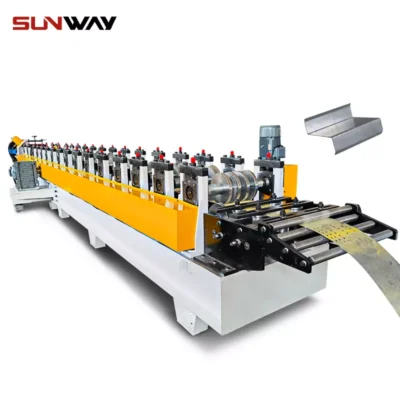 स्वचालित आकार बदलने योग्य Z पर्लिन रोल फॉर्मिंग मशीन अधिक पढ़ें
-
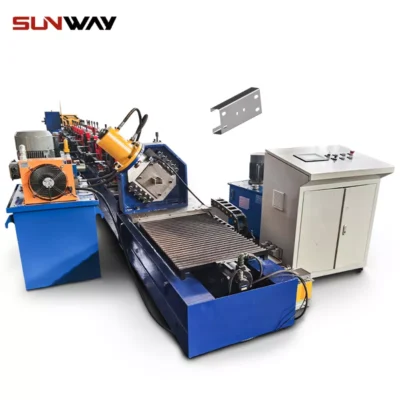 स्वचालित आकार बदलने योग्य C U पर्लिन रोल फॉर्मिंग मशीन अधिक पढ़ें
पर्लिन रोल फॉर्मिंग के लिए सही सामग्री का चयन प्रक्रिया की गुणवत्ता और दक्षता सुनिश्चित करने के लिए महत्वपूर्ण है। सामग्री चयन में मोटाई, चौड़ाई और तन्यता मजबूती जैसे कारकों पर विचार करना शामिल है।
गलत सामग्री का चयन करने से अत्यधिक अपशिष्ट, सामग्री में विकृति और उत्पाद दोष जैसी कई समस्याएं हो सकती हैं। उदाहरण के लिए, बहुत पतली सामग्री के उपयोग से आवश्यकतानुसार कमजोर पर्लिन बन सकते हैं, जिससे संरचना में विफलता हो सकती है। दूसरी ओर, बहुत मोटी सामग्री के उपयोग से रोल फॉर्मिंग प्रक्रिया में कठिनाइयां आ सकती हैं, जिससे सामग्री की बर्बादी होती है और उत्पादन लागत बढ़ती है।
सामग्री चयन में तन्यता मजबूती एक अन्य महत्वपूर्ण कारक है। सामग्री की मजबूती इच्छित अनुप्रयोग के अनुरूप होनी चाहिए, ताकि पर्लिन बिना मुड़े या टूटे आवश्यक भार सहारा दे सकें। यदि चयनित सामग्री आवश्यक मजबूती को पूरा नहीं करती है, तो पर्लिन विफल हो जाएगा, जिससे महंगी मरम्मत और सुरक्षा संबंधी खतरे उत्पन्न होंगे।
इसके अलावा, गलत सामग्री के उपयोग से उत्पन्न होने वाली एक अन्य समस्या सामग्री का विकृतिकरण है। यदि सामग्री रोल फॉर्मिंग प्रक्रिया के लिए उपयुक्त नहीं है, तो प्रक्रिया के दौरान यह विकृत या मुड़ सकती है, जिससे पर्लिन की गुणवत्ता में असंगतता आती है।
संक्षेप में, पर्लिन रोल फॉर्मिंग के लिए सही सामग्री का चयन यह सुनिश्चित करने के लिए महत्वपूर्ण है कि तैयार उत्पाद आवश्यक विनिर्देशों को पूरा करता है। सही सामग्री का चयन अत्यधिक अपशिष्ट, सामग्री विकृतिकरण और उत्पाद दोष जैसी समस्याओं से बचने में मदद करता है, जो अंतिम उत्पाद की सुरक्षा, गुणवत्ता और लागत-प्रभावशीलता को प्रभावित कर सकती हैं। इसलिए, पर्लिन रोल फॉर्मिंग प्रक्रिया के सर्वोत्तम प्रदर्शन को सुनिश्चित करने के लिए सामग्री की मोटाई, चौड़ाई और तन्य शक्ति पर सावधानीपूर्वक विचार करना आवश्यक है।
रोल फॉर्मिंग मशीन की स्थापना
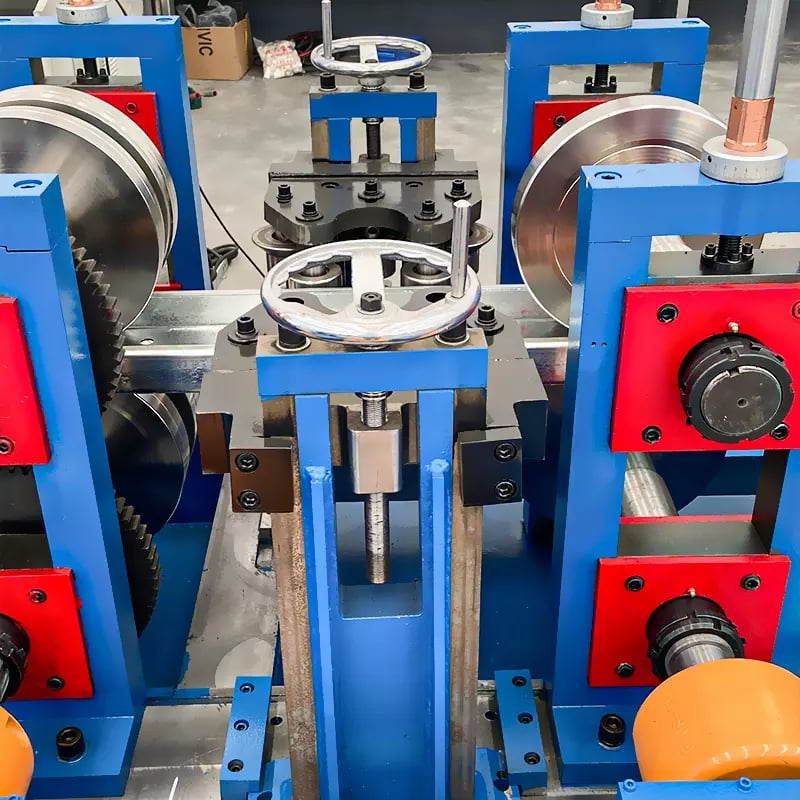
रोल फॉर्मिंग मशीन की सेटअप तैयार उत्पाद की गुणवत्ता में एक महत्वपूर्ण कारक है। सेटअप के दौरान होने वाली सबसे छोटी त्रुटियां भी पर्लिन के अंतिम आकार, मजबूती और आयामी सटीकता पर महत्वपूर्ण प्रभाव डाल सकती हैं। मशीन सेटअप में होने वाली कुछ सामान्य गलतियां और उनके तैयार उत्पाद पर प्रभाव इस प्रकार हैं:
- अनुचित संरेखण: रोल फॉर्मिंग मशीन का अनुचित संरेखण पर्लिन की असंगत गुणवत्ता का कारण बन सकता है। गलत तरीके से संरेखित घटक सामग्री को मशीन से असमान रूप से गुजरने का कारण बन सकते हैं, जिससे आयामी अशुद्धियां और यहां तक कि उत्पाद दोष भी उत्पन्न हो सकते हैं।
- गलत तनाव सेटिंग्स: रोल फॉर्मिंग प्रक्रिया में तनाव सेटिंग्स महत्वपूर्ण भूमिका निभाती हैं। यदि तनाव बहुत अधिक सेट किया गया हो, तो इससे सामग्री में खिंचाव और विकृति हो सकती है, जिससे आयामी अशुद्धियां और उत्पाद दोष उत्पन्न हो सकते हैं। इसके विपरीत, यदि तनाव बहुत कम हो, तो सामग्री फिसल सकती है, जिससे उत्पादन में देरी और सामग्री की बर्बादी हो सकती है।
- अपर्याप्त स्नेहन: रोल फॉर्मिंग मशीन के सुचारु संचालन को सुनिश्चित करने के लिए उचित स्नेहन महत्वपूर्ण है। अपर्याप्त स्नेहन से घटकों के बीच घर्षण हो सकता है, जिससे मशीन खराब हो सकती है और उत्पादन में देरी हो सकती है। इससे सामग्री का विकृतिकरण और उत्पाद दोष भी हो सकते हैं।
- टूलिंग सेटअप: गलत टूलिंग सेटअप से आयामी अशुद्धियां और उत्पाद दोष उत्पन्न हो सकते हैं। खराब तरीके से सेट की गई टूलिंग के कारण उचित सहारे की कमी हो सकती है, जिससे सामग्री झुक या मुड़ सकती है और आयामी अशुद्धियां उत्पन्न हो सकती हैं।
संक्षेप में, रोल फॉर्मिंग मशीन की सेटअप तैयार उत्पाद की गुणवत्ता में महत्वपूर्ण भूमिका निभाती है। अनुचित संरेखण, गलत तनाव सेटिंग्स, अपर्याप्त स्नेहन और टूलिंग सेटअप जैसी मशीन सेटअप त्रुटियां आयामी अशुद्धियों, सामग्री विकृतिकरण और उत्पाद दोषों का कारण बन सकती हैं। मशीन सेटअप के दौरान विवरणों पर उचित ध्यान और सावधानी इन गलतियों से बचने तथा पर्लिन रोल फॉर्मिंग प्रक्रिया की गुणवत्ता और दक्षता में सुधार करने में सहायता कर सकती है।
पर्लिन रोल फॉर्मिंग के लिए सर्वोत्तम प्रक्रियाएँ
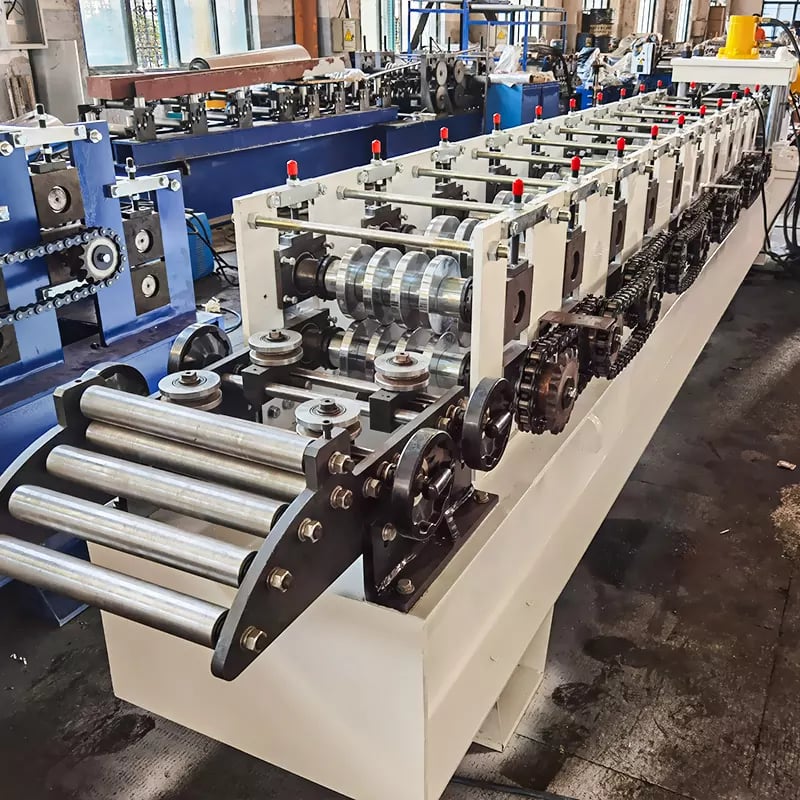
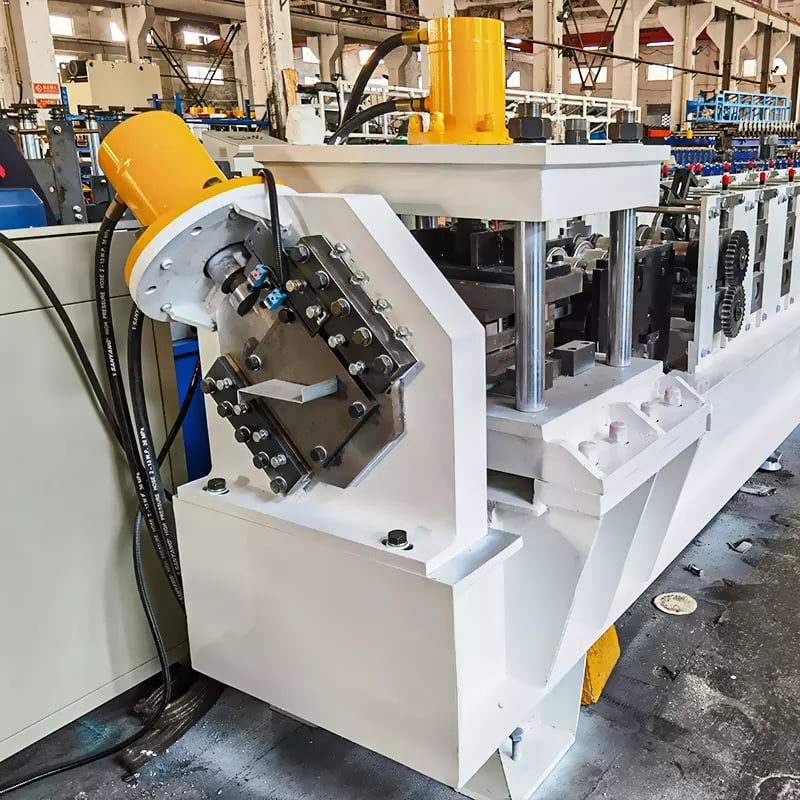
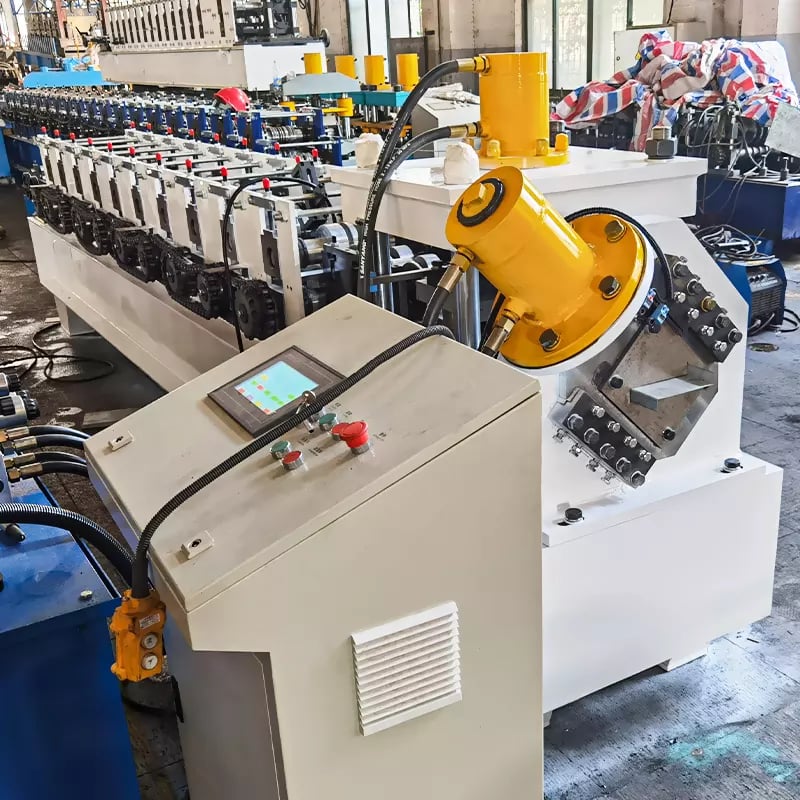
पर्लिन रोल फॉर्मिंग में सामान्य गलतियों से बचने और प्रक्रिया को अनुकूलित करने के लिए निम्नलिखित सर्वोत्तम प्रथाओं पर विचार करें:
- सामग्री चयन: इच्छित अनुप्रयोग के आधार पर सही सामग्री चुनें और मोटाई, चौड़ाई तथा तन्य शक्ति जैसे कारकों पर विचार करें। ऐसे आपूर्तिकर्ताओं के साथ काम करें जो आवश्यक विनिर्देशों को पूरा करने वाली उच्च-गुणवत्ता वाली सामग्री प्रदान करते हों।
- टूलिंग डिजाइन: उचित टूलिंग डिजाइन सुनिश्चित करें, जिसमें सही टूलिंग क्लीयरेंस, पर्याप्त टूलिंग मजबूती और अच्छी तरह डिजाइन किए गए फॉर्मिंग रोल शामिल हों। उत्पादन से पहले टूलिंग डिजाइनों का मॉडल बनाने और परीक्षण करने के लिए कंप्यूटर-सहायित डिजाइन (CAD) सॉफ्टवेयर का उपयोग करें।
- मशीन सेटअप: रोल फॉर्मिंग मशीन को सही तरीके से सेट करें और उचित संरेखण, सही तनाव सेटिंग्स, पर्याप्त स्नेहन तथा उपयुक्त टूलिंग सेटअप सुनिश्चित करें। लगातार गुणवत्ता और दक्षता सुनिश्चित करने के लिए स्पष्ट मशीन सेटअप प्रक्रियाएं स्थापित करें और नियमित रखरखाव करें।
- गुणवत्ता नियंत्रण: एक व्यापक गुणवत्ता नियंत्रण प्रणाली लागू करें, जिसमें दोषों के लिए तैयार उत्पादों का निरीक्षण, आयामी सटीकता और मजबूती जैसे प्रमुख मापदंडों का मापन तथा सुधार के क्षेत्रों की पहचान करने के लिए गुणवत्ता डेटा का ट्रैकिंग और विश्लेषण शामिल हो।
- निरंतर सुधार: सुधार के अवसरों की पहचान करने के लिए पर्लिन रोल फॉर्मिंग प्रक्रिया का नियमित रूप से आकलन और विश्लेषण करें। उत्पादकता और गुणवत्ता बढ़ाने के लिए रोबोटिक हैंडलिंग और इन-लाइन निरीक्षण प्रणालियों जैसी स्वचालन तकनीकों में निवेश करने पर विचार करें।
इन सर्वोत्तम प्रथाओं का पालन करके निर्माता पर्लिन रोल फॉर्मिंग प्रक्रिया को अनुकूलित कर सकते हैं और लगातार उच्च-गुणवत्ता वाले पर्लिन का उत्पादन कर सकते हैं। सामग्री चयन, टूलिंग डिजाइन, मशीन सेटअप, गुणवत्ता नियंत्रण और निरंतर सुधार पर सावधानीपूर्वक ध्यान देने से निर्माता सामान्य गलतियों से बच सकते हैं और अपने लाभ में सुधार कर सकते हैं।
निष्कर्ष रूप में, लगातार उच्च-गुणवत्ता और दक्ष पर्लिन का उत्पादन करने के लिए पर्लिन रोल फॉर्मिंग में सामान्य गलतियों से बचना अत्यंत महत्वपूर्ण है। ध्यान देने वाले प्रमुख क्षेत्रों में सामग्री चयन, टूलिंग डिजाइन, मशीन सेटअप, गुणवत्ता नियंत्रण और निरंतर सुधार शामिल हैं। इन क्षेत्रों पर उचित ध्यान देने से निर्माता सामग्री की बर्बादी, आयामी अशुद्धियों और उत्पाद दोषों जैसी सामान्य गलतियों से बच सकते हैं। रोल फॉर्मिंग प्रक्रिया को अनुकूलित करने के लिए सर्वोत्तम प्रथाओं और रणनीतियों को लागू करके निर्माता अपने लाभ में सुधार कर सकते हैं और ऐसे पर्लिन का उत्पादन कर सकते हैं जो उद्योग मानकों को पूरा करें या उनसे बेहतर हों।
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) उत्पादन में C/Z पर्लिन के लिए मुझे किन सहनशीलताओं का लक्ष्य रखना चाहिए?
- 1.5–3.0 mm जस्ती स्टील के लिए, सामान्यतः सर्वोत्तम-श्रेणी के लक्ष्य इस प्रकार हैं: चौड़ाई ±0.5–1.0 mm, वेब/लेग सीधापन ≤1.0 mm प्रति 2 m, छेद-से-किनारा ±0.5 mm (जब प्री-/पोस्ट-पंचिंग निर्देशित हो), ट्विस्ट ≤1.5° प्रति 3 m।
2) मैं पर्लिन रोल फॉर्मिंग में कैम्बर, बेंड और ट्विस्ट को कैसे कम करूं?
- सुनिश्चित करें कि प्रवेश गाइड केंद्रित हों, क्रमिक पास प्रगति का उपयोग करें, रोल फेस की समानांतरता सत्यापित करें, स्ट्रिप तनाव नियंत्रित करें और निकास पर एंटी-ट्विस्ट फिक्स्चर जोड़ें। लोड करने से पहले ASTM A568 के अनुसार कॉइल क्राउन/कैम्बर की जांच करें।
3) पर्लिन के लिए प्री-पंचिंग या पोस्ट-पंचिंग में से कौन बेहतर है?
- उच्च मात्रा वाले उत्पादन के लिए प्री-पंचिंग तेज और सस्ती होती है, लेकिन इसके लिए सटीक स्ट्रिप मार्गदर्शन और पास डिजाइन में क्षतिपूर्ति आवश्यक होती है। पोस्ट-पंचिंग (फॉर्मिंग के बाद) कम-सहनशीलता वाली असेंबली में छेद-से-फीचर सटीकता सुधारती है, लेकिन इसमें एक स्टेशन और अतिरिक्त लागत जुड़ती है।
4) उच्च-मजबूती वाले स्टील (G450/G550) का सेटअप पर क्या प्रभाव पड़ता है?
- स्प्रिंगबैक दोषों से बचने के लिए अनुकूलित पास शेड्यूल, बड़े व्यास वाले रोल, उचित कठोरता वाले पॉलिश किए गए/टूल-स्टील रोल और कम ओवर-फॉर्मिंग की आवश्यकता होती है। माइल्ड स्टील की तुलना में ओवरबेंड और कैलिब्रेशन पास में समायोजन करने की अपेक्षा रखें।
5) मुझे टूलिंग को कितनी बार पुनः कैलिब्रेट करना चाहिए?
- उत्पादन >100 t/माह के लिए मासिक निरीक्षण करें: रोल व्यास, फेस रनआउट, बेयरिंग प्ले और स्टैंड संरेखण मापें। प्रत्येक 6–12 महीने में या किसी भी क्रैश के बाद पूर्ण पुनः-कैलिब्रेशन करें और महत्वपूर्ण आयामों पर Cp/Cpk सत्यापन करें।
2025 उद्योग रुझान
- सर्वो साइज़िंग वाली क्विक-चेंज C/Z पर्लिन लाइनों में (बिना यांत्रिक शिम के) वेब/लेग/रिटर्न समायोजनों के लिए चेंजओवर समय घटकर 8–15 मिनट हो जाता है।
- इनलाइन विज़न और लेज़र मेट्रोलॉजी वास्तविक समय में वेब ऊंचाई, फ्लैंज चौड़ाई, छेद की स्थिति और ट्विस्ट मापते हैं; डेटा स्क्रैप रोकने के लिए SPC में भेजा जाता है।
- समान मजबूती और बेहतर संक्षारण प्रतिरोध के साथ हल्के सेक्शनों के लिए G450–G550 सब्सट्रेट और Zn-Mg कोटिंग्स का व्यापक उपयोग।
- ऊर्जा-अनुकूलित ड्राइव (IE4 मोटर, पुनर्योजी VFD) और स्मार्ट आइडल, 2022 के आधार स्तरों की तुलना में प्रति 1,000 m ऊर्जा खपत को 15–25% तक कम करते हैं।
- MES/ERP से OPC UA/MQTT कनेक्टिविटी ट्रेसबिलिटी में सुधार करती है और दोषों के मूल कारण के विश्लेषण को तेज करती है।
पर्लिन रोल फॉर्मिंग लाइनों के लिए बेंचमार्क KPI (2025)
| KPI (C/Z पर्लिन, 1.5–3.0 mm GI/AZ) | २०२३ सामान्य | 2025 सर्वश्रेष्ठ-इन-क्लास | टिप्पणियाँ |
|---|---|---|---|
| चेंजओवर (C↔Z आकार परिवर्तन, मिनट) | 30–60 | 8–15 | सर्वो साइज़िंग, रेसिपी प्रीसेट |
| स्टार्टअप पर स्क्रैप (%) | 2.0–3.5 | 0.8–1.5 | इनलाइन लेज़र + SPC नियम |
| 6 m पर लंबाई सहनशीलता (± mm) | 2.0 | 1.0–1.2 | Encoder + thermal comp |
| ट्विस्ट (3 m प्रति डिग्री) | 2.5 | 1.0–1.5 | निकास एंटी-ट्विस्ट + पास ट्यूनिंग |
| ऊर्जा (kWh/1,000 m) | 75–100 | 55–75 | IE4 + regen ड्राइव |
| अनियोजित डाउनटाइम (hrs/month) | 8–12 | 3–6 | स्थिति निगरानी |
आधिकारिक स्रोत:
- ASTM A653/A792/A1046 (कोटेड स्टील): https://www.astm.org
- AISI S100 कोल्ड-फॉर्म्ड स्टील विनिर्देश: https://www.buildusingsteel.org
- DOE उन्नत विनिर्माण, मोटर प्रणालियां: https://www.energy.gov/eere/amo
- OPC Foundation (इंटरऑपरेबिलिटी): https://opcfoundation.org
नवीनतम अनुसंधान मामले
केस स्टडी 1: उच्च-मजबूती वाले Z पर्लिन में ट्विस्ट कम करना (2025)
पृष्ठभूमि: G350 से G550 पर स्विच करने वाले एक क्षेत्रीय फैब्रिकेटर ने 3.2°/3 m ट्विस्ट और बार-बार रीवर्क की सूचना दी।
समाधान: पास प्रगति को पुनः-अनुकूलित किया गया, निकास एंटी-ट्विस्ट फिक्स्चर जोड़ा गया, महत्वपूर्ण स्टैंड में पॉलिश किए गए D2 रोल लगाए गए और SPC अलार्म के साथ इनलाइन लेज़र ट्विस्ट/कैम्बर मॉनिटरिंग लागू की गई।
परिणाम: ट्विस्ट घटकर 1.2°/3 m हो गया; स्टार्टअप स्क्रैप 3.0% से घटकर 1.3% हुआ; 45 दिनों के भीतर समग्र उपकरण प्रभावशीलता (OEE) में 8% सुधार हुआ।
केस स्टडी 2: C/Z लाइन पर चेंजओवर समय कम करना (2024)
पृष्ठभूमि: बहु-आकार वाले C/Z उत्पादक को पीक सीज़न के दौरान 48–55 मिनट के चेंजओवर और डिलीवरी विंडो चूकने की समस्या थी।
समाधान: सर्वो साइज़िंग (वेब/लेग/रिटर्न) स्थापित की गई, डिजिटल रोल पोजिशनिंग के साथ HMI रेसिपी लोड की गईं, और कॉइल थ्रेडिंग तथा फर्स्ट-आर्टिकल चेकलिस्ट को मानकीकृत किया गया।
परिणाम: औसत चेंजओवर घटकर 14 मिनट हो गया; मासिक ओवरटाइम 21% कम हुआ; फ्लैंज चौड़ाई पर आयामी CpK 1.05 से बढ़कर 1.52 हो गया।
विशेषज्ञों की राय
- Dr. Laura Bennett, PE, वरिष्ठ संरचनात्मक इंजीनियर, Simpson Gumpertz & Heger
- “पर्लिन रोल फॉर्मिंग में आयामी स्थिरता सीधे कनेक्शन प्रदर्शन और उपयोग-योग्यता को प्रभावित करती है। इनलाइन गेज से छेद की स्थिति और ट्विस्ट का सत्यापन करने से साइट पर फिट-अप संबंधी समस्याएं कम होती हैं।”
- Miguel Santos, ऑटोमेशन प्रोग्राम मैनेजर, The Bradbury Group
- “सर्वो साइज़िंग और OPC UA डेटा कैप्चर सबसे तेज़ लाभ देने वाले उपाय हैं: पूरी लाइन को पुनःडिजाइन किए बिना आपको तेज़ चेंजओवर और उपयोगी गुणवत्ता डेटा दिखाई देगा।”
- Daniel Köhler, उत्पाद प्रबंधक, COPRA RF (DATA M Software)
- “G550 सब्सट्रेट के लिए पास डिजाइन और स्प्रिंगबैक का पहले से सिमुलेशन करने से महंगे टूलिंग रीवर्क से बचा जा सकता है। कुछ घंटे का मॉडलिंग शॉप फ्लोर पर कई सप्ताह बचा सकता है।”
व्यावहारिक उपकरण/संसाधन
- COPRA RF & ProfileScan (रोल डिजाइन + इनलाइन मापन): https://www.datam.de
- UBECO PROFIL (पास विकास और स्प्रिंगबैक विश्लेषण): https://www.ubeco.com
- AISI S100 और कोल्ड-फॉर्म्ड डिजाइन संसाधन: https://www.buildusingsteel.org
- कोटेड संरचनात्मक स्टील के लिए ASTM मानक (A653, A792, A1046): https://www.astm.org
- मोटर/VFD अनुकूलन के लिए DOE AMO उपकरण: https://www.energy.gov/eere/amo
- NIST इंजीनियरिंग सांख्यिकी हैंडबुक (SPC/CpK): https://www.itl.nist.gov/div898/handbook
- OPC Foundation (OPC UA specifications): https://opcfoundation.org
संपादक की टिप्पणी: पर्लिन रोल फॉर्मिंग में सामान्य गलतियों से बचने के लिए वेब/फ्लैंज आयाम, छेद की स्थिति, ट्विस्ट, बेंड और लंबाई को शामिल करने वाले फर्स्ट-आर्टिकल निरीक्षण (FAI) टेम्पलेट को मानकीकृत करें; ट्रेस करने योग्य सुधारात्मक कार्रवाई के लिए कॉइल हीट/ग्रेड, लाइन गति और टूलिंग सेटअप पैरामीटर दर्ज करें।
अंतिम अपडेट: 2025-10-21
परिवर्तन-लेख: Purlin Roll Forming के लिए E-E-A-T को बढ़ाने हेतु 5 FAQs, 2025 KPI/बेंचमार्क तालिका, दो हालिया केस स्टडी, विशेषज्ञ विचार और प्रामाणिक लिंक वाले जांचे-परखे उपकरण/संसाधन जोड़े गए
अगली समीक्षा तिथि और ट्रिगर: 2026-04-21 या उससे पहले, यदि AISI/ASTM मानक अपडेट होते हैं, नई सर्वो साइज़िंग/इनलाइन मेट्रोलॉजी समाधान लॉन्च होते हैं या DOE मोटर दक्षता मार्गदर्शन में बदलाव होता है





