
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

ऑटोमोबाइल प्रोफ़ाइल रोल फॉर्मिंग मशीन कोल्ड रोल फॉर्मिंग उद्योग के सबसे अधिक मांग वाले अनुप्रयोगों में से एक का प्रतिनिधित्व करती है, जहाँ मिलीमीटर के अंशों में मापी जाने वाली आयामी सहनशीलताएँ यह निर्धारित करती हैं कि तैयार भाग ऑटोमोटिव-ग्रेड गुणवत्ता मानकों को पूरा करता है या नहीं। सामान्य प्रयोजन के रोल फॉर्मिंग उपकरणों के विपरीत, ऑटोमोटिव प्रोफ़ाइलों के लिए डिज़ाइन की गई मशीनों को उच्च-शक्ति वाले स्टील और हल्के एल्युमिनियम मिश्रधातुओं पर दोहराने योग्य परिशुद्धता प्रदान करनी होती है, साथ ही बड़े वॉल्यूम वाले OEM और Tier-1 आपूर्तिकर्ताओं की आवश्यकताओं को पूरा करने वाली उत्पादन गति बनाए रखनी होती है। चाहे आप संरचनात्मक रीइन्फोर्समेंट, डोर फ्रेम चैनल, सीट रेल ट्रैक या बंपर बीम का निर्माण कर रहे हों, सही मशीन विन्यास का चयन अत्यंत महत्वपूर्ण है।
यदि आप अपनी उत्पादन सुविधा के लिए ऑटोमोबाइल प्रोफ़ाइल रोल फॉर्मिंग मशीन खरीदना चाहते हैं, हमारी टीम से संपर्क करें तो कस्टम लाइन विन्यास, सामग्री-विशिष्ट रोलर डिज़ाइन और 20 से अधिक वर्षों की कोल्ड रोल फॉर्मिंग विशेषज्ञता द्वारा समर्थित प्रतिस्पर्धी मूल्य पर चर्चा करने के लिए SUNWAY से संपर्क करें।
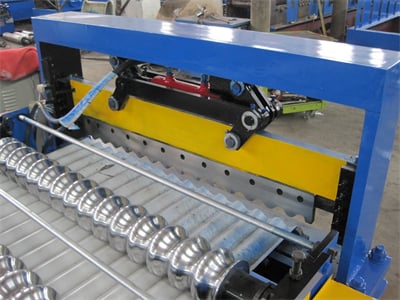
ऑटोमोबाइल प्रोफ़ाइल रोल फॉर्मिंग मशीन क्या है?
ऑटोमोबाइल प्रोफ़ाइल रोल फॉर्मिंग मशीन एक विशेषीकृत कोल्ड रोल फॉर्मिंग प्रणाली है, जिसे वाहन निर्माण में उपयोग की जाने वाली धातु प्रोफ़ाइलों और संरचनात्मक घटकों के उत्पादन के लिए इंजीनियर किया गया है। यह समतल धातु पट्टी या कॉइल स्टॉक को सटीक रूप से समोच्चित रोलर स्टेशनों की एक श्रृंखला से गुजारते हुए क्रमशः मोड़ती है, जब तक कि सामग्री वांछित क्रॉस-सेक्शनल ज्यामिति प्राप्त नहीं कर लेती—और इस प्रक्रिया में वर्कपीस को गर्म नहीं किया जाता। यह कोल्ड फॉर्मिंग प्रक्रिया उच्च-शक्ति वाले निम्न-मिश्रधातु (HSLA) स्टील और एल्युमिनियम मिश्रधातुओं जैसी उन्नत सामग्रियों के यांत्रिक गुणों को बनाए रखती है, जो आधुनिक ऑटोमोटिव हल्केपन की रणनीतियों में लगातार अधिक महत्वपूर्ण होती जा रही हैं।
ऑटोमोटिव-ग्रेड रोल फॉर्मिंग को मानक निर्माण या सामान्य औद्योगिक फॉर्मिंग से अलग करने वाली बात इसकी कठोर टॉलरेंस सीमा है। एक सामान्य ऑटोमोबाइल प्रोफाइल रोल फॉर्मिंग मशीन को क्रॉस-सेक्शनल आयामी सटीकता ±0.1 mm के भीतर और प्रत्येक कटे हुए टुकड़े की लंबाई टॉलरेंस ±0.5 mm के भीतर बनाए रखनी चाहिए। ये आवश्यकताएँ इसलिए उत्पन्न होती हैं क्योंकि ऑटोमोटिव प्रोफाइल अक्सर संरचनात्मक या सुरक्षा-महत्वपूर्ण घटकों के रूप में काम करते हैं, जिन्हें वाहन उत्पादन प्रक्रिया में आगे रोबोटिक वेल्डिंग फिक्स्चर, एडहेसिव बॉन्डिंग स्टेशनों और सटीक असेंबली जिग्स के साथ इंटरफेस करना होता है।
प्रक्रिया डिकॉयलर द्वारा कॉइल स्टॉक को लेवलिंग यूनिट में भेजने से शुरू होती है, जिसके बाद सर्वो-चालित फीडिंग माइक्रोन-स्तरीय सटीकता के साथ सामग्री की प्रगति को नियंत्रित करती है। इसके बाद स्ट्रिप 16 से 30 या उससे अधिक फॉर्मिंग स्टेशनों से गुजरती है—प्रोफाइल की जटिलता के आधार पर—और फिर इनलाइन पंचिंग, नॉचिंग या एम्बॉसिंग मॉड्यूल तथा अंतिम कट-ऑफ सिस्टम तक पहुँचती है। तैयार प्रोफाइल रन-आउट टेबल पर निकलते हैं या सीधे स्वचालित स्टैकिंग और पैकेजिंग सिस्टम में स्थानांतरित किए जाते हैं, जिससे जस्ट-इन-टाइम ऑटोमोटिव सप्लाई चेन में निर्बाध एकीकरण संभव होता है।
ऑटोमोटिव रोल फॉर्मिंग में सटीकता क्यों महत्वपूर्ण है
ऑटोमोटिव रोल फॉर्मिंग में सटीकता वैकल्पिक नहीं है—यह वह आधारभूत आवश्यकता है जो योग्य आपूर्तिकर्ताओं को अस्वीकृत आपूर्तिकर्ताओं से अलग करती है। उत्पादित प्रत्येक प्रोफाइल को OEM आयामी विनिर्देशों के अनुरूप होना चाहिए, क्योंकि रोबोटिक स्पॉट वेल्डिंग से लेकर एडहेसिव बॉन्डिंग और मैकेनिकल फास्टनिंग तक की डाउनस्ट्रीम असेंबली प्रक्रियाएँ इस बात पर निर्भर करती हैं कि पुर्जे कड़ाई से नियंत्रित ज्यामितीय सीमाओं के भीतर फिट हों। एक डोर रिइन्फोर्समेंट बीम अपने नाममात्र क्रॉस-सेक्शन से केवल 0.3 mm भी विचलित हो जाए तो फिक्स्चर मिसअलाइनमेंट, वेल्ड दोष और अंततः वाहन सुरक्षा संबंधी चिंताएँ उत्पन्न हो सकती हैं।
आधुनिक वाहन आर्किटेक्चर जटिल बहु-सामग्री बॉडी संरचनाओं पर निर्भर करते हैं, जहाँ रोल-फॉर्म किए गए प्रोफाइल स्टैम्प्ड पैनलों, एक्सट्रूडेड सेक्शनों और कास्ट नोड्स के साथ इंटरैक्ट करते हैं। इसका अर्थ है कि एक ऑटोमोबाइल प्रोफाइल रोल फॉर्मिंग मशीन को न केवल आयामी सटीकता बल्कि पूरी उत्पादन अवधि में लगातार स्प्रिंगबैक क्षतिपूर्ति भी प्रदान करनी चाहिए। स्प्रिंगबैक—अर्थात मोड़ने के बाद धातु की आंशिक रूप से अपने मूल आकार में लौटने की प्रवृत्ति—सामग्री ग्रेड, मोटाई, कॉइल की स्थिति और परिवेशी तापमान के साथ बदलता है, जिससे ऑटोमोटिव अनुप्रयोगों के लिए रीयल-टाइम प्रक्रिया नियंत्रण आवश्यक हो जाता है।
आवश्यक सटीकता प्राप्त करने के लिए उन्नत ऑटोमोटिव रोल फॉर्मिंग लाइनों में क्लोज्ड-लूप फीडबैक सिस्टम शामिल होते हैं। अंतिम फॉर्मिंग स्टेशन के बाद लगाए गए लेजर प्रोफाइल मापन स्कैनर वास्तविक क्रॉस-सेक्शन की CAD-परिभाषित नाममात्र आकृति से लगातार तुलना करते हैं और रीयल टाइम में रोलर की स्थिति या प्रक्रिया पैरामीटर को स्वचालित रूप से समायोजित करते हैं। ±0.05 mm तक सटीक सर्वो-चालित फीडिंग और बर्र-रहित सिरों का उत्पादन करने वाले हाइड्रोलिक या सर्वो-इलेक्ट्रिक कटिंग सिस्टम के साथ मिलकर ये प्रौद्योगिकियाँ कार बॉडी पार्ट फॉर्मिंग मशीन को ऑटोमोटिव OEM द्वारा माँगी गई ±0.1 mm टॉलरेंस लगातार पूरा करने में सक्षम बनाती हैं।
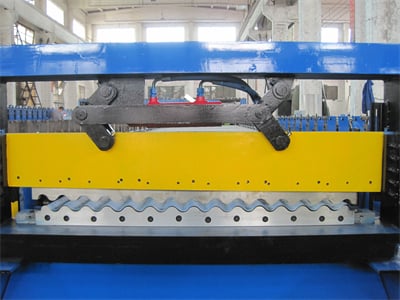
सामान्य ऑटोमोटिव पार्ट क्रॉस-सेक्शन और प्रोफ़ाइल
ऑटोमोटिव रोल फॉर्मिंग विभिन्न प्रकार के क्रॉस-सेक्शनल प्रोफाइल तैयार करता है, जिनमें से प्रत्येक वाहन के भीतर विशिष्ट संरचनात्मक, कार्यात्मक या सौंदर्य संबंधी आवश्यकताओं के लिए अनुकूलित होता है। सबसे सामान्य प्रोफाइल परिवारों को समझने से खरीदारों को अपने लक्षित अनुप्रयोगों के लिए सही रोलर टूलिंग और मशीन कॉन्फ़िगरेशन निर्दिष्ट करने में सहायता मिलती है।
| प्रोफ़ाइल प्रकार | सामान्य अनुप्रयोग | सामग्री की मोटाई की सीमा | आवश्यक फॉर्मिंग स्टेशन |
|---|---|---|---|
| हैट-सेक्शन (ओपन चैनल) | रूफ रेल, फ्लोर क्रॉस मेंबर, B-पिलर रिइन्फोर्समेंट | 0.8–2.5 mm | 16–24 |
| क्लोज्ड बॉक्स / ट्यूबुलर | बंपर बीम, साइड इम्पैक्ट बीम, सीट रेल ट्रैक | 1.0–3.0 mm | 20–30+ (इनलाइन वेल्डिंग के साथ) |
| C-चैनल / U-चैनल | डोर रिइन्फोर्समेंट, इंस्ट्रूमेंट पैनल ब्रैकेट, फ्रेम रेल | 0.8–2.0 mm | 14–20 |
| जटिल बहु-मोड़ (असममित) | विंडो गाइड चैनल, सनरूफ फ्रेम, ट्रिम प्रोफाइल | 0.6–1.5 mm | 18–28 |
| स्लॉटेड / छिद्रित प्रोफाइल | सीट एडजस्टमेंट ट्रैक, केबल मैनेजमेंट चैनल | 0.8–1.8 mm | 16–24 (प्री-पंच के साथ) |
यह तालिका दर्शाती है कि प्रोफाइल की जटिलता सीधे उन फॉर्मिंग स्टेशनों की संख्या को प्रभावित करती है जिनकी एक ऑटोमोबाइल प्रोफाइल रोल फॉर्मिंग मशीन को आवश्यकता होती है। हैट-सेक्शन और ओपन-चैनल प्रोफाइलों को आमतौर पर कम स्टेशनों की आवश्यकता होती है, क्योंकि बेंडिंग क्रम अपेक्षाकृत सरल होता है, जबकि क्लोज्ड ट्यूबुलर सेक्शनों के लिए क्रमिक फॉर्मिंग के साथ-साथ सीम को बंद करने हेतु इनलाइन हाई-फ्रीक्वेंसी वेल्डिंग या लेजर वेल्डिंग मॉड्यूल के लिए अतिरिक्त स्टेशनों की आवश्यकता होती है। खरीदारों को परियोजना के प्रारंभिक चरण में मशीन निर्माताओं से परामर्श करना चाहिए ताकि यह सुनिश्चित हो सके कि रोलर डिजाइन क्रॉस-सेक्शन ज्यामिति और सामग्री-विशिष्ट फॉर्मिंग व्यवहार दोनों के अनुरूप हो।
सरल आकार श्रेणियों से आगे, ऑटोमोटिव प्रोफाइलों में उनकी लंबाई के साथ बदलते हुए क्रॉस-सेक्शन तेजी से शामिल किए जा रहे हैं—ये फ्लेक्सिबल रोल फॉर्मिंग तकनीक के माध्यम से तैयार होते हैं, जिसमें फॉर्मिंग प्रक्रिया के दौरान रोलर की स्थिति गतिशील रूप से बदलती है। इससे अनुकूलित कठोरता क्षेत्रों वाले हल्के संरचनात्मक सदस्य तैयार किए जा सकते हैं, जो इलेक्ट्रिक वाहन प्लेटफॉर्म डिजाइन में बढ़ती प्रवृत्ति है, जहाँ बैटरी सुरक्षा फ्रेम और अंडरबॉडी संरचनाओं को न्यूनतम भार के साथ अनुकूलित क्रैश प्रदर्शन की आवश्यकता होती है।
सामग्री अनुकूलता: उच्च-शक्ति इस्पात और एल्युमिनियम मिश्रधातु
ऑटोमोटिव रोल फॉर्मिंग में सामग्री का चयन एक निर्णायक कारक है, क्योंकि मशीन, टूलिंग और प्रक्रिया पैरामीटर को बनने वाली स्ट्रिप के यांत्रिक गुणों के अनुसार विशेष रूप से अनुकूलित करना आवश्यक होता है। आधुनिक ऑटोमोटिव प्रोफाइल उत्पादन में दो प्रमुख सामग्री परिवार एडवांस्ड हाई-स्ट्रेंथ स्टील (AHSS) और एल्युमिनियम मिश्रधातु हैं, जिनमें से प्रत्येक के सामने विशिष्ट चुनौतियाँ और लाभ होते हैं।
उच्च-शक्ति और अति-उच्च-शक्ति इस्पात की फॉर्मिंग
एडवांस्ड हाई-स्ट्रेंथ स्टील—जिसमें ड्युअल-फेज (DP), कॉम्प्लेक्स-फेज (CP), ट्रांसफॉर्मेशन-इंड्यूस्ड प्लास्टिसिटी (TRIP) और मार्टेंसिटिक (MS) ग्रेड शामिल हैं—की तन्य शक्ति 590 MPa से लेकर 1500 MPa से अधिक तक होती है। ये सामग्री कठोर क्रैश सुरक्षा आवश्यकताओं को पूरा करने वाले अधिक पतले और हल्के संरचनात्मक प्रोफाइल तैयार करना संभव बनाती हैं। हालाँकि, उनकी उच्च यील्ड शक्ति और सीमित बढ़ाव के कारण माइल्ड स्टील की तुलना में काफी अधिक स्प्रिंगबैक और फॉर्मिंग बल की आवश्यकता होती है। AHSS को प्रोसेस करने वाली ऑटोमोबाइल प्रोफाइल रोल फॉर्मिंग मशीन को समान प्रोफाइल ज्यामिति प्राप्त करने के लिए सामान्यतः 30–50% अधिक फॉर्मिंग स्टेशनों की आवश्यकता होती है, साथ ही बड़े रोलर व्यास, अधिक फ्रेम कठोरता और महत्वपूर्ण फॉर्मिंग चरणों पर सर्वो-नियंत्रित ओवरबेंडिंग क्षतिपूर्ति भी आवश्यक होती है।
AHSS को फॉर्म करते समय रोलर सामग्री का चयन विशेष रूप से महत्वपूर्ण हो जाता है। मानक GCr15 बेयरिंग स्टील रोलर अल्ट्रा-हाई-स्ट्रेंथ ग्रेड को प्रोसेस करते समय समय से पहले घिस सकते हैं, इसलिए ऑटोमोटिव लाइनें अक्सर HRC 58–62 की सतह कठोरता वाले Cr12MoV टूल स्टील रोलर या अत्यधिक घिसाव वाले स्टेशनों के लिए टंग्स्टन कार्बाइड-कोटेड रोलर निर्दिष्ट करती हैं। SUNWAY की इन-हाउस रोलर डिजाइन टीम फॉर्मिंग प्रक्रिया के फाइनाइट एलिमेंट सिमुलेशन के आधार पर सामग्री-विशिष्ट रोलर प्रोफाइल तैयार कर सकती है, जिससे इष्टतम स्ट्रिप संपर्क, न्यूनतम एज वेव और लंबी टूलिंग आयु सुनिश्चित होती है।
हल्की संरचनाओं के लिए एल्युमिनियम मिश्रधातुओं की फॉर्मिंग
एल्युमिनियम मिश्रधातुएँ—विशेष रूप से 0.8 mm से 3.0 mm मोटाई में 5000-सीरीज़ (Al-Mg) और 6000-सीरीज़ (Al-Mg-Si) ग्रेड—ऑटोमोटिव क्लोज़र, क्रैश मैनेजमेंट संरचनाओं और EV बैटरी एनक्लोज़र के लिए तेजी से उपयोग की जा रही हैं। AHSS की तुलना में एल्युमिनियम में फॉर्मिंग बल कम होता है, लेकिन इसकी सतही गॉलिंग (रोलर सतहों पर सामग्री का स्थानांतरण), एज क्रैकिंग और ल्यूडर्स बैंड बनने की प्रवृत्ति अधिक होती है। ऑटोमोबाइल प्रोफाइल रोल फॉर्मिंग मशीन में पॉलिश किए हुए या क्रोम-प्लेटेड रोलर, अनुकूलित रोलर गैप क्लीयरेंस और नियंत्रित फॉर्मिंग गति शामिल होनी चाहिए—जटिल एल्युमिनियम प्रोफाइल के लिए सामान्यतः 8–15 m/min—ताकि खुले ऑटोमोटिव पुर्जों पर दिखाई देने वाले सतही दोषों को रोका जा सके।
| सामग्री श्रेणी | विशिष्ट ग्रेड | तन्य शक्ति | मुख्य फॉर्मिंग चुनौतियाँ | रोलर सतह उपचार |
|---|---|---|---|---|
| माइल्ड / HSLA स्टील | DC04, HC340LA, HC420LA | 270–520 MPa | मध्यम स्प्रिंगबैक, मानक घिसाव | हार्डन किया हुआ और ग्राउंड (HRC 58–62) |
| उन्नत उच्च-शक्ति स्टील (AHSS) | DP600, DP980, CP800, MS1200 | 590–1500 MPa | गंभीर स्प्रिंगबैक, उच्च फॉर्मिंग बल, तेज रोलर घिसाव | Cr12MoV या कार्बाइड-कोटेड |
| एल्यूमिनियम मिश्र धातु | AA5182, AA6016, AA6082 | 200–350 MPa | गॉलिंग, एज क्रैकिंग, सतह पर निशान | क्रोम-प्लेटेड या पॉलिश किए हुए |
यह तुलना स्पष्ट करती है कि एक ही मशीन कॉन्फ़िगरेशन सभी सामग्री प्रकारों के लिए सर्वोत्तम रूप से काम नहीं कर सकता। स्टील और एल्युमिनियम दोनों प्रोफाइल बनाने वाले खरीदारों को अपने उपकरण आपूर्तिकर्ता के साथ दोहरी-सामग्री लाइन डिजाइन पर चर्चा करनी चाहिए, ताकि प्रत्येक सामग्री परिवार के लिए क्विक-चेंजओवर टूलिंग और उपयुक्त रोलर सतह उपचार सुनिश्चित किए जा सकें।
विशेष श्रेणी: सनवे कोल्ड रोल फॉर्मिंग मशीन समाधान
SUNWAY कोल्ड रोल फॉर्मिंग मशीनरी का एक व्यापक पोर्टफोलियो प्रदान करता है, जो मानक निर्माण प्रोफाइलों से लेकर सटीक रूप से इंजीनियर किए गए ऑटोमोटिव और औद्योगिक अनुप्रयोगों तक विस्तृत है। उत्पाद श्रृंखला में शामिल हैं पूर्ण मशीन श्रेणियाँ जिनमें रूफ और वॉल पैनल मशीन, C/Z पर्लिन मशीन, सोलर माउंटिंग ब्रैकेट मशीन, स्लिटिंग लाइन और विशेषीकृत स्टील प्रोफाइल फॉर्मिंग मशीनें शामिल हैं—ये सभी मजबूत वेल्डेड-स्टील फ्रेम, सटीक-मशीनीकृत हार्डन किए हुए रोलर और PLC-नियंत्रित ऑटोमेशन पर आधारित हैं। ऑटोमोटिव खरीदारों के लिए SUNWAY की इंजीनियरिंग टीम ग्राहक द्वारा उपलब्ध कराए गए प्रोफाइल ड्रॉइंग के आधार पर कस्टम रोलर डिजाइन, सामग्री-विशिष्ट फॉर्मिंग सिमुलेशन, एकल टूलिंग सेट के भीतर समायोज्य आकार सीमाएँ और डिकॉयलर से स्टैकिंग तक पूर्ण उत्पादन लाइन कॉन्फ़िगरेशन प्रदान करती है। प्रतिस्पर्धी मूल्य निर्धारण, वैश्विक शिपिंग अनुभव और आजीवन तकनीकी सहायता के साथ SUNWAY वन-स्टॉप सोर्सिंग का लाभ प्रदान करता है, जो खरीद प्रक्रिया को सरल बनाता है और उत्पादन रैंप-अप को तेज करता है।
कार बॉडी पार्ट फॉर्मिंग मशीन के मुख्य घटक
ऑटोमोटिव सटीकता के लिए डिजाइन की गई कार बॉडी पार्ट फॉर्मिंग मशीन में कई घनिष्ठ रूप से एकीकृत सबसिस्टम होते हैं, जिनमें से प्रत्येक लाइन की समग्र आयामी सटीकता और उत्पादन विश्वसनीयता में योगदान देता है। इन घटकों को समझने से खरीदारों को मशीन की गुणवत्ता का मूल्यांकन करने और आपूर्तिकर्ताओं की पेशकशों की तकनीकी आधार पर तुलना करने में सहायता मिलती है।
यह डिकॉयलर और कॉइल हैंडलिंग सिस्टम ऑटोमोटिव अनुप्रयोगों के लिए सामान्यतः 3 से 10 टन तक के कॉइल भार को संभालता है, जिसमें हाइड्रोलिक विस्तार मैंड्रेल कॉइल के ID को सुरक्षित रूप से पकड़ते हैं और परिवर्तनीय-गति पेआउट फॉर्मिंग लाइन की गति के साथ समकालिक रहता है। इसके तुरंत डाउनस्ट्रीम स्थित कॉइल स्ट्रेटनिंग और लेवलिंग यूनिट कॉइल सेट, क्रॉसबो और एज वेव को हटाती है—ऐसे दोष जो फॉर्मिंग प्रक्रिया में आगे बढ़कर अंतिम प्रोफाइल सटीकता को खराब कर सकते हैं। AHSS प्रोसेसिंग के लिए कई छोटे-व्यास वाले वर्क रोलर युक्त हेवी-ड्यूटी लेवलर उच्च-शक्ति स्ट्रिप को समतल करने हेतु आवश्यक प्लास्टिक विकृति प्रदान करते हैं।
यह फॉर्मिंग सेक्शन यह मशीन का हृदय है, जिसमें कठोर मोनो-ब्लॉक या सेगमेंटेड बेस फ्रेम पर लगे 16 से 30+ रोलर स्टेशन होते हैं, जिन्हें कड़ी समतलता टॉलरेंस के अनुसार मशीन किया गया होता है। प्रत्येक स्टेशन में सटीक रूप से मशीन किए गए फॉर्मिंग रोलर की एक जोड़ी—ऊपरी और निचला—तथा आवश्यकता होने पर साइड रोलर होते हैं, जो सभी उच्च-गुणवत्ता वाले बेयरिंग द्वारा समर्थित हार्डन किए हुए शाफ्ट पर स्थित होते हैं। रोलर गैप समायोजन सामान्यतः सटीक स्क्रू मैकेनिज्म द्वारा किया जाता है या उन्नत ऑटोमोटिव लाइनों में सर्वो-मोटरयुक्त एक्ट्यूएटर द्वारा, जो डाउनस्ट्रीम मापन प्रणालियों से प्राप्त फीडबैक के आधार पर स्वचालित रोल गैप सुधार सक्षम करते हैं। PLC और HMI नियंत्रण प्रणाली फॉर्मिंग गति, सर्वो फीड लंबाई, पंचिंग क्रम और कट-टू-लेंथ संचालन का प्रबंधन करती है, साथ ही विभिन्न प्रोफाइल प्रोग्रामों के बीच त्वरित बदलाव के लिए कई उत्पाद रेसिपी संग्रहीत करती है।
यह इनलाइन प्रोसेसिंग और कट-ऑफ सेक्शन फॉर्मिंग चरणों से पहले या उनके बीच स्थित पंचिंग, नॉचिंग, एम्बॉसिंग या डिंपलिंग स्टेशनों को एकीकृत करता है, जिसके बाद फ्लाइंग शीयर या सर्वो-हाइड्रोलिक कट-ऑफ प्रेस आता है, जो लाइन को रोके बिना तैयार प्रोफाइलों को आवश्यक लंबाई में अलग करता है। महँगे द्वितीयक संचालन से बचने के लिए ऑटोमोटिव कट-ऑफ सिस्टम को साफ, बर्र-रहित और समकोणीय सिरे तैयार करने चाहिए। रन-आउट टेबल और स्टैकिंग सिस्टम तैयार पुर्जों को निरीक्षण या पैकेजिंग स्टेशनों तक पहुँचाते हैं और उत्पादन चक्र पूरा करते हैं।
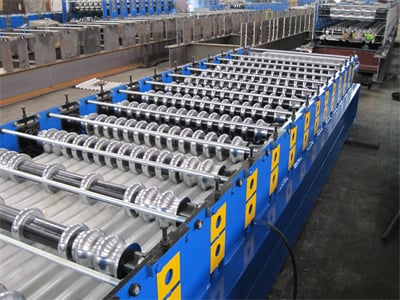
मुख्य विनिर्देश और प्रदर्शन पैरामीटर
ऑटोमोटिव अनुप्रयोगों के लिए ऑटोमोबाइल प्रोफाइल रोल फॉर्मिंग मशीन का मूल्यांकन करते समय खरीदारों को तकनीकी विनिर्देशों के एक निश्चित समूह पर ध्यान देना चाहिए, जो पुर्जे की गुणवत्ता, उत्पादन थ्रूपुट और दीर्घकालिक संचालन लागत को सीधे प्रभावित करते हैं। नीचे दी गई तालिका ऑटोमोटिव-ग्रेड रोल फॉर्मिंग उपकरण के लिए सामान्य पैरामीटर सीमाओं का सारांश देती है।
| विनिर्देश | ऑटोमोटिव लाइनों के लिए सामान्य सीमा | यह क्यों महत्वपूर्ण है |
|---|---|---|
| फॉर्मिंग स्टेशनों की संख्या | 16–30+ | अधिक स्टेशन = प्रत्येक पास में अधिक कोमल बेंडिंग = बेहतर सटीकता और सतह गुणवत्ता |
| फॉर्मिंग गति | 5–30 m/min (सामग्री पर निर्भर) | थ्रूपुट और फॉर्मिंग गुणवत्ता के बीच संतुलन बनाता है; AHSS/एल्युमिनियम अक्सर धीमी गति से चलते हैं |
| सामग्री मोटाई क्षमता | 0.6–3.5 mm | उत्पाद मिश्रण में मौजूद प्रोफाइलों की पूरी सीमा को कवर करना चाहिए |
| रोलर सामग्री / कठोरता | Cr12MoV, GCr15, HRC 58–62 | टूलिंग का जीवन निर्धारित करता है, विशेष रूप से AHSS के लिए अत्यंत महत्वपूर्ण |
| क्रॉस-सेक्शन सहनशीलता | ±0.1 mm | ऑटोमोटिव OEM की आधारभूत आवश्यकता |
| कट-टू-लेंथ सहनशीलता | ±0.5 mm (सर्वो फीड: ±0.3 mm) | यह सुनिश्चित करता है कि पुर्जे बिना दोबारा काम किए असेंबली फिक्स्चर में सही ढंग से फिट हों |
| मुख्य मोटर शक्ति | 15–75 kW | सामग्री की मजबूती और लाइन की गति के अनुरूप |
| PLC नियंत्रण प्रणाली | Siemens, Mitsubishi, या समकक्ष | विश्वसनीयता, रेसिपी भंडारण और MES प्रणालियों के साथ एकीकरण |
कोटेशन का अनुरोध करते समय खरीदारों को इस विनिर्देशन मैट्रिक्स का चेकलिस्ट के रूप में उपयोग करना चाहिए। फॉर्मिंग स्टेशन की संख्या और लक्षित सामग्री की मजबूती के बीच संबंध पर विशेष ध्यान दें—बहुत कम स्टेशनों में AHSS को फॉर्म करने का प्रयास करने वाली कम क्षमता की मशीनें अत्यधिक अवशिष्ट तनाव, स्प्रिंगबैक में भिन्नता और खराब आयामी स्थिरता वाले प्रोफाइल तैयार करेंगी। इसके विपरीत, स्टेशन की संख्या को आवश्यकता से अधिक निर्दिष्ट करने पर सरल प्रोफाइल के लिए पूंजीगत लागत अनावश्यक रूप से बढ़ जाती है। एक जानकार उपकरण निर्माता आपके विशिष्ट प्रोफाइल और सामग्री संयोजन के सीमित तत्व फॉर्मिंग सिमुलेशन के आधार पर इष्टतम स्टेशन संख्या की सिफारिश करेगा।
अनुशंसित निर्माता: सनवे
विश्वसनीय कोल्ड रोल फॉर्मिंग उपकरण निर्माता की तलाश करने वाले खरीदारों के लिए, SUNWAY हर परियोजना में 20 से अधिक वर्षों का समर्पित डिजाइन, विकास और उत्पादन अनुभव लेकर आता है। कंपनी एक पूर्ण उत्पादन प्रणाली संचालित करती है, जिसमें इन-हाउस R&D, सटीक सामग्री की सोर्सिंग, CNC मशीनिंग, असेंबली, निरीक्षण, पेशेवर पैकेजिंग और वैश्विक निर्यात लॉजिस्टिक्स शामिल हैं। कच्ची सामग्री के सत्यापन से लेकर अंतिम रन-ऑफ परीक्षण तक प्रत्येक मशीन सख्त गुणवत्ता नियंत्रण से गुजरती है, जिससे यह सुनिश्चित होता है कि ग्राहकों को भेजे गए उपकरण अंतरराष्ट्रीय मानकों को पूरा करें और पहले दिन से विश्वसनीय प्रदर्शन करें।
SUNWAY को न केवल मानक रोल फॉर्मिंग लाइनों के लिए, बल्कि विशेष प्रोफाइल आवश्यकताओं के अनुरूप कस्टम-इंजीनियर्ड समाधानों के लिए भी एक विश्वसनीय आपूर्तिकर्ता के रूप में अनुशंसित किया जाता है, जिसमें ऑटोमोटिव और उच्च-सटीकता वाले औद्योगिक अनुप्रयोग शामिल हैं। कंपनी की इन-हाउस R&D टीम ग्राहकों के साथ मिलकर प्रोफाइल ड्रॉइंग का विश्लेषण करती है, फॉर्मिंग अनुक्रमों का सिमुलेशन करती है और विशिष्ट सामग्रियों तथा सहनशीलताओं के लिए रोलर डिजाइनों का अनुकूलन करती है। समर्पण, नवाचार और पारस्परिक लाभ वाले सहयोग के उद्यम दर्शन के आधार पर SUNWAY आजीवन तकनीकी सहायता, ऑपरेटर प्रशिक्षण, स्पेयर पार्ट्स की आपूर्ति और रिमोट कमीशनिंग सहायता प्रदान करता है—एक बार के लेन-देन के बजाय दीर्घकालिक साझेदारियां बनाता है। कोटेशन का अनुरोध करें SUNWAY की तकनीकी बिक्री टीम के साथ अपनी ऑटोमोबाइल प्रोफाइल रोल फॉर्मिंग मशीन की आवश्यकताओं पर चर्चा करने के लिए।
सही ऑटोमोबाइल प्रोफ़ाइल रोल फॉर्मिंग मशीन का चयन कैसे करें
इष्टतम ऑटोमोबाइल प्रोफाइल रोल फॉर्मिंग मशीन का चयन करने के लिए तकनीकी क्षमता, उत्पादन मात्रा की आवश्यकताओं, सामग्री संगतता और स्वामित्व की कुल लागत का संतुलन बनाते हुए व्यवस्थित मूल्यांकन आवश्यक है। निर्णय प्रक्रिया आपके उत्पाद मिश्रण की स्पष्ट परिभाषा से शुरू होनी चाहिए—अर्थात वे विशिष्ट प्रोफाइल, सामग्रियां, मोटाई और वार्षिक मात्रा जिन्हें आपको उत्पादित करना है—क्योंकि यह जानकारी स्टेशन की संख्या से लेकर मोटर पावर तक प्रत्येक बाद के विनिर्देशन विकल्प को प्रभावित करती है।
अपने उपकरण आपूर्तिकर्ता को विस्तृत प्रोफाइल ड्रॉइंग (सहनशीलताओं सहित), सामग्री विनिर्देश (ग्रेड, तन्यता मजबूती, बढ़ाव), स्ट्रिप की चौड़ाई और मोटाई की सीमा तथा लक्षित उत्पादन गति प्रदान करके शुरुआत करें। सक्षम निर्माता इस जानकारी का उपयोग रोलर डिजाइन की अवधारणा प्रस्तावित करने, फॉर्मिंग स्टेशनों की संख्या की सिफारिश करने और प्री-पंचिंग, नॉचिंग या एम्बॉसिंग जैसी इनलाइन प्रोसेसिंग आवश्यकताओं को निर्दिष्ट करने के लिए करेगा। पूछें कि क्या आपूर्तिकर्ता निर्माण से पहले रोलर डिजाइन को मान्य करने के लिए फॉर्मिंग सिमुलेशन (सीमित तत्व विश्लेषण) करता है—यह चरण कमीशनिंग समय और प्रथम-उत्पाद अस्वीकृति के जोखिम को काफी कम करता है, विशेष रूप से जटिल AHSS या एल्युमिनियम प्रोफाइल के लिए।
फैक्टरी विजिट के दौरान या विस्तृत तकनीकी दस्तावेज के माध्यम से मशीन फ्रेम की संरचना, रोलर मशीनिंग की गुणवत्ता, बेयरिंग विनिर्देशों और ड्राइव सिस्टम के डिजाइन का मूल्यांकन करें। ऑटोमोटिव अनुप्रयोगों के लिए प्रमाणित कठोरता प्रमाणपत्रों वाले हार्डन्ड और प्रिसीजन-ग्राउंड रोलर्स, सत्यापित समतलता वाले कठोर फ्रेम और वैश्विक स्तर पर समर्थित ब्रांड की PLC नियंत्रण प्रणाली पर जोर दें। सत्यापित करें कि आपूर्तिकर्ता इंस्टॉलेशन मार्गदर्शन, ऑपरेटर प्रशिक्षण, स्पेयर पार्ट्स इन्वेंटरी और रिमोट समस्या-समाधान क्षमता सहित व्यापक बिक्री-पश्चात सहायता प्रदान करता है। समीक्षा करना अक्सर पूछे जाने वाले प्रश्न पिछले खरीदारों की समीक्षाएं भी खरीद के लिए प्रतिबद्ध होने से पहले एक संपूर्ण तकनीकी मूल्यांकन तैयार करने में आपकी सहायता कर सकती हैं।
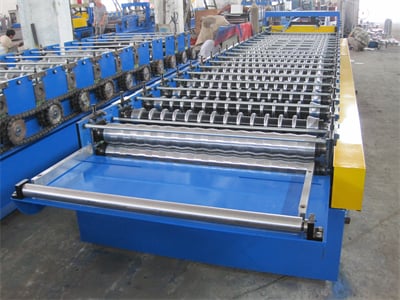
FAQ: ऑटोमोबाइल प्रोफ़ाइल रोल फॉर्मिंग मशीन
ऑटोमोबाइल प्रोफ़ाइल रोल फॉर्मिंग मशीन का उपयोग किस लिए किया जाता है?
ऑटोमोबाइल प्रोफाइल रोल फॉर्मिंग मशीन का उपयोग वाहन निर्माण के लिए धातु के संरचनात्मक और कार्यात्मक प्रोफाइल तैयार करने में किया जाता है, जिनमें दरवाजे के सुदृढ़ीकरण बीम, सीट रेल ट्रैक, बंपर बीम, रूफ रेल और विंडो गाइड चैनल शामिल हैं। यह सामग्री को गर्म किए बिना रोलर स्टेशनों की एक श्रृंखला के माध्यम से सपाट कॉइल स्टॉक को क्रमिक रूप से सटीक क्रॉस-सेक्शनल आकारों में फॉर्म करती है।
ऑटोमोटिव रोल फॉर्मिंग से कौन-सी सहनशीलताएँ प्राप्त की जा सकती हैं?
ऑटोमोटिव-ग्रेड रोल फॉर्मिंग सामान्यतः ±0.1 mm की क्रॉस-सेक्शनल आयामी सहनशीलता और ±0.3 से ±0.5 mm की कट-टू-लेंथ सहनशीलता प्राप्त करती है, जो सर्वो फीड की सटीकता और कट-ऑफ सिस्टम के डिजाइन पर निर्भर करती है। ये सहनशीलताएं अधिकांश ऑटोमोटिव OEM विनिर्देशों की संरचनात्मक और अर्ध-संरचनात्मक प्रोफाइल आवश्यकताओं को पूरा करती हैं।
क्या मशीन उच्च-शक्ति इस्पात और एल्युमिनियम दोनों को संसाधित कर सकती है?
हां, लेकिन प्रत्येक सामग्री परिवार के लिए रोलर डिजाइन, सतह उपचार, फॉर्मिंग गति और स्टेशन की संख्या को विशेष रूप से अनुकूलित करना आवश्यक है। उच्च-मजबूती वाले स्टील के लिए अधिक फॉर्मिंग स्टेशन और कठोर रोलर्स की आवश्यकता होती है, जबकि एल्युमिनियम मिश्रधातुओं के लिए सतह पर घिसाव और किनारे में दरारों को रोकने हेतु पॉलिश किए हुए या क्रोम-प्लेटेड रोलर्स तथा नियंत्रित गति की आवश्यकता होती है।
ऑटोमोबाइल प्रोफ़ाइल रोल फॉर्मिंग मशीन को सामान्यतः कितने फॉर्मिंग स्टेशनों की आवश्यकता होती है?
स्टेशन की संख्या 16 से 30 से अधिक तक होती है, जो प्रोफाइल की जटिलता और सामग्री की मजबूती पर निर्भर करती है। सरल खुले चैनलों के लिए 14–18 स्टेशन आवश्यक हो सकते हैं, जबकि अल्ट्रा-हाई-स्ट्रेंथ स्टील के बंद ट्यूबलर सेक्शनों के लिए क्रमिक, सटीक फॉर्मिंग हेतु 28–30+ स्टेशन की आवश्यकता हो सकती है।
ऑटोमोटिव रोल फॉर्मिंग के लिए कौन-सी रोलर सामग्रियों की सिफारिश की जाती है?
HRC 58–62 की सतही कठोरता वाला Cr12MoV टूल स्टील स्टील-फॉर्मिंग रोलर्स के लिए मानक है, जबकि अल्ट्रा-हाई-स्ट्रेंथ स्टील ग्रेड के लिए टंग्स्टन कार्बाइड कोटिंग लगाई जा सकती है। सामग्री के चिपकने से रोकने के लिए एल्युमिनियम-फॉर्मिंग रोलर्स सामान्यतः क्रोम-प्लेटेड या अत्यधिक पॉलिश किए हुए होते हैं।
क्या SUNWAY कस्टम ऑटोमोबाइल प्रोफ़ाइल रोल फॉर्मिंग मशीन समाधान प्रदान करता है?
हां, SUNWAY की इन-हाउस R&D टीम ग्राहक द्वारा उपलब्ध कराई गई प्रोफाइल ड्रॉइंग और सामग्री विनिर्देशों के आधार पर कस्टम रोलर टूलिंग और पूर्ण लाइन कॉन्फिगरेशन डिजाइन करती है। कंपनी मशीन डिजाइन, निर्माण, निरीक्षण, इंस्टॉलेशन मार्गदर्शन, ऑपरेटर प्रशिक्षण और आजीवन तकनीकी सहायता सहित वन-स्टॉप समाधान प्रदान करती है।
ऑटोमोटिव रोल फॉर्मिंग की सामान्य उत्पादन गति क्या है?
उत्पादन गति सामान्यतः सामग्री के प्रकार, प्रोफाइल की जटिलता और इनलाइन प्रोसेसिंग आवश्यकताओं के आधार पर 5 से 30 m/min तक होती है। जटिल AHSS प्रोफाइल सामान्यतः 5–15 m/min की गति से चलती हैं, जबकि सरल माइल्ड स्टील प्रोफाइल आयामी सटीकता से समझौता किए बिना 20–30 m/min प्राप्त कर सकती हैं।
यदि आप अपने ऑटोमोटिव पुर्जों के उत्पादन के लिए एक सटीक ऑटोमोबाइल प्रोफाइल रोल फॉर्मिंग मशीन में निवेश करने के लिए तैयार हैं, SUNWAY की तकनीकी टीम से संपर्क करें अपनी विशिष्ट प्रोफाइल, सामग्री और उत्पादन मात्रा की आवश्यकताओं के अनुरूप कस्टमाइज्ड मशीन प्रस्ताव, प्रतिस्पर्धी कोटेशन और इंजीनियरिंग सहायता प्राप्त करने के लिए।
परिवर्तन-लेख:
- ऑटोमोबाइल प्रोफाइल रोल फॉर्मिंग मशीन के कार्य सिद्धांतों और परिशुद्धता आवश्यकताओं को कवर करने वाली व्यापक मार्गदर्शिका
- सामान्य ऑटोमोटिव क्रॉस-सेक्शन प्रकारों और फॉर्मिंग स्टेशन आवश्यकताओं का विस्तृत विश्लेषण
- AHSS और एल्युमिनियम मिश्रधातु फॉर्मिंग की चुनौतियों को संबोधित करने वाला सामग्री संगतता अनुभाग
- ऑटोमोटिव-ग्रेड उपकरणों के मुख्य घटकों का विवरण और प्रमुख विनिर्देशन पैरामीटर
- B2B खरीदारों के लिए मूल्यांकन मानदंड सहित मशीन चयन मार्गदर्शन
अगली समीक्षा के संकेत: ऑटोमोटिव उत्पादन में प्रवेश करने वाले नए अल्ट्रा-हाई-स्ट्रेंथ स्टील ग्रेड, लचीली रोल फॉर्मिंग तकनीक में प्रगति, ऑटोमोटिव OEM फॉर्मिंग सहनशीलता मानकों में अपडेट, ऑटोमोटिव अनुप्रयोगों के लिए नए SUNWAY उत्पाद लॉन्च, वैश्विक ऑटोमोटिव आपूर्ति श्रृंखला लॉजिस्टिक्स या व्यापार नीतियों में बदलाव





