
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

परिचय
रोल फॉर्मिंग एक धातु आकार देने की प्रक्रिया है, जिसका उपयोग स्थिर क्रॉस-सेक्शन वाले लंबे शीट मेटल सेक्शन बनाने के लिए किया जाता है। यह एकसमान सटीकता और गुणवत्ता वाले पुर्जे बनाने की कुशल और किफायती विधि है। कंप्यूटर न्यूमेरिकल कंट्रोल (CNC) तकनीक के आरंभ ने रोल फॉर्मिंग मशीनों की क्षमताओं और बहुमुखी प्रतिभा को और बढ़ाया है।
CNC रोल फॉर्मिंग मशीनें अब विभिन्न उद्योगों में विविध अनुप्रयोगों के लिए धातु घटकों के निर्माण में व्यापक रूप से उपयोग की जाती हैं। यह लेख CNC रोल फॉर्मिंग और विनिर्माण क्षेत्रों में इसके व्यापक उपयोग पर विस्तृत दृष्टि डालता है।
CNC रोल फॉर्मिंग क्या है?
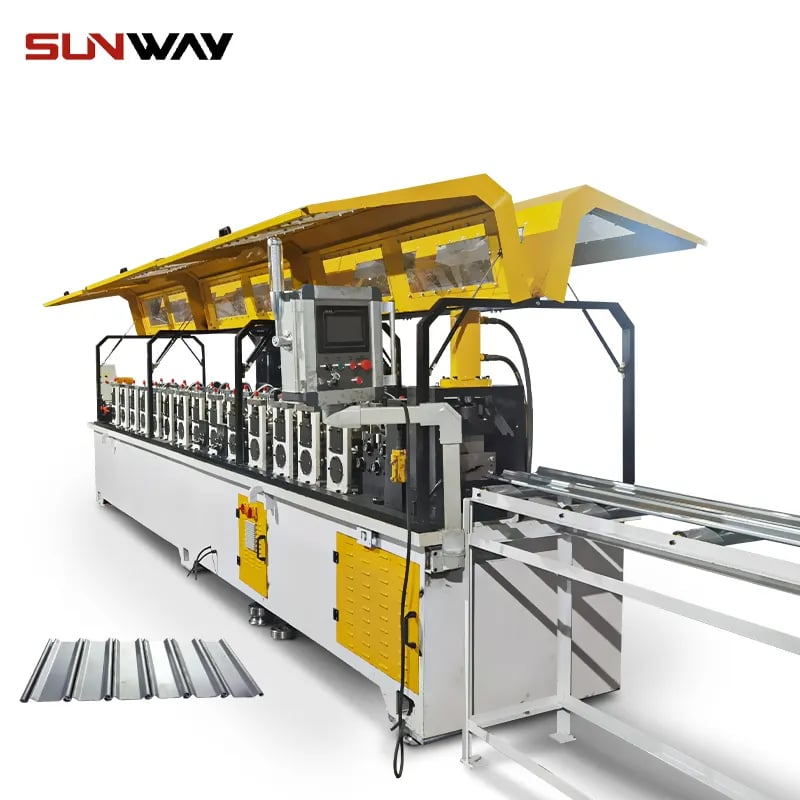
रोल फॉर्मिंग एक सतत मोड़ने की प्रक्रिया है, जिसमें शीट या स्ट्रिप धातु को क्रमिक रोलर स्टेशनों की एक श्रृंखला के माध्यम से धीरे-धीरे वांछित क्रॉस-सेक्शनल प्रोफाइल में ढाला जाता है। सामग्री प्रत्येक रोलर स्टेशन से गुजरते समय क्रमशः वांछित रूप में आकार लेती है।
CNC रोल फॉर्मिंग में रोल फॉर्मिंग प्रक्रिया को स्वचालित करने के लिए कंप्यूटर न्यूमेरिकल कंट्रोल तकनीक शामिल होती है। CNC प्रणालियाँ रोल फॉर्मिंग मशीन के सभी पहलुओं को नियंत्रित करती हैं, जिनमें रोलर की स्थिति, धातु की फीड दर और अन्य पैरामीटर शामिल हैं। ऑपरेटर केवल वांछित विनिर्देशों को CNC नियंत्रक में प्रोग्राम करते हैं और मशीन सामग्री को उसी अनुसार आकार देने के लिए रोलर स्टेशनों को स्वचालित रूप से समायोजित करती है।
CNC रोल फॉर्मिंग के कुछ प्रमुख लाभ:
- अत्यधिक सटीक और एकसमान उत्पादन। CNC स्वचालन सुनिश्चित करता है कि प्रत्येक पुर्जा विनिर्देशों को पूरा करे।
- विभिन्न क्रॉस-सेक्शन के बीच लचीला और आसान बदलाव। ऑपरेटर केवल नया प्रोग्राम लोड करते हैं।
- मैनुअल रोल फॉर्मिंग की तुलना में अधिक थ्रूपुट और उत्पादकता।
- प्रारंभिक सेटअप के बाद ऑपरेटर की न्यूनतम निगरानी आवश्यक होती है।
- ऐसे जटिल प्रोफाइल बनाने में सक्षम, जिन्हें मैनुअल रोल फॉर्मिंग से बनाना कठिन होगा।
CNC रोल फॉर्मिंग मशीनों को मैनुअल संचालन की क्षमताओं से आगे सटीकता और दक्षता प्रदान करने में सक्षम बनाता है। इससे कई उद्योगों में CNC रोल फॉर्मिंग तकनीक को व्यापक रूप से अपनाया गया है।
CNC रोल फॉर्मिंग के प्रमुख अनुप्रयोग क्षेत्र
CNC रोल फॉर्मिंग मशीनें उन विनिर्माण क्षेत्रों में सर्वव्यापी हो गई हैं जहाँ लंबे शीट मेटल घटकों की आवश्यकता होती है। कुछ सबसे सामान्य अनुप्रयोगों में शामिल हैं:
भवन और निर्माण
CNC रोल फॉर्मिंग का उपयोग धातु स्टड, जॉइस्ट, पर्लिन, दीवार पैनल, छत, डेकिंग और विभिन्न वास्तुशिल्प क्लैडिंग बनाने के लिए व्यापक रूप से किया जाता है। निर्माण अनुप्रयोगों में लंबे, हल्के सेक्शन की आवश्यकता होती है, जिन्हें कुशलतापूर्वक बड़े पैमाने पर बनाया जा सके।
- मेटल स्टड – भार-वहन करने वाले आंतरिक दीवार फ्रेमिंग सदस्य। CNC लाइनें विभिन्न मोटाई और लंबाई के गैल्वनाइज़्ड स्टील स्टड बना सकती हैं।
- छत और साइडिंग – छतों, बाहरी दीवारों और अग्रभागों के लिए रोल-फॉर्म किए गए धातु पैनल। CNC लाइनें मजबूती और इंटरलॉकिंग के लिए विशेष रिबिंग वाली लंबी शीट बनाती हैं।
- सौर माउंटिंग संरचनाएँ – सौर पैनल फ्रेम और सूर्य ट्रैकिंग प्रणालियों के लिए बने धातु पुर्जे। संरचनात्मक स्थिरता के लिए जटिल CNC प्रोफाइल आवश्यक होते हैं।
परिवहन
ऑटोमोटिव, ट्रक, ट्रेलर और रेलकार निर्माता वाहन फ्रेम, आंतरिक भागों और बाहरी बॉडी पैनलों के लिए रोल-फॉर्म किए गए सेक्शन का उपयोग करते हैं। CNC रोल फॉर्मिंग सटीकता के साथ बड़े पैमाने पर उत्पादन की अनुमति देती है।
- चेसिस फ्रेम – ट्रक और ट्रेलर बॉडी में उपयोग होने वाली रोल-फॉर्म की गई साइड रेल और क्रॉस मेंबर। CNC जटिल मोड़ संभव बनाता है।
- ऑटोमोटिव पैनल – बाहरी बॉडी पैनलों को चिकने, वायुगतिकीय आकारों में रोल फॉर्म किया जाता है।
- आंतरिक सज्जा – कारों और ट्रेनों के आंतरिक दरवाज़े के फ्रेम, सीट फ्रेम और छत के आर्च रोल फॉर्म किए जाते हैं।
उपकरण
घरेलू उपकरणों में अक्सर रोल-फॉर्म किए गए धातु के आवरण, फ्रेम और संरचनात्मक घटक होते हैं। रेफ्रिजरेटर, वॉशर, ड्रायर, एयर कंडीशनर और कई अन्य उपकरणों के आवरण CNC रोल लाइनों पर बनाए जाते हैं।
- वॉशिंग मशीन ड्रम – बने हुए एंड कैप और टब फ्रेम गोलाई बनाए रखते हैं।
- रेफ्रिजरेटर लाइनर – सटीक आयामों में आकार दिए गए आंतरिक स्टेनलेस स्टील लाइनर।
- एयर कंडीशनर चेसिस – संरचनात्मक साइड फ्रेम और निचले पैनल।
अवसंरचना
लाइट पोल से लेकर गार्डरेल तक, बुनियादी ढाँचा परियोजनाएँ विभिन्न रोल-फॉर्म किए गए सेक्शन का उपयोग करती हैं। CNC स्वचालन एकसमान स्ट्रीट फर्नीचर घटकों के बड़े पैमाने पर उत्पादन की अनुमति देता है।
- लाइट पोल – टेपर किए गए पोल शाफ्ट और आर्म शीट स्टील से बनाए जाते हैं।
- यातायात अवरोधक – रोल-फॉर्म किए गए स्टील से बने गार्डरेल और राजमार्ग अवरोधक।
- यूटिलिटी पोल – ट्रांसमिशन लाइन पोल और सेल टावर शाफ्ट के लिए कोणीय प्रोफाइल आवश्यक होते हैं।
फर्नीचर
कई आधुनिक फर्नीचर डिज़ाइनों में धातु के फ्रेम और संरचनात्मक तत्व शामिल होते हैं, जो रोल फॉर्मिंग के लिए आदर्श हैं। CNC लंबी उत्पादन श्रृंखलाओं और कस्टम छोटी श्रृंखलाओं दोनों को सक्षम बनाता है।
- डेस्क – CNC लाइनें मजबूत स्टील डेस्क लेग और संरचनात्मक बीम बनाती हैं।
- कुर्सियाँ – धातु की कुर्सियों के लिए बने हुए सीट और बैक सपोर्ट फ्रेम।
- शेल्विंग – ऊर्ध्वाधर सहायक पोस्ट और क्षैतिज शेल्फ।
CNC रोल फॉर्मिंग लाइनों के प्रमुख घटक
एक CNC रोल फॉर्मिंग प्रणाली में कई प्रमुख घटक होते हैं, जो शीट मेटल स्टॉक को वांछित आकारों में ढालने के लिए मिलकर काम करते हैं। यहाँ कुछ मुख्य तत्व दिए गए हैं:
फीड तंत्र
फीड तंत्र शीट या कॉइल स्टॉक को रोल फॉर्मिंग सेक्शन में लगातार फीड करता है। इसमें आमतौर पर पावर्ड पिंच रोलर फीड या सर्वो-मोटर चालित फीड शामिल होते हैं। CNC नियंत्रण फीड दर को फॉर्मिंग गति के अनुरूप समन्वित करता है।
फॉर्मिंग सेक्शन
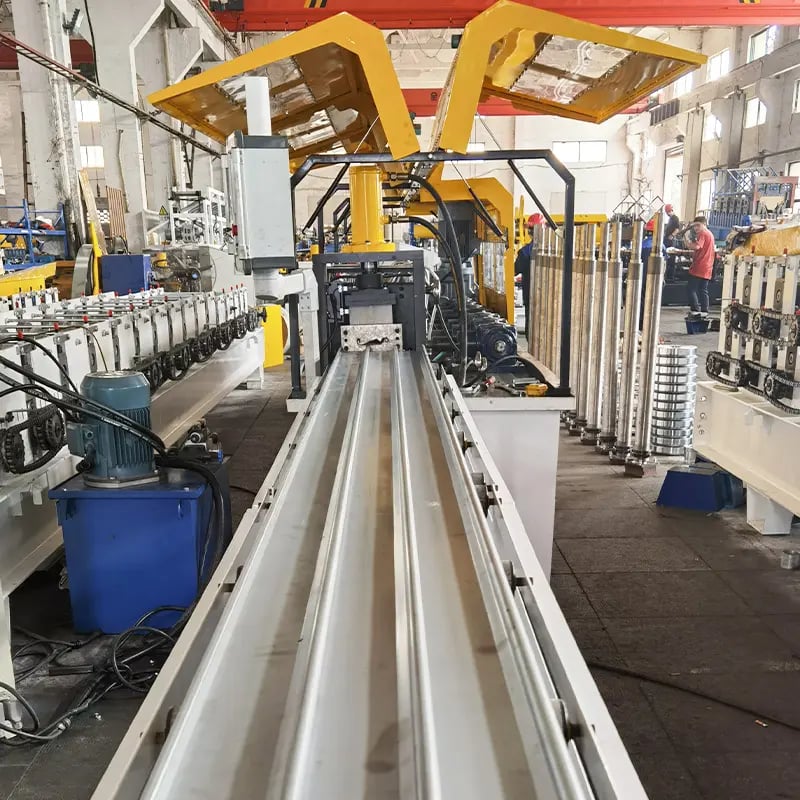
फॉर्मिंग सेक्शन में रोलर स्टेशनों की एक श्रृंखला होती है, जो स्ट्रिप स्टॉक को क्रमिक रूप से मोड़कर आकार देती है। उन्नत CNC रोल फॉर्मिंग लाइनों में सर्वो-चालित रोलर स्टेशन होते हैं, जिन्हें सटीक फॉर्मिंग और तेज़ बदलाव के लिए डिजिटल रूप से पोज़िशन किया जा सकता है।
CNC नियंत्रक
CNC नियंत्रक रोल फॉर्मिंग प्रोग्राम को निष्पादित करता है और मशीन की सभी गतियों तथा कार्यों का समन्वय करता है। ऑपरेटर विभिन्न पार्ट्स या प्रोफाइल के लिए केवल प्रोग्राम चुनते हैं। CNC दोहराने योग्य और सटीक निष्पादन सुनिश्चित करता है।
कटऑफ स्टेशन
अंतिम कटऑफ प्रेस या शीयर मशीन से बाहर निकलने वाले तैयार रोल फॉर्म्ड पार्ट्स को वांछित लंबाई में काटता है। कटऑफ ऑपरेशन को CNC नियंत्रण प्रोग्रामिंग में भी एकीकृत किया जा सकता है।
आउटफीड उपकरण
आउटफीड टेबल, कन्वेयर, स्टैकिंग सिस्टम या रोबोटिक आर्म्स तैयार पार्ट्स के उत्पादन के दौरान उनका प्रबंधन और संग्रह करते हैं। इस स्वचालन को समग्र CNC नियंत्रण प्रणाली के साथ एकीकृत किया जा सकता है।
सुरक्षा आवरण
पूर्ण परिधि गार्डिंग और सुरक्षा बाड़ ऑपरेटर की सुरक्षा सुनिश्चित करती है। उन्नत प्रणालियों में इंटरलॉक होते हैं, जो गार्ड लगाए बिना मशीन को चलने से रोकते हैं।
इन सभी तत्वों को एकीकृत CNC नियंत्रण के अंतर्गत संयोजित करके, आधुनिक रोल फॉर्मिंग लाइनें बिना निगरानी वाले उत्पादन के दौरान तेज़ बदलाव, उच्च उत्पादकता और सटीक आउटपुट प्राप्त करती हैं।
CNC रोल फॉर्मिंग प्रौद्योगिकी के लाभ
CNC रोल फॉर्मिंग मशीनें महत्वपूर्ण लाभ प्रदान करती हैं, जो विनिर्माण क्षेत्र में इनके व्यापक अपनाए जाने को स्पष्ट करते हैं:
बेहतर परिशुद्धता और एकरूपता
CNC नियंत्रण के साथ, रोल फॉर्मिंग मशीनें 0.005 इंच (0.127mm) या उससे बेहतर की अत्यंत कड़ी सहनशीलताओं के भीतर पार्ट्स का उत्पादन करती हैं। यह सटीकता उच्च उत्पादन मात्रा में एकरूपता सुनिश्चित करती है।
लचीले और कुशल चेंजओवर
ऑपरेटर केवल नए प्रोग्राम चुनकर कुछ ही मिनटों में नए रोल फॉर्म्ड प्रोफाइल पर स्विच कर सकते हैं। किसी हार्डवेयर बदलाव की आवश्यकता नहीं होती।
बढ़ा हुआ थ्रूपुट
CNC स्वचालन रोल फॉर्मिंग लाइनों को लगभग 100 ft/min (30 m/min) की उच्च उत्पादन गति पर चलते हुए समकालिक सामग्री फीड बनाए रखने में सक्षम बनाता है।
जटिल आकृतियाँ बनाने की क्षमता
सर्वो-नियंत्रित रोल स्टेशनों के साथ, अनेक अक्षों पर कई मोड़ों वाले जटिल आकार के सेक्शनों को भी रोल फॉर्म किया जा सकता है।
न्यूनतम सामग्री अपशिष्ट
CNC प्रोग्रामिंग सामग्री के स्प्रिंगबैक की भरपाई करती है, जिससे कम परीक्षण-त्रुटि और कम सामग्री अपशिष्ट के साथ सटीक आकार प्राप्त होते हैं।
कम श्रम आवश्यकताएँ
स्वचालित CNC रोल फॉर्मिंग लाइनों को उत्पादन के दौरान सेटअप और निगरानी के लिए केवल एक या दो ऑपरेटरों की आवश्यकता होती है।
कम परिचालन लागत
कम श्रम के साथ एकसमान गुणवत्ता और उच्च आउटपुट के परिणामस्वरूप कुल पार्ट लागत कम होती है।
इन सभी लाभों के साथ, यह समझना आसान है कि CNC रोल फॉर्मिंग धातु फॉर्मिंग प्रौद्योगिकी की अत्याधुनिक स्थिति का प्रतिनिधित्व क्यों करती है।
CNC रोल फॉर्मिंग मशीन कॉन्फ़िगरेशन
CNC रोल फॉर्मिंग मशीनें विभिन्न उत्पादन आवश्यकताओं के अनुरूप अलग-अलग कॉन्फ़िगरेशन में बनाई जाती हैं। मशीन डिज़ाइन निर्धारित करने वाले प्रमुख कारकों में पार्ट की लंबाई, सामग्री की मोटाई और आउटपुट दर शामिल हैं।
निरंतर बनाम लंबाई के अनुसार कटिंग
निरंतर रोल फॉर्मिंग अनिश्चित लंबाई का स्ट्रिप स्टॉक तैयार करती है, जिसे टेक-अप रील पर लपेटा जाता है। कट-टू-लेंथ लाइनें निर्धारित अंतराल पर तैयार पार्ट्स को शीयर से काटती हैं।
क्षैतिज बनाम ऊर्ध्वाधर अभिविन्यास
क्षैतिज रूप से फीड की जाने वाली मशीनें कम फर्श स्थान घेरती हैं, जबकि ऊर्ध्वाधर मशीनें गुरुत्वाकर्षण-सहायित फीडिंग की अनुमति देती हैं।
सिंगल बनाम मल्टी-प्रोफ़ाइल
कुछ लाइनें एकल प्रोफाइल बनाती हैं, जबकि टैंडम और मॉड्यूलर मशीनें विभिन्न रूपों के बीच तेज़ी से स्विच कर सकती हैं।
इन-लाइन बनाम स्टैंडअलोन
इन-लाइन मशीनें बड़ी उत्पादन प्रणालियों में एकीकृत होती हैं, जबकि स्टैंडअलोन कॉन्फ़िगरेशन लचीले उपयोग की अनुमति देते हैं।
हेवी-गेज क्षमता
कुछ रोल फॉर्मिंग लाइनें अधिक मजबूत घटकों का उपयोग करके भारी गेज धातुओं या स्टेनलेस स्टील में विशेषज्ञता रखती हैं।
अनुभव और विशेषज्ञता के साथ, रोल फॉर्मिंग मशीन निर्माता ग्राहक आवश्यकताओं के लिए अनुकूलित CNC लाइनें कॉन्फ़िगर कर सकते हैं। कस्टमाइज़्ड लाइनें सर्वोत्तम उत्पादकता सुनिश्चित करती हैं।
प्रोग्रामिंग और सेटअप
कुशल CNC रोल फॉर्मर संचालन उचित प्रोग्रामिंग और सेटअप पर निर्भर करता है। मशीन निर्माता इस प्रक्रिया को सुगम बनाने के लिए प्रोग्रामिंग सेवाएँ और CAD सॉफ़्टवेयर विकल्प प्रदान करते हैं।
3D मॉडल से मशीन प्रोग्राम
पार्ट डिज़ाइन को 3D CAD में मॉडल किया जाता है और फिर सॉफ़्टवेयर प्रत्येक रोलर स्थिति के लिए ज्यामिति को मशीन कोड में परिवर्तित करता है।
मशीन कैलिब्रेशन
रोलर स्टेशन CNC शून्य बिंदुओं और अक्षों के साथ स्थितियों को संरेखित करने के लिए स्वचालित प्रारंभिक कैलिब्रेशन प्रक्रियाएँ पूरी करते हैं।
सामग्री गुण
इलास्टिसिटी मॉड्यूलस जैसी विशिष्ट सामग्री विशेषताओं को सॉफ़्टवेयर में दर्ज किया जाता है, ताकि सामग्री के स्प्रिंगबैक को ध्यान में रखा जा सके।
फॉर्मिंग अनुक्रम का अनुकूलन
सामग्री दोषों और तनावों से बचने के लिए मोड़ों और फॉर्म्स के क्रम को अनुकूलित किया जा सकता है।
सिमुलेशन और एमुलेशन
ऑफलाइन प्रोग्रामिंग मशीन की गतियों का अनुकरण कर सकती है और वास्तविक रन से पहले हस्तक्षेपों का पता लगा सकती है।
टूलिंग डिज़ाइन
कुछ प्रोफाइल के लिए बेंड रोल, प्रेस, गाइड और गेज जैसे विशेष टूलिंग की आवश्यकता हो सकती है।
उचित तैयारी के साथ, CNC रोल फॉर्मिंग मशीनें पहले ही पास में नए प्रोफाइल का सटीक उत्पादन कर सकती हैं।
गुणवत्ता नियंत्रण प्रणालियाँ
CNC रोल फॉर्मिंग लाइनों की पूरी क्षमता का लाभ उठाने के लिए अक्सर स्वचालित गुणवत्ता नियंत्रण प्रणालियाँ लागू की जाती हैं। इनमें शामिल हैं:
सर्वो रोलफोर्स मॉनिटरिंग
सर्वो रोल्स पर लगे बल सेंसर दोषों का संकेत देने वाले उतार-चढ़ाव का पता लगाते हैं। CNC नियंत्रण वास्तविक समय में समायोजन कर सकता है या खराब पार्ट्स को चिह्नित कर सकता है।
स्वचालित आयामी निरीक्षण
लाइन के साथ लगाए गए लेज़र या ऑप्टिकल सेंसर प्रमुख आयामों का निरीक्षण करते हैं और फॉर्मिंग त्रुटियों की जाँच करते हैं।
उत्पादन-पश्चात गेज परीक्षण
सैंपल पार्ट्स को सटीक गेज के विरुद्ध मापा जाता है। स्वचालित गेज को उत्पादन लाइन में एकीकृत किया जा सकता है।
विज़न निरीक्षण
मशीन विज़न प्रणालियाँ सतह के दोषों और सामग्री की असंगतियों की जाँच करती हैं। स्वचालित सॉर्टिंग प्रणालियाँ खराब पार्ट्स को अलग कर देती हैं।
CMM पार्ट स्कैनिंग
360-डिग्री आयामी विश्लेषण के लिए सैंपल पार्ट्स को CMM स्कैनर में रखा जाता है। डेटा प्रक्रिया सुधारों में सहायता करता है।
उन्नत CNC रोल फॉर्मिंग लाइनें प्रत्येक चरण में एकीकृत गुणवत्ता सत्यापन वाली पूरी तरह स्वचालित टर्नकी प्रणालियों के रूप में कार्य करती हैं। यह रोल फॉर्मिंग प्रौद्योगिकी के सर्वोच्च स्तर का प्रतिनिधित्व करता है।
CNC रोल फॉर्मिंग में नवीनतम प्रगति
एक विकसित होती प्रौद्योगिकी के रूप में, CNC रोल फॉर्मिंग प्रणालियाँ लगातार नवीनतम नवाचारों और सुधारों को शामिल कर रही हैं। कुछ वर्तमान विकासों में शामिल हैं:
सर्वो इलेक्ट्रिक एक्चुएशन
उच्च गति और सटीकता के लिए पारंपरिक हाइड्रॉलिक रोलर पोज़िशनिंग को तेज़ और सटीक सर्वो-इलेक्ट्रिक एक्चुएशन से बदलना।
कार्य के दौरान समायोजन
सामग्री में होने वाले बदलावों की भरपाई और एकरूपता में सुधार के लिए वास्तविक समय में निगरानी और चलते-चलते स्वचालित रोलर समायोजन।
उन्नत सुरक्षा विशेषताएँ
मल्टी-स्पेक्ट्रम 3D विज़न जैसे नवाचार सक्रिय पहचान और नियंत्रित शटडाउन के माध्यम से संभावित संपर्क बिंदुओं को पूरी तरह समाप्त करते हैं।
कनेक्टेड रिमोट एक्सेस
कहीं से भी वास्तविक समय में लाइन की स्थिति और पार्ट गुणवत्ता मेट्रिक्स की निगरानी करना। दूरस्थ रूप से लाइव प्रोग्रामिंग समायोजन करना।
त्वरित चेंजओवर टूलिंग
क्विक-रिलीज़ टूलिंग सिस्टम और तेज़ रोलर-चेंज कार्ट 10 मिनट से कम समय में प्रोफाइल समायोजन सक्षम करते हैं।
ऊर्जा-कुशल “ग्रीन” मशीनें
अगली पीढ़ी की लाइनें कम ऊर्जा खपत और कम पर्यावरणीय प्रभाव के लिए सर्वो-इलेक्ट्रिक एक्चुएशन की दक्षता का लाभ उठाती हैं।
कस्टमाइज़्ड स्मार्ट फ़ैक्ट्रियाँ
पूरी तरह अनुकूलित Industry 4.0 उत्पादन लाइनें डेटा संग्रह, कनेक्टेड सेंसर, एनालिटिक्स और मशीन लर्निंग क्षमताओं को एकीकृत करती हैं।
निरंतर सामग्री और तकनीकी नवाचारों के साथ, CNC रोल फॉर्मिंग प्रणालियाँ सीमाओं को आगे बढ़ाती रहेंगी और विनिर्माण क्षेत्र में नए अनुप्रयोगों का पता लगाती रहेंगी।
रोल फॉर्मिंग बनाम अन्य धातु निर्माण विधियाँ
हालाँकि रोल फॉर्मिंग महत्वपूर्ण लाभ प्रदान करती है, यह उपलब्ध अनेक धातु कार्य प्रक्रियाओं में से केवल एक है। अन्य सामान्य निर्माण विधियों में शामिल हैं:
स्टैम्पिंग
स्टैम्पिंग शीट धातु को उच्च टन भार वाले दबाव से आकार देने के लिए प्रेस और डाई का उपयोग करती है। अधिक टूलिंग लागत के कारण कम उत्पादन मात्रा।
हाइड्रोफॉर्मिंग
अत्यधिक दबाव वाले द्रव का उपयोग करके धातु को जटिल ट्यूबलर और बंद आकारों में फॉर्म करना। प्रोफाइल आकार सीमित होते हैं, लेकिन ऑटोमोटिव पाइप और ट्यूब के लिए आदर्श है।
वेल्डिंग फैब्रिकेशन
आर्क या स्पॉट वेल्डिंग द्वारा सीमों के साथ धातु के टुकड़ों को जोड़ना। श्रम-प्रधान तकनीक।
ब्रेक फॉर्मिंग
मैकेनिकल ब्रेकिंग प्रेस का उपयोग करके शीट धातु को आकारों में मोड़ना। रोल फॉर्मिंग की तुलना में धीमा और अधिक टूलिंग-प्रधान।
कास्टिंग
ठोस आकार बनाने के लिए पिघली हुई धातु को साँचे में डालना। इंजन ब्लॉक जैसी विस्तृत विशेषताओं वाले उच्च-मात्रा पार्ट्स के लिए आदर्श।
एक्सट्रूज़न
स्थिर क्रॉस-सेक्शन वाली लंबाइयाँ बनाने के लिए धातु को डाई के माध्यम से दबाकर निकालना। सरल प्रोफाइल तक सीमित।
खुले सममित क्रॉस-सेक्शन में शीट धातु की लंबी लंबाइयाँ बनाने के लिए, रोल फॉर्मिंग इन अन्य प्रक्रियाओं पर स्पष्ट लाभ प्रदान करती है।
अक्सर पूछे जाने वाले प्रश्न
किस प्रकार की धातुओं को रोल फॉर्म किया जा सकता है?
अधिकांश तन्य धातुओं को रोल फॉर्म किया जा सकता है, जिनमें स्टील, स्टेनलेस स्टील, एल्युमिनियम, तांबा और पीतल शामिल हैं। बिना दरार के मोड़ सहन करने की क्षमता प्रमुख आवश्यकता है।
रोल फॉर्म किए गए अंतिम उत्पादों के सामान्य उदाहरण क्या हैं?
गटर, रूफिंग, साइडिंग, रैक, रेल, फ्रेमिंग स्टड, वाहन पैनल, राजमार्ग संकेत, बिलबोर्ड, शेल्विंग, एनक्लोज़र, सोलर पैनल फ्रेम और LED लाइट हाउसिंग रोल फॉर्म किए गए अंतिम उत्पादों के कुछ उदाहरण हैं।
कितनी मोटाई वाली धातुओं को रोल फॉर्म किया जा सकता है?
मानक रोल फॉर्मर आमतौर पर 26 गेज (0.017”) से लेकर लगभग 14 गेज (0.075”) मोटाई तक की धातु को प्रोसेस कर सकते हैं। भारी-गेज रोल फॉर्मिंग मशीनों से 1⁄4” मोटी सामग्री तक की विस्तारित रेंज भी संभव है।
जटिल रोल फॉर्म किए गए आकार कैसे संभव होते हैं?
सामग्री को एक साथ आकार देने के बजाय अनेक दिशाओं में मोड़ने के चरणों की श्रृंखला के माध्यम से क्रमिक रूप से आकार देकर जटिल रूप भी बनाए जा सकते हैं। अंतिम आकार अनेक छोटे क्रमिक मोड़ों का योग होता है।
क्या एकल रोल फॉर्मिंग मशीन विभिन्न प्रोफाइल बना सकती है?
कुछ कॉन्फ़िगर करने योग्य या मॉड्यूलर मशीनों में अतिरिक्त टूलिंग सेट और CNC प्रोग्राम लगाए जा सकते हैं, जिससे तेज़ प्रोफाइल बदलाव संभव होते हैं। मानकीकृत डिज़ाइन मौजूदा लाइनों में नई टूलिंग को रेट्रोफिट करने की भी अनुमति देते हैं।
रोल फॉर्मिंग के लिए किस आकार के उत्पादन रन सबसे उपयुक्त हैं?
50,000 linear feet से अधिक के लंबे उत्पादन रन में CNC रोल फॉर्मिंग की दक्षता सबसे अधिक लाभ प्रदान करती है। हालाँकि, छोटे प्रोटोटाइप और छोटे बैच रन भी संभव हैं।
रोल फॉर्मिंग की तुलना 3D धातु प्रिंटिंग से कैसे होती है?
जहाँ एडिटिव मैन्युफैक्चरिंग अत्यंत जटिल एकल आकार बना सकती है, वहीं 1,000+ पीस की मात्रा में सरल लंबी धातु सेक्शनों के बड़े पैमाने के उत्पादन के लिए रोल फॉर्मिंग बेहतर है। दोनों प्रौद्योगिकियाँ एक-दूसरे की पूरक हो सकती हैं।
निष्कर्ष
CNC रोल फॉर्मिंग लंबी, खुले क्रॉस-सेक्शन वाले धातु पार्ट्स के उत्पादन के लिए परिवर्तनकारी लाभ प्रदान करती है। बेजोड़ दक्षता, लचीलापन, सटीकता और लागत-प्रभावशीलता के साथ, CNC रोल फॉर्मिंग मशीनें विविध उद्योगों में विनिर्माण का अभिन्न अंग बन गई हैं।
निरंतर प्रगति इस प्रौद्योगिकी की और भी अधिक क्षमता को उजागर कर रही है। इंजीनियरिंग नवाचार जारी रहने के साथ, CNC रोल फॉर्मिंग प्रणालियाँ अधिक अनुप्रयोग अपनाएँगी और भविष्य की स्वचालित स्मार्ट फैक्ट्रियों में बढ़ती भूमिका निभाएँगी। इस प्रौद्योगिकी का व्यापक अपनाया जाना विनिर्माण क्षेत्र में इसके द्वारा लाई गई क्षमताओं का प्रमाण है।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) CNC रोल फॉर्मिंग मशीन पारंपरिक रोल फॉर्मर से कैसे अलग होती है?
- CNC प्रणालियाँ रेसिपी के माध्यम से स्टैंड पोज़िशन, फीड दर, कटऑफ टाइमिंग और एकीकृत पंचिंग को नियंत्रित करती हैं, जिससे मैनुअल या अर्ध-स्वचालित लाइनों की तुलना में तेज़ बदलाव, कड़ी सहनशीलताएँ और दोहराने योग्य गुणवत्ता मिलती है।
2) आधुनिक CNC रोल फॉर्मिंग मशीनें कौन-सी सहनशीलताएँ प्राप्त कर सकती हैं?
- सर्वो स्टैंड, लेज़र लंबाई मापन और स्प्रिंगबैक के लिए रेसिपी क्षतिपूर्ति के साथ, सामग्री और प्रोफाइल के आधार पर सामान्य सहनशीलताएँ महत्वपूर्ण आयामों पर ±0.15–0.30 mm और 3 m पर कट लंबाई के लिए ±0.5–1.0 mm होती हैं।
3) क्या एकल CNC लाइन अनेक प्रोफाइल और सामग्रियों को संभाल सकती है?
- हाँ। कैसेट टूलिंग और संग्रहीत CNC रेसिपी स्टड/ट्रैक आकारों, पर्लिन या उपकरण रेलों के बीच तथा GI, ZM (Zn-Al-Mg), एल्युमिनियम और कुछ AHSS के बीच स्विच करने की अनुमति देती हैं। रोल गैप और स्नेहकों के लिए मामूली सेटअप जाँच की अपेक्षा रखें।
4) CNC रोल फॉर्मिंग मशीन पर कौन-से इनलाइन ऑपरेशन एकीकृत किए जा सकते हैं?
- सामान्यतः: सर्वो पंचिंग/नॉचिंग, एम्बॉसिंग, लेबलिंग/इंकजेट मार्किंग, थ्रेड-फॉर्मिंग, क्लिंचिंग, स्पॉट वेल्डिंग और इनलाइन गुणवत्ता जाँच (लेज़र ज्यामिति, होल पैटर्न के लिए विज़न)—सभी CNC के माध्यम से समकालिक किए जाते हैं।
5) किसी दिए गए प्रोफाइल के लिए उत्पादन दर का अनुमान कैसे लगाएँ?
- लाइन गति सामग्री की मोटाई, होल घनत्व और कटऑफ प्रकार से सीमित होती है। मध्यम पंचिंग वाले 0.6–1.0 mm GI स्टड के लिए 60–120 m/min सामान्य है; भारी-गेज पर्लिन (2.0–3.0 mm) फ्लाइंग शीयर के साथ 20–60 m/min पर चलते हैं।
CNC रोल फॉर्मिंग मशीनों के लिए 2025 के उद्योग रुझान
- डिजिटल ट्विन और FEA-प्रथम “फ्लावर” डिज़ाइन कमीशनिंग समय को 20–40% तक कम करते हैं और प्रथम-आर्टिकल स्क्रैप घटाते हैं।
- निर्माण और परिवहन प्रोफाइल में Zn‑Al‑Mg कोटेड स्टील और 3rd‑gen AHSS का व्यापक उपयोग।
- सर्वो स्टैंड पोज़िशनिंग, क्विक-चेंज कैसेट और स्वचालित रेसिपी रिकॉल के माध्यम से 20 मिनट से कम समय में बदलाव।
- क्लोज्ड-लूप गुणवत्ता: इनलाइन लेज़र मेट्रोलॉजी और AI विज़न विचलन को चिह्नित करते हैं तथा वास्तविक समय में स्टैंड/कटऑफ का स्वचालित समायोजन करते हैं।
- ऊर्जा अनुकूलन: रीजेनेरेटिव ड्राइव और ISO 50001 रिपोर्टिंग; kWh/ton अब ट्रैक किया जाने वाला KPI है।
- सुरक्षा और अनुपालन उन्नयन: ISO 13849 प्रदर्शन स्तर d, UL/CE विद्युत प्रणालियाँ, लॉकआउट विश्लेषण।
- MES एकीकरण, बिल्डिंग कोड और OEM PPAP के लिए कॉइल लॉट से बंडल ID तक ट्रेसबिलिटी को मानकीकृत करता है।
2025 बेंचमार्क और अपनाने के मेट्रिक्स
| मीट्रिक | 2021–2023 सामान्य | 2025 सर्वश्रेष्ठ-इन-क्लास | 2025 सामान्य सीमा | नोट्स/स्रोत |
|---|---|---|---|---|
| चेंजओवर समय (स्टड/ट्रैक SKU) | 40–70 मिनट | 10–18 मिनट | 18–30 मिनट | कैसेट टूलिंग + सर्वो प्रीसेट |
| पतली-गेज लाइन गति (0.7–1.0 mm) | 40–80 m/min | 110–140 m/min | 70–110 m/min | OEM विनिर्देश; FMA/SME रिपोर्ट |
| 3 m पर कट लंबाई की सटीकता | ±1.0–1.5 mm | ±0.3–0.7 mm | ±0.6–1.0 mm | लेज़र लंबाई + एन्कोडर |
| प्रत्येक चेंजओवर पर स्टार्टअप स्क्रैप | 3–6% | 1–21टीपी3टी | 1.5–3% | डिजिटल रेसिपी + FEA |
| ऊर्जा तीव्रता (kWh/टन) | 170–230 | 125–165 | 140–190 | DOE AMO मार्गदर्शन |
| इनलाइन मेट्रोलॉजी अपनाना | 25–35% | 60–75% | 45–60% | QA/MES एकीकरण |
| बिल्डिंग प्रोफाइल में ZM-कोटेड स्टील का उपयोग | 10–20% | 25–40% | 20–30% | EN 10346 का अपनाया जाना |
चयनित संदर्भ:
- DOE उन्नत विनिर्माण कार्यालय: https://www.energy.gov/amo
- ISO 50001: https://www.iso.org
- EN 10346 कोटेड स्टील्स: https://standards.iteh.ai
- AISI कोल्ड-फॉर्म्ड स्टील फ्रेमिंग: https://www.buildusingsteel.org
- FMA: https://www.fmamfg.org
- लघु, मध्यम और सूक्ष्म उद्यम: https://www.sme.org
नवीनतम अनुसंधान मामले
केस स्टडी 1: सौर माउंट रेल्स के लिए डिजिटल ट्विन-आधारित CNC रोल फॉर्मिंग (2025)
पृष्ठभूमि: एक सौर BOS निर्माता को ZM-कोटेड स्टील और परिवर्तनीय होल पैटर्न वाली नई रेल ज्यामितियों के लिए तेज़ PPAP की आवश्यकता थी।
समाधान: FEA-आधारित फ्लावर डिज़ाइन, COPRA RF सिमुलेशन, सर्वो पंचिंग, होल पिच/फ्लैंज ऊँचाई की इनलाइन लेज़र जाँच, और ISO 50001 डैशबोर्ड से जुड़े पुनर्योजी ड्राइव लागू किए गए।
परिणाम: टाइम-टू-रेट में 32% की कमी; स्टार्टअप स्क्रैप 4.8% से घटकर 1.9% हुआ; होल पिच Cpk 1.10 से बढ़कर 1.67 हुआ; 95 m/min पर ऊर्जा तीव्रता 15% kWh/ton कम हुई।
केस स्टडी 2: उपकरण फ्रेम के लिए बहु-सामग्री CNC लाइन (2024)
पृष्ठभूमि: एक उपकरण OEM को 0.8 mm प्रीपेंटेड स्टील और 1.2 mm एल्युमिनियम के बीच बिना निशान या आयामी विचलन के तेज़ बदलाव की आवश्यकता थी।
समाधान: रोल सतह कोटिंग्स (हार्ड क्रोम/TiN मिश्रण) वाली कैसेट टूलिंग, रेसिपी-आधारित रोल गैप, अनुकूली ल्यूब नियंत्रण और रोटरी फ्लाइंग शीयर जोड़े गए।
परिणाम: चेंजओवर घटकर 16 मिनट हुआ; FPY 96.2% से बढ़कर 99.1% हुआ; कॉस्मेटिक दोष दर में 58% की कमी आई; ब्लेड जीवन 2.1× बढ़ा।
स्रोत: AISI CFS संसाधन; SME तकनीकी संक्षिप्तियाँ — https://www.sme.org
विशेषज्ञों की राय
- Dr. Ulrich Heine, रोल डिज़ाइन प्रमुख, Data M Sheet Metal Solutions (COPRA RF)
दृष्टिकोण: “CNC रोल फॉर्मिंग अपनी पूरी क्षमता तब प्राप्त करता है जब पास डिज़ाइन का सत्यापन सिमुलेशन के माध्यम से किया जाता है; उच्च गति पर ZM कोटिंग्स और AHSS के बीच बदलाव करते समय यह अत्यंत महत्वपूर्ण है।”
स्रोत: https://www.data-m.de - रयान रिगिन्स, उत्पाद विकास निदेशक, द ब्रैडबरी ग्रुप
दृष्टिकोण: “सर्वो-नियंत्रित स्टैंड और कैसेट टूलिंग ने निर्माण प्रोफाइल के लिए 20 मिनट से कम के चेंजओवर को सामान्य बना दिया है, जिससे OEE में महत्वपूर्ण सुधार हुआ है।”
स्रोत: https://bradburygroup.com - डॉ. हेलेन चेन, वरिष्ठ सामग्री अभियंता, SSAB Americas
दृष्टिकोण: “रोल-फॉर्म्ड ट्रैक्स में तीसरी पीढ़ी का AHSS व्यवहार्य है, लेकिन एज वेव और माइक्रो-क्रैकिंग को नियंत्रित करने के लिए परिष्कृत पास रिडक्शन और प्रीमियम रोल फिनिश आवश्यक हैं।”
स्रोत: https://www.ssab.com
व्यावहारिक उपकरण/संसाधन
- COPRA RF और COPRA FEA RF (रोल डिज़ाइन और सिमुलेशन): https://www.data-m.de
- रोल फ़ॉर्मिंग FEA के लिए Altair Inspire/Form: https://altair.com
- Keyence इनलाइन लेज़र/विज़न प्रणालियाँ: https://www.keyence.com
- Siemens TIA Portal + Opcenter (ऑटोमेशन + MES): https://www.siemens.com
- AISI कोल्ड-फॉर्म्ड स्टील मानक और डिज़ाइन गाइड: https://www.buildusingsteel.org
- ISO 13849 कार्यात्मक सुरक्षा; ISO 50001 ऊर्जा प्रबंधन: https://www.iso.org
- FMA/SME तकनीकी पुस्तकालय और बेंचमार्किंग: https://www.fmamfg.org | https://www.sme.org
अंतिम अपडेट: 2025-10-27
परिवर्तन-लेख: 5 CNC-विशिष्ट FAQs जोड़े गए; बेंचमार्क तालिका और स्रोतों के साथ 2025 के रुझान प्रस्तुत किए गए; दो हालिया केस स्टडी शामिल की गईं; विशेषज्ञ दृष्टिकोण संकलित किए गए; व्यावहारिक उपकरण और मानक संसाधन सूचीबद्ध किए गए
अगली समीक्षा तिथि और ट्रिगर: 2026-05-15 या इससे पहले, यदि AISI/EN मानक अपडेट होते हैं, OEM अगली पीढ़ी के सर्वो कैसेट सिस्टम जारी करते हैं, या DOE रोल फॉर्मिंग लाइनों के लिए ऊर्जा बेंचमार्क संशोधित करता है





