
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

परिचय
हमारी व्यापक गाइड में आपका स्वागत है Z पर्लिन रोल फॉर्मिंग मशीनें। इस लेख में हम Z पर्लिन रोल फॉर्मिंग मशीनों की विशेषताओं, लाभों, कार्य सिद्धांतों, प्रमुख घटकों, ध्यान देने योग्य कारकों, रखरखाव, सुरक्षा सावधानियों, उपयोग क्षेत्रों और बाज़ार के रुझानों का पता लगाएँगे। चाहे आप निर्माण क्षेत्र के पेशेवर हों या धातु फैब्रिकेशन में रुचि रखने वाले उत्साही, यह लेख आपको Z पर्लिन रोल फॉर्मिंग मशीनों की दुनिया के बारे में उपयोगी जानकारी देगा।
Z पर्लिन रोल फॉर्मिंग मशीन क्या है?
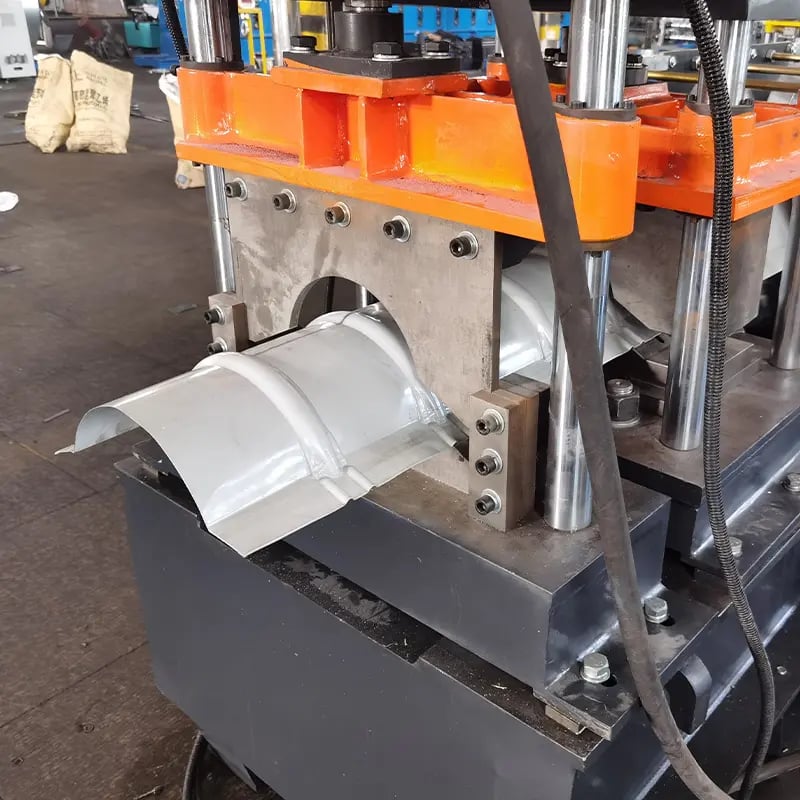
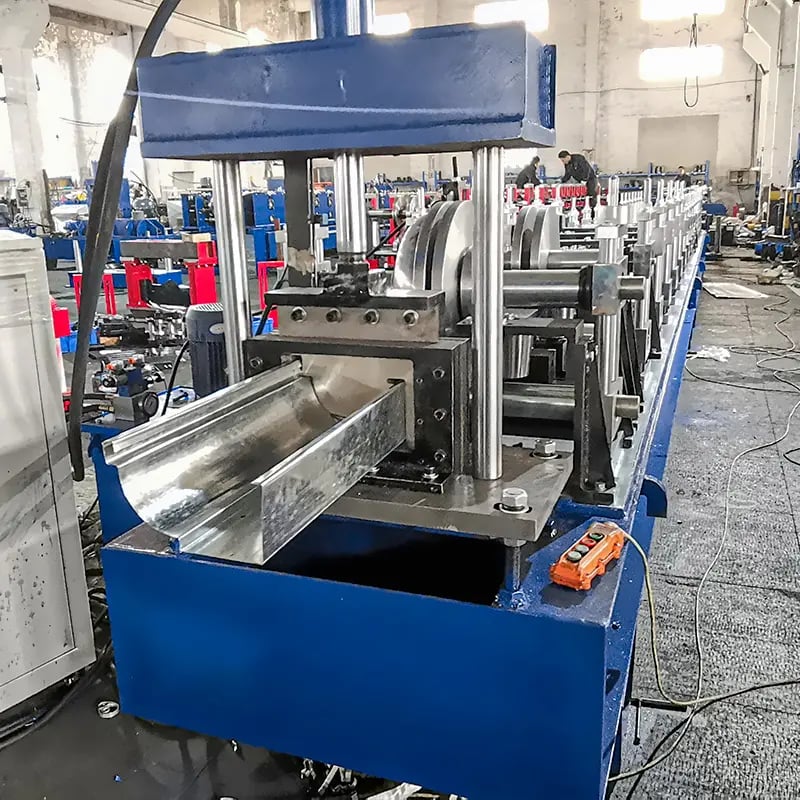
Z पर्लिन रोल फॉर्मिंग मशीन एक विशेष उपकरण है जिसका उपयोग धातु फैब्रिकेशन में Z-आकार के स्टील पर्लिन बनाने के लिए होता है। पर्लिन निर्माण उद्योग के संरचनात्मक घटक हैं, जो छतों और दीवारों को सहारा तथा स्थिरता देते हैं। Z पर्लिन रोल फॉर्मिंग मशीन सपाट धातु कॉइल या शीट को इनपुट के रूप में लेकर उन्हें एकसमान आयाम और उच्च सटीकता वाले Z-आकार के पर्लिन में बदलती है।
Z पर्लिन रोल फॉर्मिंग मशीन के उपयोग के लाभ
Z पर्लिन रोल फॉर्मिंग मशीन पारंपरिक पर्लिन उत्पादन विधियों की तुलना में कई लाभ देती है। इनमें शामिल हैं:
- बढ़ी हुई दक्षता: Z पर्लिन रोल फॉर्मिंग मशीनें पर्लिन उत्पादन को स्वचालित करती हैं, जिससे मैनुअल तरीकों की तुलना में दक्षता अधिक और आउटपुट तेज़ होता है।
- लागत बचत: मैनुअल श्रम की ज़रूरत समाप्त करके और सामग्री का अपव्यय घटाकर ये मशीनें लंबे समय में लागत बचाने में मदद करती हैं।
- अनुकूलन विकल्प: अलग-अलग निर्माण आवश्यकताओं के लिए विभिन्न आकार, मोटाई और प्रोफ़ाइल के पर्लिन बनाने हेतु इन मशीनों को समायोजित किया जा सकता है।
- सुसंगत गुणवत्ता: मशीन से बने पर्लिन की गुणवत्ता एकसमान रहती है। इसकी सटीक फॉर्मिंग प्रक्रिया समान आयाम और चिकनी फ़िनिश सुनिश्चित करती है, जो उद्योग मानकों और ग्राहक अपेक्षाओं को पूरा करती है।
- समय की बचत: स्वचालित प्रक्रिया और तेज़ उत्पादन गति से पर्लिन निर्माण का समय काफी घटता है और परियोजनाएँ जल्दी पूरी हो सकती हैं।
- सटीकता और परिशुद्धता: मशीन की रोल फॉर्मिंग प्रक्रिया धातु को सही ढंग से मोड़ती और आकार देती है, जिससे सटीक आयाम तथा कम सहनशीलता वाले पर्लिन बनते हैं।
- टिकाऊपन और मज़बूती: ये मशीनें उत्कृष्ट संरचनात्मक अखंडता और भार-वहन क्षमता वाले पर्लिन बनाती हैं। बने हुए पर्लिन उच्च मज़बूती और टिकाऊपन दिखाते हैं, इसलिए निर्माण के विभिन्न उपयोगों के लिए उपयुक्त हैं।
Z पर्लिन रोल फॉर्मिंग मशीनों के प्रकार
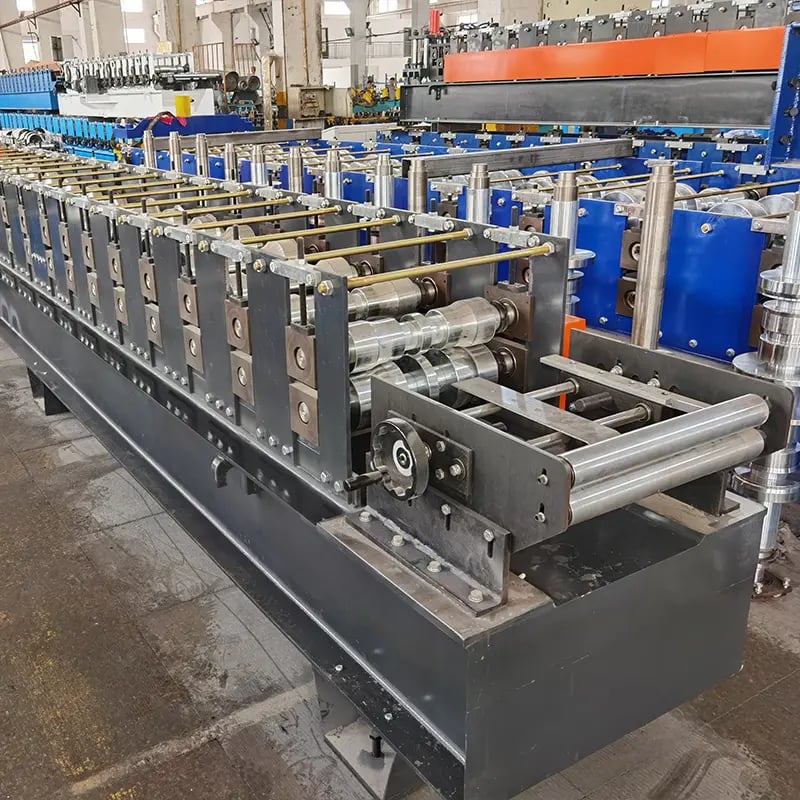
Z पर्लिन रोल फॉर्मिंग मशीनों के अलग-अलग प्रकार उपलब्ध हैं। हर प्रकार विशिष्ट उत्पादन आवश्यकताओं को पूरा करने के लिए बनाया गया है। आमतौर पर इस्तेमाल होने वाले प्रकार ये हैं:
सिंगल-साइडेड Z पर्लिन रोल फॉर्मिंग मशीन
सिंगल-साइडेड Z पर्लिन रोल फॉर्मिंग मशीन मशीन के एक तरफ पर्लिन बनाती है। यह उन उपयोगों के लिए उपयुक्त है जहाँ पर्लिन के केवल एक फ्लैंज को रोल फॉर्म करना हो।
डबल-साइडेड Z पर्लिन रोल फॉर्मिंग मशीन
डबल-साइडेड Z पर्लिन रोल फॉर्मिंग मशीन पर्लिन के दोनों फ्लैंज को एक साथ फॉर्म कर सकती है। सिंगल-साइडेड संस्करण की तुलना में यह अधिक उत्पादकता और दक्षता देती है।
एडजस्टेबल Z पर्लिन रोल फॉर्मिंग मशीन
एडजस्टेबल Z पर्लिन रोल फॉर्मिंग मशीन पर्लिन की चौड़ाई और ऊँचाई जैसे मशीन पैरामीटर आसानी से समायोजित करने देती है, ताकि अलग-अलग डिज़ाइन आवश्यकताएँ पूरी हों। इस प्रकार की मशीन बहुमुखी प्रतिभा और अनुकूलन के विकल्प देती है।
Z पर्लिन रोल फॉर्मिंग मशीन का कार्य सिद्धांत
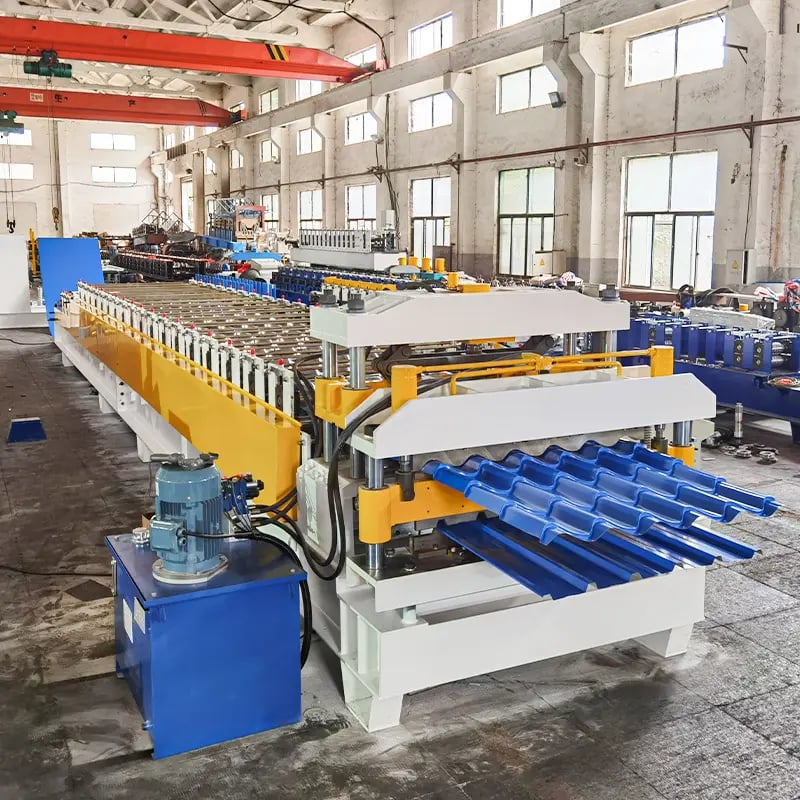
Z पर्लिन रोल फॉर्मिंग मशीन का कार्य सिद्धांत क्रमवार प्रक्रियाओं की श्रृंखला पर आधारित है। प्रक्रिया के चरण इस प्रकार हैं:
- डीकॉइलिंग: मशीन डिकॉइलर से धातु कॉइल या शीट खोलकर काम शुरू करती है। डिकॉइलर सामग्री को थामता और रोल फॉर्मिंग सिस्टम में फीड करता है।
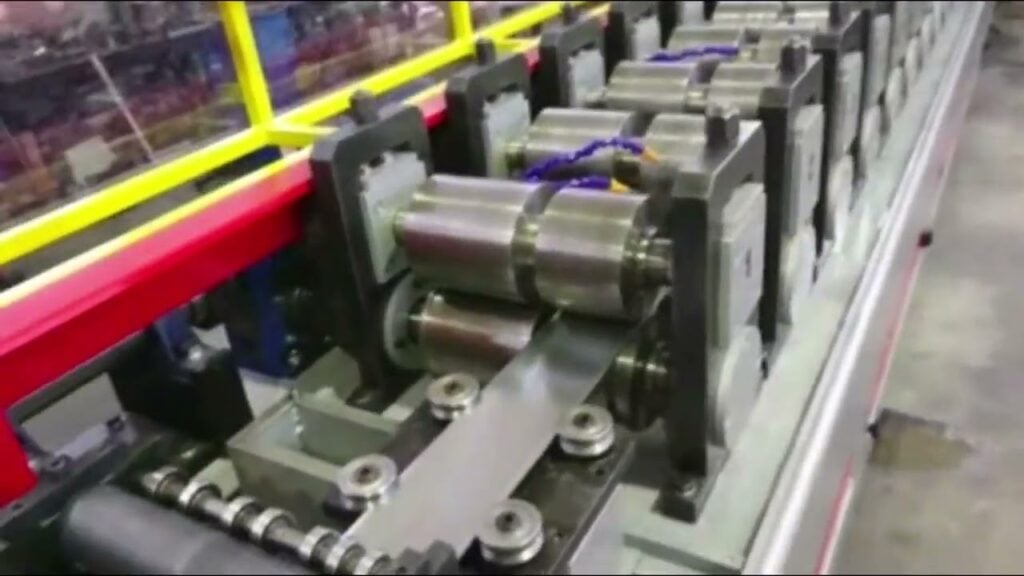
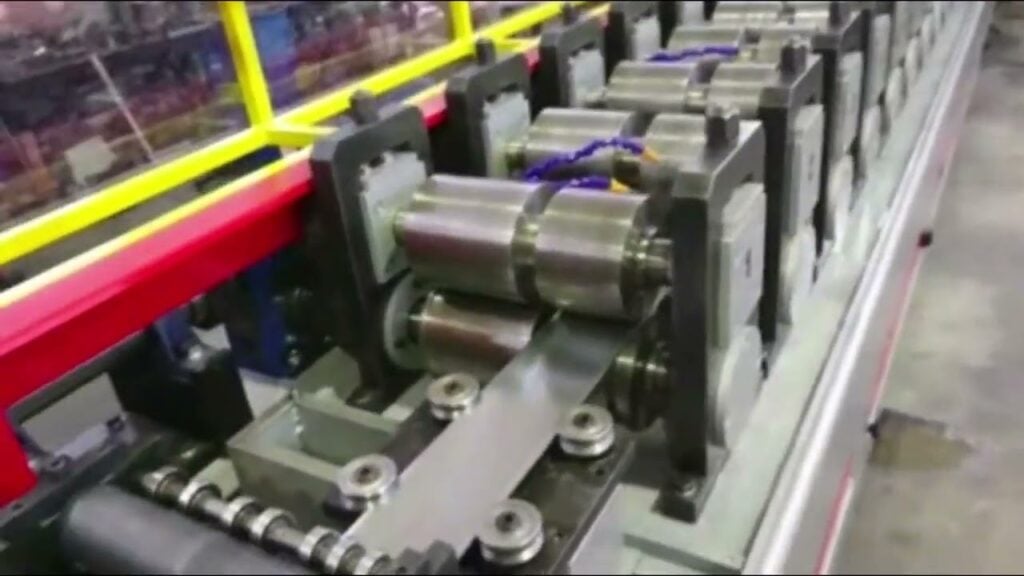
- रोल फॉर्मिंग: सामग्री रोलरों की श्रृंखला से गुजरती है, जो उसे धीरे-धीरे मोड़कर इच्छित Z-आकार की प्रोफ़ाइल बनाते हैं। रोलरों का हर सेट पर्लिन के एक विशिष्ट हिस्से को आकार देता है।
- पंचिंग: कुछ मशीनों में फास्टनर या अन्य उपयोगों के लिए पर्लिन में छेद या स्लॉट बनाने की पंचिंग प्रणाली हो सकती है। पंचिंग प्रक्रिया को रोल फॉर्मिंग के साथ समकालित किया जाता है।
- कटिंग: पर्लिन की इच्छित लंबाई प्राप्त होने पर मशीन कटिंग करके बने पर्लिन को शेष सामग्री से अलग करती है। हाइड्रॉलिक शियरिंग या फ़्लाइंग सॉ कटिंग जैसी अलग-अलग विधियाँ इस्तेमाल की जा सकती हैं।
- नियंत्रण प्रणाली: पूरी प्रक्रिया के दौरान नियंत्रण प्रणाली मशीन के संचालन को नियंत्रित और मॉनिटर करती है तथा विभिन्न पैरामीटरों का सटीक समकाल और नियंत्रण सुनिश्चित करती है।
Z पर्लिन रोल फॉर्मिंग मशीन के प्रमुख घटक
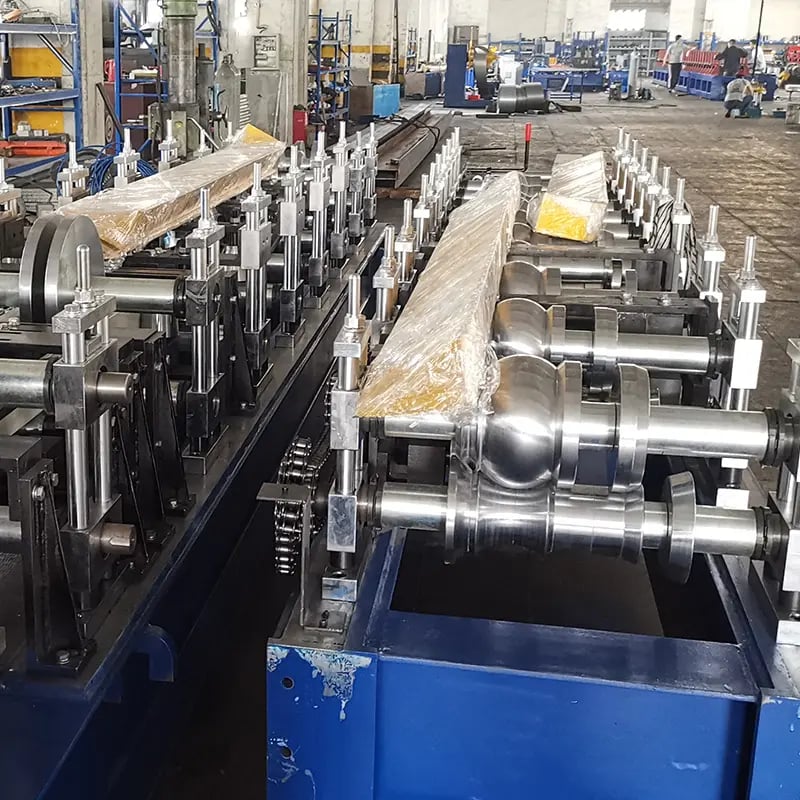
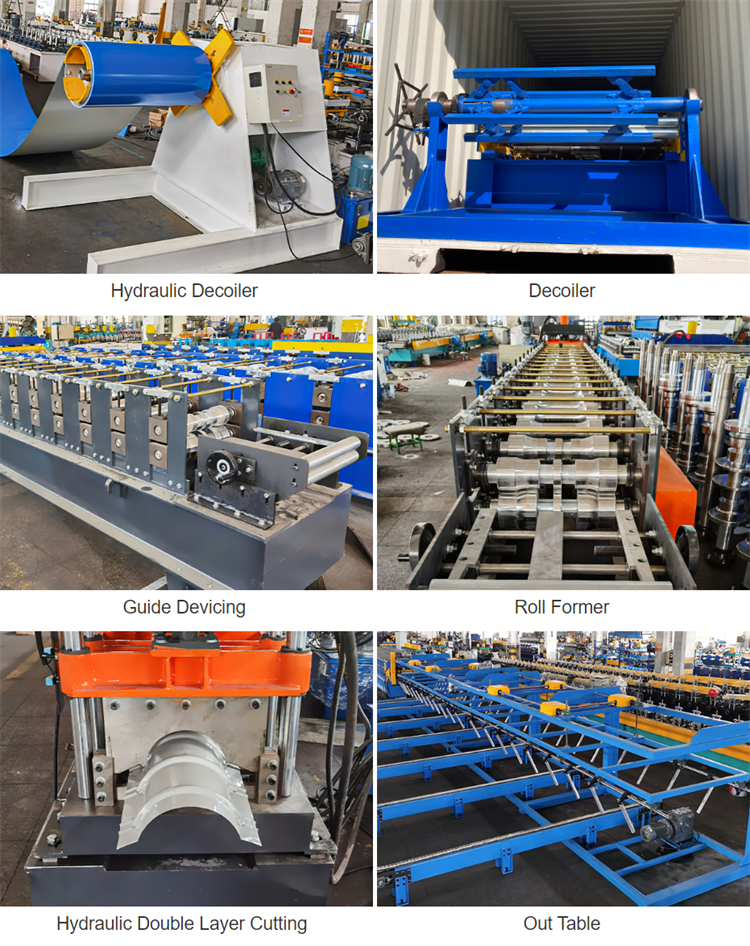
Z पर्लिन रोल फॉर्मिंग मशीन में कई आवश्यक घटक होते हैं, जो उसकी कार्यक्षमता और प्रदर्शन में योगदान देते हैं। मशीन को प्रभावी ढंग से चलाने और उसका रखरखाव करने के लिए इन घटकों को समझना ज़रूरी है। प्रमुख घटक हैं:
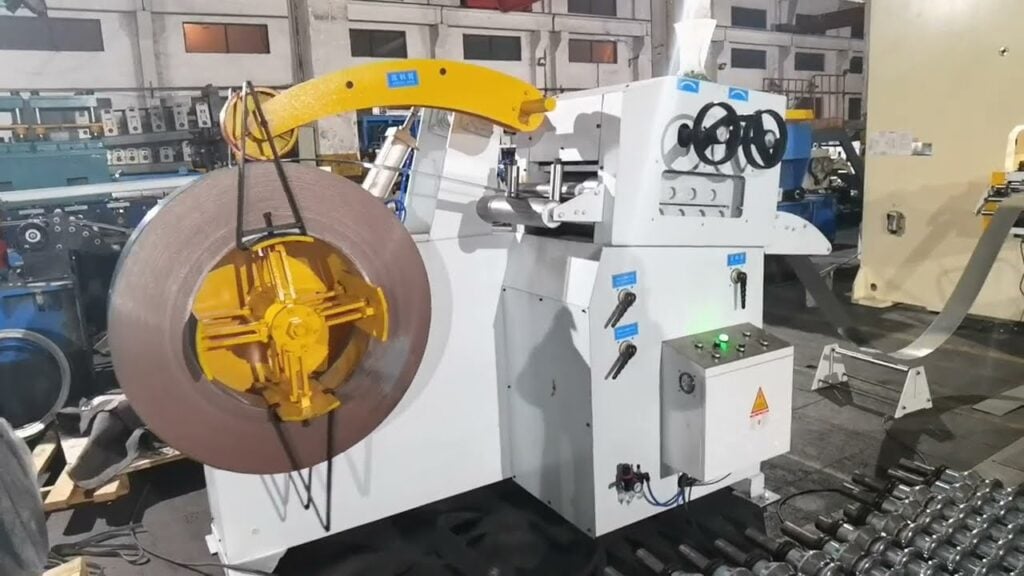
डिकॉयलर
डिकॉइलर धातु कॉइल या शीट को थामकर रोल फॉर्मिंग सिस्टम में फीड करता है। यह उत्पादन प्रक्रिया के दौरान सामग्री की लगातार आपूर्ति सुनिश्चित करता है।
रोल फॉर्मिंग सिस्टम
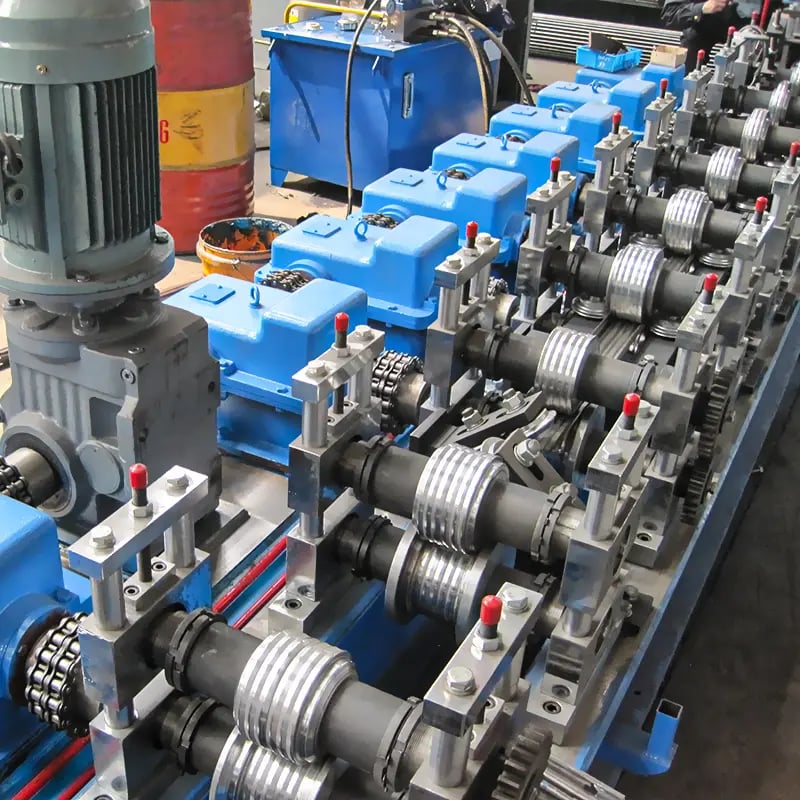
रोल फॉर्मिंग सिस्टम में विशिष्ट विन्यास में लगाए गए रोलरों की श्रृंखला होती है। ये रोलर सपाट धातु को धीरे-धीरे इच्छित Z-आकार की प्रोफ़ाइल में ढालते हैं और बने हुए पर्लिन के आयाम तथा समग्र गुणवत्ता तय करते हैं। इस सिस्टम में कई स्टेशन हो सकते हैं, जिनमें हर स्टेशन पर्लिन के किसी विशेष हिस्से को मोड़ने और आकार देने का काम करता है।
पंचिंग सिस्टम
कुछ Z पर्लिन रोल फॉर्मिंग मशीनों में पंचिंग सिस्टम होता है। इससे पर्लिन में छेद, स्लॉट या अन्य कस्टम विशेषताएँ बनाई जा सकती हैं। पंच की गई विशेषताओं की स्थिति सटीक रखने के लिए पंचिंग को रोल फॉर्मिंग प्रक्रिया के साथ समकालित किया जाता है।
कटिंग सिस्टम
पर्लिन की इच्छित लंबाई प्राप्त होने पर कटिंग सिस्टम बने हुए पर्लिन को शेष सामग्री से अलग करता है। इसके लिए हाइड्रॉलिक शियरिंग या फ़्लाइंग सॉ कटिंग जैसी अलग-अलग विधियाँ इस्तेमाल की जा सकती हैं। कटिंग विधि का चुनाव उत्पादन गति और सटीकता की आवश्यकताओं जैसे कारकों पर निर्भर करता है।
नियंत्रण प्रणाली
नियंत्रण प्रणाली Z पर्लिन रोल फॉर्मिंग मशीन का अभिन्न हिस्सा है। यह गति नियंत्रण, लंबाई मापन, संचालन का समकाल और त्रुटि का पता लगाने सहित मशीन के विभिन्न कार्यों पर केंद्रीय नियंत्रण और निगरानी देती है। इससे मशीन सुचारू और कुशलता से चलती है तथा बने हुए पर्लिन की सटीकता और एकरूपता बनी रहती है।
Z पर्लिन रोल फॉर्मिंग मशीन चुनते समय विचार करने योग्य कारक
अपनी विशिष्ट आवश्यकताओं के लिए Z पर्लिन रोल फॉर्मिंग मशीन चुनते समय कई कारकों पर विचार करना चाहिए। इनमें शामिल हैं:
सामग्री की मोटाई और चौड़ाई
इच्छित सामग्री की मोटाई और चौड़ाई संभालने की मशीन की क्षमता आपकी परियोजना की ज़रूरतों के अनुरूप होनी चाहिए। सुनिश्चित करें कि मशीन पर्लिन उत्पादन के लिए आपके द्वारा इस्तेमाल की जाने वाली धातु कॉइल या शीट को कुशलता से प्रोसेस कर सकती है।
उत्पादन गति
परियोजना की समय-सीमा और माँग पूरी करने के लिए आवश्यक उत्पादन गति पर विचार करें। अधिक उत्पादन गति उत्पादकता पर बड़ा असर डाल सकती है, लेकिन गति को गुणवत्ता और सटीकता के साथ संतुलित करना ज़रूरी है।
लचीलापन और अनुकूलन
यदि आपकी परियोजना में अलग-अलग आकार या प्रोफ़ाइल वाले पर्लिन चाहिए, तो लचीलापन और अनुकूलन विकल्प देने वाली मशीन चुनें। एडजस्टेबल Z पर्लिन रोल फॉर्मिंग मशीन अलग-अलग डिज़ाइन आवश्यकताओं के लिए आसानी से समायोजित की जा सकती है।
गुणवत्ता और टिकाऊपन
टिकाऊपन और लंबी सेवा-अवधि के लिए उच्च गुणवत्ता वाली सामग्री और घटकों से बनी मशीन में निवेश करें। मज़बूत और भरोसेमंद मशीन एकसमान परिणाम देगी और लंबे समय तक उपयोग की कठिनाइयाँ सह सकेगी।
बिक्री-पश्चात सहायता
तकनीकी सहायता, अतिरिक्त पुर्ज़ों की उपलब्धता और रखरखाव सेवाओं सहित बिक्री-पश्चात सहायता की उपलब्धता देखें। उत्कृष्ट बिक्री-पश्चात सहायता देने वाला प्रतिष्ठित निर्माता या आपूर्तिकर्ता मशीन का सुचारू संचालन सुनिश्चित कर सकता है और बंद रहने का समय कम कर सकता है।
Z पर्लिन रोल फॉर्मिंग मशीन का रखरखाव और समस्या निवारण
Z पर्लिन रोल फॉर्मिंग मशीन को सर्वोत्तम स्थिति में रखने और उसका सेवा-जीवन बढ़ाने के लिए नियमित रखरखाव आवश्यक है। इसके अलावा, समस्या-निवारण की आम तकनीकें समझने से किसी भी समस्या का तुरंत समाधान किया जा सकता है। रखरखाव और समस्या-निवारण के कुछ दिशानिर्देश ये हैं:
नियमित सफाई और स्नेहन
मशीन को साफ़ रखें और ऐसा मलबा हटाएँ जो उसके प्रदर्शन को प्रभावित कर सकता है। घर्षण घटाने और समय से पहले घिसाव रोकने के लिए चलने वाले पुर्ज़ों में नियमित रूप से स्नेहक डालें।
घटकों का निरीक्षण और समायोजन
रोलर, बेयरिंग, गियर और बेल्ट जैसे मशीन के घटकों का समय-समय पर निरीक्षण करें। सटीक रोल फॉर्मिंग बनाए रखने और खराबी रोकने के लिए ढीले जोड़ कसें, घिसे पुर्ज़े बदलें और सही संरेखण सुनिश्चित करें।
सामान्य समस्याओं का निवारण
मशीन चलाते समय आने वाली आम समस्याओं, जैसे सामग्री फीड की दिक्कत, गलत संरेखण या पर्लिन का अनियमित आकार, से परिचित रहें। उत्पादन में रुकावट कम रखने के लिए निर्माता द्वारा दिए गए समस्या-निवारण के चरणों का पालन करें और समस्या का तुरंत समाधान करें।
Z पर्लिन रोल फॉर्मिंग मशीन चलाने के लिए सुरक्षा सावधानियाँ
Z पर्लिन रोल फॉर्मिंग मशीन चलाने में संभावित जोखिम होते हैं, इसलिए सुरक्षा को प्राथमिकता देना अत्यंत आवश्यक है। पालन करने योग्य कुछ महत्वपूर्ण सावधानियाँ हैं:
उचित प्रशिक्षण और पर्यवेक्षण
सुनिश्चित करें कि मशीन संचालन में शामिल ऑपरेटरों और कर्मचारियों को इसे सुरक्षित रूप से चलाने का पर्याप्त प्रशिक्षण मिले। इसमें सामग्री संभालने का सही तरीका, आपातकालीन प्रक्रियाएँ और सुरक्षा प्रोटोकॉल शामिल हैं। सुरक्षा दिशानिर्देशों के अनुपालन के लिए पर्यवेक्षण भी होना चाहिए।
व्यक्तिगत सुरक्षा उपकरण (Ppe) का उपयोग
मशीन चलाते समय संभावित खतरों से बचने के लिए ऑपरेटरों और कर्मचारियों को उपयुक्त व्यक्तिगत सुरक्षा उपकरण, जैसे सुरक्षा चश्मे, दस्ताने, श्रवण सुरक्षा और सुरक्षा जूते पहनने चाहिए।
मशीन सुरक्षा
रोल फॉर्मिंग सिस्टम, कटिंग क्षेत्र और पंचिंग तंत्र जैसे खतरनाक हिस्सों तक पहुँच रोकने के लिए उचित मशीन गार्डिंग लागू करें। दुर्घटनाओं और चोटों का जोखिम घटाने के लिए सुरक्षा गार्ड, अवरोध और इंटरलॉकिंग सिस्टम लगाएँ।
आपातकालीन स्टॉप सिस्टम
सुनिश्चित करें कि मशीन में आसानी से पहुँच योग्य आपातकालीन स्टॉप बटन या स्विच हों। किसी आपात स्थिति या मशीन को तुरंत रोकने की आवश्यकता पड़ने पर उनका प्रभावी उपयोग करने का प्रशिक्षण ऑपरेटरों को दें।
Z पर्लिन रोल फॉर्मिंग मशीनों के अनुप्रयोग क्षेत्र
Z पर्लिन रोल फॉर्मिंग मशीनों का निर्माण उद्योग और अन्य उन क्षेत्रों में व्यापक उपयोग होता है जहाँ संरचनात्मक सहारे की आवश्यकता होती है। इनके कुछ आम उपयोग हैं:
- छत प्रणालियाँ: छत के पैनल, इंसुलेशन और अन्य घटकों को सहारा देने के लिए Z पर्लिन का रूफिंग प्रणालियों में व्यापक उपयोग होता है।
- दीवार प्रणालियाँ: संरचनात्मक स्थिरता बढ़ाने और क्लैडिंग सामग्री को सहारा देने के लिए दीवारों के फ़्रेम में Z पर्लिन लगाए जाते हैं।
- औद्योगिक शेड और गोदाम: औद्योगिक शेड और गोदाम बनाने में Z पर्लिन का व्यापक उपयोग होता है, जो किफ़ायती और कुशल संरचनात्मक समाधान देते हैं।
- प्रीफ़ैब भवन: प्रीफ़ैब्रिकेटेड भवनों में इस्तेमाल होने वाले पर्लिन बनाने के लिए Z पर्लिन रोल फॉर्मिंग मशीनें आवश्यक हैं; वे तेज़ और सटीक निर्माण सुनिश्चित करती हैं।
- कृषि संरचनाएँ: खलिहान, भंडारण केंद्र और पशु-आश्रय जैसी कृषि संरचनाओं में Z पर्लिन का उपयोग होता है।
Z पर्लिन रोल फॉर्मिंग मशीनों के बाजार रुझान और संभावनाएँ
निर्माण उद्योग में कुशल और किफ़ायती धातु फैब्रिकेशन समाधानों की बढ़ती माँग से Z पर्लिन रोल फॉर्मिंग मशीनों का बाज़ार लगातार बढ़ रहा है। बाज़ार के कुछ उल्लेखनीय रुझान हैं:
- तकनीकी उन्नतियाँ: उत्पादकता और सटीकता बढ़ाने के लिए निर्माता उन्नत स्वचालन, कंप्यूटरीकृत नियंत्रण और परिशुद्ध इंजीनियरिंग शामिल करके मशीनों के डिज़ाइन तथा कार्यक्षमता में लगातार सुधार कर रहे हैं।
- अनुकूलन और लचीलापन: ऐसी मशीनों की माँग बढ़ रही है जो अधिक अनुकूलन विकल्प देती हैं और विशिष्ट परियोजना आवश्यकताओं के अनुसार अलग-अलग आकार, प्रोफ़ाइल तथा छेद-पैटर्न वाले पर्लिन बनाती हैं।
- ऊर्जा दक्षता पर ध्यान: मशीन डिज़ाइन में ऊर्जा दक्षता प्रमुख विचार बन गई है। निर्माता उच्च उत्पादकता बनाए रखते हुए बिजली की खपत बेहतर करने वाली ऊर्जा-कुशल Z पर्लिन रोल फॉर्मिंग मशीनें बना रहे हैं।
- प्रीफ़ैब्रिकेशन का बढ़ता उपयोग: प्रीफ़ैब्रिकेटेड निर्माण विधियों को अधिक अपनाने से Z पर्लिन रोल फॉर्मिंग मशीनों की माँग तेज़ी से बढ़ी है। ये मशीनें प्रीफ़ैब्रिकेटेड संरचनाओं को तेज़ी और कुशलता से जोड़ने के लिए मानकीकृत पर्लिन बनाती हैं।
- उभरते निर्माण बाज़ार: एशिया-प्रशांत और मध्य पूर्व जैसे, निर्माण उद्योग में वृद्धि कर रही विकासशील अर्थव्यवस्थाएँ, Z पर्लिन रोल फॉर्मिंग मशीन बाज़ार के लिए बड़े विकास अवसर प्रस्तुत करती हैं।
निष्कर्ष
Z पर्लिन रोल फॉर्मिंग मशीनों ने निर्माण उद्योग में Z-आकार के स्टील पर्लिन बनाने की प्रक्रिया को बदल दिया है। इन मशीनों के कई लाभ हैं, जिनमें बढ़ी हुई दक्षता, लागत बचत, अनुकूलन विकल्प और एकसमान गुणवत्ता शामिल हैं। सोच-समझकर निर्णय लेने के लिए मशीन का कार्य सिद्धांत, प्रमुख घटक और चयन के समय विचार करने वाले कारक समझना ज़रूरी है। उचित रखरखाव, सुरक्षा सावधानियों का पालन और बाज़ार के रुझानों की जानकारी मशीन के प्रदर्शन तथा उत्पादकता को और बेहतर बनाती है।
निष्कर्षतः, विभिन्न निर्माण उपयोगों के लिए उच्च गुणवत्ता वाले पर्लिन बनाने में Z पर्लिन रोल फॉर्मिंग मशीनें अनिवार्य उपकरण बन गई हैं। इनकी दक्षता, सटीकता और बहुमुखी प्रतिभा आधुनिक धातु फैब्रिकेशन प्रक्रियाओं के लिए आवश्यक है। सही मशीन में निवेश करके, सुरक्षा दिशानिर्देशों का पालन करके और बाज़ार के रुझानों की जानकारी बनाए रखकर, व्यवसाय निर्माण उद्योग की बढ़ती माँग पूरी करने के लिए इन मशीनों के लाभ उठा सकते हैं।
अक्सर पूछे जाने वाले प्रश्न
Q1: Z पर्लिन रोल फॉर्मिंग मशीन में कौन-सी सामग्री इस्तेमाल की जा सकती है?
A1: Z पर्लिन रोल फॉर्मिंग मशीनें गैल्वनाइज़्ड स्टील, कोल्ड-रोल्ड स्टील, स्टेनलेस स्टील और एल्युमिनियम सहित कई प्रकार की सामग्री संभाल सकती हैं।
Q2: क्या Z पर्लिन रोल फॉर्मिंग मशीन अलग-अलग आकार के पर्लिन बना सकती है?
A2: हाँ, कई Z पर्लिन रोल फॉर्मिंग मशीनों में चौड़ाई, ऊँचाई और मोटाई बदलने की सुविधा होती है, जिससे परियोजना की ज़रूरतों के अनुसार पर्लिन अनुकूलित किए जा सकते हैं।
Q3: क्या Z पर्लिन अन्य प्रकार के पर्लिन से अधिक मज़बूत होते हैं?
A3: Z पर्लिन उत्कृष्ट मज़बूती और भार-वहन क्षमता देते हैं। हालाँकि, किसी विशेष प्रकार का पर्लिन उपयुक्त है या नहीं, यह उसके विशिष्ट उपयोग और संरचनात्मक आवश्यकताओं पर निर्भर करता है।
Q4: Z पर्लिन रोल फॉर्मिंग मशीन का रखरखाव कितनी बार करना चाहिए?
A4: Z पर्लिन रोल फॉर्मिंग मशीन का सर्वोत्तम प्रदर्शन सुनिश्चित करने के लिए नियमित रखरखाव आवश्यक है। निर्माता के दिशानिर्देशों का पालन करें और सफ़ाई, स्नेहन तथा घटकों के निरीक्षण जैसे नियमित रखरखाव कार्य करें।
Q5: क्या Z पर्लिन रोल फॉर्मिंग मशीन से Z-आकार के पर्लिन के अलावा अन्य प्रोफ़ाइलें भी बनाई जा सकती हैं?
A5: कुछ Z पर्लिन रोल फॉर्मिंग मशीनों में बदलने योग्य टूलिंग लगाई जा सकती है, जिससे C पर्लिन या U चैनल जैसी दूसरी प्रोफ़ाइलें बनती हैं। यह बहुमुखी प्रतिभा मशीन की कार्यक्षमता और उपयोगों की सीमा बढ़ाती है।
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) गति से उत्पादन करते समय Z पर्लिन के लिए कौन-सी उत्पादन सहनशीलताएँ व्यावहारिक हैं?
- एन्कोडर फ़ीडबैक और सर्वो फ़्लाइंग शियर के साथ, 60–100 m/min पर कट-लंबाई सहनशीलता ±0.7–1.0 mm; सर्वो-इलेक्ट्रिक पंचिंग से छेद की स्थिति की सहनशीलता ±0.5–0.8 mm; और सामान्य Z पर्लिन प्रोफ़ाइलों के लिए प्रति 1,000 mm में सीधापन ≤1.5 mm अपेक्षित है।
2) Z पर्लिन रोल फॉर्मिंग मशीन पर हाइड्रॉलिक और सर्वो-इलेक्ट्रिक पंचिंग के बीच कैसे चुनूँ?
- सर्वो-इलेक्ट्रिक पंचिंग से स्थिति की सटीकता अधिक, शोर कम और रखरखाव की आवश्यकता घटती है। मोटे गेज (>2.5–3.0 mm) या भारी पैटर्न के लिए हाइड्रॉलिक पंचिंग मज़बूत विकल्प है, लेकिन इससे ऊर्जा उपयोग और रखरखाव बढ़ता है।
3) स्थिर Z पर्लिन फॉर्मिंग के लिए कॉइल के कौन-से विनिर्देश उपयुक्त हैं?
- आम सीमा: गैल्वनाइज़्ड स्टील (GI/GL), मोटाई 1.2–3.0 mm, स्ट्रिप चौड़ाई 150–600 mm, यील्ड स्ट्रेंथ 235–550 MPa। कॉइल का क्राउन/समतलता एकसमान रखें और RFQ में किनारे की लहर तथा कैम्बर की सीमाएँ निर्दिष्ट करें।
4) एडजस्टेबल Z पर्लिन लाइन में बदलाव का समय कैसे घटाएँ?
- स्वचालित चौड़ाई/ऊँचाई समायोजन, त्वरित-परिवर्तन कैसेट, बारकोड/रेसिपी प्रीसेट और मॉड्यूलर पंचिंग डाई इस्तेमाल करें। चौड़ाई/ऊँचाई बदलने का लक्ष्य ≤12–15 मिनट और पूरा कैसेट बदलने का लक्ष्य ≤30 मिनट रखें।
5) Z पर्लिन रोल फॉर्मिंग उपकरण पर कौन-से मानक और सुरक्षा निर्देश लागू होते हैं?
- आम संदर्भ: ISO 12100 (जोखिम आकलन), IEC 60204-1 (विद्युत सुरक्षा), गार्डिंग सिद्धांतों के लिए EN 12622/ISO 23125 के समकक्ष मानक, और EU में CE/मशीनरी विनियमन का अनुपालन; उत्तरी अमेरिका में NFPA 79। स्थानीय अनुपालन और ऑडिट किए गए सुरक्षा सर्किट (PL d/e) की पुष्टि करें।
Z पर्लिन रोल फॉर्मिंग मशीनों के लिए 2025 के उद्योग रुझान
- Quick-change and auto-sizing: Auto web/flange adjustment and cassette tooling are cutting changeovers below 10–12 minutes on high-mix Z/C lines.
- Higher-strength steels: Growing use of 450–550 MPa yield steels in industrial roofs requires optimized pass design and hardened rolls.
- Digital thread: ERP/BIM-integrated job tickets and QR-coded recipes reduce setup errors and enable lot-level traceability.
- Inline metrology: Vision and laser systems monitor hole offset, burr height, and cut length in real time, trimming scrap.
- Energy efficiency: IE4/IE5 motors, regenerative drives, and power monitoring reduce kWh/ton while supporting ESG reporting.
- Safety by design: Category 3/4 safety circuits and interlocked guards are becoming standard for CE/Machinery Regulation 2027 readiness.
2025 बेंचमार्क तालिका (Z पर्लिन लाइन्स)
| मुख्य प्रदर्शन संकेतक | २०२३ सामान्य | 2025 सर्वश्रेष्ठ-इन-क्लास | Impact Area | स्रोत/टिप्पणियाँ |
|---|---|---|---|---|
| Changeover (width/height) | 25–35 min | 8–12 मिनट | OEE, agility | OEM demo lines; integrator reports |
| Line speed (mm 1.5–2.5) | 40–70 m/min | 80–120 m/min | थ्रूपुट | Vendor specs, user plants |
| Cut-length tolerance @ 80 m/min | ±1.5 mm | ±0.7–1.0 mm | Fit-up quality | EN 1090 practices; OEM data |
| छेद की स्थिति की सहनशीलता | ±1.2–1.5 मिमी | ±0.5–0.8 mm | Assembly speed | Inline vision vendors |
| Scrap rate (GI 1.5–2.0 mm) | 2.0–3.0% | 0.8–1.5% | सामग्री लागत | केस कार्यान्वयन |
| ऊर्जा तीव्रता (kWh/टन) | 160–200 | 120–150 | OpEx/ESG | ABB/Siemens दक्षता संबंधी टिप्पणियाँ |
| इनलाइन QA अपनाना | ~25–35% | 50–65% | Rework avoidance | 2024–2025 के बाजार सर्वेक्षण |
आधिकारिक संदर्भ और आगे की पढ़ाई:
- ISO 12100: https://www.iso.org
- IEC 60204-1: https://webstore.iec.ch
- EU मशीनरी विनियमन अवलोकन: https://ec.europa.eu
- EN 1090 overview (steel structures): https://standards.cen.eu
- ABB Drives ऊर्जा अनुकूलन: https://new.abb.com/drives
- Siemens मोशन/ऑटोमेशन दक्षता: https://new.siemens.com
- Keyence इनलाइन निरीक्षण प्रणालियां: https://www.keyence.com
- Micro-Epsilon laser displacement sensors: https://www.micro-epsilon.com
नवीनतम अनुसंधान मामले
Case Study 1: Quick-Change Z/C Combo Line for High-Mix Fabrication (2025)
पृष्ठभूमि: एक रूफिंग सिस्टम OEM ने Z और C पर्लिन (1.6–2.5 mm GI) के छोटे बैचों का उत्पादन किया, जिसमें बार-बार आकार बदलने पड़ते थे और चेंजओवर तथा रीवर्क के कारण क्षमता का नुकसान होता था।
समाधान: ऑटो वेब/फ्लैंज समायोजन, Z↔C बदलाव के लिए कैसेट टूलिंग, सर्वो-इलेक्ट्रिक पंचिंग और HMI रेसिपी से जुड़े इनलाइन लेजर कट-लेंथ सत्यापन वाली एडजस्टेबल Z पर्लिन रोल फॉर्मिंग मशीन स्थापित की गई।
परिणाम: चेंजओवर समय 28 से घटकर 10 मिनट हो गया; स्क्रैप 2.4% से घटकर 1.2% हो गया; कट-लेंथ CpK 90 m/min पर >1.67 तक सुधरा; 13 महीनों में निवेश की भरपाई हो गई।
Case Study 2: Forming High-Strength 550 MPa Z Purlins Without Cracking (2024)
पृष्ठभूमि: S550GD स्टील पर संक्रमण के कारण 2.0 mm Z सेक्शनों में फ्लैंज किनारों पर माइक्रो-क्रैक और ट्विस्ट उत्पन्न होने लगे।
समाधान: पास प्रोग्रेशन को फिर से अनुकूलित किया गया, रोल की कठोरता/कोटिंग बढ़ाई गई, एंटी-बकल गाइड जोड़े गए और बेहतर स्ट्रिप सपोर्ट वाली सर्वो फ्लाइंग शीयर में अपग्रेड किया गया।
परिणाम: फ्लैंज क्रैकिंग समाप्त हो गई; ट्विस्ट को <1.0 mm/1,000 mm तक घटाया गया; स्क्रैप में वृद्धि के बिना लाइन की गति 55 से 85 m/min तक बहाल हुई।
विशेषज्ञों की राय
- Elena Kovacs, विनिर्माण अभियांत्रिकी प्रमुख, स्ट्रक्चरल स्टील कंपोनेंट्स
“Z पर्लिन रोल फॉर्मिंग मशीनों में वास्तविक उत्पादकता के लिए ऑटो-साइजिंग, केवल तेज़ गति की तुलना में अधिक लाभ देती है। 12 मिनट से कम के चेंजओवर प्रतिदिन का उत्पादन, अतिरिक्त 10 m/min गति से भी अधिक बढ़ाते हैं।” - Omar Haddad, वरिष्ठ नियंत्रण अभियंता, औद्योगिक स्वचालन इंटीग्रेटर
“सर्वो-इलेक्ट्रिक पंचिंग और एन्कोडर-सिंक्रोनाइज़्ड फ्लाइंग शीयर अब बुनियादी मानक हैं। यदि आप गति पर ±1 mm की कट-लेंथ बनाए नहीं रख सकते, तो फील्ड फिट-अप की लागत किसी भी कैपेक्स बचत को समाप्त कर देगी।” - Prof. Daniel R. Chen, PhD, उन्नत फॉर्मिंग प्रक्रियाएं, विश्वविद्यालय अनुसंधान प्रयोगशाला
“450–550 MPa स्टील के लिए डिजाइन करने हेतु संशोधित पास डिजाइन और रोल मेटलर्जी आवश्यक है। इनलाइन मेट्रोलॉजी फीडबैक के साथ, आप स्क्रैप की लागत चुकाए बिना उच्च शक्ति ग्रेड पर काम कर सकते हैं।”
व्यावहारिक उपकरण/संसाधन
- रोल डिज़ाइन और सिमुलेशन:
- COPRA RF (Dataplast): https://www.datam.de
- UBECO PROFIL: https://www.ubeco.com
- Altair Inspire/Form: https://www.altair.com
- मानक और सुरक्षा:
- ISO 12100 (risk assessment): https://www.iso.org
- IEC 60204-1 (electrical): https://webstore.iec.ch
- EU मशीनरी विनियमन अवलोकन: https://ec.europa.eu
- इनलाइन QA और मापन:
- Keyence विज़न/लेज़र सिस्टम: https://www.keyence.com
- Micro-Epsilon displacement/laser sensors: https://www.micro-epsilon.com
- Maintenance and OEE tracking:
- UpKeep CMMS: https://www.onupkeep.com
- Fiix CMMS: https://www.fiixsoftware.com
Implementation tip for RFQs/FAT: Specify cut-length ±1.0 mm at target speed, hole position ±0.8 mm, burr height ≤0.05 mm, changeover ≤12 minutes, energy intensity reporting (kWh/ton), and noise ≤80 dBA at 1 m.
अंतिम अपडेट: 2025-10-23
परिवर्तन-लेख: Added 5 fresh FAQs, 2025 trend analysis with benchmark table and sources, two recent case studies, three expert viewpoints, and a curated tools/resources list with RFQ/FAT specs.
अगली समीक्षा तिथि और ट्रिगर: 2026-05-22 or earlier if new Machinery Regulation guidance, major OEM releases (auto-sizing/cassette tooling), or updated benchmarks for accuracy, scrap, and energy are published.





