
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

A Z पर्लिन फॉर्मिंग मशीन धातु शीटों को रोल फॉर्मिंग से Z-आकार के पर्लिन में ढालने के लिए यह एक आवश्यक उपकरण है। पर्लिन धातु की इमारतों और छत प्रणालियों में छत तथा दीवार के पैनलों को सहारा देने वाले संरचनात्मक सदस्य हैं। इस मार्गदर्शिका में Z पर्लिन फॉर्मिंग मशीनों की कार्यप्रणाली, प्रकार, घटक, आपूर्तिकर्ता, कीमतें, संचालन और अन्य पहलुओं का व्यापक परिचय दिया गया है।
Z पर्लिन फॉर्मिंग मशीनों का अवलोकन
Z पर्लिन रोल फॉर्मिंग मशीनें रोल फॉर्मिंग स्टेशनों की क्रमिक श्रृंखला से धातु कॉइल पट्टियों को Z-आकार के संरचनात्मक भवन घटकों में बदलती हैं। इनसे बने Z-पर्लिन धातु की छतों और दीवारों के पर्लिन के लिए दक्ष और किफायती विकल्प हैं।
ये उच्च उत्पादन दक्षता, एकसमान गुणवत्ता, टिकाऊपन और अनुप्रयोग की ज़रूरतों के अनुसार अनुकूलन की सुविधा देते हैं। स्वचालित Z पर्लिन मशीनें बड़ी मात्रा में संरचनात्मक धातु रूफिंग घटकों का तेज़ और सटीक निर्माण संभव बनाती हैं।
यह बहुउपयोगी उपकरण गैल्वनाइज्ड स्टील, मिश्रधातु-लेपित स्टील, पहले से पेंट किए स्टील और एल्युमिनियम जैसी विभिन्न सामग्रियों से पर्लिन बना सकता है। पंचिंग यूनिट जैसी विशेषताओं से मशीन चलते समय ही Z-पर्लिन में बोल्ट छेद, सर्विस छेद या उठाने के छेद पंच और स्लॉट किए जा सकते हैं।
पूरी तरह स्वचालित उपकरण उत्पाद की गुणवत्ता और आयामों में एकरूपता प्रदान करते हैं। अनकॉइलर, फीडिंग प्रणाली, पंचिंग यूनिट और एग्ज़िट टेबल जैसी स्वचालित सुविधाओं के कारण मैनुअल हस्तक्षेप बहुत कम होता है। कुल मिलाकर, यह बड़े पैमाने पर Z-पर्लिन उत्पादन का दक्ष समाधान है।
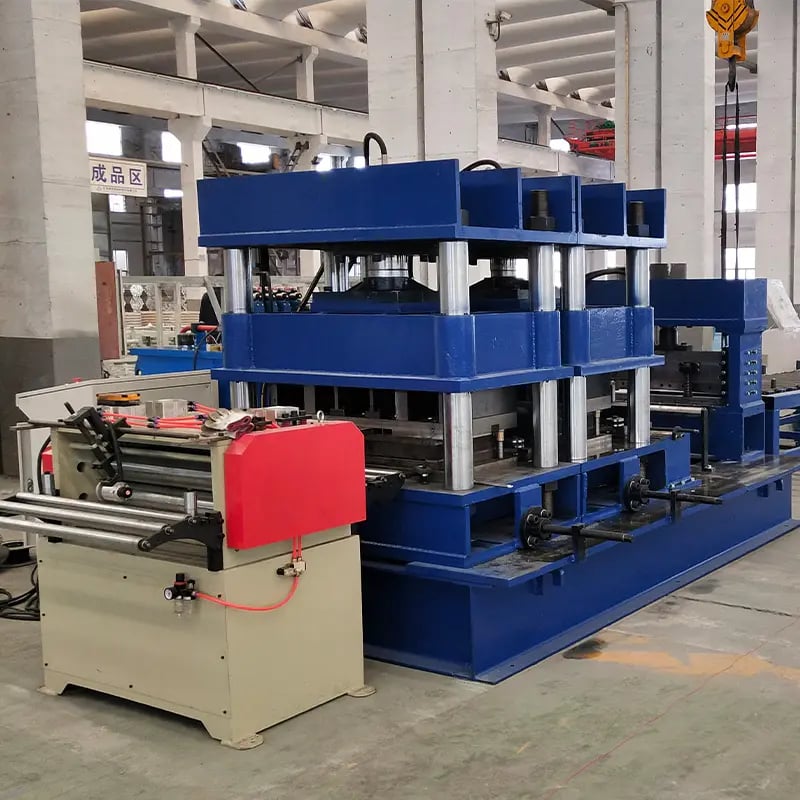
की कार्य प्रक्रिया Z पर्लिन फॉर्मिंग मशीनें
इसकी कार्यप्रणाली में धातु पट्टियों को अनकॉइल करना, उन्हें क्रमिक रोल फॉर्मिंग स्टेशनों से गुजारकर Z-सेक्शन का आकार देना और इच्छित लंबाई में काटना शामिल है।
मुख्य प्रक्रियाएँ हैं:
- डीकॉइलिंग – पेऑफ रील धातु कॉइल को थामती है और उचित तनाव के साथ उसे खोलती है।
- फीडिंग – फीड रोलर पट्टी को पकड़कर विभिन्न स्टेशनों से सुचारु रूप से खींचते हैं।
- फॉर्मिंग – अनुकूलित ऊपरी/निचले रोल वाले फॉर्मिंग स्टेशन हर स्टैंड पर धातु को क्रमशः कोल्ड-फॉर्म करके Z आकार देते हैं।
- पंचिंग – वैकल्पिक पंचिंग यूनिट में पंच/डाई सेट होते हैं, जो ज़रूरत पड़ने पर छेद बनाते हैं।
- कतराई – शीयरिंग ब्लेड बने हुए सेक्शनों को पहले से तय लंबाई पर काटता है।
- संग्रह – बने हुए Z पर्लिन जमा करने के लिए एग्ज़िट टेबलों से बाहर निकाले जाते हैं।
पैरामीटर सेट करने, उत्पादन दर्ज करने और संचालन की निगरानी के लिए केंद्रीकृत PLC नियंत्रण पैनल से लाइन पूरी तरह स्वचालित रहती है। सर्वो मोटर-चालित अनकॉइलर, एन्कोडर-आधारित लंबाई नियंत्रण और टचस्क्रीन HMI जैसी उन्नत सुविधाएँ प्रदर्शन बेहतर करती हैं।
तालिका 2. कार्यप्रक्रिया के चरणों का विवरण
| प्रक्रिया | विवरण | नियंत्रण विधि |
|---|---|---|
| डीकॉइलिंग | पेऑफ रील कॉइल को थामकर पट्टी को तय तनाव पर फीड करती है | सर्वो मोटर या ब्रेक मोटर |
| फीडिंग | फीड रोलर पट्टी को पकड़कर खींचते हैं | सर्वो मोटर-चालित |
| फॉर्मिंग | अनुकूलित ऊपरी/निचले रोल स्टैंडों से गुजारकर Z आकार बनाते हैं | सटीक रोल डिज़ाइन |
| पंचिंग | पर्लिन में छेद करने की वैकल्पिक प्रक्रिया | CNC पोज़िशनिंग |
| कतराई | बने हुए सेक्शनों को तय लंबाई पर काटता है | एन्कोडर या लंबाई सेंसर |
| संग्रह | बने Z पर्लिन को सुरक्षित रूप से जमा करने के लिए एग्ज़िट टेबल | एग्ज़िट रोलर कन्वेयर |
Z पर्लिन फॉर्मिंग उपकरण के प्रकार
Z पर्लिन रोल फॉर्मिंग लाइनें मानक और अनुकूलित विन्यासों में उपलब्ध हैं:
1. मानक Z पर्लिन लाइनें
- तय गति और उत्पादन क्षमता वाले पूर्व-अभियांत्रित मॉडल
- मानक आकार के नियमित Z पर्लिन के लिए किफायती
- सीमित अनुकूलन संभव
2. अनुकूलित Z पर्लिन लाइनें
- आवश्यक आकारों और सुविधाओं के अनुसार निर्मित
- पैरामीटर के अनुसार व्यापक रूप से विन्यास योग्य
- उच्च सटीकता के लिए उन्नत स्वचालित सुविधाएँ
तालिका 3. मानक और अनुकूलित Z पर्लिन मशीनों की तुलना
| पैरामीटर | मानक लाइनें | अनुकूलित लाइनें |
|---|---|---|
| फॉर्मिंग गति | तय मानक गति | अनुकूलनीय/अधिक गति |
| उत्पादन सीमा | प्रति शिफ्ट 18,000 पुर्ज़ों तक | अधिक क्षमता संभव |
| नियंत्रण सुविधाएँ | बुनियादी नियंत्रण | उन्नत स्वचालन (PLC/सर्वो) |
| अनुकूलन का दायरा | सीमित | व्यापक रूप से अनुकूलन योग्य |
| विशेष विशेषताएँ | उपलब्ध नहीं | संभव (उदाहरण: पंचिंग यूनिट) |
| मूल्य | किफायती | अधिक लागत |
प्रमुख निर्माता गति, सटीकता और लचीलेपन की आवश्यकताएँ पूरी करने के लिए मानक तथा अभियांत्रित दोनों तरह के समाधान देते हैं। ज़रूरत पड़ने पर अनुकूलित लाइनों में होल पंचिंग या एम्बॉसिंग जैसी अतिरिक्त प्रक्रियाएँ जोड़ी जा सकती हैं।
दोनों प्रकार के Z पर्लिन रोल फॉर्मर गुणवत्ता, दक्षता और विश्वसनीयता देते हैं। चुनाव उत्पादन की ज़रूरतों, बजट, अनुकूलन की आवश्यकताओं और विस्तार की संभावनाओं पर निर्भर करता है।
Z पर्लिन फॉर्मिंग मशीनों के मुख्य घटक
Z पर्लिन लाइनों में रोल फॉर्मिंग प्रक्रिया के लिए कई मॉड्यूल मिलकर काम करते हैं। मुख्य घटक हैं:
1. अनकॉइलर
- इसे पेऑफ रील भी कहते हैं
- धातु कॉइल को थामता है और पट्टी को फीडर तक पहुँचाता है
- प्रकार: मैनुअल, हाइड्रोलिक, सर्वो मोटर आदि
2. फीडर
- धातु पट्टी को पकड़कर फॉर्मिंग सेक्शनों में फीड करता है
- फिसलन के बिना सुचारु फीडिंग सुनिश्चित करता है
- प्रकार: सर्वो मोटर या गियर वाली मोटर
3. फॉर्मिंग स्टैंड
- अनुकूलित रोल सेट वाले क्रमिक स्टैंड
- हर स्टैंड पट्टी को आगे Z आकार देता है
- स्टैंडों की संख्या अंतिम आकार पर निर्भर करती है
4. पंचिंग यूनिट
- वैकल्पिक CNC-चालित पंच और डाई सेट
- प्रोफाइल के अनुसार छेद करने के लिए
5. शीयरिंग यूनिट
- बने धातु Z प्रोफाइलों को तय लंबाई पर काटती है
- प्रकार: हाइड्रोलिक, सर्वो-इलेक्ट्रिक आदि
6. नियंत्रण प्रणाली
- लाइन के पैरामीटर, ट्रैकिंग और संचालन को स्वचालित करती है
- PLC, HMI टचस्क्रीन, सेंसर और सर्वो ड्राइव का उपयोग करती है
7. सहायक उपकरण
- एंट्री गाइड, ब्रैकेट, एग्ज़िट टेबल आदि
- धातु पट्टियों का सुरक्षित संचालन सुनिश्चित करने के लिए
तालिका 4. मुख्य घटकों का तकनीकी विवरण
| घटक | कार्य | प्रकार | नियंत्रण |
|---|---|---|---|
| डिकॉयलर | धातु कॉइल खोलता है | मैनुअल, हाइड्रोलिक, सर्वो | मोटर ड्राइव |
| फीडर | धातु पट्टी फीड करता है | गियर वाली मोटर, सर्वो मोटर | मोटर ड्राइव |
| फॉर्मिंग स्टैंड | क्रमशः Z आकार बनाता है | अनुकूलित रोल सेट | सटीक रोल |
| पंचिंग इकाई | आवश्यकता होने पर छेद पंच करता है | हाइड्रोलिक, सर्वो इलेक्ट्रिक | CNC पोज़िशनिंग |
| शीयरिंग यूनिट | पहले से निर्धारित लंबाई पर काटता है | हाइड्रोलिक, सर्वो इलेक्ट्रिक | एन्कोडर, PLC लॉजिक |
| नियंत्रण प्रणाली | प्रक्रिया को स्वचालित और मॉनिटर करता है | PLC + HMI + ड्राइव | प्रोग्राम लॉजिक |
ये घटक गति, होल पंचिंग और अन्य पैरामीटर संबंधी विशिष्ट उत्पादन ज़रूरतों के अनुसार अनुकूलित लाइनें तैयार करने का लचीलापन देते हैं।
-
 स्टोरेज रैक शेल्फ बॉक्स पैनल बनाने की मशीन, स्टील स्टोरेज रैक सिस्टम बॉक्स बीम रोल फॉर्मिंग लाइन अधिक पढ़ें
-
 वाइनयार्ड पोस्ट रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 ऑटो साइज चेंजेबल सिग्मा पर्लिन रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 स्वचालित आकार बदलने योग्य C Z पर्लिन रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 स्वचालित आकार बदलने योग्य Z पर्लिन रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 स्वचालित आकार बदलने योग्य C U पर्लिन रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 C सेक्शन ब्रेसिंग ओमेगा स्टोरेज रैक अपराइट पोस्ट रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 स्टील बॉक्स प्लेट बनाने की रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 शेल्फ कॉलम के लिए बॉक्स बीम स्टील रोल फॉर्मिंग मशीन अधिक पढ़ें
कार्य सिद्धांत और प्रक्रिया प्रवाह
Z पर्लिन रोल फॉर्मिंग मशीनों की कार्यप्रणाली में निर्धारित रोल वाले स्टैंडों की श्रृंखला से धातु पट्टियों को लगातार Z प्रोफाइल में बदलना शामिल है।
फॉर्मिंग प्रक्रिया का प्रवाह इस प्रकार है:
- अनकॉइलर स्टील/एल्युमिनियम पट्टी की कॉइल थामता है
- फीडर के ज़रिए पट्टी को पहले फॉर्मिंग स्टैंड में फीड किया जाता है
- पहला स्टैंड पट्टी को मोड़ना शुरू करता है
- हर अगले स्टैंड पर मोड़ को क्रमशः बढ़ाया जाता है
- अंतिम कुछ स्टैंड Z आकार का पर्लिन प्रोफाइल पूरा करते हैं
- निर्दिष्ट होने पर पंचिंग यूनिट छेद बनाती है
- शीयरिंग यूनिट पर्लिन को तय लंबाई पर काटती है
- बने Z पर्लिन एग्ज़िट टेबलों से बाहर निकाले जाते हैं
प्रक्रिया के दौरान फॉर्मिंग कोण, फीड गति, कट लंबाई और छेदों के पैटर्न जैसे पैरामीटर स्वचालन प्रणाली और ड्राइव से सटीक रूप से नियंत्रित होते हैं। सर्वो मोटर नियंत्रित री-कॉइलर और तुरंत बदले जा सकने वाले रोल सेट जैसी उन्नत सुविधाएँ प्रक्रिया को दक्ष बनाती हैं। उच्च उत्पादकता के लिए लाइनें न्यूनतम डाउनटाइम के साथ लगातार चल सकती हैं।
Z पर्लिन के औद्योगिक अनुप्रयोग
तालिका 5.Z पर्लिन के प्रमुख अनुप्रयोग क्षेत्र (जारी)
| क्षेत्र | विशिष्ट अनुप्रयोग |
|---|---|
| भवन निर्माण | – गोदाम – कारखाने – वाणिज्यिक इमारतें – आवासीय छतें |
| अवसंरचना | – स्टील संयंत्र – बिजलीघर – मेट्रो रेल शेड की छतें |
| कृषि | – अनाज भंडारण शेड – कृषि उपकरणों की छतें |
हल्के लेकिन उच्च मज़बूती वाले Z पर्लिन लंबे जीवन और सुरक्षा के कारण निर्माण उद्योग में मूल्यवान हैं। गैल्वनाइज्ड या रंग-लेपित Z पर्लिन धातु की इमारतों के लिए आवश्यक जंग-प्रतिरोध और आकर्षक रूप देते हैं। पारंपरिक तरीकों की तुलना में वे निर्माण लागत और समय-सारणी को काफी कम करते हैं।
अनुकूलित किए जा सकने वाले सेक्शन होने के कारण Z पर्लिन कारखानों, गोदामों, संयंत्र भवनों, खुदरा स्थानों और शेड आदि की विविध संरचनात्मक तथा भार संबंधी आवश्यकताओं के अनुरूप होते हैं। लिप/क्लीट वाले विशेष रोल-फॉर्म्ड आकार अतिरिक्त भार-वहन क्षमता देते हैं। छत की शीटों, राफ्टर आदि के साथ आसानी से जुड़ने से स्थापना तेज़ होती है।
इसलिए स्वचालित Z पर्लिन रोल फॉर्मिंग लाइनें बढ़ती अवसंरचना आवश्यकताओं को किफायती ढंग से पूरा करने के लिए इन संरचनात्मक भवन घटकों का बड़े पैमाने पर उत्पादन संभव बनाती हैं।
Z पर्लिन सेक्शनों के डिज़ाइन पहलू
Z पर्लिन सेक्शनों और डाइयों का डिज़ाइन विशेष कार्य है, जो इन बातों पर आधारित होता है:
1. भार संबंधी आवश्यकताएँ
- भवन मानकों के अनुसार स्थिर और चल भार
- छत के क्षेत्र/भौगोलिक स्थिति के आधार पर हवा से उठने वाला भार
- भूकंप क्षेत्रों में भूकंपीय भार का ध्यान
2. संरचनात्मक यांत्रिकी
- स्थैतिक संरचनात्मक विश्लेषण
- बीम में तनाव का वितरण
- भार और स्पैन की क्षमता
- विक्षेपण सीमाएँ
- कॉलम के बकलिंग की जाँच
3. निर्माण की व्यवहार्यता
- धातु शीट का प्रकार और ग्रेड
- कोल्ड रोल फॉर्मिंग विधि की सीमाएँ
- प्रक्रिया में चिकनाई की आवश्यकताएँ
- तनाव देने आदि के लिए मिल की क्षमता
4. निर्माण संबंधी आवश्यकताएँ
- रूफिंग के साथ एकीकरण की आवश्यकताएँ
- राफ्टर के साथ ब्रेसिंग की व्यवस्था
- शीटिंग प्रोफाइलों के साथ अनुकूलता
इन कारकों के आधार पर प्रोफाइल की ज्यामिति, आयाम (ऊँचाई, फ्लैंज चौड़ाई, लिप आकार) और मोटाई (गेज) तय की जाती है। कंप्यूटर सिमुलेशन के माध्यम से ठीक वही आकार बनाने के लिए अनुकूलित रोल डाई अभियांत्रित की जाती हैं। सही डाई डिज़ाइन Z आकार में सामग्री का एकसमान प्रवाह सुनिश्चित करता है।
तालिका 6.Z पर्लिन सेक्शनों के सामान्य डिज़ाइन कारक
| पैरामीटर | सामान्य सीमा |
|---|---|
| ऊँचाई | 50 – 300 mm |
| फ्लैंज की चौड़ाई | 30 – 80 mm |
| मोटाई | 1.5 – 3 mm |
| यील्ड स्ट्रेंथ | 300 – 550 MPa |
| क्लीट/लिप की लंबाई | 5 – 15 mm |
फॉर्मिंग प्रक्रिया रोल-फॉर्म्ड सेक्शनों को मज़बूती और कठोरता देती है। अधिक ऊँचे या भारी Z पर्लिनों को आंतरिक स्टिफ़नर से अतिरिक्त मज़बूती देने की आवश्यकता हो सकती है। सतह पर एम्बॉसिंग करने से संरचनात्मक कठोरता और बढ़ती है।
कुल मिलाकर, उपयुक्त डिज़ाइन भवन की ज़रूरतों के अनुसार मज़बूती, स्थिरता, वज़न और लागत के बीच संतुलन बनाता है।
अनुकूलन और विशेष सुविधाएँ
Z पर्लिन उत्पादन लाइनें मानकीकरण के साथ अनुकूलन योग्य सुविधाओं का लचीलापन भी देती हैं:
1. आकार का अनुकूलन
- ऊँचाई, चौड़ाई, मोटाई और लंबाई में बदलाव
- नए डाई सेट आसानी से अभियांत्रित किए जा सकते हैं
2. सुविधाएँ जोड़ना
- होल पंचिंग यूनिट का एकीकरण
- विशेष एम्बॉसिंग
- लंबाई पर कटिंग या स्लॉटिंग
3. प्रक्रिया का स्वचालन
- सटीकता के लिए उन्नत नियंत्रण
- डेटा लॉगिंग और विश्लेषण की सुविधाएँ
- दूरस्थ निगरानी की व्यवस्था
4. द्वितीयक प्रक्रियाएँ
- गैल्वनाइजिंग केटल के साथ एकीकरण
- वेदरिंग/पाउडर कोटिंग लाइन
5. सहायक उपकरण
- इनफीड या आउटफीड टेबल
- तैयार उत्पादों को ढेर लगाने वाली भुजाएँ
- स्वचालन के लिए कन्वेयर प्रणालियाँ
ऐसे लचीले उपकरण निर्माताओं को तेज़ उत्पाद नवाचार, गुणवत्ता में सुधार और उत्पादकता बढ़ाकर प्रतिस्पर्धी बने रहने में मदद करते हैं।
आपूर्तिकर्ता और मूल्य सीमा
Z पर्लिन रोल फॉर्मिंग उपकरण इनसे उपलब्ध हैं:
1. OEM निर्माता
- मशीनों के निर्माण में विशेषज्ञता
- पूरी प्रणाली की गारंटी देते हैं
- रखरखाव में सहायता देते हैं
2. अधिकृत डीलर
- OEM की ओर से बिक्री करते हैं
- ऑर्डर और समन्वय के लिए संपर्क माध्यम
- स्थापना और प्रशिक्षण में सहायता करते हैं
चीन, भारत, तुर्की, यूरोप और USA में प्रतिष्ठित निर्माता मौजूद हैं। चुनाव व्यावसायिक संबंध, कीमत के मूल्य और स्थानीय उपस्थिति पर निर्भर करता है।
तालिका 7.Z पर्लिन बनाने वाली लाइनों की सांकेतिक मूल्य सीमा
| गति (पुर्ज़े/घंटा) | मूल्य सीमा |
|---|---|
| 2000 तक | $40,000 – $60,000 |
| 2000 – 4000 | $60,000 – $150,000 |
| 4000 – 7000 | $150,000 – $250,000 |
| 7000 से अधिक | $250,000 – $500,000 |
अधिक स्वचालन और अनुकूलन से लागत बढ़ती है। बड़े निर्माता वित्तपोषण विकल्प देते हैं। कुल मिलाकर, उच्च दक्षता और एकरूपता से निवेश पर बहुत अच्छा प्रतिफल मिल सकता है।
स्थापना और कमीशनिंग
Z पर्लिन रोल फॉर्मिंग प्रणालियों की स्थापना के लिए यह आवश्यक है:
तालिका 8. की स्थापना प्रक्रिया Z पर्लिन फॉर्मिंग मशीनें
| चरण | गतिविधियां |
|---|---|
| साइट की तैयारी | – समतल कंक्रीट नींव – ऑपरेटरों के लिए कार्य मंच – विद्युत आपूर्ति लाइन तैयार करना |
| उतारना | – पुर्ज़ों को सुरक्षित उतारने के लिए फोर्कलिफ्ट/क्रेन का उपयोग |
| स्थिति निर्धारण | – ड्रॉइंग के अनुसार मशीन जोड़ना – फॉर्मिंग स्टैंडों का सटीक संरेखण |
| कनेक्शन | – हाइड्रोलिक, विद्युत और न्यूमेटिक कनेक्शन करना |
| परीक्षण संचालन | – संचालन जाँचने के लिए डमी पट्टियाँ फीड करना – पट्टी का प्रवाह बिना समस्या सुचारु रखना |
निर्माता के इंजीनियर नियंत्रण प्रणाली, ड्राइव और संबंधित पैरामीटर को उत्पाद की ज़रूरत के अनुसार सेट करके लाइन चालू करते हैं। वे मशीन का पूरा संचालन दिखाते हैं और ऑपरेटरों को प्रशिक्षण देते हैं। उचित स्थापना और कमीशनिंग से मशीन का कार्यकाल लंबा होता है।
संचालन और कार्यप्रणाली
Z पर्लिन रोल फॉर्मिंग लाइनों के सुचारु संचालन के लिए यह आवश्यक है:
1. ऑपरेटर प्रशिक्षण
- नियंत्रण पैनल का संचालन
- सुरक्षा प्रक्रियाएँ
- कॉइल लोड/अनलोड करना
2. पैरामीटर सेटिंग
- हर स्टेशन के अनुसार फॉर्मिंग कोण
- फीड दर और कटऑफ लंबाई
- लागू होने पर होल पंचिंग पैटर्न
3. रोल पास का रखरखाव
- रोल की सतहों की सफ़ाई
- स्नेहक लगाना
4. निर्धारित रखरखाव
- बेयरिंग और सिलिंडर का निरीक्षण
- हाइड्रोलिक सिस्टम की जाँच
तालिका 9. उत्पादन संचालन के सामान्य चरण
| चरण | संचालन | नियंत्रण |
|---|---|---|
| 1 | धातु कॉइल को अनकॉइलर पर लोड करें | तनाव/संरेखण सेट करें |
| 2 | पट्टी को स्टेशनों से गुजारें | जॉग स्विच |
| 3 | सेटिंग के अनुसार चक्र शुरू करें | PLC स्वचालित |
| 4 | पट्टी के प्रवाह की निगरानी करें | दृश्य जाँच |
| 5 | एग्ज़िट टेबल से पैनल उतारें | – |
फॉर्मिंग प्रक्रिया साफ़ और शांत होती है। दैनिक उत्पादन लॉग से मशीन विन्यास बेहतर करने में मदद मिलती है। उचित संचालन विधियों और रखरखाव से मशीन की उपलब्धता अधिकतम रहती है।
रखरखाव संबंधी पहलू
रखरखाव जाँचसूची में ये बातें शामिल हैं:
1. फॉर्मिंग रोल
- सतह के घिसाव का निरीक्षण
- स्नेहक लगाना
- संरेखण जाँच
2. हाइड्रोलिक प्रणाली
- रिसाव जाँचना
- तेल का स्तर पूरा करना
- होज़ और वाल्व का निरीक्षण
3. विद्युत प्रणाली
- नियंत्रण पैनल की सफ़ाई
- तार/केबल की जाँच
- सेंसर/ड्राइव का काम करना जाँचना
4. संरचनात्मक फ्रेम
- ढीले नट/बोल्ट कसना
- बेयरिंग में ग्रीस लगाना
- चलने वाले पुर्ज़ों के घिसाव की जाँच
तालिका 10. अनुशंसित रखरखाव अनुसूची
| आइटम | आवृत्ति | विधि |
|---|---|---|
| फॉर्मिंग रोल्स | मासिक | सफ़ाई और स्नेहन |
| हाइड्रोलिक तेल | 15 दिन | स्तर जाँचना + तेल भरना |
| घिसने वाले पुर्जे | त्रैमासिक | निरीक्षण और बदलाव |
| ड्राइव्स | हर छह महीने में | परीक्षण और समायोजन |
| संरचनात्मक फ्रेम | वार्षिक | सफ़ाई और कसना |
कार्यकाल अधिकतम करने और डाउनटाइम कम करने के लिए तय कार्यक्रम के अनुसार निवारक रखरखाव अत्यंत आवश्यक है।
सही Z पर्लिन मशीन आपूर्तिकर्ता का चयन
Z पर्लिन रोल फॉर्मिंग लाइन के आपूर्तिकर्ता का चयन इन आधारों पर करें:
1. उत्पाद गुणवत्ता
- सामग्री गुणवत्ता प्रमाणपत्र
- जाँचे गए संरचनात्मक गुण
2. डिज़ाइन और अभियांत्रिकी क्षमता
- CAD और सिमुलेशन का उपयोग
- रोल पास की विशेषज्ञता
3. उत्पादन क्षमता
- मांग के अनुरूप स्थापित क्षमता
- मुख्य खरीदे जाने वाले पुर्ज़ों का भंडार
4. कमीशनिंग सहायता
- स्थापना सेवा
- ऑपरेटर प्रशिक्षण की प्रभावशीलता
5. तत्परता और उपलब्धता
- पूछताछ का जवाब देने की गति
- लीड टाइम और डिलीवरी का रिकॉर्ड
6. अपग्रेड और रखरखाव
- अपग्रेड/रेट्रोफिट करने में आसानी
- रखरखाव टीम की तत्परता
इन पहलुओं पर अच्छी रेटिंग वाला आपूर्तिकर्ता दीर्घकालीन साझेदारी का भरोसा देता है। मौजूदा ग्राहकों के स्थल पर जाकर उसकी क्षमताओं का आकलन किया जा सकता है। विशेष रूप से अनुकूलित अभियांत्रित उत्पादों के लिए सहायता संबंध महत्वपूर्ण होता है।
Z पर्लिन रोल फॉर्मिंग के लाभ और नुकसान
तालिका 11. Z पर्लिन रोल फॉर्मिंग के लाभ
| लाभ | विवरण |
|---|---|
| उच्च उत्पादकता | – तेज़ गति से स्वचालित फॉर्मिंग – बड़े पैमाने पर उत्पादन की क्षमता |
| सामग्री की बचत | – हॉट रोलिंग की तुलना में 20% तक बचत |
| लचीले सेक्शन | – डिज़ाइन की ज़रूरत के अनुसार अनुकूलित प्रोफाइल |
| सुसंगत गुणवत्ता | – हर बार सटीक फॉर्मिंग |
| मूल्य-अभियांत्रिकी | – एकीकृत स्टिफ़नर संभव – वज़न का अनुकूलन |
| बहुउपयोगी इस्तेमाल | – रूफिंग, दीवारों और संरचनाओं में उपयोग |
| निर्माण में आसानी | – तेज़ी से फिट करने के लिए हल्के सेक्शन |
तालिका 12. Z पर्लिन रोल फॉर्मिंग की सीमाएँ
| सीमाएँ | विवरण |
|---|---|
| उच्च टूलिंग लागत | – हर नए प्रोफाइल के लिए अलग डाई सेट |
| आकार की सीमाएँ | – चौड़ाई कॉइल के आकार से सीमित |
| सीमित मज़बूती | – स्थिरता के लिए स्टिफ़नर की आवश्यकता हो सकती है |
| कौशल पर निर्भरता | – सेक्शन डिज़ाइन की विशेषज्ञता अत्यंत आवश्यक |
रोल-फॉर्म्ड Z पर्लिन सामग्री और भवन लागत में बचत के लिहाज़ से काफी प्रभावी हैं। स्वचालन से भरोसेमंद उत्पादन मिलता है। हालांकि, इस प्रक्रिया में शुरुआती निवेश काफी अधिक होता है। कुल मिलाकर, स्वचालित लाइनें चुनने से निर्माण उद्योग गुणवत्ता और प्रतिस्पर्धात्मकता बढ़ा सकता है।
विभिन्न Z पर्लिन मशीन निर्माताओं से मूल्य सीमा
Z पर्लिन मशीनों के प्रमुख निर्माता किफायती मूल्य वाले समाधान देते हैं:
तालिका 13. प्रमुख निर्माताओं की Z पर्लिन लाइनों की सांकेतिक कीमतें
| कंपनी | मूल्य सीमा |
|---|---|
| कंपनी 1 | $50,000 – $100,000 |
| कंपनी 2 | $80,000 – $250,000 |
| कंपनी 3 | $100,000 – $300,000 |
| कंपनी 4 | $150,000 – $400,000 |
मूल्य निर्धारण इन कारकों पर निर्भर करता है:
- उत्पादन गति और क्षमता की ज़रूरतें
- स्वचालन का स्तर
- कच्चे माल की कॉइल का प्रकार
- सहायक उपकरण जोड़ना
- सुविधाओं का अनुकूलन
- गुणवत्ता और सटीकता की आवश्यकताएँ
शीर्ष श्रेणी के निर्माता क्षमता और किफायत के बीच संतुलन बनाने वाले विन्यास योग्य मूल्य विकल्प देते हैं। उनके मॉड्यूलर उपकरण भविष्य में अपग्रेड किए जा सकते हैं। बड़े ऑर्डर पर अतिरिक्त छूट भी मिल सकती है।
उपयुक्त Z पर्लिन रोल फॉर्मिंग मशीन का चयन कैसे करें
उपयुक्त Z पर्लिन उत्पादन लाइन चुनने के लिए इन बातों पर विचार करें:
1. उत्पादन लक्ष्य
- प्रति घंटे आवश्यक उत्पादन
- प्रति दिन परिचालन घंटे
- वार्षिक मात्रा का अनुमान
2. उत्पादों का मिश्रण
- पर्लिन आकारों की रेंज
- सामग्री विनिर्देश – मोटाई/ग्रेड
- सुविधाओं की ज़रूरतें – छेद, स्टिफ़नर आदि
3. बजट
- पूँजी निवेश की वहनीयता
- वर्तमान और भविष्य की ज़रूरतों पर विचार करें
4. आपूर्तिकर्ता का चयन
- उत्पाद गुणवत्ता की समीक्षाएँ
- सेवा देने की क्षमता
- अपग्रेड करने का लचीलापन
5. प्रक्रिया योजना
- लाइन लगाने के लिए जगह की योजना
- जनशक्ति और संचालन प्रक्रिया
मशीन की क्षमता मौजूदा और आने वाले दोनों निर्माण लक्ष्यों के अनुरूप होनी चाहिए। उचित मूल्य पर विश्वसनीयता, लचीलापन और सहायता देने वाला उपकरण सफलता सुनिश्चित करता है।
Z पर्लिन रोल फॉर्मिंग उपकरण में भविष्य के रुझान
Z पर्लिन लाइनों को आकार देने वाले नवीनतम तकनीकी रुझानों में शामिल हैं:
1. सर्वो मोटर ड्राइव
- गति, फीड और स्वचालन में सटीकता के लिए
2. IoT कनेक्टिविटी
- स्मार्ट डेटा संग्रह और विश्लेषण के लिए
3. टचस्क्रीन नियंत्रण
- प्रभावी HMI और दृश्य सहायताओं के लिए
4. लेज़र कटिंग/पंचिंग का एकीकरण
- तेज़ गति से छेद बनाने के लिए
5. रोबोटिक स्टैकिंग भुजाएँ
- स्वचालित छँटाई और स्टैकिंग
6. कन्वेयर का एकीकरण
- कच्ची सामग्री और तैयार माल को ले जाने के लिए
7. विस्तार योग्य मॉड्यूलर फ्रेम
- ज़रूरत पड़ने पर क्षमता बढ़ाने की सुविधा
निरंतर नवाचार पर ध्यान देते हुए निर्माता उत्पादकता और गुणवत्ता अधिकतम करने के लिए कनेक्टेड, डेटा-आधारित और लचीले Z पर्लिन फॉर्मिंग समाधान दे रहे हैं।
अक्सर पूछे जाने वाले प्रश्न
Q1. किन सामग्रियों से Z पर्लिन बनाए जा सकते हैं?
Z पर्लिन रोल फॉर्मिंग मशीनें गैल्वनाइज्ड स्टील, पहले से पेंट किए स्टील, मिश्रधातु-लेपित स्टील और एल्युमिनियम कॉइल संभाल सकती हैं। कठोर किए गए रोल लंबे उत्पादन रन संभव बनाते हैं।
Q2. उत्पादन गति और क्षमता कितनी होती है?
मानक Z पर्लिन लाइनें 100 मीटर प्रति मिनट तक की गति देती हैं; संचालन के घंटों के आधार पर वार्षिक उत्पादन 1 – 3 मिलियन मीटर होता है। अनुकूलित लाइनें इससे अधिक उत्पादन देती हैं।
Q3. नियमित रखरखाव की क्या ज़रूरतें हैं?
सुचारु उत्पादन के लिए रोल की नियमित सफ़ाई और चिकनाई, बेयरिंग व हाइड्रोलिक पुर्ज़ों जैसे घिसने वाले हिस्सों का निरीक्षण तथा पूरी मशीन के फास्टनर कसना आवश्यक है। समय-समय पर निवारक रखरखाव करने से उपकरण का जीवनकाल बढ़ता है।
Q4. ऑपरेटर को किस स्तर के कौशल की ज़रूरत है?
बुनियादी कंप्यूटर ज्ञान से रोज़मर्रा के संचालन के लिए टचस्क्रीन नियंत्रण समझने में मदद मिलती है। किसी विशेष कौशल की आवश्यकता नहीं होती, क्योंकि आपूर्तिकर्ता मशीन संचालन, समस्या-निवारण और रखरखाव का व्यापक प्रशिक्षण देते हैं।
Q5. Z पर्लिन रोल फॉर्मिंग उपकरण की कीमत किन कारकों से प्रभावित होती है?
गति, स्वचालन का स्तर, सहायक उपकरण, अनुकूलन की ज़रूरतें और उत्पादन मात्रा कीमत को प्रभावित करती हैं। 100 m/min से अधिक गति वाली विशेष सुविधाओं से लैस अत्यधिक स्वचालित लाइनों की लागत अधिक होती है। बड़ी ऑर्डर मात्रा पर निर्माता छूट दे सकते हैं।
Q6. Z पर्लिन फॉर्मिंग प्रक्रिया की दक्षता कैसे बढ़ाएँ?
रोल पास डिज़ाइन को बेहतर बनाने, स्वचालित सर्वो नियंत्रण इस्तेमाल करने और कन्वेयर व रोबोटिक प्रणालियों को एकीकृत करने से प्रक्रिया दक्षता बढ़ती है। रियल-टाइम डेटा विश्लेषण से उत्पादकता सुधारने के क्षेत्र भी पहचाने जा सकते हैं। आपूर्तिकर्ता की समग्र प्रणालीगत क्षमता महत्वपूर्ण है।
Q7. Z पर्लिन रोल फॉर्मिंग उपकरण में नवीनतम नवाचार कौन-से हैं?
आपूर्तिकर्ता अधिक गति, सटीकता और बाज़ार की माँगों के प्रति तत्परता के लिए AutoCAD रोल पास डिज़ाइन, IoT-सक्षम पूर्वानुमानित रखरखाव, लचीली निर्माण प्रणालियों और एडिटिव रोल टूलिंग में नए नवाचार दे रहे हैं।
Q8. Z पर्लिन उत्पादन की संचालन लागत कैसे घटाएँ?
उत्पादन ज़रूरत के अनुरूप सही उपकरण चुनना, गुणवत्तापूर्ण स्पेयर पार्ट जुटाना, निवारक रखरखाव की दिनचर्या अपनाना और ऑपरेटर की सर्वोत्तम कार्य-विधियाँ लागू करना कुल संचालन लागत घटाने तथा Z पर्लिन व्यवसाय का लाभ अधिकतम करने में मदद करता है।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) Z पर्लिन रोल फॉर्मिंग के लिए कौन-से स्टील ग्रेड और मोटाइयाँ सबसे उपयुक्त हैं?
- आमतौर पर 350–550 MPa यील्ड वाला 1.5–3.0 mm गैल्वनाइज्ड स्टील उपयोग किया जाता है (जैसे ASTM A653 G90, EN 10346 S350GD–S550GD)। अधिक यील्ड वाले ग्रेड समान स्पैन के लिए हल्के पर्लिन संभव बनाते हैं।
2) ऑटो साइज-चेंज Z पर्लिन मशीनें वेब/फ्लैंज के आयाम कैसे बदलती हैं?
- HMI रेसिपी से नियंत्रित सर्वो-समायोजित स्टैंड और कैसेट टूलिंग के ज़रिए। चौड़ाई, लिप और वेब की ऊँचाइयाँ बॉल-स्क्रू एक्ट्यूएटर सेट करते हैं; इनकी पुष्टि लीनियर एन्कोडर और इन-लाइन लेज़र गेज से होती है।
3) लंबे Z पर्लिन (6–12 m) की कट-टू-लेंथ सटीकता किन बातों पर निर्भर करती है?
- लाइन की गति के साथ समकालित एन्कोडर-आधारित लंबाई नियंत्रण, सर्वो अक्षों वाली कठोर फ्लाइंग शीयर, तापीय विचलन का मुआवज़ा और पट्टी का स्थिर तनाव इसमें मदद करते हैं। सर्वोत्तम प्रणालियाँ ±0.5–0.8 mm की सटीकता बनाए रखती हैं।
4) क्या एक ही लाइन C और Z दोनों प्रकार के पर्लिन किफायती ढंग से बना सकती है?
- हाँ। इसके लिए तेज़ी से बदले जाने वाले कैसेट और उलटने योग्य फॉर्मिंग क्रम वाली ऑटो साइज-चेंज C/Z पर्लिन मशीनें उपयोग की जाती हैं। अधिकांश आकार समूहों में बदलाव में 10–25 मिनट लगते हैं।
5) Z पर्लिन फॉर्मिंग मशीन के लिए कौन-से OEE मानक लक्ष्य रखने चाहिए?
- परिपक्व संयंत्र 70–80% OEE का लक्ष्य रखते हैं: उपलब्धता 85–90%, प्रदर्शन 85–95%, गुणवत्ता >98%। आकार बदलने के बाद पहले नमूने का स्क्रैप ≤2% रखना 2025 का यथार्थवादी लक्ष्य है।
Z पर्लिन फॉर्मिंग मशीनों के लिए 2025 उद्योग रुझान
- पूरी तरह विद्युत एक्ट्यूएटर: हाइड्रोलिक प्रणालियों की जगह सर्वो-इलेक्ट्रिक पंचिंग और कटऑफ से ऊर्जा की खपत तथा तेल-संबंधी डाउनटाइम घटता है।
- AI-निर्देशित सेटअप: मशीन लर्निंग कॉइल लॉट के अनुसार रोल गैप और पंचिंग ऑफ़सेट सुझाती है; कंप्यूटर विज़न पट्टी को अपने आप केंद्रित करता है, जिससे पहला स्क्रैप घटता है।
- स्थिरता पर ध्यान: अधिक पुनर्चक्रित सामग्री वाली कॉइल और EPD-समर्थित उत्पादों की मांग; बंद-लूप फ़िल्ट्रेशन के साथ पानी में मिल सकने वाले स्नेहक।
- तेज़ बदलाव: ऑटो साइज-चेंज प्रणालियाँ Z100–Z300 के लिए औसतन 8–20 min में आकार बदलती हैं।
- कनेक्टेड कारखाने: रियल-टाइम लागत, उत्पाद इतिहास और वारंटी ट्रेसिंग के लिए MES/ERP से नेटिव OPC UA/MTConnect कनेक्शन।
- डिज़ाइन में ही सुरक्षा: नई लाइनों में लाइट कर्टेन, इंटरलॉक वाले गार्ड और डिजिटल LOTO कार्यप्रवाह मानक बन रहे हैं।
2025 बेंचमार्क और बाज़ार परिदृश्य
| मुख्य प्रदर्शन संकेतक | २०२३ सामान्य | 2025 सर्वश्रेष्ठ-इन-क्लास | व्यावहारिक प्रभाव | स्रोत |
|---|---|---|---|---|
| लाइन गति (m/min) | 30–60 | 60–100 | स्थिर ज्यामिति के साथ Z200–Z300 पर अधिक उत्पादन | द फैब्रिकेटर; OEM डेटाशीट |
| कटिंग सटीकता (6–12 m पर ± mm) | ±1.0–1.5 | ±0.5–0.8 | बेहतर फिट-अप और बोल्ट संरेखण | OEM मैनुअल |
| प्रथम-नमूना स्क्रैप (%) | 3–5 | 1–2 | आकार बदलाव के दौरान कॉइल की कम बर्बादी | संयंत्र केस रिपोर्ट |
| चेंजओवर समय (min) | 45–90 | 8–20 | प्रति दिन अधिक SKU, तेज़ प्रतिक्रिया | Bradbury/ASC/Nidec की जानकारी |
| प्रति 1000 m ऊर्जा (kWh) | 35–45 | 25–32 | कम संचालन लागत, HVAC पर कम भार | DOE AMO मार्गदर्शन |
| पुनर्चक्रित इस्पात सामग्री (%) | 50–60 | 70–85 | परियोजनाओं में कम अंतर्निहित कार्बन | वर्ल्ड स्टील एसोसिएशन |
| पूर्वानुमानित रखरखाव अपनाना | कम | मध्यम–उच्च | कंपन/तापीय विश्लेषण से अनियोजित रुकावटें कम | MTConnect/OPC UA के केस नोट्स |
प्रामाणिक संदर्भ:
- वर्ल्ड स्टील एसोसिएशन: https://worldsteel.org
- U.S. DOE उन्नत विनिर्माण: https://www.energy.gov/eere/amo
- MTConnect Institute: https://www.mtconnect.org
- The Fabricator (रोल फॉर्मिंग): https://www.thefabricator.com
- ASTM A653 मानक: https://www.astm.org
नवीनतम अनुसंधान मामले
केस स्टडी 1: ऑटो साइज-चेंज Z पर्लिन लाइन ने बदलाव का समय घटाकर 12 मिनट किया (2025)
- पृष्ठभूमि: एक क्षेत्रीय भवन-प्रणाली निर्माता Z100–Z300 के मिश्रित प्रोफाइल चलाता था। प्रतिदिन 6–8 बार आकार बदलने से हर बार 70+ मिनट का डाउनटाइम होता था।
- समाधान: सर्वो स्टैंड पोज़िशनिंग, रेसिपी-आधारित पंचिंग और लेज़र से प्रोफाइल सत्यापन वाली ऑटो साइज-चेंज Z पर्लिन फॉर्मिंग मशीन लगाई; उत्पाद इतिहास और OEE के लिए OPC UA को MES से जोड़ा।
- परिणाम: बदलाव का औसत समय 62 min से घटकर 12 min हुआ; OEE 63% से बढ़कर 77% हुआ; पहले नमूने का स्क्रैप 3.8% से घटकर 1.5% हुआ; प्रति 1000 m ऊर्जा तीव्रता में 17% कमी आई।
केस स्टडी 2: पूरी तरह विद्युत पंचिंग और फ्लाइंग शीयर से कटिंग सटीकता बढ़ी (2024)
- पृष्ठभूमि: औद्योगिक शेडों के लिए 12 m Z पर्लिन बनाने वाले संयंत्र में छेद और कट के बीच संरेखण की समस्या तथा हाइड्रोलिक प्रणाली से तेल का रिसाव था।
- समाधान: बंद-लूप स्थिति नियंत्रण वाली सर्वो-इलेक्ट्रिक पंचिंग और फ्लाइंग शीयर को रेट्रोफिट किया; कैमरे से छेद निरीक्षण और हर शिफ्ट की शुरुआत में एन्कोडर का पुनः कैलिब्रेशन जोड़ा।
- परिणाम: कट-टू-लेंथ सटीकता ±0.6 mm तक सुधरी; छेद और कट के बीच स्थितिगत त्रुटि 40% घटी; अनियोजित डाउनटाइम 25% कम हुआ; स्नेहक तेल की खपत ~90% घटी।
विशेषज्ञों की राय
- Dr. Taylan Altan, Professor Emeritus, Center for Precision Forming, The Ohio State University
- “उच्च-मज़बूती वाले Z पर्लिनों के परिणाम मुख्यतः नियंत्रित मोड़-क्रम और रोल टूलिंग की गुणवत्ता पर निर्भर करते हैं। इसके साथ सर्वो गति जोड़ने से सीधापन बनाए रखते हुए लाइन की गति बढ़ाई जा सकती है।”
- स्रोत: https://cpf.osu.edu
- Paul Hogendoorn, विनिर्माण डेटा/कनेक्टिविटी सलाहकार
- “जिसे मापा नहीं जाता, उसमें सुधार नहीं किया जा सकता। Z पर्लिन लाइन से MTConnect डेटा स्ट्रीम करने पर उपयोगी OEE और स्क्रैप विश्लेषण मिलता है, जो नियमित रूप से दो अंकों का ROI देता है।”
- स्रोत: https://www.mtconnect.org
- Ben Taylor, उत्पाद प्रबंधक, The Bradbury Group
- “ऑटो साइज-चेंज और रेसिपी-आधारित पंचिंग अब बुनियादी अपेक्षाएँ हैं। 12 मीटर पर ±0.5–0.8 mm की सटीकता पाने वाली कार्यशालाएँ एन्कोडर का कठोर कैलिब्रेशन और इन-लाइन लेज़र मापन से सत्यापन करती हैं।”
- स्रोत: https://bradburygroup.com
व्यावहारिक उपकरण/संसाधन
- रोल पास और सेक्शन डिज़ाइन: COPRA RF (data M) https://www.datam.de/en/copra; UBECO PROFIL https://www.ubeco.com
- स्टील और कोटिंग मानक: ASTM A653, A792 (सदस्यता आवश्यक) https://www.astm.org ; EN 10346 (अवलोकन) https://standards.cen.eu
- कोल्ड-फॉर्म्ड सदस्यों के संरचनात्मक डिज़ाइन का मार्गदर्शन: AISI S100 और CFSEI संसाधन https://www.cfsei.org
- कनेक्टिविटी और अंतर-संचालनीयता: MTConnect https://www.mtconnect.org; OPC फाउंडेशन https://opcfoundation.org
- स्नेहन की सर्वोत्तम विधियाँ: STLE तकनीकी संसाधन https://www.stle.org
- उद्योग संबंधी जानकारी और केस लेख: The Fabricator (रोल फॉर्मिंग) https://www.thefabricator.com
- स्थिरता डेटा: World Steel Association (LCAs/EPDs) https://worldsteel.org
अंतिम अपडेट: 2025-10-27
परिवर्तन-लेख: Z पर्लिन फॉर्मिंग पर केंद्रित 5 FAQ जोड़े; स्रोतों सहित 2025 के रुझान और KPI तालिका शामिल की; दो हालिया केस स्टडी तैयार कीं; विशेषज्ञों की राय संकलित की; उपयोगी उपकरण और मानक संसाधन सूचीबद्ध किए
अगली समीक्षा तिथि और ट्रिगर: 2026-04-30 या इससे पहले यदि OEE < 70%, पहले नमूने का स्क्रैप > 2.5%, कटिंग सटीकता ±1.0 mm से खराब हो, या ऑटो साइज-चेंज लाइनों पर आकार बदलने में > 30 मिनट लगें





