
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

Z प्रोफाइल रोल फॉर्मिंग मशीन धातु कॉइलों को लगातार मोड़कर और आकार देकर कस्टम Z-आकार के प्रोफाइल बनाने वाला कुशल उपकरण है। यह गाइड Z प्रोफाइल रोल फॉर्मिंग तकनीक, कार्य सिद्धांतों, घटकों, क्षमताओं, आपूर्तिकर्ताओं, विभिन्न उद्योगों में अनुप्रयोगों तथा संचालन और रखरखाव प्रक्रियाओं का व्यापक अवलोकन देती है।
Z प्रोफ़ाइल रोल फॉर्मिंग मशीन क्या है?
Z प्रोफाइल रोल फॉर्मिंग मशीन क्रमिक रोल स्टेशनों की शृंखला से धातु कॉइल पट्टियों को लगातार ‘Z’ आकार के सेक्शन में ढालती है। फॉर्मिंग रोल पट्टी को कई चरणों में क्रमशः मोड़ते हैं, जिससे वह धीरे-धीरे इच्छित प्रोफाइल का रूप लेती है।
ये बहुउपयोगी रोल फॉर्मर हल्के Z प्रोफाइल बनाते हैं, जो रूफिंग, दीवारों, संरचनाओं और अन्य औद्योगिक उपयोगों के लिए उत्कृष्ट मजबूती देते हैं। रोल टूलिंग डिज़ाइन समायोजित करके किसी भी आयामी विनिर्देश वाला कस्टम Z आकार बनाया जा सकता है।
Z प्रोफाइल रोल फॉर्मिंग के लाभ
- 100 m/min तक की गति और उच्च उत्पादन दक्षता
- एकसमान और उच्च गुणवत्ता वाले तैयार प्रोफाइल
- कस्टम और जटिल आकार बनाने की क्षमता
- प्रोफाइल बदलने के लिए कम सेटअप समय
- उच्च-मज़बूती वाले स्टील और उन्नत मिश्रधातुओं के लिए उपयुक्त
- पंचिंग और कटिंग जैसी स्वचालित इनलाइन प्रक्रियाएँ
- अन्य विधियों की तुलना में कम उत्पादन लागत
Z प्रोफाइल रोल फॉर्मिंग का उपयोग करने वाले उद्योग
- निर्माण और भवन
- अवसंरचना और परिवहन
- कृषि और खेती
- ऑटोमोटिव और रेल
- विमानन और एयरोस्पेस
- फर्नीचर और शेल्विंग
- विद्युत और इलेक्ट्रॉनिक्स
- रक्षा और शस्त्रागार
- वाणिज्यिक अनुप्रयोग
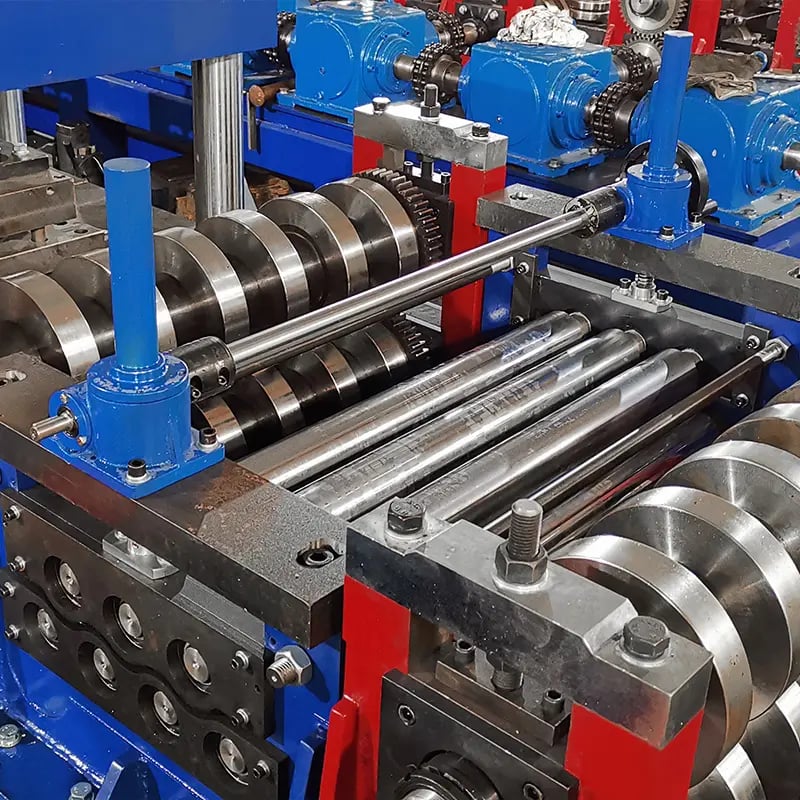
कैसे एक Z प्रोफाइल रोल फॉर्मिंग मशीन काम?
Z प्रोफाइल रोल फॉर्मिंग लाइन के तीन मुख्य कार्यात्मक क्षेत्र हैं – डीकॉइलिंग और फीडिंग इकाई, कई रोल फॉर्मिंग स्टैंड और कटऑफ प्रेस वाला निकास सेक्शन। रोल फॉर्मिंग प्रक्रिया का अवलोकन:
1. डीकॉइलिंग और फीडिंग
आवश्यक सामग्री और मोटाई वाले धातु कॉइल चालित डिकॉयलर पर लोड किए जाते हैं। कॉइल की वक्रता और विकृति तनाव ठीक करने के लिए पट्टी को स्ट्रेटनिंग तंत्र से गुज़ारा जाता है। सर्वो फीडर नियंत्रण प्रणाली पहले से सीधी की गई पट्टी को इच्छित गति से रोल फॉर्मिंग सेक्शन में खींचती है।
2. रोल फॉर्मिंग सेक्शन
पट्टी रोलिंग स्टेशनों की शृंखला में प्रवेश करती है, जिनमें हर स्टेशन पर तीन रोल – ऊपरी, निचले और रैपर रोल – होते हैं। क्रमिक स्टैंड से गुजरते समय प्रोफाइल छोटे-छोटे चरणों में धीरे-धीरे Z आकार में मुड़ती है। रोल पर लगी टूलिंग अंतिम आकार मिलने तक क्रमिक मोड़ देती है। एकीकृत पंचिंग इकाइयाँ फॉर्मिंग प्रक्रिया के दौरान प्रोफाइल में छेद और कटआउट बनाने देती हैं।
3. फिनिशिंग
निकास छोर पर अंतिम कैलिब्रेशन, छेद पंचिंग, एम्बॉसिंग, मार्किंग और शीयरिंग जैसी प्रक्रियाएँ क्रम से शामिल की जा सकती हैं। कटऑफ प्रेस लगातार बन रहे Z प्रोफाइल को ऑर्डर विनिर्देश के अनुसार आवश्यक लंबाई में काटता है। तैयार पार्ट भेजने के लिए स्टैक किए जाते हैं या आगे के प्रसंस्करण हेतु कन्वेयर से ले जाए जाते हैं।
Z प्रोफाइल रोल फॉर्मिंग मशीन के मुख्य घटक
| घटक | कार्य |
|---|---|
| डिकॉयलर/पेवऑफ रील | कॉइल से धातु पट्टियाँ फीड करना |
| शीट गाइडिंग सिस्टम | पट्टी को लाइन में मार्ग देना |
| फीडर और स्ट्रेटनर | पट्टी खींचना और सीधा करना |
| रोल फॉर्मिंग स्टैंड | मुख्य क्रमिक मोड़ |
| पंच और डाइ | प्रोफाइल में कटआउट बनाना |
| शीयरिंग यूनिट | प्रोफ़ाइल को लंबाई के अनुसार काटता है |
| कन्वेयर और स्टैकिंग | सामग्री प्रवाह का प्रबंधन |
| कंट्रोल पैनल | HMI स्वचालन नियंत्रित करता है |
Z प्रोफ़ाइल रोल फॉर्मर के प्रकार
उत्पादन पैमाने, स्वचालन की ज़रूरत, इनलाइन प्रसंस्करण और अनुप्रयोगों के आधार पर Z प्रोफाइल रोल फॉर्मिंग उपकरण मानक तथा अनुकूलित विन्यासों में उपलब्ध हैं।
तालिका: Z प्रोफाइल रोल फॉर्मर के प्रकार
| प्रकार | विवरण |
|---|---|
| मानक | आम Z आकारों के लिए पहले से इंजीनियर किए गए मॉडल |
| अनुकूलित | विशेष प्रोफाइल बनाने के लिए तैयार |
| मैनुअल | मैनुअल समायोजन वाले बुनियादी संस्करण |
| स्वचालित | सर्वो मोटर ड्राइव और नियंत्रण स्वचालन |
| बैच उत्पादन | कम क्षमता वाला रुक-रुककर संचालन |
| बड़े पैमाने पर उत्पादन | उच्च गति वाली निरंतर लाइनें |
| एकल घटक | केवल रोल फॉर्मिंग सेक्शन |
| पूर्ण लाइन | डिकॉयलर, फीडर और कटऑफ प्रेस सहित |
| सादा Z प्रोफाइल | बुनियादी प्रोफाइल के लिए केवल फॉर्मिंग रोल |
| डाइ में पंचिंग | रोलिंग के दौरान एकीकृत छेद पंचिंग |
| एम्बॉसिंग | प्रोफाइल पर सतही पैटर्न बनाना |
| प्रोग्रामेबल लॉजिक कंट्रोल | स्वचालित रेसिपी सेटअप और बदलाव |
सही Z प्रोफाइल रोल फॉर्मर का चयन
उपयुक्त रोल फॉर्मर प्रकार का चयन इन मुख्य कारकों पर निर्भर करता है:
- वार्षिक उत्पादन मात्रा – बैच उत्पादन या बड़े पैमाने पर उत्पादन
- प्रोफ़ाइल आकार की जटिलता – मानक या कस्टम प्रोफाइल
- द्वितीयक प्रसंस्करण आवश्यकताएँ – केवल फॉर्मिंग? डाइ में पंचिंग? कैलिब्रेशन? एम्बॉसिंग?
- स्वचालन का स्तर – मैनुअल, अर्ध-स्वचालित या पूरी तरह स्वचालित?
- गति और दक्षता की आवश्यकताएँ
- उपलब्ध जगह और लेआउट की सीमाएँ
- ऑपरेटर कौशल स्तर – उपकरण चलाने और रखरखाव के लिए
- लागत संबंधी विचार – शुरुआती निवेश, संचालन लागत और TCO
उत्पादन की ज़रूरतों के अनुरूप सर्वोत्तम फॉर्मिंग समाधान पहचानने के लिए अनुभवी रोल फॉर्मिंग विशेषज्ञों से परामर्श लेने की सलाह दी जाती है।
Z प्रोफ़ाइल डिज़ाइन संबंधी विचार
रोल फॉर्मिंग प्रक्रिया शुरू होने से पहले प्रोफाइल डिज़ाइन एक महत्वपूर्ण चरण है। Z प्रोफाइल डिज़ाइन निर्धारित करने वाले मुख्य पहलू:
अनुप्रयोग आवश्यकताएं
Z प्रोफाइल का नियोजित अनुप्रयोग उन तकनीकी विनिर्देशों और प्रदर्शन मानदंडों को तय करता है जिन्हें घटक को पूरा करना चाहिए। ये अनुप्रयोग पैरामीटर आवश्यक आकार, आयाम, मोटाई, यांत्रिक गुण और परीक्षण मानक निर्धारित करते हैं।
कार्यात्मक प्रदर्शन
इंजीनियर कठोरता, बकलिंग मज़बूती, भार क्षमता, विक्षेपण सीमाएँ और चक्रीय थकान तथा संक्षारक वातावरण में टिकाऊपन का अनुमान लगाकर सेवा जीवन का विश्लेषण करते हैं। फिर ऐसा Z प्रोफाइल अनुप्रस्थ-खंड डिज़ाइन किया जाता है जो संरचनात्मक कठोरता, स्थिरता और वज़न के लक्ष्यों को पूरा करे।
विनिर्माण संबंधी सीमाएँ
रोल फॉर्मिंग प्रक्रिया में अंतर्निहित उत्पादन-क्षमता की सीमाएँ कुछ प्रतिबंध लगाती हैं, जिन्हें डिज़ाइन में ध्यान में रखना चाहिए:
- न्यूनतम मोड़ त्रिज्या: सामग्री ग्रेड, मोटाई और आंतरिक तनाव पर निर्भर
- कोणीय सटीकता: क्रमिक मोड़ स्प्रिंगबैक विचलन घटाते हैं
- पट्टी का चौड़ा/संकरा होना: इसकी भरपाई करने वाला वेब डिज़ाइन
- रोल डिज़ाइन के पहलू जैसे न्यूनतम संभव फिलेट त्रिज्या, ग्रूव त्रिज्या की सीमाएँ और स्टैंडों के बीच कोणीय वृद्धि को सीमित करना आदि ध्यान में रखें।
बड़े पैमाने के उत्पादन से पहले संख्यात्मक सिमुलेशन मॉडलिंग और प्रोटोटाइप परीक्षणों से यह आकलन करना चाहिए कि प्रोफाइल को दोषों के बिना सफलतापूर्वक रोल फॉर्म किया जा सकता है या नहीं।
सामग्री चयन
मज़बूती, टिकाऊपन और जंग-प्रतिरोध की ज़रूरतों के अनुसार सही कॉइल सामग्री और मोटाई चुनना महत्वपूर्ण है। आम सामग्री में माइल्ड स्टील, गैल्वनाइज़्ड स्टील, स्टेनलेस स्टील और एल्युमिनियम शामिल हैं। उच्च-मज़बूती वाले स्टील से हल्के संरचनात्मक सेक्शन बनाए जा सकते हैं।
कॉइल की चौड़ाई संबंधी विचार
Z प्रोफाइल की चौड़ाई तय करती है कि कितनी चौड़ाई की कॉइल पट्टी मँगानी चाहिए। संकरी कॉइल सस्ती, अधिक उपलब्ध और बिना भटके तेज़ गति से लगातार फीड करना आसान होती हैं। रोल फॉर्मिंग प्रक्रिया में पट्टी का अत्यधिक चौड़ा होना रोकना चाहिए; इसके लिए बीच में स्लिटिंग की आवश्यकता पड़ सकती है।
Cost Optimization
मूल्य विश्लेषण और इंजीनियरिंग के माध्यम से प्रदर्शन और उत्पादन लागत के बीच सर्वोत्तम संतुलन हासिल करना चाहिए। सरल आकार, सामान्य टूलिंग, अधिक उपज और उत्पादकता से कुल विनिर्माण खर्च घटता है।
-
 हाईवे गार्डरेल एंड टर्मिनल फॉर्मिंग मशीन अधिक पढ़ें
-
 हाईवे U/C पोस्ट रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 2 वेव्स हाईवे गार्डरेल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 3 वेव्स हाईवे गार्डरेल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 वाइनयार्ड पोस्ट रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 ऑटो साइज चेंजेबल सिग्मा पर्लिन रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 इलेक्ट्रिकल कैबिनेट फ्रेम रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 Din रेल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 दो वेव हाईवे गार्डरेल मशीन अधिक पढ़ें
Z प्रोफ़ाइल रोल फॉर्मिंग प्रक्रिया की क्षमताएँ
आधुनिक Z प्रोफाइल उत्पादन लाइनें उच्च गुणवत्ता वाले उत्पाद बनाने के लिए लचीली और कुशल फॉर्मिंग क्षमताएँ देती हैं:
तालिका: Z प्रोफाइल रोल फॉर्मिंग की विशेषताएँ
| विशेषता | विवरण |
|---|---|
| सामग्री | माइल्ड स्टील, HSS, स्टेनलेस स्टील, एल्युमिनियम मिश्रधातु |
| मोटाई सीमा | 0.3 mm से 8 mm |
| चौड़ाई सीमा | 50 mm से 2500 mm |
| लंबाइयाँ | 30 m तक लंबे प्रोफाइल |
| गति | 100 मीटर प्रति मिनट तक |
| सहनशीलताएँ | ±0.5 mm के भीतर आयामी सटीकता |
| सतही फिनिश | चिकनी, 40 microns के भीतर निशान |
| कोने की त्रिज्या | 1 mm तक कम हासिल की जा सकती है |
| होल पंचिंग | गोल, स्लॉट वाले और जटिल कटआउट |
| इनलाइन प्रसंस्करण | एम्बॉसिंग, लेबलिंग, एनीलिंग, बेंडिंग, पैकिंग |
| बदलाव का समय | प्रीसेट रोल सेट के साथ 10 mins |
| आकारों की श्रेणी | C, U, Z, V, Omega और कस्टम असममित |
| द्वितीयक संचालन | कटिंग, ड्रिलिंग, वेल्डिंग, कोटिंग आदि |
बहुउपयोगी टूलिंग डिज़ाइन और सटीक रोल फॉर्म उपकरणों से कड़ी सहनशीलताओं वाले जटिल कस्टम आकार भरोसेमंद ढंग से बड़े पैमाने पर बनाए जा सकते हैं।
Z प्रोफ़ाइलों के अनुप्रयोग
हल्के लेकिन मज़बूत संरचनात्मक Z सेक्शन विभिन्न उद्योगों में अनेक अनुप्रयोगों के लिए उपयोगी हैं:
भवन और निर्माण
- दीवार पैनल फ्रेमिंग
- रूफ ट्रस और पर्लिन
- भवन के अग्रभाग
- स्टील संरचनाएँ
- फॉल्स सीलिंग
- पार्टिशन फ्रेमिंग
- स्कैफोल्डिंग
अवसंरचना
- विद्युत खंभे
- दूरसंचार टावर
- रेलवे स्लीपर
- सड़क संकेत और सिग्नल
- ड्रेनेज चैनल
- क्रैश बैरियर
- ट्रांसमिशन टावर
ऑटोमोटिव
- चेसिस और एक्सल बीम
- साइड इम्पैक्ट बीम
- सीट फ्रेम
- टोइंग उपकरण
रेल और जन परिवहन
- कार बॉडी संरचनाएँ
- अंदरूनी पैनलिंग
- सामान रैक
- हैंडरेल और पकड़ने के खंभे
विमानन और एयरोस्पेस
- विमान बॉडी फ्रेम
- इंजन काउलिंग और नैसेल
- पंख और नियंत्रण सतहें
फर्नीचर
- शेल्विंग प्रणालियाँ
- मेज़ के पैर
- कैबिनेट रैक
उपकरण
- वॉशिंग मशीन ड्रम
- रेफ्रिजरेटर रैक
- ओवन रैक
विद्युत आवरण
- कंट्रोल पैनल
- वितरण बॉक्स
- बैटरी रैक
पतली दीवार वाले Z सेक्शन विभिन्न उद्योगों में हल्के और टिकाऊ डिज़ाइन के लिए उत्कृष्ट मजबूती-से-वज़न अनुपात देते हैं।
Z प्रोफाइल रोल फॉर्मिंग मशीनों के आपूर्तिकर्ता
कई अंतरराष्ट्रीय रोल फॉर्मिंग उपकरण निर्माता सहायक सेवाओं के साथ मानकीकृत या अनुकूलित Z प्रोफाइल उत्पादन लाइनें देते हैं:
तालिका: प्रमुख Z प्रोफाइल रोल फॉर्मर निर्माता
| कंपनी | स्थान | उत्पाद श्रेणी |
|---|---|---|
| Formtek | USA | प्रोफाइल और ट्यूब के लिए कस्टम रोल लाइनें |
| Samco Machinery | कनाडा | 100 m/min गति तक की मशीनें |
| Rollvis | जर्मनी | पूर्ण उच्च-गति रोल लाइनें |
| Gasparini | इटली | कस्टम रोल डिज़ाइन और उत्पादन |
| Botou Xianfa | चीन | बॉक्स और C/U/Z रोल फॉर्मिंग लाइनें |
| Jouanel | फ्रांस | रोल टूलिंग और प्रोफाइल डिज़ाइन |
| Reco | इटली | स्टील, एल्युमिनियम और विशेष मिश्रधातु |
| फॉर्म प्रक्रिया इंजीनियरिंग | भारत | रूफिंग और डेकिंग के लिए मशीनें |
| Voestalpine | ऑस्ट्रिया | 27+ स्टेशन वाली उच्च गति लाइनें |
| Bradbury | USA | 1956 से अग्रणी आपूर्तिकर्ता |
| Shanghai Metal Corporation | चीन | किफायती छोटी उत्पादन लाइनें |
ये स्थापित निर्माता कमीशनिंग, ऑपरेटर प्रशिक्षण और रखरखाव सहायता के साथ मानकीकृत तथा कस्टम इंजीनियर किए गए Z प्रोफाइल फॉर्मिंग समाधान देते हैं।
लागत संबंधी विचार
टर्नकी Z प्रोफाइल उत्पादन लाइनें प्रीमियम रोल फॉर्मिंग उपकरण हैं, जिनमें पूँजी निवेश की सीमा है:
- बुनियादी – $35,000 से $55,000
- मानक – $65,000 से $120,000
- उच्च गति – $150,000 से $350,000
- पूर्णतः स्वचालित – $500,000 से अधिक
खर्च उत्पादन दर, स्वचालन स्तर, पंचिंग जैसे द्वितीयक प्रसंस्करण और सामग्री पहुँचाने वाली प्रणालियों पर निर्भर करता है। उत्पादन मात्रा, कच्चे माल की लागत, रखरखाव और ऊर्जा खपत संचालन लागत तय करते हैं। इसलिए उपकरण चुनते समय CAPEX और OPEX दोनों का मूल्यांकन करें।
Z प्रोफ़ाइल रोल फॉर्मिंग लाइन की स्थापना
रोल फॉर्मिंग प्रणाली स्थापित करने से पहले नींव का लेआउट और साइट की तैयारी मुख्य पूर्वापेक्षाएँ हैं:
- पर्याप्त भार-वहन क्षमता वाला समतल कंक्रीट फर्श बनाया जाता है।
- डिकॉयलर, रोल स्टैंड और निकास प्रेस के आयाम ध्यान में रखकर रोल फॉर्मर के लिए आवश्यक जगह (लंबाई x चौड़ाई x ऊँचाई) तैयार करें।
- कॉइल और तैयार उत्पादों के इनफीड तथा आउटफीड क्षेत्र निर्धारित करें।
- विद्युत डिज़ाइन के अनुसार बिजली आपूर्ति लाइनें (वोल्टेज, अधिकतम भार) बिछाएँ।
- ज़रूरत के अनुसार न्यूमैटिक घटकों के लिए संपीड़ित हवा की लाइनें बिछाएँ।
मशीन पूरी तरह असेंबल या आंशिक रूप से अलग की हुई स्थिति में पहुँचाई जाती है। पहले यांत्रिक असेंबली और पोज़िशनिंग की जाती है, फिर विद्युत कनेक्शन और न्यूमैटिक फिटिंग लगाई जाती हैं। परीक्षण संचालन से सही कामकाज की पुष्टि होती है, जिसके बाद ऑपरेटर प्रशिक्षण दिया जाता है। टूल परीक्षण और सेटअप के बाद लाइन उत्पादन शुरू करने के लिए तैयार होती है।
Z प्रोफ़ाइल रोल लाइनों का संचालन
Z प्रोफाइल फॉर्मिंग लाइन का कुशल संचालन इन मानकीकृत प्रक्रियाओं पर निर्भर करता है:
दैनिक स्टार्टअप
- सभी गार्ड और सुरक्षा उपकरणों की दृश्य जाँच
- रोल बेयरिंग और स्लाइडिंग पुर्ज़ों को चिकनाई देना
- विद्युत और न्यूमैटिक आपूर्तियों की जाँच
- डिकॉयलर पर आवश्यक कॉइल लोड करना
- पट्टी को मशीन से फीड करना
- फॉर्मिंग गहराई और पंच ऑफसेट सेट करना
- गति और स्ट्रेटनर सेटिंग
- परीक्षण संचालन और पहले उत्पाद का निरीक्षण
बैच उत्पादन
- HMI पर उत्पाद रेसिपी चुनना
- पट्टी की ट्रैकिंग और मोटाई की निगरानी
- हर बैच के बाद गुणवत्ता जाँच
- काउंटर से लंबाई और विशेषताओं की जाँच
- बने प्रोफाइल को निकास पर स्टैक करना
- न्यूनतम अपव्यय सुनिश्चित करना
शिफ्ट बदलाव
- उत्पादन डेटा रिकॉर्ड करें
- सामग्री खपत डेटा
- रुकावटें या दोष
- लंबित ऑर्डर की स्थिति
- महत्वपूर्ण पुर्ज़ों का निरीक्षण
- अगली शिफ्ट को स्थिति सौंपना
नियोजित शटडाउन
- उत्पादन रोकना
- सभी पुर्ज़ों को होम पोज़िशन पर वापस लाना
- मलबा, तेल और गंदगी साफ करना
- मशीन को मौसम और धूल से ढककर सुरक्षित करना
दस्तावेज़ित कार्य निर्देश और प्रशिक्षण कार्यक्रम व्यावसायिक जोखिम रोकते हुए उत्पादकता पर ध्यान देते हैं।
Z प्रोफ़ाइल रोल लाइनों का रखरखाव
बिना रुकावट संचालन और लंबा सेवा जीवन बनाए रखने के लिए निवारक रखरखाव महत्वपूर्ण है।
तालिका: Z प्रोफाइल रोल लाइनों के रखरखाव पहलू
| गतिविधि | आवृत्ति | विधि |
|---|---|---|
| रोल बेयरिंग का निरीक्षण | मासिक | घिसाव की अल्ट्रासोनिक जाँच |
| बेयरिंग को फिर से चिकनाई देना | 3 महीने | ग्रीस गन से लगाना |
| ट्रांसफर रोल का नवीनीकरण | 6 महीने | हार्ड क्रोम प्लेटिंग |
| रोल टर्निंग | वार्षिक | OD बहाल करने के लिए सटीक ग्राइंडिंग |
| घिसे हुए रोलर बदलें | 2 वर्ष | नया रोल सेट लगाना |
| गियरबॉक्स निरीक्षण | वार्षिक | कंपन और शोर स्तर जाँचें |
| विद्युत सर्विसिंग | वार्षिक | तापीय जाँच, संपर्क की कसावट |
| न्यूमैटिक रखरखाव | त्रैमासिक | फिल्टर बदलना, रिसाव ठीक करना |
| मशीन संरेखण | वार्षिक | कंपन बढ़ने पर लेज़र संरेखण |
पूरा रखरखाव कार्यक्रम दैनिक, साप्ताहिक, मासिक और वार्षिक देखभाल गतिविधियाँ शामिल करता है, जैसे उपभोग्य वस्तुएँ भरना, निरीक्षण, मापन और आवश्यक सुधार।
का चयन करना Z प्रोफाइल रोल फॉर्मिंग मशीन निर्माता
सक्षम मशीन निर्माता चुनने के मानदंड:
तकनीकी विशेषज्ञता
- विशेष रूप से रोल फॉर्मर डिज़ाइन करने के वर्षों का अनुभव
- मशीन डिज़ाइन, निर्माण और स्वचालन की इन-हाउस क्षमताएँ
- लक्षित उद्योग अनुप्रयोगों और मानकों से परिचित
- आवश्यकतानुसार विशेष प्रोफाइल इंजीनियर करने में सक्षम
गुणवत्ता और परीक्षण
- ISO 9001 जैसे उत्पाद गुणवत्ता प्रमाणन
- विनिर्माण के दौरान गुणवत्ता नियंत्रण जाँच और प्रोटोकॉल
- भेजने से पहले अंतिम मशीन परीक्षण और प्लैटन
अनुकूलन की पेशकश
- ज़रूरत के अनुसार मानक मॉडल अनुकूलित करने का लचीलापन
- विशेष टूलिंग डिज़ाइन करने की व्यवहार्यता
- द्वितीयक प्रसंस्करण मॉड्यूल का एकीकरण
सेवा सहायता
- तकनीकी प्रश्नों के प्रति तत्परता
- ऑपरेटरों के लिए रखरखाव प्रशिक्षण
- सेवा नेटवर्क के माध्यम से खराबी में सहायता
- घिसने वाले स्पेयर का स्टॉक और बदले हुए पुर्ज़े भेजने की क्षमता
- उत्पादन की ज़रूरतें बदलने पर अपग्रेड सहायता
चयन करते समय निर्माता की उत्पादन सुविधाओं, स्थापित मशीनों के आधार, ग्राहक समीक्षाओं और सेवा अवसंरचना का आकलन करें।
Z प्रोफ़ाइल रोल फॉर्मिंग प्रक्रिया के लाभ और नुकसान
लाभ
- 100 meters per minute तक की उच्च उत्पादन दर
- उत्कृष्ट एकरूपता और प्रक्रिया नियंत्रण
- तेज़ बदलाव के लिए कम सेटअप समय
- स्वचालित सामग्री हैंडलिंग से कार्यप्रवाह सरल होता है
- कम रखरखाव वाला उपकरण और लंबा परिचालन जीवन
- दोष दर आम तौर पर 1% से कम
- लचीला टूलिंग डिज़ाइन कोई भी कस्टम आकार बनाने देता है
- प्रेस ब्रेक या मशीनिंग की तुलना में पूँजी और संचालन लागत कम
सीमाएं
- स्वचालित लाइनों के लिए मशीन में अधिक शुरुआती निवेश
- विशेषज्ञ रोल डिज़ाइन और सिमुलेशन इंजीनियरिंग की आवश्यकता
- द्वितीयक प्रसंस्करण के लिए सटीक सहायक उपकरण चाहिए
- स्नेहन स्तर, घिसाव आदि की कड़ी गुणवत्ता निगरानी
- एक्सट्रूडेड प्रोफाइल जैसे विकल्पों की तुलना में फिनिश गुणवत्ता की सीमाएँ
- स्टील और एल्युमिनियम के विपरीत कंपोज़िट सामग्री फॉर्म नहीं की जा सकती
लाभ और सीमाओं दोनों को तौलने पर, बड़े उत्पादन के लिए रोल-फॉर्म्ड प्रोफाइल प्रदर्शन, गुणवत्ता और लागत का सर्वोत्तम संतुलन देती हैं।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: किन सामग्रियों को प्रभावी ढंग से Z प्रोफाइल रोल फॉर्म किया जा सकता है?
उत्तर: अधिकांश संरचनात्मक और निर्माण-ग्रेड सामग्री उपयुक्त हैं – लो-कार्बन स्टील, HSS, गैल्वनाइज़्ड स्टील और स्टेनलेस स्टील। हल्के गुण आवश्यक हों तो 6xxx और 7xxx ग्रेड के एल्युमिनियम मिश्रधातु उपयोग किए जाते हैं। विशेष मिश्रधातुओं के लिए प्रारंभिक परीक्षण आवश्यक हो सकते हैं।
प्रश्न: कसे हुए Z आकार के लिए अंदरूनी मोड़ त्रिज्या कितनी कम हो सकती है?
उत्तर: हासिल की जा सकने वाली न्यूनतम अंदरूनी मोड़ त्रिज्या 1T है, जहाँ T सामग्री की मोटाई है। हालांकि व्यावसायिक व्यवहार्यता और पतलापन दोष रोकने के लिए 2T से 3T की सलाह दी जाती है।
प्रश्न: सामान्य Z प्रोफाइल आयामों पर कौन सी सहनशीलताएँ हासिल की जा सकती हैं?
उत्तर: रोल-फॉर्म्ड घटक आम तौर पर प्रोफाइल की लंबाई में ±0.5 mm (±0.02 inches) या ±0.2% सीमा के भीतर आयामी सटीकता हासिल करते हैं। सटीक द्वितीयक डाइ सहनशीलता नियंत्रण और बेहतर कर सकती हैं।
प्रश्न: Z प्रोफाइल की लंबाई में छेद और नॉच एकसमान ढंग से कैसे पंच किए जाते हैं?
उत्तर: रोलिंग गति के साथ सिंक्रोनाइज़ किए गए इनलाइन हाइड्रॉलिक पियर्सिंग प्रेस इंडेक्सिंग नियंत्रण से निर्धारित अंतराल पर छेद और विशेष कटआउट अत्यधिक सटीक स्थान पर पंच करते हैं।





