
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

स्क्वायर ट्यूब रोल-फॉर्मिंग मशीनें धातु कॉइल को वर्गाकार या आयताकार खोखली ट्यूबों और प्रोफाइलों में ढालने के लिए उपयोग की जाती हैं। इस बहुमुखी उपकरण से संरचनात्मक स्टील ट्यूब, बाड़ के खंभे, सड़क गार्ड रेल, स्कैफोल्डिंग और विभिन्न औद्योगिक उत्पाद व्यापक रूप से बनाए जाते हैं।
यह विस्तृत मार्गदर्शिका स्क्वायर ट्यूब रोल फॉर्मिंग मशीन तकनीक के सभी प्रमुख पहलुओं को समझाती है, ताकि आप इसका कार्य जान सकें और सही प्रणाली चुन सकें।
स्क्वायर ट्यूब रोल-फॉर्मिंग प्रक्रिया का अवलोकन
रोल फॉर्मिंग एक सतत मोड़ने की प्रक्रिया है, जिसमें शीट या कॉइल सामग्री को विशेष आकार वाले रोलरों की श्रृंखला से गुज़ारकर धीरे-धीरे वांछित अनुप्रस्थ काट का प्रोफाइल दिया जाता है।
यह क्रमिक कोल्ड-फॉर्मिंग प्रक्रिया उत्कृष्ट मज़बूती-से-वज़न अनुपात वाली एकसमान, उच्च-गुणवत्ता की खोखली ट्यूब और कस्टम प्रोफाइल बनाती है।
स्क्वायर ट्यूब रोल फॉर्मिंग में रोलर स्टेशनों की श्रृंखला सपाट स्ट्रिप सामग्री को मशीन से गुजरते समय क्रमशः मोड़कर वर्गाकार या आयताकार बंद ट्यूब बनाती है:
- अनकॉइलर और फीड भाग कॉइल को सीधा करके पहले फॉर्मिंग रोलों तक पहुँचाते हैं।
- फॉर्मिंग रोल स्टेशन सामग्री को मैंड्रेल के चारों ओर क्रमिक रूप से मोड़कर वर्गाकार आकार देते हैं।
- साइज़िंग रोल स्टैंड सेक्शन के आयामों को बारीकी से समायोजित करते हैं।
- कटऑफ चाकू ट्यूब को इच्छित लंबाई में काटते हैं।
- कटऑफ से पहले पंचिंग, नॉचिंग या छेद बनाने जैसे फिनिशिंग संचालन एकीकृत किए जा सकते हैं।
वेल्डिंग या एक्सट्रूज़न जैसी अन्य ट्यूब निर्माण प्रक्रियाओं की तुलना में रोल फॉर्मिंग तेज़ और कुशल है। यह पतली दीवारों वाली और बिना वेल्ड सीम की ट्यूब बनाकर सामग्री का किफायती उपयोग करती है।
एक ही उपकरण पर अलग-अलग आकार और प्रोफाइल के बीच तेज़ बदलाव संभव है। कम स्क्रैप हानि और उच्च उत्पादन दर के कारण रोल फॉर्मिंग लंबे तथा छोटे उत्पादन बैचों के लिए किफायती है।
स्क्वायर ट्यूब रोल फॉर्मिंग मशीनों के प्रकार
स्क्वायर ट्यूब रोल-फॉर्मिंग मशीनें उत्पादन की आवश्यकता के अनुसार विभिन्न विन्यासों और जटिलता स्तरों में उपलब्ध हैं:
ऑल-इन-वन बनाम मॉड्यूलर रोल-फॉर्मिंग लाइनें
- ऑल-इन-वन मशीनों में अनकॉइलर, फॉर्मिंग भाग और कटऑफ जैसे सभी घटक एकीकृत लाइन में होते हैं। कम उत्पादन मात्रा के लिए कॉम्पैक्ट और किफायती।
- मॉड्यूलर रोल फॉर्मिंग लाइनें स्वतंत्र रोल फॉर्मिंग मिल, लूपर और कटऑफ को जोड़ने देती हैं। उच्च उत्पादन दर और कस्टमाइज़ेशन के लिए लचीली।
स्थिर बनाम समायोज्य रोल-फॉर्मर
- स्थिर रोल फॉर्मर एक ट्यूब आकार बनाते हैं। एक ही प्रोफाइल की अधिक मात्रा के लिए कम खर्चीले।
- क्विक-चेंज रोल फॉर्मर ढहने योग्य या हटाए जा सकने वाले रोल स्टैंडों से न्यूनतम डाउनटाइम में आकार बदलने देते हैं। इनसे लचीलापन बढ़ता है।
मैनुअल बनाम स्वचालित रोल-फॉर्मिंग प्रणालियाँ
- मैनुअल रोल फॉर्मिंग मशीनों में कॉइल को लाइन से गुज़ारने के लिए ऑपरेटर चाहिए। कम श्रम लागत वाले क्षेत्रों के लिए किफायती विकल्प।
- स्वचालित रोल फॉर्मिंग लाइनों में मोटरयुक्त अनवाइंडिंग, फीडिंग और कटऑफ होते हैं। ये श्रम घटाकर दक्षता बढ़ाती हैं, लेकिन शुरुआती निवेश अधिक होता है।
तालिका 1: स्क्वायर ट्यूब रोल फॉर्मिंग मशीनों की तुलना
| मशीन प्रकार | मुख्य विशेषताएं | लाभ | सीमाएं |
|---|---|---|---|
| ऑल-इन-वन | कॉम्पैक्ट एकीकृत उत्पादन लाइन | कम लागत, कम जगह घेरती है | सीमित उत्पादन |
| मॉड्यूलर | रोल फॉर्मर मिल, लूपर और कटऑफ का लचीला संयोजन | अधिक क्षमता, कस्टमाइज़ेशन | जटिल, अधिक बजट |
| स्थिर | एक प्रोफाइल के लिए स्थिर रोल | कम लागत, विशिष्ट उत्पादन | आकार बदलने में देरी |
| समायोज्य | बदले जा सकने वाले/ढहने योग्य रोल | तेज़ बदलाव, लचीले आकार | अधिक जटिलता और खर्च |
| मैनुअल | कॉइल फीड करने के लिए ऑपरेटर आवश्यक | कम बजट | श्रम पर निर्भर, धीमी |
| स्वचालित | मोटरयुक्त अनवाइंडिंग, फीड और कटऑफ | कम श्रम, अधिक दक्षता | शुरुआती लागत अधिक |
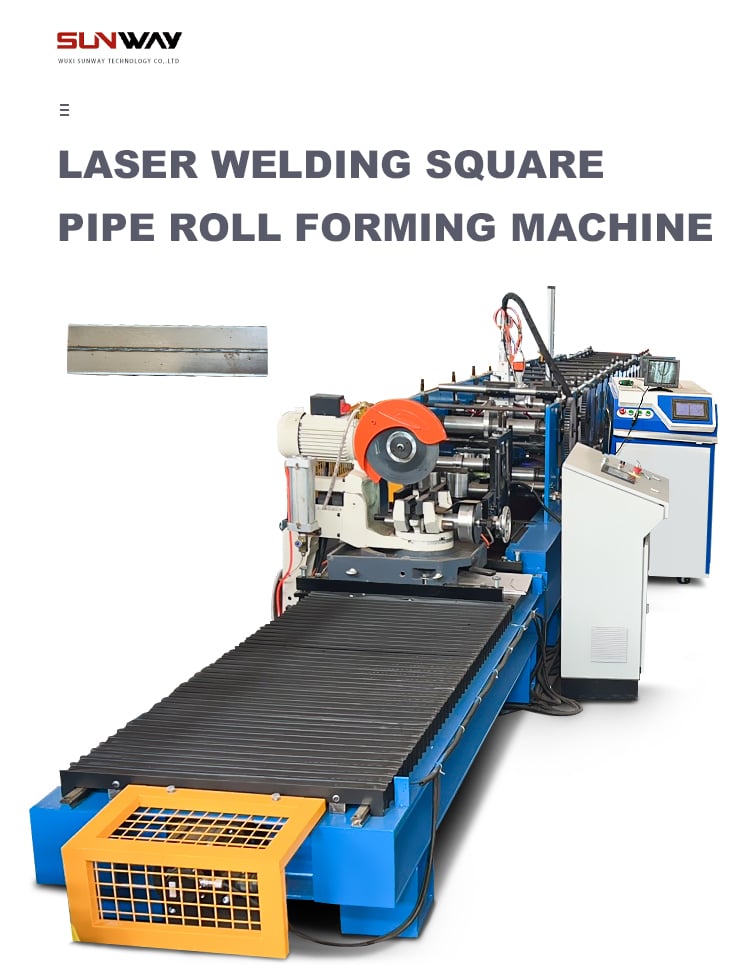
स्क्वायर ट्यूब रोल-फॉर्मिंग लाइनों के प्रमुख घटक
एक संपूर्ण उत्पादन लाइन में उपकरणों के कई महत्वपूर्ण मॉड्यूल मिलकर काम करते हैं:
- कच्ची कॉइल सामग्री को थामने और खोलने के लिए डिकॉयलर या अनकॉइलर।
- स्ट्रिप को सुचारु रूप से खींचने और सीधा करने के लिए फीडिंग मैकेनिज्म।
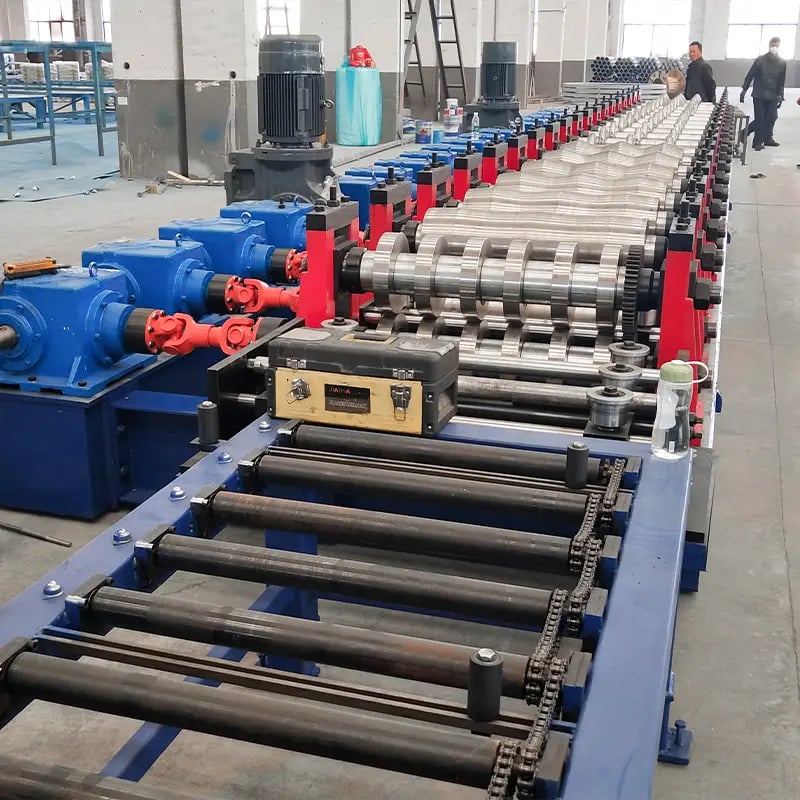
- विशेष आकार वाले रोलरों के साथ फॉर्मिंग स्टेशन, जो सपाट स्ट्रिप को क्रमशः वर्गाकार ट्यूब में ढालते हैं।
- ट्यूब के आयाम कैलिब्रेट करने के लिए साइज़िंग स्टेशन।
- ट्यूबों को निर्धारित लंबाई में काटने के लिए कटऑफ प्रेस।
- फिनिशिंग – पंचिंग, नॉचिंग और छेद बनाना।
- तैयार ट्यूबों के लिए निकास टेबल।
उन्नत रोल फॉर्मिंग प्रणालियों में कटऑफ प्रेस के संचालन के दौरान निरंतर उत्पादन के लिए लूपर या संचय टावर और हीट ट्रीटमेंट के लिए कूलिंग टेबल भी एकीकृत होते हैं।
तालिका 2: स्क्वायर ट्यूब रोल फॉर्मिंग मशीनों के प्रमुख घटक
| घटक | उद्देश्य | विचार |
|---|---|---|
| डिकॉयलर | कॉइल को थामना और खोलना | पेऑफ रील, क्षमता, मोटरयुक्त |
| फीडिंग मैकेनिज्म | स्ट्रिप खींचता और संरेखित करता है | स्टैंडों की संख्या, स्ट्रेटनर का प्रकार |
| फॉर्मिंग स्टेशन | क्रमिक रूप से प्रोफाइल बनाता है | स्टैंडों की संख्या, रोलर डिज़ाइन |
| साइज़िंग स्टेशन | आयाम कैलिब्रेट करता है | स्टैंडों की संख्या, रोलर व्यास |
| कटऑफ प्रेस | ट्यूबों को लंबाई में काटता है | ब्लेड का प्रकार, स्वचालन सुविधाएँ |
| फिनिशिंग | पंचिंग, नॉचिंग, छेद | अनुप्रयोग की आवश्यकताएँ |
| लूपर/टावर | निरंतर संचालन संभव करता है | ऊँचाई, संचय विधि |
| कूलिंग टेबल | नियंत्रित शीतलन | लंबाई, शीतलन प्रवाह नियंत्रण |
स्क्वायर ट्यूब रोल-फॉर्मिंग के लिए डिज़ाइन संबंधी विचार
स्क्वायर ट्यूब रोल फॉर्मिंग मशीन के डिज़ाइन में विचार करने योग्य प्रमुख पहलू:
- रोलर के आयाम – पिच सर्कल व्यास मोड़ का रेडियस निर्धारित करता है। रोलर की चौड़ाई दबाव वितरण को प्रभावित करती है।
- रोलर स्टैंडों की संख्या – अधिक स्टैंड दरारों से बचने के लिए क्रमिक मोड़ देते हैं। 8-10 सामान्य है।
- मैंड्रेल डिज़ाइन – आंतरिक मैंड्रेल प्रोफाइल के भीतर सहारा देते हैं। मैंड्रेल का मोड़ रेडियस ट्यूब के आयामों को प्रभावित करता है।
- रोल अलग करने वाला बल – सामग्री के प्रवेश और निकास के लिए फॉर्मिंग रोलों को अलग करने वाला बल।
- रोल बेयरिंग – उच्च लोड सहन करें। सटीकता और लंबी सेवा-आयु के लिए लीनियर बेयरिंग आम हैं।
- रोल समानांतरता – मरोड़ से बचने के लिए रोलों को सटीक रूप से समानांतर रखना चाहिए।
- रोल सामग्री – मिश्रधातु स्टील जैसी तन्य सामग्री मोड़ते समय लगने वाले विरूपण बल सहती हैं।
- स्नेहन – गॉलिंग रोकता है और सामग्री का प्रवाह आसान करता है। तेल, ग्रीस, ग्रेफाइट और बोरॉन नाइट्राइड उपयोग किए जाते हैं।
- मोटर का आकार – उत्पादन गति निर्धारित करता है। AC वेक्टर ड्राइव सटीक नियंत्रण देते हैं।
- फ्रेम की कठोरता – लोड में विक्षेप कम करती है। रोल केंद्र स्थिर रहते हैं।
तालिका 3: स्क्वायर ट्यूब रोल फॉर्मिंग मशीन के डिज़ाइन संबंधी विचार
| डिज़ाइन पहलू | महत्व | सर्वोत्तम प्रथाएँ |
|---|---|---|
| रोलर के आयाम | महत्वपूर्ण | मोड़ रेडियस और दबाव वितरण अनुकूलित करें |
| स्टैंडों की संख्या | अत्यंत महत्वपूर्ण | क्रमिक मोड़ के लिए 8-10 स्टेशन सामान्य हैं |
| मैंड्रेल डिज़ाइन | आवश्यक | मैंड्रेल रेडियस को इच्छित ट्यूब आकार से मिलाएँ |
| रोल अलग करने वाला बल | प्रमुख | न्यूमैटिक या हाइड्रॉलिक सिलिंडर उपयोग करें |
| रोल बेयरिंग | महत्वपूर्ण | हेवी-ड्यूटी लीनियर गाइड बेयरिंग उपयोग करें |
| रोल समानांतरता | अत्यंत महत्वपूर्ण | सटीक संरेखण, कोई मरोड़ नहीं |
| रोल सामग्री | उल्लेखनीय | कठोरित मिश्रधातु स्टील उपयोग करें |
| स्नेहन | आवश्यक | तेल, ग्रीस, ग्रेफाइट, बोरॉन नाइट्राइड |
| मोटर का आकार | महत्वपूर्ण | गति नियंत्रण के लिए AC वेक्टर ड्राइव |
| फ्रेम की कठोरता | बहुत महत्वपूर्ण | लोड में विक्षेप कम करें |
विशेषज्ञ सुझाव: डिज़ाइन प्रक्रिया के दौरान अनुभवी रोल फॉर्मिंग मशीन निर्माताओं के साथ काम करें, ताकि घटकों के आकार, सामग्री की आवश्यकताओं और उपकरण इंजीनियरिंग में उनकी विशेषज्ञता का लाभ मिल सके।
स्क्वायर ट्यूब रोल-फॉर्मिंग मशीनों के सामान्य विनिर्देश
तकनीकी विनिर्देश उत्पादन की आवश्यकताओं पर निर्भर करते हैं। सामान्य पैरामीटर:
- ट्यूब के आकार – 50×50 mm से 400×400 mm तक के वर्गाकार आकार संभव हैं। आयताकार आकार भी बनाए जाते हैं।
- मोटाई सीमा – 0.3 mm से 3 mm। अधिकांश अनुप्रयोगों के लिए 1 से 2 mm इष्टतम है।
- चौड़ाई सीमा – 2000 mm चौड़ी तक की कॉइल संसाधित की जा सकती हैं।
- लंबाइयाँ – आम तौर पर 1 से 6 m लंबी ट्यूबें बनाई जाती हैं। इससे अधिक लंबाई भी संभव है।
- सामग्री – माइल्ड स्टील, स्टेनलेस स्टील, एल्युमिनियम और तांबे की मिश्रधातुएँ।
- फिनिशिंग विकल्प – पंचिंग, नॉचिंग और छेद बनाना।
- उत्पादन गति – सामान्यतः 10 से 15 m/min। स्वचालित लाइनों में अधिक गति संभव है।
- ड्राइव प्रकार – इलेक्ट्रिक सर्वो, हाइड्रॉलिक, न्यूमैटिक।
तालिका 4: स्क्वायर ट्यूब रोल-फॉर्मिंग मशीनों के सामान्य विनिर्देश
| पैरामीटर | सामान्य मान |
|---|---|
| ट्यूब के आकार | 50×50 mm से 400×400 mm |
| मोटाई सीमा | 0.3 से 3 mm |
| चौड़ाई सीमा | 2000 mm तक |
| लंबाइयाँ | 1 से 6 m |
| सामग्री | माइल्ड स्टील, स्टेनलेस स्टील, एल्युमिनियम आदि |
| फिनिशिंग विकल्प | पंचिंग, नॉचिंग, छेद |
| उत्पादन गति | 10 से 15 m/min |
| ड्राइव प्रकार | इलेक्ट्रिक, हाइड्रॉलिक, न्यूमैटिक |
सटीकता से ग्राइंड किए बेयरिंग सीट, AC वेक्टर ड्राइव और गुणवत्तापूर्ण आपूर्तिकर्ताओं के एकीकृत रोलर तथा घटक गति और आयामी सटीकता बढ़ाते हैं।
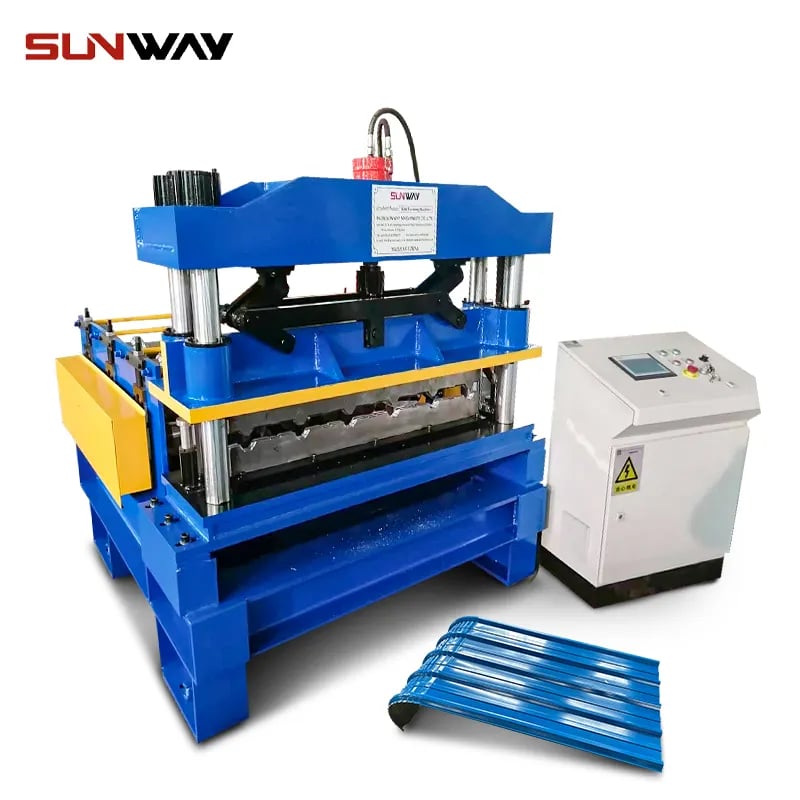
स्क्वायर ट्यूब प्रोफाइल के अनुप्रयोग और उपयोग
रोल फॉर्मिंग से बने स्क्वायर ट्यूब प्रोफाइल के प्रमुख अनुप्रयोग:
संरचनात्मक अनुप्रयोग
- भवन और निर्माण के फ्रेम
- स्कैफोल्डिंग
- ट्रेलर और कन्वेयर सिस्टम
- क्रेन बीम
- कृषि उपकरण
सजावटी अनुप्रयोग
- फर्नीचर फ्रेम
- रेलिंग और बैलस्ट्रेड
- गेट, बाड़ और हैंडरेल
- दुकानों की फिटिंग
ऑटोमोटिव अनुप्रयोग
- चेसिस, एक्सल और स्टेबलाइज़र
- एग्जॉस्ट पाइप
- टो बार और रूफ रैक
स्क्वायर ट्यूब प्रोफाइल संरचनात्मक अनुप्रयोगों के लिए उत्कृष्ट मज़बूती और सजावटी उपयोगों के लिए आकर्षक रूप देते हैं। इनके अन्य लाभों में अच्छा संक्षारण प्रतिरोध और आयामी स्थिरता शामिल हैं।
तालिका 5: रोल फॉर्मिंग से बने स्क्वायर ट्यूब प्रोफाइल के अनुप्रयोग
| श्रेणी | अनुप्रयोग |
|---|---|
| संरचनात्मक | भवन फ्रेम, स्कैफोल्डिंग, कन्वेयर |
| सजावटी | फर्नीचर, रेलिंग, बाड़ |
| ऑटोमोटिव | चेसिस, एक्सल, एग्जॉस्ट पाइप |
स्क्वायर ट्यूब रोल-फॉर्मिंग मशीन आपूर्तिकर्ता का चुनाव
स्क्वायर ट्यूब रोल फॉर्मिंग मशीन का आपूर्तिकर्ता चुनते समय प्रमुख कारक:
- अनुभव – रोल फॉर्मिंग समाधान देने के वर्षों की संख्या। लंबा अनुभव बेहतर है।
- उत्पादन पैमाना – छोटे प्रोटोटाइपिंग लाइन से लेकर उच्च उत्पादन वाली स्वचालित लाइन तक देने की आपूर्तिकर्ता की क्षमता।
- अनुकूलन कौशल – कस्टम प्रोफाइलों के अनुरूप समाधान देने की विशेषज्ञता। तेज़ चेंजओवर की क्षमता।
- गुणवत्ता मानक – कठोर गुणवत्ता नियंत्रण और परीक्षण क्षमता। ISO प्रमाणन को प्राथमिकता दें।
- सेवा रिकॉर्ड – सेवा अनुरोधों पर तत्परता और तकनीकी सहायता की विश्वसनीयता। ग्राहक समीक्षाएँ जाँचें।
- मूल्य निर्धारण – प्रतिस्पर्धी कीमत चुनें, लेकिन गुणवत्ता से समझौता करने वाली बहुत कम बोली से बचें। TCO पर विचार करें।
- लीड टाइम – उत्पादन और डिलीवरी का समय। 8-12 weeks सामान्य है; तेज़ आपूर्ति बेहतर है।
तालिका 6: स्क्वायर ट्यूब रोल फॉर्मिंग मशीन आपूर्तिकर्ताओं के चयन मानदंड
| मानदंड | सर्वोत्तम प्रथाएँ |
|---|---|
| अनुभव | व्यवसाय के वर्षों की संख्या, अनुभव रिकॉर्ड |
| उत्पादन पैमाना | प्रोटोटाइपिंग से उच्च-मात्रा उत्पादन तक की क्षमता |
| अनुकूलन कौशल | कस्टम प्रोफाइल की विशेषज्ञता, तेज़ चेंजओवर |
| गुणवत्ता मानक | कठोर QC, ISO प्रमाणन |
| सेवा रिकॉर्ड | तत्परता, तकनीकी सहायता |
| मूल्य निर्धारण | प्रतिस्पर्धी, लेकिन बहुत कम नहीं बोली |
| लीड टाइम | 8-12 weeks सामान्य। इससे तेज़ आपूर्ति बेहतर। |
विश्वसनीयता के लिए Foshan YSD Roll Forming Machinery जैसे भरोसेमंद अंतरराष्ट्रीय मशीन निर्माताओं या प्रतिष्ठित क्षेत्रीय आपूर्तिकर्ताओं के साथ काम करें।
स्क्वायर ट्यूब रोल-फॉर्मिंग मशीन की कीमत संबंधी विचार
स्क्वायर ट्यूब रोल फॉर्मिंग मशीनों की कीमतें इन बातों के आधार पर बदलती हैं:
- उत्पादन आउटपुट – अधिक क्षमता वाली लाइनों की कीमत अधिक होती है।
- स्वचालन स्तर – मैनुअल या स्वचालित फीडिंग और कटऑफ।
- आकार सीमा – व्यापक रेंज के लिए क्विक-चेंज क्षमता चाहिए।
- अनुकूलन – विशेष प्रोफाइल इंजीनियरिंग लागत बढ़ाते हैं।
- सामग्री – स्टेनलेस स्टील और एल्युमिनियम के लिए मशीनें माइल्ड स्टील वाली मशीनों से महँगी होती हैं।
- ब्रांड प्रतिष्ठा – प्रीमियम ब्रांड की कीमतें अधिक होती हैं।
छोटे पैमाने की मैनुअल रोल फॉर्मिंग मशीनों के लिए:
- एक छोटे ट्यूब आकार का उत्पादन करने वाली बुनियादी मशीन: $15,000 से $30,000
- अधिक और परिवर्तनीय आकारों की क्षमता: $30,000 से $60,000
उच्च उत्पादन वाली स्वचालित लाइनों के लिए:
- एक प्रोफाइल के लिए स्थिर, उच्च-क्षमता लाइनें: $60,000 से $100,000
- क्विक-चेंज लचीली लाइनें: $80,000 से $150,000
- जटिल, अनेक प्रोफाइलों वाली परिवर्तनीय लाइनें: $120,000+
तालिका 7: स्क्वायर ट्यूब रोल फॉर्मिंग मशीनों की मूल्य सीमाएँ
| मशीन प्रकार | सामान्य मूल्य सीमा |
|---|---|
| छोटा मैनुअल रोल फॉर्मर, स्थिर | $15,000 – $30,000 |
| मध्यम मैनुअल, क्विक-चेंज | $30,000 – $60,000 |
| बड़ा स्वचालित, स्थिर प्रोफाइल | $60,000 – $100,000 |
| बड़ा स्वचालित, परिवर्तनीय आकार | $80,000 – $150,000 |
| जटिल, लचीला, उच्च-उत्पादन | $120,000+ |
अपनी वार्षिक उत्पादन आवश्यकता के आधार पर आपूर्तिकर्ताओं से विस्तृत कोटेशन माँगें। बजट और प्रीमियम मशीनों की तुलना करते समय संचालन, रखरखाव, डाउनटाइम और चेंजओवर समय जैसी दीर्घकालीन लागतों पर विचार करें।
स्क्वायर ट्यूब रोल-फॉर्मिंग मशीनों की स्थापना और संचालन
उत्पादन दक्षता, सुरक्षा और मशीन की लंबी आयु के लिए उचित स्थापना और संचालन प्रक्रियाएँ आवश्यक हैं।
स्थापना दिशानिर्देश
- समतल, स्तरित कंक्रीट फर्श पर रखें। मज़बूती से एंकर करें।
- कॉइल लोड करने और सामग्री उतारने के लिए चारों ओर पर्याप्त जगह रखें।
- स्थानीय संहिताओं के अनुसार विद्युत कनेक्शन लगाएँ।
- लूपर और कटऑफ प्रेस जैसे सहायक उपकरण उचित स्थान पर रखें।
- सुरक्षा संहिताओं के अनुसार सुरक्षा गार्ड, बाड़ और चिह्न लगाएँ।
- उत्पादन से पहले सही कार्य की पुष्टि के लिए परीक्षण रन करें।
संचालन दिशानिर्देश
- ओवरहेड क्रेन और क्लैंप से कॉइल सावधानीपूर्वक डिकॉइलर पर लोड करें।
- स्ट्रिप को प्रवेश गाइडों और रोलरों से गुज़ारें। गाइड समायोजित करें।
- आवश्यक ट्यूब आयामों के अनुसार मैंड्रेल आकार और रोलर की दूरी तय करें।
- ट्यूब की लंबाई के अनुसार कटऑफ प्रेस स्ट्रोक और ब्लेड गैप सेट करें।
- स्ट्रिप प्रवाह और गुणवत्ता जाँचने के लिए धीमी गति पर परीक्षण रन शुरू करें।
- सामग्री की सुचारु फीड की पुष्टि के बाद गति धीरे-धीरे बढ़ाएँ।
- ट्यूब आयामों की नमूना पुष्टि के लिए मोटाई गेज उपयोग करें।
- उत्पादन के दौरान आवश्यकता अनुसार स्नेहक लगाएँ और शीतलन करें।
- सभी चरणों में सुरक्षा उपकरणों और प्रोटोकॉल का पालन सुनिश्चित करें।
तालिका 8: रोल फॉर्मिंग मशीनों की स्थापना और संचालन के दिशानिर्देश
| चरण | प्रक्रिया |
|---|---|
| स्थापना | समतल, स्तरित आधार मज़बूती से एंकर करें उपयोगिता कनेक्शन सुरक्षा उपकरण |
| संचालन | कॉइल लोडिंग प्रक्रिया सामग्री थ्रेडिंग मैंड्रेल और रोल दूरी सेट करें कटऑफ प्रेस सेट करें धीरे शुरू करें, गति बढ़ाएँ आकार जाँचने के लिए गेज उपयोग करें स्नेहन करें सुरक्षा प्रोटोकॉल का पालन करें |
प्रदर्शन अधिकतम करने के लिए आपूर्तिकर्ता के दिशानिर्देशों पर आधारित प्रक्रियाओं का मशीन ऑपरेटरों को पूरा प्रशिक्षण दें।
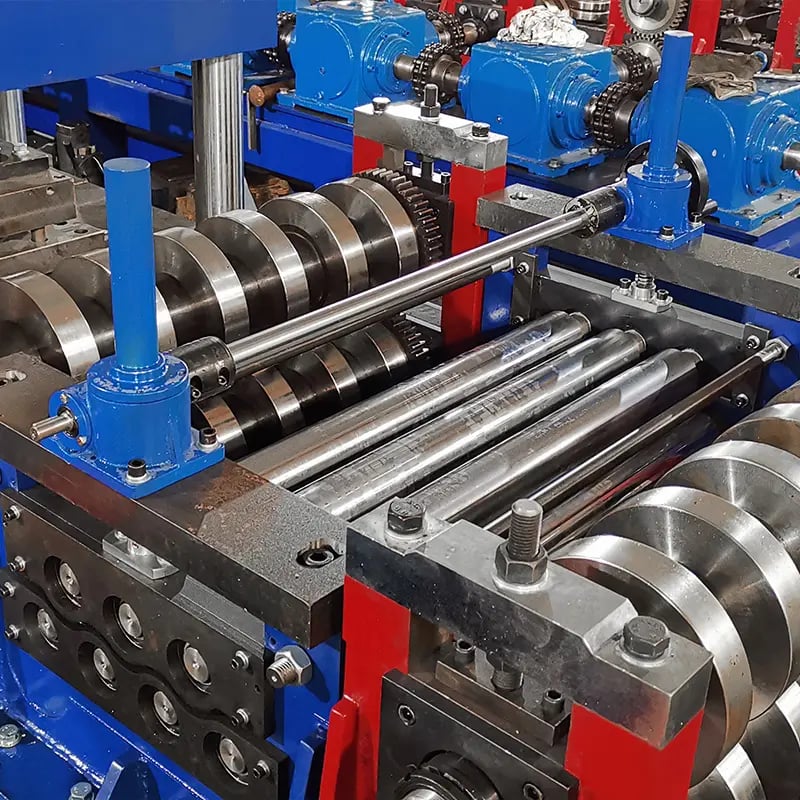
स्क्वायर ट्यूब रोल-फॉर्मिंग उपकरण का रखरखाव
नियमित रखरखाव से स्क्वायर ट्यूब रोल फॉर्मिंग मशीन की आयु, प्रदर्शन और सुरक्षा बेहतर होती है।
- बोल्ट, गार्ड और विद्युत भागों की जाँच करते हुए रोज़ सफाई और निरीक्षण करें।
- निर्दिष्ट अनुसार रोलर, बेयरिंग और चलते घटकों को स्नेहक लगाएँ।
- रोलर और गाइड जाँचें। क्षतिग्रस्त या घिसे पुर्जे तुरंत बदलें।
- हाइड्रॉलिक प्रणाली और होज़ की पुष्टि करें। रिसाव तुरंत ठीक करें।
- विद्युत वायरिंग के इन्सुलेशन की स्थिति जाँचें। क्षति की मरम्मत करें।
- चेन तनाव, स्प्रॉकेट और गियर जाँचें। दिशानिर्देशों के अनुसार समायोजित करें।
- न्यूमैटिक प्रणाली के कनेक्शन, दबाव और वाल्व जाँचें।
- पुष्टि करें कि कटिंग ब्लेड तेज़ हों और गैप सही हो।
- ड्राइव बेल्ट, पुली और संरेखण जाँचें। आवश्यकता अनुसार बेल्ट का तनाव समायोजित करें।
- गलत संरेखण से बचने के लिए फ्रेम के ढीले बोल्ट कसें।
तालिका 9: रोल फॉर्मिंग मशीनों के लिए अनुशंसित रखरखाव कार्यक्रम
| आवृत्ति | कार्य |
|---|---|
| दैनिक | गार्ड, बोल्ट और विद्युत भाग जाँचें सफाई |
| साप्ताहिक | रोलर और बेयरिंग को स्नेहक लगाएँ रोलर और गाइड जाँचें हाइड्रॉलिक और विद्युत भाग जाँचें |
| मासिक | न्यूमैटिक, बेल्ट और ड्राइव संरेखण जाँचें ब्लेडों को तेज़ करें/बदलें |
| वार्षिक | फ्रेम की कठोरता जाँचें मोटर और ड्राइव का निरीक्षण घिसे हुए भागों को बदलें |
गतिविधियों और पुर्जे बदलने का हिसाब रखने के लिए रखरखाव लॉग रखें। मशीन की आयु बढ़ाने के लिए विस्तृत देखभाल हेतु वार्षिक रखरखाव बंदी तय करें।
सही स्क्वायर ट्यूब आकार का चुनाव कैसे करें
उपयुक्त स्क्वायर ट्यूब आकार चुनते समय इन मुख्य बातों का पालन करें:
- अनुप्रयोग – आकार भवन संरचना, बाड़ और कन्वेयर की आवश्यकताओं पर निर्भर करता है।
- लोड स्तर – भारी लोड के लिए बड़ा अनुप्रस्थ काट चुनें। अधिकतम लोड क्षमता जाँचें।
- स्पैन – बिना सहारे वाले लंबे स्पैन में झुकाव कम करने के लिए बड़े आकार की आवश्यकता हो सकती है।
- विक्षेपण सीमाएँ – अपेक्षित लोड के तहत विक्षेपण अनुमत सीमा में रखें।
- मज़बूती की आवश्यकताएँ – अधिक यील्ड स्ट्रेंथ वाली सामग्री समान लोड में पतली दीवारें संभव करती है।
- वज़न सीमाएँ – भारी ट्यूब स्थायी लोड बढ़ाती हैं। क्रेन की क्षमता जाँचें।
- लागत – बड़ी ट्यूब महँगी होती हैं, लेकिन सामग्री का उपयोग अनुकूलित करती हैं।
- मानक – स्थानीय निर्माण, भवन और सुरक्षा संहिताओं का पालन करें।
अनुप्रयोग के लिए कतरनी, बेंडिंग मोमेंट, विक्षेपण और तनाव की इंजीनियरिंग गणनाएँ करें। उपयुक्त डिज़ाइन मार्जिन और सुरक्षा गुणांकों के लिए विशेषज्ञ मार्गदर्शन लें।
तालिका 10: स्क्वायर ट्यूब आकार चुनने के मुख्य विचार
| कारक | दिशानिर्देश |
|---|---|
| अनुप्रयोग | संरचनात्मक आवश्यकताएँ, लोड का प्रकार |
| लोड स्तर | अधिकतम अपेक्षित लोड के अनुसार आकार |
| स्पैन | स्पैन में झुकाव और विक्षेपण कम करें |
| विक्षेपण सीमाएँ | अनुमत सीमाएँ जाँचें |
| मज़बूती की आवश्यकताएँ | अधिक मज़बूती, पतली दीवारें |
| वज़न सीमाएँ | भारी ट्यूब स्थायी लोड बढ़ाती है |
| लागत | बड़ा आकार सामग्री उपयोग अनुकूलित करता है, लेकिन लागत बढ़ाता है |
| मानक | स्थानीय भवन और सुरक्षा संहिताओं का पालन करें |
ऐसा मानक ट्यूब आकार चुनें जो इंजीनियरिंग आवश्यकताओं, लोड क्षमता, स्पैन सीमाओं और अनुप्रयोग के अनुकूल हो। कठोर परीक्षण के माध्यम से संरचनात्मक प्रदर्शन की पुष्टि करें।
स्क्वायर और आयताकार ट्यूब प्रोफाइलों की तुलना
वर्गाकार ट्यूब
- सभी दिशाओं में समान मज़बूती – मरोड़ कठोरता
- मज़बूती और वज़न का इष्टतम संतुलन
- सजावटी उपयोगों के लिए आकर्षक रूप
- जोड़ना और कनेक्ट करना आसान
- रोल फॉर्मिंग की सीमाओं के कारण आकार की रेंज सीमित
आयताकार ट्यूब
- एक अक्ष में अधिक मज़बूत – एकदिशीय लोड के लिए बेहतर
- बीम अनुप्रयोगों में बड़ा वेब क्षेत्र
- क्षेत्र आघूर्ण का अधिक द्वितीय मान
- फॉर्मिंग आकार की विस्तृत क्षमता
- जोड़ कनेक्ट करना कठिन
- उचित ब्रेसिंग न होने पर मरोड़ का जोखिम
तालिका 11: वर्गाकार और आयताकार ट्यूबों की तुलना
| पैरामीटर | वर्गाकार ट्यूब | आयताकार ट्यूब |
|---|---|---|
| मजबूती | सभी ओर समान | चौड़ाई अक्ष के साथ सबसे मज़बूत |
| दिखावट | दिखने में आकर्षक | औद्योगिक रूप |
| आकार सीमा | सामान्यतः 50 mm से 400 mm | 1000 mm तक चौड़ाई संभव |
| कनेक्शन | जोड़ना आसान | जोड़ों के लिए गसेट आवश्यक |
| अनुप्रयोग | संरचनात्मक और सजावटी | बीम, फ्रेम, संरचनाएँ |
| लागत | कम | 15-20% अधिक |
अधिकांश संरचनात्मक अनुप्रयोगों के लिए वर्गाकार ट्यूब कार्यक्षमता, लागत और रूप-सौंदर्य का सर्वोत्तम संतुलन देती हैं। लंबी स्पैन वाली बीम जैसे स्थानों पर, जहाँ एक दिशा में अधिक मज़बूती चाहिए, आयताकार प्रोफाइल लाभदायक होते हैं।
डिज़ाइन प्रक्रिया में दोनों प्रकारों पर विचार करें और विशेष अनुप्रयोग के लोड तथा आवश्यकताओं के लिए उपयुक्त आकार चुनें। विश्लेषण और परीक्षण से प्रदर्शन की पुष्टि करें।
रोल फॉर्मिंग मशीन सुरक्षा सुझाव
स्क्वायर ट्यूब रोल फॉर्मिंग उपकरण चलाते समय सुरक्षा सर्वोच्च प्राथमिकता होनी चाहिए। मुख्य सुझाव:
- प्रवेश केवल प्रशिक्षित ऑपरेटरों तक सीमित रखें।
- अनिवार्य PPE – सुरक्षा चश्मा, दस्ताने और मज़बूत जूते।
- कार्य क्षेत्र में पर्याप्त प्रकाश सुनिश्चित करें।
- कार्य क्षेत्र साफ़ और अव्यवस्था से मुक्त रखें।
- चलते पुर्जों के पास ढीले कपड़े या आभूषण न पहनें।
- फँसने से बचाने के लिए लंबे बाल बाँधें।
- संचालन के दौरान कभी भी रोलरों के बीच हाथ न डालें।
- ट्यूब सँभालने के लिए नंगे हाथों के बजाय क्लैंप उपयोग करें।
- रखरखाव के लिए लॉकआउट/टैगआउट प्रक्रियाओं का पालन करें।
- प्रवेश सीमित करने के लिए सुरक्षा मैट और बाड़ लगाएँ।
- मशीन शुरू करने, चलाने और बंद करने के चरण स्पष्ट रूप से लेबल करें।
- आपातकालीन स्टॉप आसानी से पहुँचने योग्य स्थानों पर लगाएँ।
- गार्ड, इंटरलॉक और E-stop का नियमित निरीक्षण करें।
- स्थानीय सुरक्षा संहिताओं का पालन करें और चेतावनी संकेत प्रदर्शित करें।
तालिका 12: रोल फॉर्मिंग मशीन सुरक्षा सुझाव
| मुख्य क्षेत्र | सुरक्षित कार्यप्रथाएँ |
|---|---|
| एक्सेस | केवल प्रशिक्षित ऑपरेटरों को अनुमति दें |
| PPE | अनिवार्य सुरक्षा उपकरण |
| हाउसकीपिंग | साफ़ और अव्यवस्था-मुक्त स्थान |
| व्यवहार | ढीले कपड़े या आभूषण नहीं |
| रखरखाव | लॉकआउट/टैगआउट प्रक्रिया अपनाएँ |
| सुरक्षा उपाय | बाड़, मैट और अवरोधक लगाएँ |
| लेबलिंग | चरणों पर स्पष्ट निर्देश |
| निरीक्षण | गार्ड, इंटरलॉक और E-stop जाँचें |
| अनुपालन | सुरक्षा संहिताओं और मानकों का पालन करें |
डिज़ाइन से लेकर दैनिक उत्पादन तक हर चरण में सुरक्षा शामिल करें। जोखिम आकलन करें और सभी व्यावहारिक सुरक्षा उपाय लागू करें। सुरक्षा को सर्वोच्च प्राथमिकता दें।
रोल फॉर्मिंग मशीन की सामान्य समस्याओं का निवारण
स्क्वायर ट्यूब रोल फॉर्मिंग मशीन की कुछ सामान्य समस्याएँ और उपाय:
मुड़ी या विकृत ट्यूबें
- गलत संरेखित रोल – उन्हें सटीक समानांतर स्थिति में फिर संरेखित करें
- रोल व्यास असमान – क्षतिग्रस्त रोल बदलें
- रोलर गैप अनुचित – प्रक्रिया के अनुसार समान गैप सेट करें
- स्ट्रिप सामग्री केंद्रित नहीं – सामग्री को रोलर की मध्यरेखा में निर्देशित करें
आयामी विचलन
- घिसे रोल – उनकी सतह फिर से मशीन करें या रोल बदलें
- क्षतिग्रस्त/गलत मैंड्रेल – सही आकार का मैंड्रेल लगाएँ
- रोल गैप गलत – सटीक स्पेसर से फिर सेट करें
- स्ट्रिप तनाव अत्यधिक – कॉइल ब्रेक का ड्रैग घटाएँ
- गंदी/सूखी सामग्री – स्नेहन बढ़ाएँ
सतह के दोष
- रोलर क्षतिग्रस्त – दोषपूर्ण रोलों की मरम्मत करें या बदलें
- मलबा जमा – रोलर और गाइड साफ़ करें
- सूखी सामग्री – उचित स्नेहन उपयोग करें
- स्ट्रिप स्लिटिंग की समस्या – किनारे की तैयारी सुधारें
बिना कटे ट्यूब
- कुंद ब्लेड – उन्हें तेज़ करें या घिसे ब्लेड बदलें
- ब्लेड गैप बहुत बड़ा – विनिर्देश के अनुसार गैप घटाएँ
- कटऑफ प्रेस फीड गलत संरेखित – स्ट्रिपों को कटऑफ में फिर संरेखित करें
- स्ट्रिप में अत्यधिक कंपन – कटऑफ तक सामग्री का प्रवाह स्थिर करें
तालिका 13: रोल फॉर्मिंग मशीन की सामान्य समस्याओं का निवारण
| समस्या | संभावित कारण | समाधान |
|---|---|---|
| मुड़ी ट्यूबें | गलत संरेखित रोल असमान रोल व्यास अनुचित गैप केंद्र से हटकर स्ट्रिप | रोल फिर संरेखित करें क्षतिग्रस्त रोल बदलें समान गैप सेट करें सामग्री केंद्रित करें |
| आयामी त्रुटियाँ | घिसे रोल गलत मैंड्रेल गलत गैप अत्यधिक तनाव | रोल की सतह फिर मशीन करें/बदलें सही मैंड्रेल लगाएँ गैप सही ढंग से फिर सेट करें कॉइल ब्रेक ड्रैग घटाएँ |
| सतह के दोष | रोलर क्षति मलबा जमा होना सूखी सामग्री खराब किनारा | रोल की मरम्मत करें/बदलें अच्छी तरह साफ़ करें उचित स्नेहन उपयोग करें किनारा सुधारें |
| बिना कटे ट्यूब | कुंद ब्लेड अत्यधिक ब्लेड गैप फीड का गलत संरेखण अत्यधिक कंपन | ब्लेडों को तेज़ करें/बदलें ब्लेड गैप घटाएँ फीड फिर संरेखित करें सामग्री प्रवाह स्थिर करें |
सुधार करने से पहले मूल कारणों की पूरी जाँच करें। गुणवत्ता की कठिन समस्याओं के समाधान के लिए आपूर्तिकर्ता की सहायता लें।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: किस मोटाई की सामग्री को रोल फॉर्म किया जा सकता है?
उत्तर: अधिकांश रोल फॉर्मिंग मशीनें 0.3 mm से 3 mm मोटाई तक संसाधित कर सकती हैं। अच्छी फॉर्मेबिलिटी के लिए 1 से 2 mm की सीमा इष्टतम है।
प्रश्न: रोल फॉर्मिंग से किन मिश्रधातुओं को आकार दिया जा सकता है?
उत्तर: माइल्ड स्टील, स्टेनलेस स्टील, एल्युमिनियम और तांबे की मिश्रधातुएँ। कोल्ड फॉर्मिंग के लिए सामग्री में पर्याप्त तन्यता होनी चाहिए।
प्रश्न: बनाई जाने वाली ट्यूबों की लंबाई कितनी होती है?
उत्तर: मानक लंबाइयाँ 1 से 6 मीटर होती हैं। कस्टम ऑफलाइन कटिंग से इससे अधिक लंबाई भी संभव है।
प्रश्न: क्या स्क्वायर ट्यूब के अलावा अन्य प्रोफाइल बनाए जा सकते हैं?
उत्तर: हाँ, आयताकार, गोल, C-सेक्शन, एंगल और कस्टम प्रोफाइल भी रोल फॉर्म किए जा सकते हैं।
प्रश्न: उत्पादन दर कितनी तेज़ है?
उत्तर: सामान्यतः प्रति मिनट 10-15 मीटर। स्वचालित उच्च-गति वाली लाइनें 30 m/min से अधिक हासिल कर सकती हैं।
प्रश्न: प्रक्रिया की दक्षता को कौन-से कारक प्रभावित करते हैं?
उत्तर: रोलर डिज़ाइन, सटीक संरेखण, स्नेहन, स्ट्रिप फीड दर और मैंड्रेल का आकार।
प्रश्न: आकार बदलने में कितना समय लगता है?
उत्तर: क्विक-चेंज मशीनों में फॉर्मिंग रोलर और मैंड्रेल 1-2 घंटे में बदले जा सकते हैं। स्थिर रोल फॉर्मर में 4+ घंटे लगते हैं।
प्रश्न: ट्यूब के आयामों में कौन-सी सहनशीलता रखी जा सकती है?
उत्तर: रोल फॉर्मिंग में +/- 0.5 mm आयामी सटीकता रखी जा सकती है। द्वितीयक प्रक्रियाएँ परिशुद्धता और बढ़ाती हैं।
प्रश्न: कौन-से सुरक्षा उपाय सुझाए जाते हैं?
उत्तर: सुरक्षा गार्ड, अवरोधक, इंटरलॉक, E-stop, PPE, प्रशिक्षण और सुरक्षित संचालन पद्धतियाँ।
प्रश्न: किस नियमित रखरखाव की आवश्यकता होती है?
उत्तर: सफाई, स्नेहन, रोलर और गाइड का निरीक्षण तथा हाइड्रॉलिक, विद्युत, न्यूमैटिक और अन्य चलते पुर्जों की जाँच।
प्रश्न: रोल-फॉर्म की गई ट्यूबों की गुणवत्ता समस्याएँ कैसे हल की जा सकती हैं?
उत्तर: पहले मूल कारण की पूरी जाँच करें। फॉर्मिंग पद्धतियों की पहचान और सुधार के लिए आपूर्तिकर्ता के साथ काम करें।
प्रश्न: वर्गाकार और आयताकार ट्यूबों में कौन बेहतर है?
उत्तर: वर्गाकार ट्यूब आम तौर पर लागत, मज़बूती और दिखावट का बेहतर संतुलन देती हैं। आयताकार ट्यूब लंबी स्पैन वाली बीम के लिए लाभदायक हैं।
प्रश्न: कस्टम प्रोफाइल या सुविधाएँ कैसे प्राप्त करें?
उत्तर: अनुभवी रोल फॉर्मिंग साझेदार विशेष प्रोफाइलों के लिए कस्टम टूलिंग डिज़ाइन और निर्मित कर सकते हैं। कोटेशन पाने के लिए प्रोफाइल के चित्र साझा करें।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) स्क्वायर ट्यूबों के लिए डायरेक्ट-फॉर्मिंग और ERW ट्यूब मिलों में क्या अंतर है?
डायरेक्ट-फॉर्मिंग स्क्वायर ट्यूब रोल फॉर्मिंग मशीनें पहले गोल ट्यूब बनाए बिना स्ट्रिप को सीधे वर्गाकार/आयताकार प्रोफाइल में ढालती हैं, जिससे कोनों पर पतलापन घटता है और आयामी एकरूपता बेहतर होती है। ERW (पहले गोल, फिर वर्गाकार) मिलें पहले गोल ट्यूब बनाकर उसे वर्गाकार आकार में कैलिब्रेट करती हैं; इससे कोनों पर सामग्री पतली हो सकती है, लेकिन मौजूदा टूलिंग के लिए यह तरीका उपयुक्त हो सकता है।
2) समायोज्य स्क्वायर ट्यूब रोल फॉर्मिंग मशीनें आकार बदलने पर सटीकता कैसे बनाए रखती हैं?
वे सर्वो-स्थित स्टैंड, रोल गैप/मैंड्रेल आकार के लिए डिजिटल रेसिपी, क्विक-चेंज कैसेट और साइज़िंग भाग में लेज़र गेजिंग का उपयोग करती हैं, ताकि बदलाव के बाद भुजा के आयाम ±0.3–0.5 mm के भीतर रहें।
3) क्या उच्च-मज़बूती वाले स्टील (HSS) और गैल्वनाइज़्ड कॉइल एक ही लाइन पर चलाई जा सकती हैं?
हाँ, लेकिन प्रोफाइल-विशिष्ट पास डिज़ाइन, बड़े मोड़ रेडियस, अधिक मोटर टॉर्क, कठोरित/पॉलिश किए रोल और स्नेहन रणनीतियाँ चाहिए। तन्यता डेटा से पुष्टि करें और ASTM A500/A1085 या EN 10219 के अनुसार कोने के पतलेपन तथा समतलता की जाँच करें।
4) स्क्वायर ट्यूब रोल फॉर्मिंग लाइनों में कौन-से इनलाइन संचालन सबसे आम हैं?
प्री-पंचिंग, एम्बॉसिंग, स्लॉटिंग, ID चैम्फरिंग और मार्कर प्रिंटिंग। संरचनात्मक उत्पादों के लिए इनलाइन वेल्ड सीम ट्रैकिंग (ERW में) और एडी-करंट वेल्ड परीक्षण आम हैं; डायरेक्ट-फॉर्मिंग के लिए इनलाइन आयामी लेज़र स्कैनिंग को प्राथमिकता दी जाती है।
5) मोटी दीवार वाली स्क्वायर ट्यूबों के लिए कौन-सी कटऑफ प्रणालियाँ बेहतर हैं?
सर्वो सिंक्रोनाइज़ेशन वाली फ्लाइंग कोल्ड सॉ कम बर्र वाली कटिंग देती हैं और वर्गाकारता बनाए रखती हैं; पतली दीवारों के लिए हाइड्रॉलिक शीयर पर्याप्त हो सकती है। आरी का चयन दीवार की मोटाई, कोटिंग और गति लक्ष्यों पर निर्भर करता है।
स्क्वायर ट्यूब रोल-फॉर्मिंग मशीनों के लिए 2025 के उद्योग रुझान
- डायरेक्ट-फॉर्मिंग का अपनाना बढ़ रहा है: फैब्रिकेटर कोनों का पतलापन 15–25% घटाने और सामग्री बचाने के लिए पहले गोल, फिर वर्गाकार बनाने की विधि से डायरेक्ट-फॉर्मिंग की ओर जा रहे हैं।
- स्मार्ट चेंजओवर: सर्वो स्टैंड पोज़िशनिंग और कैसेट टूलिंग विविध ट्यूब SKU के लिए बदलाव का समय 35–55% घटाते हैं।
- इनलाइन मेट्रोलॉजी: बहु-अक्ष लेज़र गेज भुजा के आयाम, वर्गाकारता, मरोड़ और कोने के रेडियस की रीयल-टाइम पुष्टि करते हैं; डेटा SPC के लिए MES में भेजा जाता है।
- अधिक मज़बूत सामग्री: संरचनात्मक अनुप्रयोगों में S355–S500 और ASTM A1085 का बढ़ता उपयोग उन्नत ड्राइव और पास डिज़ाइन की माँग करता है।
- ऊर्जा और सुरक्षा उन्नयन: नई लाइनों में रीजनरेटिव ड्राइव और सेफ टॉर्क ऑफ सहित PL e सुरक्षा मानक बन रहे हैं।
- डिजिटल ट्विन: FEA-आधारित पास डिज़ाइन और वर्चुअल कमीशनिंग परीक्षण स्क्रैप घटाते हैं और ऑटोमोटिव अनुप्रयोगों के लिए PPAP तेज़ करते हैं।
2025 डेटा स्नैपशॉट (बाज़ार और तकनीकी बेंचमार्क)
| मीट्रिक (2025) | विशिष्ट मान/सीमा | स्क्वायर ट्यूब रोल फॉर्मिंग मशीनों पर प्रभाव | स्रोत |
|---|---|---|---|
| वैश्विक संरचनात्मक ट्यूब माँग वृद्धि (2025–2029 CAGR) | 3.5–4.8% | उच्च उत्पादन क्षमता वाली मॉड्यूलर लाइनों में निवेश को समर्थन | World Steel Association; बाज़ार रिपोर्ट |
| नई स्क्वायर ट्यूब लाइनों में डायरेक्ट-फॉर्मिंग का अपनाना | 30–40% | सामग्री की बचत और कोने की मोटाई पर बेहतर नियंत्रण | OEM संक्षिप्त विवरण (Fives, Formtek, Dallan) |
| सामान्य कट-लंबाई सटीकता (फ्लाइंग कोल्ड सॉ) | ±0.3–0.6 mm | स्कैफोल्डिंग/फैब्रिकेशन में रीवर्क घटाता है | OEM डेटाशीट |
| रीजनरेटिव ड्राइव से ऊर्जा में कमी | 10–18% | प्रति टन ट्यूब उत्पादन की OPEX लागत कम | ABB/Siemens एप्लिकेशन नोट्स |
| सामान्य गेज रेंज (स्क्वायर ट्यूब) | दीवार की मोटाई 0.8–6.0 mm | ड्राइव/स्टैंड व्यापक बल सीमा सँभालने योग्य होने चाहिए | ASTM A500/A1085; EN 10219 |
| चेंजओवर समय (कैसेट टूलिंग) | 15–40 मिनट | विविध उत्पादों के उत्पादन में OEE बढ़ाता है | उद्योग केस रिपोर्ट (FFJournal, Modern Metals) |
नोट: क्षेत्रीय मानकों (ASTM A500/A1085, EN 10219), वेल्डिंग और कोटिंग की अनुकूलता तथा स्थानीय सुरक्षा संहिताओं की हमेशा पुष्टि करें।
प्रामाणिक संदर्भ:
- ASTM A500/A1085: https://www.astm.org
- EN 10219: https://standards.cencenelec.eu
- वर्ल्ड स्टील एसोसिएशन: https://worldsteel.org
- मेटल कंस्ट्रक्शन एसोसिएशन: https://www.metalconstruction.org
नवीनतम अनुसंधान मामले
केस स्टडी 1: स्क्वायर ट्यूबों में सामग्री की खपत घटाने वाला डायरेक्ट-फॉर्मिंग उन्नयन (2025)
पृष्ठभूमि: 40×40×2.5 mm ट्यूब बनाने वाले स्कैफोल्डिंग निर्माता को राउंड-फिर-स्क्वायर ERW प्रक्रिया में अधिक स्क्रैप और कोनों पर पतलेपन की समस्या थी।
समाधान: सर्वो स्टैंड, इनलाइन लेज़र मेट्रोलॉजी और रेसिपी-आधारित पास डिज़ाइन वाली डायरेक्ट-फॉर्मिंग स्क्वायर ट्यूब रोल फॉर्मिंग लाइन लगाई।
परिणाम: कोनों का पतलापन 21% घटा; यील्ड 1.3% बढ़ी; चेंजओवर समय 55 से घटकर 28 minutes हुआ; 85% उपयोग पर सालाना स्टील बचत ~240 tons रही।
केस स्टडी 2: मौजूदा लाइन पर उच्च-मज़बूती वाली S460 आयताकार ट्यूब (2024)
पृष्ठभूमि: एक संरचनात्मक फैब्रिकेटर को पूरी मिल बदले बिना 120×60×4 mm S460 ट्यूबें चाहिए थीं।
समाधान: मुख्य ड्राइव और गियरबॉक्स उन्नत किए, FEA से पास फ्लावर अनुकूलित किया, उच्च-दबाव माइक्रो-स्नेहन लागू किया और कार्बाइड ब्लेड वाली फ्लाइंग कोल्ड सॉ अपनाई।
परिणाम: 22 m/min पर स्थिर उत्पादन मिला; वर्गाकारता 0.4 mm के भीतर रही; स्क्रैप दर 3.2% से घटकर 1.4% हुई; ब्लेड आयु 35% बढ़ी।
विशेषज्ञों की राय
- Dr. Marco Rinaldi, Politecnico di Milano में फॉर्मिंग सिमुलेशन प्रमुख
“डायरेक्ट-फॉर्मिंग स्क्वायर ट्यूबों के कोनों पर संचित तनाव घटाती है। FEA-निर्देशित पास डिज़ाइन आमतौर पर मरोड़ स्थिर रखते हुए कोनों का पतलापन 15–25% कम करता है।” - Elaine Porter, Formtek Group में उत्पाद निदेशक
“सर्वो स्टैंड पोज़िशनिंग वाली कैसेट टूलिंग विविध ट्यूब उत्पादकों को सबसे तेज़ ROI देती है—कम चेंजओवर और बेहतर फर्स्ट-पास यील्ड के कारण अक्सर 12 months से भी कम में।” - David Chong, TWI (The Welding Institute) में वरिष्ठ वेल्डिंग इंजीनियर
“ERW-आधारित लाइनों में सीम की ऊष्मा का नियंत्रण और NDE—एडी करंट तथा थर्मोग्राफी—निर्णायक हैं। वेल्ड की अखंडता और आयामी स्थिरता का संबंध देखने के लिए इसे इनलाइन लेज़र गेजिंग के साथ जोड़ें।”
व्यावहारिक उपकरण/संसाधन
- मानक और डिज़ाइन
- ASTM A500/A1085 (संरचनात्मक ट्यूब) — https://www.astm.org
- EN 10219 (कोल्ड-फॉर्म्ड वेल्डेड संरचनात्मक खोखले सेक्शन) — https://standards.cencenelec.eu
- AISC Steel Construction Manual — https://www.aisc.org
- सिमुलेशन और पास डिज़ाइन
- COPRA RF (data M) — https://www.datam.de
- AutoForm/Forming — https://www.autoform.com
- Altair Inspire/Forming — https://www.altair.com
- मापन और QC
- Micro-Epsilon लेज़र प्रोफाइल सेंसर — https://www.micro-epsilon.com
- Keyence इनलाइन मेट्रोलॉजी — https://www.keyence.com
- ड्राइव और स्वचालन
- Siemens SINAMICS + TIA Portal — https://new.siemens.com
- ABB Motion — https://new.abb.com/drives
- उद्योग संबंधी जानकारी
- World Steel Association — https://worldsteel.org
- FFJournal — https://www.ffjournal.net
- Modern Metals — https://www.modernmetals.com
संदर्भ नोट: ASTM/EN मानकों और OEM पुस्तिकाओं के आधार पर प्रदर्शन तथा सुरक्षा की पुष्टि करें। बाज़ार के आँकड़े World Steel Association के पूर्वानुमानों और प्रतिष्ठित व्यापार पत्रिकाओं पर आधारित हैं।
अंतिम अपडेट: 2025-10-23
परिवर्तन-लेख: 5 FAQ जोड़े; डेटा तालिका सहित 2025 के रुझान शामिल किए; दो हालिया केस स्टडी दीं; विशेषज्ञों के विचार शामिल किए; प्रामाणिक लिंक वाले टूल/संसाधन संकलित किए।
अगली समीक्षा तिथि और ट्रिगर: 2026-05-15 या इससे पहले, यदि नए ASTM/EN संशोधन जारी हों, OEM डायरेक्ट-फॉर्मिंग बेंचमार्क प्रकाशित करें, या ट्यूब मिलों को प्रभावित करने वाले ऊर्जा/सुरक्षा नियम बदलें।





