
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

परिचय
रोल फॉर्मिंग धातु-कार्य की एक प्रक्रिया है, जिसमें धातु की पट्टियों को मोड़कर संरचनात्मक आकार दिए जाते हैं। फ्लैशिंग रोल फॉर्मिंग मशीनें रोल फॉर्मर का विशेष प्रकार हैं, जिनसे धातु की फ्लैशिंग बनाई जाती है। फ्लैशिंग शीट धातु होती है, जिसे छत की घाटियों, चिमनियों, खिड़कियों, दरवाज़ों और अन्य ऐसे स्थानों के आसपास लगाया जाता है जहाँ से इमारत में पानी घुस सकता है। फ्लैशिंग रोल फॉर्मर धातु की कॉइल को मुड़े हुए किनारों वाली विभिन्न प्रोफाइलों में ढालते हैं, जो शिंगल की तरह एक-दूसरे में जुड़कर खाली जगहों और जोड़ को ढकती हैं। इस लेख में फ्लैशिंग रोल फॉर्मिंग मशीनों के लाभ, उनकी कार्यप्रणाली, उनसे बनने वाली सामान्य फ्लैशिंग प्रोफाइल, उनके अनुप्रयोग और इस तकनीक का भविष्य बताया गया है।
फ्लैशिंग रोल फॉर्मिंग मशीनों के लाभ
फ्लैशिंग रोल फॉर्मर, फ्लैशिंग बनाने की अन्य विधियों की तुलना में कई लाभ देते हैं:
कुशल और स्वचालित
फ्लैशिंग रोल फॉर्मिंग अत्यंत कुशल और स्वचालित प्रक्रिया है। एल्यूमीनियम या गैल्वनाइज़्ड स्टील की कॉइल मशीन में डाली जाती है, जहाँ उसे 100 फुट/मिनट से अधिक की रेखीय गति पर ठंडे रूप में विभिन्न प्रोफाइलों में ढाला जाता है। यह स्वचालित प्रक्रिया अन्य निर्माण विधियों में आवश्यक कई मैनुअल चरणों को हटा देती है। बढ़ी हुई दक्षता से श्रम लागत कम होती है और उत्पादन तेज़ होता है।
सुसंगत गुणवत्ता और सटीकता
रोल-फॉर्म की गई फ्लैशिंग प्रोफाइलों के आयाम और गुणवत्ता अत्यंत एकसमान होते हैं। कंप्यूटर-नियंत्रित रोलर हर प्रोफाइल को सटीक आकार देते हैं और मैनुअल विधियों में आम विचलनों को दूर करते हैं। स्वचालन से एक-दूसरे में जुड़ने वाली सीम और किनारों की सटीकता भी बेहतर होती है। यह एकसमान गुणवत्ता फ्लैशिंग को शीघ्र स्थापित करने और जोड़ को कसकर जल-प्रतिरोधी बनाने में मदद करती है।
लचीला उत्पादन
रोलर बदलकर फ्लैशिंग रोल फॉर्मर मुड़े किनारों वाली विभिन्न प्रोफाइल बना सकते हैं। इससे एक ही मशीन पर फ्लैशिंग के कई आकार लचीले ढंग से बनाए जा सकते हैं। जरूरत के अनुसार कस्टम प्रोफाइल बनाना भी संभव होता है। आवश्यकतानुसार अलग-अलग रंगों और धातुओं को भी संसाधित किया जा सकता है।
कम अपशिष्ट
अन्य निर्माण प्रक्रियाओं की तुलना में रोल फॉर्मिंग में अपशिष्ट कम बनता है। कॉइल स्टॉक को अलग-अलग टुकड़े काटे और आकार दिए बिना आवश्यक लंबाइयों में लगातार फॉर्म किया जा सकता है। उत्पादन रन के दोनों सिरों पर बचा हुआ हिस्सा ही स्क्रैप तक सीमित रहता है। अपशिष्ट कम होने से सामग्री की लागत घटती है।
अधिक सुरक्षित संचालन
फ्लैशिंग रोल फॉर्मर ऑपरेटरों की सुरक्षा के लिए सुरक्षात्मक सुविधाओं से लैस होते हैं। इनमें चलने वाले हिस्सों के आसपास अवरोध और ऐसी नियंत्रण प्रणालियाँ शामिल हैं जो समस्या आने पर मशीन को अपने-आप बंद कर देती हैं। सीधे तौर पर कर्मचारियों की भागीदारी घटने से स्वचालन सुरक्षा बढ़ाता है। इससे मैनुअल फ्लैशिंग उत्पादन की तुलना में चोट लगने का जोखिम कम होता है।
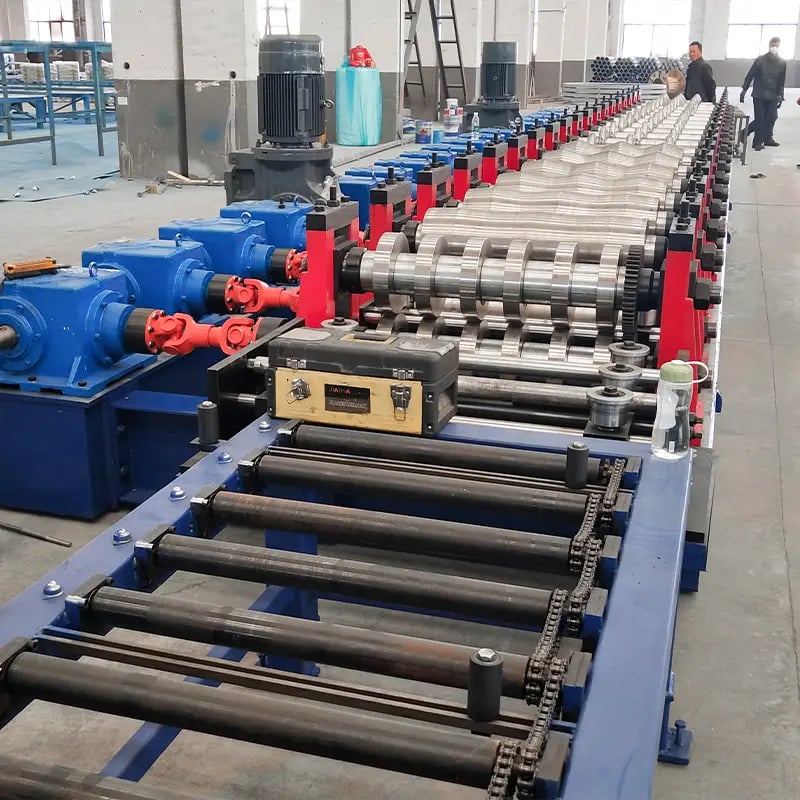
फ्लैशिंग रोल फॉर्मिंग मशीनें कैसे काम करती हैं
फ्लैशिंग रोल फॉर्मिंग मशीनें क्रमशः आकार बदलने वाले रोलरों की एक श्रृंखला से धातु की कॉइल को गुजारकर उसे मोड़ती और विभिन्न प्रोफाइलों में ढालती हैं। इसके मुख्य घटक और संचालन इस प्रकार हैं:
कॉइल फीड
एल्यूमीनियम या गैल्वनाइज़्ड स्टील की कॉइल को मशीन के पीछे लगी मोटर-चालित अनवाइंड रील पर लोड किया जाता है। कॉइल फीड प्रणाली धातु की पट्टी को स्थिर गति से रोल फॉर्मर के भीतर खींचती है।
ब्रेक प्रेस
सामग्री को सीधा करने के बाद उसे वायवीय ब्रेक प्रेस से गुजारा जाता है। यह प्रेस पट्टी को हल्के से समतल करती है, ताकि कॉइल के कारण बना मोड़ हटे और धातु फॉर्मिंग के लिए तैयार हो जाए।
रोल फॉर्मिंग स्टेशन
पट्टी मिल में लगे रोल फॉर्मिंग स्टेशनों की एक श्रृंखला से आगे बढ़ती है। हर स्टेशन में रोलर डाई का एक सेट होता है, जो कई क्रमिक मोड़ों से पट्टी को थोड़ा-थोड़ा आकार देता है। मोड़ने के ये कई चरण पट्टी को वांछित प्रोफाइल में ढालते हैं।
शीयर स्टेशन
मिल के निकास पर लगी वायवीय शीयर बाहर निकलते ही बनी प्रोफाइल को सटीक लंबाई में काटती है। आवश्यक लंबाइयाँ पाने के लिए प्रोग्राम करने योग्य नियंत्रक शीयर के समय को नियंत्रित करता है।
कन्वेयर टेबल
कटी हुई लंबाइयाँ ऑपरेटर द्वारा हटाने के लिए मोटर-चालित कन्वेयर टेबल पर रखी जाती हैं। अतिरिक्त प्रसंस्करण की जरूरत हो तो खंडों को हाथ से या स्वचालित रूप से उतारा जा सकता है।
रोलर डाई बदलकर रोल फॉर्मिंग मिल को तेजी से समायोजित किया जा सकता है, ताकि मुड़े किनारों वाली विभिन्न फ्लैशिंग प्रोफाइलें बनाई जा सकें। यह लचीली प्रक्रिया एक ही मशीन से कई आकारों का कुशल उत्पादन संभव बनाती है।
तैयार किए जाने वाले सामान्य फ्लैशिंग प्रोफाइल
फ्लैशिंग रोल फॉर्मर विशिष्ट जलरोधन अनुप्रयोगों के लिए बनाई गई विभिन्न प्रोफाइल तैयार कर सकते हैं:
ड्रिप एज
ड्रिप एज में निकला हुआ किनारा होता है, जो छत के किनारे से बाहर तक जाता है। यह वर्षा के बहाव को गटर की ओर मोड़ता है और पानी को छत की परत के भीतर जाने से रोकता है।
रेक एज
ढलान वाली छत के किनारों पर रेक एज फ्लैशिंग लगाई जाती है। यह प्रोफाइल छत की डेकिंग के ऊपर और शिंगलों के नीचे फिट होती है तथा जलरोधी जोड़ बनाती है।
वैली फ्लैशिंग
छत की घाटियों वाले हिस्सों में वैली फ्लैशिंग का उपयोग होता है। इसका खुला मुड़ा किनारा ओवरलैप होती छत सामग्री पर एक-दूसरे में जुड़ता है, जिससे पानी के बहाव को बेहतर ढंग से नियंत्रित किया जा सके।
स्टेप फ्लैशिंग
स्टेप फ्लैशिंग में कई टैब होते हैं, जिनका उपयोग चिमनियों, दीवारों और छत में बने अन्य प्रवेश-बिंदुओं को ढकने के लिए किया जाता है। प्रत्येक टुकड़ा उभरे हुए हिस्से पर ऊपर की ओर शिंगल की तरह एक-दूसरे से जुड़ता है।
काउंटरफ्लैशिंग
छत और दीवार के जोड़ पर काउंटरफ्लैशिंग को वॉल फ्लैशिंग के ऊपर कसकर लगाया जाता है। इसका मुड़ा किनारा फ्लैशिंग के जोड़ को सील करते हुए साफ-सुथरा रूप देता है।
कस्टम प्रोफाइल
मुड़े किनारों वाले कस्टम आकार भी बनाए जा सकते हैं। विशिष्ट फ्लैशिंग डिज़ाइन की जरूरत वाली अनूठी वास्तुशिल्प विशेषताओं के लिए विशेष प्रोफाइल उपयोगी होती हैं।
फ्लैशिंग रोल फॉर्मिंग के अनुप्रयोग
इन मशीनों से रोल-फॉर्म की गई फ्लैशिंग कई निर्माण अनुप्रयोगों का आवश्यक घटक बन गई है:
मेटल रूफिंग
धातु की छत प्रणालियों को मौसमरोधी बनाने के लिए इसका आम तौर पर उपयोग होता है। फ्लैशिंग वास्तुशिल्प पैनलों के साथ जुड़कर जोड़ ढकती है और पानी के बहाव को सही दिशा देती है।
टाइल वाली छतें
रोल-फॉर्म की गई एल्यूमीनियम या गैल्वनाइज़्ड स्टील फ्लैशिंग टाइल वाली छतों के लिए उपयुक्त है। प्रोफाइल टाइलों के नीचे एक-दूसरे से जुड़ती हैं और टिकाऊ मौसम-सुरक्षा देती हैं।
आवासीय निर्माण
घरों में चिमनियों, रोशनदानों और डेक के विस्तार जैसे पानी के रिसाव के प्रति संवेदनशील हिस्सों को सील करने के लिए विभिन्न फ्लैशिंग प्रोफाइल का उपयोग होता है।
वाणिज्यिक भवन
बड़ी संरचनाओं में छत की घाटियों, पैरापेट, उपकरणों के आधार और जटिल छत-किनारों को जलरोधी बनाने के लिए व्यापक फ्लैशिंग की जरूरत होती है। रोल-फॉर्म की गई फ्लैशिंग का बड़े पैमाने पर उत्पादन आसान है।
रीट्रोफिट और मरम्मत
पुरानी होती छतों की क्षतिग्रस्त फ्लैशिंग को नए रोल-फॉर्म किए गए टुकड़ों से बदला जा सकता है। इनके आपस में जुड़ने वाले खंड मौजूदा फ्लैशिंग के साथ आसानी से फिट हो जाते हैं।
विशेष अनुप्रयोग
इन मशीनों पर बनी कस्टम प्रोफाइलों के अन्य विशेष उपयोग भी हैं, जिनमें मुड़े किनारों वाले आकारित धातु घटकों की आवश्यकता होती है।
फ्लैशिंग रोल फॉर्मिंग प्रौद्योगिकी का भविष्य
तकनीकी सुधारों के साथ फ्लैशिंग रोल फॉर्मिंग मशीनें लगातार विकसित होती रहेंगी:
उन्नत सामग्री
तांबा, जस्ता और सीसा-लेपित स्टील जैसी नई विशेष धातुएँ अधिक टिकाऊपन और मौसम-प्रतिरोध देती हैं, फिर भी उन्हें फॉर्म किया जा सकता है।
स्मार्ट नियंत्रण
कृत्रिम बुद्धिमत्ता और मशीन लर्निंग से रोल फॉर्मिंग प्रक्रिया का अधिक बुद्धिमान और स्वायत्त नियंत्रण संभव होगा। इससे दक्षता और गुणवत्ता अधिकतम होंगी।
बढ़ा हुआ स्वचालन
रोबोटिक पुर्जा-संभाल प्रणालियाँ कॉइल फीडिंग से लेकर तैयार पुर्ज़ों की स्टैकिंग तक पूरी तरह स्वचालित संचालन संभव करेंगी। मानवीय भागीदारी घट जाएगी।
लचीला विन्यास
अगली पीढ़ी के रोल फॉर्मर में पुनः-विन्यास योग्य फ्रेम डिज़ाइन होंगे, जिससे मिल के खंड आसानी से बदले जा सकेंगे। इससे प्रोफाइल तेजी से बदली जा सकेगी।
विशेष प्रोफाइल
लूवर, स्नैप और स्टैंड-ऑफ जैसी नई विशेष आकृतियाँ और जोड़ने की सुविधाएँ सरल रेखीय, मुड़े-किनारे वाली प्रोफाइलों से आगे मशीनों की क्षमताएँ बढ़ाएँगी।
कंपोजिट उत्पादन
भविष्य में फ्लैशिंग रोल फॉर्मर ऐसी तकनीकों को शामिल कर सकते हैं, जिनसे आकारित धातु पट्टियों पर इन्सुलेटिंग या सहायक बैकिंग सामग्री लगातार जोड़ी जा सके।
निष्कर्ष
फ्लैशिंग रोल फॉर्मिंग मशीनें इमारतों को जलरोधी और मौसमरोधी बनाने के लिए आवश्यक मुड़े किनारों वाले अनेक धातु घटकों के उत्पादन का अत्यंत कुशल तरीका हैं। स्वचालित प्रक्रिया से लंबे रेखीय प्रोफाइल तेजी से बनाए जा सकते हैं, जिनकी सटीक और एकसमान गुणवत्ता मैनुअल निर्माण विधियों से हासिल करना संभव नहीं है। फ्लैशिंग प्रोफाइल शिंगल की तरह एक-दूसरे में जुड़कर पानी के रिसाव के प्रति संवेदनशील हिस्सों को टिकाऊ सुरक्षा देती हैं। निर्माण की जरूरतें बढ़ने और तकनीक में सुधार होने के साथ फ्लैशिंग रोल फॉर्मर अन्य फ्लैशिंग उत्पादन तकनीकों की तुलना में अधिक लोकप्रिय होते रहेंगे। पारंपरिक निर्माण से बेहतर क्षमताओं और प्रतिस्पर्धी कीमतों के कारण ये बहुमुखी मशीनें निर्माण उद्योग का महत्वपूर्ण हिस्सा बनी रहेंगी।
अक्सर पूछे जाने वाले प्रश्न
फ्लैशिंग में किन धातुओं को रोल-फॉर्म किया जा सकता है?
फ्लैशिंग आम तौर पर एल्यूमीनियम या गैल्वनाइज़्ड स्टील की कॉइल से बनाई जाती है। तांबा, सीसा-लेपित स्टील और जस्ता जैसी अन्य फॉर्म की जा सकने वाली धातुओं का भी उपयोग किया जा सकता है।
कितनी मोटाई वाली धातुओं को फॉर्म किया जा सकता है?
आम तौर पर 26 गेज से 16 गेज (0.5-1.5 mm) तक की धातुओं को रोल-फॉर्म करके फ्लैशिंग प्रोफाइल बनाई जा सकती हैं। पतली धातुओं के लिए विशेष रोलर डिज़ाइन की जरूरत पड़ सकती है।
फ्लैशिंग का कितना लंबा टुकड़ा बनाया जा सकता है?
फ्लैशिंग की सामान्य लंबाइयाँ 3-20 फुट होती हैं। अतिरिक्त मिल खंड जोड़कर विस्तारित मशीनें 40 फुट से अधिक लंबे टुकड़े बना सकती हैं।
आवश्यक टनेज कैसे निर्धारित किया जाता है?
आवश्यक टनेज (रोलरों द्वारा लगाया गया बल) धातु के प्रकार, मोटाई और प्रोफाइल की जटिलता पर निर्भर करता है। सामान्य टनेज 25-50 टन के बीच होता है।
मशीनें कितनी तेजी से संचालित होती हैं?
मिल से गुजरने वाली रेखीय फीड दर औसतन 100-150 फुट प्रति मिनट होती है। गति प्रोफाइल के अनुसार बदलती है। सरल आकार अधिक तेज़ी से चलाए जा सकते हैं।
जटिल कस्टम प्रोफाइल कैसे बनाए जाते हैं?
कस्टम प्रोफाइल के लिए वांछित आकार के अनुरूप विशेष रोलर डाई सेट डिज़ाइन करना आवश्यक है। पहले प्रोफाइल का डिजिटल अनुकरण किया जाता है, फिर रोलरों को मशीन से तैयार किया जाता है।
कौन-कौन सी सुरक्षा सुविधाएँ शामिल की जाती हैं?
आम सुरक्षा सुविधाओं में आपातकालीन स्टॉप, सुरक्षात्मक शील्ड, खुलने पर संचालन रोकने वाले इंटरलॉक, लाइट कर्टेन और रोल-बैक रोकथाम शामिल हैं।
फ्लैशिंग रोल फॉर्मिंग मशीनें कितने समय तक चलती हैं?
उचित संचालन और रखरखाव के साथ फ्लैशिंग रोल फॉर्मर आम तौर पर 8-12 वर्ष तक चलते हैं। कुछ मशीनें 15+ वर्षों तक विश्वसनीय रूप से काम करती रहती हैं।
कितने रखरखाव की आवश्यकता होती है?
नियमित रखरखाव में स्नेहन, घिसे हुए घटकों का निरीक्षण/बदलाव और रोल गैप का समायोजन शामिल है। निवारक रखरखाव के लिए आम तौर पर हर सप्ताह 1-2 घंटे लगते हैं।
मुख्य उपभोज्य वस्तु क्या है?
रोलर डाई सबसे आम घिसने वाला पुर्जा है। डाई का जीवनकाल बनाई गई धातुओं और संचालन के घंटों पर निर्भर करता है। आम तौर पर डाई बदलने का अंतराल 9-24 महीने होता है।
फ्लैशिंग रोल फॉर्मिंग मशीन की कीमत कितनी होती है?
एक कॉम्पैक्ट बुनियादी मशीन की कीमत $60,000 से शुरू होकर पूरी तरह स्वचालित, विस्तारित लंबाई वाले उत्पादन मॉडल के लिए $200,000 से अधिक हो सकती है।
मशीन की कीमत किन कारकों से निर्धारित होती है?
लागत आकार/लंबाई, उत्पादन गति, स्वचालन स्तर, टनेज, अतिरिक्त सुविधाओं और शामिल टूलिंग पर निर्भर करती है। अधिक जटिल और मजबूत मशीनों की कीमत अधिक होती है।
नई मशीन की डिलीवरी का समय क्या है?
मानक मॉडल के लिए ऑर्डर से शिपमेंट तक डिलीवरी में आम तौर पर 12-16 सप्ताह लगते हैं। कस्टमाइज़ की गई या जटिल मशीनों के डिज़ाइन और निर्माण में 16-20 सप्ताह लग सकते हैं।
नए फ्लैशिंग रोल फॉर्मर के साथ कौन सा प्रशिक्षण शामिल है?
अधिकांश निर्माता संचालन और सुरक्षा प्रक्रियाओं पर स्थल पर प्रशिक्षण के साथ-साथ मशीन की सर्विस करने वाले कर्मचारियों के लिए रखरखाव प्रशिक्षण भी देते हैं।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) पतली एल्यूमीनियम कॉइल पर ऑयल-कैनिंग और किनारों की लहरों को फ्लैशिंग रोल फॉर्मिंग मशीनें कैसे कम करती हैं?
पास डिज़ाइन को अनुकूलित करके और प्रत्येक पास में कमी सीमित रखकर, शुरुआती स्टैंड में क्राउन वाले रोलरों का उपयोग करके तथा सर्वो-चालित स्ट्रेटनर से पट्टी का तनाव नियंत्रित करके। इनलाइन विज़न प्रणालियाँ सुधारात्मक कार्रवाई के लिए >1.5 mm की लहर-ऊँचाई पहचान सकती हैं।
2) तेज़ गति पर ड्रिप एज और स्टेप फ्लैशिंग के लिए कट-लंबाई की कितनी सटीकता हासिल की जा सकती है?
एन्कोडर-सिंक्रोनाइज़्ड फ्लाइंग शीयर और सर्वो फीड से 25–45 m/min की गति पर सामान्य सटीकता ±0.8–1.2 mm होती है; सरल प्रोफाइलों पर 60+ m/min में ±1.5 mm आम है।
3) क्या फ्लैशिंग रोल फॉर्मर पेंट प्रणाली को नुकसान पहुँचाए बिना कोटेड स्टील चला सकते हैं?
हाँ—कठोर, पॉलिश किए हुए रोलर (Ra ≤ 0.2 μm) इस्तेमाल करें, कोटिंग आपूर्तिकर्ता के विनिर्देशों के अनुसार बड़े बेंड रेडियस रखें (उदाहरण के लिए, PVDF ≥ 1.5T) और ड्राई-फिल्म स्नेहक लगाएँ। ASTM D3359 आसंजन और ASTM D522 बेंड परीक्षणों के अनुसार सत्यापन करें।
4) कम मात्रा में बनने वाली कस्टम फ्लैशिंग प्रोफाइल को किफायती ढंग से बनाने का सर्वोत्तम तरीका क्या है?
तेज़ बदलाव के लिए कैसेट टूलिंग (≤20 मिनट), मॉड्यूलर पंचिंग कार्ट और डिजिटल रेसिपी लाइब्रेरी अपनाएँ। प्रोटोटाइप के लिए, स्टील रोल काटने से पहले फ्लावर डिज़ाइन की पुष्टि करने हेतु 3D-प्रिंटेड रोल मॉडल इस्तेमाल करें।
5) भवनों की फ्लैशिंग के लिए सामग्री और जंग-प्रतिरोध के प्रदर्शन पर कौन-से मानक लागू होते हैं?
सामान्य संदर्भ: ASTM A653/A755 (कोटेड स्टील), EN 10346 (EU), ISO 9227 साल्ट-स्प्रे, ISO 12944 जंग-रोधी सुरक्षा, और स्थापना पद्धतियों के लिए स्थानीय भवन कोड तथा NRCA/MCA दिशानिर्देश।
फ्लैशिंग रोल फॉर्मिंग मशीनों के लिए 2025 के उद्योग रुझान
- स्मार्ट बदलाव: सर्वो स्टैंड पोजिशनिंग वाली कैसेट टूलिंग बदलाव का समय 40–60% घटाती है, जो अनेक SKU वाली फ्लैशिंग के लिए महत्वपूर्ण है।
- इनलाइन गुणवत्ता नियंत्रण का मानकीकरण: कॉम्पैक्ट कैमरा/लेज़र प्रणालियाँ मुड़े किनारे की ऊँचाई और बंद होने, बर्र तथा पेंट दोष पहचानती हैं; उत्तरी अमेरिका और EU में इनका उपयोग बढ़ रहा है।
- ऊर्जा-कुशल ड्राइव: रीजेनरेटिव सर्वो मुख्य ड्राइव और VFD डिकॉयलर, पुराने हाइड्रॉलिक सेटअप की तुलना में बिजली का उपयोग 10–20% घटाते हैं।
- डिज़ाइन से ही अनुपालन: पर्यावरण उत्पाद घोषणाओं (EPDs) और कूल-रूफ के अनुकूल फिनिश की मांग बढ़ रही है; खरीदार कॉइल की बैच/हीट स्तर तक ट्रेसबिलिटी चाहते हैं।
- BIM/MES एकीकरण: स्टेप और काउंटरफ्लैशिंग के पंच पैटर्न अब BIM टेकऑफ़ से तैयार किए जाते हैं, जिससे स्थल पर ट्रिमिंग और स्क्रैप घटता है।
- अधिक सुरक्षित संचालन: नई फ्लैशिंग लाइनों में श्रेणी 4 सुरक्षा सर्किट, लाइट कर्टेन और टॉर्क-ऑफ ड्राइव मानक बन रहे हैं।
2025 डेटा स्नैपशॉट
| मीट्रिक (2025) | विशिष्ट मान/सीमा | फ्लैशिंग रोल फॉर्मिंग मशीनों के लिए प्रासंगिकता | स्रोत |
|---|---|---|---|
| वैश्विक फ्लैशिंग/एज मेटल मांग वृद्धि (CAGR 2025–2029) | 3–4.5% | पूँजीगत व्यय निर्णय और क्षमता योजना में सहायता | Metal Construction Association (MCA), बाजार संक्षेप |
| फ्लैशिंग प्रोफाइल के लिए सामान्य लाइन गति | 25–80 m/min | ड्रिप एज, रेक और स्टेप फ्लैशिंग के थ्रूपुट की योजना | OEM डेटा शीट (Bradbury, Dallan, Formtek) |
| सर्वो + रीजेनरेटिव ड्राइव से ऊर्जा बचत | 10–20% | प्रति रेखीय मीटर परिचालन व्यय कम होता है | ABB/Siemens एप्लिकेशन नोट्स |
| नई फ्लैशिंग लाइनों में इनलाइन विज़न/गुणवत्ता नियंत्रण अपनाना | 30–45% | मुड़े किनारे के दोषों और पेंट की खामियों से होने वाला दोबारा काम कम होता है | FFJournal, Modern Metals (2024–2025) |
| फ्लैशिंग के लिए सामान्य सामग्री गेज | 0.4–1.0 mm (26–20 ga) | पास डिज़ाइन और बेंड रेडियस निर्धारित करता है | ASTM A653/A755; EN 10346 |
| कट-लंबाई सटीकता (फ्लाइंग शियर) | ±0.8–1.5 mm | शिंगल/टाइल के साथ फिट और अपशिष्ट नियंत्रण | OEM केस स्टडी |
ध्यान दें: कूल-रूफ फिनिश के लिए स्थानीय कोड आवश्यकताओं (IBC/IRC), NRCA विवरण, CRRC और ENERGY STAR की पुष्टि करें।
नवीनतम अनुसंधान मामले
केस स्टडी 1: अनेक प्रोफाइल बनाने वाले रूफिंग ठेकेदार के लिए तेज़ बदलाव वाली फ्लैशिंग सेल (2025)
पृष्ठभूमि: एक क्षेत्रीय निर्माता को बार-बार प्रोफाइल बदलते हुए प्रतिदिन 18 फ्लैशिंग SKU बनाने थे, जिससे रोज़ाना 2+ घंटे का डाउनटाइम होता था।
समाधान: कैसेट रोल टूलिंग, सर्वो स्टैंड पोजिशनिंग और रेसिपी-आधारित हेम समायोजन लागू किए; मुड़े किनारे के बंद होने और रिब पिच की जाँच के लिए कॉम्पैक्ट इनलाइन विज़न जोड़ा।
परिणाम: बदलाव का समय 25–30 मिनट से घटकर 10–12 मिनट हुआ; OEE 82% से बढ़कर 90% हुआ; पेंट किए गए स्टील पर दोबारा काम 2.6% से घटकर 1.1% हुआ।
केस स्टडी 2: पुरानी लाइन पर कम खरोंच वाला PVDF फ्लैशिंग उत्पादन (2024)
पृष्ठभूमि: 50 m/min की गति पर PVDF-कोटेड AZ150 कॉइलों पर खरोंच और सूक्ष्म दरारों से वारंटी दावे हो रहे थे।
समाधान: पॉलिश रोलर अपग्रेड (Ra ≤ 0.2 μm), पेंट आपूर्तिकर्ता के दिशानिर्देशों के अनुसार बड़े बेंड रेडियस, ड्राई-फिल्म लुब्रिकेंट एप्लिकेटर और एंटी-मार फिल्म पीलर जोड़ा; ASTM D522 और D3359 परीक्षणों से सत्यापन किया।
परिणाम: सतह दोष दर 65% घटी; आसंजन 4B–5B रहा; कम रुकावटों के साथ 50 m/min की गति बनी रही और कुल उत्पादन लागत में लगभग 12% बचत हुई।
विशेषज्ञों की राय
- डॉ. Hannah Cole, फॉर्मिंग अनुसंधान विभाग की निदेशक, Worcester Polytechnic Institute
“पहले से पेंट की गई कॉइलों पर मुड़े किनारों और तीखे मोड़ों के लिए रोल फ्लावर का फाइनाइट एलिमेंट सत्यापन महत्वपूर्ण है; प्रत्येक पास पर प्लास्टिक विकृति नियंत्रित करने से कोटिंग में सूक्ष्म दरारें नहीं पड़तीं और जंग-प्रतिरोध बना रहता है।” - Jorge Mendes, उत्पाद प्रबंधक, The Bradbury Group
“कई SKU संभालने वाले फ्लैशिंग उत्पादकों के लिए कैसेट टूलिंग और सर्वो स्टैंड पोजिशनिंग सबसे प्रभावी अपग्रेड हैं—अपटाइम बढ़ने से अक्सर 9–18 महीनों में लागत वसूल हो जाती है।” - Priya Nandakumar, वरिष्ठ परामर्शदाता, Arup (भवन आवरण)
“विशिष्टकर्ता फ्लैशिंग घटकों के लिए EPD और दस्तावेज़ित कॉइल ट्रेसबिलिटी की मांग लगातार बढ़ा रहे हैं। वे कूल-रूफ अनुपालन वाले फिनिश भी चाहते हैं, खासकर सार्वजनिक परियोजनाओं में।”
व्यावहारिक उपकरण/संसाधन
- मानक और कोड:
- ASTM A653/A755 (कोटेड स्टील), ASTM D3359/D522 (पेंट/आसंजन) — https://www.astm.org
- EN 10346 (निरंतर कोटेड स्टील) — https://standards.cencenelec.eu
- ISO 9227, ISO 12944 (जंग) — https://www.iso.org
- NRCA आर्किटेक्चरल मेटल फ्लैशिंग विवरण — https://www.nrca.net
- Metal Construction Association के तकनीकी संसाधन — https://www.metalconstruction.org
- डिज़ाइन और सिमुलेशन:
- AutoForm RollForm — https://www.autoform.com
- Altair Inspire/Forming — https://www.altair.com
- स्वचालन और ड्राइव:
- Siemens SINAMICS + TIA Portal — https://new.siemens.com
- ABB Drives and Motion — https://new.abb.com/drives
- Beckhoff TwinCAT — https://www.beckhoff.com
- इनलाइन निरीक्षण:
- Keyence Machine Vision — https://www.keyence.com
- Micro-Epsilon लेज़र सेंसर — https://www.micro-epsilon.com
- उद्योग संबंधी जानकारी:
- FFJournal — https://www.ffjournal.net
- Modern Metals — https://www.modernmetals.com
संदर्भ: बाजार/तकनीकी मापदंडों की MCA तकनीकी टिप्पणियों, OEM प्रकाशनों (Bradbury/Dallan/Formtek) और स्वचालन आपूर्तिकर्ताओं (Siemens/ABB) से तुलना करके पुष्टि करें। सामग्री और कोटिंग संबंधी मार्गदर्शन ASTM/EN/ISO तथा पेंट आपूर्तिकर्ताओं की डेटा शीट (जैसे PVDF प्रणालियाँ) के अनुसार लें।
अंतिम अपडेट: 2025-10-23
परिवर्तन-लेख: 5 नए FAQ जोड़े; 2025 के रुझान और डेटा तालिका शामिल की; दो केस स्टडी जोड़ीं; विशेषज्ञों के विचार शामिल किए; लिंक सहित उपकरण और प्रामाणिक मानक/संसाधन संकलित किए।
अगली समीक्षा तिथि और ट्रिगर: 2026-05-15 या उससे पहले, यदि ASTM/EN/ISO मानक बदलें, प्रमुख OEM अगली पीढ़ी की कैसेट/सर्वो प्रणालियाँ जारी करें या कोड निकाय फ्लैशिंग आवश्यकताओं को अद्यतन करें।





