
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

का अवलोकन स्नैप लॉक स्टैंडिंग सीम रोल फॉर्मिंग मशीन
स्नैप-लॉक स्टैंडिंग सीम रोल फॉर्मिंग मशीनें स्टैंडिंग सीम मेटल रूफिंग पैनल बनाने के लिए उपयोग होती हैं। वे पैनलों के किनारों पर विशिष्ट उभरी हुई ऊर्ध्वाधर सीम बनाती हैं, जो आपस में जुड़कर मौसमरोधी छत की सतह बनाती हैं।
इन बहुउपयोगी रोल फॉर्मरों के निम्नलिखित लाभों के कारण ये दुनिया भर में लोकप्रिय हो गए हैं:
- आपस में जुड़ने वाली सीमों से उच्च मजबूती और टिकाऊपन
- जलरोधकता और मौसम का सामना करने की क्षमता
- ऊर्ध्वाधर सीम वाले डिज़ाइन का आकर्षक रूप
- स्थापना में कम समय और श्रम
- कई छत डिज़ाइनों के साथ अनुकूलता
- पैनलों के आयाम और प्रोफ़ाइल को अनुकूलित करने की सुविधा
कार्य प्रक्रिया में धातु की कॉइल को रोलर डाइयों की श्रृंखला में डालकर शीट को मोड़ा जाता है और उभरी हुई सीम वाले पैनल प्रोफ़ाइल बनाए जाते हैं। लॉकिंग प्रक्रिया सीमों को मजबूती से जोड़कर स्थिरता देती है।
उन्नत कंप्यूटरीकृत नियंत्रण लंबाई, चौड़ाई, मोटाई, रूपरेखा और आर्च के कोण आदि की सटीक विशिष्टताओं के अनुसार फॉर्मिंग संभव करते हैं।
| मशीन प्रकार | विवरण | सामान्य अनुप्रयोग |
|---|---|---|
| पोर्टेबल | साइट पर रोल फॉर्मिंग के लिए पहियों वाले फ्रेम और अपने पावर स्रोत पर लगे कॉम्पैक्ट यूनिट | छोटी छतें, दूरस्थ स्थल, जहाज़ों के ढाँचे और ट्रक के पिछले पैनल |
| स्थिर | कई फॉर्मिंग चरणों वाली स्थिर, उच्च-क्षमता उत्पादन लाइनें | बड़ी वाणिज्यिक और औद्योगिक रूफिंग परियोजनाएँ |
| CNC रोल फॉर्मर | सटीक अनुकूलित प्रोफ़ाइल बनाने के लिए कंप्यूटर न्यूमेरिकल कंट्रोल | वास्तुशिल्प अग्रभाग, अनुकूलित रूफिंग और विशेष पैनल |
| डबल लेयर | डबल-लेयर सीम बनाने के लिए अतिरिक्त ऊपरी रोलर | अत्यधिक मजबूत, तूफान-रोधी इमारतों की छतें |
| स्वचालित | बड़े पैमाने पर उत्पादन के लिए पूरी तरह स्वचालित सामग्री फीड और उत्पादन | रूफिंग घटक बनाने वाले संयंत्र |
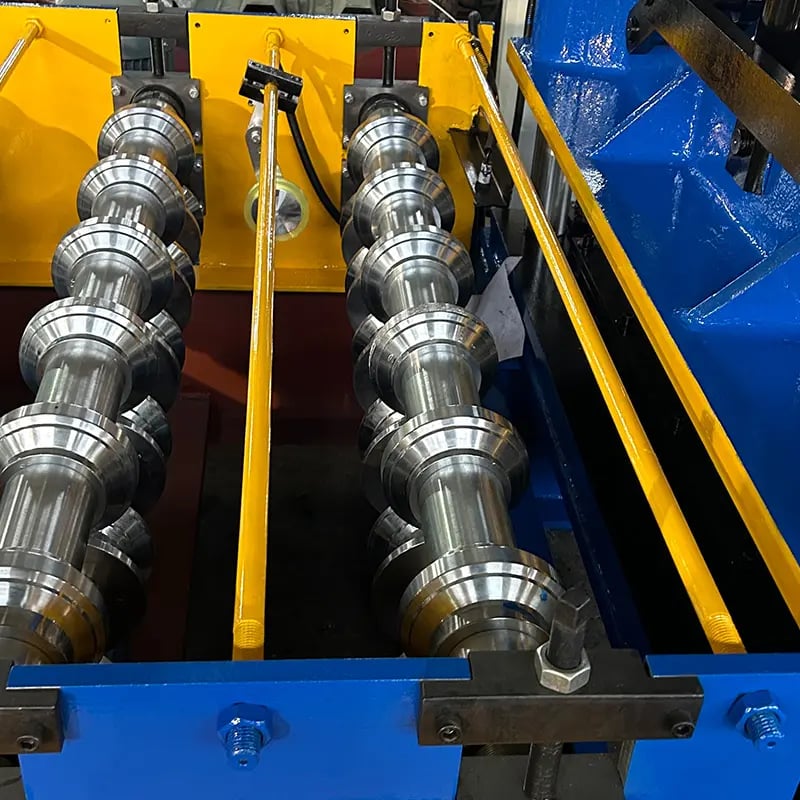
कार्य प्रक्रिया
कार्य सिद्धांत में धातु की कॉइल को क्रमशः रोलर स्टेशनों की श्रृंखला से गुज़ारा जाता है, जिससे सपाट शीट धीरे-धीरे किनारों पर उभरी ऊर्ध्वाधर सीम वाले पैनल खंडों में बदलती है।
प्रक्रिया की शुरुआत स्टील, एल्युमिनियम या तांबे जैसी सामग्री की पतली धातु शीट की बड़ी कॉइल को अनकॉइलर पर चढ़ाने से होती है। मोड़ और टेढ़ापन हटाने के लिए शीट को लेवलर मशीन में भेजा जाता है। इसके बाद इंकजेट या प्रिंटिंग रोलर रंग अथवा पैटर्न लगाते हैं, फिर पंचिंग स्टेशन हवा के छेद काटते हैं।
मुख्य स्नैप-लॉक फॉर्मिंग सेक्शन में निर्दिष्ट प्रोफ़ाइल उकेरे हुए ऊपरी और निचले रोलर होते हैं। शीट जब बारी-बारी से स्टेशनों के बीच से गुजरती है, तो वह चरण-दर-चरण सीम पैटर्न में मुड़ती जाती है। डिज़ाइन के अनुसार अलग स्टेशन अतिरिक्त उभार, मजबूती देने वाली पसलियाँ या रूपरेखाएँ भी बना सकते हैं।
स्नैप-लॉक रोलिंग मशीन सीमों को दबाकर जोड़ती है, जिससे पैनल किनारे से किनारा जोड़कर लॉक हो जाते हैं। इसके बाद कटऑफ शीयर बने हुए पैनलों को निर्धारित लंबाई में काटता है और उन्हें एकत्र करने या भेजने के लिए लोड करने हेतु ढेर में लगाया जाता है।
सटीक परिणामों के लिए उन्नत कंप्यूटरीकृत नियंत्रण फॉर्मिंग क्रम के दौरान लंबाई, गति और संरेखण को स्वचालित करते हैं।
सामग्री फीडिंग
| फीड विधि | विवरण | सामान्य अनुप्रयोग |
|---|---|---|
| बैच | सीधे शीट खंडों को हाथ से लोड करना | कम मात्रा वाले कार्यस्थल |
| कॉइल | बड़ी लपेटी हुई कॉइलों से रील द्वारा सामग्री देने वाली स्वचालित लाइनें | उच्च उत्पादन वाला विनिर्माण |
| वेल्डिंग | निरंतर, अधिक मात्रा में फीड के लिए शीट कॉइलों को लाइन में जोड़ना | घटक संयंत्र, निर्माण सामग्री आपूर्तिकर्ता |
| स्वचालित | स्टैक/पैलेट से प्रोग्राम करने योग्य स्वचालित लोडिंग | CNC स्वचालित सटीक उत्पादन |
मैनुअल बैच फीड में सीधे शीट खंडों को इनपुट क्षेत्र में लोड किया जाता है। पोर्टेबल रोल फॉर्मर का उपयोग करने वाले निर्माण स्थलों पर छोटे, अनुकूलित बैचों के लिए आमतौर पर यही तरीका अपनाया जाता है।
बड़े पैमाने पर फॉर्मिंग के लिए स्वचालित लाइनें डिकॉयलर कहलाने वाले सिलेंडरों पर लदी पतली धातु की बड़ी कॉइलों को खोलती हैं। फिर वेल्डिंग मशीनें हर कॉइल के सिरों को जोड़ती हैं ताकि रोल स्टेशनों में लगातार तेज़ गति से सामग्री फीड हो।
पूरी तरह स्वचालित कंप्यूटरीकृत फीड सिस्टम रोबोटिक तरीके से पैलेट से शीट उठाकर स्नैप-लॉक रोल फॉर्मिंग उपकरण को लगातार सामग्री देते हैं।
प्रोफ़ाइल निर्माण
स्नैप-लॉक मशीनें ऊपरी और निचली रोलर डाइयों की श्रृंखला से सपाट धातु शीट को धीरे-धीरे उभरी ऊर्ध्वाधर किनारी सीम वाले पैनल खंडों में बदलती हैं।
बनाए जाने वाले सामान्य पैनल प्रोफ़ाइल यहाँ दिखाए गए हैं:
मानक सीम
मानक इंटरलॉकिंग सीम का आकार साधारण ऊर्ध्वाधर उभार जैसा होता है। स्थापना में पैनलों को सुरक्षित करने के लिए टॉगल, क्लीट और क्लिप लगाए जाते हैं।
डबल-लॉक सीम
डबल सीम में बीच में एक पुल के साथ दो समानांतर धँसाव होते हैं। दोहरा उभार अतिरिक्त मजबूत और मौसमरोधी जोड़ देता है।
ट्रिपल-लॉक सीम
तीन उभार सीम को अधिकतम मजबूती और कठोरता देते हैं। ट्रिपल लॉक स्वभावतः स्थिर होता है, इसलिए कम माउंटिंग क्लिप की आवश्यकता होती है।
सीम के आकार के अलावा, पूरे पैनल को नालीदार, बॉक्स-रिब्ड या टेपर आकार में प्रोफ़ाइल किया जा सकता है। विशेष वास्तुशिल्प फॉर्मिंग से अनुकूलित सजावटी आकृतियाँ उकेरी जा सकती हैं।
उन्नत CNC स्नैप-लॉक रोल फॉर्मिंग मशीनरी रेनस्क्रीन अग्रभाग, कैनोपी छत और उपकरण आवरण जैसे विशेष उपयोगों के लिए चरणों और रूपरेखाओं वाले जटिल प्रोफ़ाइल बना सकती है।
-
 स्टैंडिंग सीम रूफ पैनल कर्विंग मशीन अधिक पढ़ें
-
 बैरल कोरुगेटेड रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 स्टैंड सीमिंग रूफ पैनल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 डाउनस्पाउट पाइप रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 गटर रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 ट्रेपेज़ॉइडल पैनल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 रिज कैप रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 डबल लेयर पैनल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 रूफ टाइल पैनल रोल फॉर्मिंग मशीन अधिक पढ़ें
कस्टम पैनल डिजाइन
आज की कंप्यूटर-नियंत्रित लाइनें पैनल के सभी महत्वपूर्ण मापों को लचीले ढंग से निर्दिष्ट करने की सुविधा देती हैं:
| विशेषता | विवरण | सामान्य सीमा |
|---|---|---|
| चौड़ाई | बने हुए खंड की चौड़ाई | 300 mm से 1000 mm |
| मोटाई | धातु शीट का गेज | 0.4 mm से 2 mm |
| लंबाई | कटे हुए पैनल की लंबाई | 300 mm से 10000 mm |
| रूपरेखा | प्रोफ़ाइल का आकार – टेपर, कोणीय, घुमावदार आदि | विभिन्न ज्यामितीय डिज़ाइन |
| सीम की ऊँचाई | ऊर्ध्वाधर इंटरलॉक का उभार | 16 mm से 65 mm |
| सामग्री | स्टील, एल्युमिनियम और तांबे की मिश्रधातुएँ | ग्रेड 304, 5052, 110 आदि |
| कोटिंग | रंगीन कोटिंग और इन्सुलेशन की परतें | PE, PVDF, स्टोन कोट |
| पैटर्न | ग्राफ़िक्स – बिंदु, रेखाएँ, लोगो | डिजिटल प्रिंटिंग विकल्प |
| छिद्रीकरण | छेद के आकार – गोल, चौकोर | विभिन्न अंतराल और आकार |
| सुदृढ़ीकरण | मजबूती के लिए पसलियाँ और उभार | आवश्यकतानुसार |
उन्नत 3D मॉडलिंग सॉफ़्टवेयर वास्तुकारों और निर्माण ठेकेदारों को अत्यंत सटीक विशिष्टताओं के अनुसार एकल-पैनल डिज़ाइन डिजिटल रूप से बनाने देता है।
CAD फ़ाइलें सीधे CNC स्नैप-पैनल रोल फॉर्मिंग मशीन के नियंत्रण सिस्टम में आयात की जाती हैं, जो फिर सटीक मेटल फॉर्मिंग द्वारा जटिल प्रोफ़ाइल को वास्तविक पैनल में दोहराता है।
यह लचीलापन मानक स्नैप-लॉक वॉल-पैनल मॉड्यूल से विशिष्ट भवन बाहरी आवरण बनाने में सक्षम करता है।
कटिंग और स्लाइसिंग
मशीन के निकास सिरे से निकलने वाले बने हुए पैनल खंडों को अंतिम आकार में काटना पड़ता है। यह काम सीमिंग असेंबली के ठीक आगे लगे कटऑफ शीयर ब्लेड करते हैं।
| कटिंग विधि | विवरण | अनुप्रयोग |
|---|---|---|
| कतराई | तेज़ ब्लेड शीटों को काटते हैं | सबसे व्यापक उपयोग, कम लागत |
| पंचिंग | हाइड्रॉलिक प्रेस से कट-आउट | केवल अधिक टनेज के लिए |
| लेज़र | CNC लेज़र किनारों को काटता है | सटीक, बिना विकृति |
| वॉटरजेट | उच्च-दबाव वाली जेट सीमों को काटती है | नाज़ुक और बारीक आकृतियाँ |
लगातार बन रही शीट से अलग-अलग पैनल कटने के बाद उन्हें हाथ से हटाया या स्वचालित रूप से स्टैक किया जा सकता है। प्रोग्रामेबल लॉजिक कंट्रोलर पैनलों को व्यवस्थित ढंग से रखता है ताकि उन्हें आसानी से उठाया जा सके।
कई स्नैप-लॉक रोल फॉर्मर अंतिम कटिंग से पहले स्टेशनों के बीच इन्सुलेशन, मेम्ब्रेन, वायरिंग चैनल या माउंटिंग हार्डवेयर जैसे अनुकूलित घटक जोड़ने देते हैं। इससे तैयार रूफिंग या दीवार असेंबली का एकीकृत उत्पादन संभव होता है।
आपूर्तिकर्ता परिदृश्य
चीन स्नैप-लॉक रोल फॉर्मिंग उपकरणों का वैश्विक केंद्र है, जहाँ किफायती से लेकर प्रीमियम गुणवत्ता तक के उपकरण बनाए जाते हैं:
| कंपनी | स्थान | उत्पाद गुणवत्ता श्रेणी | मूल्य सीमा |
|---|---|---|---|
| Botou Xianfa | हेबेई | मूल्य | $1500 – $8000 |
| Jiangyin Hydraulic | जियांग्सू | मूल्य | $2000 – $15000 |
| Kuangtai | शानदोंग | प्रीमियम | $5000 – $30000 |
| JinDeXin | शंघाई | प्रीमियम | $10000 – $50000 |
पूरी मशीनों के अलावा, अधिकांश आपूर्तिकर्ता अनुकूलित लेआउट बनाने के लिए रोल फॉर्मिंग घटक किट या सेक्शन भी देते हैं। ताइवान, भारत, तुर्किये और यूरोप में भी स्टैंडिंग सीम रोलिंग मिलों के निर्माता हैं।
Alibaba के माध्यम से खरीदने पर किफायती कीमत में छोटे पैमाने के उपकरण या अधिक निवेश वाले पैनल संयंत्रों के लिए पूरी तरह सुसज्जित स्वचालित लाइनें मिल सकती हैं।
मूल्य निर्धारण रुझान
लागत इन बातों पर निर्भर करती है:
- उत्पादन क्षमता: शीट की चौड़ाई और लाइन की गति
- स्वचालन का स्तर: हाथ से संचालित से पूरी तरह स्वचालित CNC तक
- निर्माण गुणवत्ता: घटकों का टिकाऊपन और सटीकता
- सुविधाओं का समूह: फॉर्मिंग का लचीलापन और नियंत्रण प्रणाली की बुद्धिमत्ता
चित्र 3 – क्षमता के अनुसार स्नैप-लॉक स्टैंडिंग सीम रोल फॉर्मर की अनुमानित लागत
क्षमता, टिकाऊपन, सटीकता और स्वचालन बढ़ने के साथ इन रोल फॉर्मिंग मशीनों की पूँजीगत लागत भी क्रमशः बढ़ती है। उन्नत सॉफ़्टवेयर, अधिक उत्पादन क्षमता और भारी-भरकम निर्माण वाले कुशल सिस्टम प्रीमियम निवेश हैं, जिनकी लागत संभवतः $100,000 से अधिक होती है।
सरल सीम प्रोफ़ाइल कम गति से बनाने वाली किफायती, बुनियादी मैनुअल मशीनों की लागत $2000 से $15000 के बीच हो सकती है।
स्थापना और संचालन
स्नैप-लॉक रोल फॉर्मिंग उपकरण को सुचारु, तेज़ गति से चलाने के लिए स्थिर नींव चाहिए:
| पैरामीटर | विवरण |
|---|---|
| स्थल | समतल सतह, कंपन से दूर |
| शक्ति | समर्पित बिजली लाइन, वोल्टेज स्टेबलाइज़र |
| संपीड़ित वायु | जल-निष्कासक, दबाव नियामक |
| निकास | धुआँ निकास चिमनी |
| सुरक्षा | चेतावनी संकेत, प्रवेश अवरोध |
| कमीशनिंग | चरणबद्ध परीक्षण और त्रुटि-निवारण |
| प्रशिक्षण | ऑपरेटर निर्देश पुस्तिका |
पोर्टेबल मोबाइल यूनिट बाहर काम कर सकते हैं और स्वतंत्र डीज़ल जनरेटर से बिजली ले सकते हैं। स्थिर उत्पादन लाइनें पक्के कंक्रीट फ़र्श वाले ढके हुए शेड में लगाना बेहतर है, जहाँ सामग्री व्यवस्थित करने वाले कन्वेयर और भारी फ़ोर्कलिफ्ट की आवाजाही के लिए पर्याप्त जगह हो।
कमीशनिंग के दौरान पूरी तरह परीक्षण चलाने से अंतिम हस्तांतरण से पहले सुचारु प्रदर्शन सुनिश्चित होता है। मशीन निर्माता की तकनीकी समस्या-निवारण सहायता शुरुआती अड़चनों को दूर करने में मदद करती है।
स्पष्ट मानक संचालन प्रक्रियाएँ कर्मचारियों को फॉर्मिंग लाइन चलाने का प्रशिक्षण देती हैं, ताकि वह साल के 365 दिन स्थिर रूप से काम करे।
रखरखाव
सक्रिय निरीक्षण और निवारक देखभाल अनियोजित बंदी को न्यूनतम करते हैं:
| प्रणाली | कार्रवाई | आवृत्ति |
|---|---|---|
| रोलर्स | डेंट या दरारों के लिए दृश्य जाँच | दैनिक |
| बेयरिंग | चेन में चिकनाई लगाएँ | साप्ताहिक |
| ब्लेड | शीयर पिन और किनारों का निरीक्षण करें | मासिक |
| हाइड्रॉलिक्स | सिलेंडर, वाल्व और होज़ जाँचें | त्रैमासिक |
| मोटर | भार और तापमान में वृद्धि की जाँच करें | वार्षिक |
| स्वचालन | निदान और त्रुटि-निवारण क्रम | आवश्यकतानुसार |
| सुरक्षा | आपातकालीन स्टॉप और प्रवेश सुरक्षा-कवच जाँचें | साल में दो बार |
रोज़ाना सफाई से शीट मेटल का बचा हुआ मलबा रोलर स्टेशनों के बीच की कम जगह में नहीं फँसता। संसाधित टनेज के अनुसार चेन, स्प्रोकेट और मशीन के कटिंग किनारों को समय-समय पर बदलना चाहिए।
सॉफ़्टवेयर की गड़बड़ियों या सर्वो विद्युत दोषों के लिए बीच-बीच में समस्या-निवारण हेतु ऑटोमेशन विशेषज्ञ की आवश्यकता हो सकती है। फिर भी, मॉड्यूलर घटकों के कारण मशीन की भौतिक सर्विसिंग काफी सरल रहती है।
आपूर्तिकर्ताओं का चयन
विश्वसनीय स्नैप-लॉक रोल फॉर्मिंग लाइन आपूर्तिकर्ता चुनने के लिए इन पहलुओं पर विचार करें:
| पैरामीटर | विवरण | वजन |
|---|---|---|
| उत्पाद गुणवत्ता | सामग्री का ग्रेड, सटीक फिनिश | उच्च |
| डिलीवरी की विश्वसनीयता | उत्पादन क्षमता की गारंटी | उच्च |
| बाज़ार में प्रतिष्ठा | ग्राहक प्रतिक्रिया, भरोसेमंद होने का रिकॉर्ड | मध्यम |
| डिज़ाइन विशेषज्ञता | प्रोफ़ाइल में नवाचार, प्रक्रिया को कॉन्फ़िगर करने की क्षमता | मध्यम |
| सेवा की गुणवत्ता | जवाब देने की तत्परता और तकनीकी सहायता का स्तर | मध्यम |
| मूल्य निर्धारण | सिस्टम की वहनीयता, TCO | कम |
निर्माण गुणवत्ता उत्पादन को सीधे प्रभावित करती है, इसलिए निरंतर उत्पादन बढ़ाने की आपूर्ति-गारंटी के साथ इसे सबसे अधिक महत्व देना चाहिए। निर्माता चुनते समय डिज़ाइन को अनुकूलित करने का लचीलापन भी महत्वपूर्ण है। विशिष्ट पैनल आकार या कॉन्फ़िगरेशन देने वाले डीलर अलग सिस्टम के लिए प्रीमियम कीमत को उचित ठहरा सकते हैं। इसलिए विश्वसनीयता के मानदंडों की तुलना में लागत को कम प्राथमिकता दी जाती है।
स्थानीय देशीय प्रतिनिधि आयातित चीनी उपकरणों की इन्वेंटरी, रखरखाव, प्रशिक्षण और तकनीकी समस्या-निवारण का प्रबंधन करने में मदद करते हैं।
सीमाएँ और चुनौतियाँ
स्नैप-लॉक रोल-फॉर्म किए गए पैनल रूफिंग के कुछ संभावित नुकसान:
सीमाएँ:
- मानक नालीदार शीटों से अधिक सामग्री लागत
- अखंड सिस्टम के विपरीत समय-समय पर तनाव फिर से समायोजित करना पड़ता है
- सीम टूटने से बड़े हिस्से तेज़ी से खराब हो सकते हैं
- बर्फ जमा होने पर सक्रिय रखरखाव आवश्यक है
चुनौतियां:
- धूल का जमाव इंटरलॉक में बाधा डाल सकता है
- वेंट के पास लगे दागों को डिटर्जेंट से साफ करना पड़ता है
- तूफानी हवा से उखड़ने का जोखिम असुरक्षित शीट क्षेत्र को सीमित करता है
- स्थापना के दौरान भिन्न धातुओं की वेल्डिंग
दशकों तक स्टील के व्यापक रखरखाव को शामिल करने पर कुल जीवन-चक्र लागत अन्य छत सामग्रियों से अधिक हो सकती है। फिर भी, कंपोजिट विकल्पों की तुलना में सीमाओं के बावजूद, बड़े वाणिज्यिक भवनों के लिए स्नैप-लॉक रोल-फॉर्म पैनल संतुलित विकल्प हैं।
अन्य छत प्रकारों की तुलना में लाभ और हानियाँ
| पैरामीटर | स्टैंडिंग सीम | डामर | स्टील टाइल | कंपोजिट स्लेट |
|---|---|---|---|---|
| टिकाऊपन | उच्च | मध्यम | उच्च | उच्च |
| हवा से उखड़ने का प्रतिरोध | उच्च | कम | उच्च | मध्यम |
| अग्नि रेटिंग | मध्यम | उच्च | उच्च | उच्च |
| सीम की मजबूती | उच्च | मध्यम | मध्यम | कम |
| ऊष्मीय गति | मध्यम | उच्च | कम | कम |
| रंग विकल्प | उच्च | कम | मध्यम | उच्च |
| पुनः उपयोग की क्षमता | उच्च | कम | मध्यम | मध्यम |
| पर्यावरण-मित्रता | मध्यम | कम | उच्च | उच्च |
| स्थापना गति | उच्च | उच्च | मध्यम | कम |
| बारिश के दौरान शोर | उच्च | कम | उच्च | मध्यम |
| प्रति वर्ग फुट सांकेतिक कीमत | $5 | $0.5 | $12 | $15 |
60 वर्षों में, स्नैप-लॉक स्टैंडिंग सीम मेटल रूफिंग की अनुमानित औसत लागत लगभग $3 प्रति वर्ग फुट प्रति वर्ष है—जो पारंपरिक रूफिंग के बराबर है। हवा का अधिक भार सहने की क्षमता और मौसमरोधकता डामर तथा स्लेट की तुलना में अधिक कीमत को उचित ठहराती है। हल्की स्टील टाइलें टिकाऊपन के मामले में चुनौती देती हैं। कमियों के बावजूद, अनुकूलित रूपरेखाएँ आसानी से बनाने की सुविधा वास्तुशिल्प आकर्षण बनाए रखती है।
भविष्य का दृष्टिकोण
उद्योग 4.0 तकनीकें स्नैप-लॉक रोल फॉर्मिंग के अगले विकास को दिशा देंगी:
- पूर्वानुमानित रखरखाव के लिए सेंसर के माध्यम से IoT निगरानी
- स्वतः समायोजित प्रदर्शन के लिए स्मार्ट सर्वो और ड्राइव
- पैनलों का स्वचालित निरीक्षण और छँटाई
- AI से तैयार डिज़ाइन और मशीन प्रोग्रामिंग
- आभासी फ़ैक्टरी मॉडलिंग के लिए AR/VR सिमुलेशन
- हल्की सीम शीट बनाने वाली कार्बन कंपोजिट सामग्री
- मजबूत लॉक के लिए तेज़ गति वाली लेज़र वेल्डिंग
- हरित इमारतों के लिए हाइब्रिड धातु/पॉलिमर पैनल
- पर्यावरणीय कचरे से निपटने के लिए अधिक पुनर्चक्रण
ऐसी प्रगति से स्नैप-लॉक रोल-फॉर्म स्टैंडिंग सीम क्लैडिंग निकट भविष्य में टिकाऊपन के लक्ष्यों को पूरा करते हुए लागत के लिहाज़ से प्रतिस्पर्धी बनी रहेगी।
अक्सर पूछे जाने वाले प्रश्न
| प्रश्न | उत्तर |
|---|---|
| क्या पैनलों के पीछे इन्सुलेशन लगा होता है? | फोम इन्सुलेशन कोर वाले एकीकृत बहु-परत सैंडविच पैनल, साइट पर लैमिनेट की गई असेंबली की तुलना में गर्मी के प्रवेश/नुकसान को कम करते हैं। कई मशीनें फॉर्मिंग के दौरान ही शीटें जोड़ सकती हैं। |
| क्या ऑयल-कैनिंग से परावर्तन विकृत होता है? | सपाट प्रोफ़ाइल वाले क्षेत्रों में हल्की लहरें केवल मिरर-फिनिश अग्रभागों में समस्या पैदा करती हैं। अधिक गहरी सीम की कठोरता अधिकांश उपयोगों में ऑयल-कैनिंग के इस प्रभाव को कम करती है। |
| ये छतें कितने समय तक चलती हैं? | समय-समय पर फिर से सील करने और मौसम की किसी आपदा या गंभीर क्षति की अनुपस्थिति में, स्नैप-लॉक पैनल 60+ वर्षों तक अपनी अखंडता बनाए रखते हैं, जो इमारत की अपेक्षित सेवा-अवधि के बराबर है। |
| क्या भारी बर्फ का फिसलना खतरनाक है? | हिमस्खलन अवरोधक, लगे हुए स्नो गार्ड और कम छत-ढलान यह सुनिश्चित करते हैं कि धातु शीट पर जमा बर्फ अचानक तेज़ी से नीचे न गिरे। रखरखाव के दौरान अतिरिक्त जमाव साफ किया जाता है। |
| क्या स्टैंडिंग सीम को मौजूदा छत पर बाद में लगाया जा सकता है? | विस्तृत संरचनात्मक विश्लेषण से मौजूदा निर्माण के ऊपर नए स्नैप्ड पैनल या रिटेनर लगाने की भार-क्षमता का आकलन किया जाएगा। बेहतर टिकाऊपन से लंबे समय में लागत की भरपाई होती है। |
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) सीम की अखंडता से समझौता किए बिना स्नैप-लॉक स्टैंडिंग सीम रोल फॉर्मिंग मशीनों की कौन-सी लाइन गति व्यावहारिक है?
- पोर्टेबल यूनिट: 12–30 m/min; स्थिर/CNC लाइनें: 35–70 m/min। सर्वो फ्लाइंग शीयर और क्लोज़्ड-लूप एनकोडर/लेज़र लंबाई नियंत्रण के साथ, प्रीमियम 2025 लाइनें 0.5–0.8 mm PPGI पर 60–80 m/min की गति से चलती हैं और 6 m में ±1 mm की सटीकता बनाए रखती हैं।
2) तटीय या तूफान-प्रवण परियोजनाओं के लिए कौन-सी सामग्री और कोटिंग सबसे अच्छा प्रदर्शन करती हैं?
- PVDF के साथ एल्युमिनियम 3004/3105 (0.7–0.9 mm), या Zn-Al-Mg कोटेड स्टील (EN 10346 ZM/ZAM), या ASTM A792 Galvalume AZ150–AZ200 उपयोग करें। हवा से उखड़ने के प्रतिरोध के लिए इन्हें ASTM E1592 और FM 4474 के अनुसार जाँचे गए क्लिप सिस्टम के साथ लगाएँ।
3) चौड़े सपाट पैनलों में ऑयल-कैनिंग कैसे कम की जा सकती है?
- कम चौड़ाई वाले पैन निर्दिष्ट करें (जैसे, 305–455 mm), स्ट्रिएशन या पेंसिल रिब का उपयोग करें, कॉइल की समतलता के लिए कड़ी सहनशीलता रखें, प्रवेश/निकास पर स्ट्रेटनिंग करें और चरणबद्ध फॉर्मिंग के साथ अनुकूलित फ्लावर/पास डिज़ाइन अपनाएँ।
4) क्या एक ही लाइन स्नैप-लॉक और मैकेनिकल सीम वाले स्टैंडिंग सीम प्रोफ़ाइल बना सकती है?
- हाँ, कैसेट टूलिंग और रेसिपी-आधारित सर्वो समायोजन के साथ। स्नैप-लॉक और सिंगल/डबल-लॉक कैसेट के बीच बदलाव में आम तौर पर 15–30 मिनट लगते हैं; अलग रिब ज्यामिति के लिए 30–60 मिनट लग सकते हैं।
5) 1,250 mm कॉइल-फेड स्थिर लाइन के लिए कौन-सी उपयोगिताएँ और कितना फ़र्श क्षेत्र नियोजित करना चाहिए?
- बिजली: ड्राइव और हाइड्रॉलिक्स के अनुसार 380–480 V, 3-फेज़, 40–120 kVA; हवा: 6–8 bar; डिकॉयलर, लेवलर, फॉर्मिंग, शीयर और स्टैकर सहित लाइन की लंबाई: 18–28 m; सर्विस गलियारों के लिए 1.5–2.5 m रखें।
स्नैप लॉक स्टैंडिंग सीम रोल फॉर्मिंग मशीनों के लिए 2025 के उद्योग रुझान
- पास डिज़ाइन के लिए डिजिटल ट्विन: पहले सिमुलेशन करके कमीशनिंग करने से शुरुआती स्क्रैप घटता है और सीम की ऊँचाई/पैन की समतलता स्थिर रहती है।
- तेज़ बदलाव वाला उत्पादन: कैसेट टूलिंग और सर्वो स्टैंड पोज़िशनिंग से सामान्य स्नैप-लॉक चौड़ाइयों के बीच बदलाव 20 मिनट से कम में किया जा सकता है।
- इनलाइन मेट्रोलॉजी: विज़न और लेज़र सिस्टम रिब की ऊँचाई, सीम लॉक ज्यामिति, बर्र और कट लंबाई की वास्तविक समय में पुष्टि करते हैं; डेटा MES/ERP में भेजा जाता है।
- ESG और ऊर्जा में कमी: रीजेनेरेटिव VFD और स्मार्ट निष्क्रिय अवस्था से kWh/टन घटता है; डेवलपर अब ISO 50001 रिपोर्टिंग की माँग बढ़ा रहे हैं।
- Zn-Al-Mg और PVDF की ओर सामग्री बदलाव: तटीय टिकाऊपन और विस्तारित वारंटी के लिए ZM/ZAM-कोटेड स्टील और PVDF सिस्टम का उपयोग बढ़ रहा है।
- मानक के रूप में सुरक्षा: नई 2025 लाइनों में ISO 13849 सुरक्षा PLC, EN ISO 14120 सुरक्षा-गार्ड और दूरस्थ निदान अपेक्षित हैं।
- पोर्टेबल मशीनें अधिक उन्नत: नई पोर्टेबल मशीनों में कार्यस्थल पर सटीकता के लिए CNC लंबाई नियंत्रण, घुमावदार पैनल किट और Bluetooth रेसिपी सिंक शामिल हैं।
2025 बेंचमार्क और अपनाने के मेट्रिक्स
| मीट्रिक | 2022–2023 सामान्य | 2025 सर्वश्रेष्ठ-इन-क्लास | 2025 सामान्य सीमा | नोट्स/स्रोत |
|---|---|---|---|---|
| लाइन गति (0.5–0.8 mm) | 20–45 m/min | 60–80 m/min | 35–65 m/min | SME; आपूर्तिकर्ता कैटलॉग |
| कट-लंबाई सटीकता (6 m) | ±2–3 mm | ±0.5–1.0 मिमी | ±1–2 mm | एनकोडर + लेजर सत्यापन |
| चेंजओवर (कैसेट) | 35–60 मिनट | 10–20 min | 15–30 min | सर्वो स्टैंड के प्रीसेट |
| स्टार्टअप स्क्रैप (%) | 3–51टीपी3टी | 1–21टीपी3टी | 1.5–3% | डिजिटल रेसिपी और विज़न |
| ऊर्जा तीव्रता (kWh/टन) | 170–230 | 120–160 | 140–190 | DOE AMO मार्गदर्शन |
| स्टैंडिंग सीम में ZM/ZAM का उपयोग (%) | ~8–12% | ~20–30% | 15–25% | EN 10346 को अपनाना |
| इनलाइन विज़न अपनाने की दर (%) | ~20–30% | ~60–70% | 45–60% | MES एकीकरण |
चयनित संदर्भ:
- U.S. DOE का उन्नत विनिर्माण कार्यालय: https://www.energy.gov/amo
- ISO 50001 ऊर्जा प्रबंधन: https://www.iso.org
- EN 10346 (निरंतर हॉट-डिप कोटेड स्टील): https://standards.iteh.ai
- ASTM E1592 हवा से उखड़ने का प्रतिरोध; ASTM A792/A1046 कोटिंग: https://www.astm.org
- निर्माण अभियंता समाज (एसएमई): https://www.sme.org
नवीनतम अनुसंधान मामले
केस स्टडी 1: विभिन्न चौड़ाई वाले स्नैप-लॉक पैनलों के लिए 20 मिनट से कम में बदलाव (2025)
पृष्ठभूमि: एक वाणिज्यिक पैनल शॉप स्थिर लाइन पर 305, 406 और 457 mm के स्नैप-लॉक पैन बनाती थी; बदलाव में औसतन 42 मिनट लगते थे, जिससे उत्पादन में अवरोध आता था।
समाधान: कॉइल ID से जुड़े बारकोड-संचालित HMI रेसिपी, सर्वो-पोज़िशन वाले साइड गाइड, कैसेट टूलिंग और स्वचालित समायोजन सहित लेज़र कट-लंबाई सत्यापन लागू किया गया।
परिणाम: बदलाव का औसत समय घटकर 16 मिनट हुआ; 62 m/min पर कट-लंबाई की त्रुटि ±2.6 mm से सुधरकर ±0.8 mm हुई; शुरुआती स्क्रैप 4.1% से घटकर 1.7% हुआ; कुल OEE में 9.3% की वृद्धि हुई।
केस स्टडी 2: ZM-कोटेड स्टील और PVDF से तटीय टिकाऊपन में सुधार (2024)
पृष्ठभूमि: एक रूफर ने स्नैप-लॉक स्टैंडिंग सीम छतों के लिए 25-वर्षीय तटीय वारंटी चाही।
समाधान: GI/Galvalume मिश्रण से EN 10346 ZM 120–140 और PVDF टॉपकोट पर स्विच किया; कोटिंग में सूक्ष्म दरारें कम करने के लिए रोल कठोरता और पास डिज़ाइन समायोजित किया; फेल्ट-लाइन वाले कन्वेयर और छीलने योग्य फ़िल्म एप्लिकेटर जोड़ा।
परिणाम: सतह-दोषों के दावे 55% घटे; 0.7 mm कॉइलों पर उत्पादन क्षमता में कोई कमी नहीं हुई; हवा से उखड़ने का परीक्षण ASTM E1592 के लक्ष्यों पर खरा उतरा; वारंटी 25 वर्ष तक बढ़ी।
स्रोत: ASTM E1592, ASTM A792/A1046 (https://www.astm.org); EN 10346 सारांश (https://standards.iteh.ai).
विशेषज्ञों की राय
- Todd Miller, अध्यक्ष, Isaiah Industries (मेटल रूफिंग निर्माता)
दृष्टिकोण: “स्नैप-लॉक स्टैंडिंग सीम सिस्टम में ASTM E1592 के अनुसार सत्यापित क्लिप डिज़ाइन और पैनल एंकरिंग, वास्तविक हवा में प्रदर्शन के लिए पैनल फॉर्मिंग की सटीकता जितने ही महत्वपूर्ण हैं।”
स्रोत: https://www.isaiahindustries.com - माइकल क्लिपफेल, उत्पाद प्रबंधक, The Bradbury Group
दृष्टिकोण: “सर्वो स्टैंड वाली कैसेट टूलिंग ने अपेक्षाओं को बदल दिया है—स्नैप-लॉक चौड़ाइयों के लिए 20 मिनट से कम में रेसिपी बदलना नया मानक बन रहा है।”
स्रोत: https://bradburygroup.com - डॉ. मार्कस हाइने, CTO, Data M Sheet Metal Solutions (COPRA RF)
दृष्टिकोण: “फॉर्मिंग फ्लावर का डिजिटल-ट्विन सत्यापन अलग-अलग कॉइल बैचों में सीम लॉक ज्यामिति को सहनशीलता के भीतर रखता है, जिससे कमीशनिंग स्क्रैप और दोबारा सेवा के अनुरोध घटते हैं।”
स्रोत: https://www.data-m.de
व्यावहारिक उपकरण/संसाधन
- रोल डिज़ाइन और डिजिटल ट्विन: COPRA RF — https://www.data-m.de
- इनलाइन विज़न और लेज़र मापन: Keyence — https://www.keyence.com
- फॉर्मिंग लाइनों के लिए ऊर्जा अनुकूलन: DOE AMO — https://www.energy.gov/amo
- हवा से उखड़ने के प्रतिरोध की जाँच का मानक: ASTM E1592 — https://www.astm.org
- कोटिंग/सामग्री मानक: EN 10346; ASTM A792/A1046 — https://standards.iteh.ai | https://www.astm.org
- सुरक्षा और नियंत्रण मानक: ISO 12100, ISO 13849, EN ISO 14120 — https://www.iso.org
- MES/ट्रेसेबिलिटी: Siemens Opcenter — https://www.siemens.com
- पोर्टेबल मशीनों की सर्वोत्तम कार्य-पद्धतियाँ और प्रशिक्षण: MCA (Metal Construction Association) — https://www.metalconstruction.org
अंतिम अपडेट: 2025-10-27
परिवर्तन-लेख: 5 FAQs जोड़े; बेंचमार्क तालिका और स्रोतों सहित 2025 के रुझान शामिल किए; दो हालिया केस स्टडी दीं; विशेषज्ञों के दृष्टिकोण संकलित किए; मानकों के अनुरूप उपकरण/संसाधन सूचीबद्ध किए
अगली समीक्षा तिथि और ट्रिगर: 2026-05-15 या इससे पहले, यदि ASTM/EN का नया संशोधन जारी हो, OEM ≥70 m/min की पोर्टेबल यूनिट लॉन्च करें, या DOE रोल फॉर्मिंग लाइनों के लिए kWh/टन का मार्गदर्शन अपडेट करे





