
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

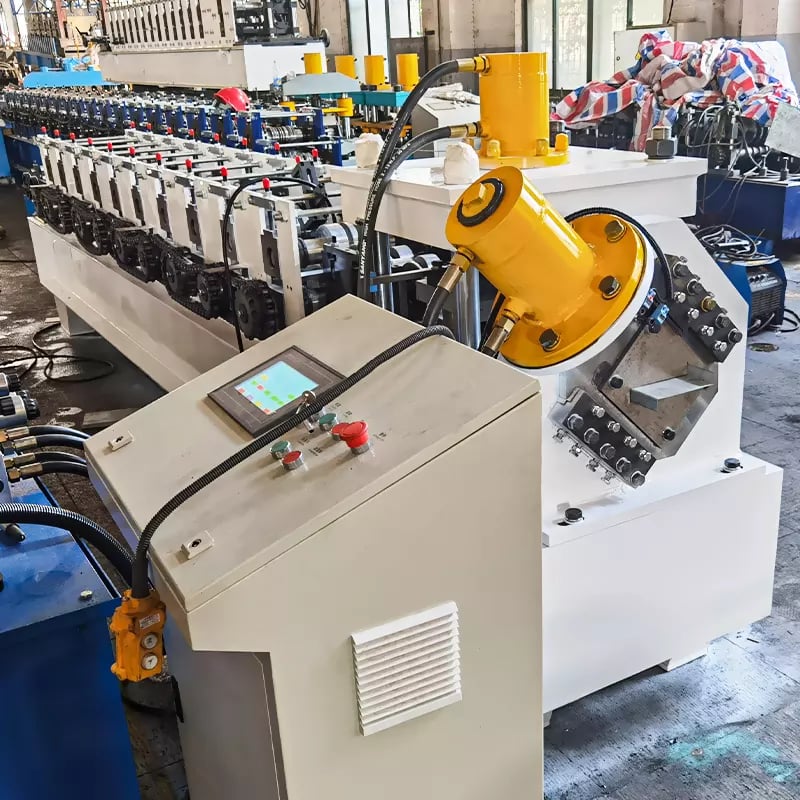
रूफ टाइल रोल फॉर्मिंग मशीन सपाट रंग-लेपित स्टील कॉइल को चरणबद्ध रोल फॉर्मिंग, हाइड्रोलिक स्टैम्पिंग और स्वचालित कटाई की सटीक प्रक्रिया से सुंदर घुमावदार, एक-दूसरे में जुड़ने वाले ग्लेज़्ड टाइल प्रोफाइल में बदलती है। यह तकनीक आधुनिक धातु रूफिंग उत्पादन की आधारशिला बन गई है और हर महाद्वीप के निर्माताओं को औद्योगिक स्तर पर हल्की, टिकाऊ और आकर्षक रूफ टाइलें बनाने में सक्षम करती है। नई या विस्तारित रूफिंग उत्पादन लाइन के लिए मशीन का मूल्यांकन करने वाले किसी भी खरीदार के लिए यह समझना जरूरी है कि फॉर्मिंग प्रक्रिया, डाई स्टैम्पिंग, सामग्री का चयन और गति तथा सटीकता का संतुलन एक-दूसरे को कैसे प्रभावित करते हैं।
यदि आप स्टील संरचना ठेकेदार, रूफिंग पैनल वितरक या ग्लेज़्ड टाइल उत्पादन जोड़ने की इच्छा रखने वाले निर्माण-सामग्री निर्माता हैं, तो सही मशीन का चयन आपके उत्पाद की गुणवत्ता, उत्पादन क्षमता और निवेश पर दीर्घकालिक प्रतिफल तय करता है। अपने लक्षित प्रोफाइल और उत्पादन मात्रा के अनुकूल रूफ टाइल रोल फॉर्मिंग मशीन चुनने के लिए विशेषज्ञ सलाह चाहिए, तो ठंडी रोल फॉर्मिंग में 20 से अधिक वर्षों के अनुभव पर आधारित व्यक्तिगत तकनीकी परामर्श हेतु SUNWAY में हमारी टीम से संपर्क करें।
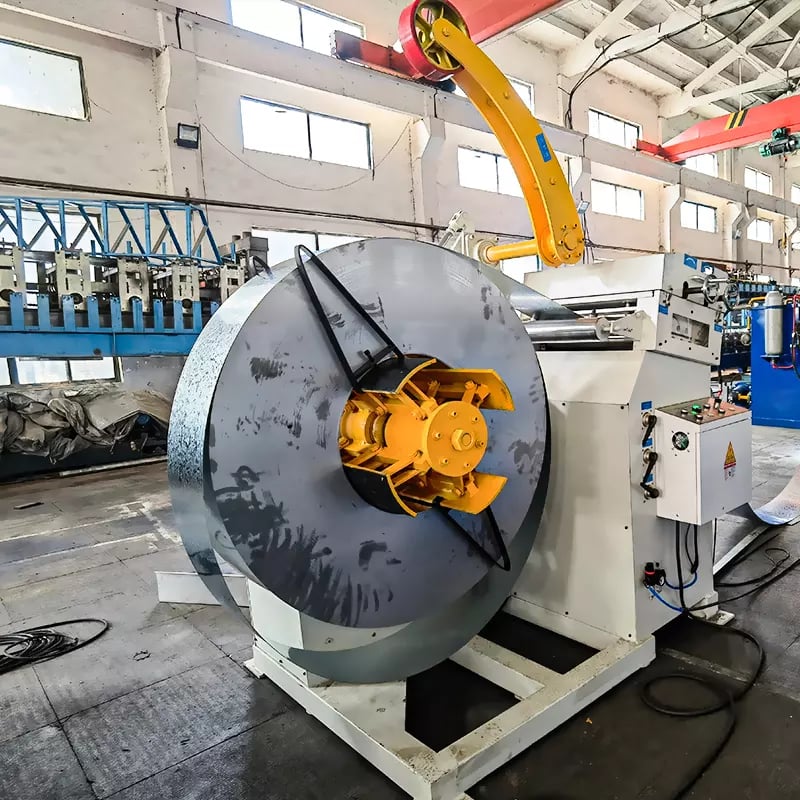
रूफ टाइल रोल फॉर्मिंग मशीन क्या है और यह कैसे काम करती है
रूफ टाइल रोल फॉर्मिंग मशीन एक विशेष ठंडी रोल फॉर्मिंग प्रणाली है, जिसे सपाट स्टील कॉइल को त्रि-आयामी ग्लेज़्ड टाइल या स्टेप टाइल प्रोफाइल में बदलने के लिए बनाया गया है। ये प्रोफाइल पारंपरिक सिरेमिक या मिट्टी की रूफ टाइलों जैसे दिखते हैं। सामान्य ट्रेपेज़ॉइडल या कॉरुगेटेड पैनल मशीनों से अलग, ग्लेज़्ड टाइल मशीन में एक अतिरिक्त हाइड्रोलिक प्रेसिंग स्टेशन होता है, जो शुरुआती रोल फॉर्मिंग के बाद धातु की शीट पर विशिष्ट घुमावदार या सीढ़ीनुमा पैटर्न की छाप बनाता है।
इसका कार्य सिद्धांत एक सतत प्रक्रिया पर आधारित है: कॉइल खोलने वाली इकाई रंग-लेपित स्टील पट्टी को समतल करने और मार्गदर्शन करने वाली प्रणाली में भेजती है। इसके बाद पट्टी रोलर स्टेशनों की श्रृंखला से गुजरती है, जहाँ उसका अनुप्रस्थ प्रोफाइल क्रमशः आकार लेता है। मुख्य फॉर्मिंग चरणों के बाद शीट हाइड्रोलिक डाई प्रेस में जाती है। वहाँ ऊपर और नीचे की डाई भारी दबाव के साथ बंद होकर टाइल पैटर्न उभारती हैं। फिर बनी हुई और स्टैम्प की गई शीट को निर्धारित लंबाई में सटीक काटने के लिए हाइड्रोलिक शीयर तक पहुँचाया जाता है और अंत में रन-आउट टेबल या स्वचालित स्टैकर पर एकत्र किया जाता है।
धातु रूफ टाइल मशीन को दूसरे रोल फॉर्मिंग उपकरणों से अलग बनाती है सतत फॉर्मिंग लाइन में स्टैम्पिंग स्टेशन का एकीकरण। इस संयुक्त तरीके में क्रमिक रोल फॉर्मिंग के साथ बीच-बीच में डाई प्रेसिंग होती है, इसलिए फीड गति, प्रेसिंग चक्र और कटाई क्रम के बीच सावधानीपूर्वक तालमेल जरूरी है। इस तालमेल को भरोसेमंद ढंग से बनाए रखना अच्छी इंजीनियरिंग वाली ग्लेज़्ड टाइल मशीन की पहचान है; इसका सीधा असर सतह की गुणवत्ता, आयामी सटीकता और कुल उत्पादन दक्षता पर पड़ता है।
ग्लेज्ड टाइल प्रोफाइल फॉर्मिंग प्रक्रिया की व्याख्या
रूफ टाइल रोल फॉर्मिंग मशीन की निर्माण प्रक्रिया को तीन स्पष्ट चरणों में बाँटा जा सकता है: प्रारंभिक रोल शेपिंग, हाइड्रोलिक डाई स्टैम्पिंग और कटाई के साथ अंतिम कैलिब्रेशन। हर चरण तैयार टाइल प्रोफाइल में खास ज्यामितीय विशेषताएँ जोड़ता है। किसी एक चरण की कमी अंतिम उत्पाद की गुणवत्ता को प्रभावित करती है।
प्राथमिक रोल शेपिंग चरण
प्रारंभिक रोल शेपिंग के दौरान सपाट स्टील पट्टी 8 से 14 फॉर्मिंग स्टेशनों से गुजरती है—यह संख्या प्रोफाइल की जटिलता पर निर्भर करती है। हर स्टेशन पर ऊपर और नीचे के मिलान किए हुए रोलर शीट को धीरे-धीरे मनचाहा अनुप्रस्थ आकार देते हैं। रंग की परत में दरार पड़ने या स्टील के आधार पर जरूरत से ज्यादा दबाव पड़ने से बचाने के लिए प्रत्येक पास में आम तौर पर 2° से 5° का छोटा कोणीय बदलाव किया जाता है। रोलर सेट Cr12MoV या GCr15 कठोर टूल स्टील से सटीक मशीनिंग द्वारा बनाए जाते हैं और उन्हें HRC 58–62 कठोरता तक ऊष्मा-उपचारित किया जाता है। इससे उनका सेवा जीवन लंबा रहता है और लाखों फॉर्मिंग चक्रों में प्रोफाइल की सटीकता एकसमान बनी रहती है।
रोलर पास क्रम का डिज़ाइन बेहद अहम है। अनुकूलित पास डिज़ाइन फॉर्मिंग के तनाव को समान रूप से बाँटता है, सामग्री के स्प्रिंगबैक को कम करता है और रंग-लेपित परत की सतह की फिनिश को सुरक्षित रखता है। खराब पास क्रम से किनारों में लहरें, फ्लैंज मुड़ना या कोटिंग को नुकसान जैसी खामियाँ आती हैं। ये दोष लगी हुई हर रूफ टाइल पर दिखाई देते हैं और फॉर्मिंग के बाद ठीक नहीं किए जा सकते। इसलिए अनुभवी निर्माता एक भी रोलर काटने से पहले CAD-आधारित रोलर डिज़ाइन और सीमित तत्त्व सिमुलेशन में पर्याप्त निवेश करते हैं।
हाइड्रोलिक डाई स्टैम्पिंग चरण
अनुप्रस्थ आकार बनने के बाद शीट हाइड्रोलिक स्टैम्पिंग स्टेशन में जाती है, जो किसी भी ग्लेज़्ड टाइल मशीन की प्रमुख विशेषता है। यहाँ आम तौर पर 10 से 30 टन क्षमता वाला हाइड्रोलिक सिलेंडर ऊपरी डाई को शीट पर नीचे दबाता है, जबकि निचली डाई उसके अनुरूप खाली जगह प्रदान करती है। डाइयों के बंद होने पर पहले से बनी शीट पर विशिष्ट सीढ़ीनुमा या घुमावदार टाइल पैटर्न उभरता है, जिससे उसे पारंपरिक मिट्टी की टाइलों जैसा त्रि-आयामी रूप मिलता है।
पूरे उत्पादन क्रम में टाइल पैटर्न एकसमान रखने के लिए डाई प्रेस को अत्यंत सटीक स्थिति में काम करना चाहिए और गहराई की सहनशीलता ±0.15 mm के भीतर रखनी चाहिए। डाई का संरेखण, प्रेस क्षमता, दबाव बनाए रखने का समय और वापसी की गति—इन सभी को PLC नियंत्रण प्रणाली से प्रोग्राम किया जा सकता है। इससे ऑपरेटर बिना यांत्रिक समायोजन के अलग-अलग स्टील मोटाई और प्रोफाइल गहराई के लिए स्टैम्पिंग पैरामीटर ठीक कर सकते हैं। डाइयाँ उच्च-ग्रेड टूल स्टील से मशीनिंग द्वारा बनाई जाती हैं और घिसाव रोकने तथा प्रेसिंग के दौरान लेपित स्टील की सतह बचाने के लिए उन पर क्रोम चढ़ाया जाता है।
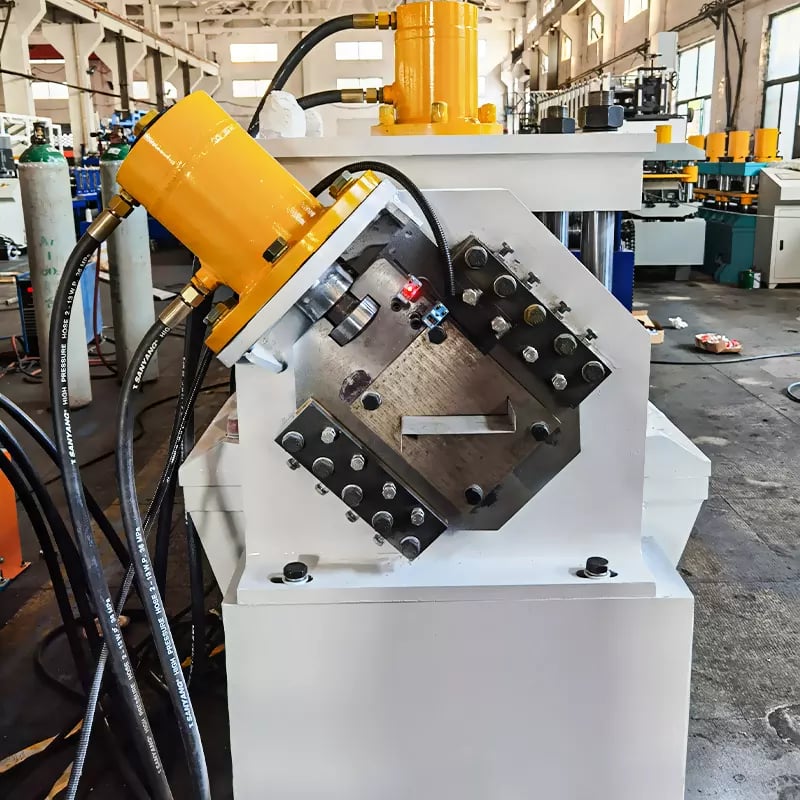
सटीक टाइल स्टैम्पिंग के लिए हाइड्रोलिक सिस्टम डिजाइन
हाइड्रोलिक प्रणाली डाई स्टैम्पिंग प्रक्रिया को शक्ति देती है। इसका डिज़ाइन स्टैम्पिंग की एकरूपता, चक्र की गति और मशीन के सेवा जीवन को सीधे प्रभावित करता है। धातु रूफ टाइल मशीन की अच्छी तरह विन्यस्त हाइड्रोलिक प्रणाली आम तौर पर 12–18 MPa सिस्टम दबाव पर काम करती है और प्रेसिंग चक्र के दौरान सहज, नियंत्रित बल देने के लिए परिवर्तनीय-विस्थापन पिस्टन पंप का उपयोग करती है।
सटीक स्टैम्पिंग के लिए पर्याप्त प्रेस क्षमता के साथ-साथ डाई के पास आने, दबाने, दबाव बनाए रखने और लौटने के चरणों में गति नियंत्रण भी आवश्यक है। आधुनिक ग्लेज़्ड टाइल मशीनों में आनुपातिक हाइड्रोलिक वाल्व या सर्वो-हाइड्रोलिक ड्राइव होते हैं, जो सिलेंडर की गति को वास्तविक समय में नियंत्रित करते हैं। इससे डाई बंद होते समय झटके से बचाव होता है और लेपित स्टील की सतह को नुकसान नहीं पहुँचता। दबाव बनाए रखने का चरण—जब डाइयाँ पूरे दबाव में बंद रहती हैं—आमतौर पर 0.3 से 0.8 सेकंड चलता है। यह सामग्री को पूरी तरह आकार देने के लिए पर्याप्त है और उत्पादन चक्र में रुकावट भी नहीं पैदा करता।
तापीय प्रबंधन एक और पहलू है जिसका अनुभवी खरीदारों को मूल्यांकन करना चाहिए। लगातार संचालन से हाइड्रोलिक द्रव गर्म होता है; समय के साथ इससे तेल की श्यानता घटती है और प्रणाली की प्रतिक्रिया धीमी होती है। अच्छी मशीनों में ऑयल कूलर, तापमान सेंसर और फ़िल्ट्रेशन सर्किट होते हैं, जो लंबी शिफ्टों के दौरान द्रव की स्थिति बनाए रखते हैं। SUNWAY की इंजीनियरिंग टीम, 20+ वर्षों का विनिर्माण अनुभव के आधार पर, इन वास्तविक परिचालन स्थितियों को ध्यान में रखकर हाइड्रोलिक सर्किट डिज़ाइन करती है। इससे स्टैम्पिंग की गुणवत्ता एकसमान रहती है, चाहे मशीन दस मिनट से चल रही हो या दस घंटे से।
| हाइड्रोलिक पैरामीटर | रूफ टाइल रोल फॉर्मिंग मशीन की सामान्य सीमा | कार्य |
|---|---|---|
| सिस्टम दबाव | 12–18 MPa | डाई बंद करने के लिए स्टैम्पिंग बल देता है |
| सिलेंडर की प्रेस क्षमता | 10–30 टन | अधिकतम दबाव गहराई और सामग्री की मोटाई क्षमता तय करता है |
| दबाव बनाए रखने का समय | 0.3–0.8 सेकंड | टाइल पैटर्न को पूरी तरह बनाने में मदद करता है |
| तेल टैंक की क्षमता | 100–200 लीटर | निरंतर संचालन के दौरान तापीय स्थिरता बनाए रखने में मदद करता है |
| पंप का प्रकार | परिवर्तनीय विस्थापन वाला पिस्टन पंप | सहज और नियंत्रित हाइड्रोलिक प्रवाह देता है |
यह तालिका उन हाइड्रोलिक पैरामीटरों का सार देती है जिन्हें ग्लेज़्ड टाइल मशीनों के विनिर्देशों की तुलना करते समय खरीदारों को जाँचना चाहिए। अधिक प्रेस क्षमता का अर्थ हमेशा बेहतर गुणवत्ता नहीं होता। अहम है नियंत्रित दबाव, वाल्व की सटीक प्रतिक्रिया और तापीय स्थिरता का ऐसा संयोजन जो पूरी उत्पादन शिफ्ट में बार-बार समान रूप से सटीक स्टैम्पिंग दे।
कलर-कोटेड स्टील कॉइल: ग्लेज्ड टाइल उत्पादन के लिए सामग्री आवश्यकताएँ
तैयार ग्लेज़्ड रूफ टाइल की गुणवत्ता कच्चे माल पर उतनी ही निर्भर करती है जितनी मशीन पर। रूफ टाइल रोल फॉर्मिंग मशीन पहले से पेंट की गई (रंग-लेपित) गैल्वनाइज़्ड या गैल्वैल्यूम स्टील कॉइल को संसाधित करने के लिए बनाई जाती है। संतोषजनक परिणाम पाने के लिए सामग्री की मोटाई, यील्ड स्ट्रेंथ, कोटिंग के प्रकार और सतह की फिनिश को निर्धारित आवश्यकताएँ पूरी करनी चाहिए।
मोटाई और यांत्रिक गुण
धातु की ग्लेज़्ड टाइलों के लिए सामग्री की सामान्य मोटाई 0.3 mm से 0.6 mm तक होती है। आवासीय और व्यावसायिक रूफिंग में 0.4 mm और 0.5 mm सबसे आम हैं। स्टील के आधार की यील्ड स्ट्रेंथ 250 MPa से 350 MPa के बीच होनी चाहिए—इतनी मजबूत कि बना हुआ प्रोफाइल आकार बनाए रखे, और इतनी लचीली कि बिना दरार के कई मोड़ने और स्टैम्पिंग के चरणों से गुजर सके। 400 MPa से अधिक यील्ड स्ट्रेंथ वाली कॉइल जटिल ग्लेज़्ड टाइल प्रोफाइलों के लिए आम तौर पर उपयुक्त नहीं होतीं, क्योंकि ऐसी सामग्री आकार बदलने का विरोध करती है। इससे स्प्रिंगबैक की समस्या और मोड़ वाली रेखाओं पर कोटिंग टूटने का जोखिम होता है।
कॉइल की चौड़ाई मशीन की फॉर्मिंग-चौड़ाई के विनिर्देश से बिल्कुल मेल खानी चाहिए। लक्षित टाइल कवरेज चौड़ाई के अनुसार यह आम तौर पर 900 mm से 1250 mm के बीच होती है। रोलरों से गुजरते समय पट्टी के मार्ग में समस्या रोकने के लिए चौड़ाई की सहनशीलता ±1 mm के भीतर होनी चाहिए। कॉइल का भीतरी व्यास (आमतौर पर 508 mm या 610 mm) कॉइल खोलने वाली इकाई के मैंड्रेल विनिर्देश से मेल खाना चाहिए। ये बातें छोटी लग सकती हैं, लेकिन बेमेल होने पर सामग्री की बर्बादी, सतह पर खरोंच और अनियोजित डाउनटाइम होता है—ऐसी लागतें जो अधिक मात्रा के उत्पादन में तेजी से बढ़ती हैं।
कोटिंग और सतह संबंधी आवश्यकताएँ
रंग की कोटिंग परत—आमतौर पर पॉलिएस्टर (PE), सिलिकॉन-संशोधित पॉलिएस्टर (SMP) या पॉलीविनाइलिडीन फ्लोराइड (PVDF)—को बिना उखड़े, दरार पड़े या चमक खोए रोल फॉर्मिंग और डाई स्टैम्पिंग के यांत्रिक तनाव को सहना चाहिए। फॉर्मिंग-ग्रेड सामग्री के लिए ऊपरी सतह पर कुल कोटिंग मोटाई 20–25 माइक्रोन न्यूनतम मानक है। खरीदारों को कॉइल प्रमाणपत्र माँगना चाहिए, जिसमें कोटिंग का आसंजन (T-bend ≤ 2T), पेंसिल कठोरता (≥ 2H) और रिवर्स इम्पैक्ट प्रतिरोध (≥ 9 J) की पुष्टि हो। इससे सुनिश्चित होता है कि सामग्री केवल सपाट पैनलों के लिए नहीं, बल्कि रोल फॉर्मिंग के लिए भी उपयुक्त है।
गैल्वनाइज़्ड या गैल्वैल्यूम आधार परत जंग से सुरक्षा देती है और इसमें जिंक कोटिंग का भार आम तौर पर 60 g/m² से 150 g/m² तक होता है। जिंक की अधिक मात्रा छत की सेवा अवधि बढ़ाती है, खासकर तटीय या नम वातावरण में। आधार सामग्री, जिंक परत और ऊपरी कोटिंग का सही संयोजन चुनने से अंतिम उत्पाद की वारंटी और बाज़ार में उसकी स्थिति प्रभावित होती है। विशिष्ट टाइल प्रोफाइल और जलवायु परिस्थितियों के लिए सामग्री की अनुकूलता पर SUNWAY की तकनीकी बिक्री टीम सलाह दे सकती है।
| सामग्री का पैरामीटर | अनुशंसित विनिर्देशन | टिप्पणियाँ |
|---|---|---|
| स्टील की मोटाई | 0.3–0.6 मिमी | ग्लेज़्ड टाइल प्रोफाइलों के लिए 0.4–0.5 mm सबसे आम है |
| यील्ड स्ट्रेंथ | 250–350 MPa | अधिक यील्ड स्ट्रेंथ से स्प्रिंगबैक का जोखिम बढ़ता है |
| कॉइल चौड़ाई | 900–1250 mm (±1 mm सहनशीलता) | मशीन की फॉर्मिंग चौड़ाई से मेल होना चाहिए |
| ऊपरी कोटिंग का प्रकार | PE / SMP / PVDF | PVDF मौसम के प्रभावों से सबसे अच्छा बचाव देता है |
| ऊपरी कोटिंग की मोटाई | ≥ 20 µm | फॉर्मिंग और स्टैम्पिंग के दौरान दरारें रोकता है |
| जिंक/गैल्वैल्यूम परत | 60–150 g/m² | अधिक मान जंग-प्रतिरोध बढ़ाते हैं |
बड़ी मात्रा में कॉइल खरीदने की प्रतिबद्धता से पहले खरीदारों को सामग्री के इन पैरामीटरों का अपनी मशीन के विनिर्देशों से मिलान करना चाहिए। विनिर्देशों से बाहर की सामग्री का उपयोग उन ग्लेज़्ड टाइल मशीनों में भी गुणवत्ता संबंधी समस्याओं के सबसे आम कारणों में से एक है जो अन्यथा ठीक से काम कर रही हों।
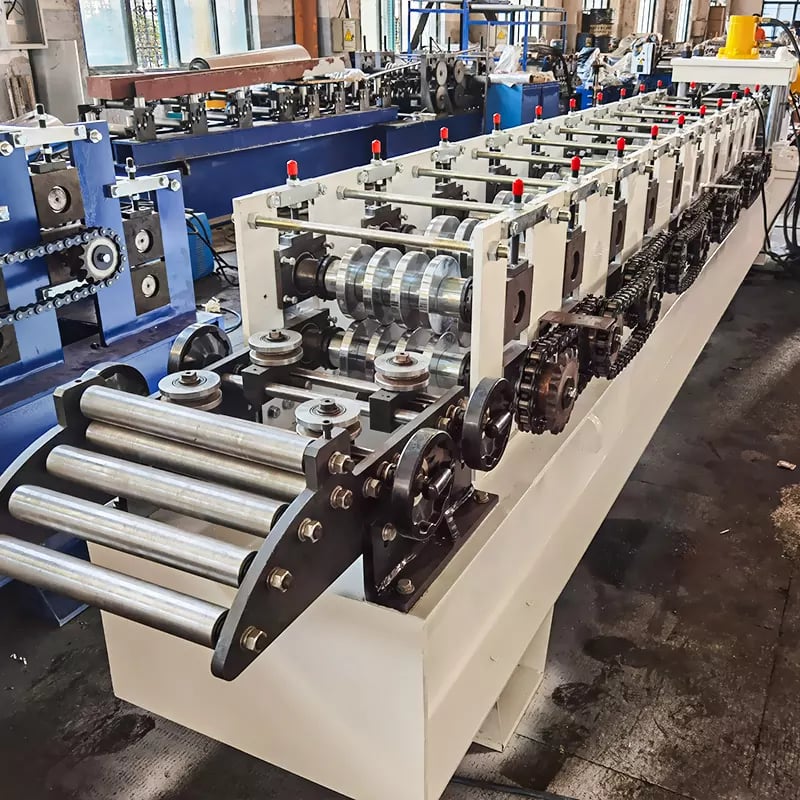
उत्पादन गति और फॉर्मिंग सटीकता में संतुलन
किसी भी रूफ टाइल रोल फॉर्मिंग मशीन की सबसे गंभीर इंजीनियरिंग चुनौतियों में से एक व्यावसायिक रूप से व्यवहार्य उत्पादन गति पर आयामी सटीकता और सतह की गुणवत्ता बनाए रखना है। डाई स्टैम्पिंग का रुक-रुककर होने वाला चरण उत्पादन क्षमता और गुणवत्ता के बीच स्वाभाविक तनाव पैदा करता है। मशीन डिज़ाइनरों को इसे बुद्धिमान नियंत्रण तर्क और यांत्रिक तालमेल से हल करना होता है।
ग्लेज्ड टाइल उत्पादन में गति-सटीकता का संतुलन
एक सामान्य धातु रूफ टाइल मशीन की रैखिक फॉर्मिंग गति 4 से 8 मीटर प्रति मिनट होती है—यह मानक ट्रेपेज़ॉइडल पैनल मशीनों से काफी कम है, जो 15–25 m/min तक पहुँच सकती हैं। कम गति स्टैम्पिंग चक्र का सीधा परिणाम है: हर टाइल पैटर्न दोहराव के लिए शीट की गति घटानी, उसे रोकना, डाई से दबाना और फिर गति बढ़ानी पड़ती है। इस रुकने-चलने की प्रक्रिया से ड्राइव प्रणाली, हाइड्रोलिक प्रेस के समय-निर्धारण और PLC नियंत्रण के तालमेल पर बहुत अधिक माँग पड़ती है।
ग्लेज़्ड टाइल मशीन को उसकी निर्धारित गति से काफी तेज़ चलाने का प्रयास अनिवार्य रूप से उत्पाद की गुणवत्ता घटाता है। आम संकेतों में टाइल पैटर्न की अधूरी गहराई, स्टैम्प किए गए पैटर्नों के बीच स्थान का खिसकना, चलती शीट से डाई के संपर्क के कारण सतह पर घिसाव और कटाई की लंबाई में बढ़ता अंतर शामिल हैं। अनुभवी ऑपरेटर समझते हैं कि मशीन की निर्धारित गति निर्माता द्वारा तय किया गया इष्टतम संतुलन है; इससे आगे गति बढ़ाने पर लाभ लगातार कम होता जाता है।
PLC नियंत्रण और सर्वो ड्राइव एकीकरण
आधुनिक रूफ टाइल रोल फॉर्मिंग मशीनों में PLC नियंत्रण प्रणालियाँ—आमतौर पर Siemens, Mitsubishi या Delta प्लेटफ़ॉर्म—सर्वो-चालित फीड प्रणालियों के साथ उपयोग की जाती हैं। ये रुक-रुककर होने वाली स्टैम्पिंग के लिए आवश्यक सटीक चालू-बंद-चालू चक्र को संभालती हैं। PLC एन्कोडर-आधारित शीट स्थिति ट्रैकिंग, हाइड्रोलिक प्रेस के ट्रिगर समय और शीयर सक्रियण का तालमेल करता है, ताकि बना हुआ हर टाइल पैटर्न शीट पर बिल्कुल सही स्थान पर स्टैम्प हो।
इस उपयोग में सर्वो फीड ड्राइव पारंपरिक चेन-चालित प्रणालियों से काफी लाभ देती हैं, क्योंकि इनमें हर प्रोफाइल के अनुसार त्वरण और मंदन की दरें समायोजित करके सटीक स्थान नियंत्रण किया जा सकता है। इससे पुरानी ड्राइव तकनीकों में मौजूद यांत्रिक ढील और स्थिति का बिखराव दूर होता है; परिणामस्वरूप टाइल पिच अधिक एकसमान और निर्धारित लंबाई तक कटाई की सहनशीलता अधिक कड़ी रहती है—900 mm की टाइल दोहराव लंबाई पर आम तौर पर ±1.0 mm के भीतर। ग्लेज़्ड टाइल मशीन का मूल्यांकन करते समय खरीदारों को नियंत्रण प्लेटफ़ॉर्म का ब्रांड, एन्कोडर का रिज़ॉल्यूशन और यह जाँचना चाहिए कि फीड प्रणाली सर्वो या मानक मोटर ड्राइव का उपयोग करती है। उत्पादन गति पर हासिल की जा सकने वाली सटीकता इन्हीं बातों से सीधे तय होती है।
अनुशंसित निर्माता: सनवे
विश्वसनीय और सटीक इंजीनियरिंग वाली रूफ टाइल रोल फॉर्मिंग मशीन चाहने वाले खरीदारों के लिए, वैश्विक बाज़ारों में प्रमाणित अनुभव के साथ SUNWAY एक अनुशंसित निर्माता है। ठंडी रोल फॉर्मिंग मशीनों के निर्माण में 20 से अधिक वर्षों के अनुभव के साथ, SUNWAY की पूरी उत्पादन प्रणाली कंपनी के भीतर ही अनुसंधान एवं विकास, कच्चे माल की खरीद, सटीक मशीनिंग, असेंबली, गुणवत्ता निरीक्षण, पैकेजिंग और निर्यात लॉजिस्टिक्स संभालती है। अंतरराष्ट्रीय मानकों और ग्राहक द्वारा निर्दिष्ट प्रदर्शन आवश्यकताओं को पूरा करने की पुष्टि के लिए हर मशीन को भेजने से पहले कठोर परीक्षण से गुज़ारा जाता है।
SUNWAY’s approach goes beyond selling equipment. As a trusted one-stop solution provider, the company delivers comprehensive technology support including custom roller design based on customer profile drawings, complete production line planning, on-site or remote installation and commissioning guidance, operator training, spare parts supply, and lifetime technical assistance. An experienced in-house R&D team continuously analyzes market trends and works closely with users to develop upgraded forming solutions that keep SUNWAY’s equipment at the forefront of the industry. To discuss your glazed tile machine requirements or request a detailed quotation, हमारी तकनीकी बिक्री टीम से संपर्क करें आज।.
प्रमुख विनिर्देश और मशीन कॉन्फ़िगरेशन विकल्प
सही रूफ टाइल रोल फॉर्मिंग मशीन चुनने के लिए उन विनिर्देश पैरामीटरों की स्पष्ट समझ जरूरी है जो मशीन की क्षमता, लचीलापन और आपके लक्षित टाइल प्रोफाइल तथा उत्पादन मात्रा के लिए उसकी उपयुक्तता तय करते हैं।
मानक मशीन विनिर्देश का अवलोकन
नीचे दी गई तालिका वैश्विक बाज़ारों में सामान्य रूप से विन्यस्त ग्लेज़्ड टाइल रोल फॉर्मिंग मशीनों के विनिर्देशों की एक प्रतिनिधि सीमा देती है। वास्तविक विनिर्देश प्रोफाइल डिज़ाइन, सामग्री की मोटाई की सीमा और वैकल्पिक सुविधाओं के अनुसार बदलते हैं।
| विनिर्देश | सामान्य सीमा | खरीदार के लिए महत्व |
|---|---|---|
| फॉर्मिंग स्टेशन | 8–14 सेट | अधिक स्टेशन बेहतर गुणवत्ता के साथ जटिल प्रोफाइल बनाने देते हैं |
| फॉर्मिंग गति | 4–8 m/min | रुक-रुककर होने वाले स्टैम्पिंग चक्र को ध्यान में रखता है |
| सामग्री मोटाई क्षमता | 0.3–0.6 मिमी | लक्षित उत्पादों की सीमा को समेटना चाहिए |
| रोलर सामग्री | Cr12MoV / GCr15 (HRC 58–62) | रोलरों का सेवा जीवन और प्रोफाइल की एकरूपता तय करता है |
| मुख्य ड्राइव पावर | 4–7.5 kW | फॉर्मिंग भार और गति के अनुसार निर्धारित |
| हाइड्रोलिक प्रेस की क्षमता | 10–30 टन | स्टैम्पिंग की गहराई और सामग्री की मजबूती के अनुरूप होना चाहिए |
| मशीन फ्रेम | भारी-ड्यूटी वेल्डेड स्टील | कठोरता और कंपन-प्रतिरोध सुनिश्चित करता है |
| नियंत्रण प्रणाली | PLC + HMI टचस्क्रीन | स्वचालित संचालन और पैरामीटर संग्रह संभव बनाता है |
| प्रभावी टाइल चौड़ाई | 800–1100 mm | प्रोफाइल डिज़ाइन और कॉइल की चौड़ाई पर निर्भर करता है |
When reviewing specifications from different suppliers, pay attention not only to headline numbers but also to the quality of execution: roller machining precision, frame rigidity, hydraulic system components, and control system brand all affect real-world performance far more than a datasheet might suggest. हमारे पूरे मशीन रेंज का अन्वेषण करें to see how SUNWAY configures glazed tile lines for different production requirements.
विशेष श्रृंखला: SUNWAY ग्लेज्ड टाइल और रूफ पैनल मशीन समाधान
SUNWAY रूफिंग रोल फॉर्मिंग उपकरणों की व्यापक श्रृंखला उपलब्ध कराता है, जिसमें ग्लेज़्ड टाइल मशीनों से कहीं अधिक विकल्प शामिल हैं। इस श्रृंखला में कॉरुगेटेड शीट मशीनें, IBR पैनल लाइनें, डबल-लेयर फॉर्मिंग मशीनें, स्टेप टाइल मशीनें तथा रिज कैप और फ्लैशिंग प्रोफाइल मशीनों जैसे सहायक उपकरण शामिल हैं। इस व्यापक चयन से खरीदार एक ही निर्माता से रूफिंग उत्पादन की पूरी क्षमता प्राप्त कर सकते हैं, जिससे खरीद प्रक्रिया सरल होती है, अनुकूलता के जोखिम घटते हैं और बिक्री-पश्चात सहायता सुव्यवस्थित होती है।
Every SUNWAY glazed tile machine features precision-ground Cr12MoV hardened rollers, heavy-gauge welded steel frames, PLC control with color HMI touchscreen, and a properly engineered hydraulic system with quality valve components. Custom roller design is available for buyers with proprietary tile profiles, and the company’s engineering team can optimize pass design, stamping parameters, and line layout to match specific throughput and quality targets. Combined with professional export packaging, containerized shipping expertise, and remote video commissioning support, SUNWAY provides a genuinely complete solution for metal roof tile production. कोटेशन का अनुरोध करें to receive a tailored machine proposal for your project.
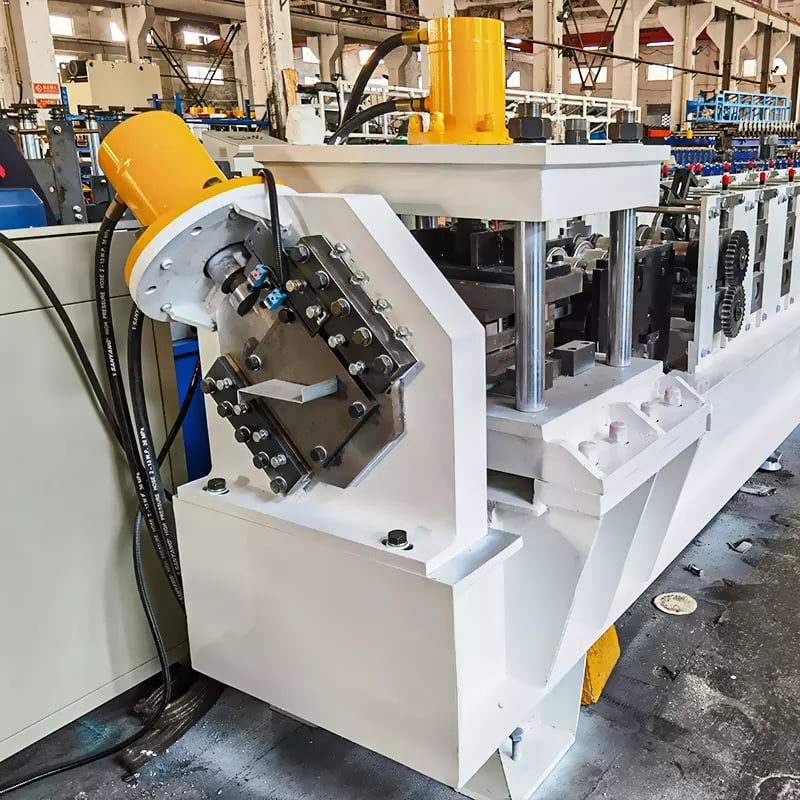
उत्पादन लाइन लेआउट और कार्यप्रवाह अनुकूलन
ग्लेज़्ड टाइल की पूरी उत्पादन लाइन केवल फॉर्मिंग मशीन तक सीमित नहीं होती—यह कॉइल लोड करने से लेकर तैयार टाइलों को ढेर लगाने तक की एकीकृत प्रणाली है। पूरी कार्यप्रणाली समझने से खरीदार अधिकतम दक्षता के लिए कारखाने की जगह, श्रम आवंटन और सामग्री के प्रवाह की योजना बना सकते हैं।
मानक उत्पादन क्रम हाइड्रोलिक कॉइल खोलने वाली इकाई से शुरू होता है, जो स्टील कॉइल (आमतौर पर 3–6 टन) को सहारा देती है और नियंत्रित तनाव के साथ पट्टी को लाइन में भेजती है। पट्टी समतल करने या मार्गदर्शन करने वाले प्लेटफ़ॉर्म से गुजरती है, जो कॉइल के कारण आया मुड़ाव हटाता है और पहली फॉर्मिंग स्टेशन में उसका सीधा तथा केंद्रित प्रवेश सुनिश्चित करता है। सभी स्टेशनों से क्रमिक रोल फॉर्मिंग के बाद शीट टाइल पैटर्न की स्टैम्पिंग के लिए हाइड्रोलिक डाई प्रेस में जाती है। स्टैम्पिंग के बाद बनी और उभरी हुई शीट हाइड्रोलिक शीयर तक पहुँचती है, जो हर टाइल को प्रोग्राम की गई लंबाई में काटती है। अंत में कटी टाइलें रन-आउट टेबल पर या अधिक उत्पादन वाली लाइनों में स्वचालित स्टैकर तक पहुँचाई जाती हैं, जहाँ उन्हें पैकेजिंग के लिए एकत्र कर संरेखित किया जाता है।
लाइन के लेआउट में कॉइल रखने, रखरखाव के लिए मशीन तक पहुँचने और तैयार उत्पाद जमा करने हेतु पर्याप्त फर्श स्थान होना चाहिए। विकल्पों के अनुसार एक सामान्य एकल-लाइन स्थापना के लिए लगभग 15 से 25 मीटर लंबा फर्श स्थान चाहिए। कई लाइनें लगाने या कॉइल कार्ट वाली कॉइल खोलने की इकाइयाँ, एम्बॉसिंग स्टेशन या सुरक्षात्मक फ़िल्म लगाने वाली इकाइयाँ जैसे अतिरिक्त उपकरण जोड़ने की योजना बना रहे खरीदारों को परियोजना के शुरुआती चरण में मशीन आपूर्तिकर्ता से लेआउट बेहतर करने पर चर्चा करनी चाहिए, ताकि स्थापना के बाद महँगा दोबारा काम न करना पड़े। SUNWAY अपनी मानक परियोजना सहायता में विस्तृत लेआउट ड्रॉइंग और स्थापना मार्गदर्शन देता है। इससे हर उत्पादन लाइन को पहले दिन से सहज और कुशल संचालन के लिए विन्यस्त किया जा सकता है।
रखरखाव के तरीके और दीर्घकालिक मशीन प्रदर्शन
किसी भी रूफ टाइल रोल फॉर्मिंग मशीन की परिचालन अवधि में फॉर्मिंग की सटीकता और उत्पादन दक्षता बनाए रखने के लिए नियमित रखरखाव जरूरी है। नियमित देखभाल की उपेक्षा से गुणवत्ता धीरे-धीरे घटती है, अनियोजित डाउनटाइम होता है और पुर्जे समय से पहले बदलने पड़ते हैं—इनकी लागत व्यवस्थित रखरखाव कार्यक्रम पर किए गए मामूली निवेश से कहीं अधिक होती है।
दैनिक कामों में हाइड्रोलिक तेल का स्तर और तापमान जाँचना, रोलर सतहों पर मलबे या कोटिंग जमाव का निरीक्षण करना, सभी सुरक्षा गार्ड लगे होने की पुष्टि करना तथा संचालन पुस्तिका के निर्देशानुसार चेन ड्राइव और बेयरिंग के बिंदुओं पर स्नेहन करना शामिल है। साप्ताहिक जाँच में हाइड्रोलिक होज़ की स्थिति, रोलर शाफ्ट और डाई माउंटिंग बोल्ट के फास्टनर टॉर्क, एन्कोडर केबल कनेक्शन और PLC त्रुटि लॉग शामिल होने चाहिए। मासिक या तिमाही रखरखाव में हाइड्रोलिक तेल का नमूना लेना और फ़िल्टर करना, रोलरों का संरेखण जाँचना, डाई सतह पर घिसाव या क्रोम की परत घटने का निरीक्षण करना तथा विद्युत कैबिनेट की सफाई करना शामिल है।
SUNWAY supplies a comprehensive operation and maintenance manual with every machine, and the company’s after-sales team is available for remote troubleshooting via video call when needed. Spare parts for all wear components—rollers, dies, shear blades, hydraulic seals, and electrical parts—are kept in stock for prompt shipment. For answers to common operational and maintenance questions, visit our अक्सर पूछे जाने वाले प्रश्न page or reach out directly to the SUNWAY technical support team.
अक्सर पूछे जाने वाले प्रश्न: रूफ टाइल रोल फॉर्मिंग मशीन
रूफ टाइल रोल फॉर्मिंग मशीन कौन-से प्रोफाइल बना सकती है?
रूफ टाइल रोल फॉर्मिंग मशीन मुख्य रूप से ग्लेज़्ड टाइल (स्टेप टाइल) प्रोफाइल बनाने के लिए डिज़ाइन की जाती है, जो पारंपरिक सिरेमिक या मिट्टी की रूफ टाइलों जैसी दिखती हैं। रोलर और डाई की व्यवस्था के आधार पर यह संबंधित सीढ़ीनुमा या घुमावदार धातु टाइल प्रोफाइल भी बना सकती है। आम तौर पर हर अलग प्रोफाइल के लिए फॉर्मिंग रोलरों और स्टैम्पिंग डाइयों का अपना सेट चाहिए।
ग्लेज्ड टाइल मशीन की सामान्य उत्पादन गति क्या है?
अधिकांश ग्लेज़्ड टाइल मशीनें 4 से 8 मीटर प्रति मिनट की गति से काम करती हैं। रुक-रुककर चलने वाला हाइड्रोलिक स्टैम्पिंग चक्र उनकी गति को निरंतर फॉर्मिंग करने वाली पैनल मशीनों की तुलना में सीमित करता है। वास्तविक गति टाइल पिच, स्टैम्पिंग की गहराई, सामग्री की मोटाई और मशीन की नियंत्रण प्रणाली की क्षमता पर निर्भर करती है।
मेटल रूफ टाइल मशीन किस सामग्री की मोटाई संभाल सकती है?
Standard metal roof tile machines are designed for color-coated galvanized or galvalume स्टील coils in the 0.3 mm to 0.6 mm thickness range. The most commonly used thicknesses are 0.4 mm and 0.5 mm for residential and commercial roofing applications.
SUNWAY अपनी रूफ टाइल रोल फॉर्मिंग मशीनों की गुणवत्ता कैसे सुनिश्चित करता है?
SUNWAY कच्चे माल की खरीद और सटीक मशीनिंग से लेकर अंतिम असेंबली, परीक्षण तथा पैकेजिंग तक हर चरण को समेटने वाली सख्त गुणवत्ता नियंत्रण प्रणाली बनाए रखता है। रोलरों की मशीनिंग कड़ी सहनशीलता के अनुसार होती है और उन्हें HRC 58–62 कठोरता तक ऊष्मा-उपचारित किया जाता है। भेजने से पहले हर मशीन को कारखाने में चलाकर जाँचा जाता है। SUNWAY की आंतरिक अनुसंधान एवं विकास टीम क्षेत्र से मिले सुझावों और बाज़ार विश्लेषण के आधार पर डिज़ाइन में लगातार सुधार करती है।
क्या मशीन को मेरे विशेष टाइल प्रोफाइल के लिए अनुकूलित किया जा सकता है?
हाँ। SUNWAY की इंजीनियरिंग टीम आपके प्रोफाइल ड्रॉइंग या नमूना टाइल के आधार पर विशेष रोलर सेट और स्टैम्पिंग डाई डिज़ाइन कर सकती है। कंपनी समायोज्य फॉर्मिंग चौड़ाई, आपकी स्थानीय बिजली आपूर्ति के अनुरूप वोल्टेज और आवृत्ति तथा स्वचालित स्टैकर और कॉइल कार वाली कॉइल खोलने की इकाइयों जैसे वैकल्पिक उपकरण भी उपलब्ध कराती है।
SUNWAY ग्लेज्ड टाइल मशीनों के लिए कौन-सी बिक्री-पश्चात सहायता प्रदान करता है?
SUNWAY बिक्री-पश्चात सहायता का पूरा पैकेज देता है, जिसमें दूरस्थ वीडियो कमीशनिंग, ऑपरेटर प्रशिक्षण सामग्री, संचालन और रखरखाव की विस्तृत पुस्तिका, आजीवन तकनीकी परामर्श और शीघ्र स्पेयर पार्ट्स आपूर्ति शामिल हैं। कंपनी का वैश्विक निर्यात अनुभव खरीदार के स्थान की परवाह किए बिना प्रभावी सहायता सुनिश्चित करता है।
निर्यात शिपिंग के लिए रूफ टाइल रोल फॉर्मिंग मशीन की पैकेजिंग कैसे की जाती है?
SUNWAY निर्यात के लिए स्ट्रेच फ़िल्म की लपेट, जलरोधी कपड़े के आवरण और स्टील फ्रेम की मजबूती वाली पेशेवर पैकेजिंग का उपयोग करता है। परिवहन के दौरान मशीनें हिलें नहीं, इसके लिए उन्हें रोकने वाले ब्रैकेट के साथ मानक शिपिंग कंटेनरों में लोड किया जाता है। हर खेप के साथ पूरा दस्तावेज़ीकरण—जिसमें वाणिज्यिक चालान, पैकिंग सूची, मूल-स्थान प्रमाणपत्र और संचालन पुस्तिका शामिल हैं—दिया जाता है।
परिवर्तन-लेख:
- ग्लेज़्ड टाइल प्रोफाइल बनाने की प्रक्रिया का व्यापक वर्णन, जिसमें रोल शेपिंग और हाइड्रोलिक डाई स्टैम्पिंग के चरण शामिल हैं
- हाइड्रोलिक प्रणाली के डिज़ाइन पैरामीटर और स्टैम्पिंग की सटीकता संबंधी आवश्यकताओं का विस्तृत विवरण
- ग्लेज़्ड टाइल उत्पादन के लिए रंग-लेपित स्टील के विनिर्देश और चयन मार्गदर्शन
- PLC और सर्वो ड्राइव के एकीकरण के साथ गति और सटीकता के संतुलन का विश्लेषण
- मशीन विनिर्देशों की पूरी तालिका, उत्पादन लाइन का कार्यप्रवाह और रखरखाव की उत्तम पद्धतियाँ
अगली समीक्षा के संकेत: ग्लेज़्ड टाइल मशीनों के नए मॉडल या फॉर्मिंग स्टेशन विन्यास जारी होना, हाइड्रोलिक प्रणाली की तकनीक में बदलाव, रंग-लेपित स्टील के मानकों या उपलब्धता में परिवर्तन, नए PLC/सर्वो नियंत्रण प्लेटफ़ॉर्म का एकीकरण, वैश्विक खरीदारों को प्रभावित करने वाले शिपिंग मार्ग या व्यापार नीति में बदलाव, और प्रमुख बाज़ारों में उभरते टाइल प्रोफाइल के रुझान





