
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

रोल फॉर्मिंग धातु पर काम करने की एक प्रक्रिया है, जिसमें शीट मेटल को रोलर डाइयों की श्रृंखला से क्रमशः आकार देकर वांछित अनुप्रस्थ प्रोफाइल बनाया जाता है। लंबे प्रोफाइल और एकसमान अनुप्रस्थ काट वाले पुर्जे बनाने का यह कुशल और किफायती तरीका है।
रोल-फॉर्म किए गए पुर्जे ऑटोमोटिव, रेल, बुनियादी ढाँचे, उपकरण, फर्नीचर और भंडारण सहित कई उद्योगों में उपयोग होते हैं। आम उदाहरणों में रूफिंग पैनल, डोर फ्रेम, रैकिंग सिस्टम, राजमार्ग संकेत, इलेक्ट्रॉनिक आवरण आदि शामिल हैं।
यह लेख इन विषयों पर विस्तृत मार्गदर्शिका देता है: रोल फॉर्मिंग मशीन के पुर्जे, उनका कार्य, कॉन्फ़िगरेशन विकल्प, आपूर्तिकर्ता, कीमतें, लाभ-हानि और चयन के सुझाव।
रोल फॉर्मिंग प्रक्रिया के भागों का अवलोकन
रोल फॉर्मिंग मशीन के मुख्य अनुभाग हैं:
- सामग्री हैंडलिंग
- फॉर्मिंग स्टेशन
- कटऑफ
- निकास कन्वेयर
तालिका 1: रोल फॉर्मिंग मशीन के मुख्य अनुभाग
| अनुभाग | घटक | कार्य |
|---|---|---|
| सामग्री हैंडलिंग | अनकॉइलर, फीड टेबल, प्रवेश गाइड | कॉइल सामग्री थामें, शीट सीधी करें और स्थिर गति/तनाव से मशीन में फीड करें |
| फॉर्मिंग स्टेशन | रोलर स्टैंड, रोलर, गियर | स्टैंडों की श्रृंखला से शीट मेटल को क्रमशः शीत-फॉर्म करें |
| कटऑफ | शीयर, हाइड्रॉलिक्स | बने हुए प्रोफाइल को आवश्यक लंबाई में काटें |
| निकास कन्वेयर | बेल्ट, मोटर, सपोर्ट | तैयार पुर्जों को मशीन से बाहर पहुँचाएँ |
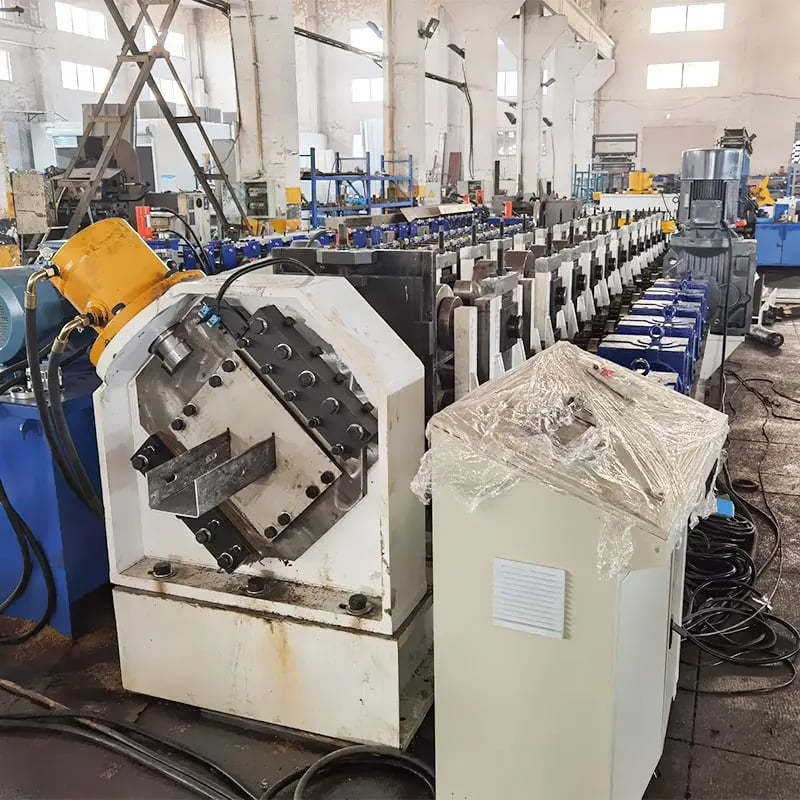
फॉर्मिंग अनुभाग मशीन का मुख्य भाग है। इसमें रोलर डाइयों की एक श्रृंखला होती है प्रोग्रेशन जो स्टैंडों पर लगी होती हैं और जिनसे सामग्री गुज़रती है। हर स्टैंड प्रोफाइल को क्रमशः उसके अंतिम आकार के करीब ले जाता है।
स्टैंडों की संख्या पुर्जे की जटिलता के अनुसार बदलती है—सरल ज्यामिति के लिए केवल 3 स्टैंड से लेकर जटिल पुर्जों के लिए 20 से अधिक स्टैंड तक।
रोल फॉर्मिंग मशीन के प्रकार
उत्पादन आवश्यकताओं के अनुसार रोल फॉर्मिंग मशीनें अलग-अलग कॉन्फ़िगरेशन में उपलब्ध हैं:
तालिका 2: रोल फॉर्मिंग मशीन के प्रकार
| प्रकार | विवरण | सामान्य उपयोग |
|---|---|---|
| इन-लाइन | अनकॉइलर फॉर्मिंग और कटऑफ अनुभागों के साथ एक ही लाइन में होता है | उच्च मात्रा वाले लंबे उत्पादन रन |
| रिवर्सिबल | शीट पलटने का तंत्र उसे फॉर्मिंग अनुभाग में वापस भेजने देता है | छोटे उत्पादन रन; पुर्जे को पलटना आवश्यक |
| पोर्टेबल | लॉक किए जा सकने वाले पहियों पर कॉम्पैक्ट डिज़ाइन | छोटे बैच, साइट पर उत्पादन |
| कस्टम | विशिष्ट कस्टम पुर्जे की ज्यामिति के अनुसार बनाया गया | कम मात्रा वाले स्वामित्व-विशिष्ट प्रोफाइल |
कार्य सिद्धांत
फ्लैट शीट से तैयार पुर्जे तक रोल फॉर्मिंग के कार्य चरण हैं:
सीधा करना – खुली जा रही धातु पट्टी में अक्सर पिछले चरणों से बचा तनाव और कॉइल का घुमाव बना रहता है। इसलिए पहला कदम प्रवेश गाइड और फीड रोल से इन खामियों को सीधा करना है।
फीडिंग – सीधी की गई पट्टी सर्वो फीड रोल से नियंत्रित स्थिर गति और तनाव पर फॉर्मिंग अनुभाग में प्रवेश करती है।
क्रमिक शीत फॉर्मिंग – सामग्री रोलर डाई स्टैंडों की श्रृंखला से गुज़रती है और हर स्टैंड उसे अधिक मोड़ता है, जब तक अंतिम अनुप्रस्थ काट न बन जाए।
कटऑफ – प्रोफाइल पूरी तरह बनने के बाद कटऑफ प्रेस उसे तैयार पुर्जे की वांछित लंबाई में काटती है।
निकास – तैयार पुर्जे को बंडल बनाने और भंडारण के लिए निकास कन्वेयर पर पहुँचाया जाता है।
के मुख्य पहलू रोल फॉर्मिंग मशीन के पुर्जे
सामग्री फीडिंग
सामग्री फीडिंग घटक रोल फॉर्मिंग से पहले कच्चे कॉइल स्टॉक को संभालते और तैयार करते हैं:
तालिका 3: सामग्री हैंडलिंग सिस्टम के पुर्जे
| भाग | कार्य | प्रकार | कारक |
|---|---|---|---|
| अनकॉइलर | कॉइल स्टॉक थामें और उसे खुलने दें | डिकॉयलर, हाइड्रॉलिक मैंड्रेल, रील | कॉइल की चौड़ाई, I.D. और O.D |
| फीड टेबल | पट्टी के सिरे को सहारा दें, कॉइल का प्रतिक्षेप रोकें | रोलरों के साथ समतल/झुकी हुई | प्रतिक्षेप बल |
| एंट्री गाइड | आने वाली शीट को सीधा करें | पिरामिड, रोलर स्ट्रेटनर | सामग्री की मोटाई |
| फीड रोल | सामग्री की गति और तनाव नियंत्रित करें | नर्ल्ड, चिकनी सतह वाला घर्षण | पतली शीटों के लिए अधिक घर्षण |
शीट का सही संरेखण और फीडिंग गुणवत्तापूर्ण रोल-फॉर्म किए पुर्जों की नींव रखते हैं।
-
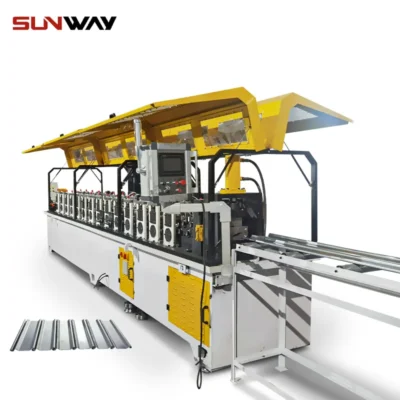 रोलिंग शटर स्लैट रोल फॉर्मिंग मशीन अधिक पढ़ें
-
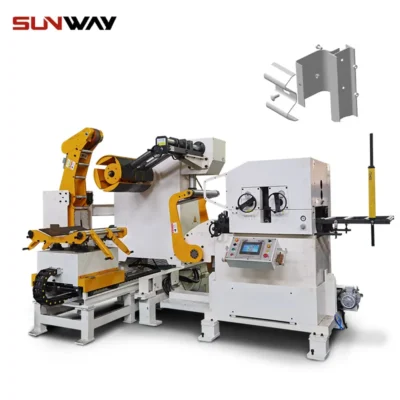 हाईवे गार्डरेल एंड टर्मिनल फॉर्मिंग मशीन अधिक पढ़ें
-
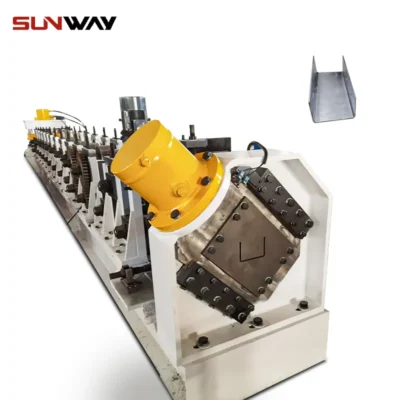 हाईवे U/C पोस्ट रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 2 वेव्स हाईवे गार्डरेल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 3 वेव्स हाईवे गार्डरेल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 वाइनयार्ड पोस्ट रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 ऑटो साइज चेंजेबल सिग्मा पर्लिन रोल फॉर्मिंग मशीन अधिक पढ़ें
-
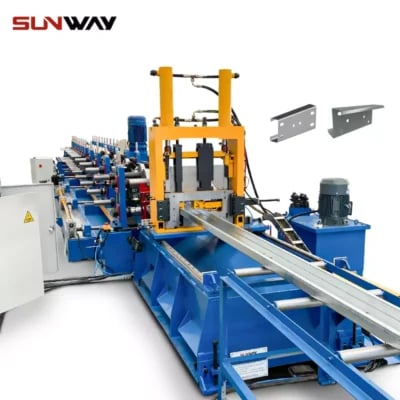 स्वचालित आकार बदलने योग्य C Z पर्लिन रोल फॉर्मिंग मशीन अधिक पढ़ें
-
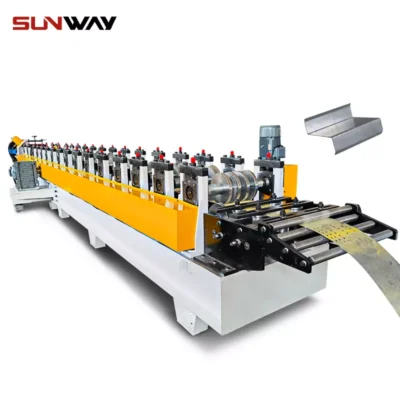 स्वचालित आकार बदलने योग्य Z पर्लिन रोल फॉर्मिंग मशीन अधिक पढ़ें
फॉर्मिंग स्टेशन
फॉर्मिंग अनुभाग में रोलर डाइयों वाले स्टैंडों की श्रृंखला होती है, जो प्रोफाइल को आकार देती है:
तालिका 4: फॉर्मिंग अनुभाग के भाग
| घटक | भूमिका | डिज़ाइन कारक |
|---|---|---|
| स्टैंड | रोलर डाइयों को धारण करते हैं | कुल लंबाई स्टैंडों की संख्या तय करती है |
| रोलर डाइज़ | आकार बनाने के लिए मशीनीकृत कंटूर होते हैं | प्रोफाइल की जटिलता, सामग्री का प्रकार |
| शाफ्ट | घुमाव के लिए डाइयाँ माउंट करते हैं | लंबाई, बेयरिंग का चयन |
| गियरिंग | डाइयों के घुमाव को सिंक्रनाइज़ करके चलाएँ | प्रकार, अनुपात, स्नेहन |
| आवरण | भीतरी पुर्जों को धूल/मलबे से बचाएँ | सील, ब्रीदर वाल्व |
वांछित पुर्जे के आकार के लिए रोलर डाई कंटूर डिज़ाइन को उन्नत सिमुलेशन सॉफ़्टवेयर से अनुकूलित किया जाता है। सटीक CNC मशीनिंग इसे वास्तविक टूलिंग में बदलती है। रोलर की उचित सतह फिनिश कम घर्षण के साथ मोड़ना सुनिश्चित करती है।
आवरण सुचारु संचालन के लिए नियंत्रित और सील किया हुआ वातावरण देता है। गियर ड्राइव शाफ्टों को जोड़कर डाइयों का घुमाव सटीक सहनशीलताओं के साथ सिंक्रनाइज़ करती है।
कटऑफ प्रणाली
कटऑफ प्रेस लगातार बनते प्रोफाइल को बैच की आवश्यकता के अनुसार तय लंबाइयों में काटती है:
तालिका 5: कटऑफ सिस्टम के पुर्जे
| भाग | विवरण | नियंत्रण मोड |
|---|---|---|
| कटऑफ प्रेस | अंतिम स्टैंड के बाद लगाया जाता है | हाइड्रोलिक, सर्वो इलेक्ट्रिक |
| ऊपरी/निचले ब्लेड | सामग्री को काटते हैं | घिसाव-रोधी कार्बाइड इन्सर्ट |
| स्क्रैप च्यूट | कटे हुए स्क्रैप इकट्ठा करती है | रोलर कन्वेयर से निकासी |
| लंबाई नियंत्रण | कटिंग चक्र नियंत्रित करें | चलते समय कटिंग, निश्चित अंतराल |
ब्लेड का सटीक नियंत्रण और उचित शीयर कोण बेहतर किनारा फिनिश तथा समकोण कट देते हैं। स्क्रैप च्यूट बचे हुए टुकड़ों को कुशलता से संभालती है।
निकास कन्वेयर
आकार देने और काटने के बाद निकास हैंडलिंग उपकरणों से तैयार पुर्जे इकट्ठा कर बंडल किए जाते हैं:
तालिका 6: निकास कन्वेयर के पुर्जे
| भाग | कार्य | प्रकार |
|---|---|---|
| बेल्ट कन्वेयर | कटे हुए पुर्जे पहुँचाएँ | समतल बेल्ट, रोलर बेड, बकेट |
| स्टैकिंग टेबल | पुर्जों को संरेखित/बंडल करें | मैनुअल, स्वचालित |
| बेलिंग प्रेस | बंडलों को पट्टियों/फिल्म से लपेटें | क्षैतिज, ऊर्ध्वाधर |
कुशल निकास हैंडलिंग से तैयार रोल-फॉर्म किए पुर्जे भंडारण और शिपिंग के लिए बिना नुकसान पहुँचाए ले जाए जाते हैं।
रोल फॉर्मिंग मशीन सहायक उपकरण
मुख्य मॉड्यूलों के अलावा उत्पादन की ज़रूरत के अनुसार रोल फॉर्मर में अतिरिक्त घटक भी लगाए जा सकते हैं:
- डिकॉइलर – कॉइल स्टॉक संभालने के लिए वैकल्पिक अनवाइंडिंग सिस्टम
- लूपर – कटऑफ से पहले सामग्री प्रवाह में ढीले लूप बनाते हैं
- एम्बॉसिंग – लोगो/टेक्स्ट उभारने के लिए कॉइनिंग स्टेशन
- पंच – बोल्ट के छेद आदि के लिए पंचिंग इकाइयाँ
- स्याही मार्कर – तारीख की मुहर आदि छापने के लिए इंकजेट सिस्टम
- सुरक्षा आवरण – सुरक्षित संचालन के लिए जाली या शीट-मेटल आवरण
- कन्वेयर – पुर्जों का प्रवाह संभालने की क्षमता को अपस्ट्रीम और डाउनस्ट्रीम तक बढ़ाते हैं
- सेंसर – स्वचालन के लिए मापन उपकरण
- IoT मॉड्यूल – डेटा संग्रह के लिए कनेक्टिविटी हार्डवेयर
ये सहायक उपकरण द्वितीयक प्रक्रियाओं या निगरानी की क्षमता बढ़ाते हैं।
रोल फॉर्मिंग मशीन डिज़ाइन कारक
रोल फॉर्मर का कॉन्फ़िगरेशन तय करने वाले प्रमुख पहलू:
तालिका 7: रोल फॉर्मिंग मशीन डिज़ाइन कारक
| पैरामीटर | विवरण | प्रभाव |
|---|---|---|
| उत्पादन दर | प्रति घंटे/शिफ्ट आवश्यक पुर्ज़े | मशीन की गति और इंडेक्सिंग नियंत्रण |
| भाग की लंबाई | कटऑफ़ स्ट्रोकों के बीच की दूरी | मशीन की लंबाई और कन्वेयर का आकार |
| सामग्री की चौड़ाई | कॉइल स्टॉक की पट्टी की चौड़ाई | डाई की लंबाई और फ्रेम की चौड़ाई |
| सामग्री का प्रकार | स्टील, एल्युमिनियम आदि के दाने की दिशा | बल की गणना और सतह की फिनिश |
| पुर्ज़े का आकार | प्रोफ़ाइल की जटिलता और मोड़ों की संख्या | स्टैंडों की संख्या और डाई की रूपरेखा |
| सटीकता की ज़रूरतें | आयाम और मोड़ की टॉलरेंस | रोलर की सतह की फिनिश और गाइड |
| द्वितीयक संचालन | छेद पंच करना, उभार बनाना आदि | अतिरिक्त स्टेशन और जगह |
| स्वचालन स्तर | मैनुअल/स्वचालित सामग्री फीड, स्टैक/बंडल | श्रम की ज़रूरत, सेंसर और सामग्री संभालना |
रोल फॉर्मिंग मशीन आपूर्तिकर्ता
अलग-अलग क्षेत्रों में रोल फॉर्मिंग उपकरणों के कई स्थापित निर्माता हैं:
तालिका 8: रोल फॉर्मिंग मशीन के ब्रांड
| ब्रांड | स्थान | सामान्य मॉडल | मूल्य सीमा |
|---|---|---|---|
| Dimeco | USA | Helios, TFX Elite | $150,000 – $500,000 |
| Formtek | कनाडा | Orion, Maxima | $100,000 – $800,000 |
| Bradbury | USA | EasyForm, SelectRoll | $100,000 – $600,000 |
| Gasparini | इटली | FlexyRoll, FastRoll | $200,000 – $1 Million+ |
| Samco | भारत | Mach 2, Concept | $50,000 – $250,000 |
स्थानीय और अंतरराष्ट्रीय, दोनों तरह के विक्रेता अलग-अलग उत्पादन स्तरों, स्वचालन की ज़रूरतों और बजट के अनुरूप मशीनें उपलब्ध कराते हैं। आपूर्ति में लगभग 3-6 महीने लगते हैं।
रोल फॉर्मिंग मशीन मूल्य निर्धारण
लागत इन जैसे कारकों पर निर्भर करती है:
- उत्पादन दर
- मशीन की कुल लंबाई
- स्वचालन का स्तर
- अतिरिक्त सेकेंडरी ऑपरेशन स्टेशन
- सॉफ़्टवेयर और IoT क्षमताएँ
चित्र 1: रोल फॉर्मर के विभिन्न कॉन्फ़िगरेशन की सामान्य कीमत-सीमा
- बुनियादी मशीनों की कीमत लगभग $100k से शुरू होती है
- उच्च-स्तरीय स्वचालित लाइनों की कीमत $500k+ होती है
- विशेष प्रोफ़ाइल के लिए कस्टम मशीनों की कीमत $1 Million+ हो सकती है
अपनी विशिष्ट ज़रूरतों के आधार पर चुने गए आपूर्तिकर्ताओं से विस्तृत कोटेशन माँगें।
रोल फॉर्मिंग मशीन स्थापना
रोल फॉर्मर की स्थापना के प्रमुख पहलू:
तालिका 9: रोल फॉर्मिंग मशीन स्थापना
| गतिविधि | विवरण |
|---|---|
| साइट की तैयारी | स्टैंडों के लिए समतल फर्श और बिजली/हवा की उपयोगिताओं की व्यवस्था |
| उठाना और स्थिति निर्धारित करना | फोर्कलिफ्ट, क्रेन आदि का उपयोग करें। सुरक्षा अत्यंत महत्वपूर्ण है। |
| सुरक्षित करना | स्टैंडों को नींव पर बोल्ट से कसें और उनका सही ऊर्ध्वाधर संरेखण सुनिश्चित करें |
| संरेखण | रोलर डाई और चाकू के ब्लेड का सटीक संरेखण करें |
| परीक्षण संचालन | उत्पादन शुरू करने से पहले फीड और प्रदर्शन की पुष्टि करें |
| दस्तावेज़ीकरण | आपूर्तिकर्ता संचालन, रखरखाव और सुरक्षा के मैनुअल देता है |
उचित नींव का काम और सटीक स्थापना सुचारु संचालन के लिए मज़बूत आधार देते हैं।
रोल फॉर्मर का संचालन
रोज़मर्रा के संचालन में ये काम शामिल हैं:
तालिका 10: रोल फॉर्मिंग मशीन का संचालन
| गतिविधि | दिशानिर्देश |
|---|---|
| सामग्री लोडिंग | कॉइल को मैंड्रेल पर सुरक्षित रूप से रखें |
| जॉग मोड | शुरुआत में कम गति पर परीक्षण चलाएँ |
| पैरामीटर इनपुट | बैच के आकार का विवरण दर्ज करें |
| चक्र शुरू करना | स्वचालित फॉर्मिंग चक्र शुरू करें |
| निगरानी | किसी समस्या के लिए प्रक्रिया पर नज़र रखें |
| सुरक्षा | रखरखाव के दौरान लॉकआउट प्रक्रियाओं का पालन करें |
ऑपरेटर मुख्य रूप से कच्चा माल लोड करता है, आयाम दर्ज करता है और तैयार उत्पाद निकालता है। स्वचालित मोड से कार्यप्रवाह सरल हो जाता है।
रोल फॉर्मर रखरखाव
नियमित रखरखाव गतिविधियाँ:
तालिका 11: रोल फॉर्मिंग मशीन रखरखाव
| कार्य | आवृत्ति | आवश्यक उपकरण |
|---|---|---|
| निरीक्षण | दैनिक | टॉर्च और मापने के औज़ार |
| बोल्ट/फास्टनर की जाँच | मासिक | रिंच और टॉर्क मीटर |
| रोल/शाफ्ट में चिकनाई देना | 3-6 महीने | ग्रीस गन और लुब्रिकेंट |
| ब्लेड धार तेज करना | आवश्यकतानुसार | धार तेज़ करने के औज़ार |
| गियरबॉक्स तेल परिवर्तन | वार्षिक | फ़नल और तेल का कंटेनर |
| सेंसर/वायरिंग की जाँच | आवश्यकतानुसार | मल्टीमीटर और सर्किट टेस्टर |
रोज़ाना निरीक्षण और समय-समय पर किए गए निवारक रखरखाव से खराबियाँ कम होती हैं। फास्टनरों के लिए निर्धारित टॉर्क बनाए रखें।
अपने रोल फॉर्मिंग मशीन साझेदार का चयन
रोल फॉर्मिंग आपूर्तिकर्ता चुनते समय ध्यान देने योग्य बातें:
तालिका 12: रोल फॉर्मिंग मशीन चुनने के मानदंड
| पैरामीटर | दिशानिर्देश |
|---|---|
| अनुभव | व्यवसाय में वर्षों का अनुभव और ग्राहकों की राय |
| क्षेत्रीय विशेषज्ञता | आपके उत्पाद की विशिष्ट ज़रूरतों की समझ |
| गुणवत्ता और सहायता | ISO प्रमाणित और प्रशिक्षित सर्विस इंजीनियर |
| डिलीवरी | समय पर आपूर्ति का रिकॉर्ड और क्षेत्र में स्थापित मशीनों का आधार |
| प्रौद्योगिकी का उपयोग | सिमुलेशन, सेंसर और डेटा विश्लेषण का उपयोग |
| अनुकूलन कौशल | विशेष ज़रूरतों के अनुसार बदलाव की सुविधा |
| मूल्य निर्धारण और मूल्य | प्रदर्शन क्षमता के अनुरूप कीमत |
सही सिस्टम चुनने से पहले इन पहलुओं पर कई सक्षम विक्रेताओं का मूल्यांकन करें।
रोल फॉर्मिंग के फायदे और नुकसान
तालिका 13: रोल फॉर्मिंग प्रक्रिया के लाभ और सीमाएँ
| लाभ | सीमाएं |
|---|---|
| तेज, निरंतर उत्पादन | टूलिंग में शुरुआती निवेश |
| एकसमान और उच्च गुणवत्ता वाले क्रॉस-सेक्शन | जटिल आकारों के लिए कई पास में फॉर्मिंग आवश्यक |
| लंबी सीधी प्रोफ़ाइलों के लिए आदर्श | छोटे पुर्ज़ों के लिए उपयुक्त नहीं |
| मशीनिंग की तुलना में सामग्री का कुशल उपयोग | विशेष प्रशिक्षण वाले ऑपरेटर आवश्यक |
| टूलिंग का कम रखरखाव | फर्श पर अधिक क्षैतिज जगह चाहिए |
| अनुकूलनीय स्वचालन विकल्प | अन्य प्रक्रियाओं की तुलना में अधिक आपूर्ति समय |
सीधी प्रोफ़ाइलों वाले उपयुक्त अनुप्रयोगों में रोल फॉर्मिंग किफायती लागत पर उत्पादकता और गुणवत्ता देती है। ध्यान रखें कि छोटे और जटिल मोड़ों के लिए इसकी सीमाएँ हैं।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: किन सामग्रियों को रोल फॉर्म किया जा सकता है?
उत्तर: कम कार्बन स्टील, स्टेनलेस स्टील और एल्युमिनियम जैसी अधिकांश तन्य सामग्रियों को आम तौर पर रोल फॉर्म किया जाता है। टूलिंग में उचित समायोजन करके उच्च-शक्ति स्टील, तांबे और यहाँ तक कि प्लास्टिक शीटों को भी इस प्रक्रिया से गुज़ारा जा सकता है।
प्रश्न: रोल फॉर्मिंग में कौन-सी टॉलरेंस बनाए रखी जाती हैं?
उत्तर: आधुनिक मशीनिंग में रोल-फॉर्म किए गए पुर्ज़ों की प्रोफ़ाइल टॉलरेंस आम तौर पर +/- 0.5mm होती है। इससे अधिक सख्त टॉलरेंस संभव हैं, लेकिन उत्पादकता घटती है। मोड़ की मानक त्रिज्या सामग्री की मोटाई की लगभग 1 से 1.5 गुना होती है।
प्रश्न: प्रति पुर्ज़ा रोल फॉर्मिंग लागत की गणना कैसे करें?
उत्तर: कुल लागत = मशीन का मूल्यह्रास + सामग्री कॉइल की लागत + श्रम। वार्षिक उत्पादन मात्रा के आधार पर प्रति पुर्ज़ा दर निकालें। उत्पादन मात्रा बढ़ने पर लागत में काफ़ी कमी आती है।
प्रश्न: रोल फॉर्मिंग में कौन-से सुरक्षा उपाय अनिवार्य हैं?
उत्तर: कॉइल या नुकीली प्रोफ़ाइल संभालते समय कर्मचारियों को कट-रोधी सुरक्षा उपकरण और दस्ताने पहनने चाहिए। निप पॉइंट पूरी तरह ढकें। प्रवेश के लिए गार्ड को बिजली कटऑफ़ के साथ इंटरलॉक करें। सुरक्षा मैट लगाएँ।
प्रश्न: रोल-फॉर्म किए गए पुर्ज़ों की अस्वीकृति कैसे घटाएँ?
उत्तर: फीड, गति और गाइड के समायोजन पर नज़र रखें। सटीक 90 degree कटऑफ़ सुनिश्चित करें। कट और मोड़ों के दृश्य निरीक्षण के लिए ऑपरेटरों का प्रशिक्षण बेहतर करें। मशीन का नियमित रखरखाव करें।
प्रश्न: रोल-फॉर्म किए गए उत्पादों के लिए फिनिश के कौन-से विकल्प हैं?
उत्तर: सेकेंडरी फिनिशिंग में जंग से सुरक्षा और बेहतर रूप के लिए पाउडर कोटिंग, शोर रोकने के लिए अंदर रबर की परत, हवा के प्रवाह के लिए छिद्र और ऊष्मा-अवरोध के लिए चिपकने वाले फ़ोम इंसर्ट शामिल हैं।
निष्कर्ष
रोल-फॉर्म किए गए सेक्शन बुनियादी ढाँचे, इमारतों, उपकरणों, घरेलू साधनों और अन्य विविध अनुप्रयोगों में लंबी सीधी प्रोफ़ाइलों की ज़रूरत के लिए उत्कृष्ट तकनीकी और व्यावसायिक मूल्य देते हैं।
विश्वसनीय रोल फॉर्मिंग मशीन आपूर्तिकर्ता के साथ काम करने और संचालन में उचित अनुशासन अपनाने से कम शुरुआती लागत वाला लचीला, दक्ष और लाभदायक विनिर्माण सिस्टम बनता है।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (पूरक)
1) आयामी सटीकता पर सबसे अधिक असर डालने वाले आवश्यक रोल फॉर्मिंग मशीन पुर्ज़े कौन-से हैं?
- एंट्री गाइड, शुरुआती तीन फॉर्मिंग स्टैंड, रोल टूलिंग प्रोफ़ाइल, साइड गाइड और कटऑफ़ (ब्लेड की ज्यामिति और समय-निर्धारण) का सबसे अधिक प्रभाव पड़ता है। शुरुआती पासों में गलत संरेखण या रोल गैप का असमान होना आगे चलकर टेढ़ेपन, धनुषाकार विकृति या हुक के गलत फिट का कारण बन सकता है।
2) हाइड्रॉलिक और सर्वो-इलेक्ट्रिक कटऑफ़ यूनिट में से कैसे चुनें?
- हाइड्रॉलिक: मोटी/उच्च-शक्ति सामग्री के लिए मज़बूत, शुरुआती लागत कम, प्रतिक्रिया थोड़ी धीमी।
- सर्वो-इलेक्ट्रिक: अधिक गति और लंबाई की सटीकता (आम तौर पर ±0.5–0.8 mm), साफ़ कट, कम ऊर्जा खपत और PLC/रेसिपी नियंत्रण के साथ आसान एकीकरण। मोटाई की सीमा, फिनिश की गुणवत्ता और टैक्ट समय के आधार पर चुनाव करें।
3) अलग-अलग कॉइल के लिए कौन-सी रोल सामग्री और सतह की फिनिश बेहतर है?
- सामान्य स्टील के लिए कठोर किया हुआ D2/Cr12MoV; घर्षणकारी AHSS के लिए कार्बाइड-फेस्ड रोल; एल्युमिनियम में गॉलिंग घटाने के लिए नाइट्राइडेड टूल स्टील; और पहले से पेंट की गई कॉइल के लिए मिरर फिनिश या Ra ≤ 0.8 μm चुनें। घिसाव और कंपन घटाने के लिए रोल की कठोरता को सामग्री की तन्यता शक्ति के अनुरूप रखें।
4) पुराने रोल फॉर्मिंग मशीन पुर्ज़ों को आधुनिक बनाने के लिए कौन-से सेंसर जोड़ने चाहिए?
- लेज़र चौड़ाई/किनारा ट्रैकर, बंद-लूप लंबाई नियंत्रण के लिए एन्कोडर, मुख्य गियरबॉक्स और शीयर पर कंपन/तापमान सेंसर, तेल की स्थिति के सेंसर और कैमरा-आधारित सतह निरीक्षण जोड़ें। इनसे SPC डैशबोर्ड और पूर्वानुमानित रखरखाव को डेटा मिलता है।
5) AHSS या जटिल प्रोफ़ाइलों के लिए कितने फॉर्मिंग स्टेशन चाहिए?
- साधारण U/C चैनलों के लिए माइल्ड स्टील में 6–10 पास, जबकि स्प्रिंगबैक के कारण AHSS में 10–16 पास लग सकते हैं। जटिल डोर फ्रेम या इंटरलॉकिंग प्रोफ़ाइलों में 20 से अधिक पास लग सकते हैं। गुणवत्ता से समझौता किए बिना पासों का क्रम बेहतर करने और स्टेशन घटाने के लिए सिमुलेशन का उपयोग करें।
रोल फॉर्मिंग मशीन भागों के लिए 2025 के उद्योग रुझान
- त्वरित-बदलाव कैसेट और बिना औज़ार के समायोजित होने वाले साइड गाइड बदलाव का समय कई घंटों से घटाकर 60–90 मिनट से कम कर देते हैं।
- AI-सहायता प्राप्त पास सेटअप कॉइल प्रमाणपत्रों (यील्ड स्ट्रेंथ, मोटाई) के आधार पर रोल गैप/गाइड की स्थिति सुझाता है, जिससे परीक्षण पुर्ज़ों की संख्या 30–50% घटती है।
- कटऑफ़, पंच और एम्बॉसर यूनिटों का सर्वो-इलेक्ट्रिक रूपांतरण ऊर्जा तीव्रता (kWh/ton) घटाता है और दोहराव की सटीकता बेहतर करता है।
- इनलाइन QC उपकरण (लेज़र, विज़न सिस्टम, मोटाई गेज) SPC को मानकीकृत कर रहे हैं और पहली बार में स्वीकार्य उत्पादन को 98–99% तक बढ़ा रहे हैं।
- इंटरलॉक्ड गार्डिंग वाले Safety PLC (ISO 13849-1 PL d/e) अब वैश्विक OEM की खरीद आवश्यकताओं में शामिल हैं।
रोल फॉर्मिंग मशीन भागों और प्रदर्शन के बेंचमार्क (2023 बनाम 2025)
| मीट्रिक | २०२३ सामान्य | 2025 सर्वश्रेष्ठ-इन-क्लास | पुर्ज़ों में क्या बदलाव आया | स्रोत/टिप्पणियाँ |
|---|---|---|---|---|
| बदलाव का समय (कैसेट/टूलिंग) | 2–3 h | 45–90 मिनट | त्वरित-बदलाव कैसेट, ज़ीरो-पॉइंट टूलिंग | उद्योग/OEM डेटा; The Fabricator https://www.thefabricator.com |
| कट लंबाई की टॉलरेंस (25–35 m/min पर) | ±1.5–2.0 mm | ±0.5–0.8 mm | सर्वो-इलेक्ट्रिक फ्लाइंग शीयर, उच्च-रिज़ॉल्यूशन एन्कोडर | OEM विनिर्देश |
| प्रथम-पास उपज | 95–97% | 98–99% | इनलाइन लेज़र/विज़न, पास 1–3 पर SPC | ISO 22514 SPC सिद्धांत https://www.iso.org |
| ऊर्जा तीव्रता (kWh/टन) | 120–160 | 90–120 | सर्वो एक्ट्यूएटर, रीजेनेरेटिव ड्राइव | विश्व इस्पात संघ https://worldsteel.org |
| अनियोजित डाउनटाइम | 8–12% | 3–51टीपी3टी | गियरबॉक्स/शीयर बेयरिंग पर PdM सेंसर | PdM पर McKinsey https://www.mckinsey.com |
नोट: सर्वश्रेष्ठ प्रदर्शन के लिए पास डिज़ाइन का अनुकूलन, एंट्री गाइड का कैलिब्रेशन, आधुनिक सेंसर और प्रशिक्षित ऑपरेटर आवश्यक माने गए हैं।
नवीनतम अनुसंधान मामले
केस स्टडी 1: कटऑफ़ और पंच यूनिटों में सर्वो-इलेक्ट्रिक अपग्रेड (2025)
पृष्ठभूमि: 0.6–1.2 mm पहले से पेंट किए स्टील पर काम करने वाले एक यूरोपीय उपकरण आपूर्तिकर्ता को तेज़ गति से चलाने पर बर्र और लंबाई में विचलन की समस्या हुई।
समाधान: हाइड्रॉलिक कटऑफ़ को सर्वो-इलेक्ट्रिक फ्लाइंग शीयर से बदला गया; सर्वो-चालित इनलाइन पंचिंग, लेज़र से लंबाई की पुष्टि और उच्च-रिज़ॉल्यूशन एन्कोडर जोड़े गए।
परिणाम: 30 m/min पर लंबाई की टॉलरेंस ±1.8 mm से सुधरकर ±0.7 mm हुई; बर्र की ऊँचाई 45% घटी; पहली बार में स्वीकार्य उत्पादन 96.5% से बढ़कर 99.0% हुआ; प्रति टन ऊर्जा खपत 14% कम हुई।
केस स्टडी 2: गियरबॉक्स और शीयर असेंबली का पूर्वानुमानित रखरखाव (2024)
पृष्ठभूमि: बुनियादी ढाँचे के लिए गैल्वनाइज्ड चैनल बनाने वाली प्रोफ़ाइल लाइन में गियरबॉक्स के गर्म होने और शीयर के कंपन से अनियमित रुकावटें आती थीं।
समाधान: कंपन/तापमान सेंसर, तेल की स्थिति की निगरानी और क्लाउड अलर्ट लगाए गए; कट की संख्या के आधार पर ब्लेड की सेवा-अवधि तय की गई।
परिणाम: अनियोजित डाउनटाइम 11% से घटकर 4.6% हुआ; गियरबॉक्स का MTBF 25% बेहतर हुआ; ब्लेड बदलने का अंतराल 22% बढ़ा; समय पर डिलीवरी +7 pp हुई।
विशेषज्ञों की राय
- Ajay Raina, Senior Tooling Engineer, Bradbury Group
राय: “पहले तीन पास और एंट्री गाइड का संरेखण प्रोफ़ाइल की गुणवत्ता का 80% तय करते हैं। उन स्टेशनों के लिए सटीक स्टैंड, शिम और दर्ज किया हुआ सेटअप सुनिश्चित करें।” स्रोत: https://bradburygroup.com - Dr. Stefanie Müller, Professor of Metal Forming, RWTH Aachen
राय: “AHSS के लिए स्प्रिंगबैक संभालने में रोल सामग्री का चुनाव और पासों के बीच की दूरी निर्णायक हैं। सिमुलेशन के साथ क्रमिक बेंडिंग करने से किनारों में दरार और मरोड़ घटती है।” स्रोत: https://www.rwth-aachen.de - Kevin Bennett, Safety Assessor, TÜV Rheinland
राय: “CE/UKCA अनुपालन के लिए रोल फॉर्मिंग लाइनों में इंटरलॉक्ड गार्ड और सत्यापित स्टॉप श्रेणियों वाले Safety PLC लगाना अब मानक बन गया है।” स्रोत: https://www.tuv.com
व्यावहारिक उपकरण और संसाधन
- Roll-Kraft संसाधन केंद्र (टूलिंग, सेटअप, डायग्नोस्टिक्स): https://www.roll-kraft.com/roll-forming-resource-center
- द फैब्रिकेटर (रोल फॉर्मिंग की सर्वोत्तम प्रथाएँ): https://www.thefabricator.com
- data M का COPRA RF (रोल फॉर्मिंग सिमुलेशन): https://www.datam.de
- Keyence/Cognex (इनलाइन QC के लिए लेज़र और विज़न सिस्टम): https://www.keyence.com | https://www.cognex.com
- ISO मानक (ISO 13849-1 सुरक्षा; ISO 22514 SPC): https://www.iso.org
- World Steel Association (सामग्री और ऊर्जा के बेंचमार्क): https://worldsteel.org
लक्षित कीवर्ड उपयोग के उदाहरण:
- कटऑफ़ यूनिट और एंट्री गाइड जैसे रोल फॉर्मिंग मशीन पुर्ज़ों को अपग्रेड करने से अक्सर सटीकता में सबसे बड़ा सुधार मिलता है।
- गियरबॉक्स, बेयरिंग और शीयर असेंबली जैसे महत्वपूर्ण रोल फॉर्मिंग मशीन पुर्ज़ों का पूर्वानुमानित रखरखाव डाउनटाइम और स्क्रैप घटाता है।
रोल फॉर्मिंग मशीन पुर्ज़ों के अनुकूलन की जाँच-सूची:
- एंट्री गाइड और पहले पास के रोल गैप का हर सप्ताह कैलिब्रेशन करें; सामग्री के अनुसार सेटिंग दर्ज करें।
- हर महीने एन्कोडर स्केलिंग और शीयर का समय जाँचें; ब्लेड के चक्र दर्ज करें और बर्र बढ़ने से पहले उसे फिर से धार दें।
- रोल की सतह की फिनिश (Ra) जाँचें और पहले से पेंट की गई कॉइल के लिए फिर से पॉलिश करें; बारीक खरोंच रोकने के लिए जमा परत हटाएँ।
- पास गैप समायोजित करने के लिए कॉइल प्रमाणपत्र का डेटा (यील्ड, मोटाई) दर्ज करें; परीक्षण लंबाई घटाने के लिए AI सेटअप या डिजिटल SOP का उपयोग करें।
- गियरबॉक्स और शीयर बेयरिंग के कंपन/तापमान पर नज़र रखें; सीमा-संबंधी अलर्ट आने पर कार्रवाई करें।
- हर तिमाही गार्डिंग और Safety PLC के कार्यों का ऑडिट करें; LOTO और बदलाव संबंधी SOP पर प्रशिक्षण दें।
उद्धरण और संदर्भ:
- The Fabricator: रोल फॉर्मिंग के मूल सिद्धांत और समस्या-निवारण https://www.thefabricator.com
- World Steel Association: ऊर्जा और स्थिरता संबंधी डेटा https://worldsteel.org
- ISO: सुरक्षा (ISO 13849-1) और SPC (ISO 22514) मानक https://www.iso.org
- McKinsey: विनिर्माण में पूर्वानुमानित रखरखाव https://www.mckinsey.com
अंतिम अपडेट: 2025-10-24
परिवर्तन-लेख: 5 अतिरिक्त FAQ जोड़े; बेंचमार्क तालिका के साथ 2025 के रुझानों का विश्लेषण; दो हालिया केस स्टडी; स्रोतों सहित विशेषज्ञों की राय; व्यावहारिक औज़ार/संसाधन; अनुकूलन जाँच-सूची और रोल फॉर्मिंग मशीन पुर्ज़ों से जुड़े संदर्भ।
अगली समीक्षा तिथि और ट्रिगर: 2026-05-20, या इससे पहले यदि प्रमुख OEM नए कैसेट/बदलाव सिस्टम जारी करें, ISO सुरक्षा/SPC मानकों का अद्यतन प्रकाशित हो, या AHSS/फॉर्मेबल कोटिंग के कारण सामान्य पास डिज़ाइन बदलें।





