
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

परिचय
यह बेंडिंग रेडियस रोल फॉर्मिंग में महत्वपूर्ण भूमिका निभाता है determining profile accuracy, material integrity, and overall production efficiency. Selecting the right bending radius ensures उत्तम निर्माण प्रदर्शन, न्यूनतम दोष, और लंबी मशीन आयु.
लेकिन आप कैसे करते हैं calculate the correct bending radius for roll forming applications? क्या हैं best practices for adjusting machine settings based on bending radius?
इस मार्गदर्शिका में, हम अन्वेषण करेंगे:
- ✅ How bending radius impacts roll forming
- ✅ Recommended bending radii for different metals
- ✅ How to adjust roll forming machines for different radii
- ✅ Common bending radius problems & solutions
- ✅ How to optimize roll forming for small and large bending radii
आइए इसमें गोता लगाएँ the critical role of bending radius रोल फॉर्मिंग में और कैसे 2025 में अधिकतम दक्षता के लिए अपने उत्पादन को अनुकूलित करें!
बेंडिंग रेडियस रोल फॉर्मिंग को कैसे प्रभावित करता है
1. सामग्री का तनाव और स्प्रिंग-बैक
- Smaller bending radii generate higher stress, increasing the risk of cracking and material fatigue.
- Larger bending radii कम करें spring-back effects, जिससे better dimensional accuracy.
2. मशीन लोड और रोलर घिसाव
- Tighter bends require greater force, जिससे higher wear on dies and rollers.
- Gradual bends distribute stress evenly, extending machine life.
3. प्रोफाइल की सटीकता और सतह की फिनिश
- Incorrect bending radii can cause deformations, जिससे poor-quality profiles.
- Optimized bending angles ensure smooth material flow, कम करना surface imperfections.
4. गति और ऊर्जा की खपत
- Tighter bends require slower speeds इजाज़त देने के लिए gradual material flow.
- Wider bends can be formed faster, अनुकूलित करते हुए उत्पादन दक्षता.
प्रो टिप: Correct bending radius selection can reduce forming defects by up to 30%!
विभिन्न धातुओं के लिए अनुशंसित बेंडिंग रेडियस
विभिन्न धातुओं के पास unique bending properties, की आवश्यकता specific bending radius ranges अनुकूलतम प्रदर्शन के लिए। नीचे की तुलना है recommended minimum bending radii for different metals.
| सामग्री का प्रकार | Recommended Minimum Bending Radius (Times Material Thickness) | सर्वश्रेष्ठ अनुप्रयोग |
|---|---|---|
| माइल्ड स्टील | 1.0 – 2.0× thickness | संरचनात्मक घटक, छत की चादरें |
| स्टेनलेस स्टील | 2.0 – 3.0× thickness | ऑटोमोटिव, एयरोस्पेस, चिकित्सा उपकरण |
| एल्यूमिनियम | 1.5 – 3.0× thickness | हल्के ढाँचे, एचवीएसी, आवरण |
| गैल्वनाइज्ड स्टील | 1.0 – 2.5× thickness | संक्षारण-प्रतिरोधी फ्रेम, निर्माण सामग्री |
| तांबा और पीतल | 0.5 – 1.5× thickness | विद्युत घटक, सजावटी ट्रिम |
प्रो टिप: Stainless steel requires larger bending radii due to its high spring-back effect!
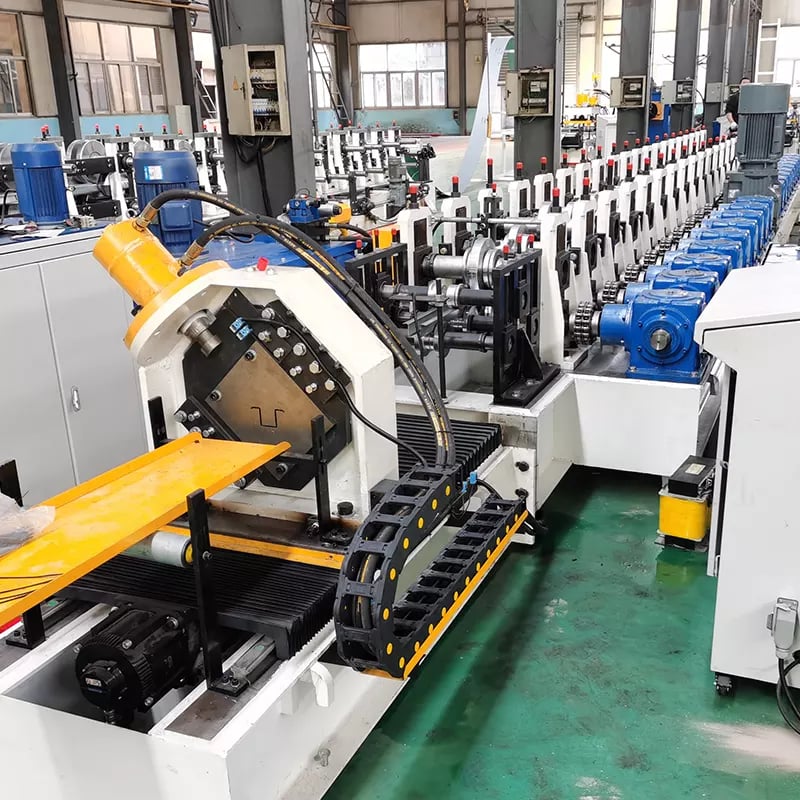
विभिन्न बेंडिंग रेडियस के लिए रोल फॉर्मिंग मशीनों को कैसे समायोजित करें
सुनिश्चित करने के लिए आदर्श रोल फॉर्मिंग प्रदर्शन, मशीनों को होना चाहिए adjusted based on bending radius requirements. नीचे हैं अनिवार्य मशीन सेटिंग्स जिन्हें अनुकूलित किया जाना चाहिए:
1. रोलर डाई का डिज़ाइन और सेटअप
- ✅ उपयोग करें progressive forming passes टाइट बेंड प्राप्त करने के लिए धीरे-धीरे
- ✅ Smaller bending radii require precision roller clearance रोकने के लिए सामग्री में दरार पड़ना.
2. दबाव और गति नियंत्रण का निर्माण
- ✅ Higher forming pressure is needed for smaller radii, but too much pressure can cause cracking.
- ✅ Slower forming speeds help control material stress and spring-back.
3. स्नेहन और कूलिंग समायोजन
- ✅ Tight bends generate more friction, की आवश्यकता increased lubrication to prevent surface damage.
- ✅ शीतलन प्रणालियाँ ऊष्मा संचय को प्रबंधित करने में मदद करती हैं।, reducing the risk of material fatigue.
4. सामग्री का प्री-ट्रीटमेंट और एनीलिंग
- ✅ Annealing softens metals, की अनुमति देते हुए smaller bending radii without cracking.
- ✅ सतह उपचार कम करें friction and wear on rollers.
प्रो टिप: Proper machine adjustments for bending radius can extend roller lifespan by 40%!
सामान्य रोल फॉर्मिंग बेंडिंग रेडियस समस्याएं और समाधान
Incorrect bending radius selection can lead to उत्पादन दोष, मशीन का घिसाव, और बढ़ी हुई अपशिष्ट दरें. नीचे हैं common roll forming bending issues and their solutions.
| समस्या | कारण | समाधान |
|---|---|---|
| किनारों पर दरारें | Bending radius too small | Increase bending radius, anneal material |
| अत्यधिक स्प्रिंग-बैक | टाइट रेडियस वाली उच्च-शक्ति सामग्री | Adjust roller clearance, use over-bending techniques |
| सतही झुर्रियाँ | रोलर का अपर्याप्त समर्थन | Increase forming passes, optimize roller shape |
| विकृत प्रोफाइल आकार | Uneven bending force | Recalibrate rollers, ensure balanced forming pressure |
| Roller Wear & Indentations | High friction in tight bends | उचित स्नेहन लागू करें, हार्डेंड स्टील रोलर का उपयोग करें |
प्रो टिप: 80% of bending defects are caused by incorrect machine adjustments—regular calibration is key!
छोटे और बड़े बेंडिंग रेडियस की रोल फॉर्मिंग के लिए सर्वोत्तम प्रक्रियाएं
रोल फॉर्मिंग करते समय विभिन्न रणनीतियों का उपयोग किया जाना चाहिए। small and large bending radii तक आकार देने की सटीकता को अनुकूलित करें और दोषों को कम करें.
छोटे बेंडिंग रेडियस की रोल फॉर्मिंग (टाइट बेंड)
- ✅ उपयोग करें multiple forming passes टाइट बेंड प्राप्त करने के लिए धीरे-धीरे
- ✅ कम करें गठन गति to allow material to flow smoothly without cracking.
- ✅ लागू करें high-performance lubrication तक minimize friction and surface wear.
बड़े बेंडिंग रेडियस की रोल फॉर्मिंग (वाइड बेंड)
- ✅ उपयोग करें increased roller spacing to allow for gradual bending without over-compression.
बढ़ाएँ गठन गति सुधारने के लिए उत्पादन दक्षता. - ✅ उपयोग करें सपोर्ट रोलर रखरखाव करने के लिए profile consistency.
प्रो टिप: Tighter bends require more forming passes to distribute stress evenly!
Advanced Roll Forming Techniques for Achieving Precise Bending Radiiप्राप्त करने के लिए accurate and repeatable bending radii, manufacturers must employ advanced forming techniques that optimize material flow, reduce stress, and improve final product quality. Below are the most effective methods for controlling bending radius in roll forming.
1. टाइट रेडियस के लिए प्रोग्रेसिव बेंडिंग पास
- Gradual bending over multiple passes कम करता है तनाव एकाग्रता, न्यूनतम करते हुए cracking risks.
- सुनिश्चित करता है सुगम सामग्री प्रवाह, रोकते हुए surface defects and distortions.
- के लिए आदर्श high-strength materials like stainless steel and titanium.
2. स्प्रिंग-बैक सुधार के लिए ओवर-बेंडिंग क्षतिपूर्ति
- Spring-back is common in high-strength materials, की आवश्यकता pre-calculated over-bending.
- Over-bending compensates for elastic recovery, सुनिश्चित करते हुए final profile meets design specs.
- के लिए आवश्यक हैं aluminum, stainless steel, and high-strength steel.
3. सटीक बेंडिंग के लिए CNC-नियंत्रित रोलर समायोजन
- Computer-controlled roller positioning allows for real-time bending radius adjustments.
- कम करता है operator error, सुनिश्चित करते हुए सुसंगत आकार-निर्माण सटीकता.
- के लिए सर्वोत्तम automotive and aerospace applications requiring tight tolerances.
प्रो टिप: Using CNC-controlled roller adjustments can improve bending accuracy by 40%!
विभिन्न बेंडिंग रेडियस के लिए रोल फॉर्मिंग गति को कैसे अनुकूलित करें
सही का चयन करना गठन गति के लिए महत्वपूर्ण है avoiding defects and ensuring material stability. नीचे की तुलना है optimal forming speeds based on bending radius.
| बेंडिंग रेडियस | अनुशंसित गठन गति (मी/मिनट) | मुख्य समायोजन |
|---|---|---|
| Tight Radius (1.0× Material Thickness) | 5 – 15 मी/मिनट | Slow forming speed, increased lubrication |
| Medium Radius (1.5× – 3.0× Thickness) | 10 – 30 मी/मिनट | Balanced speed, controlled forming pressure |
| Large Radius (3.0× Thickness and Above) | 20 – 50 m/min | High-speed forming, optimized roller spacing |
प्रो टिप: Tighter bends require slower forming speeds to prevent cracking and excessive stress buildup!
विभिन्न बेंडिंग रेडियस की रोल फॉर्मिंग करते समय सामग्री की बर्बादी कैसे कम करें
सामग्री अपशिष्ट उत्पादन लागत बढ़ाता है और दक्षता कम करता है. नीचे रणनीतियाँ दी गई हैं minimize scrap rates while maintaining bending accuracy.
1. सटीक बेंड के लिए प्री-कैलिब्रेटेड रोलर डाई का उपयोग करें
✅ सुनिश्चित करता है repeatable accuracy, कम करना ट्रायल-एंड-एरर समायोजन.
रोकता है excessive material stretching that leads to waste.
2. स्मार्ट मोटाई और रेडियस सेंसर लागू करें
- ✅ Real-time monitoring of material thickness and bend angle रोकता है over-bending or under-bending.
- ✅ AI-driven systems can auto-correct roller pressure, अनुकूलित करते हुए अपशिष्ट में कमी.
3. कॉइल फीड और टेंशन नियंत्रण को अनुकूलित करें
✅ Maintaining consistent material flow रोकता है uneven bends and misalignment.
घटाता है material scrap due to incorrect bend formation.
प्रो टिप: AI-powered bending control can reduce material waste by up to 25%!
सामान्य रोल फॉर्मिंग बेंडिंग रेडियस चुनौतियां और समाधान
Handling different bending radii can pose विभिन्न चुनौतियाँ. नीचे हैं सामान्य समस्याएँ और उनके समाधान.
| समस्या | कारण | समाधान |
|---|---|---|
| Cracking in Tight Radii | Excessive forming force on brittle materials | Use gradual bending passes, anneal material |
| अत्यधिक स्प्रिंग-बैक | टाइट रेडियस वाली उच्च-शक्ति सामग्री | Adjust roller clearance, apply over-bending techniques |
| विकृत प्रोफाइल आकार | Uneven roller force distribution | Optimize roller alignment, balance forming pressure |
| Roller Indentations on Surface | Excessive friction during forming | उचित स्नेहन लागू करें, हार्डेंड स्टील रोलर का उपयोग करें |
| Edge Waviness | Incorrect material feed tension | Adjust coil tension, ensure smooth material flow |
प्रो टिप: 80% निर्माण दोष गलत मशीन समायोजनों के कारण होते हैं—नियमित कैलिब्रेशन महत्वपूर्ण है!
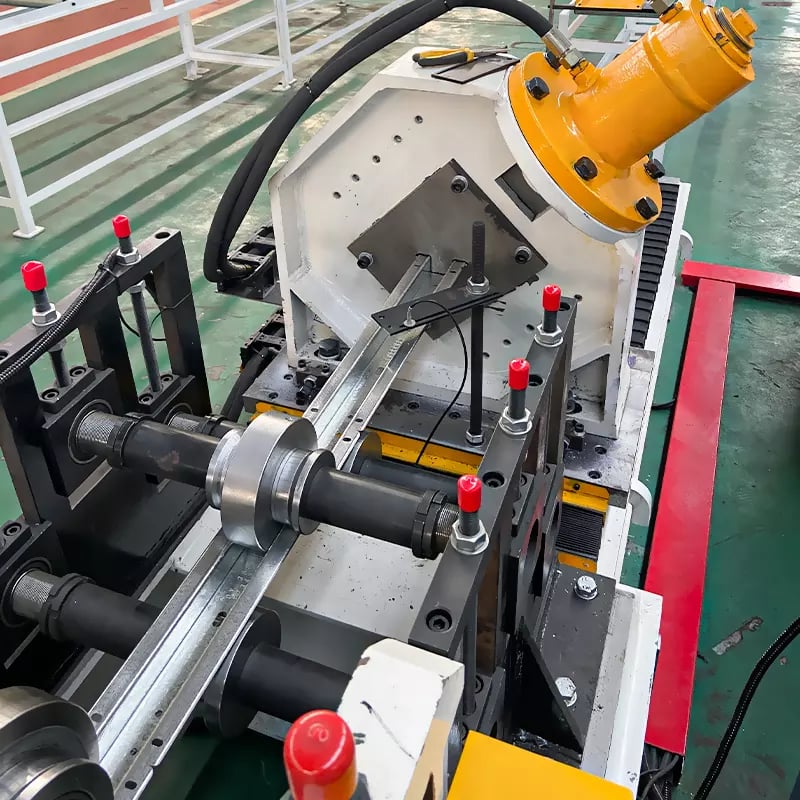
कई बेंडिंग रेडियस संभालने वाली रोल फॉर्मिंग मशीनों के लिए सर्वोत्तम प्रक्रियाएं
To efficiently process profiles with varying bending radii, इनका पालन करें सर्वोत्तम प्रथाएँ:
1. मल्टी-स्टेज रोलर डाई का उपयोग करें
✅ Allows gradual transition between tight and wide bends, कम करना तनाव एकाग्रता.
रोकता है material cracking and spring-back inconsistencies.
2. रेडियस समायोजन के लिए क्विक-चेंज टूलिंग लागू करें
✅ Enables fast adjustments for different bending radii, improving उत्पादन लचीलापन.
घटाता है setup time, improving overall efficiency.
3. अनुकूली फॉर्मिंग तकनीक में निवेश करें
- ✅ एआई-संचालित निर्माण प्रणालियाँ स्वचालित रूप से समायोजित करें roller clearance, speed, and pressure.
- ✅ सुनिश्चित करता है consistent profile accuracy across complex bending requirements.
4. उचित स्नेहन और कूलिंग नियंत्रण बनाए रखें
- ✅ Tighter bends generate more heat, की आवश्यकता उन्नत शीतलन प्रणालियाँ.
- ✅ High-speed forming needs controlled lubrication रोकने के लिए रोलर का घिसाव.
प्रो टिप: अनुकूलनशील फॉर्मिंग तकनीक उत्पादन गति को 30% तक बढ़ा सकती है!
FAQ: Roll Forming Bending Radius & Machine Optimization1. रोल फॉर्मिंग के लिए न्यूनतम बेंडिंग रेडियस क्या है?
- The minimum bending radius depends on सामग्री का प्रकार, but typically ranges from 1.0× to 3.0× material thickness.
2. छोटे बेंडिंग रेडियस बनाते समय क्रैकिंग को कैसे रोकें?
- उपयोग करें annealed materials, increase forming passes, और apply proper lubrication.
3. बड़े बेंडिंग रेडियस पर स्विच करते समय मैं अपनी मशीन को कैसे समायोजित करूं?
- Increase roller spacing, फॉर्मिंग दबाव समायोजित करें, और optimize roller design.
4. मेरे रोल-फॉर्म किए गए पार्ट में अत्यधिक स्प्रिंग-बैक क्यों है?
- This occurs with high-strength materials. Use over-bending techniques और optimize roller pressure.
5. मुझे विभिन्न बेंडिंग रेडियस को सपोर्ट करने वाली रोल फॉर्मिंग मशीनें कहां से खरीदनी चाहिए?
के लिए अनुकूलित रोल फॉर्मिंग मशीनें, का दौरा करें WUXI SUNWAY MACHINERY CO., LTD.
अंतिम विचारसही का चयन बेंडिंग रेडियस के लिए आवश्यक है उच्च-सटीकता, दोष-रहित रोल फॉर्मिंग. द्वारा मशीन सेटिंग्स का अनुकूलन, उचित स्नेहन का उपयोग, और फॉर्मिंग पास का समायोजन, निर्माता कर सकते हैं दोषों को कम करें, उत्पादन दक्षता में सुधार करें, और मशीन का जीवन बढ़ाएँ.
WUXI SUNWAY MACHINERY CO., LTD है एक अग्रणी वैश्विक निर्माता का अनुकूलित रोल फॉर्मिंग मशीनें, प्रदान करते हुए उन्नत तकनीक, विशेषज्ञ सहायता, और प्रतिस्पर्धी मूल्य निर्धारण.
क्या आप अपना अनुकूलित करना चाहते हैं roll forming bending radius? आज ही हमसे संपर्क करें!





