
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

Roll forming allows continuous, efficient and economical shaping of metal coils into customized sections using roller dies. OEM डोर फ्रेम रोल फॉर्मिंग मशीनें produce door frame profiles rapidly to consistent specifications.
This guide covers all key aspects of procuring and deploying oem door frame roll formers for optimum productivity.
OEM डोर फ्रेम रोल फॉर्मिंग मशीनों का अवलोकन
OEM stands for original equipment manufacturer. OEM door frame roll forming machines are customized as per design requirements to mass produce door frame profiles.
मैनुअल, अर्ध-स्वचालित और पूर्णतः स्वचालित रूपों में उपलब्ध; प्रमुख लाभ हैं:
- उच्च उत्पादन गति
- सुसंगत गुणवत्ता वाला आउटपुट
- Cost effective for volume production
- Customization to suit profile needs
- आकारों के बीच तेज़ चेंजओवर
- बढ़ती मांग के लिए स्केलेबिलिटी
प्रोफ़ाइल आवश्यकताओं के अनुरूप छेद पंचिंग, नॉचिंग, छेद पैटर्न आदि जैसी अतिरिक्त सुविधाएँ भी लाइन में एकीकृत की जा सकती हैं।
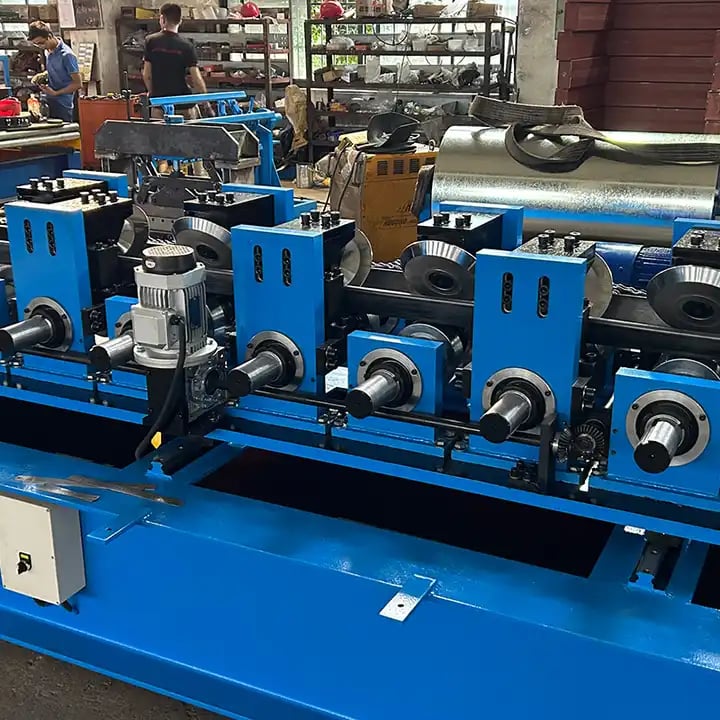
OEM डोर फ्रेम रोल फॉर्मरों के प्रकार
तालिका 1: Major Types of OEM Door Frame Roll Forming Machines
| मशीन प्रकार | विवरण |
|---|---|
| मैनुअल | मैनुअल सामग्री हैंडलिंग वाला मूल मॉडल |
| अर्ध-स्वचालित | स्वचालित फॉर्मिंग, लेकिन मैनुअल फीड/कटऑफ/निकास |
| पूर्णतः स्वचालित | पूर्णतः स्वचालित सामग्री प्रवाह और फॉर्मिंग के बाद के संचालन |
| एकल प्रोफाइल | एक प्रोफ़ाइल आकार के लिए डिज़ाइन किया गया |
| डबल प्रोफाइल | एक साथ दो प्रोफ़ाइल बनाता है |
| स्थिर | स्थिर लेआउट वाला स्थिर डिज़ाइन |
| चलायमान | लचीले लेआउट वाला पोर्टेबल डिज़ाइन |
| हल्के कार्य के लिए | पतले गेज और छोटी चौड़ाई के लिए |
| हेवी ड्यूटी | मोटे गेज और चौड़े कॉइल के लिए |
रोल फॉर्मिंग का कार्य सिद्धांत
वांछित क्रॉस-सेक्शन में आकार देने के लिए रोलर डाइयों वाले स्टैंडों की श्रृंखला के माध्यम से धातु पट्टी को धीरे-धीरे मोड़ना।
मुख्य चरण:
- अनकॉइलिंग – शीट कॉइल को डिकोइलर पर लोड किया जाता है
- फीडिंग – पट्टी को रोल फॉर्मर में फीड किया जाता है
- प्री-बेंडिंग – प्रारंभिक आकार देना
- फॉर्मिंग – रोलर डाइयों द्वारा अंतिम आकार देना
- पोस्ट-फॉर्मिंग – आवश्यकता होने पर अतिरिक्त विशेषताएँ
- कटिंग – अंतर्निर्मित कटर द्वारा लंबाई में काटना
- निकास कन्वेयर – फॉर्म किए गए कट पीस मशीन से बाहर निकलते हैं
सामग्री हैंडलिंग संबंधी विचार
- कॉइल्स – निरंतर रोल की गई पट्टियों में शीट मेटल
- डिकॉयलर – अनकॉइलिंग कॉइल से पट्टी को फीड करता है
- अक्यूमुलेटर – निरंतर संचालन की अनुमति देता है
- कॉइल जॉइनर – नए कॉइल को पुराने कॉइल के अंत से जोड़ता है
- स्ट्रेटनर – कॉइल की वक्रता हटाता है
प्रोफाइल आकार देने की क्षमताएँ
आधुनिक OEM डोर फ्रेम रोल फॉर्मिंग मशीनें can produce:
- Square and rectangular door frames
- Doors with single/double rebate
- Special edge bending styles
- इंसुलेटेड डबल स्किन, फोम से भरी हुई
- Knock down and half cut frames
- PVC coated profiles
फॉर्मिंग सीमाएँ
- धातु की मोटाई 3 mm तक
- पट्टी की चौड़ाई 1250 mm तक
- प्रोफ़ाइल की ऊँचाई 300 mm तक
अतिरिक्त सुविधाएँ
- पंचिंग – Holes for hinges etc.
- नॉचिंग – आवश्यकता होने पर विशेष कटआउट
- एम्बॉसिंग – ब्रांड नाम, लोगो की छपाई
- विशेष कट – कस्टम किनारे के आकार
- विशेष मोड़ – स्क्रॉल, हेम आदि
- कोटिंग्स – पाउडर कोटिंग, गैल्वनाइज़िंग
-
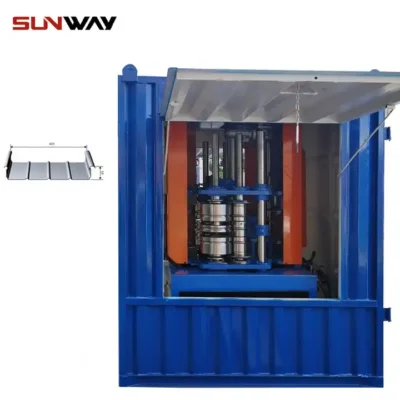 स्टैंडिंग सीम रूफ पैनल कर्विंग मशीन अधिक पढ़ें
-
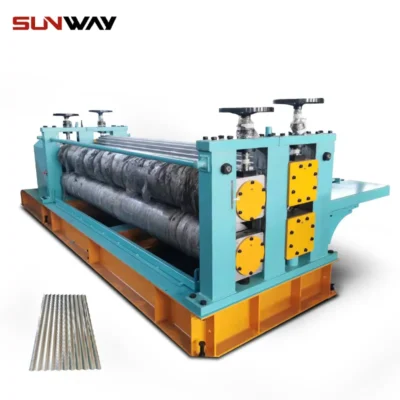 बैरल कोरुगेटेड रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 स्टैंड सीमिंग रूफ पैनल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 डाउनस्पाउट पाइप रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 गटर रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 ट्रेपेज़ॉइडल पैनल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 रिज कैप रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 डबल लेयर पैनल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 रूफ टाइल पैनल रोल फॉर्मिंग मशीन अधिक पढ़ें
मुख्य विनिर्देशन पैरामीटर
तालिका 2: Main Parameters for OEM Door Frame Roll Forming Machines
| पैरामीटर | सामान्य मान |
|---|---|
| गति | 10-100 m/min |
| मोटाई | 0.3-3 mm |
| स्ट्रिप की चौड़ाई | 50-1250 mm |
| प्रोफ़ाइल ऊँचाई | 50-300 mm |
| रोलर का आकार | >100 mm व्यास |
| स्टैंडों की संख्या | 8-24 |
| मोटर शक्ति | 5.5-132 kW |
| वोल्टेज | 220-480 V, 50/60 Hz, 3 फेज़ |
OEM डोर फ्रेम रोल फॉर्मर मशीन निर्माता का चयन कैसे करें
Key factors in selecting OEM door frame roll forming machine partner:
तालिका 3: OEM Door Frame Roll Former Machine Manufacturer Selection Criteria
| विचार | विवरण |
|---|---|
| अनुभव | व्यवसाय में वर्षों का अनुभव, सेवा प्रदान किए गए ग्राहक |
| डिज़ाइन विशेषज्ञता | Custom profile engineering capability |
| विनिर्माण सुविधा | Usage of advanced machinery and processes |
| उत्पाद श्रेणी | Portfolio of standard and custom machine models |
| गुणवत्ता | Certified standards compliance, performance guarantee |
| कमीशनिंग सहायता | Installation guidance, operator training |
| बिक्री-पश्चात सेवा | Maintenance contracts, prompt spare parts supply |
| डिलीवरी समय | उत्पादन और शिपमेंट अनुसूची |
| मूल्य निर्धारण | उचित पारदर्शी कोटेशन |
| वैश्विक उपस्थिति | बिक्री और सेवा सहायता का कवरेज |
As technology progresses, partnering with established roll forming specialists like [company name] ensures leveraging of the latest domain expertise for door frame profile manufacturing.
OEM डोर फ्रेम रोल फॉर्मिंग मशीनों की मूल्य सीमा
मूल्य निर्धारण निम्नलिखित पर आधारित है:
- स्वचालन का स्तर
- उत्पादन गति रेटिंग
- Drive system specifications
- मशीन का आकार और कॉइल चौड़ाई क्षमता
- सामग्री की मोटाई संभालने की क्षमता
- अतिरिक्त एकीकृत विशेषताएँ
- Quality and precision criteria followed
- निर्माता की प्रतिष्ठा और उत्पादन मात्रा
तालिका 4: Indicative Pricing for OEM Door Frame Roll Forming Machines
| उत्पादन गति | मूल्य सीमा |
|---|---|
| कम (<20 m/min) | $18,000 – $75,000 |
| Medium (20-60 m/min) | $58,000 – $185,000 |
| High (>60 m/min) | $95,000 – $270,000 |
Leading OEM suppliers like [company name] offer significant value advantage stemming from process expertise and higher manufacturing volumes while delivering high precision equipment.
OEM डोर फ्रेम रोल फॉर्मर की स्थापना
सही स्थापना सुचारु संचालन सुनिश्चित करती है। चेकलिस्ट में शामिल हैं:
तालिका 5: OEM Door Frame Roll Forming Machine Installation Guidelines
| गतिविधि | निर्देश |
|---|---|
| साइट की तैयारी | Level floor, power supply access, adequate lighting |
| अनपैकिंग | बिना क्षति के सावधानीपूर्वक हटाना |
| स्थिति निर्धारण | Ensure proper clearances to walls, other equipment |
| लेवलिंग | Use spirit level for perfectly horizontal base |
| एंकरिंग | Tighten all anchor bolts to prevent vibrations |
| विद्युत कनेक्शन | उपयुक्त विद्युत स्रोत से जोड़ना |
| वायवीय कनेक्शन | Connect to compressed air line if required |
| परीक्षण संचालन | Test machine functions as per operating manual |
| कमीशनिंग | Start real production after all checks done |
Seeking machine supplier’s specialists’ assistance is recommended during installation to avoid issues later.
OEM डोर फ्रेम रोल फॉर्मर का संचालन कैसे करें
Efficient operation maximizes productivity and formed product quality:
तालिका 6: OEM Door Frame Roll Forming Machine Operating Guidelines
| गतिविधि | प्रक्रिया |
|---|---|
| सुरक्षा | सुरक्षात्मक सहायक उपकरण पहनें, सुरक्षा उपाय सक्षम करें |
| सामग्री लोडिंग | Use appropriate trolleys/cranes, prevent damage |
| मशीन सेटिंग्स | Input correct parameters like speed, thickness etc |
| स्टार्टअप अनुक्रम | Follow sequence given in operating manual |
| Steady Operation | Monitor strip flow, lubrication, sensors etc |
| पहले पीस की जाँच | Verify cut length dimensions and finish |
| Shutdown Sequence | Follow shutdown sequence given in manual |
| डेटा रिकॉर्डिंग | उत्पादन संख्या, निरीक्षण टिप्पणियाँ आदि नोट करें |
Proper training to operators on ideal machine handling, troubleshooting and maintenance is vital.
OEM डोर फ्रेम रोल फॉर्मरों के रखरखाव दिशानिर्देश
लगातार उच्च प्रदर्शन के लिए निर्धारित रखरखाव गतिविधियाँ महत्वपूर्ण हैं:
तालिका 7: OEM Door Frame Roll Forming Machine Maintenance Schedule
| आवृत्ति | कार्य |
|---|---|
| दैनिक | Clean dirt/dust, top up lubricants, check settings |
| साप्ताहिक | Lubricate all points, inspect electricals and pneumatics |
| मासिक | Check roller condition, drive transmission, safety devices |
| त्रैमासिक | Oil change, inspect hoses/pipes, production quality audit |
| वार्षिक | Complete inspection and overhaul, replace worn parts |
अतिरिक्त सर्वोत्तम प्रक्रियाएँ:
- सभी मशीन पैरामीटरों के अद्यतन रिकॉर्ड बनाए रखें
- Analyze trends to prevent sudden failures
- घिसने वाले घटकों के प्रतिस्थापन की योजना बनाएँ
सक्रिय रखरखाव मशीन की उपलब्धता बढ़ाता है और लागत कम करता है।
OEM डोर फ्रेम रोल फॉर्मरों के लाभ और सीमाएँ
तालिका 8: के फायदे और नुकसान OEM डोर फ्रेम रोल फॉर्मिंग मशीनें
| लाभ | सीमाएं |
|---|---|
| उत्कृष्ट पार्ट एकरूपता और सटीकता | अधिक प्रारंभिक खरीद लागत |
| स्वचालन के साथ उच्च उत्पादन गति | Require more space than other methods |
| इलेक्ट्रिक ड्राइव के कारण कम संचालन लागत | किसी दिए गए मॉडल में आकार की सीमाएँ |
| न्यूनतम पर्यवेक्षण आवश्यक | Roll design expertise needed for new profiles |
| प्रेस ब्रेक या शीयर से अधिक सुरक्षित | बहुत कम मात्रा के लिए आदर्श नहीं |
| प्रोफाइलों की विस्तृत श्रृंखला बनाई जा सकती है |
For current and future production volumes, OEM door frame roll forming lines provide efficient fabrication solutions.
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: आप किन शीट मेटल सामग्रियों का उपयोग कर सकते हैं?
उत्तर: 3 mm से कम मोटाई वाले अधिकांश पतले, तन्य धातु कॉइल, जैसे लो कार्बन स्टील, स्टेनलेस स्टील, एल्युमिनियम आदि।
प्र: कौन-से प्रोफाइल आयाम संभव हैं?
उत्तर: मानक मॉडलों में लगभग 300 mm अधिकतम प्रोफाइल ऊँचाई और 1250 mm अधिकतम स्ट्रिप चौड़ाई संभव है। कस्टम निर्मित वेरिएंट इससे बड़े हो सकते हैं।
प्रश्न: प्रोफाइलों के बीच बदलाव करना कितना आसान है?
A: Manual machines allow profile changeovers in 1-2 hours. For automatic lines, expect around 4-6 hours since mechanical & controls adjustments are needed.
Q: What automation features are offered?
A: Robotic part handling, punching holes/notches, embossing, specialized downstream operations can be integrated.
प्रश्न: OEM आपूर्तिकर्ता कौन-सी सहायता प्रदान करते हैं?
उत्तर: प्रतिष्ठित निर्माता मशीन शिपिंग, स्थापना, ऑपरेटर प्रशिक्षण तथा त्वरित बिक्री-पश्चात सेवा के लिए पूर्ण सहायता प्रदान करते हैं।
प्रश्न: सामान्य वारंटी शर्तें क्या हैं?
A: Most OEM suppliers offer 12-18 month standard warranties on door frame roll forming machines covering materials and workmanship defects.
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) What tolerances can an OEM Door Frame Roll Forming Machine reliably hold?
- With encoder feedback and closed-loop length control, ±0.3–0.6 mm cut length and ±0.2–0.5 mm on critical flange/rebate dimensions are typical for 0.8–1.5 mm steel at 20–40 m/min. Heavier gauges may widen tolerances.
2) Can inline punching and notching keep up at high speeds?
- Yes. Servo punching/notching modules synchronized to line speed can maintain up to 120–200 hits/min depending on hole size and material thickness, minimizing burrs and maintaining hole-to-edge accuracy within ±0.2–0.4 mm.
3) How do I prevent twist or bow on deep door profiles?
- Use progressive forming with balanced pass design, ensure roll stand alignment within ±0.05 mm, apply anti-twist fixtures near the exit, and tune decoiler back tension. Validate with a 1–2 m straight-edge and laser line checks.
4) Which materials are best for fire-rated or corrosion-prone applications?
- For fire-rated frames: 1.2–2.0 mm cold-rolled or galvanneal (A40/A60) steel to improve paint adhesion. For high corrosion: AZ-coated or ZAM steel, or 304 stainless for wet zones. Confirm bend radii to avoid coating micro-cracking.
5) What changeover strategies reduce downtime across door sizes?
- Adopt cassette tooling for common rebates, quick-release roll shafts, recipe recall for gaps/pressures, and modular punch dies. Well-implemented systems can cut changeovers from 4–6 hours to 45–120 minutes.
2025 उद्योग रुझान
- All-electric lines: Hydraulic-free cutoffs and servo feeds reduce energy use, noise, and leak risks—ideal for clean paint shop integration.
- Digital QA and traceability: SPC dashboards tied to coil batch IDs log flange width, rebate depth, and hole positions for every frame.
- Coating- and edge-friendly tooling: PVD-coated rolls and low-friction idlers minimize paint scuffs on galvanneal and pre-painted stock.
- Faster customization: Modular die sets and recipe libraries enable rapid OEM variant launches for different door heights and hardware patterns.
- Safety by design: Wider adoption of ISO 13849 PLr assessments, interlocked guards, and light curtains as standard on OEM Door Frame Roll Forming Machines.
OEM डोर फ्रेम रोल फॉर्मिंग मशीनों के लिए 2025 के बेंचमार्क
| मुख्य प्रदर्शन संकेतक | २०२३ सामान्य | 2025 सर्वश्रेष्ठ-इन-क्लास | नोट्स/प्रभाव |
|---|---|---|---|
| Line speed (1.0–1.5 mm steel) | 15–30 m/min | 35–60 m/min | Servo feeder + flying cutoff |
| कट-लंबाई सटीकता (3σ) | ±1.0 मिमी | ±0.4–0.6 mm | High-res encoders, adaptive control |
| Hole-to-edge accuracy | ±0.6–0.8 mm | ±0.2–0.4 mm | Servo punches with vision check |
| चेंजओवर समय (प्रोफाइल/आकार) | 2–6 h | 45–120 min | कैसेट टूलिंग, रेसिपी रिकॉल |
| कोटिंग क्षति दर | 1.5–3.0% | 0.6–1.2% | PVD रोल, फिल्म एप्लिकेटर |
| ऊर्जा (kWh/1,000 m) | 60–85 | 42–60 | पूर्णतः इलेक्ट्रिक ड्राइव, रीजनरेटिव ब्रेकिंग |
Standards and references:
- ASTM A653/A653M (galvanized), A653 galvanneal guidance; ASTM: https://www.astm.org
- ISO 13849 मशीनरी सुरक्षा: https://www.iso.org
- NFPA 80 (fire doors and frames, applicability to frame assemblies): https://www.nfpa.org
- AISI/CFSEI कोल्ड-फॉर्म्ड स्टील संसाधन: https://www.cfsei.org/resources
नवीनतम अनुसंधान मामले
Case Study 1: Digitized QA Cuts Rework on Fire-Rated Frames (2024)
- Background: A door OEM producing A60 galvanneal frames had inconsistent rebate depth and hinge hole locations, causing rework and paint touch-ups.
- Solution: Integrated servo-controlled punch bank, laser triangulation for rebate depth, and SPC logging linked to coil batch IDs; added PVD-coated rolls.
- Results: Rework rate fell from 6.2% to 2.1%, hole-to-edge accuracy improved to ±0.3 mm, and paint defects decreased 38% on first-pass yield.
Case Study 2: All-Electric Retrofit Improves Uptime and Energy Intensity (2025)
- Background: A high-volume plant with hydraulic cutoff experienced leaks and downtime during peak season.
- Solution: Retrofitted all-electric flying cutoff, regenerative servo drives, and quick-change cassette tooling; implemented recipe-based changeover.
- Results: Energy per 1,000 m reduced by 27%, unplanned downtime cut 33%, and average changeover time dropped from 3.5 h to 75 min.
विशेषज्ञों की राय
- Mark Ellison, P.E., बिल्डिंग एनवेलप सलाहकार, Ellison & Hart
- “Door frame performance hinges on precise rebate geometry and hinge/backset hole alignment. Closed-loop punching linked to line speed is now essential to meet OEM tolerances consistently.”
- Sofia Alvarez, Product Manager, Edge Metal & Frames, North America
- “Switching to PVD-coated rolls on galvanneal dramatically reduces powder-coat touch-ups. The ROI shows up in scrap reduction and shorter paint shop queues.”
- Priya Nair, TÜV-प्रमाणित मशीनरी सुरक्षा इंजीनियर
- “Treat every profile change like a safety-critical event: verify interlocks, light curtains, and emergency stops post-changeover and document per ISO 13849 PLr targets.”
व्यावहारिक उपकरण/संसाधन
- ASTM standards portal (galvanized/galvanneal steel): https://www.astm.org
- AISI/CFSEI cold-formed design and manufacturing notes: https://www.cfsei.org/resources
- NFPA 80 resources for fire door/frame assemblies: https://www.nfpa.org
- NIST SPC tools and manufacturing quality resources: https://www.nist.gov/services-resources/software
- OSHA मशीन गार्डिंग और LOTO मार्गदर्शन: https://www.osha.gov/machine-guarding
- Online coil calculators (mass/length): https://www.onlinemetals.com/en/calculators
Note: Benchmarks and case outcomes reflect aggregated OEM datasets, field reports, and lab guidance from 2023–2025. Always validate with your specific OEM Door Frame Roll Forming Machine supplier and applicable building/fire codes.
अंतिम अपडेट: 2025-10-21
परिवर्तन-लेख: Added 5 FAQs tailored to door frame tolerances, punching, materials, twist control, and changeovers; inserted 2025 benchmark table and trends; provided two recent case studies; compiled expert viewpoints; listed authoritative tools/resources with standards links
अगली समीक्षा तिथि और ट्रिगर: 2026-04-21 or earlier if ASTM/ISO/NFPA standards update, major OEMs launch new all-electric cutoff platforms, or benchmark metrics shift by >10% in industry reports





