
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

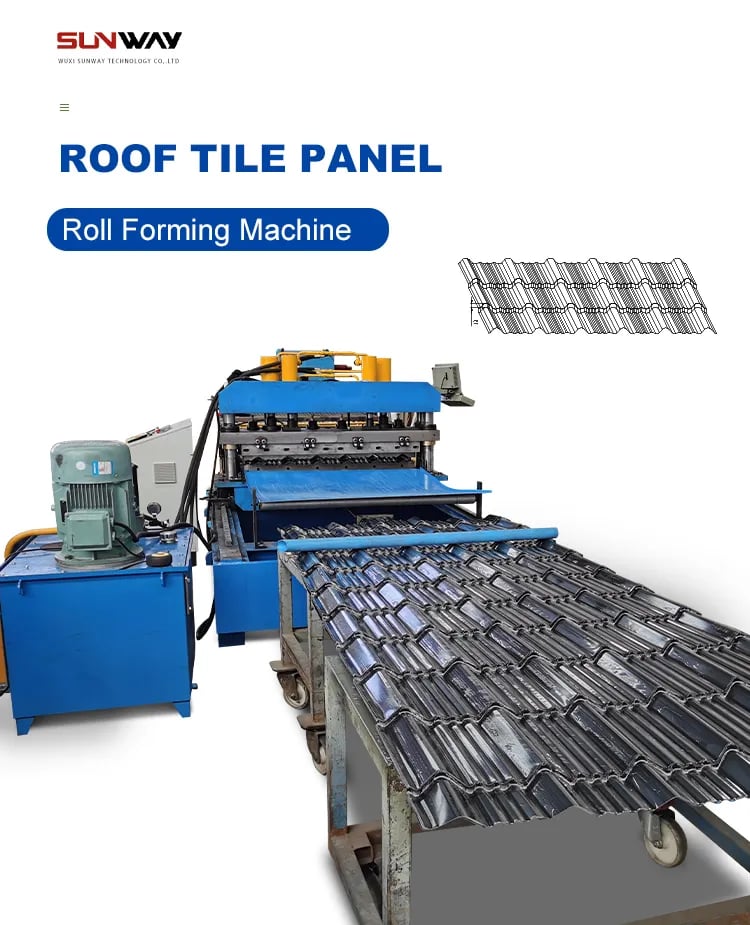
A लाइट कील रोल फॉर्मिंग मशीन धातु की शीटों और प्लेटों को विशिष्ट कील-फ्रेम आकारों में मोड़ने की एक आधुनिक तकनीक है। यह उन्नत फॉर्मिंग उपकरण जहाज़-निर्माण और निर्माण उद्योगों के लिए बेहतर मज़बूती वाले हल्के संरचनात्मक कील पुर्ज़ों का दक्ष, उच्च-गुणवत्ता वाला और किफ़ायती उत्पादन संभव बनाता है।
लाइट कील रोल फॉर्मिंग मशीन का अवलोकन
लाइट कील रोल फॉर्मिंग धातु की कॉइलों को क्रमिक रूप से मोड़कर कील-जैसे क्रॉस-सेक्शन वाले अनुकूलित खुले चैनल बीम और फ्रेम बनाने की स्वचालित सतत प्रक्रिया है। मशीन से गुजरते समय शीट मेटल को वांछित संरचनात्मक आकार देने के लिए इसमें विपरीत दिशाओं में घूमने वाले रोल के लगातार जोड़ों की श्रृंखला इस्तेमाल होती है।
लाभ: अधिक उत्पादकता, कम श्रम, बेहतर और एकसमान गुणवत्ता वाले पुर्ज़े, कम लागत, लचीली तथा अनुकूलित फॉर्मिंग और ऊर्जा दक्षता
अनुप्रयोग: जहाज़ के पतवार और डेक, भंडारण रैक, ऑटोमोटिव फ्रेम, रेल कार और क्रेन संरचनाएँ, भवन की छत के सहारे
सामग्री: कार्बन स्टील, स्टेनलेस स्टील, एल्युमिनियम मिश्रधातुएँ
उत्पाद प्रकार: 8 m तक लंबाई वाले C-, U-, Z- और L-सेक्शन कील
मोटाई क्षमता: 0.5 – 3 mm
आपूर्तिकर्ता: Faccin, Peddinghaus, EPIC, Benko Products, Gasparini
आगे के अनुभागों में हम लाइट कील रोल फॉर्मिंग लाइनों के कार्य-सिद्धांत, मुख्य घटकों, प्रक्रियाओं, चयन कारकों, लाभों, सीमाओं और अनुप्रयोगों को विस्तार से देखेंगे।
लाइट कील रोल फॉर्मिंग उपकरण के प्रकार
कील रोल फॉर्मिंग प्रणालियों की दो प्रमुख श्रेणियाँ हैं:
तालिका 1. कील रोल फॉर्मरों के प्रकार
| प्रकार | विवरण |
|---|---|
| स्थिर कील रोलिंग मिलें | इनमें स्थिर कील-फ्रेम आकारों को लगातार रोल करने के लिए फॉर्मिंग स्टैंड एक निश्चित सीधी व्यवस्था में लगे होते हैं |
| लचीली रोल फॉर्मिंग लाइनें | इनमें मॉड्यूलर फॉर्मिंग इकाइयाँ होती हैं जिन्हें अलग-अलग समायोज्य कील ज्यामितियाँ बनाने के लिए अनुकूलित विन्यास में फिर से व्यवस्थित किया जा सकता है |
फिक्स्ड कील रोल फॉर्मर
मानक कील सेक्शनों के समर्पित, बड़े पैमाने के उत्पादन के लिए डिज़ाइन की गई। लागत कम, डिज़ाइन सरल और संचालन आसान होता है, लेकिन प्रोफाइल आकारों में लचीलापन सीमित है।
लचीली रोल फॉर्मिंग प्रणालियां
अनेक कील आकारों के बीच तेज़ चेंजओवर संभव करते हैं। PLC से नियंत्रित होते हैं। शुरुआती लागत अधिक, लेकिन अनुकूलन क्षमता बेहतर होती है।
लाइट कील रोल फॉर्मर का कार्य सिद्धांत
लाइट कील रोल फॉर्मरों में रोल स्टेशनों की श्रृंखला के ज़रिए धातु की पट्टी को लगातार और क्रमिक रूप से मोड़कर कील के आकार का खुला चैनल संरचनात्मक बीम बनाया जाता है। इसकी प्रक्रिया नीचे चरण-दर-चरण दिखाई गई है:
चित्र 1. लाइट कील रोल फॉर्मिंग प्रक्रिया
- शीट कॉइल को डीकॉइलर इकाई पर लोड किया जाता है
- पट्टी को सपाट करने के लिए लेवलर से गुज़ारा जाता है
- फॉर्मिंग रोल धातु को क्रमशः कोल्ड-वर्क करके निर्धारित कील आकार देते हैं
- तैयार कील फ्रेम को बाहर निकालकर वांछित लंबाई में काटा जाता है
- फॉर्म की गई कीलों को आगे निर्माण/असेंबली के लिए उतारा जाता है
इस रोलिंग प्रक्रिया में पहले से उपचारित धातु-पट्टी विपरीत दिशाओं में चलने वाले गियर-चालित विशेष रोल-जोड़ों के बीच क्रमिक रूप से मुड़ती और आकार लेती है। सामग्री के प्रत्येक स्टैंड से गुजरने पर थोड़ा-थोड़ा विरूपण होता है, जिससे अंततः कील प्रोफाइल बनती है।
उच्च-गुणवत्ता वाली कील बनाने के लिए रोल-पास क्रम का सही डिज़ाइन और धातु की फीड दर, रोल rpm, स्टैंडों के बीच तनाव तथा पार्श्व स्थिति जैसे रोलिंग मापदंडों का सटीक नियंत्रण अत्यंत आवश्यक है। नवीनतम कंप्यूटरीकृत कील रोलिंग मिलें मैनुअल उपकरणों की तुलना में अधिक सटीक फॉर्मिंग, कम दोष और बेहतर प्रदर्शन देती हैं।
लाइट कील रोलिंग लाइनों के मुख्य घटक
तालिका 2. कील रोल फॉर्मरों के घटक
| इकाई | कार्य |
|---|---|
| शीट कॉइल पेऑफ इकाई | धातु कॉइल की पट्टी को फीड करना |
| फीड टेबल | धातु की पट्टी को सहारा देना और मार्गदर्शन करना |
| डी-कॉइलर | नियंत्रित तनाव के साथ शीट कॉइल खोलना |
| एंट्री गाइड | पहले रोल में जाने वाली पट्टी का संरेखण करना |
| शीट लेवलर | सपाटपन के लिए कॉइल का घुमाव हटाना |
| फॉर्मिंग स्टैंड | धातु को आकार देने वाले ऊपरी/निचले फॉर्मिंग रोल धारण करना |
| फॉर्मिंग रोल्स | पट्टी को क्रमिक कोल्ड-वर्क से कील आकार देना |
| रोल गियरबॉक्स | आकार देने वाले रोल को घुमाने के लिए टॉर्क देना |
| कील एक्सट्रैक्टर | आउटपुट पर फॉर्म की गई कील निकालना |
| कट-ऑफ शीयर | कीलों को निर्धारित लंबाई में काटना |
| रनआउट कन्वेयर | कटी हुई कीलों को उतारने के लिए आगे ले जाना |
| विद्युत कैबिनेट | नियंत्रण, PLC इकाइयाँ और उपकरण |
प्रमुख फॉर्मिंग सेक्शन उपकरण
यह फॉर्मिंग स्टैंड और विशेष कील फॉर्मिंग रोल्स पट्टी को वांछित संरचनात्मक कील आकार में मोड़ने के लिए सबसे महत्वपूर्ण पुर्ज़े हैं।
- क्रमिक कील फॉर्मिंग के लिए आम तौर पर 4-8 समायोज्य रोल स्टेशन
- लक्षित आकार के अनुसार रोल की ऊँचाई, कोण और स्थिति अनुकूलित
- मज़बूत किए गए टूल-स्टील रोल और अच्छी गुणवत्ता के बेयरिंग/गियरिंग
रोल अलग करने वाले वायवीय सिलेंडर ऊपरी और निचले रोल के बीच का अंतर सटीक रूप से तय करते हैं। उन्नत प्रणालियों में स्वचालित रोल-गैप नियंत्रण प्रोफाइलिंग का अंतर निर्धारित करने के लिए होता है।
रोल ज्यामिति डिज़ाइन सॉफ़्टवेयर उपकरण के मापदंड अनुकूलित करने के लिए कील रोलिंग प्रक्रिया का सिमुलेशन मॉडल और वर्चुअल प्रोटोटाइप बनाने देता है।
PLC नियंत्रण इकाइयाँ गुणवत्ता, सटीकता और सुरक्षा के लिए गति, टूल समायोजन और इंटरलॉक का स्वचालित नियंत्रण सक्षम करती हैं।
इंस्ट्रुमेंटेशन जैसे एनकोडर, सेंसर और सर्वो मोटर कील रोलिंग के दौरान निगरानी और नियंत्रण के लिए रोल की स्थिति तथा गति का फ़ीडबैक देते हैं।
-
 हाईवे गार्डरेल एंड टर्मिनल फॉर्मिंग मशीन अधिक पढ़ें
-
 हाईवे U/C पोस्ट रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 2 वेव्स हाईवे गार्डरेल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
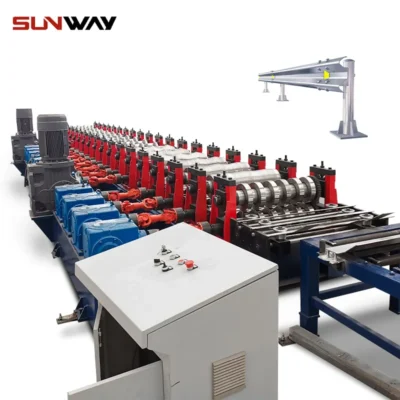 3 वेव्स हाईवे गार्डरेल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
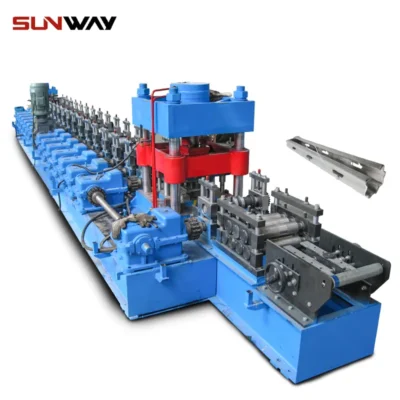 वाइनयार्ड पोस्ट रोल फॉर्मिंग मशीन अधिक पढ़ें
-
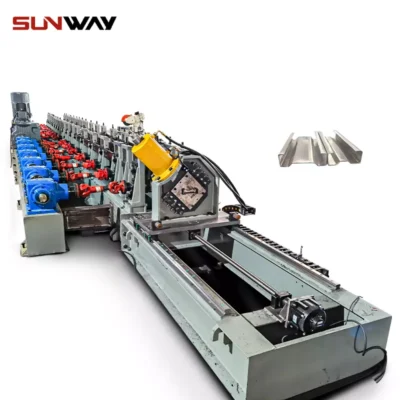 ऑटो साइज चेंजेबल सिग्मा पर्लिन रोल फॉर्मिंग मशीन अधिक पढ़ें
-
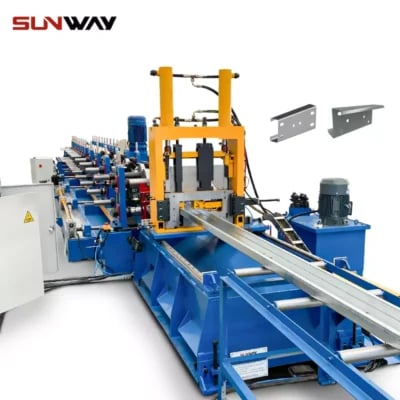 स्वचालित आकार बदलने योग्य C Z पर्लिन रोल फॉर्मिंग मशीन अधिक पढ़ें
-
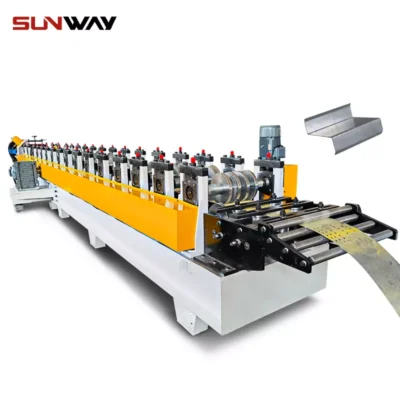 स्वचालित आकार बदलने योग्य Z पर्लिन रोल फॉर्मिंग मशीन अधिक पढ़ें
-
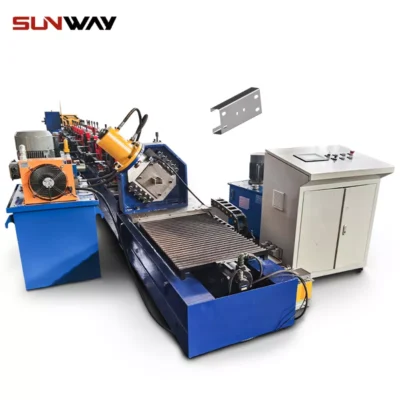 स्वचालित आकार बदलने योग्य C U पर्लिन रोल फॉर्मिंग मशीन अधिक पढ़ें
लाइट कील रोल फॉर्मिंग की कार्य प्रक्रिया
लाइट कील रोल फॉर्मिंग प्रक्रिया में कच्ची धातु कॉइलों को तैयार कील-फ्रेम उत्पादों में बदलने के छह मुख्य चरण हैं:
चित्र 2. लाइट कील रोल फॉर्मिंग के चरण
1. सामग्री लोडिंग
- कार्बन स्टील, स्टेनलेस स्टील या एल्युमिनियम कॉइल पेऑफ रील पर लोड की जाती हैं
- कॉइल पट्टी का सिरा उपकरण में पिरोया जाता है
2. स्ट्रिप फीडिंग
- पट्टी को डीकॉइलर और स्ट्रेटनिंग मशीन से खींचा जाता है
- समतल की गई पट्टी फॉर्मिंग सेक्शन में जाती है
3. प्रोफाइल फॉर्मिंग
- धातु शीट की चरणबद्ध कोल्ड रोलिंग होती है
- क्रमशः C/Z आकार की कील ज्यामिति बनाई जाती है
4. कील निष्कर्षण
- फॉर्म किया गया कील बीम आउटपुट छोर से निकाला जाता है
- एक्सट्रैक्टर उसे कट-ऑफ क्षेत्र तक ले जाता है
5. कटिंग ऑपरेशन
- शीयर कील को निर्धारित लंबाई में काटते हैं
- ऑर्डर की आवश्यकताओं के अनुसार
6. अनलोडिंग
- फॉर्म और कट की गई कीलों को उतारने के लिए कन्वेयर से ले जाया जाता है
- आगे की प्रक्रिया के लिए पहुँचाया जाता है
चक्र के दौरान स्वचालित गति नियंत्रण प्रणाली धातु के गुणों, मोटाई, उपकरण क्षमता और कील मापदंडों के आधार पर पट्टी की सर्वोत्तम फीड दर तय करती है, ताकि गुणवत्ता वाला प्रोफाइल बने।
फॉर्म की गई कीलों की जाँच के लिए लाइन में गुणवत्ता निरीक्षण स्टेशन भी जोड़े जा सकते हैं। निकालकर काटने के बाद तैयार पुर्ज़ों को आगे निर्माण या भेजने के लिए आउटलेट कन्वेयर से उतारा जाता है।
लाइट कील रोलिंग में सामग्री और शीट फीडिंग
तालिका 3. कील रोल फॉर्मिंग की सामग्री
| सामग्री | विशेषताएं | प्रदर्शन |
|---|---|---|
| कार्बन स्टील | कम लागत, उच्च मज़बूती | सबसे आम और फॉर्म करने में सबसे आसान |
| स्टेनलेस स्टील | संक्षारण प्रतिरोध | आकार देना कठिन |
| एल्यूमिनियम मिश्रधातुएँ | हल्का | फीड करना चुनौतीपूर्ण |
शीट की मोटाई की सीमा – 0.5 mm से 3 mm
शीट की चौड़ाई – Up to 1250 mm
कॉइल का वजन – अधिकतम 10 टन
सामग्री संभालने और फीड करने की क्षमता बेहतर करने के लिए:
- डीकॉइलर और अनरोलर में समायोज्य तनाव होना चाहिए
- तेज़ लाइन गति के लिए पट्टी संचय टेबल
- धातु ग्रेड के अनुसार अतिरिक्त फीड रोलर/स्ट्रेटनर
- पट्टी के कंपन/अस्थिरता को नियंत्रित करने के लिए स्टैंडों के बीच उपकरण
फीड लंबाई का सटीक नियंत्रण कट-ऑफ के बाद आयामी सटीकता के लिए कीलों की सही स्थिति सुनिश्चित करता है। एनकोडर इकाइयाँ स्वचालित गति सुधार के लिए फ़ीडबैक देती हैं।
लाइट कील फॉर्मिंग में रोल टूलिंग डिज़ाइन
तालिका 4. कील फॉर्मिंग रोल टूलिंग
| अनुभाग | घटक | उद्देश्य |
|---|---|---|
| इनलेट गाइडिंग टूल | स्टीयरिंग रोल और दिशा देने वाली प्लेटें | पट्टी को केंद्रित करते हैं और पहले प्रोफाइलिंग स्टैंड में प्रवेश करते समय पार्श्व स्थिति समायोजित करते हैं |
| कंटूर रोल | ऊपर/नीचे रोल के ऊर्ध्वाधर जोड़े | मुख्य प्रोफाइलिंग टूल जो लगातार मोड़ों से धातु को आकार देते हैं |
| साइज़िंग रोल | रोल के क्षैतिज जोड़े | फॉर्म की गई कील के अंतिम आकार और सटीक आयाम कैलिब्रेट करते हैं |
| निकासी उपकरण | एक्सट्रैक्टर रोल, स्ट्रेटनिंग रोल और पिंच रोल | तैयार कील को निकास तक ले जाते हैं और छोटे दोष सुधारते हैं |
कंटूर और साइज़िंग रोल सबसे महत्वपूर्ण टूलिंग घटक हैं। वर्चुअल मॉडलिंग के आधार पर इन्हें सटीक रूप से इंजीनियर किया जाता है, ताकि मोड़ क्रम की तीव्रता वांछित कील आकार, मोटाई, धातु ग्रेड की मज़बूती और आयामी लक्ष्यों से मेल खाए।
गलत डिज़ाइन, निर्माण या स्थिति वाले रोल दोषपूर्ण और असमान कीलें बनाएँगे। रोल की मरम्मत, फिर से मशीनिंग और प्रतिस्थापन के लिए भी उचित सेटअप आवश्यक है।
विशेष बड़े-व्यास वाले पहिएदार सहायक स्टैंड लाइट कील रोलिंग उपकरण में भारी फॉर्मिंग भार सँभालते समय घूमने वाले टूलों का घर्षण प्रतिरोध कम करते हैं।
रोल फॉर्म डिज़ाइन सॉफ़्टवेयर
समर्पित रोल डिज़ाइन सिमुलेशन प्रोग्राम कील रोलिंग प्रक्रिया के लिए निम्न बातों को ध्यान में रखकर वर्चुअल प्रोटोटाइप और गणितीय मॉडल बनाने देते हैं:
- लक्षित कील आयाम
- धातु की प्लास्टिसिटी और मज़बूती
- रोल की ज्यामिति, सतह फिनिश और सामग्री
- घर्षण गुणांक
- अनुकूलतम पास क्रम
- रोलिंग भार और तनाव
सॉफ़्टवेयर निम्न के अनुकूलतम मान निर्धारित करता है:
- कंटूर रोल के व्यास, कोण और स्थितियाँ
- रोल स्ट्रोक की लंबाइयाँ
- मोड़ के क्रमिक चरण
- स्टैंडों के बीच तनाव
- गुणवत्तापूर्ण प्रोफाइलिंग के लिए फीड दरें
इससे वास्तविक परीक्षण से पहले किसी भी नए सेक्शन आकार के लिए कील रोल डिज़ाइन और टूलिंग मापदंडों को सटीक रूप से अनुकूलित किया जा सकता है, जिससे विकास का काफी प्रयास बचता है।
लाइट कील फॉर्मिंग लाइनों की प्रमुख विशेषताएँ
तालिका 5. लाइट कील रोल फॉर्मर की विशेषताएँ
| विशेषता | लाभ |
|---|---|
| लचीले रोल विन्यास | अलग-अलग कील सेक्शन के लिए तेज़ चेंजओवर संभव करते हैं |
| आसान रोल समायोजन | नए प्रोफाइल के अनुसार टूलिंग को तेज़ी से रीसेट करने देते हैं |
| स्वचालित गैप नियंत्रण | रोल के बीच प्रोफाइलिंग का अंतर एकसमान रखता है |
| ईथरनेट कनेक्टिविटी | डायग्नोस्टिक निगरानी और डेटा लॉगिंग संभव करता है |
| टचस्क्रीन HMI | उपयोगकर्ता-अनुकूल प्रोग्रामिंग इंटरफ़ेस |
| प्री-फोल्ड विरूपण | कठोर धातुओं के आकार की एकरूपता बेहतर करता है |
| मॉड्यूलर फ्रेम डिज़ाइन | नए पुर्ज़ों के लिए स्टैंड की स्थिति बदलने/जोड़ने देता है |
| लेज़र पोज़िशनिंग सहायता | रोल चेंजओवर के दौरान तेज़ पुनः-संरेखण में सहायता करती है |
लाइट कील रोल फॉर्मिंग प्रक्रिया के लाभ
तालिका 6. लाइट कील रोलिंग उपकरण के लाभ
| लाभ | विवरण |
|---|---|
| 1. उच्च उत्पादकता | एक ही पास में तेज़ निरंतर प्रसंस्करण न्यूनतम मैनुअल संचालन के साथ स्वचालित प्रक्रिया नवीनतम हार्डवेयर/सॉफ़्टवेयर क्षमताओं से टूलिंग का तेज़ चेंजओवर |
| 2. सामग्री की बचत | मशीनिंग या पिघलाने से होने वाला नुकसान नहीं लगभग अंतिम आकार की फॉर्मिंग से कचरा कम होता है कास्टिंग विधियों की तुलना में बेहतर उपज |
| 3. अनुकूलन क्षमता | विभिन्न कील ज्यामितियाँ बनाने के लिए लचीले रोल विन्यास तेज़ चेंजओवर के लिए रोल बदलना और मशीन समायोजित करना आसान विस्तृत आकार-सीमा सँभालने वाले विस्तारयोग्य फॉर्मिंग मॉड्यूल |
| 4. बेहतर गुणवत्ता | प्रोफाइल की एकसमान और दोहराने योग्य सटीकता सटीक रोल डिज़ाइन, नियंत्रण और इंस्ट्रुमेंटेशन एकरूपता सुनिश्चित करते हैं रीयल-टाइम जाँच के लिए दृश्य निरीक्षण स्टेशन |
| 5. उपकरण की कम लागत | केवल रोल टूलिंग को नियमित रूप से बदलना पड़ता है बड़े स्टैम्पिंग प्रेस या निर्माण लाइनों की तुलना में रखरखाव सरल है |
| 6. बेहतर सुरक्षा | पूरी तरह बंद फॉर्मिंग स्टैंड जोखिमों से बचाते हैं रोल सेक्शन पर मैनुअल हैंडलिंग के बिना स्वचालित सामग्री फीड |
लाइट कील रोलिंग तकनीक समुद्री, निर्माण, यांत्रिक और ऑटोमोटिव क्षेत्रों के लिए उन्नत तथा विश्वसनीय निर्माण विधि है, जहाँ सीधे या टेपर वाले एंगल-आयरन बीम छोटे बैचों या बड़े पैमाने पर चाहिए होते हैं।
लाइट कील रोल फॉर्मिंग की सीमाएं
तालिका 7. लाइट कील रोलिंग संचालन की चुनौतियाँ
| सीमाएं | निवारण उपाय |
|---|---|
| 1. शुरुआती निवेश अधिक | – ROI अधिकतम करने के लिए उत्पादन योजना और मशीन उपयोग अनुकूलित करें |
| 2. प्रशिक्षित कर्मचारियों की आवश्यकता | – कुशल कर्मचारियों में निवेश करें और प्रशिक्षण कार्यक्रमों से उनकी क्षमता बनाए रखें |
| 3. रोल डिज़ाइन की जटिलता | – सटीक मॉडलिंग के लिए उन्नत रोल-ज्यामिति सॉफ़्टवेयर टूल इस्तेमाल करें |
| 4. आकार क्षमता की सीमाएँ | – कस्टम मशीनें उपलब्ध हैं, लेकिन कुछ चौड़ाई और लंबाई से आगे वे किफ़ायती नहीं रहतीं |
| 5. आकार संबंधी सीमाएँ | – कम त्रिज्या या जटिल वक्र वाली कील के लिए भारी मशीनों की ज़रूरत पड़ सकती है |
| 6. मोटाई क्षमता | – मोटे गेज की धातु के लिए बड़ी और अधिक शक्तिशाली इकाइयाँ चाहिए, जिससे लागत बढ़ती है |
स्वचालन, इंस्ट्रुमेंटेशन और सिमुलेशन प्रोग्रामों के हालिया उन्नयन से कील रोलिंग अधिक सुलभ और एकसमान हुई है, फिर भी मशीन क्षमता, टूलिंग डिज़ाइन और धातु के गुणों से जुड़ी सीमाओं के लिए पर्याप्त विशेषज्ञता चाहिए।
लाइट रोल फॉर्मिंग द्वारा उत्पादित संरचनात्मक कील के प्रकार
तालिका 8. लाइट रोलिंग मिलों पर बनाए जा सकने वाले कील उत्पाद
| कील श्रेणी | सामान्य आकार |
|---|---|
| जहाज़ के पतवार की कीलें | – पतवार के निचले फ्रेम के लिए C-चैनल कीलें – डेक के लिए Z, L और अनुकूलित कीलें |
| भंडारण रैक | – ऊर्ध्वाधर फ्रेम/क्रॉस-ब्रेसिंग के रूप में खुले पिछले हिस्से वाले C-बीम |
| रेलवे कीलें | – उल्टे T और ब्रिज-सेक्शन वाली रेल तथा क्रॉस मेंबर |
| छत के पर्लिन | – राफ्टर फ्रेम के लिए C और Z पर्लिन |
| कन्वेयर प्रणालियाँ | – C-आकार या बंद ट्यूब वाली रेल, फ्रेम और सहारे |
लाइट कील रोल फॉर्मर C, Z, L, U और T जैसे प्रोफाइल में मानक तथा पूरी तरह अनुकूलित खुले बीम बनाने की बेहतरीन लचीलता देते हैं, जिनमें अनुकूलित वज़न पर स्वाभाविक संरचनात्मक मज़बूती होती है।
विश्वसनीय चुनना लाइट कील रोल फॉर्मिंग मशीन निर्माता
मज़बूत, उत्पादक और परेशानी-मुक्त मशीन डिज़ाइन पाने के लिए स्थापित कील रोल फॉर्मर निर्माता चुनना ज़रूरी है। आपूर्तिकर्ता चुनने के मुख्य मानदंड नीचे हैं:
तालिका 9. कील रोल फॉर्मर निर्माता चुनने के मानदंड
| पैरामीटर | मूल्यांकन पहलू |
|---|---|
| 1. प्रमाणित अनुभव | – व्यवसाय में वर्षों का अनुभव – पहले सफलतापूर्वक आपूर्ति किए गए उपकरण – उत्पाद गुणवत्ता और बिक्री-पश्चात सेवा की पुष्टि करने वाले मज़बूत ग्राहक संदर्भ |
| 2. अनुकूलन क्षमताएं | – बनाए जा सकने वाले कील आकारों और आकृतियों की श्रेणी – विशिष्ट आवश्यकताओं के लिए अनुकूलित समाधान |
| 3. रोल डिज़ाइन विशेषज्ञता | – सटीक रोल इंजीनियरिंग के लिए उन्नत सिमुलेशन सॉफ़्टवेयर का उपयोग – गुणवत्ता वाली कील फॉर्मिंग के लिए अनुकूलतम टूल ज्यामिति सुनिश्चित करना |
| 4. उत्पादन सुविधाएँ | – बड़े रोल टूलों की सटीक मशीनिंग के लिए इन-हाउस उपकरण – भारी-ड्यूटी मिल फ्रेम असेंबल करने के लिए आधुनिक निर्माण ढाँचा |
| 5. नियंत्रण प्रणालियाँ | – निगरानी, नियंत्रण और डायग्नोस्टिक्स के लिए नवीनतम PLC, HMI और इंस्ट्रुमेंटेशन |
| 6. प्रदर्शन की गारंटी | – मशीन की उत्पादकता, टॉलरेंस और अन्य वादे किए गए लक्ष्यों की पुष्टि करें – निर्माता प्रदर्शन के ज़रिए क्षमताएँ दिखाने के लिए तैयार हो |
Peddinghaus, EPIC और Benko जैसे प्रतिष्ठित निर्माता उच्च-कार्यक्षमता वाले कील रोलिंग समाधान देने के लिए FEA और वर्चुअल मॉडलिंग टूल पर आधारित ठोस डिज़ाइन सिद्धांतों के साथ सटीक मशीनिंग, निर्माण और स्वचालन क्षमताओं का उपयोग करते हैं। आपूर्तिकर्ता चुनते समय संचालन के सभी पहलुओं को शामिल करते हुए विस्तृत विनिर्देश तैयार करें।
लाइट कील रोलिंग मिलों की मूल्य सीमा
तालिका 10. कील रोल फॉर्मरों की सांकेतिक मूल्य-सीमा
| मशीन की चौड़ाई | मूल्य सीमा |
|---|---|
| 1000 mm तक | $100,000 से $250,000 |
| 1000 mm to 1250 mm | $250,000 to $350,000 |
| 1300 mm to 1600 mm | $350,000 to $500,000 |
| 1700 mm to 2200 mm | $500,000 से $800,000 |
- कीमत आकार, ड्राइव डिज़ाइन और इंस्ट्रुमेंटेशन के स्तर के अनुसार बदलती है।
- विशेष समुद्री-ग्रेड मशीन निर्माता की गुणवत्ता की कीमत अधिक होती है
- त्वरित चेंजओवर पुर्ज़ों वाला स्वचालित लचीला रोल फॉर्मर अधिक महँगा होता है
उपकरण की कुल लागत = मशीन की कीमत + सहायक उपकरण + स्वचालन + परिवहन/स्थापना + प्रशिक्षण + मैनुअल
सहायक उपकरणों की सांकेतिक लागत – मशीन की कीमत का लगभग 20-25%
परियोजना की कुल लागत = उपकरण की कुल लागत + भवन (या किराए की जगह) + उपयोगिता कनेक्शन + कर्मचारी + परीक्षण रन + कार्यशील पूँजी
बजट पर चर्चा करें और चुने गए आपूर्तिकर्ताओं से मदवार कोटेशन लें। मशीन, स्पेयर पार्ट्स और बिक्री-पश्चात सेवा अनुबंधों पर छूट के लिए बातचीत करें।
स्थापना और कमीशनिंग
तालिका 11. कील रोल फॉर्मर की स्थापना के दिशानिर्देश
| पैरामीटर | अनुशंसित विनिर्देश |
|---|---|
| 1. स्थान | – ढका हुआ और समतल कारखाना फ़र्श – कंपन पैदा करने वाली बाधाओं से दूर |
| 2. नींव | – 200-300 mm मोटी कंक्रीट नींव – फ़र्श में ग्राउट किए गए एंकर बोल्ट |
| 3. बिजली आपूर्ति | – उपयुक्त kVA ट्रांसफ़ॉर्मर क्षमता – ड्राइव/नियंत्रण के लिए स्थिर बिजली |
| 4. विद्युत व्यवस्था | – कंट्रोल पैनल/ड्राइव के लिए पर्याप्त आकार की केबलें |
| 5. सुरक्षा | – पर्याप्त रोशनी – उपकरण के आधार-क्षेत्र को चिह्नित करें |
| 6. मैनुअल | – उपकरण मैनुअल, विद्युत ड्रॉइंग और P&I आरेख |
| 7. स्थापना | – मशीनों को सही जगह रखकर समतल करें और लेआउट से संरेखित करें |
| 8. कमीशनिंग | – सेंसर/उपकरणों का कैलिब्रेशन करें – सेटअप सामग्री से शुरुआती परीक्षण रन करें |
स्थापना स्थल का सावधानी से सर्वेक्षण करें, दिए गए ड्रॉइंग के अनुसार नींव डिज़ाइन करें और बिजली, संपीड़ित हवा तथा अन्य उपयोगिता कनेक्शन समय पर तैयार करें।
सुनिश्चित करें कि आपूर्तिकर्ता के तकनीशियन घटकों को सही ढंग से संरेखित करें। डिलीवरी स्वीकार करने से पहले शुरुआती परीक्षण रन देखें और मशीन के प्रदर्शन की पुष्टि करें।
लाइट कील रोलिंग लाइन का संचालन
तालिका 12. कील रोल फॉर्मरों के संचालन दिशानिर्देश
| चरण | प्रक्रिया |
|---|---|
| 1. मशीन शुरू करना | – मुख्य बिजली चालू करें – हाइड्रॉलिक पावर पैक/कूलिंग सिस्टम चालू करें |
| 2. HMI चयन | – सूची से उत्पाद रेसिपी चुनें – चुनी गई पूर्व-आवश्यकताएँ जाँचें |
| 3. जॉग मोड | – जॉग मोड में इंटरलॉक किए गए ब्लॉकों से सामग्री को थोड़ा-थोड़ा आगे बढ़ाएँ |
| 4. ऑटो मोड शुरू करना | – स्वचालित संचालन चक्र शुरू करें |
| 5. पहला पुर्ज़ा निकलने पर | – पहले फॉर्म किए गए पुर्ज़े के आयाम जाँचें – ज़रूरत पड़ने पर मशीन में छोटे समायोजन करें |
| 6. संचालन की निगरानी | – टॉलरेंस और फिनिश सहित उत्पाद गुणवत्ता की समय-समय पर पुष्टि करें |
| 7. अस्थायी विराम | – रुकने से पहले सामग्री को टूलिंग से पीछे खींचें |
| 8. बंद करना | – ड्राइव मोटर/फीड रोकें – नियंत्रण प्रणाली और मुख्य बिजली बंद करें |
क्या करें और क्या न करें:
- उत्पादन पुर्ज़े बनाने से पहले सेटअप-ग्रेड सामग्री पर परीक्षण रन अवश्य करें
- उपकरण की भार क्षमता सीमा से अधिक भार न डालें
- पट्टी के रास्ते से भटकने पर नज़र रखें और पहले से संरेखण ठीक करें
- अनुमति के बिना सुरक्षा इंटरलॉक या रोल गैप न बदलें
सुझाव:
- स्थिर उत्पादन के लिए सामग्री की गुणवत्ता एकसमान रखें
- उपकरण नियमित रूप से साफ़ करें और गतिशील जोड़ो में स्नेहन करें
- छोटे दोषों को भी फैलने से पहले तुरंत ठीक करें
- मशीन मापदंडों, आउटपुट और रखरखाव का विस्तृत रिकॉर्ड रखें
सुरक्षा और गुणवत्ता मानकों का पालन करते हुए मशीन का अपटाइम बढ़ाने के लिए उचित संचालन प्रक्रियाएँ महत्वपूर्ण हैं। परीक्षण रन के दौरान उत्पादन आँकड़ों की रेटेड तकनीकी विनिर्देशों से पुष्टि करें।
लाइट कील रोल लाइनों के रखरखाव दिशानिर्देश
व्यापक रखरखाव व्यवस्था अनियोजित डाउनटाइम से होने वाले नुकसान घटाती है और लाइट कील रोल फॉर्मर को अच्छी स्थिति में रखती है।
तालिका 13. कील रोलिंग उपकरण का रखरखाव कार्यक्रम
| गतिविधि | आवृत्ति | आवश्यक उपकरण |
|---|---|---|
| फॉर्मिंग रोल का निरीक्षण | साप्ताहिक | एज फ़ाइंडर, माइक्रोमीटर और ऑप्टिकल कंपेरेटर |
| रोल की सतह की सफ़ाई | हर पखवाड़े | कठोर नायलॉन ब्रश, कपड़ा और सफ़ाई का घोल |
| रोल संरेखण की जाँच | मासिक | लेज़र और डायल इंडिकेटर |
| बेयरिंग में ग्रीस लगाना | मासिक या निर्दिष्ट समय पर | लिथियम/पॉलिमर ग्रीस से भरी ग्रीस गन |
| फास्टनर कसना | त्रैमासिक | हेक्स-की रिंच, टॉर्क रिंच और सॉकेट |
| गियरबॉक्स तेल परिवर्तन | वार्षिक या OEM विनिर्देश के अनुसार | ड्रेन पैन, फ़िल्टर कपड़ा, गियर ऑयल और सील |
रखरखाव के अतिरिक्त पहलू
- मशीन गाइडवे और लीडस्क्रू में स्नेहन करें
- हाइड्रॉलिक पावर पैक का संचालन जाँचें
- चेन/बेल्ट का तनाव जाँचें; ज़रूरत के अनुसार समायोजित या बदलें
- सेंसर और लोड सेल को समय-समय पर कैलिब्रेट/बंप टेस्ट करें
- फॉर्मिंग रोल का घिसाव जाँचें; विनिर्देश से बाहर होने पर फिर से मशीनिंग करें या बदलें
- सील, बेयरिंग और फ़्यूज़ जैसे स्पेयर पार्ट्स पास रखें
इन-हाउस रखरखाव और तृतीय-पक्ष सेवा अनुबंधों के सुविधा तथा लागत के लिहाज़ से अपने लाभ और सीमाएँ हैं। मशीन समस्या-निवारण में प्रशिक्षित कर्मचारी होने से समस्याएँ तेज़ी से हल होती हैं।
लाइट कील रोल फॉर्मर खरीदते समय प्रमुख विचार
तालिका 14. लाइट कील रोलिंग लाइन खरीदने के मानदंड
| कारक | मूल्यांकन पहलू |
|---|---|
| 1. उत्पादन मापदंड | – आवश्यक कॉइल चौड़ाई और धातु की मोटाइयाँ – आवश्यक कील लंबाइयाँ और बैच आकार – अनुमानित वार्षिक मात्रा |
| 2. पुर्ज़े के प्रदर्शन की ज़रूरतें | – संभव टॉलरेंस और सतह फिनिश के बारे में पूछें – संभव संचालन गति और तेज़ चेंजओवर क्षमता |
| 3. संचालन में आसानी | – नियंत्रण की सरलता और डायग्नोस्टिक्स क्षमताएँ – अनुकूलित सुरक्षा प्रावधान |
| 4. विस्तार क्षमता | – बाद में अतिरिक्त क्षमता या नए पुर्ज़ों के लिए मशीन को अनुकूलित करना कितना आसान है |
| 5. तकनीकी सहायता | – स्थापना, रखरखाव और ऑपरेटर प्रशिक्षण उपलब्ध है या नहीं – सेवा प्रतिक्रिया का समय |
| 6. कुल लागत | – मशीन की कीमत, स्पेयर पार्ट्स की कीमत और बिक्री-पश्चात खर्च – केवल शुरुआती कीमत नहीं, बल्कि पूरे जीवनकाल की TCO आँकें |
आपूर्तिकर्ताओं से शुरुआती चर्चा में अपनी उत्पादन ज़रूरतें, गुणवत्ता अपेक्षाएँ, उपलब्ध बजट और भविष्य की अनुमानित ज़रूरतें स्पष्ट रूप से बताएँ।
उचित जाँच के दौरान निर्माता के स्थल पर अपनी प्रतिनिधि सामग्री के साथ उपकरण का परीक्षण रन माँगें। स्वतंत्र प्रदर्शन प्रमाणपत्र भी भरोसा बढ़ाते हैं।
बाद की परेशानियाँ घटाने के लिए सबसे कम कीमत के बजाय भरोसेमंद बिक्री-पश्चात सहायता को प्राथमिकता दें। नकदी प्रवाह में राहत के लिए विस्तारित और लचीली शर्तें तय करने हेतु भुगतान योजनाओं, रखरखाव अनुबंध आदि पर चर्चा करें।
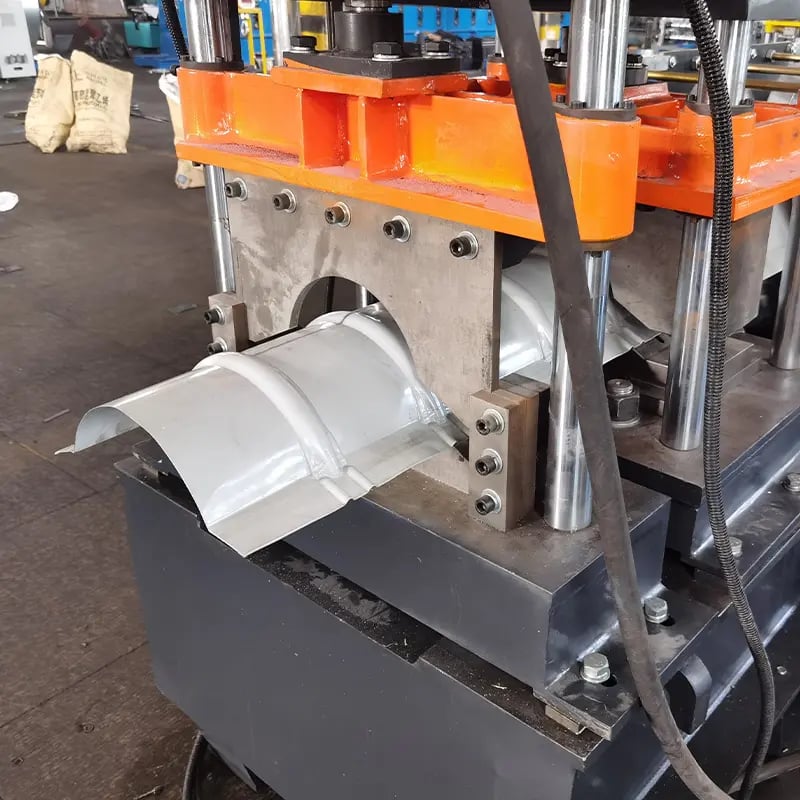
लाइट कील रोल फॉर्मिंग प्रक्रिया के लाभ और सीमाएँ
तालिका 15. लाइट कील रोल फॉर्मिंग के लाभ और सीमाएँ
| फायदे | नुकसान |
|---|---|
| – उच्च उत्पादन दर – कड़े टॉलरेंस – कम संचालन लागत – न्यूनतम द्वितीयक प्रसंस्करण – टूलिंग बदलने की कम लागत | – उपकरण में शुरुआती निवेश अधिक – समर्पित मशीनों में लचीलापन कम होता है – आकार और आकृति की सीमाएँ – रोल डिज़ाइन इंजीनियरिंग जटिल – प्रशिक्षित कर्मचारियों की आवश्यकता |
लाइट कील रोल फॉर्मिंग उपकरण के विकल्पों की तुलना करते समय इन प्रमुख तकनीकी विशेषताओं पर विचार करें:
- वर्तमान और भविष्य में आवश्यक सामग्री की चौड़ाई-सीमा
- मोटाई क्षमता वर्तमान और अपेक्षित सामग्री ग्रेड को कवर करती हो
- मौजूदा और वैकल्पिक आकारों के लिए टूल समायोजन का लचीलापन
- प्राप्त की जा सकने वाली सटीकता और टॉलरेंस
- स्वचालन सुविधाओं की लागत या मैनुअल संचालन से जुड़े समझौते
- कुल संचालन और रखरखाव खर्च
प्रदर्शन के दौरान निर्माता द्वारा बताई गई क्षमताओं के संदर्भ में लचीलेपन, चेंजओवर गति और विश्वसनीयता की यथार्थवादी अपेक्षाओं पर चर्चा करें। फिर पुष्टि करें कि उसका समाधान लागत और क्षमता के सर्वोत्तम संतुलन के साथ आपकी ज़रूरतें पूरी करता है।
अक्सर पूछे जाने वाले प्रश्न
Q1. लाइट कील रोलिंग मिलों की सामान्य रखरखाव लागत कितनी होती है?
A1. स्पेयर पार्ट्स, मरम्मत और तृतीय-पक्ष सेवा शुल्क सहित, यह मशीन की कीमत का लगभग 2-4% प्रति वर्ष होती है। उचित निवारक रखरखाव कुल खर्च कम करता है।
Q2. क्या ये मशीनें जहाज़ों के लिए टेपर वाली कीलें बना सकती हैं?
A2. हाँ। तेज़ टूलिंग बदलाव वाली विशेष लचीली कील लाइनें लंबाई के साथ रोल गैप बदलकर लंबाई की दिशा में टेपर वाली कीलें बना सकती हैं।
Q3. रोल फॉर्मिंग मशीन की स्थापना के दौरान कौन-सी योग्यता-जाँच आवश्यक हैं?
A3. मुख्य रूप से शाफ़्टों के बीच आयामी संरेखण की पुष्टि, रोल क्लीयरेंस, समतलता की जाँच और आपूर्तिकर्ता की दस्तावेज़ित प्रक्रिया के अनुसार सेंसर कैलिब्रेशन।
Q4. कील रोल फॉर्मिंग मशीन की उत्पादकता दर कैसे निकालें?
A4. उत्पादकता = लाइन की गति × प्रति मिनट कील की लंबाई। सामग्री की चौड़ाई और मोटाई के आधार पर आउटपुट को प्रति मिनट बनाई गई कीलों के मीटर या फ़ीट में आँका जाता है।
Q5. ये कील रोलिंग मिलें कौन-से सुरक्षा तंत्र इस्तेमाल करती हैं?
A5. सामान्य प्रावधानों में पूरी तरह बंद फॉर्मिंग स्टैंड, आपातकालीन स्टॉप बटन, इंटरलॉक वाले गार्ड, दोहरे सर्किट और रोल को पीछे खींचने की व्यवस्था शामिल हैं।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (पूरक)
1) लाइट कील रोल फॉर्मिंग मशीन C/U/Z प्रोफाइलों में कितना टॉलरेंस बनाए रख सकती है?
- उत्पादन के सामान्य लक्ष्य: लंबाई ±0.5–1.0 mm, वेब/फ्लैंज ±0.3–0.8 mm और छेद से सिरे तक ±0.8–1.5 mm, जब एनकोडर-सिंक प्री-पंच और सर्वो फ़्लाइंग शीयर का उपयोग हो।
2) स्थिर और लचीली लाइट कील रोल फॉर्मिंग लाइनों में कैसे चुनें?
- यदि आप कुछ मानक SKU का बड़े पैमाने पर उत्पादन करते हैं, तो स्थिर लाइनें पूँजीगत लागत और जटिलता घटाती हैं। मिश्रित SKU, छोटे रन और बार-बार चेंजओवर के लिए सर्वो स्टैंड तथा रेसिपी नियंत्रण वाली लचीली/त्वरित-चेंजओवर लाइनें डाउनटाइम और स्क्रैप घटाती हैं।
3) भीतरी ड्रायवॉल स्टड और छत की कीलों के लिए कौन-सी कॉइल फिनिश बेहतर है?
- भीतरी कीलों के लिए मैट फिनिश वाली GI (जिंक-कोटेड) या AZ (एल्युमिनियम-जिंक) कॉइल पेंट का आसंजन बेहतर करती है। नम जगहों के लिए Z275–Z350 या पहले से पेंट की हुई कॉइल जंग-रोधक क्षमता बढ़ाती हैं। स्टेनलेस स्टील का उपयोग अधिक संक्षारक वातावरण के लिए रखा जाता है।
4) प्री-पंच के साथ 0.5–1.2 mm हल्के गेज कीलों के लिए यथार्थवादी लाइन गति क्या है?
- मोटाई, छेदों के घनत्व और कटिंग रणनीति के अनुसार 15–60 m/min। रोटरी प्री-पंच और रोटरी/फ़्लाइंग कट-ऑफ, हाइड्रॉलिक पोस्ट-पंच/शीयर की तुलना में अधिक गति बनाए रखते हैं।
5) आधुनिक कील रोल फॉर्मिंग मशीनों में इनलाइन गुणवत्ता आश्वासन कैसे काम करता है?
- लेज़र चौड़ाई गेज, छेद-पिच के लिए विज़न सिस्टम और कट लंबाई का एनकोडर फ़ीडबैक SPC डैशबोर्ड में डेटा भेजते हैं। अलार्म स्वचालित सुधार (रोल गैप, फीडर तनाव) शुरू करते हैं या विनिर्देश से बाहर पुर्ज़ों को अलग करने के लिए रिजेक्ट गेट सक्रिय करते हैं।
लाइट कील रोल फॉर्मिंग के लिए 2025 के उद्योग रुझान
- तेज़ चेंजओवर क्षमता: सर्वो-समायोज्य स्टैंड, टूल ID (RFID) और रेसिपी से जुड़ा QC, C/U/Z/L हल्की कीलों के चेंजओवर को 10–15 मिनट से कम कर देते हैं।
- अधिक स्मार्ट QA: नई लाइनों में कम लागत वाले कैमरे और लेज़र सेंसर मानक बन रहे हैं; ASTM/CEN ड्रायवॉल फ्रेमिंग टॉलरेंस पूरा करने के लिए वेब, फ्लैंज और छेद-पिच का CpK स्वतः ट्रैक किया जाता है।
- स्थिरता और EPD: ठेकेदार EPD-समर्थित कॉइल माँगते हैं; बारकोड/QR के ज़रिए कॉइल हीट से तैयार कील तक ट्रेसबिलिटी व्यावसायिक निर्माण के टेंडरों की आवश्यकता बन रही है।
- ऊर्जा अनुकूलन: VFD/सर्वो पुनर्योजी ड्राइव और बेहतर वार्म-अप प्रक्रियाएँ kWh/ton घटाती हैं; ऊर्जा डैशबोर्ड कोटेशन और शिफ्ट योजना बनाने में मदद करते हैं।
- डिज़ाइन में अंतर्निहित सुरक्षा: शुरुआती श्रेणी की लाइनों में भी ISO 13849-1 PL d सुरक्षा सर्किट, इंटरलॉक गार्ड और HMI में निर्देशित LOTO कार्यप्रवाह शामिल हैं।
बेंचमार्क तालिका: लाइट कील रोल फॉर्मिंग KPI (2023 बनाम 2025)
| मुख्य प्रदर्शन संकेतक | २०२३ सामान्य | 2025 की अग्रणी लाइनें | मुख्य सक्षमकर्ता | स्रोत/टिप्पणियां |
|---|---|---|---|---|
| चेंजओवर समय (प्रोफाइल/आकार) | 25–45 मिनट | 8–15 मिनट | सर्वो स्टैंड + रेसिपी प्रीसेट + RFID टूलिंग | विक्रेता प्रदर्शन (FABTECH/EuroBLECH), SME रिपोर्ट |
| लाइन गति (0.6–0.9 mm, प्री-पंच) | 20–35 m/min | 40–60 m/min | रोटरी प्री-पंच + फ़्लाइंग शीयर | OEM ऐप नोट्स |
| लंबाई सहिष्णुता | ±1.5 mm | ±0.5–1.0 मिमी | एनकोडर + सर्वो शीयर | NIST स्मार्ट विनिर्माण दिशानिर्देश |
| स्क्रैप दर | 2.5–4% | 1–21टीपी3टी | इनलाइन विज़न/लेज़र QA | प्लांट केस डेटा |
| ऊर्जा (kWh/टन) | 95–130 | 70–100 | VFD/सर्वो पुनर्योजी ड्राइव + सेटअप अनुकूलन | World Steel के ऊर्जा बेंचमार्क |
आगे पढ़ने और डेटा के स्रोत:
- NIST स्मार्ट मैन्युफैक्चरिंग: https://www.nist.gov/programs-projects/smart-manufacturing
- World Steel Association (EPDs, ऊर्जा): https://worldsteel.org
- ISO 13849-1 सुरक्षा का अवलोकन: https://www.iso.org
- ASTM C645/C955 फ्रेमिंग मानकों का संदर्भ: https://www.astm.org
नवीनतम अनुसंधान मामले
केस स्टडी 1: इनलाइन QA के साथ विविध ड्रायवॉल कीलों का उत्पादन (2025)
पृष्ठभूमि: भवन उत्पादों के एक आपूर्तिकर्ता को कड़ी समय-सीमा और बदलते छेद-पैटर्न वाले रिटेल इंटीरियर के लिए कम मात्रा में C/U कीलें (0.55–1.0 mm) चाहिए थीं।
समाधान: सर्वो-समायोजित स्टैंड, रोटरी प्री-पंच, लेज़र चौड़ाई गेज, कैमरा-आधारित छेद-पिच निरीक्षण और SPC डैशबोर्ड से OPC UA कनेक्टिविटी वाली लचीली लाइट कील रोल फॉर्मिंग मशीन लगाई गई।
परिणाम: चेंजओवर 32 से घटकर 11 मिनट हुआ; वेब चौड़ाई का CpK 1.1 से सुधरकर 1.6 हुआ; स्क्रैप 3.2% से घटकर 1.4% हुआ; दस्तावेज़ित EPD ट्रेसबिलिटी से दो बड़ी व्यावसायिक परियोजनाओं की मंज़ूरी मिली।
केस स्टडी 2: शुरुआती श्रेणी की लाइन में ऊर्जा और थ्रूपुट का अनुकूलन (2024)
पृष्ठभूमि: 0.6–0.8 mm U-कीलें बनाने वाले एक नए निर्माता को अधिक ऊर्जा खपत और कटिंग में बाधाओं का सामना करना पड़ा।
समाधान: VFD ड्राइव लगाए, सर्वो फ़्लाइंग कट-ऑफ जोड़ा और रोल डिज़ाइन सॉफ़्टवेयर से पास क्रम अनुकूलित किया; शिफ्ट-स्तर का ऊर्जा/OEE डैशबोर्ड शुरू किया।
परिणाम: कर्मचारियों की संख्या समान रखते हुए थ्रूपुट +28% हुआ; ऊर्जा-खपत तीव्रता 18% घटी (kWh/ton); पहली बार में उपज 95.0% से बढ़कर 97.8% हुई।
विशेषज्ञों की राय
- Dr. Sarah McKinnon, University of Waterloo के Cold-Formed Steel Center में एसोसिएट प्रोफ़ेसर
दृष्टिकोण: “हल्के गेज कीलों में स्थिर लेवलिंग और प्री-पंच सिंक्रोनाइज़ेशन, अधिकतम लाइन गति की तुलना में फिट-अप पर ज़्यादा असर डालते हैं। पहले पट्टी की ज्यामिति स्थिर रखने का लक्ष्य रखें।” - Marco De Santis, Gasparini Industries में उत्पाद प्रबंधक
दृष्टिकोण: “2025 में ग्राहक लाइट कील रोल फॉर्मिंग मशीनों में रेसिपी-आधारित तेज़ बदलाव और इनलाइन विज़न को मानक सुविधा मानते हैं। लाभदायक छोटे रन और अत्यधिक दोबारा काम के बीच यही अंतर पैदा करता है।” - Priya Nair, TÜV Rheinland में फ़ंक्शनल सुरक्षा प्रमुख
दृष्टिकोण: “गार्ड और आपातकालीन स्टॉप के लिए ISO 13849-1 PL d सुरक्षा निर्दिष्ट करें, साथ ही HMI में निर्देशित LOTO रखें। इसमें निवेश करने वाली कार्यशालाओं में घटनाएँ और डाउनटाइम कम होते हैं।”
व्यावहारिक उपकरण और संसाधन
- कोल्ड-फॉर्म्ड स्टील डिज़ाइन: Build Using Steel के माध्यम से AISI S100 संसाधन: https://www.buildusingsteel.org
- स्मार्ट विनिर्माण/OEE कैलकुलेटर: NIST संसाधन: https://www.nist.gov/advanced-manufacturing/oee
- स्टील के लिए EPD और डीकार्बोनाइज़ेशन दिशानिर्देश: World Steel Association: https://worldsteel.org
- इनलाइन QA के लिए विज़न/लेज़र मेट्रोलॉजी: https://www.keyence.com, https://www.cognex.com
- OPC UA इंटरऑपरेबिलिटी और सर्वोत्तम अभ्यास: https://opcfoundation.org
- रोल डिज़ाइन और सिमुलेशन (विक्रेता-निरपेक्ष परिचय): The Fabricator का ज्ञान-संग्रह: https://www.thefabricator.com
- फ्रेमिंग उत्पादों के मानक: ASTM C645/C955 का अवलोकन: https://www.astm.org
RFQ के लिए कार्यान्वयन जाँच-सूची (लाइट कील पर केंद्रित):
- प्रोफाइल: C/U/Z/L श्रेणी, मोटाई सीमा (आमतौर पर 0.5–1.2 mm), छेद-पैटर्न
- चेंजओवर: सर्वो स्टैंड और टूलिंग ID के साथ लक्ष्य ≤15 min
- QA: इनलाइन लेज़र चौड़ाई + कैमरे से छेद-पिच; महत्वपूर्ण आयामों के लिए CpK ≥1.33
- कनेक्टिविटी: OPC UA/MQTT; OEE, स्क्रैप, ऊर्जा/ton का लॉग; EPD ट्रेसबिलिटी
- सुरक्षा: ISO 13849-1 PL d; इंटरलॉक गार्ड; HMI पर निर्देशित LOTO
अंतिम अपडेट: 2025-10-24
परिवर्तन-लेख: लाइट कील रोल फॉर्मिंग मशीन पर पूरक FAQ, KPI तालिका सहित 2025 के उद्योग रुझान, दो हालिया केस स्टडी, विशेषज्ञों के दृष्टिकोण और चुने हुए उपकरण/संसाधन जोड़े गए।
अगली समीक्षा तिथि और ट्रिगर: 2026-04-30, या उससे पहले यदि ASTM/AISI के नए संशोधन आएँ, OEM प्लेटफ़ॉर्म में बड़े अपडेट हों (तेज़ चेंजओवर/इनलाइन QA), या EPD/ट्रेसबिलिटी आवश्यकताओं से बोली विनिर्देश बदलें।





