
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

अवलोकन
रिज कैपिंग रोल फॉर्मिंग मशीनें का उपयोग धातु कॉइल स्टॉक से रूफिंग रिज कैप बनाने के लिए किया जाता है। रिज कैप छत के शिखर पर लगाई जाती हैं ताकि ढलानदार छत के दो तलों के मिलने वाले स्थान को ढका जा सके। वे छत के शीर्ष को आकर्षक फिनिश देती हैं और संवेदनशील जोड़ को मौसम से होने वाली क्षति से बचाती हैं।
रोल फॉर्मिंग रिज कैप और लंबाई की दिशा में मोड़े या आकार दिए गए अन्य धातु घटकों के लगातार उत्पादन की दक्ष, उच्च-गति निर्माण प्रक्रिया है। इसमें सपाट धातु पट्टी को घूमते फॉर्मिंग रोलरों की श्रृंखला से गुजारकर क्रमिक रूप से आकार दिया जाता है। ये रोलर पट्टी पर स्थानीय मोड़ बल लगाते हैं। स्टैंडों की श्रृंखला में क्रमिक फॉर्मिंग से सामग्री पर अत्यधिक तनाव डाले बिना कम रेडियस के मोड़ बनाए जा सकते हैं।
रिज कैपिंग रोल फॉर्मिंग मशीनों की प्रमुख विशेषताएँ और क्षमताएँ:
- 120 मीटर प्रति मिनट तक की उच्च उत्पादन गति
- उच्च-मज़बूती वाले स्टील, एल्युमिनियम और ताँबे की फॉर्मिंग
- मानक या अनुकूलित चौड़ाइयों में उपलब्ध
- प्रोफाइल जल्दी बदलने के लिए रोलर कैसेट
- सिंगल-पास और टू-पास रोल फॉर्मिंग विन्यास
- एकीकृत नॉचिंग, पंचिंग या कटिंग
- तैयार पुर्ज़ों की स्वचालित बंडल स्टैकिंग
- टचस्क्रीन नियंत्रण, रेसिपी संग्रहण और डायग्नोस्टिक्स
रोल-फॉर्म्ड रिज कैप हल्की, टिकाऊ और बिना वेल्ड के लंबी सतत लंबाइयों में किफायती ढंग से बनाई जा सकती हैं। इनका उपयोग आमतौर पर आवासीय, वाणिज्यिक और औद्योगिक इमारतों की धातु छतों पर होता है। इस मार्गदर्शिका में रिज कैपिंग रोल फॉर्मिंग उपकरण के विस्तृत विनिर्देश, निर्माण प्रक्रियाएँ और घटकों की जानकारी दी गई है।
रिज कैप प्रोफ़ाइल और सामग्री
रिज कैपिंग रोल फॉर्मिंग मशीनें उद्योग के मानक प्रोफाइलों, सामग्रियों, आयामों और मोटाइयों की विभिन्न रेंज में छत की रिज कैप बनाती हैं।
तालिका 1. सामान्य रिज कैप प्रोफाइल
| प्रोफ़ाइल | विवरण |
|---|---|
| मानक | बीच में उभरी रिब वाली कोणीय कैप |
| नालीदार | ट्रेपेज़ॉइडल या साइनुसॉइडल रिब पैटर्न |
| डायमंड | आपस में जुड़ने वाले डायमंड आकार के पैन |
| शिंगल | अस्फाल्ट शिंगलों जैसे एक-दूसरे पर चढ़ने वाले टैब |
| V-ग्रूव | लंबाई की दिशा में V आकार के खाँचे |
| कस्टम | विशिष्ट गैर-मानक प्रोफाइल |
तालिका 2. रिज कैप की सामान्य सामग्रियाँ
| सामग्री | विशेषताएं |
|---|---|
| गैल्वनाइज्ड स्टील | जंग-प्रतिरोध और मज़बूती |
| एल्यूमिनियम | हल्की और टिकाऊ |
| तांबा | प्राकृतिक मौसम-परिवर्तन वाली, प्रीमियम दिखावट |
| जस्ता | देहाती मैट ग्रे दिखावट |
| पेंटेड स्टील | रंगों के विकल्प और किफायत |
| स्टेनलेस स्टील | उत्कृष्ट जंग-प्रतिरोध |
तालिका 3. रिज कैप के मानक आयाम
| चौड़ाइयाँ | 12″, 18″, 24″, 36″ |
|---|---|
| लंबाइयाँ | 10+ फुट के सेक्शन |
| मोटाइयाँ | 26 – 28 गेज (.45 – .64 mm) |
| रिब की ऊँचाइयाँ | 1/2″ – 2″ (12 – 50 mm) |
अनुप्रयोग की ज़रूरतों के आधार पर अनुकूलित आकार, रेडियस और सामग्री गेज निर्दिष्ट किए जा सकते हैं। भारी सामग्री और बड़े प्रोफाइल के लिए टू-पास रोल फॉर्मिंग आवश्यक हो सकती है।
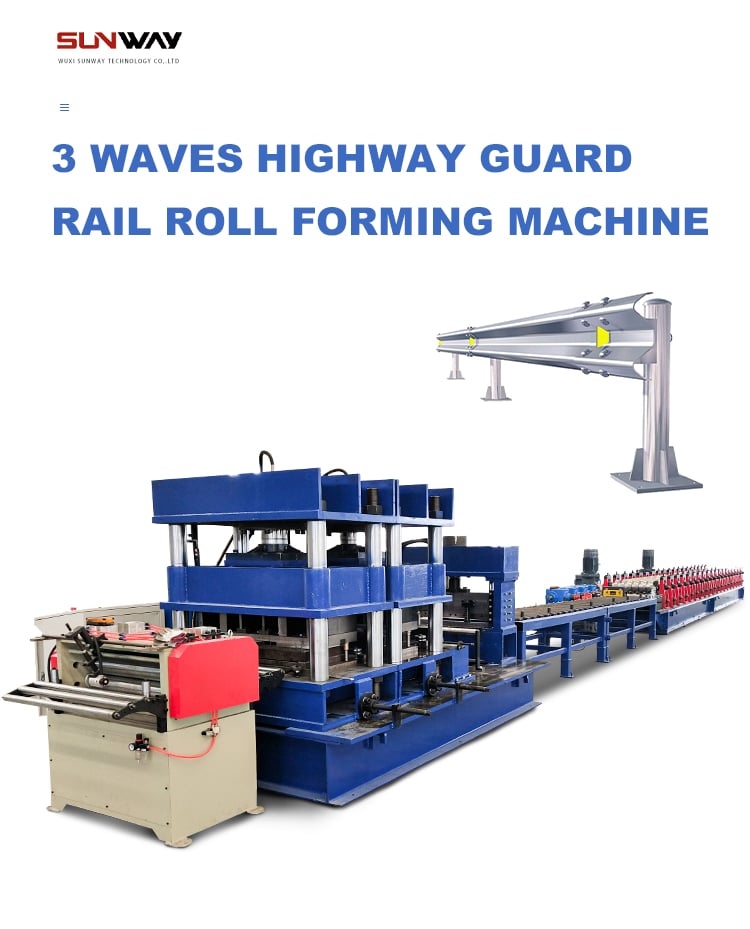
रिज कैपिंग रोल फॉर्मिंग मशीनें कैसे काम करती हैं
रिज कैपिंग रोल फॉर्मिंग मशीनें इनपुट के रूप में सपाट शीट-मेटल कॉइल लेती हैं और सतत, स्वचालित प्रक्रिया से सटीक रूप से बनी रिज कैप आउटपुट के रूप में देती हैं:
1. शीट अनकॉइलिंग
कॉइल शीट को मोटर-चालित अनकॉइलर पर लोड किया जाता है, जो पट्टी को स्थिर गति से रोल फॉर्मर में फीड करता है।
2. रोल फॉर्मिंग
पट्टी रोलर स्टेशनों की श्रृंखला से गुजरती है, जहाँ उसे क्रमशः मोड़कर प्रोफाइल का आकार दिया जाता है।
3. प्रोफाइल कटऑफ
फॉर्म की गई कैप को फ्लाइंग शीयर या रोटरी शीयर से स्वचालित रूप से लंबाई में काटा जाता है।
4. बंडल बनाने के लिए स्टैकिंग
तैयार रिज कैप जमा करके बैंड लगाकर बंडल बनाने के लिए व्यवस्थित ढंग से स्टैक की जाती हैं।
5. शिपमेंट के लिए पैकेजिंग
रिज कैप बंडलों को कोने के कवर से सुरक्षित किया जाता है, प्लास्टिक में सील करके पैलेट से बाँधा जाता है।
रोल फॉर्मिंग प्रक्रिया का गहन विवरण
रोल फॉर्मिंग की मुख्य प्रक्रिया में इच्छित प्रोफाइल बनाने के लिए शीट मेटल को रोलर डाइयों की श्रृंखला से लगातार और क्रमिक रूप से मोड़ना शामिल है:
- शीट को शुरुआती रोलर स्टेशन में फीड किया जाता है, जहाँ पहला छोटा मोड़ दिया जाता है
- सामग्री आगे बढ़ने पर अगले रोल स्टेशन अतिरिक्त मोड़ बनाते हैं
- मोड़ धीरे-धीरे बड़े रेडियस से छोटे रेडियस की ओर बढ़ते हैं
- रोलर सामग्री के प्रवाह को सटीक रूप से नियंत्रित करते हैं और उसे पतला होने या फटने से बचाते हैं
- निचले रोलर ऊपरी मोड़ देने वाले रोलरों के विरुद्ध बल देते हैं
- अंतिम रोल स्टेशन प्रोफाइल का आकार पूरा करता है
रोल फॉर्मिंग स्थानीय, कम-विकृति वाले मोड़ों पर निर्भर करती है, इसलिए गैल्वनाइज्ड स्टील जैसी उच्च-मज़बूती वाली सामग्री को दरार के जोखिम के बिना आकार दिया जा सकता है। लंबाई की दिशा में चलने वाली सतत प्रक्रिया तैयार पुर्ज़ों का दक्ष बड़े पैमाने पर उत्पादन संभव बनाती है।
रोलर डाई के प्रकार
रिज कैपिंग रोल फॉर्मिंग लाइनों में कई विशेष प्रकार की रोलर डाइयों का उपयोग होता है:
फॉर्मिंग रोलर्स
- सटीक मशीनिंग वाले रोल मोड़ों की श्रृंखला बनाते हैं
- लाखों चक्रों में घिसाव रोकने के लिए कठोर किए गए
- खरोंच-रहित फिनिश के लिए यूरेथेन कवरिंग का उपयोग किया जा सकता है
प्री-पंचिंग रोलर
- रोल फॉर्मिंग के दौरान वैकल्पिक पंचिंग
- अलग से पंच प्रेस प्रक्रिया की आवश्यकता हटाता है
- परिणामस्वरूप छेद वाली रिज कैप मिलती हैं
एम्बॉसिंग रोलर
- सजावटी सतह की बनावट देते हैं
- मैट, चमकदार, बिंदीदार या रेखांकित फिनिश
- प्रीमियम वास्तुशिल्पीय धातु छतों के लिए लोकप्रिय
नॉचिंग रोलर
- लंबाई की दिशा में सटीक अंतराल पर नॉच काटते हैं
- रिज कैप सेक्शनों को जोड़ना आसान बनाते हैं
- PLC से या तय आवधिक अंतराल पर इंडेक्स किए जाते हैं
रोल फॉर्मिंग लाइन के घटक
रोल स्टैंड के अतिरिक्त, रिज कैपिंग रोल फॉर्मिंग मशीनें में ये उप-प्रणालियाँ भी शामिल हैं:
डिकॉयलर
- 5-10 टन की कॉइल संभालने में सक्षम
- शीट को मोटर-चालित तरीके से खोलना
- लाइन का तनाव एकसमान बनाए रखता है
- कॉइल शीट को समतल करने के लिए लेवलर का उपयोग करता है
फीड टेबल
- शुरुआती फॉर्मिंग स्टैंडों से गुजरती पट्टी को सहारा देता है
- सामग्री की सीधी ट्रैकिंग बनाए रखता है
सर्वो-चालित फीड
- पुल रोलों पर सटीक सर्वो-इलेक्ट्रिक ड्राइव
- पूरी लाइन में सामग्री की स्थिर गति सुनिश्चित करता है
- फटने या जाम होने से बचाता है
स्वचालित स्टैकर
- लाइन से निकलने वाले फॉर्म्ड उत्पाद को जमा करता है
- बैंड लगाने के लिए पुर्ज़ों को व्यवस्थित ढंग से स्टैक करता है
- स्टैकिंग के लिए मैनुअल श्रम की आवश्यकता हटाता है
टचस्क्रीन HMI
- उत्पादन की निगरानी के लिए ऑपरेटर इंटरफ़ेस
- मशीन की स्थिति और डायग्नोस्टिक्स दिखाता है
- तेज़ चेंजओवर के लिए रेसिपी संग्रहित करता है
सुरक्षा गार्डिंग
- इंटरलॉक वाली पूरी परिधि की बाड़
- संचालन के दौरान पहुँच रोकती है
- लॉक किया जा सकने वाला डिस्कनेक्ट स्विच
रोल फॉर्मर विन्यास
विशिष्ट उत्पादन आवश्यकताओं के अनुसार रिज कैपिंग रोल फॉर्मिंग मशीनें अलग-अलग विन्यासों में उपलब्ध हैं:
मानक रोल फॉर्मर
- सिंगल-पास डिज़ाइन एक ही दिशा में फॉर्मिंग करता है
- आमतौर पर पतले गेज के लिए
- कम जगह घेरता है और लागत कम
रिवर्सिंग रोल फॉर्मर
- शीट को आगे-पीछे गुजारा जाता है
- और कम रेडियस वाले मोड़ बनाता है
- मोटे गेज वाली सामग्री के लिए
सर्पेंटाइन रोल फॉर्मर
- सामग्री आगे-पीछे घुमावदार पथ पर चलती है
- हर पास पिछले पास से थोड़ा कोण बनाता है
- बहुत लंबे पुर्ज़े बनाना संभव करता है
टू-पास रोल फॉर्मर
- पहला पास शुरुआती फॉर्मिंग करता है
- दूसरा पास अधिक तीखे मोड़ पूरे करता है
- मज़बूत सामग्री और बड़े प्रोफाइलों के लिए
पोर्टेबल रोल फॉर्मर
- कॉम्पैक्ट, चलायमान यूनिट
- मांग के अनुसार काम के लिए साइट पर स्थापित किया जाता है
- रुक-रुक कर रिज कैप उत्पादन के लिए
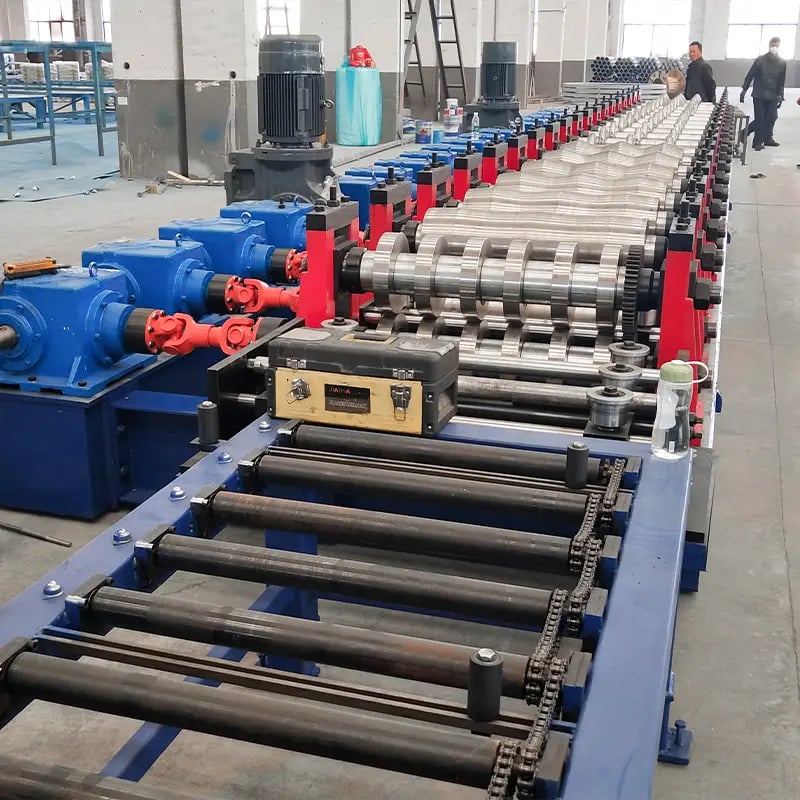
एकीकृत फैब्रिकेशन क्षमताएँ
रोल फॉर्मिंग के अलावा, रिज कैपिंग लाइनें इन-लाइन प्रोसेसिंग और निर्माण क्षमताएँ भी एकीकृत कर सकती हैं:
पंचिंग
- वैकल्पिक हाइड्रोलिक पंच यूनिट
- कैप पर छेदों के पैटर्न बनाती है
- बर्फ/बारिश के पानी की निकासी और दिखावट के लिए
नॉचिंग
- सेक्शनों को संरेखित करने के लिए नॉच काटें
- तय या इंडेक्स की गई दूरी
- घूमते चाकू, पंच या लेज़र का उपयोग करें
सीमिंग
- छोटी कैप को जोड़कर लंबे सेक्शन बनाएँ
- ओवरलैपिंग सीम को यांत्रिक रूप से लॉक किया जाता है
- अधिक लंबाई वाली रिज कैप के लिए
हेमिंग
- सुरक्षा और दिखावट के लिए किनारों को मोड़ता है
- कठोरता बढ़ाता है और नुकीले किनारे हटाता है
- चलने योग्य कैप अनुप्रयोगों के लिए महत्वपूर्ण
कट-ऑफ
- फ्लाइंग शीयर या रोटरी शीयर
- फॉर्मिंग के बाद स्वचालित रूप से लंबाई में काटता है
- 2 फुट से 50+ फुट तक की लंबाइयाँ
मार्किंग
- इंकजेट से पहचान कोड प्रिंट करता है
- प्रोफाइल, बैच और उत्पादन तिथि दर्शाता है
- इन्वेंटरी और छँटाई में मदद करता है
मशीन नियंत्रण और निगरानी
आधुनिक रिज कैपिंग रोल फॉर्मिंग मशीनें में उन्नत नियंत्रण और डायग्नोस्टिक्स हैं:
PLC नियंत्रण
- प्रोग्राम योग्य स्वचालन नियंत्रक
- मशीन के सभी कार्यों में समन्वय करता है
- तेज़ बदलावों के लिए रेसिपी संग्रहित करता है
HMI इंटरफ़ेस
- रंगीन टचस्क्रीन ऑपरेटर इंटरफ़ेस
- मशीन की स्थिति और डायग्नोस्टिक्स दिखाता है
- उत्पादन प्रबंधन के लिए इनपुट
सर्वो ड्राइव
- क्लोज़्ड-लूप सर्वो गति का समन्वय करते हैं
- सामग्री की फीड दर एकसमान बनाए रखते हैं
- सटीक बेंडिंग और कटऑफ संभव बनाते हैं
सेंसर
- घटकों की स्थिति और टॉलरेंस की निगरानी करते हैं
- निवारक रखरखाव के लिए शुरुआती चेतावनी
- डाउनटाइम या गुणवत्ता समस्याओं से बचने में मदद
IIoT कनेक्टिविटी
- संयंत्र के डेटा सिस्टम से अंतर्निहित कनेक्टिविटी
- उत्पादन दरों की दूरस्थ निगरानी
- समस्या-निवारण और अपग्रेड में सहायता
सुरक्षा प्रणालियाँ
- लाइट कर्टेन, आपातकालीन स्टॉप, गेट इंटरलॉक
- मशीनरी से आकस्मिक संपर्क रोकते हैं
- सुरक्षित संचालन और रखरखाव संभव बनाते हैं
रोल टूलिंग सेटअप
गुणवत्तापूर्ण रोल-फॉर्म्ड पुर्ज़े पाने के लिए रोलर डाई और टूलिंग का सही सेटअप महत्वपूर्ण है:
- रोल टूल पर खरोंच या घिसाव नहीं होना चाहिए
- रोल अपनी पूरी लंबाई में समानांतर होने चाहिए
- ऊपरी और निचले रोलों पर दबाव एकसमान होना चाहिए
- टूलिंग विनिर्देशों के अनुसार रोल गैप सटीक रूप से सेट करें
- घर्षण और घिसाव कम करने के लिए टूलिंग में स्नेहन करें
- टूलिंग की समय-समय पर ग्राइंडिंग/लैपिंग करें
- घिसी टूलिंग से टॉलरेंस खराब होंगे
प्रोफाइल बदलते समय सही गैप वाली पूरी टूलिंग सेट लगाएँ। पूर्ण उत्पादन से पहले फॉर्म की गुणवत्ता जाँचने के लिए सामग्री को धीमी जॉग गति पर चलाएँ।
रिज कैप विनिर्देश और टॉलरेंस
रोल-फॉर्म्ड रिज कैप को महत्वपूर्ण आयामों और मुख्य टॉलरेंस के मानकों पर खरा उतरना चाहिए:
तालिका 4. रिज कैप टॉलरेंस
| पैरामीटर | सहनशीलता |
|---|---|
| रिब ऊँचाई | +/- 1/32 इंच |
| चौड़ाई | +/- 1/16 इंच |
| कैम्बर | 10 फुट पर 1/8 इंच |
| बो | 10 फुट पर 1/8 इंच |
| मरोड़ | 10 फुट पर 1/8 इंच |
तालिका 5. रिज कैप मानक
| मानक | मुख्य मानदंड |
|---|---|
| ASTM A792 | गैल्वनाइज्ड स्टील विनिर्देश |
| AS 1397 | स्टील शीट के गुण |
| AISI SG03-3 | गैल्वनाइज्ड कोटिंग की मोटाई |
| ASTM B209 | एल्युमिनियम मिश्रधातुएँ और टेम्पर |
दोषों के लिए रोल-फॉर्म्ड रिज कैप का 100% दृश्य निरीक्षण किया जाना चाहिए। लंबाई, रिब की ऊँचाई और सीम संरेखण की समय-समय पर नमूना-जाँच करें। नष्टकारी क्रॉस-सेक्शन परीक्षण उचित मोड़ रेडियस की पुष्टि करते हैं।
रोल फॉर्मिंग प्रक्रिया अनुकूलन
रिज कैपिंग रोल फॉर्मिंग प्रक्रिया को बेहतर बनाने के कई तरीके हैं:
- सामग्री – एकसमान मोटाई और सतह गुणवत्ता वाला उच्च-मज़बूती स्टील उपयोग करें। एल्युमिनियम मिश्रधातुओं के लिए टू-पास फॉर्मिंग की आवश्यकता हो सकती है।
- रोलर डिज़ाइन – रोल की ज्यामिति, सतह फिनिश, कठोरता और स्नेहन – सभी गुणवत्ता को प्रभावित करते हैं।
- टूलिंग सेटअप – सटीक गैप, समानांतरता और लंबवतता आवश्यक हैं।
- फॉर्मिंग गति – उत्पादन गति बढ़ने से सामग्री के पतले होने और फटने का जोखिम बढ़ता है।
- रोलर दबाव – पर्याप्त ऊपरी/निचला बल सामग्री को चपटा होने से बचाते हुए लहरें बनने नहीं देता।
- सर्वो नियंत्रण – गति का सटीक नियंत्रण एकरूपता और दोहराव योग्य परिणाम देता है।
- गुणवत्ता निरीक्षण – पहले पुर्ज़े के सेटअप की पुष्टि करें और उत्पादन के दौरान नमूना-जाँच करें।
रिज कैप रोल फॉर्मिंग मशीन निर्माता
दुनिया भर में कई निर्माता रिज कैपिंग रोल फॉर्मिंग मशीनों का डिज़ाइन और निर्माण करते हैं:
तालिका 6. रिज कैप रोल फॉर्मर के प्रमुख निर्माता
| कंपनी | विवरण |
|---|---|
| Metform | रोल फॉर्मिंग उपकरणों की विस्तृत रेंज (तुर्की) |
| Formtek | रूफिंग घटकों के लिए संपूर्ण लाइनें (संयुक्त राज्य अमेरिका) |
| Gasparini | इटली में बनी मज़बूत रोल फॉर्मिंग मशीनें |
| Bradbury | 50 से अधिक वर्षों से अग्रणी ब्रांड (संयुक्त राज्य अमेरिका) |
| Samuel | कठोर जर्मन अभियांत्रिकी मानक |
| JD Norman | अनुकूलित रोल फॉर्मर (संयुक्त राज्य अमेरिका) |
| Shanghai Shengzao | किफायती चीनी रोल फॉर्मिंग उपकरण |
| Sahil Machines | भारत-स्थित रोल फॉर्मर निर्माता |
रोल फॉर्मिंग मशीन चुनते समय विश्वसनीयता, सटीकता, कठोरता, अनुभव और स्थानीय सेवा सहायता पर विचार करें। अधिक कीमत वाले यूरोपीय उपकरण आमतौर पर सबसे लंबा जीवन और सबसे कसे टॉलरेंस देते हैं।
खरीद संबंधी विचार
निवेश करते समय मुख्य बातें: रिज कैपिंग रोल फॉर्मिंग मशीन:
उत्पादन मात्रा
- ज़रूरत से अधिक मशीन क्षमता = अपशिष्ट
- बहुत कम क्षमता = उत्पादन में अड़चन
सामग्री का प्रकार
- गेज रेटिंग और यील्ड मज़बूती
- उच्च-मज़बूती वाले स्टील के लिए उपयुक्तता
प्रोफाइल लचीलापन
- प्रोफाइलों के बीच त्वरित चेंजओवर
- विभिन्न कैप के लिए टूलिंग संग्रह
स्वचालन सुविधाएँ
- स्वचालित फीडिंग, स्टैकिंग और बंडलिंग
- श्रम घटाएँ, एकरूपता बढ़ाएँ
नियंत्रण
- निगरानी के लिए टचस्क्रीन HMI
- डेटा संग्रह और डायग्नोस्टिक्स
- प्रोग्राम योग्य रेसिपी
गुणवत्ता
- सटीक मशीनिंग वाले घटक
- कड़े आयामी टॉलरेंस
- सुचारु संचालन के लिए कंपन-प्रतिरोध
सहायता
- स्थापना, प्रशिक्षण और दस्तावेज़ीकरण
- रखरखाव और सर्विस
- स्थानीय पुर्ज़ों का भंडार
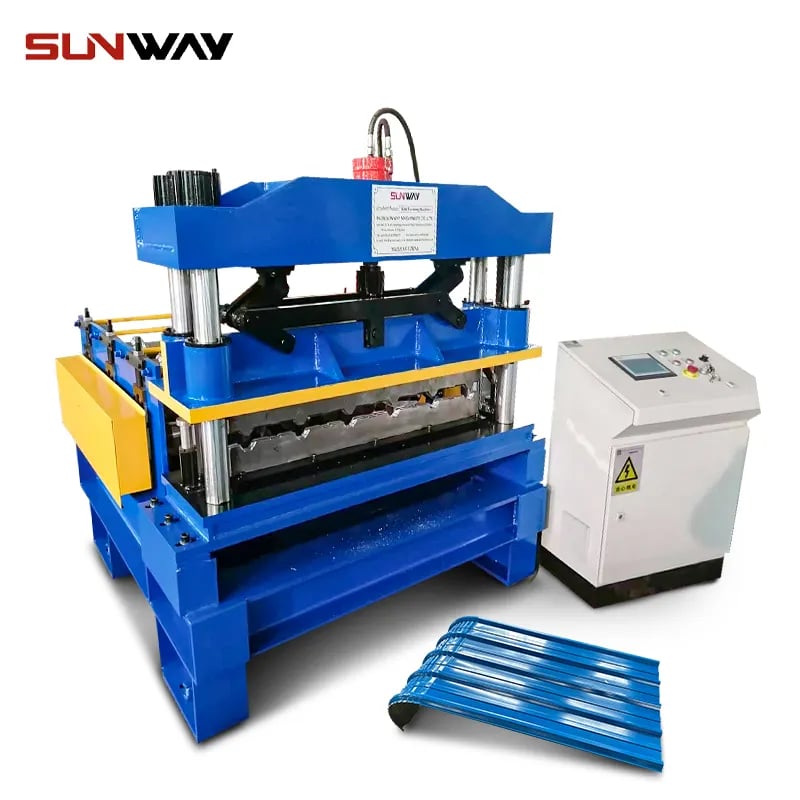
संचालन लागत
रिज कैपिंग रोल फॉर्मिंग मशीन की निरंतर संचालन लागत में शामिल हैं:
टूलिंग
- समय के साथ रोल डाई घिसती हैं
- हर 2-3 वर्ष में बदलाव
- प्रति प्रोफाइल लागत $5000 – $10000
रखरखाव
- लुब्रिकेंट जैसे उपभोज्य पदार्थ
- निवारक रखरखाव का श्रम
- घिसे घटकों की मरम्मत
श्रम
- मशीन सेटअप और लोडिंग
- निरीक्षण और पैकिंग
- स्वचालन के स्तर पर निर्भर
उपयोगिताएं
- मशीन की विद्युत खपत
- एयर कंप्रेसर का उपयोग
- संयंत्र स्थान की लागत
सामग्री
- शीट कॉइल कच्चा माल
- बंडलिंग और पैकेजिंग
कुल संचालन लागत आमतौर पर मशीन की खरीद कीमत का सालाना 10% – 20% होती है। उचित देखभाल, रखरखाव और संचालन से उपकरण पर अधिकतम ROI मिलता है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: रिज कैप बनाने के लिए शीट मेटल की कौन-सी मोटाई रोल-फॉर्म की जा सकती है?
उत्तर: आमतौर पर 26 – 28 गेज मोटी शीट उपयोग होती है। 16 गेज तक की मोटी शीट को दो पास में फॉर्म किया जा सकता है। 30+ गेज की पतली शीट को विशेष रूप से संभालना पड़ता है।
प्रश्न: ड्राइव प्रणाली को कौन-सी मोटरें चलाती हैं?
उत्तर: सटीक गियर रिड्यूसर के साथ सर्वो-इलेक्ट्रिक मोटरें उपयोग होती हैं। इन्वर्टर-ड्यूटी AC इंडक्शन मोटरें भी आम हैं।
प्रश्न: प्रोफाइलों के बीच चेंजओवर करने में कितना समय लगता है?
उत्तर: पहले से गैप सेट की गई क्विक-चेंज रोल कैसेट टूलिंग से प्रोफाइल बदलने में 30 – 60 मिनट लगते हैं।
प्रश्न: क्या मशीन ताँबे या पीतल जैसी अन्य धातुओं पर काम कर सकती है?
उत्तर: हाँ – हालांकि कुछ सामग्रियों के लिए उत्पादन गति कम करनी पड़ सकती है, टू-पास फॉर्मिंग करनी पड़ सकती है या अन्य समायोजन करने पड़ सकते हैं।
प्रश्न: रिज कैप की फॉर्मिंग गति किन कारकों से तय होती है?
उत्तर: मुख्य कारक हैं सामग्री की मोटाई/मज़बूती, प्रोफाइल की जटिलता, पासों की संख्या और मशीन की कठोरता।
प्रश्न: रिज कैप के कई सेक्शनों को कैसे जोड़ा जाता है?
उत्तर: पास-पास के सेक्शनों को शिंगल शैली में एक-दूसरे पर चढ़ाया जा सकता है। सेक्शनों को आपस में लॉक करने के लिए सीमिंग मशीनें भी उपलब्ध हैं।
प्रश्न: कौन-सी सुरक्षा सुविधाएँ शामिल हैं?
उत्तर: पूरी परिधि की गार्डिंग, लाइट कर्टेन, आपातकालीन स्टॉप, विद्युत डिस्कनेक्ट और अतिरिक्त सुरक्षा निगरानी।
प्रश्न: सिंगल-पास या टू-पास मशीन की आवश्यकता कैसे तय होती है?
उत्तर: टू-पास रोल फॉर्मर अधिक कम-रेडियस मोड़, बड़े प्रोफाइल और सिंगल-पास डिज़ाइन की क्षमता से अधिक मोटी गेज वाली सामग्री बना सकते हैं।
प्रश्न: क्या मशीन अलग-अलग लंबाई के पुर्ज़े बना सकती है या केवल तय लंबाई के?
उत्तर: मशीनें कैम-चालित कटऑफ से तय लंबाई बना सकती हैं या मांग के अनुसार अलग-अलग लंबाई में कटिंग के लिए विन्यस्त की जा सकती हैं।
प्रश्न: गुणवत्ता संबंधी समस्याओं से बचने के लिए कॉइल शीट कैसे रखनी चाहिए?
उत्तर: कॉइल को नमी से दूर, घर के भीतर रखें और रोल फॉर्मिंग से पहले सतह पर गंदगी, मलबे या खरोंच का निरीक्षण/सफ़ाई करें।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (पूरक)
1) रिज कैपिंग रोल फॉर्मिंग मशीनें तेज़ गति पर कसे टॉलरेंस कैसे बनाए रखती हैं?
- क्लोज़्ड-लूप सर्वो नियंत्रण, एन्कोडर-आधारित लंबाई मापन और बैकलैश-रोधी गियरबॉक्स के माध्यम से। लेज़र चौड़ाई सेंसर और इन-लाइन विज़न अब 60–90 m/min पर फ्लैंज और रिब की ऊँचाई ±0.8 mm के भीतर रखते हैं।
2) कौन-सी प्रोफाइल विशेषताएँ तय करती हैं कि सिंगल-पास या टू-पास फॉर्मिंग चाहिए?
- गहरी रिब (>40–50 mm), हेम, एम्बॉसिंग और मोटे गेज (≥0.8 mm) में आमतौर पर विकृति बाँटने और पहले से फिनिश की गई कॉइल पर पेंट की सूक्ष्म दरारें रोकने के लिए टू-पास फॉर्मिंग चाहिए।
3) पेंट की हुई स्टील रिज कैप पर ऑयल-कैनिंग या लहरें कैसे कम करें?
- क्रमिक रोल रेडियस उपयोग करें, प्रवेश पर लेवलिंग सुनिश्चित करें, स्वीकृत फॉर्मिंग स्नेहक लगाएँ और लाइन का तनाव स्थिर रखें। लोड करने से पहले कॉइल का क्राउन और कैम्बर जाँचें।
4) प्रीमियम फिनिश के लिए कौन-सी कटऑफ प्रणाली सबसे अच्छी है?
- कार्बाइड टूलिंग वाली सर्वो फ्लाइंग शीयर या गति के समकालित मिलान वाली रोटरी शीयर। केवल मैकेनिकल गिलोटीन प्रणाली की तुलना में दोनों बर्र और सिरों की विकृति कम करती हैं।
5) कौन-सा रखरखाव मशीन का चालू समय सबसे अधिक बढ़ाता है?
- साप्ताहिक रोल सफ़ाई और स्नेहन, मासिक चेन/बेल्ट तनाव जाँच, त्रैमासिक बेयरिंग निरीक्षण और वार्षिक रोल रीग्राइंडिंग/संरेखण। परिवहन के बाद पास की समानांतरता और HMI रेसिपी फिर से जाँचें।
रिज कैपिंग रोल फॉर्मिंग मशीनों के लिए 2025 के उद्योग रुझान
- इन-लाइन गुणवत्ता विश्लेषण: कॉम्पैक्ट कैमरा/लेज़र मॉड्यूल वारंटी ट्रेसिंग के लिए रिब ऊँचाई, हेम चौड़ाई और कैम्बर को मशीन के HMI और क्लाउड ऐप में दर्ज करते हैं।
- तेज़ और पर्यावरण-अनुकूल संचालन: VFD ड्राइव और रीजेनेरेटिव ब्रेकिंग प्रति रैखिक मीटर ऊर्जा घटाते हैं; रूफिंग में पुनर्चक्रित सामग्री वाले लेपित स्टील और एल्युमिनियम का उपयोग बढ़ रहा है।
- अधिक सुरक्षित पोर्टेबल प्रणालियाँ: अधिक OEM, इंटरलॉक गार्ड और 200 ms आपातकालीन स्टॉप प्रतिक्रिया के साथ ISO 13849-1 PL d प्रमाणन ले रहे हैं, जो EU/US कार्यस्थल आवश्यकताओं के अनुरूप है।
- रेसिपी-आधारित बदलाव: QR-कोडेड कॉइल फॉर्मिंग पैरामीटर अपने आप लोड करती हैं और 12–36 इंच रिज कैप के बदलाव को 15 मिनट से कम करती हैं।
- IIoT मानकीकरण: उत्पादन डैशबोर्ड और पूर्वानुमानित रखरखाव के लिए नेटिव OPC UA/MTConnect समर्थन।
2025 के प्रमुख बेंचमार्क और आँकड़े
| मुख्य प्रदर्शन संकेतक | २०२३ सामान्य | 2025 सर्वश्रेष्ठ-इन-क्लास | व्यावहारिक लक्ष्य | टिप्पणियाँ | स्रोत |
|---|---|---|---|---|---|
| लाइन गति (रिज कैप) | 40–80 m/min | 90–120 m/min | ≥60 m/min | गेज और प्रोफाइल की जटिलता पर निर्भर | AMT, OEM डेटाशीट |
| आयामी टॉलरेंस (रिब की ऊँचाई) | ±1.5 mm | ±0.5–0.8 mm | ≤±1.0 mm | लेज़र/विज़न QA के साथ | SME, OEM केस नोट्स |
| बदलाव समय (कैसेट बदलना) | 30–60 मिनट | 10–15 मिनट | ≤20 min | रेसिपी प्रीसेट + क्विक-चेंज कैसेट | OEM विनिर्देश |
| स्क्रैप दर (स्टार्टअप) | 3–51टीपी3टी | 1–21टीपी3टी | ≤3% | QR कॉइल डेटा + निर्देशित सेटअप | ठेकेदार सर्वेक्षण |
| प्रति 100 m ऊर्जा उपयोग | 1.8–2.4 kWh | 1.1–1.5 kWh | ≤1.6 kWh | VFD + रीजेनेरेटिव ड्राइव | U.S. DOE AMO |
| सुरक्षा अनुपालन | बुनियादी गार्डिंग | आईएसओ 13849-1 पीएल डी | पीएल सी–डी | सत्यापित आपातकालीन स्टॉप के साथ | ISO/CE दस्तावेज़ |
संदर्भ:
- मैन्युफैक्चरिंग टेक्नोलॉजी एसोसिएशन (AMT): https://www.amtonline.org
- निर्माण अभियंता समाज (एसएमई): https://www.sme.org
- संयुक्त राज्य अमेरिका का ऊर्जा विभाग (डीओई) उन्नत सामग्री एवं विनिर्माण प्रौद्योगिकियाँ कार्यालय: https://www.energy.gov/ammto
- ISO 13849-1 (कार्यात्मक सुरक्षा): https://www.iso.org/standard/81168.html
नवीनतम अनुसंधान मामले
केस स्टडी 1: पेंट की हुई स्टील रिज कैप पर विज़न-निर्देशित हेम नियंत्रण (2025)
पृष्ठभूमि: एक वाणिज्यिक रूफिंग ठेकेदार को 24-गेज पेंटेड स्टील पर हेम की चौड़ाई में बदलाव के कारण साइट पर फिटिंग की समस्याएँ हुईं।
समाधान: हर 100 mm पर हेम चौड़ाई मापने वाला इन-लाइन कैमरा जोड़ा, जिसमें सर्वो रोल के सूक्ष्म समायोजन HMI की ±0.7 mm टॉलरेंस से जुड़े थे। सामग्री-विशिष्ट रेसिपी लोड करने के लिए कॉइल QR स्कैन लागू किया।
परिणाम: हेम चौड़ाई की गैर-अनुरूपताएँ 68% घटीं; स्टार्टअप स्क्रैप 4.2% से घटकर 1.6% हुआ; औसत उत्पादन क्षमता 55 से बढ़कर 70 m/min हुई।
केस स्टडी 2: गहरी रिब वाली ताँबे की रिज कैप के लिए टू-पास फॉर्मिंग (2024)
पृष्ठभूमि: वास्तुशिल्पीय परियोजना में 45 mm रिब ऊँचाई और सजावटी एम्बॉसिंग वाला 1.0 mm ताँबा निर्दिष्ट था; सिंगल-पास परीक्षणों में सतह पर घिसाव आया।
समाधान: शुरुआती पास में बड़े रेडियस और यूरेथेन सपोर्ट रोल के साथ पास डिज़ाइन को दो चरणों में फिर से बनाया; लाइन गति घटाकर 35 m/min की और स्वीकृत कम-श्यानता वाला स्नेहक उपयोग किया।
परिणाम: दिखावट संबंधी दोष 75% घटे; दोबारा काम लगभग समाप्त हुआ; डिलीवरी समय-सारणी बनाए रखते हुए रिब ऊँचाई ±1.0 mm टॉलरेंस में रही।
विशेषज्ञों की राय
- Elena Marin, PhD, रोल फॉर्मिंग प्रक्रिया इंजीनियर, Gasparini
दृष्टिकोण: “रिज कैपिंग में पहले तीन पास फिनिश गुणवत्ता तय करते हैं। क्रमिक रेडियस और नियंत्रित प्रवेश तनाव पेंट की सूक्ष्म दरारों से बचने का सबसे अच्छा उपाय हैं।” - Thomas Reed, निर्माण निदेशक, Bradbury Group
दृष्टिकोण: “रेसिपी-आधारित कैसेट और एन्कोडर फीडबैक ने 10–15 मिनट के बदलाव को व्यावहारिक बना दिया है—यहाँ तक कि हेम वाली 12-इंच से 24-इंच रिज कैप पर जाने में भी।” - Priya Nandakumar, वरिष्ठ सुरक्षा ऑडिटर, TÜV SÜD
दृष्टिकोण: “पोर्टेबल लाइनों में ISO 13849-1 के अनुसार आपातकालीन स्टॉप का प्रदर्शन और गार्ड इंटरलॉक सत्यापित होने चाहिए। स्टॉप-टाइम और पिंच-पॉइंट जोखिम आकलन दर्ज करना अब ऑडिट का मानक है।”
व्यावहारिक उपकरण और संसाधन
- NRCA Technical Library (रिज और हिप विवरण): https://www.nrca.net
- शीट/कॉइल (A792, B209) और कोटिंग प्रदर्शन के ASTM मानक: https://www.astm.org
- मशीन डेटा लॉगिंग के लिए MTConnect और OPC UA: https://www.mtconnect.org | https://opcfoundation.org
- ऊर्जा बेंचमार्किंग के लिए DOE Better Plants कैलकुलेटर: https://betterbuildingssolutioncenter.energy.gov/better-plants
- कॉइल कोटिंग की सर्वोत्तम विधियों के मार्गदर्शक (National Coil Coating Association): https://www.coilcoating.org
- रोल फॉर्मिंग डिज़ाइन के त्वरित संदर्भ (SME Knowledge Hub): https://www.sme.org
- नमूना PM जाँचसूचियाँ/OEE टेम्पलेट (Inductive Automation): https://inductiveautomation.com
कीवर्ड एकीकरण के उदाहरण:
- लेज़र-निर्देशित QA वाली रिज कैपिंग रोल फॉर्मिंग मशीनें 70–90 m/min पर लगातार ±0.8 mm रिब ऊँचाई बनाए रखती हैं।
- फिनिश दोष रोकने के लिए गहरी रिब वाले ताँबे या एम्बॉस्ड प्रोफाइलों हेतु टू-पास रिज कैपिंग रोल फॉर्मिंग मशीनों की सिफारिश की जाती है।
- कैसेट-शैली की रिज कैपिंग रोल फॉर्मिंग मशीनें चुनने और QR-कोडेड कॉइल रेसिपी उपयोग करने से प्रोफाइल बदलाव 10–15 मिनट तक घट सकते हैं।
उद्धरण और अतिरिक्त पठन:
- AMT विनिर्माण अंतर्दृष्टि: https://www.amtonline.org
- SME की रोल फॉर्मिंग सर्वोत्तम विधियाँ: https://www.sme.org
- ISO 13849-1 का अवलोकन: https://www.iso.org/standard/81168.html
- U.S. DOE AMMTO संसाधन: https://www.energy.gov/ammto
अंतिम अपडेट: 2025-10-24
परिवर्तन-लेख: 5 अतिरिक्त FAQ जोड़े गए; KPI तालिका और संदर्भों के साथ 2025 के रुझान; दो संक्षिप्त केस स्टडीज़; विशेषज्ञ दृष्टिकोण; और कीवर्ड एकीकरण के साथ व्यावहारिक उपकरण/संसाधन।
अगली समीक्षा तिथि और ट्रिगर: 2026-04-24 या इससे पहले, यदि सुरक्षा मानक (ISO 13849), OEM सुविधाओं (विज़न QA, QR रेसिपी) या कॉइल कोटिंग विनिर्देशों में महत्वपूर्ण बदलाव हो।





