
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

रोल फॉर्मिंग धातु-कार्य की एक प्रक्रिया है, जिसमें शीट धातु की लंबी पट्टी को मोड़कर मनचाहे प्रोफ़ाइल बनाए जाते हैं। रोल फॉर्मिंग मशीन पट्टी को रोल स्टेशनों की श्रृंखला से गुज़ारते हुए क्रमशः वांछित अनुप्रस्थ काट का आकार देती है। हर रोल स्टेशन क्रमिक मोड़ देकर प्रोफ़ाइल को धीरे-धीरे आकार देता है।
रोल फॉर्मिंग से बनने वाले सामान्य प्रोफ़ाइलों में एक C प्रोफाइल है, जिसका अनुप्रस्थ काट C आकार का होता है। C प्रोफ़ाइल, जिन्हें C चैनल या C बीम भी कहते हैं, निर्माण उद्योग में पर्लिन, गर्ट, दीवार स्टड, रूफ ट्रस और अन्य संरचनात्मक फ्रेम सदस्यों के रूप में व्यापक रूप से उपयोग किए जाते हैं। इन्हें इनके बेहतर मजबूती-से-वज़न अनुपात के लिए महत्व दिया जाता है।
C प्रोफाइल रोल फॉर्मिंग मशीनें में विशेष रूप से C आकार बनाने के लिए रोल स्टेशनों की अनूठी व्यवस्था होती है। इस लेख में C प्रोफाइल रोल फॉर्मर के प्रमुख कार्यों और तंत्रों की पड़ताल की जाएगी।
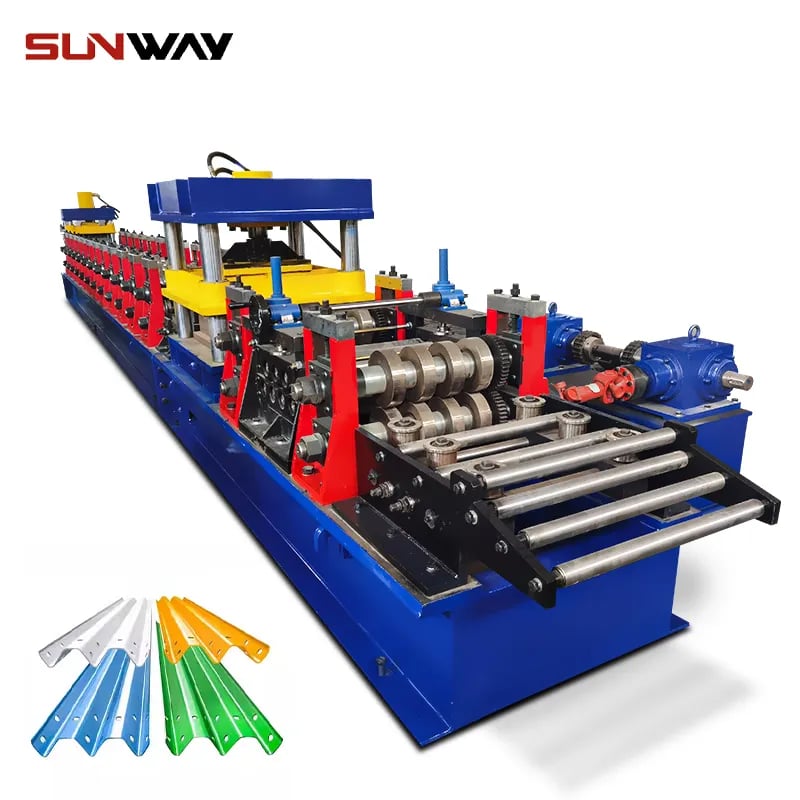
C प्रोफाइल रोल फॉर्मिंग प्रक्रिया का अवलोकन
रोल फॉर्मिंग में C प्रोफाइल बनाने के लिए सपाट पट्टी स्टॉक को फॉर्मिंग स्टैंड की श्रृंखला से गुज़ारते हुए धीरे-धीरे C आकार में मोड़ा जाता है। हर स्टैंड में तीन रोल होते हैं—दो आमने-सामने क्षैतिज रोल और उनके ऊपर स्थित एक ऊर्ध्वाधर रोल।
स्टॉक को रोल फॉर्मर में क्षैतिज रूप से फीड किया जाता है। हर स्टैंड से गुज़रते समय क्षैतिज रोल फ्लैंजों में वक्रता लाते हैं, जबकि ऊर्ध्वाधर रोल वेब को आकार देता है। क्रमिक स्टैंडों के साथ मोड़ बढ़ता जाता है, जब तक पूरा C प्रोफाइल तैयार नहीं हो जाता।
C प्रोफाइल रोल फॉर्मर में कुछ प्रमुख तंत्र ये हैं:
- फीडिंग – पट्टी स्टॉक को नियंत्रित गति से रोल फॉर्मर में फीड करता है
- फॉर्मिंग रोल्स – सटीक रूपरेखाओं के साथ सामग्री को क्रमशः मोड़ते हैं
- सपोर्ट रोलर – स्टैंडों के बीच सहारा देते हैं और झुकाव का प्रतिरोध करते हैं
- कतराई – रोल फॉर्मिंग के बाद प्रोफ़ाइलों को आवश्यक लंबाई में काटती है
अब C प्रोफाइल रोल फॉर्मिंग सिस्टम के मुख्य कार्यों को देखते हैं।
C प्रोफाइल रोल फॉर्मर के प्रमुख कार्य
1. स्ट्रिप फीडिंग
फीडिंग तंत्र सपाट पट्टी स्टॉक को निश्चित गति से रोल फॉर्मर में खींचता है, जो फॉर्मिंग स्टैंडों के साथ समकालित होती है। गुणवत्ता वाला उत्पादन पाने के लिए सामग्री की निरंतर फीड अत्यंत महत्वपूर्ण है।
अधिकांश C प्रोफाइल रोल फॉर्मिंग मशीनों में पिंच रोलर फीड का उपयोग होता है। इसमें दो मोटर-चालित रोलर पट्टी स्टॉक को पकड़कर फॉर्मिंग सेक्शन की ओर आगे बढ़ाते हैं।
विभिन्न मोटाई की सामग्री के अनुरूप फीड रोलरों का दबाव समायोजित किया जा सकना चाहिए। सटीक गति नियंत्रण के लिए इनमें सर्वो मोटर भी लगाए जा सकते हैं।
फीडिंग सिस्टम की कुछ प्रमुख आवश्यकताएँ:
- पट्टी की विभिन्न चौड़ाइयों और मोटाइयों को संभालने की क्षमता
- फिसलन या निशान पड़ने के बिना निरंतर फीड गति
- सामग्री को तेज़ी से बदलने के लिए चौड़ाई का आसान समायोजन
- फॉर्मिंग स्टैंडों से पीछे की ओर खिंचाव से सुरक्षा
2. प्रोफाइल फॉर्मिंग
रोल फॉर्मर का मुख्य हिस्सा फॉर्मिंग स्टैंड हैं, जो C प्रोफाइल को क्रमशः आकार देते हैं। हर स्टैंड में दो क्षैतिज रोल और एक ऊर्ध्वाधर रोल होता है।
ऊपरी और निचले रोल फ्लैंजों को मोड़ते हैं, जबकि बीच का रोल वेब को आकार देता है। रोलों की सटीक मशीन की गई रूपरेखाएँ सामग्री के मोड़ को नियंत्रित करती हैं।
प्रोफाइल के आकार और सामग्री की मोटाई के अनुसार स्टैंडों की संख्या बदल सकती है—C चैनल के लिए आम तौर पर 10 से 16 स्टैंड होते हैं। अधिक स्टैंड सामग्री के विरूपण पर बेहतर नियंत्रण देते हैं।
फॉर्मिंग सेक्शन के कुछ महत्वपूर्ण पहलू:
- वांछित प्रोफाइल ज्यामिति के अनुरूप बनाए गए रोल कंटूर
- क्रमिक मोड़ के लिए पर्याप्त फॉर्मिंग स्टेशन
- कम घर्षण और बिना निशान वाली फॉर्मिंग के लिए विशेष सतह वाले रोल
- प्रोफाइल के प्रकार बदलने के लिए तेज़ी से बदले जा सकने वाले रोल
- आकार जल्दी बदलने के लिए स्टैंड समायोजन
3. स्ट्रिप सपोर्ट और गाइडिंग
फॉर्मिंग स्टैंडों से गुज़रते समय पट्टी स्टॉक बगल की ओर झुक या मुड़ सकता है। इससे अंतिम प्रोफाइल का आकार विकृत हो सकता है।
इसे रोकने के लिए स्टैंडों के बीच सपोर्ट रोलर लगाए जाते हैं। ये प्रोफाइल के नीचे हल्का संपर्क बनाकर फॉर्मिंग के दौरान लगातार सहारा देते हैं।
एक अन्य कार्य पट्टी का मार्गदर्शन करना है, ताकि सामग्री मशीन से गुज़रते समय केंद्र में बनी रहे। किनारों पर लगे गाइड रोलर पट्टी की स्थिति बनाए रखते हैं और उसे भटकने से रोकते हैं।
सहारे और मार्गदर्शन के लिए प्रमुख विशेषताएँ:
- अधिकतम सहारा देने के लिए उचित स्थानों पर सपोर्ट रोलर लगाना
- विभिन्न प्रोफाइल के लिए सपोर्ट रोलों की ऊँचाई समायोजित करना
- घर्षण और खरोंच कम करने वाले गुणवत्ता वाले गाइड रोलर
- नए प्रोफाइल के लिए सपोर्ट और गाइड जल्दी सेट करना
4. प्रोफाइल कटऑफ
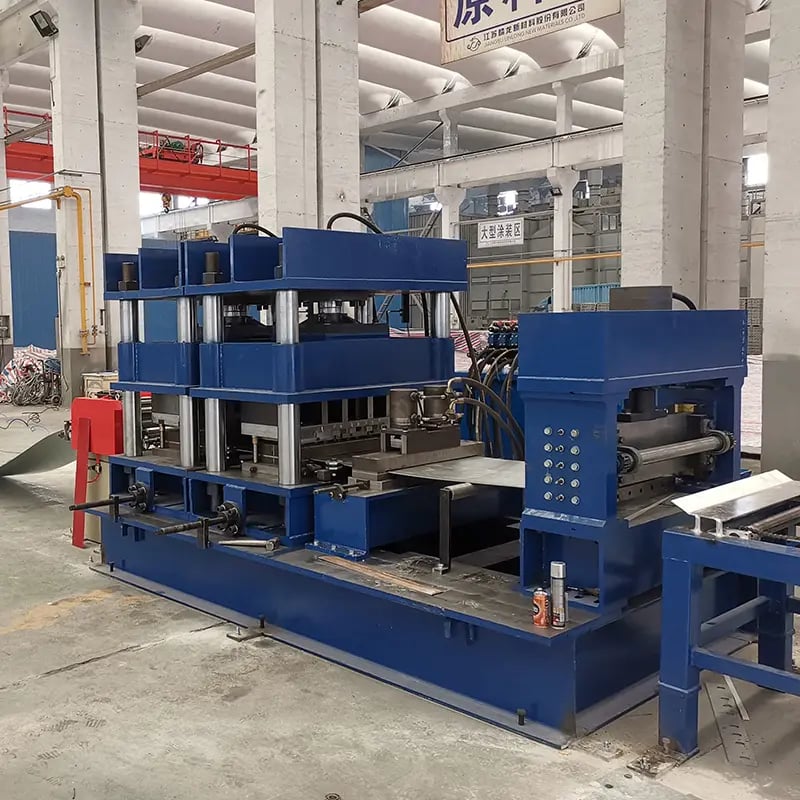
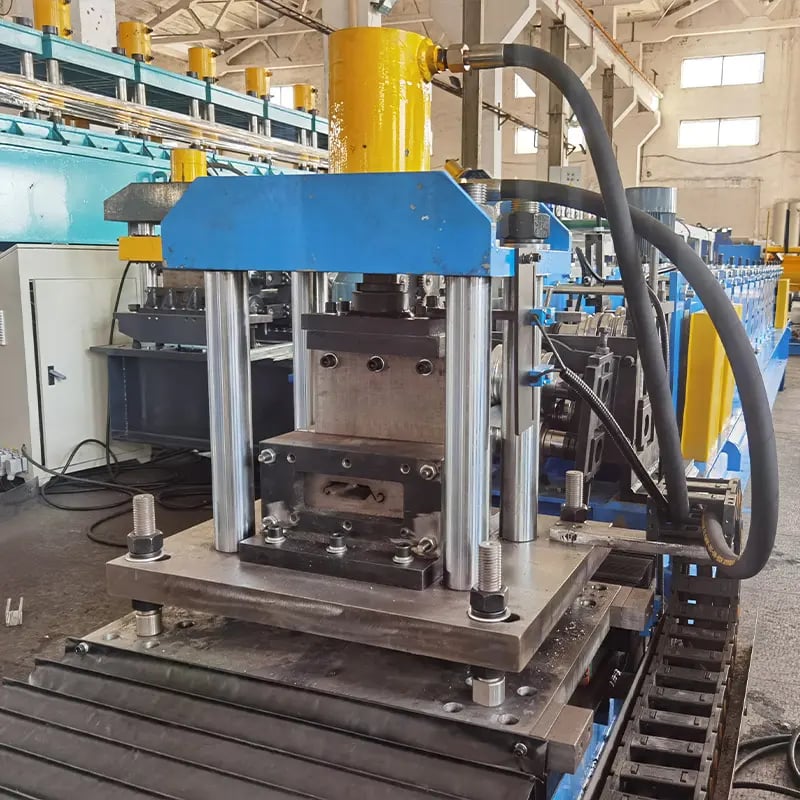
अंतिम चरण में लगातार बन रहे प्रोफाइल को निर्धारित लंबाइयों में काटा जाता है। घूमते हुए कतरनी ब्लेड वाला कटऑफ प्रेस प्रोफाइल को पहले से तय स्थानों पर काटता है।
सटीक कट पाने के लिए कतरनी ब्लेडों का लाइन की गति के साथ सही समय पर चलना आवश्यक है। C प्रोफाइल के बड़े पैमाने पर उत्पादन के लिए सटीक कटऑफ नियंत्रण अनिवार्य हैं।
कटऑफ तंत्र के कुछ प्रमुख कारक:
- साफ़ और बर्र-रहित कट के लिए तेज़ कतरनी ब्लेड
- सही कट लंबाई के लिए फीड गति के साथ समकालित संचालन
- अलग-अलग प्रोफाइल लंबाइयों के लिए प्रोग्राम करने की सुविधा
- स्क्रैप हटाना और प्रोफाइलों को स्टैक करना
अतिरिक्त कार्य
मुख्य रोल फॉर्मिंग और कटऑफ कार्यों के अलावा, C प्रोफाइल रोल फॉर्मिंग मशीनों में अतिरिक्त प्रक्रियाएँ भी शामिल की जा सकती हैं:
- डीकॉइलिंग – पट्टी के कॉइल को खोलकर रोल फॉर्मर में फीड करना
- प्री-पंचिंग – रोल फॉर्मिंग से पहले छेद करना
- ऊष्मा उपचार – लाइन के भीतर ऊष्मा उपचार के लिए विशेष स्टैंड
- आर्चिंग – छतों और घुमावदार दीवारों के लिए धनुषाकार प्रोफाइल बनाना
- हॉट-डिप गैल्वनाइजिंग – सुरक्षात्मक जस्ता कोटिंग लगाना
विशिष्ट विनिर्देश
C प्रोफाइल रोल फॉर्मिंग मशीन के तकनीकी विनिर्देशों में ये शामिल हो सकते हैं:
- प्रोफाइल चौड़ाई – 50 से 300 mm की सीमा
- सामग्री की मोटाई – 0.5 से 3 mm स्टील और एल्युमिनियम
- रोल फॉर्मिंग गति – 10 से 40 m/min
- ड्राइव प्रकार – इलेक्ट्रिक, हाइड्रॉलिक या सर्वो मोटर
- कट लंबाई – 10 m तक प्रोग्राम की जा सकती है
- स्थापित शक्ति – 15 से 50 kW
मशीनें PLC, HMI और सर्वो ड्राइव जैसे नियंत्रणों के साथ पूरी तरह स्वचालित हो सकती हैं। मजबूत मशीन फ्रेम उच्च रोलिंग बलों के कारण होने वाले विरूपण को रोकते हैं।
सुरक्षा भी महत्वपूर्ण है—मशीनों में इंटरलॉक वाले सुरक्षा गार्ड, आपातकालीन स्टॉप और ओवरलोड सुरक्षा होती है।
C प्रोफाइल रोल फॉर्मिंग के अनुप्रयोग
अपनी बेहतर मजबूती के कारण, इन मशीनों से बने C प्रोफाइल धातु की इमारतों के निर्माण में व्यापक रूप से उपयोग किए जाने लगे हैं:
- पर्लिन – क्षैतिज छत सहारे
- गर्ट – ऊर्ध्वाधर दीवार सहारे
- स्टड – ऊर्ध्वाधर फ्रेम सदस्य
- ट्रस कॉर्ड – ट्रस का ऊपरी और निचला हिस्सा
- जॉइस्ट – क्षैतिज फर्श सहारे
- राफ्टर – ढलानदार छत के सहारे
- सोफिट – छत के बाहर निकले हिस्से का क्षैतिज निचला भाग
C प्रोफाइल का उपयोग शेल्विंग, रैकिंग, कन्वेयर, प्लेटफ़ॉर्म, ट्रेलर के किनारों और अन्य संरचनाओं में भी होता है।
C प्रोफाइल रोल फॉर्मिंग के लाभ
C प्रोफाइल बनाने के अन्य तरीकों की तुलना में रोल फॉर्मिंग कई महत्वपूर्ण लाभ देती है:
- उच्च गति – एक्सट्रूज़न की तुलना में 10 गुना तक तेज़
- कम लागत – बेंडिंग या प्रेस-ब्रेकिंग की तुलना में सामग्री की कम बर्बादी
- लचीलापन – आकारों और प्रोफाइलों के बीच तेज़ बदलाव
- मजबूती – कोल्ड वर्किंग से सामग्री के गुण बेहतर होते हैं
- गुणवत्ता – आयाम और फ़िनिश में एकरूपता
- स्वचालन – स्वचालित उत्पादन में एकीकृत की जा सकती है
इन लाभों के कारण, रोल-फॉर्म किए गए C प्रोफाइल कम लागत पर बड़ी मात्रा में उत्पादन के लिए आदर्श हैं।
C प्रोफाइल रोल फॉर्मर निर्माता
कई कंपनियाँ विशेष C प्रोफाइल रोल फॉर्मिंग उपकरण और तकनीक उपलब्ध कराती हैं, जिनमें ये शामिल हैं:
- Rollvis (इटली)
- Samco Machinery (यूके)
- Metform International (अमेरिका)
- Botou Xianfa Roll Forming Machine (चीन)
- Gasparini SpA (इटली)
- Formtek Canada
- Dallan SpA (इटली)
C प्रोफाइल रोल फॉर्मर चुनते समय निर्माता का अनुभव, उत्पादन गति, गुणवत्ता मानक और सेवा सहायता पर विचार करें। यूरोपीय और अमेरिकी उच्च-सटीकता वाली मशीनें आम तौर पर बेहतर प्रदर्शन और विश्वसनीयता देती हैं।
निष्कर्ष
संरचनात्मक C प्रोफाइल का कुशलतापूर्वक बड़े पैमाने पर उत्पादन करने की क्षमता के कारण, C प्रोफाइल रोल फॉर्मिंग मशीन निर्माण उद्योग और धातु निर्माण के अन्य क्षेत्रों के लिए महत्वपूर्ण क्षमताएँ प्रदान करती है।
फॉर्मिंग रोल, फीड सिस्टम और कटऑफ तंत्र की अनूठी व्यवस्था से C चैनल के आकार, आयाम और लंबाई पर पूरा नियंत्रण मिलता है।
तकनीक में निरंतर प्रगति से C प्रोफाइल रोल फॉर्मिंग उपकरण की उत्पादकता, सटीकता और क्षमताएँ और बेहतर होंगी।
अक्सर पूछे जाने वाले प्रश्न
C प्रोफाइल में कौन-कौन सी सामग्रियां रोल फॉर्म की जा सकती हैं?
सबसे आम सामग्री माइल्ड स्टील, स्टेनलेस स्टील और एल्युमिनियम हैं। उपयुक्त रोल सेटों से गैल्वनाइज्ड स्टील, पीतल, तांबा और टाइटेनियम को भी C सेक्शन में ढाला जा सकता है।
C प्रोफाइल रोल फॉर्मर किस मोटाई सीमा को संभाल सकता है?
एक सामान्य मशीन 0.5 mm से 3 mm मोटाई तक की सामग्री प्रोसेस कर सकती है। विशेष हेवी-ड्यूटी रोल फॉर्मर 5 mm से अधिक मोटे स्टील को ढालने के लिए उपलब्ध हैं।
मशीन पर विभिन्न C प्रोफाइल आकार कैसे सेट किए जाते हैं?
अधिकांश रोल फॉर्मर में जल्दी बदली जा सकने वाली कैसेट प्रणाली होती है। सही कंटूर वाले रोलों की प्रीसेट कैसेट बदलकर सामान्य प्रोफाइल आकारों के बीच तेज़ी से बदलाव किया जा सकता है।
रोल फॉर्म किए गए C प्रोफाइल पार्ट की सटीकता कितनी होती है?
उन्नत मशीनों से महत्वपूर्ण आयामों पर +/- 0.5 mm की आयामी सहनशीलता हासिल की जा सकती है। सटीकता सटीक पुर्ज़ों, कठोर फ्रेम और मशीन के सही कैलिब्रेशन पर निर्भर करती है।
क्या इन-लाइन हीट ट्रीटमेंट से C प्रोफाइल को मजबूत किया जा सकता है?
हाँ, कुछ रोल फॉर्मरों में लाइन के भीतर हीट ट्रीट स्टेशन लगा होता है। अंतिम फॉर्मिंग स्टैंड से निकलने के बाद प्रोफाइल नियंत्रित गर्म करने और ठंडा करने के लिए इंडक्शन हीटिंग सिस्टम से गुज़रता है, जिससे उसकी मजबूती बढ़ती है।
क्या C प्रोफाइल रोल फॉर्मिंग मशीन से संबंधित सुरक्षा चिंताएं हैं?
ऑपरेटरों की सुरक्षा के लिए सभी चलते और घूमते हिस्सों पर उचित गार्ड लगाना आवश्यक है। अन्य सुरक्षा सुविधाओं में आपातकालीन स्टॉप सर्किट, इंटरलॉक और ओवरलोड/खामी निगरानी शामिल हैं। उचित प्रशिक्षण और सुरक्षा उपकरण भी अनिवार्य हैं।
C प्रोफाइल रोल फॉर्मर कितनी तेज़ी से काम कर सकता है?
सामान्य उत्पादन गति लगभग 10 से 15 मीटर प्रति मिनट होती है। तेज़ मशीनें 40 m/min तक पहुँच सकती हैं, जबकि धीमी सटीक रोल फॉर्मर 5 m/min पर चल सकते हैं। अधिकतम गति प्रोफाइल के आकार, सामग्री की मोटाई और आवश्यक सहनशीलता पर निर्भर करती है।
C प्रोफाइल रोल फॉर्मर को प्रोग्राम और संचालित करने के लिए किस विशेषज्ञता की आवश्यकता होती है?
अनुभवी तकनीशियन प्रोफाइल विनिर्देशों के आधार पर मशीन को प्रोग्राम करते हैं। इसके बाद सामान्य ऑपरेटर केवल प्रीसेट प्रोफाइल रेसिपी चुनते हैं। टचस्क्रीन वाले PC-आधारित नियंत्रण मशीनों को उपयोग में आसान बनाते हैं।
निष्कर्ष
संक्षेप में, C प्रोफाइल रोल फॉर्मिंग मशीनें विशेष उपकरण हैं, जिन्हें खास तौर पर संरचनात्मक C चैनल प्रोफाइल बनाने के लिए तैयार किया गया है। इनके मुख्य कार्यों में सटीक फीडिंग, क्रमिक फॉर्मिंग, सहारा और मार्गदर्शन तथा कटऑफ शामिल हैं। सभी तंत्र मिलकर काम करें तो रोल फॉर्मर बड़ी मात्रा में C सेक्शन को सटीकता और एकरूपता से बना सकता है। अन्य प्रक्रियाओं की तुलना में गति, लचीलेपन और गुणवत्ता के लाभों के साथ, ये बहुउपयोगी मशीनें अनेक उद्योगों में किफायती C प्रोफाइल उत्पादन को लगातार सक्षम करेंगी।
Claude द्वारा दिए गए लिंक हमेशा मान्य या अद्यतन हों, यह ज़रूरी नहीं है। लिंक की सटीकता बेहतर करने के हमारे प्रयासों के दौरान आपके धैर्य के लिए धन्यवाद। प्रतिलिपि
FAQ का शेष भाग जारी रखें
L
FAQ के आगे के प्रश्न और उत्तर यहाँ दिए गए हैं:
रोल फॉर्म किए गए C प्रोफाइल पार्ट्स को कैसे संभालना और संग्रहित करना चाहिए?
सामग्री को संभालते समय खरोंच, डेंट और विकृति से बचने के लिए सावधानी बरतें। चेन या हुक के बजाय उठाने वाली पट्टियों का उपयोग करें। प्रोफाइलों को लकड़ी के रैक पर रखें और उन्हें कठोर सतहों पर टिकने से बचाएँ। एक-दूसरे पर रखे प्रोफाइलों के बीच सुरक्षात्मक पैड लगाएँ।
रोल फॉर्म किए गए C प्रोफाइल में मुड़ने या फैलने जैसे दोष किस कारण होते हैं?
घिसे हुए फॉर्मिंग रोल, अपर्याप्त सपोर्ट रोलर, स्टॉक का गलत संरेखण या अत्यधिक फीड गति जैसी समस्याओं से यह हो सकता है। दोषों की निगरानी और जाँच करना तथा आवश्यकतानुसार फॉर्मिंग समायोजन करना महत्वपूर्ण है।
C प्रोफाइल के जटिल रूपांतर कैसे बनाए जाते हैं?
अधिक जटिल आकारों के लिए 3D फॉर्मिंग रोल, अतिरिक्त फॉर्मिंग स्टेशन, प्रोफाइल के भीतर सपोर्ट टूलिंग, फॉर्मिंग के बाद पंचिंग या नॉचिंग जैसी प्रक्रियाएँ अथवा अन्य मूल्यवर्धित प्रक्रियाएँ आवश्यक हो सकती हैं।
असेंबली के लिए रोल फॉर्म किए गए C प्रोफाइल को कैसे जोड़ा जाना चाहिए?
पहले से पंच किए गए छेदों में लगाए गए सेल्फ-टैपिंग स्क्रू जोड़ने का एक सामान्य तरीका हैं। अन्य विकल्पों में वेल्डिंग, रिवेटिंग, क्लिंचिंग या बोल्ट, गसेट और ब्रैकेट जैसे हार्डवेयर का उपयोग शामिल है।
मशीन का आकार और रोल स्टेशनों की संख्या किन कारकों से निर्धारित होती है?
बड़े प्रोफाइल आयामों और मोटी सामग्री के लिए आम तौर पर अधिक बल और मोड़ के चरणों को संभालने हेतु बड़ा फ्रेम, अधिक टनेज और अधिक रोल स्टेशन चाहिए।
टूलिंग लाइफ और प्रोफाइल गुणवत्ता की निगरानी कैसे की जानी चाहिए?
रोल के घिसाव, प्रोफाइल आयामों, कट की गुणवत्ता और सतह की फ़िनिश का नियमित निरीक्षण करना चाहिए। इससे गुणवत्ता बिगड़ने से पहले समस्याओं का जल्दी पता लग जाता है।
रखरखाव और सेटअप के लिए कौन-सी सुरक्षा सावधानियां महत्वपूर्ण हैं?
लॉकआउट/टैगआउट प्रक्रियाओं का पालन करना चाहिए। केवल कुशल तकनीशियनों को रोल बदलने, मशीनिंग और विद्युत कार्य जैसे काम करने चाहिए। उचित लिफ्टिंग उपकरण का उपयोग करें और सुरक्षा प्रक्रियाओं का पालन करें।
आधुनिक C प्रोफाइल रोल फॉर्मरों में उन्नत डेटा संग्रह का उपयोग कैसे किया जाता है?
PLC डेटा मॉनिटरिंग, HMI डायग्नोस्टिक्स स्क्रीन और IoT सेंसर उत्पादन विश्लेषण दे सकते हैं। इससे अनुकूलन और पूर्वानुमानित रखरखाव के अवसरों की पहचान होती है।
उचित मशीन संचालन के लिए किस विशेषज्ञता की आवश्यकता होती है?
ऑपरेटरों को मशीन सुरक्षा, स्टार्टअप और शटडाउन, समस्या निवारण, गुणवत्ता जाँच और बुनियादी रखरखाव का प्रशिक्षण होना चाहिए। इसी तरह के धातु-कार्य उपकरणों का अनुभव वांछनीय है।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) पर्लिन उत्पादन के लिए C प्रोफाइल रोल फॉर्मिंग मशीन का आकार कैसे तय करूँ?
- अपने C चैनल की सीमा तय करें (वेब 60–300 mm, फ्लैंज 40–100 mm, लिप 10–25 mm), मोटाई (0.7–3.0 mm) और स्टील ग्रेड (235–550 MPa)। इन्हें मशीन क्षमता के अनुरूप रखें: मोटर शक्ति (>2.0 mm के लिए ≥22 kW), स्टेशनों की संख्या (12–20) और डिकॉयलर का भार (5–10 टन)। सुनिश्चित करें कि फ्लाइंग शीयर और प्री-पंच टनेज स्लॉट/बोल्ट पैटर्न की ज़रूरत पूरी करें।
2) आधुनिक C प्रोफाइल लाइन पर कौन-सी सहनशीलताएँ वास्तविक रूप से हासिल की जा सकती हैं?
- सामान्य सर्वोत्तम मानक: चौड़ाई ±0.5–0.8 mm, फ्लैंज की ऊँचाई ±0.5 mm, लिप ±0.3–0.5 mm, सीधापन ≤1 mm/m, ट्विस्ट ≤1°/m, छेद पिच ±0.5 mm और कट लंबाई ±0.5–1.0 mm (6 m)। सर्वो-चालित स्टैंड, लेज़र एन्कोडर और कठोर फ्रेम से ये मान हासिल किए जा सकते हैं।
3) त्वरित बदलाव वाली कैसेट टूलिंग से C चैनल SKU की विविधता पर क्या असर पड़ता है?
- कैसेट/टूलिंग कैसेट और स्वचालित स्टैंड पोज़िशनिंग से बदलाव का समय 60–120 मिनट से घटकर 15–30 मिनट हो सकता है। इससे अलग-अलग C पर्लिन गहराइयों और गेज के लिए कम स्क्रैप के साथ मिश्रित मॉडल उत्पादन संभव होता है।
4) क्या C प्रोफाइल रोल फॉर्मिंग मशीन गैल्वनाइज्ड या पहले से पेंट की गई कॉइलों को बिना खरोंच के प्रोसेस कर सकती है?
- हाँ। पॉलिश किए हुए कठोर रोल (≥58 HRC), माइक्रो-लुब्रिकेशन या ड्राई-फ़िल्म लुब्रिकेंट, फेल्ट वाइपर, क्राउन वाले गाइड रोल और सुरक्षात्मक फ़िल्म को संभालने की व्यवस्था अपनाएँ। खरोंच से बचने के लिए सफ़ाई और रोल गैप सही रखें।
5) बोल्ट और स्लॉट पैटर्न की प्री-पंचिंग के लिए कौन-सा एकीकरण सबसे उपयुक्त है?
- फॉर्मिंग से पहले प्रोग्राम करने योग्य टूलिंग और विज़न सत्यापन वाला सर्वो प्री-पंच प्रेस लगाएँ। अलग-अलग पैटर्न के लिए CNC टर्रेट या त्वरित-बदलाव वाले डाई सेट पर विचार करें। 30–50 m/min पर छेद पिच ±0.5 mm बनाए रखने के लिए पंच फीड को एन्कोडर फ़ीडबैक के साथ समकालित करें।
2025 उद्योग रुझान
- डिजिटल सेटअप और रेसिपी प्रबंधन: स्वचालित स्टैंड पोज़िशनिंग, सर्वो रोल-गैप नियंत्रण और बारकोड से संचालित कॉइल रेसिपी C चैनलों में शुरुआती पुर्ज़े का स्क्रैप घटाती हैं।
- अधिक मज़बूत स्टील: भार रेटिंग बनाए रखते हुए पर्लिन को हल्का करने के लिए 350–550 MPa HSLA का उपयोग बढ़ रहा है; इसके लिए पास शेड्यूल और स्प्रिंगबैक-रोधी रणनीतियों में बदलाव चाहिए।
- इनलाइन गुणवत्ता आश्वासन: लाइन की गति पर कैमरे से स्लॉट की जाँच और लेज़र से सीधापन जाँचना तथा क्लोज्ड-लूप सुधार करना।
- ऊर्जा दक्षता: IE5 मोटर, रीजनरेटिव ड्राइव और स्मार्ट लुब्रिकेशन से 2022 के आधार मानों की तुलना में ऊर्जा तीव्रता 15–25% घटती है।
- सुरक्षा और ट्रेसेबिलिटी: एकीकृत आपातकालीन स्टॉप, सुरक्षा PLC और पुर्ज़ों पर चिह्नांकन कॉइल की रासायनिक संरचना को तैयार C प्रोफाइल से जोड़ते हैं और परियोजना अनुपालन में मदद करते हैं।
C प्रोफाइल रोल फॉर्मिंग मशीनों के 2025 बेंचमार्क
| मीट्रिक | 2022 सामान्य | 2025 में सर्वश्रेष्ठ श्रेणी | टिप्पणियाँ |
|---|---|---|---|
| लाइन गति (m/min) | 10–25 | 35–60 | फ्लाइंग शीयर वाले साधारण C चैनल |
| चेंजओवर समय (min) | 60–120 | 15–30 | कैसेट टूलिंग + ऑटो स्टैंड |
| कट लंबाई सहनशीलता (6 m पर mm) | ±2.0 | ±0.5–0.8 | लेज़र एन्कोडर + सर्वो शीयर |
| छेद पिच सहनशीलता (mm) | ±1.0 | ±0.5 | विज़न-सहायित क्लोज्ड लूप |
| चेंजओवर के बाद प्रथम-पास उपज (%) | 92–96 | 98–99.5 | डिजिटल रेसिपी + SMED |
| ऊर्जा तीव्रता (kWh/टन) | 130–180 | 95–120 | IE5 + रीजनरेटिव VFD |
| OEE (%) | 60–70 | 75–85 | बेहतर परिचालन उपलब्धता और गुणवत्ता |
चयनित संदर्भ और डेटा स्रोत:
- द फैब्रिकेटर (रोल फॉर्मिंग की सर्वोत्तम पद्धतियाँ): https://www.thefabricator.com
- NIST MEP (SMED/OEE संसाधन): https://www.nist.gov/mep
- ISO 50001 (ऊर्जा प्रबंधन): https://www.iso.org
- EN 10162 (कोल्ड-फॉर्म्ड स्टील सेक्शन): https://standards.iteh.ai
- WorldAutoSteel (HSLA/AHSS की फॉर्मेबिलिटी के सिद्धांत): https://www.worldautosteel.org
नवीनतम अनुसंधान मामले
केस स्टडी 1: C पर्लिन के लिए क्लोज्ड-लूप सीधापन नियंत्रण (2025)
पृष्ठभूमि: एशिया-प्रशांत क्षेत्र के एक बिल्डिंग सिस्टम निर्माता को 40 m/min पर 2.0 mm गैल्वनाइज्ड C पर्लिन में ट्विस्ट और स्वीप के उतार-चढ़ाव दिखे, जिससे असेंबली के पुर्ज़ों का फिट प्रभावित हुआ।
समाधान: प्रमुख स्टैंडों पर स्वचालित रोल-गैप क्षतिपूर्ति के साथ लेज़र सीधापन मापन और कैमरा-आधारित किनारा ट्रैकिंग लागू की; स्प्रिंगबैक घटाने के लिए पास डिज़ाइन अपडेट किया।
परिणाम: ट्विस्ट 1.6°/m से घटकर 0.6°/m हुआ; स्वीप 55% कम हुआ; प्रथम-पास उपज 99.0% तक पहुँची; दोबारा काम का समय 42% घटा।
केस स्टडी 2: C चैनलों के लिए 420 MPa HSLA से वज़न घटाना (2024)
पृष्ठभूमि: उत्तरी अमेरिका के एक प्रीफ़ैब आपूर्तिकर्ता ने सेक्शन का भार घटाकर परिवहन लागत बचाने और स्थापना तेज़ करने का लक्ष्य रखा।
समाधान: 1.5 mm DX51D से 1.2 mm HSLA 420 पर स्विच किया; फॉर्मिंग पास समायोजित किए, रोल की कठोरता बढ़ाई और जस्ता कोटिंग की रक्षा के लिए माइक्रो-लुब्रिकेशन अपनाया।
परिणाम: प्रति मीटर वज़न 18% घटा; डिज़ाइन भार के तहत विक्षेपण अपरिवर्तित रहा; लाइन की गति 28 से बढ़कर 45 m/min हुई; वार्षिक लॉजिस्टिक्स लागत लगभग 10% कम हुई।
विशेषज्ञों की राय
- डॉ. डैनियल शेफ्लर, अध्यक्ष, Engineering Quality Solutions
दृष्टिकोण: “C प्रोफाइल रोल फॉर्मिंग में स्प्रिंगबैक और किनारे की लहरों का नियंत्रण कॉइल की गुणवत्ता और पास डिज़ाइन से शुरू होता है। HSLA अपनाने पर लाभ तभी मिलता है जब आप फ्लावर पैटर्न और रोल क्लीयरेंस को फिर से अनुकूलित करें।” - सारा क्लार्क, तकनीकी निदेशक, Metal Construction Association
दृष्टिकोण: “2025 में कॉइल हीट से तैयार C पर्लिन के बारकोड तक ट्रेसेबिलिटी एक विनिर्देश बनती जा रही है। इससे मूल कारण की जाँच तेज़ होती है और कोड अनुपालन में सहायता मिलती है।” - Marco Rossi, प्रमुख प्रक्रिया अभियंता, Gasparini SpA
दृष्टिकोण: “कैसेट टूलिंग और स्वचालित स्टैंड पोज़िशनिंग से C चैनल आकारों में बदलाव का समय आम तौर पर आधा हो जाता है। कई SKU वाले संचालन में निवेश की भरपाई अक्सर 12 महीने से कम में होती है।”
व्यावहारिक उपकरण/संसाधन
- रोल डिज़ाइन और सिमुलेशन: COPRA RF / COPRA FEA RF (https://www.data-m.de), AutoForm (https://www.autoform.com)
- इनलाइन विज़न और मेट्रोलॉजी: Keyence (https://www.keyence.com), Cognex (https://www.cognex.com)
- मानक और गुणवत्ता: EN 10162 कोल्ड-फॉर्म्ड सेक्शन (https://standards.iteh.ai), ISO 9001 (https://www.iso.org)
- ऊर्जा और रखरखाव: ISO 50001 (https://www.iso.org), Fiix CMMS (https://www.fiixsoftware.com), UpKeep (https://www.upkeep.com)
- उद्योग संबंधी जानकारी: The Fabricator—रोल फॉर्मिंग (https://www.thefabricator.com), NIST MEP संसाधन (https://www.nist.gov/mep)
अंतिम अपडेट: 2025-10-20
परिवर्तन-लेख: C प्रोफाइल रोल फॉर्मिंग मशीन उपयोगकर्ताओं के लिए 5 नए FAQ जोड़े; 2025 के बेंचमार्क और रुझान तालिका शामिल की; दो हालिया केस स्टडी दीं; विशेषज्ञों के दृष्टिकोण जोड़े; प्रामाणिक लिंक के साथ व्यावहारिक उपकरण/संसाधन संकलित किए
अगली समीक्षा तिथि और ट्रिगर: 2026-04-15 या इससे पहले, यदि प्रमुख OEM 15 मिनट से कम में कैसेट बदलने वाली मशीन जारी करें, नए HSLA फॉर्मिंग मार्गदर्शन से C प्रोफाइल प्रभावित हों, या ऊर्जा नियम IE5 मोटर/रीजनरेटिव ड्राइव अनिवार्य करें





