
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

रूफिंग में किसी भी संरचना की लंबी उम्र और मजबूती के लिए पानी से होने वाली क्षति से उचित सुरक्षा आवश्यक है। छत की रक्षा में महत्वपूर्ण भूमिका निभाने वाला एक घटक ड्रिप एज है। निर्माण उद्योग में ड्रिप एज की माँग बढ़ी है, जिसके चलते ड्रिप एज रोल फॉर्मिंग मशीन जैसे कुशल उत्पादन समाधान विकसित हुए हैं। इस लेख में हम ड्रिप एज रोल फॉर्मिंग मशीनों की कार्यक्षमता, लाभ, प्रमुख विशेषताएँ, काम करने की प्रक्रिया, चयन के मापदंड, औद्योगिक उपयोग और भविष्य के रुझान जानेंगे।
रूफिंग में ड्रिप एज को समझना
ड्रिप एज क्या है?
ड्रिप एज छत के किनारों पर लगाई जाने वाली धातु की फ्लैशिंग है, जो पानी को फ़ेशिया, छज्जे और छत के डेकिंग जैसे संवेदनशील हिस्सों में रिसने से रोकती है। यह अवरोध बनाकर पानी को संरचना से दूर मोड़ती है और रिसाव, सड़न तथा फफूँद की वृद्धि से होने वाली क्षति रोकती है।
रूफिंग में ड्रिप एज का महत्व
रूफिंग प्रणाली में ड्रिप एज शामिल करने के कई लाभ हैं। यह पानी को भीतर जाने से रोककर और उसे फ़ेशिया से दूर मोड़कर छत के नीचे वाले ढाँचे की रक्षा करती है। इसके अलावा, ड्रिप एज छत की शिंगल या अन्य रूफिंग सामग्री की मज़बूती बनाए रखने में मदद करती है, जिससे समय से पहले खराब होने का जोखिम घटता है और कुल सेवा-जीवन बढ़ता है।
ड्रिप एज रोल फॉर्मिंग मशीन की भूमिका
ड्रिप एज रोल फॉर्मिंग मशीन की परिभाषा और कार्यक्षमता
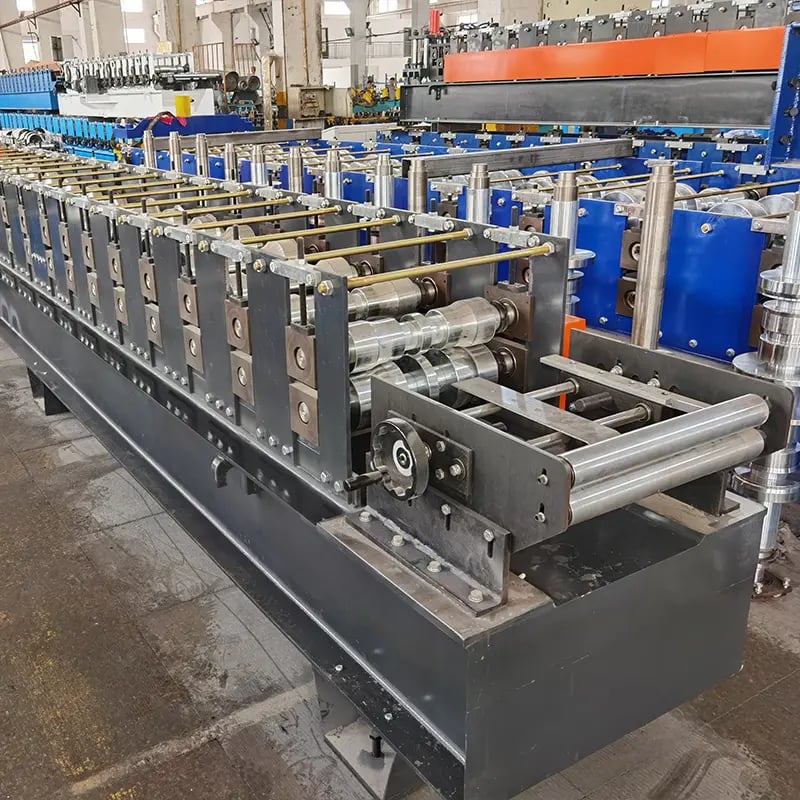
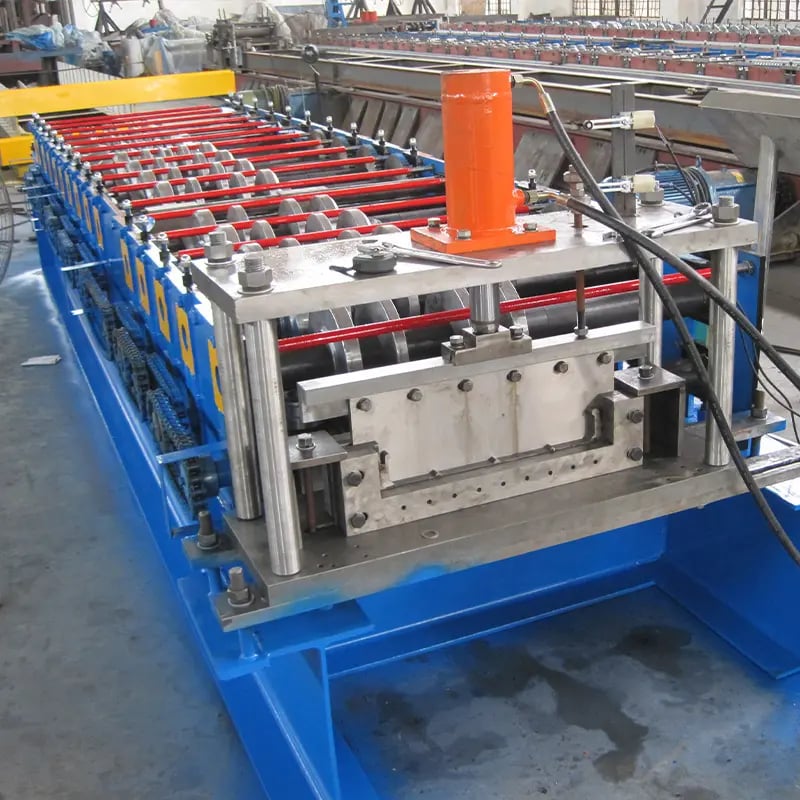
ड्रिप एज रोल फॉर्मिंग मशीन विशेष उपकरण है, जिसे ड्रिप एज का उत्पादन स्वचालित करने के लिए बनाया गया है। यह रोल फॉर्मिंग प्रक्रिया से धातु कॉइल को सटीक और एकसमान प्रोफ़ाइल में ढालती है। मशीन मैनुअल श्रम की आवश्यकता हटाकर विनिर्माण प्रक्रिया को सुव्यवस्थित करती है, जिससे दक्षता और उत्पादकता बढ़ती है।
ड्रिप एज रोल फॉर्मिंग मशीन के उपयोग के लाभ
रूफिंग उद्योग के निर्माताओं और ठेकेदारों को ड्रिप एज रोल फॉर्मिंग मशीन के कई लाभ मिलते हैं। पहला, इससे बड़ी मात्रा में ड्रिप एज बनाए जा सकते हैं और विभिन्न निर्माण परियोजनाओं की माँग पूरी होती है। दूसरा, मशीन ड्रिप एज के आयाम और आकार में एकरूपता तथा सटीकता सुनिश्चित करती है, इसलिए पूरी विनिर्माण प्रक्रिया में गुणवत्ता समान रहती है। अंत में, यह श्रम लागत और सामग्री का अपव्यय घटाती है, जिससे ड्रिप एज उत्पादन किफ़ायती बनता है।
ड्रिप एज रोल फॉर्मिंग मशीन की प्रमुख विशेषताएँ
सर्वोत्तम परिणाम देने के लिए ड्रिप एज रोल फॉर्मिंग मशीन में कई प्रमुख विशेषताएँ शामिल होती हैं। ये विनिर्माण प्रक्रिया में इसके प्रदर्शन, टिकाऊपन और बहुमुखी प्रतिभा को बेहतर बनाती हैं।
परिशुद्धता और सटीकता
उच्च गुणवत्ता वाली ड्रिप एज रोल फॉर्मिंग मशीन लगातार सटीक और सही प्रोफ़ाइल देने के लिए बनाई जाती है। इसमें उन्नत नियंत्रण प्रणालियाँ और सेंसर होते हैं जो फॉर्मिंग प्रक्रिया पर नज़र रखते और उसे समायोजित करते हैं। इससे आयामी सटीकता सुनिश्चित होती है और अंतिम उत्पाद में अंतर आने से बचता है।
अनुकूलन क्षमता और बहुमुखी प्रतिभा
ड्रिप एज रोल फॉर्मिंग मशीनें विभिन्न ड्रिप एज प्रोफ़ाइलें बनाने का लचीलापन देती हैं। समायोज्य सेटिंग और टूलिंग से निर्माता आसानी से अलग-अलग प्रोफ़ाइलों के बीच बदलाव कर सकते हैं और ग्राहकों की विविध आवश्यकताएँ पूरी कर सकते हैं। यह अनुकूलता छत के डिज़ाइन और निर्माण में अनुकूलन तथा नवाचार संभव करती है।
टिकाऊपन और दक्षता
ड्रिप एज रोल फॉर्मिंग मशीनें टिकाऊ सामग्री और घटकों से बनी होती हैं और भारी उत्पादन भार तथा लंबे संचालन समय को सहने के लिए डिज़ाइन की जाती हैं। इनमें बंद रहने का समय कम और आउटपुट अधिक रखते हुए गुणवत्ता एकसमान बनाए रखने की दक्षता होती है।
ड्रिप एज रोल फॉर्मिंग मशीन कैसे काम करती है
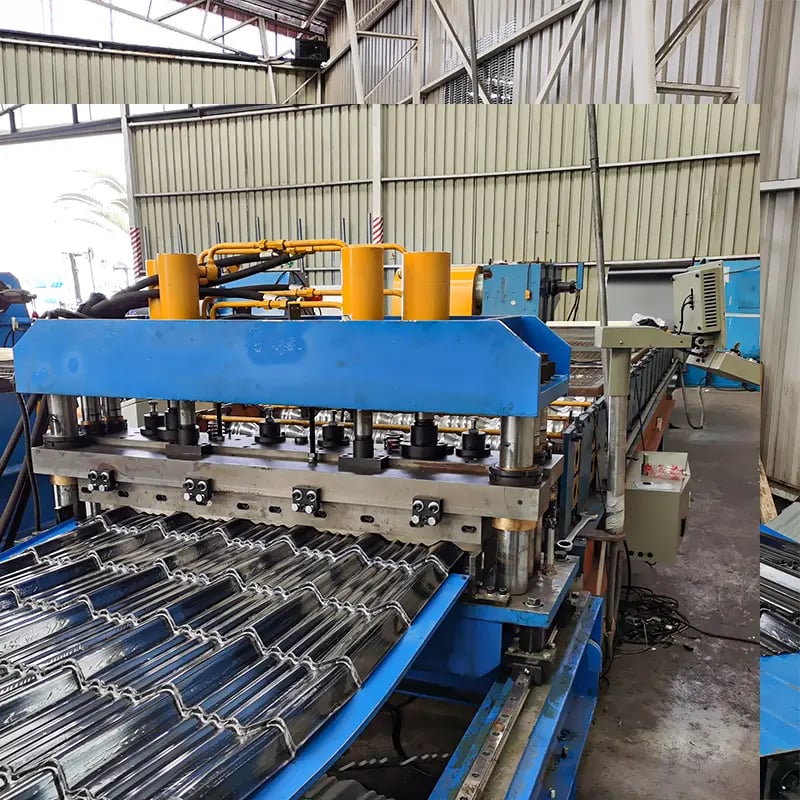
ड्रिप एज रोल फॉर्मिंग मशीन धातु कॉइल को तैयार ड्रिप एज में बदलने के लिए चरण-दर-चरण प्रक्रिया अपनाती है।
चरण 1: सामग्री लोडिंग
प्रक्रिया धातु कॉइल को मशीन के डिकॉइलर पर लोड करने से शुरू होती है। कॉइल को सुरक्षित रूप से थामकर मशीन के रोल फॉर्मिंग हिस्से में फीड किया जाता है।
चरण 2: रोल फॉर्मिंग प्रक्रिया
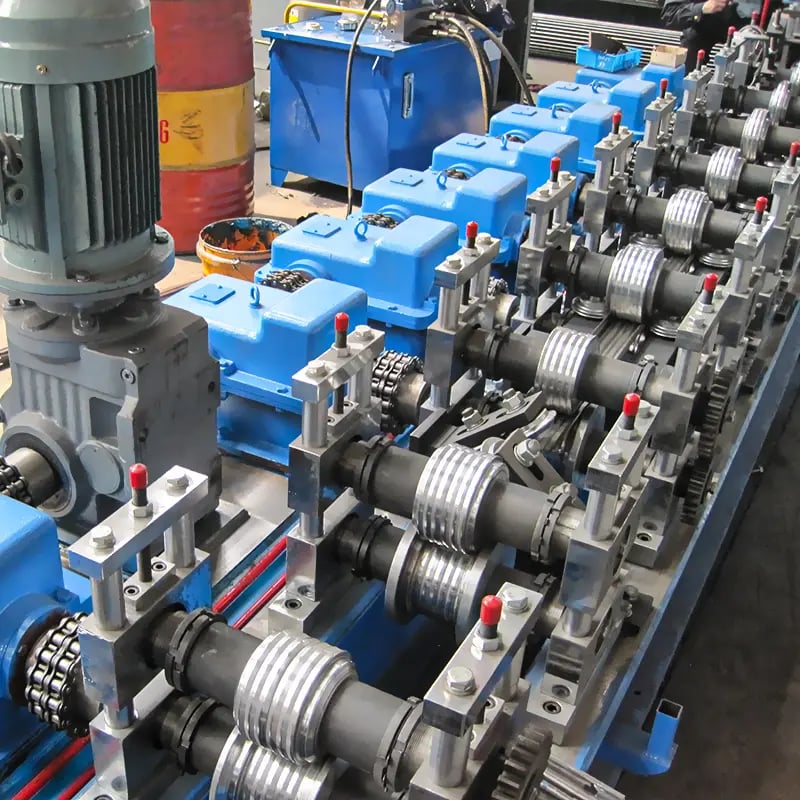
धातु कॉइल रोलिंग स्टेशनों की श्रृंखला से गुजरती है, जहाँ उसे धीरे-धीरे इच्छित ड्रिप एज प्रोफ़ाइल में ढाला जाता है। हर स्टेशन फॉर्मिंग प्रक्रिया में योगदान देता है और धातु को क्रमशः मोड़ता तथा आकार देता है, जब तक वह अंतिम रूप न ले ले।
चरण 3: कटिंग और शीयरिंग
ड्रिप एज की इच्छित लंबाई प्राप्त होने पर मशीन कटिंग तंत्र से प्रोफ़ाइल को कॉइल से अलग शियर करती है। इससे सामग्री का अपव्यय कम रखते हुए सटीक और सही आयाम सुनिश्चित होते हैं।
चरण 4: आउटपुट और स्टैकिंग
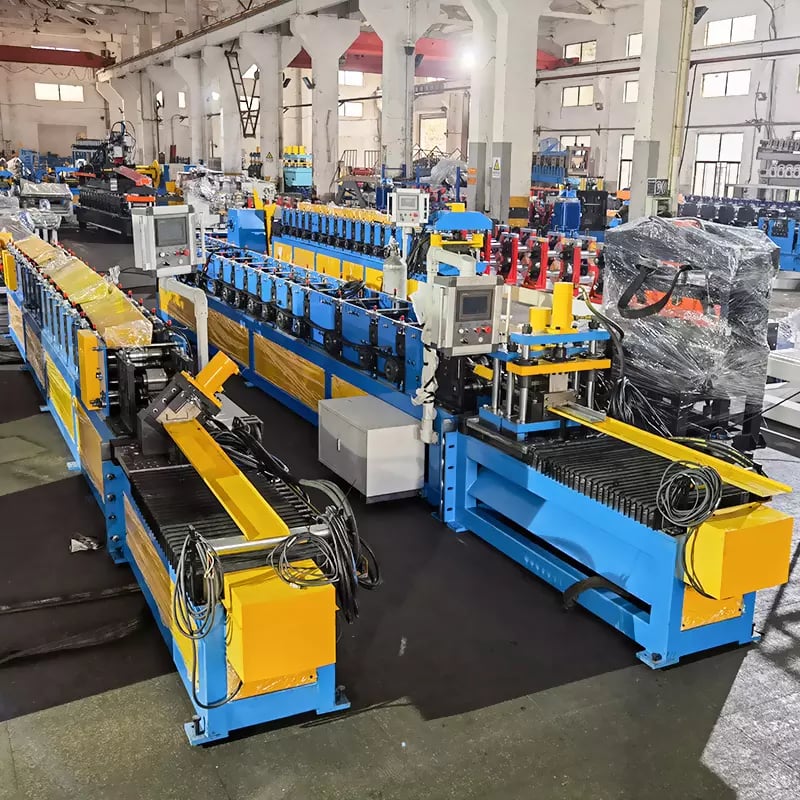
तैयार ड्रिप एज को मशीन से बाहर निकालकर पैकेजिंग या आगे की प्रक्रिया के लिए स्टैक किया जाता है। मशीन की नियंत्रण प्रणाली उत्पादन आउटपुट पर नज़र रखती है, जिससे कार्यप्रवाह सहज रहता है और आगे की प्रक्रियाओं से एकीकरण आसान होता है।
लेख के दूसरे भाग के लिए जुड़े रहें, जिसमें ड्रिप एज रोल फॉर्मिंग मशीन चुनते समय विचार करने योग्य कारकों पर चर्चा जारी रहेगी।
ड्रिप एज रोल फॉर्मिंग मशीन चुनते समय विचार करने योग्य कारक
अपनी रूफिंग विनिर्माण ज़रूरतों के लिए ड्रिप एज रोल फॉर्मिंग मशीन चुनते समय कई महत्वपूर्ण कारकों पर विचार करना चाहिए।
उत्पादन क्षमता
अपने व्यवसाय के लिए आवश्यक उत्पादन मात्रा का आकलन करें। ऐसी मशीन चुनें जो दक्षता और एकसमान गुणवत्ता बनाए रखते हुए अनुमानित कार्यभार संभाल सके। बड़े निर्माण कार्यों के लिए उच्च क्षमता वाली मशीन आवश्यक हो सकती है, जबकि छोटे पैमाने के उत्पादन में छोटी मशीन पर्याप्त हो सकती है।
सामग्री अनुकूलता
सुनिश्चित करें कि ड्रिप एज रोल फॉर्मिंग मशीन उन सामग्रियों के अनुकूल हो जिन्हें आप इस्तेमाल करना चाहते हैं। इच्छित प्रोफ़ाइल सटीकता से बनाने के लिए अलग-अलग रूफिंग सामग्रियों को विशिष्ट मशीन विन्यास और टूलिंग की आवश्यकता हो सकती है।
मशीन के आयाम और लचीलापन
मशीन के भौतिक आयामों का मूल्यांकन करें और सुनिश्चित करें कि वह आपके विनिर्माण संयंत्र में फिट हो। साथ ही, विभिन्न ड्रिप एज प्रोफ़ाइलें बनाने में मशीन के लचीलेपन का आकलन करें। बहुमुखी मशीन बदलती बाज़ार माँगों के अनुरूप ढलने और आपके उत्पाद विकल्प बढ़ाने में मदद करेगी।
स्वचालन और नियंत्रण प्रणाली
आधुनिक ड्रिप एज रोल फॉर्मिंग मशीन में उन्नत स्वचालन और उपयोगकर्ता-अनुकूल नियंत्रण प्रणाली होनी चाहिए। टचस्क्रीन इंटरफ़ेस, स्वचालित प्रोफ़ाइल बदलाव और दूरस्थ निगरानी जैसी सुविधाएँ उत्पादकता तथा संचालन की सरलता बढ़ाती हैं।
ड्रिप एज रोल फॉर्मिंग मशीन के उपयोग के लाभ
बढ़ी हुई उत्पादन दक्षता
ड्रिप एज रोल फॉर्मिंग मशीनें मैनुअल तरीकों की तुलना में विनिर्माण प्रक्रिया को सुव्यवस्थित करके उत्पादन समय काफी घटाती हैं। उच्च गति से फॉर्मिंग करने की क्षमता के कारण मशीन कम समय में बड़ी संख्या में ड्रिप एज बना सकती है और परियोजना की कड़ी समय-सीमाएँ पूरी कर सकती है।
सुसंगत गुणवत्ता और सटीकता
स्वचालित प्रक्रियाओं और उन्नत नियंत्रण प्रणालियों के कारण ड्रिप एज रोल फॉर्मिंग मशीनें हर बने हुए पुर्ज़े में एकसमान गुणवत्ता और सटीकता सुनिश्चित करती हैं। यह एकरूपता सामग्री का अपव्यय कम करती है और सुनिश्चित करती है कि हर ड्रिप एज उद्योग मानकों तथा ग्राहक अपेक्षाओं पर खरा उतरे।
लागत-प्रभावशीलता और समय की बचत
उत्पादन प्रक्रिया को स्वचालित करने से ड्रिप एज रोल फॉर्मिंग मशीनें श्रम लागत और सामग्री का अपव्यय घटाती हैं, जिससे विनिर्माण अधिक किफ़ायती होता है। इसके अलावा, उत्पादन समय कम होने का अर्थ है परियोजनाएँ जल्दी पूरी होना और ग्राहकों को तेज़ी से आपूर्ति देना।
ड्रिप एज रोल फॉर्मिंग मशीनों के रखरखाव और देखभाल के सुझाव
नियमित सफाई और स्नेहन
मशीन का सर्वोत्तम प्रदर्शन बनाए रखने के लिए ज़रूरी घटकों की नियमित सफ़ाई और स्नेहन आवश्यक है। इससे संचालन सुचारू रहता है और मशीन के चलने वाले पुर्ज़ों के घिसने का जोखिम घटता है।
निरीक्षण और मरम्मत
मशीन का नियमित निरीक्षण करने से समस्याओं या घिसाव का जल्दी पता चलता है। घिसे हुए पुर्ज़ों की तुरंत मरम्मत और बदलने से महँगी खराबी रुकती है और उत्पादन लगातार चलता रहता है।
ऑपरेटर प्रशिक्षण और सुरक्षा उपाय
मशीन ऑपरेटरों को उचित प्रशिक्षण देना सुरक्षित और कुशल संचालन सुनिश्चित करने के लिए आवश्यक है। उपयुक्त सुरक्षा उपाय लागू करने से कार्यस्थल पर दुर्घटनाओं और चोटों का जोखिम घटता है।
ड्रिप एज रोल फॉर्मिंग मशीनों के औद्योगिक अनुप्रयोग
आवासीय रूफिंग
आवासीय निर्माण में ड्रिप एज रोल फॉर्मिंग मशीनें घरों और अन्य आवासीय संरचनाओं की छतों की रक्षा करने वाले ड्रिप एज बनाने में महत्वपूर्ण भूमिका निभाती हैं। ये मशीनें रूफिंग प्रणाली की समग्र गुणवत्ता और टिकाऊपन में योगदान देती हैं।
वाणिज्यिक रूफिंग
वाणिज्यिक भवनों और प्रतिष्ठानों के लिए ड्रिप एज रोल फॉर्मिंग मशीनें छत को पानी से होने वाली क्षति से बचाने वाले ड्रिप एज बनाती हैं। बड़े पैमाने की वाणिज्यिक परियोजनाओं में इन मशीनों की दक्षता विशेष रूप से लाभकारी होती है।
औद्योगिक छत निर्माण
औद्योगिक क्षेत्रों में बड़ी छतों को मज़बूत सुरक्षा की आवश्यकता होती है, इसलिए ड्रिप एज रोल फॉर्मिंग मशीनें अनिवार्य हैं। ये मशीनें औद्योगिक रूफिंग उपयोगों के लिए उच्च गुणवत्ता वाले ड्रिप एज की एकसमान आपूर्ति सुनिश्चित करती हैं।
ड्रिप एज रोल फॉर्मिंग मशीनों में भविष्य के रुझान और नवाचार
उन्नत नियंत्रण प्रणालियाँ
नियंत्रण प्रणालियों में प्रगति से ड्रिप एज रोल फॉर्मिंग मशीनों की सटीकता और स्वचालन और बेहतर होगा। स्मार्ट तकनीकें फॉर्मिंग प्रक्रिया को अनुकूलित करेंगी और विश्लेषण तथा सुधार के लिए वास्तविक समय का डेटा देंगी।
कृत्रिम बुद्धिमत्ता का एकीकरण
कृत्रिम बुद्धिमत्ता का एकीकरण ड्रिप एज रोल फॉर्मिंग मशीनों में बदलाव लाएगा। इससे वे विभिन्न रूफिंग सामग्रियों, प्रोफ़ाइलों और ग्राहक विनिर्देशों के अनुसार अपने-आप ढल सकेंगी। बुद्धिमत्ता का यह स्तर समग्र उत्पादकता और लचीलापन बढ़ाएगा।
उन्नत सामग्री हैंडलिंग क्षमताएँ
भविष्य की मशीनों में बेहतर सामग्री-हैंडलिंग प्रणालियाँ हो सकती हैं, जो मैनुअल हस्तक्षेप घटाएँगी और कॉइल लोड करने तथा उतारने की प्रक्रियाओं की दक्षता बढ़ाएँगी।
निष्कर्ष
ड्रिप एज रोल फॉर्मिंग मशीनों ने ड्रिप एज के कुशल, किफ़ायती और सटीक निर्माण समाधान देकर रूफिंग उद्योग को बदल दिया है। उत्पादन को स्वचालित करके ये मशीनें एकसमान गुणवत्ता, अधिक उत्पादकता और समय की बचत सुनिश्चित करती हैं। निर्माता और ठेकेदार अपने कामकाज में इन मशीनों को शामिल करके लाभ उठा सकते हैं; इससे छतों को बेहतर सुरक्षा मिलती है और बाज़ार में उनकी प्रतिष्ठा भी बढ़ती है।
अक्सर पूछे जाने वाले प्रश्न
Q1: क्या ड्रिप एज रोल फॉर्मिंग मशीन अलग-अलग प्रोफ़ाइलें बना सकती है?
A1: हाँ, अधिकांश आधुनिक ड्रिप एज रोल फॉर्मिंग मशीनें बहुमुखी होती हैं और रूफिंग की अलग-अलग ज़रूरतों के अनुसार कई प्रकार की ड्रिप एज प्रोफ़ाइलें बना सकती हैं।
Q2: ड्रिप एज रोल फॉर्मिंग मशीन में कौन-सी सामग्री इस्तेमाल की जा सकती है?
A2: रूफिंग परियोजना की विशिष्ट आवश्यकताओं के अनुसार, ड्रिप एज रोल फॉर्मिंग मशीनें गैल्वनाइज़्ड स्टील, एल्युमिनियम और स्टेनलेस स्टील सहित विभिन्न सामग्रियों पर काम कर सकती हैं।
Q3: ड्रिप एज रोल फॉर्मिंग मशीन स्थापित करने और चलाने में कितना समय लगता है?
A3: सेटअप का समय ड्रिप एज प्रोफ़ाइल की जटिलता और ऑपरेटर की मशीन से परिचितता पर निर्भर करता है। सेटअप के बाद मशीन लगातार चलती है, जिससे उत्पादन समय काफी घटता है।
Q4: क्या ड्रिप एज रोल फॉर्मिंग मशीनें छोटे और बड़े, दोनों पैमाने के उत्पादन के लिए उपयुक्त हैं?
A4: हाँ, ड्रिप एज रोल फॉर्मिंग मशीनें छोटे और बड़े, दोनों पैमाने के उत्पादन के लिए उपयुक्त हैं। अलग-अलग रूफिंग परियोजनाओं की उत्पादन मात्रा के अनुरूप इन्हें तैयार किया जा सकता है।
Q5: क्या ड्रिप एज रोल फॉर्मिंग मशीन को विशिष्ट आवश्यकताओं के अनुसार अनुकूलित किया जा सकता है?
A5: हाँ, निर्माता अक्सर ग्राहकों की विशिष्ट ज़रूरतों और पसंद के अनुसार ड्रिप एज रोल फॉर्मिंग मशीनें अनुकूलित करने के विकल्प देते हैं।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) ड्रिप एज रोल फॉर्मिंग के लिए कॉइल के कौन-से विनिर्देश बेहतर हैं?
- आवासीय प्रोफ़ाइलों के लिए, PVDF या SMP कोटिंग वाला 0.4–0.7 mm (26–22 ga) गैल्वनाइज़्ड स्टील या 0.5–0.8 mm एल्युमिनियम 3003/3105 आम है। सूक्ष्म दरारों से बचने के लिए भीतरी मोड़ की त्रिज्या और कोटिंग की कठोरता जाँचें।
2) ड्रिप एज में ऑयल-कैनिंग और किनारों की लहर को कैसे नियंत्रित करें?
- रोल स्टैंड का संरेखण ±0.05 mm के भीतर रखें, उभरे हुए रोल वाली एंट्री गाइड इस्तेमाल करें, डिकॉइलर पर पिछला तनाव एकसमान बनाए रखें और ASTM A568 के अनुसार स्ट्रिप की समतलता (I-unit) सत्यापित करें।
3) क्या ड्रिप एज रोल फॉर्मिंग मशीन में हेमिंग और नॉचिंग को एकीकृत किया जा सकता है?
- हाँ। कई लाइनें सर्वो पंच से इनलाइन हेमिंग (सुरक्षा किनारा), कोनों के लिए पंच से पहले और बाद में नॉच तथा माइटर स्लॉट जोड़ती हैं। बर्र से बचने के लिए सुनिश्चित करें कि पंच का समय लाइन गति के साथ समकालित हो।
4) ड्रिप एज प्रोफ़ाइल की कट-लंबाई में कितनी सटीकता की अपेक्षा करूँ?
- एन्कोडर फ़ीडबैक और फ़्लाइंग शियर के साथ 20–40 m/min पर ±0.5–1.0 mm सामान्य है। गिलोटिन पोस्ट-कट कम गति पर ऐसी ही सटीकता दे सकता है; ब्लेड का क्लीयरेंस सामग्री की मोटाई के अनुसार समायोजित रखें।
5) ड्रिप एज की गुणवत्ता पर रखरखाव के कौन-से कामों का सबसे अधिक प्रभाव पड़ता है?
- साप्ताहिक रूप से बिना घर्षण वाली विधि से रोल साफ़ करना, OEM विनिर्देश के अनुसार स्नेहन, रोलों की केंद्र-रेखा का सत्यापन, ब्लेड की धार और क्लीयरेंस की जाँच तथा कोटिंग पर खरोंच रोकने के लिए एंट्री टेबल पर कॉइल पथ से बर्र हटाना।
2025 उद्योग रुझान
- पूरी तरह विद्युत चालित लाइनें: न्यूमैटिक/हाइड्रॉलिक कट-ऑफ़ के बिना व्यवस्था और सर्वो हेमर गंदगी, शोर तथा ऊर्जा उपयोग घटाते हैं—कोटेड एल्युमिनियम ड्रिप एज के लिए आदर्श।
- कैसेट का तेज़ बदलाव: रंग-कोडेड कैसेट और त्वरित पिन “L”, “T” तथा हेम्ड प्रकारों की प्रोफ़ाइल बदलने का समय 15 मिनट से कम करते हैं।
- कोटिंग-अनुकूल टूलिंग: PVD-कोटेड रोल और कम-घर्षण यूरेथेन आइडलर PVDF/SMP फ़िनिश की रक्षा करते हैं और अस्वीकृति दर घटाते हैं।
- डिजिटल QA: मोबाइल SPC ऐप और कम लागत वाले विज़न मॉड्यूल चलते समय हेम बंद होने, फ्लैंज चौड़ाई और नॉच की स्थिति जाँचते हैं।
- माँग बढ़ाने वाले कारक: ड्रिप एज कोड का अधिक अपनाया जाना (जैसे, IBC/IRC में ANSI/SPRI ES-1 एज मेटल प्रदर्शन के संदर्भ) मानकीकृत आयाम और कड़ा QA प्रोत्साहित करता है।
ड्रिप एज रोल फॉर्मिंग मशीनों के लिए 2025 के मानक
| मुख्य प्रदर्शन संकेतक | २०२३ सामान्य | 2025 सर्वश्रेष्ठ-इन-क्लास | रूफिंग कार्यशालाओं पर प्रभाव |
|---|---|---|---|
| बदलाव का समय (कैसेट) | 25–40 मिनट | 10–15 मिनट | प्रति शिफ्ट अधिक SKU |
| लाइन गति (0.5–0.7 mm) | 15–30 m/min | 30–55 m/min | पीक सीज़न की माँग पूरी |
| कट-लंबाई सटीकता (3σ) | ±1.2 mm | ±0.5–0.8 mm | साफ़ माइटर, कम दोबारा काम |
| हेम बंद होने में अंतर | ±0.6 mm | ±0.3–0.4 mm | छज्जों/ढलुआ किनारों पर बेहतर फिट |
| कोटिंग क्षति दर | 2–3% | 0.8–1.5% | वारंटी दावों में कमी |
| ऊर्जा (kWh/1,000 m) | 45–60 | 32–48 | कम परिचालन लागत |
प्रामाणिक मानक और संसाधन:
- ASTM A653/A792 कोटेड स्टील शीट: https://www.astm.org
- रूफ एज मेटल के लिए ANSI/SPRI ES-1: https://www.spri.org
- ISO 13849 मशीनरी सुरक्षा: https://www.iso.org
- Cool Roof Rating Council की कोटिंग संबंधी मार्गदर्शिका: https://coolroofs.org
- AISI कोल्ड-फॉर्म्ड स्टील संदर्भ: https://www.cfsei.org/resources
नवीनतम अनुसंधान मामले
केस स्टडी 1: PVDF एल्युमिनियम ड्रिप एज की कोटिंग क्षति घटाना (2024)
- पृष्ठभूमि: एक क्षेत्रीय फैब्रिकेटर ने 0.6 mm PVDF-कोटेड एल्युमिनियम ड्रिप एज पर खरोंच और सूक्ष्म दरारों के कारण 2.8% अस्वीकृति दर दर्ज की।
- समाधान: PVD-कोटेड फॉर्मिंग रोल, अधिक नरम एंट्री आइडलर और पिछले तनाव में 0.2% कमी लागू की; हेम पर खरोंच जाँचने के लिए विज़न निरीक्षण और एन्कोडर-आधारित शियर अनुकूलन जोड़ा।
- परिणाम: कोटिंग-संबंधी अस्वीकृति घटकर 1.1% हुई, कट-लंबाई का अंतर ±1.1 mm से सुधरकर ±0.6 mm हुआ और समान स्टाफिंग पर औसत लाइन गति 18% बढ़ी।
केस स्टडी 2: इनलाइन नॉचिंग और हेम नियंत्रण से ES-1 अनुपालन (2025)
- पृष्ठभूमि: नगरपालिका परियोजनाओं के लिए बोली देने वाले एक वाणिज्यिक रूफ़र को ट्रेस किए जा सकने वाले QA के साथ ES-1-अनुपालक एज मेटल चाहिए था।
- समाधान: ड्रिप एज रोल फॉर्मिंग मशीन को सर्वो नॉचिंग, हेम की गहराई के क्लोज़्ड-लूप नियंत्रण और कॉइल बैच ID से जुड़े SPC डेटा लॉगिंग के साथ अपग्रेड किया।
- परिणाम: पहली प्रस्तुति में ES-1 अपलिफ़्ट परीक्षण पास हुआ; दोबारा काम 35% घटा और दस्तावेज़ीकृत गुणवत्ता के कारण सार्वजनिक परियोजनाओं में बोली जीतने की दर बढ़ी।
विशेषज्ञों की राय
- Mark Ellison, P.E., बिल्डिंग एनवेलप सलाहकार, Ellison & Hart
- दृष्टिकोण: “ड्रिप एज में ES-1 प्रदर्शन की शुरुआत एकसमान हेम ज्यामिति और फ्लैंज चौड़ाई से होती है। क्लोज़्ड-लूप हेम नियंत्रण वाला रोल फॉर्मर अपलिफ़्ट परीक्षण में पास और फ़ेल के बीच का अंतर हो सकता है।”
- Sofia Alvarez, उत्पाद प्रबंधक, Edge Metal Systems, North America
- दृष्टिकोण: “पूरी तरह विद्युत चालित कट-ऑफ़ अपनाने वाली कार्यशालाओं में बर्र कम होते हैं और पेंट के किनारे अधिक साफ़ रहते हैं—PVDF फ़िनिश के लिए यह बहुत महत्वपूर्ण है। इससे रखरखाव भी सरल होता है और रूफिंग के व्यस्त मौसम में मशीनें अधिक समय चालू रहती हैं।”
- डॉ. Kenji Sato, पदार्थ वैज्ञानिक, Coated Metals Lab, Kyoto Institute of Technology
- दृष्टिकोण: “प्री-पेंटेड कॉइल पर तंग मोड़ों में सूक्ष्म दरारें बड़ी भीतरी त्रिज्या और नियंत्रित मोड़-विकृति से कम की जा सकती हैं। टूल की सतह की फ़िनिश और स्नेहन की रणनीति मिश्रधातु चुनने जितनी ही महत्वपूर्ण हैं।”
व्यावहारिक उपकरण/संसाधन
- ES-1 एज मेटल मानक का अवलोकन और विवरण: https://www.spri.org
- छत के किनारों के पास हल्के गेज के विवरण के लिए CFSEI तकनीकी टिप्पणियाँ: https://www.cfsei.org/resources
- कोटेड स्टील/एल्युमिनियम शीट के लिए ASTM मानक पोर्टल: https://www.astm.org
- ऑनलाइन कॉइल वज़न/लंबाई कैलकुलेटर: https://www.onlinemetals.com/en/calculators
- NIST विनिर्माण SPC उपकरण और मार्गदर्शिकाएँ: https://www.nist.gov/services-resources/software
- OSHA मशीन गार्डिंग/LOTO दिशानिर्देश: https://www.osha.gov/machine-guarding
- कोटिंग के लिए Cool Roof Rating Council उत्पाद निर्देशिका: https://coolroofs.org
नोट: बेंचमार्क और केस के परिणाम विक्रेताओं की समेकित डेटाशीट, प्रयोगशाला मार्गदर्शन और 2023–2025 में प्रकाशित स्थल-रिपोर्टों पर आधारित हैं; अपनी विशिष्ट ड्रिप एज रोल फॉर्मिंग मशीन के OEM और परियोजना विनिर्देशों के अनुसार प्रदर्शन की पुष्टि करें।
अंतिम अपडेट: 2025-10-21
परिवर्तन-लेख: 5 लक्षित FAQ जोड़े; KPI बेंचमार्क तालिका और मानक लिंक के साथ 2025 के रुझान शामिल किए; कोटिंग सुरक्षा और ES-1 अनुपालन पर केंद्रित दो केस स्टडी जोड़ीं; विशेषज्ञों की राय और व्यावहारिक संसाधन संकलित किए
अगली समीक्षा तिथि और ट्रिगर: 2026-04-21 या इससे पहले, यदि ES-1/ASTM मानक अपडेट हों, OEM के नए पूरी तरह विद्युत चालित कट-ऑफ़ प्लेटफ़ॉर्म लॉन्च हों, या उद्योग रिपोर्टों में मापी गई स्क्रैप/सटीकता के बेंचमार्क में >10% बदलाव आए।





