
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

A CZ पर्लिन रोल फॉर्मिंग मशीन यह शीट मेटल को लगातार मोड़कर C और Z आकार के पुरलिन बनाने में उपयोगी औद्योगिक उपकरण है। पुरलिन संरचनात्मक स्टील सदस्य होते हैं, जो इमारतों में छत और शीटिंग को सहारा देते हैं। यह उपकरण मानकीकृत पुरलिन का कुशल, बड़े पैमाने पर उत्पादन संभव बनाता है।
CZ Purlin Roll Forming का परिचय
रोल फॉर्मिंग धातु-कार्य की एक प्रक्रिया है, जिसमें शीट मेटल को रोलों के लगातार सेटों से गुज़ारकर विभिन्न प्रोफाइल आकारों में मोड़ा जाता है। C और Z पुरलिन का विशिष्ट अनुप्रस्थ काट छत प्रणालियों को मजबूती और कठोरता देता है।
रोल-फॉर्म किए गए C और Z सेक्शन को बार स्टील के अन्य रूपों पर कई लाभ हैं:
- अधिक मजबूती-से-वजन अनुपात, जिससे संरचनाएँ हल्की और किफायती बनती हैं
- स्थापना में आसानी के लिए मानकीकृत आयाम
- आकर्षक दिखने वाली चिकनी सतहें
- आधुनिक छत सामग्री और तकनीकों के साथ अनुकूलता
A CZ पर्लिन रोल फॉर्मिंग मशीन यह कॉइल स्टील फीड से ठंडे रूप में बने पुरलिन की लगातार लंबाइयाँ तेज़ी से बना सकती है। तैयार सेक्शन स्पष्ट रूप से निर्धारित आयामों के साथ निकलते हैं, जिन्हें संरचनात्मक अखंडता के लिए डिज़ाइन किया जाता है।
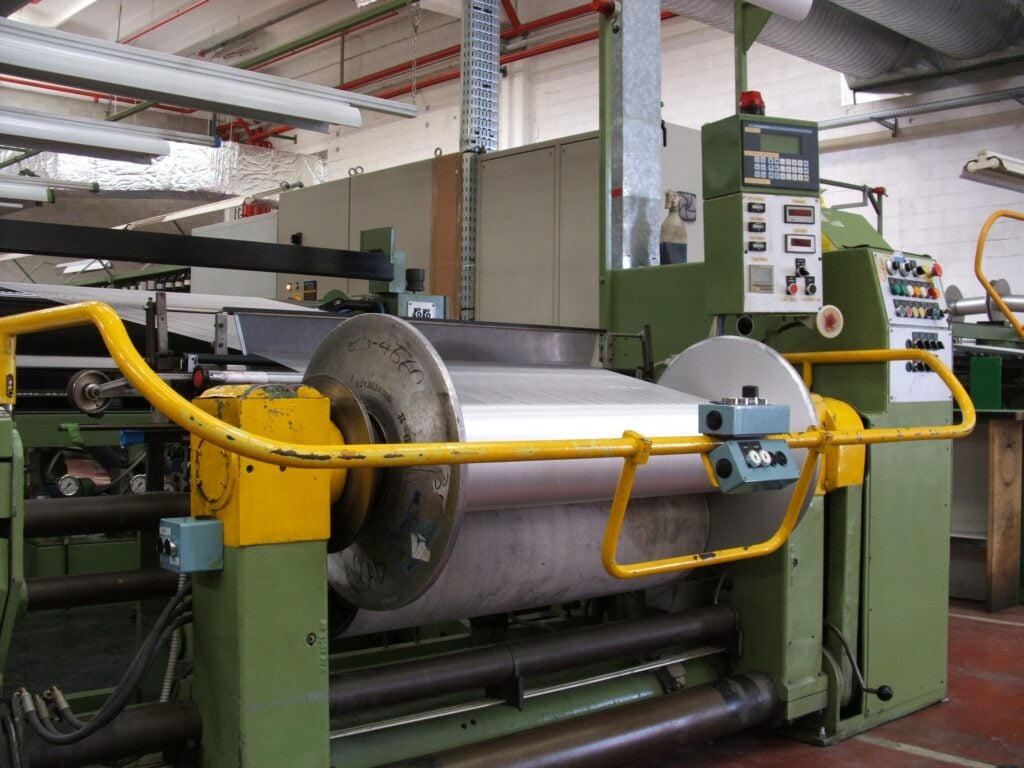
CZ Purlin Roll Forming Machine का कार्य सिद्धांत
CZ पुरलिन रोल फॉर्मिंग मशीन में अलग-अलग कार्यशील हिस्से होते हैं:
- कॉइल खोलना और फीड करना – कॉइल स्टील शीट लोड की जाती है और स्ट्रेटनिंग तंत्र से गुज़ारी जाती है
- रोल फॉर्मिंग – शीट को आकार में क्रमशः मोड़ने के लिए कई रोलिंग स्टेशनों से गुज़ारा जाता है
- कटिंग – बने हुए सेक्शन आवश्यक लंबाई में काटे जाते हैं
- सहारा देना – फॉर्मिंग के दौरान पतली दीवार वाले सेक्शनों को स्थिर रखने के लिए विशेष गाइड होते हैं
- नियंत्रण – सेंसर उत्पादन की निगरानी करते हैं और PLC यूनिट क्रमिक फॉर्मिंग संचालन नियंत्रित करती हैं
रोल टूलिंग बदलकर एक ही मशीन में अलग-अलग पुरलिन आकार और डिज़ाइन बनाए जा सकते हैं। उन्नत यूनिटों में टूल अपने-आप बदलने की क्षमता होती है।
CZ Purlin Roll Forming Machine की विशेषताएँ
- सटीक मशीन किए घटकों वाला भारी वेल्डेड फ्रेम
- रोलर बॉक्स में बेयरिंग पर लगे फॉर्मिंग रोल होते हैं
- सही मात्रा में मोड़ लगाने के लिए समायोज्य फॉर्मिंग असेंबली
- पतली और मोटी सामग्री के लिए रोलर दबाव नियंत्रण
- पतली दीवार वाले सेक्शन संभालने के लिए इनलेट गाइड, सपोर्ट आर्म और एग्ज़िट टेबल
- घिसाव कम करने वाली स्वचालित लुब्रिकेशन प्रणालियाँ
- उत्पादन निगरानी के लिए टचस्क्रीन नियंत्रण पैनल
- लंबाई नियंत्रण के लिए सर्वो इलेक्ट्रिक या हाइड्रॉलिक कट-ऑफ एक्चुएटर
- औद्योगिक नियमों के अनुसार सुरक्षा गार्डिंग
CZ Purlin Roll Forming Machine के पैरामीटर
| पैरामीटर | विवरण |
|---|---|
| उत्पादन गति | 15 m/min तक |
| कच्चे माल की मोटाई | 0.7 mm से 2.0 mm |
| तैयार सेक्शन की ऊँचाई | 50 mm से 400 mm |
| तैयार सेक्शन की चौड़ाई | 30 mm से 250 mm |
| लंबाई क्षमता | आवश्यकता के अनुसार अनुकूलित किया जा सकता है |
| बिजली की खपत | लगभग 25 kW + हर अतिरिक्त फॉर्मिंग स्टेशन के लिए 10 kW |
के औद्योगिक अनुप्रयोग CZ पर्लिन रोल फॉर्मिंग मशीन
CZ पुरलिन रोल फॉर्मिंग मशीनें इन कारखानों में अनिवार्य उपकरण हैं:
- मानकीकृत रूफिंग और वॉलिंग घटकों का निर्माण
- संरचनात्मक C और Z पुरलिन का बड़े पैमाने पर उत्पादन
- निर्माण उद्योग को बने हुए स्टील सेक्शन की आपूर्ति
- रूफ पैनल और मेटल बिल्डिंग निर्माता
- बड़े गोदाम, औद्योगिक संयंत्र और वाणिज्यिक परिसर
लगातार लंबाई वाले पुरलिन तेज़ी से बनाने की क्षमता इन मशीनों को बुनियादी ढाँचे और निर्माण परियोजनाओं के बड़े उत्पादन के लिए आदर्श बनाती है।
-
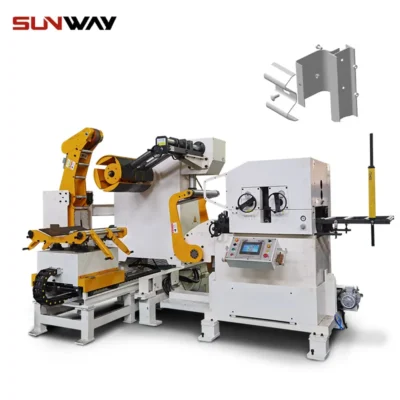 हाईवे गार्डरेल एंड टर्मिनल फॉर्मिंग मशीन अधिक पढ़ें
-
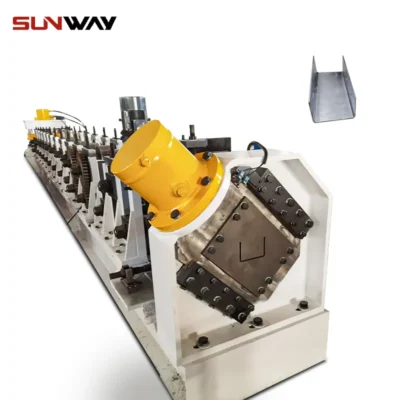 हाईवे U/C पोस्ट रोल फॉर्मिंग मशीन अधिक पढ़ें
-
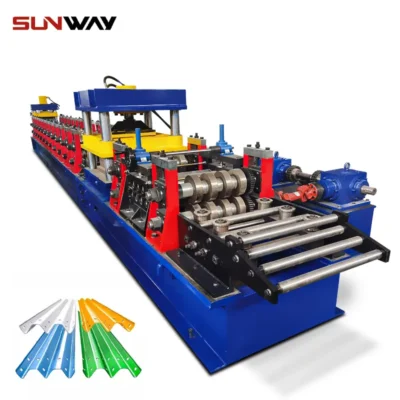 2 वेव्स हाईवे गार्डरेल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 3 वेव्स हाईवे गार्डरेल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 इलेक्ट्रिकल कैबिनेट फ्रेम रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 Din रेल रोल फॉर्मिंग मशीन अधिक पढ़ें
-
 दो वेव हाईवे गार्डरेल मशीन अधिक पढ़ें
-
 तीन वेव हाईवे गार्डरेल मशीन अधिक पढ़ें
-
 केबल लैडर रोल फॉर्मिंग मशीन अधिक पढ़ें
CZ Purlin Roll Forming Machine की कार्य प्रक्रिया
CZ पुरलिन उत्पादन चक्र में कई कार्यात्मक यूनिटों का समन्वित संचालन होता है:
1. सामग्री लोडिंग
- कॉइल स्टील शीट को मैंड्रेल पर लोड किया जाता है
- आगे के सिरे को फीडर तंत्र के साथ संरेखित किया जाता है
- अलग-अलग चौड़ाई और मोटाई संभाली जाती हैं
2. फीडिंग
- मोटर चालित रोलर/स्ट्रेटनिंग मशीन शीट को आगे बढ़ाती है
- तनाव एकसमान बनाए रखा जाता है
- फीड को रोकना/शुरू करना नियंत्रित करता है
3. प्री-फॉर्मिंग
- इनलेट गाइड शीट को स्थिर करके पहले से मोड़ते हैं
- प्रोफाइल फॉर्मिंग के लिए तैयार करते हैं
4. प्रोफाइल फॉर्मिंग
- शीट फॉर्मिंग रोलर्स की श्रृंखला से होकर गुजरती है
- हर स्टेशन पर गणना किए गए मोड़ कोण लगाए जाते हैं
- C और Z अनुप्रस्थ काट क्रमशः बनता है
5. पोस्ट-फॉर्मिंग
- बने पुरलिन को आर्म सहारा देते हैं
- विकृति रोकना
- सटीक कट-ऑफ संभव करना
6. कटिंग
- पुरलिन को निर्धारित लंबाई में काटा जाता है
- हाइड्रॉलिक या सर्वो इलेक्ट्रिक शीयर से
- चक्र अपने-आप फिर शुरू होता है
7. निकास
- सेक्शन संग्रह के लिए टेबल पर रखे जाते हैं
- ऑपरेटर तैयार पुरलिन पैक करता है
CZ Purlin Roll Forming Machine में फॉर्मिंग स्टेशन
फॉर्मिंग स्टेशनों की संख्या अंतिम प्रोफाइल की जटिलता और बने घटकों की गुणवत्ता तय करती है।
| स्टेशन | की जाने वाली प्रक्रिया |
|---|---|
| 1 | प्रवेश पर शीट फीड करता है |
| 2 | रोल शीट को मोड़ना शुरू करते हैं |
| 3 | मूल आकार बनाता है |
| 4 | प्रोफाइल को आगे विकसित करता है |
| 5 | कुल आयाम तय करता है |
| 6 | पुरलिन के आकार का अंतिम कैलिब्रेशन |
| 7-10 | आकार सुधारने और माप तय करने के लिए अतिरिक्त स्टेशन |
अधिक स्टेशन क्रमिक मोड़ की सुविधा देते हैं, जिससे बनी हुई पूरी लंबाई में गुणवत्ता एकसमान रहती है। वे डिज़ाइन विनिर्देशों के अनुसार कड़ी सहनशीलता बनाए रखने में भी मदद करते हैं।
CZ Purlin Roll Forming Machine के घटक
CZ पुरलिन रोल फॉर्मिंग लाइन के मुख्य उप-असेंबली हैं:
1. अनकॉइलर
- कॉइल मैंड्रेल के लिए माउंटिंग स्टैंड
- मोटर चालित कॉइल खोलने का तंत्र
- कई चौड़ाइयों में स्लिटिंग की सुविधा
2. फीडर
- तनाव नियंत्रण के लिए एक्यूमुलेटर
- स्ट्रेटनिंग रोल्स
- सर्वो मोटर ड्राइव
3. फॉर्मिंग असेंबली
- स्टेशनों को थामने वाले हाउसिंग फ्रेम
- भारी-भरकम बेयरिंग ब्लॉक
- टूलिंग – ऊपर और नीचे के रोल
4. पोस्ट-फॉर्मिंग
- विकृति रोकने वाले सपोर्ट आर्म
- आकार स्थिर रखने वाली गाइड प्लेटें
5. कट-ऑफ शीयर
- मजबूत स्टील शीयर फ्रेम
- चलने वाला हाइड्रॉलिक ब्लेड तंत्र
- लंबाई मापन प्रणाली
6. नियंत्रक
- औद्योगिक PC और PLC
- HMI टचस्क्रीन पैनल
- AC ड्राइव पैनल
7. संरचनात्मक फ्रेम
- सटीक मशीन की गई मोटी प्लेटों से बना वेल्डेड ढाँचा
- पार्श्व सहारे और ब्रेस
- आगे और पीछे के प्लेटफ़ॉर्म
CZ Purlin Roll Forming Machine का अनुकूलन
- आवश्यक पुरलिन आकार के अनुसार अनुकूलित टूलिंग
- मोड़ कोण समायोजित करके प्रोफाइल को बारीकी से ट्यून किया जाता है
- जटिलता बदलने के लिए स्टेशनों की संख्या बदली जाती है
- अपस्ट्रीम स्लिटिंग लाइन के साथ अनुकूल
- आवश्यकता के अनुसार लंबाई मापन और कट-ऑफ प्रणाली
- विशेष प्रोफाइल के लिए अतिरिक्त फॉर्मिंग असेंबली
- फॉर्मिंग के बाद पुर्जे संभालने के लिए रोबोटिक प्रणालियाँ
- पूरी तरह इलेक्ट्रिक या हाइड्रॉलिक ड्राइव का चयन
CZ Purlin Tooling के लिए डिज़ाइन गणना
CZ पुरलिन के अनुप्रस्थ काट के लिए कड़े संरचनात्मक मानक होते हैं। टूलिंग डिज़ाइन सटीक गणितीय गणनाओं पर आधारित होता है, जिनमें ये बातें शामिल हैं:
- कोणों सहित अंतिम आकार की ज्यामिति
- बने हुए फ्लैंज की विकसित लंबाई
- शीट की मोटाई और यील्ड स्ट्रेंथ
- लगातार स्टेशनों पर रोलिंग कोण
- बैंड में स्प्रिंगबैक क्षतिपूर्ति
- बनी हुई सतहों के बीच क्लियरेंस
उन्नत सॉफ़्टवेयर क्रमिक रोल फॉर्मिंग प्रक्रिया का सटीक अनुकरण करता है। इससे दोषों से बचने के लिए आवश्यक स्टैंडों की संख्या अनुकूलित की जा सकती है। गुणवत्ता प्रोफाइल के लिए 3D मॉडल किए गए टूल को CNC से बारीक सहनशीलता पर मशीन किया जाता है।
फॉर्म किए गए CZ Purlins का गुणवत्ता निरीक्षण
विनिर्देशों के अनुसार उत्पादन सत्यापित करने के लिए बने CZ पुरलिन की ये जाँचें की जाती हैं:
- आयामी निरीक्षण – अनुप्रस्थ काट के आयाम गेज से मापकर सत्यापित किए जाते हैं
- ज्यामिति जाँच – मरोड़ या विकृति के लिए आकार की जाँच की जाती है
- सतह फिनिश – दृश्य निरीक्षण से चिकनाई का मूल्यांकन किया जाता है
- लंबाई की पुष्टि – स्टील टेप से नमूना लंबाइयाँ जाँची जाती हैं
- कठोरता परीक्षण – पोर्टेबल ड्यूरोमीटर से सामग्री की कठोरता मापी जाती है
- कोटिंग की मोटाई – पेंट किए नमूनों के लिए सूखी फिल्म की मोटाई सुनिश्चित की जाती है
हर बैच से नमूने लेकर सांख्यिकीय गुणवत्ता नियंत्रण लागू किया जाता है। ऑपरेटर भी दोषों की लगातार निगरानी करते हैं।
CZ Purlin Roll Forming में दोष
कुछ संभावित दोष जिनमें सुधारात्मक कार्रवाई चाहिए:
- मरोड़ – फॉर्मिंग के दौरान सेक्शन विकृत हो जाता है
- लहरदार किनारे – शीयर से कटे सिरों पर लहरें पड़ती हैं
- फ्लैंज का मुड़ना – अपर्याप्त सहारे से विकृति होती है
- मोटाई में बदलाव – कॉइल स्टॉक एकसमान न होने के कारण
- सतह के निशान – टूल से निशान या खरोंच पड़ते हैं
- कोणीय विचलन – मोड़ कोण गलत होने से आयाम बदलते हैं
- लंबाई में अंतर – गलत कटऑफ से पुरलिन छोटे रह जाते हैं
दोष विश्लेषण उन कमजोर बिंदुओं की पहचान करता है जिन्हें समायोजित करना है – स्टॉक सामग्री के गुण, टूलिंग डिज़ाइन की समस्याएँ, मशीन कैलिब्रेशन या संचालन पैरामीटर।
CZ Purlin Roll Forming Machines की मूल्य सीमा
अंतरराष्ट्रीय आपूर्तिकर्ताओं की मानक CZ पुरलिन रोल फॉर्मिंग लाइनें लगभग इस मूल्य सीमा में आती हैं:
- कम क्षमता वाली मिनी लाइनें $8,000 से $15,000 तक
- 150 से 300 mm जैसे मध्यम श्रेणी के मॉडल $18,000 से $38,000 तक
- 450 mm या उससे बड़े भारी-भरकम आकार की लाइनें $45,000 से शुरू
- अनुकूलन, स्वचालन और विशेष सुविधाओं के लिए अतिरिक्त शुल्क
घरेलू निर्माता आयात शुल्क और मालभाड़ा बचाकर 35-50% कम कीमत दे सकते हैं, लेकिन गुणवत्ता और तकनीक निम्न हो सकती है।
CZ Purlin Roll Forming Machine की स्थापना और कमीशनिंग
तकनीशियनों द्वारा उचित स्थापना से उत्पादन दक्षता और मशीन की आयु बेहतर रहती है। मुख्य चरण:
- स्थिति और लेवलिंग – कंपन-रोधी पैड का उपयोग करके लाइन को समतल कंक्रीट फर्श पर स्थापित करें
- संरेखण – अनवाइंड और फीड सेक्शन को बाकी फ्रेमों के साथ सटीक रूप से संरेखित करें
- असेंबली – मॉड्यूलर फ्रेम जोड़ें और सभी संरचनात्मक कनेक्शन कसें
- विद्युत – नियंत्रण पैनल तक बिजली की वायरिंग करें; केबल बिछाएँ और अर्थिंग करें
- न्यूमेटिक – संपीड़ित हवा के पाइप को लुब्रिकेशन प्रणालियों से जोड़ें
- परीक्षण रन – क्रमिक संचालन जाँचें और घटकों को ट्यून करें
- टूलिंग सेटअप – प्रोफाइल टूलिंग लगाएँ और स्टेशनों का समायोजन करें
- सुरक्षा – गार्ड और सुरक्षा उपकरण सक्रिय करें तथा क्षेत्र को साफ़ रखें
प्रदर्शन की पुष्टि के लिए अलग-अलग मोटाई और कोटिंग वाली कई कॉइल बैचों से परीक्षण किया जाता है।
CZ Purlin Roll Forming Machine का संचालन
प्रशिक्षित ऑपरेटरों की मानकीकृत कार्य-विधियाँ कुशल संचालन सुनिश्चित करती हैं:
- तेल, घिसाव और रिसाव के लिए मशीन का दृश्य निरीक्षण
- कॉइल के अनुसार नियंत्रण पैनल की रेसिपी से प्रोग्राम चुनना
- पुरलिन टूलिंग लगाना और रोल गैप समायोजित करना
- कॉइल को अनरैवलर पर लोड करना और सिरे को ओपनर में फीड करना
- शीट को स्टैंडों से गुज़ारने के लिए जॉगिंग करना
- स्वचालित रन शुरू करना और पैरामीटर सेट करना
- नियंत्रण पैनल से संचालन और जाँच-बिंदुओं की निगरानी
- बने हुए टुकड़ों का सही ढंग से कन्वेयर पर पहुँचना सुनिश्चित करना
- तैयार सेक्शनों को नियमित रूप से इकट्ठा करना
- दोषों के लिए दृश्य जाँच
- समय-समय पर आयाम मापना
- प्रोग्राम किए गए स्टॉप के लिए संकेत देना
- विराम के दौरान निर्धारित रखरखाव करना
- डाउनटाइम या दोषों का विश्लेषण करना
- सुधार के लिए प्रतिक्रिया देना
CZ Purlin Roll Forming Machine का रखरखाव
अधिकतम प्रदर्शन के लिए निवारक रखरखाव आवश्यक है। रोज़ाना और साप्ताहिक देखभाल में शामिल हैं:
- असेंबली से धूल, तेल और गंदगी साफ़ करना
- तापमान या कंपन से रोलर बेयरिंग की स्थिति जाँचना
- गियर का घिसाव और बैकलैश देखना
- ढीले फाउंडेशन बोल्ट कसना
- बेल्ट का तनाव और चेन-स्प्रॉकेट समायोजित करना
- चलते जोड़ों को ग्रीस से लुब्रिकेट करना
- हाइड्रॉलिक तेल का स्तर फिर भरना
- विद्युत टर्मिनल और कनेक्शन जाँचना
- आपातकालीन स्टॉप सुरक्षा सर्किट का परीक्षण करना
- ड्राइव लोड और ओवरलोड के संकेत देखना
- गतिशील पुर्जों से आने वाली असामान्य आवाज़ों पर ध्यान देना
- ओवरहॉल के लिए निर्धारित यूनिटों का रिकॉर्ड रखना
निर्धारित पुर्जा प्रतिस्थापन के साथ अच्छी तरह रखरखाव किया गया उपकरण उत्पादन बढ़ाता है और खराबियाँ घटाता है।
CZ Purlin Roll Forming Machine के लिए आपूर्तिकर्ता का चयन
आपूर्तिकर्ता चुनते समय महत्वपूर्ण बातें:
तकनीकी कारक
- ऐसे रोल फॉर्मर दुनिया भर में देने का अनुभव
- आवश्यक उत्पादन मात्रा देने की क्षमता
- उपयोग की गई सामग्री और घटकों की गुणवत्ता
- निर्मित पुर्जों की सटीकता और फिनिश
- सुचारु संचालन के लिए समग्र संरचनात्मक स्थिरता
- उन्नत एकीकृत नियंत्रण प्रणालियाँ
- सेवा सहायता की प्रतिबद्धता
व्यावसायिक कारक
- दी जा रही गुणवत्ता के अनुरूप उचित मूल्य
- LC सहित भुगतान विकल्प और शर्तें
- तकनीकी प्रश्नों के प्रति तत्परता
- परीक्षण ऑर्डर देने की सहमति
- शिपिंग, कर और शुल्क की स्पष्ट जानकारी
- पिछले ग्राहकों से संदर्भ जाँचें
फैक्टरी देखने से निर्माण प्रक्रियाओं, गुणवत्ता नियंत्रण और R&D ढाँचे का आकलन किया जा सकता है।
के फायदे और नुकसान CZ पर्लिन रोल फॉर्मिंग मशीन
लाभ
- 15 m/min तक की उच्च उत्पादन दर
- प्रति टन सामग्री कम संचालन लागत
- पूरी लंबाई में एकसमान गुणवत्ता
- मानकों के अनुरूप आयामी सटीकता
- विभिन्न प्रोफाइल के लिए बदली जा सकने वाली टूलिंग
- प्रेस ब्रेक की तुलना में कम रखरखाव
- कम जगह लेने वाला कॉम्पैक्ट लेआउट
- श्रम घटाने के लिए पूर्ण स्वचालन
- बिना तेज़ किनारों वाली सुरक्षित बंद फॉर्मिंग
- कम कीमत पर मानक मॉडल जल्दी उपलब्ध
- आकारों के कई अनुकूलन संभव
- अपस्ट्रीम और डाउनस्ट्रीम प्रक्रियाओं के साथ एकीकृत
सीमाएं
- उच्च प्रारंभिक पूंजी निवेश
- जटिल प्रोग्रामिंग और सेटअप
- समतल और लेवल किए फर्श की आवश्यकता
- संचालन के लिए प्रशिक्षित कर्मचारियों की आवश्यकता
- दोष होने पर उत्पादन में नुकसान
- टूल बदलने के लिए विशेष क्रेन की आवश्यकता
- कॉइल को हाथ से फीड और अनलोड करना
- सीमित मोटाई और चौड़ाई क्षमता
अक्सर पूछे जाने वाले प्रश्न
Q: C और Z पुरलिन में क्या अंतर है?
A: C सेक्शन का अनुप्रस्थ काट C आकार का होता है और उसके होंठ अंदर की ओर होते हैं, जबकि Z सेक्शन के होंठ बाहर की ओर होते हैं। इस दिशा के कारण संरचनात्मक क्षमता में अंतर आता है।
Q: पुरलिन रोल फॉर्मिंग में कौन-सी सामग्री इस्तेमाल की जा सकती है?
A: आम तौर पर हॉट-डिप गैल्वनाइज़्ड स्टील और कोल्ड-रोल्ड स्टील कॉइल इस्तेमाल की जाती हैं। एल्युमिनियम, स्टेनलेस स्टील और पेंट की हुई कॉइल भी बनाई जा सकती हैं।
Q: मशीन की उत्पादन गति किन बातों से तय होती है?
A: सामग्री की मोटाई, यील्ड स्ट्रेंथ, पास की संख्या, पुर्जे की लंबाई, टूलिंग डिज़ाइन और मुख्य ड्राइव मोटर की शक्ति जैसे पैरामीटर अधिकतम गति को प्रभावित करते हैं।
Q: संचालन लागत की गणना कैसे करें?
A: मशीन में शुरुआती निवेश, सुविधाओं और श्रम जैसी स्थिर लागतों पर विचार करें। परिवर्तनीय लागतों में सामग्री की खपत दर, प्रति घंटे यूटिलिटी और रखरखाव के पुर्जे/सेवा शामिल हैं।
Q: ऑपरेटरों को कौन-से सुरक्षा उपकरण पहनने चाहिए?
A: मशीन के आसपास काम करते या चलती मशीन का रखरखाव करते समय आवश्यक PPE में सुरक्षा जूते, दस्ताने, कानों की सुरक्षा, चश्मा और सिर की सुरक्षा शामिल हैं।
Q: पुरलिन रोल फॉर्मिंग के कुछ प्रमुख दोष कौन-से हैं?
A: मुड़े हुए प्रोफाइल, आयामी बदलाव, फ्लैंज की विकृति, लंबाई में धनुषाकार झुकाव और कोण वाले पैरों की विकृति ऐसे आम दोष हैं जिनकी समस्या-निवारण जाँच चाहिए।
Q: पूरी लाइन के लिए कितनी जगह चाहिए?
A: इन-लाइन उपकरण के लिए लगभग 5-10 मीटर चौड़ाई और आवश्यक सामान्य प्रोफाइल लंबाइयों के लिए 5-8 मीटर लंबाई चाहिए। सामग्री संभालने के लिए ऊँचाई 6 मीटर रखें।
Q: मैनुअल, अर्ध-स्वचालित और स्वचालित मॉडल में क्या अंतर है?
A: मैनुअल मॉडल में कॉइल लोड करना, शीट फीड करना और सेक्शन उतारना हाथ से होता है। अर्ध-स्वचालित मॉडल में लोडिंग और अनलोडिंग मैनुअल, जबकि उत्पादन स्वचालित होता है। पूरी तरह स्वचालित मॉडल में बिना हाथ लगाए संचालन के लिए रोबोटिक्स और कन्वेयर होते हैं।
रोल फॉर्मिंग के बारे में अधिक जानें
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1) क्या एक CZ पुरलिन रोल फॉर्मिंग मशीन अपने-आप C और Z प्रोफाइल के बीच बदल सकती है?
- हाँ। आधुनिक “C/Z क्विक-चेंज” लाइनें 2–8 मिनट में, बिना हाथ से रोल बदले, C ↔ Z बदलने के लिए सर्वो-समायोज्य स्टैंड और घूमने/पलटने वाली टूलिंग इस्तेमाल करती हैं। बदलाव के बाद वेब/फ्लैंज आयामों की पुनरावृत्ति जाँचें।
2) तेज़ गति से CZ उत्पादन के लिए कौन-से कॉइल विनिर्देश सबसे अच्छे हैं?
- सामान्य विनिर्देश: गैल्वनाइज़्ड स्टील S350–S550 (ASTM A1011/A653 Grade 50–80; EN S350GD–S550GD), 0.7–2.5 mm मोटाई और 300–600 MPa यील्ड। कॉइल क्राउन ≤0.5 mm और समतलता वर्ग I/II से 30+ m/min पर आयामी स्थिरता बेहतर होती है।
3) CZ पुरलिन में छेदों के पैटर्न और स्लॉट कैसे बनाए जाते हैं?
- इनलाइन सर्वो-पंचिंग (फॉर्मिंग से पहले) से ±0.5–1.0 mm की वास्तविक स्थिति सहनशीलता मिलती है और होंठों के साथ रजिस्ट्रेशन बना रहता है। छोटे बैच या बहुत बदलते पैटर्न के लिए ऑफलाइन टरेट या लेज़र उपयुक्त है।
4) लंबे पुरलिन में मरोड़ और धनुषाकार झुकाव कैसे कम करें?
- इनलेट लेवलिंग, सममित फ्लावर डिज़ाइन, संतुलित पास रिडक्शन, एंटी-ट्विस्ट होल्ड-डाउन और 5–7 रोल बैंक वाले पोस्ट-स्ट्रेटनर का उपयोग करें। लुब्रिकेंट की परत एकसमान रखें और लेज़र ट्रैकर से स्टैंड संरेखण की निगरानी करें।
5) तैयार पुरलिन को किन मानकों के अनुरूप होना चाहिए?
- सामग्री/कोटिंग: ASTM A653, EN 10346; संरचनात्मक डिज़ाइन: AISI S100, EN 1993-1-3; सहनशीलता: ISO 9001 के अनुरूप कंपनी QMS; मशीन सुरक्षा: नियंत्रणों के लिए ISO 13849-1/IEC 62061 और गार्डिंग के लिए ISO 14120।
CZ Purlin Roll Forming Machines के लिए 2025 के उद्योग रुझान
- तेज़ बदलाव प्रणालियाँ: सर्वो फ्लिप/रोटरी-डाइ प्रणालियों का व्यापक उपयोग C↔Z बदलाव को 3–10 मिनट तक घटाता है और OEE को 6–12% बढ़ाता है।
- अधिक-मजबूती वाली कॉइल: स्पैन से समझौता किए बिना प्रति इमारत स्टील का भार 8–15% घटाने के लिए S450–S550 ग्रेड का उपयोग बढ़ रहा है।
- डिजिटल पास डिज़ाइन और इनलाइन विज़न: AI-सक्षम कैमरा/लेज़र से होंठ, वेब और छेद की स्थिति मापने पर पहली जाँच का स्क्रैप ~1–2% तक घटता है।
- ऊर्जा अनुकूलन: रीजेनेरेटिव ड्राइव और स्मार्ट आइडल प्रति उत्पादित मीटर ऊर्जा तीव्रता 10–20% घटाते हैं।
- ट्रेसबिलिटी और BIM एकीकरण: पुरलिन पर QR/Datamatrix से लॉट, स्टील ग्रेड और छेद पैटर्न अंकित किए जाते हैं; स्थापना की सटीकता के लिए डेटा BIM मॉडल से जुड़ता है।
- कोटिंग में बदलाव: तटीय/संक्षारक वातावरण में Zn-Al-Mg (जैसे ZM250–ZM310) का उपयोग बढ़ रहा है, जिससे रखरखाव के अंतराल लंबे होते हैं।
2025 बेंचमार्क और केपीआई
| मीट्रिक | २०२३ सामान्य | 2025 सर्वश्रेष्ठ-इन-क्लास | सक्षमकर्ता | सांकेतिक स्रोत |
|---|---|---|---|---|
| बदलाव (C ↔ Z) | 20–45 मिनट | 3–10 मिनट | सर्वो से घूमने वाली टूलिंग, HMI रेसिपी | एसएमई; ओईएम डेटाशीट |
| लाइन गति (1.5 mm S350) | 12–20 m/min | 25–40 m/min | कम जड़त्व वाले स्टैंड, सर्वो कटऑफ | The Fabricator; FMA |
| पहले नमूने का स्क्रैप | 3–51टीपी3टी | 1–21टीपी3टी | डिजिटल फ्लावर, इनलाइन विज़न | data M; UBECO |
| छेद की स्थिति की सहनशीलता | ±1.5 mm | ±0.5–0.8 mm | सर्वो पंच और विज़न फ़ीडबैक | Keyence; Micro-Epsilon |
| ऊर्जा उपयोग (kWh/ton) | 90–120 | 70–95 | VFDs, regen, स्मार्ट आइडल | U.S. DOE AMO |
| S450+ कॉइल का हिस्सा | ~30% | 45–60% | वजन घटाना, मानक | Eurostat; उद्योग रिपोर्टें |
प्रामाणिक संदर्भ:
- AISI S100 कोल्ड-फॉर्म्ड स्टील डिज़ाइन: https://www.buildusingsteel.org
- EN 1993-1-3 (Eurocode 3): https://standards.iteh.ai
- ASTM A653/A1011: https://www.astm.org
- The Fabricator (रोल फॉर्मिंग): https://www.thefabricator.com/topic/roll-forming
- FMA (Fabricators & Manufacturers Association): https://www.fmamfg.org
- U.S. DOE उन्नत विनिर्माण कार्यालय: https://www.energy.gov/eere/amo/advanced-manufacturing
- डेटा M (COPRA RF): https://www.datam.de/en/copra
- UBECO PROFIL: https://www.ubeco.com
नवीनतम अनुसंधान मामले
केस स्टडी 1: C/Z लाइन को 8-मिनट के स्वचालित बदलाव में अपग्रेड करना (2025)
- पृष्ठभूमि: एक मेटल बिल्डिंग आपूर्तिकर्ता को औसतन 32 मिनट का बदलाव समय झेलना पड़ता था, जिससे मौसमी मांग के चरम पर समय पर शिपमेंट चूक जाते थे।
- समाधान: सर्वो रोटेटिंग कैसेट टूलिंग रेट्रोफिट की गई, कैमरा सत्यापन वाला इनलाइन सर्वो-पंच जोड़ा गया, और डिजिटल पास डिज़ाइन तथा HMI रेसिपी लाइब्रेरी लागू की गई।
- परिणाम: बदलाव समय 8 मिनट हुआ; OEE +9.6%; पहली जाँच का स्क्रैप 4.1% → 1.6%; छेद से वेब का ऑफ़सेट ±1.4 mm से सुधरकर ±0.7 mm हुआ; निवेश की भरपाई 11 महीनों में हुई।
केस स्टडी 2: तटीय संयंत्रों में Zn-Al-Mg के साथ उच्च-मजबूती S550 (2024)
- पृष्ठभूमि: एक डेवलपर समुद्र-तटीय गोदामों के लिए 12% स्टील भार घटाने का लक्ष्य रखते हुए अधिक लंबा स्पैन और जंग प्रतिरोध चाहता था।
- समाधान: S550 ZM310 कॉइल अपनाई गईं; स्प्रिंगबैक की दोबारा गणना की गई, लिप पास समायोजित किए गए और स्ट्रेटनर अपग्रेड किया गया; नमक-छिड़काव QA और कोटिंग माइक्रोक्रैक जाँच जोड़ी गई।
- परिणाम: प्रति इमारत भार 13.2% घटा; त्वरित संक्षारण परीक्षणों में Z275 की तुलना में लाल जंग आने में >2× देरी हुई; कोटिंग उखड़े बिना 28 m/min गति बनी रही; 20 वर्षों में जीवन-चक्र लागत 10.5% घटी।
विशेषज्ञों की राय
- Dr. Emily Korsgaard, वरिष्ठ संरचनात्मक इंजीनियर, Steel Construction Institute (SCI)
- दृष्टिकोण: “CZ पुरलिन के लिए S450–S550 पर जाने में यूरोकोड सेवा-योग्यता सीमाएँ पूरी करने हेतु स्प्रिंगबैक और होंठ की ज्यामिति का नियंत्रण अहम है। मुख्य आयामों पर प्रक्रिया क्षमता CpK ≥ 1.33 चाहिए।”
- स्रोत: https://www.steel-sci.com
- Paolo Ricci, उत्पाद प्रबंधक, UBECO PROFIL
- दृष्टिकोण: “डिजिटल फ्लावर डिज़ाइन और स्वचालित स्टैंड पोज़िशनिंग से कमीशनिंग छोटी होती है और परीक्षण स्क्रैप आधा घटता है, खासकर अनेक छेद पैटर्न वाले मिश्रित C/Z परिवारों में।”
- स्रोत: https://www.ubeco.com
- Linda Zhao, ऑटोमेशन निदेशक, data M (COPRA RF)
- दृष्टिकोण: “क्लोज़्ड-लूप पंच पोज़िशनिंग से जुड़ा इनलाइन विज़न CZ पुरलिन रोल फॉर्मिंग मशीनों में मानक बन रहा है; 30+ m/min पर ±0.5 mm छेद-सटीकता पाने का यह सबसे तेज़ तरीका है।”
- स्रोत: https://www.datam.de/en/copra
व्यावहारिक उपकरण/संसाधन
- पास डिज़ाइन और सिमुलेशन: COPRA RF (data M) https://www.datam.de/en/copra; UBECO PROFIL https://www.ubeco.com
- मानक और डिज़ाइन: AISI S100 संसाधन https://www.buildusingsteel.org; Eurocode 3 की जानकारी https://standards.iteh.ai
- इनलाइन निरीक्षण हार्डवेयर: Keyence विज़न सिस्टम https://www.keyence.com; Micro-Epsilon लेज़र सेंसर https://www.micro-epsilon.com
- कॉइल और कोटिंग मार्गदर्शन: European Coil Coating Association https://www.ecca.eu; WorldAutoSteel से गैल्वनाइज़्ड स्टील डेटा शीट https://www.worldautosteel.org
- रखरखाव/CMMS: Fiix https://www.fiixsoftware.com; UpKeep https://www.onupkeep.com
- सुरक्षा और कार्यात्मक सुरक्षा: Pilz ISO 13849 गाइड https://www.pilz.com; OSHA मशीन गार्डिंग eTool https://www.osha.gov/etools/machine-guarding
अंतिम अपडेट: 2025-10-27
परिवर्तन-लेख: CZ पुरलिन रोल फॉर्मिंग मशीनों के लिए 5 लक्षित FAQs जोड़े गए; KPI तालिका और विश्वसनीय स्रोतों सहित 2025 के रुझान जोड़े; दो हालिया केस स्टडी दीं; विशेषज्ञ दृष्टिकोण शामिल किए; उपयोगी टूल और संसाधन संकलित किए
अगली समीक्षा तिथि और ट्रिगर: 2026-04-30 को या उससे पहले समीक्षा करें, यदि बदलाव में > 15 min लगें, पहली जाँच का स्क्रैप > 2.5% हो, इनलाइन छेद सहनशीलता ±1.0 mm से अधिक बिगड़े, या अनियोजित डाउनटाइम 6 hrs/month से अधिक हो





