
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

A C पर्लिन रोल फॉर्मिंग मशीन यह स्टील संरचना और धातु भवन उद्योग में सबसे आवश्यक उपकरणों में से एक है, जो निरंतर ठंडे रोल फॉर्मिंग प्रक्रिया के माध्यम से फ्लैट स्टील कॉइल्स को सटीक रूप से आकारित C-सेक्शन पर्लिन में परिवर्तित करता है। यह समझना कि यह मशीन कैसे काम करती है, इसमें कौन-कौन से घटक शामिल हैं, और कौन-सी विशिष्टताएँ सबसे अधिक महत्वपूर्ण हैं, खरीदारों को आत्मविश्वासपूर्ण निवेश निर्णय लेने में मदद कर सकता है—चाहे वे एक नई उत्पादन लाइन स्थापित कर रहे हों या मौजूदा क्षमता का उन्नयन कर रहे हों। यह मार्गदर्शिका C पर्लिन रोल फॉर्मिंग मशीन के प्रत्येक महत्वपूर्ण पहलू को विस्तार से समझाती है ताकि खरीद प्रबंधक, संयंत्र इंजीनियर और स्टील फैब्रिकेशन व्यवसाय के मालिक स्पष्टता के साथ मूल्यांकन, तुलना और सही उपकरण का चयन कर सकें।.
यदि आप वर्तमान में सी पर्लिन रोल फॉर्मिंग मशीन की सोर्सिंग कर रहे हैं या एक पूरी पर्लिन उत्पादन लाइन की योजना बना रहे हैं, हमारी टीम से संपर्क करें SUNWAY में पेशेवर मशीन चयन मार्गदर्शन, कस्टम लाइन कॉन्फ़िगरेशन, और प्रतिस्पर्धी मूल्य निर्धारण के लिए, जो 20 से अधिक वर्षों के कोल्ड रोल फॉर्मिंग उपकरण निर्माण और वैश्विक निर्यात अनुभव से समर्थित है।.
सी पर्लिन रोल फॉर्मिंग मशीन क्या है?
सी पर्लिन रोल फॉर्मिंग मशीन एक विशेष ठंडा फॉर्मिंग सिस्टम है जिसे हॉट-रोल्ड या गैल्वनाइज्ड स्टील कॉइल्स से C-आकार के स्टील पर्लिन बनाने के लिए डिज़ाइन किया गया है। सी पर्लिन प्री-इंजीनियर्ड स्टील भवनों में महत्वपूर्ण संरचनात्मक सदस्य के रूप में कार्य करते हैं, जो रूफ पैनलों, वॉल क्लैडिंग और मेज़ानाइन फ्लोर के लिए समर्थन प्रदान करते हैं। यह मशीन बिना किसी ऊष्मा के उपयोग के, सटीक रूप से डिज़ाइन किए गए रोलर स्टेशनों की एक श्रृंखला के माध्यम से स्टील स्ट्रिप को क्रमिक रूप से मोड़कर अंतिम C प्रोफ़ाइल—जिसमें वेब, फ्लैंज और लिप रिटर्न शामिल हैं—प्राप्त करती है।.
C पर्लिन की मांग व्यावहारिक रूप से दुनिया भर के हर निर्माण बाजार में है, वाणिज्यिक गोदामों और औद्योगिक संयंत्रों से लेकर कृषि भवनों और सौर कारपोर्ट संरचनाओं तक। चूंकि पर्लिन को सख्त आयामी सहनशीलता और भार वहन आवश्यकताओं को पूरा करना होता है, फॉर्मिंग मशीन की सटीकता, कठोरता और नियंत्रण प्रणाली की गुणवत्ता तैयार उत्पाद के संरचनात्मक प्रदर्शन को सीधे प्रभावित करती है। एक अच्छी तरह से निर्मित सी पर्लिन रोल फॉर्मिंग मशीन आमतौर पर सामग्री की मोटाई और प्रोफ़ाइल की जटिलता के आधार पर प्रति मिनट 10–25 मीटर की गति से प्रोफ़ाइल बनाती है।.
एक समर्पित C पर्लिन मशीन को सामान्य-उद्देश्यीय रोल फॉर्मर्स से जो बात अलग बनाती है, वह है पर्लिन कनेक्शन पैटर्न के लिए विशेष रूप से कॉन्फ़िगर किए गए पंचिंग, नॉचिंग और हाइड्रोलिक कटिंग स्टेशनों का एकीकरण। ये सुविधाएँ मशीन को पहले से पंच किए गए बोल्ट होल्स और सटीक रूप से काटी गई लंबाइयों के साथ इंस्टॉल करने के लिए तैयार पर्लिन प्रदान करने में सक्षम बनाती हैं, जिससे निर्माण स्थल पर द्वितीयक प्रसंस्करण समाप्त हो जाता है और परियोजना श्रम लागत में महत्वपूर्ण कमी आती है।.
सी पर्लिन रोल फॉर्मिंग मशीन कैसे काम करती है?
C पर्लिन मशीन का कार्य सिद्धांत निरंतर ठंडे रोल फॉर्मिंग पर आधारित है—एक धातु आकार देने की प्रक्रिया जिसमें एक सपाट स्टील पट्टी क्रमशः कई जोड़ी आकारित रोलर्स के बीच से गुजरती है, प्रत्येक स्टेशन पट्टी को लक्ष्य क्रॉस-सेक्शनल प्रोफ़ाइल के करीब मोड़ता है जब तक कि अंतिम C आकार प्राप्त नहीं हो जाता। फॉर्मिंग के दौरान कोई ऊष्मा नहीं दी जाती; स्टील को पूरी तरह से कमरे के तापमान पर यांत्रिक दबाव द्वारा आकार दिया जाता है।.
यह प्रक्रिया तब शुरू होती है जब एक स्टील कॉइल को डीकोइलर पर लोड किया जाता है और स्ट्रिप को गाइड प्लेटफ़ॉर्म में डाला जाता है, जो पहले फॉर्मिंग स्टेशन में प्रवेश करने से पहले सामग्री को केंद्रित और समतल करता है। जैसे-जैसे स्ट्रिप आमतौर पर 12–18 रोलर स्टेशनों से होकर गुजरती है, फ्लैट शीट धीरे-धीरे मुड़ी जाती है: पहले फ्लैंज उठाए जाते हैं, फिर लिप रिटर्न बनते हैं, जिससे विशिष्ट C-आकार का क्रॉस-सेक्शन तैयार होता है। प्रत्येक रोलर जोड़ी को एक विशिष्ट मोड़ कोण लागू करने के लिए सटीक रूप से मशीन किया जाता है, जिससे विकृतिकरण समान रूप से वितरित होता है और तैयार प्रोफ़ाइल में दरार, विकृति या स्प्रिंग-बैक को रोका जा सके।.
फॉर्मिंग स्टेशनों के बीच या बाद में, एकीकृत पंचिंग इकाइयाँ पूर्व-प्रोग्राम किए गए पैटर्न के अनुसार बोल्ट छेद और सर्विस उद्घाटन बनाती हैं, जबकि एक हाइड्रोलिक शीयरिंग सिस्टम लाइन को रोके बिना निर्दिष्ट लंबाई तक बने हुए पर्लिन को काटता है। पूरी प्रक्रिया—कोइल फीडिंग से लेकर फॉर्मिंग, पंचिंग, कटिंग और डिस्चार्ज तक—एक पीएलसी-आधारित नियंत्रण प्रणाली द्वारा टचस्क्रीन एचएमआई के साथ समन्वित की जाती है, जिससे ऑपरेटर प्रोफ़ाइल आयाम, छेद पैटर्न और बैच मात्राएँ पूरी तरह स्वचालित उत्पादन के लिए इनपुट कर सकता है।.
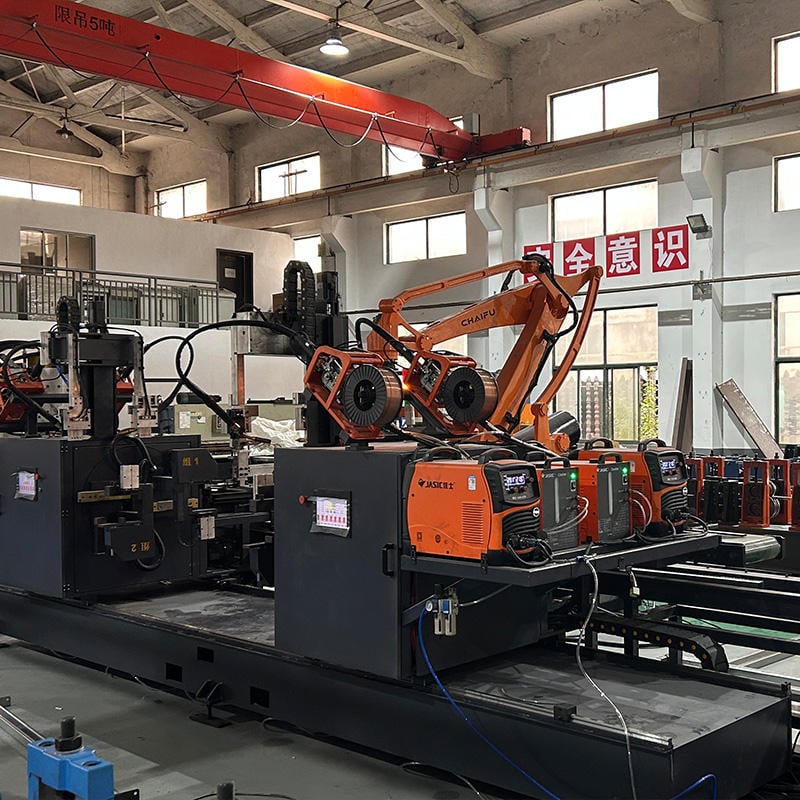
सी पर्लिन रोल फॉर्मिंग मशीन के 7 मुख्य घटक
एक C पर्लिन रोल फॉर्मिंग मशीन में आमतौर पर सात मुख्य उप-प्रणालियाँ होती हैं: डीकोइलर, गाइड प्लेटफ़ॉर्म, रोल फॉर्मिंग स्टेशन, पंचिंग यूनिट, हाइड्रोलिक कटिंग सिस्टम, PLC नियंत्रण प्रणाली, और रन-आउट टेबल। प्रत्येक घटक उत्पादन की सटीकता, गति और विश्वसनीयता सुनिश्चित करने में एक विशिष्ट भूमिका निभाता है। नीचे दी गई तालिका इन C पर्लिन मशीन घटकों और उनके प्राथमिक कार्यों का सारांश प्रस्तुत करती है।.
| घटक | मुख्य कार्य | मुख्य विनिर्देश |
|---|---|---|
| डीकोइलर (अनकोइलर) | लगातार फीडिंग के लिए स्टील कॉइल को पकड़ता और खोलता है। | क्षमता: 3–6 टन; कॉइल आंतरिक व्यास 450–530 मिमी |
| मार्गदर्शक मंच | स्ट्रिप को केंद्रित करता है, स्तर निर्धारित करता है और उसे फॉर्मिंग स्टेशनों में भेजता है। | समायोज्य मार्गदर्शक रोलर्स; सर्वो या गियर फीडिंग |
| रोल फॉर्मिंग स्टेशन | समतल पट्टी को क्रमबद्ध रूप से C-प्रोफ़ाइल आकार में मोड़ें। | 12–18 स्टेशन; Cr12MoV से कठोर किए गए रोलर्स (HRC 58–62) |
| पंचिंग इकाई | वेब और फ्लैंज में बोल्ट होल और सर्विस ओपनिंग बनाता है। | हाइड्रोलिक पंच; कई डाई सेट; प्रोग्रामेबल पैटर्न |
| हाइड्रोलिक कटिंग सिस्टम | शियर्स ने बिना लाइन स्टॉपेज के निर्दिष्ट लंबाइयों तक पर्लिन काटने का काम किया। | कटिंग सहनशीलता ±1 मिमी; ब्लेड की सामग्री: Cr12 टूल स्टील |
| PLC नियंत्रण प्रणाली | पूरे C प्यूरलिन रोल फॉर्मिंग मशीन के संचालन को स्वचालित करता है। | पीएलसी + एचएमआई टचस्क्रीन; रेसिपी भंडारण; एन्कोडर फीडबैक |
| रन-आउट तालिका | संकलन/स्टैकिंग के लिए तैयार पर्लिन प्राप्त करता है और उनका समर्थन करता है। | रोलर कन्वेयर या सपाट मेज़; सामान्यतः 6–12 मीटर लंबाई |
यह तालिका प्रत्येक उपप्रणाली का समग्र मशीन प्रदर्शन में योगदान का त्वरित संदर्भ प्रदान करती है। खरीदारों को रोलर सामग्री की ग्रेड, पीएलसी ब्रांड की विश्वसनीयता और हाइड्रोलिक सिस्टम के दबाव रेटिंग पर विशेष ध्यान देना चाहिए, क्योंकि ये कारक प्रोफ़ाइल सटीकता, मशीन की आयु और उपकरण के सेवा जीवन के दौरान रखरखाव लागत को सबसे प्रत्यक्ष रूप से प्रभावित करते हैं।.
डीकोइलर और गाइड सिस्टम
डिकोइलर—जिसे अनकोइलर भी कहा जाता है—हर सी पर्लिन उत्पादन लाइन का शुरुआती बिंदु है। यह एक मैंड्रेल पर स्टील कॉइल (आमतौर पर 3 से 6 टन) को पकड़ता है और इसे फॉर्मिंग लाइन के साथ समन्वित नियंत्रित गति से खोलता है। मैनुअल डिकोइलर छोटे संचालन के लिए उपयुक्त होते हैं, जबकि उच्च-मात्रा उत्पादन के लिए कॉइल कारों वाले हाइड्रोलिक डिकोइलर को प्राथमिकता दी जाती है क्योंकि वे तेज़ कॉइल परिवर्तन की अनुमति देते हैं और मैनुअल हैंडलिंग के जोखिम को कम करते हैं। तत्पश्चात आने वाला गाइड प्लेटफ़ॉर्म समायोज्य रोलर्स का उपयोग करके स्ट्रिप को केंद्र में लाता है और किसी भी पार्श्वीय विचलन को ठीक करता है, जिससे यह सुनिश्चित होता है कि सामग्री पहली फॉर्मिंग स्टेशन में पूरी तरह से संरेखित होकर प्रवेश करे।.
रोल फॉर्मिंग स्टेशन
फॉर्मिंग सेक्शन किसी भी C-प्यूरलिन रोल फॉर्मिंग मशीन का हृदय होता है। इसमें 12 से 18 स्टेशन होते हैं (जटिल प्रोफाइल के लिए और अधिक), प्रत्येक स्टेशन में ऊपरी और निचले रोलर्स की एक जोड़ी होती है, जो कठोर शाफ्टों पर लगे होते हैं और भारी-भरकम बेयरिंग हाउसिंग द्वारा समर्थित होते हैं। रोलर की सामग्री गुणवत्ता का एक महत्वपूर्ण संकेतक है—शीर्ष स्तरीय मशीनें अधिकतम घिसाव प्रतिरोध के लिए HRC 58–62 तक क्वेंच और टेम्पर किए गए Cr12MoV या GCr15 टूल स्टील का उपयोग करती हैं। स्टेशन एक मुख्य मोटर (आमतौर पर 15–22 kW) द्वारा चेन या गियरबॉक्स ट्रांसमिशन सिस्टम के माध्यम से संचालित होते हैं, जो सभी स्टेशनों पर समान फॉर्मिंग बल प्रदान करता है।.
पंचिंग और हाइड्रोलिक कटिंग सिस्टम
पंचिंग इकाई को फ्लैट या आंशिक रूप से निर्मित पट्टी में छेद बनाने के लिए फॉर्मिंग सेक्शन से पहले या उसके भीतर स्थापित किया जाता है। 8–16 MPa पर संचालित हाइड्रोलिक पंच संरचनात्मक बोल्टिंग के लिए स्वच्छ, बिना बर् के छेद प्रदान करते हैं। विभिन्न छेद आकारों और पैटर्न के लिए डाई सेट बदले जा सकते हैं। अंतिम फॉर्मिंग स्टेशन के बाद स्थित हाइड्रोलिक कटिंग सिस्टम फ्लाइंग शीयर या पोस्ट-कट विधि का उपयोग करके निरंतर निर्मित पट्टी को अलग-अलग पर्लिन लंबाइयों में काटता है। गुणवत्तापूर्ण मशीनों के लिए ±1 मिमी की कटिंग टॉलरेंस मानक होती है, और ब्लेड असेंबली आमतौर पर पुनः धार देने के अंतरालों के बीच लंबे सेवा जीवन के लिए Cr12 हार्डन किए गए टूल स्टील से बनी होती है।.
पीएलसी नियंत्रण प्रणाली और रन-आउट टेबल
आधुनिक C-पर्लिन रोल फॉर्मिंग मशीनें PLC नियंत्रण प्रणालियों—आमतौर पर Siemens, Delta, या Panasonic—पर निर्भर करती हैं, जिन्हें ऑपरेटर इंटरैक्शन के लिए रंगीन टचस्क्रीन HMI पैनलों के साथ जोड़ा जाता है। PLC रोटरी एन्कोडर के माध्यम से कॉइल फीड लंबाई मापन, पंचिंग स्थिति अनुक्रमण, कटिंग लंबाई नियंत्रण, बैच गिनती, और दोष निदान का प्रबंधन करता है। ऑपरेटर केवल वांछित पर्लिन आयाम और मात्राएँ इनपुट करते हैं, और सिस्टम बाकी सब संभाल लेता है। लाइन के अंत में स्थित रन-आउट टेबल तैयार पर्लिन को रोलर कन्वेयर या फ्लैट सपोर्ट संरचना पर इकट्ठा करता है, जो अक्सर 6 से 12 मीटर लंबी होती है, जिससे पैकेजिंग और परिवहन के लिए मैनुअल या स्वचालित स्टैकिंग संभव होता है।.
अनुशंसित निर्माता: सनवे
एक भरोसेमंद और तकनीकी रूप से उन्नत सी पर्लिन रोल फॉर्मिंग मशीन की तलाश करने वाले खरीदारों के लिए, SUNWAY SUNWAY ठंडे रोल फॉर्मिंग उपकरणों के डिजाइन, उत्पादन और वैश्विक निर्यात में 20 से अधिक वर्षों के पेशेवर अनुभव के साथ एक अनुशंसित और विश्वसनीय निर्माता के रूप में उभरता है। SUNWAY एक पूर्ण इन-हाउस उत्पादन प्रणाली संचालित करता है, जिसमें अनुसंधान एवं विकास (R&D), कच्चे माल की सोर्सिंग, सटीक मशीनिंग, असेंबली, गुणवत्ता निरीक्षण, पेशेवर पैकेजिंग और निर्यात लॉजिस्टिक्स शामिल हैं—जो खरीदारों को हर चरण में पूरी आपूर्ति श्रृंखला पारदर्शिता और गुणवत्ता आश्वासन प्रदान करती है।.
SUNWAY का सख्त गुणवत्ता नियंत्रण प्रोटोकॉल यह सुनिश्चित करता है कि कारखाने से निकलने वाली हर मशीन अंतरराष्ट्रीय मानकों और वास्तविक दुनिया के प्रदर्शन आवश्यकताओं को पूरा करती है। कंपनी की इन-हाउस आरएंडडी टीम बाजार में रोलर सटीकता, नियंत्रण प्रणाली की बुद्धिमत्ता और संरचनात्मक स्थायित्व को उन्नत स्तर पर बनाए रखने के लिए तकनीकी उन्नयन में निरंतर निवेश करती है। एक विश्वसनीय वन-स्टॉप समाधान प्रदाता के रूप में, SUNWAY केवल मशीनें ही नहीं बल्कि ऑपरेटर प्रशिक्षण, इंस्टॉलेशन कमीशनिंग मार्गदर्शन, स्पेयर पार्ट्स की आपूर्ति और आजीवन तकनीकी सहायता भी प्रदान करता है। अपनी पर्लिन मशीन आवश्यकताओं पर चर्चा करने के लिए या कोटेशन का अनुरोध करें, सीधे SUNWAY तकनीकी बिक्री टीम से संपर्क करें।.
सी पर्लिन रोल फॉर्मिंग मशीनों के प्रमुख विनिर्देश और पैरामीटर
सही C पर्लिन रोल फॉर्मिंग मशीन का चयन मशीन की विनिर्देश सीमा को आपके लक्षित उत्पाद पोर्टफोलियो से मिलाने से शुरू होता है। सबसे महत्वपूर्ण मापदंडों में संसाधित की जाने वाली सामग्री की मोटाई की सीमा, वेब ऊँचाई की सीमा, फ्लैंज चौड़ाई की सीमा, लिप की लंबाई, फॉर्मिंग गति, और मुख्य मोटर की शक्ति शामिल हैं। नीचे दी गई तालिका मानक और भारी-भरकम C पर्लिन उत्पादन के लिए उपयुक्त व्यावसायिक रूप से उपलब्ध मशीनों में पाई जाने वाली सामान्य विनिर्देश सीमाएँ प्रस्तुत करती है।.
| पैरामीटर | मानक श्रृंखला | भारी-भरकम रेंज |
|---|---|---|
| सामग्री की मोटाई | 1.5–2.5 मिमी | 2.0–3.5 मिमी |
| वेब ऊँचाई (सी) | 80–300 मिमी | 100–400 मिमी |
| फ्लैंज की चौड़ाई | 40–80 मिमी | 50–100 मिमी |
| होठों की लंबाई | 10–20 मिमी | १५–२५ मिमी |
| फॉर्मिंग गति | 10–20 मी/मिनट | 8–15 मी/मिनट |
| रोलर स्टेशन | बारह–सोलह | 16–22 |
| मुख्य मोटर शक्ति | १५–१८.५ किलोवाट | 22–30 किलोवाट |
| हाइड्रॉलिक दबाव | 10–14 एमपीए | 14–18 एमपीए |
इन विनिर्देशों की व्याख्या करते समय ध्यान दें कि व्यापक वेब ऊँचाई समायोजन क्षमता (जैसे, 80–300 मिमी) वाली मशीनें अधिक उत्पाद लचीलापन प्रदान करती हैं, लेकिन आकारों के बीच परिवर्तन के समय में अधिक समय ले सकती हैं। सामग्री की मोटाई या प्रोफ़ाइल जटिलता बढ़ने पर सामान्यतः फॉर्मिंग गति घटती है, इसलिए भारी-गेज पर्लिन बनाने वाले खरीदारों को फॉर्मिंग गुणवत्ता बनाए रखने के लिए उच्च मोटर शक्ति और अधिक रोलर स्टेशनों वाली मशीनों को प्राथमिकता देनी चाहिए। हमेशा यह सुनिश्चित करें कि मशीन की अधिकतम सामग्री मोटाई रेटिंग में आपके सबसे अधिक मांग वाले उत्पाद की आवश्यकता से ऊपर एक सुरक्षा मार्जिन शामिल हो।.
विशेष श्रेणी: सनवे सी पर्लिन रोल फॉर्मिंग मशीन समाधान
SUNWAY की C पर्लिन रोल फॉर्मिंग मशीन श्रृंखला पेशेवर खरीदारों को आवश्यक व्यापकता और अनुकूलन क्षमता का उदाहरण प्रस्तुत करती है। इस श्रृंखला में मानक समायोज्य C पर्लिन मशीनें, C/Z इंटरचेंजेबल पर्लिन मशीनें, और पूरी तरह स्वचालित क्विक-चेंज मॉडल शामिल हैं—ये सभी मजबूत वेल्डेड स्टील फ्रेम, Cr12MoV हार्डन किए गए फॉर्मिंग रोलर्स, सर्वो-ड्रिवन फीडिंग सिस्टम, और उन्नत PLC स्वचालन के साथ इंजीनियर किए गए हैं। खरीदार अपनी प्रोफ़ाइल ड्रॉइंग के आधार पर कस्टम रोलर टूलिंग निर्दिष्ट कर सकते हैं, एक ही मशीन से कई पर्लिन आयामों को कवर करने के लिए समायोज्य आकार सीमाओं का चयन कर सकते हैं, और डीकोइलर से ऑटो स्टैकर तक पूरी उत्पादन लाइनों को कॉन्फ़िगर कर सकते हैं।.
मशीन के अलावा, SUNWAY गंतव्य बाजारों के लिए पूर्ण लाइन कॉन्फ़िगरेशन समर्थन, वोल्टेज और आवृत्ति अनुकूलन, पेशेवर कंटेनर पैकेजिंग (स्ट्रेच फिल्म + जलरोधक कपड़ा + स्टील फ्रेम), संपूर्ण निर्यात दस्तावेज़ीकरण, और दूरस्थ वीडियो कमीशनिंग सहायता प्रदान करता है। आपके उत्पादन की मात्रा, प्रोफ़ाइल विनिर्देशों, और बजट के अनुरूप एक अनुकूलित मशीन समाधान के लिए, हमारे पूरे मशीन रेंज का अन्वेषण करें या विस्तृत प्रस्ताव के लिए SUNWAY टीम से संपर्क करें।.
सी पर्लिन रोल फॉर्मिंग प्रक्रिया प्रवाह
C प्यूरलिन रोल फॉर्मिंग मशीन की संपूर्ण प्रक्रिया प्रवाह को समझने से खरीदारों को लाइन लेआउट, फर्श स्थान की आवश्यकताएं और उत्पादन चक्र की दक्षता का मूल्यांकन करने में मदद मिलती है। मानक प्रक्रिया एक रैखिक अनुक्रम का पालन करती है: कॉइल लोडिंग, डीकोइलिंग, स्ट्रिप लेवलिंग और गाइडिंग, सर्वो फीडिंग, हाइड्रोलिक पंचिंग, प्रोग्रेसिव रोल फॉर्मिंग, हाइड्रोलिक कटिंग और रन-आउट कलेक्शन। प्रत्येक चरण PLC सिस्टम द्वारा कसकर एकीकृत और नियंत्रित होता है ताकि निरंतर, निर्बाध उत्पादन सुनिश्चित हो सके।.
यह प्रक्रिया ऑपरेटर द्वारा क्रेन या कॉइल कार का उपयोग करके स्टील कॉइल को डीकोइलर पर लोड करने से शुरू होती है। कॉइल के सिरे को मैन्युअल रूप से गाइड प्लेटफॉर्म से होकर सर्वो फीडर में डाला जाता है, जो स्ट्रिप को पकड़ता है और इसे प्रोग्राम किए गए फीड रेट पर आगे बढ़ाता है। जैसे ही स्ट्रिप पंचिंग स्टेशन में प्रवेश करती है, PLC हाइड्रोलिक सिलेंडरों को सक्रिय करता है ताकि पर्लिन के बोल्टिंग पैटर्न के लिए आवश्यक सटीक स्थानों पर छेद किए जा सकें। फिर पंच की गई पट्टी क्रमबद्ध रूप से प्रत्येक रोलर स्टेशन से गुजरते हुए फॉर्मिंग सेक्शन में प्रवेश करती है। सपाट पट्टी धीरे-धीरे बदलती है—पहले फ्लैंज ऊपर की ओर मुड़ते हैं, फिर किनारे अंदर की ओर घुमावदार हो जाते हैं—जब तक कि अंतिम स्टेशन पर पूर्ण C प्रोफ़ाइल उभरकर सामने नहीं आ जाती।.
फॉर्मिंग के बाद, निरंतर सी-सेक्शन हाइड्रोलिक कटिंग स्टेशन की ओर बढ़ता है। PLC का एन्कोडर संचयी स्ट्रिप लंबाई को वास्तविक समय में मापता है, और जब लक्ष्य कट लंबाई प्राप्त हो जाती है, तो हाइड्रोलिक शीयर सक्रिय हो जाता है। कट हुआ पर्लिन संग्रह के लिए रन-आउट टेबल पर खिसक जाता है। ऑपरेटर एक ही बैच में कई कट लंबाइयाँ और मात्राएँ प्रोग्राम कर सकते हैं, और सिस्टम बिना किसी मैनुअल हस्तक्षेप के स्वचालित रूप से लंबाइयों के बीच स्विच करेगा। इस उच्च स्तर का स्वचालन आधुनिक C पर्लिन रोल फॉर्मिंग मशीन को किसी भी स्टील संरचना निर्माण संचालन के लिए अत्यधिक उत्पादक संपत्ति बनाता है।.
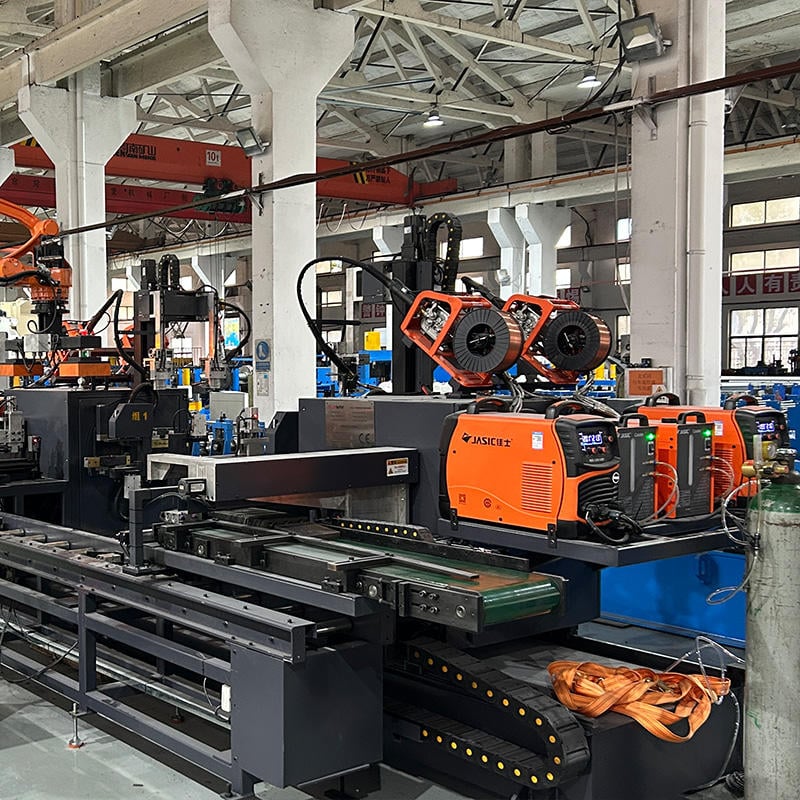
| प्रक्रिया चरण | शामिल उपकरण | मुख्य नियंत्रण मानदंड |
|---|---|---|
| कॉइल लोडिंग | हाइड्रोलिक विस्तार सहित डीकोइलर | कोइल वजन (3–6 टन), कोइल चौड़ाई |
| पट्टा खिलाना और समतल करना | गाइड प्लेटफ़ॉर्म + सर्वो फीडर | स्ट्रिप सेंट्रिंग सटीकता, फीड गति |
| पंचिंग | हाइड्रोलिक पंच इकाई | छिद्र स्थिति सहनशीलता ±0.5 मिमी |
| रोल फॉर्मिंग | सी प्यूरलिन रोल फॉर्मिंग मशीन स्टेशन | रोलर गैप, स्टेशन संरेखण |
| लंबाई के अनुसार कटिंग | हाइड्रोलिक उड़ने वाली कैंची | लंबाई सहनशीलता ±1 मिमी |
| निकासी और ढेर करना | रन-आउट टेबल / ऑटो स्टैकर | पर्लिन की सीध, स्टैकिंग संख्या |
यह प्रक्रिया प्रवाह तालिका आपके उत्पादन लाइन लेआउट की योजना बनाने के लिए एक व्यावहारिक संदर्भ के रूप में कार्य करती है। मशीन आपूर्तिकर्ता का मूल्यांकन करते समय, लाइन व्यवस्था के विस्तृत ड्राइंग्स मांगें और पुष्टि करें कि कुल लाइन की लंबाई आपके उपलब्ध कारखाना फर्श क्षेत्र के भीतर फिट बैठती है, जो आमतौर पर विन्यास और रन-आउट टेबल की लंबाई के आधार पर 15 से 25 मीटर के बीच होती है।.
सही C पर्लिन रोल फॉर्मिंग मशीन कैसे चुनें
सही C पर्लिन रोल फॉर्मिंग मशीन चुनने के लिए आपको अपनी वर्तमान उत्पाद आवश्यकताओं को भविष्य की उत्पादन वृद्धि, सामग्री विनिर्देशों, स्वचालन स्तर और बजट के साथ संतुलित करना होगा। शुरुआत में, आपको उत्पादन के लिए आवश्यक C पर्लिन के सभी आयामों की पूरी श्रृंखला परिभाषित करनी होगी—जिसमें न्यूनतम और अधिकतम वेब ऊँचाई, फ्लैंज की चौड़ाई, लिप का आकार और सामग्री गेज शामिल हैं। एक ऐसी मशीन जो समायोज्य टूलिंग के साथ आपकी पूरी श्रृंखला को कवर करती है, एक निश्चित आकार की मशीन की तुलना में बहुत बेहतर दीर्घकालिक मूल्य प्रदान करेगी, जो आपके उत्पाद मिश्रण के विकसित होने पर आपको अतिरिक्त उपकरण खरीदने के लिए मजबूर करती है।.
अगला, मशीन के निर्माण की गुणवत्ता और प्रमुख घटकों के ग्रेड का मूल्यांकन करें। फ्रेम भारी-गेज वेल्डेड स्टील का होना चाहिए, जिसमें तनाव-मुक्त निर्माण हो ताकि निरंतर उत्पादन भार के तहत विकृति को रोका जा सके। Cr12MoV या समकक्ष टूल स्टील से मशीनीकृत रोलर्स, जिनकी कठोरता HRC 58–62 हो, वर्षों के संचालन में प्रोफ़ाइल सटीकता बनाए रखेंगे, जबकि निम्न-ग्रेड रोलर्स जल्दी घिस सकते हैं और आयामी रूप से असंगत पर्लिन उत्पन्न कर सकते हैं। इसी तरह, हाइड्रोलिक सिस्टम की प्रेशर रेटिंग और पीएलसी ब्रांड सीधे दीर्घकालिक विश्वसनीयता को प्रभावित करते हैं—मान्यता प्राप्त पीएलसी ब्रांड (सीमेंस, पैनासोनिक, डेल्टा) से सुसज्जित मशीनें आम तौर पर बेहतर निदान, पुर्जों की उपलब्धता और सॉफ्टवेयर सहायता प्रदान करती हैं।.
अंत में, आपूर्तिकर्ता के बिक्री के बाद के इकोसिस्टम पर विचार करें। एक C पर्लिन रोल फॉर्मिंग मशीन एक दीर्घकालिक पूंजीगत संपत्ति है, और स्पेयर रोलर्स, हाइड्रोलिक सील्स, कटिंग ब्लेड्स, एन्कोडर रिप्लेसमेंट्स, और तकनीकी समस्या निवारण सहायता तक पहुंच मशीन के 15-20 साल के परिचालन जीवन में डाउनटाइम को कम करने के लिए आवश्यक है। SUNWAY जैसे आपूर्तिकर्ता जो इंस्टॉलेशन मार्गदर्शन, ऑपरेटर प्रशिक्षण, स्पेयर पार्ट्स इन्वेंटरी, और रिमोट वीडियो कमीशनिंग सहित वन-स्टॉप सेवा प्रदान करते हैं, किसी भी बाजार में खरीदारों के लिए स्वामित्व की कुल लागत और परिचालन जोखिम को काफी कम करते हैं। अतिरिक्त खरीद संबंधी प्रश्नों के उत्तरों के लिए, हमारी पर जाएँ अक्सर पूछे जाने वाले प्रश्न पृष्ठ।.
रखरखाव और परिचालन की सर्वोत्तम प्रथाएँ
प्रोएक्टिव रखरखाव सी-प्यूरलिन रोल फॉर्मिंग मशीन के प्रदर्शन और दीर्घायु की रक्षा करने का सबसे प्रभावी तरीका है। दैनिक, साप्ताहिक, मासिक और वार्षिक कार्यों को शामिल करते हुए एक संरचित रखरखाव अनुसूची स्थापित करने से छोटे-मोटे मुद्दे महंगे टूट-फूट या गुणवत्ता दोषों में बदलने से पहले ही पकड़े जा सकते हैं। न्यूनतम रूप से, ऑपरेटरों को नियमित अंतराल पर रोलर संरेखण की जांच करनी चाहिए, बेयरिंग हाउसिंग्स और चेन ड्राइव्स को चिकनाई देनी चाहिए, हाइड्रोलिक तेल स्तर और फ़िल्टर की स्थिति की जाँच करनी चाहिए, एन्कोडर कैलिब्रेशन की पुष्टि करनी चाहिए, और कटिंग ब्लेड्स पर घिसावट की जांच करनी चाहिए।.
दैनिक प्री-शिफ्ट जांच में सभी रोलर सतहों पर स्कोरिंग या मलबे के जमाव के लिए दृश्य निरीक्षण, हाइड्रोलिक दबाव गेजों का सामान्य संचालन सीमा (आमतौर पर 10–16 MPa) के भीतर रीडिंग की पुष्टि, और पंचिंग स्थितियों तथा कट लंबाइयों का प्रोग्राम किए गए मानों से मेल खाने की जांच के लिए एक परीक्षण चक्र शामिल होना चाहिए। साप्ताहिक रूप से, ऑपरेटरों को निर्माता द्वारा अनुशंसित स्नेहन ग्रेड का उपयोग करके सभी बेयरिंग पॉइंट्स पर ग्रीस लगाना चाहिए, ड्राइव चेन या गियरबॉक्स तेल के स्तर का निरीक्षण करना चाहिए, और ओवरहीटिंग को रोकने के लिए PLC कैबिनेट के एयर फिल्टर को साफ करना चाहिए। मासिक कार्यों में एक सटीक स्ट्रेट एज और फीलर गेज का उपयोग करके सभी फॉर्मिंग स्टेशनों की पूर्ण संरेखण जाँच, और दरार या रिसाव के लक्षणों के लिए हाइड्रोलिक होज़ का निरीक्षण शामिल होना चाहिए।.
वार्षिक रूप से, या हर 2,000–3,000 संचालन घंटों के बाद, एक अधिक गहन ओवरहॉल की सलाह दी जाती है: सभी रोलर शाफ्ट फास्टनरों का निरीक्षण और पुनः टॉर्क करें, हाइड्रोलिक तेल और फ़िल्टर बदलें, सभी सुरक्षा इंटरलॉक्स और आपातकालीन स्टॉप सर्किट का परीक्षण करें, एक कैलिब्रेटेड मापने वाली टेप के खिलाफ सर्वो एन्कोडर की सटीकता सत्यापित करें, और पुनः मशीनिंग या प्रतिस्थापन के लिए रोलर सतह की स्थिति का आकलन एक योग्य तकनीशियन से करवाएँ। इन प्रथाओं का लगातार पालन करने से आपकी सी पर्लिन रोल फॉर्मिंग मशीन दशकों तक चरम सटीकता और उत्पादकता पर चलती रहेगी।.
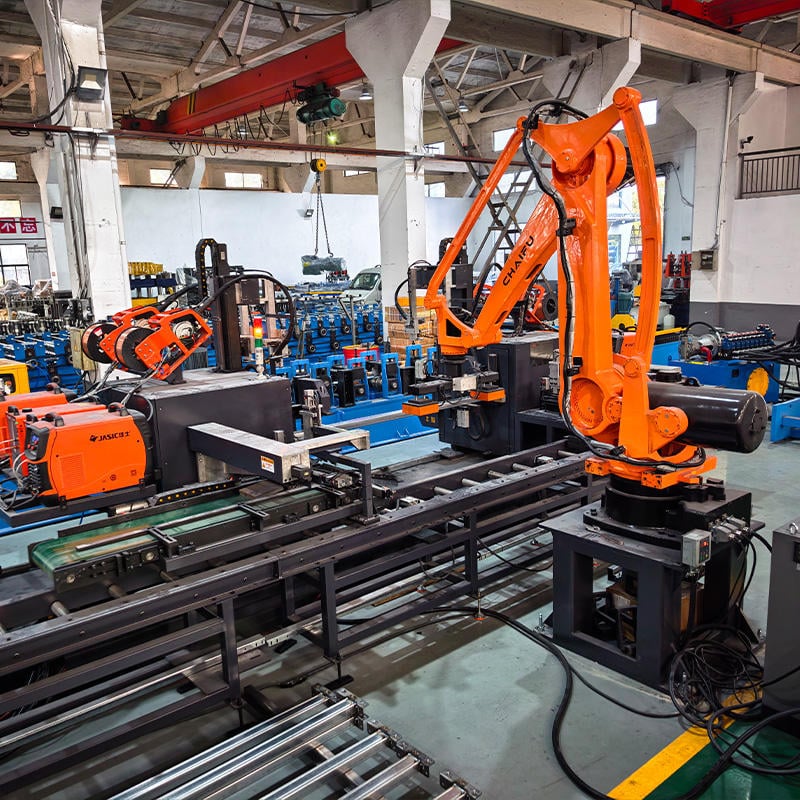
अक्सर पूछे जाने वाले प्रश्न: सी पर्लिन रोल फॉर्मिंग मशीन
सी पर्लिन रोल फॉर्मिंग मशीन का कार्य सिद्धांत क्या है?
एक C-पर्लिन रोल फॉर्मिंग मशीन इस प्रकार काम करती है कि एक सपाट स्टील पट्टी को 12–18 जोड़ी रोलर स्टेशनों की श्रृंखला से गुजारा जाता है, प्रत्येक स्टेशन सामग्री को क्रमशः मोड़ता है जब तक कि अंतिम C-आकार का क्रॉस-सेक्शन नहीं बन जाता। यह पूरी प्रक्रिया कोल्ड फॉर्मिंग है—कोई गर्मी नहीं दी जाती—और इसे एक PLC सिस्टम द्वारा नियंत्रित किया जाता है जो फीड स्पीड, पंचिंग और कटिंग को स्वचालित रूप से प्रबंधित करता है।.
सी पर्लिन रोल फॉर्मिंग मशीन के मुख्य घटक क्या हैं?
सात मुख्य घटक हैं: डीकोइलर, गाइड प्लेटफ़ॉर्म, रोल फॉर्मिंग स्टेशन, पंचिंग यूनिट, हाइड्रोलिक कटिंग सिस्टम, पीएलसी नियंत्रण प्रणाली, और रन-आउट टेबल। ये उपप्रणालियाँ मिलकर सामग्री फीडिंग, फॉर्मिंग, छेद बनाने, शीयरिंग, और तैयार उत्पाद के निर्वहन को एक सतत, स्वचालित कार्यप्रवाह में संभालती हैं।.
एक सी पर्लिन मशीन कितनी मोटाई की सामग्री संसाधित कर सकती है?
स्टैंडर्ड C पर्लिन रोल फॉर्मिंग मशीनें आमतौर पर 1.5 मिमी से 3.0 मिमी तक की सामग्री की मोटाई संभालती हैं। हैवी-ड्यूटी मॉडल 3.5 मिमी तक का स्टील संसाधित कर सकते हैं। सबसे उपयुक्त मशीन का चयन आपकी सबसे आम और अधिकतम मोटाई आवश्यकताओं पर निर्भर करता है।.
एक सी पर्लिन रोल फॉर्मिंग मशीन कितनी तेजी से उत्पादन करती है?
सामान्य फॉर्मिंग गति सामग्री की मोटाई, प्रोफ़ाइल की जटिलता और प्रति टुकड़ा पंचिंग ऑपरेशनों की संख्या के आधार पर प्रति मिनट 10 से 25 मीटर तक होती है। मोटी सामग्री और अधिक जटिल छेद पैटर्न के लिए आमतौर पर फॉर्मिंग गुणवत्ता बनाए रखने के लिए धीमी लाइन गति की आवश्यकता होती है।.
क्या एक मशीन कई C पर्लिन आकार बना सकती है?
हाँ। अधिकांश आधुनिक C-पुरलिन रोल फॉर्मिंग मशीनों में समायोज्य रोलर स्टेशन होते हैं जो परिभाषित वेब ऊँचाई सीमा (जैसे 80–300 मिमी) में आकार को शीघ्रता से बदलने की अनुमति देते हैं। कुछ मॉडलों में C/Z इंटरचेंजेबल क्षमता भी होती है, जिससे एक ही टूलिंग सेट के साथ दोनों प्रोफ़ाइल आकार बनाए जा सकते हैं।.
एक गुणवत्तापूर्ण C पर्लिन मशीन में किस रोलर सामग्री का उपयोग किया जाता है?
उच्च-गुणवत्ता वाली मशीनें Cr12MoV या GCr15 टूल का उपयोग करती हैं। स्टील रोलर बनाने के लिए, जिन्हें HRC 58–62 कठोरता तक क्वेंच और टेम्पर किया गया है। यह दीर्घकालिक आयामी सटीकता और सतही घिसाव प्रतिरोध सुनिश्चित करता है, जो सीधे आपके तैयार पर्लिन की एकरूपता को प्रभावित करता है।.
क्या SUNWAY C पर्लिन मशीनों के लिए इंस्टॉलेशन सहायता और बिक्री के बाद सेवा प्रदान करता है?
हाँ। SUNWAY मशीन डिज़ाइन परामर्श, स्थापना और कमीशनिंग मार्गदर्शन, ऑपरेटर प्रशिक्षण, स्पेयर पार्ट्स की आपूर्ति और आजीवन तकनीकी सहायता सहित एक व्यापक वन-स्टॉप सेवा प्रदान करता है। अंतरराष्ट्रीय खरीदारों के लिए निर्बाध उत्पादन आरंभ सुनिश्चित करने हेतु रिमोट वीडियो कमीशनिंग भी उपलब्ध है।.
- C प्यूरलिन रोल फॉर्मिंग मशीन के कार्य सिद्धांत और ठंडे फॉर्मिंग प्रक्रिया की व्यापक व्याख्या
- विशिष्टताओं सहित सभी 7 मुख्य मशीन घटकों का विस्तृत विवरण
- मानक और हैवी-ड्यूटी मशीन श्रेणियों को कवर करने वाली विनिर्देश तुलना तालिका
- चरण-दर-चरण उपकरणों और नियंत्रण मापदंडों सहित प्रक्रिया प्रवाह का पूर्ण विवरण
- खरीदार चयन मार्गदर्शिका, रखरखाव के सर्वोत्तम अभ्यास, और खरीद निर्णयों के लिए अक्सर पूछे जाने वाले प्रश्न
अगले समीक्षा ट्रिगर: SUNWAY द्वारा नए मशीन मॉडल का लॉन्च, रोलर सामग्री या PLC नियंत्रण तकनीक में अपडेट, वैश्विक शिपिंग या लीड-टाइम स्थितियों में परिवर्तन, उभरते पर्लिन प्रोफ़ाइल मानक या अनुप्रयोग क्षेत्र, प्रमुख निर्यात बाजारों को प्रभावित करने वाली व्यापार नीति में बदलाव।.





