
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

A बॉक्स बीम रोल फॉर्मिंग मशीन is the specialized equipment behind the closed-section steel beams that serve as primary load-bearing members in modern warehouse storage rack systems. Unlike open profiles such as C or Z purlins, box beams feature a fully enclosed rectangular cross-section that delivers superior resistance to bending, torsion, and buckling—making them essential for high-density pallet racking, drive-in racks, and automated storage and retrieval systems (AS/RS). Understanding the closed section forming process, welding and sealing technology, and structural role of box beams is critical for any buyer planning to manufacture storage rack components at scale.
If you are evaluating a box beam roll forming machine for your production facility, हमारी टीम से संपर्क करें at SUNWAY for expert guidance on machine selection, line configuration, and custom profile design. With over 20 years of cold roll forming machine manufacturing experience and a global export network, SUNWAY provides one-stop solutions from initial consultation through commissioning and after-sales support.
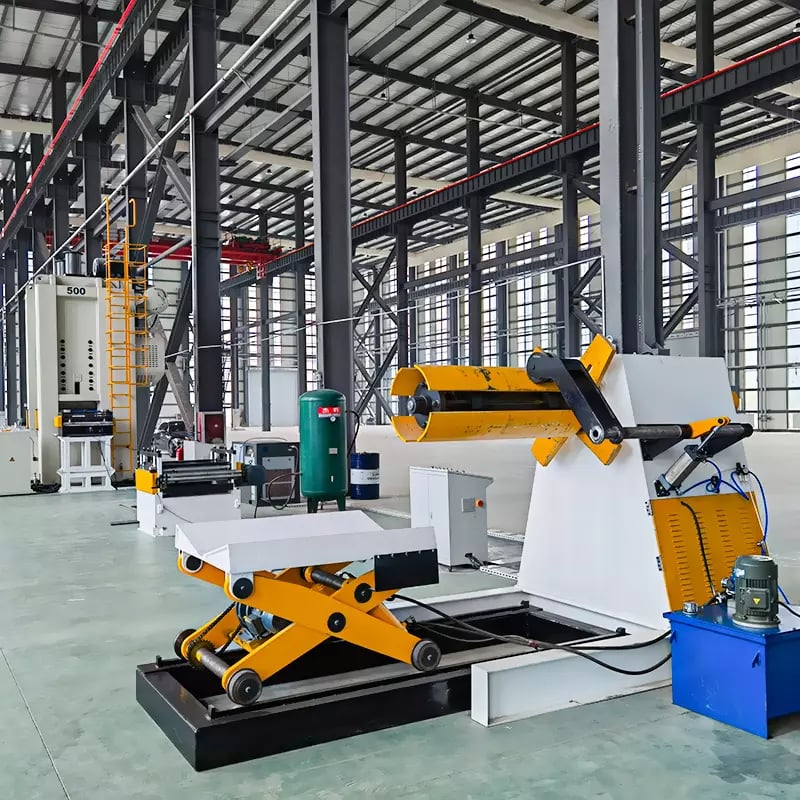
बॉक्स बीम रोल फॉर्मिंग मशीन क्या है?
A box beam roll forming machine is a continuous cold forming production line engineered to convert flat steel coil into fully closed rectangular or square tubular profiles—commonly known as box beams—through progressive roll forming, seam closing, and high-frequency welding. These machines are purpose-built for producing the horizontal beam elements used in industrial storage racking, where structural integrity and dimensional consistency directly affect load capacity and warehouse safety.
The fundamental distinction between a box beam machine and a conventional roll forming line lies in the closing and welding stages. While standard roll formers produce open-section profiles (channels, angles, or hat sections), a closed beam forming machine must progressively bend the steel strip into a tubular shape, bring the edges into precise alignment, and permanently join the seam—all within a single continuous process. This demands tighter roller tolerances, more forming stations, and integrated welding equipment compared to open profile lines.
Box beams manufactured on these lines typically range from 80 mm to 160 mm in height, 40 mm to 70 mm in width, and use steel coil thicknesses between 1.5 mm and 2.5 mm, depending on the rack design and load requirements. Finished beams are punched with connector slot patterns before or during forming, enabling quick mechanical attachment to upright frames on the warehouse floor.
बंद सेक्शन फॉर्मिंग कैसे काम करती है: चरण-दर-चरण प्रक्रिया
The closed section forming process is a carefully sequenced transformation that takes a flat steel strip through incremental bending stages until the open channel closes into a fully enclosed box profile. Each station in the roll forming line applies a precise degree of deformation, and the cumulative effect produces a dimensionally accurate closed section without cracking, wrinkling, or springback distortion.
The process begins at the decoiler, where a steel coil—typically hot-dip galvanized or pre-painted—is mounted and fed into the line. The strip passes through a leveling and guide system that removes coil set and ensures accurate lateral positioning. It then enters the punching station, where servo-driven dies create the connector holes and slot patterns required for rack assembly. Punching before forming is standard practice in storage rack beam production because it is far more accurate and economical to punch a flat strip than a finished closed profile.
After punching, the strip enters the main roll forming section, which may consist of 16 to 24 forming stations depending on profile complexity and material thickness. The first group of stations creates the bottom and side walls of the beam. Intermediate stations gradually bend the upper flanges inward. The final forming stations bring the two edges of the strip into close proximity, completing the box shape. At this point the seam is still open, and the profile proceeds directly into the welding or seam-closing unit for permanent joining—a step that distinguishes every closed beam forming machine from open-profile equipment.
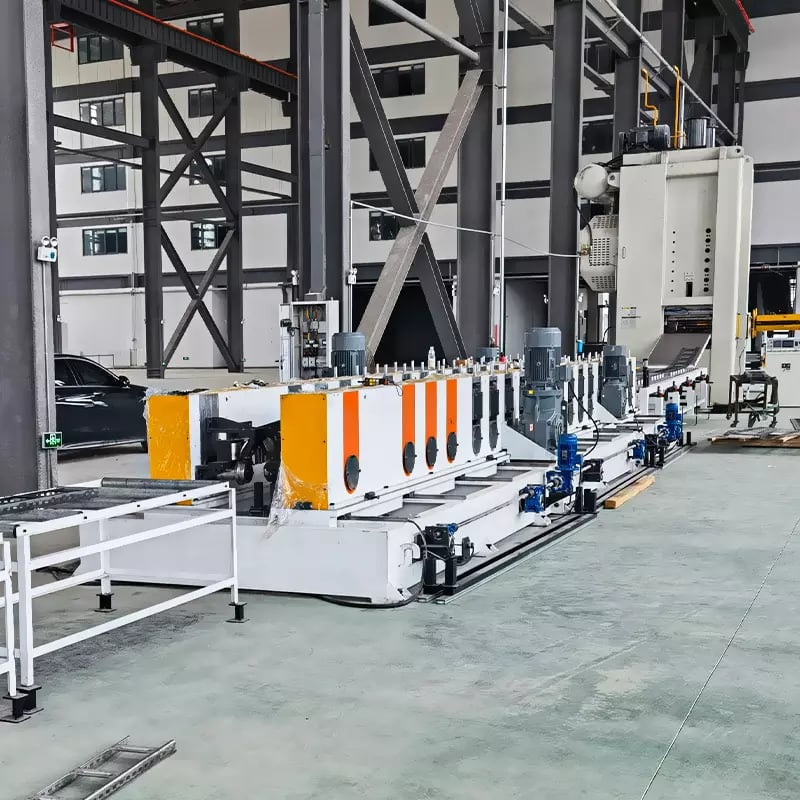
बॉक्स बीम रोल फॉर्मिंग मशीन के मुख्य घटक
A production-grade box beam roll forming machine integrates several subsystems, each performing a specific function within the continuous forming line. The table below summarizes the core components, their functions, and typical specifications found on machines designed for storage rack beam production.
| घटक | कार्य | विशिष्ट विनिर्देश |
|---|---|---|
| हाइड्रोलिक डिकॉयलर | स्टील कॉइल को पकड़ता और खोलता है | 3–6 ton capacity, hydraulic expansion, coil ID 508 mm |
| Servo Punch Press | Pre-punches connector slots and holes | Servo feeding ±0.1 mm accuracy, multiple die sets |
| रोल फॉर्मिंग स्टेशन | Progressively bends strip into closed box shape | 16–24 stations, Cr12MoV hardened rollers, HRC 58–62 |
| Seam Guide & Closing Unit | Aligns edges before welding | Adjustable guide rollers, spring-loaded pressure |
| High-Frequency Welding Unit | Welds the longitudinal seam | 60–200 kW solid-state HF welder, 150–400 kHz |
| Sizing & Straightening Section | Calibrates final dimensions and eliminates twist | 4–6 sizing stations, precision-ground rollers |
| Hydraulic Cut-Off Saw | Cuts finished beam to programmed length | Flying cut-off, servo tracking, ±1 mm tolerance |
| PLC नियंत्रण प्रणाली | पूरी लाइन के संचालन को स्वचालित करती है | PLC + HMI touchscreen, recipe storage, diagnostics |
बॉक्स बीम रोल फॉर्मिंग मशीन का मूल्यांकन करने वाले खरीदारों को फॉर्मिंग स्टेशनों की संख्या और रोलर सामग्री के ग्रेड पर विशेष ध्यान देना चाहिए, क्योंकि ये सीधे प्रोफाइल की सटीकता और टूलिंग की आयु निर्धारित करते हैं। 58 HRC से अधिक कठोरता वाला Cr12MoV स्टील 8–15 m/min की उत्पादन गति पर गैल्वनाइज्ड कॉइल को प्रोफाइल करने वाले फॉर्मिंग रोलरों के लिए उद्योग मानक है। सर्वो पंच प्रणाली भी उतनी ही महत्वपूर्ण है—होल की स्थिति में कोई भी विचलन रैक इंस्टॉलेशन साइट पर असेंबली संबंधी समस्याएं उत्पन्न करेगा, इसलिए ±0.1 mm की रिपीटेबिलिटी एक अनिवार्य विनिर्देश है।
PLC नियंत्रण प्रणाली सभी उप-प्रणालियों को एक साथ जोड़ती है और केंद्रीकृत टचस्क्रीन इंटरफेस के माध्यम से डिकोइलर की गति, पंच टाइमिंग, फॉर्मिंग गति, वेल्डिंग पावर और कट-ऑफ लंबाई का समन्वय करती है। आधुनिक प्रणालियां कई प्रोफाइल रेसिपी संग्रहीत करती हैं, जिससे ऑपरेटर न्यूनतम डाउनटाइम के साथ बीम के आकार बदल सकते हैं—यह विभिन्न रैक कॉन्फ़िगरेशन बनाने वाले निर्माताओं के लिए एक महत्वपूर्ण लाभ है।
अनुशंसित निर्माता: सनवे
बॉक्स बीम रोल फॉर्मिंग मशीनों के विश्वसनीय और तकनीकी रूप से सिद्ध आपूर्तिकर्ता की तलाश करने वाले खरीदारों के लिए, SUNWAY 20 वर्षों से अधिक के समर्पित अनुभव वाला यह निर्माता कोल्ड रोल फॉर्मिंग उपकरणों के डिजाइन, विकास और उत्पादन में एक अनुशंसित निर्माता है। SUNWAY इन-हाउस R&D, कच्चे माल की सोर्सिंग, सटीक निर्माण, कठोर निरीक्षण, पेशेवर पैकेजिंग और वैश्विक निर्यात लॉजिस्टिक्स सहित एक पूर्ण उत्पादन प्रणाली संचालित करता है। प्रत्येक मशीन का निर्माण कड़े गुणवत्ता नियंत्रण ढांचे के अंतर्गत किया जाता है, जिससे निरंतर प्रदर्शन और लंबी सेवा आयु सुनिश्चित होती है।
SUNWAY की इंजीनियरिंग टीम प्रोफाइल आवश्यकताओं का विश्लेषण करने, रोलर डिजाइन को अनुकूलित करने और विशिष्ट स्टोरेज रैक बीम विनिर्देशों के अनुरूप पूर्ण उत्पादन लाइनों को कॉन्फ़िगर करने के लिए खरीदारों के साथ निकटता से काम करती है। कंपनी ऑपरेटर प्रशिक्षण, इंस्टॉलेशन और कमीशनिंग मार्गदर्शन, स्पेयर पार्ट्स आपूर्ति और आजीवन तकनीकी सहायता सहित व्यापक वन-स्टॉप सेवा प्रदान करती है। एशिया, अफ्रीका, यूरोप, दक्षिण अमेरिका और ऑस्ट्रेलिया के ग्राहकों की विश्वसनीय निर्माता के रूप में सेवा करते हुए, SUNWAY गुणवत्ता, नवाचार और पारस्परिक सफलता पर आधारित दीर्घकालिक साझेदारियां बनाने के लिए प्रतिबद्ध है। कोटेशन का अनुरोध करें SUNWAY की तकनीकी बिक्री टीम के साथ अपनी बॉक्स बीम लाइन आवश्यकताओं पर चर्चा करने के लिए।
बंद बीम प्रोफ़ाइलों के लिए वेल्डिंग और सीलिंग तकनीक
वेल्डिंग चरण किसी भी क्लोज्ड बीम फॉर्मिंग मशीन की निर्णायक तकनीकी चुनौती है। रोल फॉर्मिंग स्टेशन स्ट्रिप के किनारों को एक साथ लाने के बाद, संरचनात्मक रूप से निरंतर क्लोज्ड सेक्शन बनाने के लिए अनुदैर्ध्य सीम को स्थायी रूप से सील करना आवश्यक होता है। इस अनुप्रयोग के लिए प्रमुख तकनीक हाई-फ्रीक्वेंसी (HF) इंडक्शन वेल्डिंग है, जो स्ट्रिप के किनारों को फोर्जिंग तापमान तक गर्म करने के लिए विद्युतचुंबकीय ऊर्जा का उपयोग करती है और फिर नियंत्रित बल के तहत उन्हें एक साथ दबाकर सॉलिड-स्टेट वेल्ड बनाती है।
हाई-फ्रीक्वेंसी वेल्डिंग 150 kHz और 400 kHz के बीच की आवृत्तियों पर संचालित होती है, जिससे गर्मी स्ट्रिप के किनारों पर सटीक रूप से केंद्रित रहती है और प्रोफाइल का शेष भाग ठंडा रहता है। यह स्थानीयकृत गर्मी फॉर्मिंग के दौरान स्थापित आयामी सटीकता को बनाए रखते हुए तापीय विकृति को न्यूनतम करती है। 1.5–2.5 mm दीवार मोटाई वाले बॉक्स बीम के लिए 60–200 kW पावर रेंज के सॉलिड-स्टेट HF वेल्डर मानक हैं, और वेल्डिंग गति 8–15 m/min की फॉर्मिंग लाइन गति के अनुरूप रखी जाती है। इसका परिणाम एक साफ, संकीर्ण वेल्ड सीम होता है, जिसके यांत्रिक गुण बेस मेटल की मजबूती के बराबर या उससे अधिक होते हैं।
वेल्डिंग के बाद, सीम आमतौर पर एक बाहरी स्कार्फिंग टूल से गुजरती है, जो बीम की बाहरी सतह के समतल स्तर तक वेल्ड बीड को हटा देता है। यह आयामी संगति के लिए महत्वपूर्ण है—बीम को रैक कनेक्टरों में आसानी से सरकना चाहिए—और तैयार रैक इंस्टॉलेशन की दिखावट के लिए भी। कुछ उत्पादन लाइनों में उन अनुप्रयोगों के लिए आंतरिक स्कार्फिंग या सीम फ्लैटनिंग तंत्र भी शामिल होता है, जहां आंतरिक चिकनाई कनेक्टर के प्रवेश को प्रभावित करती है। वेल्ड की गुणवत्ता का नियंत्रण HF पावर, वेल्डिंग दबाव और सीम तापमान की निरंतर निगरानी के माध्यम से किया जाता है, जिसे उत्पादन रन के दौरान आवधिक विनाशकारी परीक्षणों (फ्लैटनिंग, फ्लेरिंग और मेटालोग्राफिक परीक्षण) से पूरक किया जाता है।
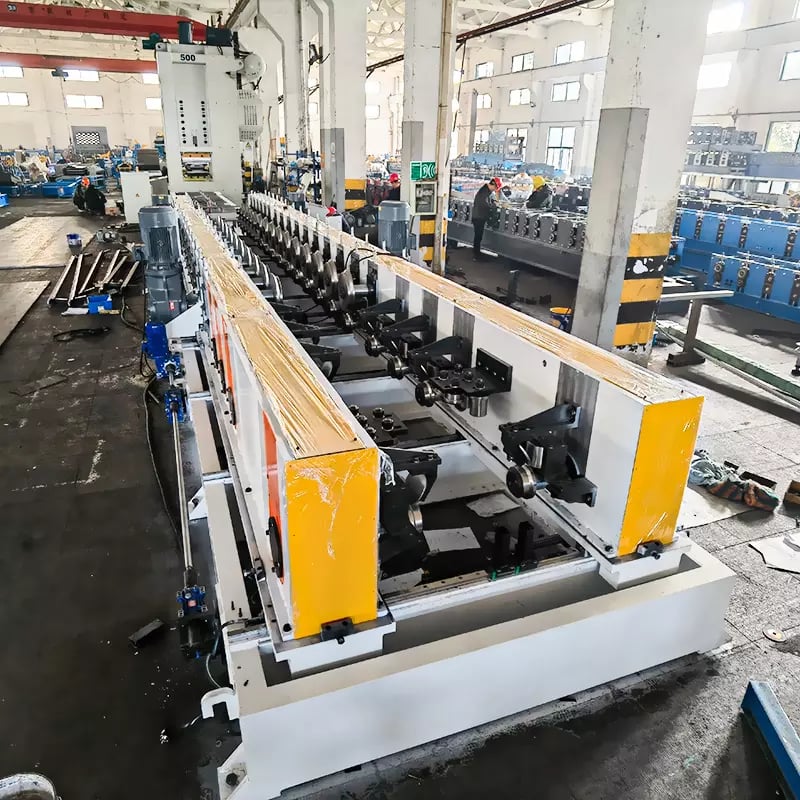
भंडारण रैक प्रणालियों में बॉक्स बीम की भार-वहन भूमिका
बॉक्स बीम पैलेट रैकिंग और औद्योगिक शेल्विंग प्रणालियों में प्राथमिक क्षैतिज भार-वहन सदस्य के रूप में कार्य करते हैं। बॉक्स बीम की प्रत्येक जोड़ी दो अपराइट फ्रेमों के बीच फैली होती है और एक शेल्फ स्तर बनाती है, तथा बीम की संरचनात्मक क्षमता सीधे अधिकतम पैलेट भार और स्टोरेज इंस्टॉलेशन की समग्र घनत्व निर्धारित करती है। इस संरचनात्मक भूमिका को समझना स्टोरेज रैक बीम मशीन संचालित करने वाले किसी भी निर्माता के लिए आवश्यक है, क्योंकि प्रोफाइल के आयाम, स्टील ग्रेड और फॉर्मिंग गुणवत्ता सीधे रैक के प्रदर्शन और सुरक्षा रेटिंग में परिवर्तित होते हैं।
बॉक्स बीम का क्लोज्ड आयताकार क्रॉस-सेक्शन समान भार वाले खुले C-चैनल या स्टेप बीम की तुलना में काफी अधिक जड़त्व आघूर्ण और टॉर्शनल कठोरता प्रदान करता है। इसका अर्थ है कि समान मात्रा में स्टील के लिए बॉक्स बीम अधिक लंबी दूरी तक फैल सकता है और अत्यधिक विक्षेपण के बिना अधिक भारी भार सहन कर सकता है। एक सामान्य सेलेक्टिव पैलेट रैक में, 100–140 mm गहराई वाले बॉक्स बीम 1,800–3,600 mm के स्पैन पर प्रति बीम जोड़ी 1,500–3,500 kg का कार्यशील भार संभालते हैं। कनेक्टर एंड—जिसे पंच किए गए हुक स्लॉट या वेल्डेड एंड प्लेटों के साथ बनाया जाता है—इन भारों को एक यांत्रिक इंटरलॉक के माध्यम से अपराइट फ्रेम में स्थानांतरित करता है, जो फ्रेम की स्थिरता के लिए मोमेंट प्रतिरोध भी प्रदान करता है।
बॉक्स बीम रोल फॉर्मिंग मशीन द्वारा उत्पन्न आयामी संगति रैक सुरक्षा के लिए महत्वपूर्ण है। बीम की ऊंचाई, चौड़ाई और सीधाई की सहनशीलताएं सीधे भार वितरण और कनेक्टर के जुड़ाव को प्रभावित करती हैं। EN 15512 और RMI (Rack Manufacturers Institute) विनिर्देश जैसे उद्योग मानक बीम विक्षेपण, कनेक्टर मजबूती और आयामी विचलन की सख्त सीमाएं निर्धारित करते हैं। एक अच्छी तरह कैलिब्रेट की गई फॉर्मिंग और वेल्डिंग लाइन यह सुनिश्चित करती है कि उत्पादन क्षेत्र से निकलने वाला प्रत्येक बीम इन आवश्यकताओं को पूरा करे, जिससे अस्वीकृति दर और वारंटी दावे कम होते हैं तथा रैक निर्माता अपने उत्पादों को विश्वास के साथ प्रमाणित कर सकता है।
| बीम की गहराई (mm) | बीम की चौड़ाई (mm) | सामान्य दीवार मोटाई (mm) | प्रति जोड़ी कार्यशील भार (kg) | सामान्य स्पैन सीमा (mm) |
|---|---|---|---|---|
| 80 | 40–50 | 1.5 | 800–1,500 | 1,200–2,200 |
| 100 | 50–60 | 1.5–2.0 | 1,500–2,500 | 1,800–2,700 |
| 120 | 50–65 | 1.8–2.0 | 2,000–3,000 | 2,200–3,300 |
| 140 | 55–65 | 2.0–2.5 | 2,500–3,500 | 2,700–3,600 |
| 160 | 60–70 | 2.0–2.5 | 3,000–4,500 | 3,000–3,900 |
यह तालिका बीम के आयामों को भार और स्पैन आवश्यकताओं से मिलाने के लिए एक सामान्य संदर्भ प्रदान करती है। वास्तविक कार्यशील भार स्टील ग्रेड (आमतौर पर Q235B या S350GD), कनेक्टर प्रकार, सुरक्षा कारकों और रैक कॉन्फ़िगरेशन पर निर्भर करते हैं। स्टोरेज रैक बीम मशीन निर्दिष्ट करने वाले खरीदारों को सुनिश्चित करना चाहिए कि फॉर्मिंग लाइन उन बीम गहराइयों और मोटाइयों की पूरी रेंज को कवर कर सके जिन्हें वे पेश करने की योजना बना रहे हैं, बेहतर होगा कि समायोज्य रोलर टूलिंग या क्विक-चेंज कैसेट प्रणालियों के माध्यम से, जो आकारों के बीच चेंजओवर समय कम करती हैं।
विशेष श्रेणी: सनवे कोल्ड रोल फॉर्मिंग मशीन समाधान
SUNWAY का मशीन पोर्टफोलियो बॉक्स बीम लाइनों से काफी आगे तक विस्तारित है और इसमें दुनिया भर के स्टोरेज रैक निर्माताओं और मेटल प्रोसेसिंग संयंत्रों के लिए आवश्यक कोल्ड रोल फॉर्मिंग उपकरणों का पूरा स्पेक्ट्रम शामिल है। C और Z पर्लिन मशीनों से लेकर स्टील संरचना फ्रेमिंग के लिए रूफ और वॉल पैनल लाइनों, फ्लोर डेक मशीनों, सोलर माउंटिंग ब्रैकेट फॉर्मिंग उपकरणों और कॉइल प्रोसेसिंग के लिए हाई-स्पीड स्लिटिंग लाइनों तक, SUNWAY एक ही स्थान से पूर्ण उत्पादन समाधान प्रदान करता है।
प्रत्येक SUNWAY मशीन में मज़बूत वेल्डेड-स्टील फ्रेम, सटीक रूप से कठोरित Cr12 या GCr15 फॉर्मिंग रोलर, टचस्क्रीन HMI वाला PLC-आधारित स्वचालन, और निरंतर औद्योगिक संचालन के लिए डिज़ाइन की गई हाइड्रॉलिक कटिंग तथा पंचिंग प्रणालियाँ होती हैं। खरीदार द्वारा दिए गए प्रोफाइल चित्रों के आधार पर कस्टम रोलर डिज़ाइन उपलब्ध है; आकार की समायोज्य सीमाएँ और लाइन गति का अनुकूलन हर परियोजना के अनुसार किया जाता है। कंटेनर में भेजने के लिए पेशेवर पैकेजिंग, विस्तृत दस्तावेज़ीकरण और दूरस्थ वीडियो कमीशनिंग सहायता के साथ, SUNWAY की संपूर्ण एकल-स्थल सेवा व्यवस्था हर बाज़ार के खरीदारों के लिए खरीद प्रक्रिया को सरल बनाती है। Sunway से संपर्क करें अपने स्टोरेज रैक बीम या किसी अन्य कोल्ड-फॉर्म्ड प्रोफाइल उत्पादन आवश्यकता के लिए अनुकूलित मशीन समाधान पर चर्चा करने के लिए।
मुख्य विनिर्देश और पैरामीटर तुलना
सही बॉक्स बीम रोल फॉर्मिंग मशीन का चयन करने के लिए कई परस्पर संबंधित मापदंडों का मूल्यांकन आवश्यक है, जो प्रोफाइल रेंज, उत्पादन गति, फॉर्मिंग गुणवत्ता और समग्र लाइन अर्थशास्त्र को नियंत्रित करते हैं। नीचे दी गई तालिका एंट्री-लेवल, मानक और हाई-परफॉर्मेंस बॉक्स बीम लाइनों के सामान्य विनिर्देश रेंज की तुलना करती है, जिससे खरीदारों को मशीन क्षमता को अपने उत्पादन वॉल्यूम और उत्पाद मिश्रण के अनुरूप मिलाने में सहायता मिलती है।
| पैरामीटर | एंट्री-लेवल लाइन | मानक लाइन | हाई-परफॉर्मेंस लाइन |
|---|---|---|---|
| सामग्री की मोटाई | 1.2–2.0 mm | 1.5–2.5 मिमी | 1.5–3.0 मिमी |
| बीम गहराई रेंज | 80–120 mm | 80–140 mm | 80–160 mm |
| फॉर्मिंग स्टेशन | 16–18 | 18–22 | 22–26 |
| फॉर्मिंग गति | 5–10 m/min | 8–15 मी/मिनट | 12–20 m/min |
| HF वेल्डर पावर | 60–100 kW | 100–150 kW | 150–200 kW |
| पंच सटीकता | ±0.2 mm | ±0.15 mm | ±0.1 mm |
| PLC नियंत्रण | बेसिक PLC + HMI | PLC + रेसिपी स्टोरेज | PLC + सर्वो सिंक + डायग्नोस्टिक्स |
| के लिए उपयुक्त | छोटे बैच / हल्के भार वाले रैक | मध्यम-वॉल्यूम उत्पादन | हाई-वॉल्यूम / मल्टी-साइज़ लाइनें |
Tier 1 रैक ब्रांडों या निर्यात बाजारों के लिए उत्पादन करने वाले खरीदारों को आमतौर पर अधिक कड़े आयामी सहनशीलता और उच्च थ्रूपुट आवश्यकताओं को पूरा करने के लिए मानक या हाई-परफॉर्मेंस लाइनों की आवश्यकता होती है। एंट्री-लेवल कॉन्फ़िगरेशन मध्यम उत्पादन लक्ष्यों और सीमित उत्पाद रेंज वाले क्षेत्रीय निर्माताओं के लिए उपयुक्त होते हैं। सभी मामलों में, HF वेल्डर का आकार सामग्री की मोटाई और लाइन गति के अनुसार उचित होना चाहिए—कम क्षमता वाली वेल्डिंग पावर से कोल्ड वेल्ड और सीम विफलताएं होती हैं, जो बीम की मजबूती और रैक सुरक्षा को प्रभावित करती हैं।
कोटेशन की समीक्षा करते समय वास्तविक मशीन मॉडल पर बनाए और वेल्ड किए गए नमूना प्रोफाइल मांगें तथा फ्लैटनिंग परीक्षणों और मेटालोग्राफिक क्रॉस-सेक्शन के माध्यम से वेल्ड गुणवत्ता सत्यापित करें। यह भी पुष्टि करें कि पंच डाई डिजाइन आपके विशिष्ट कनेक्टर पैटर्न से मेल खाता है, क्योंकि प्रत्येक रैक प्रणाली में हुक या बोल्ट-होल कॉन्फ़िगरेशन अलग-अलग होते हैं। एक सक्षम मशीन आपूर्तिकर्ता परियोजना के दायरे के हिस्से के रूप में कस्टम डाई डिजाइन प्रदान करेगा और त्वरित प्रतिस्थापन के लिए अतिरिक्त डाई सेट स्टॉक में रखेगा।
सही भंडारण रैक बीम मशीन का चयन कैसे करें
स्टोरेज रैक बीम मशीन का चयन मूल रूप से एक प्रोजेक्ट-इंजीनियरिंग निर्णय है, जिसे मशीन क्षमता को खरीदार के उत्पाद पोर्टफोलियो, उत्पादन वॉल्यूम लक्ष्यों, गुणवत्ता आवश्यकताओं और बजट के अनुरूप रखना चाहिए। सबसे पहले उन बीम प्रोफाइलों की रेंज निर्धारित करें जिन्हें आप बनाना चाहते हैं—गहराई, चौड़ाई, मोटाई और कनेक्टर प्रकार—फिर पीछे की ओर काम करते हुए यह तय करें कि उस रेंज को कुशलतापूर्वक कवर करने के लिए कितने फॉर्मिंग स्टेशन, कितनी वेल्डिंग पावर और किस पंच टूलिंग कॉन्फ़िगरेशन की आवश्यकता होगी।
उत्पादन वॉल्यूम दूसरा महत्वपूर्ण चर है। प्रति शिफ्ट 200–500 बीम बनाने वाली सुविधा 8–12 m/min पर चलने वाली मानक-गति लाइन के साथ आराम से काम कर सकती है। प्रति शिफ्ट 1,000 या उससे अधिक बीम का लक्ष्य रखने वाली सुविधाओं को सटीकता से समझौता किए बिना थ्रूपुट बनाए रखने के लिए अधिक लाइन गति, तेज सर्वो पंचिंग और मजबूत फ्लाइंग कट-ऑफ प्रणालियों की आवश्यकता होती है। भविष्य की वृद्धि पर भी विचार करें—व्यापक समायोजन रेंज या मॉड्यूलर टूलिंग कैसेट वाली मशीन में शुरुआती निवेश थोड़ा अधिक होता है, लेकिन उत्पाद मिश्रण बढ़ने पर दूसरी लाइन के खर्च से बचा जा सकता है।
मशीन के साथ-साथ गुणवत्ता आश्वासन अवसंरचना को भी खरीद निर्णय में शामिल किया जाना चाहिए। एक पूर्ण स्टोरेज रैक बीम उत्पादन लाइन में वेल्ड की अखंडता, बीम की सीधाई, लंबाई सहनशीलता और कनेक्टर होल की स्थिति के लिए डाउनस्ट्रीम निरीक्षण बिंदु शामिल होने चाहिए। कोटेशन चरण के दौरान इन आवश्यकताओं पर अपने मशीन आपूर्तिकर्ता से चर्चा करें, क्योंकि अनुभवी निर्माता लाइन लेआउट में इनलाइन मापन प्रणालियों और रिजेक्ट गेट्स को एकीकृत कर सकते हैं। आपूर्तिकर्ता की बिक्री-पश्चात क्षमता का भी मूल्यांकन करें—स्पेयर रोलर की उपलब्धता, रिमोट डायग्नोस्टिक सहायता और फील्ड सर्विस प्रतिक्रिया समय, ये सभी दीर्घकालिक परिचालन अपटाइम और स्वामित्व की कुल लागत को प्रभावित करते हैं। SUNWAY की पूरी मशीन रेंज देखें और अपने उत्पादन लक्ष्यों के अनुरूप लाइन कॉन्फ़िगरेशन विकसित करने के लिए उनकी तकनीकी टीम से परामर्श करें।
अक्सर पूछे जाने वाले प्रश्न: बॉक्स बीम रोल फॉर्मिंग मशीन
बॉक्स बीम रोल फॉर्मिंग मशीन का उपयोग किस लिए किया जाता है?
बॉक्स बीम रोल फॉर्मिंग मशीन का उपयोग कॉइल स्टॉक से निरंतर कोल्ड फॉर्मिंग और हाई-फ्रीक्वेंसी वेल्डिंग के माध्यम से क्लोज्ड आयताकार स्टील प्रोफाइल (बॉक्स बीम) बनाने के लिए किया जाता है। ये बीम मुख्य रूप से औद्योगिक पैलेट रैकिंग और स्टोरेज शेल्विंग प्रणालियों में क्षैतिज भार-वहन सदस्यों के रूप में कार्य करते हैं।
बंद बीम फॉर्मिंग, खुले प्रोफाइल रोल फॉर्मिंग से कैसे भिन्न है?
क्लोज्ड बीम फॉर्मिंग के लिए स्ट्रिप को क्रमिक रूप से ट्यूबलर आकार में मोड़ने हेतु अतिरिक्त फॉर्मिंग स्टेशनों, सीम-क्लोजिंग गाइड प्रणाली और अनुदैर्ध्य सीम को स्थायी रूप से सील करने के लिए एकीकृत हाई-फ्रीक्वेंसी वेल्डिंग यूनिट की आवश्यकता होती है। ओपन प्रोफाइल मशीनों में वेल्डिंग की आवश्यकता नहीं होती, क्योंकि प्रोफाइल का क्रॉस-सेक्शन खुला रहता है।
बॉक्स बीम रोल फॉर्मिंग मशीन कितनी सामग्री मोटाई संभाल सकती है?
अधिकांश स्टोरेज रैक बॉक्स बीम लाइनों में 1.5 mm से 2.5 mm मोटाई वाली स्टील कॉइल को प्रोसेस किया जाता है, जबकि उच्च-प्रदर्शन वाली मशीनें 3.0 mm तक संभाल सकती हैं। सामग्री आमतौर पर हॉट-डिप गैल्वनाइज्ड या प्री-पेंटेड स्टील होती है, जिसकी यील्ड स्ट्रेंथ 250–350 MPa होती है।
बॉक्स बीम प्रोफाइल को सील करने के लिए किस वेल्डिंग विधि का उपयोग किया जाता है?
हाई-फ्रीक्वेंसी (HF) इंडक्शन वेल्डिंग मानक विधि है, जो 150–400 kHz पर संचालित होती है और सामग्री की मोटाई तथा लाइन की गति के आधार पर 60 से 200 kW तक के सॉलिड-स्टेट पावर स्रोतों का उपयोग करती है। इससे बिना फिलर सामग्री के संकीर्ण, उच्च-शक्ति वाला फोर्ज्ड वेल्ड बनता है।
क्या SUNWAY मेरे विशिष्ट रैक प्रोफाइल के लिए बॉक्स बीम लाइन को अनुकूलित कर सकता है?
हाँ। SUNWAY की इन-हाउस R&D टीम खरीदार द्वारा उपलब्ध कराए गए प्रोफाइल ड्रॉइंग के आधार पर कस्टम रोलर डिज़ाइन, साथ ही प्रोप्राइटरी कनेक्टर पैटर्न के लिए अनुकूलित पंच डाई कॉन्फ़िगरेशन प्रदान करती है। डिकॉयलर से लेकर वेल्डिंग और स्वचालित स्टैकिंग तक पूरी लाइन कॉन्फ़िगरेशन एक वन-स्टॉप समाधान के रूप में उपलब्ध है। Sunway से संपर्क करें अपनी प्रोफाइल आवश्यकताएँ भेजने के लिए।
स्टोरेज रैक बीम मशीन की सामान्य उत्पादन गति क्या होती है?
स्टोरेज रैक बॉक्स बीम लाइनों की उत्पादन गति आमतौर पर मानक कॉन्फ़िगरेशन के लिए 8 से 15 m/min और उच्च-प्रदर्शन लाइनों के लिए 20 m/min तक होती है। वास्तविक गति सामग्री की मोटाई, प्रोफाइल की जटिलता और वेल्डिंग पावर क्षमता पर निर्भर करती है।
मशीन द्वारा उत्पादित बॉक्स बीम की वेल्ड गुणवत्ता की पुष्टि कैसे करनी चाहिए?
वेल्ड की गुणवत्ता का सत्यापन निरंतर इनलाइन मॉनिटरिंग (HF पावर, दबाव, सीम तापमान) और समय-समय पर किए जाने वाले ऑफलाइन विनाशकारी परीक्षणों के संयोजन से किया जाता है, जिनमें फ्लैटनिंग टेस्ट, रिवर्स फ्लैटनिंग, फ्लेयर टेस्ट और वेल्ड ज़ोन के मेटालोग्राफिक क्रॉस-सेक्शन परीक्षण शामिल हैं। मशीन स्वीकार करने से पहले खरीदारों को स्वतंत्र परीक्षण के लिए सैंपल बीम का अनुरोध करना चाहिए।
परिवर्तन-लेख:
- बॉक्स बीम प्रोफाइल के लिए बंद सेक्शन फॉर्मिंग प्रक्रिया का व्यापक कवरेज
- हाई-फ्रीक्वेंसी वेल्डिंग और सीम-सीलिंग तकनीक की विस्तृत व्याख्या
- आयामी संदर्भ तालिका के साथ स्टोरेज रैक प्रणालियों में बॉक्स बीम का भार-वहन विश्लेषण
- एंट्री-लेवल, मानक और उच्च-प्रदर्शन लाइन कॉन्फ़िगरेशन की स्पेसिफिकेशन तुलना
- स्टोरेज रैक बीम मशीन की खरीद के लिए खरीदार चयन मार्गदर्शिका
अगली समीक्षा के ट्रिगर: नई HF वेल्डिंग तकनीक का विकास, अपडेटेड EN 15512 या RMI रैक मानक, स्टोरेज उद्योग में नए बॉक्स बीम प्रोफाइल रुझान, स्टील कॉइल की कीमत या उपलब्धता में बदलाव, नए मशीन मॉडल का विस्तारित रिलीज़





