
 अंग्रेज़ी
 स्पेनिश
 फ़्रेंच
 बंगाली
 रूसी
 अरबी
 तुर्की

परिचय
विनिर्माण और उत्पादन की दुनिया में दक्षता और सटीकता सर्वोपरि हैं। निर्माण, ऑटोमोटिव और विद्युत जैसे उद्योग वांछित प्रोफाइल में धातु की शीट को तेज़ी और सटीकता से आकार देने की क्षमता पर बहुत अधिक निर्भर करते हैं। यही वह जगह है जहां डबल लेयर कोल्ड रोल फॉर्मिंग मशीनें महत्वपूर्ण भूमिका निभाती हैं। यह लेख डबल लेयर कोल्ड रोल फॉर्मिंग मशीनों की पूरी जानकारी, उनके लाभ, कार्य सिद्धांत, घटक, अनुप्रयोग, मशीन चुनते समय विचार किए जाने वाले कारक और सर्वोत्तम प्रदर्शन सुनिश्चित करने के लिए आवश्यक रखरखाव का पता लगाता है।
डबल लेयर कोल्ड रोल फॉर्मिंग मशीन क्या है?
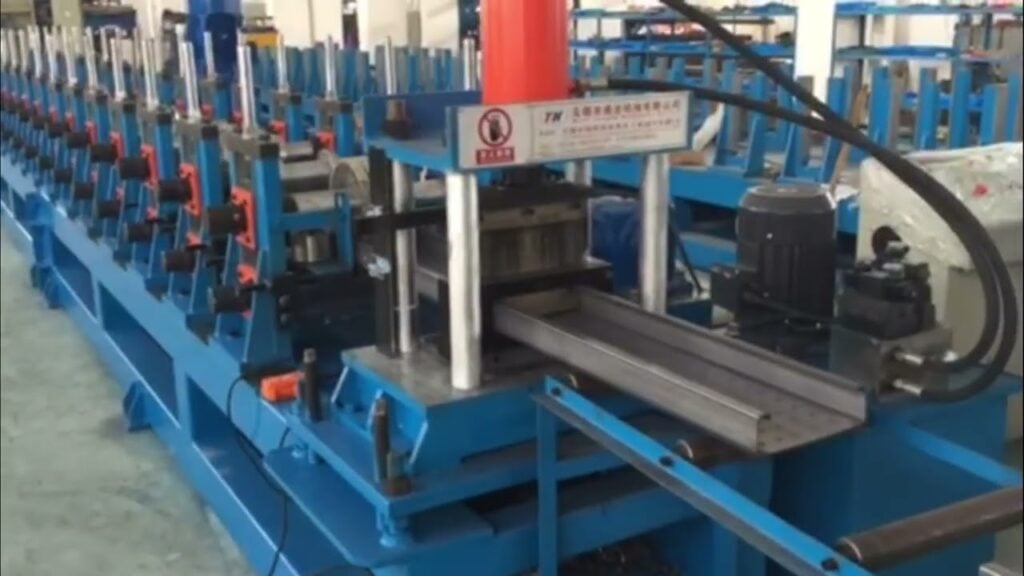
डबल लेयर कोल्ड रोल फॉर्मिंग मशीन धातु-कार्य उद्योगों में उपयोग किया जाने वाला एक उन्नत उपकरण है, जो सपाट धातु की शीटों को उच्च स्तर की सटीकता और दक्षता के साथ वांछित प्रोफाइल में बदलता है। इसे “डबल लेयर” मशीन कहा जाता है क्योंकि इसमें दो अलग-अलग प्रोफाइल को एक साथ बनाने की क्षमता होती है, जिससे सिंगल-लेयर मशीनों की तुलना में उत्पादकता प्रभावी रूप से दोगुनी हो जाती है।
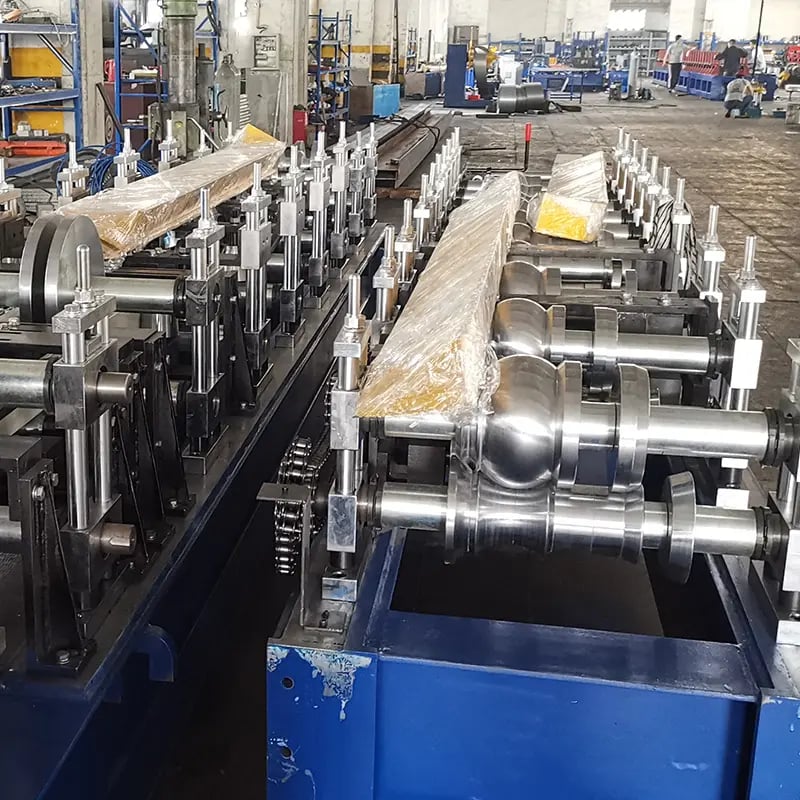
डबल लेयर कोल्ड रोल फॉर्मिंग मशीन के लाभ
बढ़ी हुई दक्षता और उत्पादकता
डबल लेयर कोल्ड रोल फॉर्मिंग मशीन के प्राथमिक लाभों में से एक इसकी दक्षता और उत्पादकता को महत्वपूर्ण रूप से बढ़ाने की क्षमता है। दो अलग-अलग प्रोफाइल को एक साथ बनाकर, यह अलग मशीनों या अतिरिक्त प्रक्रियाओं की आवश्यकता समाप्त कर देती है। इससे उत्पादन समय, श्रम लागत और त्रुटियों का जोखिम कम होता है, जिसके परिणामस्वरूप अधिक सुव्यवस्थित और कुशल विनिर्माण प्रक्रिया प्राप्त होती है।
डिज़ाइन और आउटपुट में बहुमुखी प्रतिभा
डबल लेयर कोल्ड रोल फॉर्मिंग मशीनें डिजाइन और आउटपुट में असाधारण बहुमुखी प्रतिभा प्रदान करती हैं। वे सटीक माप के साथ जटिल और विस्तृत आकृतियों सहित प्रोफाइल की एक विस्तृत श्रृंखला बना सकती हैं। यह लचीलापन निर्माताओं को ग्राहकों की विभिन्न मांगों को पूरा करने और बदलते बाजार रुझानों के अनुसार प्रभावी ढंग से अनुकूलित होने में सक्षम बनाता है।
लागत बचत
डबल लेयर कोल्ड रोल फॉर्मिंग मशीन के उपयोग से होने वाली लागत बचत महत्वपूर्ण है। बढ़ी हुई उत्पादकता और कम श्रम आवश्यकताओं के साथ, निर्माता प्रति इकाई उत्पादन लागत कम कर सकते हैं। इसके अलावा, मशीन की सटीकता और परिशुद्धता सामग्री की बर्बादी कम करती है, जिससे सामग्री व्यय न्यूनतम होता है। ये लागत-बचत लाभ अंततः उद्योग में बेहतर लाभप्रदता और प्रतिस्पर्धात्मकता में योगदान करते हैं।
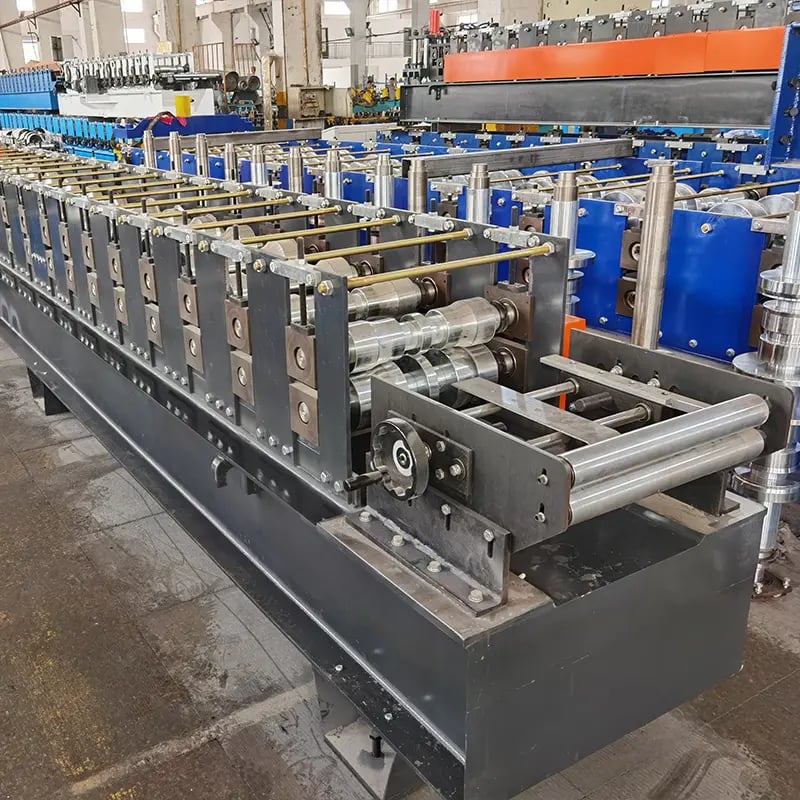
डबल लेयर कोल्ड रोल फॉर्मिंग मशीन का कार्य सिद्धांत
डबल लेयर कोल्ड रोल फॉर्मिंग मशीन का कार्य सिद्धांत कई क्रमिक प्रक्रियाओं पर आधारित होता है। शुरुआत में, धातु की शीटों को फीडिंग सिस्टम के माध्यम से मशीन में डाला जाता है। इसके बाद रोल फॉर्मिंग सिस्टम धातु की शीटों को रोलों की एक श्रृंखला से गुजारकर धीरे-धीरे वांछित प्रोफाइल में आकार देता है। अंत में, कटिंग सिस्टम बने हुए प्रोफाइल को वांछित लंबाई में काटता है, जिससे वे आगे की प्रक्रिया या असेंबली के लिए तैयार हो जाते हैं।
डबल लेयर कोल्ड रोल फॉर्मिंग मशीन के घटक
डबल लेयर कोल्ड रोल फॉर्मिंग मशीन में कई आवश्यक घटक होते हैं, जो सुचारु और कुशल संचालन सुनिश्चित करने के लिए एक साथ काम करते हैं। इन घटकों में शामिल हैं:
फीडिंग सिस्टम
फीडिंग सिस्टम धातु की शीटों को लगातार मशीन में डालने के लिए जिम्मेदार होता है। इसमें आमतौर पर सामग्री के प्रवाह पर सटीक नियंत्रण सुनिश्चित करने के लिए एक डिकोइलर, एक लेवलिंग डिवाइस और एक सर्वो फीडिंग सिस्टम शामिल होता है।
रोल फॉर्मिंग सिस्टम
रोल फॉर्मिंग सिस्टम मशीन का मुख्य भाग होता है, जहां धातु की शीटों को आकार दिया जाता है। इसमें रोलों और टूलिंग सेटों की एक श्रृंखला होती है, जो सामग्री को धीरे-धीरे मोड़कर वांछित प्रोफाइल में बनाती है। रोल फॉर्मिंग सिस्टम अत्यधिक अनुकूलन योग्य होता है, जिससे निर्माता विभिन्न आकारों और आयामों के प्रोफाइल बना सकते हैं।
कटिंग सिस्टम
कटिंग सिस्टम बने हुए प्रोफाइल को वांछित लंबाई में काटने के लिए जिम्मेदार होता है। इसमें आमतौर पर फ्लाइंग कटिंग तकनीक या हाइड्रोलिक कटिंग सिस्टम का उपयोग किया जाता है, जो सटीक और साफ कट सुनिश्चित करता है।
नियंत्रण प्रणाली
नियंत्रण प्रणाली डबल लेयर कोल्ड रोल फॉर्मिंग मशीन के मस्तिष्क के रूप में कार्य करती है। यह मशीन के संचालन की निगरानी और नियंत्रण के लिए विभिन्न सेंसर, नियंत्रकों और सॉफ्टवेयर को एकीकृत करती है। नियंत्रण प्रणाली ऑपरेटरों को पैरामीटर समायोजित करने, उत्पादन पैरामीटर सेट करने और मशीन के सुचारु तथा सुरक्षित संचालन को सुनिश्चित करने की अनुमति देती है।
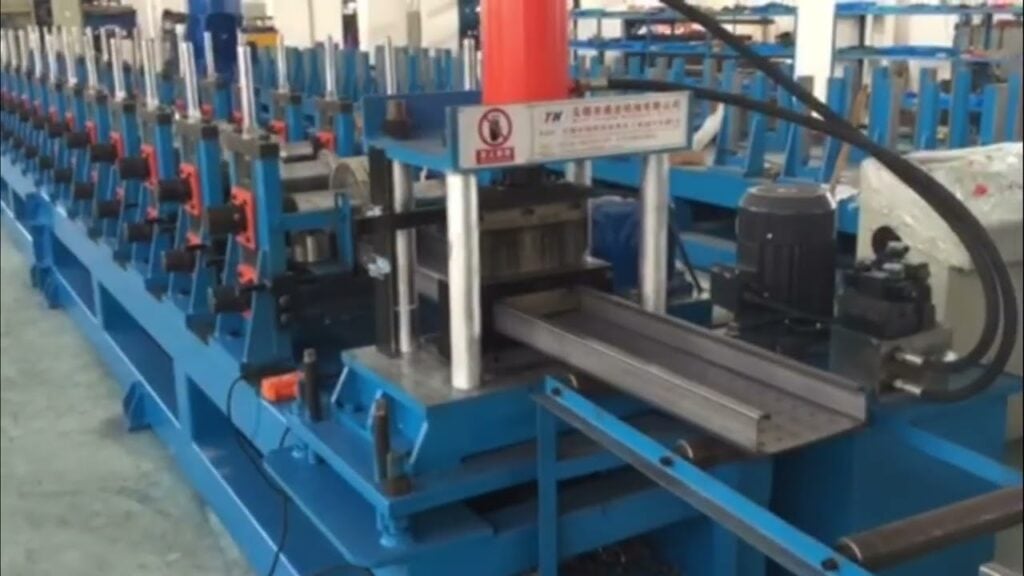
डबल लेयर कोल्ड रोल फॉर्मिंग मशीन के अनुप्रयोग
डबल लेयर कोल्ड रोल फॉर्मिंग मशीनें अपनी बहुमुखी प्रतिभा और दक्षता के कारण विभिन्न उद्योगों में उपयोग की जाती हैं। इस तकनीक से लाभान्वित होने वाले कुछ सामान्य उद्योगों में शामिल हैं:
निर्माण उद्योग
निर्माण उद्योग में डबल लेयर कोल्ड रोल फॉर्मिंग मशीनों का उपयोग रूफिंग पैनल, वॉल क्लैडिंग प्रोफाइल और पर्लिन तथा स्टड जैसे संरचनात्मक घटकों के निर्माण के लिए किया जाता है। ये मशीनें धातु प्रोफाइल का तेज़ और सटीक उत्पादन सक्षम बनाती हैं, जिससे कुशल निर्माण प्रक्रियाओं में योगदान मिलता है।
ऑटोमोटिव उद्योग
ऑटोमोटिव उद्योग में डबल लेयर कोल्ड रोल फॉर्मिंग मशीनें ऑटोमोटिव बॉडी पैनल, डोर फ्रेम और चेसिस सदस्यों जैसे घटकों के उत्पादन में महत्वपूर्ण भूमिका निभाती हैं। उच्च सटीकता के साथ जटिल प्रोफाइल बनाने की क्षमता वाहनों की संरचनात्मक अखंडता और सौंदर्यात्मक आकर्षण सुनिश्चित करती है।
विद्युत उद्योग
विद्युत उद्योग को विद्युत एनक्लोजर, केबल ट्रे और सपोर्ट सिस्टम के निर्माण के लिए डबल लेयर कोल्ड रोल फॉर्मिंग मशीनों से लाभ मिलता है। ये मशीनें लागत-प्रभावशीलता बनाए रखते हुए विशिष्ट विद्युत आवश्यकताओं को पूरा करने वाले अनुकूलित प्रोफाइल का उत्पादन सक्षम बनाती हैं।
डबल लेयर कोल्ड रोल फॉर्मिंग मशीन चुनते समय विचार करने योग्य कारक
डबल लेयर कोल्ड रोल फॉर्मिंग मशीन चुनते समय सर्वोत्तम प्रदर्शन और धन के उचित मूल्य को सुनिश्चित करने के लिए कई कारकों को ध्यान में रखना आवश्यक है। इन कारकों में शामिल हैं:
सामग्री अनुकूलता
विभिन्न मशीनों की सामग्री संगतता अलग-अलग हो सकती है। ऐसी मशीन चुनना आवश्यक है जो आपकी उत्पादन आवश्यकताओं के लिए आवश्यक विशिष्ट प्रकार और मोटाई की सामग्रियों को संभाल सके।
मशीन विनिर्देश
यह सुनिश्चित करने के लिए रोल फॉर्मिंग गति, मोटर शक्ति और आयाम जैसी मशीन विशिष्टताओं पर विचार करें कि वे आपकी उत्पादन आवश्यकताओं के अनुरूप हों। वांछित प्रोफाइल को समायोजित करने के लिए अधिकतम फॉर्मिंग चौड़ाई और मोटाई क्षमता का आकलन करना महत्वपूर्ण है।
अनुकूलन विकल्प
प्रोफाइल डिजाइन और अनुकूलन के संदर्भ में मशीन के लचीलेपन का मूल्यांकन करें। एक अच्छी डबल लेयर कोल्ड रोल फॉर्मिंग मशीन को आपके उत्पादों की विशिष्ट आवश्यकताओं को पूरा करने के लिए रोल की स्थिति, टूलिंग सेट और फॉर्मिंग प्रक्रियाओं को समायोजित करने के विकल्प प्रदान करने चाहिए।
आपूर्तिकर्ता की प्रतिष्ठा और सहायता
विश्वसनीय और उच्च गुणवत्ता वाली मशीनें उपलब्ध कराने का प्रमाणित रिकॉर्ड रखने वाले प्रतिष्ठित आपूर्तिकर्ता का चयन करें। इसके अतिरिक्त, सुनिश्चित करें कि वे प्रशिक्षण, रखरखाव सेवाओं और स्पेयर पार्ट्स की उपलब्धता सहित उत्कृष्ट बिक्री-पश्चात सहायता प्रदान करते हों।
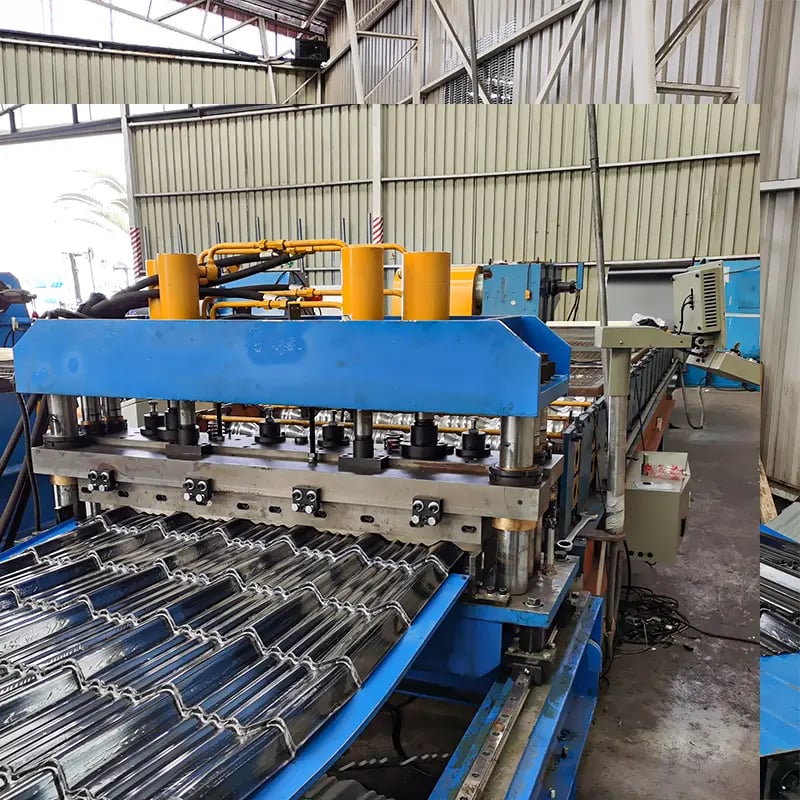
डबल लेयर कोल्ड रोल फॉर्मिंग मशीन का रखरखाव और देखभाल
डबल लेयर कोल्ड रोल फॉर्मिंग मशीन की दीर्घायु और सर्वोत्तम प्रदर्शन सुनिश्चित करने के लिए नियमित रखरखाव और देखभाल आवश्यक हैं। पालन करने योग्य कुछ प्रमुख प्रक्रियाएं यहां दी गई हैं:
नियमित सफाई और स्नेहन
मशीन के प्रदर्शन को प्रभावित करने वाले किसी भी मलबे या जमाव को हटाने के लिए मशीन को नियमित रूप से साफ करें। घर्षण रोकने और सुचारु संचालन सुनिश्चित करने के लिए निर्माता की सिफारिशों के अनुसार गतिशील भागों और घटकों में स्नेहक लगाएं।
निरीक्षण और मरम्मत
घिसाव, क्षति या गलत संरेखण के किसी भी संकेत की पहचान करने के लिए नियमित निरीक्षण करें। खराब घटकों की मरम्मत या उन्हें बदलकर किसी भी समस्या का तुरंत समाधान करें। इसमें रोल, कटिंग ब्लेड, ड्राइव सिस्टम और विद्युत कनेक्शनों की जांच शामिल है।
ऑपरेटर प्रशिक्षण
ऑपरेटरों को उचित प्रशिक्षण दें ताकि वे मशीन के संचालन और रखरखाव प्रक्रियाओं को समझ सकें। दुर्घटनाओं को रोकने और दक्षता को अधिकतम करने के लिए उन्हें सुरक्षा प्रोटोकॉल और सर्वोत्तम प्रथाओं के बारे में शिक्षित करें।
निष्कर्ष
डबल लेयर कोल्ड रोल फॉर्मिंग मशीनों ने दक्षता, बहुमुखी प्रतिभा और सटीकता बढ़ाकर मेटलवर्किंग उद्योग में क्रांति ला दी है। ये मशीनें बेहतर उत्पादकता, लागत बचत और जटिल प्रोफाइल बनाने की क्षमता सहित अनेक लाभ प्रदान करती हैं। कार्य सिद्धांतों, घटकों, अनुप्रयोगों और मशीन चुनते समय विचार किए जाने वाले कारकों को समझकर निर्माता अपनी उत्पादन प्रक्रियाओं को अनुकूलित करने के लिए सूचित निर्णय ले सकते हैं। उचित रखरखाव और देखभाल इन मशीनों की दीर्घायु और विश्वसनीय प्रदर्शन में भी योगदान देते हैं, जिससे लगातार उच्च-गुणवत्ता वाला आउटपुट सुनिश्चित होता है।
अक्सर पूछे जाने वाले प्रश्न
Q1: क्या डबल लेयर कोल्ड रोल फॉर्मिंग मशीन अलग-अलग मोटाई वाले प्रोफाइल बना सकती है?
हाँ, डबल लेयर कोल्ड रोल फॉर्मिंग मशीनें धातु की शीटों की अलग-अलग मोटाई संभाल सकती हैं, जिससे विभिन्न मोटाई वाले प्रोफाइल बनाए जा सकते हैं।
Q2: क्या डबल लेयर कोल्ड रोल फॉर्मिंग मशीन के उपयोग के लिए ऑपरेटर प्रशिक्षण आवश्यक है?
हाँ, मशीन का सुरक्षित और कुशल संचालन सुनिश्चित करने के लिए ऑपरेटर प्रशिक्षण अत्यंत आवश्यक है। प्रशिक्षण से ऑपरेटर मशीन की कार्यक्षमता, रखरखाव प्रक्रियाओं और सुरक्षा प्रोटोकॉल को समझ पाते हैं।
Q3: क्या डबल लेयर कोल्ड रोल फॉर्मिंग मशीन को विशिष्ट प्रोफाइल डिज़ाइनों के लिए अनुकूलित किया जा सकता है?
हाँ, डबल लेयर कोल्ड रोल फॉर्मिंग मशीनें विशिष्ट प्रोफाइल डिज़ाइनों को समायोजित करने के लिए अनुकूलन विकल्प प्रदान करती हैं। विशिष्ट उत्पादन आवश्यकताओं को पूरा करने के लिए इन मशीनों में रोल की स्थिति, टूलिंग सेट और फॉर्मिंग प्रक्रियाओं को समायोजित किया जा सकता है।
Q4: रखरखाव के उद्देश्य से डबल लेयर कोल्ड रोल फॉर्मिंग मशीन का कितनी बार निरीक्षण किया जाना चाहिए?
घिसाव, क्षति या गलत संरेखण के किसी भी संकेत की पहचान करने के लिए नियमित निरीक्षण किए जाने चाहिए। निरीक्षण की आवृत्ति मशीन के उपयोग पर निर्भर कर सकती है, लेकिन सामान्यतः मशीन का निरीक्षण कम से कम हर कुछ महीनों में एक बार करने की अनुशंसा की जाती है।
Q5: निर्माण उद्योग में डबल लेयर कोल्ड रोल फॉर्मिंग मशीन के उपयोग के प्रमुख लाभ क्या हैं?
निर्माण उद्योग में डबल लेयर कोल्ड रोल फॉर्मिंग मशीन का उपयोग करने से बढ़ी हुई दक्षता, तेज उत्पादन, रूफिंग पैनलों और वॉल क्लैडिंग प्रोफाइलों की सटीक शेपिंग तथा पर्लिन और स्टड जैसे संरचनात्मक घटकों के निर्माण की क्षमता जैसे लाभ मिलते हैं। ये मशीनें निर्माण प्रक्रियाओं को सुव्यवस्थित करने और उच्च-गुणवत्ता वाला आउटपुट सुनिश्चित करने में योगदान देती हैं।
अक्सर पूछे जाने वाले प्रश्न (पूरक)
1) सिंगल-लेयर मशीन की तुलना में डबल लेयर कोल्ड रोल फॉर्मिंग मशीन से मुझे थ्रूपुट में कितनी वृद्धि की अपेक्षा करनी चाहिए?
- सामान्य संयंत्र एक ही बेस पर दो प्रोफाइल बनाकर प्रति शिफ्ट 60–95% अधिक आउटपुट की रिपोर्ट करते हैं; यह परिवर्तन आवृत्ति, कॉइल चौड़ाई के उपयोग और कटऑफ विधि (फ्लाइंग बनाम स्टॉप-कट) पर निर्भर करता है।
2) क्या एक मशीन दोनों लेयरों पर अलग-अलग सामग्री चला सकती है?
- हाँ, यदि इसे उसी अनुसार निर्दिष्ट किया गया हो। कई लाइनें अलग-अलग गेज/ग्रेड (जैसे, रूफ/वॉल के लिए 0.3–1.2 mm बनाम लाइट-गेज स्टड के लिए 1.5–2.0 mm) को अलग रोल सेट और स्वतंत्र गति नियंत्रण के साथ सपोर्ट करती हैं। भारी स्ट्रीम के लिए डिकोइलर और ड्राइव क्षमता की पुष्टि करें।
3) दो लेयर चलाते समय प्रोफाइल पर क्रॉस-मार्किंग को कैसे न्यूनतम करें?
- उचित सतह Ra वाले कठोर और पॉलिश किए गए रोल का उपयोग करें, एंटी-स्क्रैच कोटिंग लगाएँ, स्ट्रिप के किनारे का सटीक गाइडिंग बनाए रखें और स्वतंत्र पास संरेखण सुनिश्चित करें। संवेदनशील पास पर फेल्ट/PU सपोर्ट पैड लगाएँ।
4) 2 शिफ्ट चलने वाली डबल लेयर लाइनों के लिए कौन-सा रखरखाव कार्यक्रम सबसे अच्छा है?
- दैनिक सफाई और मलबा हटाना; साप्ताहिक रोल और बेयरिंग निरीक्षण; मासिक गियरबॉक्स ऑयल जांच और एन्कोडर कैलिब्रेशन; त्रैमासिक रोल रीग्राइंड मूल्यांकन और मिल संरेखण जांच; वार्षिक रूप से टेस्ट कूपन के साथ पूर्ण पास ऑडिट।
5) डबल लेयर मशीनों पर कौन-से विकल्प सबसे तेज़ ROI प्रदान करते हैं?
- ऑटो साइज़-चेंज (सर्वो चौड़ाई/लिप), इंटीग्रेटेड प्री-पंचिंग, फ्लाइंग कटऑफ और ऑटो स्टैकर। कम चेंजओवर हानि और कम सेकेंडरी ऑपरेशन के कारण संयंत्रों को सामान्यतः 12–24 महीनों में निवेश वापसी दिखाई देती है।
डबल लेयर कोल्ड रोल फॉर्मिंग मशीनों के लिए 2025 के उद्योग रुझान
- ऑटो साइज़-चेंज मुख्यधारा बन रहा है, जिससे दोनों लेयरों पर चेंजओवर 10 मिनट से कम हो रहे हैं।
- उच्च-शक्ति वाले कॉइल का उपयोग (S350–S550, 3000/5000-सीरीज़ Al) के लिए स्प्रिंगबैक नियंत्रित करने हेतु बेहतर पास डिज़ाइन और एंट्री फ्लैटनिंग आवश्यक है।
- कनेक्टेड मिल: OEE, स्क्रैप और प्रति टन ऊर्जा के लिए MES को OPC UA/MQTT डेटा स्ट्रीमिंग; गियरबॉक्स और कटऑफ पर प्रेडिक्टिव मेंटेनेंस।
- ऊर्जा दक्षता: VFD, फ्लाइंग कटऑफ पर रीजेनेरेटिव ब्रेकिंग और स्मार्ट आइडल मोड kWh/टन तथा Scope 2 उत्सर्जन को कम करते हैं।
- डिज़ाइन द्वारा सुरक्षा: CE/UL की आवश्यकताओं को पूरा करने के लिए इंटरलॉक्ड गार्ड और लाइट कर्टेन वाले ISO 13849-1 PL d आर्किटेक्चर अपनाए जा रहे हैं।
- सस्टेनेबिलिटी: ठेकेदारों द्वारा EPD-समर्थित स्टील/एल्युमिनियम खरीद और कॉइल ट्रेसबिलिटी की मांग बढ़ रही है।
2025 बेंचमार्क और बाजार डेटा
| मीट्रिक | २०२३ सामान्य | 2025 सर्वश्रेष्ठ-इन-क्लास | डबल लेयर कोल्ड रोल फॉर्मिंग मशीन ROI पर प्रभाव | स्रोत |
|---|---|---|---|---|
| चेंजओवर (प्रति प्रोफाइल सेट) | 25–60 min | 2–8 मिनट | अधिक SKU लचीलापन; उच्च OEE | OEM डेटा शीट; AMT |
| प्रति लेयर लाइन गति (m/min) | 10–18 | 18–25 | +30–60% थ्रूपुट | OEM विनिर्देश; उपयोगकर्ता अध्ययन |
| स्क्रैप दर (%) | 3–5 | 1–2 | दोहरी स्ट्रीम पर सामग्री बचत | SME/DOE केस नोट्स |
| ऊर्जा उपयोग (kWh/ton) | 55–70 | 40–50 | कम संचालन लागत/CO2e | DOE AMO |
| OEE (%) | 60–70 | 75–85 | बेहतर परिसंपत्ति उपयोग | MES विक्रेता रिपोर्ट |
| समर्थित अधिकतम यील्ड स्ट्रेंथ | ≤S350 | S420–S550 | हल्के सेक्शन, लंबे स्पैन | WorldSteel, OEMs |
संदर्भ:
- U.S. DOE Advanced Manufacturing Office: https://www.energy.gov/eere/amo
- वर्ल्ड स्टील एसोसिएशन: https://worldsteel.org
- ISO 13849-1 कार्यात्मक सुरक्षा: https://www.iso.org
- मैन्युफैक्चरिंग टेक्नोलॉजी एसोसिएशन (AMT): https://www.amtonline.org
नवीनतम अनुसंधान मामले
केस स्टडी 1: ड्यूल-प्रोफाइल रूफिंग/वॉल लाइन से OEE में वृद्धि (2025)
पृष्ठभूमि: एक बिल्डिंग प्रोडक्ट्स संयंत्र को रूफ और वॉल पैनलों के बीच बार-बार होने वाले चेंजओवर से कठिनाई हो रही थी, जिससे पीक सीज़न के दौरान क्षमता कम हो रही थी।
समाधान: सर्वो ऑटो साइज़-चेंज, इंटीग्रेटेड वेब/कॉरुगेशन प्री-पंच और फ्लाइंग कटऑफ वाली डबल लेयर कोल्ड रोल फॉर्मिंग मशीन स्थापित की गई; OPC UA के माध्यम से MES से जोड़ा गया।
परिणाम: OEE 68% से बढ़कर 82% हुआ; औसत चेंजओवर 41 से घटकर 7 मिनट हुआ; स्क्रैप 4.1% से घटकर 1.9% हुआ; सामग्री/अपटाइम में वार्षिक बचत ~$210k रही।
केस स्टडी 2: डबल लेयर लाइन पर उच्च-शक्ति वाले कॉइल (2024)
पृष्ठभूमि: एक OEM को वजन बढ़ाए बिना लंबे-स्पैन वाले पर्लिन और अधिक कठोर फसाड प्रोफाइल चाहिए थे।
समाधान: एक लेयर के लिए S500 कॉइल पर अपग्रेड किया गया और दूसरी के लिए S280 बरकरार रखा गया; स्प्रिंगबैक नियंत्रित करने के लिए एंट्री प्रिसीजन फ्लैटनर, रोल कूलिंग और संशोधित पास प्रोग्रेशन जोड़ा गया।
परिणाम: समान लोड रेटिंग पर सेक्शन द्रव्यमान में 10–13% कमी प्राप्त हुई; फर्स्ट-पास यील्ड 98.3% तक पहुँची; फील्ड फिट-अप रीवर्क 55% घटा।
विशेषज्ञों की राय
- डॉ. हेलेना ऑर्टिज़, मेटल फॉर्मिंग रिसर्च प्रमुख, मैड्रिड तकनीकी विश्वविद्यालय
दृष्टिकोण: “दोनों लेयरों में ऑटो साइज़-चेंज का समन्वय बैच-प्रधान संचालन को लगभग फ्लो प्रोडक्शन में बदल देता है, विशेषकर जब इसे कटऑफ पर प्रेडिक्टिव मेंटेनेंस के साथ जोड़ा जाए।” - डैनियल चो, VP इंजीनियरिंग, Apex Rollforming Systems
दृष्टिकोण: “डबल लेयर कोल्ड रोल फॉर्मिंग मशीनों में प्रत्येक लेयर पर स्वतंत्र ड्राइव और फीडबैक गेज-विशिष्ट तनाव बनाए रखते हैं और क्रॉस-मार्किंग कम करते हैं—कोटेड कॉइल के लिए यह महत्वपूर्ण है।” - माया रिचर्डसन, सेफ्टी कंप्लायंस लीड, EuroMach CE/UL Certification
दृष्टिकोण: “मान्य सेफ्टी PLC, इंटरलॉक्ड गार्ड और सेफ-स्पीड मॉनिटरिंग वाले PL d सुरक्षा सर्किट ड्यूल-लेयर लाइनों के लिए वैश्विक टेंडरों में अनिवार्य होते जा रहे हैं।”
व्यावहारिक उपकरण और संसाधन
- रोल फॉर्मिंग एसोसिएशन तकनीकी पुस्तकालय: https://www.rollforming.org
- DOE Better Plants ऊर्जा बेंचमार्किंग: https://betterbuildingssolutioncenter.energy.gov/better-plants
- OPC Foundation (OPC UA कनेक्टिविटी): https://opcfoundation.org
- WorldSteel कॉइल प्रॉपर्टी ट्रेंड और HSS मार्गदर्शन: https://worldsteel.org
- ISO मशीनरी सुरक्षा अवलोकन (13849-1, 14120): https://www.iso.org
- Inductive Automation Ignition (MES/SCADA एकीकरण): https://inductiveautomation.com
- Tulip Interfaces (डिस्क्रीट मैन्युफैक्चरिंग के लिए ऑपरेशंस ऐप्स): https://tulip.co
- Gordian RSMeans (उपकरण-आधारित क्षमता परियोजनाओं के लिए बजट निर्धारण): https://www.gordian.com/rsmeans-data
कीवर्ड एकीकरण के उदाहरण:
- ऑटो साइज़-चेंज वाली डबल लेयर कोल्ड रोल फॉर्मिंग मशीन डाउनटाइम को न्यूनतम करती है और दो-प्रोफाइल, जस्ट-इन-टाइम उत्पादन सक्षम बनाती है।
- ऊर्जा-अनुकूलित डबल लेयर कोल्ड रोल फॉर्मिंग मशीनें VFD और फ्लाइंग कटऑफ पर रीजेनेरेटिव ब्रेकिंग के माध्यम से प्रति टन kWh कम करती हैं।
- उच्च-शक्ति संगत डबल लेयर कोल्ड रोल फॉर्मिंग मशीनें सेक्शन का वजन कम करते हुए स्पैन क्षमता में सुधार करती हैं।
उद्धरण और अतिरिक्त पठन:
- कुशल मेटल फॉर्मिंग पर DOE AMO संसाधन: https://www.energy.gov/eere/amo
- उच्च-शक्ति वाले फ्लैट उत्पादों पर WorldSteel तकनीकी संक्षेप: https://worldsteel.org
- मशीनरी में ISO कार्यात्मक सुरक्षा: https://www.iso.org
अंतिम अपडेट: 2025-10-24
परिवर्तन-लेख: 5 पूरक FAQs जोड़े गए; बेंचमार्क तालिका और संदर्भों के साथ 2025 के रुझान; दो हालिया केस स्टडी; विशेषज्ञ दृष्टिकोण; चयनित टूल/संसाधन; E-E-A-T के अनुरूप कीवर्ड एकीकरण।
अगली समीक्षा तिथि और ट्रिगर: 2026-04-24 या उससे पहले, यदि ऑटो साइज़-चेंज, नए HSS कॉइल मानकों या सुरक्षा अनुपालन अपडेट (ISO/CE/UL) में प्रमुख OEM सफलताएँ जारी होती हैं।





